Informazioni generali, Carrozzeria. Riparazione della superficie
- Tecniche di eliminazione delle ammaccature per pannelli in acciaio
- Eliminazione delle ammaccature per spinta - nessun danno alla struttura della verniciatura
- Eliminazione delle ammaccature dall'esterno per trazione
- Tecniche di eliminazione delle ammaccature per pannelli in alluminio
- Definizione della superficie conforme al profilo e consegna alla cabina di verniciatura
Tecniche di eliminazione delle ammaccature per pannelli in acciaio
Tecniche di eliminazione delle ammaccature per pannelli in acciaio
La tecnica convenzionale di eliminazione delle ammaccature con martello e controstampo è quasi non più utilizzata sulle carrozzerie dei veicoli moderni.
Lo svantaggio di questa tecnica è la sua applicabilità limitata (a causa della costruzione) e il fatto che il materiale viene sovrastirato. Il materiale in eccesso risultante deve spesso essere ridotto mediante trattamento termico, con un notevole peggioramento della resistenza del materiale e della protezione anticorrosiva.
Eliminazione delle ammaccature per spinta - nessun danno alla struttura della verniciatura
Eliminazione delle ammaccature per spinta - nessun danno alla struttura della verniciatura
Questa tecnica di eliminazione delle ammaccature, che non danneggia la struttura della verniciatura, viene utilizzata principalmente per piccoli danni da parcheggio e da grandine. Le ammaccature vengono spinte con cura dall'interno verso l'esterno. La spinta avviene con un movimento circolare attorno al centro dell'ammaccatura, in più fasi, in modo da prevenire la formazione di crepe nella struttura della verniciatura.
Eliminazione delle ammaccature dall'esterno per trazione
Eliminazione delle ammaccature dall'esterno per trazione
L'eliminazione delle ammaccature dall'esterno per trazione viene eseguita come tecnica di incollaggio senza danni alla struttura della verniciatura oppure come tecnica con danni alla struttura della verniciatura, in cui perni o gancetti per la trazione vengono saldati al pannello. La tecnica da scegliere dipende dal tipo di danno. Entrambe le tecniche consistono nel estrarre l'ammaccatura dal pannello dall'esterno. Grazie all'azione di formatura lenta, la tensione nella struttura del materiale è significativamente ridotta. Questa tecnica è detta anche correzione “delicata” o “senza urto”.
I vantaggi di queste tecniche di eliminazione delle ammaccature sono:
♦ Minore sovrastiratura del materiale.
♦ Scarso danneggiamento della protezione anticorrosiva.
♦ Modesto lavoro di smontaggio sul veicolo.
♦ Il giunto originale viene mantenuto.
Tecniche di eliminazione delle ammaccature per pannelli in alluminio
Tecniche di eliminazione delle ammaccature per pannelli in alluminio
Importante
● Durante la smerigliatura e la saldatura di componenti in acciaio, le parti in alluminio devono essere coperte. Se trucioli di acciaio entrano in contatto con l'alluminio, devono essere rimossi immediatamente per evitare la corrosione per contatto.
● Utilizzare utensili separati per acciaio o alluminio.
● Non superare una temperatura massima di restringimento di 150 °C, altrimenti il componente potrebbe danneggiarsi.
● Se durante l'eliminazione delle ammaccature compare una cricca, il componente deve essere sostituito.
Fondamentalmente, le tecniche di eliminazione delle ammaccature per l'alluminio non differiscono molto da quelle utilizzate per i componenti in acciaio. Tuttavia, a causa delle diverse proprietà del materiale, è necessario considerare quanto segue:
♦ L'alluminio è più sensibile alla deformazione del materiale rispetto all'acciaio.
♦ Evitare utensili per l'eliminazione delle ammaccature taglienti e duri (ad es. martello in acciaio); utilizzare invece martelli in plastica, legno o alluminio.
♦ A differenza della lamiera d'acciaio, il lavoro di eliminazione delle ammaccature sui pannelli in alluminio inizia dal centro dell'ammaccatura.
♦ Se il materiale è sovrastirato, ciò può essere corretto applicando calore (restringimento termico).
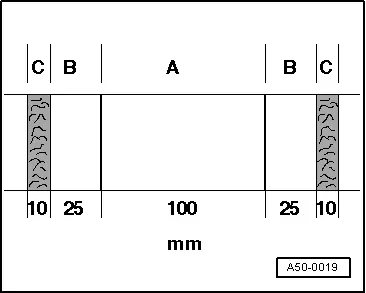
Controllo della temperatura durante il riscaldamento
Importante
● Durante il riscaldamento dell'alluminio non compare alcuna tinta di ossidazione. Pertanto la temperatura deve essere determinata utilizzando strisce termiche.
Le strisce termiche cambiano colore a determinate temperature.
A - Zona di riscaldamento
B - Zona libera
C - Strisce termiche
Definizione della superficie conforme al profilo e consegna alla cabina di verniciatura
Definizione della superficie conforme al profilo e consegna alla cabina di verniciatura
Una superficie conforme al profilo è una superficie con dimensioni precise per quanto riguarda bordi e nervature.
Ciò si ottiene quando:
♦ Il riparatore di carrozzeria ha carteggiato a secco le superfici e i componenti riparati, come dopo la riparazione di ammaccature, saldature e applicazione di stucco, con grana P 80 come minimo.
♦ Il verniciatore può ripristinare la superficie in al massimo due fasi.