Allgemeine Informationen, Karosserie. Kunststoffreparatur
- Einleitung
- Unterscheidung der Kunststoffarten
- Erläuterung der Begriffe zu Verarbeitungszeiten
- 2-Komponenten-Kunststoff-Reparaturdichtstoff D 180 KU1 A1
- Haftvermittler D 822 150 A1
- Kunststoffreparatur vorbereiten
- Verformungen reparieren
- Riss bis 100 mm Länge kleben
- Kratzer kleben
- Löcher bis 30 mm Durchmesser kleben
Einleitung
Einleitung
Viele Karosserieanbauteile aus Kunststoff erfordern Kenntnisse der Werkstoffeigenschaften und der Reparaturverfahren.
Es gibt 2 Verfahren für Kunststoffreparaturen an Karosserieanbauteilen:
♦ Schweißen
♦ Kleben
Die auszuführende Kunststoffreparatur richtet sich nach Art der Beschädigung und Kunststoffart. Daher ist es wichtig, die verschiedenen Kunststoffarten und die damit verbundenen Besonderheiten bei den Reparaturverfahren zu kennen.
Kunststoffanbauteile mit strukturierter Oberfläche können repariert werden. Die Oberflächenqualität nach einer Kunststoffreparatur kann die Qualität eines neuen Teils nicht vollständig erreichen.
Unterscheidung der Kunststoffarten
Unterscheidung der Kunststoffarten
Kunststoffe werden aufgrund ihres chemischen Aufbaus und ihres Verhaltens bei Erwärmung in Thermoplaste, Duroplaste und Elastomere eingeteilt.
Thermoplaste und Duroplaste werden in der Automobilindustrie häufig verwendet.
Elastomere werden in der Automobilindustrie derzeit nur in begrenztem Umfang eingesetzt.
Darüber hinaus werden in der Automobilindustrie Verbundwerkstoffe verwendet.
Kennzeichnung
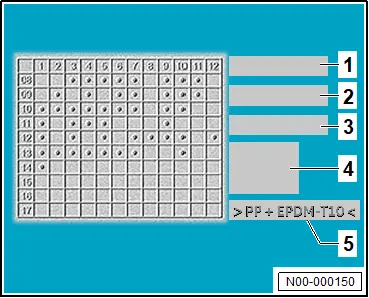
Die meisten Kunststoffanbauteile sind mit einem Standardcode -5- gekennzeichnet. Der Standardcode -5- gibt die Zusammensetzung an und befindet sich auf der Innenseite des Kunststoffanbauteils.
Wichtig
● Um den Standardcode -5- sehen zu können, kann es erforderlich sein, das Kunststoffanbauteil auszubauen.
Der Standardcode -5- gibt die Kunststoffart, Zusatzstoffe oder Verstärkungsstoffe an. Der Standardcode -5- besteht aus dem Zeichen „>“, einer Abkürzung für die Kunststoffart, und endet mit dem Zeichen „<“. Die Abkürzungen stehen für:
♦ Basispolymer
♦ Besondere Merkmale
♦ Typ, Eigenschaften und Verstärkeranteil
Basispolymer
Bezeichnet das Polymer oder Polymergemisch, aus dem das Kunststoffanbauteil hergestellt wurde.
Bei Polymergemischen werden die einzelnen Polymere durch das Zeichen „+“ getrennt und in absteigender Reihenfolge nach ihrem Massenanteil angegeben.
Beispiel >PP+EPDM<:
Ein Gemisch aus Polypropylen (PP) und Ethylen-Propylen-Dien-Kautschuk (EPDM). Der Hauptbestandteil ist Polypropylen.
Alle Fahrzeuge (Fortsetzung)
Besondere Merkmale
Besondere Merkmale eines Basispolymers, wie geschäumt, chloriert, hochfest oder geringe Dichte, werden nach dem Basispolymer durch einen Bindestrich („-“) getrennt angegeben.
Beispiel: >PE-HD<:
Ein Polyethylen hoher Dichte (HD). Abkürzungen der besonderen Merkmale können auch nach dem eigentlichen Polymer angegeben werden, z. B. >HDPE<.
Alle Fahrzeuge (Fortsetzung)
Typ, Eigenschaften und Verstärkeranteil
Verstärkungszusätze werden mit 1 oder 2 Buchstaben nach dem Polymer angegeben. Die Buchstaben werden durch einen Bindestrich „-“ vom Basispolymer getrennt. Der erste Buchstabe bezieht sich auf die Art des Zusatzes, der zweite Buchstabe auf die Eigenschaften des Zusatzes.
Abkürzungen von Zusätzen, Verstärkungsstoffen und Eigenschaften:
 Abkürzung | 1. Buchstabe | 2. Buchstabe
♦ Perlen
♦ Pellets
♦ Kugeln | C Kohlenstoff
♦ Stücke
♦ Späne | D Aluminiumtrihydrat, Pulver | E Aluminiumoxid -a) | F Faser | G Glas, geschreddertes Material | H Einkristall-Kurzfaser | K Calciumcarbonat | L Cellulose, Schicht | M Metall, Filz | N Vlies | P Glimmer | Papier | Q Silikat -a) | R Aramid | S Organisch-synthetisch |
♦ Mineral
♦ Metall, Filz | N Vlies -a) | P Glimmer | Papier | Q Silikat | R Aramid | Gewickelt | S Organisch-synthetisch
♦ Schuppen
♦ Lamellen | T Talkum | Gedrehtes oder geflochtenes Gewebe, Kordel | V Blech -a) | W Holz | Gewebe | X Nicht spezifiziert | Y Garn -a) | Z Sonstiges
Mit Glasfasern verstärkter Kunststoff wird mit den Buchstaben „GF“ und dem Massenanteil des Zusatzes gekennzeichnet.
Beispiel >UPGF30<:
Ungesättigter Polyester (UP) mit 30 % Glasfasern als Verstärkungsstoff.
Alle Fahrzeuge (Fortsetzung)
Talkum ist ein weiterer Zusatz. Talkum wird mit dem Buchstaben „T“ oder „TD“ gekennzeichnet, Talkum in Pulverform.
Beispiel >PP-T10<:
Polypropylen (PP) mit 10 % Talkum als Verstärkungsstoff.
Alle Fahrzeuge (Fortsetzung)
Thermoplast
Thermoplaste sind bei Normaltemperatur spröde oder viskoplastische Kunststoffe, die sich bei Erwärmung erweichen und verformen lassen. Nach dem Abkühlen erstarren Thermoplaste und erhalten ihre ursprünglichen Eigenschaften zurück.
Kommen Thermoplaste mit Lösemitteln in Berührung, können sie sich lösen oder quellen.
Wichtig
● Beim Schweißen von Thermoplasten muss der Werkstoff bestimmt werden, um den passenden Schweißdraht und die Schweißtemperatur zu ermitteln.
Beim Schweißen kann im Vergleich zum Kleben eine höhere mechanische Festigkeit erreicht werden. Es wird empfohlen, Brüche und Risse in Thermoplasten zu schweißen.
Eigenschaften und Anwendungsbereiche:
Bezeichnung | Abkürzung | Eigenschaften | Anwendungsbereiche | Polyethylen | PE
♦ hervorragende elektrische Eigenschaften
♦ hohe Beständigkeit gegen Wasser und Feuchtigkeit
♦ gute Tieftemperaturbeständigkeit | Kraftstofftank, Radhausverkleidungen, Stoßfängerabdeckung, Luftkanäle | Polypropylen | PP
♦ hohe chemische Beständigkeit
♦ gute mechanische und elektrische Eigenschaften
♦ höhere Wärmestabilität im Vergleich zu Polyethylen Stoßfängerverkleidung, Scheinwerfergehäuse, Radhausschalen, Batteriegehäuse, Gehäuse von Heizung und Klimaanlage Acrylnitril-Butadien-Styrol ABS
♦ hohe Steifigkeit, Oberflächenhärte und Zähigkeit
♦ Metallbeschichtung und Glasfasern als Zusatz möglich Luftkanäle, Radzierblenden, Sonnenblenden, Außenspiegelgehäuse Polyamid PA
♦ hohe Dauerfestigkeit gegenüber Materialermüdung
♦ hohe Schlag- und Abriebfestigkeit
♦ gute mechanische Eigenschaften
♦ Verstärkung mit Glasfasern möglich Luftkanäle, Radzierblenden, Außenspiegelgehäuse Polycarbonat PC
♦ hohe Steifigkeit, Zähigkeit und Schlagfestigkeit
♦ im Ausgangszustand transparent Stoßfängerverkleidung, Spoiler, Luftkanäle, Scheinwerfer PP- und PE-Copolymer P/E
♦ durch Zusatz von Ethylen erreicht Polypropylen eine deutlich höhere Schlagfestigkeit Stoßfängerverkleidung Acrylnitril-Styrol-Acrylester ASA
♦ hohe Festigkeit und Oberflächenhärte
Wichtig
● Acrylnitril-Styrol-Acrylester darf nicht geschweißt werden Luftkanäle, Außenspiegelgehäuse
Duroplaste
Duroplaste sind spröde und harte Kunststoffe, die beim Erwärmen nicht erweichen oder schmelzen. Nach Überschreiten der Zersetzungstemperatur zersetzen sich Duroplaste und verkohlen, ohne ihre Form zu verändern.
Wird ein Duroplast mit einer ausreichend hohen äußeren Kraft belastet, führt seine höhere Steifigkeit ohne vorherige Verformung zum sofortigen Materialbruch.
Duroplaste sind chemisch sehr beständig, sie quellen daher kaum und lösen sich nicht in Lösungsmitteln.
Wichtig
● Aufgrund ihrer Eigenschaften dürfen Duroplaste bei Reparaturen nur geklebt werden.
Eigenschaften und Anwendungsbereiche:
Bezeichnung Abkürzung Eigenschaften Einsatzbereiche Epoxidharz EP
♦ hervorragende Haftung auf Kunststoffen
♦ Zusatz von Verstärkungsstoffen möglich Klebstoffe für Kunststoffreparaturen Ungesättigter Polyester → Hinweis UP
♦ hervorragende mechanische Eigenschaften
♦ hohe chemische Beständigkeit
♦ häufig mit Glasfasern verstärkt Stoßfängerverkleidung, Kühlergrill, Klappen, äußere Anbauteile von Nutzfahrzeugen
Elastomere
Elastomere zeichnen sich durch eine hohe Elastizität über einen großen Temperaturbereich aus.
Elastomere verformen sich, wenn von außen Druck ausgeübt wird. Ohne Druck kehren Elastomere in ihre ursprüngliche Form zurück. Beim Erwärmen werden Elastomere weich, schmelzen aber nicht. Nach Überschreiten der Zersetzungstemperatur zersetzen sie sich oder verkohlen.
Wichtig
● Aufgrund ihrer Eigenschaften dürfen Elastomere bei Reparaturen nur geklebt werden.
Polyurethan und Ethylen-Propylen-Dien-Kautschuk sind die in der Automobilindustrie am häufigsten verwendeten Elastomere.
Polyurethan
Polyurethan (PUR oder PU) kann je nach Herstellungsverfahren unterschiedliche Kettenstrukturen aufweisen und ein Thermoplast, Duroplast oder Elastomer sein.
Elastomere können als Schaum hergestellt werden und eignen sich als Verstärkung in Stoßfängerverkleidungen, Armaturenträgern oder Lenkrädern.
Ethylen-Propylen-Dien-Kautschuk:
Ethylen-Propylen-Dien-Kautschuk (EPDM) wird bei der Herstellung von Stoßfängerverkleidungen häufig in Kombination mit Polypropylen oder Polypropylen-Copolymer und Polyethylen verwendet, um eine höhere Elastizität und Schlagfestigkeit zu erreichen.
1) Nicht belegt
2) Ungesättigter Polyester, im Allgemeinen mit Glasfasern verstärkt, wird in der Automobilindustrie nur selten verwendet.
Erläuterung der Begriffe zu Verarbeitungszeiten
Erläuterung der Begriffe zu Verarbeitungszeiten
Reaktionszeit
Zeitspanne, bis das Originalprodukt die Oberfläche angelöst hat.
Wirkzeit
Zeitspanne, in der die Oberfläche angelöst ist und das aufgetragene Originalprodukt sich mit dem Bauteil verbinden kann.
Ablüftzeit
Zeitspanne, die die enthaltenen Lösungsmittel zum Verdunsten benötigen.
Verarbeitungszeit/Topfzeit
Zeitspanne, in der das Originalprodukt verarbeitet werden muss, bevor die Aushärtung beginnt. Innerhalb dieser Zeit muss das Originalprodukt aufgetragen und das Bauteil, z. B. Scheibe, gefügt werden. Andere Fügeverfahren im Klebebereich, z. B. Nieten oder Verschrauben, müssen ebenfalls innerhalb dieser Zeit durchgeführt werden.
Mindesttrocknungszeit
Zeit, die das Originalprodukt benötigt, um vom flüssigen in den festen Zustand überzugehen.
Die Mindesttrocknungszeit kann sich je nach Temperatur und Luftfeuchtigkeit im Raum ändern.
Wichtig
● Während der Mindesttrocknungszeit dürfen keine weiteren Arbeiten am Fahrzeug durchgeführt werden.
Das Fahrzeug darf erst nach Ablauf der Mindesttrocknungszeit benutzt werden.
Strukturelle Festigkeit
Die strukturelle Festigkeit wird nach der Mindesttrocknungszeit erreicht.
2-Komponenten-Kunststoff-Reparaturdichtstoff D 180 KU1 A1
2-Komponenten-Kunststoff-Reparaturdichtstoff D 180 KU1 A1
Verarbeitungstemperatur
Der Kunststoffklebstoff muss bei Temperaturen zwischen 15 °C und 30 °C verarbeitet werden.
Verarbeitungszeit
Die Verarbeitungszeit bei 23 °C beträgt ca. 10 min bei 50 % relativer Luftfeuchtigkeit.
Mindesttrocknungszeit
Wichtig
● Der Kunststoffklebstoff muss bei 23 °C ca. 5 h aushärten.
Mithilfe eines handelsüblichen Infrarotstrahlers kann die Aushärtezeit bei 60 °C bis 70 °C auf 15 min verkürzt werden.
Wichtig
● Ein Abstand von 70 bis 80 cm zwischen Infrarotstrahler und Kunststoffteil muss eingehalten werden.
Reinigung
Frisch aufgetragener, nicht ausgehärteter Kunststoffklebstoff kann trocken und mit geeignetem Lösungsmittel entfernt werden. Nach vollständiger Aushärtung kann der Kunststoffklebstoff nur noch mechanisch entfernt werden.
Haftvermittler D 822 150 A1
Haftvermittler D 822 150 A1
Verarbeitungstemperatur
Der Haftvermittler muss bei Temperaturen zwischen 15 °C und 30 °C verarbeitet werden.
Reaktionszeit
Die Reaktionszeit des Haftvermittlers beträgt 10 min.
Wirkzeit
Die Wirkzeit des Haftvermittlers beträgt 24 h.
Wichtig
● Ist die Wirkzeit des Haftvermittlers abgelaufen, bevor der Kunststoffklebstoff aufgetragen wurde, muss der Haftvermittler erneut aufgetragen werden.
Kunststoffreparatur vorbereiten
Kunststoffreparatur vorbereiten
Benötigte Spezialwerkzeuge und Werkstattausrüstung
♦ Heißluftgebläse -V.A.G 1416-
Der Kunststoffreiniger D 195 850 A1 wird im Folgenden als „Kunststoffreiniger“ bezeichnet.
Der Kunststoffklebstoff AMV 195 KD1 01 wird im Folgenden als Kunststoffklebstoff bezeichnet.
– Kunststoffteil abnehmen.
– Kunststoffart bestimmen → Rep.-Gr. 52; Unterscheidung der Kunststoffarten.
– Prüfen, ob eine Kunststoffreparatur wirtschaftlich, optisch und technisch sinnvoll ist.
Wichtig
● Sicherheitsrelevante Kunststoffteile, z. B. Stoßfängerverkleidungen, dürfen nicht repariert werden, wenn ihre Funktion nach der Reparatur nicht mehr gewährleistet ist.
– Staub, Lehm- oder Fettrückstände mit Wasser und Seife vom Bauteil entfernen.
– Geeignete Schweißdüse in das Heißluftgebläse -V.A.G 1416- einsetzen.
Wichtig
● Das Heißluftgebläse muss auf den Kunststoff und die verwendete Schweißdüse eingestellt werden:
– Temperatur des Heißluftgebläses laut Tabelle einstellen:
Die Temperatur für Kunststoffreparaturen richtet sich nach der Art des zu reparierenden Kunststoffs.
Kurzbezeichnung des ThermoplastsSchweißtemperaturEinstellung am PotentiometerAdapterdüse zum SchweißenSchnellschweißdüse, 5 mmKeilförmige SchweißdüsePA400 °C4.34.84.3PC+ABS350 °C3.64.13.6ABS350 °C3.64.13.6PC350 °C3.64.13.6P/E300 °C3.03.53.0PP300 °C3.03.53.0PP+EPDM300 °C3.03.53.0PE280 °C2.83.32.8
– Warten, bis die eingestellte Schweißtemperatur erreicht ist.
Wenn das Kunststoffanbauteil gerissen ist:
– Rissende mit handelsüblichem Bohrer -1- bei niedriger Drehzahl ausbohren.
Hinweis
Dadurch werden die Spannungen im Material abgebaut und ein Weiterreißen des Risses -Pfeil- wird verhindert.
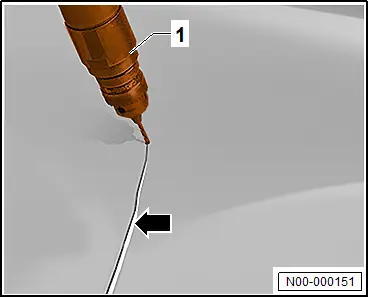
– Rissränder mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Klebstoff auf einen Rissrand auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Rissränder zusammenfügen.
Verformungen reparieren
Verformungen reparieren
Benötigte Spezialwerkzeuge und Werkstattausrüstung
♦ Heißluftgebläse -V.A.G 1416-
– → Rep.-Gr.52; Kunststoffreparatur vorbereiten.
– Heißluftgebläse -V.A.G 1416- -1- auf 200 °C einstellen, indem der Regler -2- auf Position 3.3 der Skala -Pfeil- gedreht wird.
Wichtig
● Das Heißluftgebläse -1- muss ohne Düse verwendet werden.

– Reparaturbereich mit dem Heißluftgebläse -A- erwärmen, bis er verformbar ist.
– Heißluftgebläse -A- kreisförmig bewegen.
Wichtig
● Das Kunststoffanbauteil darf nicht schmelzen.
– Um Markierungen oder Verformungen zu vermeiden, die Rückseite des Reparaturbereichs erwärmen.
Wichtig
● Beide Seiten des Reparaturbereichs müssen gleichmäßig und kreisförmig erwärmt werden.
● Der Luftstrom darf nicht zu lange auf eine Stelle gerichtet werden.
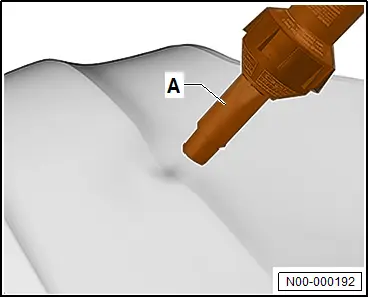
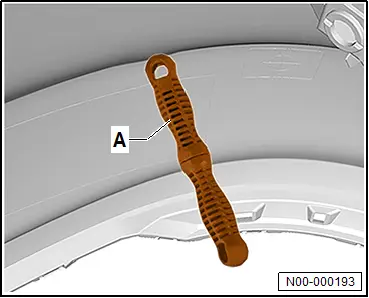
– Ein handelsübliches Ausbeulwerkzeug -A- entgegen der Verformungsrichtung ansetzen und drücken, bis die ursprüngliche Form des Kunststoffanbauteils wiederhergestellt ist.
Wichtig
● Es muss ein handelsübliches Ausbeulwerkzeug -A- aus temperaturbeständigem Material verwendet werden.
– Mit dem handelsüblichen Ausbeulwerkzeug das Kunststoffanbauteil durchkneten.
– Zum Abkühlen des Reparaturbereichs Wasser aus einer handelsüblichen Sprühflasche mit Pumpe aufsprühen oder ein feuchtes Putztuch auf die Oberfläche legen.
– Auf die verformte Stelle Druck ausüben, bis das Material abgekühlt ist.
– Erwärmen und Druckausübung wiederholen, bis die ursprüngliche Form des Kunststoffanbauteils wiederhergestellt ist.
Wenn das Kunststoffanbauteil geringe Unebenheiten aufweist:
– Anbauteil mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
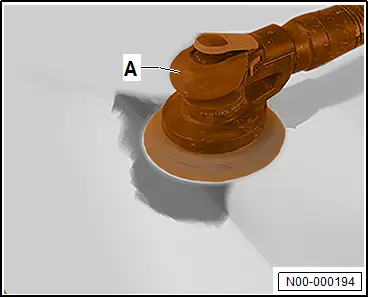
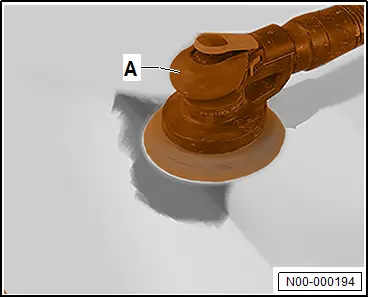
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Fortsetzung
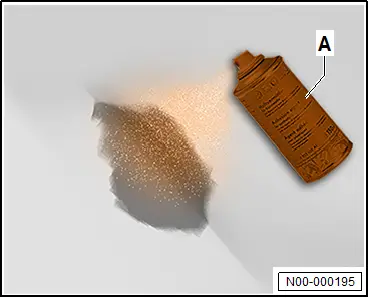
– Haftgrund -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
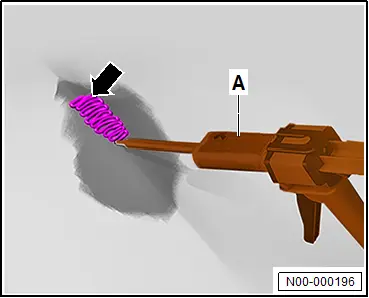
– 2 cm Klebstoffraupe -Pfeil- auf einem Probestück auftragen.
– Sicherstellen, dass beide Komponenten des Kunststoffklebstoffs -A- vollständig vermischt sind.
– Kunststoffklebstoff -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P150 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.

Riss bis 100 mm Länge kleben
Riss bis 100 mm Länge kleben
– → Rep.-Gr.52; Verformungen reparieren.
Wichtig
● Beide Seiten des Risses müssen im entspannten Zustand aufeinander liegen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
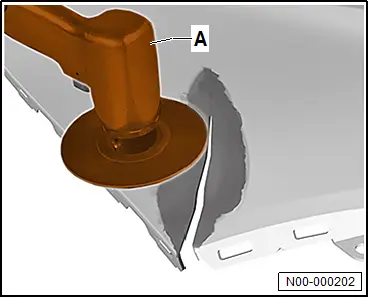
– Reparaturbereich mit einem handelsüblichen Winkelschleifer -A- und Schleifpapier der Körnung P80 schleifen.
Hinweis
Die Größe der Verbreiterungsfläche richtet sich nach der Größe und Materialstärke des Kunststoffanbauteils.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
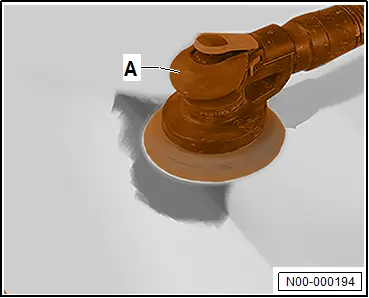
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
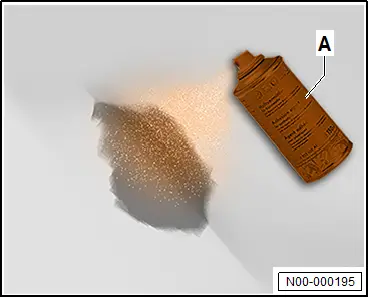
– Haftgrund -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
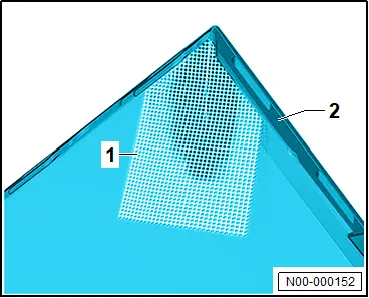
– Gewebe -1- abmessen und anpassen.
Wichtig
● Das Gewebe -1- muss den Riss im Kunststoffanbauteil -2- großzügig überdecken.
– 2 cm Klebstoffraupe -Pfeil- auf einem Probestück auftragen.
– Sicherstellen, dass beide Komponenten des Kunststoffklebstoffs -A- vollständig vermischt sind.
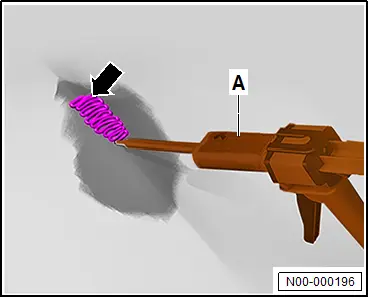
– Kunststoffklebstoff -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
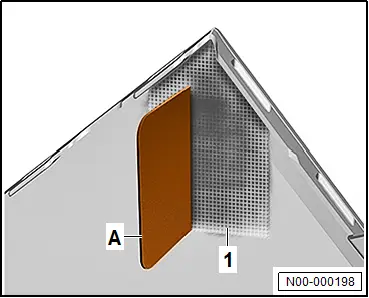
– Gewebe -1- positionieren, mit einem handelsüblichen Spachtel -A- andrücken und den aufgetragenen Kunststoffklebstoff verteilen.
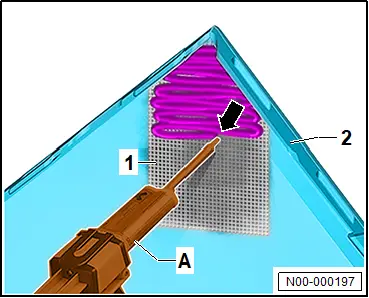
– Kunststoffklebstoff -A- auf das Gewebe -1- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Klebstoffraupe -Pfeil- mit einem handelsüblichen Spachtel verteilen.
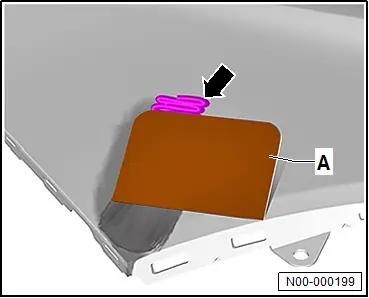
– Außenseite des Reparaturbereichs mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Kunststoffklebstoff auftragen und die Klebstoffraupe -Pfeil- mit einem handelsüblichen Spachtel -A- verteilen.
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P150 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Kratzer kleben
Kratzer kleben
Wenn Kunststoffanbauteile verformt sind:
– → Rep.-Gr.52; Verformungen reparieren.
Fortsetzung
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
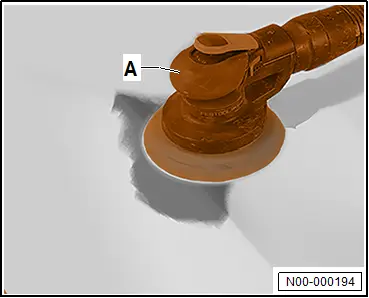
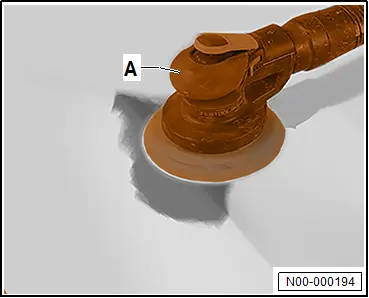
– Reparaturbereich mit einem Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
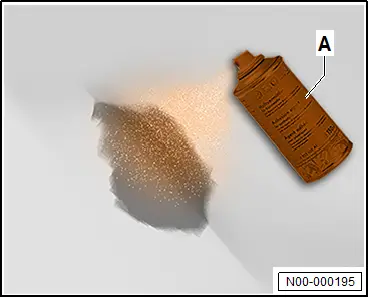
– Haftgrund -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
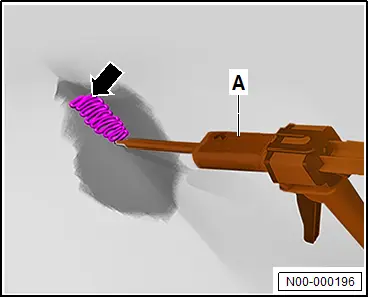
– 2 cm Klebstoffraupe -Pfeil- auf einem Probestück auftragen.
– Sicherstellen, dass beide Komponenten des Kunststoffklebstoffs -A- vollständig vermischt sind.
– Kunststoffklebstoff -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Klebstoffraupe -Pfeil- mit einem handelsüblichen Spachtel verteilen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit einem Exzenterschleifer -A- und Schleifpapier der Körnung P150 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
Löcher bis 30 mm Durchmesser kleben
Löcher bis 30 mm Durchmesser kleben
– → Rep.-Gr.52; Kunststoffreparatur vorbereiten.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
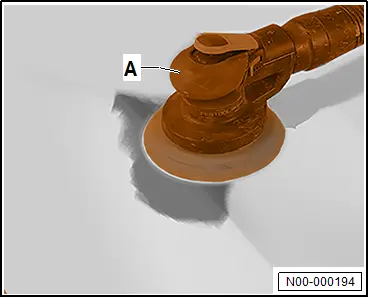
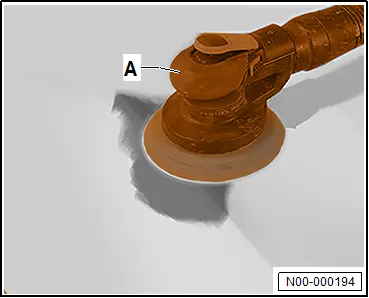
– Reparaturbereich mit einem Exzenterschleifer -A- und Schleifpapier der Körnung P120 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
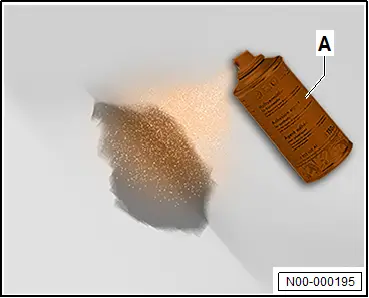
– Haftgrund -A- auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
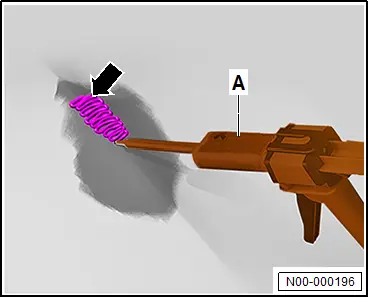
– 2 cm Klebstoffraupe -Pfeil- auf einem Probestück auftragen.
– Sicherstellen, dass beide Komponenten des Kunststoffklebstoffs vollständig vermischt sind.
– Kunststoffklebstoff auftragen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Klebstoffraupe -Pfeil- mit einem handelsüblichen Spachtel verteilen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.
– Reparaturbereich mit einem handelsüblichen Exzenterschleifer -A- und Schleifpapier der Körnung P150 schleifen.
– Schleifrückstände ausblasen.
– Reparaturbereich mit Kunststoffreiniger reinigen → Rep.-Gr.52; Verarbeitungshinweise – Originalprodukte.