Revisión
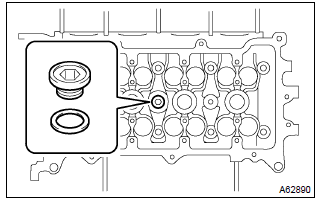
- Usando una llave de vaso hexagonal 10, retire el tapón roscado cónico y la junta.
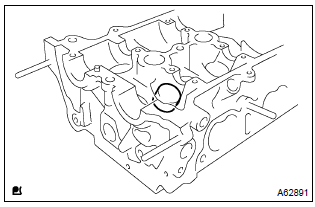
- Retire los empujadores de válvula de la culata.
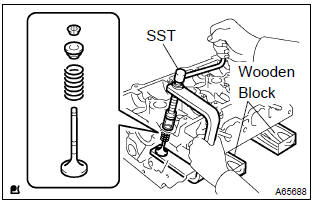
- Coloque la culata sobre bloques de madera.
- Usando SST, comprima el muelle interior y retire los 2 seguros del platillo de muelle de válvula.
SST 09202–70020 (09202–00010, 09202–01010, 09202–01020)
- Retire los platillos de muelle de válvula, los muelles interiores y las válvulas de la culata.
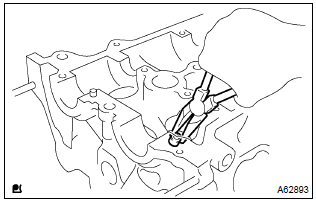
- Usando alicates de punta fina, retire los retenes de vástago de válvula.
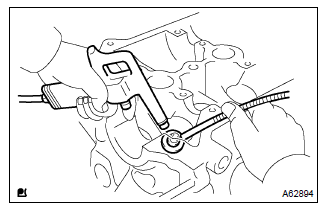
- Usando aire comprimido y un dedo magnético, retire los asientos de muelle de válvula.
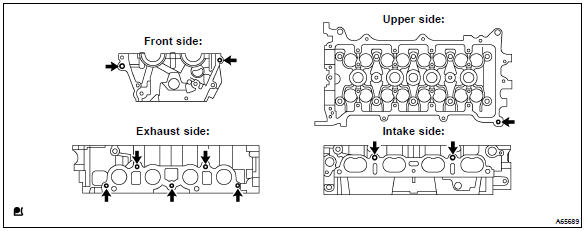
- Usando llaves de vaso Torx E5 y E7, retire los 11 espárragos.
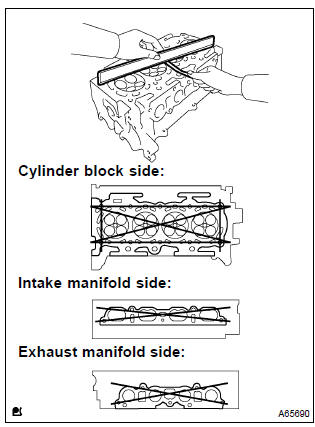
- Usando una regla de precisión y un calibre de espesores, mida la superficie de contacto con el bloque de cilindros y los colectores para detectar alabeo.
Alabeo máximo:
lado del bloque de cilindros 0.05 mm (0.0020 pulg.) lado del colector de admisión 0.10 mm (0.0039 pulg.) lado del colector de escape 0.10 mm (0.0039 pulg.)
Si el alabeo es mayor que el máximo, reemplace la culata.
8. Inspeccione la culata en busca de grietas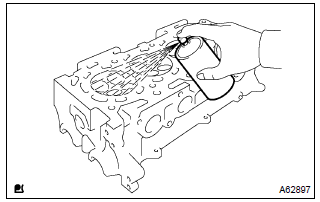
- Usando líquido penetrante de tinte, revise la cámara de combustión, los conductos de admisión, los conductos de escape y la superficie del bloque de cilindros para detectar grietas.
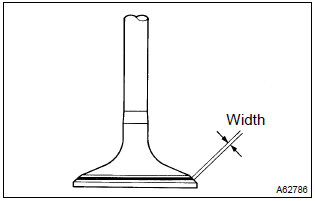
- Aplique una capa fina de azul de Prusia (o de blanco de plomo) en la cara de la válvula.
- presione ligeramente la válvula contra el asiento.
- Si aparece azul a 360° alrededor de la cara, la válvula es concéntrica. Si no, reemplace la válvula.
- Si aparece azul a 360° alrededor del asiento de válvula, la guía y la cara son concéntricas. Si no, rectifique el asiento.
- Compruebe que el contacto del asiento esté en el centro de la cara de la válvula, con un ancho entre 1.0 – 1.4 mm (0.039 – 0.055 pulg.).
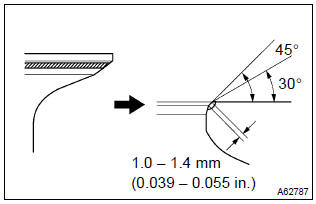
- si el asiento está demasiado alto en la cara de la válvula, use fresas de 30 y 45 para corregirlo.
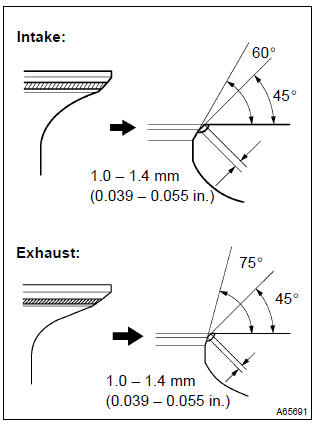
- Admisión:
- si el asiento está demasiado bajo en la cara de la válvula, use fresas de 60 y 45 para corregirlo.
- escape:
- si el asiento está demasiado bajo en la cara de la válvula, use fresas de 75 y 45 para corregirlo.
- rectifique a mano la válvula y el asiento de válvula con pasta abrasiva.
- revise la posición de asentamiento de la válvula.
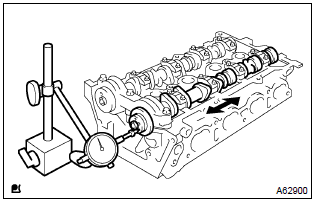
- Instale los 2 árboles de levas.
- usando un comparador de cuadrante, mida el juego axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
Juego axial estándar: 0.040 – 0.095 mm (0.0016 – 0.0037 pulg.) Juego axial máximo: 0.110 mm (0.0043 pulg.)
Si el juego axial es mayor que el máximo, reemplace la culata. Si se encuentran daños en las superficies de empuje del árbol de levas, también debe reemplazarse el árbol de levas.
12. Inspeccione la holgura de aceite del árbol de levas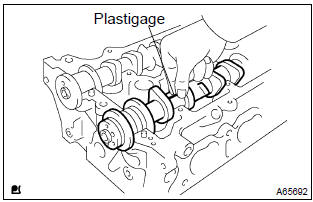
- Limpie las tapas de cojinetes y los muñones del árbol de levas.
- coloque los árboles de levas sobre la culata.
- coloque una tira de Plastigage sobre cada muñón del árbol de levas.
- instale las tapas de cojinete. Atención: no gire el árbol de levas.
- retire las tapas de cojinete.
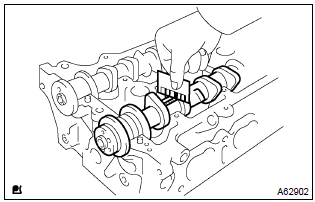
- Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0.035 – 0.072 mm (0.0014 – 0.0028 pulg.) Holgura de aceite máxima: 0.10 mm (0.0039 pulg.)
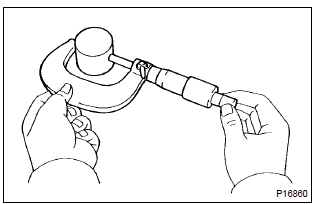
- Usando un micrómetro, mida el diámetro del empujador de válvula.
Diámetro del empujador: 30.966 – 30.976 mm (1.2191 – 1.2195 pulg.)
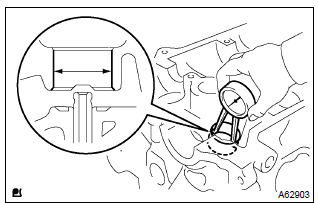
- Usando un calibrador de interiores, mida el diámetro del alojamiento del empujador de válvula en la culata.
Diámetro del alojamiento del empujador:
31.000 – 31.025 mm (1.2205 – 1.2215 pulg.) - reste la medición del diámetro del empujador de válvula de la medición del diámetro del alojamiento del empujador de válvula.
Holgura de aceite estándar: 0.024 – 0.059 mm (0.0009 – 0.0023 pulg.) Holgura de aceite máxima: 0.079 mm (0.0031 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace el empujador de válvula.
Si es necesario, reemplace la culata.
15. Inspeccione el resorte interior de compresión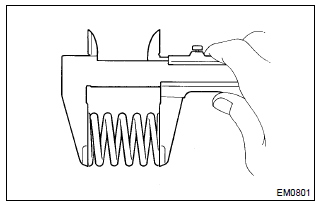
- Usando un calibre Vernier, mida la longitud libre del muelle interior.
Longitud libre: 43.40 mm (1.7087 pulg.)
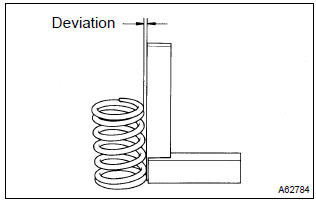
- Usando una escuadra de acero, mida la desviación del muelle interior.
Desviación máxima: 1.6 mm (0.063 pulg.) Ángulo máximo (referencia): 2°
si la desviación es mayor que el máximo, reemplace el muelle interior.
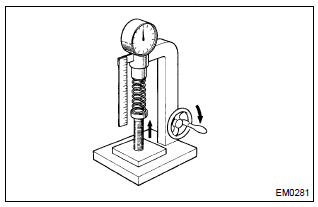
- Usando un comprobador de muelles, mida la tensión del muelle interior en la longitud instalada especificada.
Tensión instalada:
158.6 – 175.4 N (16.2 – 17.9 kgf, 35.7 – 39.5 lbf) a 33.6 mm (1.323 pulg.)
Tensión máxima de trabajo: 335.3 – 370.7 N (34.2 – 37.8 kgf, 75.4 – 83.3 lbf) a 24.1 mm (0.949 pulg.)
Si la tensión instalada no es la especificada, reemplace el muelle interior.
16. Inspeccione la válvula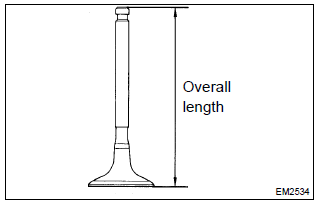
- Usando un calibre Vernier, revise la longitud total de la válvula.
Longitud total estándar: admisión 88.65 mm (3.4902 pulg.) escape 88.69 mm (3.4917 pulg.) Longitud total mínima: admisión 88.35 mm (3.4784 pulg.) escape 88.39 mm (3.4799 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula.
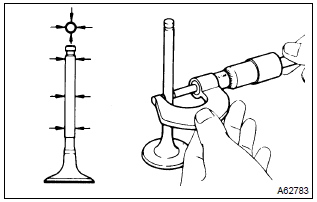
- Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula:
admisión 5.470 – 5.485 mm (0.2154 – 0.2159 pulg.) escape 5.465 – 5.480 mm (0.2152 – 0.2158 pulg.)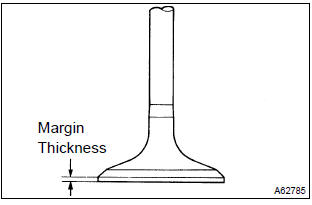
- Usando un calibre Vernier, revise el espesor del margen de la cabeza de la válvula.
Espesor de margen estándar: 1.0 mm (0.039 pulg.) Espesor de margen mínimo: 0.7 mm (0.028 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula.
17. Inspeccione la holgura de aceite del casquillo de la guía de válvula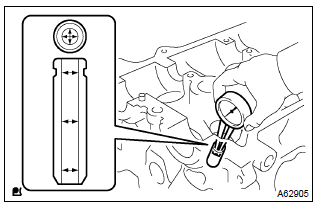
- Usando un calibrador de interiores, mida el diámetro interior del casquillo de la guía de válvula.
Diámetro interior del casquillo: 5.510 – 5.530 mm (0.2169 – 0.2177 pulg.)
- Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo guía.
Holgura de aceite estándar: admisión 0.025 – 0.060 mm (0.0010 – 0.0024 pulg.) escape 0.030 – 0.065 mm (0.0012 – 0.0026 pulg.) Holgura de aceite máxima:
admisión 0.08 mm (0.0032 pulg.) escape 0.10 mm (0.0039 pulg.)
Si la holgura de aceite es mayor que el máximo, reemplace la válvula y el casquillo de la guía de válvula.
18. Reemplace el casquillo de la guía de válvula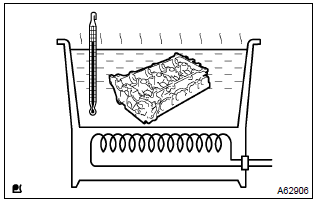
- caliente la culata a 80 – 100 °C (176 – 212 °F).
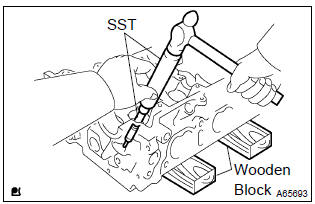
- Coloque la culata sobre bloques de madera.
- usando SST, extraiga el casquillo de la guía de válvula golpeando.
SST 09201–10000, 09201–01055, 09950–70010 (09951–07100)
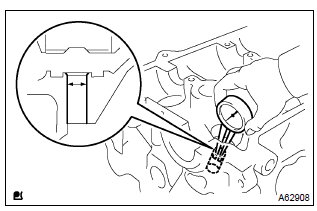
- Usando un calibrador de interiores, mida el diámetro del alojamiento del casquillo en la culata.
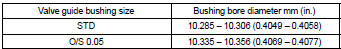
Diámetro: 10.285 – 10.306 mm (0.4049 – 0.4058 pulg.)
Si el diámetro del alojamiento del casquillo de la culata es mayor que 10.306 mm (0.4058 pulg.), mecanice el alojamiento del casquillo a la cota de 10.335 – 10.356 mm (0.4069 – 0.4077 pulg.) para instalar un casquillo de guía de válvula de sobremedida.
Sugerencia:
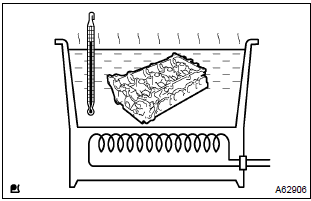
- Caliente la culata a 80 – 100 °C (176 – 212 °F).
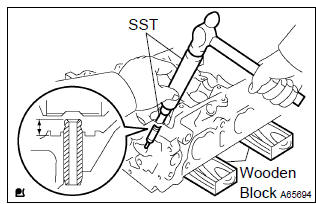
- Coloque la culata sobre bloques de madera.
- Utilizando la SST, introduzca a golpes un nuevo casquillo de guía de válvula hasta la saliente especificada.
SST 09201–10000, 09201–01055, 09950–70010 (09951–07100)
Saliente: 8.7 – 9.1 mm (0.343 – 0.358 pulg.)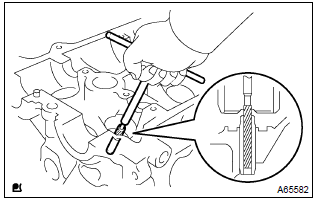
- Utilizando un escariador de 5.5 mm afilado, escarie el casquillo de la guía de válvula para obtener la holgura estándar especificada.
Holgura de aceite estándar: admisión 0.025 – 0.060 mm (0.0010 – 0.0024 pulg.) escape 0.030 – 0.065 mm (0.0012 – 0.0026 pulg.)
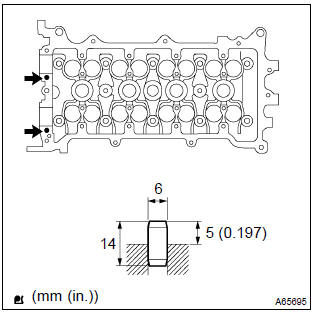
- Utilizando un martillo de plástico, instale los 2 pasadores rectos nuevos.
Saliente estándar: 5 mm (0.197 pulg.)
- Marque la posición estándar alejada del borde, sobre el racor de la manguera de agua, como se muestra en la ilustración.
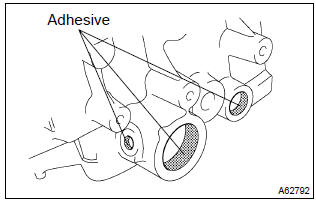
- Aplique adhesivo en el orificio del racor de la manguera de agua de la culata.
Adhesivo:
n.º de pieza 08833–00070, Three Bond 1324 o equivalente.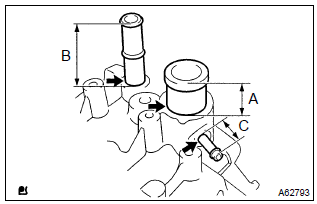
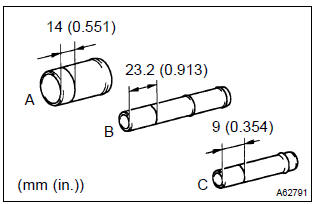
- Utilizando una prensa, presione un nuevo racor de la manguera de agua hasta que las marcas estándar queden al nivel de la superficie de la culata.
Saliente estándar:
A 29 mm (1.142 pulg.)
B 66.5 mm (2.618 pulg.)
C 24 mm (0.945 pulg.)
- Instale el racor de la manguera de agua en un plazo de 3 minutos después de aplicar el adhesivo.
- No introduzca en el refrigerante antes de transcurrida una hora desde la instalación.
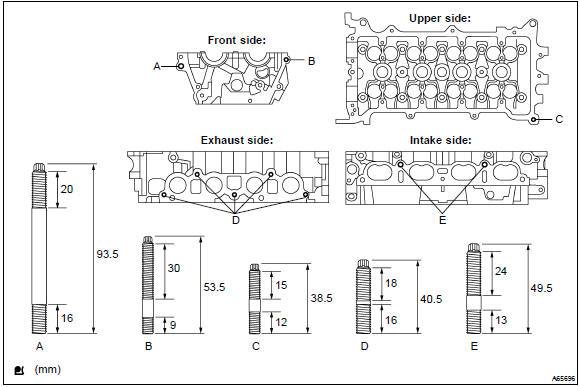
- Utilizando las llaves de vaso Torx E5 y E7, instale los 11 espárragos, par de apriete:
espárrago A, D y E 9.5 N·m (97 kgf·cm, 84 pulg.·lbf)
espárrago B y C 5.0 N·m (51 kgf·cm, 44 pulg.·lbf)
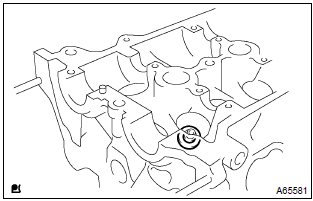
- Instale los asientos de los muelles de válvula en la culata.
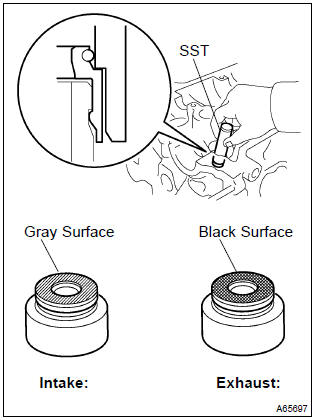
- Aplique una capa ligera de aceite de motor a los nuevos retenes de vástago de válvula.
SST 09201–41020
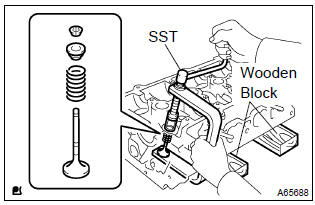
- Coloque la culata sobre bloques de madera.
- Instale las válvulas, los muelles interiores de compresión y los platillos de muelle de válvula en la culata.
- Utilizando la SST, comprima el muelle interior de compresión y coloque los 2 semiconos del platillo alrededor del vástago de la válvula.
SST 09202–70020 (09202–00010, 09202–01010, 09202–01020)
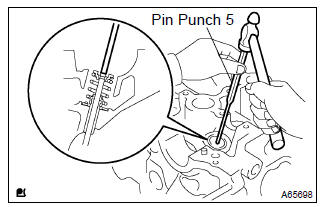
- Utilizando un botador 5, golpee ligeramente el extremo del vástago de la válvula para asegurar un ajuste correcto.
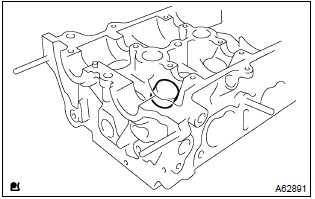
- Aplique una capa ligera de aceite de motor a los empujadores de válvula.
- Instale los empujadores de válvula en la culata.
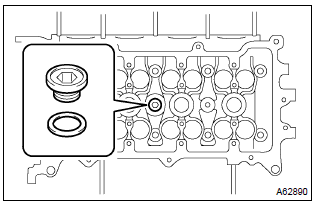
- Utilizando una llave hexagonal de vaso 10, instale el tapón roscado cónico con una junta nueva.
Par de apriete: 44 N·m (449 kgf·cm, 33 ft·lbf)
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Corolla: cada respuesta trae una explicación y un enlace a la página del manual.