Ремонт
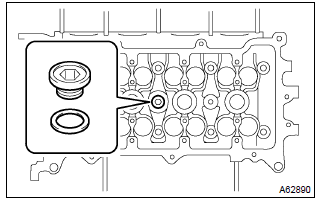
- С помощью торцевого шестигранного ключа 10 выверните конусную заглушку и снимите прокладку.
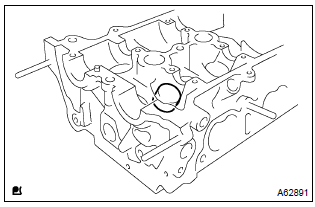
- Извлеките толкатели клапанов из головки блока цилиндров.
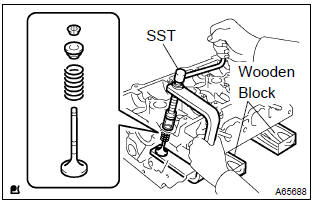
- Установите головку блока цилиндров на деревянные подкладки.
- С помощью SST сожмите внутреннюю пружину клапана и снимите 2 сухаря клапана.
Sst 09202–70020 (09202–00010, 09202–01010, 09202–01020)
- Извлеките из головки блока цилиндров опорные шайбы пружин, внутренние пружины клапанов и клапаны.
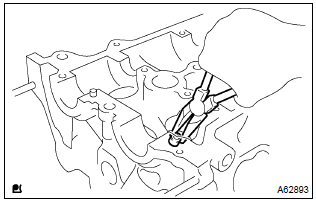
- С помощью круглогубцев снимите маслосъемные колпачки стержней клапанов.
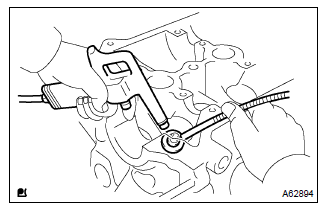
- С помощью сжатого воздуха и магнитного щупа извлеките опорные шайбы пружин клапанов.
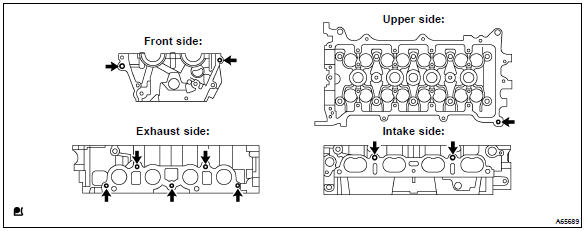
- С помощью торцевых ключей Torx E5 и E7 выверните 11 шпилек.
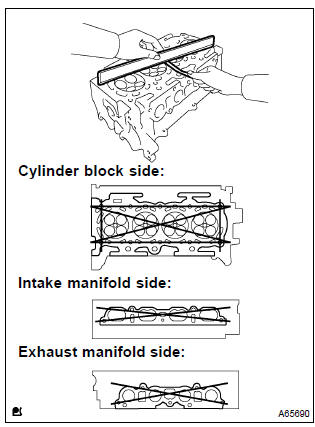
- С помощью прецизионной линейки и щупа измерьте коробление поверхности, прилегающей к блоку цилиндров и коллекторам.
Максимальное коробление:
сторона блока цилиндров 0.05 мм (0.0020 дюйма), сторона впускного коллектора 0.10 мм (0.0039 дюйма), сторона выпускного коллектора 0.10 мм (0.0039 дюйма)
Если коробление больше максимального, замените головку блока цилиндров.
8. Проверьте головку блока цилиндров на наличие трещин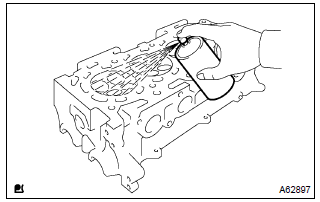
- С помощью капиллярного дефектоскопа проверьте камеру сгорания, впускные и выпускные каналы и поверхность блока цилиндров на наличие трещин.
- Нанесите тонкий слой берлинской лазури (или свинцовых белил) на рабочую фаску клапана.
- Слегка прижмите клапан к седлу.
- Если краска равномерно покрывает фаску клапана по всей окружности 360°, клапан соосен. Если нет, замените клапан.
- Если краска равномерно покрывает седло клапана по всей окружности 360°, направляющая и фаска соосны. Если нет, прошлифуйте седло.
- Проверьте, что пояс контакта находится по середине фаски клапана, а его ширина составляет 1.0 – 1.4 мм (0.039 – 0.055 дюйма).
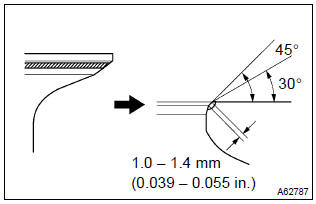
- если пояс контакта расположен слишком высоко на фаске клапана, используйте фрезы 30° и 45° для корректировки седла.
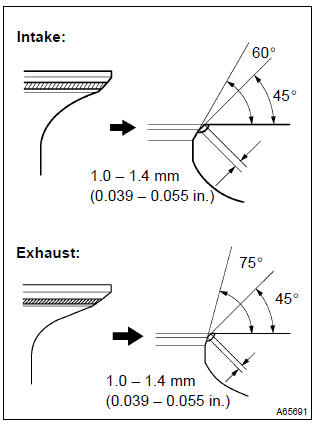
- Впускной:
- если пояс контакта расположен слишком низко на фаске клапана, используйте фрезы 60° и 45° для корректировки седла.
- выпускной клапан:
- если пояс контакта расположен слишком низко на фаске клапана, используйте фрезы 75° и 45° для корректировки седла.
- Притрите клапан и седло клапана абразивной пастой вручную.
- Проверьте положение пояса контакта клапана.
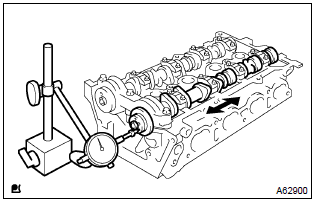
- Установите 2 распределительных вала.
- С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал назад и вперед.
Стандартный осевой зазор: 0.040 – 0.095 мм (0.0016 – 0.0037 дюйма). Максимальный осевой зазор: 0.110 мм (0.0043 дюйма)
Если осевой зазор больше максимального, замените головку блока цилиндров. Если на упорных поверхностях распределительного вала обнаружены повреждения, распределительный вал также необходимо заменить.
12. Проверьте масляный зазор распределительного вала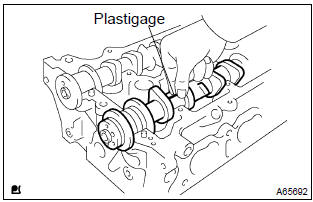
- Очистите крышки подшипников и опорные шейки распределительного вала.
- Установите распределительные валы на головку блока цилиндров.
- Уложите полоску пластигейджа поперёк каждой шейки распределительного вала.
- Установите крышки подшипников. Внимание: не проворачивайте распределительный вал.
- Снимите крышки подшипников.
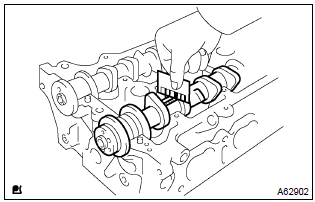
- Измерьте ширину сплющенного пластигейджа в самой широкой точке.
Стандартный масляный зазор: 0.035 – 0.072 мм (0.0014 – 0.0028 дюйма). Максимальный масляный зазор: 0.10 мм (0.0039 дюйма)
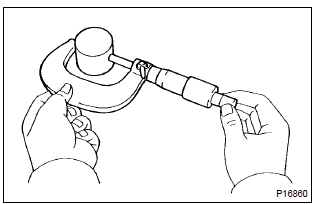
- С помощью микрометра измерьте диаметр толкателя клапана.
Диаметр толкателя: 30.966 – 30.976 мм (1.2191 – 1.2195 дюйма)
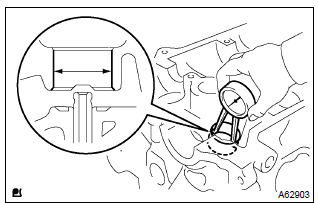
- С помощью нутромера измерьте диаметр отверстия под толкатель клапана в головке блока цилиндров.
Диаметр отверстия под толкатель:
31.000 – 31.025 мм (1.2205 – 1.2215 дюйма) - Из измеренного диаметра отверстия под толкатель клапана вычтите измеренный диаметр толкателя клапана.
Стандартный масляный зазор: 0.024 – 0.059 мм (0.0009 – 0.0023 дюйма). Максимальный масляный зазор: 0.079 мм (0.0031 дюйма)
Если масляный зазор больше максимального, замените толкатель клапана.
При необходимости замените головку блока цилиндров.
15. Проверьте внутреннюю пружину клапана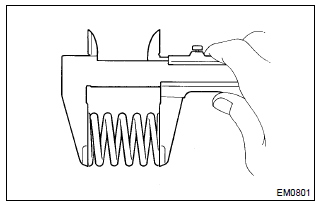
- С помощью штангенциркуля измерьте свободную длину внутренней пружины клапана.
Свободная длина: 43.40 мм (1.7087 дюйма)
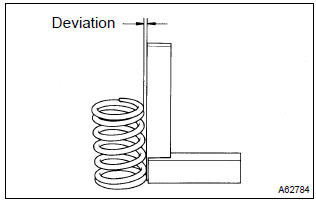
- С помощью угольника измерьте отклонение от перпендикулярности внутренней пружины клапана.
Максимальное отклонение: 1.6 мм (0.063 дюйма). Максимальный угол (справочный): 2°
Если отклонение больше максимального, замените внутреннюю пружину клапана.
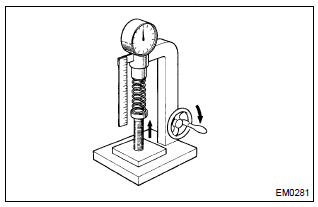
- С помощью прибора для проверки пружин измерьте усилие внутренней пружины клапана при заданной установочной длине.
Усилие при установленной длине:
158.6 – 175.4 Н (16.2 – 17.9 кгс, 35.7 – 39.5 фунт-силы) при 33.6 мм (1.323 дюйма)
Максимальное рабочее усилие: 335.3 – 370.7 Н (34.2 – 37.8 кгс, 75.4 – 83.3 фунт-силы) при 24.1 мм (0.949 дюйма)
Если усилие при установленной длине не соответствует указанному, замените внутреннюю пружину клапана.
16. Проверьте клапан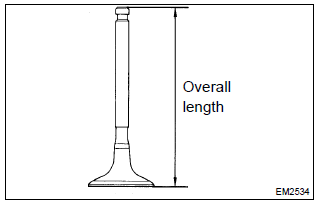
- С помощью штангенциркуля проверьте общую длину клапана.
Стандартная общая длина: впускной клапан 88.65 мм (3.4902 дюйма), выпускной клапан 88.69 мм (3.4917 дюйма). Минимальная общая длина: впускной клапан 88.35 мм (3.4784 дюйма), выпускной клапан 88.39 мм (3.4799 дюйма)
Если общая длина меньше минимальной, замените клапан.
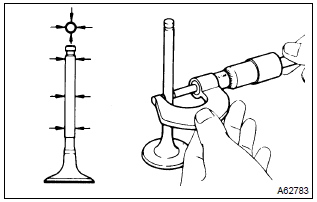
- С помощью микрометра измерьте диаметр стержня клапана.
Диаметр стержня клапана:
впускной 5.470 – 5.485 мм (0.2154 – 0.2159 дюйма), выпускной 5.465 – 5.480 мм (0.2152 – 0.2158 дюйма)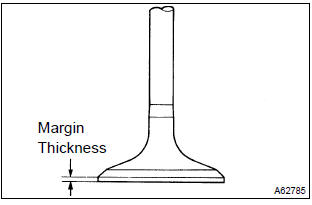
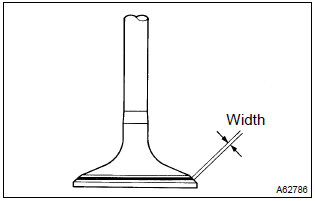
- С помощью штангенциркуля проверьте толщину поясков головки клапана.
Стандартная толщина пояска: 1.0 мм (0.039 дюйма). Минимальная толщина пояска: 0.7 мм (0.028 дюйма)
Если общая длина меньше минимальной, замените клапан.
17. Проверьте масляный зазор направляющей втулки клапана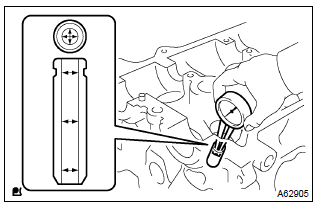
- С помощью нутромера измерьте внутренний диаметр направляющей втулки клапана.
Внутренний диаметр втулки: 5.510 – 5.530 мм (0.2169 – 0.2177 дюйма)
- Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Стандартный масляный зазор: впускной 0.025 – 0.060 мм (0.0010 – 0.0024 дюйма), выпускной 0.030 – 0.065 мм (0.0012 – 0.0026 дюйма). Максимальный масляный зазор:
впускной 0.08 мм (0.0032 дюйма), выпускной 0.10 мм (0.0039 дюйма)
Если масляный зазор больше максимального, замените клапан и направляющую втулку клапана.
18. Замените направляющую втулку клапана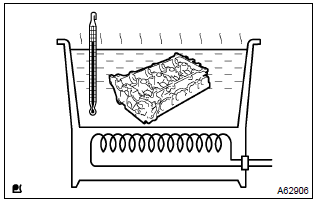
- Нагрейте головку блока цилиндров до 80 – 100 °C (176 – 212 °F).
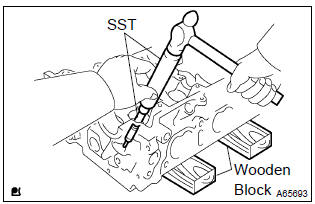
- Установите головку блока цилиндров на деревянные подкладки.
- С помощью SST выбейте направляющую втулку клапана.
Sst 09201–10000, 09201–01055, 09950–70010 (09951–07100)
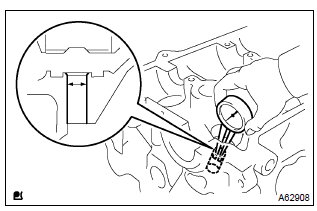
- С помощью нутромера измерьте диаметр отверстия под направляющую втулку клапана в головке блока цилиндров.
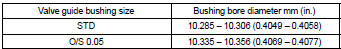
Диаметр: 10.285 – 10.306 мм (0.4049 – 0.4058 дюйм.)
Если диаметр отверстия под направляющую втулку клапана в головке блока цилиндров больше 10.306 мм (0.4058 дюйм.), расточите отверстие до размера 10.335 – 10.356 мм (0.4069 – 0.4077 дюйм.) для установки ремонтной направляющей втулки клапана увеличенного размера.
Совет:
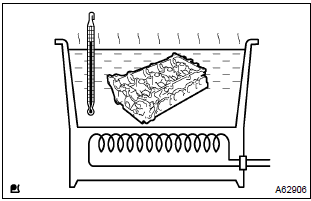
- Нагрейте головку блока цилиндров до 80 – 100 °C (176 – 212 °F).
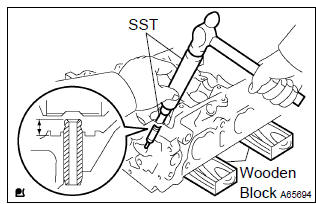
- Установите головку блока цилиндров на деревянные подкладки.
- С помощью SST запрессуйте новую направляющую втулку клапана до требуемой высоты выступания.
SST 09201–10000, 09201–01055, 09950–70010 (09951–07100)
Высота выступания: 8.7 – 9.1 мм (0.343 – 0.358 дюйм.)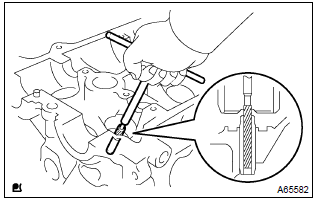
- Острой разверткой 5.5 мм разверните направляющую втулку клапана до получения стандартного требуемого зазора.
Стандартный масляный зазор: впускной 0.025 – 0.060 мм (0.0010 – 0.0024 дюйм.), выпускной 0.030 – 0.065 мм (0.0012 – 0.0026 дюйм.)
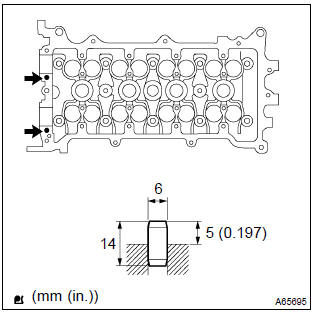
- Пластмассовым молотком установите 2 новых установочных штифта.
Стандартный выступ: 5 мм (0.197 дюйм.)
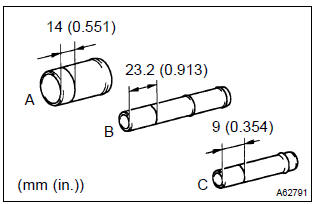
- Нанесите стандартную метку на патрубок водяного шланга на расстоянии от края, как показано на иллюстрации.
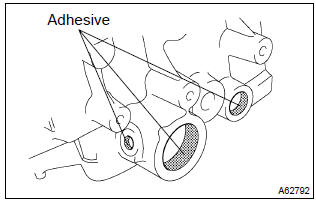
- Нанесите герметик на отверстие под патрубок водяного шланга в головке блока цилиндров.
Герметик:
номер детали 08833–00070, Three Bond 1324 или аналог.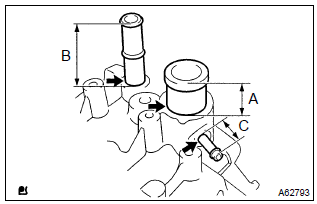
- С помощью пресса запрессуйте новый патрубок водяного шланга до совмещения стандартных меток с уровнем поверхности головки блока цилиндров.
Стандартный выступ:
A 29 мм (1.142 дюйм.)
B 66.5 мм (2.618 дюйм.)
C 24 мм (0.945 дюйм.)
- Установите патрубок водяного шланга в течение 3 минут после нанесения герметика.
- Не заливайте охлаждающую жидкость в течение часа после установки.
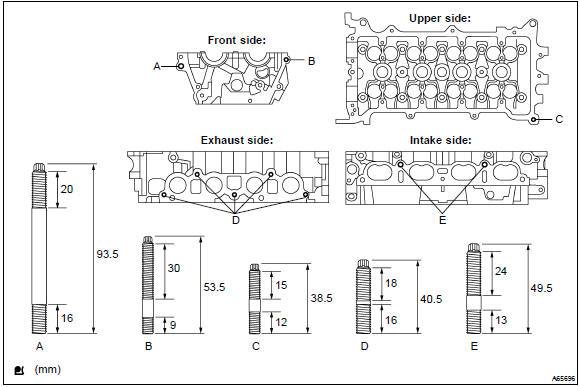
- С помощью торцевой головки Torx E5 и E7 установите 11 шпилек, момент затяжки:
шпильки A, D и E 9.5 Н·м (97 кгс·см, 84 дюйм·фунт)
шпильки B и C 5.0 Н·м (51 кгс·см, 44 дюйм·фунт)
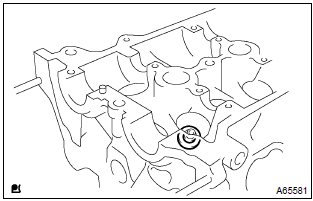
- Установите опорные шайбы пружин клапанов в головку блока цилиндров.
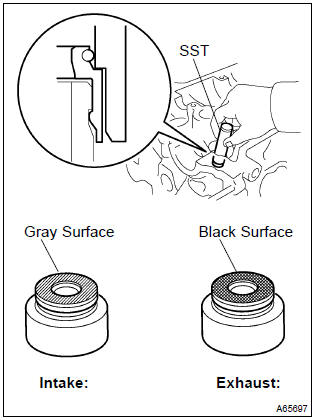
- Нанесите тонкий слой моторного масла на новые сальники штоков клапанов.
Sst 09201–41020
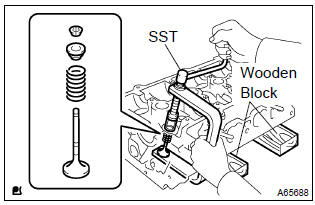
- Установите головку блока цилиндров на деревянные подкладки.
- Установите клапаны, внутренние пружины клапанов и тарелки пружин клапанов в головку блока цилиндров.
- С помощью SST сожмите внутреннюю пружину клапана и установите 2 сухаря клапана на шток клапана.
Sst 09202–70020 (09202–00010, 09202–01010, 09202–01020)
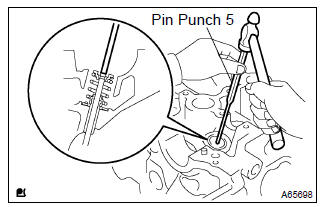
- Пробойником 5 слегка постучите по торцу штока клапана, чтобы обеспечить правильную посадку.
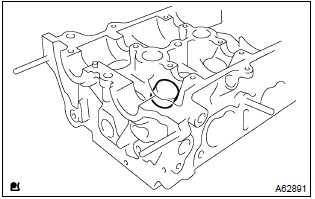
- Нанесите тонкий слой моторного масла на толкатели клапанов.
- Установите толкатели клапанов в головку блока цилиндров.
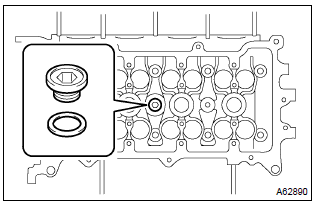
- С помощью торцевого ключа-шестигранника 10 установите резьбовую пробку с новой прокладкой.
Момент затяжки: 44 Н·м (449 кгс·см, 33 фут·фунт)
Проверьте себя
Короткий тест по Toyota Corolla: после ответа — пояснение и ссылка на страницу руководства.