Überholung
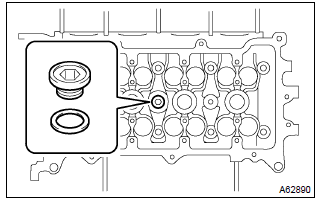
- Verschlussschraube und Dichtung mit einem Innensechskant-Steckschlüssel 10 ausbauen.
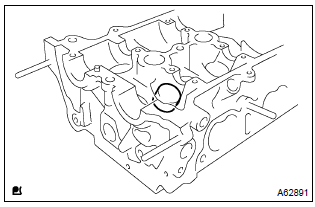
- Ventilstößel aus dem Zylinderkopf ausbauen.
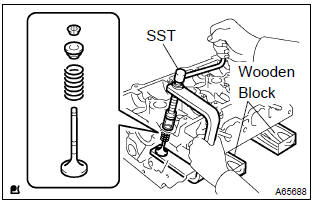
- Zylinderkopf auf Holzklötze legen.
- Mit dem SST die innere Druckfeder zusammendrücken und die beiden Ventilfederkeile ausbauen.
SST 09202–70020 (09202–00010, 09202–01010, 09202–01020)
- Ventilfederteller, innere Druckfedern und Ventile aus dem Zylinderkopf ausbauen.
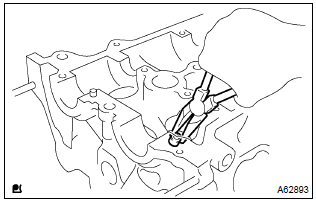
- Ventilschaft-Dichtringe mit einer Spitzzange ausbauen.
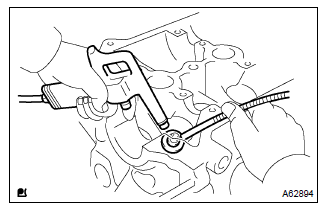
- Ventilfedersitze mit Druckluft und einem Magnetfinger ausbauen.
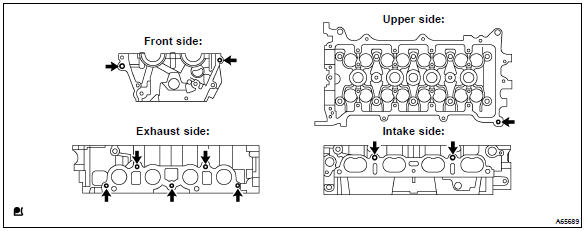
- Die 11 Stehbolzen mit Torx-Steckschlüssel E5 und E7 ausbauen.
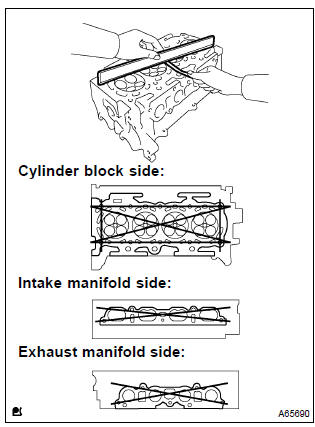
- Die Auflagefläche zum Zylinderblock und zu den Krümmern mit einem Präzisions-Haarlineal und einer Fühlerlehre auf Verzug prüfen.
Maximaler Verzug:
Zylinderblockseite 0.05 mm (0.0020 in.) Ansaugkrümmerseite 0.10 mm (0.0039 in.) Abgaskrümmerseite 0.10 mm (0.0039 in.)
Wenn der Verzug größer als der Maximalwert ist, den Zylinderkopf ersetzen.
8. Zylinderkopf auf Risse prüfen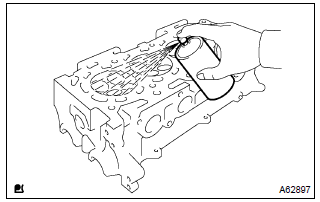
- Mit einem Farbeindringmittel Brennraum, Einlasskanäle, Auslasskanäle und Zylinderblockfläche auf Risse prüfen.
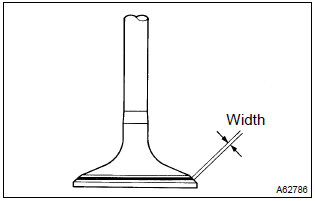
- Eine dünne Schicht Preussischblau (oder Bleiweiß) auf die Ventilteller auftragen.
- Ventil leicht gegen den Sitz drücken.
- Wenn die Blaufärbung rundum 360° an der Ventilfläche erscheint, ist das Ventil konzentrisch. Wenn nicht, das Ventil ersetzen.
- Wenn die Blaufärbung rundum 360° am Ventilsitz erscheint, sind Führung und Sitzfläche konzentrisch. Wenn nicht, den Ventilsitz nacharbeiten.
- Prüfen, ob der Sitzkontakt in der Mitte der Ventilfläche liegt und die Breite 1.0 – 1.4 mm (0.039 – 0.055 in.) beträgt.
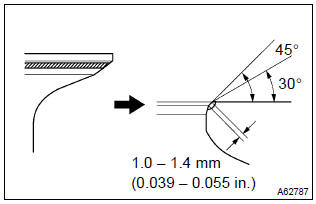
- Wenn der Sitz zu weit oben auf der Ventilfläche liegt, den 30°- und 45°-Fräser verwenden, um den Sitz zu korrigieren.
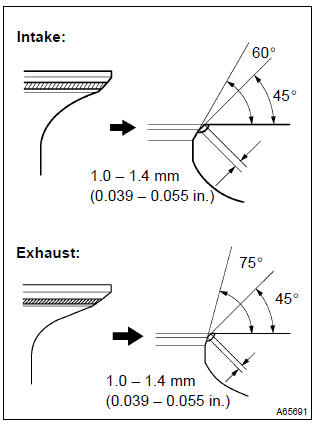
- Einlass:
- Wenn der Sitz zu weit unten auf der Ventilfläche liegt, den 60°- und 45°-Fräser verwenden, um den Sitz zu korrigieren.
- Auslass:
- Wenn der Sitz zu weit unten auf der Ventilfläche liegt, den 75°- und 45°-Fräser verwenden, um den Sitz zu korrigieren.
- Ventil und Ventilsitz mit Schleifpaste handeinschleifen.
- Die Position des Ventilsitzes prüfen.
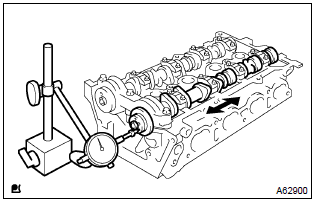
- Die 2 Nockenwellen einbauen.
- Das Axialspiel mit einer Messuhr messen, während die Nockenwelle vor und zurück bewegt wird.
Standard-Axialspiel: 0.040 – 0.095 mm (0.0016 – 0.0037 in.) Maximales Axialspiel: 0.110 mm (0.0043 in.)
Wenn das Axialspiel größer als der Maximalwert ist, den Zylinderkopf ersetzen. Wenn Schäden an den Axial-Anlaufflächen der Nockenwelle festgestellt werden, muss auch die Nockenwelle ersetzt werden.
12. Nockenwellen-Lagerspiel prüfen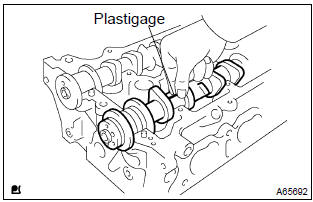
- Lagerdeckel und Nockenwellenlagerzapfen reinigen.
- Die Nockenwellen auf den Zylinderkopf legen.
- Einen Streifen Plastigage über jeden Nockenwellenlagerzapfen legen.
- Die Lagerdeckel einbauen. Hinweis: Nockenwelle nicht drehen.
- Die Lagerdeckel ausbauen.
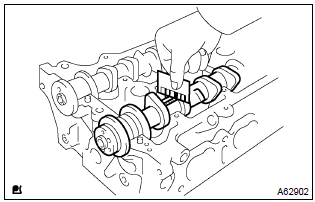
- Die Breite des Plastigage an der breitesten Stelle messen.
Standard-Ölspiel: 0.035 – 0.072 mm (0.0014 – 0.0028 in.) Maximales Ölspiel: 0.10 mm (0.0039 in.)
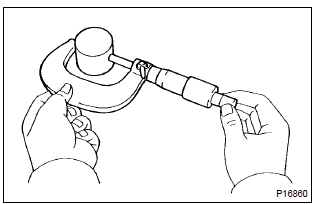
- Den Außendurchmesser des Ventilstößels mit einem Mikrometer messen.
Außendurchmesser Ventilstößel: 30.966 – 30.976 mm (1.2191 – 1.2195 in.)
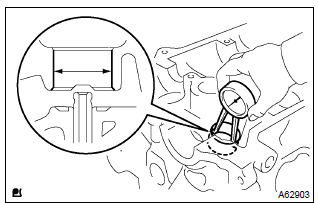
- Den Durchmesser der Ventilstößelbohrung im Zylinderkopf mit einer Innenmessschraube messen.
Durchmesser Ventilstößelbohrung:
31.000 – 31.025 mm (1.2205 – 1.2215 in.) - Den Messwert des Außendurchmessers des Ventilstößels vom Messwert des Durchmessers der Ventilstößelbohrung subtrahieren.
Standard-Ölspiel: 0.024 – 0.059 mm (0.0009 – 0.0023 in.) Maximales Ölspiel: 0.079 mm (0.0031 in.)
Wenn das Ölspiel größer als der Maximalwert ist, den Ventilstößel ersetzen.
Falls erforderlich, den Zylinderkopf ersetzen.
15. Innere Ventilfeder prüfen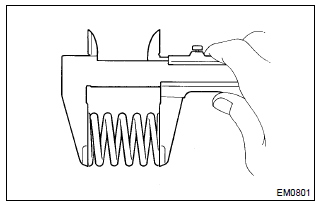
- Die freie Länge der inneren Druckfeder mit einem Messschieber messen.
Freie Länge: 43.40 mm (1.7087 in.)
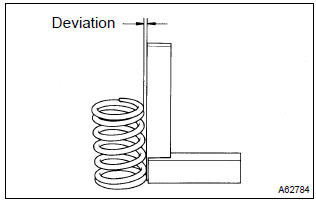
- Die Abweichung der inneren Druckfeder mit einem Stahlwinkel messen.
Maximale Abweichung: 1.6 mm (0.063 in.) Maximaler Winkel (Referenz): 2°
Wenn die Abweichung größer als der Maximalwert ist, die innere Druckfeder ersetzen.
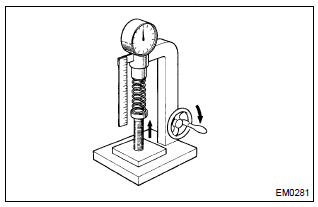
- Die Federkraft der inneren Druckfeder bei der vorgeschriebenen Einbaulänge mit einem Federprüfgerät messen.
Federkraft im eingebauten Zustand:
158.6 – 175.4 N (16.2 – 17.9 kgf, 35.7 – 39.5 lbf) bei 33.6 mm (1.323 in.)
Maximale Arbeitskraft: 335.3 – 370.7 N (34.2 – 37.8 kgf, 75.4 – 83.3 lbf) bei 24.1 mm (0.949 in.)
Wenn die Federkraft im eingebauten Zustand nicht der Vorgabe entspricht, die innere Druckfeder ersetzen.
16. Ventil prüfen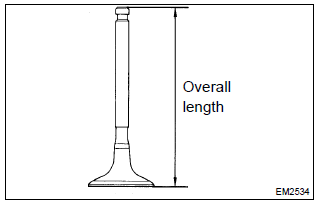
- Die Gesamtlänge des Ventils mit einem Messschieber prüfen.
Standard-Gesamtlänge: Einlass 88.65 mm (3.4902 in.) Auslass 88.69 mm (3.4917 in.) Minimale Gesamtlänge: Einlass 88.35 mm (3.4784 in.) Auslass 88.39 mm (3.4799 in.)
Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Ventil ersetzen.
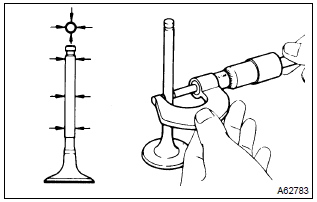
- Den Durchmesser des Ventilschafts mit einem Mikrometer messen.
Durchmesser Ventilschaft:
Einlass 5.470 – 5.485 mm (0.2154 – 0.2159 in.) Auslass 5.465 – 5.480 mm (0.2152 – 0.2158 in.)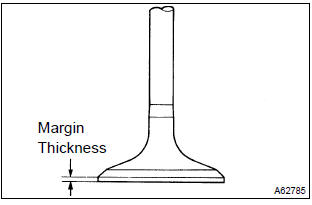
- Die Dicke des Ventiltellerrandes mit einem Messschieber prüfen.
Standard-Dicke Tellerrand: 1.0 mm (0.039 in.) Minimale Dicke Tellerrand: 0.7 mm (0.028 in.)
Wenn die Gesamtlänge kleiner als der Minimalwert ist, das Ventil ersetzen.
17. Ventilführungsbuchsen-Ölspiel prüfen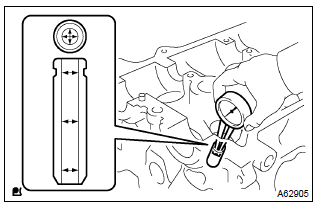
- Den Innendurchmesser der Ventilführungsbuchse mit einer Innenmessschraube messen.
Innendurchmesser Führungsbuchse: 5.510 – 5.530 mm (0.2169 – 0.2177 in.)
- Den Messwert des Ventilschaftdurchmessers vom Messwert des Innendurchmessers der Führungshülse subtrahieren.
Standard-Ölspiel: Einlass 0.025 – 0.060 mm (0.0010 – 0.0024 in.) Auslass 0.030 – 0.065 mm (0.0012 – 0.0026 in.) Maximales Ölspiel:
Einlass 0.08 mm (0.0032 in.) Auslass 0.10 mm (0.0039 in.)
Wenn das Ölspiel größer als der Maximalwert ist, Ventil und Ventilführungsbuchse ersetzen.
18. Ventilführungsbuchse ersetzen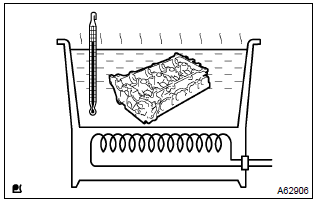
- Den Zylinderkopf auf 80 – 100 °C (176 – 212 °F) erwärmen.
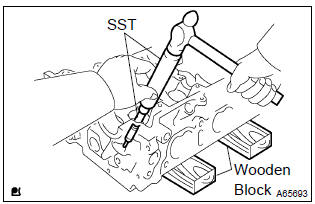
- Den Zylinderkopf auf die Holzklötze legen.
- Die Ventilführungsbuchse mit dem SST herausschlagen.
SST 09201–10000, 09201–01055, 09950–70010 (09951–07100)
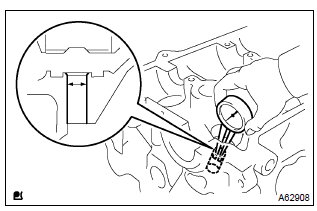
- Den Führungsbuchsen-Bohrungsdurchmesser am Zylinderkopf mit einer Innenmessschraube messen.
Durchmesser: 10.285 – 10.306 mm (0.4049 – 0.4058 in.)
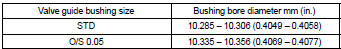
Wenn der Führungsbuchsen-Bohrungsdurchmesser des Zylinderkopfs größer als 10.306 mm (0.4058 in.) ist, die Bohrung auf das Maß 10.335 – 10.356 mm (0.4069 – 0.4077 in.) aufbohren, um eine Übermaß-Ventilführungsbuchse einzubauen.
Hinweis:
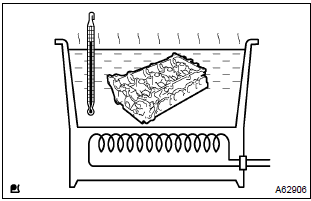
- Zylinderkopf auf 80 – 100 °C (176 – 212 °F) erwärmen.
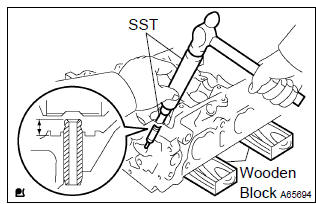
- Zylinderkopf auf Holzklötze legen.
- Mit dem SST eine neue Ventilführungsbuchse auf das vorgeschriebene Überstandsmaß einschlagen.
SST 09201–10000, 09201–01055, 09950–70010 (09951–07100)
Überstandsmaß: 8.7 – 9.1 mm (0.343 – 0.358 in.)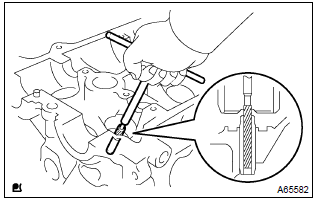
- Die Ventilführungsbuchse mit einer scharfen 5.5-mm-Reibahle aufreiben, um das vorgeschriebene Standardspiel zu erreichen.
Standard-Ölspiel: Einlass 0.025 – 0.060 mm (0.0010 – 0.0024 in.) Auslass 0.030 – 0.065 mm (0.0012 – 0.0026 in.)
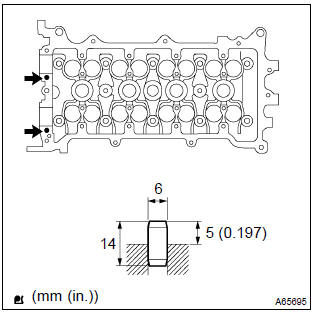
- Die 2 geraden Stifte mit einem Kunststoffhammer einsetzen.
Standard-Überstand: 5 mm (0.197 in.)
- Die Standardposition, entfernt vom Rand, auf dem Wasserschlauchstutzen markieren, wie in der Abbildung gezeigt.
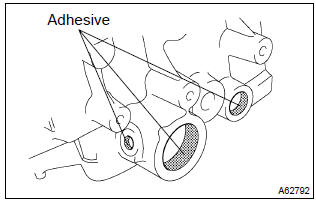
- Klebstoff auf die Bohrung für den Wasserschlauchstutzen im Zylinderkopf auftragen.
Klebstoff:
Teile-Nr. 08833–00070, Three Bond 1324 oder Gleichwertiges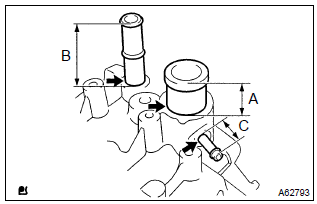
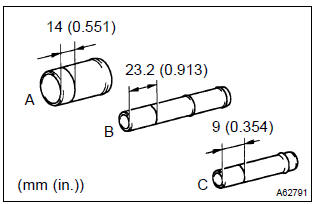
- Mit einer Presse den neuen Wasserschlauchstutzen einpressen, bis die Standardmarkierungen auf Höhe der Zylinderkopfoberfläche stehen.
Standard-Überstand:
A 29 mm (1.142 in.)
B 66.5 mm (2.618 in.)
C 24 mm (0.945 in.)
- Den Wasserschlauchstutzen innerhalb von 3 Minuten nach dem Auftragen des Klebstoffs einbauen.
- Innerhalb einer Stunde nach dem Einbau kein Kühlmittel einfüllen.
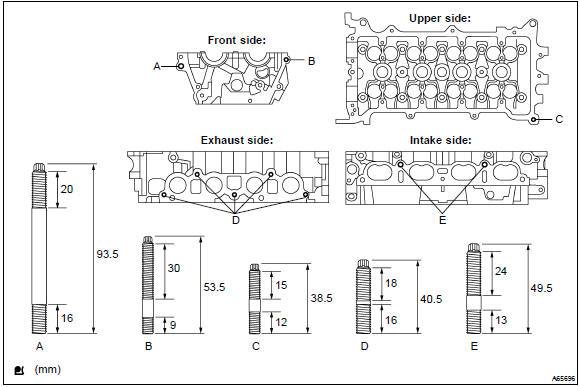
- Mit Torx-Steckschlüssel E5 und E7 die 11 Stehbolzen einbauen, Anzugsmoment:
Stehbolzen a, d und e 9.5 N·m (97 kgf·cm, 84 in.·lbf)
Stehbolzen b und c 5.0 N·m (51 kgf·cm, 44 in.·lbf)
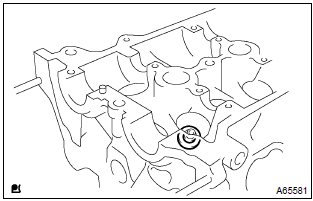
- Die Ventilfedersitze am Zylinderkopf einbauen.
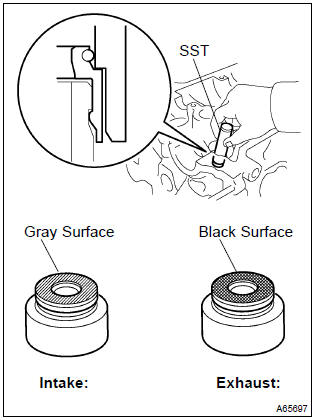
- Neue Ventilschaftdichtungen leicht mit Motoröl benetzen.
SST 09201–41020
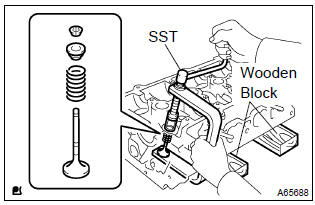
- Zylinderkopf auf Holzklötze legen.
- Die Ventile, inneren Druckfedern und Ventilfederteller am Zylinderkopf einbauen.
- Mit dem SST die innere Druckfeder zusammendrücken und die 2 Ventilfederhalbschalen um den Ventilschaft legen.
SST 09202–70020 (09202–00010, 09202–01010, 09202–01020)
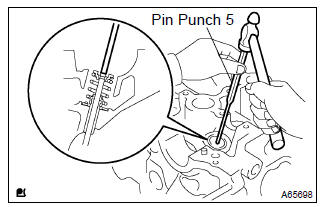
- Mit einem Durchschlag 5 leicht auf die Ventilschaftspitze klopfen, um einen korrekten Sitz sicherzustellen.
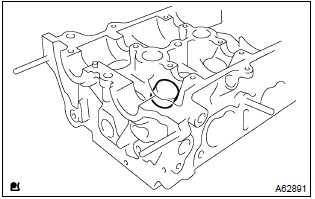
- Die Ventilstößel leicht mit Motoröl benetzen.
- Die Ventilstößel am Zylinderkopf einbauen.
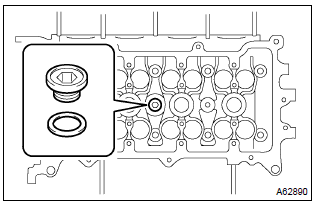
- Die Verschlussschraube (Kegelgewinde) mit einer neuen Dichtung und einem Innensechskantschlüssel 10 einbauen.
Anzugsmoment: 44 N·m (449 kgf·cm, 33 ft·lbf)
Testen Sie sich
Ein kurzes Quiz zum Toyota Corolla: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.