Revisión
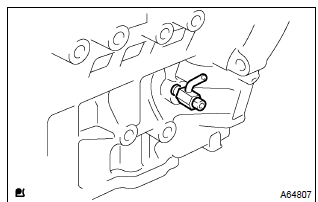
- Retire el grifo de drenaje de agua del bloque de cilindros.
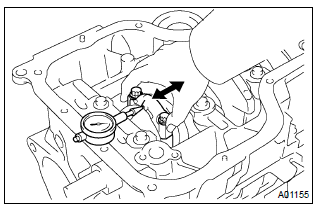
- Usando un comparador de cuadrante, mida la holgura axial mientras mueve la biela hacia atrás y hacia adelante.
Holgura axial estándar: 0.160 a 0.342 mm (0.0063 a 0.0135 pulg.) Holgura axial máxima: 0.342 mm (0.0135 pulg.)
Si la holgura axial es mayor que el máximo, reemplace la biela.
Si es necesario, reemplace el cigüeñal.
3. Inspeccione la holgura de aceite de la biela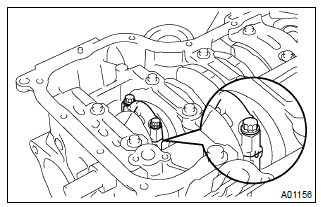
- con pintura de marcar, escriba el número del cilindro correspondiente en cada biela y en cada tapa.
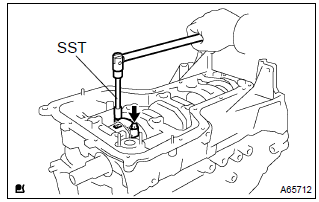
- Usando la SST, retire los 2 pernos y la tapa de biela.
SST 09205–16010
- Limpie el muñón de biela y el cojinete.
- Revise el muñón de biela y el cojinete por si tienen picaduras o rayaduras.
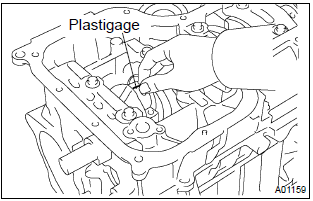
- Coloque una tira de Plastigage a lo largo del muñón de biela.
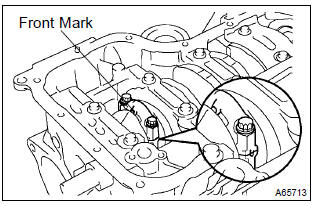
- Verifique que la marca frontal de la tapa de biela esté orientada en la dirección correcta.
- Aplique una capa ligera de aceite de motor en las roscas y debajo de las cabezas de los pernos de la tapa de biela.
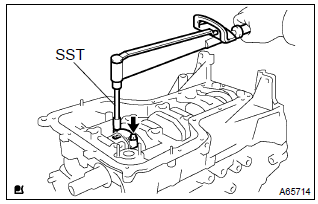
- Usando la SST, apriete los pernos en varias pasadas hasta el par especificado.
SST 09205–16010
par de apriete: 20 N·m (204 kgf·cm, 15 ft·lbf)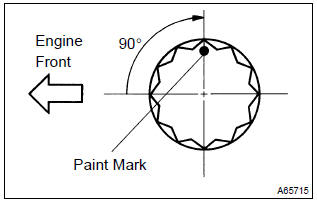
- Marque la parte delantera de los pernos de la tapa de biela con pintura.
- vuelva a apretar los pernos de la tapa 90° como se muestra en la ilustración.
- verifique que el cigüeñal gire suavemente.
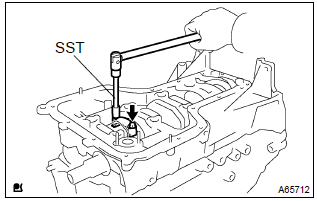
- Retire los 2 pernos y la tapa de biela.
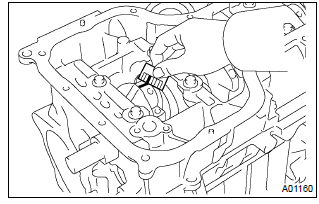
- Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0.028 a 0.060 mm (0.0011 a 0.0024 pulg.) Holgura de aceite máxima: 0.080 mm (0.0031 pulg.)
- Si la holgura de aceite es mayor que el máximo, reemplace el cojinete de biela.
- Si es necesario, rectifique o reemplace el cigüeñal.
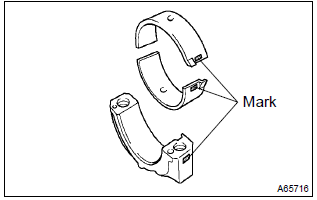
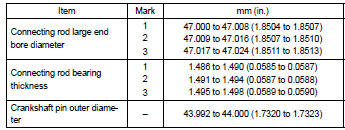
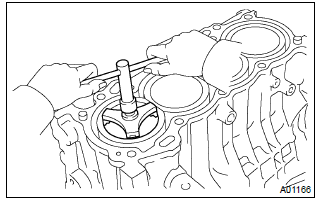
- Usando un escariador de rebaba, elimine todo el carbón de la parte superior del cilindro.
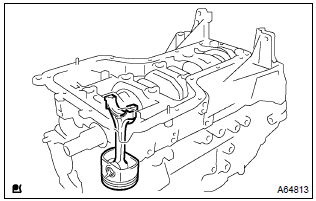
- Empuje el pistón, el conjunto de biela y el cojinete superior a través de la parte superior del bloque de cilindros.
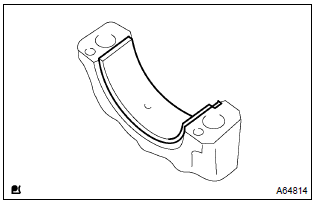
- Retire el cojinete de biela de la tapa de biela.
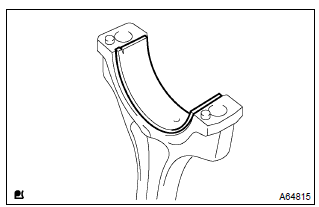
- Retire el cojinete de biela de la biela.
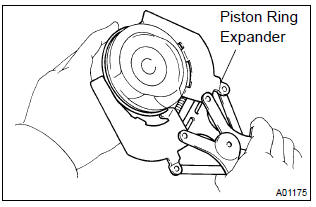
- Usando una herramienta extensora de anillos de pistón, retire los 2 anillos de compresión.
- retire a mano los 2 rieles laterales y el aro de aceite.
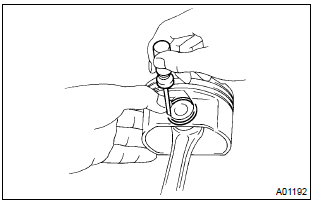
- Usando un destornillador pequeño, saque los 2 anillos de retención (seguros).
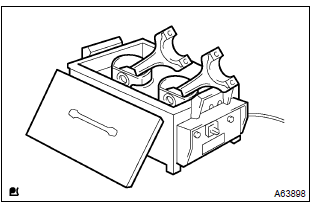
- Caliente el pistón a 80 a 90 °C (176 a 194 °F).
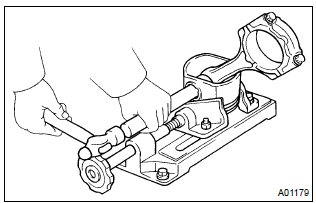
- Usando un martillo de plástico y una barra de latón, golpee suavemente para sacar el bulón del pistón y luego retire la biela.
- el pistón y el bulón forman un conjunto emparejado.
- Organice el pistón, el bulón, los segmentos, la biela y los cojinetes en el orden correcto.
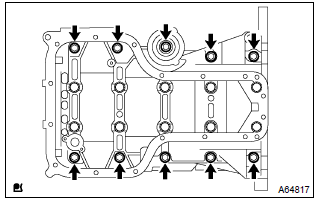
- Quite los 10 pernos.
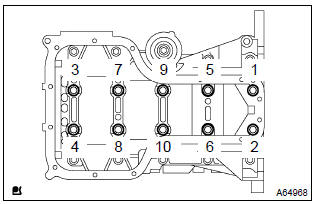
- Afloje uniformemente los 10 pernos de la tapa de cojinete, en varias pasadas, siguiendo la secuencia mostrada en la ilustración.
SST 09011–38121
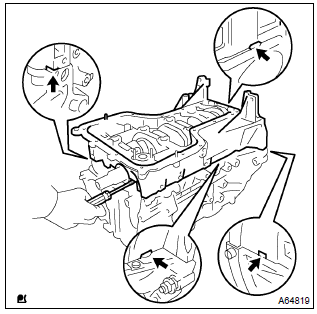
- Usando un destornillador, retire la tapa de cojinete haciendo palanca en las zonas indicadas entre el bloque de cilindros y la tapa.
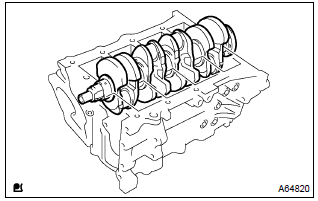
- Retire el cigüeñal del bloque de cilindros.
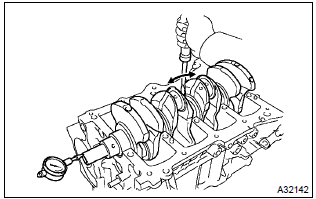
- Usando un comparador de cuadrante, mida la holgura axial mientras hace palanca hacia atrás y hacia adelante sobre el cigüeñal con un destornillador.
Holgura axial estándar: 0.04 a 0.24 mm (0.0016 a 0.0094 pulg.) Holgura axial máxima: 0.30 mm (0.0118 pulg.)
- Si la holgura axial es mayor que el máximo, mida el espesor de la arandela de empuje.
- Si el espesor no está especificado, reemplace la arandela de empuje.
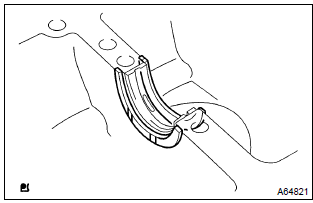
- Retire las 2 arandelas de empuje del cigüeñal del bloque de cilindros.
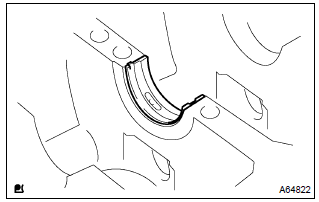
- Retire los 5 cojinetes del cigüeñal del bloque de cilindros.
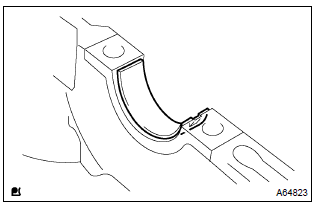
- Retire los 5 cojinetes del cigüeñal de la tapa de cojinete.
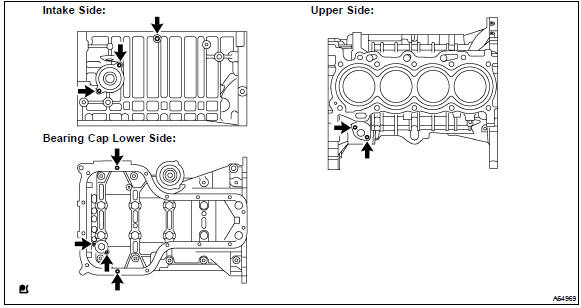
- Usando la llave de vaso Torx E5 y E7, retire los 9 pernos prisioneros.
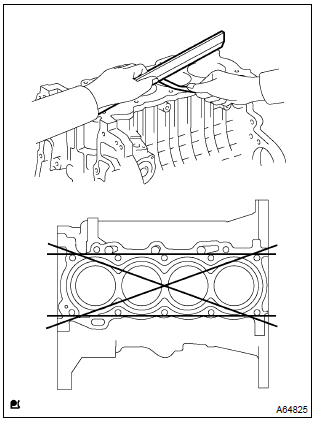
- Usando una regla de precisión y un calibrador de espesores, mida el alabeo de la superficie que contacta la junta de culata.
Alabeo máximo: 0.05 mm (0.0020 pulg.)
Si el alabeo es mayor que el máximo, reemplace el bloque de cilindros.
14. Inspeccione el diámetro del cilindro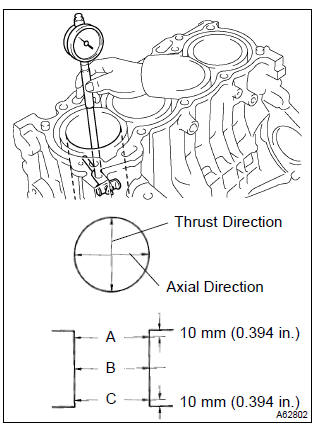
- Usando un calibrador de cilindros, mida el diámetro del cilindro en las posiciones a, b y c, en las direcciones de empuje y axial.
Diámetro estándar:
79.000 a 79.013 mm (3.1102 a 3.1107 pulg.) - Calcule la diferencia entre el diámetro máximo y el mínimo de los 6 valores medidos.
Límite de diferencia: 0.10 mm (0.0039 pulg.)
Si la diferencia es mayor que el límite, reemplace el bloque de cilindros.
15. Inspeccione el conjunto de pistón con bulón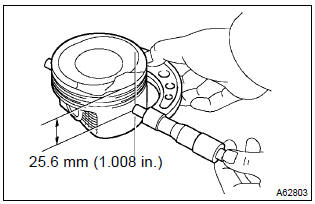
- Usando un micrómetro, mida el diámetro del pistón en ángulo recto con respecto al orificio del bulón, a 25.6 mm (1.008 pulg.) desde la cabeza del pistón.
Diámetro del pistón:
78.872 a 78.972 mm (3.1052 a 3.1091 pulg.)
- Reste la medición del diámetro del pistón de la medición del diámetro del cilindro.
Holgura de aceite estándar: 0.065 a 0.088 mm (0.0026 a 0.0035 pulg.) Holgura de aceite máxima: 0.088 mm (0.0035 pulg.)
- Si la holgura de aceite es mayor que el máximo, reemplace todos los pistones.
- Si es necesario, reemplace el bloque de cilindros.
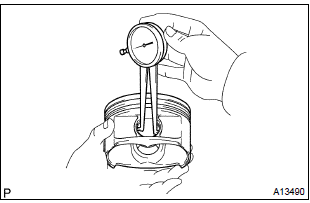
- Usando un calibrador de interiores, mida el diámetro del alojamiento del bulón del pistón.
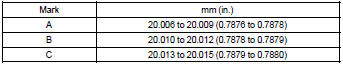
Diámetro del alojamiento del bulón del pistón: 20.006 a 20.015 mm (0.7876 a 0.7880 pulg.)
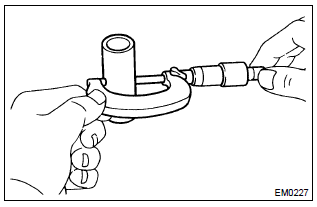
- Usando un micrómetro, mida el diámetro exterior del bulón del pistón.
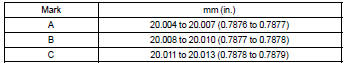
Diámetro exterior del bulón del pistón: 20.004 a 20.013 mm (0.7876 a 0.7879 pulg.)
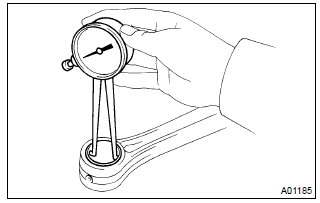
- Usando un calibrador de interiores, mida el diámetro del orificio del pie de biela.
Diámetro del orificio del pie de biela: 20.012 a 20.021 mm (0.7879 a 0.7882 pulg.)
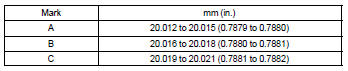
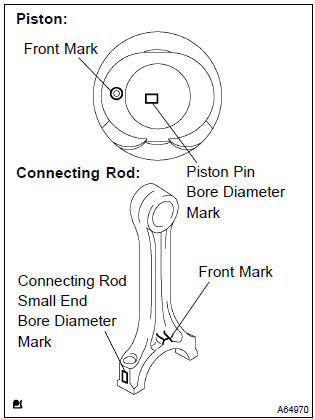
- Reste la medición del diámetro exterior del bulón de la medición del diámetro del alojamiento del bulón.
Holgura de aceite estándar: 0.002 a 0.011 mm (0.0001 a 0.0004 pulg.) Holgura de aceite máxima: 0.011 mm (0.0004 pulg.)
- Si la holgura de aceite es mayor que el máximo, reemplace la biela.
- Si es necesario, reemplace el conjunto de pistón con bulón.
- Reste la medición del diámetro exterior del bulón de la medición del diámetro del orificio del pie de biela.
Holgura de aceite estándar: –0.001 a 0.017 mm (–0.00004 a 0.0007 pulg.) Holgura de aceite máxima: 0.017 mm (0.0007 pulg.)
- Si la holgura de aceite es mayor que el máximo, reemplace la biela.
- Si es necesario, reemplace la biela y el conjunto de pistón con bulón.
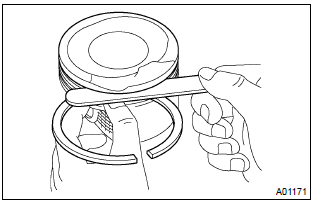
- Usando un calibrador de espesores, mida la holgura entre el segmento nuevo y la pared de la ranura del segmento.
Holgura de la ranura del segmento:
0.02 a 0.07 mm (0.0008 a 0.0028 pulg.) Para el segmento nº 1 0.03 a 0.07 mm (0.0012 a 0.0028 pulg.) Para el segmento nº 2 0.03 a 0.11 mm (0.0012 a 0.0043 pulg.) Para el aro de aceite
Si la holgura de la ranura no es la especificada, reemplace el segmento.
19. Inspeccione la separación de los extremos del segmento del pistón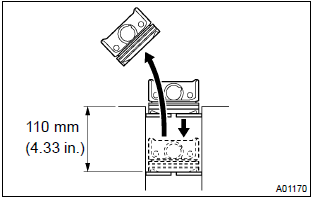
- Usando un pistón, empuje el segmento un poco más allá del fondo de su recorrido, es decir, a 110 mm (4.33 pulg.) desde la parte superior del bloque de cilindros.
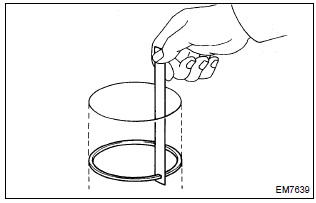
- Usando un calibrador de espesores, mida la luz de la boca del segmento.
Separación de puntas estándar:
0.25 a 0.35 mm (0.0098 a 0.0138 pulg.) para el aro n.º 1
0.35 a 0.50 mm (0.0138 a 0.0197 pulg.) para el aro n.º 2
0.15 a 0.40 mm (0.0059 a 0.0157 pulg.) para el aro de aceite
Separación de puntas máxima:
1.05 mm (0.0413 pulg.) para el aro n.º 1
1.20 mm (0.0472 pulg.) para el aro n.º 2
- si la separación de puntas es mayor que el máximo, reemplace el aro de pistón.
- Si la separación de puntas es mayor que el máximo, incluso con un aro de pistón nuevo, reemplace el bloque de cilindros.
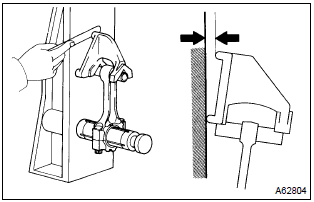
- Usando un alineador de bielas y una galga de espesores, compruebe la alineación de la biela.
- Compruebe si hay desalineación.
Desalineación máxima: 0.05 mm (0.0020 pulg.) por cada 100 mm (3.94 pulg.)
Si la desalineación es mayor que el máximo, reemplace el conjunto de biela.
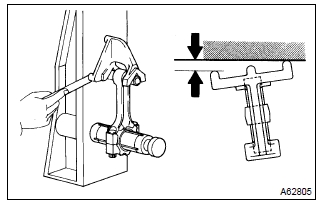
- Compruebe si hay torsión.
Torsión máxima:
0.05 mm (0.0020 pulg.) por cada 100 mm (3.94 pulg.)
Si la torsión es mayor que el máximo, reemplace el conjunto de biela.
21. Inspeccione el perno de biela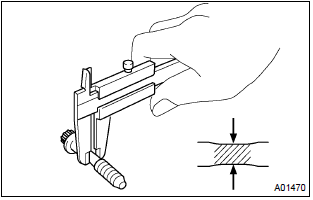
- Usando un calibre vernier, mida el diámetro de la parte roscada de los pernos.
Diámetro estándar:
6.6 a 6.7 mm (0.260 a 0.264 pulg.)
Diámetro mínimo: 6.4 mm (0.252 pulg.)
Si el diámetro es menor que el mínimo, reemplace el perno de biela.
22. Inspeccione el cigüeñal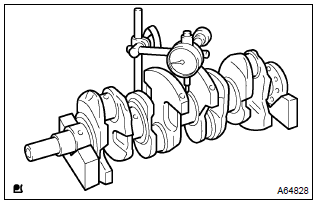
- Usando un comparador de cuadrante y bloques en V, mida el descentramiento circular, como se muestra en la ilustración.
Excentricidad circular máxima: 0,03 mm (0,0012 in)
Si el descentramiento circular es mayor que el máximo, reemplace el cigüeñal.
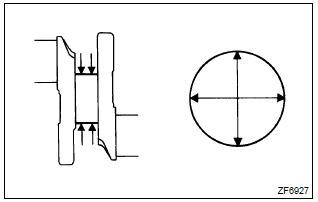
- Usando un micrómetro, mida el diámetro de cada muñón de bancada en los puntos que se muestran en la ilustración.
Diámetro: 47.988 a 48.000 mm (1.8893 a 1.8898 pulg.)
Si el diámetro no es el especificado, compruebe la holgura de aceite del cigüeñal. - compruebe cada muñón de bancada en busca de conicidad y ovalización, como se muestra.
Conicidad y ovalización máximas: 0.02 mm (0.0008 pulg.)
Si la conicidad o la ovalización es mayor que el máximo, reemplace el cigüeñal.
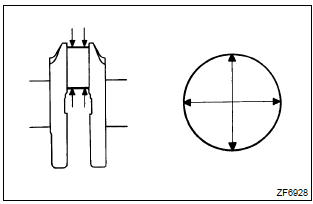
- Usando un micrómetro, mida el diámetro de cada muñón de biela en los puntos que se muestran en la ilustración.
Diámetro: 43.992 a 44.000 mm (1.7320 a 1.7323 pulg.)
Si el diámetro no es el especificado, compruebe la holgura de aceite de la biela. - compruebe cada muñón de biela en busca de conicidad y ovalización, como se muestra.
Conicidad y ovalización máximas: 0.02 mm (0.0008 pulg.)
Si la conicidad o la ovalización es mayor que el máximo, reemplace el cigüeñal.
23. Inspeccione los pernos de la tapa de cojinete del cigüeñal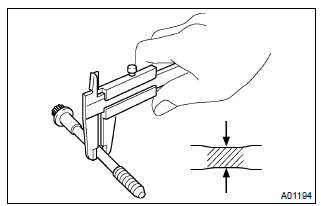
- Usando un calibre vernier, mida el diámetro de la parte roscada de los pernos.
Diámetro estándar: 7.3 a 7.5 mm (0.287 a 0.295 pulg.)
Diámetro mínimo: 7.3 mm (0.287 pulg.)
Si el diámetro es menor que el mínimo, reemplace el perno de la tapa de bancada del cigüeñal.
24. Inspeccione la holgura de aceite del cigüeñal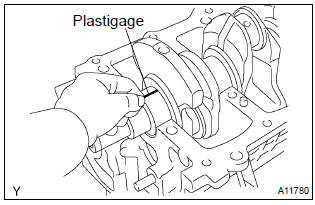
- limpie cada muñón de bancada y cada cojinete.
- coloque el cigüeñal sobre el bloque de cilindros.
- coloque una tira de Plastigage sobre cada muñón.
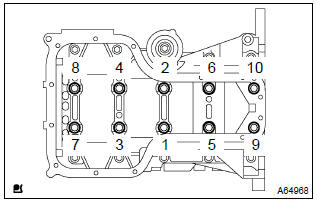
- Usando la SST, apriete los pernos en varias pasadas, siguiendo la secuencia que se muestra, con el par especificado.
SST 09011–38121
Par de apriete: 44 N·m (449 kgf·cm, 33 lbf·pie)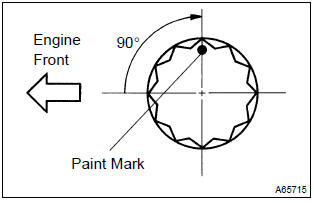
- Marque la parte delantera de los pernos de la tapa de bancada con pintura.
- vuelva a apretar los pernos de la tapa de bancada 90° como se muestra en la ilustración.
- compruebe que la marca pintada ahora forma un ángulo de 90° con la parte delantera.
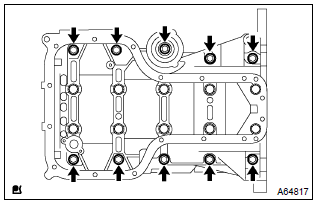
- Apriete los otros 10 pernos de la tapa de bancada.
Par de apriete: 19 N·m (194 kgf·cm, 14 pie·lbf)
- retire los 10 pernos.
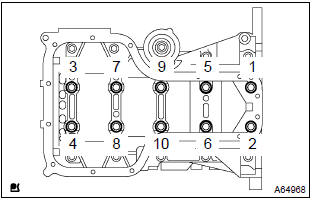
- Afloje uniformemente los 10 pernos de la tapa de cojinete, en varias pasadas, siguiendo la secuencia mostrada en la ilustración.
SST 09011–38121
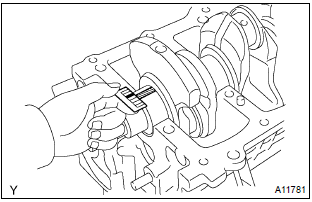
- Mida el Plastigage en su punto más ancho.
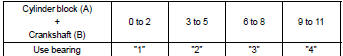
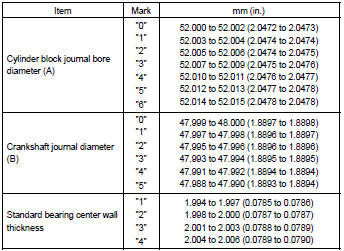
Holgura de aceite estándar: 0.015 a 0.032 mm (0.0006 a 0.0013 pulg.)
Holgura de aceite mínima: 0.05 mm (0.0020 pulg.)
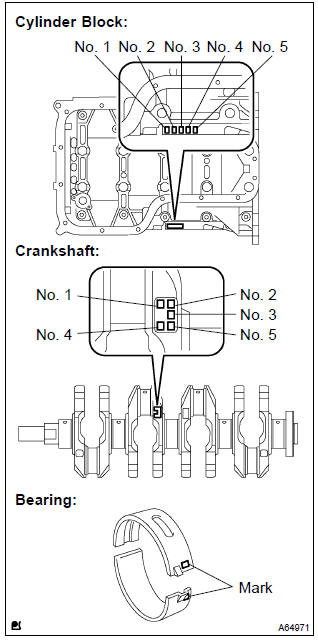
- Si la holgura de aceite es mayor que el mínimo, reemplace el cojinete de bancada del cigüeñal.
- Si es necesario, reemplace el cigüeñal.
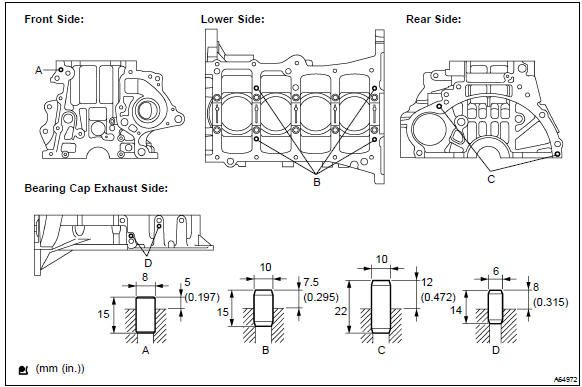
- Usando un martillo de plástico, instale los 9 pasadores rectos en el bloque de cilindros.
Saliente estándar:
5 mm (0.197 pulg.) para el pasador recto a
7.5 mm (0.295 pulg.) para el pasador recto b
12 mm (0.472 pulg.) para el pasador recto c
8 mm (0.315 pulg.) para el pasador recto d
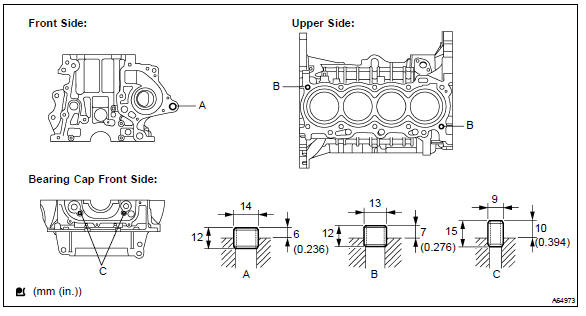
- Usando un martillo de plástico, instale los 5 pasadores de anillo en el bloque de cilindros.
Saliente estándar:
6 mm (0.236 pulg.) para el pasador de anillo a
7 mm (0.276 pulg.) para el pasador de anillo b
10 mm (0.394 pulg.) para el pasador de anillo c
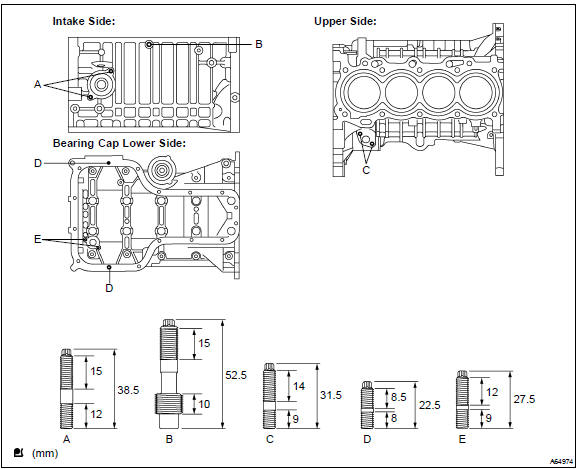
- Usando una llave de vaso Torx E5 y E7, instale los 9 espárragos en el bloque de cilindros.
Par de apriete:
5.0 N·m (51 kgf·cm, 44 lbf·pulg.) para los espárragos a, c, d y e
11 N·m (112 kgf·cm, 8 lbf·pie) para el espárrago b
- Utilizando un destornillador pequeño, instale un anillo de retención nuevo en un extremo del orificio del bulón del pistón.
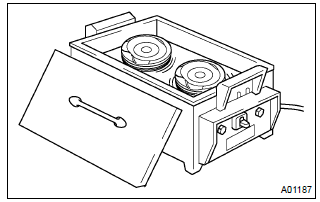
- Caliente el pistón a 80 a 90 °C (176 a 194 °F).
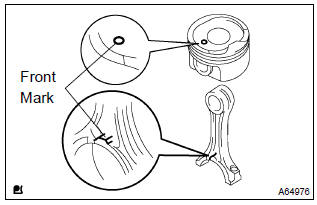
- Alinee las marcas delanteras del pistón con la biela, luego empuje el pistón con el pulgar.
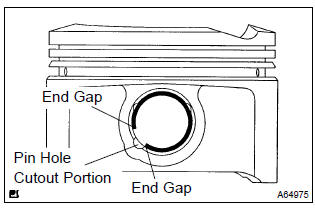
- Utilizando un destornillador pequeño, instale un anillo de retención nuevo en un extremo del orificio del bulón del pistón.
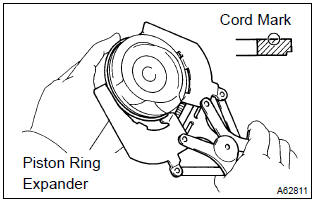
- instale el expansor del aro de aceite y los 2 rieles laterales a mano.
- usando un expansor de aros de pistón, instale los 2 aros de compresión con la marca de código hacia arriba.
Marca de código (solo n.º 2): 2R
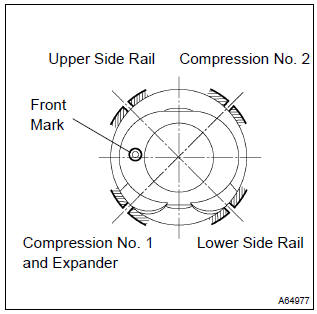
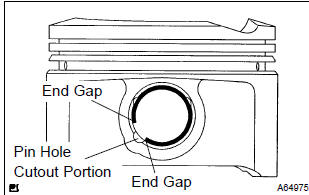
- Coloque los aros de pistón de modo que los extremos de los aros estén como se muestra.
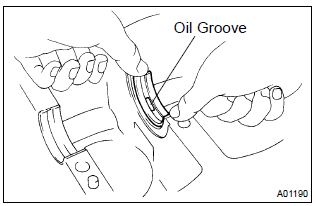
- Instale el cojinete superior con la ranura de aceite en el bloque de cilindros.
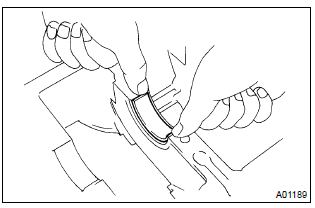
- Instale el cojinete inferior en la tapa de bancada.
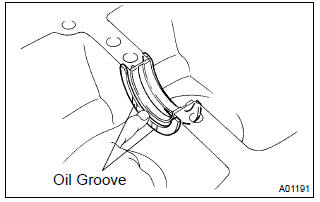
- Instale las 2 arandelas de empuje debajo de la posición del muñón n.º 3 del bloque de cilindros, con las ranuras de aceite hacia afuera.
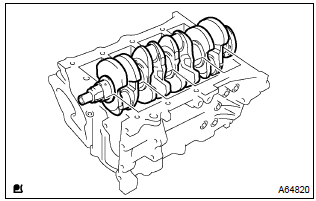
- Aplique aceite de motor al cojinete superior, luego instale el cigüeñal en el bloque de cilindros.
- aplique una capa ligera de aceite de motor en las roscas de los pernos, en los asientos de los pernos y en los cojinetes de la tapa de bancada.
- instale el cigüeñal en el bloque de cilindros.
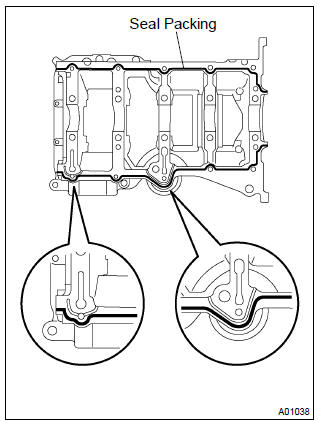
- Aplique el sellador en forma de cordón (diámetro de 2.5 a 3.5 mm (0.098 a 0.138 pulg.)) como se muestra en la ilustración.
Masilla de sellado: n.º de pieza 08826–00080 o equivalente
- Elimine cualquier resto de aceite de la superficie de contacto.
- Instale el subconjunto de la tapa de bancada dentro de los 3 minutos posteriores a la aplicación del sellador.
- No llene con aceite de motor antes de que transcurran 2 horas desde la instalación.
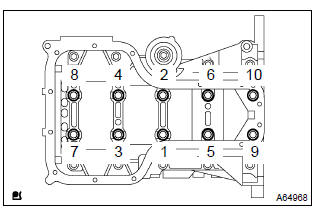
- Usando la SST, apriete los pernos en varias pasadas, siguiendo la secuencia que se muestra, con el par especificado.
SST 09011–38121
Par de apriete: 44 N·m (449 kgf·cm, 33 lbf·pie)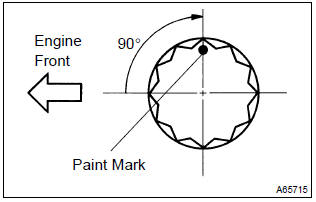
- Marque la parte delantera de los pernos de la tapa de bancada con pintura.
- vuelva a apretar los pernos de la tapa de bancada 90° como se muestra en la ilustración.
- compruebe que la marca pintada ahora forma un ángulo de 90° con la parte delantera.
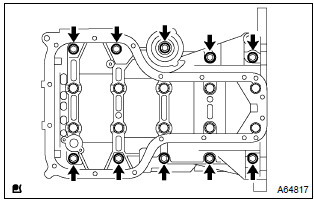
- Apriete los otros 10 pernos de la tapa de bancada.
Par de apriete: 19 N·m (194 kgf·cm, 14 pie·lbf)
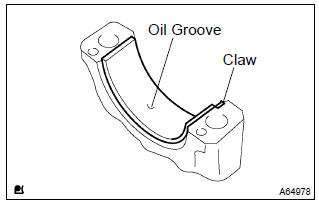
- Alinee la lengüeta del cojinete de biela con la ranura de aceite de la tapa de biela.
- instale el cojinete de biela en la tapa de biela.
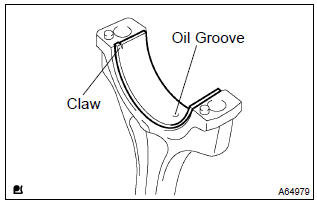
- Alinee la lengüeta del cojinete de biela con la ranura de aceite de la biela.
- instale el cojinete de biela en la biela.
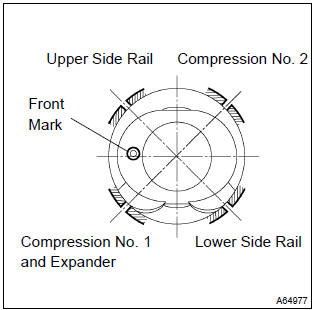
- Coloque los aros de pistón de modo que los extremos de los aros estén como se muestra.
- aplique aceite de motor a las paredes de los cilindros, a los pistones y a las superficies de los cojinetes de biela.
- compruebe la posición de las puntas de los aros de pistón.
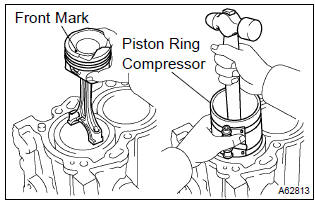
- Utilizando un compresor de segmentos, introduzca los conjuntos de pistón y biela numerados correctamente en cada cilindro, con la marca frontal del pistón orientada hacia delante.
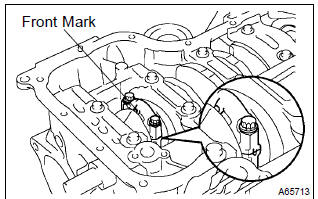
- Alinee las espigas de centrado de la tapa de biela con los pasadores de la biela, luego instale la biela.
- Limpie la parte posterior y la superficie del cojinete de la tapa de biela, y no deje aceites ni grasas adheridos.
- Haga coincidir la tapa de biela numerada con la biela que tenga el mismo número.
- compruebe que la saliente de la tapa de biela esté orientada en la dirección correcta.
- Aplique una capa ligera de aceite de motor en las roscas y debajo de las cabezas de los pernos de la tapa de biela.
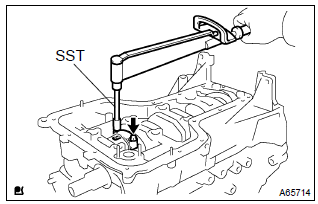
- Usando la SST, apriete los pernos en varias pasadas hasta el par especificado.
SST 09205–16010 Par de apriete: 20 N·m (204 kgf·cm, 15 ft·lbf)
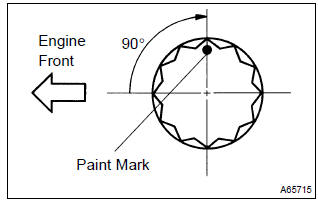
- Marque la parte delantera de los pernos de la tapa de biela con pintura.
- vuelva a apretar los pernos de la tapa 90° como se muestra en la ilustración.
- verifique que el cigüeñal gire suavemente.
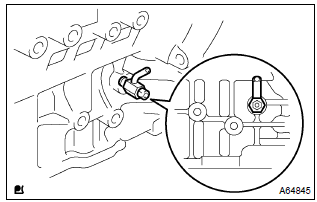
- Aplique 2 o 3 vueltas de adhesivo en el grifo de drenaje de agua del bloque de cilindros y, a continuación, instálelo en un plazo de 3 minutos.
Par de apriete: 25 N·m (255 kgf·cm, 18 ft·lbf) Adhesivo:
N.º de pieza 08833–00080, Three Bond 1344, Loctite 242 o equivalente - después de aplicar el par de apriete especificado, gire el grifo de drenaje de agua del bloque de cilindros en sentido horario hasta que su orificio de drenaje quede orientado hacia abajo.
- No añada refrigerante durante la hora siguiente a la instalación.
- No gire el racor de drenaje más de 360° en (b), y nunca lo afloje después de haberlo ajustado correctamente.
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Corolla: cada respuesta trae una explicación y un enlace a la página del manual.