Überholung
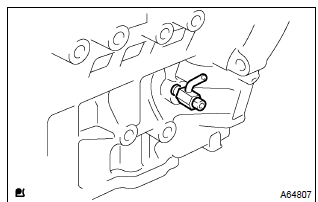
- Wasserablasshahn vom Zylinderblock abnehmen.
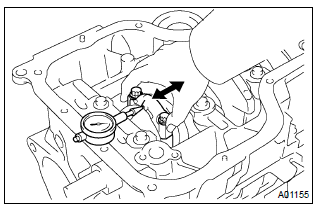
- Mit einer Messuhr das Axialspiel messen, dabei die Pleuelstange vor und zurück bewegen.
Standard-Axialspiel: 0.160 bis 0.342 mm (0.0063 bis 0.0135 in.) Maximales Axialspiel: 0.342 mm (0.0135 in.)
Wenn das Axialspiel größer als der Maximalwert ist, die Pleuelstange ersetzen.
Falls erforderlich, die Kurbelwelle ersetzen.
3. Öl-Spiel der Pleuelstange prüfen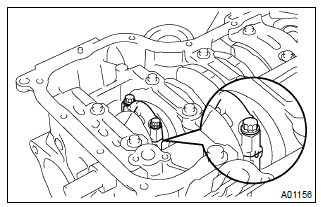
- Mit Markierfarbe die zugehörige Zylindernummer auf jede Pleuelstange und jeden Pleuellagerdeckel schreiben.
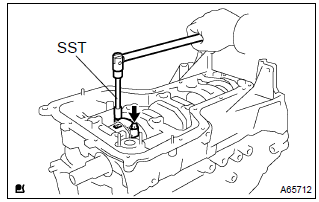
- Mit SST die 2 Schrauben und den Pleuellagerdeckel abnehmen.
SST 09205–16010
- Hubzapfen und Lager reinigen.
- Hubzapfen und Lager auf Pitting und Kratzer prüfen.
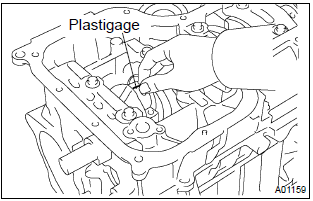
- Einen Streifen Plastigage quer über den Hubzapfen legen.
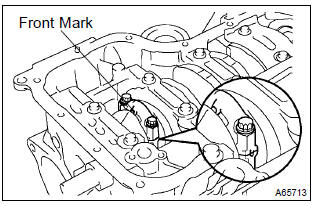
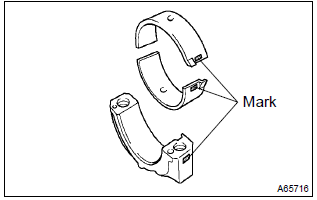
- Prüfen, dass die vordere Markierung des Pleuellagerdeckels in die richtige Richtung zeigt.
- Eine dünne Schicht Motoröl auf die Gewinde und unter die Köpfe der Pleuellagerdeckel-Schrauben auftragen.
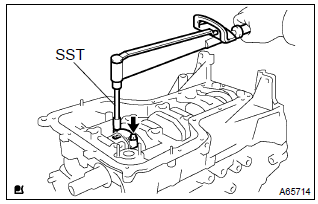
- Mit SST die Schrauben in mehreren Durchgängen mit dem vorgegebenen Drehmoment anziehen.
SST 09205–16010
Drehmoment: 20 N·m (204 kgf·cm, 15 ft·lbf)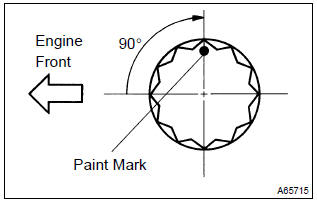
- Vorderseite der Pleuellagerdeckelschrauben mit Farbe markieren.
- Die Deckelschrauben um 90 weiterdrehen, wie in der Abbildung gezeigt.
- Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
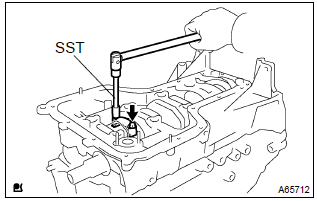
- Die 2 Schrauben und den Pleuellagerdeckel abnehmen.
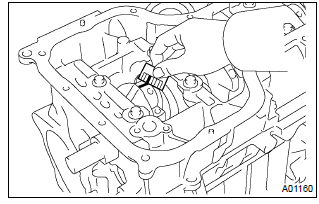
- Die Breite des Plastigage an der breitesten Stelle messen.
Standard-Lagerspiel: 0.028 bis 0.060 mm (0.0011 bis 0.0024 in.) Maximales Lagerspiel: 0.080 mm (0.0031 in.)
- Wenn das Lagerspiel größer als der Maximalwert ist, das Pleuellager ersetzen.
- Falls erforderlich, die Kurbelwelle schleifen oder ersetzen.
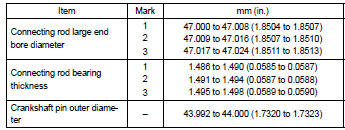
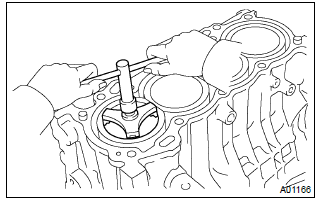
- Mit einem Ringschneider den gesamten Kohlenstoff von der Oberseite des Zylinders entfernen.
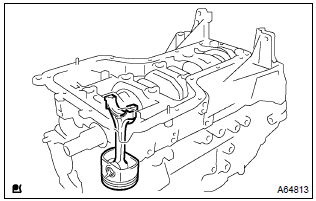
- Kolben, Pleuelbaugruppe und oberes Lager durch die Oberseite des Zylinderblocks herausdrücken.
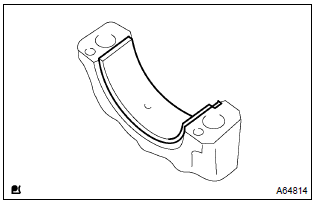
- Das Pleuellager aus dem Pleuellagerdeckel entnehmen.
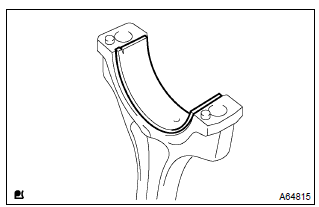
- Das Pleuellager aus der Pleuelstange entnehmen.
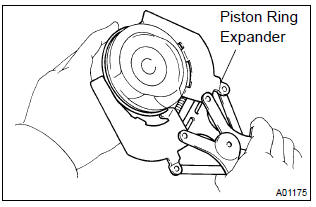
- Mit einer Kolbenringzange die 2 Verdichtungsringe ausbauen.
- Die 2 Ölabstreifer-Schienen und den Ölabstreiferring von Hand abnehmen.
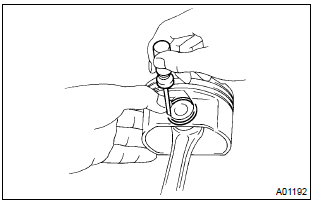
- Mit einem kleinen Schraubendreher die 2 Sicherungsringe heraushebeln.
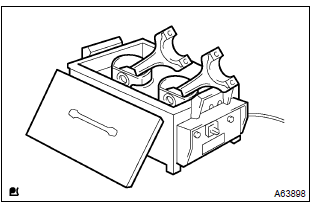
- Kolben auf 80 bis 90 °C (176 bis 194 °F) erwärmen.
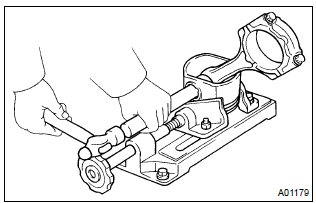
- Mit einem Kunststoffhammer und einem Messingdorn den Kolbenbolzen vorsichtig herausschlagen und dann die Pleuelstange abnehmen.
- Kolben und Kolbenbolzen sind ein Paar.
- Kolben, Kolbenbolzen, Ringe, Pleuelstange und Lager in der richtigen Reihenfolge ablegen.
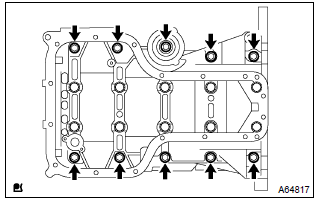
- Die 10 Schrauben entfernen.
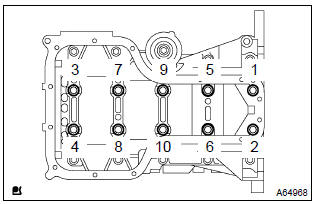
- Die 10 Lagerdeckelschrauben in mehreren Durchgängen gleichmäßig in der in der Abbildung gezeigten Reihenfolge lösen.
SST 09011–38121
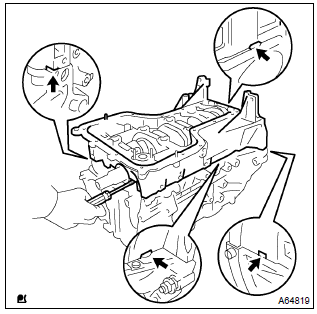
- Mit einem Schraubendreher den Lagerdeckel an den markierten Stellen zwischen Zylinderblock und Lagerdeckel abhebeln.
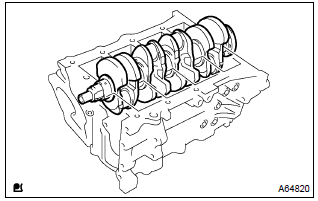
- Die Kurbelwelle aus dem Zylinderblock entnehmen.
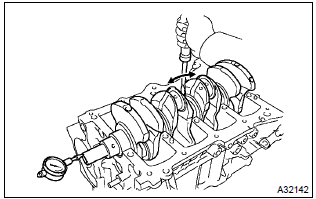
- Mit einer Messuhr das Axialspiel messen, dabei die Kurbelwelle mit einem Schraubendreher vor und zurück hebeln.
Standard-Axialspiel: 0.04 bis 0.24 mm (0.0016 bis 0.0094 in.) Maximales Axialspiel: 0.30 mm (0.0118 in.)
- Wenn das Axialspiel größer als der Maximalwert ist, die Dicke der Anlaufscheiben messen.
- Wenn die Dicke nicht im Sollbereich liegt, die Anlaufscheibe ersetzen.
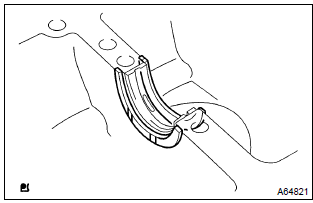
- Die 2 Kurbelwellen-Anlaufscheiben aus dem Zylinderblock entnehmen.
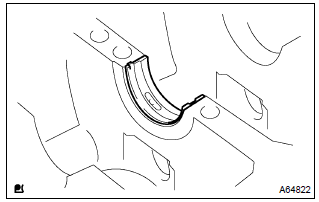
- Die 5 Kurbelwellenlager aus dem Zylinderblock entnehmen.
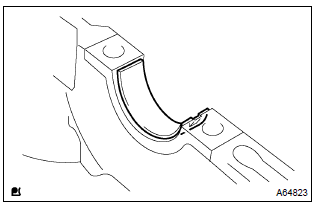
- Die 5 Kurbelwellenlager aus dem Lagerdeckel entnehmen.
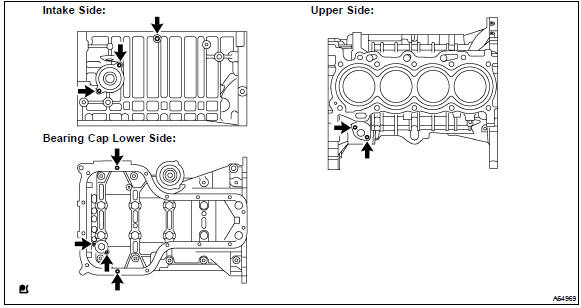
- Mit einem Torx-Steckschlüssel E5 und E7 die 9 Stehbolzen entfernen.
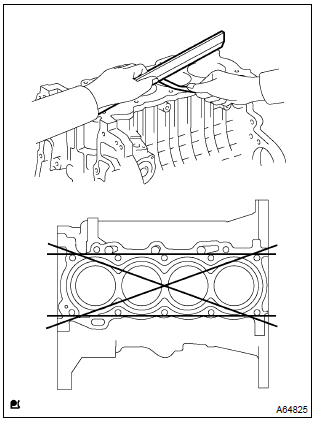
- Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Auflagefläche der Zylinderkopfdichtung messen.
Maximaler Verzug: 0.05 mm (0.0020 in.)
Wenn der Verzug größer als der Maximalwert ist, den Zylinderblock ersetzen.
14. Zylinderbohrung prüfen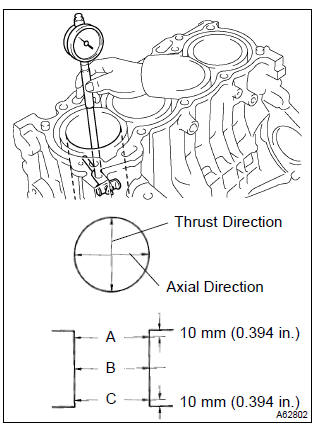
- Mit einer Zylinderbohrungs-Messuhr den Durchmesser der Zylinderbohrung an den Positionen a, b und c in Quer- und Axialrichtung messen.
Standarddurchmesser:
79.000 bis 79.013 mm (3.1102 bis 3.1107 in.) - Die Differenz zwischen dem größten und kleinsten Durchmesser der 6 Messwerte berechnen.
Grenzwert der Differenz: 0.10 mm (0.0039 in.)
Wenn die Differenz größer als der Grenzwert ist, den Zylinderblock ersetzen.
15. Kolben-Bolzen-Baugruppe prüfen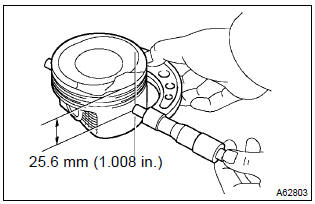
- Mit einem Außenmikrometer den Kolbendurchmesser rechtwinklig zur Kolbenbolzenbohrung und 25.6 mm (1.008 in.) unterhalb der Kolbenoberkante messen.
Kolbendurchmesser:
78.872 bis 78.972 mm (3.1052 bis 3.1091 in.)
- Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser subtrahieren.
Standard-Laufspiel: 0.065 bis 0.088 mm (0.0026 bis 0.0035 in.) Maximales Laufspiel: 0.088 mm (0.0035 in.)
- Wenn das Laufspiel größer als der Maximalwert ist, alle Kolben ersetzen.
- Falls erforderlich, den Zylinderblock ersetzen.
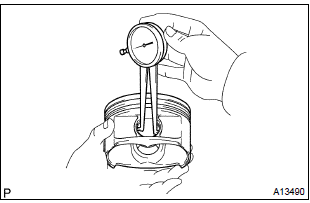
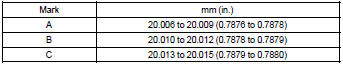
- Mit einer Innenmessschraube den Durchmesser der Kolbenbolzenbohrung messen.
Durchmesser der Kolbenbolzenbohrung: 20.006 bis 20.015 mm (0.7876 bis 0.7880 in.)
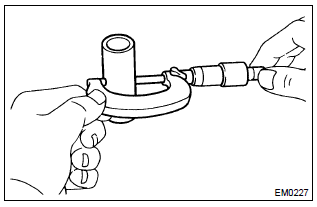
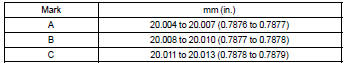
- Mit einem Außenmikrometer den Außendurchmesser des Kolbenbolzens messen.
Außendurchmesser des Kolbenbolzens: 20.004 bis 20.013 mm (0.7876 bis 0.7879 in.)
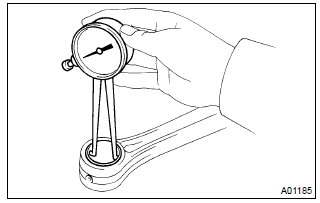
- Mit einer Innenmessschraube den Durchmesser der Pleuel-Kleinendbohrung messen.
Durchmesser der Pleuel-Kleinendbohrung: 20.012 bis 20.021 mm (0.7879 bis 0.7882 in.)
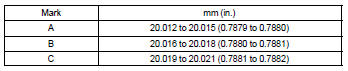
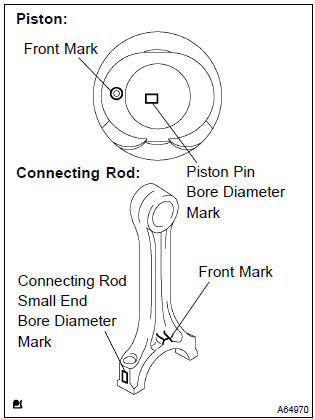
- Den Außendurchmesser des Kolbenbolzens vom gemessenen Durchmesser der Kolbenbolzenbohrung subtrahieren.
Standard-Laufspiel: 0.002 bis 0.011 mm (0.0001 bis 0.0004 in.) Maximales Laufspiel: 0.011 mm (0.0004 in.)
- Wenn das Laufspiel größer als der Maximalwert ist, die Pleuelstange ersetzen.
- Falls erforderlich, den Kolben mit Kolbenbolzen ersetzen.
- Den Außendurchmesser des Kolbenbolzens vom gemessenen Durchmesser der Pleuel-Kleinendbohrung subtrahieren.
Standard-Presssitz: –0.001 bis 0.017 mm (–0.00004 bis 0.0007 in.) Maximales Spiel: 0.017 mm (0.0007 in.)
- Wenn das Laufspiel größer als der Maximalwert ist, die Pleuelstange ersetzen.
- Falls erforderlich, die Pleuelstange und den Kolben mit Kolbenbolzen ersetzen.
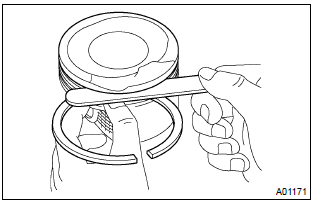
- Mit einer Fühlerlehre das Spiel zwischen dem neuen Kolbenring und der Wand der Ringnut messen.
Spiel in der Ringnut:
0.02 bis 0.07 mm (0.0008 bis 0.0028 in.) Für Kolbenring Nr. 1: 0.03 bis 0.07 mm (0.0012 bis 0.0028 in.) Für Kolbenring Nr. 2: 0.03 bis 0.11 mm (0.0012 bis 0.0043 in.) Für Ölabstreifring
Liegt das Nutspiel nicht innerhalb der Vorgabe, Kolbenring ersetzen.
19. Kolbenring-Stoßspiel prüfen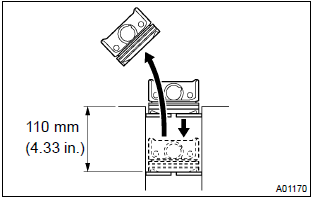
- Den Kolbenring mit einem Kolben etwas über den unteren Endpunkt des Ringlaufs hinausschieben, das heißt 110 mm (4.33 in.) von der Oberseite des Zylinderblocks.
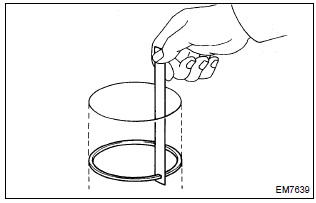
- Mit einer Fühlerlehre das Stoßspiel messen.
Sollwert Stoßspiel:
0.25 bis 0.35 mm (0.0098 bis 0.0138 in.) für Ring Nr. 1
0.35 bis 0.50 mm (0.0138 bis 0.0197 in.) für Ring Nr. 2
0.15 bis 0.40 mm (0.0059 bis 0.0157 in.) für Ölabstreifring
Maximales Stoßspiel:
1.05 mm (0.0413 in.) für Ring Nr. 1
1.20 mm (0.0472 in.) für Ring Nr. 2
- Ist das Stoßspiel größer als der Maximalwert, Kolbenring ersetzen.
- Ist das Stoßspiel auch mit einem neuen Kolbenring größer als der Maximalwert, Zylinderblock ersetzen.
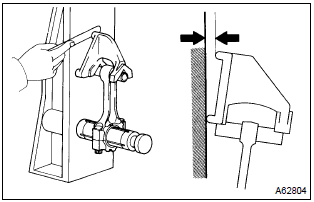
- Mit einem Pleuelausrichtgerät und einer Fühlerlehre die Pleuelausrichtung prüfen.
- Auf Ausrichtungsfehler prüfen.
Maximaler Ausrichtungsfehler: 0.05 mm (0.0020 in.) je 100 mm (3.94 in.)
Ist der Ausrichtungsfehler größer als der Maximalwert, Pleuelbaugruppe ersetzen.
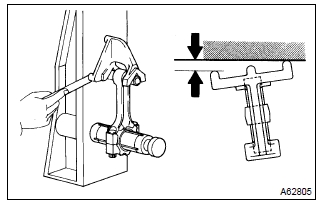
- Auf Verwindung prüfen.
Maximale Verwindung:
0.05 mm (0.0020 in.) je 100 mm (3.94 in.)
Ist die Verwindung größer als der Maximalwert, Pleuelbaugruppe ersetzen.
21. Pleuelschraube prüfen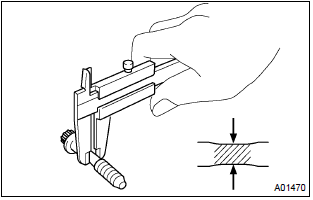
- Mit einer Messschieber den Durchmesser des Dehnschafts der Schrauben messen.
Solldurchmesser:
6.6 bis 6.7 mm (0.260 bis 0.264 in.)
Minimaler Durchmesser: 6.4 mm (0.252 in.)
Ist der Durchmesser kleiner als der Minimalwert, Pleuelschraube ersetzen.
22. Kurbelwelle prüfen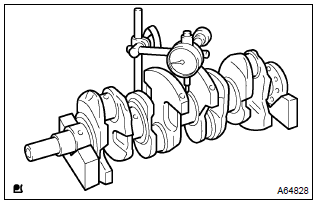
- Mit einer Messuhr und V-Blöcken den Rundlauf gemäß Abbildung messen.
Maximale Rundlaufabweichung: 0.03 mm (0.0012 Zoll)
Ist der Rundlauf größer als der Maximalwert, Kurbelwelle ersetzen.
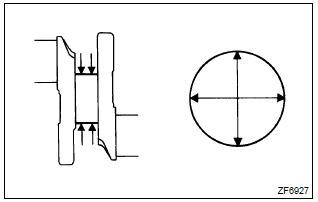
- Mit einem Mikrometer den Durchmesser jedes Hauptlagerzapfens an den in der Abbildung gezeigten Stellen messen.
Durchmesser: 47.988 bis 48.000 mm (1.8893 bis 1.8898 in.)
Liegt der Durchmesser nicht innerhalb der Vorgabe, das Lagerspiel der Kurbelwelle prüfen. - Jeden Hauptlagerzapfen auf Konizität und Unrundheit gemäß Abbildung prüfen.
Maximale Konizität und Unrundheit: 0.02 mm (0.0008 in.)
Ist die Konizität bzw. Unrundheit größer als der Maximalwert, Kurbelwelle ersetzen.
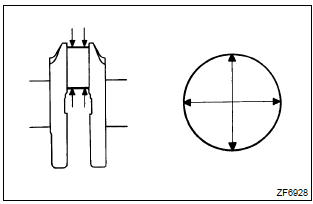
- Mit einem Mikrometer den Durchmesser jedes Hubzapfens an den in der Abbildung gezeigten Stellen messen.
Durchmesser: 43.992 bis 44.000 mm (1.7320 bis 1.7323 in.)
Liegt der Durchmesser nicht innerhalb der Vorgabe, das Pleuellagerspiel prüfen. - Jeden Hubzapfen auf Konizität und Unrundheit gemäß Abbildung prüfen.
Maximale Konizität und Unrundheit: 0.02 mm (0.0008 in.)
Ist die Konizität bzw. Unrundheit größer als der Maximalwert, Kurbelwelle ersetzen.
23. Schraube des Kurbelwellenlagerdeckels prüfen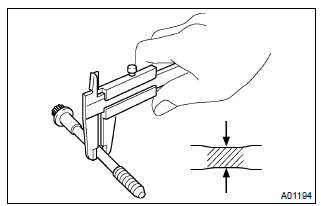
- Mit einer Messschieber den Durchmesser des Dehnschafts der Schrauben messen.
Solldurchmesser: 7.3 bis 7.5 mm (0.287 bis 0.295 in.)
Minimaler Durchmesser: 7.3 mm (0.287 in.)
Ist der Durchmesser kleiner als der Minimalwert, Befestigungsschraube des Lagerdeckels der Kurbelwelle ersetzen.
24. Kurbelwellen-Öl-Spiel prüfen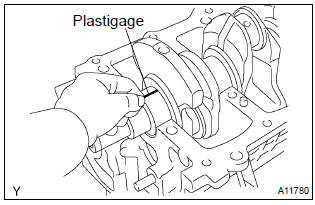
- Jeden Hauptlagerzapfen und jedes Lager reinigen.
- Kurbelwelle auf den Zylinderblock legen.
- Einen Streifen Plastigage über jeden Lagerzapfen legen.
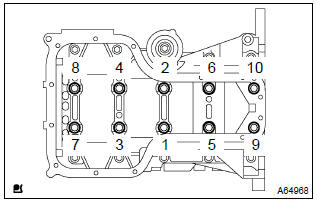
- Mit dem Spezialwerkzeug SST die Schrauben in mehreren Durchgängen in der gezeigten Reihenfolge mit dem vorgegebenen Drehmoment anziehen.
SST 09011–38121
Anzugsmoment: 44 Nm (449 kgf·cm, 33 ft·lbf)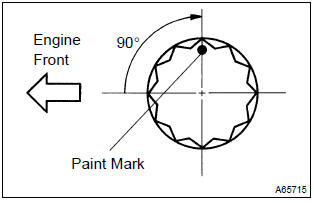
- Vorderseite der Lagerdeckelschrauben mit Farbe markieren.
- Lagerdeckelschrauben um 90° weiterdrehen, wie in der Abbildung gezeigt.
- Prüfen, ob die Farbmarkierung nun in einem 90°-Winkel zur Vorderseite steht.
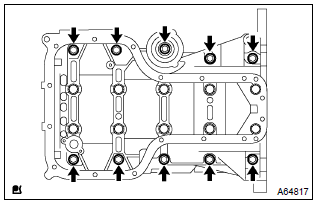
- Die übrigen 10 Schrauben des Lagerdeckels anziehen.
Anzugsdrehmoment: 19 N·m (194 kgf·cm, 14 ft·lbf)
- Die 10 Schrauben entfernen.
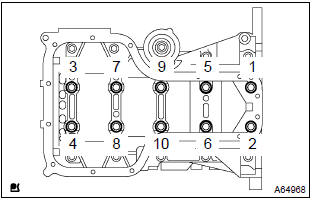
- Die 10 Lagerdeckelschrauben in mehreren Durchgängen gleichmäßig in der in der Abbildung gezeigten Reihenfolge lösen.
SST 09011–38121
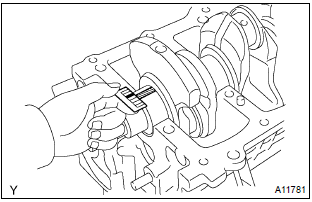
- Die Breite des Plastigage an der breitesten Stelle messen.
Sollwert Lagerspiel: 0.015 bis 0.032 mm (0.0006 bis 0.0013 in.)
Maximales Lagerspiel: 0.05 mm (0.0020 in.)
- Ist das Lagerspiel größer als der Maximalwert, Kurbelwellenlager ersetzen.
- Falls erforderlich, Kurbelwelle ersetzen.
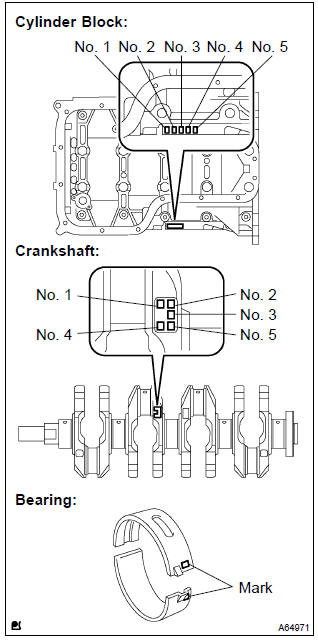
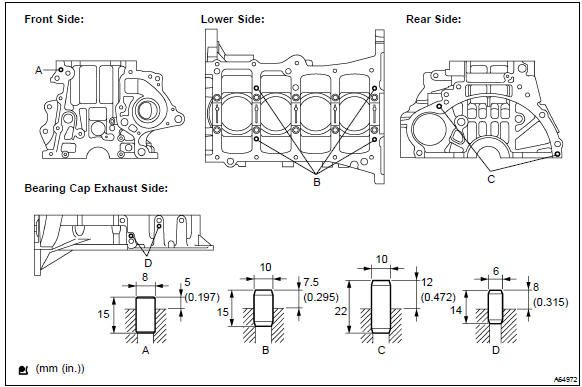
- Mit einem Kunststoffhammer die 9 geraden Stifte in den Zylinderblock einsetzen.
Sollüberstand:
5 mm (0.197 in.) für geraden Stift a
7.5 mm (0.295 in.) für geraden Stift b
12 mm (0.472 in.) für geraden Stift c
8 mm (0.315 in.) für geraden Stift d
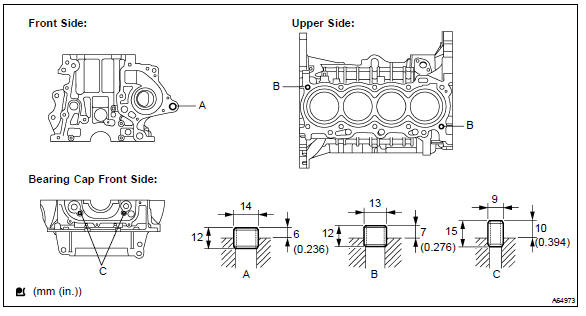
- Mit einem Kunststoffhammer die 5 Ringstifte in den Zylinderblock einsetzen.
Sollüberstand:
6 mm (0.236 in.) für Ringstift a
7 mm (0.276 in.) für Ringstift b
10 mm (0.394 in.) für Ringstift c
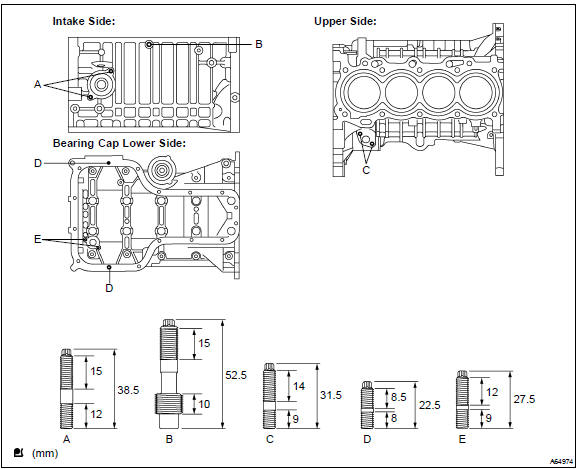
- Mit den Torx-Steckschlüsseln E5 und E7 die 9 Stehbolzen in den Zylinderblock einschrauben.
Anzugsmoment:
5.0 Nm (51 kgf·cm, 44 in.·lbf) für Stehbolzen a, c, d und e
11 Nm (112 kgf·cm, 8 ft·lbf) für Stehbolzen b
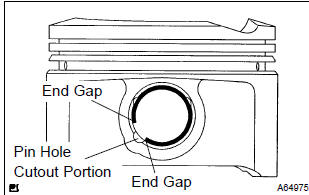
- Mit einem kleinen Schraubendreher einen neuen Sicherungsring an einem Ende der Kolbenbolzenbohrung einsetzen.
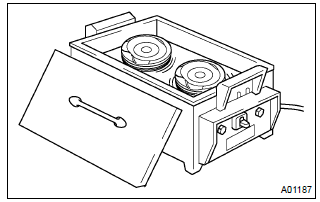
- Kolben auf 80 bis 90 °C (176 bis 194 °F) erwärmen.
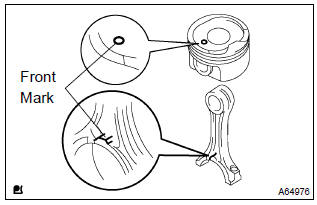
- Die vorderen Markierungen am Kolben mit dem Pleuel ausrichten und den Kolben dann mit dem Daumen einschieben.
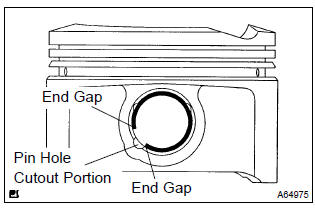
- Mit einem kleinen Schraubendreher einen neuen Sicherungsring an einem Ende der Kolbenbolzenbohrung einsetzen.
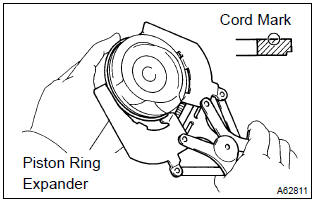
- Ölabstreifer-Expander und 2 Seitenschienen von Hand montieren.
- Mit einer Kolbenringzange die 2 Verdichtungsringe mit der Kennzeichnung nach oben montieren.
Kennzeichnung (nur Ring Nr. 2): 2r
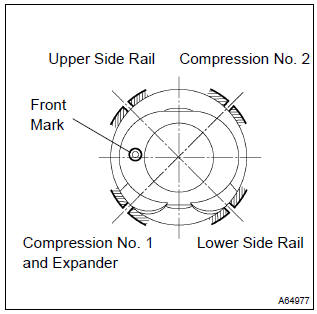
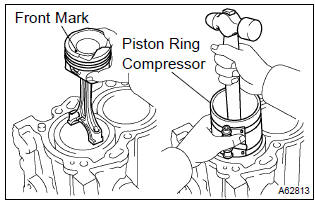
- Kolbenringe so positionieren, dass die Ringstöße wie gezeigt liegen.
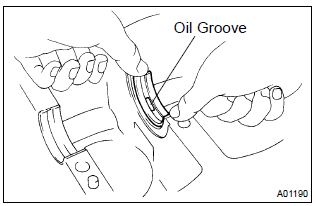
- Das obere Lager mit der Ölnut im Zylinderblock einbauen.
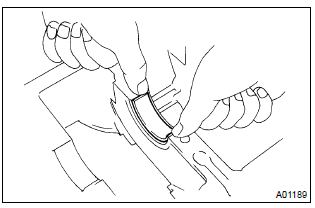
- Das untere Lager im Lagerdeckel einbauen.
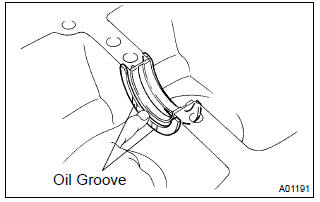
- Die 2 Anlaufscheiben unter der Position des Hauptlagers Nr. 3 des Zylinderblocks mit den Ölnuten nach außen einbauen.
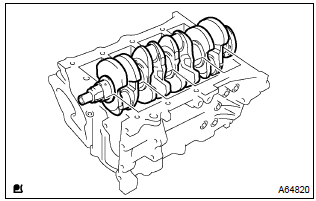
- Motoröl auf das obere Lager auftragen und dann die Kurbelwelle in den Zylinderblock einsetzen.
- Eine dünne Schicht Motoröl auf die Schraubengewinde, Schraubenauflagen und Lager des Lagerdeckels auftragen.
- Die Kurbelwelle in den Zylinderblock einbauen.
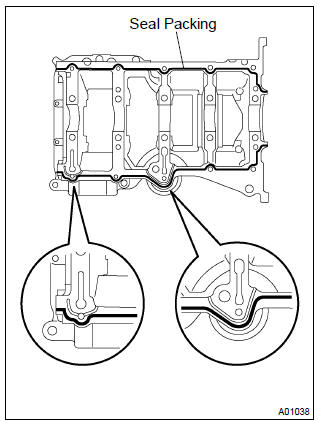
- Die Dichtmasse in Form der Raupe (Durchmesser 2.5 bis 3.5 mm (0.098 bis 0.138 in.)) gemäß Abbildung auftragen.
Dichtmasse: Teile-Nr. 08826–00080 oder gleichwertig
- Öl von der Kontaktfläche entfernen.
- Lagerdeckel-Baugruppe innerhalb von 3 Minuten nach dem Auftragen der Dichtmasse montieren.
- Innerhalb von 2 Stunden nach dem Einbau kein Motoröl einfüllen.
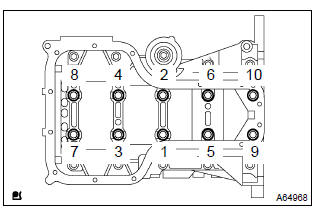
- Mit dem Spezialwerkzeug SST die Schrauben in mehreren Durchgängen in der gezeigten Reihenfolge mit dem vorgegebenen Drehmoment anziehen.
SST 09011–38121
Anzugsmoment: 44 Nm (449 kgf·cm, 33 ft·lbf)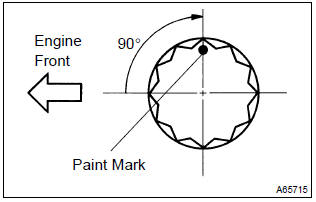
- Vorderseite der Lagerdeckelschrauben mit Farbe markieren.
- Lagerdeckelschrauben um 90° weiterdrehen, wie in der Abbildung gezeigt.
- Prüfen, ob die Farbmarkierung nun in einem 90°-Winkel zur Vorderseite steht.
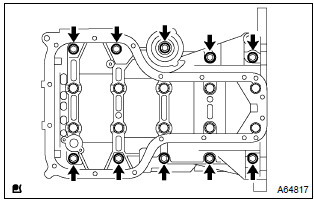
- Die übrigen 10 Schrauben des Lagerdeckels anziehen.
Anzugsdrehmoment: 19 N·m (194 kgf·cm, 14 ft·lbf)
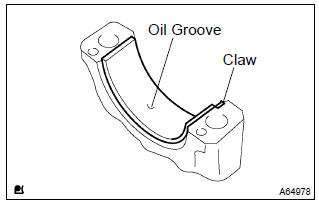
- Die Lagerfalle des Pleuellagers mit der Ölnut des Pleuellagerdeckels ausrichten.
- Das Pleuellager im Pleuellagerdeckel einbauen.
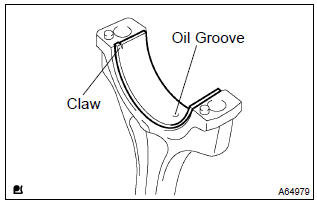
- Die Lagerfalle des Pleuellagers mit der Ölnut des Pleuels ausrichten.
- Das Pleuellager im Pleuel einbauen.
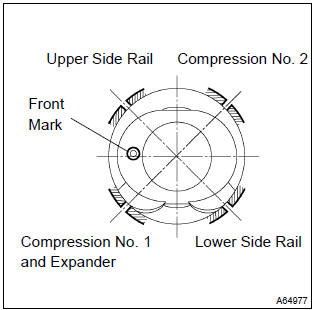
- Kolbenringe so positionieren, dass die Ringstöße wie gezeigt liegen.
- Motoröl auf die Zylinderwände, Kolben und Oberflächen der Pleuellager auftragen.
- Position der Kolbenringstöße prüfen.
- Die richtig nummerierten Kolben-Pleuel-Baugruppen mit einem Kolbenringspanner so in die Zylinder schieben, dass die vordere Markierung des Kolbens nach vorne zeigt.
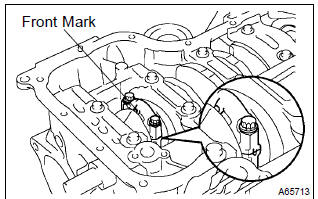
- Die Passstifte des Pleuellagerdeckels mit den Stiften der Pleuelstange ausrichten und anschließend die Pleuelstange montieren.
- Rückseite und Oberfläche der Pleuellagerdeckel-Lagerschale reinigen und keine Öle oder Fette daran haften lassen.
- Den nummerierten Pleuellagerdeckel der gleich nummerierten Pleuelstange zuordnen.
- Prüfen, ob der Vorsprung des Pleuellagerdeckels in die richtige Richtung zeigt.
- Eine dünne Schicht Motoröl auf die Gewinde und unter die Köpfe der Pleuellagerdeckel-Schrauben auftragen.
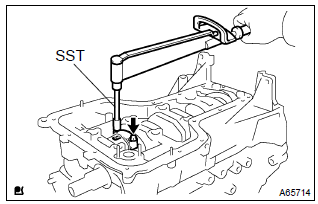
- Mit SST die Schrauben in mehreren Durchgängen mit dem vorgegebenen Drehmoment anziehen.
SST 09205–16010 Anzugsmoment: 20 N·m (204 kgf·cm, 15 ft·lbf)
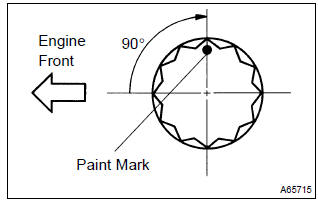
- Vorderseite der Pleuellagerdeckelschrauben mit Farbe markieren.
- Die Deckelschrauben um 90 weiterdrehen, wie in der Abbildung gezeigt.
- Prüfen, dass sich die Kurbelwelle leichtgängig dreht.
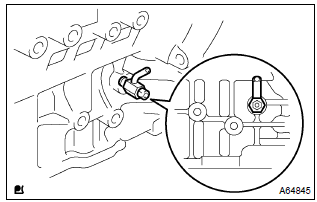
- 2 bis 3 Gewindegänge Dichtmittel auf den Wasserablasshahn des Zylinderblocks auftragen und diesen innerhalb von 3 Minuten montieren.
Anzugsmoment: 25 N·m (255 kgf·cm, 18 ft·lbf) Dichtmittel:
Teile-Nr. 08833–00080, ThreeBond 1344, Loctite 242 oder Gleichwertiges - Nach dem Anziehen mit dem vorgegebenen Drehmoment den Wasserablasshahn des Zylinderblocks im Uhrzeigersinn drehen, bis dessen Ablauföffnung nach unten zeigt.
- Innerhalb einer Stunde nach dem Einbau kein Kühlmittel einfüllen.
- Den Ablaufstutzen nicht mehr als 360° in Richtung (b) drehen und ihn nach dem korrekten Ausrichten niemals wieder lösen.
Testen Sie sich
Ein kurzes Quiz zum Toyota Corolla: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.