Inspección
1. INSPECCIONAR EL BLOQUE DE CILINDROS POR ALABEO
(a) Usando una regla de precisión y un calibrador de espesores, mida el alabeo de la superficie de contacto de la junta de culata. Alabeo estándar: 0 a 0.05 mm (0 a 0.00197 pulg.) Alabeo máximo: 0,07 mm (0,00276 pulg.) Si el alabeo supera el máximo, reemplace el subconjunto del bloque de cilindros. |
 |
2. INSPECCIONAR EL DIÁMETRO DEL CILINDRO
(a) Revise visualmente el cilindro por si tiene rayaduras verticales.
Si es necesario, reemplace el subconjunto del bloque de cilindros.
(b) Con un calibre de cilindros, mida el diámetro del cilindro en las posiciones A y B, en las direcciones de empuje y axial.
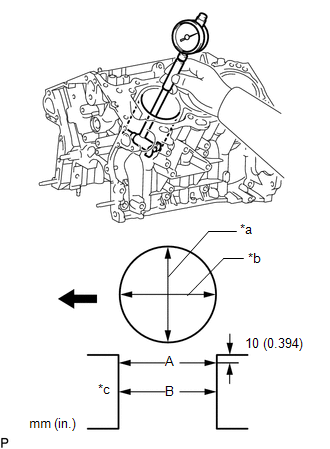 Texto en la ilustración
*a |
Dirección de empuje |
*b |
Dirección axial |
*c |
Centro |
 |
Motor, parte delantera |
Valor de referencia (piezas nuevas):
94.000 a 94.012 mm (3.7008 a 3.7013 pulg.)
Diámetro máximo:
94,200 mm (3,7087 pulg.)
Si el diámetro medio de las 4 posiciones es superior al máximo, reemplace el subconjunto del bloque de cilindros.
3. INSPECCIONE EL SUBCONJUNTO DEL PISTÓN CON BULÓN
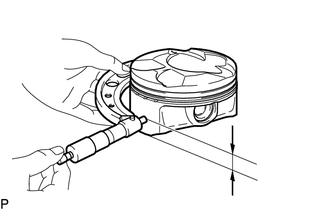
(a) Con un micrómetro, mida el diámetro del pistón en ángulo recto con respecto a la línea central del pistón, a la distancia especificada desde el extremo del pistón. Distancia: 9,2 mm (0,362 pulg.) Valor de referencia (piezas nuevas): 93,962 a 93,992 mm (3,6992 a 3,7004 pulg.) Diámetro mínimo: 93,830 mm (3,694 pulg.) Si el diámetro del pistón es inferior al mínimo, reemplace el subconjunto del pistón con bulón. |
 |
4. INSPECCIONE LA HOLGURA DE ACEITE DEL PISTÓN
(a) Mida el diámetro del cilindro en las direcciones de empuje.
(b) Reste la medición del diámetro del pistón de la medición del diámetro del cilindro.
Valor de referencia (piezas nuevas):
0,008 a 0,05 mm (0,0003 a 0,0019 pulg.)
Holgura de aceite máxima:
0,075 mm (0,00295 pulg.)
Si la holgura de aceite es superior al máximo, reemplace todos los pistones. Si es necesario, reemplace el subconjunto del bloque de cilindros.
5. INSPECCIONE LA HOLGURA DE LA RANURA DEL SEGMENTO
(a) Con una galga de espesores, mida la holgura entre un segmento de pistón nuevo y la pared de la ranura del segmento.
Holgura estándar de la ranura del segmento:
Elemento | Condición especificada |
|---|---|
N.º 1 |
0,02 a 0,07 mm (0,000787 a 0,00276 pulg.) |
N.º 2 |
0,02 a 0,06 mm (0,000787 a 0,00236 pulg.) |
Aceite |
0,07 a 0,15 mm (0,000276 a 0,00591 pulg.) |
Si la holgura no está dentro de las especificaciones, reemplace el subconjunto del pistón con bulón.
6. INSPECCIONE LA HOLGURA DE ACEITE DEL BULÓN DEL PISTÓN
(a) Con un calibre de interiores, mida el diámetro interior del orificio del pasador de pistón.
Diámetro interior estándar del orificio del bulón del pistón:
Marca | Condición especificada |
|---|---|
A |
21,998 a 22,001 mm (0,8661 a 0,8662 pulg.) |
B |
22,002 a 22,004 mm (0,8662 a 0,8663 pulg.) |
C |
22,005 a 22,007 mm (0,8663 a 0,8664 pulg.) |
(b) Con un micrómetro, mida el diámetro del pasador de pistón. Diámetro estándar del bulón del pistón:
|
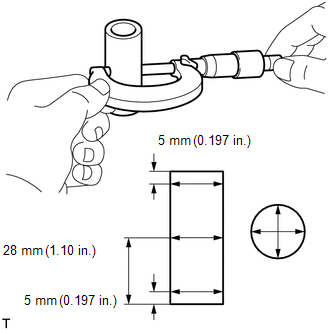 |
(c) Reste la medición del diámetro del pasador de pistón de la medición del diámetro del orificio del pasador de pistón.
Holgura de aceite estándar:
-0,002 a 0,004 mm (-0,0000787 a 0,000158 pulg.)
Holgura de aceite máxima:
0,015 mm (0,000591 pulg.)
Si la holgura de aceite es superior al máximo, reemplace el subconjunto del pistón con bulón.
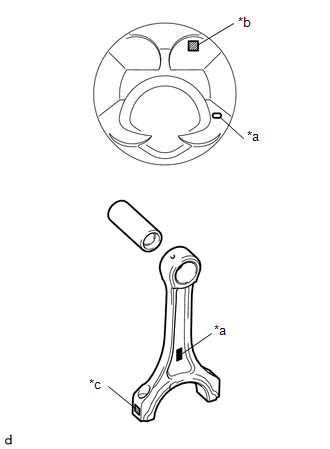
(d) Con un calibrador de interiores, mida el diámetro interior del buje del pie de biela.
Diámetro interior estándar del buje:
Marca | Condición especificada |
|---|---|
A |
22,005 a 22,008 mm (0,86634 a 0,86645 pulg.) |
B |
22,009 a 22,011 mm (0,86650 a 0,86657 pulg.) |
C |
22,012 a 22,014 mm (0,86661 a 0,86669 pulg.) |
(e) Reste la medición del diámetro del pasador de pistón de la medición del diámetro interior del buje. Texto en la ilustración
Holgura de aceite estándar: 0,005 a 0,011 mm (0,000197 a 0,000433 pulg.) Holgura de aceite máxima: 0,030 mm (0,00118 pulg.) Si la holgura de aceite es superior al máximo, reemplace el buje del pie de biela. Si es necesario, reemplace el subconjunto de la biela y el subconjunto del pistón con bulón. |
 |
7. INSPECCIONE LA HOLGURA AXIAL DEL CIGÜEÑAL
(a) Instale la tapa del cojinete principal (Consulte la página ).
(b) Con un comparador de carátula, mida la holgura axial mientras hace palanca hacia adelante y hacia atrás sobre el cigüeñal con un destornillador. Holgura axial estándar: 0,04 a 0,24 mm (0,00157 a 0,00945 pulg.) Holgura axial máxima: 0.30 mm (0.0118 in.) Si la holgura axial es superior al máximo, reemplace las arandelas de empuje como juego. Si es necesario, reemplace el cigüeñal. Espesor de la arandela de empuje: 2,43 a 2,48 mm (0,0957 a 0,0976 pulg.) |
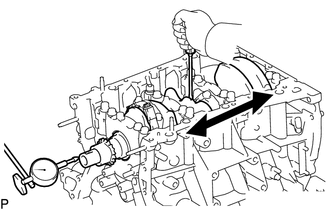 |
8. INSPECCIONE LA SEPARACIÓN DE LOS EXTREMOS DEL SEGMENTO
(a) Inserte el segmento de pistón en el cilindro.
(b) Usando un pistón, empuje el segmento ligeramente más allá de la parte inferior de su recorrido, a 110 mm (4,33 pulg.) desde la parte superior del subconjunto del bloque de cilindros.
(c) Con una galga de espesores, mida la separación de puntas.
Separación estándar de los extremos:
Elemento | Condición especificada |
|---|---|
N.º 1 |
0,22 a 0,27 mm (0,00866 a 0,0106 pulg.) |
N.º 2 |
0,7 a 0,75 mm (0,0276 a 0,0295 pulg.) |
Aceite |
0,10 a 0,35 mm (0,00394 a 0,0138 pulg.) |
Separación máxima de los extremos:
Elemento | Condición especificada |
|---|---|
N.º 1 |
0.5 mm (0.0197 pulg.) |
N.º 2 |
0,85 mm (0,0335 pulg.) |
Aceite |
0.6 mm (0.0236 pulg.) |
Si la separación de los extremos es superior al máximo, reemplace el segmento. Si la separación de los extremos sigue siendo superior al máximo con un segmento nuevo, reemplace el subconjunto del bloque de cilindros.
9. INSPECCIONE EL SUBCONJUNTO DE LA BIELA
(a) Usando un alineador de bielas y un calibrador de espesores, verifique la alineación de la biela.

(1) Verifique si hay desalineación.
Desalineación máxima:
0,05 mm (0,00197 pulg.) por cada 100 mm (3,94 pulg.)
Si la desalineación es superior al máximo, reemplace el subconjunto de la biela.
(2) Verifique si hay torsión. Torsión máxima: 0,15 mm (0,00591 pulg.) por cada 100 mm (3,94 pulg.) Si la torsión es superior al máximo, reemplace el subconjunto de la biela. |
 |
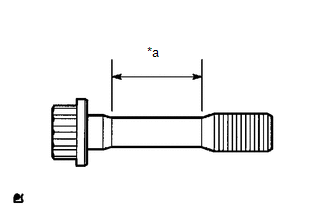
10. INSPECCIONE EL PERNO DE LA BIELA
(a) Con un calibrador Vernier, mida el diámetro del perno en varios puntos dentro de la zona indicada en la ilustración. Texto en la ilustración
Diámetro estándar: 7,2 a 7,3 mm (0,283 a 0,287 pulg.) Diámetro mínimo: 7.0 mm (0.276 in.) Si el diámetro es menor que el mínimo, reemplace el perno. SUGERENCIA:
|
 |
11. INSPECCIONE EL CIGÜEÑAL
(a) Inspeccione la excentricidad.
(1) Limpie el muñón del cigüeñal.
(2) Coloque el cigüeñal sobre bloques en V.
(3) Con un comparador de carátula, mida la excentricidad en el muñón central.
Descentramiento máximo:
0,06 mm (0,00236 pulg.)
Si la excentricidad es superior al máximo, reemplace el cigüeñal.
(b) Inspeccione los muñones principales.
(1) Usando un micrómetro, mida el diámetro de cada muñón principal. Diámetro estándar del muñón: 60,988 a 61,000 mm (2,4011 a 2,4016 pulg.) Si el diámetro no es el especificado, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal. |
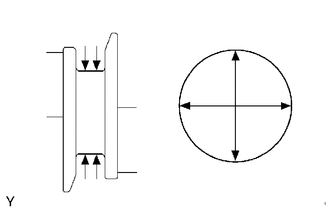 |
(2) Compruebe cada muñón principal en busca de conicidad y ovalización, como se indica en la ilustración.
Conicidad y ovalización máximas:
0,02 mm (0,000787 pulg.)
Si la conicidad y la ovalización son superiores al máximo, reemplace el cigüeñal.
(c) Inspeccione las muñequillas del cigüeñal.
(1) Usando un micrómetro, mida el diámetro de cada muñón de biela. Diámetro estándar de la muñequilla del cigüeñal: 52.992 a 53.000 mm (2.0863 a 2.0866 pulg.) Si el diámetro no es el especificado, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal. |
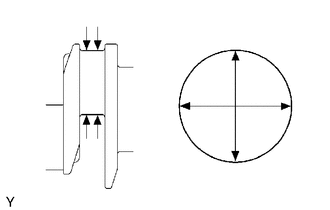 |
(2) Revise cada muñequilla del cigüeñal para detectar conicidad y falta de redondez, como se muestra en la ilustración.
Conicidad y ovalización máximas:
0,02 mm (0,000787 pulg.)
Si la conicidad y la ovalización son superiores al máximo, reemplace el cigüeñal.
12. INSPECCIONAR LA HOLGURA DE ACEITE DEL COJINETE DEL CIGÜEÑAL
(a) Revise el muñón del cigüeñal y el cojinete del cigüeñal por si presentan picaduras o rayaduras.
(b) Instale el cojinete del cigüeñal (Consulte la página ).
(c) Coloque el cigüeñal sobre el bloque de cilindros.
(d) Coloque una tira de Plastigage sobre cada muñón. Texto en la ilustración
|
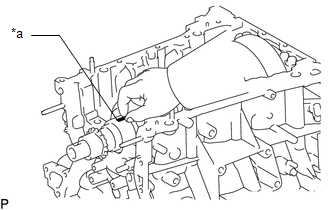 |
(e) Revise las marcas y números delanteros al instalar las tapas de los cojinetes del cigüeñal en el bloque de cilindros.
SUGERENCIA:
Cada tapa de cojinete principal tiene un número grabado que indica su posición de instalación.
(f) Instale las tapas de los cojinetes principales (Consulte la página ).
AVISO:
No gire el cigüeñal.
(g) Retire las tapas de los cojinetes principales (Consulte la página ).
(h) Mida el Plastigage en su punto más ancho. Texto en la ilustración
Holgura de aceite estándar:
Holgura de aceite máxima:
Si la holgura de aceite es mayor que el máximo, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal. AVISO: Retire por completo el Plastigage después de la medición. |
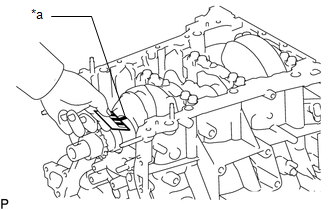 |
(i) Si va a reemplazar un cojinete, cambie por uno con el mismo número. Si no se puede determinar el número del cojinete, seleccione el cojinete correcto sumando los números grabados en el bloque de cilindros y en el cigüeñal, y luego consulte la tabla siguiente para obtener el número de cojinete adecuado. Hay 5 tamaños de cojinetes estándar, marcados como «1», «2», «3», «4» y «5», respectivamente.
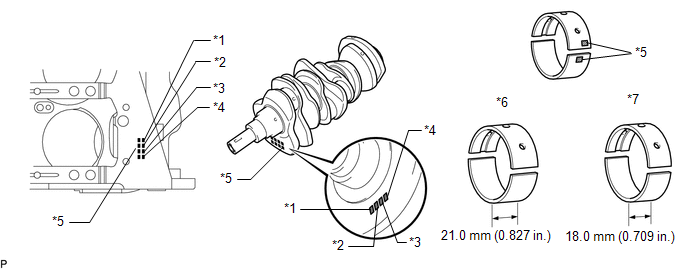 Texto en la ilustración
*1 |
N.º 1 |
*2 |
N.º 2 |
*3 |
N.º 3 |
*4 |
N.º 4 |
*5 |
Marca numérica |
*6 |
Cojinete de muñón N.º 1 y N.º 4 |
*7 |
Cojinete de muñón N.º 2 y N.º 3 |
- |
- |
Bloque de cilindros + cigüeñal |
0 o más - 3 |
4 - 6 |
7 - 9 |
10 - 12 |
13 - 15 |
16 - 18 |
19 - 21 |
22 - 24 |
25 - 28 o menos |
Cojinete superior a utilizar |
"1" |
"1" |
"2" |
"2" |
"3" |
"3" |
"4" |
"4" |
"5" |
Cojinete inferior a utilizar |
"1" |
"2" |
"2" |
"3" |
"3" |
"4" |
"4" |
"5" |
"5" |
SUGERENCIA:
EJEMPLO: Bloque de cilindros "11" + Cigüeñal "06" = Número total 17 (Use el cojinete "3")
Diámetro estándar del muñón principal del cigüeñal:
Marca | Condición especificada |
|---|---|
"00" |
60.999 a 61.000 mm (2.40153 a 2.40157 pulg.) |
"01" |
60.998 a 60.999 mm (2.40149 a 2.40153 pulg.) |
"02" |
60.997 a 60.998 mm (2.40145 a 2.40149 pulg.) |
"03" |
60.996 a 60.997 mm (2.40141 a 2.40145 pulg.) |
"04" |
60.995 a 60.996 mm (2.40137 a 2.40141 pulg.) |
"05" |
60.994 a 60.995 mm (2.40133 a 2.40137 pulg.) |
"06" |
60.993 a 60.994 mm (2.40129 a 2.40133 pulg.) |
"07" |
60.992 a 60.993 mm (2.40126 a 2.40129 pulg.) |
"08" |
60.991 a 60.992 mm (2.40122 a 2.40126 pulg.) |
"09" |
60.990 a 60.991 mm (2.40118 a 2.40122 pulg.) |
"10" |
60.989 a 60.990 mm (2.40114 a 2.40118 pulg.) |
"11" |
60.988 a 60.989 mm (2.40110 a 2.40114 pulg.) |
Espesor de pared central estándar del cojinete superior (muñón N.º 1 y N.º 4):
Marca | Condición especificada |
|---|---|
"1" |
2.497 a 2.500 mm (0.09831 a 0.09843 pulg.) |
"2" |
2.501 a 2.503 mm (0.09846 a 0.09854 pulg.) |
"3" |
2.504 a 2.506 mm (0.09858 a 0.09866 pulg.) |
"4" |
2.507 a 2.509 mm (0.09870 a 0.09878 pulg.) |
"5" |
2.510 a 2.512 mm (0.09882 a 0.09890 pulg.) |
Espesor de pared central estándar del cojinete inferior (muñón N.º 1 y N.º 4):
Marca | Condición especificada |
|---|---|
"1" |
2.478 a 2.481 mm (0.09756 a 0.09768 pulg.) |
"2" |
2.482 a 2.484 mm (0.09772 a 0.09780 pulg.) |
"3" |
2.485 a 2.487 mm (0.09783 a 0.09791 pulg.) |
"4" |
2.488 a 2.490 mm (0.09795 a 0.09803 pulg.) |
"5" |
2.491 a 2.493 mm (0.09807 a 0.09815 pulg.) |
Espesor de pared central estándar del cojinete superior (muñón N.º 2 y N.º 3):
Marca | Condición especificada |
|---|---|
"1" |
2.476 a 2.479 mm (0.09748 a 0.09760 pulg.) |
"2" |
2.480 a 2.482 mm (0.09764 a 0.09772 pulg.) |
"3" |
2.483 a 2.485 mm (0.09776 a 0.09783 pulg.) |
"4" |
2.486 a 2.488 mm (0.09787 a 0.09795 pulg.) |
"5" |
2.489 a 2.491 mm (0.09799 a 0.09807 pulg.) |
Espesor de pared central estándar del cojinete inferior (muñón N.º 2 y N.º 3):
Marca | Condición especificada |
|---|---|
"1" |
2.493 a 2.496 mm (0.09815 a 0.09827 pulg.) |
"2" |
2.497 a 2.499 mm (0.09831 a 0.09839 pulg.) |
"3" |
2.500 a 2.502 mm (0.09843 a 0.09850 pulg.) |
"4" |
2.503 a 2.505 mm (0.09854 a 0.09862 pulg.) |
"5" |
2.506 a 2.508 mm (0.09862 a 0.09874 pulg.) |
13. INSPECCIONAR EL PERNO DE FIJACIÓN DE LA TAPA DEL COJINETE DEL CIGÜEÑAL
(a) Con un calibre vernier, mida el diámetro de la rosca en el punto de medición. Texto en la ilustración
Diámetro estándar: 10.8 a 11.0 mm (0.4252 a 0.4331 pulg.) Diámetro mínimo: 10.7 mm (0.4213 pulg.) Punto de medición (distancia desde el asiento): 47 mm (1.85 pulg.) SUGERENCIA:
|
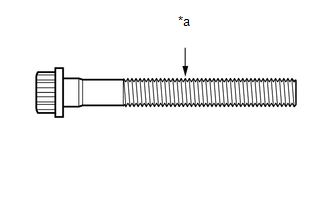 |
14. INSPECCIONAR EL SUBCONJUNTO DE LA TOBERA DE ACEITE N.º 1
(a) Empuje la válvula de retención con un pasador para comprobar si está atascada. SUGERENCIA: Si la válvula de retención está atascada, reemplace la tobera de aceite N.º 1. |
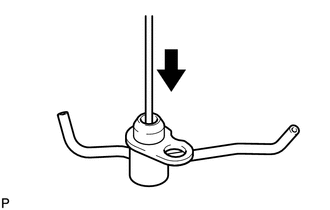 |
(b) Empuje la válvula de retención con un pasador para comprobar si se mueve con suavidad.
Si la válvula de retención no se mueve con suavidad, limpie o reemplace la tobera de aceite N.º 1.
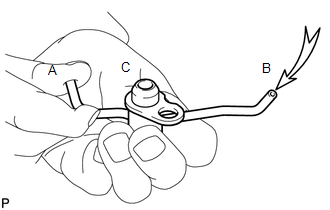
(c) Mientras tapa A, sople aire en B. Compruebe que el aire no se escapa por C. Repita la comprobación tapando B y soplando aire en A. Si hay fuga de aire, limpie o reemplace la tobera de aceite n.º 1. |
 |
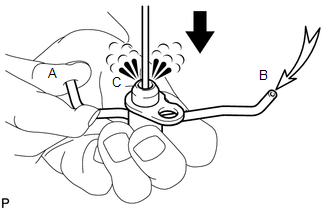
(d) Empuje la válvula de retención mientras tapa A, y sople aire en B. Compruebe que el aire pasa por C. Repita la comprobación tapando B, empujando la válvula de retención y soplando aire en A. Si el aire no pasa por C, limpie o reemplace la tobera de aceite n.º 1. |
 |
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Tacoma: cada respuesta trae una explicación y un enlace a la página del manual.