Inspección
1. INSPECCIONAR EL BLOQUE DE CILINDROS POR ALABEO
(a) Usando una regla de precisión y un calibrador de espesores, compruebe si la superficie en contacto con la junta de culata presenta alabeo. Alabeo máximo: 0.05 mm (0.00197 in.) Si el alabeo es superior al máximo, reemplace el bloque de cilindros. |
 |
2. INSPECCIONAR EL DIÁMETRO DEL CILINDRO
(a) Usando un calibre de cilindros, mida el diámetro del cilindro en las posiciones (A) y (B) en las direcciones transversal y axial.
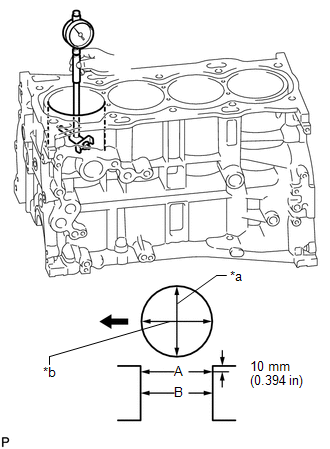
Diámetro estándar:
90,000 a 90,013 mm (3,543 a 3,544 pulg.)
Diámetro máximo:
90,13 mm (3,548 pulg.)
Texto en la ilustración*a |
Dirección de empuje |
*b |
Dirección axial |
 | Delanteros |
Si el diámetro promedio de las 4 posiciones es superior al máximo, reemplace el bloque de cilindros.
3. INSPECCIONAR EL PISTÓN
(a) Usando un raspador de juntas, retire el carbonilla de la parte superior del pistón. |
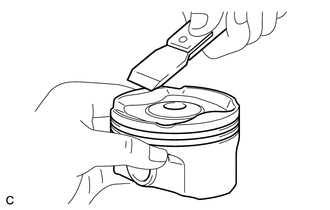 |
(b) Usando una herramienta de limpieza de ranuras o un anillo roto, limpie las ranuras de los anillos. |
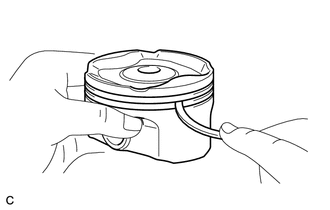 |
(c) Usando un cepillo y disolvente, limpie a fondo el pistón. AVISO: No use un cepillo de alambre. |
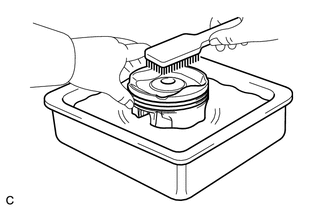 |
(d) Usando un micrómetro, mida el diámetro del pistón en una posición situada a 10.5 mm (0.413 in.) de la parte inferior del pistón (consulte la ilustración). Diámetro estándar del pistón: 89.980 a 89.990 mm (3.5425 a 3.5429 in.) Si el diámetro no es el especificado, reemplace el pistón. |
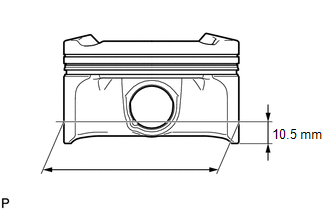 |
4. INSPECCIONE LA HOLGURA DE ACEITE DEL PISTÓN
(a) Mida el diámetro del cilindro en la dirección del empuje.
(b) Reste la medición del diámetro del pistón de la medición del diámetro del cilindro.
Holgura de aceite estándar:
0.010 a 0.033 mm (0.000394 a 0.00130 in.)
Holgura de aceite máxima:
0,10 mm (0,00394 pulg.)
Si la holgura de aceite del pistón es mayor que el máximo, reemplace todos los pistones. Si es necesario, reemplace el bloque de cilindros.
5. INSPECCIONE LA HOLGURA DE LA RANURA DEL SEGMENTO
(a) Usando una galga de espesores, mida la holgura de la ranura del aro entre el aro de pistón nuevo y la pared de la ranura. Holgura estándar de la ranura del segmento:
Si la holgura de la ranura del aro no está dentro de la especificación, reemplace el pistón con pasador. |
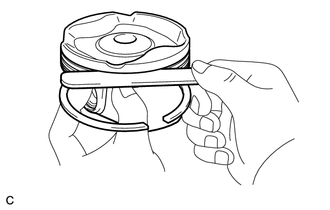 |
6. INSPECCIONE LA SEPARACIÓN DE LOS EXTREMOS DEL ARO DE PISTÓN
(a) Inserte el segmento de pistón en el cilindro.
(b) Usando un pistón, empuje el aro de pistón un poco más allá de la parte inferior del recorrido del aro, a 120 mm (4.72 in.) desde la parte superior del bloque de cilindros. Texto en la ilustración
|
 |
(c) Con una galga de espesores, mida la separación de puntas. Separación estándar de los extremos:
Separación máxima de los extremos:
Si la separación de los extremos del aro de pistón es mayor que el máximo, reemplace el aro de pistón. Si la separación de los extremos sigue siendo mayor que el máximo incluso con un aro de pistón nuevo, reemplace el bloque de cilindros. |
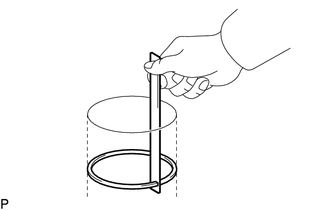 |
7. INSPECCIONE LA HOLGURA DEL PASADOR DEL PISTÓN
(a) Compruebe cada marca en el conjunto del pistón, el pasador del pistón y la biela.
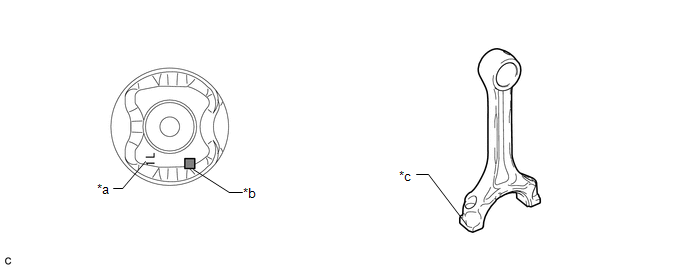 Texto en la ilustración
*a |
Marca delantera |
*b |
Marca del diámetro interior del orificio del bulón del pistón |
*c |
Marca del diámetro interior del buje del extremo pequeño del conjunto de biela |
- |
- |
SUGERENCIA:
La marca delantera es «1L» impresa en letras en relieve.
(b) Usando un calibre de interiores, mida el diámetro interior del orificio del pasador del pistón. Diámetro interior estándar del orificio del bulón del pistón:
|
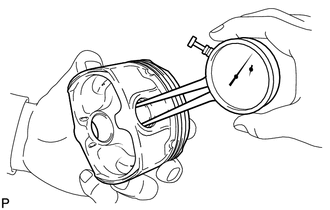 |
(c) Usando un micrómetro, mida el diámetro del pasador del pistón. Diámetro estándar del bulón del pistón:
Si el diámetro no está dentro de la especificación, reemplace el pasador del pistón. |
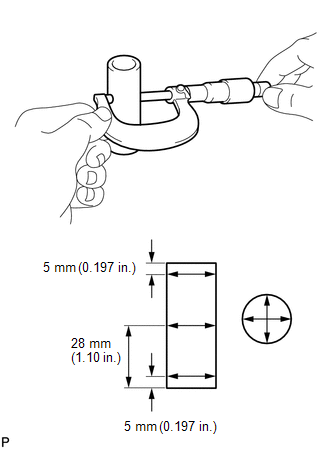 |
(d) Usando un calibre de interiores, mida el diámetro interior del buje del extremo pequeño del conjunto de biela. Diámetro interior estándar del buje del extremo pequeño del conjunto de biela:
Si el diámetro no está dentro de la especificación, reemplace el conjunto de biela. |
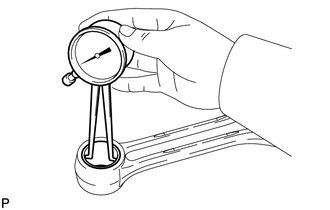 |
(e) Reste la medida del diámetro del pasador del pistón de la medida del diámetro interior del orificio del pasador del pistón.
Holgura de aceite estándar:
0.001 a 0.007 mm (0.0000394 a 0.000276 in.)
Holgura de aceite máxima:
0.013 mm (0.000512 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el pistón y el pasador del pistón como conjunto.
(f) Reste la medida del diámetro del pasador del pistón de la medida del diámetro interior del buje del extremo pequeño del conjunto de biela.
Holgura de aceite estándar:
0,005 a 0,011 mm (0,000197 a 0,000433 pulg.)
Holgura de aceite máxima:
0.017 mm (0.000669 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el conjunto de biela. Si es necesario, reemplace el conjunto de biela y el pasador del pistón como conjunto.
8. INSPECCIONE EL CONJUNTO DE BIELA
(a) Usando un alineador de conjuntos de biela y una galga de espesores, compruebe la alineación del conjunto de biela.
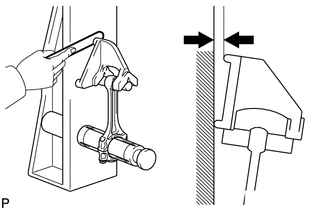
(1) Compruebe si hay curvatura.
Curvatura máxima:
0,05 mm (0,00197 pulg.) por cada 100 mm (3,94 pulg.)
Si la curvatura es mayor que el máximo, reemplace el conjunto de biela.
(2) Verifique si hay torsión. Torsión máxima: 0,15 mm (0,00591 pulg.) por cada 100 mm (3,94 pulg.) Si la torsión es superior al máximo, reemplace el subconjunto de la biela. |
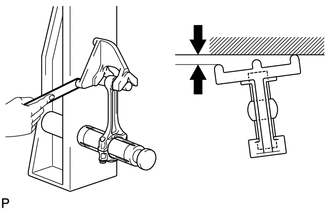 |
9. INSPECCIONE EL CIGÜEÑAL
(a) Inspeccione el descentramiento. (1) Coloque el cigüeñal sobre bloques en V. (2) Usando un comparador de cuadrante, mida el descentramiento como se muestra en la ilustración. Excentricidad máxima: 0,03 mm (0,00118 in.) Si la excentricidad es superior al máximo, reemplace el cigüeñal. |
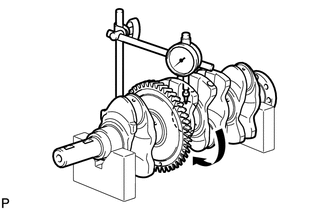 |
(b) Inspeccione los muñones principales. (1) Usando un micrómetro, mida el diámetro de cada muñón principal. Diámetro estándar del muñón principal: 54.988 a 55.000 mm (2.1649 a 2.1654 in.) Si el diámetro no está dentro de la especificación, compruebe la holgura de aceite del cigüeñal. Si es necesario, reemplace el cigüeñal. (2) Compruebe cada muñón principal en busca de conicidad y ovalización, como se indica en la ilustración. Conicidad y ovalización máximas: 0.003 mm (0.000118 in.) Si la conicidad o la ovalización es mayor que el máximo, reemplace el cigüeñal. |
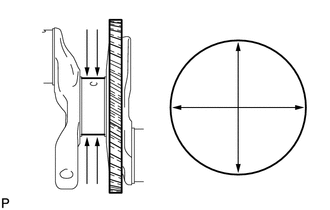 |
(c) Inspeccione el muñón de biela. (1) Usando un micrómetro, mida el diámetro de cada muñón de biela. Diámetro estándar del muñón de biela: 51.492 a 51.500 mm (2.027 a 2.028 in.) Si el diámetro del muñón de biela no está dentro de la especificación, compruebe la holgura de aceite del conjunto de biela. Si es necesario, reemplace el cigüeñal. (2) Compruebe cada muñón de biela por conicidad y ovalización. Conicidad y ovalización máximas: 0.003 mm (0.000118 in.) Si la conicidad o la ovalización es mayor que el máximo, reemplace el cigüeñal. |
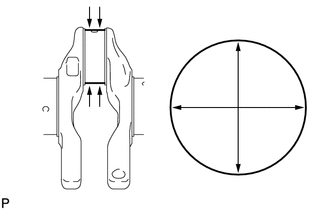 |
10. INSPECCIONE LA HOLGURA DE ACEITE DEL CIGÜEÑAL
(a) Instale los cojinetes del cigüeñal (Consulte la página ).
(b) Instale las arandelas de empuje del cigüeñal (Consulte la página ).
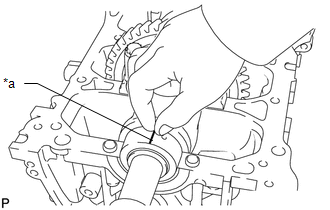
(c) Limpie cada muñón principal y cada cojinete del cigüeñal. Texto en la ilustración
|
 |
(d) Coloque el cigüeñal sobre el bloque de cilindros.
(e) Coloque una tira de Plastigage sobre cada muñón principal del cigüeñal.
(f) Instale las tapas de cojinetes del cigüeñal (Consulte la página ).
AVISO:
No gire el cigüeñal.
(g) Retire las tapas de cojinetes del cigüeñal (Consulte la página ).
(h) Mida el Plastigage en su punto más ancho.
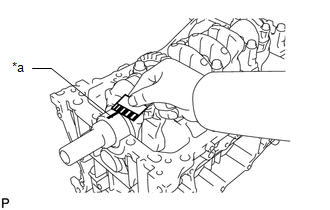 Texto en la ilustración
*a |
Plastigage |
Holgura de aceite estándar:
0.017 a 0.040 mm (0.000669 a 0.00157 in.)
Holgura de aceite máxima:
0.05 mm (0.00197 in.)
AVISO:
Retire completamente el Plastigage después de la medición.
Si la holgura de aceite del cigüeñal es mayor que el máximo, reemplace los cojinetes del cigüeñal. Si es necesario, reemplace el cigüeñal.
SUGERENCIA:
Si va a reemplazar un cojinete del cigüeñal, seleccione uno nuevo con el mismo número. Si no se puede determinar el número del cojinete del cigüeñal, calcule el número correcto sumando los números grabados en el bloque de cilindros y en el cigüeñal. Después, seleccione un cojinete nuevo del cigüeñal con el número calculado. Hay 4 tamaños de cojinetes estándar, marcados con «1», «2», «3» o «4» según corresponda.
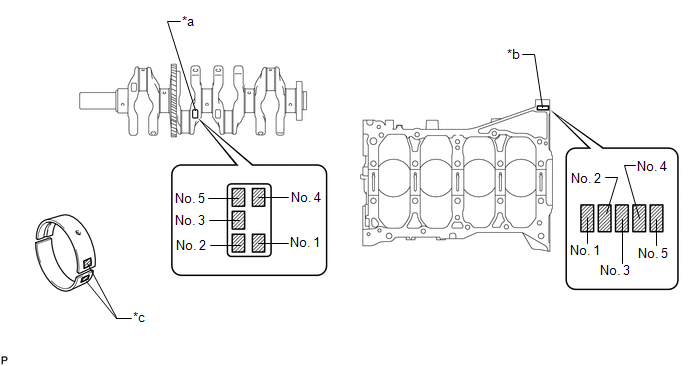 Texto en la ilustración
*a |
Marca del número del cigüeñal (B) |
*b |
Marca de número del bloque de cilindros (A) |
*c |
Marca de diámetro |
- |
- |
- EJEMPLO
Bloque de cilindros (A) "3" + Cigüeñal (B) "4" = Total "7"
Seleccione el cojinete marcado con "3".
Tabla de cojinetes:
(A) + (B)
Cojinete a utilizar
0 a 2
1
3 a 5
2
6 a 8
3
9 a 11
4
Diámetro interior estándar del muñón del bloque de cilindros (A):
Elemento
Condición especificada
Marca 0
59.000 a 59.002 mm (2.32283 a 2.32291 pulg.)
Marca 1
59.003 a 59.004 mm (2.32295 a 2.32299 pulg.)
Marca 2
59.005 a 59.006 mm (2.32303 a 2.32307 pulg.)
Marca 3
59.007 a 59.009 mm (2.32311 a 2.32318 pulg.)
Marca 4
59.010 a 59.011 mm (2.32322 a 2.32326 pulg.)
Marca 5
59.012 a 59.013 mm (2.32330 a 2.32334 pulg.)
Marca 6
59.014 a 59.016 mm (2.32338 a 2.32346 pulg.)
Diámetro estándar del muñón principal del cigüeñal (B):
Elemento
Condición especificada
Marca 0
54.999 a 55.000 mm (2.16531 a 2.16535 pulg.)
Marca 1
54.997 a 54.998 mm (2.16523 a 2.16527 pulg.)
Marca 2
54.995 a 54.996 mm (2.16515 a 2.16519 pulg.)
Marca 3
54.993 a 54.994 mm (2.16507 a 2.16511 pulg.)
Marca 4
54.991 a 54.992 mm (2.16500 a 2.16504 pulg.)
Marca 5
54.988 a 54.990 mm (2.16488 a 2.16496 pulg.)
Espesor estándar de la pared central del cojinete:
Elemento
Condición especificada
Marca 1
1.991 a 1.994 mm (0.07839 a 0.07850 pulg.)
Marca 2
1.995 a 1.997 mm (0.07854 a 0.07862 pulg.)
Marca 3
1.998 a 2.000 mm (0.07866 a 0.07874 pulg.)
Marca 4
2.001 a 2.003 mm (0.07878 a 0.07886 pulg.)
(i) Realice la inspección anterior en cada muñón.
11. INSPECCIONE EL PERNO DEL SOMBRERO DEL COJINETE DEL CIGÜEÑAL
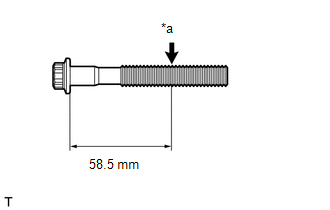
(a) Con un calibrador vernier, mida el diámetro del perno en el punto indicado en la ilustración. Diámetro estándar: 9.77 a 9.96 mm (0.385 a 0.392 pulg.) Diámetro mínimo: 9.1 mm (0.358 pulg.) Punto de medición (distancia desde el asiento): 58.5 mm (2.30 pulg.) Texto en la ilustración
SUGERENCIA:
|
 |
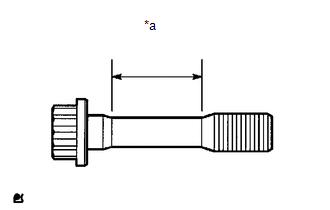
12. INSPECCIONE EL PERNO DE LA BIELA
(a) Con un calibrador vernier, mida el diámetro del perno de la biela en la zona indicada en la ilustración. Diámetro estándar: 8.5 a 8.6 mm (0.335 a 0.339 pulg.) Diámetro mínimo: 8.3 mm (0.327 pulg.) Texto en la ilustración
Si el diámetro es menor que el mínimo, reemplace el perno de la biela. SUGERENCIA:
|
 |
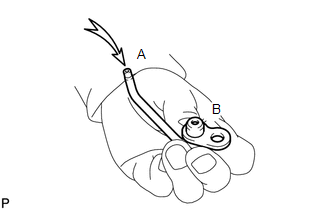
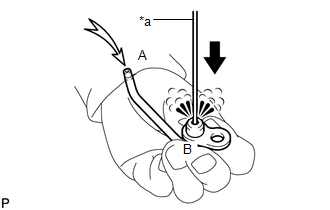
13. INSPECCIONE EL SUBCONJUNTO DE LA TOBERA DE ACEITE N.º 1
(a) Empuje la válvula de retención con un pasador para comprobar si está atascada. Texto en la ilustración
Si está atascado, reemplace el subconjunto de la tobera de aceite N.º 1. |
 |
(b) Empuje la válvula de retención con un pasador para comprobar si se mueve con suavidad.
Si no se mueve con suavidad, limpie o reemplace el subconjunto de la tobera de aceite N.º 1.
(c) Aplique aire en (A). Compruebe que el aire no se escapa por (B). Si hay fugas de aire, limpie o reemplace el subconjunto de la tobera de aceite N.º 1. |
 |
(d) Presione la válvula de retención mientras aplica aire en (A). Compruebe que el aire pasa por (B). Texto en la ilustración
Si el aire no pasa por (B), limpie o reemplace el subconjunto de la tobera de aceite N.º 1. |
 |
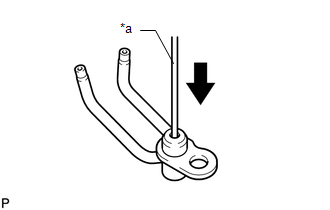
14. INSPECCIONE EL SUBCONJUNTO DE LA TOBERA DE ACEITE N.º 2
(a) Empuje la válvula de retención con un pasador para comprobar si está atascada. Texto en la ilustración
Si está atascado, reemplace el subconjunto de la tobera de aceite N.º 2. |
 |
(b) Empuje la válvula de retención con un pasador para comprobar si se mueve con suavidad.
Si no se mueve con suavidad, limpie o reemplace el subconjunto de la tobera de aceite N.º 2.
(c) Tapando (A), aplique aire en (B). Compruebe que el aire no se escapa por (C). Repita la comprobación tapando (B) y aplicando aire en (A). Si hay fugas de aire, limpie o reemplace el subconjunto de la tobera de aceite N.º 2. |
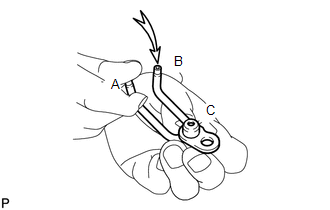 |
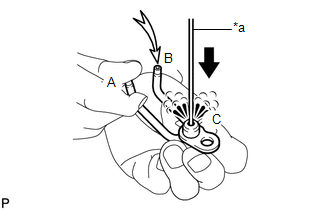
(d) Presione la válvula de retención tapando (A) y aplique aire en (B). Compruebe que el aire pasa por (C). Repita la comprobación tapando (B), presionando la válvula de retención y aplicando aire en (A). Texto en la ilustración
Si el aire no pasa por (C), limpie o reemplace el subconjunto de la tobera de aceite N.º 2. |
 |
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Venza: cada respuesta trae una explicación y un enlace a la página del manual.