Осмотр
1. ПРОВЕРКА БЛОКА ЦИЛИНДРОВ НА КОРОБЛЕНИЕ
(a) С помощью поверочной линейки и щупа проверьте на коробление поверхность, которая contacts с прокладкой головки блока цилиндров. Максимальное коробление: 0,05 мм (0,00197 дюйм.) Если коробление больше максимального, замените блок цилиндров. |
 |
2. ПРОВЕРКА ЦИЛИНДРА
(a) С помощью нутромера измерьте диаметр цилиндра в положениях (A) и (B) в поперечном и осевом направлениях.
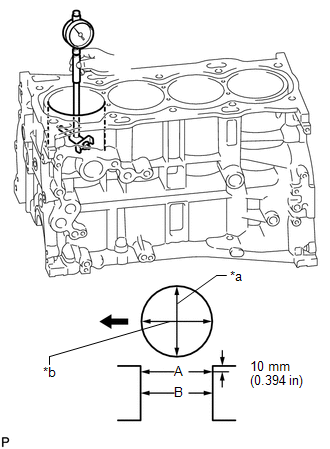
Номинальный диаметр:
от 90,000 до 90,013 мм (от 3,543 до 3,544 дюйм.)
Максимальный диаметр:
90,13 мм (3,548 дюйм.)
Текст на иллюстрации*a |
Поперечное направление |
*b |
Осевое направление |
 | Спереди |
Если средний диаметр по 4 положениям больше максимального, замените блок цилиндров.
3. ПРОВЕРКА ПОРШНЯ
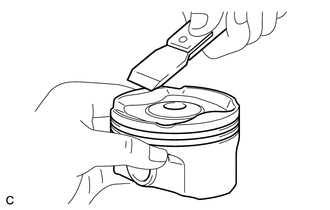
(а) С помощью шпателя для прокладок удалите нагар с днища поршня. |
 |
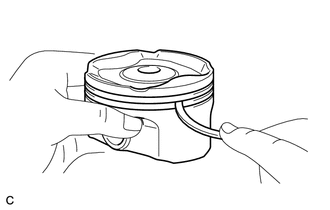
(b) С помощью инструмента для очистки канавок или сломанного кольца очистите канавки под кольца. |
 |
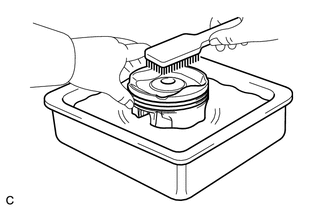
(c) С помощью щётки и растворителя тщательно очистите поршень. ПРИМЕЧАНИЕ: Не используйте проволочную щётку. |
 |
(d) С помощью микрометра измерьте диаметр поршня в точке на расстоянии 10,5 мм (0,413 дюйм.) от днища поршня (см. рисунок). Номинальный диаметр поршня: от 89,980 до 89,990 мм (от 3,5425 до 3,5429 дюйм.) Если диаметр не соответствует норме, замените поршень. |
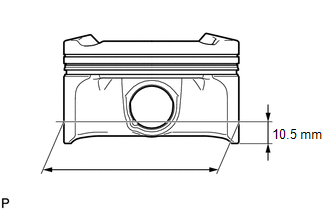 |
4. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ПОРШНЯ
(a) Измерьте диаметр цилиндра в поперечном направлении.
(b) Из результата измерения диаметра цилиндра вычтите результат измерения диаметра поршня.
Номинальный масляный зазор:
от 0,010 до 0,033 мм (от 0,000394 до 0,00130 дюйм.)
Максимальный масляный зазор:
0,10 мм (0,00394 дюйм.)
Если масляный зазор поршня больше максимального, замените все поршни. При необходимости замените блок цилиндров.
5. ПРОВЕРКА ЗАЗОРА КОЛЬЦА В КАНАВКЕ ПОРШНЯ
(a) С помощью щупа измерьте зазор между новым поршневым кольцом и стенкой канавки поршня. Номинальный зазор кольца в канавке:
Если зазор в канавке кольца не соответствует указанному, замените поршень в сборе с пальцем. |
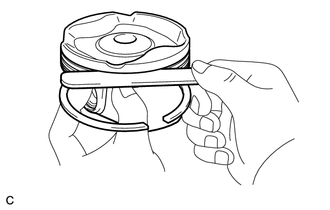 |
6. ПРОВЕРКА ЗАМКОВОГО ЗАЗОРА ПОРШНЕВОГО КОЛЬЦА
(a) Вставьте поршневое кольцо в цилиндр.
(b) С помощью поршня протолкните поршневое кольцо немного ниже нижней границы хода кольца, на 120 мм (4,72 дюйма) от верхней плоскости блока цилиндров. Текст на иллюстрации
|
 |
(c) С помощью щупа измерьте замковый зазор. Стандартный замковый зазор:
Максимальный замковый зазор:
Если замковый зазор поршневого кольца больше максимального, замените поршневое кольцо. Если замковый зазор больше максимального даже при новом поршневом кольце, замените блок цилиндров. |
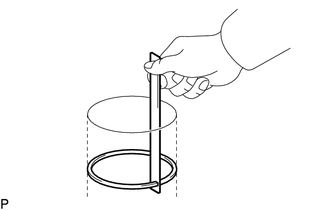 |
7. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ПОРШНЕВОГО ПАЛЬЦА
(a) Проверьте каждую метку на поршне, поршневом пальце и шатуне в сборе.
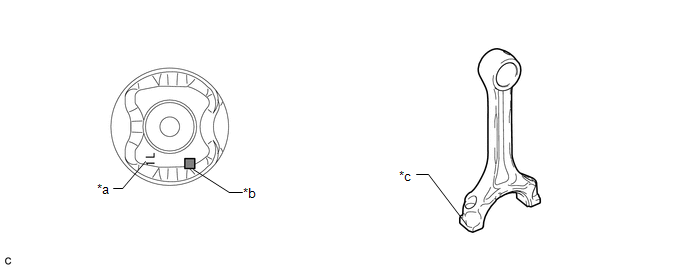 Текст на иллюстрации
*a |
Передняя метка |
*b |
Метка внутреннего диаметра отверстия под поршневой палец |
*c |
Метка внутреннего диаметра втулки верхней головки шатуна в сборе |
- |
- |
ПОДСКАЗКА:
Передняя метка — «1L», нанесенная выпуклыми буквами.
(b) С помощью нутромера измерьте внутренний диаметр отверстия под поршневой палец. Стандартный внутренний диаметр отверстия под поршневой палец:
|
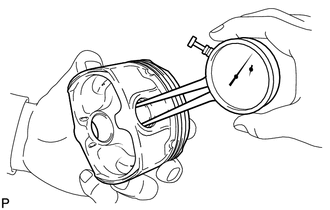 |
(c) С помощью микрометра измерьте диаметр поршневого пальца. Стандартный диаметр поршневого пальца:
Если диаметр не соответствует указанному, замените поршневой палец. |
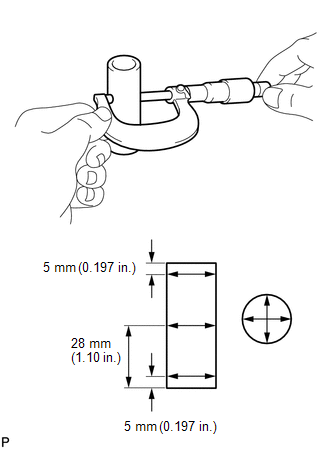 |
(d) С помощью нутромера измерьте внутренний диаметр втулки верхней головки шатуна в сборе. Стандартный внутренний диаметр втулки верхней головки шатуна в сборе:
Если диаметр не соответствует указанному, замените шатун в сборе. |
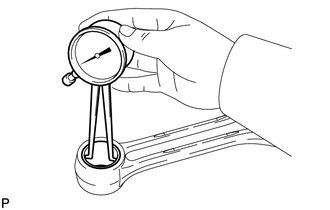 |
(e) Из измеренного внутреннего диаметра отверстия под поршневой палец вычтите измеренный диаметр поршневого пальца.
Номинальный масляный зазор:
от 0,001 до 0,007 мм (от 0,0000394 до 0,000276 дюйма)
Максимальный масляный зазор:
0,013 мм (0,000512 дюйма)
Если масляный зазор больше максимального, замените поршень и поршневой палец в комплекте.
(f) Из измеренного внутреннего диаметра втулки верхней головки шатуна в сборе вычтите измеренный диаметр поршневого пальца.
Номинальный масляный зазор:
от 0,005 до 0,011 мм (от 0,000197 до 0,000433 дюйма)
Максимальный масляный зазор:
0,017 мм (0,000669 дюйма)
Если масляный зазор больше максимального, замените шатун в сборе. При необходимости замените шатун в сборе и поршневой палец в комплекте.
8. ПРОВЕРКА ШАТУНА В СБОРЕ
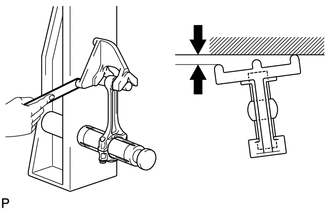
(a) С помощью приспособления для проверки шатуна и щупа проверьте соосность шатуна.
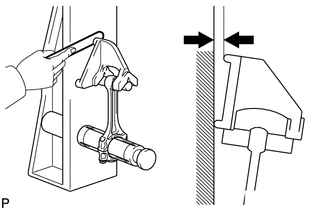
(1) Проверьте на изгиб.
Максимальный изгиб:
0,05 мм (0,00197 дюйма) на 100 мм (3,94 дюйма)
Если изгиб больше максимального, замените шатун в сборе.
(2) Проверьте на скручивание. Максимальное скручивание: 0,15 мм (0,00591 дюйма) на 100 мм (3,94 дюйма) Если скручивание больше максимального, замените шатун в сборе. |
 |
9. ПРОВЕРКА КОЛЕНЧАТОГО ВАЛА
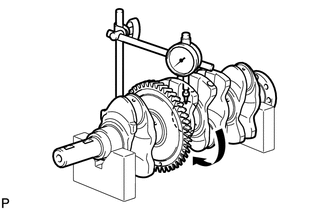
(a) Проверьте биение. (1) Установите коленчатый вал на призмы. (2) С помощью индикатора часового типа измерьте биение, как показано на рисунке. Максимальное биение: 0,03 мм (0,00118 дюйма) Если биение больше максимального, замените коленчатый вал. |
 |
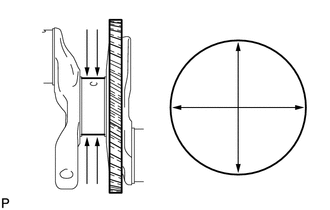
(b) Проверьте коренные шейки. (1) С помощью микрометра измерьте диаметр каждой коренной шейки. Стандартный диаметр коренной шейки: от 54,988 до 55,000 мм (от 2,1649 до 2,1654 дюйма) Если диаметр не соответствует указанному, проверьте масляный зазор коленчатого вала. При необходимости замените коленчатый вал. (2) Проверьте каждую коренную шейку на конусность и овальность, как показано на рисунке. Максимальная конусность и овальность: 0,003 мм (0,000118 дюйма) Если конусность или овальность больше максимальной, замените коленчатый вал. |
 |
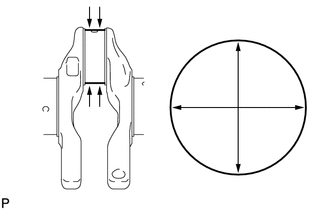
(c) Проверьте шатунные шейки. (1) С помощью микрометра измерьте диаметр каждой шатунной шейки. Стандартный диаметр шатунной шейки: от 51,492 до 51,500 мм (от 2,027 до 2,028 дюйма) Если диаметр шатунной шейки не соответствует указанному, проверьте масляный зазор шатуна в сборе. При необходимости замените коленчатый вал. (2) Проверьте каждую шатунную шейку на конусность и овальность. Максимальная конусность и овальность: 0,003 мм (0,000118 дюйма) Если конусность или овальность больше максимальной, замените коленчатый вал. |
 |
10. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА КОЛЕНЧАТОГО ВАЛА
(a) Установите коренные вкладыши коленчатого вала (См. страницу ).
(b) Установите упорные полукольца коленчатого вала (См. страницу ).
(c) Очистите каждую коренную шейку и вкладыш коренного подшипника коленчатого вала. Текст на иллюстрации
|
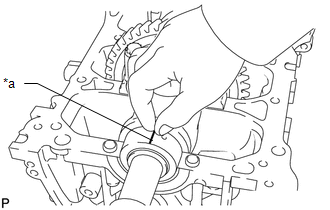 |
(d) Установите коленчатый вал на блок цилиндров.
(e) Уложите полоску пластигейджа поперёк каждой коренной шейки коленчатого вала.
(f) Установите крышки коренных подшипников коленчатого вала (См. стр. ).
ПРИМЕЧАНИЕ:
Не проворачивайте коленчатый вал.
(g) Снимите крышки коренных подшипников коленчатого вала (См. стр. ).
(h) Измерьте ширину пластигейджа в самой широкой его части.
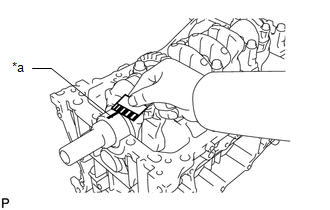 Текст на иллюстрации
*a |
Plastigage |
Номинальный масляный зазор:
От 0,017 до 0,040 мм (от 0,000669 до 0,00157 дюйм.)
Максимальный масляный зазор:
0,05 мм (0,00197 дюйм.)
ПРИМЕЧАНИЕ:
После измерения полностью удалите Plastigage.
Если масляный зазор коленчатого вала больше максимального, замените коренные подшипники. При необходимости замените коленчатый вал.
ПОДСКАЗКА:
При замене коренного подшипника подбирайте новый с той же маркировкой. Если маркировку коренного подшипника определить невозможно, рассчитайте правильный номер подшипника, сложив цифры, выбитые на блоке цилиндров и на коленчатом вале. Затем подберите новый коренной подшипник с рассчитанным номером. Стандартных вкладышей 4 размера, они маркируются соответственно «1», «2», «3» или «4».
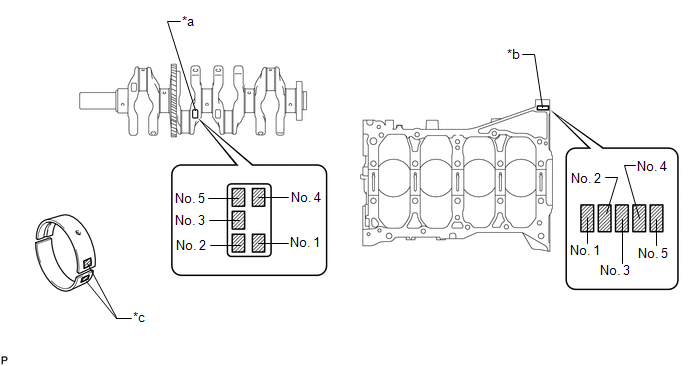 Текст на иллюстрации
*a |
Маркировка номинала коленчатого вала (B) |
*b |
Маркировка номинала блока цилиндров (A) |
*c |
Маркировка диаметра |
- |
- |
- ПРИМЕР
Блок цилиндров (A) «3» + коленчатый вал (B) «4» = Итого «7»
Выберите вкладыш с маркировкой «3».
Таблица подшипников:
(A) + (B)
Применяемый вкладыш
от 0 до 2
1
от 3 до 5
2
от 6 до 8
3
от 9 до 11
4
Номинальный внутренний диаметр опоры коренного подшипника блока цилиндров (A):
Позиция
Нормальное состояние
Маркировка 0
от 59,000 до 59,002 мм (от 2,32283 до 2,32291 дюйм.)
Метка 1
от 59,003 до 59,004 мм (от 2,32295 до 2,32299 дюйм.)
Метка 2
от 59,005 до 59,006 мм (от 2,32303 до 2,32307 дюйм.)
Метка 3
от 59,007 до 59,009 мм (от 2,32311 до 2,32318 дюйм.)
Маркировка 4
от 59,010 до 59,011 мм (от 2,32322 до 2,32326 дюйм.)
Маркировка 5
от 59,012 до 59,013 мм (от 2,32330 до 2,32334 дюйм.)
Маркировка 6
от 59,014 до 59,016 мм (от 2,32338 до 2,32346 дюйм.)
Номинальный диаметр коренной шейки коленчатого вала (B):
Позиция
Нормальное состояние
Маркировка 0
от 54,999 до 55,000 мм (от 2,16531 до 2,16535 дюйм.)
Метка 1
от 54,997 до 54,998 мм (от 2,16523 до 2,16527 дюйм.)
Метка 2
от 54,995 до 54,996 мм (от 2,16515 до 2,16519 дюйм.)
Метка 3
от 54,993 до 54,994 мм (от 2,16507 до 2,16511 дюйм.)
Маркировка 4
от 54,991 до 54,992 мм (от 2,16500 до 2,16504 дюйм.)
Маркировка 5
от 54,988 до 54,990 мм (от 2,16488 до 2,16496 дюйм.)
Номинальная толщина центральной стенки вкладыша коренного подшипника:
Позиция
Нормальное состояние
Метка 1
от 1,991 до 1,994 мм (от 0,07839 до 0,07850 дюйм.)
Метка 2
от 1,995 до 1,997 мм (от 0,07854 до 0,07862 дюйм.)
Метка 3
от 1,998 до 2,000 мм (от 0,07866 до 0,07874 дюйм.)
Маркировка 4
от 2,001 до 2,003 мм (от 0,07878 до 0,07886 дюйм.)
(i) Выполните указанную выше проверку для каждой шейки.
11. ПРОВЕРКА БОЛТА КРЫШКИ КОРЕННОГО ПОДШИПНИКА КОЛЕНЧАТОГО ВАЛА
(a) С помощью штангенциркуля измерьте диаметр болта в точке, показанной на иллюстрации. Номинальный диаметр: от 9,77 до 9,96 мм (от 0,385 до 0,392 дюйм.) Минимальный диаметр: 9,1 мм (0,358 дюйм.) Точка измерения (расстояние от опорной поверхности): 58,5 мм (2,30 дюйм.) Текст на иллюстрации
ПОДСКАЗКА:
|
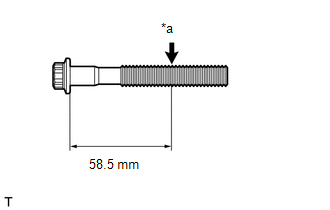 |
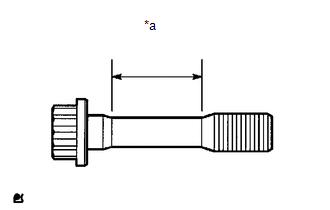
12. ПРОВЕРКА БОЛТА ШАТУНА
(a) С помощью штангенциркуля измерьте диаметр болта шатуна в зоне, показанной на иллюстрации. Номинальный диаметр: от 8,5 до 8,6 мм (от 0,335 до 0,339 дюйм.) Минимальный диаметр: 8,3 мм (0,327 дюйм.) Текст на иллюстрации
Если диаметр меньше минимального, замените болт шатуна. ПОДСКАЗКА:
|
 |
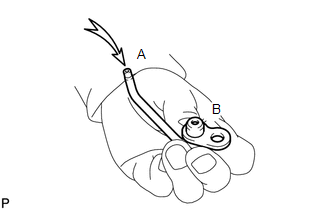
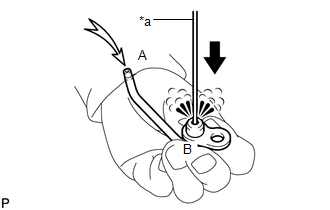
13. ПРОВЕРКА МАСЛЯНОЙ ФОРСУНКИ № 1 В СБОРЕ
(a) Нажмите на обратный клапан штифтом, чтобы проверить, не заедает ли он. Текст на иллюстрации
Если клапан заедает, замените масляную форсунку № 1 в сборе. |
 |
(b) Нажмите на обратный клапан штифтом, чтобы проверить, плавно ли он перемещается.
Если клапан перемещается не плавно, очистите или замените масляную форсунку № 1 в сборе.
(c) Подайте воздух в полость (A). Убедитесь, что воздух не проходит через (B). Если воздух проходит, очистите или замените масляную форсунку № 1 в сборе. |
 |
(d) Нажмите на обратный клапан, одновременно подавая воздух в полость (A). Убедитесь, что воздух проходит через (B). Текст на иллюстрации
Если воздух не проходит через (B), очистите или замените масляную форсунку № 1 в сборе. |
 |
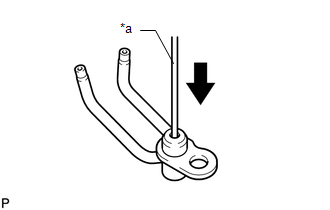
14. ПРОВЕРКА МАСЛЯНОЙ ФОРСУНКИ № 2 В СБОРЕ
(a) Нажмите на обратный клапан штифтом, чтобы проверить, не заедает ли он. Текст на иллюстрации
Если клапан заедает, замените масляную форсунку № 2 в сборе. |
 |
(b) Нажмите на обратный клапан штифтом, чтобы проверить, плавно ли он перемещается.
Если клапан перемещается не плавно, очистите или замените масляную форсунку № 2 в сборе.
(c) Закрыв (A), подайте воздух в полость (B). Убедитесь, что воздух не проходит через (C). Повторите проверку, закрыв (B) и подавая воздух в (A). Если воздух проходит, очистите или замените масляную форсунку № 2 в сборе. |
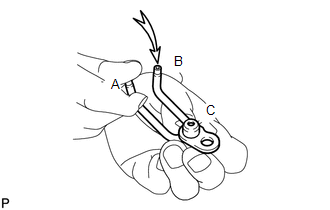 |
(d) Нажмите на обратный клапан, закрыв (A), и подайте воздух в полость (B). Убедитесь, что воздух проходит через (C). Повторите проверку, закрыв (B), нажав на обратный клапан и подавая воздух в (A). Текст на иллюстрации
Если воздух не проходит через (C), очистите или замените масляную форсунку № 2 в сборе. |
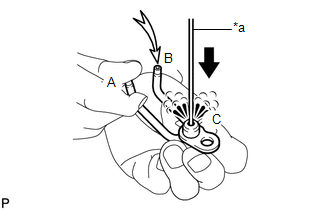 |
Проверьте себя
Короткий тест по Toyota Venza: после ответа — пояснение и ссылка на страницу руководства.