Informazioni generali, carrozzeria. Riparazione di materiali plastici
- Introduzione
- Distinzione dei tipi di materiale plastico
- Spiegazione dei termini relativi ai tempi di lavorazione
- Sigillante bicomponente per riparazione di plastica D 180 KU1 A1
- Primer D 822 150 A1
- Preparazione della riparazione della plastica
- Riparazione delle deformazioni
- Incollaggio di crepe fino a una lunghezza di 100 mm
- Incollaggio di graffi
- Incollaggio di fori fino a un diametro di 30 mm
Introduzione
Introduzione
Molti componenti della carrozzeria in plastica richiedono la conoscenza delle proprietà del materiale e delle tecniche di riparazione.
Esistono 2 procedure per la riparazione di componenti della carrozzeria in plastica:
♦ Saldatura
♦ Incollaggio
Il tipo di riparazione della plastica da eseguire dipende dal tipo di danno e dal tipo di plastica. È quindi importante conoscere i diversi tipi di plastica e le relative particolarità per quanto riguarda le tecniche di riparazione.
I componenti in plastica con superficie strutturata possono essere riparati. La qualità superficiale dopo una riparazione non può raggiungere pienamente lo standard di qualità di un pezzo nuovo.
Distinzione dei tipi di materiale plastico
Distinzione dei tipi di materiale plastico
Le materie plastiche sono classificate in termoplastici, termoindurenti ed elastomeri in base alla struttura chimica e al comportamento al riscaldamento.
Termoplastici e termoindurenti sono spesso utilizzati nell'industria automobilistica.
Gli elastomeri sono attualmente utilizzati in misura limitata nell'industria automobilistica.
Inoltre, nell'industria automobilistica si utilizzano materiali compositi.
Identificazione
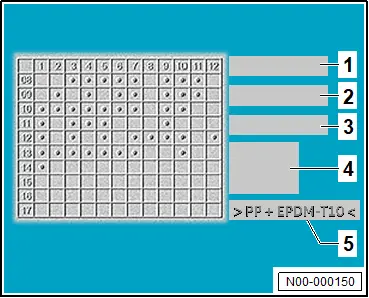
La maggior parte dei componenti in plastica è contrassegnata con un codice standard -5-. Il codice standard -5- indica la composizione ed è posizionato sul lato interno del componente in plastica.
Importante
● Per visualizzare il codice standard -5-, potrebbe essere necessario rimuovere il componente in plastica.
Il codice standard -5- indica il tipo di plastica, gli additivi o i rinforzanti. Il codice standard -5- è composto dal simbolo “>”, da un'abbreviazione del tipo di plastica e termina con il simbolo “<”. Le abbreviazioni indicano:
♦ Polimero di base
♦ Caratteristiche particolari
♦ Tipo, proprietà e contenuto di rinforzante
Polimero di base
Indica il polimero o la miscela di polimeri da cui è stato realizzato il componente in plastica.
Per le miscele di polimeri, i singoli polimeri sono separati dal simbolo “+” e sono indicati in ordine decrescente in base alla frazione in massa.
Esempio >PP+EPDM<:
Miscela di polipropilene (PP) e gomma etilene propilene diene (EPDM). Il componente principale è il polipropilene.
Tutti i veicoli (continua)
Caratteristiche particolari
Le caratteristiche particolari di un polimero di base, come espanso, clorurato, ad alta resistenza o a bassa densità, sono indicate dopo il polimero di base, separate da un trattino (“-”).
Esempio: >PE-HD<:
Polietilene ad alta densità (HD). Le abbreviazioni delle caratteristiche particolari possono essere indicate anche dopo il polimero stesso, ad es. >HDPE<.
Tutti i veicoli (continua)
Tipo, proprietà e contenuto di rinforzante
Gli additivi rinforzanti sono indicati con 1 o 2 lettere dopo il polimero. Le lettere sono separate dal polimero di base da un trattino “-”. La prima lettera si riferisce al tipo di additivo e la seconda alle sue proprietà.
Abbreviazioni di additivi, rinforzanti e proprietà:
 Abbreviazione1ª lettera2ª letteraBBo
♦ Perle
♦ Pellet
♦ Sfere CCarbonio
♦ Pezzi
♦ Trucioli DIdrossido di alluminio (triidrato di alluminio)PolvereEOssido di alluminio- → Nota F-a) FibraGVetroMateriale triturato (sminuzzato)H-a) Fibra corta monocristallinaKCarbonato di calcioTessuto a retiLCellulosaStrato M
♦ Minerale
♦ Feltro metallicoN-a) Non tessuto (tessuto)PMicaCartaQSilicato-a) RAramideAvvolgimentoSSintetico organico
♦ Scaglie
♦ Lamelle TTalcoTessuto ritorto o intrecciato, cordaV-a) Lamiera metallicaWLegnoTessutoXNon specificatoY-a) FilatoZVarie
La plastica rinforzata con fibre di vetro è contrassegnata dalle lettere “GF” e dalla frazione in massa dell'additivo.
Esempio >UPGF30<:
Poliestere insaturo (UP) contenente il 30 % di fibre di vetro come rinforzante.
Tutti i veicoli (continua)
Il talco è un altro additivo. Il talco è contrassegnato dalla lettera “T” o “TD”, talco in polvere.
Esempio >PP-T10<:
Polipropilene (PP) contenente il 10 % di talco come rinforzante.
Tutti i veicoli (continua)
Termoplastico
I termoplastici sono materiali plastici fragili o viscoplastici a temperatura normale, che possono ammorbidirsi e deformarsi se riscaldati. Dopo il raffreddamento, i termoplastici solidificano e recuperano le proprietà originali.
A contatto con solventi, i termoplastici possono sciogliersi o rigonfiarsi.
Importante
● Per saldare i termoplastici è necessario determinare il materiale per identificare la bacchetta d'apporto appropriata e la temperatura di saldatura.
Con la saldatura si può ottenere una resistenza meccanica maggiore rispetto all'incollaggio. Si consiglia di saldare fratture e crepe nei termoplastici.
Proprietà e campi di applicazione:
DenominazioneAbbreviazioneProprietàCampi di applicazionePolietilenePE
♦ ottime proprietà elettriche
♦ elevata resistenza ad acqua e umidità
♦ resistenza alle basse temperature Serbatoio carburante, rivestimenti passaruota, copertura paraurti, condotti dell'ariaPolipropilenePP
♦ elevata resistenza chimica
♦ buone proprietà meccaniche ed elettriche
♦ maggiore stabilità termica rispetto al polietilene Paraurti, carrozzeria del faro, parafanghi interni, alloggiamento della batteria, alloggiamento del riscaldatore e del climatizzatoreAcrilonitrile-butadiene-stiroloABS
♦ elevata rigidità, durezza superficiale e tenacità
♦ possibilità di aggiunta di rivestimento metallico e fibre di vetro Condotti dell'aria, coprimozzi, parasole, alloggiamento dello specchietto esternoPoliammidePA
♦ elevata resistenza alla fatica del materiale
♦ elevata resistenza agli urti e all'abrasione
♦ buone caratteristiche meccaniche
♦ possibilità di rinforzo con fibre di vetro Condotti dell'aria, coprimozzi, alloggiamento dello specchietto esternoPolicarbonatoPC
♦ elevata rigidità, tenacità e resistenza agli urti
♦ trasparente allo stato originale Paraurti, spoiler, condotti dell'aria, faroCopolimero di PP e PEP/E
♦ con l'aggiunta di etilene, il polipropilene raggiunge una resistenza agli urti significativamente più elevata Paraurti.Acrilonitrile-stirolo-acrilatoASA
♦ elevata resistenza e durezza superficiale
Importante
● l'acrilonitrile-stirolo-acrilato non deve essere saldato Condotti dell'aria, alloggiamento dello specchietto esterno
Materie plastiche termoindurenti
Le materie plastiche termoindurenti sono plastiche fragili e viscoplastiche che non si ammorbidiscono né fondono se riscaldate. Dopo aver superato la temperatura di decomposizione, le materie plastiche termoindurenti si decompongono e carbonizzano senza cambiare forma.
Quando le materie plastiche termoindurenti sono sottoposte a una forza esterna sufficientemente elevata, la loro maggiore rigidità provoca la rottura immediata del materiale senza deformazione preliminare.
Le materie plastiche termoindurenti presentano un'elevata resistenza agli agenti chimici, pertanto si gonfiano appena e non si sciolgono nei solventi.
Importante
● Per le loro proprietà, le materie plastiche termoindurenti possono essere incollate solo per le riparazioni.
Proprietà e campi di applicazione:
DenominazioneAbbreviazioneProprietàCampi di applicazioneResina epossidicaEP
♦ eccellente adesione alle materie plastiche
♦ possibilità di aggiunta di rinforzanti Adesivi per riparazioni di materie plastichePoliestere insaturo → Nota UP
♦ eccellenti caratteristiche meccaniche
♦ elevata resistenza agli agenti chimici
♦ spesso rinforzato con fibre di vetro Paraurti, griglia, sportelli, componenti esterni di veicoli commerciali
Elastomeri
Gli elastomeri sono caratterizzati da un'elevata elasticità in un ampio intervallo di temperature.
Gli elastomeri si deformano quando viene applicata una pressione dall'esterno. In assenza di pressione, gli elastomeri ritornano alla loro forma originale. Quando vengono riscaldati, diventano morbidi ma non fondono. Quando viene superata la temperatura di decomposizione degli elastomeri, questi si decompongono o carbonizzano.
Importante
● Per le loro proprietà, gli elastomeri possono essere incollati solo per le riparazioni
Il poliuretano e il caucciù etilene-propilene-diene sono gli elastomeri più comunemente utilizzati nel settore automobilistico.
Poliuretano
Il poliuretano (PUR o PU) può presentare strutture di catena diverse a seconda del processo di produzione e può essere un materiale termoplastico, termoindurente o un elastomero.
Gli elastomeri possono essere prodotti sotto forma di schiuma e sono adatti come rinforzo nei paraurti, nei cruscotti o nei volanti.
Caucciù etilene-propilene-diene:
Il caucciù etilene-propilene-diene (EPDM) è spesso utilizzato nella produzione di paraurti in combinazione con polipropilene o copolimero di polipropilene e polietilene per ottenere una maggiore elasticità e resistenza agli urti.
1) Non assegnato
2) Il poliestere insaturo, generalmente rinforzato con fibre di vetro, è raramente utilizzato nel settore automobilistico.
Spiegazione dei termini relativi ai tempi di lavorazione
Spiegazione dei termini relativi ai tempi di lavorazione
Tempo di reazione
Il periodo di tempo necessario affinché il prodotto originale dissolva la superficie.
Tempo efficace
Il periodo di tempo in cui la superficie viene dissolta e il prodotto originale applicato può aderire al componente.
Tempo di evaporazione
Il periodo di tempo necessario affinché i solventi contenuti evaporino.
Tempo di lavorazione / durata di vita in recipiente
Il periodo di tempo entro il quale il prodotto originale deve essere lavorato prima che inizi l'indurimento. Entro questo tempo, il prodotto originale deve essere applicato e il componente, ad esempio un vetro, deve essere incollato. Anche altre procedure di giunzione nell'area incollata, ad esempio rivettatura o bullonatura, devono essere eseguite entro questo tempo.
Tempo minimo di essiccazione
Il tempo necessario affinché il prodotto originale passi dallo stato liquido a quello solido.
Il tempo minimo di essiccazione può variare in funzione della temperatura e dell'umidità dell'ambiente.
Importante
● Durante il tempo minimo di essiccazione non è possibile eseguire ulteriori lavori sul veicolo.
Il veicolo può essere utilizzato in sicurezza solo dopo che è trascorso il tempo minimo di essiccazione.
Resistenza strutturale
La resistenza strutturale viene raggiunta dopo il tempo minimo di essiccazione.
Sigillante bicomponente per riparazione di plastica D 180 KU1 A1
Sigillante bicomponente per riparazione di plastica D 180 KU1 A1
Temperatura di lavoro
L'adesivo per plastica deve essere lavorato a temperature comprese tra 15 °C e 30 °C.
Tempo di lavorazione
Il tempo di lavorazione a 23 °C è di circa 10 min con un'umidità relativa del 50 %.
Tempo minimo di essiccazione
Importante
● L'adesivo per plastica deve polimerizzare per circa 5 h a 23 °C.
Con l'aiuto di un riscaldatore a infrarossi disponibile in commercio, il tempo di polimerizzazione può essere ridotto a 15 min a una temperatura compresa tra 60 °C e 70 °C.
Importante
● Occorre rispettare una distanza di 70-80 cm tra il riscaldatore a infrarossi e il componente in plastica.
Pulizia
L'adesivo per plastica appena applicato e non ancora polimerizzato può essere rimosso a secco e con un solvente adatto. Dopo la polimerizzazione finale, l'adesivo per plastica può essere rimosso solo con mezzi fisici.
Primer D 822 150 A1
Primer D 822 150 A1
Temperatura di lavorazione
Il primer deve essere lavorato a temperature comprese tra 15 °C e 30 °C.
Tempo di reazione
Il tempo di reazione del primer è di 10 min.
Tempo efficace
Il tempo efficace del primer è di 24 h.
Importante
● Se il tempo efficace del primer è scaduto prima dell'applicazione dell'adesivo per plastica, il primer deve essere applicato di nuovo.
Preparazione della riparazione della plastica
Preparazione della riparazione della plastica
Attrezzi speciali e attrezzatura di officina necessari
♦ Pistola ad aria calda -V.A.G 1416-
Il detergente per plastica D 195 850 A1 sarà d'ora in poi denominato "detergente per plastica".
L'adesivo per plastica AMV 195 KD1 01 sarà d'ora in poi denominato adesivo per plastica.
– Rimuovere il componente in plastica.
– Determinare il tipo di plastica → Gr. rip. 52; Distinzione dei tipi di plastica.
– Valutare se la riparazione della plastica è economicamente, esteticamente e tecnicamente fattibile.
Importante
● I componenti in plastica rilevanti per la sicurezza, ad esempio i paraurti, non devono essere riparati se, dopo la riparazione, la loro funzione non è più garantita.
– Rimuovere residui di polvere, argilla o grasso dal componente utilizzando acqua e sapone.
– Inserire un ugello di saldatura adatto nel generatore di aria calda -V.A.G 1416-.
Importante
● Il generatore di aria calda deve essere regolato in base alla plastica e all'ugello di saldatura utilizzato:
– Impostare la temperatura del generatore di aria calda secondo la tabella:
La temperatura da utilizzare per le riparazioni in plastica dipende dal tipo di plastica da riparare.
Abbreviazione del termoplastico Temperatura di saldatura Impostazioni di controllo sul potenziometro Ugello adattatore per saldatura Ugello per saldatura rapida, 5 mm Ugello di saldatura a cuneo PA 400 °C 4.3 4.8 4.3 PC+ABS 350 °C 3.6 4.1 3.6 ABS 350 °C 3.6 4.1 3.6 PC 350 °C 3.6 4.1 3.6 P/E 300 °C 3.0 3.5 3.0 PP 300 °C 3.0 3.5 3.0 PP+EPDM 300 °C 3.0 3.5 3.0 PE 280 °C 2.8 3.3 2.8
– Attendere che sia raggiunta la temperatura di saldatura impostata.
Se il componente in plastica è lacerato:
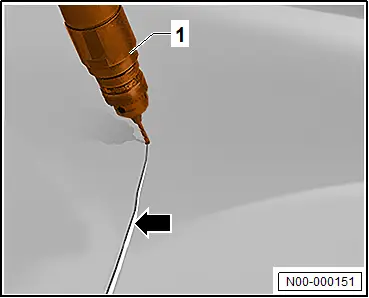
– Forare l'estremità della crepa con un comune trapano -1- a bassa velocità.
Nota
In questo modo si riduce la tensione interna del materiale e si evita l'estensione della crepa -freccia-.
– Pulire i bordi della crepa con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Applicare adesivo su un bordo della crepa → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Unire i bordi della crepa.
Riparazione delle deformazioni
Riparazione delle deformazioni
Attrezzi speciali e attrezzatura di officina necessari
♦ Pistola ad aria calda -V.A.G 1416-
– → Gr. rip. 52; Preparazione delle riparazioni in plastica.
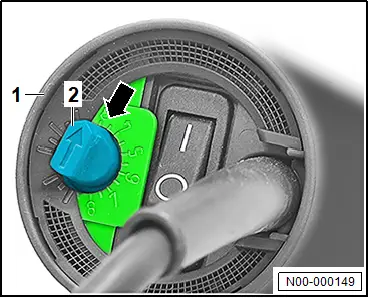
– Impostare la pistola ad aria calda -V.A.G 1416- -1- a 200 °C ruotando la manopola di controllo -2- in posizione 3.3 della scala -freccia-.
Importante
● La pistola ad aria calda -1- deve essere utilizzata senza ugello.
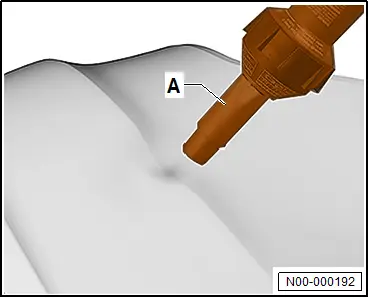
– Riscaldare l'area da riparare con la pistola ad aria calda -A- finché diventa deformabile.
– Muovere la pistola ad aria calda -A- con un movimento circolare.
Importante
● Il componente in plastica non deve fondere.
– Per evitare la formazione di segni o deformazioni, riscaldare il lato posteriore dell'area da riparare.
Importante
● Entrambi i lati dell'area da riparare devono essere riscaldati uniformemente con movimento circolare.
● Il flusso d'aria non deve essere diretto su un solo punto per troppo tempo.
– Premere un attrezzo comune per la rimozione di ammaccature -A- in direzione opposta alla deformazione finché la forma originale del componente in plastica non è ripristinata.
Importante
● Deve essere utilizzato un attrezzo comune per la rimozione di ammaccature -A- in materiale resistente alle alte temperature.
– Utilizzare l'attrezzo comune per la rimozione di ammaccature per modellare il componente in plastica.
– Per raffreddare l'area da riparare, spruzzare acqua da un comune flacone spray a pompa oppure appoggiare sulla superficie un panno pulito bagnato.
– Mantenere la pressione sull'area deformata finché il materiale non si raffredda.
– Ripetere l'applicazione di calore e pressione finché la forma originale del componente in plastica non è ripristinata.

Se il componente in plastica presenta lievi irregolarità:
– Pulire il componente con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
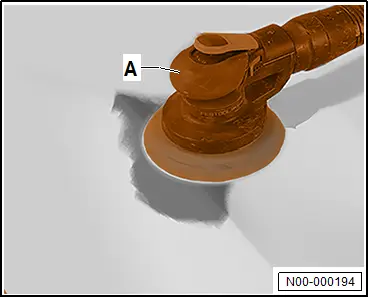
– Carteggiare l'area da riparare con una comune levigatrice orbitale -A- e carta abrasiva P120.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
Continua
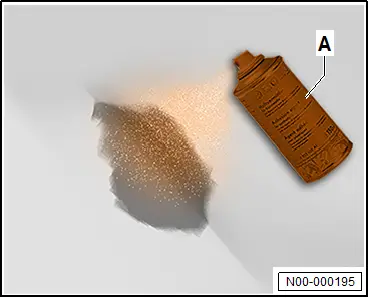
– Applicare il primer -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
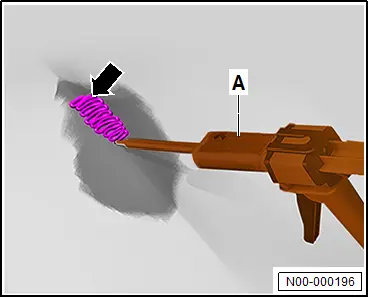
– Applicare un cordone di adesivo di 2 cm -freccia- su un pezzo di prova.
– Assicurarsi che entrambi i componenti dell'adesivo per plastica -A- siano completamente miscelati.
– Applicare l'adesivo per plastica -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
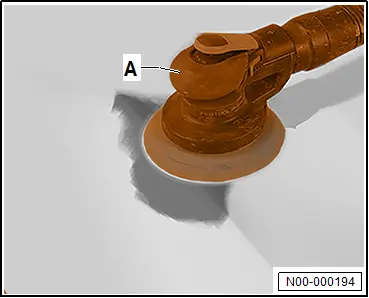
– Carteggiare l'area da riparare con una comune levigatrice orbitale -A- e carta abrasiva P150.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
Incollaggio di crepe fino a una lunghezza di 100 mm
Incollaggio di crepe fino a una lunghezza di 100 mm
– → Gr. rip. 52; Riparazione delle deformazioni.
Importante
● Entrambi i lati della crepa devono essere affacciati l'uno all'altro in condizione distesa.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una comune smerigliatrice angolare -A- e carta abrasiva P80.
Nota
La dimensione della superficie di allargamento dipende dalle dimensioni e dallo spessore del materiale del componente della carrozzeria.

– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una comune levigatrice orbitale -A- e carta abrasiva P120.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Applicare il primer -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.

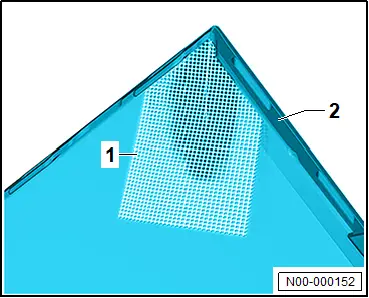
– Misurare e adattare il tessuto -1-.
Importante
● Il tessuto -1- deve coprire abbondantemente la crepa nel componente della carrozzeria -2-.
– Applicare un cordone di adesivo di 2 cm -freccia- su un pezzo di prova.
– Assicurarsi che entrambi i componenti dell'adesivo per plastica -A- siano completamente miscelati.
– Applicare l'adesivo per plastica -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.

– Posizionare il tessuto -1-, premerlo con una comune spatola -A- e distribuire l'adesivo per plastica applicato.

– Applicare l'adesivo per plastica -A- sul tessuto -1- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
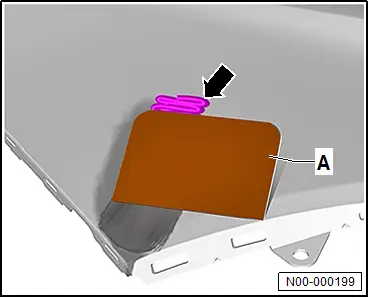
– Usare una comune spatola per distribuire il cordone di adesivo -freccia-.

– Pulire il lato esterno dell'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Applicare l'adesivo per plastica e usare una comune spatola -A- per distribuire il cordone di adesivo -freccia-.
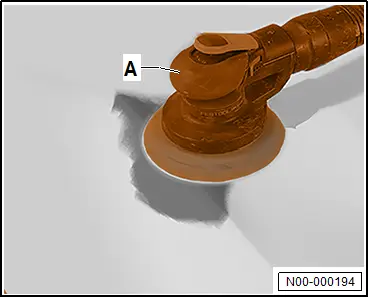
– Carteggiare l'area da riparare con una comune levigatrice orbitale -A- e carta abrasiva P150.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
Incollaggio di graffi
Incollaggio di graffi
Se i componenti in plastica sono deformati:
– → Gr. rip. 52; Riparazione delle deformazioni.
Continua
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una levigatrice orbitale -A- e carta abrasiva P120.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Applicare il primer -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.

– Applicare un cordone di adesivo di 2 cm -freccia- su un pezzo di prova.
– Assicurarsi che entrambi i componenti dell'adesivo per plastica -A- siano completamente miscelati.
– Applicare l'adesivo per plastica -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Usare una comune spatola per distribuire il cordone di adesivo -freccia-.

– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una levigatrice orbitale -A- e carta abrasiva P150.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
Incollaggio di fori fino a un diametro di 30 mm
Incollaggio di fori fino a un diametro di 30 mm
– → Gr. rip. 52; Preparazione delle riparazioni in plastica.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una levigatrice orbitale -A- e carta abrasiva P120.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
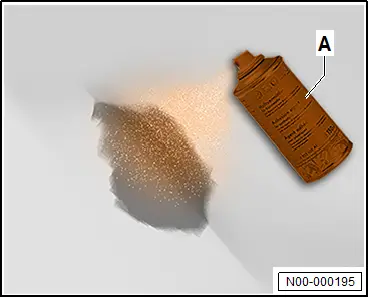
– Applicare il primer -A- → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Applicare un cordone di adesivo di 2 cm -freccia- su un pezzo di prova.
– Assicurarsi che entrambi i componenti dell'adesivo per plastica siano completamente miscelati.
– Applicare l'adesivo per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Usare una comune spatola per distribuire il cordone di adesivo -freccia-.

– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.
– Carteggiare l'area da riparare con una comune levigatrice orbitale -A- e carta abrasiva P150.
– Soffiare via i residui di carteggiatura.
– Pulire l'area da riparare con detergente per plastica → Gr. rip. 52; Istruzioni per la lavorazione – prodotti originali.