Saldatura a punti a resistenza
Quando la saldatura viene eseguita come intervento di riparazione della carrozzeria, il principio di base è ripristinare nel modo più fedele possibile la giunzione saldata originale.
Importante
- Per i lavori di riparazione della carrozzeria, l'accesso ai punti di saldatura è diverso.
Pertanto, deve essere disponibile un set completo dei tipi di elettrodo più comuni.
- Osservare le istruzioni per l'uso e le note di regolazione del produttore dell'unità di saldatura.
Per ripristinare le giunzioni saldate originali, devono essere soddisfatti i seguenti requisiti:
- Le posizioni dei punti di saldatura originali devono essere riportate sul nuovo pezzo.
- I pannelli da saldare devono sovrapporsi.
- Il punto di saldatura è accessibile agli elettrodi da entrambi i lati.
- Deve essere possibile posizionare gli elettrodi ad angolo retto.
- La potenza dell'unità di saldatura a punti è sufficiente a produrre il diametro del punto di saldatura di fabbrica.
Saldatura RP di lamiere zincate
Quando si eseguono saldature a punti su lamiere zincate, considerare quanto segue:
- Evitare gli schizzi superficiali, cioè gli schizzi sul lato dell'elettrodo.
- Evitare punti di saldatura bruciati (perforati).
- Evitare cricche superficiali.
- Le flange da saldare a punti devono essere a contatto.
- Potrebbe essere necessario utilizzare morsetti per tendere le flange, cosa particolarmente importante per le lamiere ad alta resistenza, poiché altrimenti la forza degli elettrodi non sarebbe sufficiente.
- Non posizionare la pinza di saldatura immediatamente accanto ai morsetti, poiché una parte rilevante della corrente di saldatura si disperde per derivazione (shunt).
- Per distanze ridotte tra i punti di saldatura, saldare i punti in sequenza oppure fissare prima ogni terzo punto, quindi saldare i restanti. Questo riduce l'influenza dovuta alla derivazione (shunt).
- Se un punto di saldatura è difettoso, è possibile eseguire un nuovo punto di saldatura alla maggiore distanza possibile (20 mm).
Prova di resistenza al taglio dei punti di saldatura
- Determinare il diametro di taglio richiesto del punto di saldatura della combinazione di lamiere tramite i parametri di regolazione per lo spessore della lamiera sull'unità di saldatura, e verificarlo su campioni.
- I punti di saldatura di alta qualità non si strappano nel piano di contatto, ma si staccano per taglio.
Calcolo del diametro di taglio -d-:
- √d = T1 × 3.5 × 1.15
T1 è la lamiera più sottile di una combinazione di lamiere, ad esempio una combinazione di 1,5 mm e 0,8 mm. Calcolo di esempio: radice quadrata di 0,8 × 3,5 × 1,15 = 3,6 mm come diametro di taglio del punto di saldatura.
In questo caso, la stretta striscia di prova saldata viene staccata o strappata dalla seconda striscia di lamiera, mentre la forza è applicata perpendicolarmente alla superficie della lamiera.
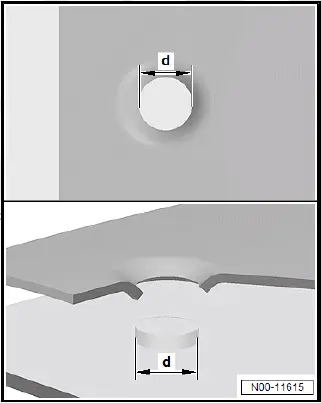
- Forare/punzonare la lamiera superiore per la saldatura a tappo (per il diametro del foro fare riferimento al manuale di officina per la riparazione della carrozzeria specifico del veicolo).
- Pulire le flange e rimuovere lo strato di ossido.
- Eseguire la saldatura a tappo partendo dal centro verso l'esterno.
Saldatura a cordone continuo e a cordone discontinuo - con gas di protezione
La saldatura SG a cordone continuo o a cordone discontinuo viene utilizzata per unire punti di giunzione di testa o sovrapposti. A causa delle temperature di saldatura molto elevate e delle conseguenti modifiche alle proprietà dei materiali moderni, il campo di applicazione di questo processo di giunzione è sempre più limitato. Consultare a tal proposito il manuale di officina per la riparazione della carrozzeria specifico del veicolo.
Brasatura MIG
La brasatura MIG si differenzia principalmente dalla saldatura SG a cordone continuo e a cordone discontinuo per le temperature considerevolmente più basse.
Brasatura MIG
- Una tecnica di brasatura, detta anche saldatura a gas inerte metallico (MIG).
- Il gas inerte non partecipa attivamente ai processi tra l'arco elettrico e il metallo d'apporto di saldatura.
- Tra i gas di protezione utilizzati vi sono argon o elio miscelati con anidride carbonica o ossigeno.
- Il materiale di base (lamiera della carrozzeria) non viene fuso; la lega di brasatura bagna i bordi e collega i componenti.
Vantaggi della brasatura MIG:
- Ridotta deformazione del materiale.
- Solo modifiche strutturali minime nei componenti.
- Minore compromissione della protezione anticorrosiva realizzata in produzione.
- Preservazione del rivestimento di zinco sui componenti.
Saldatura dell'alluminio
Il costruttore e il servizio assistenza post-vendita applicano la saldatura a gas inerte metallico (MIG).
Come gas di protezione si utilizza l'argon.
- Rimuovere il sottoscocca e la vernice dai componenti prima della saldatura.
- Quindi, utilizzare una spazzola in acciaio inossidabile per rimuovere lo strato di ossido su una larghezza di circa 40 mm su entrambi i lati.
- Per evitare la formazione di cricche, eseguire sempre i cordoni di saldatura intorno agli angoli dei profili.
Applicare la piastra di supporto sul lato inferiore:
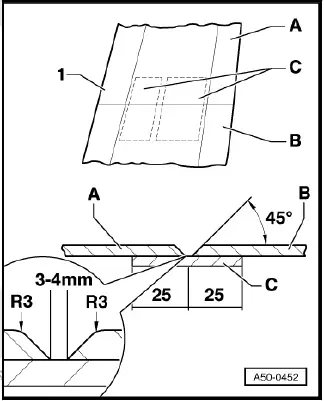
- La piastra di supporto -C- è ricavata dagli avanzi del nuovo pezzo -B- o del pezzo vecchio -A-. La piastra di supporto deve essere posizionata anche sotto i bordi delle lamiere sagomate. Per sezioni piccole o bordi di lamiera grandi, la piastra di supporto viene separata.
- Smussare entrambe le lamiere di 45º. Arrotondare il bordo esterno (raggio = -R3-) e smussare il bordo interno.
- Le punte delle lamiere devono avere una distanza di 3-4 mm tra loro.