Soldadura por puntos por resistencia
Cuando la soldadura se realiza como medida de reparación de la carrocería, el principio básico es restaurar la unión soldada original con la mayor fidelidad posible.
Importante
- Para los trabajos de reparación de carrocería, el acceso a los puntos de soldadura es diferente.
Por lo tanto, debe disponerse de un juego completo con los tipos de electrodos más comunes.
- Observe las instrucciones de funcionamiento y las notas de ajuste del fabricante de la unidad de soldadura.
Para restaurar las uniones soldadas originales, deben cumplirse los siguientes requisitos:
- Las posiciones de los puntos de soldadura originales deben transferirse a la nueva pieza.
- Las chapas que se vayan a soldar deben solaparse.
- Los electrodos deben poder acceder al punto de soldadura por ambos lados.
- Debe ser posible colocar los electrodos en ángulo recto.
- La potencia de la unidad de soldadura por puntos es suficiente para obtener el diámetro de punto de soldadura de fábrica.
Soldadura por puntos RP de chapas galvanizadas
Al soldar por puntos chapas galvanizadas, tenga en cuenta lo siguiente:
- Evite las salpicaduras superficiales, es decir, las salpicaduras en el lado del electrodo.
- Evite los puntos de soldadura quemados (perforados).
- Evite las grietas superficiales.
- Las bridas que se vayan a soldar por puntos deben estar en contacto.
- Puede ser necesario utilizar mordazas para tensar las bridas, lo cual es especialmente importante en chapas de alta resistencia, ya que de lo contrario la fuerza del electrodo no sería suficiente.
- No coloque la pinza de soldadura inmediatamente junto a las mordazas, ya que gran parte de la corriente de soldadura se desvía por derivación.
- Para distancias pequeñas entre puntos de soldadura, suelde los puntos en línea o fije primero cada tercer punto y luego suelde los restantes. Así se reduce la influencia de la derivación de corriente.
- Si un punto de soldadura es defectuoso, puede realizarse un nuevo punto de soldadura a la mayor distancia posible (20 mm).
Ensayo de cizallamiento de puntos de soldadura
- Determine el diámetro de cizallamiento requerido del punto de soldadura para la combinación de chapas mediante los parámetros de ajuste del espesor de chapa de la unidad de soldadura, y verifíquelo en muestras.
- Los puntos de soldadura de alta calidad nunca se desgarran en el plano de contacto, sino que se cizallan.
Cálculo del diámetro de cizallamiento -d-:
- √d = T1 × 3.5 × 1.15
T1 es la chapa más delgada de una combinación de chapas, por ejemplo, una combinación de chapas de 1,5 mm y 0,8 mm. Cálculo de ejemplo: raíz cuadrada de 0,8 × 3,5 × 1,15 = 3,6 mm como diámetro de cizallamiento del punto de soldadura.
En este caso, la tira de ensayo soldada y estrecha se desprende o se arranca de la segunda tira de chapa, aplicándose la fuerza perpendicularmente a la superficie de la chapa.
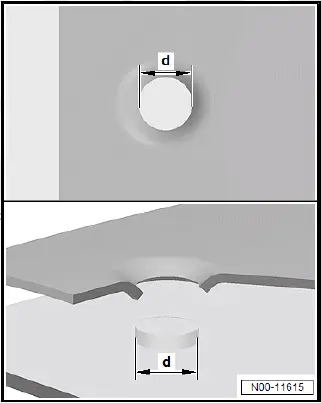
- Taladre/punzone la chapa superior para soldadura de tapón (para el diámetro del orificio, consulte el manual de taller de reparación de carrocería específico del vehículo).
- Limpie las bridas y elimine la capa de óxido.
- Realice la soldadura de tapón desde el centro hacia el exterior.
Soldadura de cordón continuo y de cordón discontinuo - gas protector
La soldadura continua SG o la soldadura por cordón escalonado se utilizan para unir puntos de corte a tope o solapados. Debido a las temperaturas de soldadura muy elevadas y a las propiedades alteradas resultantes de los materiales modernos, el campo de aplicación de este procedimiento de unión está cada vez más restringido. Consulte al respecto el manual de taller de reparación de carrocería específico del vehículo.
Soldeo MIG
La soldadura fuerte MIG se diferencia principalmente de la soldadura continua SG y de la soldadura por cordón escalonado por las temperaturas considerablemente más bajas.
Soldeo MIG
- Técnica de soldadura fuerte también denominada soldadura por arco con gas inerte metálico (MIG).
- El gas inerte no participa activamente en los procesos entre el arco eléctrico y el metal de aportación de soldadura.
- Entre los tipos de gas protector utilizados se encuentran el argón o el helio mezclados con dióxido de carbono u oxígeno.
- El material base (panel de carrocería) no se funde; la soldadura humedece los bordes y une los componentes.
Ventajas de la soldadura fuerte MIG:
- Menor distorsión del material.
- Solo se requieren modificaciones estructurales menores en los componentes.
- Menor deterioro de la protección anticorrosiva establecida durante la fabricación.
- Conservación del recubrimiento de zinc de los componentes.
Soldadura de aluminio
El fabricante y el servicio postventa aplican la soldadura por arco con gas inerte metálico (MIG).
Se utiliza argón como gas de protección.
- Retire el revestimiento antigravilla y la pintura de las piezas antes de soldar.
- A continuación, utilice un cepillo de acero inoxidable para eliminar la capa de óxido en un ancho de aprox. 40 mm a ambos lados.
- Para evitar la formación de grietas, realice siempre los cordones de soldadura alrededor de las esquinas de los perfiles.
Coloque una chapa de respaldo por debajo:
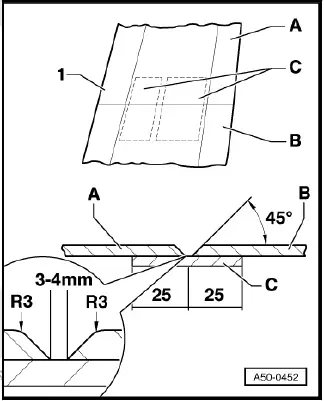
- La placa de respaldo -C- se fabrica con los restos de la nueva pieza -B- o de la pieza antigua -A-. La placa de respaldo también debe colocarse debajo de los bordes de chapa acodados. Para secciones pequeñas o bordes de chapa grandes, la placa de respaldo se separa.
- Biselar ambas chapas 45º. Redondear el borde exterior (radio = -R3-) y biselar el borde interior.
- Los extremos de las chapas deben tener una distancia de 3 a 4 mm entre sí.