Widerstandspunktschweißen
Wird Schweißen als Karosseriereparaturmaßnahme durchgeführt, besteht das Grundprinzip darin, die originale Schweißverbindung so genau wie möglich wiederherzustellen.
Wichtig
- Bei Karosseriearbeiten ist der Zugang zu den Schweißpunkten anders.
Daher muss ein vollständiger Satz der gebräuchlichsten Elektrodentypen verfügbar sein.
- Beachten Sie die Bedienungsanleitung und die Einstellhinweise des Herstellers des Schweißgeräts.
Zur Wiederherstellung der originalen Schweißverbindungen müssen folgende Voraussetzungen erfüllt sein:
- Die Positionen der originalen Schweißpunkte müssen auf das neue Teil übertragen werden.
- Die zu verschweißenden Bleche müssen sich überlappen.
- Der Schweißpunkt ist von beiden Seiten für die Elektroden zugänglich.
- Die Elektroden müssen rechtwinklig angesetzt werden können.
- Die Leistung des Punktschweißgeräts reicht aus, um den werkseitigen Schweißpunktdurchmesser zu erzeugen.
RP-Schweißen von verzinkten Blechen
Beim Punktschweißen verzinkter Bleche Folgendes beachten:
- Oberflächenspritzer vermeiden, d. h. Spritzer auf der Elektrodenseite.
- Durchgeschweißte Schweißpunkte vermeiden.
- Oberflächenrisse vermeiden.
- Die punktzuschweißenden Flansche müssen aufeinanderliegen.
- Es kann notwendig sein, Zwingen zum Spannen der Flansche zu verwenden. Dies ist besonders bei höherfesten Blechen wichtig, da die Elektrodenkraft sonst nicht ausreicht.
- Das Schweißgerät nicht unmittelbar neben den Zwingen ansetzen, da durch Nebenschluss ein großer Teil des Schweißstroms abfließt.
- Bei kleinen Schweißpunktabständen die Punkte in einer Reihe schweißen oder zuerst jeden dritten Punkt setzen und danach die restlichen Punkte schweißen. Dies verringert den Einfluss des Nebenschlusses.
- Ist ein Schweißpunkt fehlerhaft, kann ein neuer Schweißpunkt in größtmöglichem Abstand (20 mm) gesetzt werden.
Scherprüfung der Schweißpunkte
- Den erforderlichen Schweißpunkt-Scherdurchmesser der Blechkombination über die Einstellparameter für die Blechdicke am Schweißgerät ermitteln und an Proben überprüfen.
- Hochwertige Schweißpunkte reißen nie in der Berührungsebene aus, sondern scheren ab.
Berechnung des Scherdurchmessers -d-:
- √d = T1 × 3.5 × 1.15
T1 ist das dünnste Blech einer Blechkombination, z. B. Blechkombination aus 1,5 mm und 0,8 mm. Berechnungsbeispiel: Quadratwurzel aus 0,8 × 3,5 × 1,15 = 3,6 mm als Schweißpunkt-Scherdurchmesser.
Dabei wird der schmale Schweißprüfstreifen vom zweiten Blechstreifen abgerollt bzw. abgerissen, wobei die Kraft senkrecht zur Blechoberfläche wirkt.
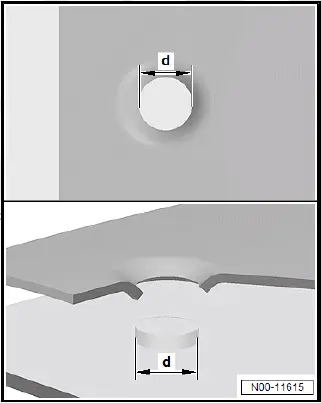
- Oberes Blech für Lochschweißen bohren/stanzen (Lochdurchmesser siehe fahrzeugspezifisches Karosserie-Reparaturhandbuch).
- Flansche reinigen und Oxidschicht entfernen.
- Lochschweißen von der Mitte nach außen durchführen.
Rollnaht- und Stufennahtschweißen – Schutzgas
Das SG-Rollnahtschweißen oder das SG-Heftnahtschweißen wird zum Verbinden von stumpf oder überlappend aneinanderliegenden Schnittstellen verwendet. Aufgrund der sehr hohen Schweißtemperaturen und der dadurch veränderten Eigenschaften moderner Werkstoffe wird das Anwendungsgebiet dieses Fügeverfahrens zunehmend eingeschränkt. Dazu das fahrzeugspezifische Karosserie-Reparaturhandbuch beachten.
MIG-Löten
Das MIG-Löten unterscheidet sich vom SG-Rollnaht- und SG-Heftnahtschweißen hauptsächlich durch die deutlich niedrigeren Temperaturen.
MIG-Löten
- Ein Lötverfahren, auch Metall-Schutzgas-Löten genannt.
- Das Schutzgas nimmt nicht aktiv an den Vorgängen zwischen Lichtbogen und Schweißzusatzwerkstoff teil.
- Argon oder Helium, gemischt mit Kohlendioxid oder Sauerstoff, gehören zu den verwendeten Schutzgasarten.
- Der Grundwerkstoff (Karosserieblech) wird nicht aufgeschmolzen, das Lot benetzt die Kanten und verbindet die Bauteile.
Vorteile des MIG-Lötens:
- Geringerer Werkstoffverzug.
- Nur geringfügige konstruktive Veränderungen an den Bauteilen.
- Geringere Beeinträchtigung des werkseitig hergestellten Korrosionsschutzes.
- Erhalt der Zinkschicht an den Bauteilen.
Aluminiumschweißen
Der Hersteller und der Kundendienst wenden das Metall-Schutzgasschweißen (MIG) an.
Als Schutzgas wird Argon verwendet.
- Unterbodenschutz und Lack von den Teilen vor dem Schweißen entfernen.
- Anschließend die Oxidschicht mit einer Edelstahlbürste auf beiden Seiten über eine Breite von ca. 40 mm entfernen.
- Um die Bildung von Rissen zu vermeiden, Schweißnähte stets um Profilecken herumführen.
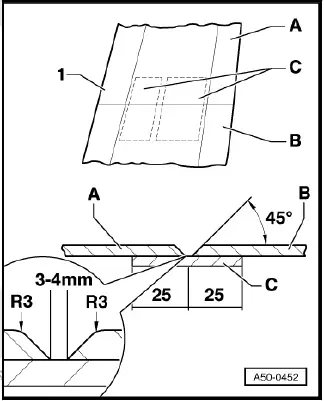
Unterlegblech anbringen:
- Das Unterlegblech -C- wird aus den Resten des neuen Teils -B- oder des alten Teils -A- hergestellt. Das Unterlegblech muss auch unter abgekröpfte Blechkanten gelegt werden. Bei kleinen Querschnitten oder großen Blechkanten wird das Unterlegblech getrennt.
- Beide Bleche um 45° anfasen. Außenkante verrunden (Radius = -R3-) und Innenkante anfasen.
- Die Blechspitzen müssen einen Abstand von 3 bis 4 mm zueinander haben.