Soudage par résistance par points
Lorsque le soudage est réalisé dans le cadre d'une réparation de carrosserie, le principe de base consiste à reproduire l'assemblage soudé d'origine aussi fidèlement que possible.
Important
- Pour les travaux de réparation de carrosserie, l'accès aux points de soudure est différent.
Un jeu complet des types d'électrodes les plus courants doit donc être disponible.
- Respecter les instructions d'utilisation et les notes de réglage du fabricant de la soudeuse.
Pour reproduire les assemblages soudés d'origine, les exigences suivantes doivent être remplies :
- Les positions des points de soudure d'origine doivent être reportées sur la pièce neuve.
- Les tôles à souder doivent se chevaucher.
- Le point de soudure est accessible aux électrodes des deux côtés.
- Il doit être possible de placer les électrodes perpendiculairement.
- La puissance de la soudeuse par points est suffisante pour obtenir le diamètre de point de soudure d'origine.
Soudage RP des tôles galvanisées
Lors du soudage par points de tôles galvanisées, tenir compte des points suivants :
- Éviter les projections en surface, c'est-à-dire les projections du côté de l'électrode.
- Éviter les points de soudure percés.
- Éviter les fissures en surface.
- Les rebords à souder par points doivent être en contact.
- Il peut être nécessaire d'utiliser des pinces pour mettre en tension les rebords, ce qui est particulièrement important pour les tôles à haute résistance, la force d'électrode n'étant sinon pas suffisante.
- Ne pas placer le pistolet de soudage immédiatement à côté des pinces, car une grande partie du courant de soudage s'écoule par dérivation.
- Pour les faibles distances entre points de soudure, souder les points en ligne ou fixer d'abord un point sur trois, puis souder les autres. Cela réduit l'influence de la dérivation du courant.
- Si un point de soudure est défectueux, un nouveau point peut être réalisé à la plus grande distance possible (20 mm).
Essai de cisaillement des points de soudure
- Déterminer le diamètre de cisaillement requis du point de soudure pour l'assemblage de tôles à l'aide des paramètres de réglage correspondant à l'épaisseur des tôles sur la soudeuse, puis le vérifier sur des échantillons.
- Les points de soudure de haute qualité ne se déchirent jamais dans le plan de contact, mais se cisaillent.
Calcul du diamètre de cisaillement -d- :
- √d = T1 × 3.5 × 1.15
T1 est la tôle la plus fine d'un assemblage, par exemple un assemblage de 1,5 mm et 0,8 mm. Exemple de calcul : racine carrée de 0,8 × 3,5 × 1,15 = 3,6 mm comme diamètre de cisaillement du point de soudure.
Ici, la bande d'essai étroite soudée est arrachée ou détachée de la seconde bande de tôle, la force étant appliquée perpendiculairement à la surface de la tôle.
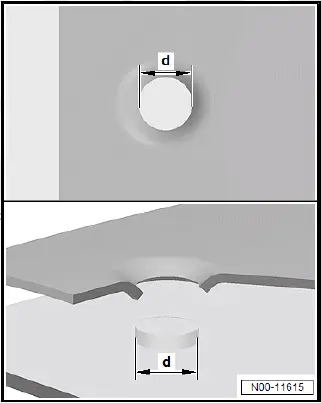
- Percer/poinçonner la tôle supérieure pour le soudage bouchon (pour le diamètre du trou, se référer au manuel d'atelier de réparation de carrosserie spécifique au véhicule).
- Nettoyer les rebords et retirer la couche d'oxyde.
- Réaliser le soudage bouchon en partant du centre vers l'extérieur.
Soudage en continu et soudage à points décalés - gaz de protection
Le soudage SG en cordon continu ou en cordon en pas est utilisé pour assembler des points de découpe bout à bout ou en recouvrement. En raison des températures de soudage très élevées et des propriétés modifiées qui en résultent pour les matériaux modernes, le domaine d'application de ce procédé d'assemblage est de plus en plus restreint. Consulter à ce sujet le manuel d'atelier de réparation de carrosserie spécifique au véhicule.
Brasage MIG
Le brasage MIG se distingue principalement du soudage SG en cordon continu et en cordon en pas par des températures nettement plus basses.
Brasage MIG
- Technique de brasage également appelée soudage sous gaz inerte avec fil électrode fusible (MIG).
- Le gaz inerte ne participe pas activement aux processus situés entre l'arc électrique et le métal d'apport.
- L'argon ou l'hélium mélangé à du dioxyde de carbone ou de l'oxygène font partie des gaz de protection utilisés.
- Le matériau de base (tôle de carrosserie) n'est pas fondu, la soudure mouille les bords et relie les composants.
Avantages du brasage MIG :
- Déformation thermique du matériau réduite.
- Modification structurelle minime des composants.
- Moindre altération de la protection anticorrosion réalisée en production.
- Conservation du revêtement de zinc sur les composants.
Soudage de l'aluminium
Le constructeur et le service après-vente utilisent le soudage sous gaz inerte métal (MIG).
L'argon est utilisé comme gaz de protection.
- Retirer le bitume de protection et la peinture des pièces avant le soudage.
- Ensuite, utiliser une brosse en acier inoxydable pour retirer la couche d'oxyde sur une largeur d'environ 40 mm de chaque côté.
- Pour éviter la formation de fissures, toujours réaliser les cordons de soudure en contournant les angles des profilés.
Placer une contre-plaque en dessous :
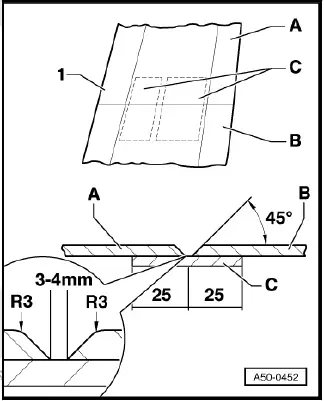
- La contre-plaque -C- est réalisée à partir des chutes de la pièce neuve -B- ou de l'ancienne pièce -A-. La contre-plaque doit également être placée sous les bords de tôle emboîtés. Pour les petites sections ou les grands bords de tôle, la contre-plaque est séparée.
- Chanfreiner les deux tôles à 45°. Arrondir l'arête extérieure (rayon = -R3-) et chanfreiner l'arête intérieure.
- Les extrémités des tôles doivent avoir un écart de 3 à 4 mm entre elles.