Informations générales, carrosserie. Réparation des plastiques
- Introduction
- Distinction des types de plastiques
- Explication des termes relatifs aux temps de traitement
- Mastic de réparation plastique bicomposant D 180 KU1 A1
- Primaire D 822 150 A1
- Préparation de la réparation plastique
- Réparation des déformations
- Collage d'une fissure jusqu'à une longueur de 100 mm
- Collage des rayures
- Collage des trous jusqu'à un diamètre de 30 mm
Introduction
Introduction
Beaucoup de pièces de carrosserie en plastique exigent la connaissance des propriétés du matériau et des techniques de réparation.
Il existe 2 procédés de réparation des pièces de carrosserie en plastique :
♦ Soudage
♦ Collage
Le type de réparation plastique à effectuer dépend du type de dommage et du type de plastique. Il est donc important de connaître les différents types de plastiques et leurs particularités en matière de techniques de réparation.
Les pièces en plastique à surface texturée peuvent être réparées. La qualité de surface après une réparation plastique ne peut pas atteindre entièrement le niveau de qualité d'une pièce neuve.
Distinction des types de plastiques
Distinction des types de plastiques
Les plastiques sont classés en thermoplastiques, thermodurcissables et élastomères, selon leur structure chimique et leur comportement à la chaleur.
Les thermoplastiques et les thermodurcissables sont couramment utilisés dans l'industrie automobile.
Les élastomères ne sont actuellement utilisés que dans une faible mesure dans l'industrie automobile.
De plus, des matériaux composites sont utilisés dans l'industrie automobile.
Identification
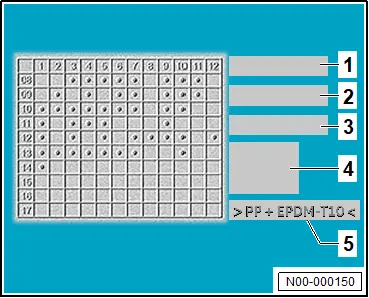
La plupart des pièces en plastique sont marquées d'un code normalisé -5-. Le code normalisé -5- indique la composition et se trouve à l'intérieur de la pièce en plastique.
Important
● Pour voir le code normalisé -5-, il peut être nécessaire de déposer la pièce en plastique.
Le code normalisé -5- indique le type de plastique, les additifs ou les renforts. Le code normalisé -5- se compose du symbole « > », d'une abréviation du type de plastique, et se termine par le symbole « < ». Les abréviations signifient :
♦ Polymère de base
♦ Caractéristiques particulières
♦ Type, propriétés et teneur en renfort
Polymère de base
Désigne le polymère ou le mélange de polymères à partir duquel la pièce en plastique a été fabriquée.
Pour les mélanges de polymères, les différents polymères sont séparés par le symbole « + » et indiqués par ordre décroissant de leur fraction massique.
Exemple >PP+EPDM< :
Un mélange composé de polypropylène (PP) et de caoutchouc éthylène-propylène-diène (EPDM). Le composant principal est le polypropylène.
Tous les véhicules (suite)
Caractéristiques particulières
Les caractéristiques particulières d'un polymère de base, telles que expansé, chloré, haute résistance ou faible densité, sont indiquées après le polymère de base, séparées par un trait d'union (« - »).
Exemple : >PE-HD< :
Un polyéthylène haute densité (HD). Les abréviations des caractéristiques particulières peuvent aussi être indiquées après le polymère lui-même, par ex. >HDPE<.
Tous les véhicules (suite)
Type, propriétés et teneur en renfort
Les additifs de renforcement sont indiqués par 1 ou 2 lettres après le polymère. Les lettres sont séparées du polymère de base par un trait d'union « - ». La première lettre désigne le type d'additif et la seconde lettre désigne les propriétés de l'additif.
Abréviations des additifs, renforts et propriétés :
 Abréviation, 1re lettre, 2e lettre, B ou
♦ Billes
♦ Granulés
♦ Billes de carbone
♦ Pièces
♦ Copeaux. D Trihydrate d'aluminium, Poudre, E Oxyde d'aluminium → Remarque F-a) Fibre, G Verre, Matière déchiquetée, H-a) Fibre courte monocristalline, K Carbonate de calcium, Tissu à mailles, L Cellulose, couche, M
♦ Minéral
♦ Feutre métallique, N-a) Non tissé, P Mica, Papier, Q Silicate, -a) R Aramide, Bobiné, S Organique-synthétique
♦ Écailles
♦ Lamelles, T Talc, Tissu torsadé ou tressé, cordon, V-a) Tôle, W Bois, Tissu, X Non spécifié, Y-a) Fil, Z Divers
Le plastique renforcé de fibres de verre est marqué des lettres « GF » et de la fraction massique de l'additif.
Exemple >UPGF30< :
Polyester insaturé (UP) contenant 30 % de fibres de verre comme renfort.
Tous les véhicules (suite)
Le talc est un autre additif. Le talc est marqué de la lettre « T » ou « TD », le talc en poudre.
Exemple >PP-T10< :
Polypropylène (PP) contenant 10 % de talc comme renfort.
Tous les véhicules (suite)
Thermoplastique
Les thermoplastiques sont des matières plastiques fragiles ou viscoplastiques à température normale, qui peuvent se ramollir et se déformer sous l'effet de la chaleur. Après refroidissement, les thermoplastiques se solidifient et retrouvent leurs propriétés d'origine.
Au contact de solvants, les thermoplastiques peuvent se dissoudre ou gonfler.
Important
● Lors du soudage de thermoplastiques, il faut identifier le matériau pour choisir le bon matériau d'apport et la bonne température de soudage.
Le soudage permet d'obtenir une résistance mécanique plus élevée que le collage. Il est recommandé de souder les ruptures et fissures des thermoplastiques.
Propriétés et domaines d'application :
Désignation, abréviation, propriétés, domaines d'application. Polyéthylène PE
♦ Excellentes propriétés électriques
♦ Haute résistance à l'eau et à l'humidité
♦ Faible résistance à la température. Réservoir de carburant, habillages de passage de roue, cache de pare-chocs, conduits d'air. Polypropylène PP
♦ Haute résistance chimique
♦ bonnes propriétés mécaniques et électriques
♦ stabilité thermique supérieure à celle du polyéthylène Pare-chocs, boîtier de projecteur, protections de passage de roue, boîtier de batterie, boîtier de chauffage et de climatisationAcrylonitrile-butadiène-styrèneABS
♦ rigidité, dureté de surface et ténacité élevées
♦ ajout possible d'un revêtement métallique et de fibres de verre Conduits d'air, enjoliveurs de roue, pare-soleil, boîtier de rétroviseur extérieurPolyamidePA
♦ grande résistance à la fatigue du matériau
♦ résistance élevée aux chocs et à l'abrasion
♦ bonnes caractéristiques mécaniques
♦ renforcement possible avec des fibres de verre Conduits d'air, enjoliveurs de roue, boîtier de rétroviseur extérieurPolycarbonatePC
♦ rigidité, ténacité et résistance aux chocs élevées
♦ transparent à l'état d'origine Pare-chocs, becquet, conduits d'air, projecteurCopolymère PP et PEP/E
♦ grâce à l'ajout d'éthylène, le polypropylène atteint une résistance aux chocs nettement supérieure Pare-chocsAcrylique-styrène-acrylonitrileASA
♦ résistance et dureté de surface élevées
Important
● L'acrylique-styrène-acrylonitrile ne doit pas être soudé Conduits d'air, boîtier de rétroviseur extérieur
Plastiques thermodurcissables
Les plastiques thermodurcissables sont des matières fragiles et viscoplastiques qui ne se ramollissent ni ne fondent sous l'effet de la chaleur. Une fois la température de décomposition dépassée, les plastiques thermodurcissables se décomposent et se carbonisent sans changer de forme.
Lorsque les plastiques thermodurcissables sont soumis à une force extérieure suffisamment élevée, leur rigidité plus grande entraîne une rupture immédiate du matériau sans déformation préalable.
Les plastiques thermodurcissables présentent une forte résistance aux produits chimiques : ils gonflent très peu et ne se dissolvent pas dans les solvants.
Important
● En raison de leurs propriétés, les plastiques thermodurcissables ne peuvent être collés que pour des réparations.
Propriétés et domaines d'application :
DésignationAbréviationPropriétésDomaines d'applicationRésine époxyEP
♦ excellente adhérence sur les plastiques
♦ ajout possible de renforts Adhésifs pour la réparation des plastiquesPolyester insaturé → Remarque UP
♦ excellentes caractéristiques mécaniques
♦ forte résistance aux produits chimiques
♦ souvent renforcé avec des fibres de verre Pare-chocs, calandre, volets, éléments extérieurs des véhicules utilitaires
Élastomères
Les élastomères se caractérisent par une élasticité élevée sur une large plage de températures.
Les élastomères se déforment sous l'effet d'une pression extérieure. Sans pression, ils reprennent leur forme d'origine. Lorsqu'ils sont chauffés, ils deviennent mous sans fondre. Lorsque la température de décomposition des élastomères est dépassée, ils se décomposent ou se carbonisent.
Important
● En raison de leurs propriétés, les élastomères ne peuvent être collés que pour des réparations
Le polyuréthane et le caoutchouc éthylène-propylène-diène sont les élastomères les plus utilisés dans l'industrie automobile.
Polyuréthane
Le polyuréthane (PUR ou PU) peut présenter différentes structures de chaînes selon le procédé de fabrication, et peut être un thermoplastique, un plastique thermodurcissable ou un élastomère.
Les élastomères peuvent être produits sous forme de mousse et conviennent comme renfort dans les pare-chocs, les tableaux de bord ou les volants.
Caoutchouc éthylène-propylène-diène :
Le caoutchouc éthylène-propylène-diène (EPDM) est souvent utilisé dans la fabrication des pare-chocs, en combinaison avec du polypropylène ou un copolymère de polypropylène et du polyéthylène, afin d'obtenir une élasticité et une résistance aux chocs plus élevées.
1) Non attribué
2) Le polyester insaturé, généralement renforcé de fibres de verre, est rarement utilisé dans l'industrie automobile.
Explication des termes relatifs aux temps de traitement
Explication des termes relatifs aux temps de traitement
Temps de réaction
Durée jusqu'à ce que le produit d'origine ait dissous la surface.
Temps d'action
Durée pendant laquelle la surface est dissoute et pendant laquelle le produit d'origine appliqué peut adhérer au composant.
Temps d'évaporation
Durée nécessaire à l'évaporation des solvants contenus.
Temps de mise en œuvre / durée de vie en pot
Durée pendant laquelle le produit d'origine doit être mis en œuvre avant le début du durcissement. Pendant ce temps, le produit d'origine doit être appliqué et le composant, par exemple une vitre, doit être assemblé. Les autres procédés d'assemblage dans la zone collée, par exemple le rivetage ou le boulonnage, doivent également être réalisés dans ce délai.
Temps de séchage minimal
Durée nécessaire au produit d'origine pour passer de l'état liquide à l'état solide.
Le temps de séchage minimal peut varier selon la température et l'humidité ambiantes.
Important
● Aucun autre travail ne peut être effectué sur le véhicule pendant le temps de séchage minimal.
Le véhicule ne peut être utilisé qu'une fois le temps de séchage minimum écoulé.
Résistance structurelle
La résistance structurelle est atteinte après le temps de séchage minimal.
Mastic de réparation plastique bicomposant D 180 KU1 A1
Mastic de réparation plastique bicomposant D 180 KU1 A1
Température de travail
L'adhésif pour plastiques doit être mis en œuvre à des températures comprises entre 15 °C et 30 °C.
Temps de mise en œuvre
Le temps de mise en œuvre à 23 °C est d'env. 10 min à 50 % d'humidité relative.
Temps de séchage minimal
Important
● L'adhésif pour plastiques doit durcir pendant env. 5 h à 23 °C.
À l'aide d'un radiateur infrarouge disponible dans le commerce, le temps de durcissement peut être réduit à 15 min à 60 °C – 70 °C.
Important
● Une distance de 70 à 80 cm doit être respectée entre le radiateur infrarouge et la pièce plastique.
Nettoyage
L'adhésif pour plastiques fraîchement appliqué et non durci peut être retiré à sec et avec un solvant approprié. Une fois le durcissement final atteint, l'adhésif pour plastiques ne peut être retiré que par des moyens mécaniques.
Primaire D 822 150 A1
Primaire D 822 150 A1
Température de mise en œuvre
Le primaire doit être mis en œuvre à des températures comprises entre 15 °C et 30 °C.
Temps de réaction
Le temps de réaction du primaire est de 10 min.
Temps d'action
Le temps d'action du primaire est de 24 h.
Important
● Si le temps d'action du primaire est écoulé avant l'application de l'adhésif pour plastiques, le primaire doit être réappliqué.
Préparation de la réparation plastique
Préparation de la réparation plastique
Outillage spécial et équipement d'atelier requis
♦ Pistolet à air chaud -V.A.G 1416-
Le nettoyant pour plastiques D 195 850 A1 sera désormais désigné par « nettoyant pour plastiques ».
L'adhésif pour plastiques AMV 195 KD1 01 sera désormais désigné par « adhésif pour plastiques ».
– Déposer l'élément en plastique.
– Déterminer le type de plastique → Gr. rép. 52 ; Distinction des types de plastiques.
– Évaluer si la réparation du plastique est rentable, esthétique et techniquement réalisable.
Important
● Les éléments plastiques de sécurité, par exemple les pare-chocs, ne doivent pas être réparés si leur fonction n'est plus garantie après la réparation.
– Éliminer les résidus de poussière, d'argile ou de graisse du composant à l'aide d'eau et de savon.
– Insérer une buse de soudage appropriée dans le pistolet à air chaud -V.A.G 1416-.
Important
● Le pistolet à air chaud doit être réglé en fonction du plastique et de la buse de soudage utilisée :
– Régler la température du pistolet à air chaud selon le tableau :
La température à utiliser pour les réparations en plastique dépend du type de plastique à réparer.
Abréviation du thermoplastique Température de soudage Réglages sur le potentiomètre Buse d'adaptation pour soudage Buse de soudage rapide, 5 mm Buse de soudage en biseau PA 400 °C 4,3 4,8 4,3 PC+ABS 350 °C 3,6 4,1 3,6 ABS 350 °C 3,6 4,1 3,6 PC 350 °C 3,6 4,1 3,6 P/E 300 °C 3,0 3,5 3,0 PP 300 °C 3,0 3,5 3,0 PP+EPDM 300 °C 3,0 3,5 3,0 PE 280 °C 2,8 3,3 2,8
– Attendre que la température de soudage réglée soit atteinte.
Si l'élément en plastique est déchiré :
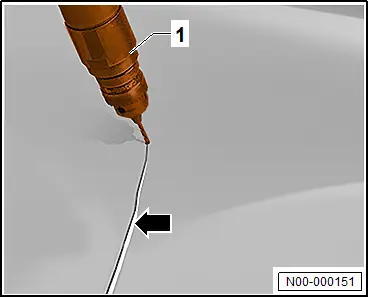
– Percer l'extrémité de la fissure avec une perceuse du commerce -1- à vitesse faible.
Remarque
Cela permet de relâcher les tensions internes du matériau et d'empêcher la propagation de la fissure -flèche-.
– Nettoyer les bords de la fissure avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Appliquer l'adhésif sur un bord de la fissure → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Rapprocher les bords de la fissure.
Réparation des déformations
Réparation des déformations
Outillage spécial et équipement d'atelier requis
♦ Pistolet à air chaud -V.A.G 1416-
– → Rep. gr.52 ; Préparation des réparations en plastique.
– Régler le pistolet à air chaud -V.A.G 1416- -1- sur 200 °C en tournant la molette -2- sur la position 3,3 de l'échelle -flèche-.
Important
● Le pistolet à air chaud -1- doit être utilisé sans buse.

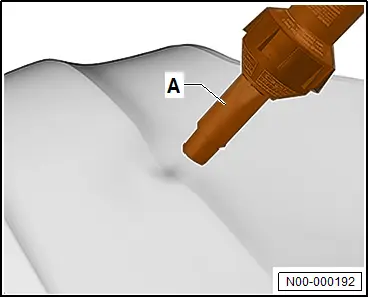
– Chauffer la zone à réparer avec le pistolet à air chaud -A- jusqu'à ce qu'elle soit déformable.
– Déplacer le pistolet à air chaud -A- en mouvement circulaire.
Important
● L'élément en plastique ne doit pas fondre.
– Pour éviter la formation de marques ou de déformations, chauffer également la face arrière de la zone à réparer.
Important
● Les deux faces de la zone à réparer doivent être chauffées uniformément en mouvement circulaire.
● Le flux d'air ne doit pas être dirigé trop longtemps sur un seul point.
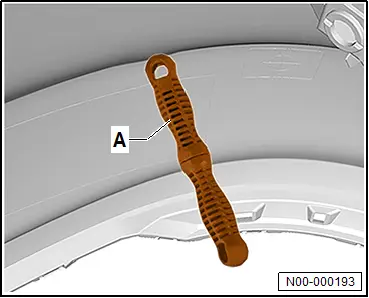
– Appuyer avec un outil de débosselage du commerce -A- dans le sens opposé à la déformation jusqu'à restaurer la forme d'origine de l'élément en plastique.
Important
● Un outil de débosselage du commerce -A- en matériau résistant à la température doit être utilisé.
– Utiliser l'outil de débosselage du commerce pour malaxer l'élément en plastique.
– Pour refroidir la zone à réparer, pulvériser de l'eau à l'aide d'un pulvérisateur à pompe du commerce, ou appliquer un chiffon de nettoyage humide sur la surface.
– Maintenir la pression sur la zone déformée jusqu'au refroidissement du matériau.
– Répéter l'application de chaleur et de pression jusqu'à restaurer la forme d'origine de l'élément en plastique.
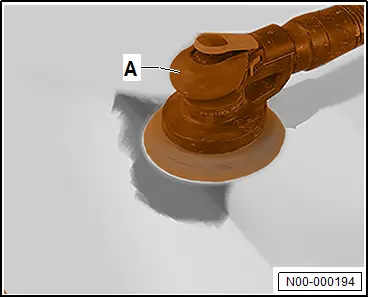
Si l'élément en plastique présente de légères irrégularités :
– Nettoyer l'élément avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
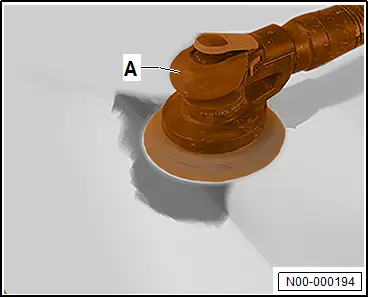
– Poncer la zone à réparer avec une ponceuse orbitale du commerce -A- et du papier abrasif à grain P120.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
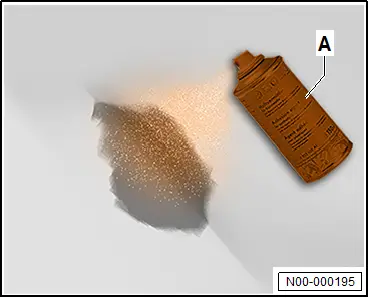
Suite
– Appliquer l'apprêt -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
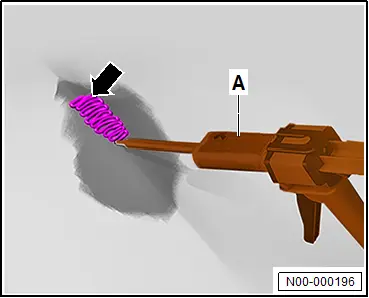
– Appliquer un cordon d'adhésif de 2 cm -flèche- sur une éprouvette.
– S'assurer que les deux composants de l'adhésif plastique -A- sont parfaitement mélangés.
– Appliquer l'adhésif plastique -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Poncer la zone à réparer avec une ponceuse orbitale du commerce -A- et du papier abrasif à grain P150.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.

Collage d'une fissure jusqu'à une longueur de 100 mm
Collage d'une fissure jusqu'à une longueur de 100 mm
– → Rep. gr.52 ; Réparation des déformations.
Important
● Les deux bords de la fissure doivent se faire face sans contrainte.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
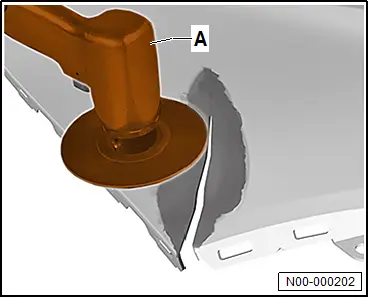
– Poncer la zone à réparer avec une meuleuse d'angle du commerce -A- et du papier abrasif à grain P80.
Remarque
La taille de la surface d'élargissement dépend de la taille et de l'épaisseur de matériau de l'élément de carrosserie.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
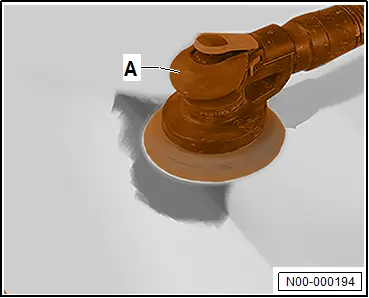
– Poncer la zone à réparer avec une ponceuse orbitale du commerce -A- et du papier abrasif à grain P120.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
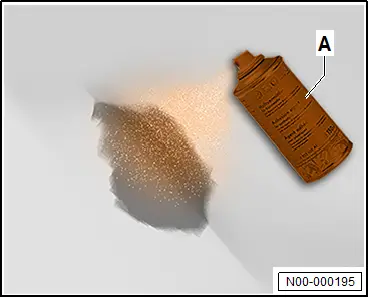
– Appliquer l'apprêt -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
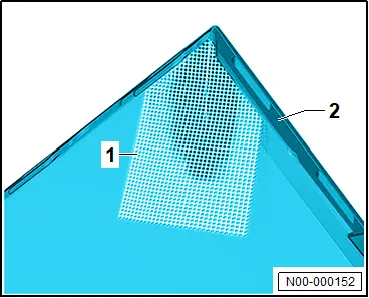
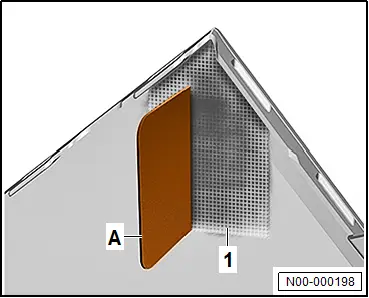
– Mesurer et ajuster le tissu -1-.
Important
● Le tissu -1- doit recouvrir largement la fissure de l'élément de carrosserie -2-.
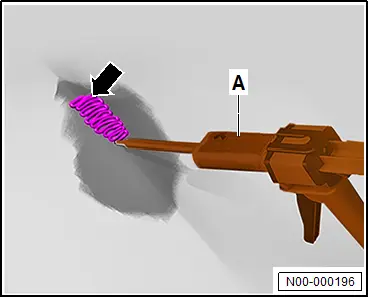
– Appliquer un cordon d'adhésif de 2 cm -flèche- sur une éprouvette.
– S'assurer que les deux composants de l'adhésif plastique -A- sont parfaitement mélangés.
– Appliquer l'adhésif plastique -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Positionner le tissu -1-, le plaquer avec une spatule du commerce -A-, et étaler l'adhésif plastique appliqué.
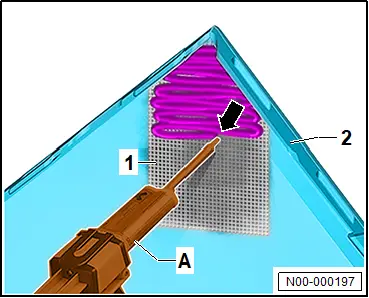
– Appliquer l'adhésif plastique -A- sur le tissu -1- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Utiliser une spatule du commerce pour étaler le cordon d'adhésif -flèche-.
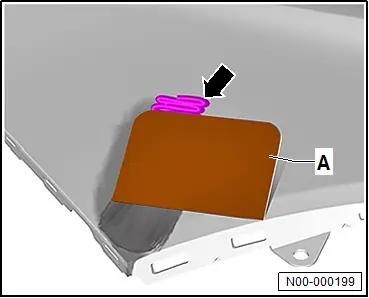
– Nettoyer la face extérieure de la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Appliquer l'adhésif plastique, et utiliser une spatule du commerce -A- pour étaler le cordon d'adhésif -flèche-.
– Poncer la zone à réparer avec une ponceuse orbitale du commerce -A- et du papier abrasif à grain P150.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
Collage des rayures
Collage des rayures
Si les éléments en plastique sont déformés :
– → Rep. gr.52 ; Réparation des déformations.
Suite
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
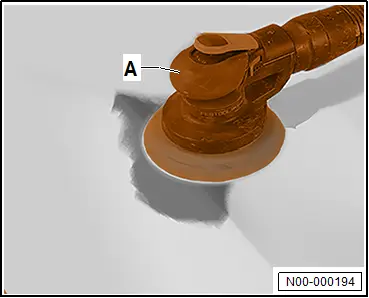
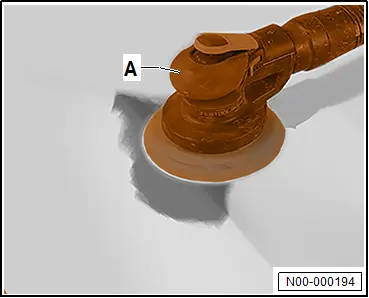
– Poncer la zone à réparer avec une ponceuse orbitale -A- et du papier abrasif à grain P120.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
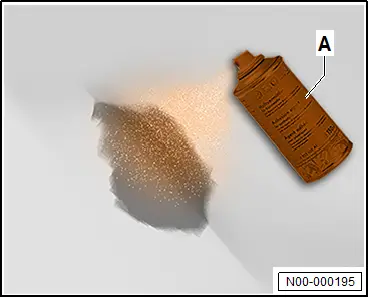
– Appliquer l'apprêt -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
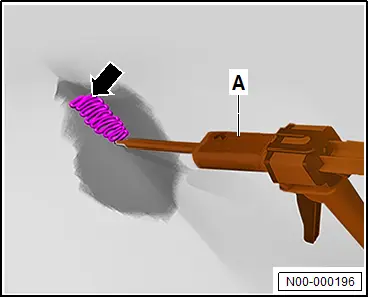
– Appliquer un cordon d'adhésif de 2 cm -flèche- sur une éprouvette.
– S'assurer que les deux composants de l'adhésif plastique -A- sont parfaitement mélangés.
– Appliquer l'adhésif plastique -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Utiliser une spatule du commerce pour étaler le cordon d'adhésif -flèche-.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Poncer la zone à réparer avec une ponceuse orbitale -A- et du papier abrasif à grain P150.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
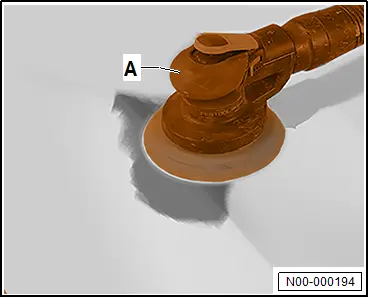
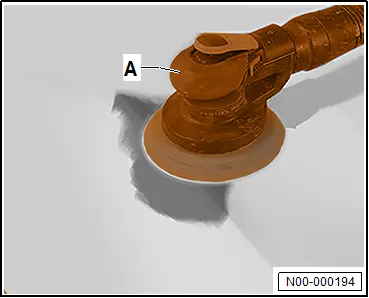
Collage des trous jusqu'à un diamètre de 30 mm
Collage des trous jusqu'à un diamètre de 30 mm
– → Rep. gr.52 ; Préparation des réparations en plastique.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Poncer la zone à réparer avec une ponceuse orbitale -A- et du papier abrasif à grain P120.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
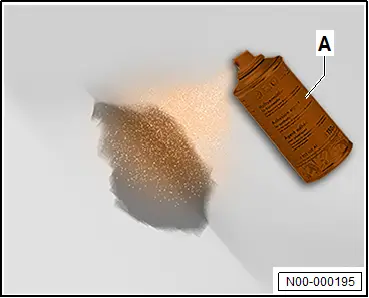
– Appliquer l'apprêt -A- → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
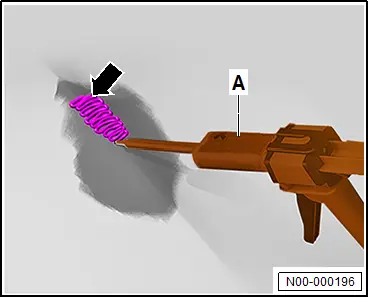
– Appliquer un cordon d'adhésif de 2 cm -flèche- sur une éprouvette.
– S'assurer que les deux composants de l'adhésif plastique sont parfaitement mélangés.
– Appliquer l'adhésif plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Utiliser une spatule du commerce pour étaler le cordon d'adhésif -flèche-.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.
– Poncer la zone à réparer avec une ponceuse orbitale du commerce -A- et du papier abrasif à grain P150.
– Souffler les résidus de ponçage.
– Nettoyer la zone à réparer avec le nettoyant pour plastique → Rep. gr.52 ; Instructions de mise en œuvre – produits d'origine.