Información general, carrocería. Reparación de plásticos
- Introducción
- Distinción de los tipos de plástico
- Explicación de los términos relativos a los tiempos de procesado
- Sellador de reparación de plástico de 2 componentes D 180 KU1 A1
- Imprimación D 822 150 A1
- Preparación de la reparación de plástico
- Reparación de deformaciones
- Pegado de grietas de hasta 100 mm de longitud
- Pegado de arañazos
- Pegado de orificios de hasta 30 mm de diámetro
Introducción
Introducción
Muchas de las piezas de la carrocería fabricadas en plástico requieren conocer las propiedades del material y las técnicas de reparación.
Existen 2 procedimientos para reparar piezas de plástico de la carrocería:
♦ Soldadura
♦ Pegado con adhesivo
El tipo de reparación de plástico que debe realizarse depende del tipo de daño y del tipo de plástico. Por tanto, es importante conocer los distintos tipos de plástico y sus particularidades en cuanto a técnicas de reparación.
Las piezas de plástico con superficie texturizada pueden repararse. La calidad superficial tras una reparación de plástico no puede alcanzar por completo la calidad de una pieza nueva.
Distinción de los tipos de plástico
Distinción de los tipos de plástico
Los plásticos se clasifican en termoplásticos, termoestables y elastómeros según su estructura química y su comportamiento al calentarse.
Los termoplásticos y los termoestables se utilizan con frecuencia en la industria automovilística.
Los elastómeros se utilizan actualmente en un grado limitado en la industria automovilística.
Además, en la industria automovilística se utilizan materiales compuestos.
Identificación
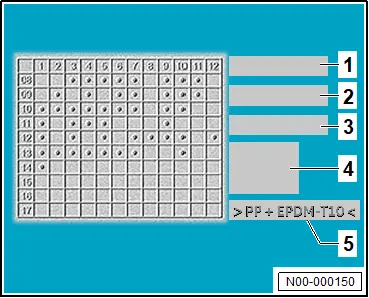
La mayoría de las piezas de plástico llevan un código estándar -5-. El código estándar -5- indica la composición y se encuentra en la cara interior de la pieza de plástico.
Importante
● Para ver el código estándar -5-, puede ser necesario desmontar la pieza de plástico.
El código estándar -5- indica el tipo de plástico, los aditivos o los refuerzos. El código estándar -5- consta del símbolo “>”, una abreviatura del tipo de plástico, y termina con el símbolo “<”. Las abreviaturas significan:
♦ Polímero base
♦ Características especiales
♦ Tipo, propiedades y contenido de refuerzo
Polímero base
Designa el polímero o la mezcla de polímeros con que se fabricó la pieza de plástico.
En las mezclas de polímeros, los polímeros individuales se separan con el símbolo “+” y se indican en orden descendente según su fracción másica.
Ejemplo >PP+EPDM<:
Una mezcla de polipropileno (PP) y caucho de etileno-propileno-dieno (EPDM). El componente principal es el polipropileno.
Todos los vehículos (continuación)
Características especiales
Las características especiales de un polímero base, como espumado, clorado, alta resistencia o baja densidad, se indican tras el polímero base, separadas por un guion (“-”).
Ejemplo: >PE-HD<:
Un polietileno de alta densidad (HD). Las abreviaturas de las características especiales también pueden indicarse tras el polímero propiamente dicho, p. ej. >HDPE<.
Todos los vehículos (continuación)
Tipo, propiedades y contenido de refuerzo
Los aditivos de refuerzo se indican con 1 o 2 letras tras el polímero. Las letras se separan del polímero base con un guion “-”. La primera letra se refiere al tipo de aditivo y la segunda letra se refiere a las propiedades del aditivo.
Abreviaturas de aditivos, refuerzos y propiedades:
 Abreviatura1.ª letra2.ª letraBBo
♦ Perlas
♦ Gránulos
♦ Bolas CCarbono
♦ Piezas
♦ Virutas DTrihidrato de aluminioPolvoEÓxido de aluminio- → Nota F-a) FibraGVidrioMaterial triturado H-a) Fibra corta monocristalinaKCarbonato cálcicoTejido de malla LCelulosaCapa
♦ Mineral
♦ Fieltro metálicoN-a) No tejido (tela)PMicaPapelQSilicato-a) RAramidaArrollamientoSOrgánico-sintético
♦ Escama
♦ Rejilla TTalcoTejido torcido o trenzado, cordónV-a) Chapa metálicaWMaderaTejidoXNo especificadoY-a) HiloZVarios
El plástico reforzado con fibra de vidrio se marca con las letras “GF” y la fracción másica del aditivo.
Ejemplo >UPGF30<:
Poliéster insaturado (UP) que contiene un 30 % de fibra de vidrio como refuerzo.
Todos los vehículos (continuación)
El talco es otro aditivo. El talco se marca con la letra “T” o “TD”, talco en forma de polvo.
Ejemplo >PP-T10<:
Polipropileno (PP) que contiene un 10 % de talco como refuerzo.
Todos los vehículos (continuación)
Termoplástico
Los termoplásticos son plásticos frágiles o viscoplásticos a temperatura normal que pueden reblandecerse y deformarse al calentarse. Tras enfriarse, los termoplásticos solidifican y recuperan sus propiedades originales.
Cuando los termoplásticos entran en contacto con disolventes, pueden disolverse o hincharse.
Importante
● Al soldar termoplásticos, debe determinarse el material para identificar la varilla de soldadura adecuada y la temperatura de soldadura.
Al soldar se puede conseguir una mayor resistencia mecánica en comparación con el pegado. Se recomienda soldar las roturas y grietas en termoplásticos.
Propiedades y ámbitos de aplicación:
DenominaciónAbreviaturaPropiedadesÁmbitos de aplicaciónPolietilenoPE
♦ Excelentes propiedades eléctricas
♦ Alta resistencia al agua y a la humedad
♦ Baja resistencia a la temperatura Depósito de combustible, molduras de pasarruedas, cubierta del paragolpes, conductos de aireBPolipropilenoPP
♦ Alta resistencia química
♦ buenas propiedades mecánicas y eléctricas
♦ mayor estabilidad térmica en comparación con el polietileno Cubierta de paragolpes, carcasa de faro, revestimientos de pasaruedas, carcasa de batería, carcasa de la calefacción y del climatizador Acrilonitrilo-butadieno-estirenoABS
♦ alta rigidez, dureza superficial y tenacidad
♦ posibilidad de añadir recubrimiento metálico y fibras de vidrio Conductos de aire, tapacubos, parasoles, carcasa del retrovisor exterior PoliamidaPA
♦ alta resistencia a la fatiga del material
♦ alta resistencia al impacto y a la abrasión
♦ buenas características mecánicas
♦ posibilidad de refuerzo con fibras de vidrio Conductos de aire, tapacubos, carcasa del retrovisor exterior PolicarbonatoPC
♦ alta rigidez, tenacidad y resistencia al impacto
♦ transparente en su estado original Cubierta de paragolpes, alerón, conductos de aire, faro Copolímero de PP y PEP/E
♦ mediante la adición de etileno, el polipropileno alcanza una resistencia al impacto significativamente mayor Cubierta de paragolpes Acrílico-estireno-acrilonitriloASA
♦ alta resistencia y dureza superficial
Importante
● El acrílico-estireno-acrilonitrilo no debe soldarse Conductos de aire, carcasa del retrovisor exterior
Plásticos termoestables
Los plásticos termoestables son plásticos frágiles y viscoplásticos que no se ablandan ni se funden al calentarlos. Al superar la temperatura de descomposición, los plásticos termoestables se descomponen y carbonizan sin cambiar de forma.
Cuando los plásticos termoestables están sometidos a una fuerza externa suficientemente alta, su mayor rigidez provoca la rotura inmediata del material sin deformación previa.
Los plásticos termoestables tienen una alta resistencia a los productos químicos, por lo que apenas se hinchan y no se disuelven en disolventes.
Importante
● Debido a sus propiedades, los plásticos termoestables solo pueden pegarse para reparaciones.
Propiedades y ámbitos de aplicación:
DesignaciónAbreviaturaPropiedadesÁreas de aplicaciónResina epoxiEP
♦ excelente adherencia a los plásticos
♦ posibilidad de añadir reforzantes Adhesivos para reparaciones de plásticosPoliéster insaturado → Nota UP
♦ excelentes características mecánicas
♦ alta resistencia a los productos químicos
♦ a menudo reforzado con fibras de vidrio Cubierta de paragolpes, rejilla, aletas, piezas exteriores de vehículos comerciales
Elastómeros
Los elastómeros se caracterizan por una alta elasticidad en un amplio rango de temperaturas.
Los elastómeros se deforman cuando se aplica presión desde el exterior. Sin presión, los elastómeros recuperan su forma original. Al calentarse, los elastómeros se ablandan pero no se funden. Al superar la temperatura de descomposición, se descomponen o carbonizan.
Importante
● Debido a sus propiedades, los elastómeros solo pueden pegarse para reparaciones
El poliuretano y el caucho de etileno-propileno-dieno son los elastómeros más utilizados en la industria automotriz.
Poliuretano
El poliuretano (PUR o PU) puede tener diferentes estructuras de cadena según el proceso de fabricación y puede ser un termoplástico, un plástico termoestable o un elastómero.
Los elastómeros pueden producirse como espuma y son adecuados como refuerzo en cubiertas de paragolpes, salpicaderos o volantes.
Caucho de etileno-propileno-dieno:
El caucho de etileno-propileno-dieno (EPDM) se utiliza a menudo en la fabricación de cubiertas de paragolpes en combinación con polipropileno o copolímero de polipropileno y polietileno para lograr una mayor elasticidad y resistencia al impacto.
1) No asignado
2) El poliéster insaturado, generalmente reforzado con fibras de vidrio, se utiliza raramente en la industria automotriz.
Explicación de los términos relativos a los tiempos de procesado
Explicación de los términos relativos a los tiempos de procesado
Tiempo de reacción
Periodo de tiempo hasta que el producto original ha disuelto la superficie.
Tiempo efectivo
Periodo de tiempo en el que la superficie se disuelve y el producto original aplicado puede unirse al componente.
Tiempo de evaporación
Periodo de tiempo que necesitan los disolventes contenidos para evaporarse.
Tiempo de procesado/vida útil de la mezcla
Periodo de tiempo en el que el producto original debe procesarse antes de que comience el curado. Dentro de este tiempo, el producto original debe aplicarse y el componente, p. ej. una ventana, debe unirse. Otros procedimientos de unión en la zona pegada, p. ej. remachado o atornillado, también deben realizarse dentro de este tiempo.
Tiempo mínimo de secado
Tiempo necesario para que el producto original pase de estado líquido a sólido.
El tiempo mínimo de secado puede variar según la temperatura y la humedad del local.
Importante
● No se pueden realizar más trabajos en el vehículo durante el tiempo mínimo de secado.
El vehículo solo puede utilizarse con seguridad una vez transcurrido el tiempo mínimo de secado.
Resistencia estructural
La resistencia estructural se alcanza después del tiempo mínimo de secado.
Sellador de reparación de plástico de 2 componentes D 180 KU1 A1
Sellador de reparación de plástico de 2 componentes D 180 KU1 A1
Temperatura de trabajo
El adhesivo para plásticos debe procesarse a temperaturas entre 15 °C y 30 °C.
Tiempo de procesado
El tiempo de procesado a 23 °C es de aprox. 10 min con una humedad relativa del 50 %.
Tiempo mínimo de secado
Importante
● El adhesivo para plásticos debe curar durante aprox. 5 h a 23 °C.
Con la ayuda de un calefactor de infrarrojos disponible en el mercado, el tiempo de curado puede reducirse a 15 min a 60 °C - 70 °C.
Importante
● Debe respetarse una distancia de 70 a 80 cm entre el calefactor de infrarrojos y la pieza de plástico.
Limpieza
El adhesivo para plásticos recién aplicado y sin curar puede retirarse en seco y con un disolvente adecuado. Después del curado final, el adhesivo para plásticos solo puede retirarse por medios físicos.
Imprimación D 822 150 A1
Imprimación D 822 150 A1
Temperatura de procesado
La imprimación debe procesarse a temperaturas entre 15 °C y 30 °C.
Tiempo de reacción
El tiempo de reacción de la imprimación es de 10 min.
Tiempo efectivo
El tiempo efectivo de la imprimación es de 24 h.
Importante
● Si el tiempo efectivo de la imprimación ha expirado antes de aplicar el adhesivo para plásticos, la imprimación debe volver a aplicarse.
Preparación de la reparación de plástico
Preparación de la reparación de plástico
Herramientas especiales y equipamiento de taller necesarios
♦ Pistola de aire caliente -V.A.G 1416-
El limpiador de plásticos D 195 850 A1 se denominará en lo sucesivo «limpiador de plásticos».
El adhesivo para plásticos AMV 195 KD1 01 se denominará en lo sucesivo adhesivo para plásticos.
– Retire la pieza de plástico.
– Determine el tipo de plástico → Grupo de reparación 52; Distinción de los tipos de plástico.
– Evalúe si una reparación del plástico es rentable, estéticamente aceptable y técnicamente viable.
Importante
● Las piezas de plástico relevantes para la seguridad, p. ej. las cubiertas de paragolpes, no deben repararse si su función ya no está garantizada tras la reparación.
– Elimine los restos de polvo, arcilla o grasa del componente con agua y jabón.
– Inserte una boquilla de soldadura adecuada en el soplador de aire caliente -V.A.G 1416-.
Importante
● El soplador de aire caliente debe ajustarse al plástico y a la boquilla de soldadura utilizada:
– Ajuste la temperatura del soplador de aire caliente según la tabla:
La temperatura que se debe usar para las reparaciones de plástico depende del tipo de plástico que se va a reparar.
Abreviatura del termoplástico Temperatura de soldadura Ajuste del potenciómetro Boquilla adaptadora para soldadura Boquilla de soldadura rápida, 5 mm Boquilla de soldadura en cuña PA 400 °C 4.3 4.8 4.3 PC+ABS 350 °C 3.6 4.1 3.6 ABS 350 °C 3.6 4.1 3.6 PC 350 °C 3.6 4.1 3.6 P/E 300 °C 3.0 3.5 3.0 PP 300 °C 3.0 3.5 3.0 PP+EPDM 300 °C 3.0 3.5 3.0 PE 280 °C 2.8 3.3 2.8
– Espere hasta que se alcance la temperatura de soldadura ajustada.
Si la pieza de plástico está rota:
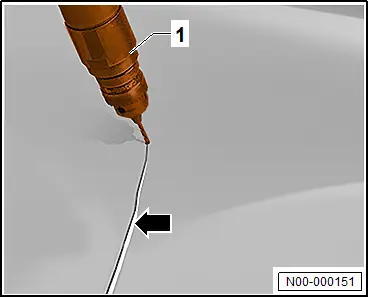
– Taladre el extremo de la grieta con un taladro comercial -1- a baja velocidad.
Nota
Así se libera la tensión interna del material y se evita que la grieta se extienda -flecha-.
– Limpie los bordes de la grieta con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Aplique adhesivo en un borde de la grieta → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Una los bordes de la grieta.
Reparación de deformaciones
Reparación de deformaciones
Herramientas especiales y equipamiento de taller necesarios
♦ Pistola de aire caliente -V.A.G 1416-
– → Gr. rep. 52; Preparación de reparaciones de plástico.
– Ajuste el soplador de aire caliente -V.A.G 1416- -1- a 200 °C girando el mando -2- a la posición 3.3 de la escala -flecha-.
Importante
● El soplador de aire caliente -1- se debe usar sin boquilla.

– Caliente la zona de reparación con el soplador de aire caliente -A- hasta que sea deformable.
– Mueva el soplador de aire caliente -A- en movimiento circular.
Importante
● La pieza de plástico no debe fundirse.
– Para evitar la formación de marcas o deformaciones, caliente la parte posterior de la zona de reparación.
Importante
● Ambos lados de la zona de reparación se deben calentar uniformemente en movimiento circular.
● La corriente de aire no debe dirigirse a un mismo punto durante demasiado tiempo.
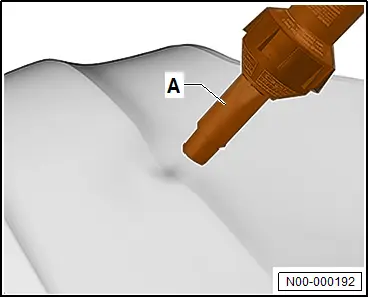
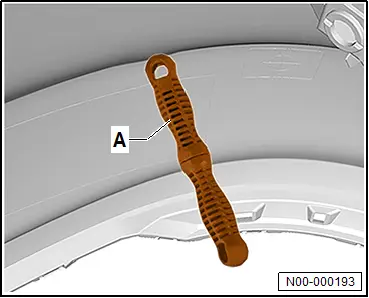
– Presione una herramienta comercial para quitar abolladuras -A- en sentido contrario a la deformación hasta restaurar la forma original de la pieza de plástico.
Importante
● Se debe usar una herramienta comercial para quitar abolladuras -A- fabricada con material resistente a la temperatura.
– Use la herramienta comercial para quitar abolladuras para amasar la pieza de plástico.
– Para enfriar la zona de reparación, aplique agua con un pulverizador de bomba comercial, o coloque sobre la superficie un paño de limpieza húmedo.
– Mantenga la presión sobre la zona deformada hasta que el material se enfríe.
– Repita la aplicación de calor y presión hasta restaurar la forma original de la pieza de plástico.
Si la pieza de plástico presenta irregularidades leves:
– Limpie la pieza con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
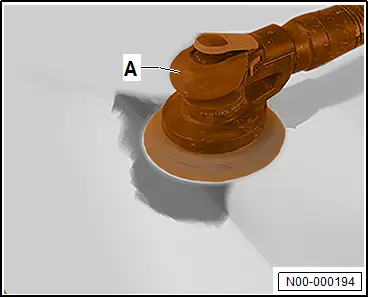
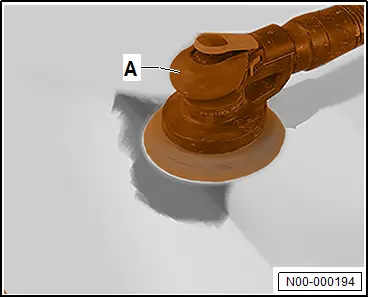
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P120.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Continúa
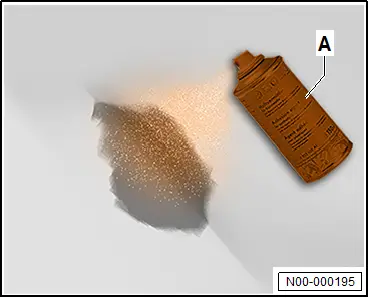
– Aplique imprimación -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
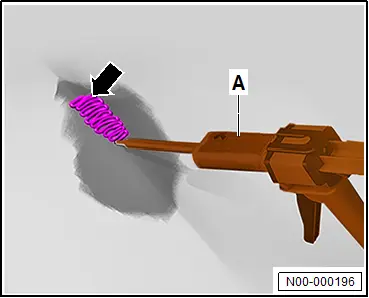
– Aplique un cordón de adhesivo de 2 cm -flecha- sobre la pieza de prueba.
– Asegúrese de que los dos componentes del adhesivo para plástico -A- estén completamente mezclados.
– Aplique adhesivo para plástico -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P150.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.

Pegado de grietas de hasta 100 mm de longitud
Pegado de grietas de hasta 100 mm de longitud
– → Gr. rep. 52; Reparación de deformaciones.
Importante
● Ambos lados de la grieta deben quedar enfrentados en estado sin tensión.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
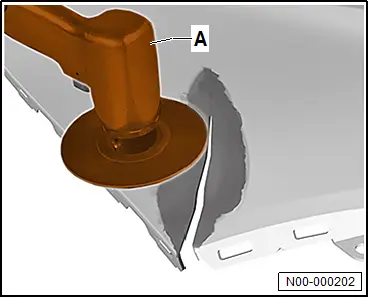
– Lije la zona de reparación con una amoladora angular comercial -A- y papel de lija de grano P80.
Nota
El tamaño de la superficie de ensanchamiento depende del tamaño y del espesor del material de la pieza de carrocería.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
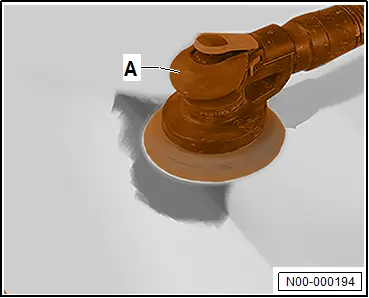
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P120.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
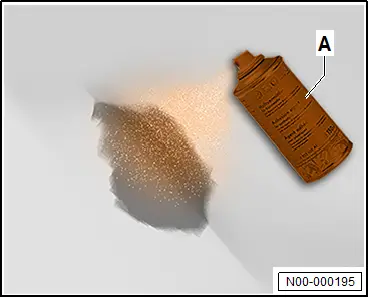
– Aplique imprimación -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
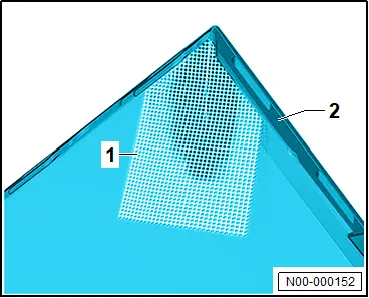
– Mida y adapte el tejido -1-.
Importante
● El tejido -1- debe cubrir generosamente la grieta de la pieza de carrocería -2-.
– Aplique un cordón de adhesivo de 2 cm -flecha- sobre la pieza de prueba.
– Asegúrese de que los dos componentes del adhesivo para plástico -A- estén completamente mezclados.
– Aplique adhesivo para plástico -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
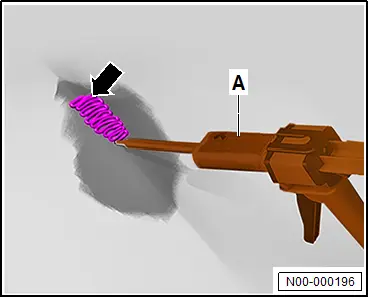
– Coloque el tejido -1-, presiónelo con una espátula comercial -A- y extienda el adhesivo para plástico aplicado.
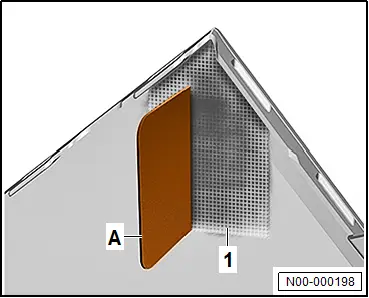
– Aplique adhesivo para plástico -A- sobre el tejido -1- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Use una espátula comercial para extender el cordón de adhesivo -flecha-.
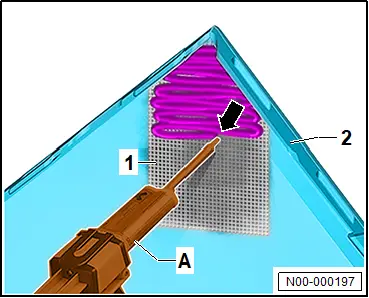
– Limpie el lado exterior de la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Aplique adhesivo para plástico y use una espátula comercial -A- para extender el cordón de adhesivo -flecha-.
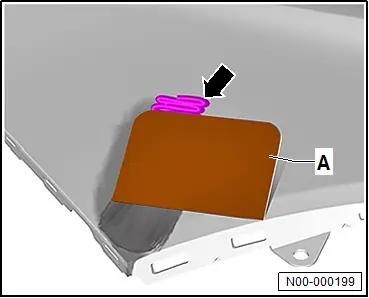
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P150.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Pegado de arañazos
Pegado de arañazos
Si las piezas de plástico están deformadas:
– → Gr. rep. 52; Reparación de deformaciones.
Continúa
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
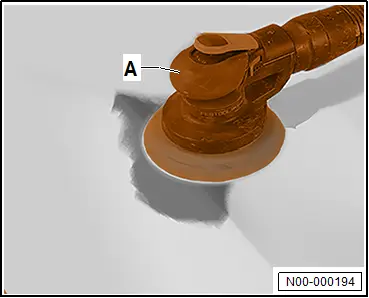
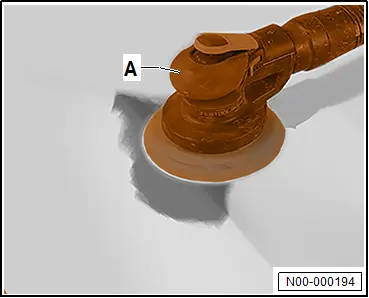
– Lije la zona de reparación con una lijadora orbital -A- y papel de lija de grano P120.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
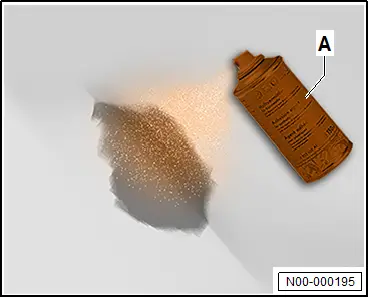
– Aplique imprimación -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
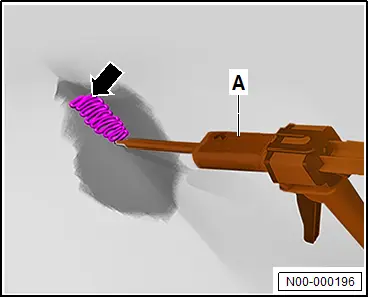
– Aplique un cordón de adhesivo de 2 cm -flecha- sobre la pieza de prueba.
– Asegúrese de que los dos componentes del adhesivo para plástico -A- estén completamente mezclados.
– Aplique adhesivo para plástico -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Use una espátula comercial para extender el cordón de adhesivo -flecha-.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Lije la zona de reparación con una lijadora orbital -A- y papel de lija de grano P150.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Pegado de orificios de hasta 30 mm de diámetro
Pegado de orificios de hasta 30 mm de diámetro
– → Gr. rep. 52; Preparación de reparaciones de plástico.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
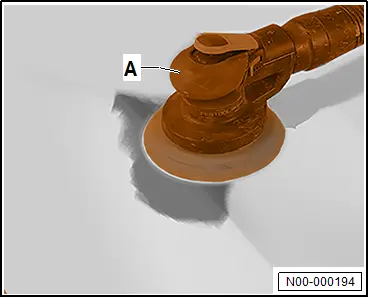
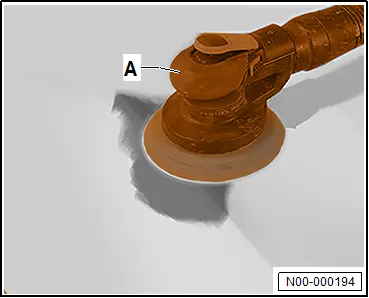
– Lije la zona de reparación con una lijadora orbital -A- y papel de lija de grano P120.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
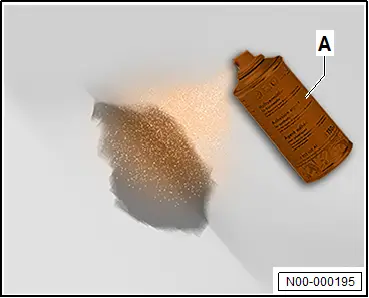
– Aplique imprimación -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
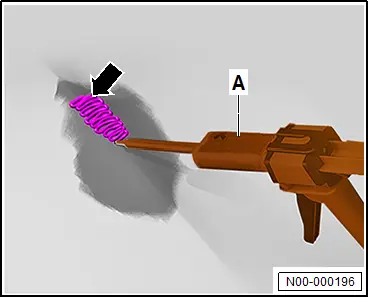
– Aplique un cordón de adhesivo de 2 cm -flecha- sobre la pieza de prueba.
– Asegúrese de que los dos componentes del adhesivo para plástico estén completamente mezclados.
– Aplique adhesivo para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Use una espátula comercial para extender el cordón de adhesivo -flecha-.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P150.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.