Zylinderblock
Explosionsdarstellung
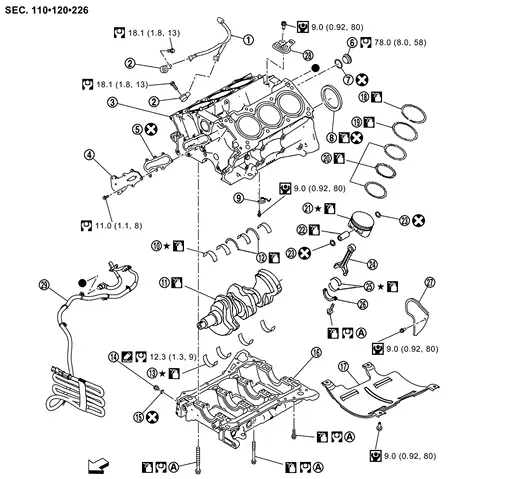
 |
Unterkabelbaum |  |
Klopfsensor |  |
Zylinderblock |
 |
Ölkanaldeckel |  |
Dichtung |  |
Stopfen |
 |
O-Ring |  |
Hinterer Wellendichtring |  |
Öldüse |
 |
Hauptlager (oben) |  |
Kurbelwelle |  |
Axiallager |
 |
Hauptlager (unten) |  |
Stopfen |  |
Dichtung |
 |
Unterer Zylinderblock |  |
Leitblech |  |
Oberer Kolbenring |
 |
Zweiter Kolbenring |  |
Ölabstreifring |  |
Kolben |
 |
Kolbenbolzen |  |
Sicherungsring |  |
Pleuelstange |
 |
Pleuellager |  |
Pleuellagerdeckel |  |
Hintere Abdeckplatte |
 |
Halterung des Unterkabelbaums |  |
Zylinderblockheizung (für Kanada) | ||
 |
Beim Anziehen die Montagereihenfolge einhalten. Siehe Zerlegen und Zusammenbauen. | ||||
| : Motorvorderseite | |||||
 |
: N·m (kg-m, ft-lb) | ||||
 |
: N·m (kg-m, in-lb) | ||||
 |
: Nach jeder Demontage immer ersetzen. | ||||
 |
: Mit Öl zu schmieren. | ||||
 |
: Dichtstelle | ||||
 |
: Mit passender Dicke auswählen. | ||||
 |
: Zeigt an, dass die Teile an Stellen mit gleichen Symbolen im tatsächlichen Fahrzeug verbunden sind. | ||||
Zerlegen und Zusammenbauen
AUSBAU
Folgende Teile ausbauen:
Ölwanne (unten): Siehe Ausbau und Einbau.
Ölwanne (oben): Siehe Zerlegen und Zusammenbau.
Steuerkette: Siehe Aus- und Einbau.
Zylinderkopf: Siehe Aus- und Einbau.
Ölsieb und Ölpumpe: Siehe Ausbau und Einbau.
Leitblech
Klopfsensor ausbauen.
Kolben-Pleuel-Baugruppe mit folgendem Verfahren ausbauen:
Vor dem Ausbau der Kolben-Pleuel-Baugruppe das Pleuel-Seitenspiel prüfen. Siehe Prüfung.
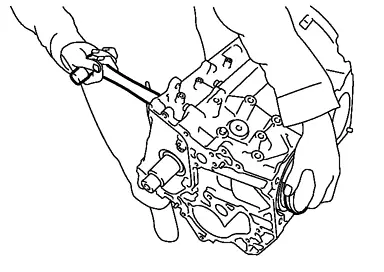
Pleuellager vom Pleuel und Pleuellagerdeckel abnehmen.
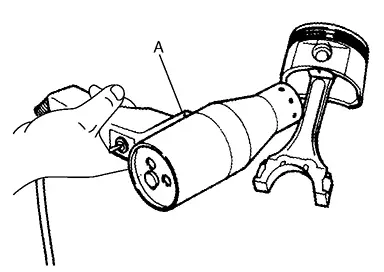
Kolbenringe vom Kolben abnehmen.
Vor dem Ausbau der Kolbenringe das Kolbenring-Seitenspiel prüfen. Siehe Prüfung.
Kolbenringspanner (handelsübliches Werkstattwerkzeug) (A) verwenden.

Kolben wie folgt vom Pleuel abnehmen: Mit einer Sicherungsringzange (A) die Sicherungsringe entfernen.


Schrauben des unteren Zylinderblocks entfernen.
Vor dem Lösen der Schrauben des unteren Zylinderblocks das Kurbelwellen-Axialspiel messen. Siehe Prüfung.
Schrauben des unteren Zylinderblocks in mehreren Schritten in der in der Abbildung gezeigten Reihenfolge von 26 bis 1 lösen.
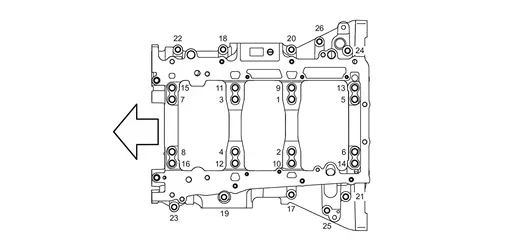
: Motorvorderseite
Unteren Zylinderblock wie folgt abnehmen:
M8-Schraube [Steigung: 1,25 mm (0,049 in), Länge: etwa 50 mm (1,97 in)] in die Schraubenlöcher eindrehen. Anschließend alle Schrauben gleichmäßig anziehen und den unteren Zylinderblock abnehmen.
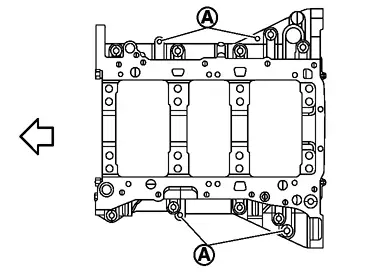
| : Motorvorderseite |
Kurbelwelle ausbauen.
Hinteres Kurbelwellen-Dichtring am hinteren Ende der Kurbelwelle herausziehen.
Hauptlager und Axiallager vom Zylinderblock und unteren Zylinderblock abnehmen.
Öldüse abnehmen.
EINBAU
Motorkühlmittel- und Motorölkanäle im Zylinderblock, in den Zylinderbohrungen und im Kurbelgehäuse vollständig mit Druckluft ausblasen, um Fremdkörper zu entfernen.
Jeden Stopfen wie in der Abbildung gezeigt in den Zylinderblock einbauen.
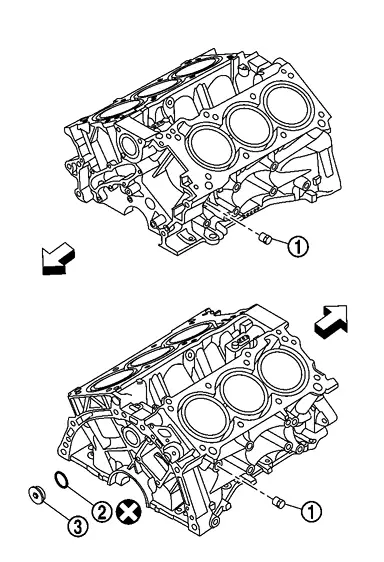
|
: Stopfen |
| : Motorvorderseite |
Dichtmittel auf das Gewinde des Wasserablassstopfens auftragen.
.Original-RTV-Silikondichtmasse oder gleichwertige verwenden. Siehe Empfohlene Chemieprodukte und Dichtmittel.
Dichtmittel auf das Gewinde des Stopfens auftragen.
Original-Hochfestes Schraubensicherungsmittel oder ein gleichwertiges Produkt verwenden. Siehe Empfohlene Chemieprodukte und Dichtmittel.
Scheibe ersetzen
durch eine neue.Jede Schraube wie nachfolgend angegeben anziehen.
Einheit: N·m (kg-m, ft-lb)
Teil Scheibe Anzugsdrehmoment Nein 19.6 (2.0, 14) Ja 78.0 (8.0, 58)
Öldüse einbauen.
Hauptlager und Axiallager wie folgt einbauen:
Staub, Schmutz und Motoröl von den Lagerauflageflächen des Zylinderblocks und des unteren Zylinderblocks entfernen. Axiallagerbeidseitig am Lagerstuhl des 3. Hauptlagers im Zylinderblock einbauen.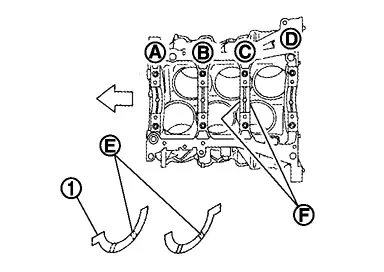
|
: Nr. 1 |
 |
: Nr. 2 |
 |
: Nr. 3 |
 |
: Nr. 4 |
 |
: Einbauposition des Axiallagers |
| : Motorvorderseite |
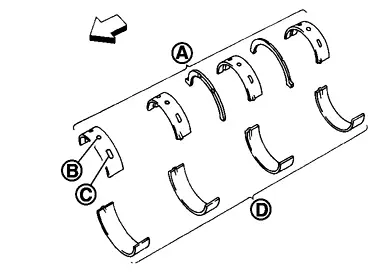
Axiallager mit der Ölnut
 zur Kurbelwangenaußenseite ausgerichtet einbauen.
|
: Zylinderblockseite |
|
: Seite des unteren Zylinderblocks |
| : Motorvorderseite |
Hauptlager mit Ölbohrung
und Nutkommt in den Zylinderblock. Das Lager ohne diese Merkmale kommt in den unteren Zylinderblock.Vor dem Einbau der Hauptlager die Lagerinnenfläche mit Motoröl benetzen. Die Rückseite nicht mit Motoröl benetzen, sondern gründlich reinigen.
Beim Einbau den Vorsprung der Hauptlagersicherung mit der Aussparung des Zylinderblocks und des unteren Zylinderblocks ausrichten.
Sicherstellen, dass die Ölbohrungen im Zylinderblock und im zugehörigen Lager fluchten.
Kurbelwelle in den Zylinderblock einbauen.
Kurbelwelle von Hand drehen und prüfen, ob sie leichtgängig läuft.
Unteren Zylinderblock einbauen.
Eine durchgehende Raupe Flüssigdichtung
Mit dem Rohrpressstück (handelsübliches Werkstattwerkzeug) auf den unteren Zylinderblock drücken.wie in der Abbildung gezeigt.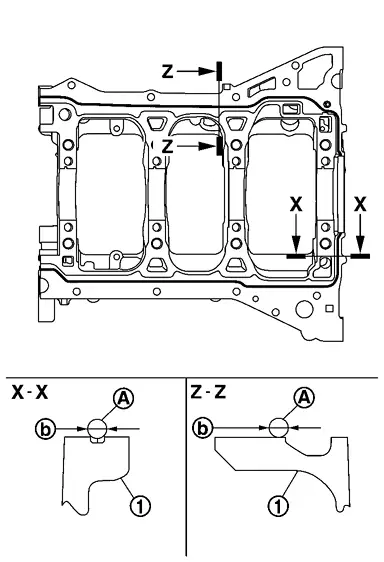

: φ3,4 - 4,4 mm (0,134 - 0,173 in) Original-RTV-Silikondichtmasse oder gleichwertige verwenden. Siehe Empfohlene Chemieprodukte und Dichtmittel.
Den Außendurchmesser der Schrauben des unteren Zylinderblocks prüfen. Siehe Prüfung.
Schrauben des unteren Zylinderblocks in numerischer Reihenfolge gemäß Abbildung wie folgt einbauen: Gewinde und Auflageflächen der Schrauben des unteren Zylinderblocks mit neuem Motoröl benetzen. Schrauben (Nr. 17 bis 26) in numerischer Reihenfolge gemäß Abbildung festziehen.
| : Motorvorderseite |
: 25 N·m Schritt b wiederholen. Schrauben (Nr. 1 bis 16) in numerischer Reihenfolge gemäß Abbildung festziehen.| : Motorvorderseite |
: 44 N·m Schrauben (Nr. 1 bis 16) um 90+5 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
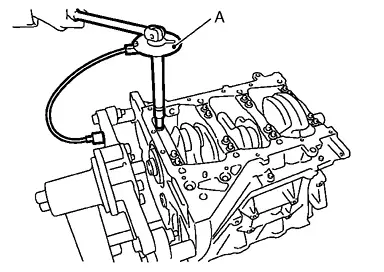
Nach dem Einbau der unteren Zylinderblock-Schrauben prüfen, ob sich die Kurbelwelle von Hand leichtgängig drehen lässt.
Das Kurbelwellen-Axialspiel prüfen. Siehe Prüfung.
Kolben wie folgt am Pleuel montieren: Mit einer Sicherungsringzange einen neuen Sicherungsring in die Nut auf der Kolbenrückseite einsetzen.
Zum Einbau vollständig in die Nut einsetzen.
Den Kolben mit einem Industrie-Heißluftgebläse oder einem ähnlichen Werkzeug erwärmen, bis sich der Kolbenbolzen ohne übermäßige Kraft von Hand einschieben lässt [etwa 60 bis 70 °C]. Den Kolbenbolzen von vorn nach hinten durch Kolben und Pleuel stecken.
So montieren, dass die Vorderseiten-Markierung am Kolbenboden und die Zylindernummer am Pleuel wie in der Abbildung gezeigt positioniert sind.
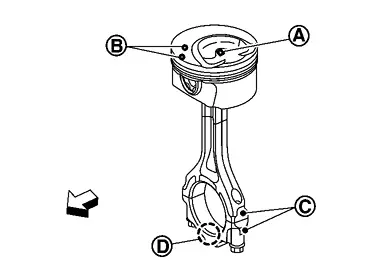
: Zweidimensionaler Code : Frontmarkierung : Zylindernummer : Frontmarkierung : Motorvorderseite
Zum Einbau vollständig in die Nut einsetzen.
Nach dem Einbau prüfen, ob sich die Pleuelstange leichtgängig bewegt.
Die Kolbenringe mit einer Kolbenringspannzange (handelsübliches Werkstattwerkzeug) (A) montieren.
Trägt der Ring eine eingeprägte Markierung, ist er mit der markierten Seite nach oben zu montieren.
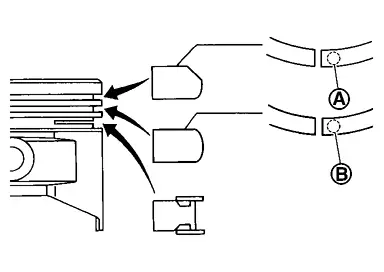
Eingeprägte Markierung: Oberer Kolbenring : 1 N Zweiter Kolbenring : 2 N Jeden Ring mit dem Stoß wie in der Abbildung gezeigt positionieren, bezogen auf die Vorderseiten-Markierung des Kolbens.
.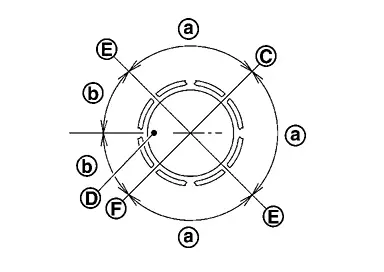
: Stoßspiel des oberen Rings : Stoß des oberen oder unteren Schienenrings des Ölabstreifrings (einer von beiden) : Stoßspalt zweiter Ring und Ölabstreifring-Spreizfeder 
: 90 Grad : 45 Grad Das Seitenspiel der Kolbenringe prüfen. Siehe Prüfung.
Pleuellagerschalen in Pleuel und Pleuellagerdeckel einsetzen.
Vor dem Einbau der Pleuellagerschalen die Lauffläche (Innenseite) mit Motoröl benetzen. Die Rückseite nicht mit Motoröl benetzen, sondern gründlich reinigen.
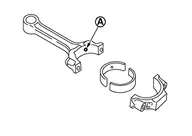
Sicherstellen, dass die Ölbohrung
am Pleuel und die der zugehörigen Lagerschale fluchten.
Kolben-Pleuel-Einheit an der Kurbelwelle montieren.
Den Hubzapfen der zugehörigen Pleuelstange in den unteren Totpunkt bringen.
Zylinderbohrung, Kolben und Hubzapfen der Kurbelwelle reichlich mit Motoröl benetzen.
Zylinderposition mit der Zylindernummer an der Pleuelstange abgleichen und einbauen.
Sicherstellen, dass die Vorderseiten-Markierung am Kolbenboden zur Motorvorderseite zeigt.
Mit einem Kolbenringspanner [SST: EM03470000 (NI-8037)] (A) oder einem geeigneten Werkzeug den Kolben so einbauen, dass die Vorderseiten-Markierung am Kolbenboden zur Motorvorderseite zeigt.
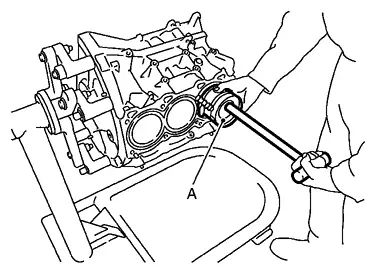
Pleuellagerdeckel montieren.
Die eingeprägten Zylindernummern am Pleuel mit denen am Pleuellagerdeckel abgleichen und montieren.
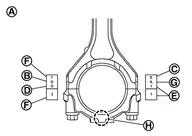
: Beispielkennzeichnungen : Klasse Durchmesser Kleinendauge : Klasse Durchmesser Pleuelfuß : Viskositätsklasse (Gewichtsklasse) : Zylindernummer : Verwaltungscode 
: Verwaltungscode Sicherstellen, dass die Vorderseiten-Markierung
 am Pleuellagerdeckel zur Motorvorderseite zeigt.
Pleuelschrauben wie folgt anziehen: Außendurchmesser der Pleuelschrauben prüfen. Siehe Prüfung. Gewinde und Auflageflächen der Pleuelschrauben mit Motoröl benetzen. Pleuelschrauben anziehen.
: 28 N·m Pleuelschrauben vollständig lösen.: 0 N·m Pleuelschrauben festziehen.: 24 N·m Anschließend Pleuelschrauben um 90 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
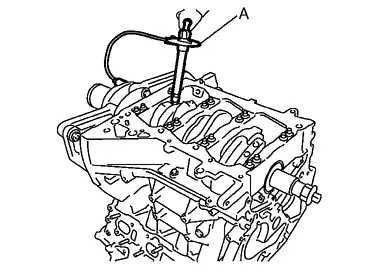
Nach dem Anziehen der Pleuelschrauben prüfen, ob sich die Kurbelwelle leichtgängig dreht.
Das Seitenspiel der Pleuelstange prüfen. Siehe Prüfung.
Ölpumpe einbauen. Siehe Aus- und Einbau.
Ölwanne-Leitblech einbauen. Siehe Zerlegen und Zusammenbau.
Ölsieb einbauen. Siehe Zerlegen und Zusammenbau.
Klopfsensoren einbauen.

| : Motorvorderseite |
Klopfsensor so einbauen, dass der Stecker zur Motorrückseite zeigt.
Nach dem Einbau des Klopfsensors den Kabelstecker anschließen und das Kabel zur Motorrückseite verlegen.
Neuen hinteren Simmerring einbauen. Siehe Aus- und Einbau.
Dichtlippe des Simmerrings und Staubdichtlippe mit neuem Motoröl benetzen.
Prüfung
KURBELWELLEN-AXIALSPIEL
Das Spiel zwischen Axiallagern und Kurbelwellenwange messen, während die Kurbelwelle mit einer Messuhr ganz nach vorn bzw. ganz nach hinten bewegt wird.

Sollwert und Grenzwert : Siehe Zylinderblock. Wenn der Messwert den Grenzwert überschreitet, die Axiallager ersetzen und erneut messen. Wenn er den Grenzwert immer noch überschreitet, auch die Kurbelwelle ersetzen.
PLEUEL-SEITENSPIEL
Das Seitenspiel zwischen Pleuel und Kurbelwellenwange mit einer Fühlerlehre (handelsübliches Werkstattwerkzeug) messen.

Sollwert und Grenzwert : Siehe Zylinderblock. Wenn der Messwert den Grenzwert überschreitet, das Pleuel ersetzen und erneut messen. Wenn er den Grenzwert immer noch überschreitet, auch die Kurbelwelle ersetzen.
KOLBENBOLZEN-ÖLSPIEL ZUM KOLBEN
Durchmesser der Kolbenbolzenbohrung
Den Innendurchmesser der Kolbenbolzenbohrung mit einem Innenmessschraubenmikrometer (A) messen.
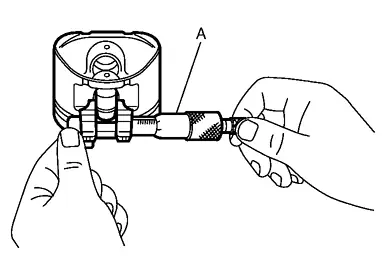
| Standard | : Siehe Zylinderblock. |
Außendurchmesser des Kolbenbolzens
Den Außendurchmesser des Kolbenbolzens mit einem Messschraubenmikrometer (A) messen.
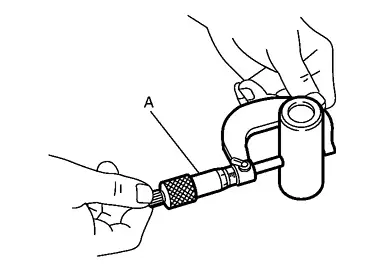
| Standard | : Siehe Zylinderblock. |
Lagerspiel Kolben zu Kolbenbolzen
(Lagerspiel Kolben zu Kolbenbolzen) = (Durchmesser der Kolbenbolzenbohrung) – (Außendurchmesser des Kolbenbolzens)
| Standard | : Siehe Zylinderblock. |
Liegt der berechnete Wert außerhalb des Sollbereichs, Kolben-Kolbenbolzen-Baugruppe ersetzen.
Beim Ersetzen der Kolben-Kolbenbolzen-Baugruppe siehe Pleuellagerung.
KOLBENRING-SEITENSPIEL
Das Seitenspiel des Kolbenrings
und der Kolbenringnut mit einer Fühlerlehre (handelsübliches Werkstattwerkzeug) (C) messen.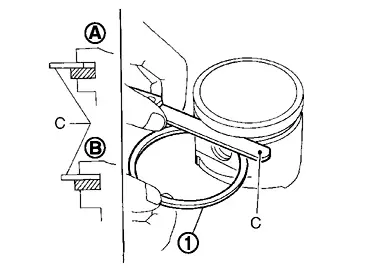
: NG : i.O. Sollwert und Grenzwert : Siehe Zylinderblock. Überschreitet der Messwert den Grenzwert, den Kolbenring ersetzen und erneut messen. Überschreitet er weiterhin den Grenzwert, auch den Kolben ersetzen.
KOLBENRING-STOSSSPALT
Prüfen, ob der Innendurchmesser der Zylinderbohrung innerhalb der Vorgabe liegt. Siehe Zerlegen und Zusammenbau.
Kolben mit neuem Motoröl benetzen
und Kolbenring, dann den Kolben mit Kolbenring bis zur Zylindermitte einführen und den Stoßspalt des Kolbenrings mit einer Fühlerlehre (handelsübliches Werkstattwerkzeug) (B) messen.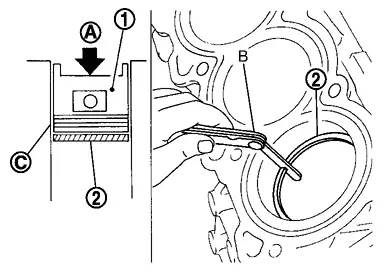
: Einpressen : Messpunkt Sollwert und Grenzwert : Siehe Zylinderblock. Überschreitet der Messwert den Grenzwert, Kolbenring ersetzen und erneut messen.
PLEUEL-BIEGUNG UND -VERWINDUNG
Mit einem Pleuelprüfgerät prüfen.
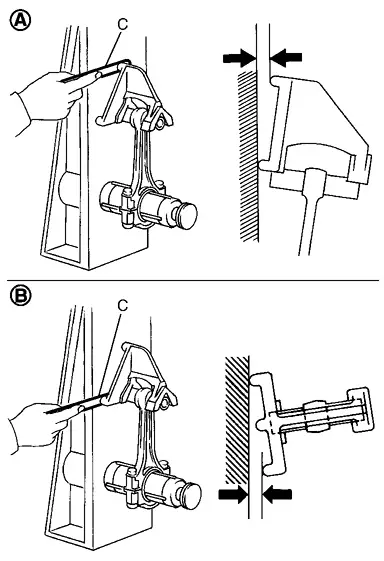
: Biegung : Verdrehung C : Fühlerlehre (handelsübliches Werkstattwerkzeug) Biegegrenze : Siehe Zylinderblock. Torsionsgrenze Überschreitet der Wert den Grenzwert, die Baugruppe der Pleuelstange ersetzen.
PLEUEL-GROSSENDURCHMESSER
Pleuellagerdeckel ohne Pleuellagerschalen montieren und die Pleuelschrauben mit dem vorgegebenen Drehmoment anziehen. Zum Anzugsverfahren siehe Zerlegen und Zusammenbau.
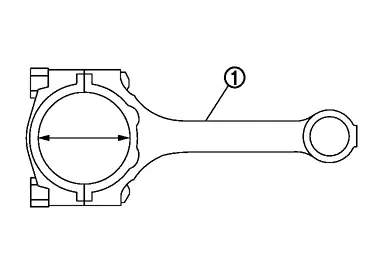
: Pleuelstange Den Innendurchmesser des Pleuelgroßendes mit einem Innenmessgerät messen.
Standard : Siehe Zylinderblock. Liegt der Wert außerhalb des Sollwerts, die Baugruppe der Pleuelstange ersetzen.
PLEUELBUCHSE – ÖLSPIEL
Innendurchmesser der Pleuelbuchse
Den Innendurchmesser der Pleuelbuchse mit einem Innenmessschraubenmikrometer (A) messen.
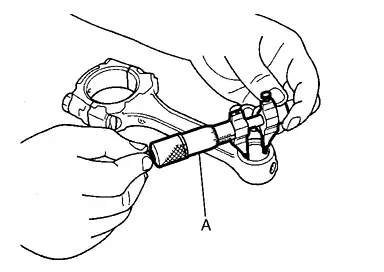
| Standard | : Siehe Zylinderblock. |
Außendurchmesser des Kolbenbolzens
Den Außendurchmesser des Kolbenbolzens mit einem Messschraubenmikrometer (A) messen.
| Standard | : Siehe Zylinderblock. |
Lagerspiel der Pleuelbuchse
(Lagerspiel der Pleuelbuchse) = (Innendurchmesser der Pleuelbuchse) – (Außendurchmesser des Kolbenbolzens)
| Sollwert und Grenzwert | : Siehe Zylinderblock. |
Überschreitet der berechnete Wert den Grenzwert, Pleuel und/oder Kolben-Kolbenbolzen-Baugruppe ersetzen.
Beim Ersetzen der Kolben-Kolbenbolzen-Baugruppe siehe Pleuellagerung.
Beim Ersetzen des Pleuels siehe Pleuellagerung, um die Pleuellagerschale auszuwählen.
: Beispielkennzeichnungen : Klasse Durchmesser Kleinendauge : Klasse Durchmesser Pleuelfuß : Viskositätsklasse (Gewichtsklasse) : Zylindernummer : Verwaltungscode : Verwaltungscode Sicherstellen, dass die Vorderseiten-Markierung
am Pleuellagerdeckel zur Motorvorderseite zeigt.
Werkseitige Gradierung der Teile:
Ersatzteile gelten nur für Klasse „0“.
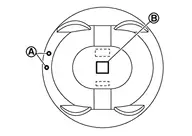
: Frontmarkierung : Zweidimensionaler Code Einheit: mm (in)
Innendurchmesser Pleuelbuchse * 23.000 - 23.006
(0.9055 - 0.9057)Kolbenbolzenbohrung, Durchmesser 22.995 - 22.999
(0.9053 - 0.9055)Kolbenbolzen, Außendurchmesser 22.989 - 22.993
(0.9051 - 0.9052)*: Nach dem Einbau in die Pleuelstange
ZYLINDERBLOCK-VERZUG
Die Dichtung auf der Zylinderblockfläche mit einem Schaber entfernen und außerdem Motoröl, Ablagerungen, Kohlenstoff oder andere Verunreinigungen beseitigen.
Die Verformung der Zylinderblock-Oberseite an mehreren Punkten in sechs Richtungen messen
, , , , undmit einem Haarlineal (A) und einer Fühlerlehre (handelsübliches Werkstattwerkzeug) (B).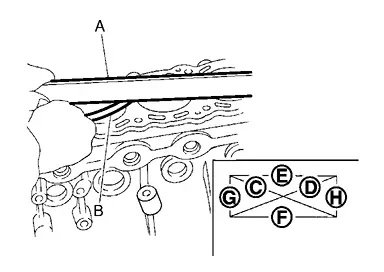
Grenzwert : Siehe Zylinderblock. Bei Überschreitung des Grenzwerts Zylinderblock ersetzen.
INNENDURCHMESSER DES HAUPTLAGERSITZES
Unteren Zylinderblock einbauen
ohne Hauptlager einzubauen und die unteren Zylinderblock-Schrauben mit dem vorgegebenen Drehmoment anzuziehen. Zum Anzugsverfahren siehe Zerlegen und Zusammenbau.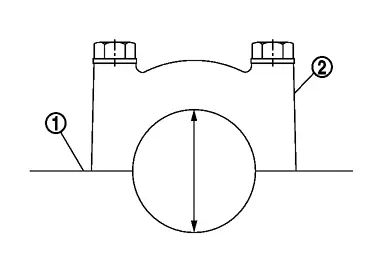
Den Innendurchmesser der Hauptlageraufnahme mit einer Bohrungsmessuhr messen.
Standard : Siehe Zylinderblock. Liegt der Wert außerhalb der Vorgabe, Zylinderblock ersetzen.
und unteren Zylinderblock nur als Baugruppe.
KOLBENSPIEL IM ZYLINDERLAUFBAHN
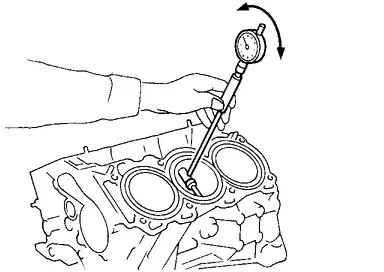
Zylinderbohrung Innendurchmesser
Die Zylinderbohrung mit einer Bohrungsmessuhr an sechs verschiedenen Punkten jedes Zylinders auf Verschleiß, Unrundheit und Konizität messen.
undRichtungen bei, undverläuft in Längsrichtung des Motors.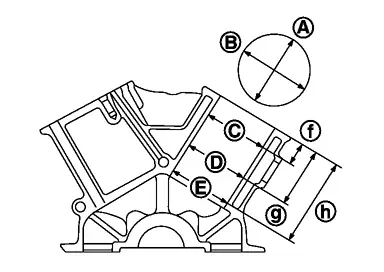

: 10 mm (0.39 in) 
: 60 mm (2.36 in) 
: 125 mm (4.92 in) Sollwert und Grenzwert : Siehe Zylinderblock. Wenn der Messwert den Grenzwert überschreitet oder Kratzer und/oder Fressspuren an der Zylinderinnenwand vorhanden sind, Zylinderinnenwand honen oder ausbohren.
Kolbenschaftdurchmesser
Außendurchmesser des Kolbenschafts mit einer Bügelmessschraube (A) messen.
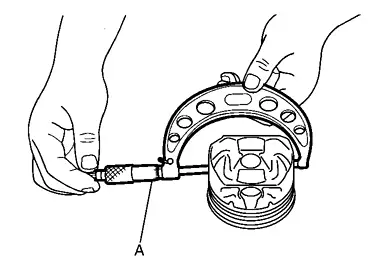
| Messpunkt | : Siehe Zylinderblock. |
| Standard |
Kolben-Zylinderbohrungsspiel
Berechnung aus Kolbenschaftdurchmesser und Zylinderbohrungs-Innendurchmesser [Richtung, Position].
|
: Richtung |
|
: Position |
|
: Position |
|
: 10 mm (0.39 in) |
|
: 60 mm (2.36 in) |
|
: 125 mm (4.92 in) |
(Spiel) = (Zylinderbohrungs-Innendurchmesser) – (Kolbenschaftdurchmesser).
| Sollwert und Grenzwert | : Siehe Zylinderblock. |
Wenn der berechnete Wert den Grenzwert überschreitet, Kolben- und Kolbenbolzen-Baugruppe ersetzen. Siehe Zylinderblock.
Zylinderbohrung nacharbeiten (ausbohren)
Das Zylinderbohrungsmaß ergibt sich aus dem Kolbenschaftdurchmesser zuzüglich des Kolben-Zylinderbohrungsspiels.
| Berechnung des Maßes nach dem Nachbohren: D = A + B – C | |
| wobei: | |
| A: Gemessener Kolbenschaftdurchmesser | |
| B: Kolben-Zylinderbohrungsspiel (Sollwert) | |
| C: Honzugabe 0.02 mm (0.0008 in) | |
| D: Bohrungsdurchmesser nach dem Ausbohren | |
Unteres Zylindergehäuse montieren und mit dem vorgeschriebenen Anzugsmoment festziehen. Andernfalls können sich die Zylinderbohrungen bei der Endmontage verziehen.
Zylinderbohrungen ausbohren.
Zylinder honen, um das vorgeschriebene Kolben-Zylinderbohrungsspiel zu erreichen.
Fertige Zylinderbohrung auf Unrundheit und Konizität messen.
DURCHMESSER DES KURBELWELLEN-HAUPTLAGERZAPFENS
Außendurchmesser der Kurbelwellen-Hauptlagerzapfen mit einer Bügelmessschraube messen.
Standard : Siehe Zylinderblock. Bei Abweichung vom Sollwert das Hauptlagerspiel messen. Dann Hauptlager im Untermaß verwenden. Siehe Hauptlager.
DURCHMESSER DES KURBELWELLEN-HUBZAPFENS
Außendurchmesser des Kurbelwellen-Hubzapfens mit einer Bügelmessschraube (A) messen.

Standard : Siehe Zylinderblock. Liegt der Wert außerhalb des Sollbereichs, Pleuellagerspiel messen. Dann Lager mit Untermaß verwenden. Siehe Pleuellager.
KURBELWELLE UNRUNDHEIT UND KONISCHE FORM
An jedem Hauptlagerzapfen und Hubzapfen die Maße an vier verschiedenen Punkten gemäß Abbildung mit einer Bügelmessschraube messen.

Die Unrundheit ergibt sich aus der Differenz der Maße zwischen
 und
 beiund.
Die Konizität ergibt sich aus der Differenz der Maße zwischen
undRichtung,undPosition.Grenzwert : Siehe Zylinderblock. Überschreitet der Messwert den Grenzwert, Kurbelwelle nacharbeiten oder ersetzen.
Bei Nacharbeit das Lagerspiel des nachgearbeiteten Hauptlagerzapfens und/oder Hubzapfens messen. Dann Hauptlager und/oder Pleuellager auswählen. Siehe Hauptlager und/oder Pleuellager.
RUNDLAUFABWEICHUNG DER KURBELWELLE
V-Block auf eine präzise ebene Platte legen und die Lagerzapfen an beiden Enden der Kurbelwelle abstützen.

Eine Messuhr senkrecht auf den Hauptlagerzapfen Nr. 3 setzen.
Kurbelwelle drehen und dabei die Zeigerbewegung der Messuhr ablesen. (Gesamtanzeige)
Sollwert und Grenzwert : Siehe Zylinderblock. Wird der Grenzwert überschritten, Kurbelwelle ersetzen.
PLEUELLAGER – ÖLSPIEL
Berechnungsmethode
Pleuellager montieren
am Pleuelund am Pleuellagerdeckel montieren und die Pleuelschrauben mit dem vorgeschriebenen Anzugsmoment festziehen. Anzugsverfahren siehe Demontage und Montage.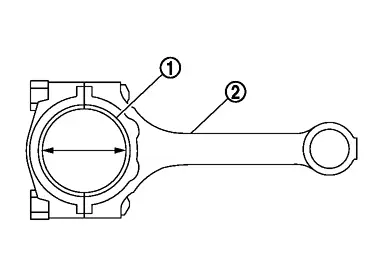
Innendurchmesser des Pleuellagers mit einer Innenmessschraube messen.
(Lagerspiel) = (Innendurchmesser Pleuellager) – (Durchmesser Kurbelwellen-Hubzapfen)
| Sollwert und Grenzwert | : Siehe Pleuellager. | |
Wenn der berechnete Wert den Grenzwert überschreitet, passendes Pleuellager anhand des Pleuelauge-Durchmessers und des Kurbelwellen-Hubzapfendurchmessers auswählen, um das vorgeschriebene Lagerspiel zu erreichen. Siehe Pleuellager.
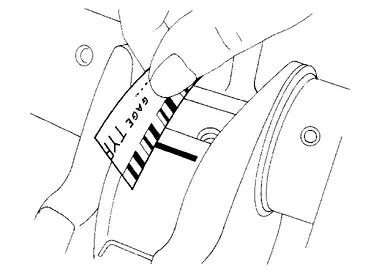
Anwendung von Plastigage
Öl und Staub vollständig von Kurbelwellen-Hubzapfen und den Lageroberflächen entfernen.
Ein Stück Plastigage etwas kürzer als die Lagerbreite abschneiden und in Kurbelwellen-Axialrichtung auflegen, dabei Ölbohrungen aussparen.
Pleuellager am Pleuel und am Pleuellagerdeckel montieren und die Pleuelschrauben mit dem vorgeschriebenen Anzugsmoment festziehen. Anzugsverfahren siehe Demontage und Montage.
Pleuellagerdeckel und Lager abnehmen und mithilfe der Skala auf der Plastigage-Tüte die Breite des Plastigage messen.
HAUPTLAGER – ÖLSPIEL
Berechnungsmethode
Hauptlager montieren
am Zylinderblockund am unteren Zylindergehäuse, und die Schrauben des unteren Zylindergehäuses mit dem vorgeschriebenen Anzugsmoment festziehen. Anzugsverfahren siehe Demontage und Montage.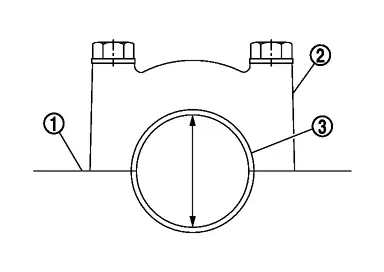
Innendurchmesser des Hauptlagers mit einer Innenmessuhr messen.
(Lagerspiel) = (Innendurchmesser Hauptlager) – (Durchmesser Kurbelwellen-Hauptlagerzapfen)
| Sollwert und Grenzwert | : Siehe Hauptlager. | |
Wenn der berechnete Wert den Grenzwert überschreitet, passendes Hauptlager anhand des Hauptlager-Innendurchmessers und des Kurbelwellen-Hauptlagerzapfendurchmessers auswählen, um das vorgeschriebene Lagerspiel zu erreichen. Siehe Pleuellager.
Anwendung von Plastigage
Motoröl und Staub vollständig von Kurbelwellen-Lagerzapfen und den Lageroberflächen entfernen.
Ein Stück Plastigage etwas kürzer als die Lagerbreite abschneiden und in Kurbelwellen-Axialrichtung auflegen, dabei Ölbohrungen aussparen.
Hauptlager am Zylinderblock und am unteren Zylindergehäuse montieren und die Schrauben des unteren Zylindergehäuses zusammen mit dem unteren Zylindergehäuse mit dem vorgeschriebenen Anzugsmoment festziehen. Anzugsverfahren siehe Demontage und Montage.
Unteres Zylindergehäuse und Lager abnehmen und mithilfe der Skala auf der Plastigage-Tüte die Breite des Plastigage messen.
HAUPTLAGER-QUETSCHHÖHE
Wird das untere Zylindergehäuse nach dem Festziehen mit dem vorgeschriebenen Anzugsmoment bei montierten Hauptlagern abgenommen,
muss das Lagerende überstehen. Anzugsverfahren siehe Demontage und Montage.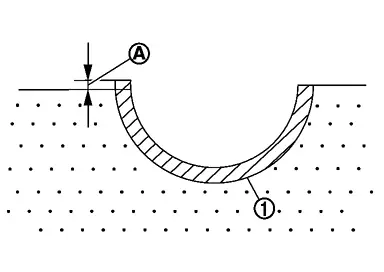
: Quetschhöhe Standard : Es muss ein Pressüberstand vorhanden sein. Werden die Vorgaben nicht erfüllt, Hauptlager ersetzen.
PLEUELLAGER-QUETSCHHÖHE
Wird der Pleuellagerdeckel nach dem Festziehen mit dem vorgeschriebenen Anzugsmoment bei montierten Pleuellagern abgenommen,
muss das Lagerende überstehen. Anzugsverfahren siehe Demontage und Montage.: Quetschhöhe Standard : Es muss ein Pressüberstand vorhanden sein. Werden die Vorgaben nicht erfüllt, Pleuellager ersetzen.
AUSSENDURCHMESSER DER SCHRAUBE DES UNTEREN ZYLINDERBLOCKS
Außendurchmesser messen
, an zwei Positionen gemäß Abbildung.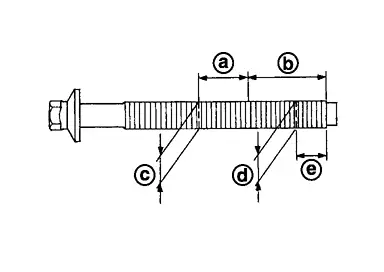
: 20 mm (0.79 in) : 30 mm (1.18 Zoll) 
: 10 mm (0.39 in) Falls eine Verringerung im
Bereich auftritt, ist dies als.Grenzwert [ – ]: 0,11 mm (0,0043 in) Bei Überschreiten des Grenzwerts (große Maßabweichung) untere Zylindergehäuse-Schraube durch eine neue ersetzen.
AUSSENDURCHMESSER DER PLEUELSCHRAUBE
Außendurchmesser [, und] an der in der Abbildung gezeigten Position messen.
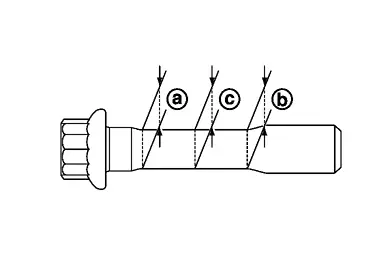
|
: Wert am Ende des kleineren Schraubendurchmessers |
|
: Wert am Ende des kleineren Schraubendurchmessers [gegenüberliegende Seite von] |
|
: Wert des kleinsten Durchmessers des kleineren Schraubenabschnitts |
Mittelwert bildenausund.
Subtrahierenvon.
| Grenzwert [ – ] |
: 0,09 mm (0,0035 in) |
Bei Überschreiten des Grenzwerts (große Maßabweichung) Schraube durch eine neue ersetzen.
ÖLSPRITZDÜSE
Düse auf Verformung und Beschädigung prüfen.
Druckluft durch die Düse blasen und auf Verstopfungen prüfen.
Falls nicht erfüllt, Öldüse reinigen oder ersetzen.
ÜBERDRUCKVENTIL DER ÖLSPRITZDÜSE
Mit einem sauberen Kunststoffstab das Rückschlagventil im Öldüsen-Überdruckventil eindrücken. Prüfen, ob sich das Ventil leichtgängig mit der vorgeschriebenen Rückstellkraft bewegt.
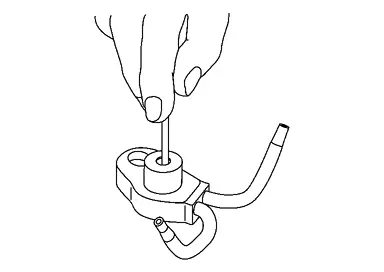
Falls nicht erfüllt, Öldüsen-Überdruckventil ersetzen.