Zylinderkopf
Explosionsdarstellung
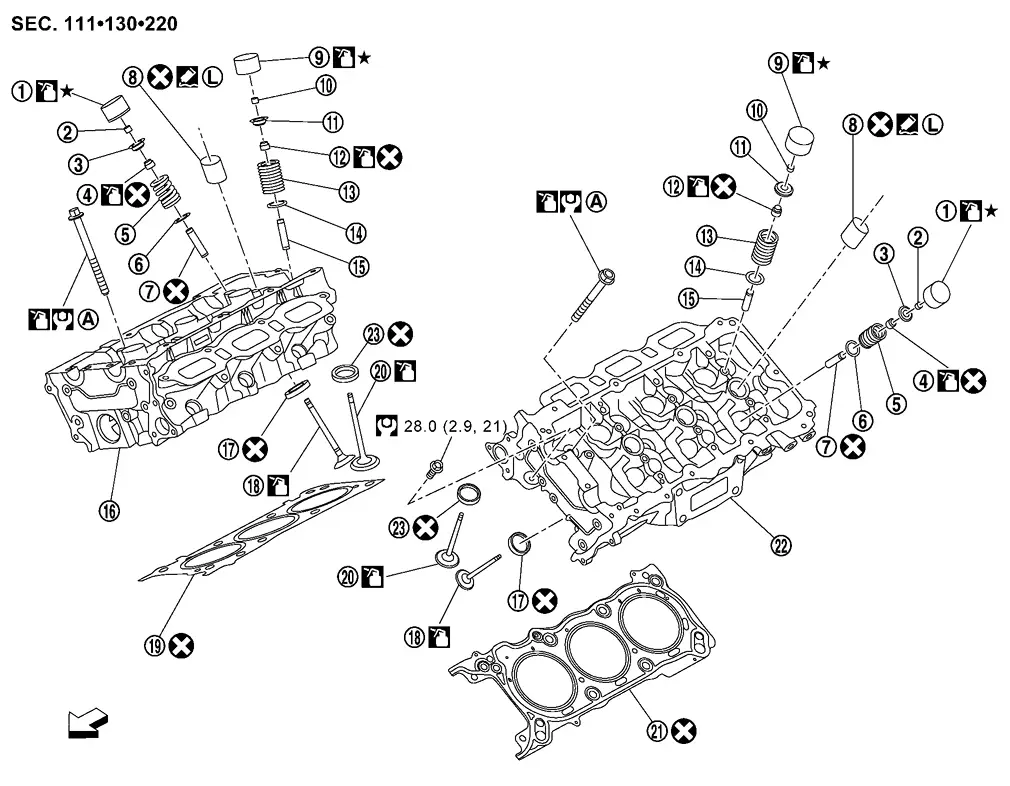
 |
Ventilstößel (EXH) |  |
Ventilkeil (AUS) |  |
Ventilfederteller (AUS) |
 |
Ventilschaftdichtring (AUS) |  |
Ventilfeder (AUS) |  |
Ventilfedersitz (AUS) |
 |
Ventilführung (AUS) |  |
Zündkerzenrohr |  |
Ventilstößel (INT) |
 |
Ventilkeil (EIN) |  |
Ventilfederteller (EIN) |  |
Ventilschaftdichtring (EIN) |
 |
Ventilfeder (EIN) |  |
Ventilfedersitz (EIN) |  |
Ventilführung (EIN) |
 |
Zylinderkopf (Bank 1) |  |
Ventilsitz (AUS) |  |
Ventil (AUS) |
 |
Zylinderkopfdichtung (Bank 1) |  |
Ventil (EIN) |  |
Zylinderkopfdichtung (Bank 2) |
 |
Zylinderkopf (Bank 2) |  |
Ventilsitz (EIN) | ||
 |
Beim Anziehen die Montagereihenfolge einhalten. Siehe Aus- und Einbau. | ||||
| : Motorvorderseite | |||||
 |
: N·m (kg-m, ft-lb) | ||||
 |
: Nach jeder Demontage immer ersetzen. | ||||
 |
: Mit Öl zu schmieren. | ||||
  : Dichtstelle mit Schraubensicherungsmittel. |
|||||
 |
: Mit passender Dicke auswählen. | ||||
Ausbau und Einbau
AUSBAU
Folgende Teile ausbauen:
Ansaugkrümmer: Siehe Aus- und Einbau.
Zündkerze: Siehe Aus- und Einbau.
Ventildeckel: Siehe Aus- und Einbau.
Ansaugkrümmer: Siehe Aus- und Einbau.
Kraftstoffleitung und Einspritzventil-Baugruppe: Siehe Aus- und Einbau.
Steuerkette: Siehe Aus- und Einbau.
Nockenwelle: Siehe Aus- und Einbau.
Turbolader: Siehe Aus- und Einbau.
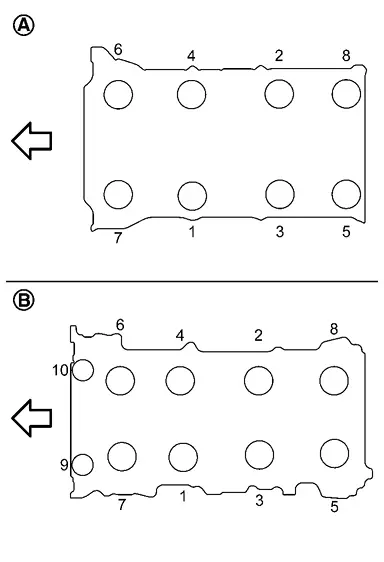
Zylinderkopfschrauben in der Reihenfolge 8 bis 1 lösen (Bank 1), und für (Bank 2 ), von 10 bis 1 gemäß Abbildung mit Zylinderkopfschrauben-Schlüssel (handelsübliches Werkstattwerkzeug) und Elektrowerkzeug lösen, um die Zylinderköpfe (Bank 1 und Bank 2) abzunehmen.
| : Motorvorderseite |
Zylinderkopfdichtungen entfernen.
Ventilstößel ausbauen.
Einbaupositionen kennzeichnen und getrennt lagern, damit nichts verwechselt wird.
Ventilkeile ausbauen.
Ventilfeder mit dem Ventilfeder-Spanner [SST: KV10116200 (NI-26336-A)] (A), dem Aufsatz [SST: KV10115900 (NI-26336-20)] (C) und dem Adapter [SST: KV10109220 ( — )] (B) zusammendrücken. Ventilkeile mit einem Magnetstab entnehmen.

Federteller, Ventilfeder und Federsitz abnehmen.
Ventilschaft zur Brennraumseite drücken und Ventil ausbauen.
Einbaupositionen kennzeichnen und getrennt lagern, damit nichts verwechselt wird.
Ventilschaftdichtring mit dem Ventilschaftdichtring-Abzieher [SST: KV10107902 (NI-38959)] (A) entfernen.
Ventilsitz entfernen, falls der Ventilsitz ersetzt werden muss.
Alten Sitz ausbohren, bis er zusammenbricht. Das Bohren darf nicht über die Unterseite der Sitzaufnahme im Zylinderkopf hinausgehen. Tiefenanschlag der Maschine entsprechend einstellen. Siehe Zylinderkopf.
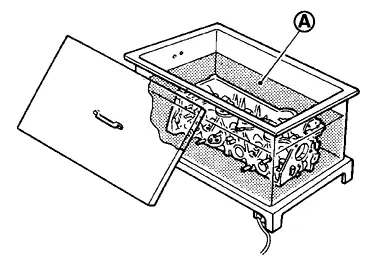
Ventilführung entfernen, falls die Ventilführung ersetzt werden muss. Zum Entfernen der Ventilführung den Zylinderkopf durch Eintauchen in erhitztes Öl auf 110 bis 130 °C erwärmen..
EINBAU
Falls die Ventilführung in Schritt 10 (ZERLEGEN) entfernt wurde, diese wieder einbauen.
Durch Ventilführung im Übermaß [0,2 mm (0,008 in)] ersetzen.
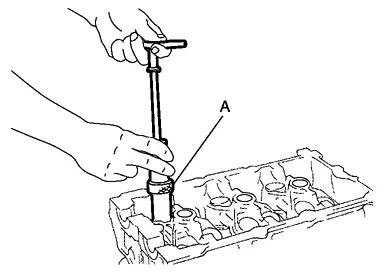
Mit der Ventilführungsreibahle (handelsübliches Werkzeug) (A) die Ventilführungsbohrung im Zylinderkopf aufreiben.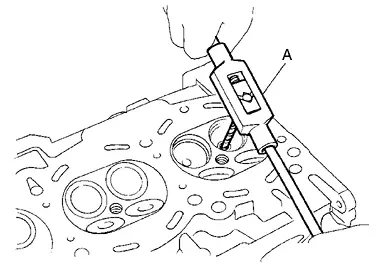
| Übermaß (Service) [0,2 mm (0,008 in)]: | ||
| : Siehe Zylinderkopf. | ||
. 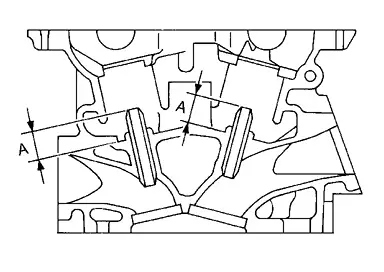
| Überstand (A) | ||
| : Siehe Zylinderkopf. | ||
| Standard | : Siehe Zylinderkopf. |
Falls der Ventilsitz in Schritt 9 (ZERLEGEN) entfernt wurde, diesen wieder einbauen.
Durch Ventilsitz im Übermaß [0.5 mm (0.020 in)] ersetzen.
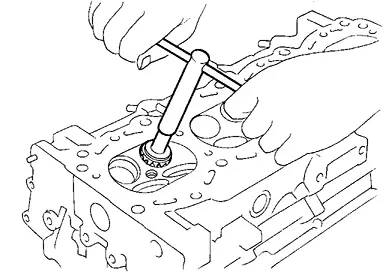
Aufnahmedurchmesser im Zylinderkopf aufreiben für den Ersatzventilsitz.

| Übermaß (Service) [0,5 mm (0,020 in)]: | |
| : Siehe Zylinderkopf. | |
Unbedingt kreisförmig und konzentrisch zur Mitte der Ventilführung reiben. So sitzt das Ventil korrekt.
. 
Neue Ventilschaftdichtringe wie folgt einbauen. Neues Motoröl auf Dichtlippe und Stoßstelle des neuen Ventilschaftdichtrings auftragen. Mit dem Ventilschaftdichtring-Einpressdorn [SST: KV10115600 (NI-38958)] (A) den Ventilschaftdichtring auf die in der Abbildung gezeigte Höhe einpressen. gemäß Abbildung.
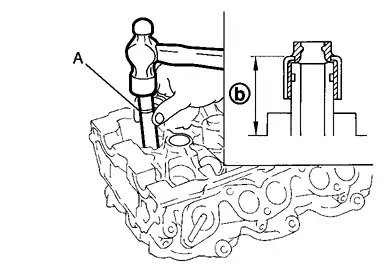
| Höhe(EIN) |
: 14,3 - 14,9 mm (0,563 - 0,587 Zoll) |
| Höhe(AUS) |
: 15,75 - 16,35 mm (0,6201 - 0,6437 in) |
Federsitz einbauen.
Ventil einbauen.
Neue Zylinderkopfdichtungen einbauen.
Kurbelwelle drehen, bis Kolben 1 im oberen Totpunkt (OT) steht.
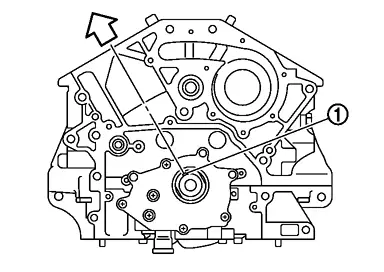
|
: Kurbelwellenpassfeder |
| : Seite Bank 1 |
Die Kurbelwellen-Passfeder muss gemäß Abbildung mit der Zylindermittellinie (Bank 1) fluchten.
Zylinderkopf einbauen und die Zylinderkopfschrauben gemäß Abbildung in numerischer Reihenfolge wie folgt festziehen:
|
: Bank 1 |
|
: Bank 2 |
| : Motorvorderseite |
Zylinderkopfschrauben-Schlüssel [Spezialwerkzeug: ST10120000 (NI-24239-01)] und Elektrowerkzeug verwenden.
: 40 N·m Zylinderkopfschrauben in der Reihenfolge 1 bis 8 um 115 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).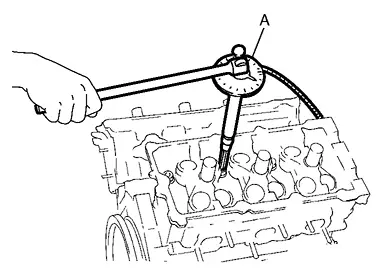
Anzugswinkel auf der Skalenplatte des Winkelschlüssels prüfen.
: 28 N·m Ventilfeder (mit Ventilfedersitz) einbauen.
Die Seite mit großem Durchmesser der Ventilfeder (Seite Ventilfedersitz) zum Zylinderkopf einbauen.
.
: Ventilfedersitz Kennfarbe prüfen
der Ventilfeder.Lufteinlass : Rosa Auslass : Gelb
Ventilfederteller einbauen.
Ventilkegelstück einbauen.
Ventilfeder mit dem Ventilfeder-Spanner [SST: KV10116200 (NI-26336-A)] (A), dem Aufsatz [SST: KV10115900 (NI-26336-20)] (C) und dem Adapter [SST: KV10109220 ( — )] (B) zusammendrücken. Ventilkeile mit einem Magnetstab einsetzen.
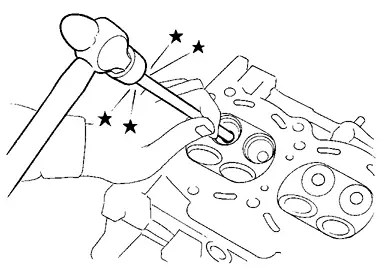
Nach dem Einbau das Ende des Ventilschafts leicht mit einem Kunststoffhammer abklopfen, um den korrekten Sitz zu prüfen.
Ventilstößel einbauen.
In der ursprünglichen Position einbauen.
Zündkerzenrohr einbauen.
Zündkerzenrohr wie folgt einpressen:
Hochfestes Schraubensicherungsmittel oder ein gleichwertiges Produkt verwenden.
Zündkerzenrohr mit einem Dorn so einpressen, dass seine Höhe (A) dem Maß in der Abbildung entspricht.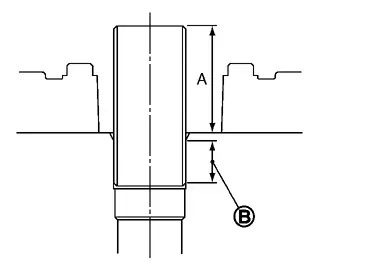
|
: Auftragsbereich des hochfesten Schraubensicherungsmittels |
| Standard-Einpresshöhe: | |
| : 37,7 - 38,7 mm (1,484 - 1,524 in) | |
Zündkerze einbauen. Siehe Aus- und Einbau.
Nach diesem Schritt in umgekehrter Reihenfolge des Ausbaus einbauen.
Prüfung
PRÜFUNG NACH DER DEMONTAGE
Zylinderkopfschrauben, Außendurchmesser
Die Zylinderkopfschrauben werden im Streckgrenzbereich (Plastic-Zone-Verfahren) angezogen. Sobald die Differenz der Größe
undden Grenzwert überschreitet, durch neue Schrauben ersetzen.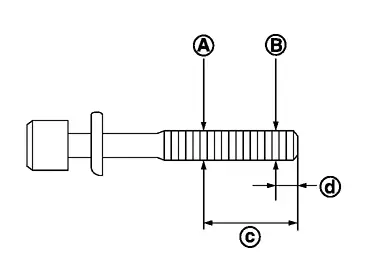

: 50,5 mm (1,988 in) 
: 11 mm (0.43 in) Grenzwert [ - ]: 0,16 mm (0,0063 in) Tritt eine Verringerung des Außendurchmessers an einer anderen Stelle als
auf, diese Stelle alsMesspunkt verwenden.
Verzug des Zylinderkopfs
Mit einem Kratzer Öl, Zunder, Dichtungsreste, Dichtmittel und Kohlenstoffablagerungen von der Oberfläche des Zylinderkopfs entfernen.
An mehreren Stellen der Unterseite des Zylinderkopfs den Verzug in sechs Richtungen messen., ,  ,
 ,
 , und
 ).
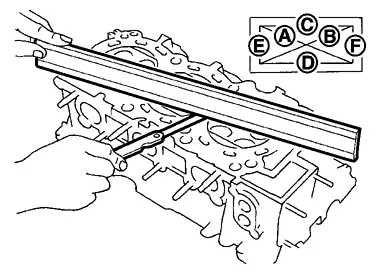
| Grenzwert | : Siehe Zylinderkopf. |
Bei Überschreitung des Grenzwerts Zylinderkopf ersetzen.
Ventilabmessungen
Die Abmessungen jedes Ventils prüfen. Die Sollwerte siehe Zylinderkopf.
Liegen die Abmessungen außerhalb des Sollbereichs, das Ventil ersetzen und den Ventilsitztragebild prüfen. Siehe „VENTILSITZTRAGBILD“.
Ventilführungsspiel
Ventilschaftdurchmesser
Den Durchmesser des Ventilschafts mit Messschraube (A) messen.
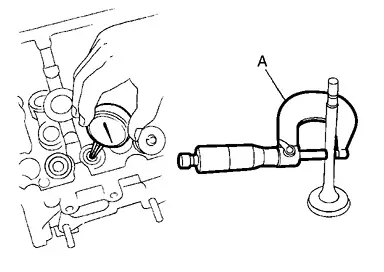
Standard : Siehe Zylinderkopf.
Innendurchmesser der Ventilführung
Den Innendurchmesser der Ventilführung mit Innenmessgerät messen.
Standard : Siehe Zylinderkopf.
Ventilführungsspiel
(Ventilführungsspiel) = (Innendurchmesser der Ventilführung) – (Ventilschaftdurchmesser)
Standard : Siehe Zylinderkopf.
Überschreitet der berechnete Wert den Grenzwert, das Ventil und/oder die Ventilführung ersetzen. Muss die Ventilführung ersetzt werden, siehe Aus- und Einbau.
Ventilsitztragebild
Nach Bestätigung, dass die Abmessungen von Ventilführungen und Ventilen innerhalb der Vorgaben liegen, dieses Verfahren durchführen.
Preußischblau (oder Bleiweiß) auf die Anlagefläche des Ventilsitzes auftragen, um das Ventil-Tragbild auf der Oberfläche zu prüfen.
Prüfen, ob das Tragbild rundum durchgehend ist.
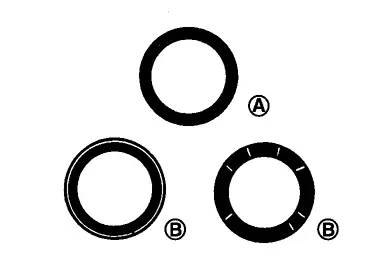
: i.O. : NG Falls nicht, das Ventil nachschleifen, um die Ventilpassung einzustellen, und erneut prüfen. Bleibt die Dichtfläche auch nach der erneuten Prüfung „NG“, den Ventilsitz ersetzen. Siehe Explosionsdarstellung.
Rechtwinkligkeit der Ventilfeder
Einen Anschlagwinkel (A) seitlich an die Ventilfeder anlegen und die Feder drehen. Den maximalen Spalt zwischen Federoberseite und Anschlagwinkel messen
zwischen Federoberseite und Anschlagwinkel.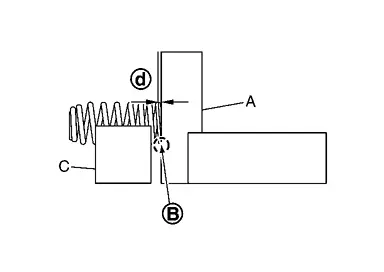
: Anlage C : V-Block Grenzwert : Siehe Zylinderkopf. Bei Überschreitung des Grenzwerts Ventilfeder ersetzen.
Ventilfederabmessungen und Ventilfederkraft
Die Ventilfederkraft bei der vorgegebenen Federlänge prüfen.
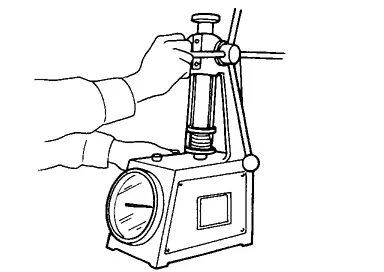
Standard : Siehe Zylinderkopf. Liegt die Einbaukraft oder die Kraft bei geöffnetem Ventil außerhalb des Sollwerts, die Ventilfeder ersetzen.
PRÜFUNG NACH DEM EINBAU
Dichtheitsprüfung
Die folgenden Schritte beschreiben die Prüfung auf Flüssigkeits- und Schmierstoffaustritt.
Vor dem Motorstart die Füllstände, einschließlich Motorkühlmittel und Motoröl, prüfen. Liegt ein Füllstand unter der vorgeschriebenen Menge, auf den Sollstand auffüllen. Siehe Betriebsstoffe und Schmiermittel.
Zur Prüfung auf Kraftstoffaustritt wie folgt vorgehen.
Zündschalter auf Stellung „ON“ drehen (Motor aus). Bei anliegendem Kraftstoffdruck in der Kraftstoffleitung die Verbindungsstellen auf Kraftstoffaustritt prüfen.
Motor starten. Bei erhöhter Motordrehzahl die Anschlussstellen erneut auf Kraftstoffaustritt prüfen.
Motor laufen lassen und auf ungewöhnliche Geräusche und Vibrationen achten.
Motor gründlich warm laufen lassen, um zu prüfen, ob kein Kraftstoff sowie kein Öl oder andere Flüssigkeiten, einschließlich Motoröl und Motorkühlmittel, austreten.
Luft aus Leitungen und Schläuchen der betreffenden Systeme entlüften, z. B. im Kühlsystem.
Nach dem Abkühlen des Motors Öl- und Flüssigkeitsstände, einschließlich Motoröl und Motorkühlmittel, erneut prüfen. Bei Bedarf auf den vorgegebenen Stand nachfüllen.
Übersicht der Prüfpunkte: Positionen Vor dem Starten des Motors Motor läuft Nach dem Abstellen des Motors Kühlmittel Füllstand Leckage Füllstand Motoröl Füllstand Leckage Füllstand Getriebeöl / Getriebeflüssigkeit Modelle mit AT und CVT Leckage Füllstand / Leckage Leckage Modelle mit MT Füllstand / Leckage Leckage Füllstand / Leckage Andere Öle und Flüssigkeiten* Füllstand Leckage Füllstand Kraftstoff Leckage Leckage Leckage Abgase — Leckage — *: Servolenkungsflüssigkeit, Bremsflüssigkeit usw.