Información general, Carrocería. Soldadura de piezas de plástico
- Soldadura de grieta de hasta 100 mm de longitud
- Pestaña de soldadura
Soldadura de grieta de hasta 100 mm de longitud
Soldadura de grieta de hasta 100 mm de longitud
– → Gr. rep. 52; Reparación de deformaciones.
Importante
● Ambos lados de la grieta deben quedar enfrentados en estado sin tensión.
– → Gr. rep. 52; Preparación de reparaciones de plástico.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Piezas de plástico pintadas
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P120.
– Sople los residuos de lijado.

– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Todos los vehículos (continuación)
Si la pieza de plástico no tiene un espesor reducido:
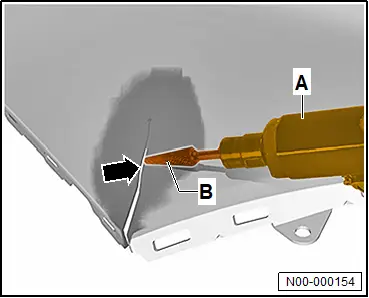
– Use una fresa cónica comercial -B- para fresar un bisel en forma de V por el interior y el exterior a lo largo de la grieta -flecha-.
– Sople los residuos de fresado.
– Alinee la grieta -flecha- a ras.
Continúa
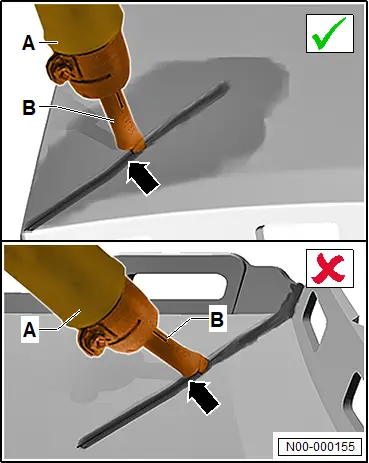
– Inserte la boquilla de soldadura en cuña -B- en el soplador de aire caliente -A-.
– Use la boquilla de soldadura en cuña -B- a la temperatura de soldadura para soldar por puntos la pieza de plástico a lo largo de la grieta -flecha-.
Importante
● La línea de contacto de la boquilla de soldadura en cuña -B- debe guiarse paralela a la superficie.
● Si la línea de contacto de la boquilla de soldadura en cuña -B- no se guía paralela a la superficie, se eliminará material.
Nota
La primera pasada de soldadura se realiza sin aportar material para crear una línea de unión entre los bordes de la grieta. Esta línea de unión es la base para la aportación de material.

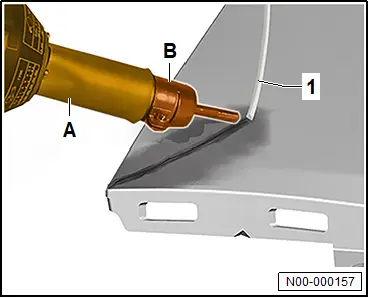
– Use un cuchillo comercial -A- para biselar el extremo de la varilla de soldadura -1-.
– Asegúrese de que la varilla de soldadura -1- esté limpia y en buen estado.

– Inserte la boquilla adaptadora para soldadura -B- en el soplador de aire caliente -A-.
– Coloque la varilla de soldadura -1- con el lado biselado en el extremo de la grieta.
– Mueva el soplador de aire caliente -A- con un movimiento de vaivén.
– Use el soplador de aire caliente -A- para calentar la varilla de soldadura -1- y la pieza de carrocería hasta que la varilla de soldadura y la pieza de carrocería se ablanden al mismo tiempo.
– Presione la varilla de soldadura -1- en la zona de la grieta para aportar material.
Importante
● La presión sobre la varilla de soldadura -1- debe ser suficiente para que la varilla se una a la pieza de carrocería. La varilla de soldadura -1- no debe deformar ni romper el bisel en forma de V.
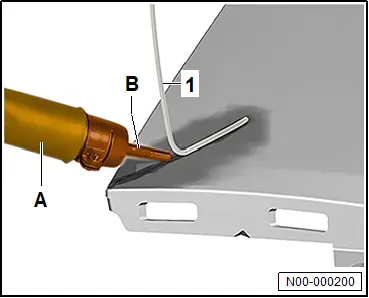
– Guíe la varilla de soldadura -1- verticalmente a lo largo de la trayectoria de la grieta.
Importante
● La varilla de soldadura -1- debe sostenerse con un ángulo de 80º a 90º respecto a la superficie.
– Mueva el soplador de aire caliente -A- a lo largo de la grieta.
– Seleccione la velocidad de soldadura de forma que:
♦ el material no se descomponga ni se deforme.
♦ la varilla de soldadura -1- se una al elemento de fijación de la carrocería.
Una vez soldada la grieta:
– Deje enfriar el elemento de fijación de la carrocería.
– Separe el exceso de varilla de soldadura.
Continúa
– Repita el procedimiento en el otro lado del elemento de fijación de la carrocería.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
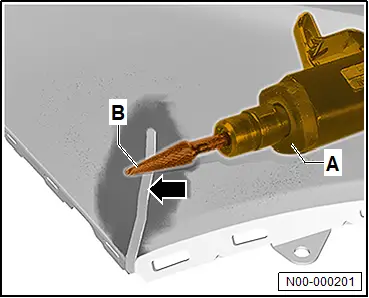
– Utilice una fresa cónica de venta en el mercado -B- para eliminar el exceso de material de la costura de soldadura -flecha-.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P120.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Aplique imprimación -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.

– Aplique un cordón de adhesivo de 2 cm -flecha- sobre la pieza de prueba.
– Asegúrese de que los dos componentes del adhesivo para plástico -A- estén completamente mezclados.
– Aplique adhesivo para plástico -A- → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Use una espátula comercial para extender el cordón de adhesivo -flecha-.

– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Lije la zona de reparación con una lijadora orbital comercial -A- y papel de lija de grano P150.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
Pestaña de soldadura
Pestaña de soldadura
– → Gr. rep. 52; Preparación de reparaciones de plástico.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
– Utilice una fresa cónica de venta en el mercado -B- para fresar un chaflán en forma de V por el interior y el exterior a lo largo de la grieta -1-.
– Sople los residuos de fresado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.

– Inserte la boquilla de soldadura en cuña -B- en el soplador de aire caliente -A-.
– Alinee la lengüeta -1- a ras.

– Utilice la boquilla de soldadura en forma de cuña -B- y el soplador de aire caliente -A- a la temperatura de soldadura para soldar por puntos la lengüeta en toda su longitud.
Importante
● La línea de contacto de la boquilla de soldadura en cuña -B- debe guiarse paralela a la superficie.
● Si la línea de contacto de la boquilla de soldadura en cuña -B- no se guía paralela a la superficie, se eliminará material.
Nota
La primera pasada de soldadura se realiza sin aplicar material para crear una línea de unión entre los bordes. Esta línea de unión es la base para la aplicación del material.
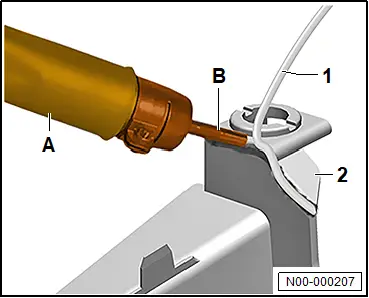
– Use un cuchillo comercial -A- para biselar el extremo de la varilla de soldadura -1-.
– Asegúrese de que la varilla de soldadura -1- esté limpia y en buen estado.

– Inserte la boquilla adaptadora para soldadura -B- en el soplador de aire caliente -A-.
– Coloque la varilla de soldadura -1- con el lado biselado.
– Mueva el soplador de aire caliente -A- con un movimiento de vaivén.
– Utilice el soplador de aire caliente -A- para calentar la varilla de soldadura -1- y la lengüeta -2- hasta que la varilla de soldadura -1- y la lengüeta -2- se reblandezcan al mismo tiempo.
– Presione la varilla de soldadura -1- en la zona de la grieta para aportar material.
Importante
● La presión sobre la varilla de soldadura -1- debe ser suficiente para que la varilla se una a la pieza de carrocería. La varilla de soldadura -1- no debe deformar ni romper el bisel en forma de V.

– Guíe la varilla de soldadura -1- verticalmente a lo largo de la trayectoria de la grieta.
Importante
● La varilla de soldadura -1- debe sostenerse con un ángulo de 80º a 90º respecto a la superficie.
– Mueva el soplador de aire caliente -A- a lo largo de la grieta.
– Seleccione la velocidad de soldadura de forma que:
♦ el material no se descomponga ni se deforme.
♦ la varilla de soldadura -1- se una al elemento de fijación de la carrocería.

Una vez soldada completamente la grieta:
– Deje enfriar el elemento de fijación de la carrocería.
– Separe el exceso de varilla de soldadura.
Continúa
– Repita el procedimiento en el otro lado del elemento de fijación de la carrocería.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.
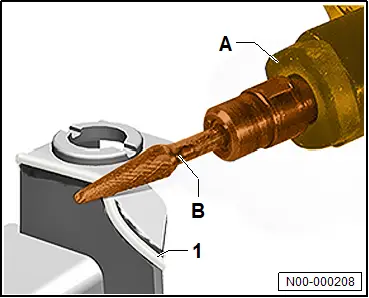
– Utilice una fresa cónica de venta en el mercado -B- para eliminar el exceso de material de la costura de soldadura -1-.
– Sople los residuos de lijado.
– Limpie la zona de reparación con limpiador para plástico → Gr. rep. 52; Instrucciones de procesamiento – productos originales.