Inspección
1. INSPECCIONAR CONJUNTO DE LA CULATA
(a) Usando una regla de precisión y un calibrador de espesores, mida la alabeo de las superficies de contacto donde la culata contacta con el conjunto del bloque de cilindros y los colectores.
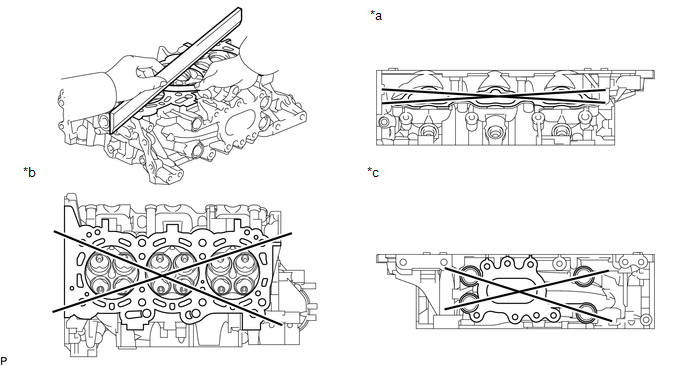 Texto en la ilustración
*a |
Lado de admisión |
*b |
Lado del bloque de cilindros |
*c |
Lado de escape |
- |
- |
Alabeo estándar:
Elemento | Condición especificada |
|---|---|
Lado del bloque de cilindros |
0 a 0.05 mm (0 a 0.00197 pulg.) |
Lado de escape |
0 a 0,08 mm (0 a 0,00315 pulg.) |
Lado de admisión |
0 a 0,08 mm (0 a 0,00315 pulg.) |
Alabeo máximo:
0,10 mm (0,00394 pulg.)
Si el alabeo es superior al máximo, reemplace el conjunto de la culata.
2. INSPECCIONAR LA CULATA EN BUSCA DE GRIETAS
(a) Usando un líquido penetrante, compruebe si hay grietas en los conductos de admisión, los conductos de escape y la superficie de los cilindros.
Si hay grietas, reemplace el conjunto de la culata.
3. INSPECCIONAR VÁLVULA DE ADMISIÓN
(a) Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro estándar del vástago de válvula:
5,470 a 5,485 mm (0,215 a 0,216 pulg.)
Si el vástago de válvula no está dentro de las especificaciones, compruebe la holgura de aceite.
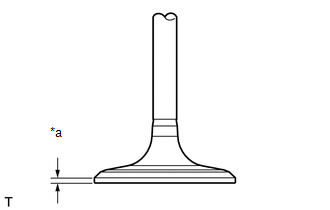
(b) Usando un calibre de nonio, mida el espesor del margen de la cabeza de la válvula. Texto en la ilustración
Espesor estándar del margen: 1.0 mm (0.0394 in.) Espesor mínimo del margen: 0.5 mm (0.0197 pulg.) Si el espesor del margen es inferior al mínimo, reemplace la válvula de admisión. |
 |
(c) Usando un calibre de nonio, mida la longitud total de la válvula.
Longitud total estándar:
105,85 mm (4,17 pulg.)
Longitud total mínima:
105,35 mm (4,15 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula de admisión.
4. INSPECCIONAR VÁLVULA DE ESCAPE
(a) Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro estándar del vástago de válvula:
5,465 a 5,480 mm (0,215 a 0,216 pulg.)
Si el vástago de válvula no está dentro de las especificaciones, compruebe la holgura de aceite.
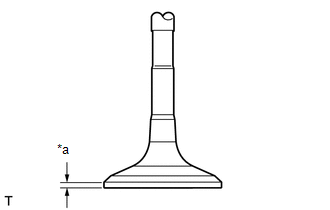
(b) Usando un calibre de nonio, mida el espesor del margen de la cabeza de la válvula. Texto en la ilustración
Espesor estándar del margen: 1.0 mm (0.0394 in.) Espesor mínimo del margen: 0.5 mm (0.0197 pulg.) Si el espesor del margen es inferior al mínimo, reemplace la válvula de escape. |
 |
(c) Usando un calibre de nonio, mida la longitud total de la válvula.
Longitud total estándar:
110,40 mm (4,35 pulg.)
Longitud total mínima:
109,90 mm (4,33 pulg.)
Si la longitud total es menor que el mínimo, reemplace la válvula de escape.
5. INSPECCIONAR ASIENTO DE LA VÁLVULA DE ADMISIÓN
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula.
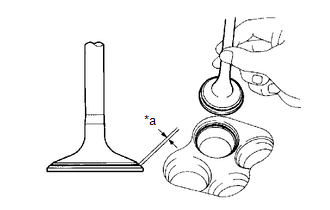
(c) Compruebe la cara de la válvula y el asiento del resorte de válvula siguiendo el procedimiento siguiente: Texto en la ilustración
(1) Si aparece azul de Prusia en toda la cara de la válvula, la cara es circular. Si no, reemplace la válvula. (2) Si aparece azul de Prusia en todo el asiento de la válvula, la guía y la cara de la válvula son concéntricas. Si no es así, rectifique el asiento de la válvula. (3) Compruebe que el asiento del muelle de válvula contacta con la parte central de la cara de la válvula con una anchura de 1,1 a 1,5 mm (0,0433 a 0,0591 pulg.). |
 |
6. INSPECCIONAR ASIENTO DE LA VÁLVULA DE ESCAPE
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula.
(c) Compruebe la cara de la válvula y el asiento del resorte de válvula siguiendo el procedimiento siguiente: Texto en la ilustración
(1) Si aparece azul de Prusia en toda la cara de la válvula, la cara es circular. Si no, reemplace la válvula. (2) Si aparece azul de Prusia en todo el asiento de la válvula, la guía y la cara de la válvula son concéntricas. Si no es así, rectifique el asiento de la válvula. (3) Compruebe que el asiento del muelle de válvula contacta con la parte central de la cara de la válvula con una anchura de 1,3 a 1,7 mm (0,0512 a 0,0669 pulg.). |
|
7. INSPECCIONAR MUELLE DE COMPRESIÓN INTERIOR
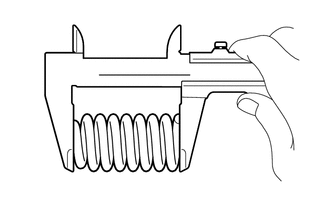
(a) Usando un calibre de nonio, mida la longitud libre del muelle de compresión interior. Longitud libre estándar: 54,53 mm (2,147 pulg.) |
 |
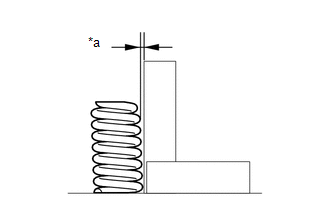
(b) Usando una escuadra de acero, mida la desviación del resorte de compresión interno. Texto en la ilustración
Desviación máxima: 1.0 mm (0.0394 in.) Ángulo máximo (referencia): 2° Si la desviación es mayor que el máximo, reemplace el resorte de compresión interior. |
 |
8. INSPECCIONAR LA HOLGURA DE ACEITE DEL CASQUILLO DE GUÍA DE VÁLVULA
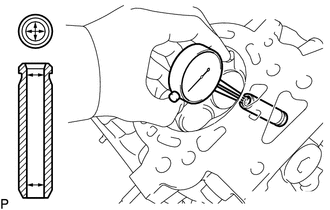
(a) Usando un calibre de interiores, mida el diámetro interior del casquillo de la guía de válvula. Diámetro interior estándar del casquillo: 5.510 a 5.530 mm (0.217 a 0.218 in.) |
 |
(b) Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo de guía de válvula.
Holgura de aceite estándar:
Elemento | Condición especificada |
|---|---|
Admisión |
0.025 a 0.060 mm (0.000984 a 0.00236 in.) |
Escape |
0.03 a 0.065 mm (0.00118 a 0.00256 in.) |
Holgura de aceite máxima:
Elemento | Condición especificada |
|---|---|
Admisión |
0,08 mm (0,00315 in.) |
Escape |
0.085 mm (0.00335 in.) |
Si la holgura es mayor que el máximo, reemplace la válvula y el casquillo de guía de válvula.
9. INSPECCIONAR LA HOLGURA AXIAL DEL ÁRBOL DE LEVAS
(a) Inspeccione la holgura axial del árbol de levas del banco 1.
(1) Instale los árboles de levas de la bancada 1 (Consulte la página ).
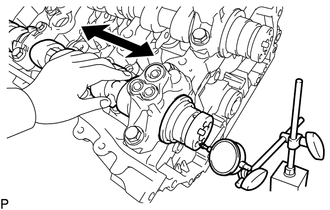
(2) Con un comparador de carátula, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás. Holgura axial estándar: 0.08 a 0.13 mm (0.00315 a 0.00512 in.) Holgura axial máxima: 0.15 mm (0.00591 in.) Si la holgura axial es mayor que el máximo, reemplace el conjunto de la carcasa del árbol de levas. Si la superficie de empuje está dañada, reemplace el árbol de levas. |
 |
(b) Inspeccione la holgura axial del árbol de levas del banco 2.
(1) Instale los árboles de levas de la bancada 2 (Consulte la página ).
(2) Con un comparador de carátula, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
Holgura axial estándar:
0.08 a 0.13 mm (0.00315 a 0.00512 in.)
Holgura axial máxima:
0.15 mm (0.00591 in.)
Si la holgura axial es mayor que el máximo, reemplace el conjunto de la carcasa del árbol de levas. Si la superficie de empuje está dañada, reemplace el árbol de levas.
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Tacoma: cada respuesta trae una explicación y un enlace a la página del manual.