Осмотр
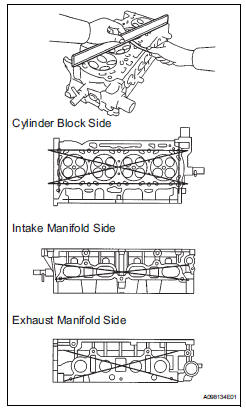
- Проверьте головку блока цилиндров на деформацию
- Используя прецизионную линейку и щуп, измерьте деформацию контактных поверхностей блока цилиндров и коллекторов.
Если деформация превышает максимальное значение, замените головку блока цилиндров в сборе.
- Проверьте головку блока цилиндров на трещины
- Используя капиллярный метод контроля (цветную дефектоскопию), проверьте камеру сгорания, впускные и выпускные каналы и поверхность блока цилиндров на наличие трещин.
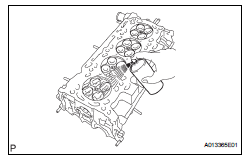
- Проверьте седло клапана
- Нанесите тонкий слой берлинской лазури на рабочую фаску клапана.
- Слегка прижмите клапан к седлу.
Примечание:
Не проворачивайте клапан.
- Проверьте рабочую фаску клапана и седло в соответствии со следующей процедурой.
- Если синяя краска появилась по всей окружности 360° рабочей фаски, клапан соосен. Если нет, замените клапан.
- Если синяя краска появилась по всей окружности 360° седла клапана, направляющая и фаска соосны. Если нет, прошлифуйте седло клапана (см. страницу em-87).
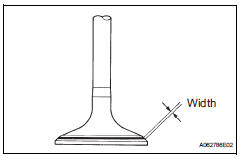
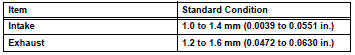
- Проверьте, что контактная полоса на седле находится по центру рабочей фаски клапана и имеет заданную ширину.
- Проверьте узел шестерни привода ГРМ распределительного вала
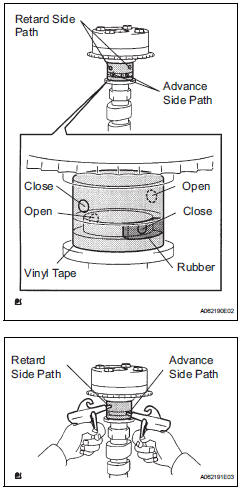
- Проверьте фиксатор зубчатого шкива распределительного вала.
- Зажмите распределительный вал в тисках и убедитесь, что зубчатый шкив распределительного вала зафиксирован.
Будьте осторожны, не повредите распределительный вал.
- Выведите фиксирующий штифт.
- Заклейте 4 масляных канала опорной шейки распредвала виниловой лентой, как показано на иллюстрации.
В канавке распределительного вала предусмотрены 2 канала опережения. Заглушите один из каналов резиновой пробкой.
- Пробейте ленту на канале опережения и на канале запаздывания с противоположной стороны канавки.
- Подайте сжатый воздух давлением примерно 200 кПа (2,0 кгс/см², 28 фунт/кв.дюйм) в каналы, ленту на которых пробили в процедуре выше.
- Убедитесь, что зубчатый шкив распределительного вала поворачивается в направлении опережения при сбросе давления воздуха в канале запаздывания.
Эта операция выводит фиксирующий штифт из положения максимального запаздывания.
- Когда зубчатый шкив распределительного вала достигнет положения максимального опережения, извлеките воздушный пистолет сначала из канала запаздывания, затем из канала опережения.
Не извлекайте сначала воздушный пистолет из канала опережения. Шкив может резко сместиться в сторону запаздывания и сломать фиксирующий штифт.
- Проверьте плавность вращения.
- Несколько раз поверните зубчатый шкив распределительного вала в пределах его рабочего диапазона, но не доводите до положения максимального запаздывания. Убедитесь, что шкив вращается плавно.
Не используйте воздушный пистолет для проверки плавности хода.
- Проверьте фиксацию в положении максимального запаздывания.
- Убедитесь, что зубчатый шкив распределительного вала зафиксирован в положении максимального запаздывания.
- Проверьте распределительный вал
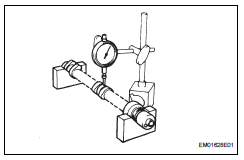
- Проверьте распределительный вал на биение.
- Установите распределительный вал на призмы.
- Индикатором часового типа измерьте круговое биение по центральной шейке.
Если круговое биение больше максимального, замените распредвал.
- Проверьте кулачки распределительного вала.
- С помощью микрометра измерьте высоту кулачка.
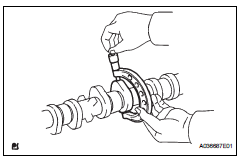
Стандартная высота кулачка: от 47,306 до 47,406 мм (от 1,8624 до 1,8664 дюйм.) Минимальная высота кулачка: 47,196 мм (1,8581 дюйм.)
Если высота кулачка меньше минимального значения, замените распределительный вал.
- Проверьте шейки распределительного вала.
- С помощью микрометра измерьте диаметр шейки.
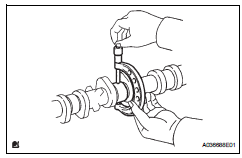
Стандартный диаметр шейки
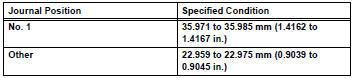
Если диаметр шейки не соответствует техническим данным, проверьте масляный зазор.
- Проверьте распределительный вал № 2
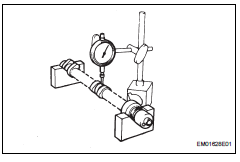
- Проверьте распределительный вал на биение.
- Установите распределительный вал на призмы.
- Индикатором часового типа измерьте круговое биение по центральной шейке.
Если радиальное биение превышает максимальное значение, замените распределительный вал № 2.
- Проверьте кулачки распределительного вала.
- С помощью микрометра измерьте высоту кулачка.
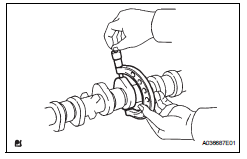
Стандартная высота кулачка: от 45,983 до 46,083 мм (от 1,8104 до 1,8143 дюйм.) Минимальная высота кулачка: 45,873 мм (1,8060 дюйм.)
Если высота кулачка меньше минимального значения, замените распределительный вал № 2.
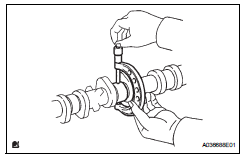
- Проверьте шейки распределительного вала.
- С помощью микрометра измерьте диаметр шейки вала.
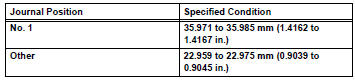
Если диаметр шейки не соответствует техническим данным, проверьте масляный зазор.
- Проверьте масляный зазор распределительного вала
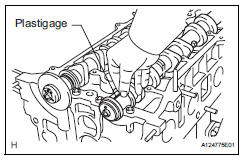
- Очистите 10 крышек подшипников и шейки распределительных валов.
- Установите 2 распределительных вала на головку блока цилиндров.
- Уложите полоску пластигейджа на каждую шейку распределительного вала.
- Установите 10 крышек подшипников (см. страницу em-84).
Не поворачивайте распределительный вал.
- Снимите 10 крышек подшипников распределительного вала № 2 (см. страницу em-60) и распределительного вала (см. страницу em-61).
- Измерьте ширину сплющенного пластигейджа в самой широкой точке.
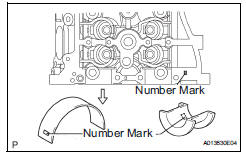
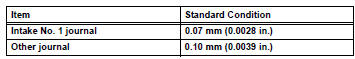
Стандартный масляный зазор
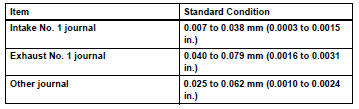
Максимальный масляный зазор
Примечание:
Полностью удалите пластигейдж после измерения.
Если масляный зазор на шейке № 1 больше максимального значения, подберите новый подшипник и установите его.
Если масляный зазор на остальных шейках больше максимального значения, замените головку блока цилиндров в сборе или распределительный вал.
Стандартный диаметр посадочного отверстия под шейку в головке блока цилиндров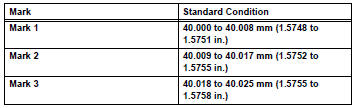
Стандартная толщина стенки подшипника

Стандартный диаметр шейки распределительного вала: от 35,971 до 35,985 мм (от 1,4162 до 1,4167 дюйм.)
- Проверьте осевой зазор распределительного вала
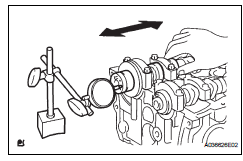
- Установите 2 распределительных вала (см. страницу em-84).
- С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
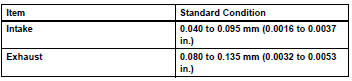
Максимальный осевой зазор
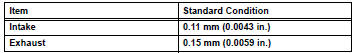
Если осевой зазор больше максимального значения, замените головку блока цилиндров.
Если на упорных поверхностях распределительного вала обнаружены повреждения, замените распределительный вал.
- Проверьте толкатель клапана
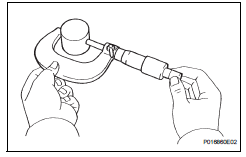
- С помощью микрометра измерьте диаметр толкателя.
Если диаметр не соответствует спецификации, замените толкатель клапана.
- Проверьте масляный зазор толкателя клапана
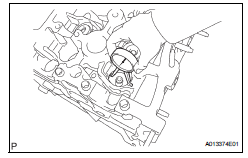
- С помощью нутромера измерьте диаметр отверстия под толкатель клапана в головке блока цилиндров.
Если диаметр не соответствует спецификации, замените головку блока цилиндров в сборе.
- Из измеренного диаметра отверстия под толкатель в головке блока вычтите измеренный диаметр толкателя клапана.
Если зазор больше максимального значения, замените толкатель клапана. При необходимости замените головку блока цилиндров в сборе.
- Проверьте внутреннюю пружину сжатия
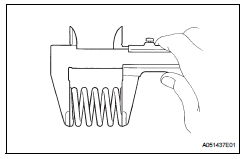
- С помощью штангенциркуля измерьте свободную длину пружины клапана.
Если длина не соответствует спецификации, замените внутреннюю пружину сжатия.
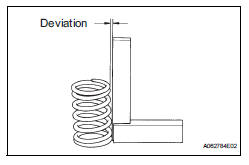
- С помощью угольника измерьте отклонение от перпендикулярности внутренней пружины клапана.
Если отклонение больше максимального значения, замените внутреннюю пружину сжатия.
- Проверьте впускной клапан
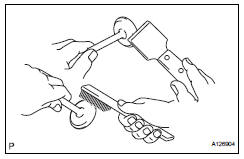
- С помощью шабера удалите нагар с головки клапана.
- С помощью проволочной щетки тщательно очистите клапан.
- С помощью штангенциркуля измерьте общую длину клапана.
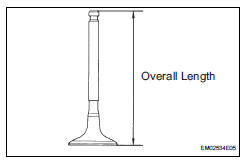
Стандартная общая длина: 101,71 мм (4,0043 дюйм.) Минимальная общая длина: 101,21 мм (3,9846 дюйм.)
Если общая длина меньше минимальной, замените впускной клапан.
- С помощью микрометра измерьте диаметр стержня клапана.
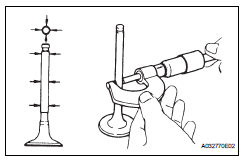
Стандартный диаметр стержня клапана: от 5,470 до 5,485 мм (от 0,2154 до 0,2159 дюйм.)
Если длина не соответствует спецификации, замените впускной клапан.
- С помощью штангенциркуля измерьте толщину кромки головки клапана.
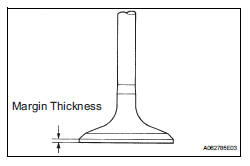
Стандартная толщина торцевой кромки: 1,25 мм (0,0492 дюйм.) Минимальная толщина торцевой кромки: 1,05 мм (0,0413 дюйм.)
Если длина не соответствует спецификации, замените впускной клапан.
- Проверьте выпускной клапан
- С помощью шабера удалите нагар с головки клапана.
- С помощью проволочной щетки тщательно очистите клапан.
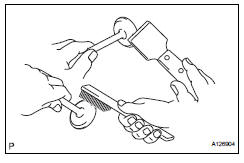
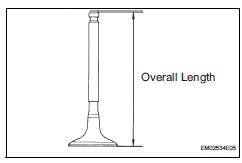
- С помощью штангенциркуля измерьте общую длину клапана.
Если общая длина меньше минимальной, замените выпускной клапан.
- С помощью микрометра измерьте диаметр стержня клапана.

Стандартный диаметр стержня клапана: от 5,465 до 5,480 мм (от 0,2152 до 0,2158 дюйм.)
Если общая длина меньше минимальной, замените выпускной клапан.
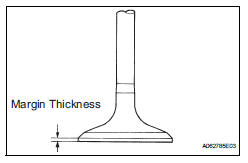
- С помощью штангенциркуля измерьте толщину кромки головки клапана.
Если общая длина меньше минимальной, замените выпускной клапан.
- Проверьте направляющую втулку впускного клапана
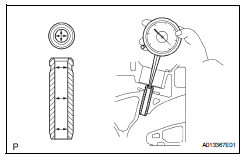
- Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Если внутренний диаметр не соответствует спецификации, замените направляющую втулку впускного клапана.
- Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Если зазор больше максимального значения, замените клапан и направляющую втулку впускного клапана.
- Проверьте направляющую втулку выпускного клапана

- Используя нутромер, измерьте внутренний диаметр направляющей втулки.
Если внутренний диаметр не соответствует спецификации, замените направляющую втулку выпускного клапана.
- Из измеренного внутреннего диаметра направляющей втулки вычтите измеренный диаметр стержня клапана.
Если зазор больше максимального значения, замените клапан и направляющую втулку выпускного клапана.
- Проверьте болт крепления головки блока цилиндров
- С помощью штангенциркуля измерьте длину болтов головки от опорной поверхности до конца.
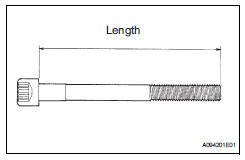
Стандартная длина болта: от 141,3 до 142,7 мм (от 5,563 до 5,618 дюйм.) Максимальная длина болта: 144,2 мм (5,677 дюйм.)
Если длина болта больше максимального значения, замените болт крепления головки блока цилиндров.
- Проверьте выпускной коллектор

- С помощью поверочной линейки и щупа измерьте коробление поверхности, прилегающей к головке блока цилиндров.
Если коробление больше максимального значения, замените выпускной коллектор.
Проверьте себя
Короткий тест по Toyota RAV4: после ответа — пояснение и ссылка на страницу руководства.