Reparaturverfahren und Vorsichtsmaßnahmen
- Grundlagen der Karosseriereparatur
- Schadensdiagnose
- Schadensprüfung
- Karosserie-Richtgerät
- Reparaturtechniken mit Karosserie-Richtgerät
- Reparaturverfahren für das Ziehen
- Austausch von Blechteilen
- Teilweiser Austausch von Blechteilen (geschweißtes Blechteil)
- Verwendung von Karosseriefüller (Spachtel) und Schleifen
- Reparatur von Rost und Korrosion
Grundlagen der Karosseriereparatur Nissan Ariya 2026
Grundlagen der Karosseriereparatur
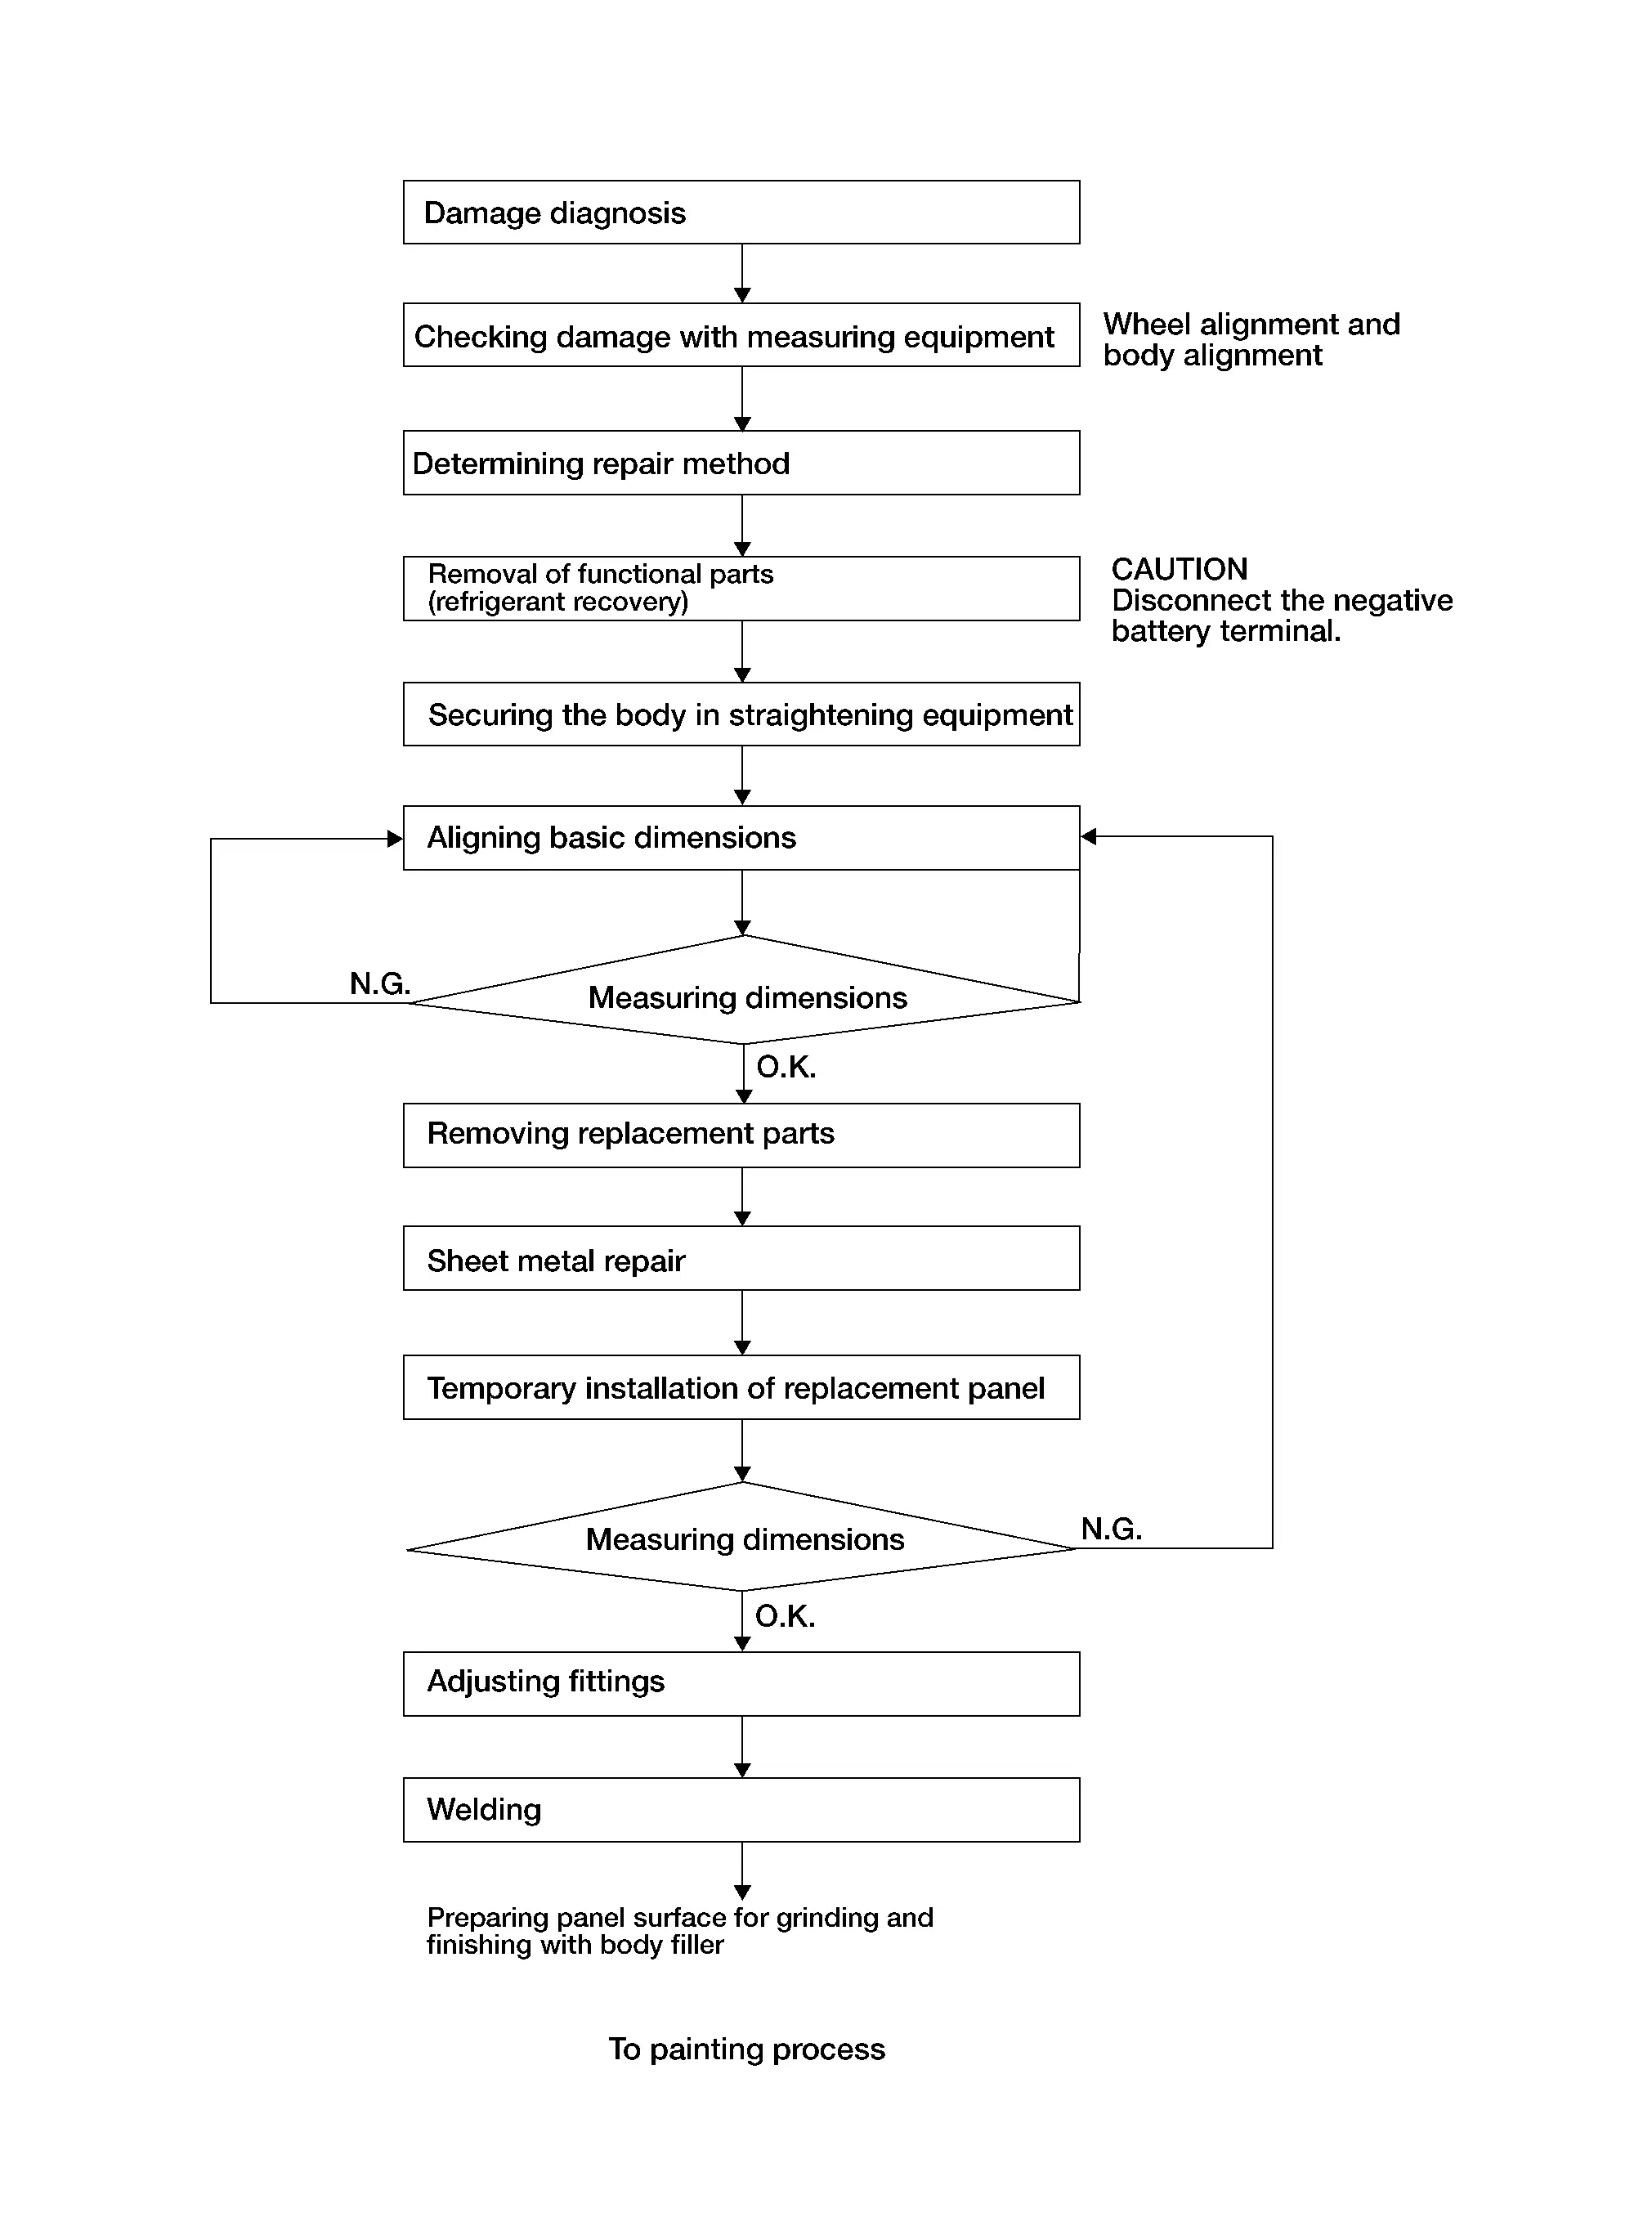
Bei Kollisionen entstehen viele Arten von Schäden. Daher sollte das für den Schaden geeignete Reparaturverfahren gewählt werden. Dieser Abschnitt beschreibt die Reparaturverfahren für größere Schäden und die Anwendung der wichtigsten Werkzeuge.
ABLAUFDIAGRAMM KAROSSERIEREPARATUR
Schadensdiagnose Nissan Ariya erste Generation
Schadensdiagnose: Grundlagen
Was ist Kraft?
Kraft verändert die Form von Gegenständen und den Bewegungszustand.
Formel zur Berechnung der Kraft [F]
F= m + a
[m: Masse in kg, a: Beschleunigung in m/s2]
Die Formel erklärt die Einflussfaktoren auf die Kraftstärke bei einer Kollision. Die Aufprallkraft hängt von der Masse und der Beschleunigung bzw. Verzögerung des Nissan Ariya ab.
Bei einer Kollision wird das Fahrzeug durch die einwirkende Kraft beschädigt. Die Kraft verändert die Form des Nissan Ariya, da sie den Bewegungszustand verändert. Es gibt 5 Elemente der Kraft, die zu berücksichtigen sind.
Die fünf Elemente der Kraft
Es gibt 3 Hauptelemente der Kraft: Größe, Richtung und Angriffspunkt. Für die Schadensdiagnose ist es wichtig, diese zu verstehen, und zusätzlich die 2 weiteren Aspekte „Anzahl der Stöße“ und „Reihenfolge der Stöße“ zu berücksichtigen.
Detaillierte Erläuterung siehe unten:
| Die drei Hauptelemente | 1. Kraftgröße |
| 2. Kraftrichtung | |
| 3. Kraftangriffspunkt |
| Weitere Aspekte | 1. Die Größe wird durch die Länge dargestellt |
2. Die Richtung durch einen Pfeil |
|
| 3. Der Angriffspunkt durch die Spitze | |
| 4. Anzahl der Stöße | |
| 5. Reihenfolge der Stöße |
Was ist Energie?
Formel zur Berechnung der kinetischen Energie [EK]
EK = 1/2 ● m ● v2
[m: Masse in kg, v: Geschwindigkeit in m/s]
Die Formel zeigt, dass die kinetische Energie proportional zur Masse und zum Quadrat der Geschwindigkeit ist. Bei einem Unfall wird nicht die gesamte kinetische Energie als Schaden am Nissan Ariya oder am anderen Objekt aufgenommen.
Die Energie des Objekts wird in andere Energieformen umgewandelt, etwa in Wärme, Schall, Reibung und in eine Veränderung der Position des Nissan Ariya durch Drehung.
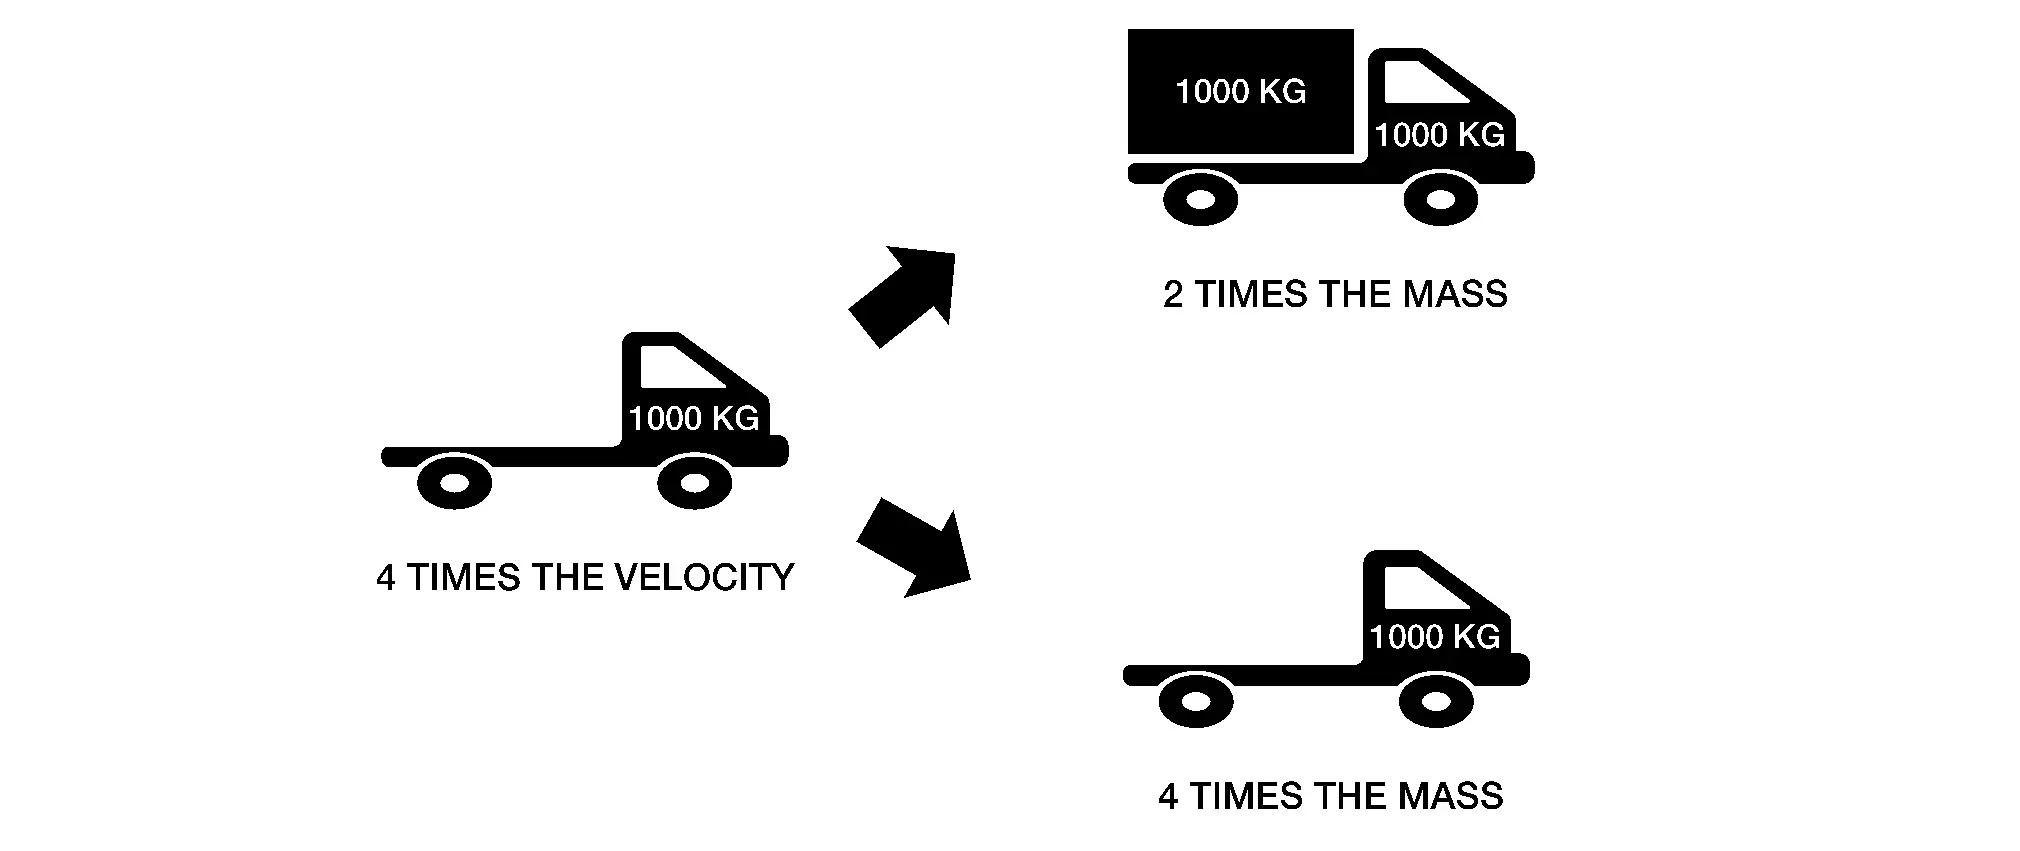
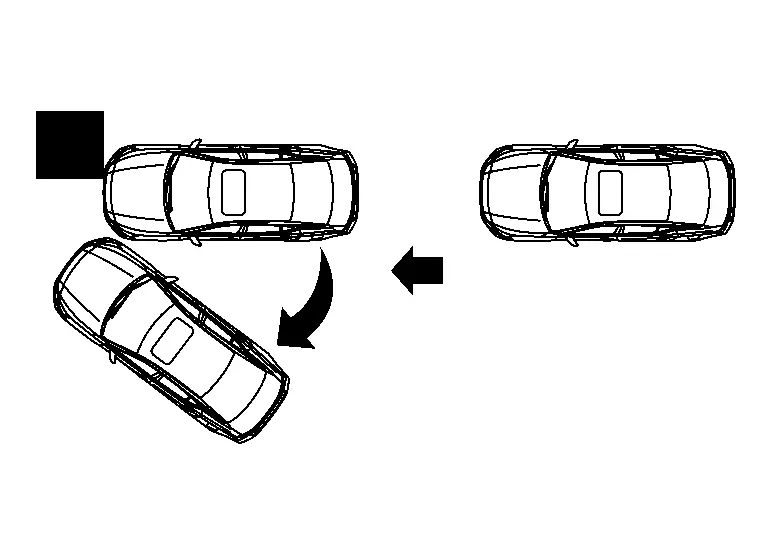
Abhängig von der Kraft, die auf ein Objekt am Fahrzeug einwirkt, hängt davon, wie weit die Energie in der Karosseriestruktur des Nissan Ariya absorbiert wird, vom Aufbau des Fahrzeugs ab.

Wir betrachten Kraft und die verschiedenen Arten von Verformungen, die an einem Objekt, Teil oder einer Struktur auftreten können.
Verformungen an Blechteilen
Elastische Verformung
Wirkt eine geringe Kraft auf ein Blechteil, das sich dabei leicht verformt und nach dem Entfernen der Kraft in seine ursprüngliche Form oder Gestalt zurückkehrt, spricht man von elastischer Verformung. Wird ein Blechteil elastisch verformt, kehrt es immer in seine ursprüngliche Form zurück. Dies bedeutet, dass eine Dehnung stattgefunden hat. Das Material hat seine Streckgrenze nicht überschritten.

Plastische Verformung
Wird auf ein Blechteil eine Kraft ausgeübt, die es verformt, und kehrt es nach dem Entfernen der Kraft nicht in seine ursprüngliche Form zurück, so ist das Teil plastisch verformt. Dies nennt man plastische Verformung. Der Knickpunkt des Materials bedeutet, dass die Streckgrenze überschritten wurde. Bei den meisten scharfen Schäden ist der Mittelpunkt des Aufprallbereichs plastisch verformt.

Dieses Diagramm zeigt die Festigkeit im Verhältnis zur Dehnung des Materials.
Punkt drei zeigt die Zugfestigkeit. An diesem Punkt beginnt das Material sich plastisch zu verformen.
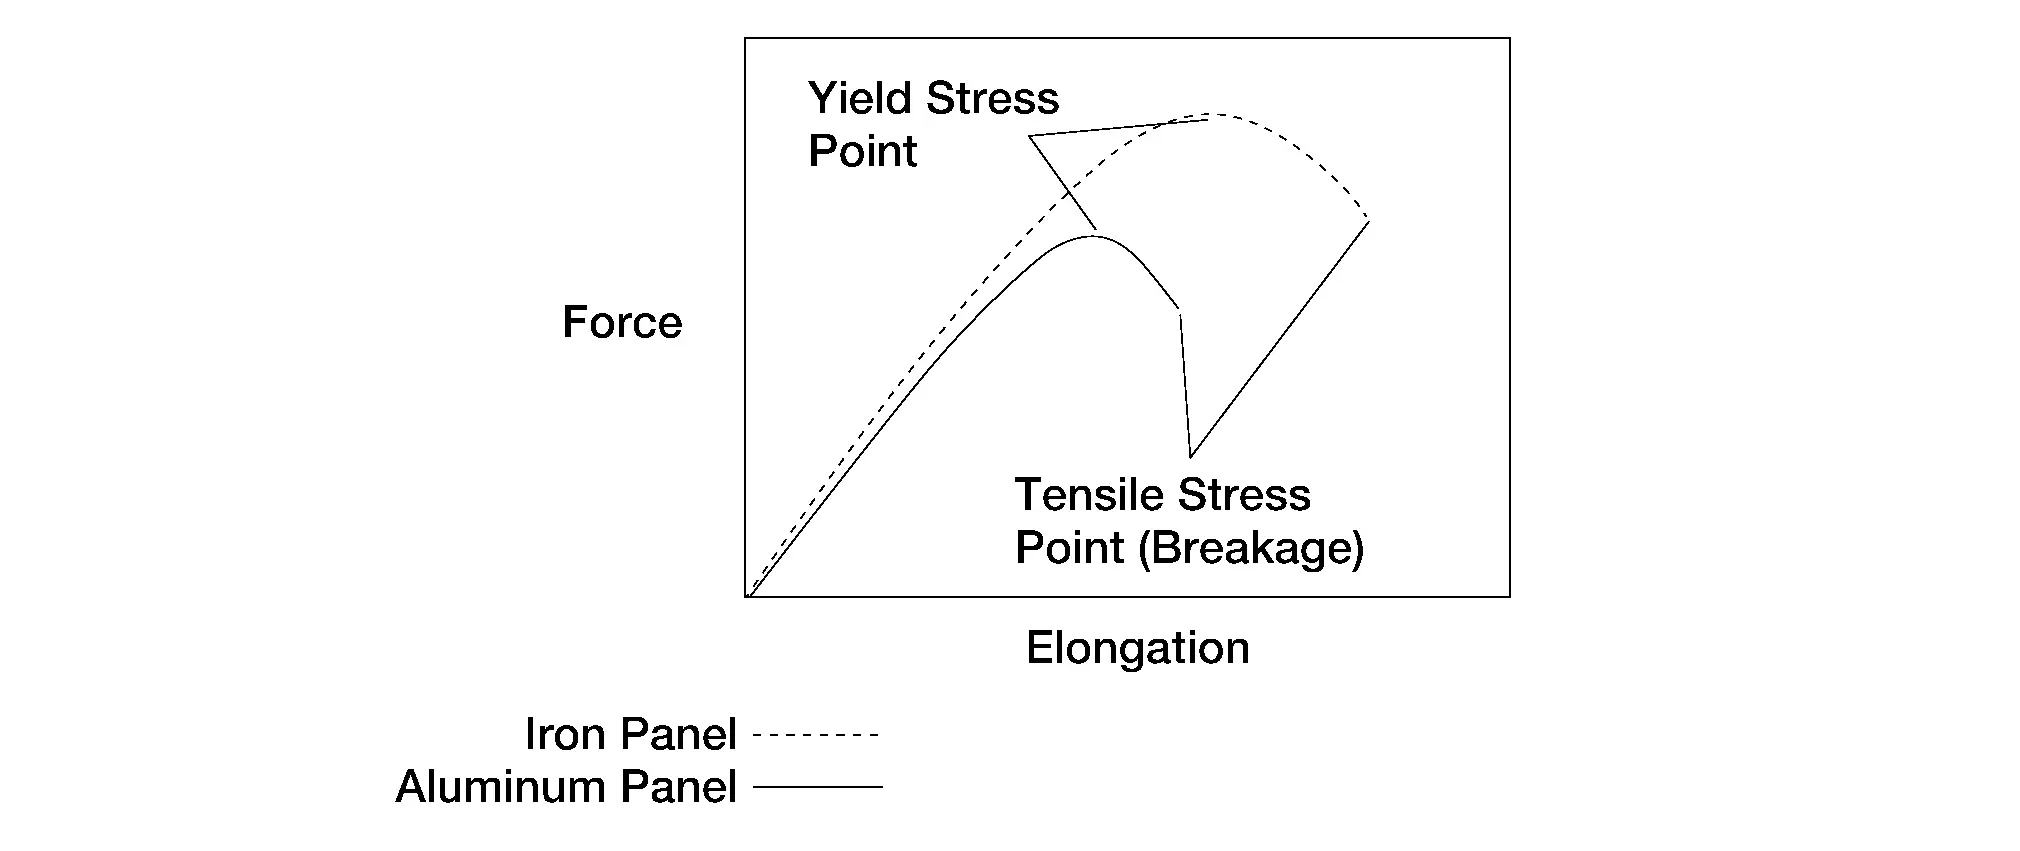
Eine Verformung tritt auf, wenn eine Kraft auf ein Objekt einwirkt und die entstehende Spannung die Grenze überschreitet, innerhalb derer das Objekt seine Form beibehalten kann.
Hier wird erläutert, welche Kraft auf Objekte einwirkt und welche Verformungen an Objekten entstehen.
Verformung von Formen an Objekten
Die folgenden Beispiele zeigen die Art der Verformung einer Form oder eines Objekts.
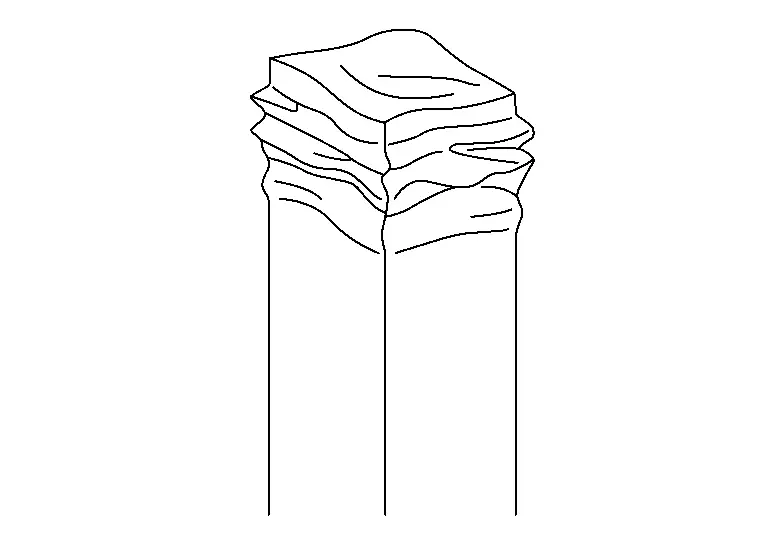
Stauchung
Stauchung entsteht, wenn eine Kraft direkt und gerade auf ein Objekt wirkt und die Form gleichmäßig und ähnlich stark ist.
Biegung
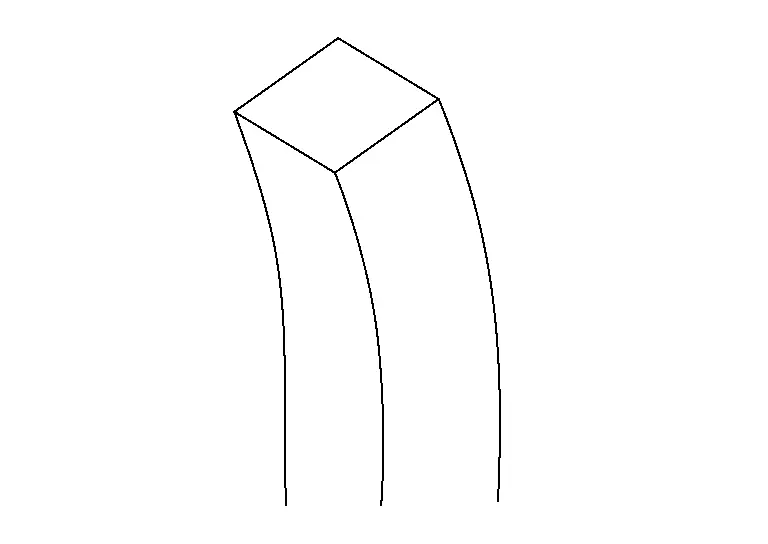
Biegung ist eine Verformung, die einseitig als gewinkelter Zug oder Druck auftreten kann. Sie tritt hauptsächlich bei indirekten Schäden auf. Da die Biegung nicht immer deutlich sichtbar ist, kann sie schwer zu erkennen sein. Entfernt man die direkt betroffenen Teile, kann es aufgrund elastischer Verformung auch wieder in die ursprüngliche Form zurückkehren. Dies hängt ebenfalls von Kraft und Material ab.
Umklappen
Knicken tritt auf, wenn eine größere Kraft auf ein Objekt oder Teil einwirkt und dessen Streckgrenze überschritten wird. Es wird auch verursacht, wenn eine Kraft aus einem Winkel oder von der Seite kommt.

Umfang oder Ausmaß des Schadens
Ermitteln Sie das Ausmaß des Schadens am gesamten Fahrzeug und an jedem Teil, um das Gesamtausmaß aus zwei Blickwinkeln zu verstehen: „Ausmaß des Schadens an Außenblechen und Außenteilen“ sowie „Ausmaß des Schadens an Innenblechen und Rahmen“.
Ausmaß des Schadens an Außenblechen und Außenteilen.
Prüfen Sie, von welchem Bereich oder Teil aus und auf welchen Bereich oder Teil der direkte oder indirekte Schaden einschließlich seiner Umgebung entstanden ist.
Ausmaß des Schadens an Innenblechen und Rahmen
Prüfen Sie tiefer liegende Innenteile, die durch den direkten sowie den indirekten Schaden an Innenblechen und Rahmenteilen betroffen sein können.
Schweregrad des Schadens
Nachdem das Ausmaß des Schadens am gesamten Fahrzeug ermittelt wurde, prüfen Sie den Schweregrad, indem Sie an einzelnen Teilen oder Bereichen nach Knicken, Beulen, Rissen, Verformungen, Wellen oder verdrehten Teilen suchen.
Verzug an Strukturen
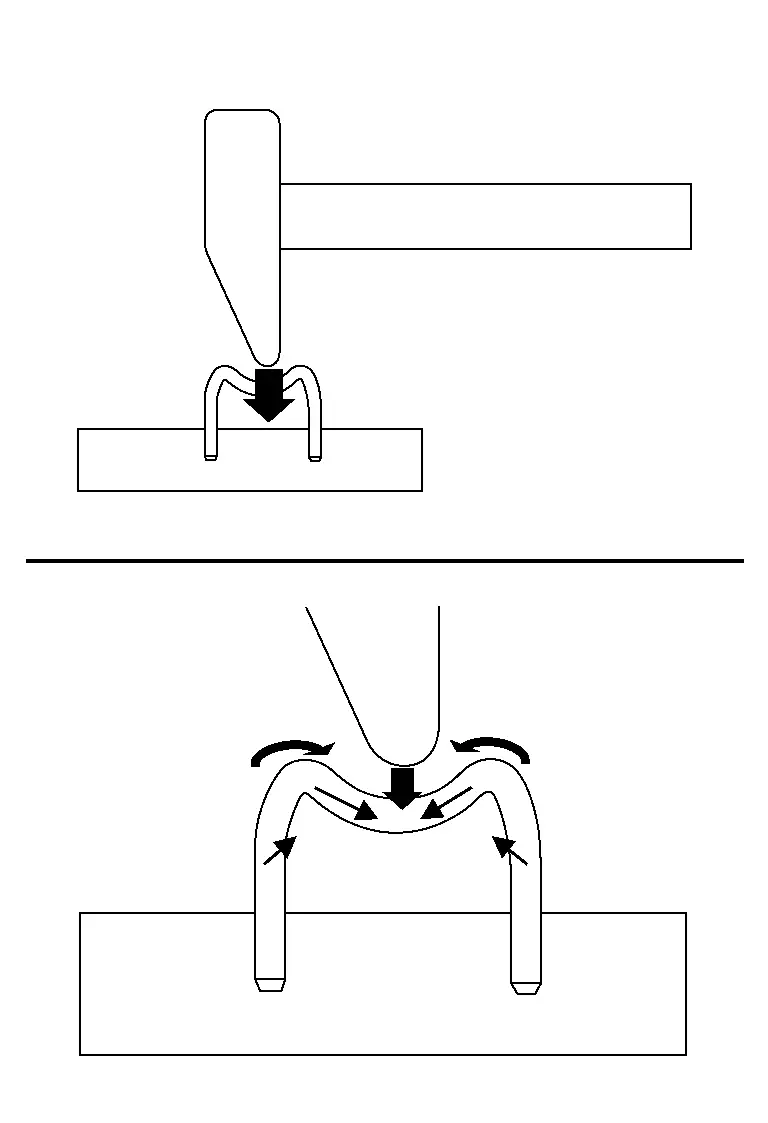
Wir betrachten die verschiedenen Kräfte, die je nach Richtung der einwirkenden Kraft Teileverformungen verursachen, unter Berücksichtigung der drei Kraftelemente. Die Grundlagen werden anhand eines Hammers und eines Nagels erläutert.
Direkte Kraft
Die Kraft wirkt direkt senkrecht auf das Blechteil oder Teil.

Die Kraft treibt den Nagel gerade in das Brett. Ist die Kraft größer, wird der Nagel tiefer eingetrieben.

Wir betrachten nun „U“-Nägel, da ihre Form der eines Fahrzeugrahmens ähnelt. Wirkt eine Kraft auf eine Seite des „U“-Nagels, wird diese Seite in das Brett getrieben. Da die andere Seite jedoch verbunden ist, wirkt auch eine Zugkraft auf die andere Seite des Aufprallbereichs.
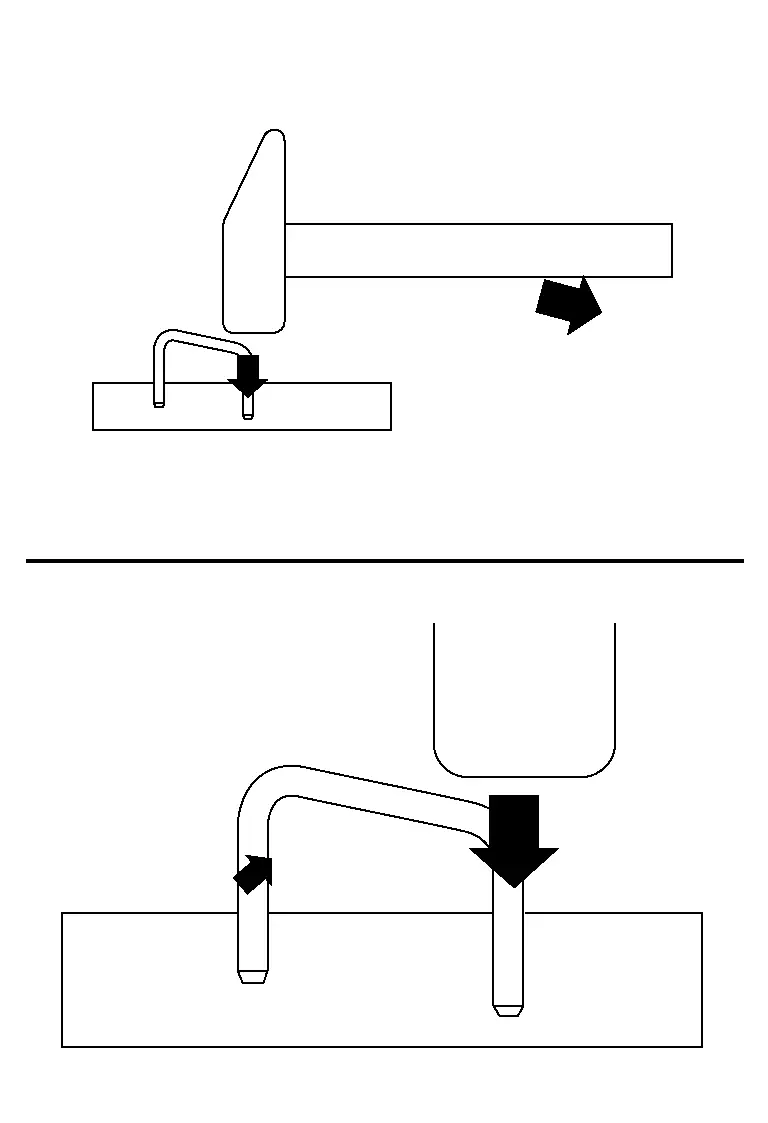
Greift die Kraft in der Mitte des „U“-Nagels an, wirkt die Druckkraft nach unten. Dies bewirkt zusätzlich eine seitliche Zugkraft an den Schenkeln des „U“-Nagels. Gleichzeitig wirkt eine weitere Kraft, die den linken und rechten Schenkel in das Brett zu treiben versucht, sodass der Nagel in das Brett eindringt.
Systematische Vorgehensweise
Eine systematische Schadensdiagnose des Unfallschadens an einem Fahrzeug ist sehr wichtig, um eine genaue Kalkulation zu erhalten.
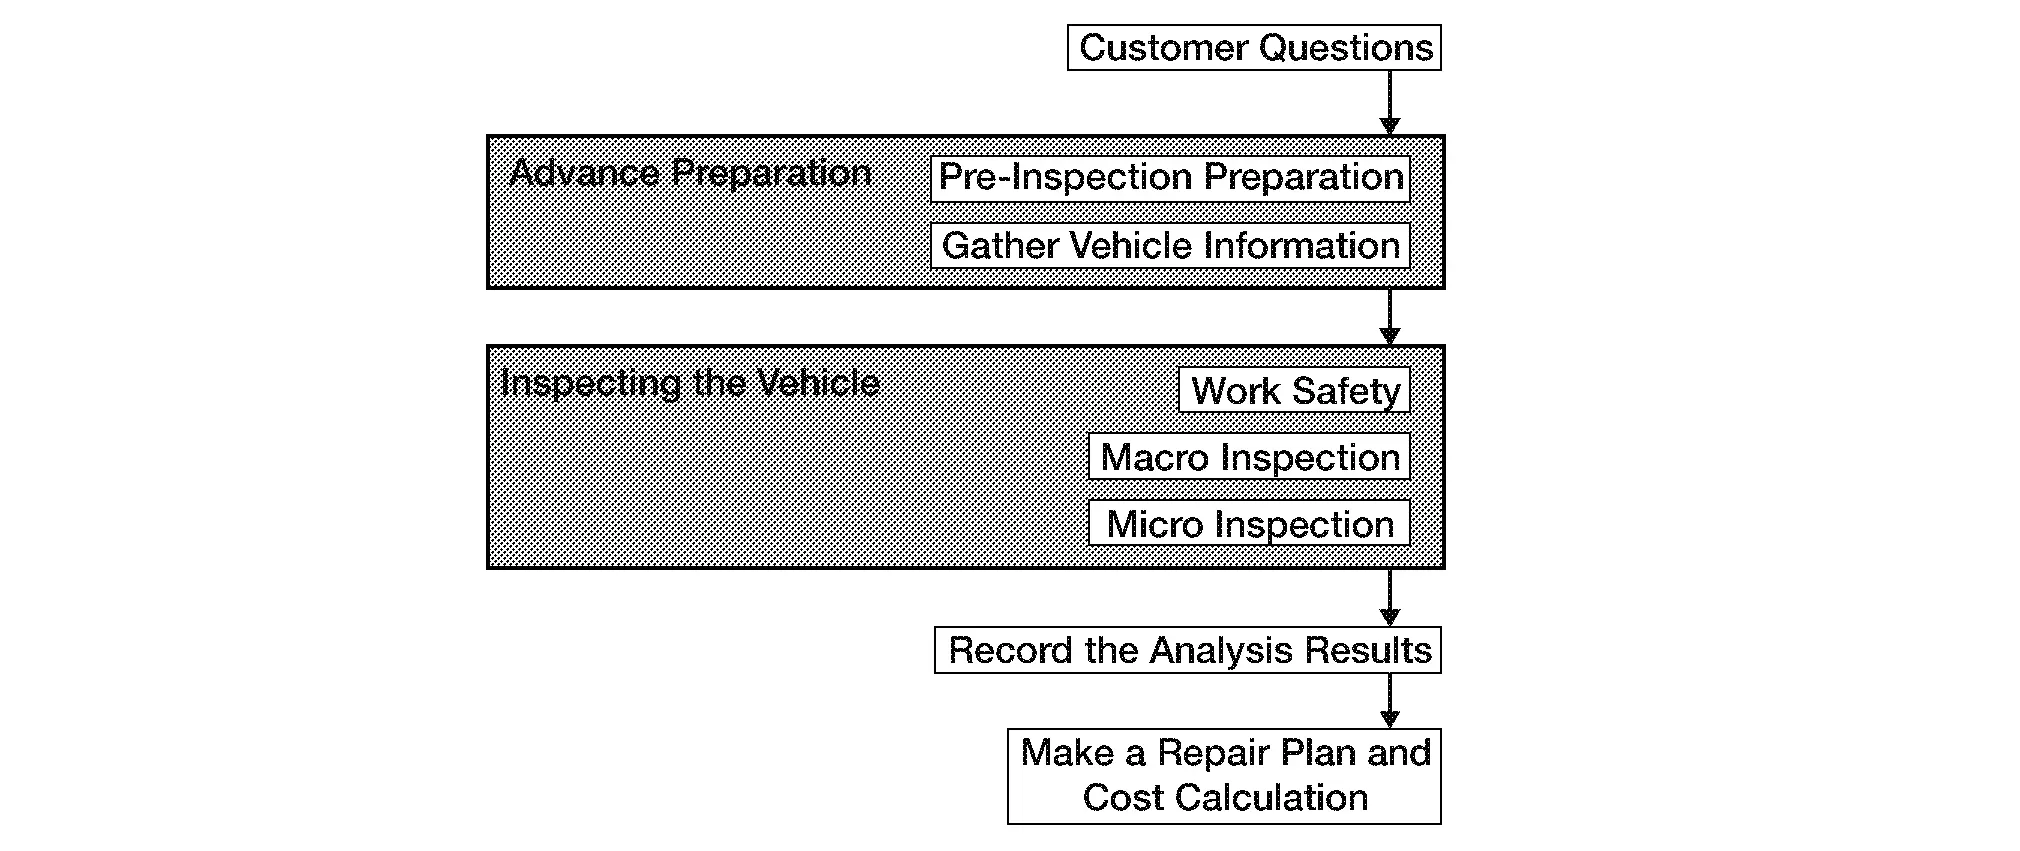
Ablauf der Schadensanalyse
Ablauf der Schadensdiagnose
Die Methode zur genauen Schadensanalyse umfasst makroskopische und mikroskopische Beobachtungen und folgt dem nachstehenden Ablauf, um das „Gesamtbild des Schadens“ zu erfassen.
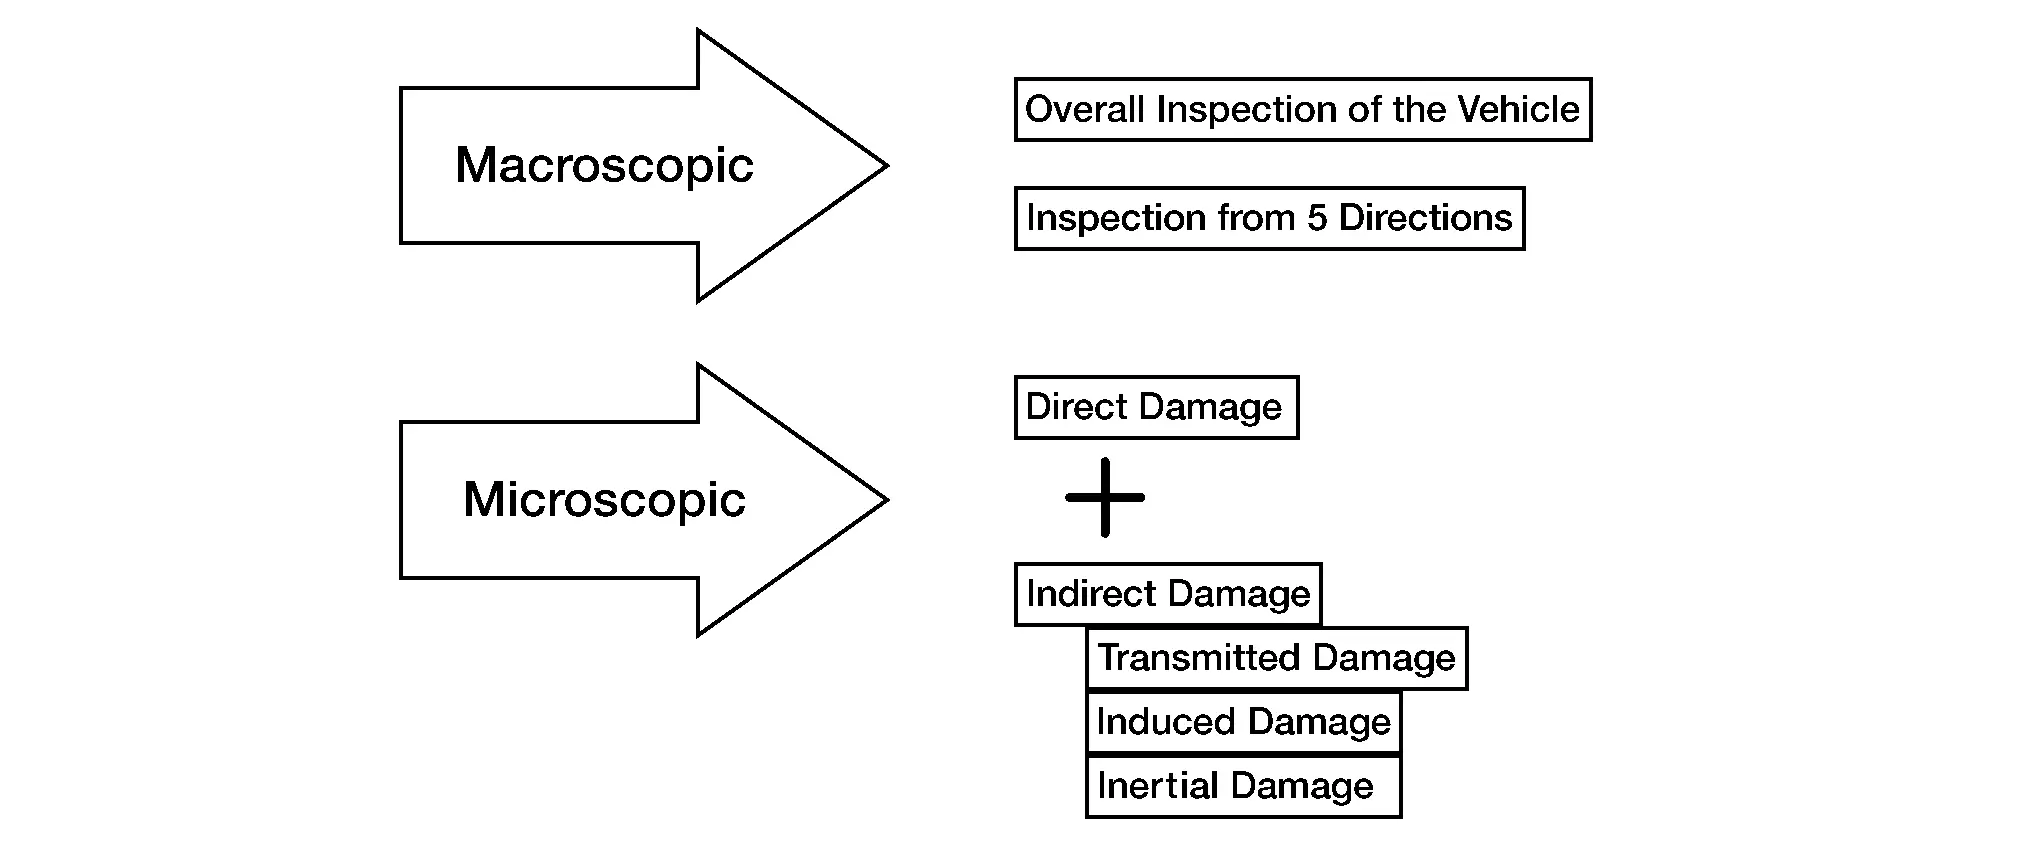
Schadensdiagnose
Der Schaden muss anhand der folgenden Kriterien diagnostiziert werden.
Lage des Schadens
Umfang des betroffenen Bereichs
Schweregrad des Schadens
Diese drei Punkte betreffen unmittelbar die Qualität, Effizienz und Kosten der Reparatur und müssen korrekt ermittelt werden.
Ermittlung der verschiedenen Unfallbedingungen
Größe, Form, Position, Steifigkeit usw. des am Unfall beteiligten anderen Fahrzeugs
Geschwindigkeit beider Nissan Ariya zum Unfallzeitpunkt
Unfallwinkel und Unfallrichtung
Anzahl der Insassen und ihre Positionen zum Unfallzeitpunkt
Größe, Form, Härte usw. der Ladung im Nissan Ariya
Vorgeschichte des beschädigten Bereichs, Zeitpunkt des Auftretens und Umfang des betroffenen Bereichs
Hat der Nissan Ariya einen Anhänger gezogen?
Äußeres Erscheinungsbild
Bei Karosseriearbeiten ist darauf zu achten, indirekte Schäden nicht zu übersehen. Um dies zu vermeiden, ist eine mechanische und strukturelle Analyse der Karosserie des Nissan Ariya unerlässlich.
(1) BEGUTACHTUNG DES GESAMTFAHRZEUGS
Das Ausmaß der Aufprallschäden
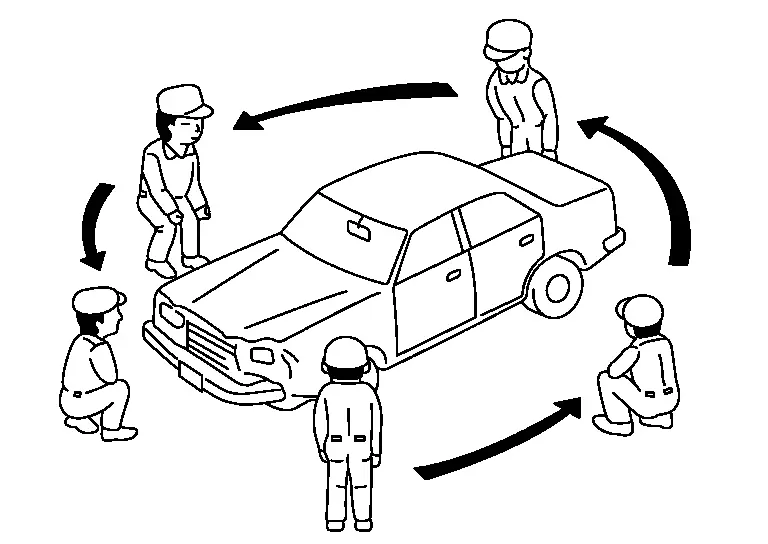
Verwindung, Verbiegung und Schräglage des gesamten Nissan Ariya
Umfang und Lage der Schäden: Durch Prüfung des gesamten Fahrzeugs ermitteln
Beispiele
Rissiger oder belasteter Lack
Rissiges oder gebrochenes Glas
Gebrochene, belastete Punktschweißstellen
Blechtrennungen, Verformungen
Rissige oder aufgeplatzte Nahtdichtmasse
(2) DETAILLIERTE BEGUTACHTUNG DES FAHRZEUGS
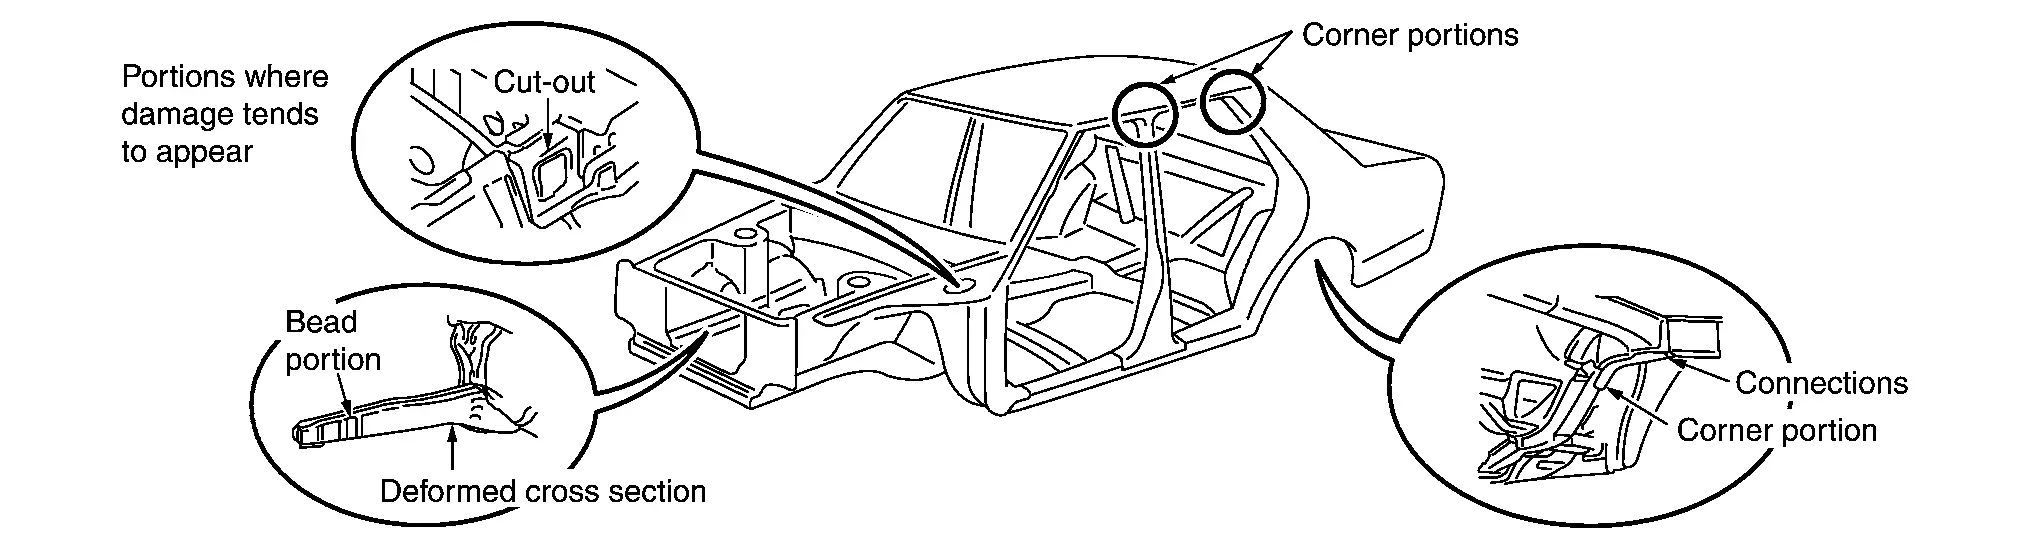
Auf Spalte oder Versatz an den Schweißnähten der Bleche sowie auf Risse im Lackfilm, in der Unterbodenschutzschicht oder im Dichtmaterial prüfen.
(3) BEGUTACHTUNG DER PASSUNG
Die Passung verschiedener Bereiche ohne Anheben prüfen.
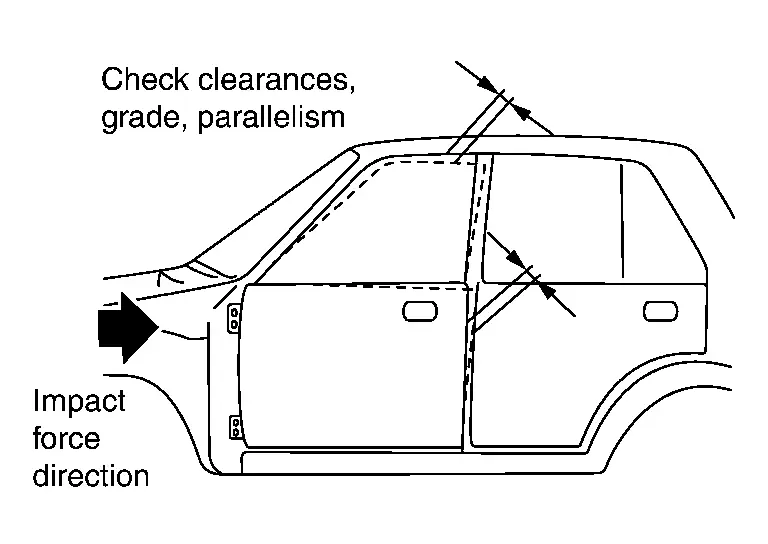
Schäden an Säulen- und Scharnierbereichen abschätzen.
Türausrichtung
Ausrichtung von Motorhaube und Heckklappe
Öffnen und Schließen von Türen, Motorhaube und Heckklappe
Leichtgängigkeit der Fenster
(4) PRÜFUNG AUF MECHANISCHE SCHÄDEN
Die Schadensanalyse umfasst auch die Prüfung der mechanischen, Lenkungs- und Fahrwerksteile auf Schäden. Bei der Prüfung mechanischer Teile auf Anzeichen von Schäden achten auf

Verbogene oder beschädigte Teile
Flüssigkeitsaustritt
Schwergängigkeit oder Geräusche beim Lenken
(5) TRÄGHEITSBEDINGTE SCHÄDEN
Auf indirekte Schäden prüfen, etwa eine eingedrückte Dachlinie bei Frontalunfällen, Ladungsschäden sowie Schäden am Motor, der über Gummilager entkoppelt ist.
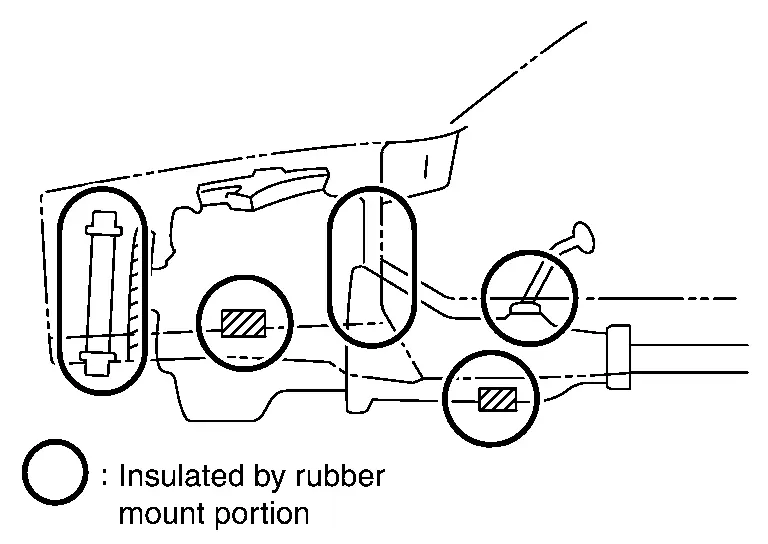
Beschädigte oder verschobene Befestigungspunkte.
Wichtige Punkte bei der Wahl der Reparaturmethode
Die Festigkeit von Blechteilen darf bei der Reparatur nicht verringert werden. Übermäßiges Hämmern, das zu einer Dehnung des Blechs führen kann, vermeiden.
Auch längeres Erhitzen vermeiden.
Die Festigkeit von aufprallenergieabsorbierenden Bereichen nicht unnötig erhöhen. Diese Teile nicht reparieren.
Eine Methode zur korrekten Ausrichtung der Karosserie wählen.
Beim Austausch des vorderen Längsträgers eines Nissan Ariya mit Vollrahmen wird beispielsweise empfohlen, das vordere Fahrwerksaufnahmeteil unverändert zu lassen.
Die Art der früheren Unfallreparatur sorgfältig prüfen. Dies ist notwendig, um den zu reparierenden Bereich richtig festzulegen.
Werkstoff (UHSS, Aluminium usw.) prüfen, um die geeignete Reparaturmethode zu bestimmen.
Auszutauschende Teile
Hochfeste Stahlteile: Ihre Festigkeit wird durch Erhitzen bei der Reparatur verringert.
Teile, die für die Karosserie- und Achsvermessung relevant sind: Der Austausch solcher Teile würde keine korrekte Ausrichtung gewährleisten.
Wenn die Reparaturkosten die Kosten für einen Austausch übersteigen.
Verfügbarkeit von Ersatzteilen.
Auf Wunsch des Kunden.
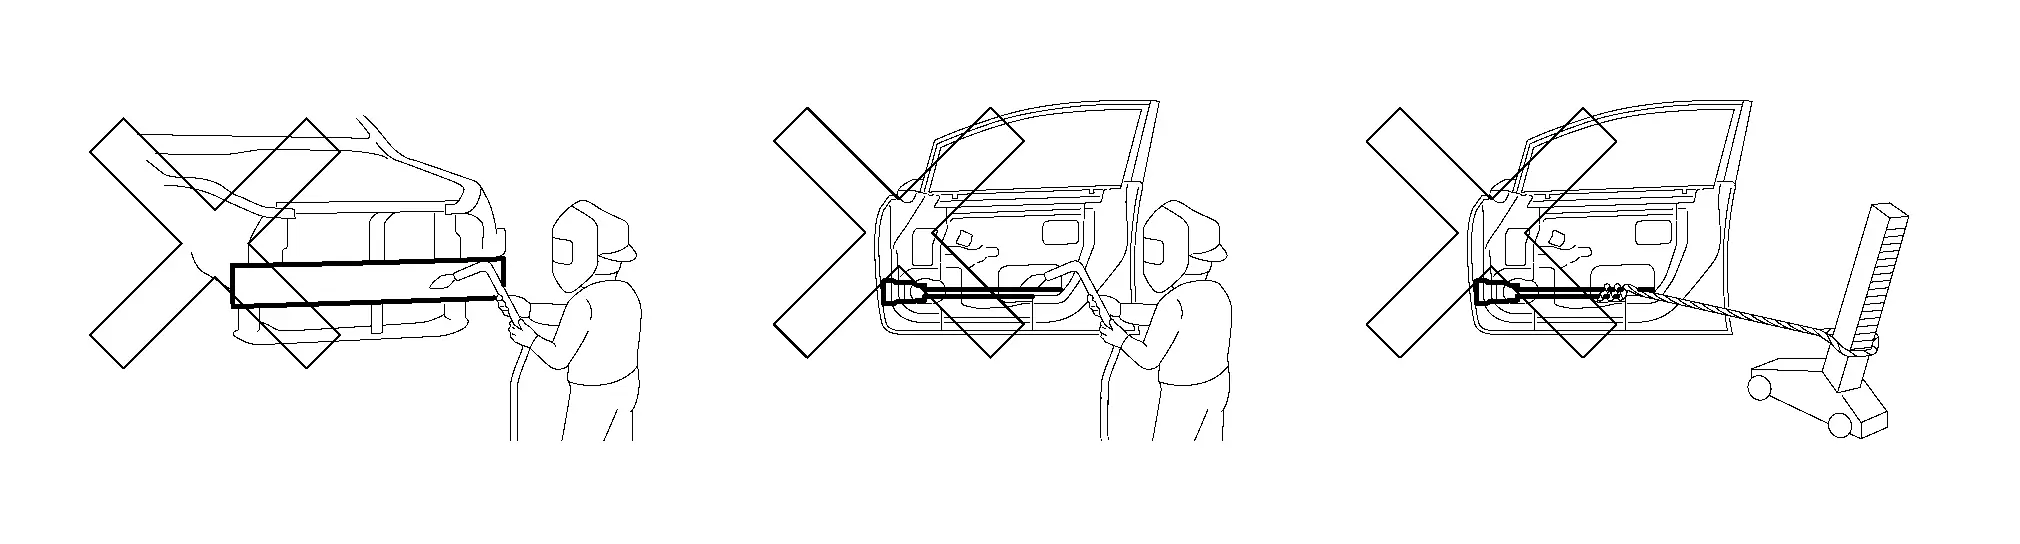
Reparatur von Türseitenaufprallträger und Stoßfängerverstärkung ist untersagt: Träger und Verstärkungen müssen ihre Originalform haben, um wie vorgesehen zu funktionieren. Beschädigte Türseitenaufprallträger und Stoßfängerverstärkungen stets ersetzen.
Bei Reparaturarbeiten müssen Qualität, Effizienz und Kosten sowie Sicherheit und Gesundheit berücksichtigt werden. Ebenso wichtig ist es, das Vertrauen des Kunden zu gewinnen.
Schadensprüfung Nissan Ariya: FE0
Schadensprüfung
Bei Karosserie- und Rahmenreparaturen müssen die Maße von Vorderwagen und Unterboden korrekt sein, da diese Maße die Spureinstellung und die Lenkwinkel direkt beeinflussen.
Das Ausmaß des Schadens ist mit einem Stahlmessband, einem Spurweitenmessgerät, einem Zentriermessgerät oder einem anderen Messgerät zu ermitteln. Die Messpunkte sind für jedes Modell im Karosserie-Reparaturhandbuch angegeben. Die Spureinstellungen sind im Werkstatthandbuch für jedes Modell angegeben.
Spurweitenmessgerät und Stahlmessband
Den Abstand zwischen zwei Punkten messen. Vor Verwendung des Spurweitenmessgeräts die Messpunkte mit dem Stahlmessband prüfen.
(1) SPURWEITENMESSGERÄT
Das Spurweitenmessgerät korrekt am Messpunkt ansetzen.

Das Maß wird zwischen den Lochmitten angegeben.
Ist keine Messung möglich, das unten gezeigte Verfahren anwenden.
(2) STAHLMESSBAND
Das Ende des Maßbands für einfaches Messen formen.
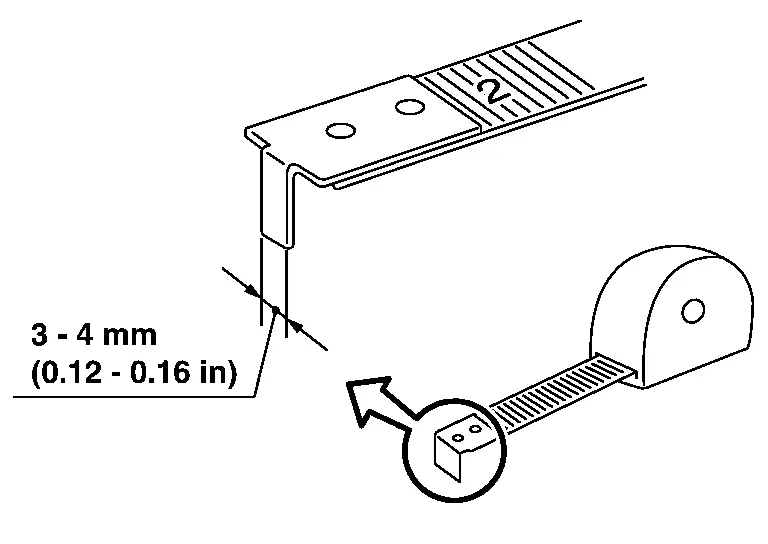
Weicht der Durchmesser des Messpunktlochs ab, das folgende Messverfahren anwenden.

Dreidimensionale Messgeräte
Das Gerät verfügt über eine Messfunktion, die die Fahrzeugmesspunkte dreidimensional darstellt: Höhe, Breite und Länge.
(1) UNIVERSAL-LEHRENTYP
Dies ist einer der universellen Richtvorrichtungstypen des Karosserierichtsystems mit Aufspannvorrichtung. Die Aufspannvorrichtung wird entsprechend der für das jeweilige Nissan Ariya Fahrzeugmodell gültigen Anleitungskarte montiert. Die Aufspannvorrichtung, die sich vor/zurück, links/rechts und auf/ab bewegen lässt, wird an jeder Position am Unterboden verankert. Die dreidimensionalen Koordinaten des Verankerungspunkts werden an der Skala an der Gleitbasis und an der Position des Aufspannkopfs abgelesen.
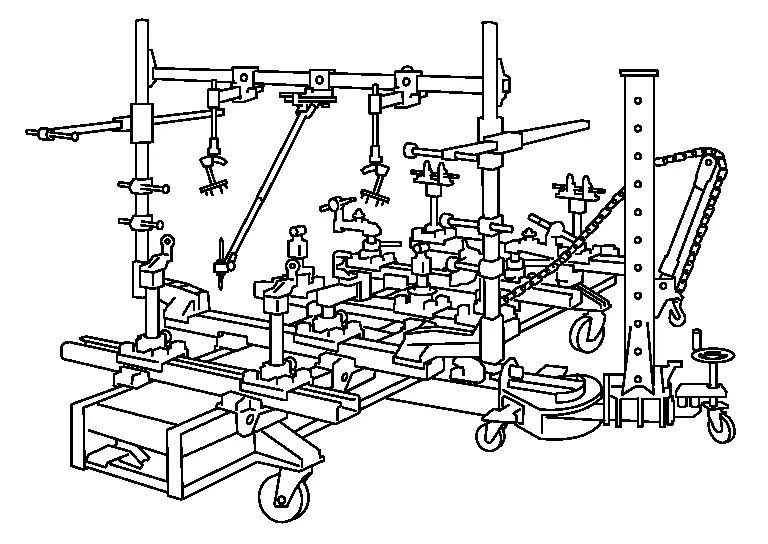
(2) UNIVERSELLER MESSTYP
Der Messtaster, der sich vor/zurück, links/rechts und auf/ab bewegen lässt, wird am Rahmen positioniert. Die dreidimensionalen Koordinaten des Messpunkts und der Abstand zwischen den Messbohrungen können gemessen werden, indem der Messtaster mit einer Positionierbohrung an der Karosserie in Kontakt gebracht wird.
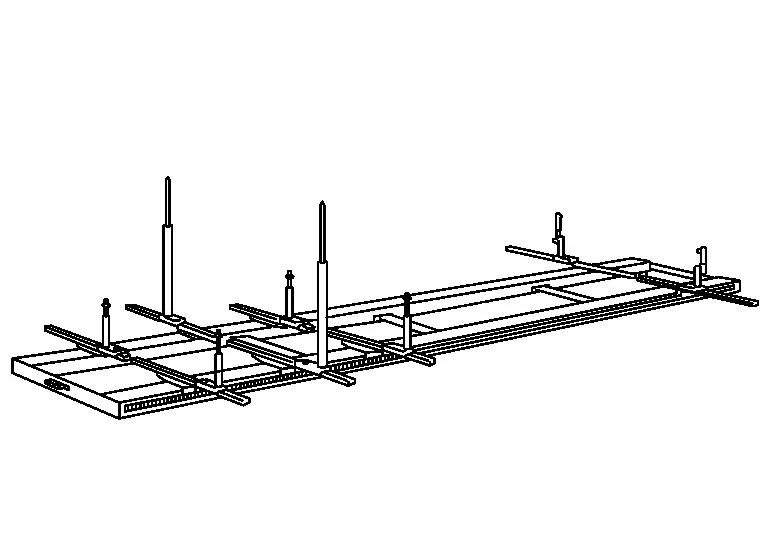
Er wird für den Einsatz auf der Richtvorrichtung eingestellt.
(3) LASERTYP
Die dreidimensionalen Koordinaten werden anhand der Konvergenz und der geradlinigen Stabilität eines Laserstrahls abgelesen.
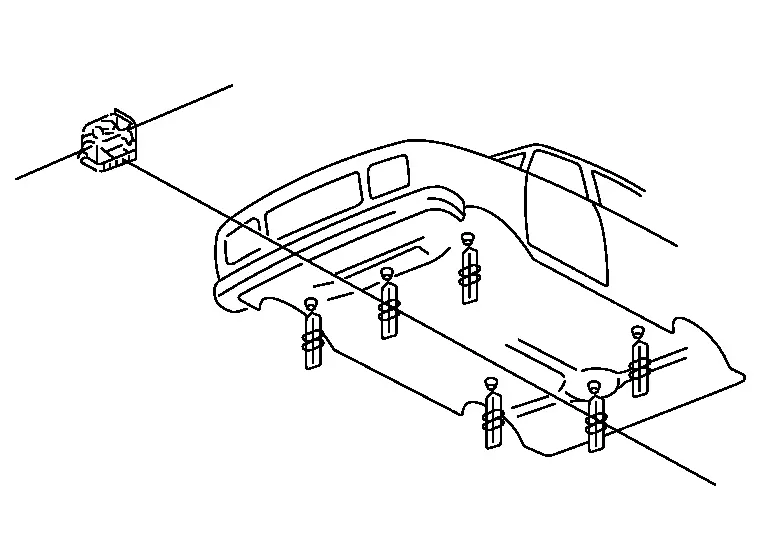
Zur Messung wird ein Laserstrahl verwendet. Nach dem Einstellen können Reparaturarbeiten während der Messung durchgeführt werden.
(4) COMPUTERGESTÜTZTER MESSTYP
Dieser wird auf der Richtvorrichtung eingestellt. Der Messtaster, der an einem flexiblen Arm montiert ist, wird zur Messung an jedem Punkt der Karosserie des Nissan Ariya positioniert.
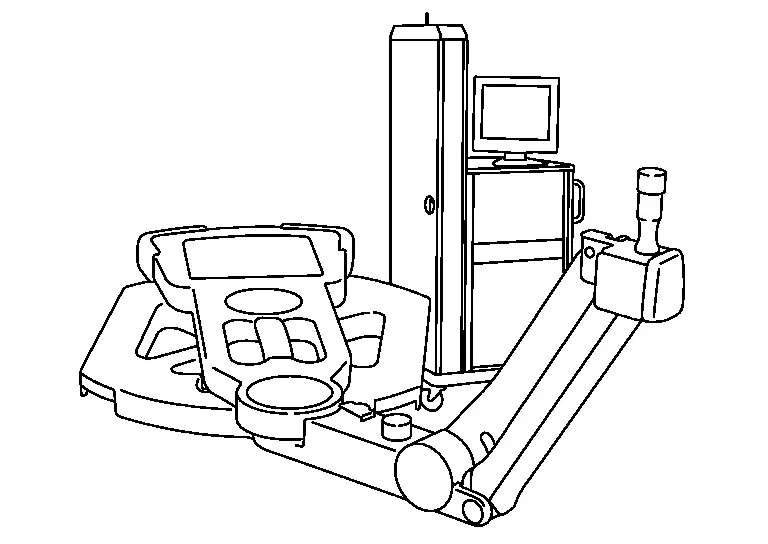
Der Computer vergleicht die Fahrzeugmodelldaten mit den tatsächlichen Messdaten, um den Schadensbereich zu ermitteln und die Zulässigkeit zu bewerten.
(5) ULTRASCHALLTYP
Vom Messtaster, der am Messpunkt an der Karosserie installiert ist, wird Ultraschall zu dem unter der Karosserie angeordneten Balken gesendet, um die dreidimensionalen Koordinaten an jedem Messpunkt zu messen.

Karosserierichtvorrichtung Nissan Ariya 1. Generation
Vergleich der Zugverfahren
(1) HYDRAULIKZYLINDERTYP
Bei diesem Verfahren wird die Druckkraft eines Hydraulikzylinders über eine Kette in eine Zugkraft umgewandelt.
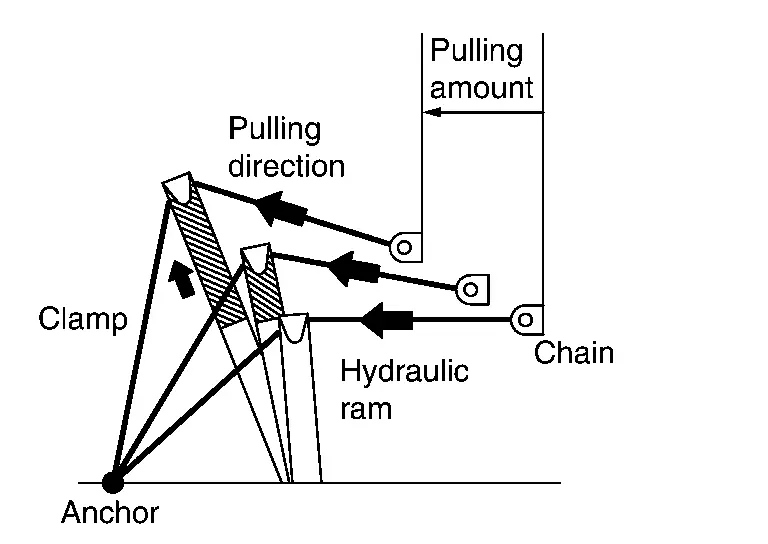
Zugpunkte an der Karosserie lassen sich leicht hinzufügen, und die Zugrichtung kann freier gewählt werden.
Die Zugrichtung ändert sich während des Ziehens.
Das gleichzeitige Ziehen mehrerer Punkte auf einer senkrechten Linie ist schwierig.
(2) TURMTYP I
Bei diesem Typ wird die Kraft dadurch aufgebracht, dass der Hydraulikzylinder den Pfosten drückt.
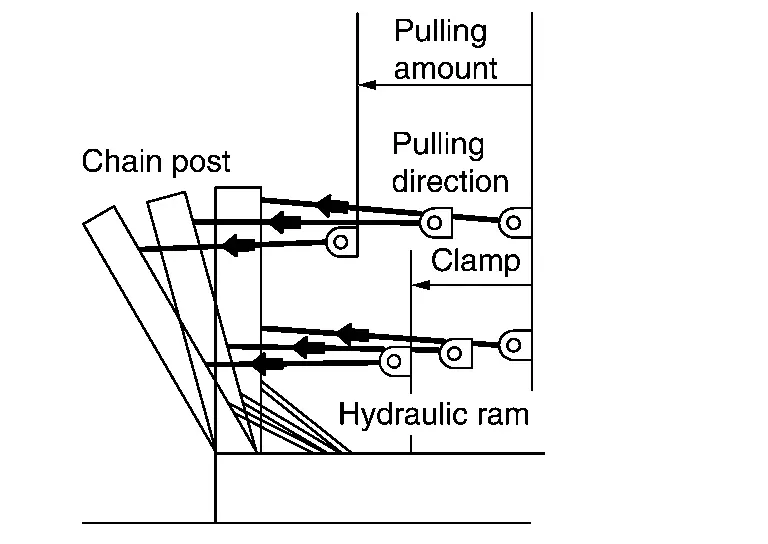
Durch den Einsatz eines großen Zylinders und die dadurch entstehende große Hebelwirkung wird eine hohe Kraft erzielt.
Die Kette kann auf vielfältige Weise am Pfosten eingehängt werden.
Die Hebelwirkung lässt sich durch Veränderung der Position des Hakens erhöhen oder verringern.
Die Zugrichtung ist nicht durch die Form des Arbeitstisches oder eine Bodenverankerung eingeschränkt.
Die Zugrichtung ändert sich während des Ziehens.
Die Anzahl der Zugpunkte an der Karosserie lässt sich nur schwer erhöhen, da das Zugwerkzeug selbst groß ist.
(3) TURMTYP II
Die Kette wird durch einen Elektro- oder Hydraulikmotor über den Turm aufgewickelt.

Die Kraftrichtung ändert sich während des Ziehens nicht.
Die Kette lässt sich leicht am Pfosten einhängen, da die Zugrichtung konstant ist.
Bietet große Flexibilität bei der Zugrichtung.
Die Zugpunkte an der Karosserie sind durch die Anzahl der Pfosten begrenzt.
Die Zugkraft ist relativ hoch.
Klemmen
Grundsätzlich gilt: Wenn eine Karosserie gerichtet werden muss, müssen Zugvorrichtung und Karosserie miteinander verbunden sein, und die Karosserie selbst muss ortsfest bleiben. Hierfür werden verschiedene Klemmen verwendet.
Gängige Klemmentypen und ihre Eigenschaften sind nachfolgend aufgeführt:
RICHTUNGSEIGENSCHAFTEN
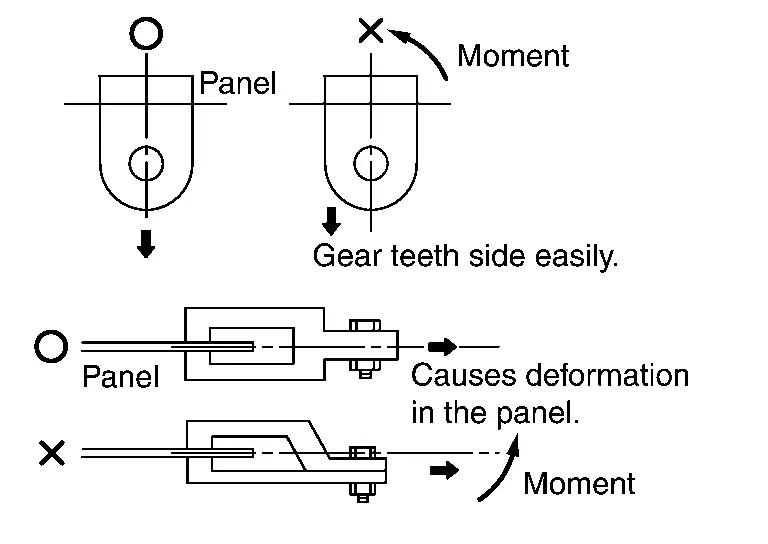
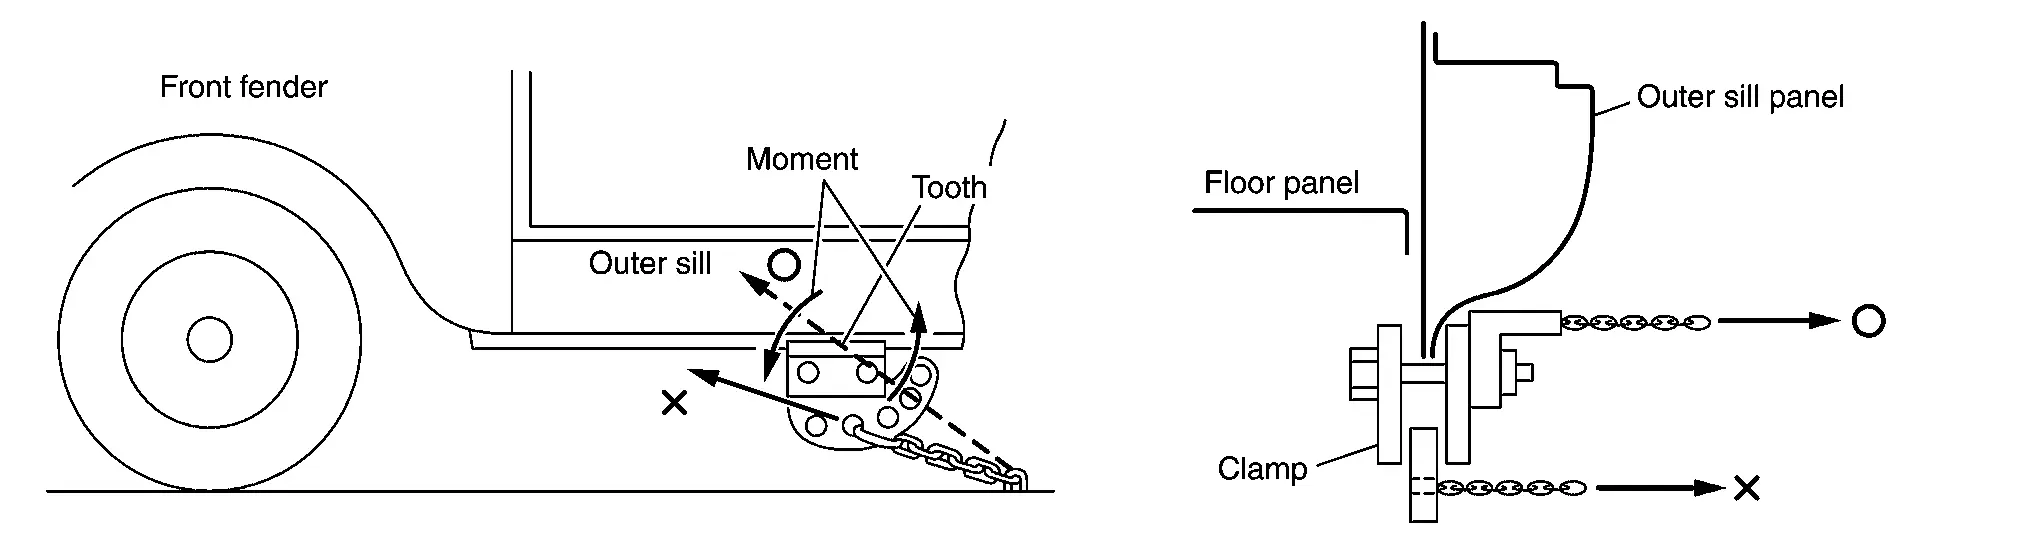
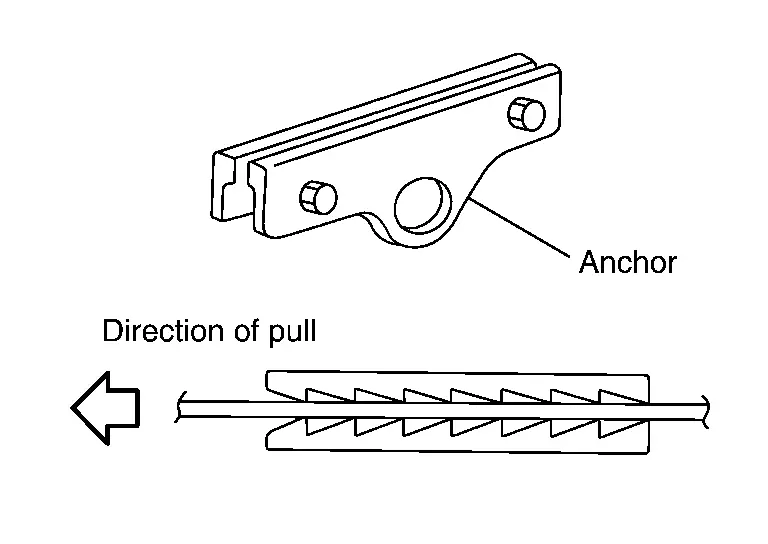
Beim Ziehen mit der Klemme muss die Zugkraftlinie durch die Mitte der Klemmenzähne verlaufen. Andernfalls kann sich die Klemme lösen oder das Karosserieblech beschädigen, da sie sich dreht.
Die Abbildung zeigt, dass die Zugkraft der Kette von der Mitte der Zähne aus nach unten geneigt wirkt. Dadurch entsteht ein Drehmoment auf die gesamte Klemme in Pfeilrichtung. Diese Kraft wird durch die Hebelwirkung verstärkt, jedoch greifen nur einige der Zähne. Daher neigt die Klemme zum Verrutschen, was zu einer Verformung des Karosserieblechs führt.
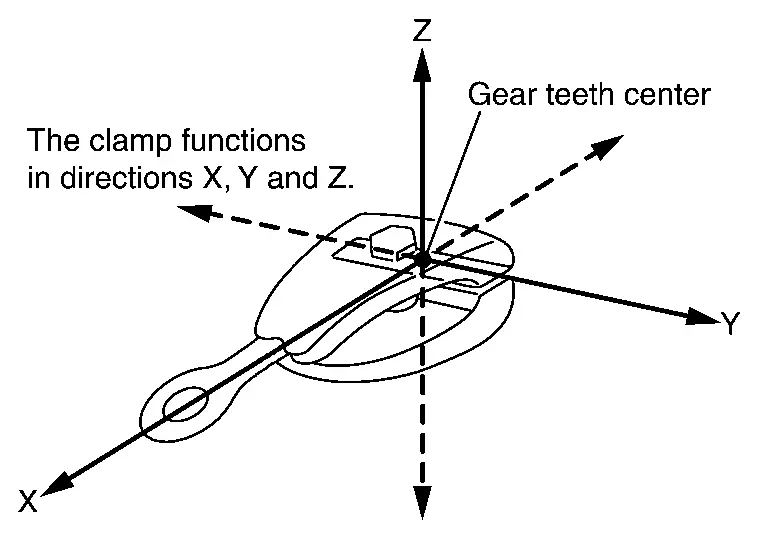
Die Ausrichtung der Klemme ist für die Erzeugung der Zugkraft wichtig. Grundsätzlich werden drei Richtungen betrachtet: „X“, „Y“ und „Z“.
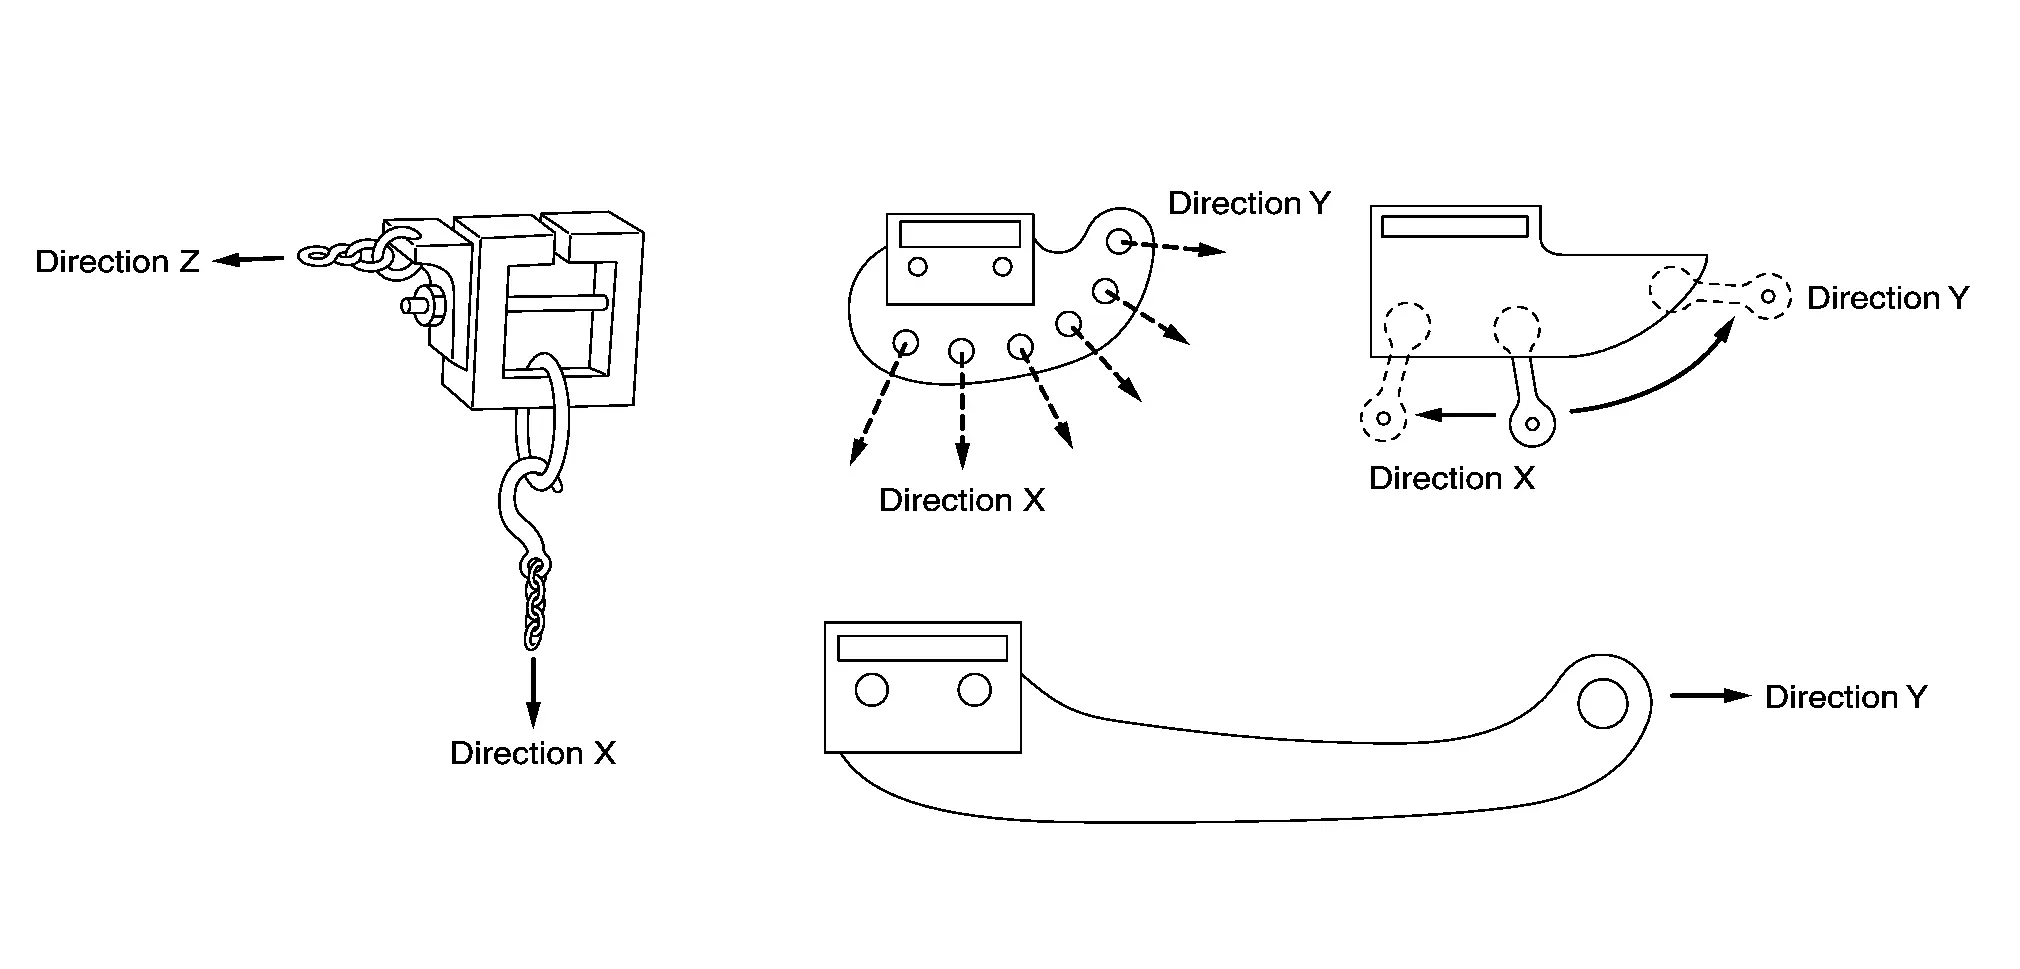
Die Richtungseigenschaften („X“, „Y“ und „Z“) verschiedener Klemmentypen sind nachfolgend dargestellt.
Haken und sonstige Werkzeuge
(1) HAKEN
Im Gegensatz zu Klemmen, die ein Objekt greifen, sind Haken gebogene Werkzeuge, die an der Karosserie ziehen. Bei Verwendung eines Hakens muss dieser so eingestellt werden, dass der Zugpunkt an der Karosserie und die Position der Hakenkette in einer geraden Linie liegen.
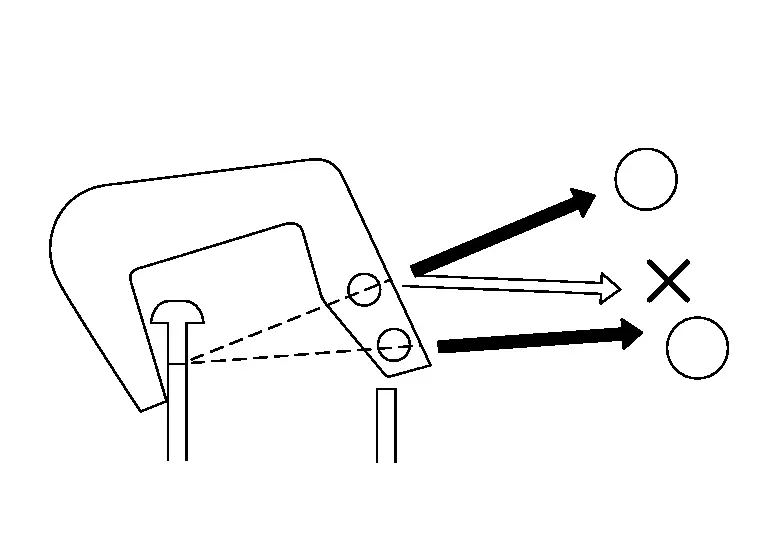
Bei Verwendung eines Hakens sollte zwischen Haken und Karosserie ein Holzstück o. Ä. eingelegt werden, um Beschädigungen der Karosserie zu vermeiden.

(2) SPEZIALZUGWERKZEUG
Spezialzugwerkzeuge sind besondere Vorrichtungen, die zur Reparatur eines bestimmten Fahrzeugteils verwendet werden.
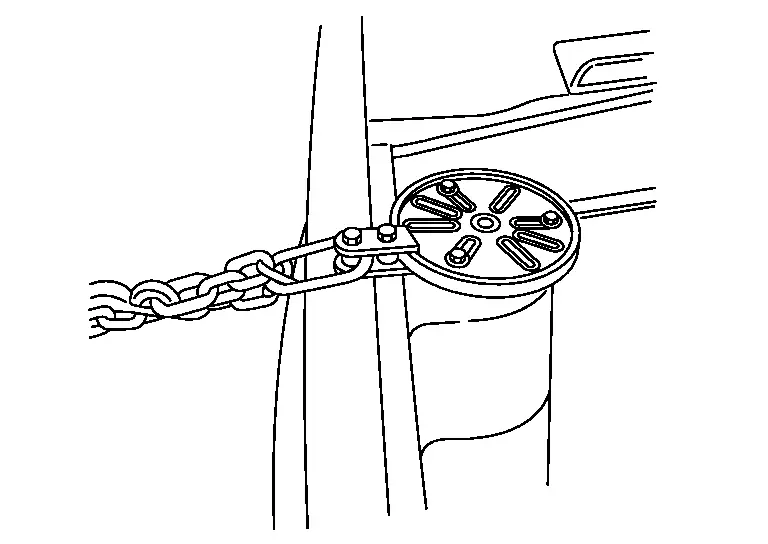
Ein Beispiel für ein Spezialzugwerkzeug, ein Federbein-Auszieher, ist in der Abbildung dargestellt.
Hochfeste Fahrgastzelle
In den letzten Jahren verändert sich die Karosseriebauweise von Fahrzeugen zum Schutz der Insassen bei einer Kollision.
Eine verstärkte Verwendung hochfester Stahlblechverstärkungen und der Einsatz von Stahlblechen unterschiedlicher Dicke sind gute Beispiele dafür, wie der Überlebensraum für die Insassen gesichert wird. Die Verformung, die bei einer Beschädigung der Karosserie des Nissan Ariya entsteht, wird durch die Änderung der Karosseriekonstruktion gesteuert.
Bei der Reparatur von Karosserien mit hochfester Fahrgastzelle sind folgende Punkte zu beachten.
Für die Karosseriericharbeiten sind keine besonderen Fertigkeiten erforderlich.
Karosseriemechaniker müssen den Aufbau der zu reparierenden Karosserie des Nissan Ariya gut verstehen.
Die Ermittlung des genauen Schadensbereichs (genaue Messarbeit) ist erforderlich.
Aufgrund des verstärkten Einsatzes hochfester Stahlblechverstärkungen ist beim Richten eine größere Kraft erforderlich.
Zur Vermeidung von Folgeschäden ist bei Richtanlagen, bei denen keine Mehrfachverankerung möglich ist, eine zusätzliche Verankerung erforderlich.
Die Zugkraft muss gleichmäßig aufgebracht werden, um ein Brechen der Schweißpunkte zu verhindern. (Gleichzeitiges Ziehen in mehrere Richtungen usw.)
Die für das jeweilige Nissan Ariya Fahrzeugmodell vorgesehene Verankerungsvorrichtung wird bei Fahrzeugen verwendet, die nicht an der unteren Schwellerflansch-Kante verankert werden können.
(1) HOCHFESTE FAHRGASTZELLE
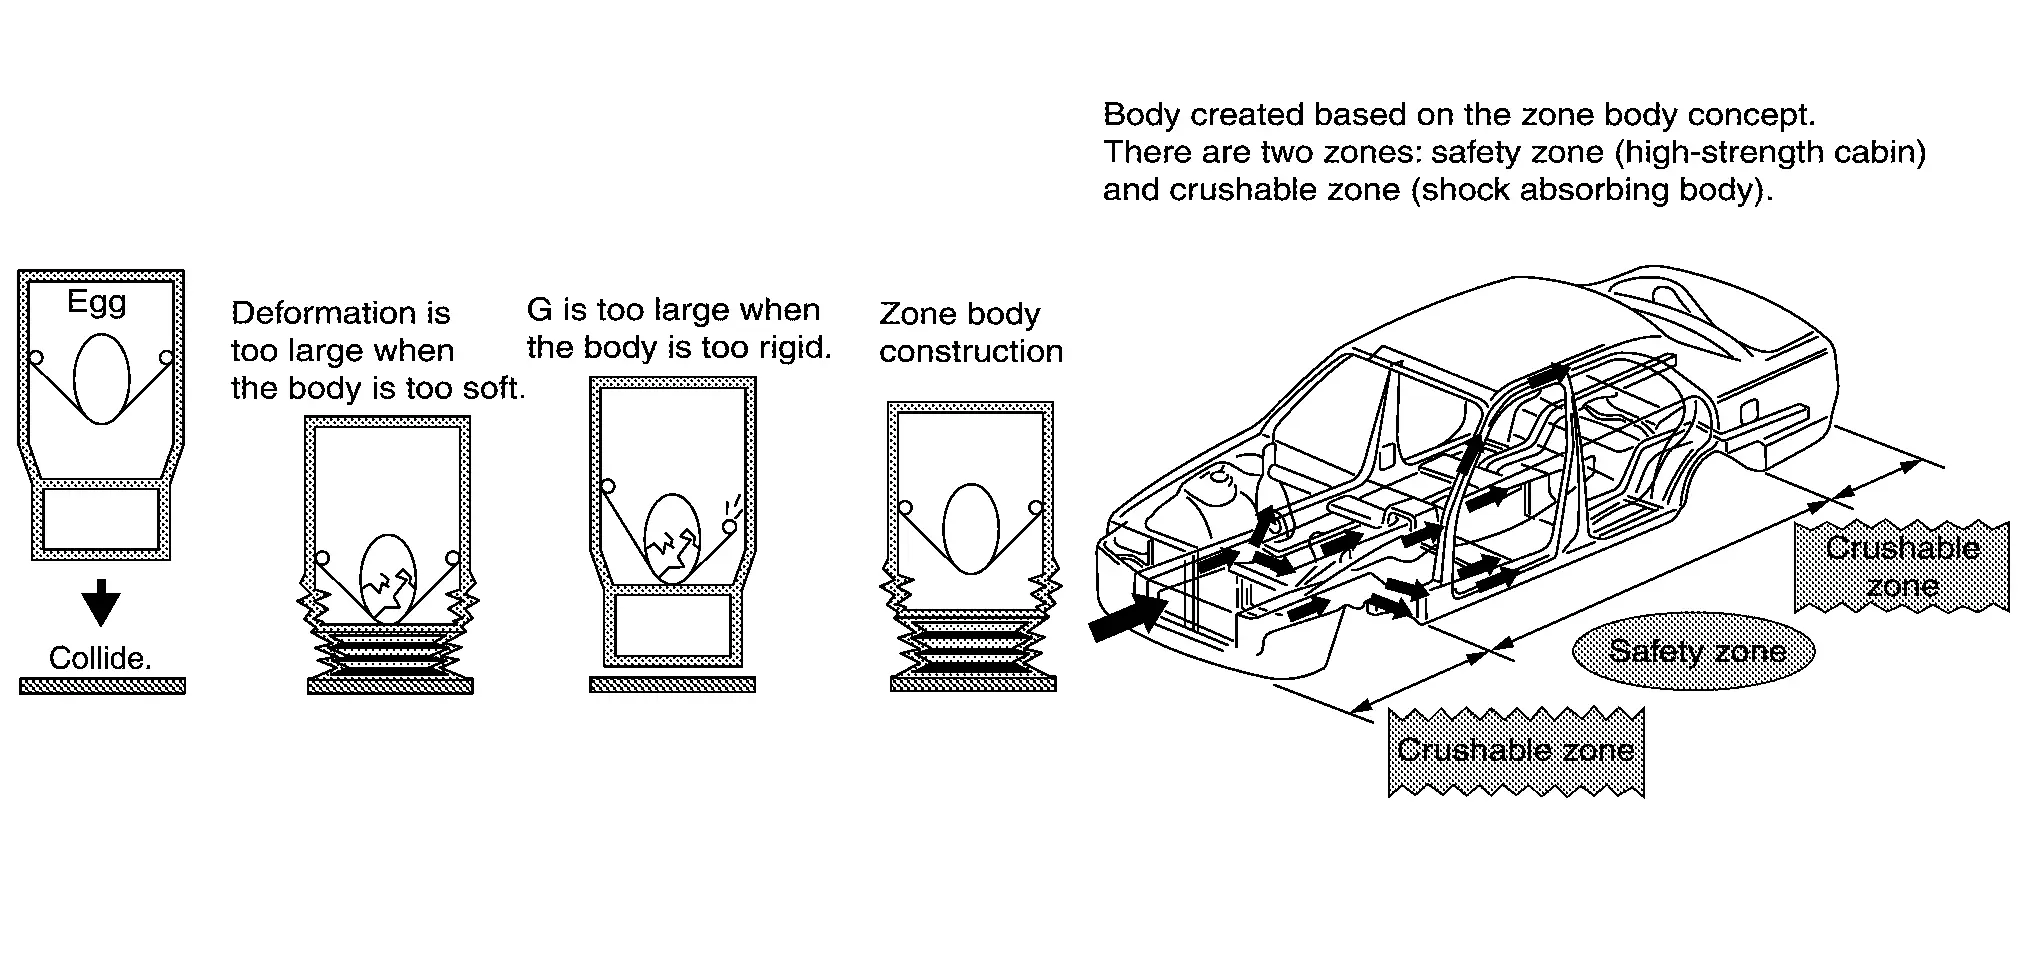
Bei einem Front- oder Heckaufprall nehmen die Knautschzonen vorne und hinten des Nissan Ariya die Aufprallenergie wirksam auf und mindern so die Stoßbelastung für die Insassen. Zusätzlich hält die Sicherheitszelle den Überlebensraum zuverlässig aufrecht.
Als vordere Längsträger werden energieabsorbierende Perlen und hochfeste Stahlblech-Verstärkungen verwendet.
Auslegerkonstruktion. (Verteilt die Aufprallenergie von den vorderen Längsträgern.)
(2) HOCHFESTE FAHRGASTZELLENSTRUKTUR (SEITENAUFPRALL)
Zur Verbesserung der seitlichen Festigkeit der Fahrgastzelle werden Querträger, Lenkungsträger sowie Verstärkungen an Dachrahmen, Mittelsäulen und Schwellern neu ausgelegt.

Bei einem Seitenaufprall minimieren die seitlichen Türverstärkungen und die Türen die Verformung der Karosserie, indem sie die aus seitlicher Richtung einwirkende Aufprallenergie aufnehmen und über die verstärkte Karosserieseite verteilen.
Reparaturtechniken mit Karosserierichtanlage Nissan Ariya 1. Generation
Arbeitsschritte und Ablauf
Jeder Schritt und Ablauf ist im Detail zu beschreiben. Die Schritte im Überblick:
| Details | ||
| Reparaturvorbereitung | Überprüfung der Reparaturmethode | Inhalt des Reparaturblatts und den Arbeitsablauf prüfen. |
| Vorbereitung von Werkzeugen und Geräten | Die erforderlichen Werkzeuge und Geräte bereitstellen. | |
| Zugehörige und Nebenarbeiten | Außenhautteile, Außenteile, Innenraumteile und Funktionsteile entfernen, die die Arbeit behindern. | |
| Grundlegende Reparaturarbeiten | Halterung | Karosserie an der Richtbank befestigen. |
| Vorbereitende Vermessung | Vor Reparaturbeginn das Ausmaß der Beschädigung beurteilen. | |
| Maßwiederherstellung | Innenblech- und Rahmenteile auf die korrekten Maße instand setzen. | |
| Arbeiten zur Wiederherstellung der Blechform | Wiederherstellung der Blechform | Nach Abschluss der grundlegenden Reparaturarbeiten verbleibende Verformungen beseitigen. |
| Arbeiten zum Austausch von Teilen | Ausbau der Ersatzteile | Teile auf der Karosserieseite entfernen, an denen der Austausch erfolgt. |
| Vorbereitung der Karosserieseite | Die Anlagefläche der Karosserieseite so nachbearbeiten, dass das neue Teil angeschweißt werden kann. | |
| Vorbereitung der Seite des neuen Teils | Vorbereitungen für das Schweißen treffen, z. B. die Anlageflächen des neuen Teils bearbeiten. | |
| Anbau des neuen Teils | Das neue Teil an der Karosserie anschweißen. | |
| Karosseriedichtmasse und Unterbodenschutz auftragen. | ||
| Grundlegende Reparaturarbeiten | Demontage | Karosserie von der Richtbank absenken. |
| Lackierarbeiten 1 | Lackierung des Reparaturbereichs 1 | Die Innenblechteile und Rahmenteile sowie die Rückseiten der Außenhautteile lackieren. |
| Nacharbeiten 1 | Zugehörige und Nebenarbeiten | Die zuvor ausgebauten Außenhautteile, Funktionsteile und Innenraumteile wieder anbauen. |
| Lackierarbeiten 2 | Lackierung der Reparaturbereiche 2 | Die Außenhautteile lackieren. |
| Nacharbeiten 2 | Zugehörige und Nebenarbeiten | Die zuvor ausgebauten Außenteile wieder anbauen. |
| Abschließende Prüfung der Arbeiten | Endergebnis und Funktion prüfen. | |
| Werkzeuge und Geräte wegräumen | Werkzeuge und Geräte wegräumen. | |
Fahrzeug sichern
Um ein Verrutschen des Fahrzeugs zu verhindern, ein geeignetes Verfahren anwenden, das der für die Reparatur erforderlichen Zugkraft standhält.
(1) VERANKERUNGSPUNKT
Für Nissan Ariya Personenkraftwagen 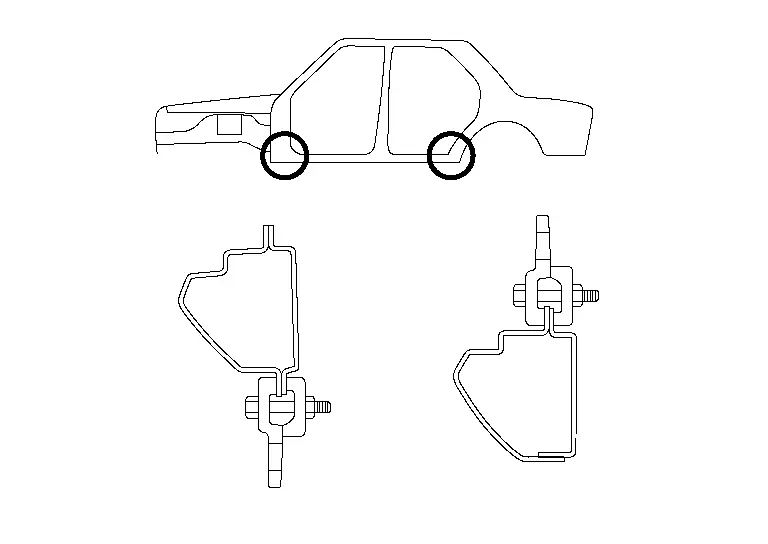 |
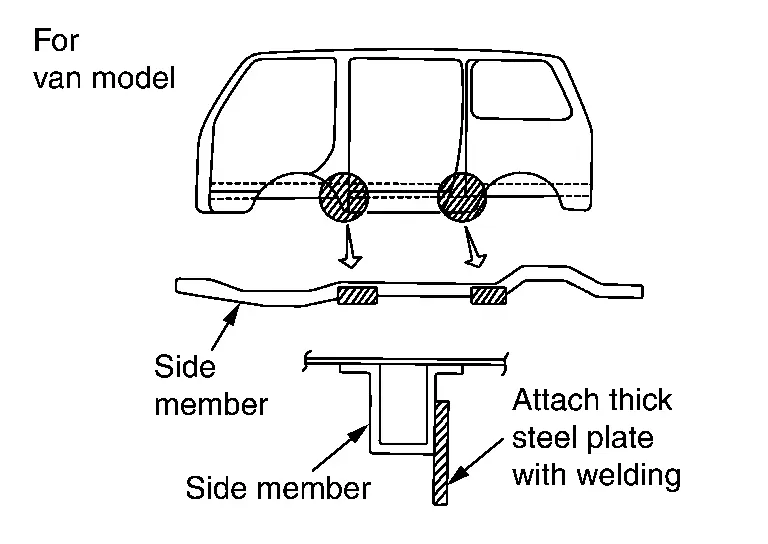 |
 |
 |
(2) ANBRINGEN DER KETTEN
Ziehen nach vorne
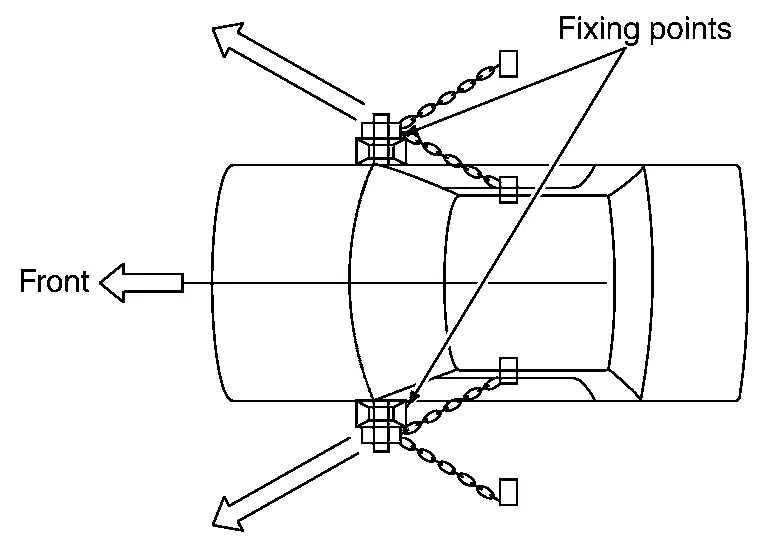
Der Nissan Ariya ist sicher gesichert, wenn er im Bereich der Pfeile in der Abbildung gezogen wird. Beim Ziehen nach hinten ist die Richtung umgekehrt.
Ziehen nach links oder rechts
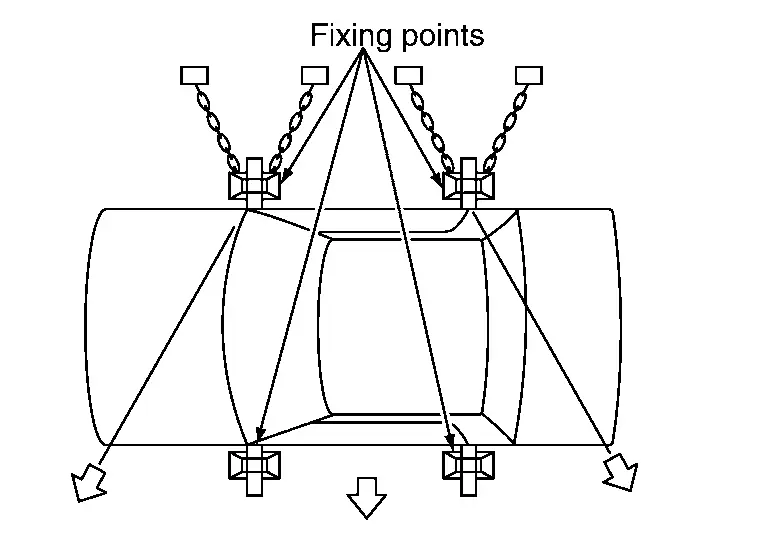
Den Nissan Ariya innerhalb des durch die Pfeile gekennzeichneten Bereichs ziehen.
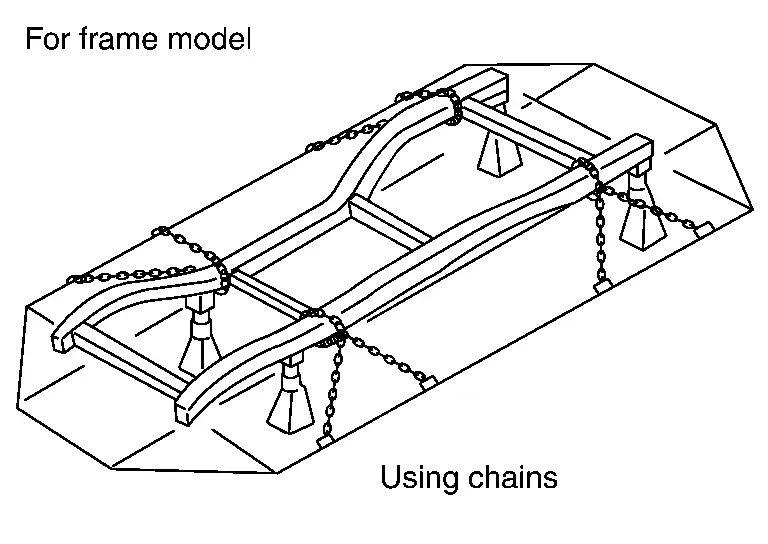
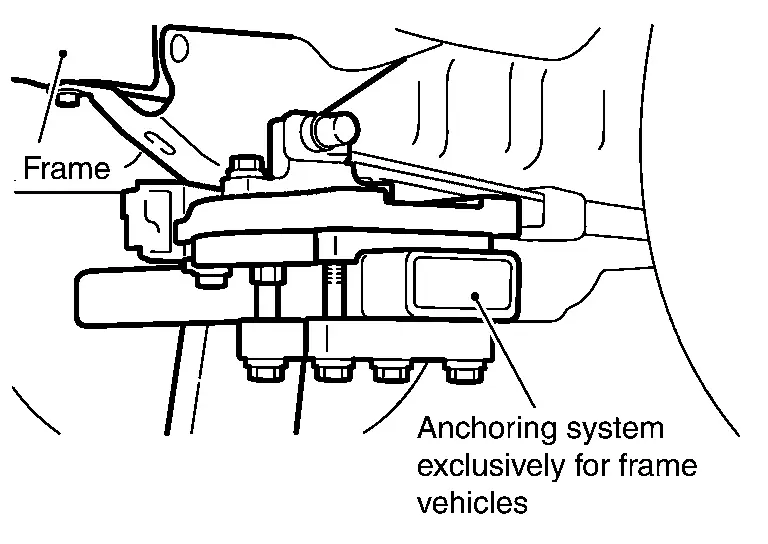
(3) VERANKERUNGSPUNKT FÜR RAHMENMODELLE MIT RAHMENKLEMMUNG
Lässt sich der Rahmen mit dem grundlegenden Verankerungsverfahren nicht an der Richtvorrichtung befestigen, kann er mit dem Rahmenklemmsystem direkt verankert werden. Die Abbildung zeigt ein Beispiel, bei dem der Federbock verankert wird, ohne die Feder auszubauen.
Sichern und Ziehen
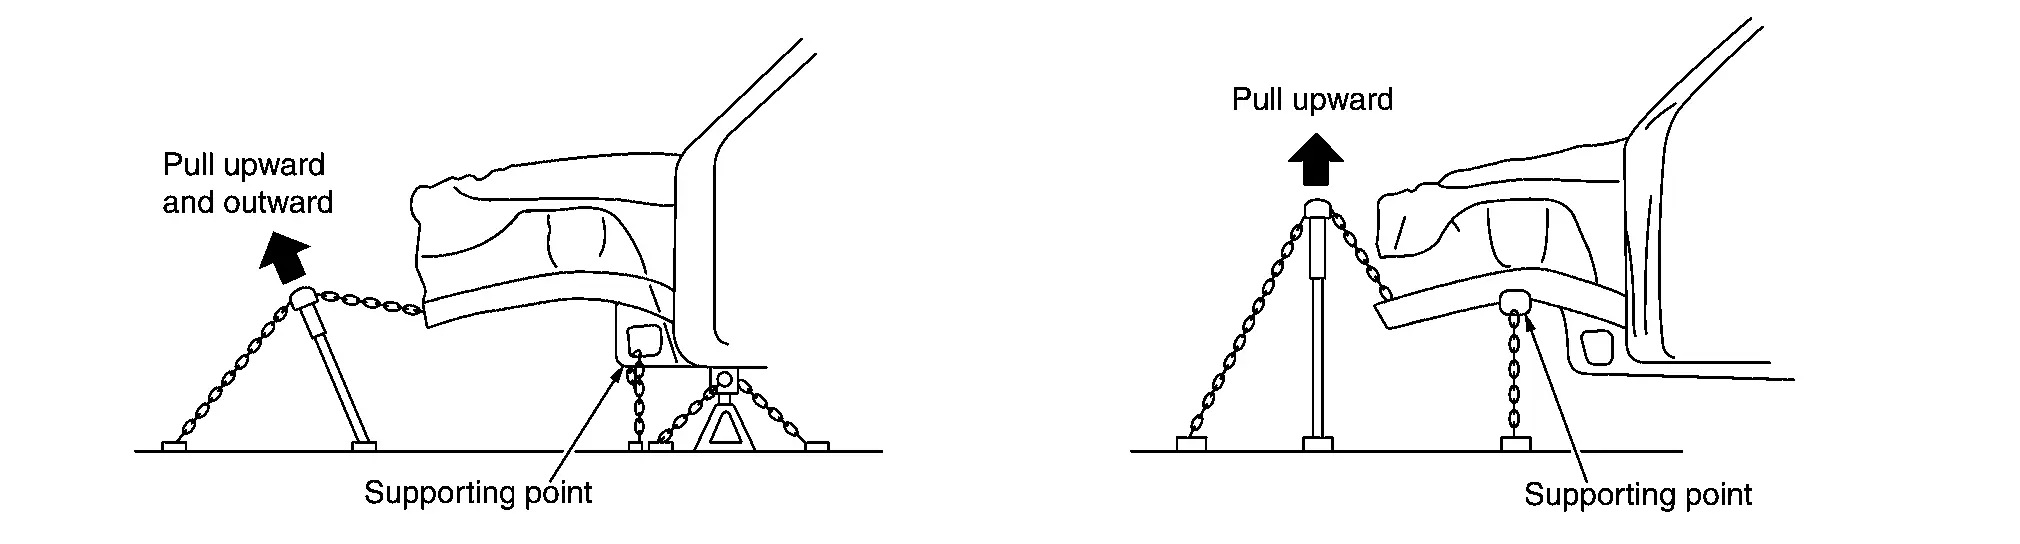
Grundsätzlich muss die Zugkraft genau entgegengesetzt zur Richtung der Aufprallkraft (Einwirkung) aufgebracht werden. Das Sicherungsverfahren muss zu dieser Zugrichtung passen.
(1) ZIEHEN NACH UNTEN
So nah wie möglich an der beschädigten Stelle sichern. Besteht ein Abstand zwischen Zugpunkt und Schadstelle, werden auch die unbeschädigten Bereiche mitgezogen.

(2) ZIEHEN NACH OBEN
Die Abstützung so einstellen, dass unbeschädigte Bereiche durch den Zug nicht beeinflusst werden.
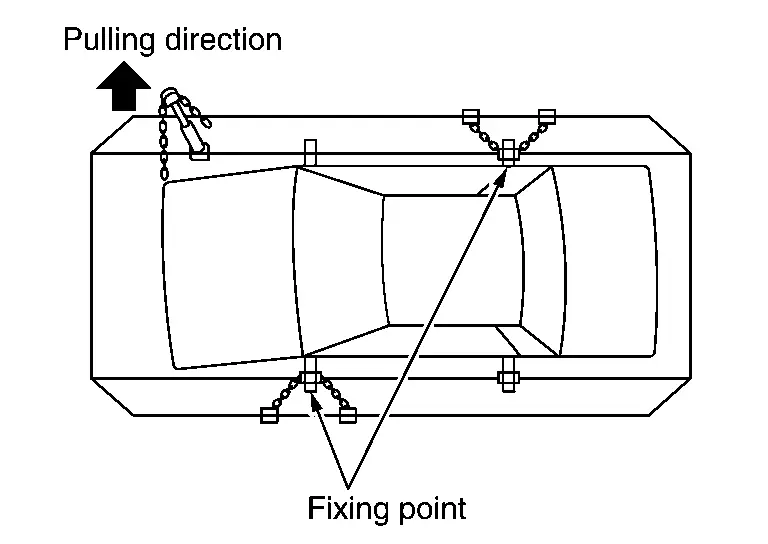
(3) BEFESTIGUNGS- UND ZIEHVERFAHREN BEI SEITLICHEM VERZUG
Zum Ziehen des vorderen Fahrzeugteils die Karosserie so sichern, dass sie durch das Drehmoment infolge des Ziehens nicht verrutscht.
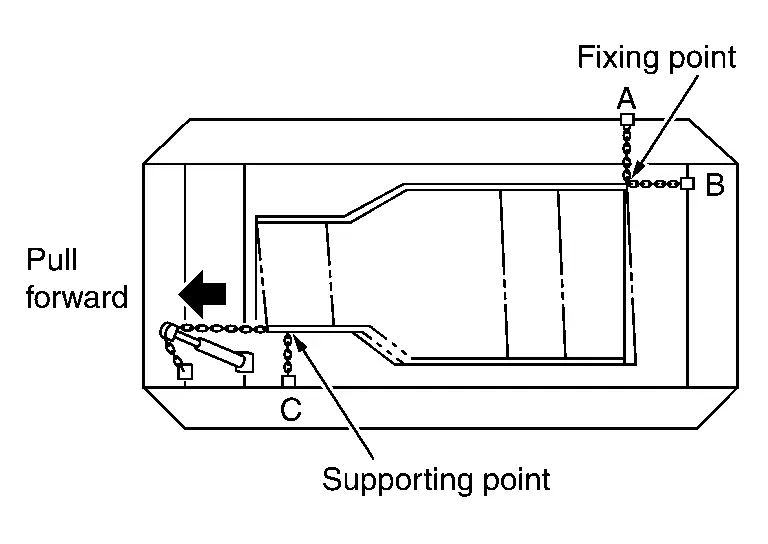
(4) BEFESTIGUNGS- UND ZIEHVERFAHREN BEI RAUTENFÖRMIGEM VERZUG
Werden nur die Punkte (A) und (B) gesichert, kann ein Drehmoment entstehen. Einen weiteren Abstützpunkt an Stelle (C) einrichten.
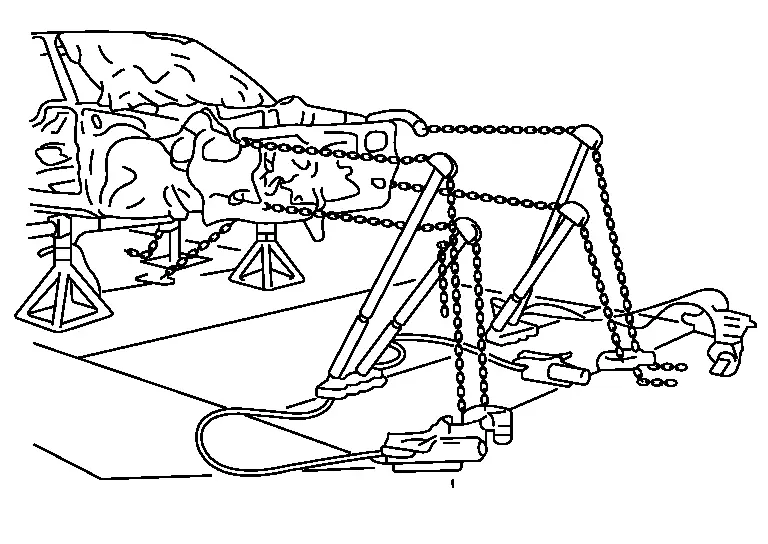
(5) GLEICHZEITIGES ZIEHEN IN MEHRERE RICHTUNGEN
Dieses Verfahren verkürzt die Reparaturzeit und verhindert zusätzliche Folgeschäden.
(6) GLEICHZEITIGES DRÜCK-ZIEH-VERFAHREN
Dieses Verfahren kann angewendet werden, wenn sich die Belastung am vorderen Längsträger konzentriert. Dabei wird der vordere Teil des Längsträgers nach innen und der hintere nach außen gebogen.
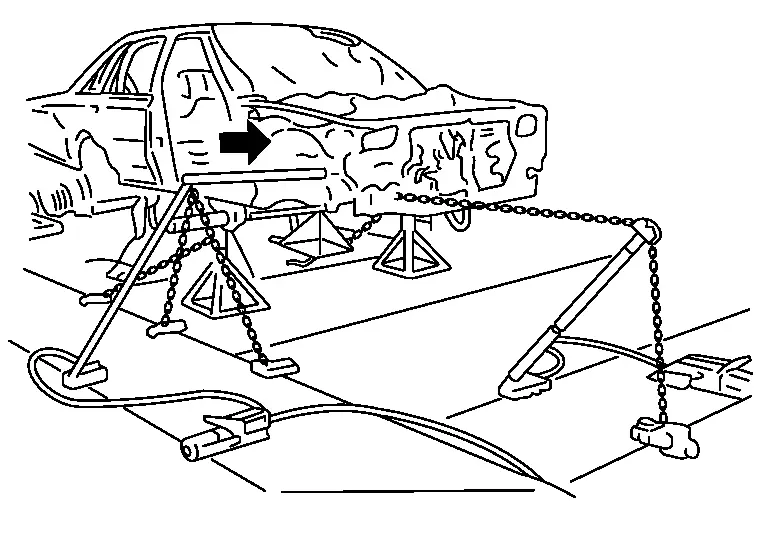
(7) DACHSCHADEN
Ein Verlängerungsrohr an den Hydraulikzylinder anschließen.

Bei Positionierung nahe der Karosserie vergrößert sich die Zuglänge.
Richtlinie für Richtarbeiten am Nissan Ariya 2026
Reparaturreihenfolge
Bei einem Unfall entsteht im Allgemeinen keine einzelne Biegung oder Verwindung. Die Karosserieverformung resultiert aus einer Kombination von Biegung, Verwindung und anderen Schadensarten.
Die Reparatur sollte dort beginnen, wo der Schaden am tiefsten reicht.
Wenn nur auf die sichtbaren Schäden geachtet und die Schadensausbreitung auf die gesamte Karosserie übersehen wird, lässt sich die korrekte Karosserieausrichtung nicht erreichen.
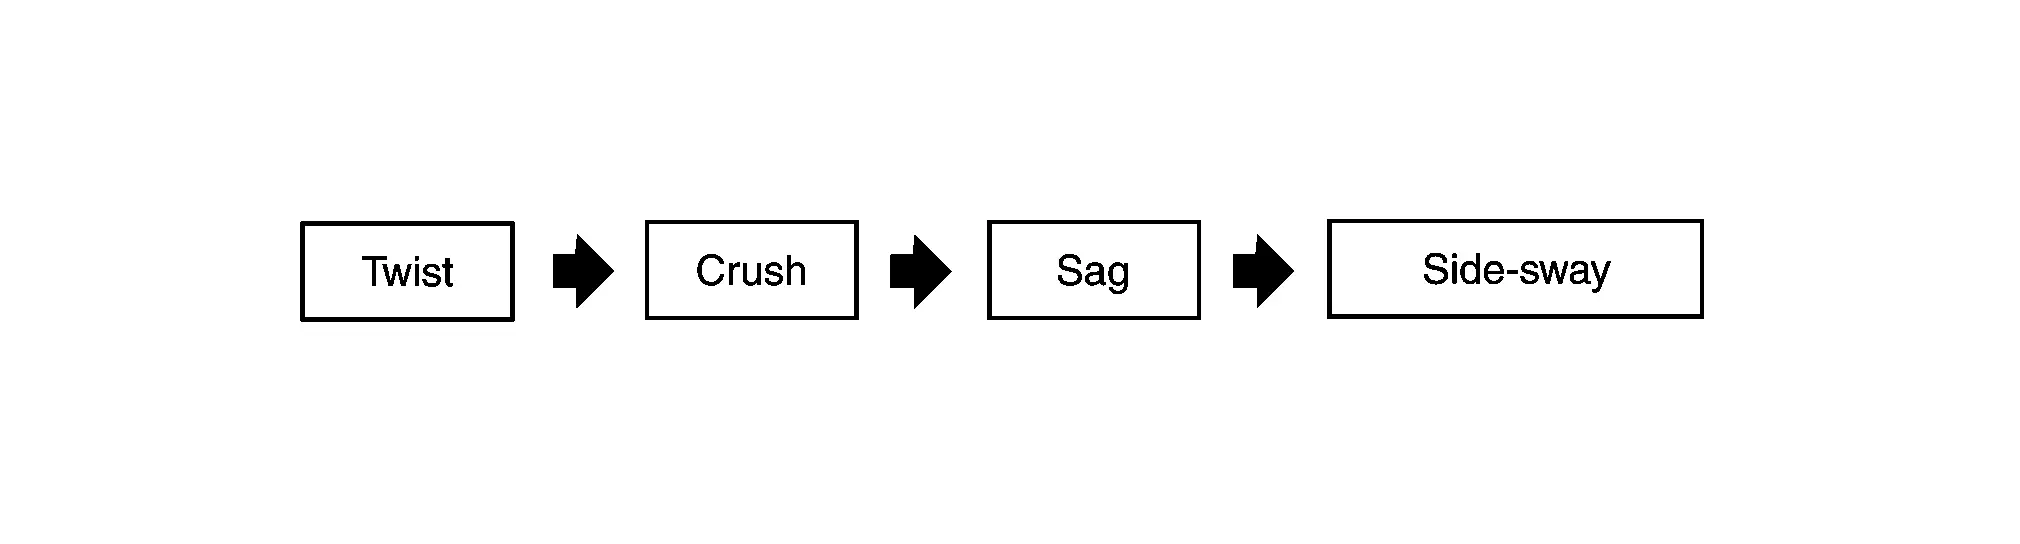
Die Reparaturarbeiten sollten grundsätzlich in dieser Reihenfolge der Schäden durchgeführt werden.
Wichtige Hinweise bei der praktischen Reparatur
(1) GESTAUCHTE BEREICHE STRECKEN
Die Reparatur eines eingedrückten geschlossenen Hohlprofils, wie etwa eines Seitenholms, erfolgt, indem die Oberfläche der eingedrückten Seite gespannt und gezogen wird. Die Zugrichtung sollte so gewählt werden, dass die Kraft in Richtung einer gedachten Geraden wirkt, die durch die ursprüngliche Lage des Teils verläuft.
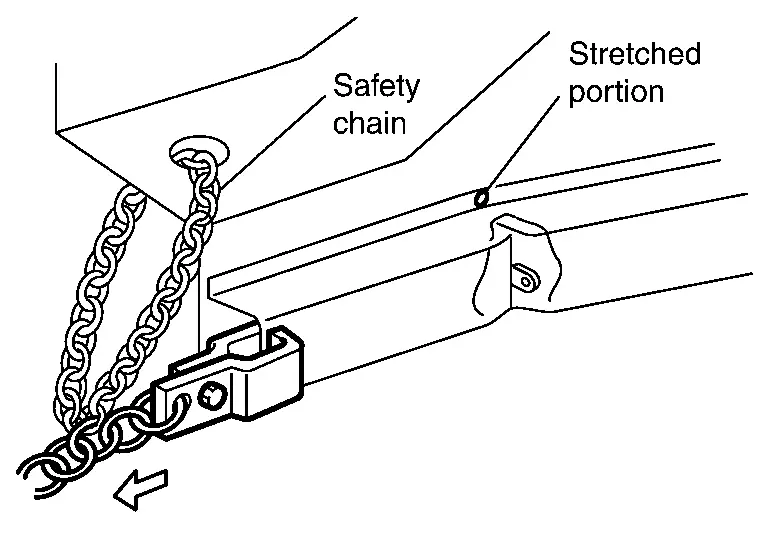
Während der Reparaturarbeiten wirkt manchmal eine Last von etwa 5.000 kg (11,025 lb). Die Klemme muss daher fest angezogen werden. Unbedingt eine Sicherungskette verwenden.

(2) SCHRITTWEISES ZIEHEN
Schrittweise ziehen.
Der beschädigte Bereich kann kaltverfestigt sein.
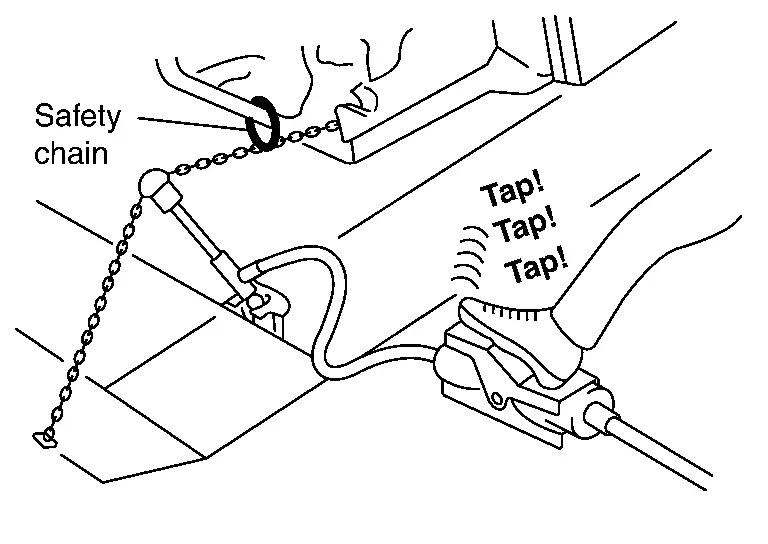
Ein Ziehen auf einmal kann zu Rissen führen.
Die Härte des kaltverfestigten Bereichs verringern.
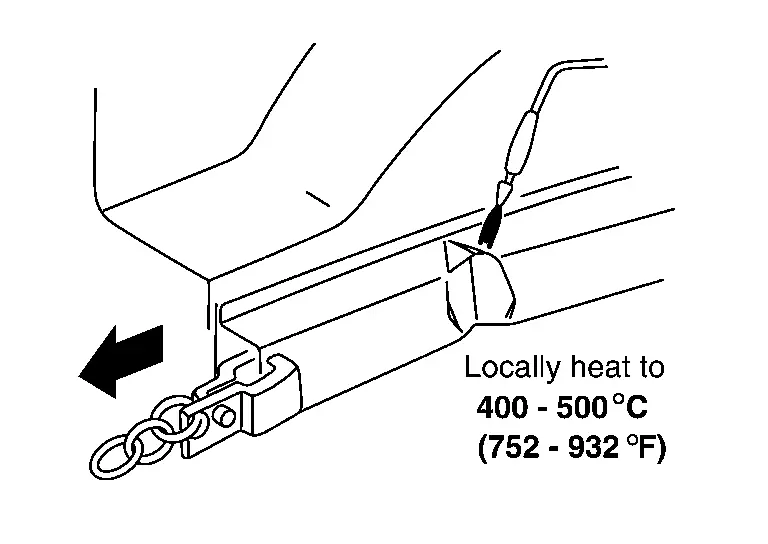
Das Blech örtlich auf 400 °C - 500 °C erwärmen, jedoch nur so weit, dass keine Verfärbung auftritt. Nicht über 700 °C erwärmen, da sonst die Festigkeit sinkt. Bei HSS-Teilen nicht auf mehr als 550 °C erwärmen.
(3) RÜCKFEDERUNG BERÜCKSICHTIGEN
Wird auf ein Blech eine Zugkraft ausgeübt, entsteht durch die Restspannung eine Rückfederung.
Richtiges Richtmaß
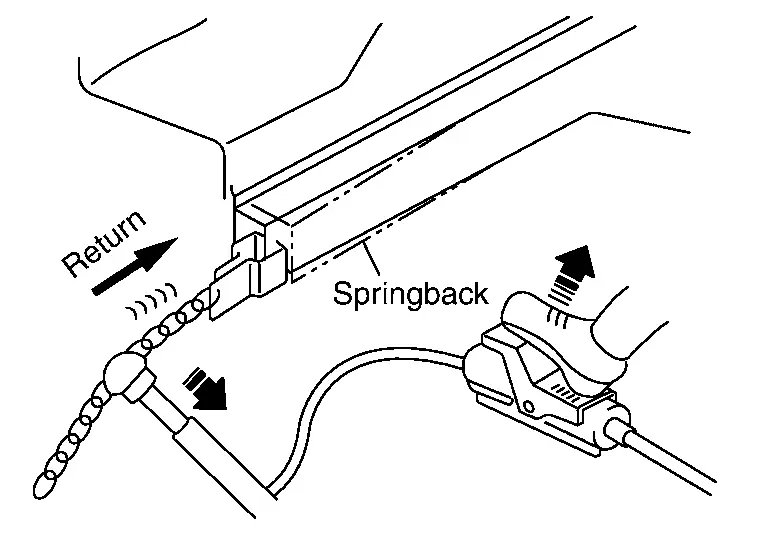
2 mm - 3 mm (0,08 in - 0,12 in) über das erforderliche Maß hinaus ziehen. Das Zugmaß entsprechend der Rückfederung anpassen.
Verwendung des Hammers

Restspannungen, die durch die kinetische Energie des Aufpralls entstanden sind, lassen sich durch Hämmern entfernen.
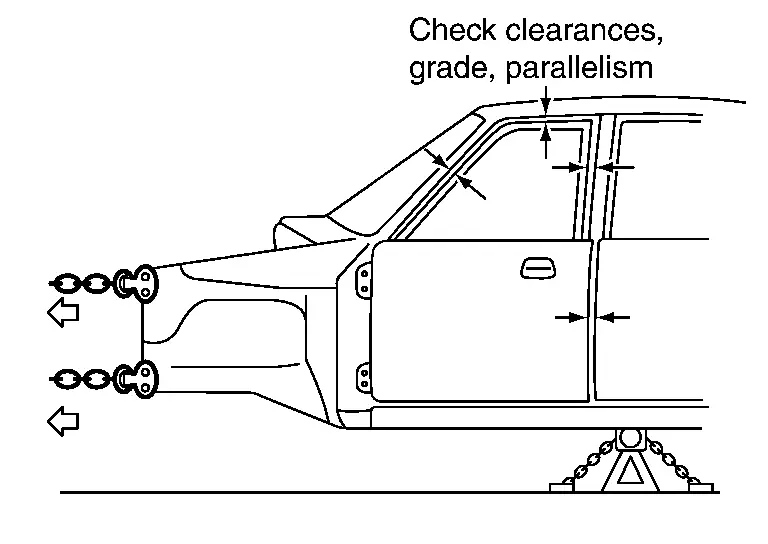
(4) RICHTIGES ZUGMASS ANHAND DER TÜRFUGE BESTIMMEN
Das richtige Zugmaß lässt sich anhand der Fugenmaße an Tür oder Heckklappe bestimmen.
(5) OBERE BEREICHE VOM UNTERBODENKLEMMEN AUS ZIEHEN
Ist, wie in der Abbildung mit (A) gekennzeichnet, ein Abstand zwischen dem Zugpunkt und der Unterbodenklemme vorhanden, entsteht ein Drehmoment.
Dies kann zu Sekundärschäden am geklemmten Bereich führen.
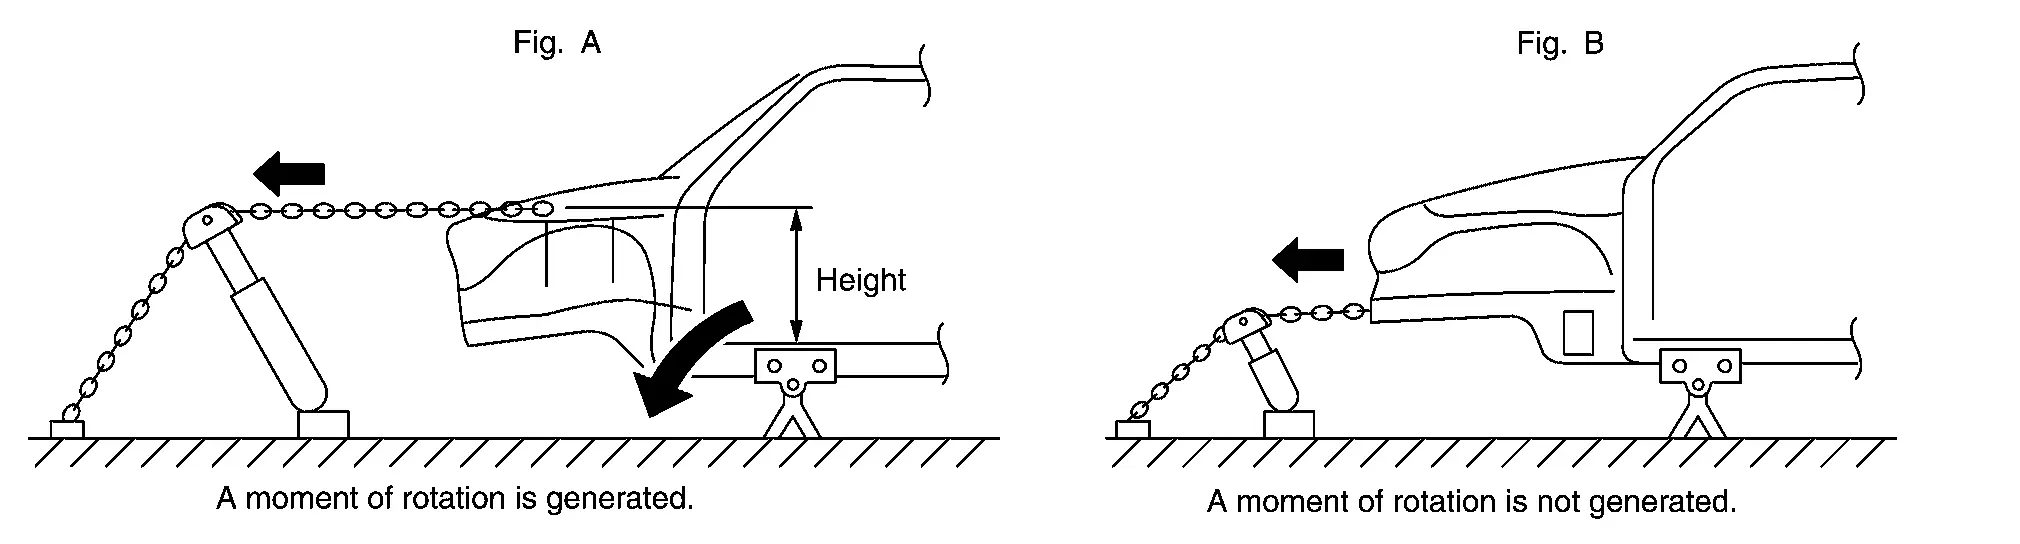
Unter dem Seitenholm eine Abstützung anbringen, um die Entstehung dieses Drehmoments zu verhindern.

(6) ZUSÄTZLICHE VERANKERUNG
Richtarbeiten müssen sorgfältig ausgeführt werden, damit die Verankerungspunkte und unbeschädigte Karosseriebereiche nicht beschädigt werden. Wird ein nicht zu reparierender Bereich durch die übermäßige Zugkraft oder die Zugrichtung belastet, müssen zusätzliche Verankerungspunkte vorgesehen werden, um unbeschädigte Bereiche zu schützen. Schweller sind gegenüber Längskräften ausreichend stabil, werden jedoch durch Kräfte nach unten oder seitlich leicht beschädigt. Daher sollte zusätzliche Verankerung durch Abstützen der Seitenholme mit dem Power-Pack oder durch Anbringen einer Klemme und Kette erfolgen.

(7) ZWECK DER KAROSSERIEAUSRICHTUNG
Dieser Arbeitsschritt ist notwendig, um die korrekte Ausrichtung der weiter zu verwendenden Teile zu erreichen. Der durch die Schadensausbreitung entstandene Verzug wird daher durch Ziehen am ersten Krafteinleitungspunkt behoben.
Austausch von Blechteilen am Nissan Ariya 2026
Austausch von Blechteilen
Zum Austausch von Blechteilen gehören die vorderen Kotflügel und die Motorhaube, die verschraubt sind, sowie die hinteren Kotflügel und das Dach, die verschweißt sind. Dieser Abschnitt beschreibt die Austauschverfahren für Blechteile nach der Karosserieausrichtung.
Türfalz (Bördelung)
(a) Die Kante der Türaußenhaut mit einer Schleifscheibe 3M Cubitron II Abrasive Fibre Disc #33415 (Körnung 60+) oder einer gleichwertigen Scheibe anschleifen.
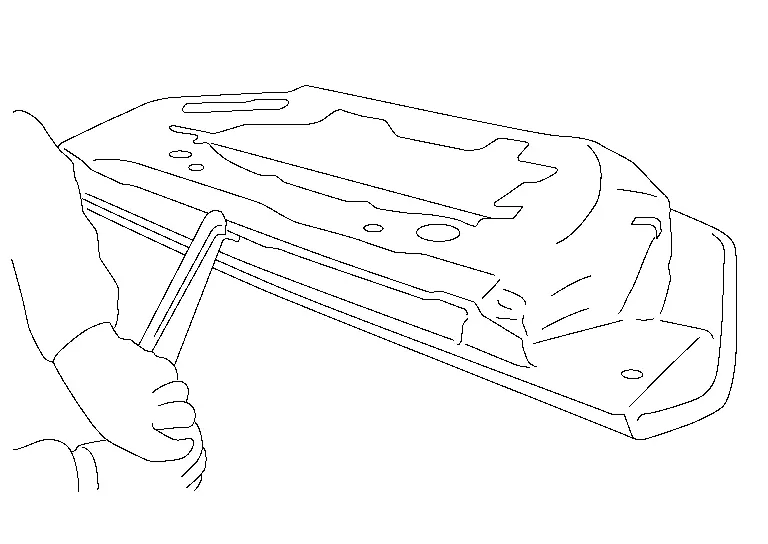
(b) Die Spitze eines scharfkantigen Werkzeugs, etwa eines Meißels, in den Spalt an der Türaußenhaut einführen. Das eingeführte Werkzeug seitlich mit einem Hammer antreiben, um die Türinnenhaut von der Türaußenhaut zu trennen.
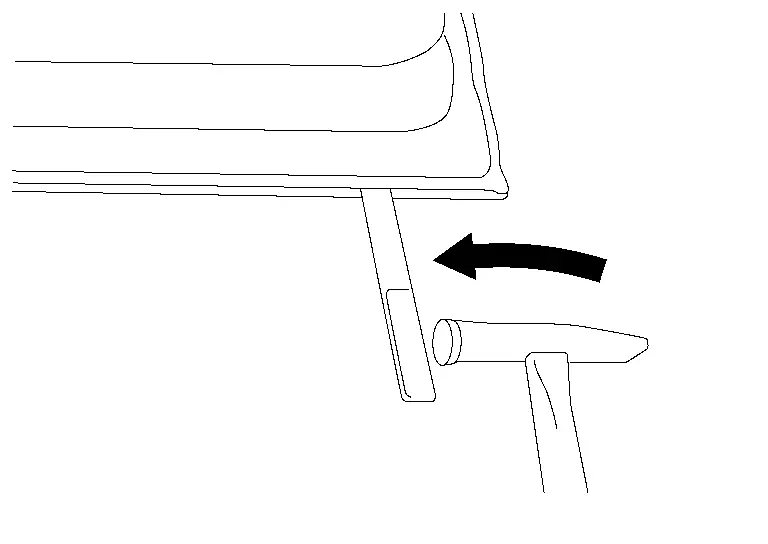
(c) Den Klebstoff von der Oberfläche des Falzbereichs der Türinnenhaut entfernen.
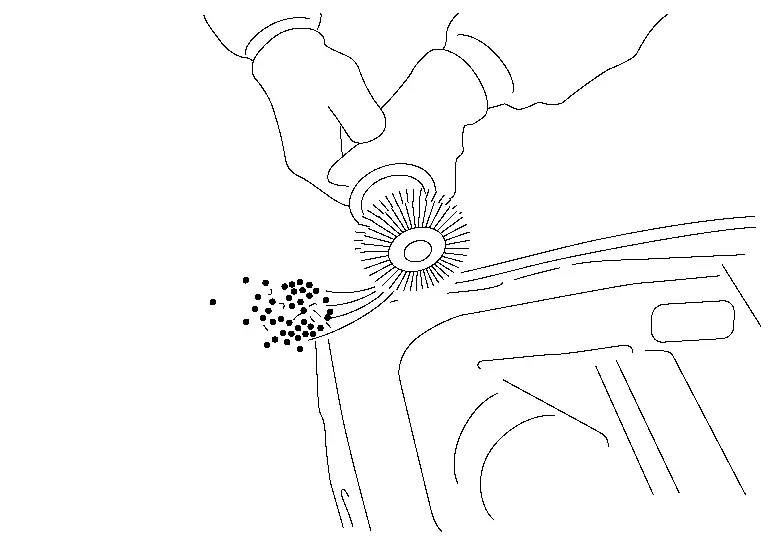
(d) Die Überlappung der neuen Türaußenhaut und der Türinnenhaut ausrichten. Sind die Teile korrekt positioniert, mit Zwingen fixieren, damit sie sich nicht verschieben.
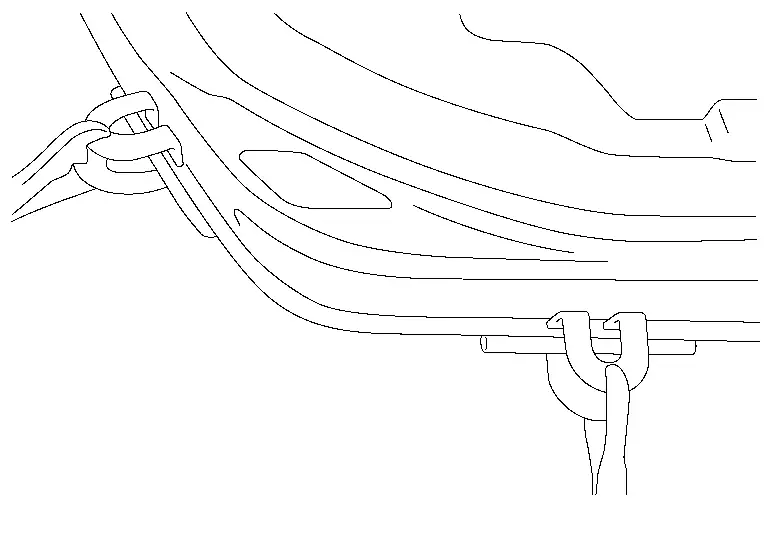
Neuen Klebstoff sowohl auf die Türaußenhaut als auch auf die Türinnenhaut auftragen.
(e) Den Döpper an den Ecken des Falzes der Türaußenhaut ansetzen. Den Döpper mit einem Hammer antippen, um den Falz der Türaußenhaut schrittweise umzubiegen.
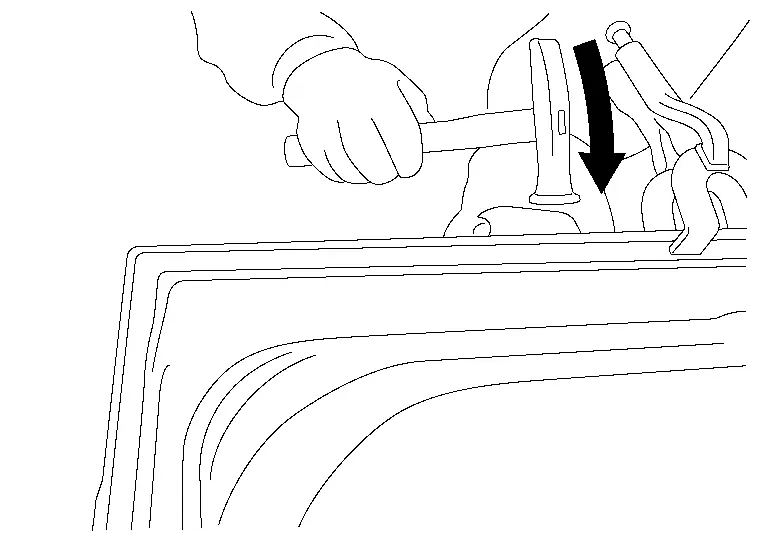
(f) Mit dem Hammer umbiegen, bis der Winkel des gesamten Falzumfangs der Türaußenhaut etwa 45° beträgt.

(g) Prüfen, dass sich Türaußenhaut und Türinnenhaut nicht verschieben, während mit dem Hammer geklopft wird, bis der Winkel am gesamten Falzumfang der Türaußenhaut etwa 15° beträgt.
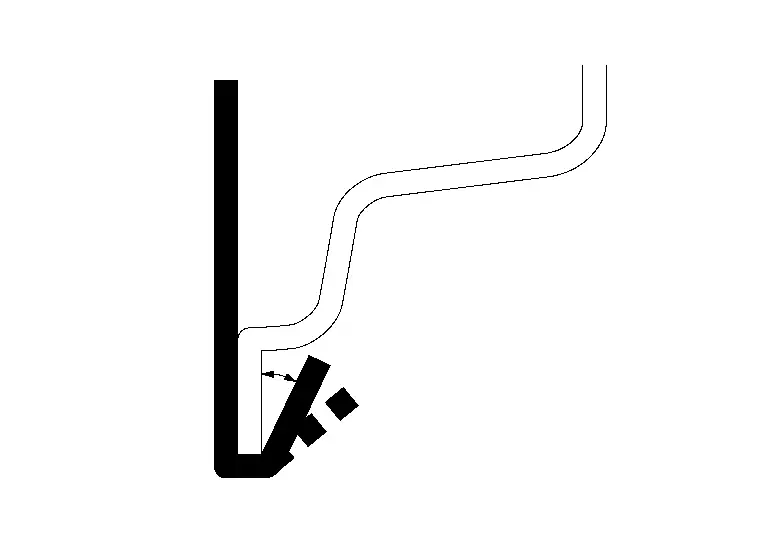
(h) Prüfen, dass sich Türaußenhaut und Türinnenhaut nicht verschieben, während mit dem Hammer geklopft wird, bis der Winkel am gesamten Falzumfang der Türaußenhaut etwa 0° beträgt.
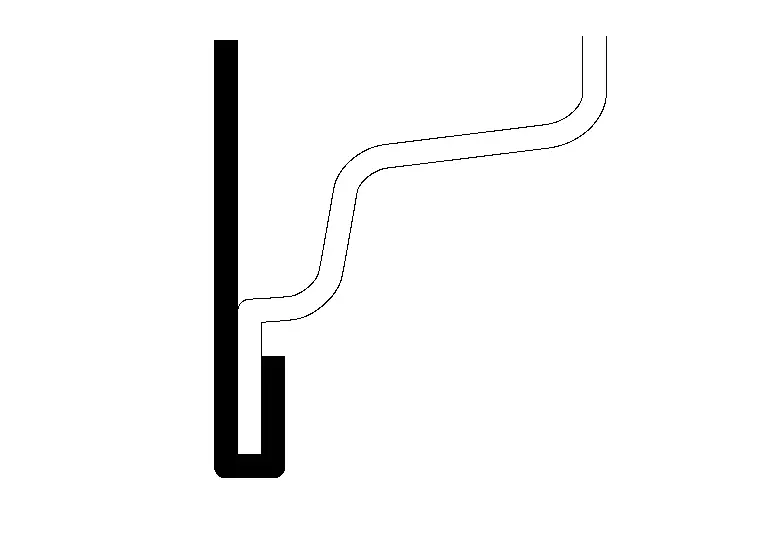
(i) Mit dem Falzwerkzeug [Spezialwerkzeug: KV991-10000] die Form des gesamten Falzumfangs der Türaußenhaut anpassen.

(j) Den Bereich um das umgebördelte Falzende abdichten.

 |
Türinnenhaut |
 |
Türaußenhaut |
 |
Klebstoff |
 |
Dichtmasse |
Passungseinstellung des vorderen Kotflügels
Passungseinstellung bedeutet die Einstellung des Spalts oder der Fugenlage von Motorhaube, Tür, vorderem Kotflügel usw. gegenüber dem angrenzenden Teil sowie die Einstellung der Fugenlage an der Presskante.
Die Einstellung des vorderen Kotflügels dient hier als Beispiel.
Die Passung an der Befestigungsposition des vorderen Kotflügels einstellen. Die Befestigungsschrauben des vorderen Kotflügels locker anziehen und die Passung einstellen, indem der Kotflügel seitlich oder in Auf-/Ab-Richtung verschoben wird, während der Spalt zur Motorhaube und zur Tür beobachtet wird.
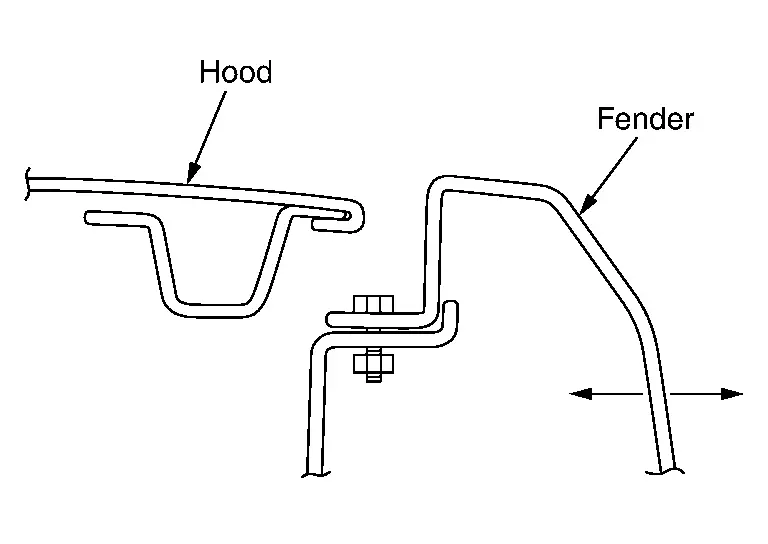
Den Biegewinkel des vorderen Kotflügels einstellen.
Lässt sich mit Schritt (1) oben keine korrekte Passung erreichen, den Biegewinkel des vorderen Kotflügels ändern.
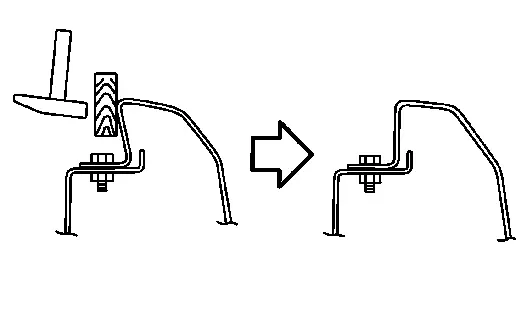
Erläuterung Zustand Korrekturverfahren Wenn der Spalt zwischen vorderem Kotflügel und Motorhaube zu klein ist: Eine flache Holzplatte an die obere Ecke des vorderen Kotflügels ansetzen und durch Hämmern korrigieren. Vor dem Hämmern die Befestigungsschrauben des vorderen Kotflügels fest anziehen. 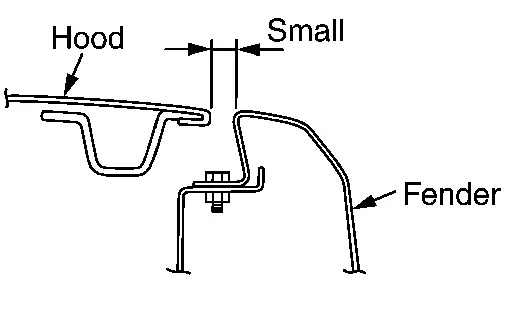
Wenn der Spalt zwischen vorderem Kotflügel und Motorhaube zu groß ist: Einen Anreißmeißel an der Abkantung am Fuß des vorderen Kotflügels ansetzen. Mit einem Hammer leicht anschlagen, um den Spalt einzustellen. Vor dem Anschlagen die Befestigungsschrauben des vorderen Kotflügels fest anziehen. Den Anreißmeißel entlang der Sickenlinie ansetzen. 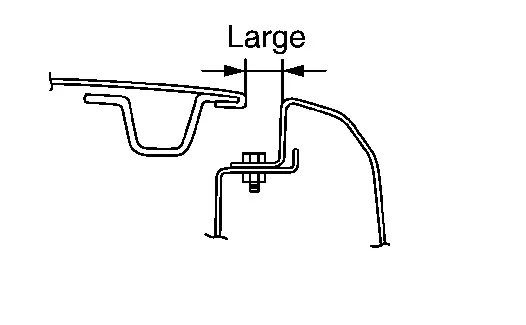

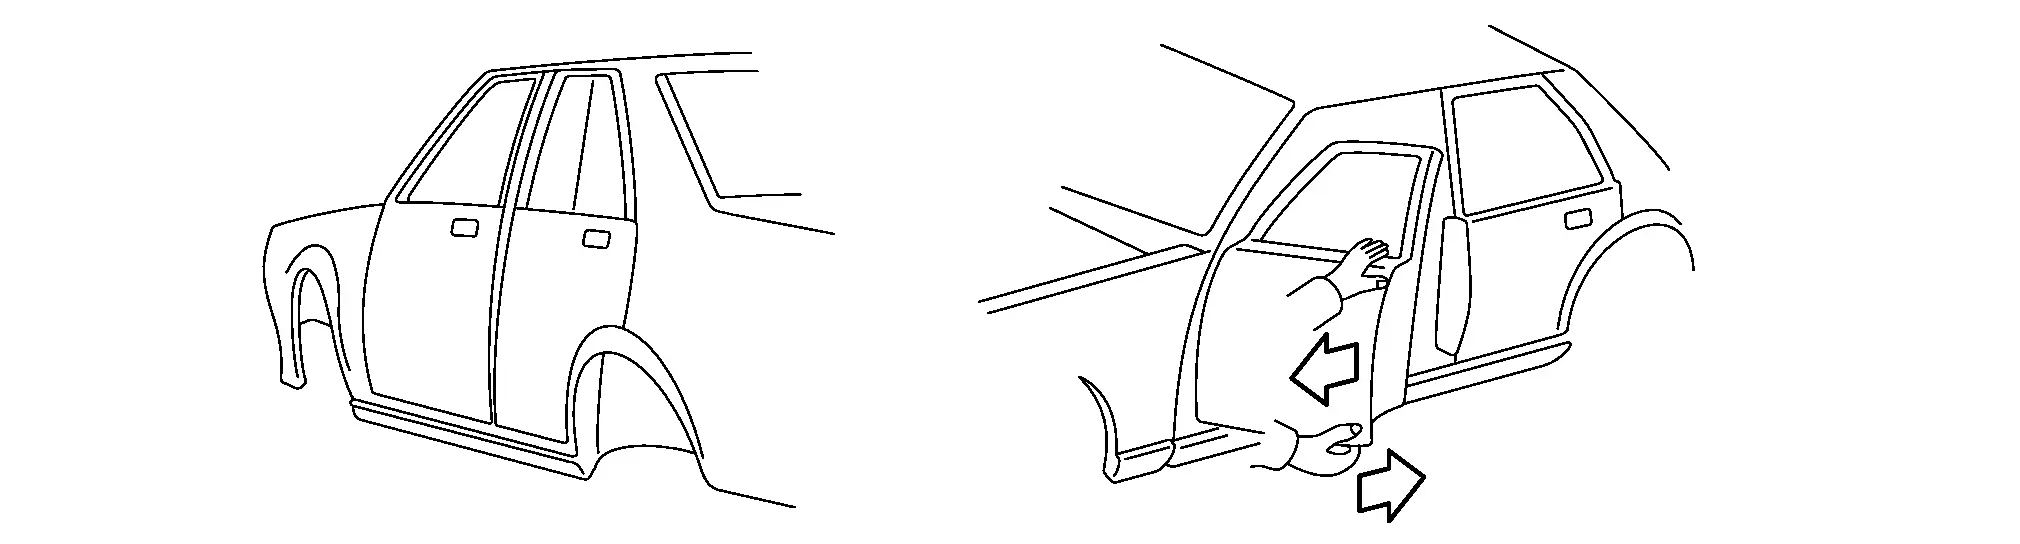
Einstellen der Türbaugruppe
Wenn der Spalt im oberen Bereich der Tür zu groß ist:
Einen Holzklotz zwischen Außenschweller und die Unterseite der Tür legen und den oberen Teil der Tür drücken.

Wenn der Spalt im unteren Bereich der Tür zu groß ist.
Teilersatz von Blech (geschweißtes Blech) Nissan Ariya SUV
Teilersatz von Blech (geschweißtes Blech)
Wenn ein geschweißtes Blech beschädigt ist, kann es komplett durch ein Ersatzteil ersetzt werden, oder es kann ein Teilersatz erfolgen, indem der beschädigte Bereich abgetrennt und durch ein Ersatzblech ersetzt wird.
Ablauf Austausch geschweißter Bleche

Austausch von Baugruppenblechen oder Teilersatz von Blechen
Der Austausch von Baugruppenblechen bedeutet den Ersatz eines kompletten Blechs durch Abtrennen aller Schweißstellen.
Teilersatz ist ein Verfahren, bei dem nur der beschädigte Bereich eines Blechs ersetzt wird. Teilersatz kann angewendet werden, wenn der Austausch der Baugruppe zu kostspielig und zeitaufwendig ist und die Beschädigung örtlich begrenzt ist.
Schnittpositionen für den Teilersatz
Die Abbildung dient nur als Beispiel, Details siehe jeweilige Karosserie-Reparaturanleitung.
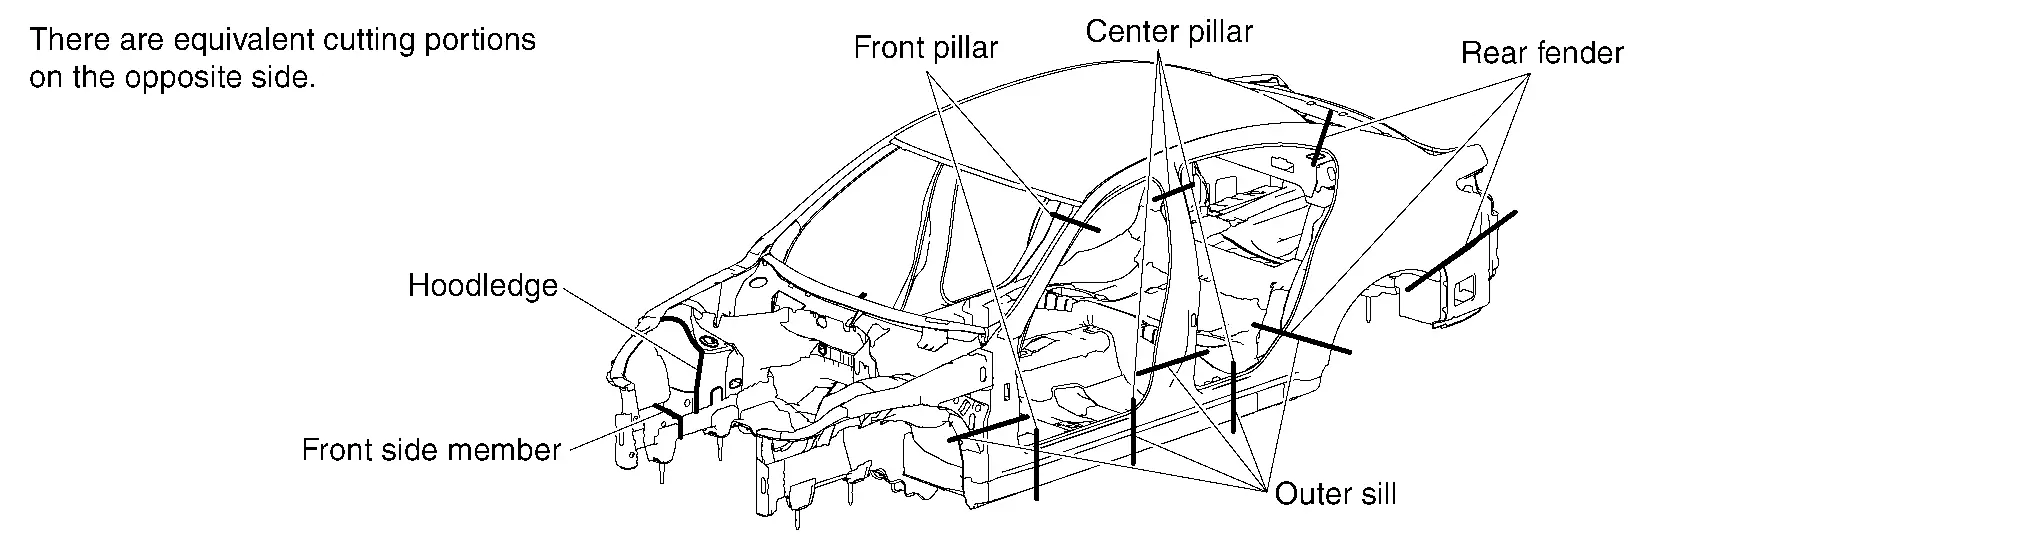
Das Trennen von Blechen für den Teilersatz ist an einigen Bereichen nicht zulässig. Werden Bleche an ungeeigneten Stellen getrennt, kann die Karosseriesteifigkeit nicht erhalten werden. Die zulässigen Positionen variieren je nach Karosseriestruktur, Blechfestigkeit oder Form und unterscheiden sich von Modell zu Modell. Sie sind in der Karosserie-Reparaturanleitung des jeweiligen Modells angegeben. Grundsätzlich dürfen folgende Bereiche getrennt werden:
Bereiche ohne Verstärkung oder Versteifung
Bereiche, in denen keine Spannungskonzentration auftritt
Bereiche mit geringem Nacharbeitsaufwand, in denen die Nachbearbeitung einfach durchgeführt werden kann (wo die angrenzenden Bereiche durch Zierleisten oder Verkleidungen abgedeckt werden können)
Bereiche, in denen der Arbeitsaufwand bzw. das Demontieren von Teilen minimiert wird
Grobes Trennen von Blechen
Die meisten Karosseriebleche sind durch Punktschweißung verbunden. Ein Trennen an der Schweißstelle ist schwierig.
Um die Arbeitszeit zu verkürzen, den beschädigten Bereich grob ausrichten, dann vorab nahe der Blechverbindung schneiden, damit Werkzeuge zum Trennen der punktgeschweißten Stelle sinnvoll eingesetzt werden können. Es wird häufig bei Blechen mit komplizierter Struktur angewendet.
Das Trennen von Karosserieblechen und Ersatzblechen unter Belassung eines Überlappungsaufmaßes wird ebenfalls als grobes Trennen bezeichnet.
Die Trennwerkzeuge je nach zu trennendem Bereich, Blechdicke und Blechstruktur richtig einsetzen.
Die dafür üblicherweise verwendeten Werkzeuge und ihre Eigenschaften werden im Folgenden beschrieben:
(1) GROBES TRENNEN MIT EINER DRUCKLUFTSÄGE
(a) Haupteinsatzbereich
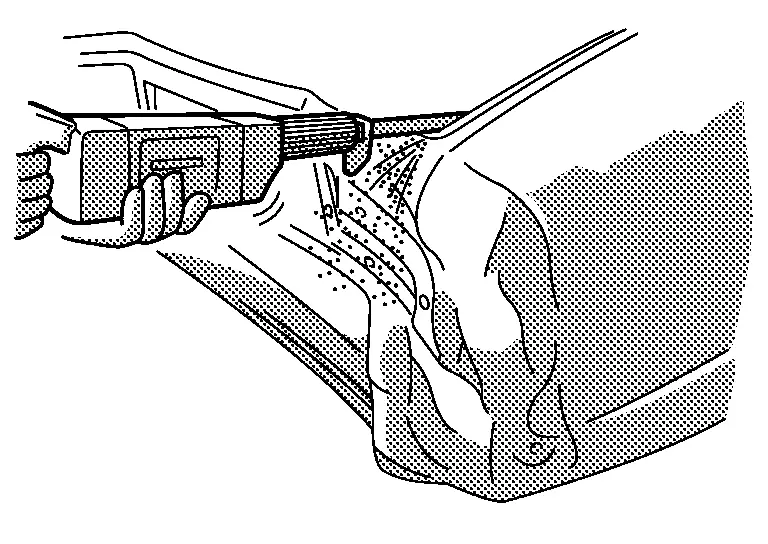
Träger und Säulen, einschließlich Längsträger, Querträger, hintere Säule usw.
(b) Eigenschaften
Saubere Schnittlinie. Geeignet zum Trennen von dünnen und vergleichsweise dicken Blechen.
(2) GROBES TRENNEN MIT EINEM DRUCKLUFTMEISSEL
(a) Haupteinsatzbereich
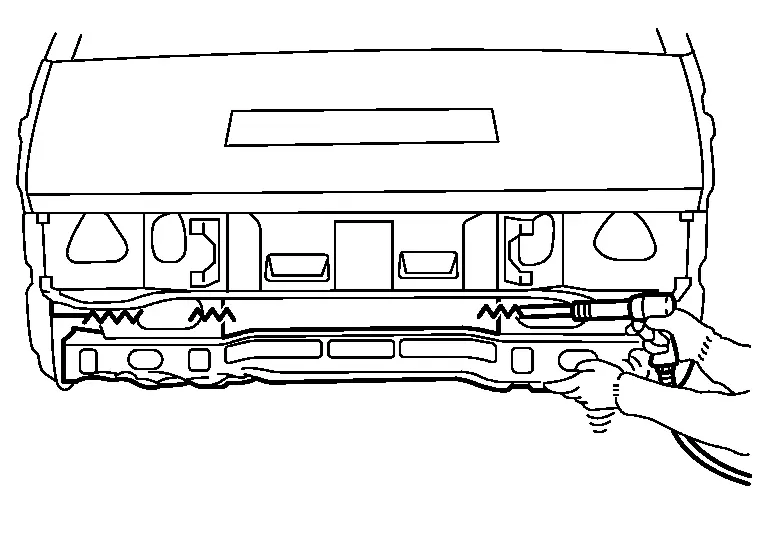
Dünne Bleche, einschließlich hinterer Kotflügel und hinterem Bodenblech
(b) Eigenschaften
Höhere Schnittgeschwindigkeit
Hoher Geräuschpegel
Nicht geeignet für dicke Bleche
Unregelmäßige Schnittlinie
Starke Funkenbildung
(3) GROBES TRENNEN MIT EINEM SAUERSTOFF-ACETYLEN-SCHNEIDBRENNER
(a) Haupteinsatzbereich

Dicke Bleche, einschließlich Längsträger, Querträger, Haubenträger usw.
(b) Eigenschaften
Höhere Schnittgeschwindigkeit
Abtrennen von Schweißstellen
Eine Fahrzeugkarosserie wird mit drei verschiedenen Schweißverfahren hergestellt [Punktschweißen, MAG-Schweißen und Hartlöten]. Das Trennen der Schweißstellen mit diesen Verfahren wird im Folgenden beschrieben.
Punktschweißen wird im Allgemeinen an zwei oder mehr überlappenden Blechen angewendet. Das Werkzeug bzw. das Trennverfahren muss je nachdem gewechselt werden, ob das zu entfernende Blech oben, in der Mitte oder unten liegt.
(1) PRÜFEN DER PUNKTSCHWEISSSTELLE
Farbe, Unterbodenschutz und Dichtmasse vom Blech entfernen, um die Punktschweißstellen zu erkennen.
(a) Mit Druckluft-Schleifer, Drahtbürste oder Feilband-Schleifer:
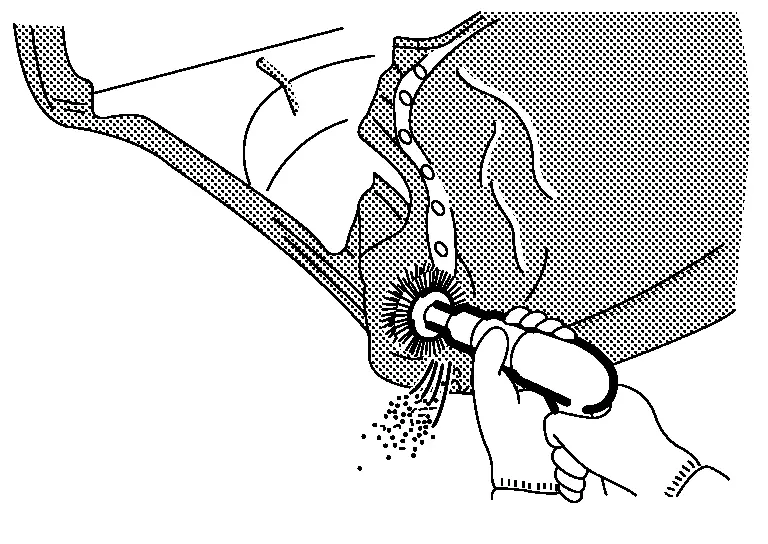
Bei diesem Verfahren das Blech nicht zu stark abschleifen. Das Blech schleifen oder bürsten und dabei die Punktschweißstelle prüfen.
(b) Mit einem Meißel:
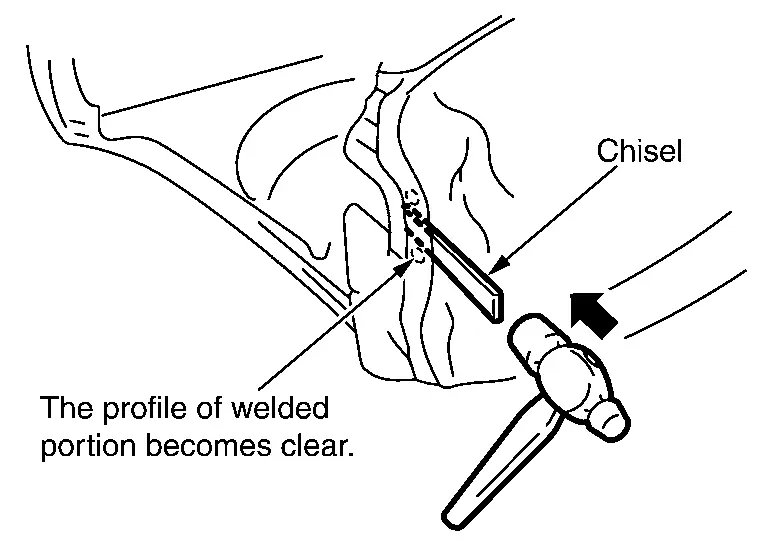
Ist die Punktschweißstelle auch nach dem Entfernen der Farbe nicht erkennbar, die Meißelklinge zwischen die Bleche setzen und zur Prüfung leicht mit einem Hammer anschlagen.
(2) ABTRENNEN DER PUNKTSCHWEISSSTELLE
(a) Mit einem Punktschneider:
Es gibt zwei Arten von Punktschneidern (Bohrtyp und Lochsägetyp). Beim Einsatz des Punktschneiders darauf achten, das untere Blech nicht zu durchtrennen.
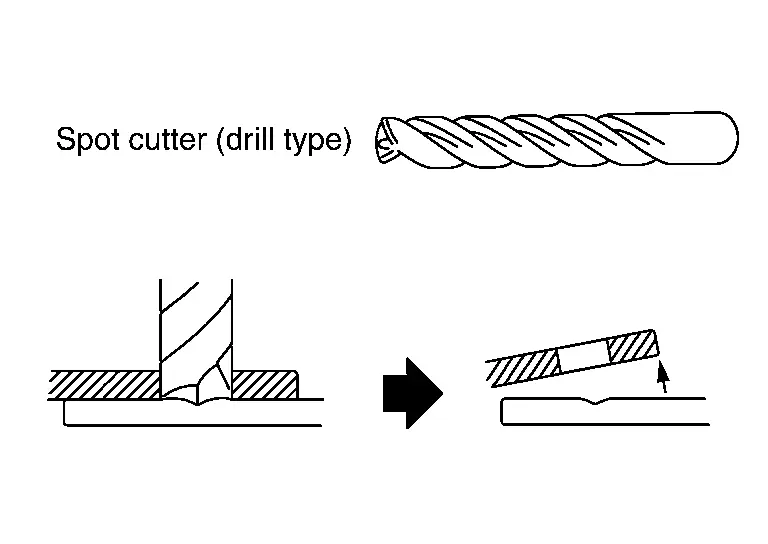 |
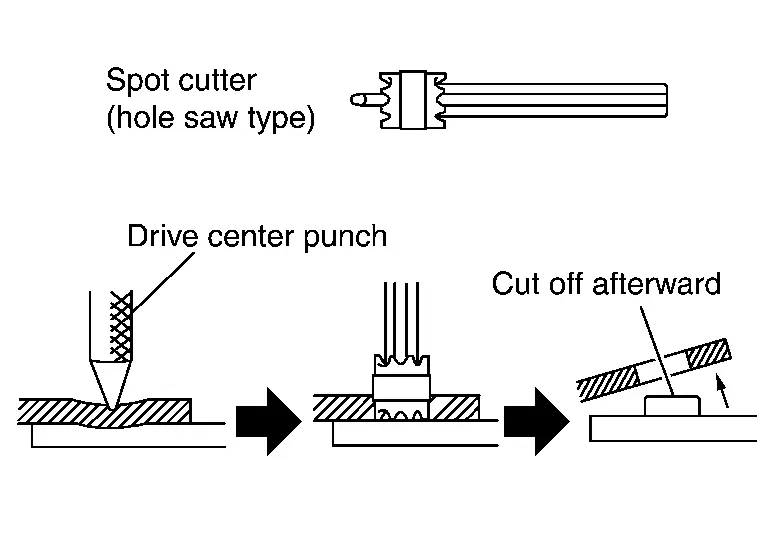 |
Ist es schwierig, von hinten am unteren Blech zu schweißen, kann der Punktschneider verwendet werden, um die Punktschweißstellen zu trennen, ohne das untere Blech zu bohren.
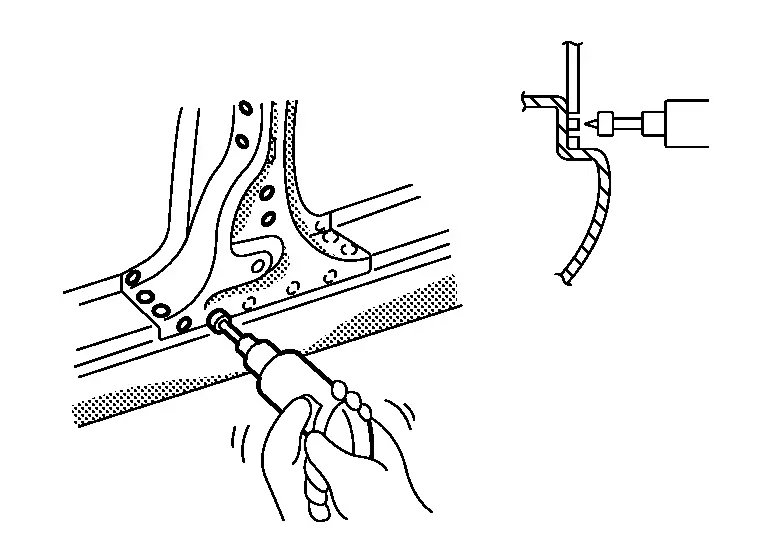
Der Punktschneider vom Lochsägetyp erfordert nach dem Trennen ein Nachschleifen der Punktschweißstelle. Dies erfordert zusätzliche Arbeitszeit.
(b) Mit Bohrer:
Der Bohrer kann verwendet werden, um Schweißungen an jeder Stelle zu trennen, die durch Lochschweißung verbunden ist, indem die lochgeschweißte Stelle aufgebohrt wird.
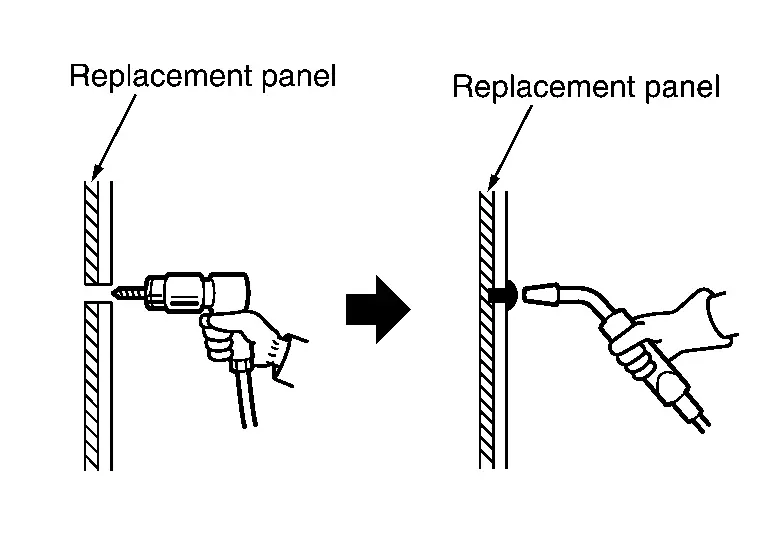 |
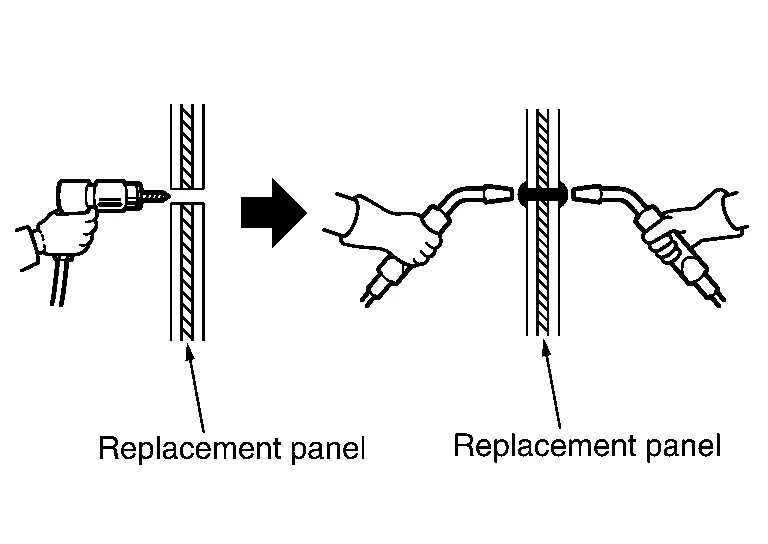 |
(3) ABTRENNEN DER PUNKTSCHWEISSSTELLEN MIT EINEM DRUCKLUFT-SCHLEIFER
Wenn der Punktschneider nicht verwendet werden kann, den Druckluft-Schleifer (oder Bandschleifer) zum Abtrennen der Punktschweißstelle verwenden. Verwenden Sie 3M File Belt Sander #33573 und Cubitron II File Belt Grade 60+ #33445 oder Gleichwertiges.

(4) ENTFERNEN DES BLECHS MIT EINEM MEISSEL
Nach dem Abtrennen der Punktschweißstellen das Blech mit dem Meißel trennen.
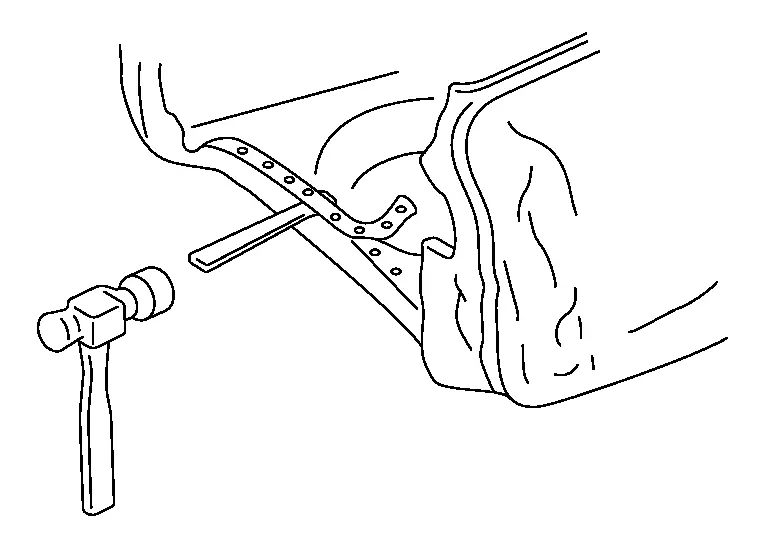
Dadurch lösen sich die Punktschweißstellen von ihren Gegenflächen. So kann die Arbeit unter Kontrolle der Trennung der Punktschweißstellen fortgesetzt werden.
(5) ABTRENNEN VON MAG-SCHWEISSSTELLEN
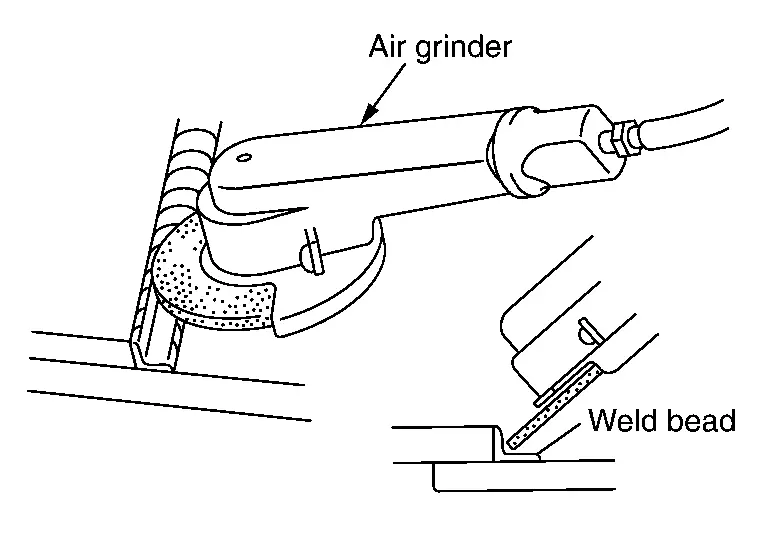
Das MAG-Schweißverfahren wird in zwei Arten unterteilt (Lochschweißung und Nahtschweißung). Die Lochschweißstelle kann mit einem Punktschneider o. Ä. abgetrennt werden. Zum Abtrennen der Nahtschweißung die Nahtraupe mit einem Druckluftschleifer abschleifen. Darauf achten, vom Ersatzblech aus zu schleifen. Das wiederverwendete Blech nicht übermäßig schleifen.
(6) ABTRENNEN DER GELÖTETEN STELLE DES BLECHS
Hartlöten wird eingesetzt, um das äußere Erscheinungsbild der verbundenen Bereiche (Dach und Kotflügel) der Karosserieaußenhaut zu verbessern sowie die Abdichtung zu verbessern. Hartgelötete Verbindungen lassen sich im Allgemeinen lösen, indem das Hartlot mit einem Sauerstoff-Acetylen-Brenner aufgeschmolzen wird.
Wurde Lichtbogenlöten angewendet, den geschweißten Bereich mit einer Druckluftschleifmaschine o. Ä. abtrennen. Die Schmelztemperatur von lichtbogengelötem Metall ist höher als bei normalem Hartlöten, und das Blech kann durch diese hohe Temperatur beschädigt werden. Normales Hartlöten und Lichtbogenlöten lassen sich anhand der Farbe des Lötmetalls unterscheiden. Normales Hartlöten sieht aus wie Messing, Lichtbogenlöten hat eine kupferfarbene Färbung.
(a) Trennen mit Druckluftsäge und Feilbandschleifen.

Das Metall mit einer Drahtbürste entfernen und das Blech trennen. Solange das Zusatzmetall noch warm ist, die Spitze eines Schraubendrehers o. Ä. zwischen die Bleche schieben, um ein erneutes Verkleben zu verhindern.
(b) Trennen mit einer Druckluft-Winkelschleifmaschine, 3M 01991 Schweißschleifscheibe verwenden (oder gleichwertig).
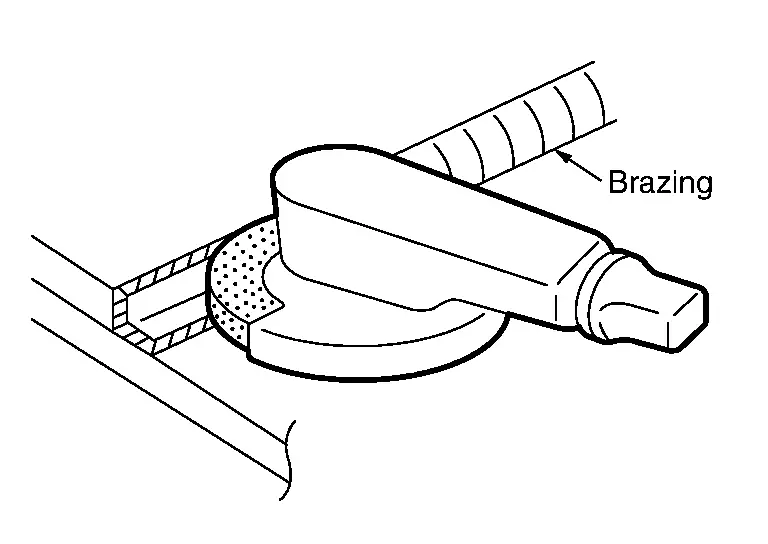
Den hartgelöteten Bereich mit der Druckluft-Winkelschleifmaschine abtrennen. Das weiter zu verwendende Blech nicht übermäßig abschleifen.
Hinweise zu hochfesten Stählen (HSS) und ultrahochfesten Stählen (UHSS)
Hochfester Stahl (HSS) bezeichnet Stahl mit 440 MPa bis 979 MPa.
Ultrahochfester Stahl (UHSS) bezeichnet Stahl über 980 MPa.
(a) Die Reparatur von Verstärkungen (z. B. Längsträgern) durch Erwärmen wird nicht empfohlen, da das Bauteil dadurch geschwächt werden kann. Ist Erwärmen unvermeidbar, HSS-Teile nicht über 550 °C erwärmen. Die Erwärmungstemperatur mit einem Thermometer überprüfen. (Temperaturmalstifte und ähnliche Thermometer sind geeignet.)
Werden HSS- oder UHSS-Teile über 550 °C erwärmt, müssen sie durch neue Teile ersetzt werden.
(b) Beim Richten von Karosserieblechen beim Ziehen an HSS-Blechen vorsichtig sein. Da HSS sehr fest ist, kann Ziehen zu Verformungen an angrenzenden Karosseriebereichen führen. In diesem Fall die Anzahl der Messpunkte erhöhen und das HSS-Blech vorsichtig ziehen.

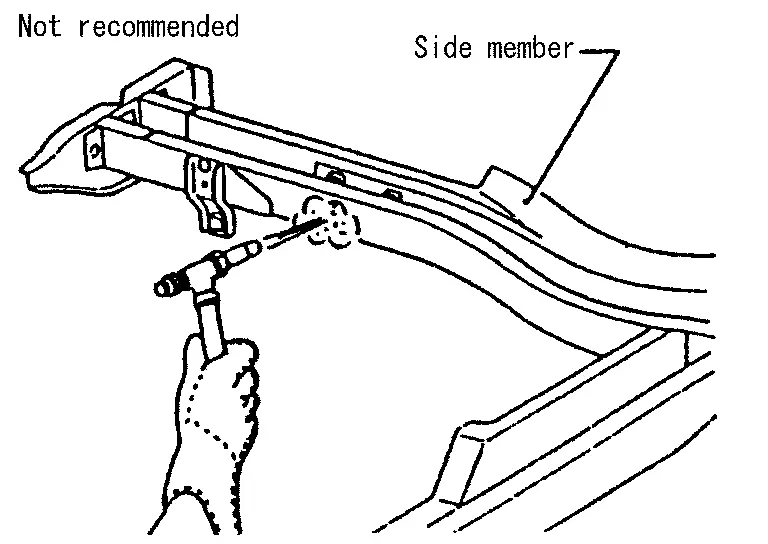
(c) Beim Trennen von HSS-Blechen nach Möglichkeit das Gasschneiden (Brenner) vermeiden. Stattdessen eine Säge verwenden, um eine Schwächung der umliegenden Bereiche durch Hitze zu vermeiden. Ist Gasschneiden (Brenner) unvermeidbar, ist ein Mindestabstand von 50 mm (1,97 in) einzuhalten.
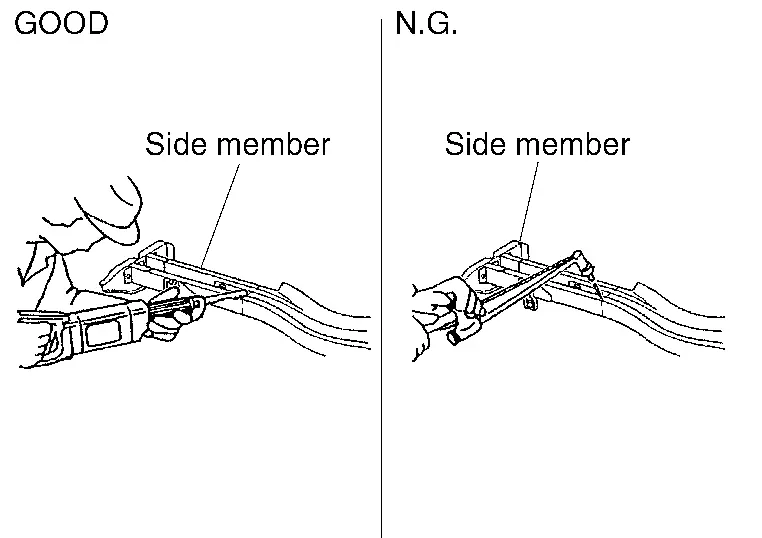
(d) Beim Schweißen von HSS-Blechen nach Möglichkeit Punktschweißen verwenden, um eine Schwächung der umliegenden Bereiche durch Hitze zu minimieren.
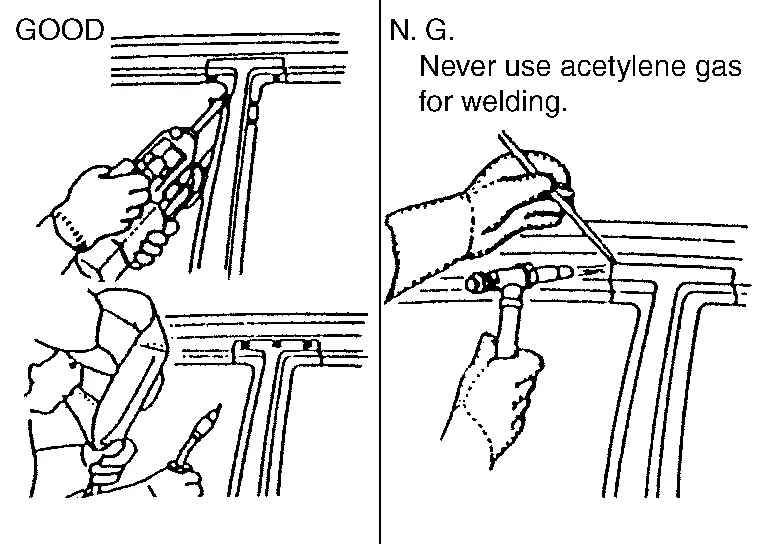
Ist Punktschweißen nicht möglich, MAG-Schweißen verwenden. Gasschweißen (Brenner) nicht verwenden, da es eine geringere Schweißfestigkeit aufweist.
(e) Die Punktschweißverbindung an HSS-Blechen ist härter als die eines normalen Stahlblechs.
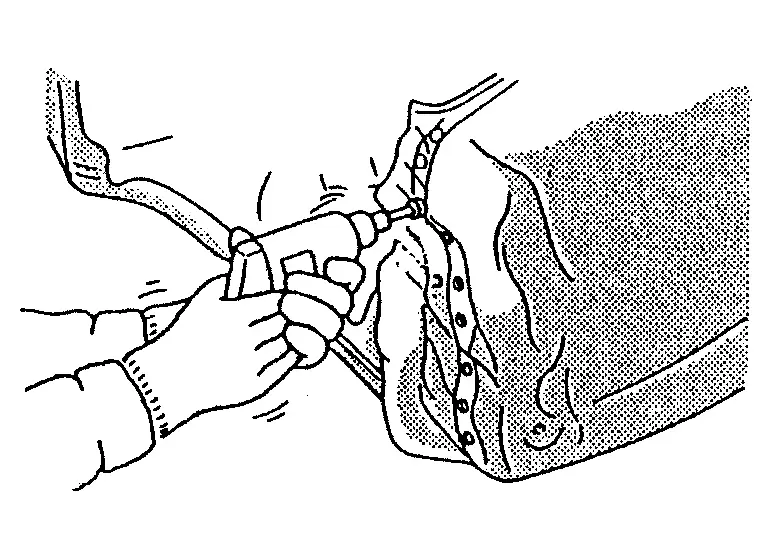
Beim Trennen von Punktschweißverbindungen an HSS-Blechen daher einen langsam laufenden Bohrer mit hohem Drehmoment (1.000 U/min bis 1.200 U/min) verwenden, um die Standzeit des Bohrers zu erhöhen und die Arbeit zu erleichtern.
Verbot für ultrahochfesten Stahl (UHSS)
Ultrahochfester Stahl (UHSS) bezeichnet Stahl ab 980 MPa.
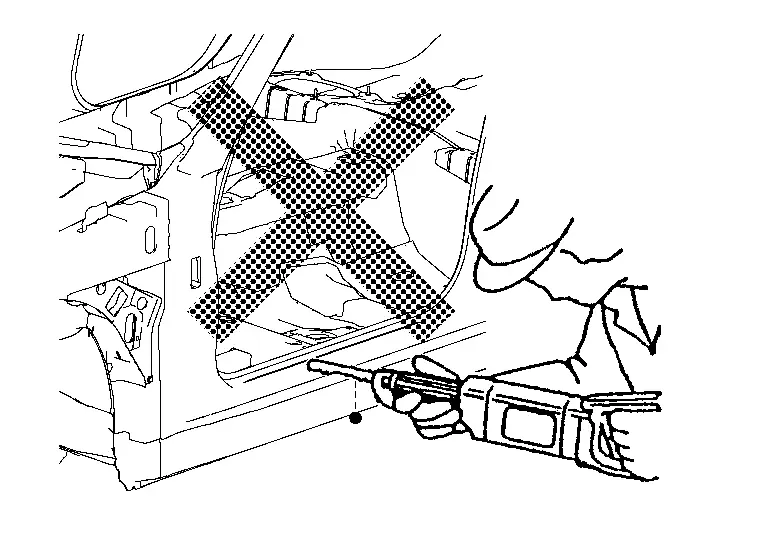
Blech, Platten und Verstärkungen aus ultrahochfestem Stahl (UHSS) niemals trennen und fügen.
Ist ein solches Teil beschädigt, das Teil ersetzen.
Bördelvorgang am hinteren Kotflügel
Sind der hintere Kotflügel und die äußere Radhausverkleidung mit Klebstoff verbunden, wird das nachfolgend beschriebene Verfahren zum Austausch des Blechs angewendet.
Ein Radlauf wird über der linken und rechten äußeren Radhausverkleidung montiert und gebördelt.
Zum Bördeln des Radlaufs müssen beschädigte oder fehlerhafte Bereiche um die äußere Radhausverkleidung instand gesetzt werden.
Ablauf des Bördelvorgangs
(a) Alle Beschichtungen, Klebstoffreste und Korrosion aus dem Klebebereich entfernen. Schleifmittel verwenden, die das Metall nicht dünner schleifen.
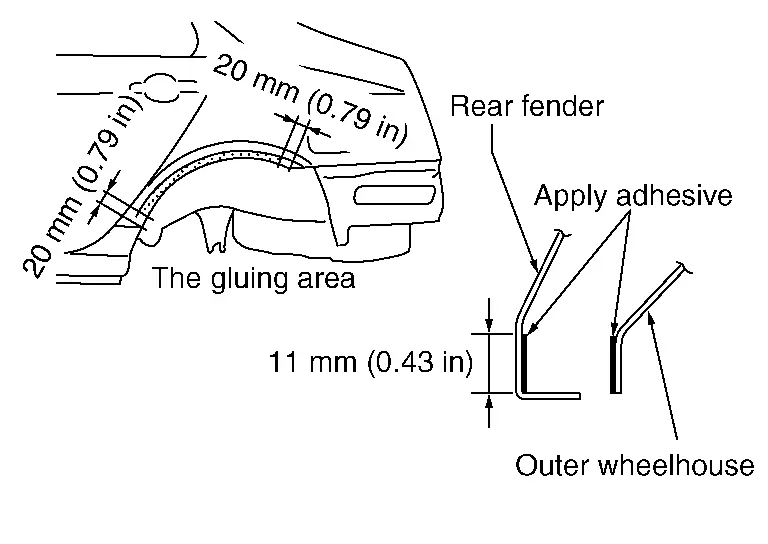
(b) Alle Beschichtungen, Klebstoffreste und Korrosion aus dem Klebebereich entfernen. Schleifmittel verwenden, die das Metall (das Ersatzteil) nicht dünner schleifen.
(c) Neuen Klebstoff auf beide vorgegebenen Bereiche der äußeren Radhausverkleidung und des hinteren Kotflügels auftragen.
| <Klebstoff> | 3M™ Panel Bond 8115 oder gleichwertig |
(d) Den hinteren Kotflügel an der Karosserie anbringen und den erforderlichen Bereich außer dem Bördelbereich schweißen.

(e) Den geschweißten Bereich ausgehend von der Mitte des Radlaufs mit Hammer und Döpper schrittweise umbiegen. (Auch das Ende des Flansches bördeln.)
(f) Das Bördeln mit dem Hammer wird bis zu einem Winkel von etwa 80° durchgeführt.
(g) Ausgehend von der Mitte den Radlauf schrittweise mit leichten Hin- und Herbewegungen mit einem Bördelwerkzeug [SST: KV991-10000] bördeln.
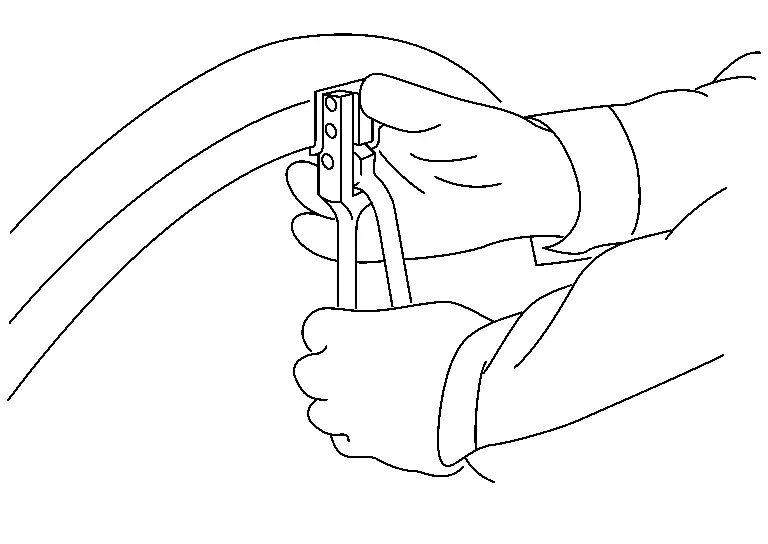
(h) Den Bereich um das gebördelte Flanschende abdichten.
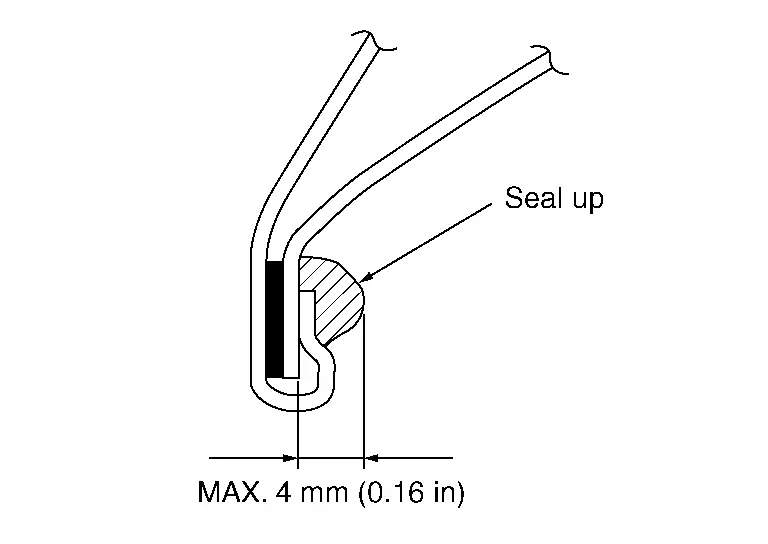
Schweißverfahren für Bolzen und Muttern
Werden Stehbolzen und Schweißmuttern nicht am Reparaturteil angeschweißt, sondern als separate Teile geliefert, ist das folgende Verfahren zum Schweißen anzuwenden.
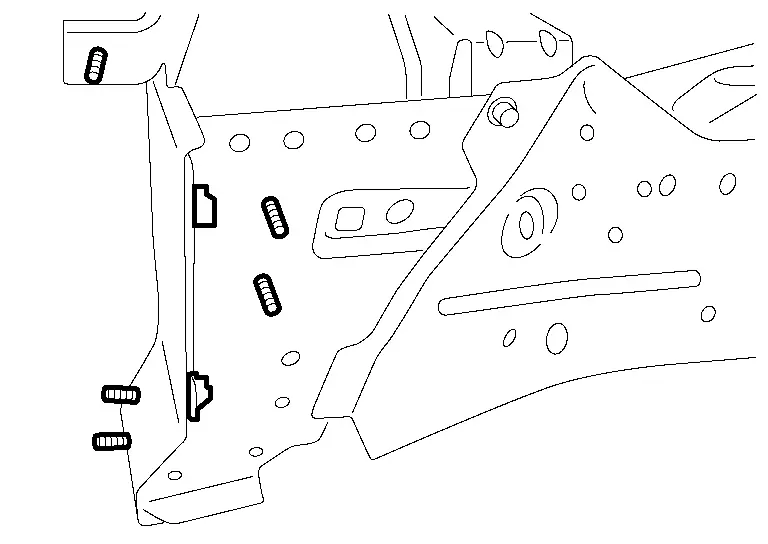
(1) FLANSCHSCHRAUBE
Farbe, Rost oder Öl von der Oberfläche des Blechs entfernen.
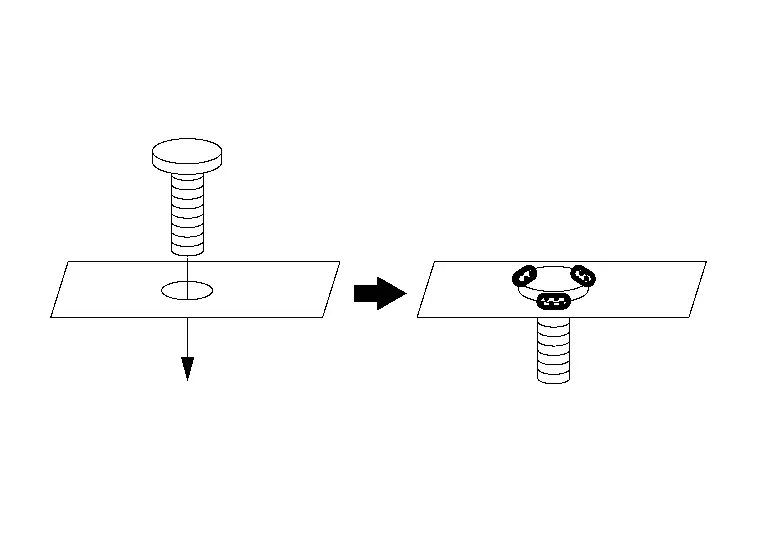
Die Schraube einsetzen, die zugehörige Mutter provisorisch anziehen und zentrieren.
Zinkschweißgrund auf die zu schweißenden Flächen auftragen.
Mit MAG-Schweißen 3 Punkte gleichmäßig schweißen. [etwa 3 mm (0,12 in)]
An den jeweiligen Stellen eine geeignete Korrosionsschutzbehandlung durchführen.
(2) SCHWEISSMUTTER
Farbe, Rost oder Öl von der Oberfläche des Blechs entfernen.
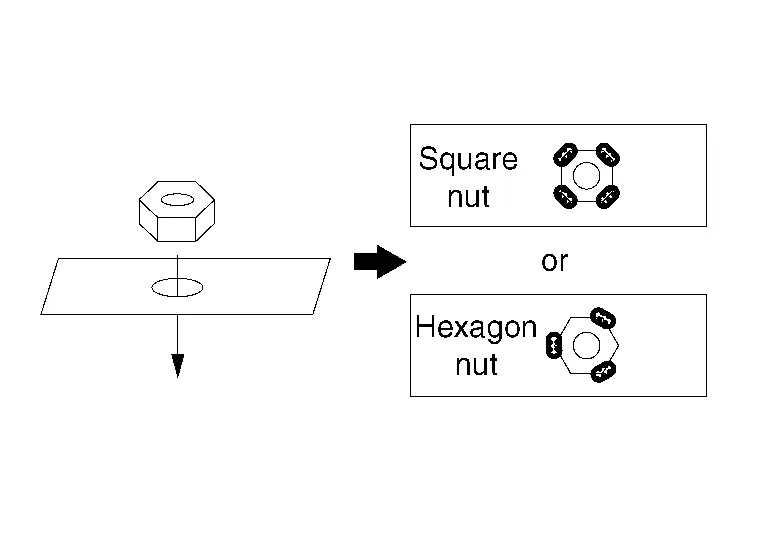
Die Mutter mittig über die Bohrung auf das Blech setzen, die zugehörige Schraube provisorisch in die Mutter einschrauben und zentrieren.
Mit MAG-Schweißen 3 oder 4 Punkte gleichmäßig schweißen. [etwa 3 mm (0,12 in)]
An den jeweiligen Stellen eine geeignete Korrosionsschutzbehandlung durchführen.
Vorbereitung für den Einbau des Ersatzblechs
Nach dem Entfernen des beschädigten Blechs sind zwei Arbeitsschritte erforderlich: die Vorbereitung für den Einbau des Ersatzblechs und die Nachbearbeitung des Blechanbauteils der Karosserie.
(1) KAROSSERIE NACHARBEITEN
(a) Den Bereich um die entfernte punktgeschweißte Blechpartie sauber schleifen. Rost und andere Verunreinigungen an der Anlagefläche gründlich entfernen.
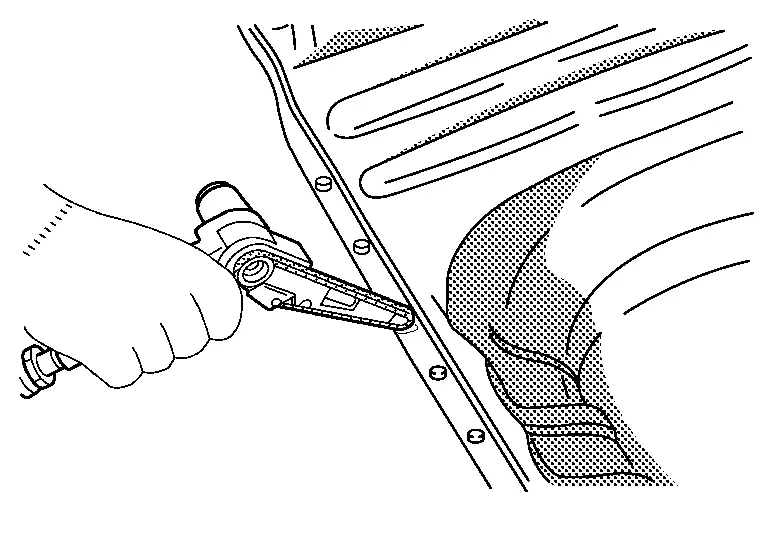
Außerdem die Farbe am zu schweißenden Bereich entfernen.
Lötmetall muss vollständig entfernt werden, da das Schweißen sonst beeinträchtigt wird.
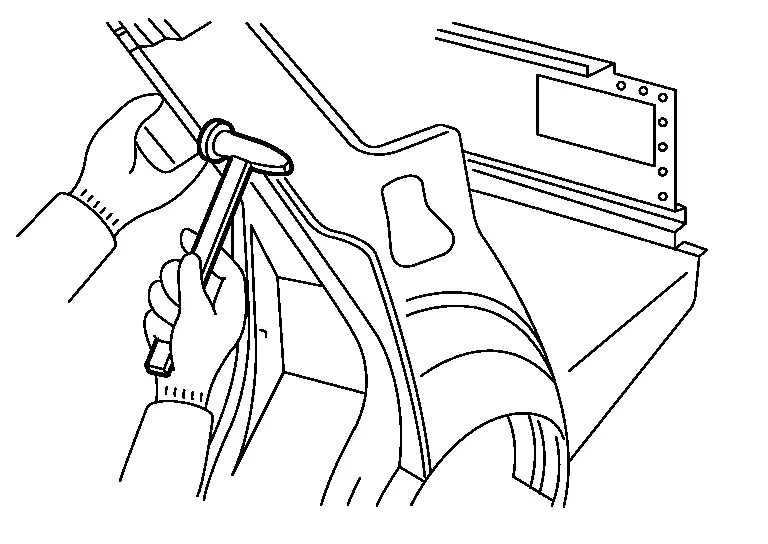
(b) Unebenheiten an der Anlagefläche des Blechs verhindern ein korrektes Verschweißen des Blechs. Die Form der Anlagefläche mit Hammer und Döpper korrigieren.
(c) Schweißdurchgangsprimer auf die Flansche oder die Bereiche auftragen, an denen geschweißt wird. 3M 5917 Weld-Thru II (oder gleichwertig) auftragen und die Produktangaben für das MAG-Schweißen befolgen, an Stellen, die im anschließenden Lackierprozess nicht lackiert werden können.
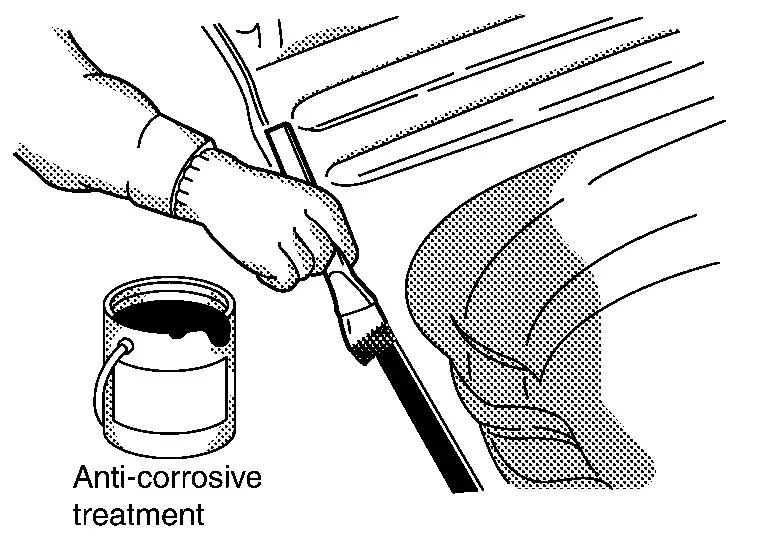
(d) Ist es nach dem Schweißen des Ersatzteilblechs nicht möglich, Dichtmasse aufzutragen, ist die Dichtmasse vor dem Schweißen aufzutragen.
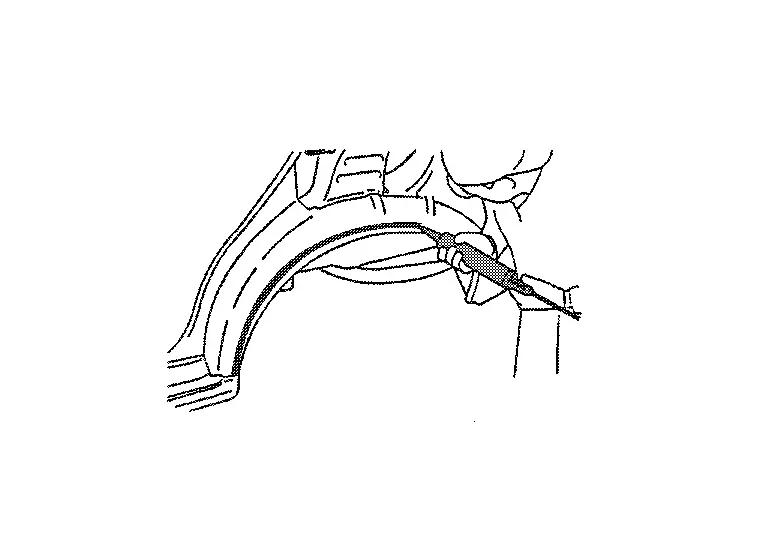
(2) VORBEREITUNG FÜR DEN EINBAU DES ERSATZTEILBLECHS
(a) Das Ersatzteilblech ist mit Grundierung beschichtet. Grundierung an den zu schweißenden Stellen entfernen und Punktnahtdichtmasse auftragen. Die Punktnahtdichtmasse nicht aus der Fügefläche des Blechs herausdrücken lassen.

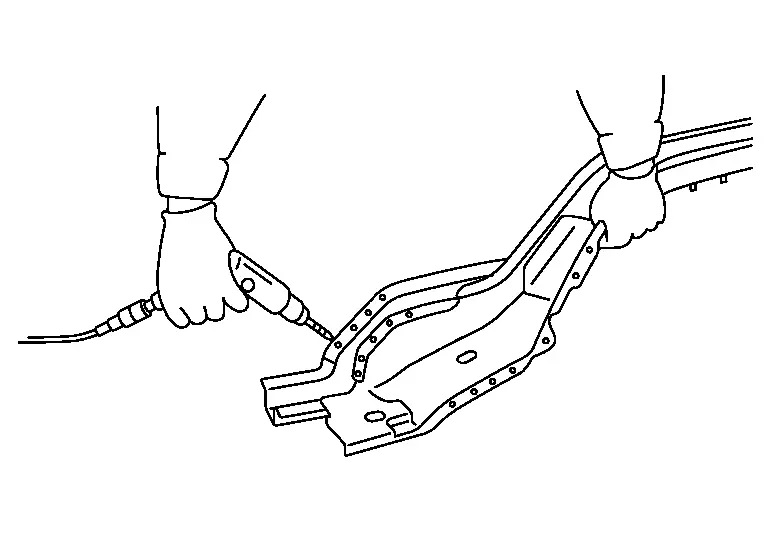
(b) Das Ersatzteilblech bei Bedarf für das Lochschweißen bohren.
Die Anzahl der Bohrungen für das Lochschweißen dem Karosserie-Reparaturhandbuch des jeweiligen Modells entnehmen. Die Anzahl der Bohrungen muss der Anzahl der ursprünglichen Punktschweißstellen entsprechen. Die Bohrungen müssen gleichmäßig verteilt sein. Der Bohrungsdurchmesser ist entsprechend der Blechdicke zu wählen, um die Schweißfestigkeit zu erhalten.
| Blechdicke | Lochdurchmesser |
|---|---|
| Unter 1,0 mm (0,039 Zoll) | Unter 5 mm (0,20 Zoll) |
1,0 mm - 2,4 mm (0,039 Zoll - 0,094 Zoll) |
6,5 mm - 10 mm (0,256 Zoll - 0,394 Zoll) |
| Über 2,4 mm (0,094 Zoll) | Über 10 mm (0,39 Zoll) |
(3) VERSTÄNDNIS DER ERSATZTEILE
Dies ist wichtig, um zu beurteilen, wann das Blech ersetzt werden sollte, oder um die Bedingungen für einen effizienten Betrieb festzulegen.
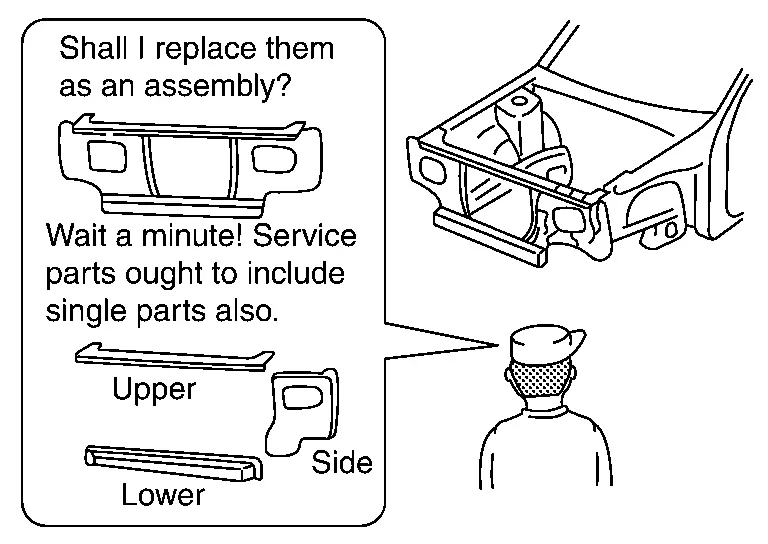
Ersatzteile sind anhand des Teilekatalogs für das jeweilige Modell zusammenzustellen.
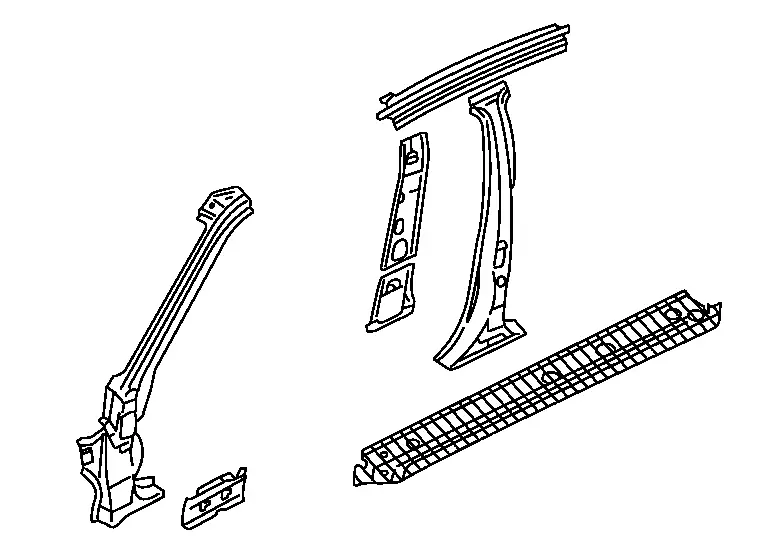
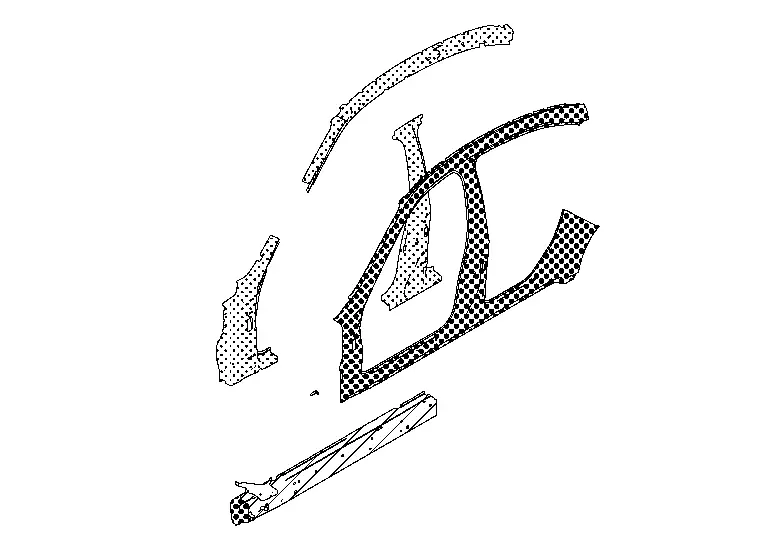
Das integrale Außenseitenblech der Karosserie besteht aus zwei Arten von Ersatzteilblechen. Diese Ersatzteilbleche müssen je nach Lage und Ausmaß der Beschädigung zugeschnitten werden.
| Separates Außenseitenblech der Karosserie | Integrales Außenseitenblech der Karosserie |
|---|---|
 |
 |
Korrosionsschutz
Der Korrosionsschutz kann zu drei verschiedenen Zeitpunkten durchgeführt werden (vor dem Schweißen, vor dem Lackieren und nach dem Lackieren). Dieser Abschnitt erläutert den Korrosionsschutz für die beiden letztgenannten Zeitpunkte.
(1) KORROSIONSSCHUTZ VOR DEM LACKIEREN
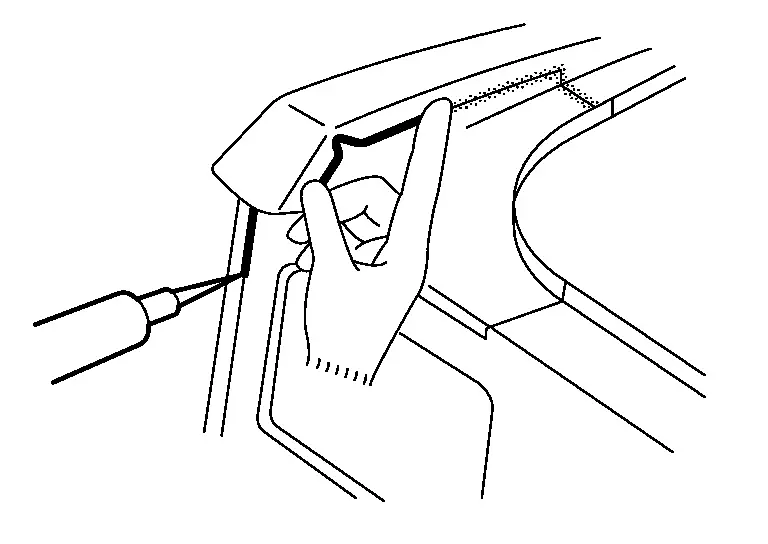
Auftragen von Karosseriedichtmasse
Karosseriedichtmasse verhindert, dass Wasser oder Schmutz durch die Fügefläche des Blechs eindringen. Sie verhindert außerdem die Bildung von Korrosion. Die Düsenöffnung der Dichtmassenpistole sollte klein sein. Die aufgetragene Dichtmasse mit einem Finger oder Pinsel formen. Die Stellen für das Auftragen der Karosseriedichtmasse sind dem Karosserie-Reparaturhandbuch zu entnehmen.
Auftragen von Unterbodenschutz:
Unterbodenschutz auf den Unterboden und die Innenseite der Radhäuser auftragen. Nicht auf Abgasrohr, Fahrwerk oder Antriebsteile auftragen. Zugelassene Produkte verwenden: 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, 18 oz Aerosoldose 4 08851 Applikator-Set 8", 24" und 34" Rohre.

(2) KORROSIONSSCHUTZWACHS NACH DEM LACKIEREN
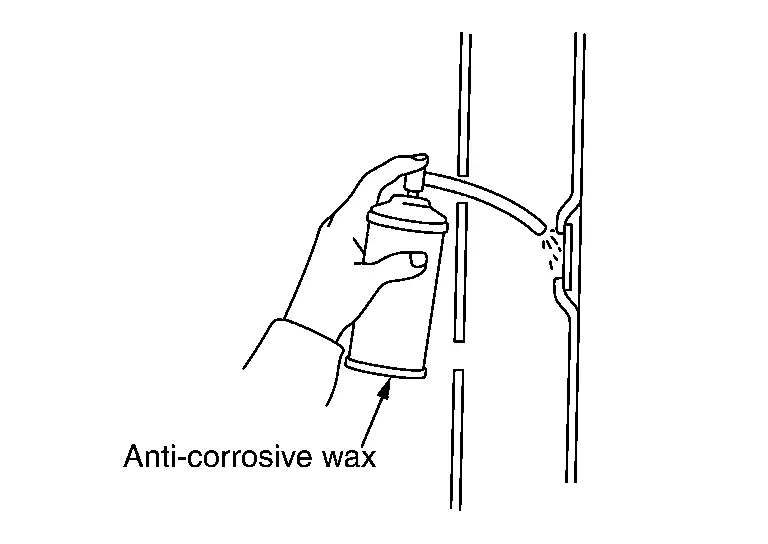
Korrosionsschutzwachs an der Rückseite des Blechs auftragen, wo das Lackieren schwierig ist. Die Düse des Korrosionsschutzwachses in die Bohrungen des inneren Blechs einführen. Auftragen, bis das Korrosionsschutzwachs an der Fügefläche des Blechs austritt.

Verwendung von Karosseriespachtel (Spachtelmasse) und Schleifen Nissan Ariya: FE0
Verwendung von Karosseriespachtel (Spachtelmasse) und Schleifen
Unebenheiten des Blechs können mit Hammer und Döpper ausgebessert werden. Die exakte Wiederherstellung der ursprünglichen Form mit diesen Werkzeugen dauert jedoch lange. Zur Wiederherstellung des ursprünglichen Blechprofils kann Karosseriespachtel verwendet werden. Dazu wird die Blechoberfläche etwas tiefer als die ursprüngliche Oberfläche bearbeitet.
Spachtelmasse wird zum Ausformen aufgetragen und verkürzt außerdem die Reparaturzeit.
In Karosseriewerkstätten werden am häufigsten Karosseriespachtel, Polyesterspachtel und Feinspachtel verwendet.
Dieser Abschnitt beschreibt hauptsächlich den Karosseriespachtel.
Polyesterspachtel ist im Lackierhandbuch beschrieben.
Arten von Spachtel und Spachtelmasse
| Typ (Standard-Dickengrenzen) | Eigenschaften | |
|---|---|---|
Karosseriespachtel (Zum Ausbessern großer Dellen oder Kratzer) [10 mm (0,39 Zoll)] |
Surform-Typ |
|
| Leichttyp |
|
|
| Glasfaser- oder Aluminiumpulver-Typ |
|
|
Zwischenspachtel [10 mm (0,39 Zoll)] (Zum Ausbessern großer Dellen oder Kratzer) |
|
|
Polyesterspachtel (Zum Füllen von Poren und Schleifriefen im Karosseriespachtel) |
Spachteltyp [3 mm (0,12 Zoll)] |
|
Spritztyp [1 mm (0,04 Zoll)] |
|
|
Lackspachtel [0,1 mm (0,004 Zoll)] (Feinspachtel) |
|
|
| UV-härtende Spachtelmasse |
|
|
Verfahren zum Auftragen von Karosseriespachtel
(1) ENTFERNEN DER LACKSCHICHT
Alten Lack mit einer Druckluftschleifmaschine entfernen und die Blechoberfläche zur besseren Haftung des Spachtels „anschleifen“. Auf der Blechoberfläche einen Anschliff von etwa 20 mm (0,79 in) über den Ausbesserungsbereich hinaus erstellen, um Spuren des Spachtelauftrags zu vermeiden.
(2) CHEMISCHE KONVERSIONSSCHICHT
Karosserie-Außenbleche von NISSAN-Fahrzeugen bestehen aus korrosionsgeschütztem Stahl. Diese Bleche sind vor dem Auftragen von handelsüblichem Karosseriespachtel mit einer selbstätzenden Grundierung zu beschichten.
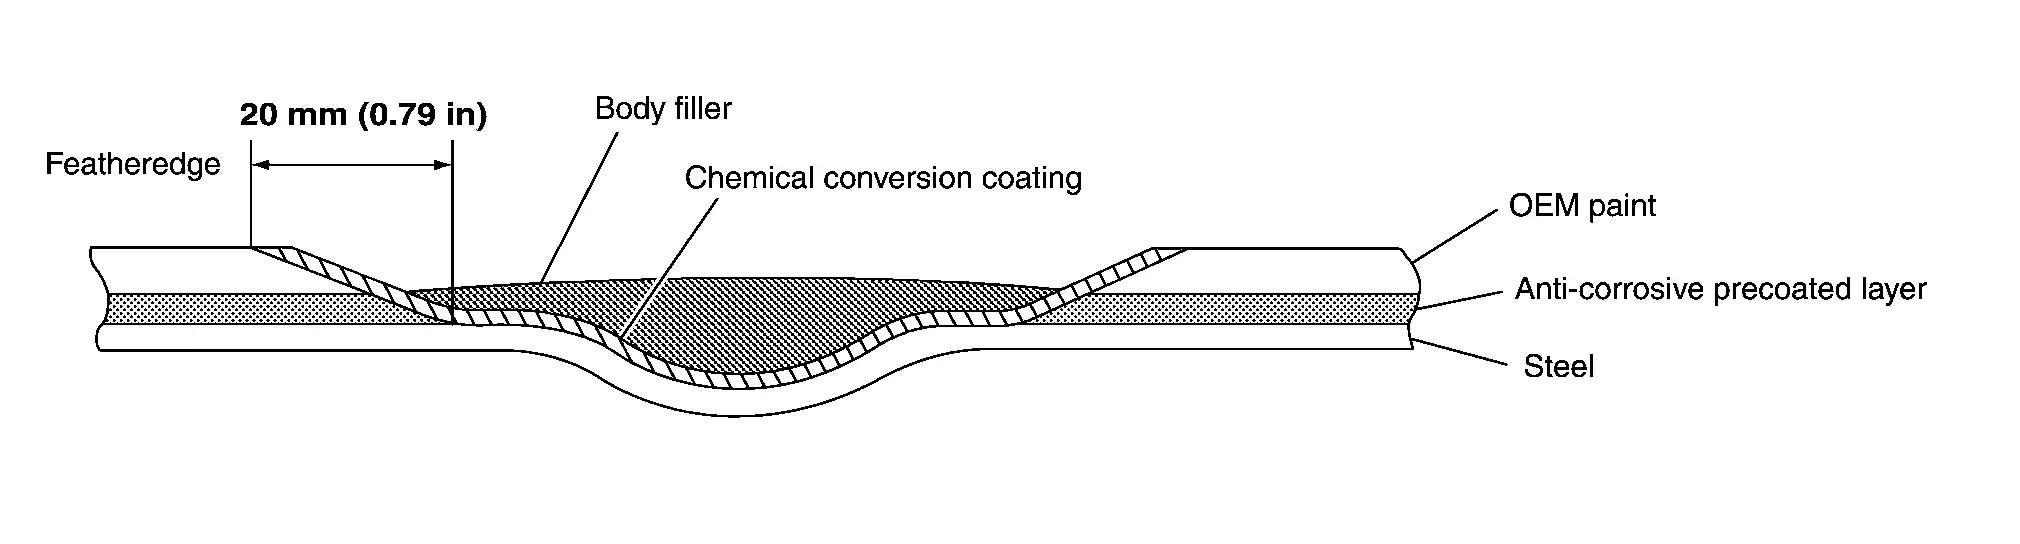
Wurde der Karosseriespachtel für korrosionsgeschützten Stahl entwickelt, ist keine chemische Konversionsschicht erforderlich. (Dies bitte beim Lieferanten des Karosseriespachtels bestätigen.)
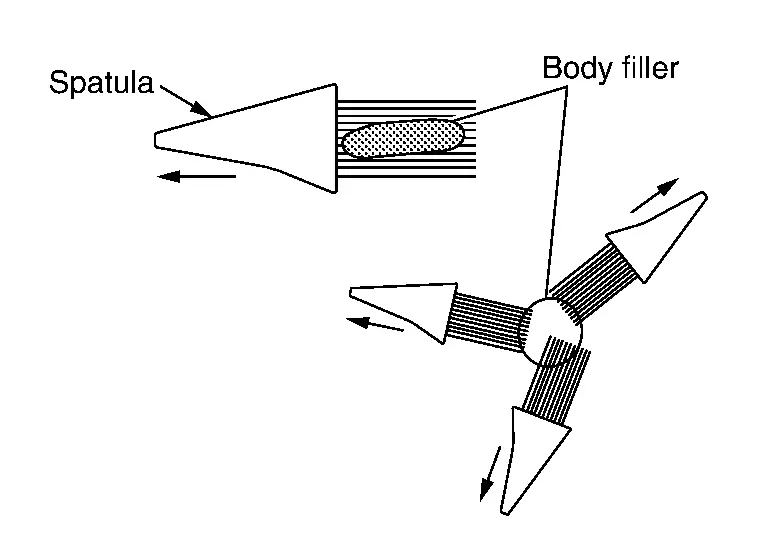
(3) BEWEGUNG DES SPACHTELS
Bei ovalen Flächen den Spachtel längs bewegen. Bei runden Flächen den Spachtel in mehrere Richtungen bewegen, wie in der Abbildung gezeigt.
(4) AUFTRAGSTECHNIK
Karosseriespachtel in mehreren dünnen Schichten auftragen.
(a) Spachtel ausgewogen und leicht schräg stehend halten, dann die Spachtelmasse in die Kratzer drücken.
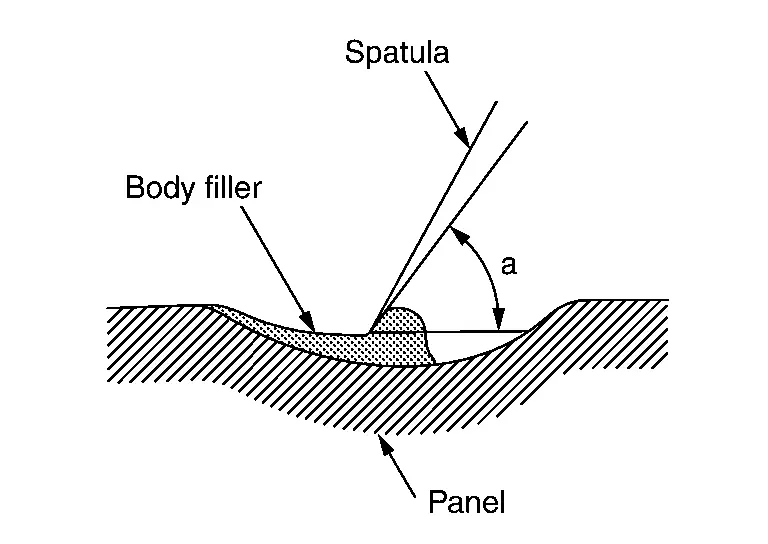
| a | : 60°– 90° |
(b) Eine große Menge Spachtelmasse auf den Spachtel geben.
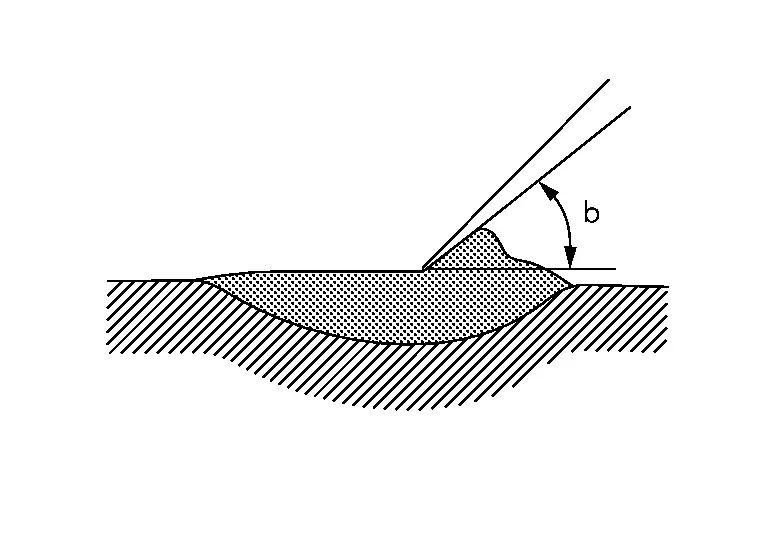
Spachtel leicht schräg halten und mehrmals auftragen (nicht viel auf einmal), bis die Fläche über das Bezugsniveau hinaus abgedeckt ist.
| b | : 30°– 45° |
(c) Mit dem Spachtel die aufgetragene Masse glätten.
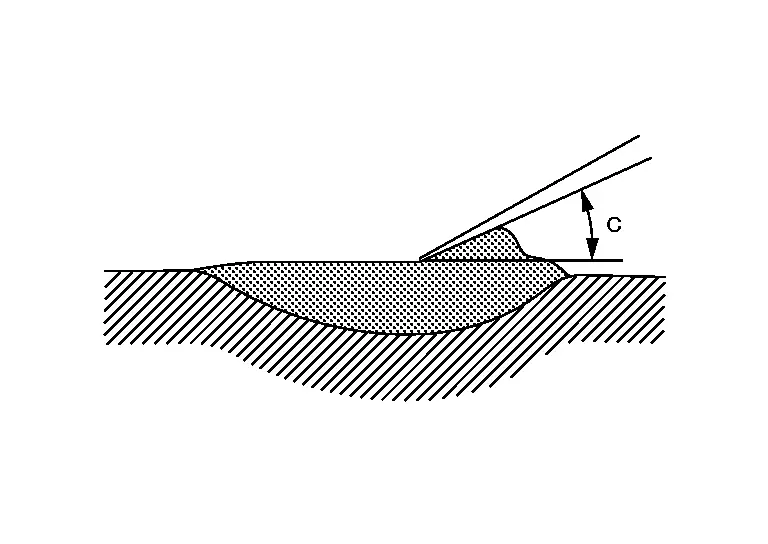
Finisharbeiten zum Glätten der Oberfläche durchführen. Die Spachteloberfläche sollte etwas über der Blechoberfläche liegen.
| c | : Weniger als 30° |
(5) VORSICHTSMASSNAHMEN BEIM AUFTRAGEN
Karosseriespachtel nicht über die Kante des Basislacks auftragen. Dies würde den Basislack anlösen und zu Lackabzeichnungen sowie einem sichtbaren Ring um den Reparaturbereich führen. Die Spachtelkante sollte auf blankem Metall oder auf der KTL-Schicht enden, um dies zu vermeiden.
(6) AUFTRAGEN VON KAROSSERIESPACHTEL AUF EBENE FLÄCHEN
(a) Spachtel so auftragen, dass die ausgebesserte Fläche bündig mit der umgebenden Blechfläche ist.
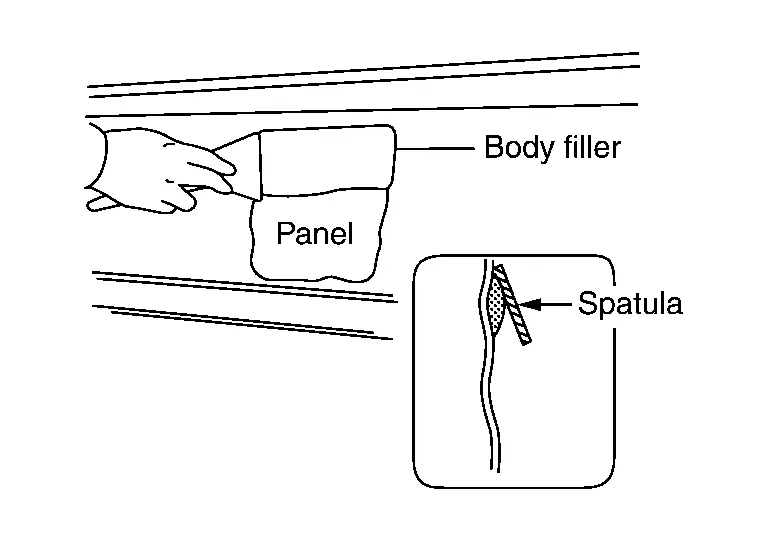
(b) Eine weitere Schicht Spachtel auftragen, die die vorherige Auftragsfläche zu 1/3 bis 2/3 überlappt, um die Stufe zu beseitigen.
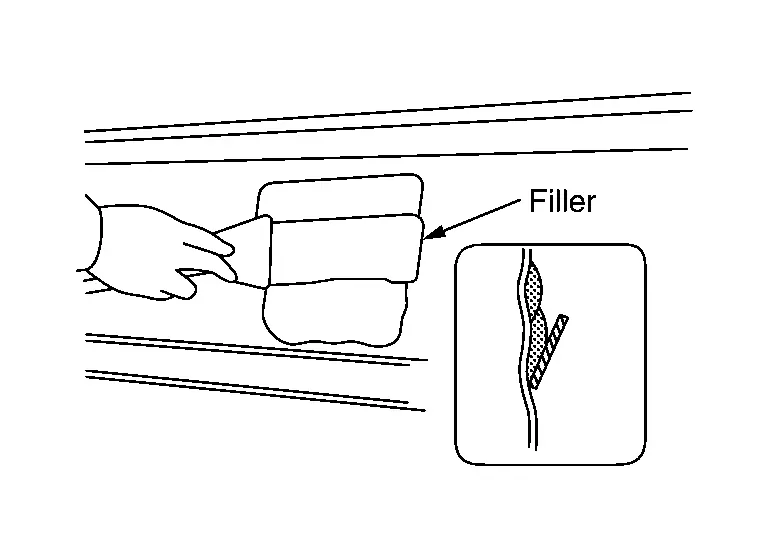
(c) (b) wiederholen, bis der Spachtel im gewünschten Bereich korrekt aufgetragen ist.

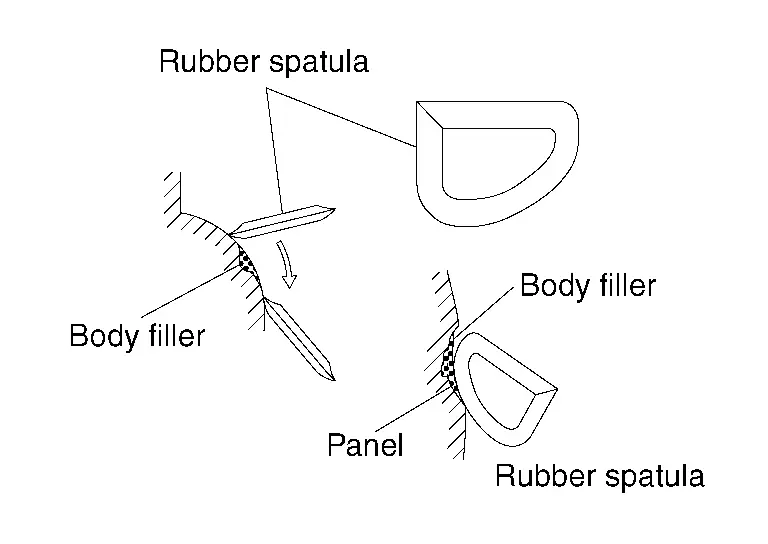
(7) AUFTRAGEN VON KAROSSERIESPACHTEL AUF GEWÖLBTE FLÄCHEN
Für gewölbte Flächen wird die Verwendung eines flexiblen Gummispachtels empfohlen.
(8) AUFTRAGEN VON KAROSSERIESPACHTEL AUF SICKENLINIEN
(A) Klebeband entlang der Sickenlinie anbringen. Dann Spachtel nur auf einer Seite der Sickenlinie auftragen.
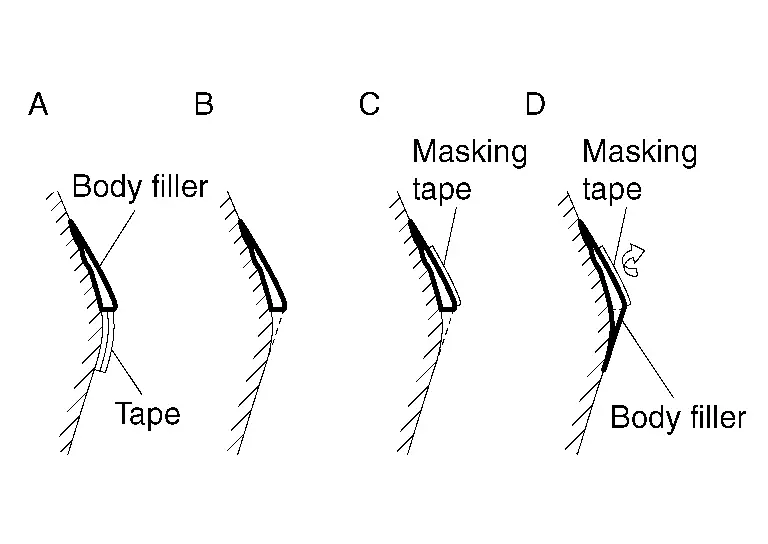
(B) Klebeband vom halb getrockneten Spachtel abziehen.
(C) Klebeband entlang der gespachtelten und halb getrockneten Spachtelkante anbringen.
(D) Spachtel auf der anderen Seite der Sickenlinie auftragen.
Trocknen des Karosseriespachtels
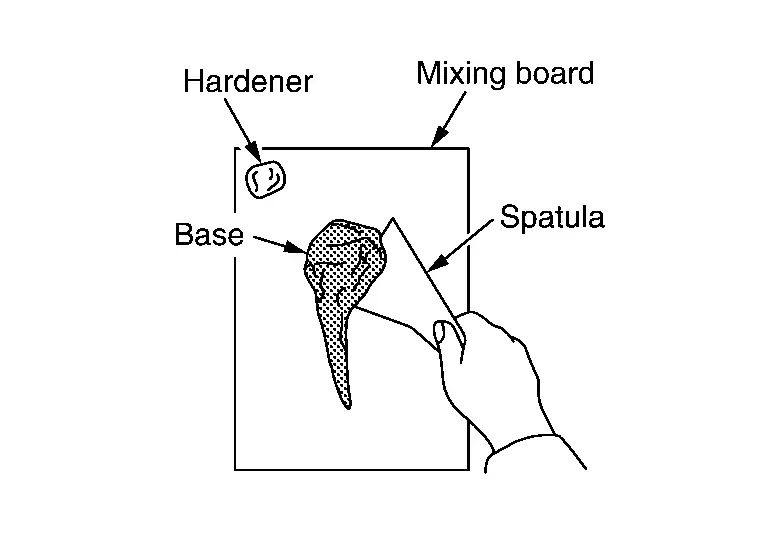
Beim Mischen des Härters mit der Grundmasse beginnt der Spachtel zu härten. Dabei entsteht Wärme, die die Härtung beschleunigt. Deshalb hängt die Trocknungsgeschwindigkeit des Spachtels von der maximal zulässigen Schichtdicke ab.
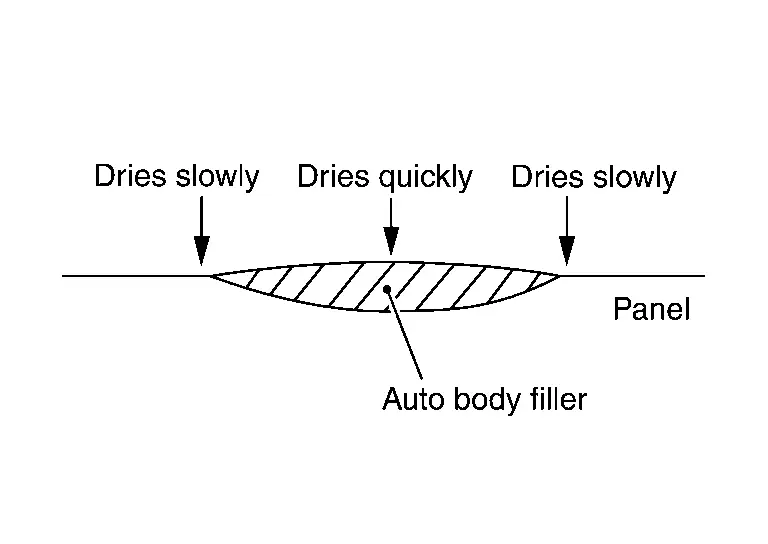
Wird eine dicke Spachtelschicht aufgetragen, bleibt die entstehende Wärme im Inneren, daher härtet sie schnell aus.
Bei nicht so dicker Spachtelschicht härtet sie eher langsam aus, da die Wärme nach außen abgegeben wird.
Etwa 10 - 20 Minuten nach dem Auftragen (bei 20 °C bzw. 68°F) ist der Spachtel ausreichend hart, um mit einer Surform-Feile geschliffen zu werden. Bei niedriger Umgebungstemperatur einen Blechheizer verwenden oder die Trocknungszeit anpassen. Zur Prüfung, ob der Spachtel trocken ist, eine dünne Stelle mit dem Finger drücken. Ist er trocken, ist er zum Schleifen geeignet.
Schleifen der gespachtelten Fläche
Den Spachtel im halb getrockneten Zustand schleifen. Halb getrockneter Spachtel bedeutet, dass beim leichten Schleifen mit einer Surform-Feile zusammenhängende, lineare Späne entstehen. Nach vollständigem Aushärten des Spachtels ist das Schleifen mit der Surform-Feile schwierig.
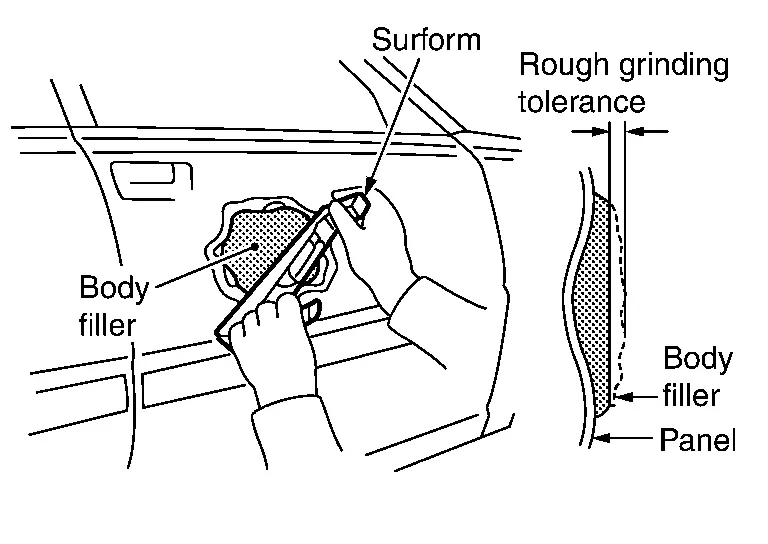
(1) GROBSCHLIFF MIT SURFORM-FEILE
Die Spachteloberfläche mit der Surform-Feile oder ähnlichem Werkzeug glätten. In vielen verschiedenen Richtungen schleifen. Bessere Ergebnisse werden erzielt, wenn die Surform-Feile um 30° - 40° zur Bewegungsrichtung geneigt wird. Die umgebende Blechfläche nicht beschädigen.
(2) GROBSCHLIFF MIT DRUCKLUFTSCHLEIFER
Die Spachteloberfläche mit dem Exzenterschleifer oder Schwingschleifer glätten. In vielen verschiedenen Richtungen schleifen.
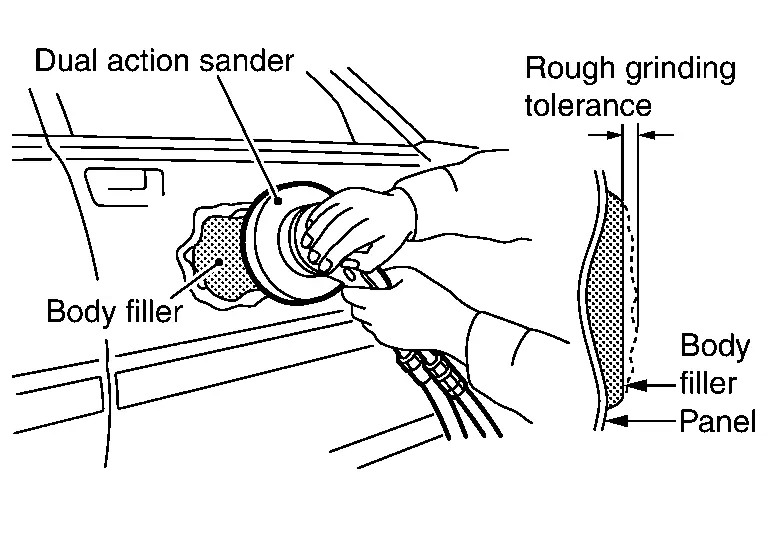
Diese Schleifmethode ist schneller als die Methode mit der Surform-Feile. Wenn der Arbeiter mit dieser Art des Schleifens nicht vertraut ist, kann übermäßiges Schleifen zu einer unebenen Oberfläche führen. Es wird Schleifpapier der Körnung #80 - #120 verwendet.
(3) FORMGEBUNG DES GESAMTEN BLECHTEILS
Das gespachtelte Blechteil mit einem Schwingschleifer oder Exzenterschleifer in Form bringen. Das für die Endbearbeitung erforderliche Maß stehen lassen. Es wird Schleifpapier der Körnung #120 - #180 verwendet.

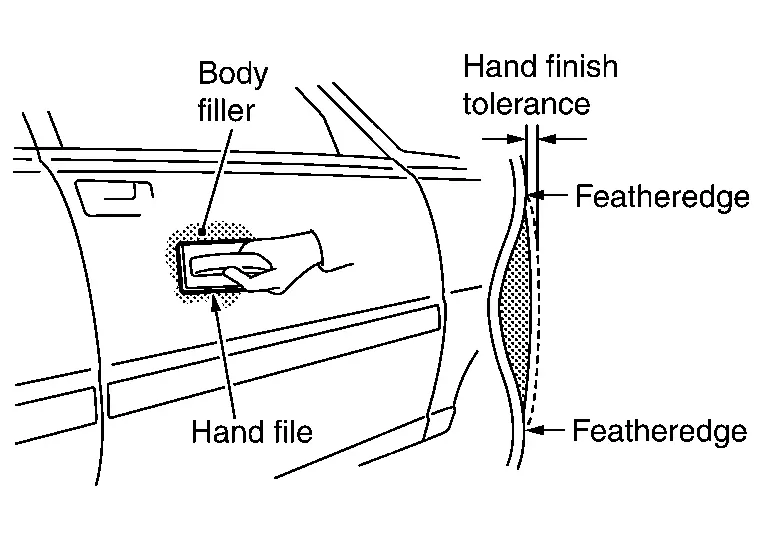
(4) ENDBEARBEITUNG MIT DER HANDFEILE
Mit einer Handfeile, einem Schwingschleifer oder Exzenterschleifer die Spachteloberfläche glätten und einen Anschliff erstellen, bis sie bündig mit dem umgebenden Blech ist. Es wird Schleifpapier der Körnung #240 - #320 verwendet.
Schleifpapier-Körnungen

Ein Schleifpapier mit einer zum verwendeten Spachtel passenden Körnung wählen. Durch das Schleifen entstandene Schleifspuren werden durch weiteres Schleifen entfernt.
WECHSEL AUF SCHLEIFPAPIER EINER ANDEREN KÖRNUNG
Schleifspuren, die beim Schleifen entstehen, werden mit Schleifpapier der nächstfeineren Körnung geschliffen. Dabei kein Schleifpapier verwenden, dessen Körnung zwei oder mehr Stufen feiner ist als das zuvor verwendete Schleifpapier.
| NG | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Hinweis: Beim Schleifen mit einem Schleifpapier, dessen Körnung zwei oder mehr Stufen feiner ist als das zuletzt verwendete, kann das Entfernen tiefer Schleifspuren, die beim Schleifen mit gröberem Schleifpapier entstanden sind, sowie das Entfernen verbleibender tiefer Schleifspuren länger dauern.
| OK | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
Schleifleistung des Druckluftschleifers
Der Durchmesser (in der Abbildung dargestellt) des Kreises, den ein Teil des Exzenterschleifers oder Schwingschleifers beschreibt, wird als Hubdurchmesser bezeichnet. Je größer die schraffierte Fläche, desto größer ist die Schleifleistung.
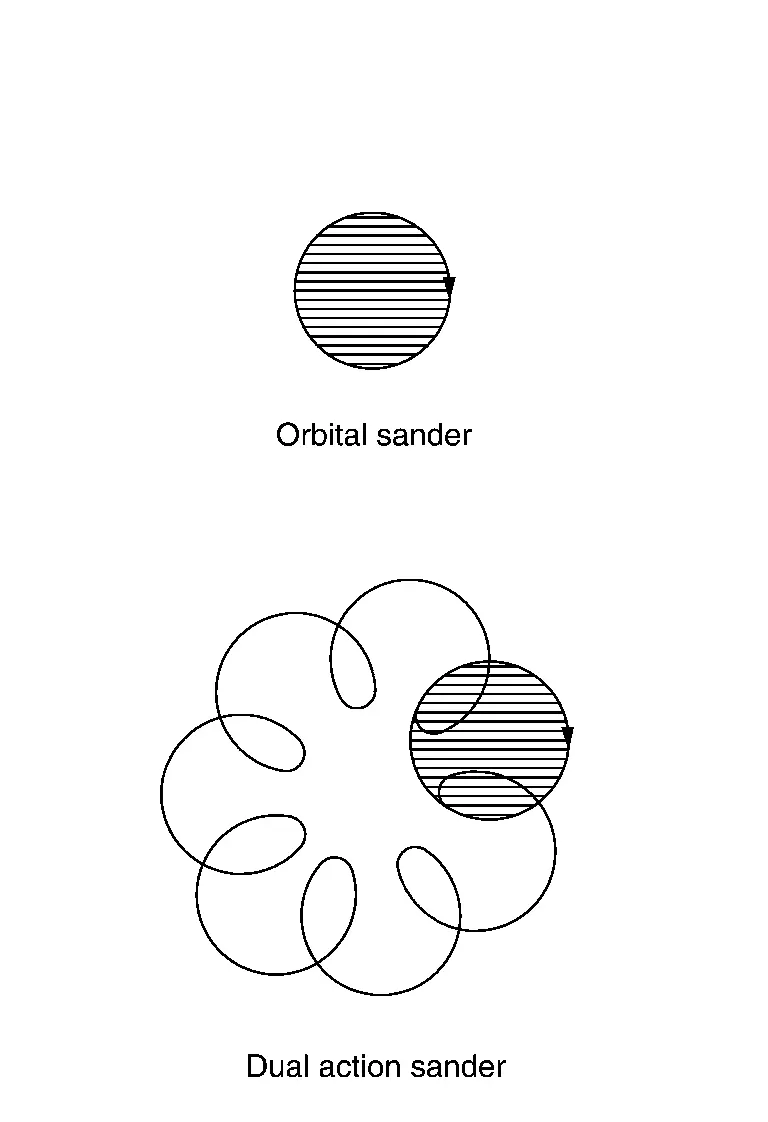
Wenn Oberflächengenauigkeit erforderlich ist, sollte ein Schleifer mit kleinerem Hubdurchmesser gewählt werden. Wenn Schleifleistung erforderlich ist, sollte ein Schleifer mit größerem Hubdurchmesser gewählt werden.
| Arbeitsinhalt | Hubdurchmesser |
| Schleifen von Karosseriespachtel | 7 mm - 10 mm (0.28 in - 0.39 in) |
| Schleifen von Füllerspachtel | 4 mm - 5 mm (0.16 in - 0.20 in) |
| Aufrauen der Oberfläche vor dem Decklackieren | 3 mm - 4.5 mm (0.118 in - 0.177 in) |
Reparatur von Rost und Korrosion Nissan Ariya SUV
Reparatur von Rost und Korrosion
Rost an Karosserieblechen entsteht durch die chemische Reaktion von Stahl mit dem Sauerstoff der Luft, die als Oxidation bezeichnet wird. Dieser Rost breitet sich ohne Behandlung weiter aus und zerstört schließlich das Blech durch Korrosion. Wenn das Fahrzeug Nissan Ariya über längere Zeit unter widrigen Umweltbedingungen eingesetzt wird, können sich Rost oder Korrosion auf den Karosserieoberflächen bilden. Bei der Reparatur von Rost und Korrosion muss verhindert werden, dass sich der Rost vom reparierten Bereich aus weiter ausbreitet.
Entfernen von Rost, der auf die Außenhaut begrenzt ist
Den verrosteten Bereich mit einem Druckluftschleifer o. Ä. abschleifen.
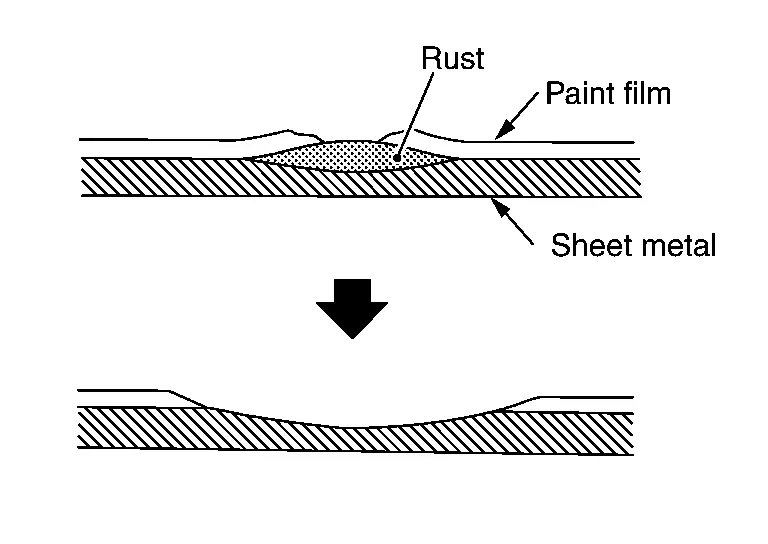
Der Rost kann weiter reichen, als von außen sichtbar ist. Daher muss der Bereich um die verrostete Stelle ebenfalls abgeschliffen werden. Die abgeschliffene Stelle mit Karosseriespachtel ausbessern.
Reparatur eines korrodierten Blechs
(1) VERFÜLLEN MIT GLASFASERSPACHTEL
(a) Den korrodierten Bereich des Blechs mit einem Druckluftschleifer abschleifen. Ist die Korrosion stark, den betroffenen Bereich mit einem Meißel oder einer Blechschere abtrennen. Die Lackierung der umliegenden Bereiche entfernen.

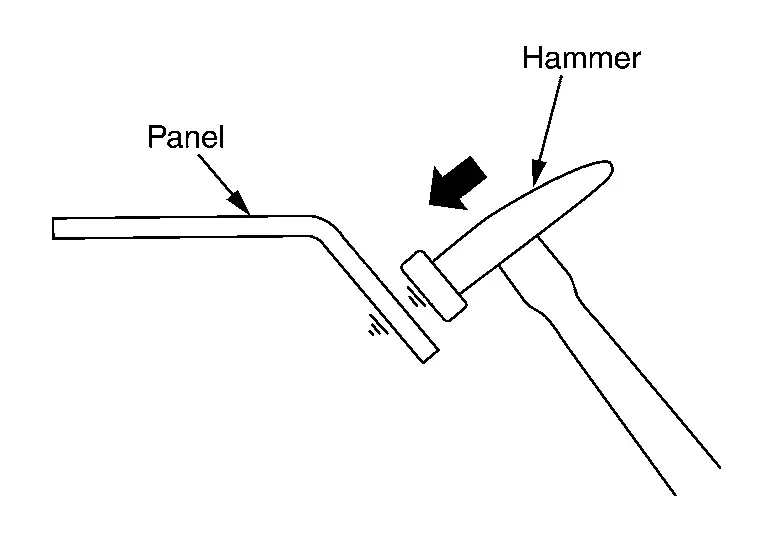
(b) Den Bereich um das Reparaturloch durch Klopfen mit einem Hammer und Verformen des Blechs muldenförmig eindrücken.
(c) Ein Stück Glasfasergewebe zuschneiden. Das Gewebe muss so groß sein, dass es das Reparaturloch überlappt.
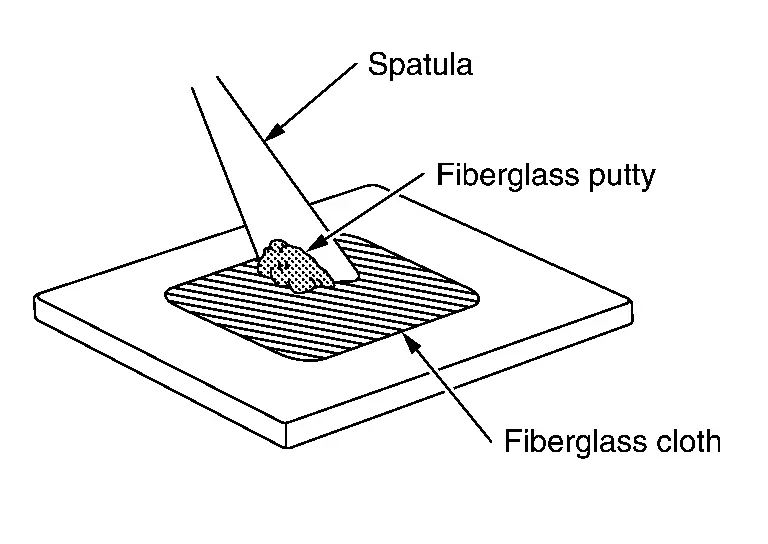
Mit einem Spachtel Glasfaserspachtel auf das Gewebe auftragen, bis das Gewebe vollständig gefüllt ist. Den Glasfaserspachtel aus 100 Teilen Grundmasse und 2 bis 3 Teilen Härter anmischen.
(d) Eine dünne Schicht Glasfaserspachtel auf das Blech auftragen, an der das Stück Glasfasergewebe befestigt werden soll.

Außerdem Spachtel auf den Rand und die Rückseite des Reparaturlochs auftragen.
(e) Das Stück Glasfasergewebe auf den umliegenden Bereich und die Rückseite des Reparaturlochs legen.
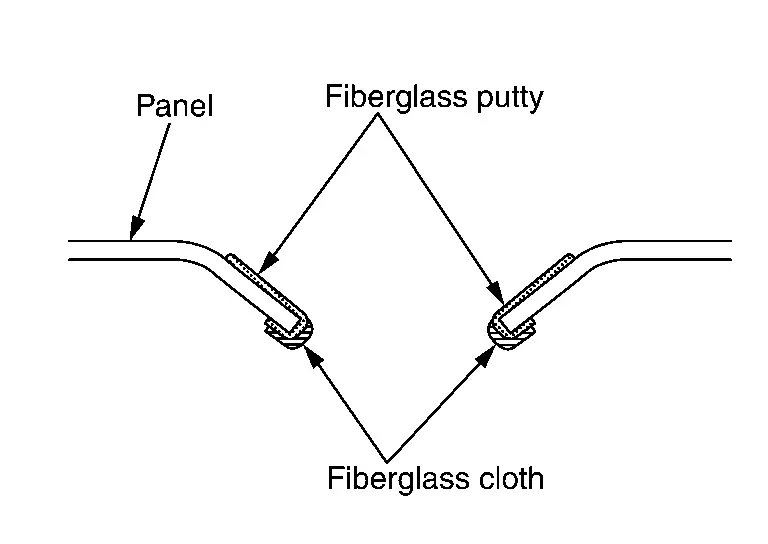
Dies ist notwendig, um Rost zu verhindern.
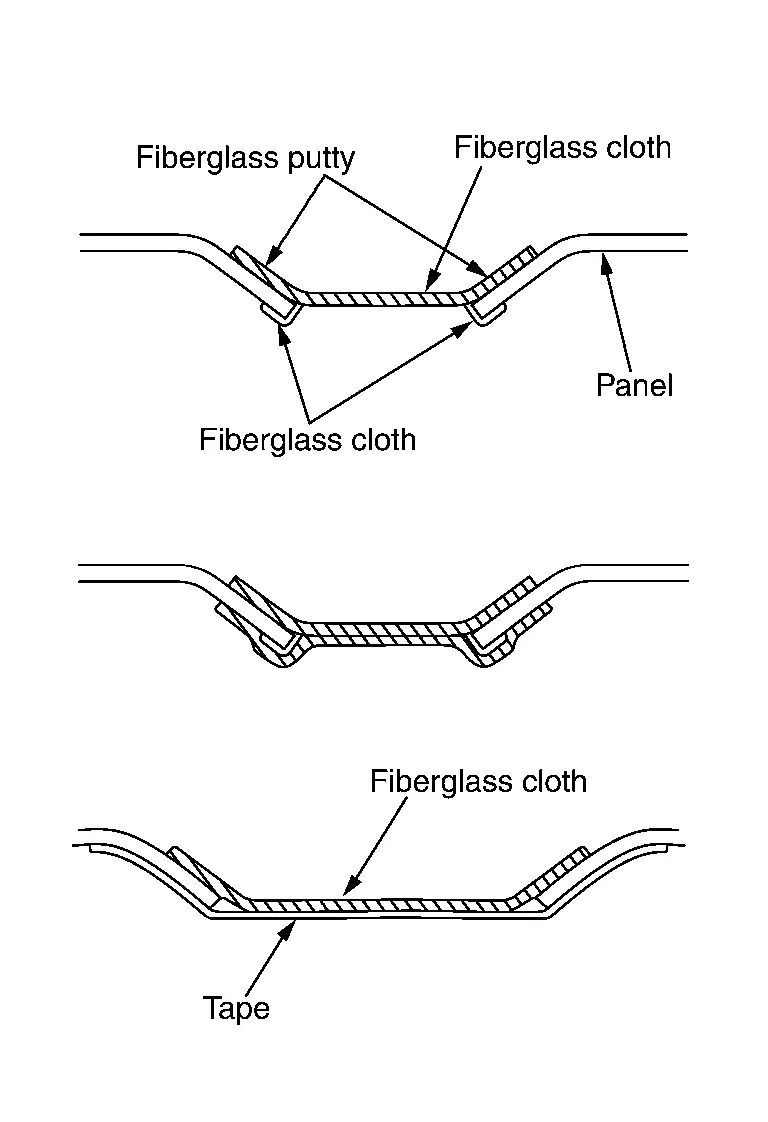
(f) Das in Schritt (c) vorbereitete Stück Glasfasergewebe auf das Reparaturloch legen. Den Rand des Gewebes für eine bessere Haftung fest auf das Blech drücken. Ist das Reparaturloch groß und das Gewebe in der Mitte durchhängend, das Gewebe mit einem Klebeband auf der Blechrückseite abstützen.
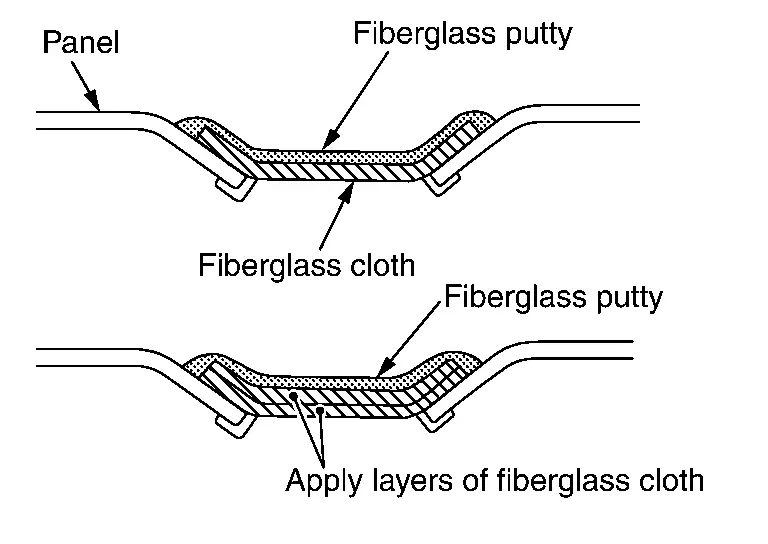
(g) Glasfaserspachtel auf das Stück Glasfasergewebe auftragen. Die Oberfläche des Glasfaserspachtels muss unterhalb der umgebenden Blechoberfläche liegen. Ist der zu reparierende Bereich tief, zwei oder mehr Stücke Glasfasergewebe verwenden. In diesem Fall den Glasfaserspachtel nicht dick auftragen. Dick aufgetragener Glasfaserspachtel reißt nach dem Trocknen.
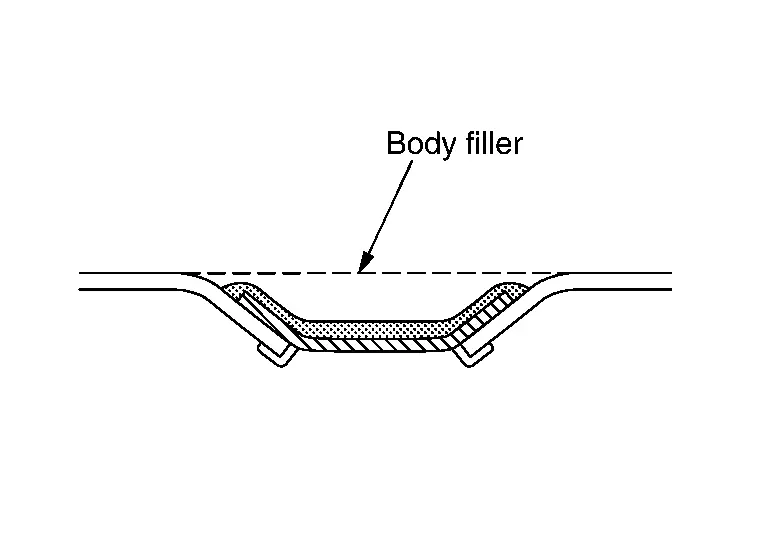
(h) Den Glasfaserspachtel trocknen lassen und die Oberfläche mit einem Druckluftschleifer abschleifen. Anschließend die gesamte Stelle mit Karosseriespachtel egalisieren.
Beim Forciertrocknen von Glasfaserspachtel den Spachtel etwa 20 Minuten ablüften lassen. Anschließend bei einer Temperatur unterhalb von 60 °C erwärmen. Schnelles Erhitzen, das zu einer Verfärbung des Spachtels führt, muss vermieden werden, da der Spachtel sonst reißt. Glasfaserspachtel bildet leicht Gasblasen. Die Oberfläche des Glasfaserspachtels muss mit Karosseriespachtel fertig bearbeitet werden.
(2) FLICKEN
(a) Den korrodierten Bereich des Blechs entfernen.
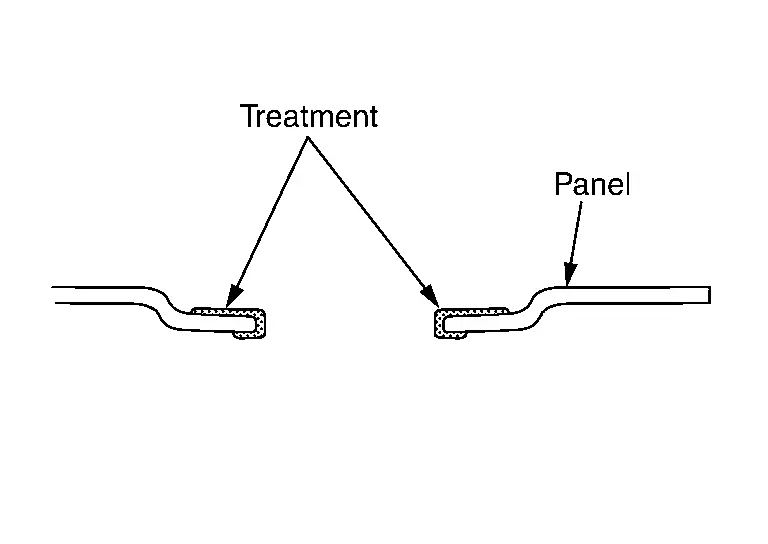
Die Lackierung des Blechs um das Reparaturloch entfernen.
Mit einer Zange und einem Hammer einen Bördel am umliegenden Blech anformen und anschließend eine Korrosionsschutzbehandlung (Metallic-Lösung) durchführen.
(b) Mit einer Blechschere einen Flicken zuschneiden, der das Reparaturloch überlappt. Die Korrosionsschutzbehandlung auf den Bereich auftragen, der geschweißt wird. Die Verwendung von Edelstahl wird empfohlen, um Rostbildung zu vermeiden. Ist das Reparaturloch groß, ein Blech mit derselben Dicke wie das Originalblech verwenden, damit die ursprüngliche Festigkeit erhalten bleibt.
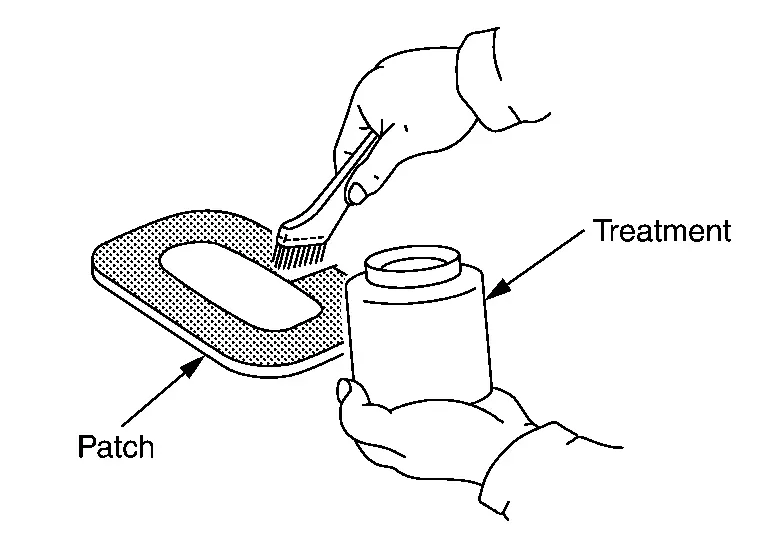
(c) Den Flicken am Reparaturloch anschweißen. Bei Verwendung von Edelstahl das MAG-Schweißen oder das Punktschweißen anwenden.
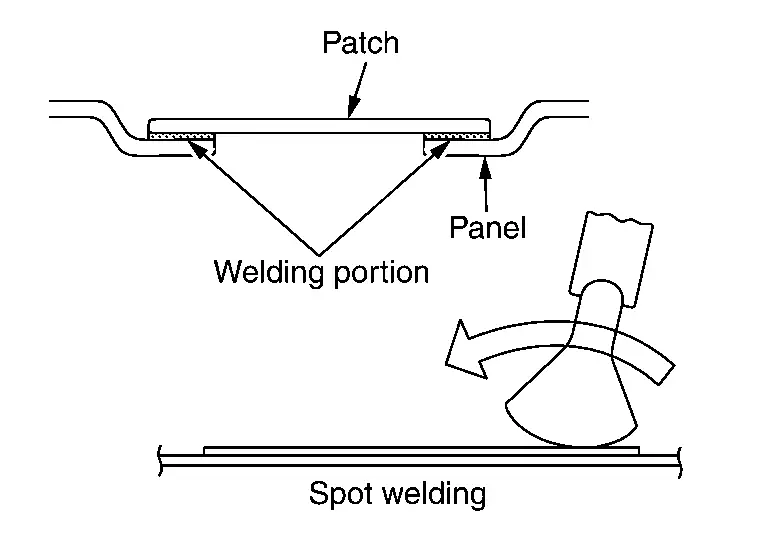
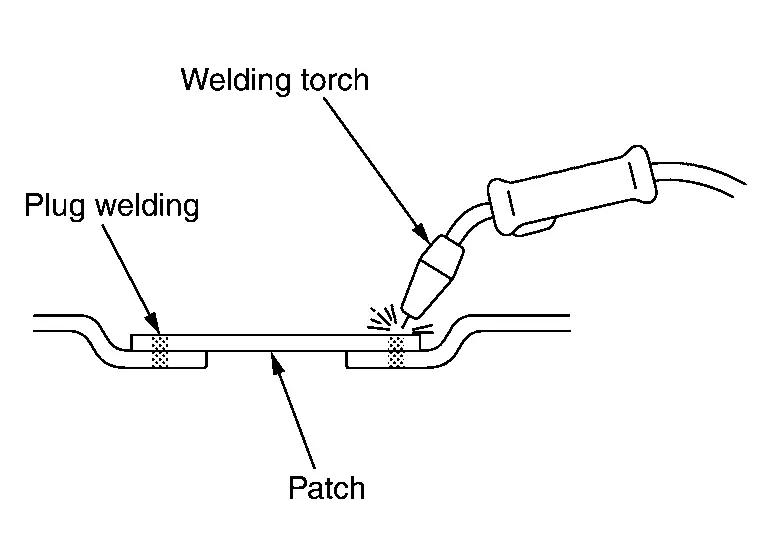
(d) Karosseriespachtel auf die reparierte Stelle des Blechs auftragen.
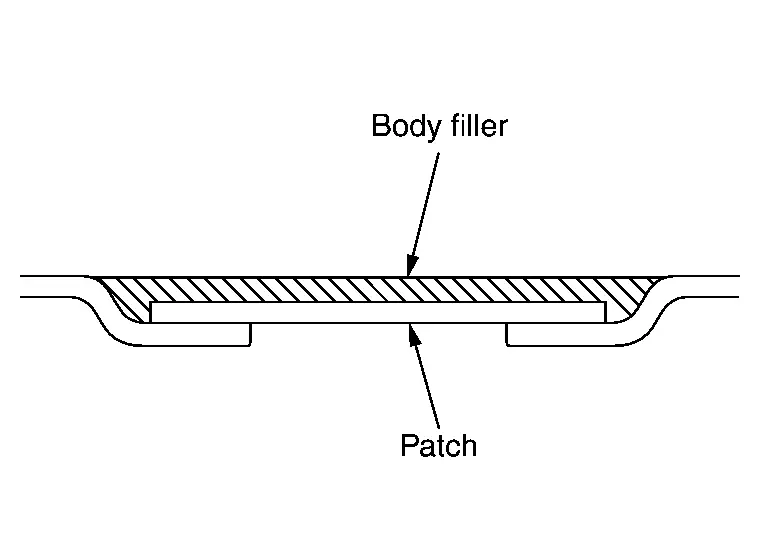
(e) Die Korrosionsschutzbehandlung auf die Blechrückseite auftragen. Ist die Rückseite zugänglich, Dichtmittel auf die Fügestelle zwischen Blech und Flicken auftragen.

(f) Ist die Rückseite nicht zugänglich, Korrosionsschutzwachs über eine Innenblechöffnung o. Ä. auftragen. Wichtig ist außerdem, die Korrosionsschutzbehandlung nicht nur auf die reparierte Stelle, sondern auch auf weitere Bereiche aufzutragen.