Procedimientos de reparación y precauciones
- Fundamentos de la reparación de carrocería
- Diagnóstico de daños
- Comprobación de daños
- Equipo de enderezado de carrocería
- Técnicas de reparación con equipo de enderezado de carrocería
- Procedimiento de reparación por tirado
- Sustitución de panel
- Sustitución parcial de panel (panel soldado)
- Uso de masilla (putty) para carrocería y lijado
- Reparación de óxido y corrosión
Fundamentos de la reparación de carrocería Nissan Ariya 2026
Fundamentos de la reparación de carrocería
Existen muchos tipos de daños causados por colisiones. Por ello, debe seleccionarse el método de reparación adecuado para cada daño. Esta sección describe los métodos de reparación de los daños principales y cómo utilizar las herramientas principales.
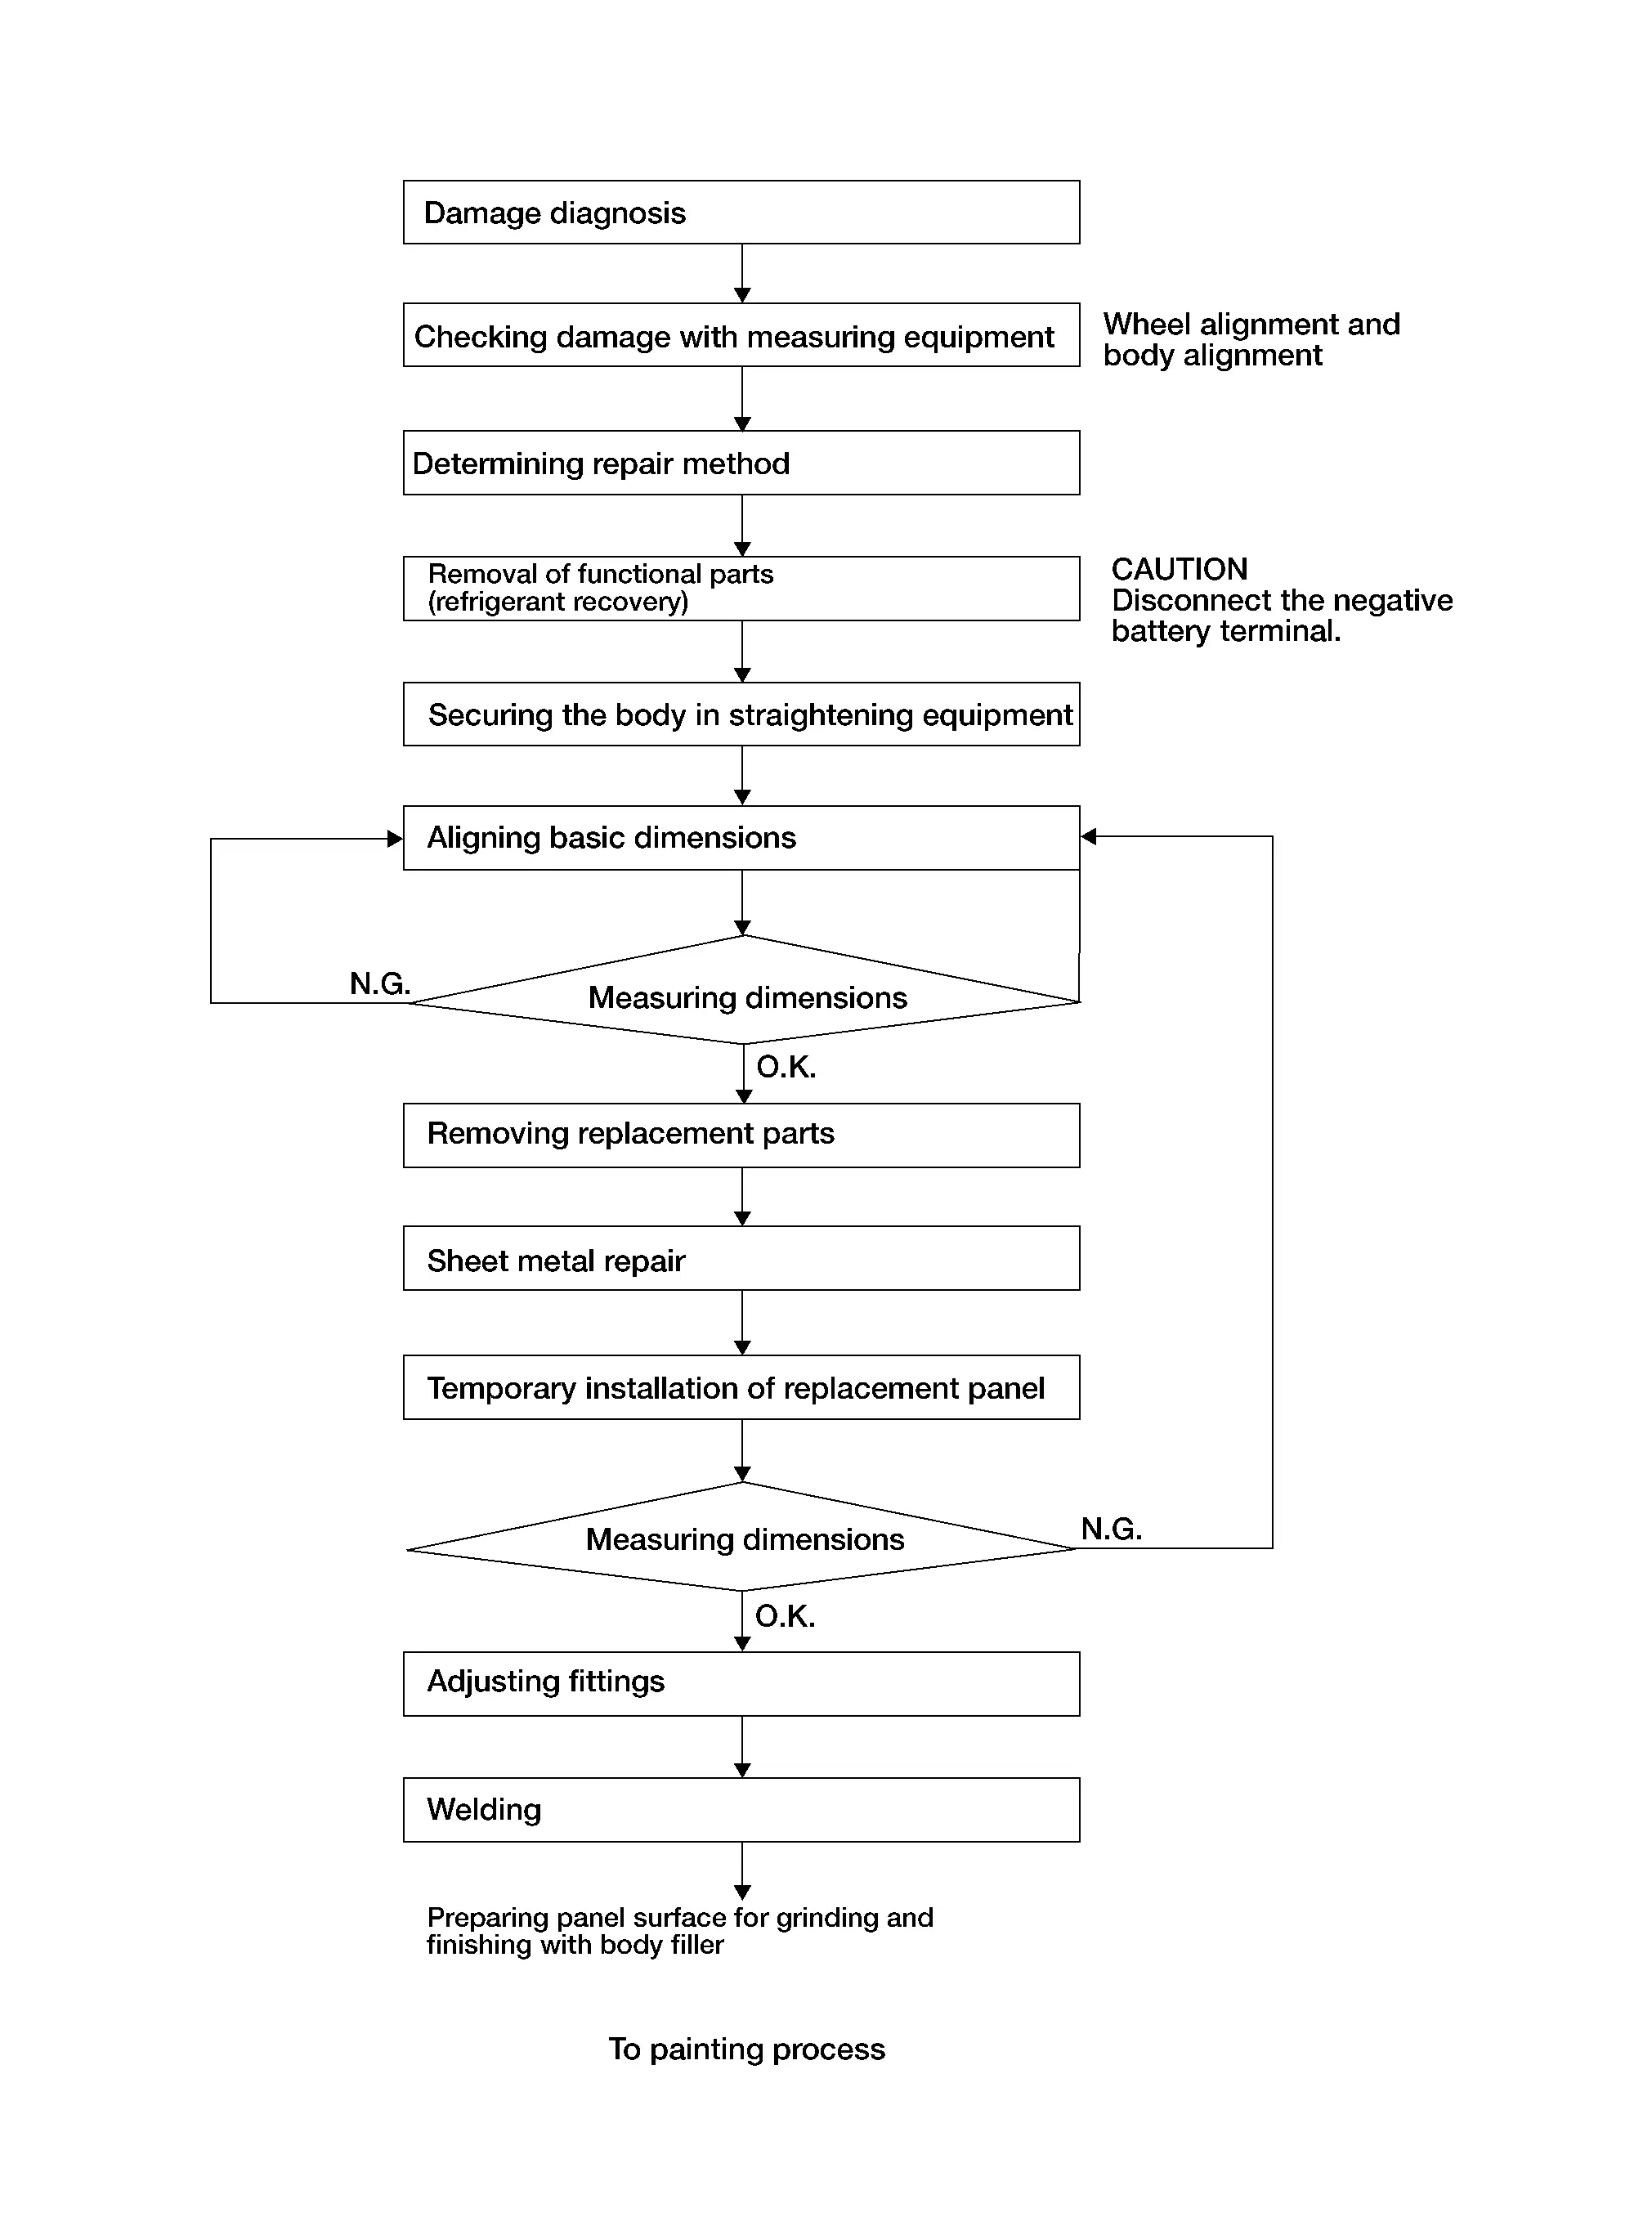
DIAGRAMA DE FLUJO DE LA REPARACIÓN DE CARROCERÍA
Diagnóstico de daños Nissan Ariya primera generación
Diagnóstico de daños: fundamentos
¿Qué es la fuerza?
La fuerza hace que cambien la forma de los objetos y su estado de movimiento.
Ecuación que expresa la fuerza [F]
F= m + a
[m: masa en kg, a: aceleración en m/s2]
La ecuación explica los factores que afectan a la intensidad de la fuerza en una colisión. La fuerza de impacto está relacionada con la masa y con la aceleración o desaceleración del vehículo Nissan Ariya.
En una colisión, el vehículo sufre daños por la fuerza aplicada sobre él. La fuerza cambia la forma del vehículo Nissan Ariya y también modifica su estado de movimiento. Hay 5 elementos de la fuerza que deben tenerse en cuenta.
Los cinco elementos de la fuerza
Hay 3 elementos principales de la fuerza: magnitud, dirección y punto de aplicación. En el diagnóstico de daños es importante comprenderlos, además de considerar otros 2 aspectos: el «número de impactos» y la «secuencia de los impactos».
A continuación se explica en detalle:
| Los tres elementos principales | 1. Magnitud de la fuerza |
| 2. Dirección de la fuerza | |
| 3. Punto de aplicación de la fuerza |
| Otros aspectos | 1. La magnitud se indica mediante la longitud |
2. La dirección se indica mediante una flecha |
|
| 3. El punto de aplicación se indica mediante la punta | |
| 4. Número de impactos de la fuerza | |
| 5. Secuencia de los impactos de la fuerza |
¿Qué es la energía?
Ecuación que expresa la energía cinética [EK]
EK = 1/2 ● m ● v2
[m: masa en kg, v: velocidad en m/s]
La ecuación muestra que la energía cinética es proporcional a la masa y al cuadrado de la velocidad. En un accidente, no toda esta energía cinética se absorbe como daño en el vehículo Nissan Ariya u otro objeto.
La energía del objeto se transforma en otros tipos de energía, como calor, sonido, fricción y cambios en la posición del vehículo Nissan Ariya por giro.
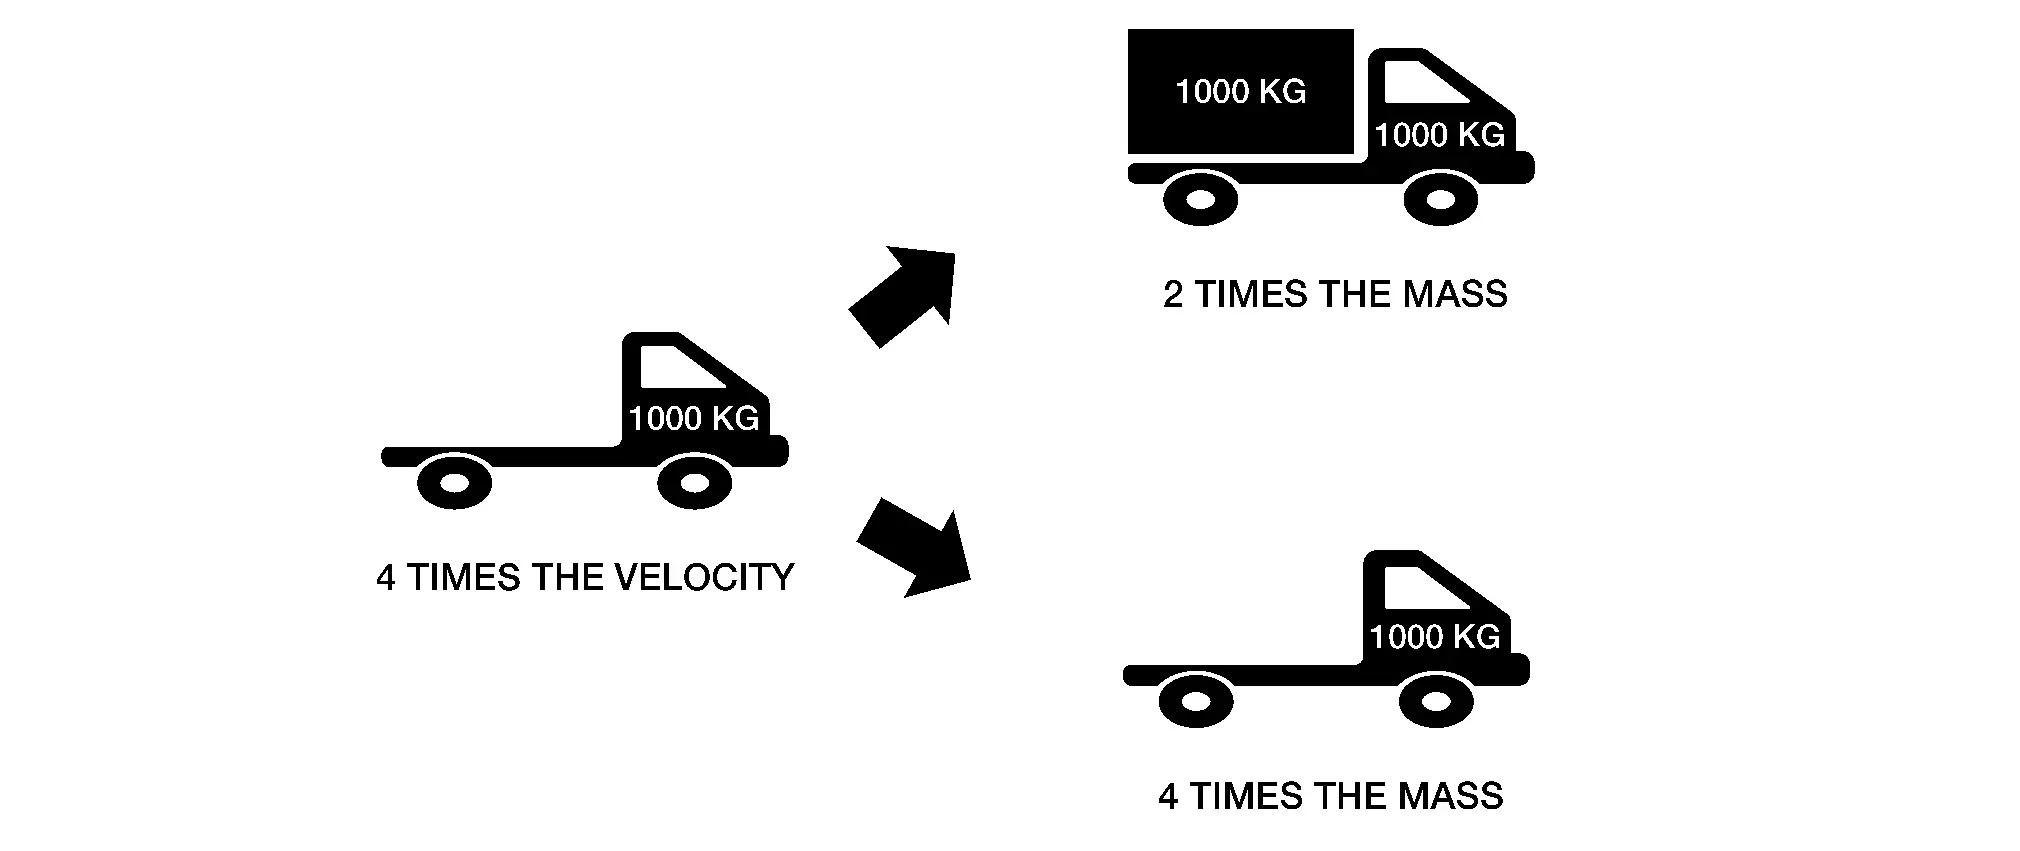
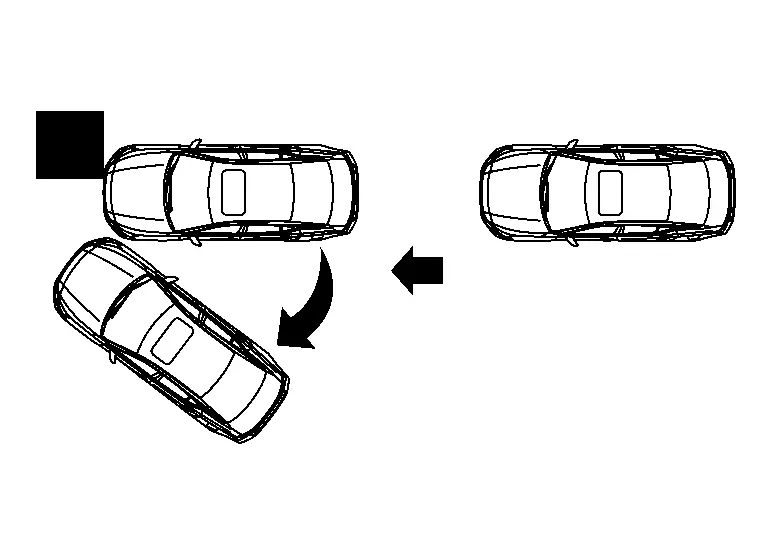
Según la magnitud de la fuerza que actúa sobre un objeto, la construcción del vehículo determinará hasta qué punto se absorbe la energía en la estructura de la carrocería del vehículo Nissan Ariya.

Analizaremos la fuerza y los distintos tipos de deformaciones que pueden producirse en un objeto, pieza o estructura.
Deformaciones en paneles
Deformación elástica
Si aplica una fuerza ligera a un panel y se deforma ligeramente, pero al liberarla recupera su forma o aspecto original, se trata de una deformación elástica. Si el panel sufre una deformación elástica, siempre volverá a su forma original. Esto significa que se ha producido un estiramiento. El material no ha superado su límite elástico.

Deformación plástica
Si aplica una fuerza a un panel y se deforma, y al liberarla no recupera su forma original, la pieza ha sufrido una deformación plástica. El punto de doblez del material indica que ha superado su límite elástico. En la mayoría de los daños bruscos, el centro del área de impacto ha sufrido una deformación plástica.

Este gráfico muestra la resistencia en relación con el alargamiento del material.
El punto tres indica el punto de resistencia a la tracción. En este punto, el material empieza a deformarse plásticamente.
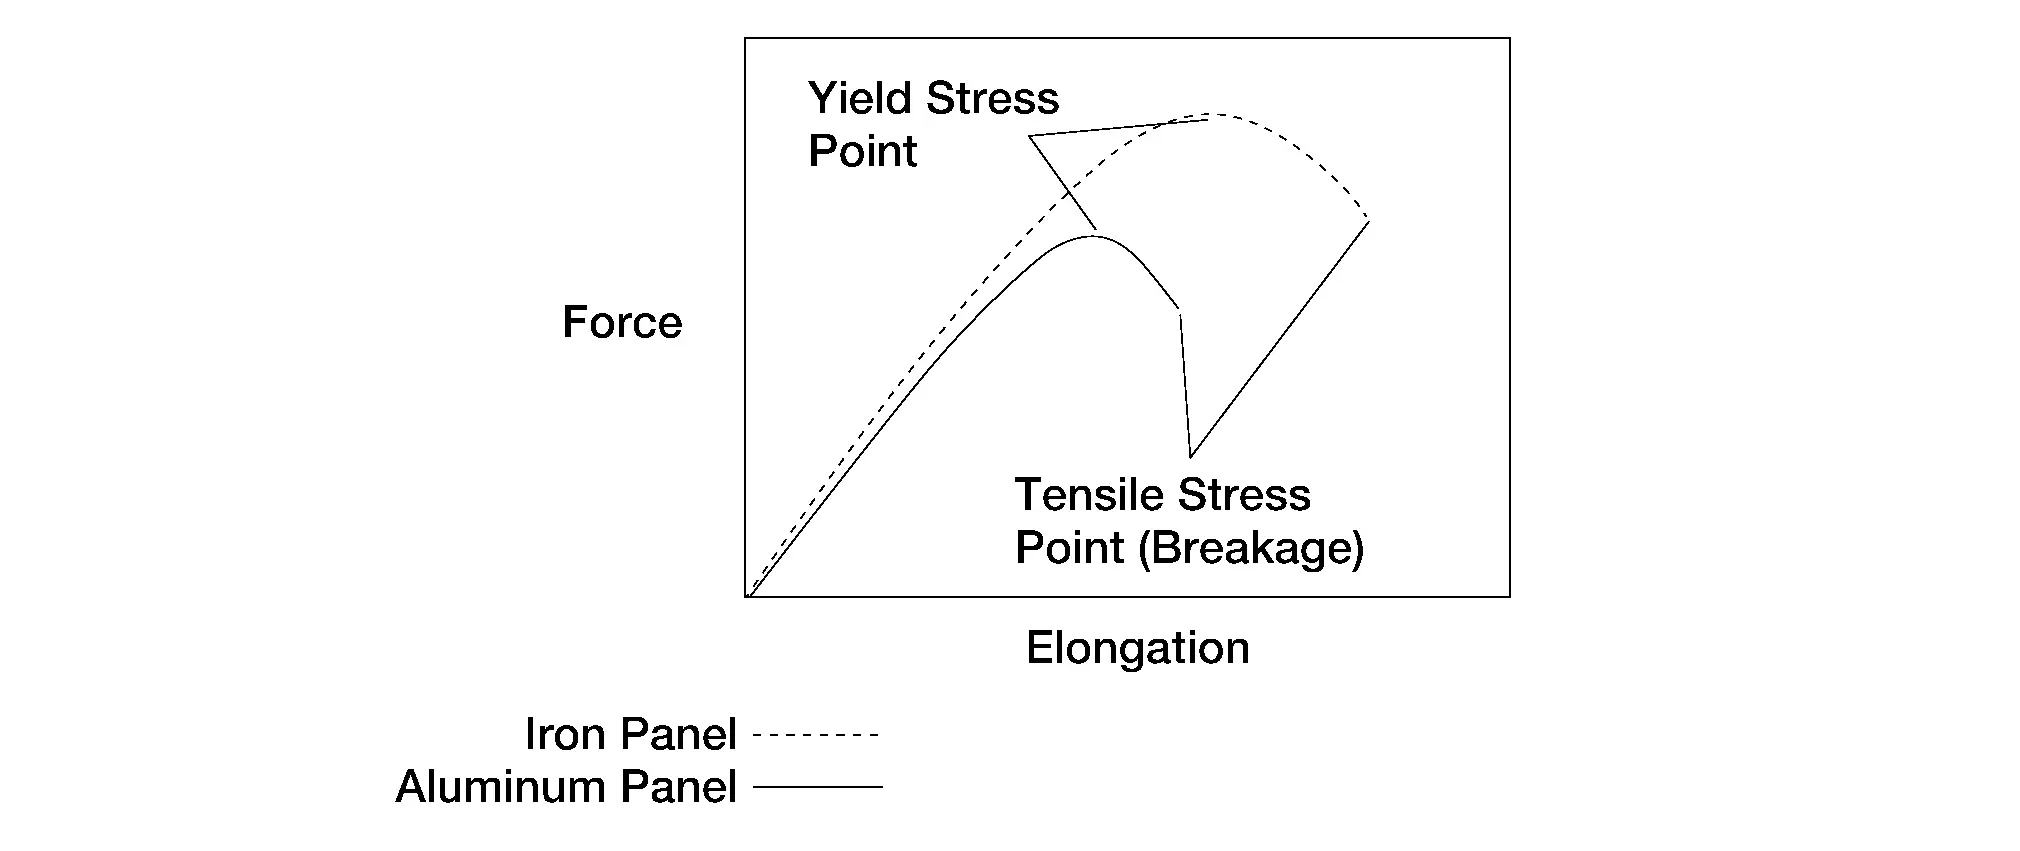
La deformación se produce cuando se aplica una fuerza sobre un objeto y la tensión generada supera el límite dentro del cual el objeto puede mantener su forma.
Aquí explicaremos la fuerza aplicada sobre los objetos y las deformaciones que se producen en ellos.
Deformaciones en objetos y formas
Los ejemplos siguientes muestran el tipo de deformación en una forma u objeto.
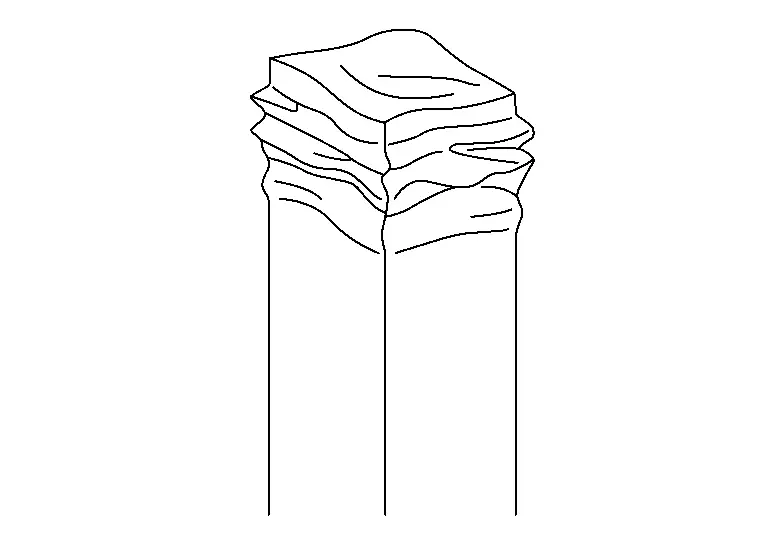
Aplastamiento
El aplastamiento se produce cuando una fuerza actúa frontalmente sobre un objeto de forma y resistencia uniformes.
Doblez
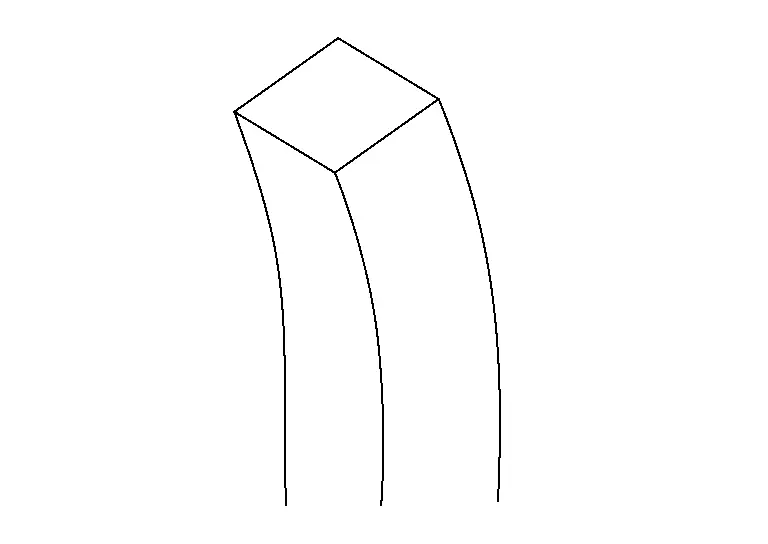
El doblez es una deformación que puede ser unilateral, un tirón o un empuje en ángulo. Se produce principalmente en daños inducidos. Como el doblez no siempre es muy visible, puede resultar difícil de detectar. Al retirar las piezas que reciben el impacto directo, la pieza puede recuperar su forma original por deformación elástica. Esto depende también de la fuerza y del material.
Abatimiento
El plegado se produce si se aplica una fuerza mayor a un objeto o pieza que ha superado su límite elástico. También se origina si la fuerza llega en ángulo o desde un lateral.

Alcance o extensión del daño
Determine el alcance del daño en todo el vehículo y en cada pieza para comprender su extensión global desde dos puntos de vista: «la extensión del daño en los paneles exteriores y en las piezas exteriores» y «la extensión del daño en los paneles interiores y en el bastidor».
Extensión del daño en paneles exteriores y piezas exteriores.
Inspeccione desde qué zona o pieza y hasta qué zona o pieza se ha producido el daño directo o indirecto, incluidos sus alrededores.
Extensión del daño en paneles interiores y bastidor
Inspeccione en profundidad las piezas interiores afectadas por el daño directo y por el daño indirecto en los paneles interiores y en las piezas del bastidor.
Nivel de daño
Tras determinar el alcance del daño en todo el vehículo, inspeccione el nivel de daño buscando dobleces, abolladuras, grietas, deformaciones, ondulaciones o piezas retorcidas en cada pieza o zona.
Distorsiones en estructuras
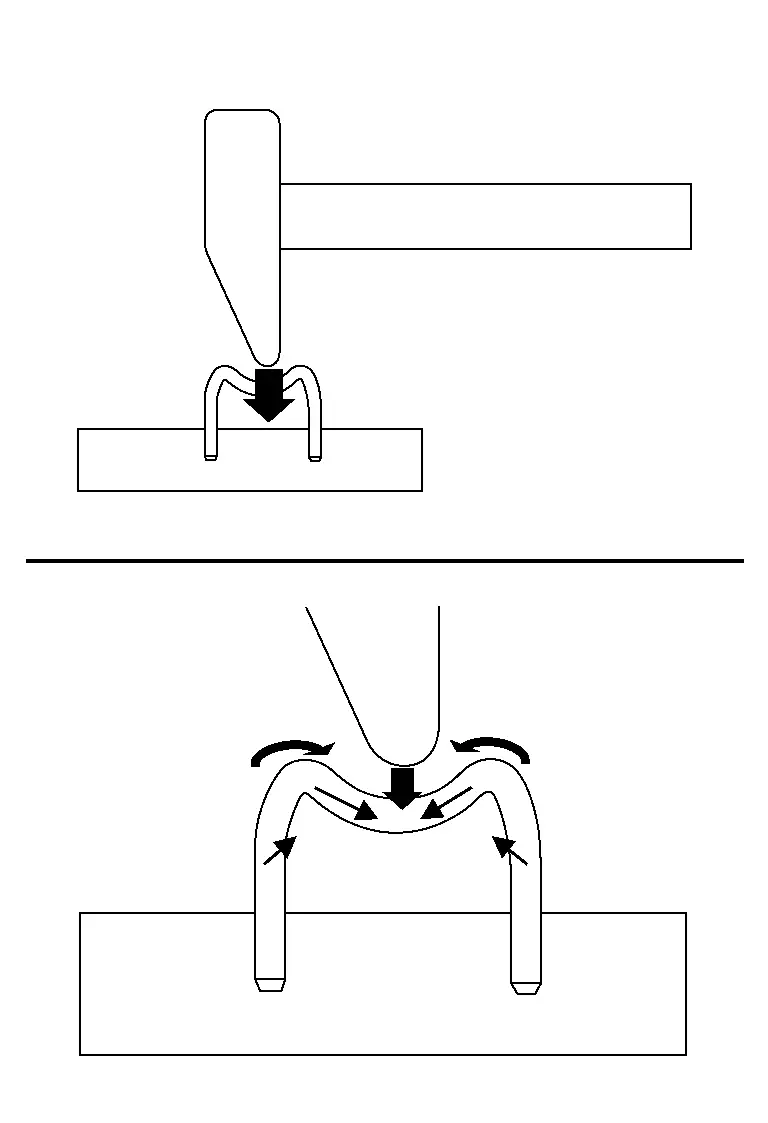
Veremos las distintas fuerzas que actúan sobre las deformaciones de las piezas según la dirección en que se aplica la fuerza, considerando los tres elementos de la fuerza. Empezaremos con lo básico, usando un martillo y un clavo.
Fuerza directa
La fuerza se aplica directamente perpendicular al panel o a la pieza.

La fuerza clavará el clavo directamente en la tabla. Si la fuerza es mayor, el clavo se hundirá más.

Ahora veremos los clavos en forma de "U", ya que su forma es similar a la del bastidor de un vehículo. Si se aplica una fuerza a un lado del clavo en "U", este lado se introducirá en la tabla. Sin embargo, como el otro lado está unido, también habrá una fuerza de tracción en el otro lado de la zona de impacto.
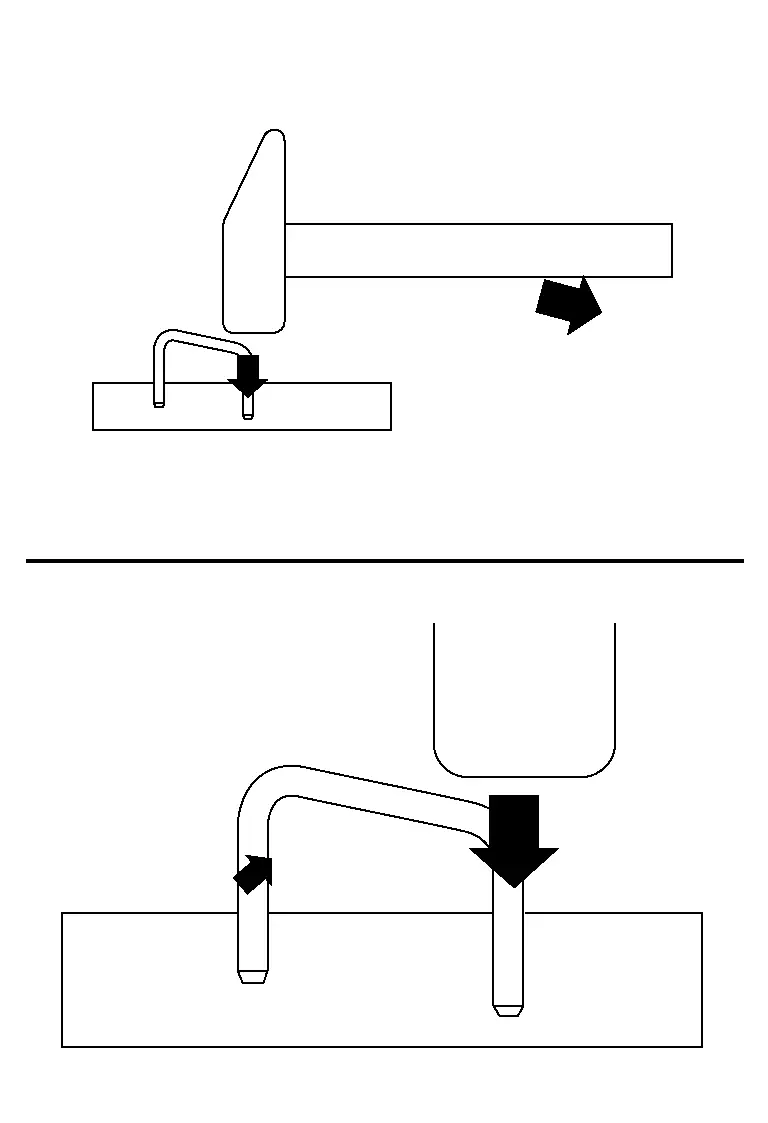
Si el punto de aplicación de la fuerza está en el centro del clavo en "U", la fuerza de empuje será hacia abajo. Esto también provocará una fuerza de tracción lateral en los lados del clavo en "U". Al mismo tiempo, actúa otra fuerza que intenta introducir los lados izquierdo y derecho en la tabla, lo que hace que el clavo se hunda en la tabla.
Procedimiento sistemático
Un diagnóstico sistemático de los daños de un vehículo es muy importante para obtener una estimación exacta.
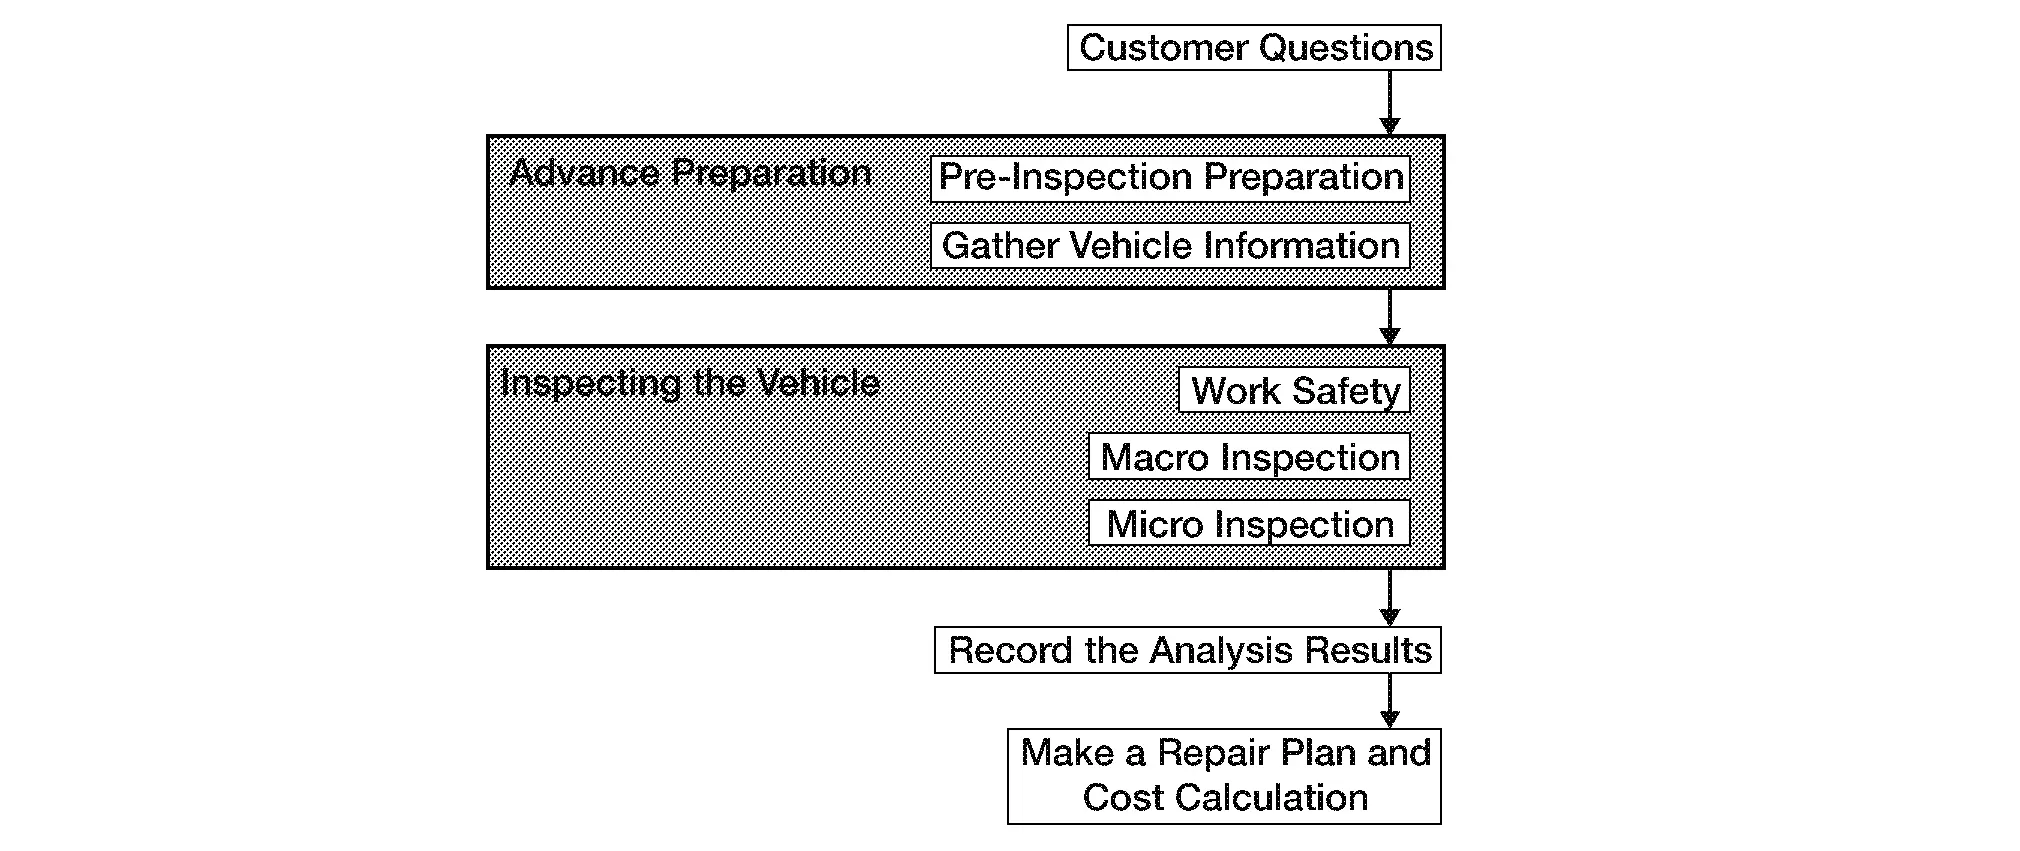
Procedimiento de análisis de daños
Flujo de diagnóstico de daños
El método para analizar con precisión los daños incluye observaciones macroscópicas y microscópicas, y utiliza el siguiente procedimiento para comprender el "panorama general de los daños".
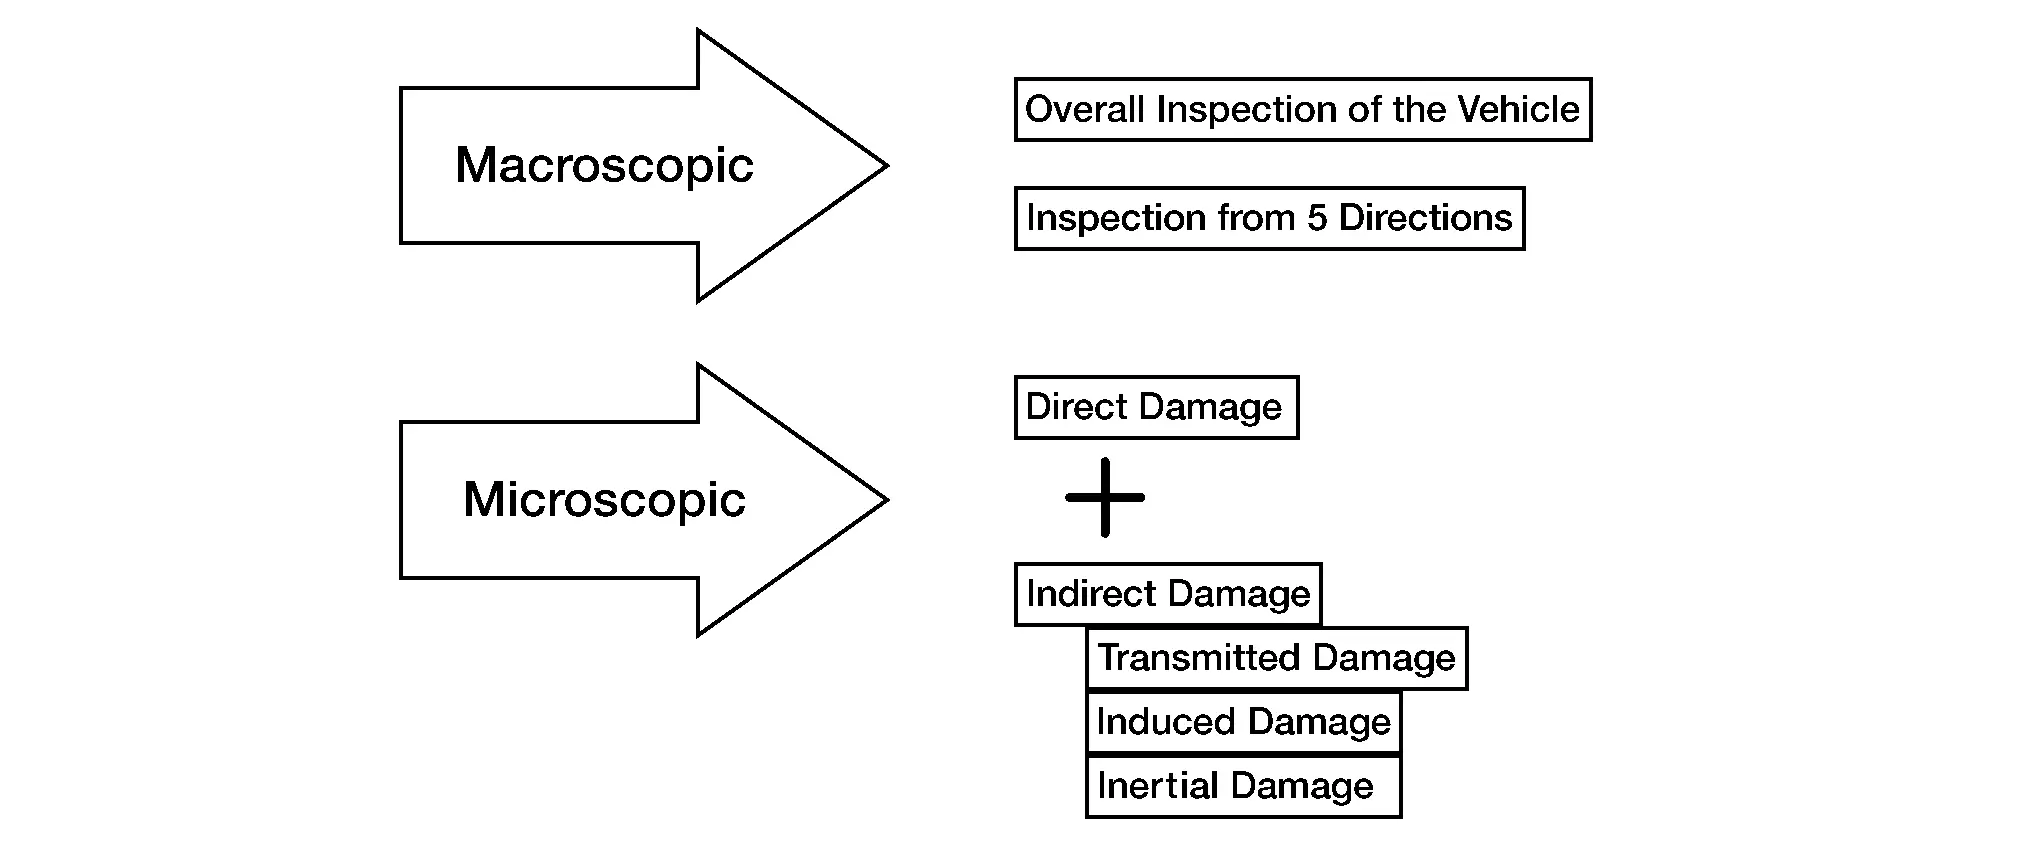
Diagnóstico de daños
Los daños deben diagnosticarse según los siguientes criterios.
Ubicación de los daños
Alcance de la zona afectada
Grado de los daños
Estos tres puntos están directamente relacionados con la calidad, la eficiencia y el coste de la reparación de los daños, por lo que deben determinarse correctamente.
Determinación de las distintas condiciones de la colisión
Tamaño, forma, posición, rigidez, etc. del otro vehículo implicado en la colisión
Velocidad de ambos vehículos Nissan Ariya en el momento de la colisión
Ángulo y dirección de la colisión
Número de ocupantes y su posición en el momento de la colisión
Tamaño, forma, dureza, etc. de la carga del vehículo Nissan Ariya
Historial de la zona dañada, fecha de la aparición y alcance de la zona afectada
¿Remolcaba el vehículo Nissan Ariya algún objeto?
Aspecto exterior
En los trabajos de reparación de carrocería, tenga cuidado de no pasar por alto los daños indirectos. Para evitarlo, es esencial realizar un análisis mecánico y estructural de la carrocería del vehículo Nissan Ariya.
(1) OBSERVACIÓN GENERAL DEL VEHÍCULO
Alcance del daño por impacto
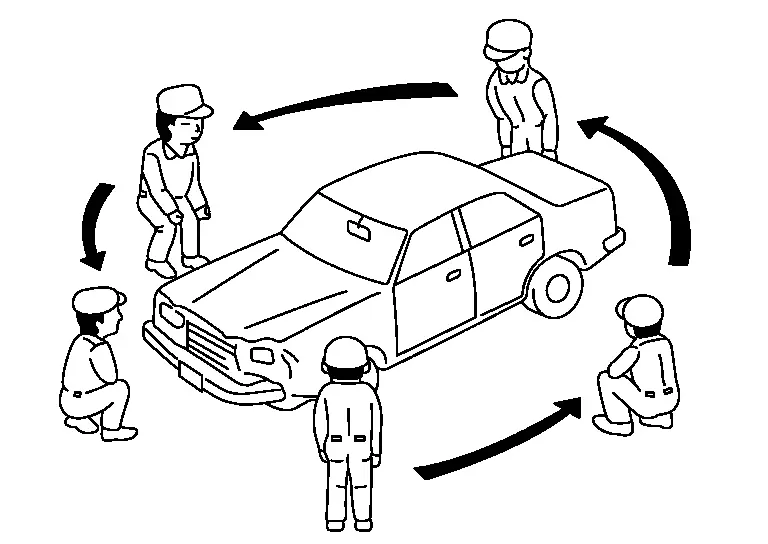
Torsión, deformación e inclinación de todo el vehículo Nissan Ariya
Cantidad y ubicación de los daños: compruebe examinando todo el vehículo
Ejemplos
Pintura agrietada o con tensiones
Cristal agrietado o roto
Puntos de soldadura rotos o sometidos a tensión
Separación de paneles, deformación
Sellador de juntas agrietado o partido
(2) OBSERVACIÓN DETALLADA DEL VEHÍCULO
Compruebe si hay huecos o desalineaciones en las uniones soldadas de los paneles, o grietas en la película de pintura, en el subbajo o en el material de sellado.
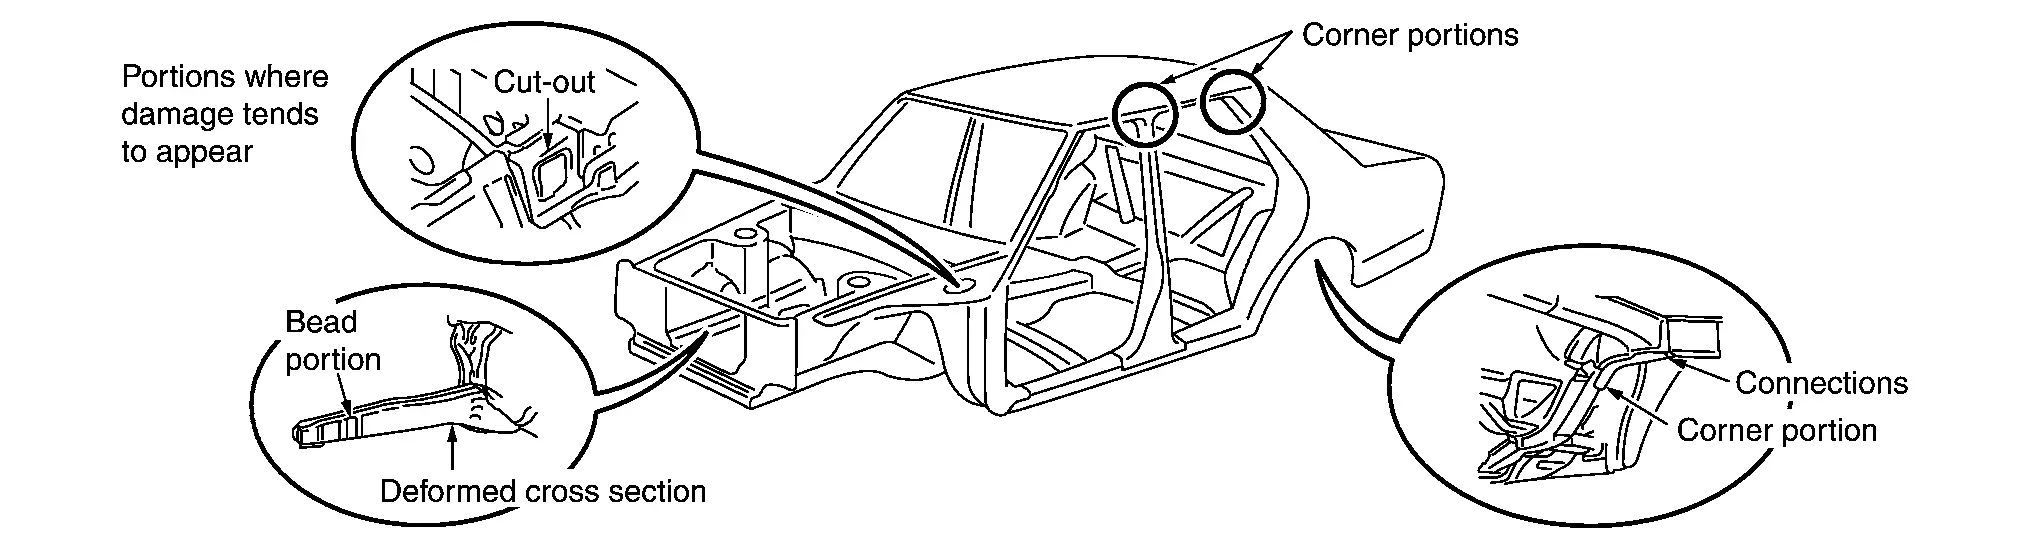
(3) OBSERVACIÓN DEL AJUSTE
Examine el ajuste de las distintas zonas sin levantarlas.
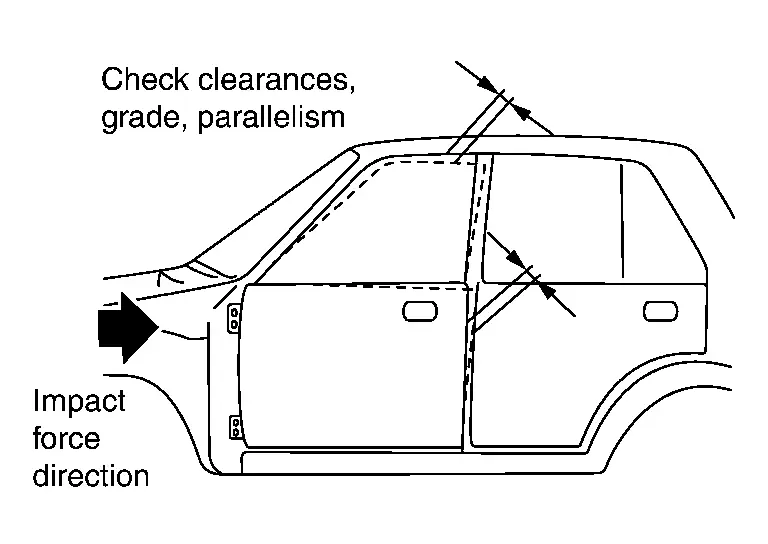
Evalúe los daños en los montantes y en las zonas de las bisagras.
Alineación de las puertas
Alineación del capó y de la tapa del maletero
Apertura y cierre de las puertas, el capó y la tapa del maletero
Funcionamiento suave de las ventanillas
(4) COMPROBACIÓN DE DAÑOS MECÁNICOS
El análisis de daños también incluye la inspección de los componentes mecánicos, de dirección y de suspensión. Al inspeccionar los componentes mecánicos, busque signos de daño como

Piezas dobladas o dañadas
Fugas de fluidos
Agarrotamiento o ruidos al girar el volante
(5) DAÑOS POR INERCIA
Compruebe los daños indirectos, como un techo cóncavo en colisiones frontales, daños por la carga y daños en el motor, que está aislado mediante soportes de caucho.
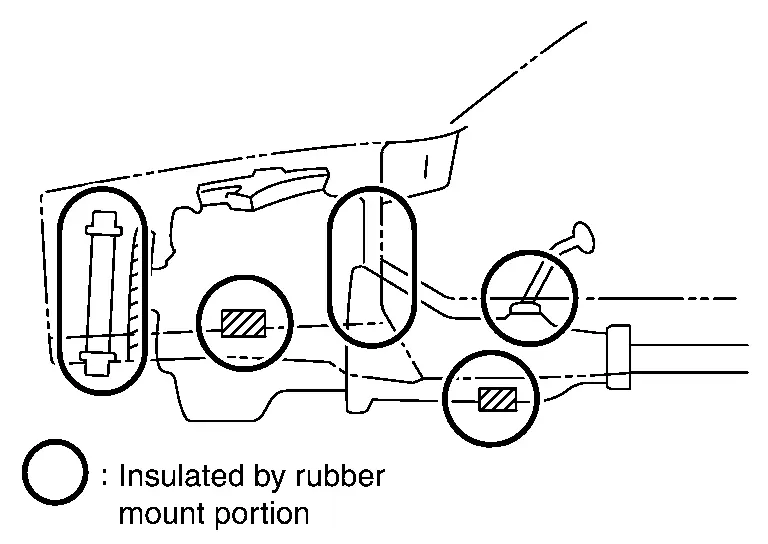
Puntos de montaje dañados o desalineados.
Puntos clave para elegir el método de reparación
No reduzca la resistencia al reparar los paneles. Evite martillear en exceso, ya que puede provocar el estiramiento del panel.
Evite también el calentamiento prolongado.
No aumente innecesariamente la resistencia de las zonas absorbentes de impactos. No repare estas piezas.
Elija un método para alinear correctamente la carrocería.
Por ejemplo, si se sustituye el larguero delantero de un vehículo Nissan Ariya de bastidor completo, se recomienda no tocar el elemento de montaje de la suspensión delantera.
Examine detenidamente cómo se repararon los daños de colisiones anteriores. Esto es necesario para decidir correctamente la zona que debe repararse.
Compruebe el material (UHSS, aluminio, etc.) para determinar el método de reparación adecuado.
Piezas que deben sustituirse
Piezas de acero de alta resistencia: su resistencia se reducirá si se reparan mediante calentamiento.
Piezas relacionadas con la alineación de la carrocería y de las ruedas: su sustitución no proporcionaría una alineación correcta.
Cuando el coste de la reparación supera el coste de la sustitución.
Disponibilidad de piezas de recambio.
Cuando lo solicite el cliente.
Se prohíbe la reparación de la barra de protección lateral de la puerta y del refuerzo del parachoques: las barras y los refuerzos deben conservar su forma original para funcionar según lo previsto. Sustituya siempre la barra de protección lateral de la puerta y el refuerzo del parachoques si están dañados.
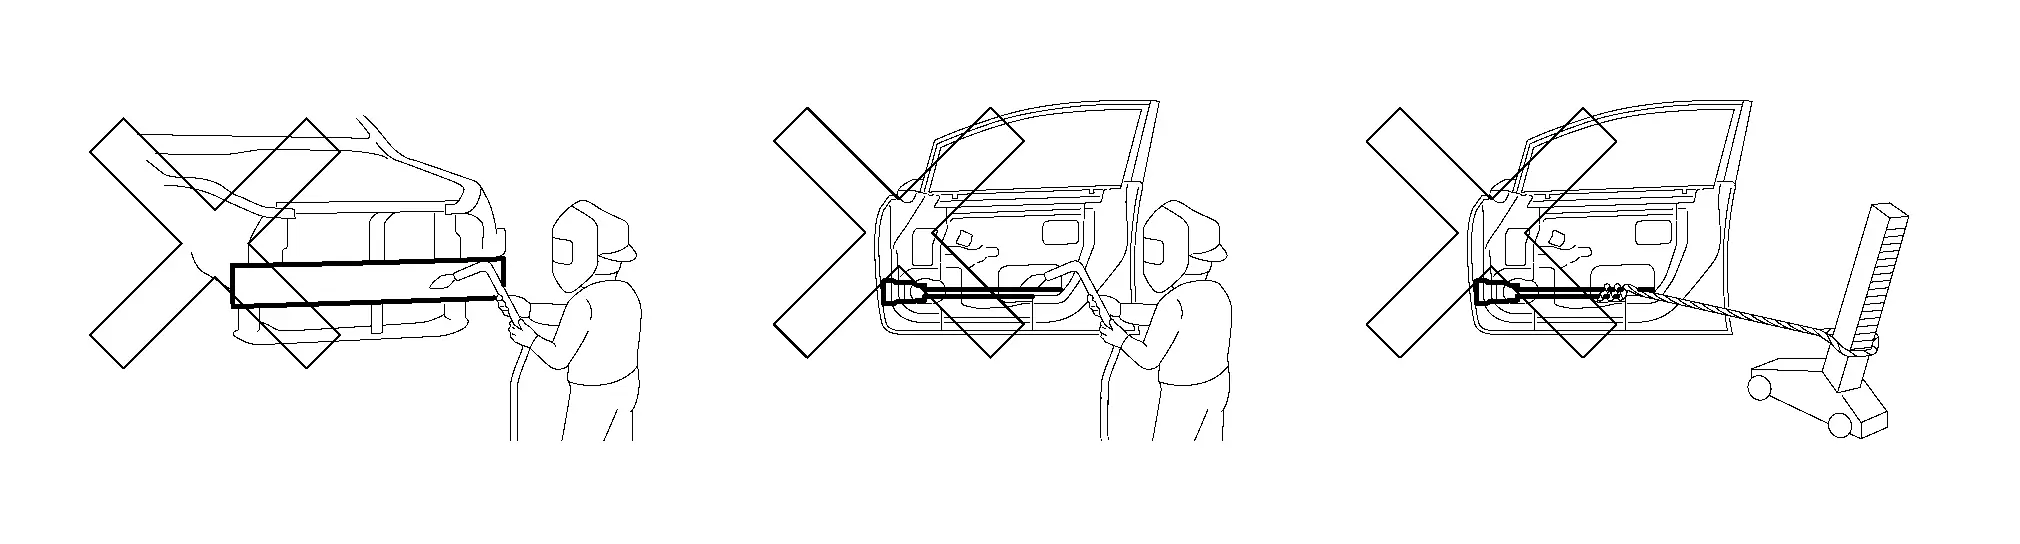
Al realizar trabajos de reparación, es necesario tener en cuenta la calidad, la eficiencia y el coste, así como la seguridad y la salud. También es importante ganarse la confianza del cliente.
Comprobación de daños Nissan Ariya: FE0
Comprobación de daños
Al completar las reparaciones de carrocería y bastidor, las dimensiones de la carrocería delantera y de la parte inferior deben ser correctas, ya que estas dimensiones afectan directamente a la alineación de las ruedas y a los ángulos de dirección.
El grado de los daños debe determinarse utilizando una cinta de acero, un calibre de seguimiento (de vía) y un calibrador de centrado u otro instrumento de medición. Los puntos de medición se indican en el Manual de reparación de carrocería de cada modelo. Las alineaciones de las ruedas se indican en el Manual de servicio de cada modelo.
Calibre de seguimiento y cinta de acero
Mida la distancia entre dos puntos. Antes de usar el calibre de seguimiento, compruebe los puntos de medición con la cinta de acero.
(1) CALIBRE DE SEGUIMIENTO
Coloque correctamente el calibre de seguimiento en el punto de medición.

La dimensión se indica entre los centros de los orificios.
Si no es posible realizar la medición, utilice el método que se indica a continuación.
(2) CINTA DE ACERO
Dé forma al extremo de la regla para facilitar la medición.
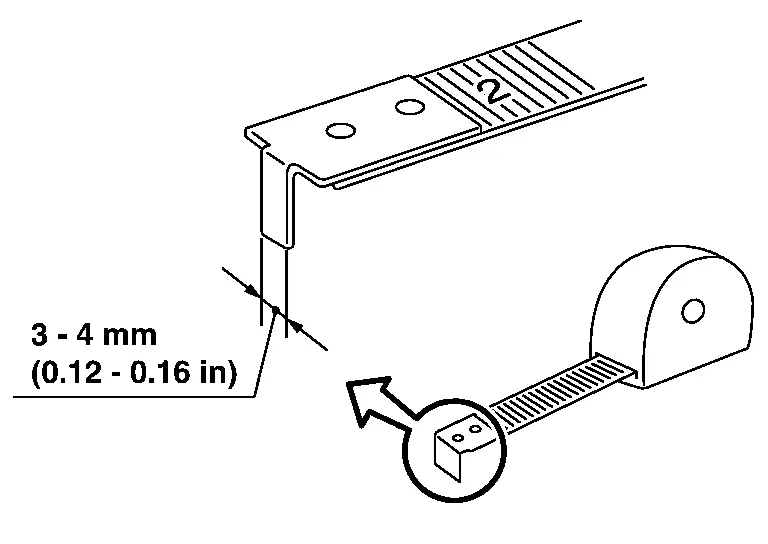
Si el diámetro del orificio del punto de medición es diferente, utilice el siguiente método de medición.

Equipo de medición tridimensional
El equipo cuenta con la función de medición que muestra los puntos de medición del vehículo en tres dimensiones: altura, anchura y longitud.
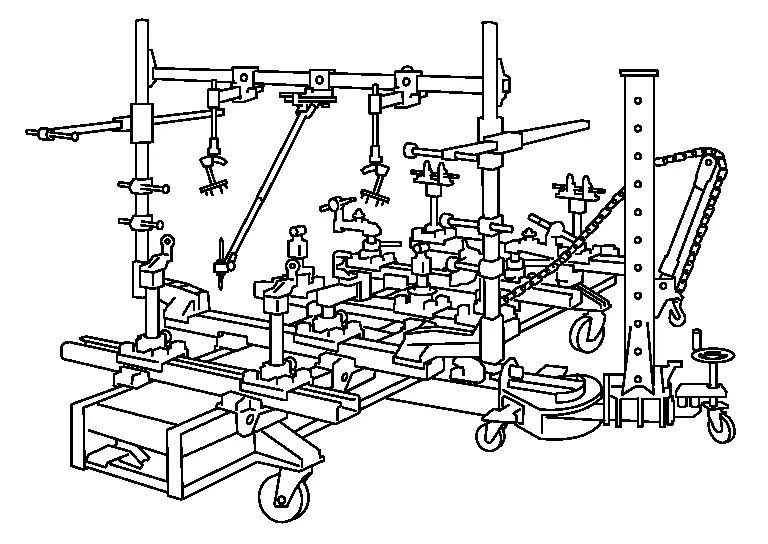
(1) TIPO DE GÁLIBO UNIVERSAL
Este es uno de los equipos universales de enderezado de carrocería de tipo gálibo. El gálibo se monta según la tarjeta de instrucciones específica de cada modelo del Nissan Ariya. El gálibo, que puede moverse hacia adelante/atrás, a izquierda/derecha y hacia arriba/abajo, se fija a cada punto de la parte inferior de la carrocería. Las coordenadas tridimensionales del punto de anclaje se leen en la escala de la base deslizante y en las posiciones del cabezal del gálibo.
(2) TIPO UNIVERSAL DE MEDICIÓN
La sonda, que puede moverse hacia adelante/atrás, a izquierda/derecha y hacia arriba/abajo, se coloca en el bastidor. Las coordenadas tridimensionales del punto de medición y la distancia entre los orificios de medición se pueden medir poniendo la sonda en contacto con un orificio de referencia de la carrocería.
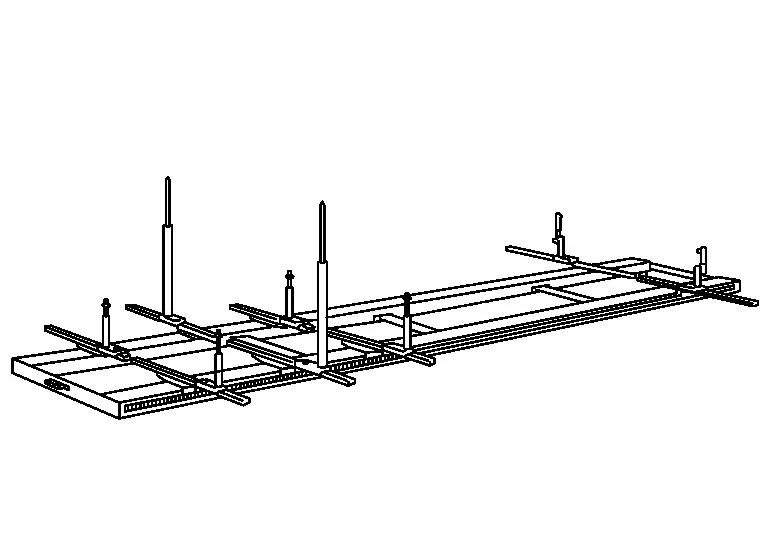
Se monta en el equipo de enderezado para su uso.
(3) TIPO LÁSER
Las coordenadas tridimensionales se leen utilizando la convergencia y la estabilidad en línea recta de un haz láser.
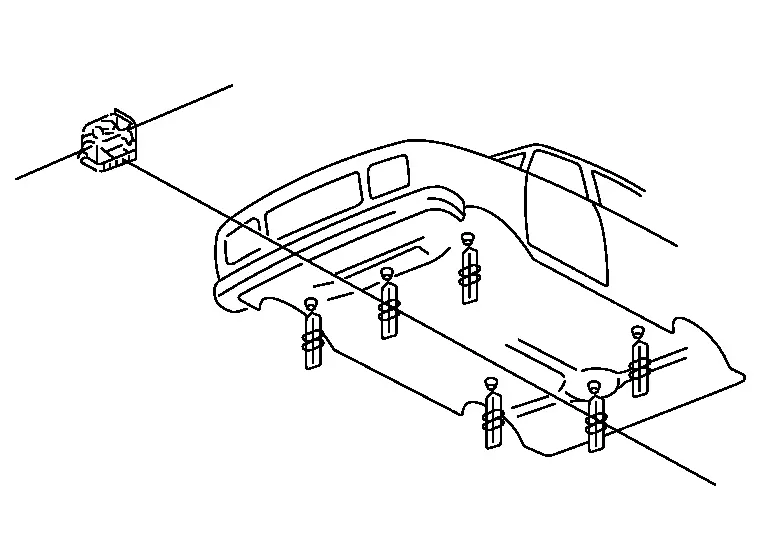
Para la medición se utiliza un haz láser. Una vez colocado, se pueden realizar trabajos de reparación durante la medición.
(4) TIPO DE MEDICIÓN POR ORDENADOR
Se monta en el equipo de enderezado. La sonda, montada en un brazo flexible, se posiciona en cada punto de la carrocería del Nissan Ariya para su medición.
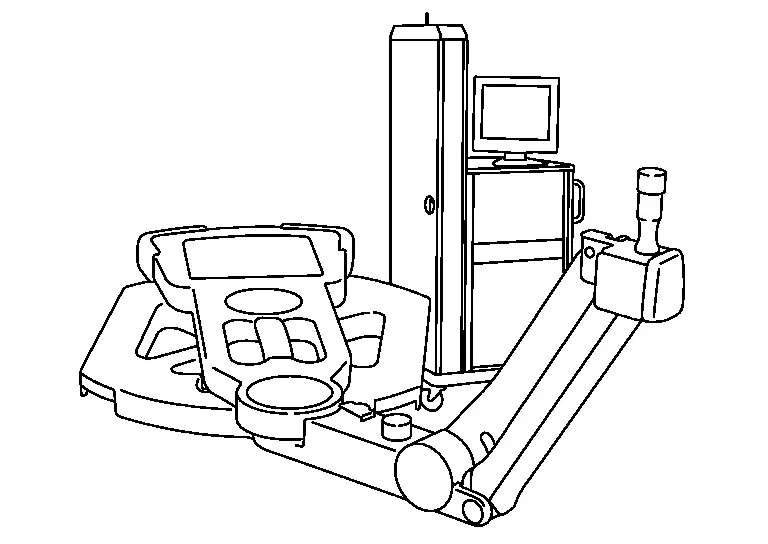
El ordenador compara los datos del modelo del vehículo con los datos de medición reales para identificar la zona dañada y determinar si está dentro de tolerancia.
(5) TIPO ULTRASONIDOS
Los ultrasonidos se transmiten desde la sonda, instalada en el punto de medición de la carrocería, hasta la barra colocada debajo de la carrocería para medir las coordenadas tridimensionales de cada punto de medición.

Equipo de enderezado de carrocería Nissan Ariya primera generación
Comparación de los métodos de tracción
(1) TIPO CILINDRO HIDRÁULICO
En este método, la fuerza de empuje de un cilindro hidráulico se convierte en fuerza de tracción mediante una cadena.
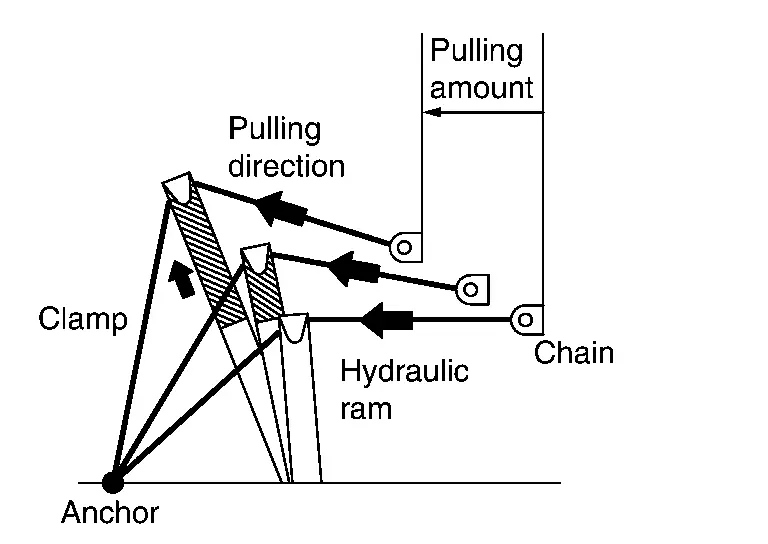
Los puntos de tracción en la carrocería se pueden añadir fácilmente, y hay más libertad para seleccionar la dirección de tracción.
La dirección de tracción cambia durante el tirón.
Es difícil tirar simultáneamente de varios puntos en una línea vertical.
(2) TIPO TORRE I
En este tipo, la fuerza se aplica mediante un cilindro hidráulico que empuja el poste.
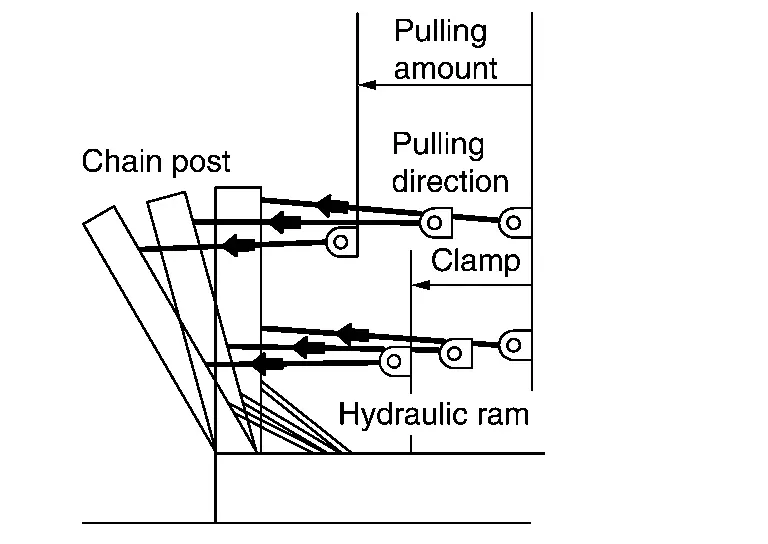
Se obtiene una fuerza elevada porque se utiliza un cilindro grande, lo que genera mucha palanca.
La cadena se puede enganchar al poste de muchas formas.
La palanca se puede aumentar o reducir cambiando la posición del gancho.
La dirección de tracción no está limitada por la forma del banco ni por un anclaje en el suelo.
La dirección de tracción cambia durante el tirón.
Es difícil aumentar el número de puntos de tracción en la carrocería porque la herramienta de tracción es grande.
(3) TIPO TORRE II
La cadena se enrolla a través de la torre mediante un motor eléctrico o hidráulico.

La dirección de la fuerza no cambia durante la tracción.
La cadena se coloca fácilmente en el poste porque la dirección de tracción es constante.
Ofrece gran flexibilidad en la dirección de tracción.
Los puntos de tracción en la carrocería están limitados por el número de postes.
La fuerza de tracción es relativamente elevada.
Mordazas de sujeción
En general, cuando es necesario enderezar una carrocería, el dispositivo de tracción y la carrocería deben estar unidos entre sí, y la propia carrocería debe permanecer inmóvil. Para ello se utilizan diversas mordazas de sujeción.
A continuación se indican los tipos habituales de mordazas de sujeción y sus características:
CARACTERÍSTICAS DE DIRECCIÓN
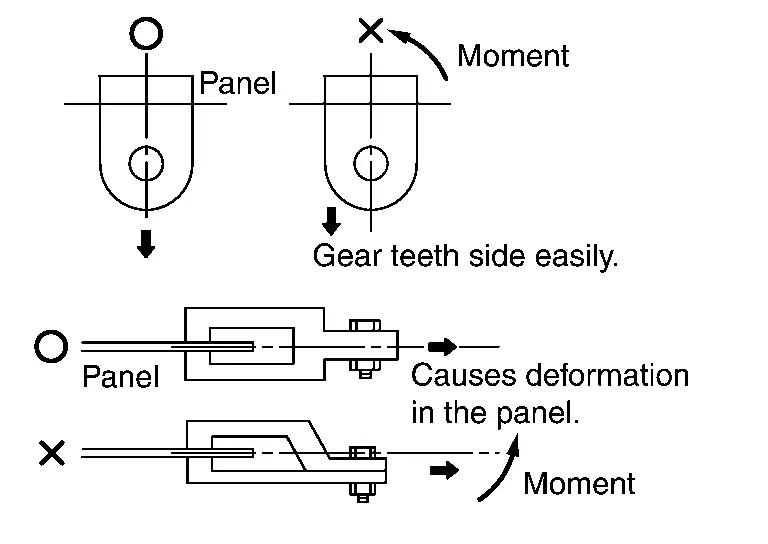
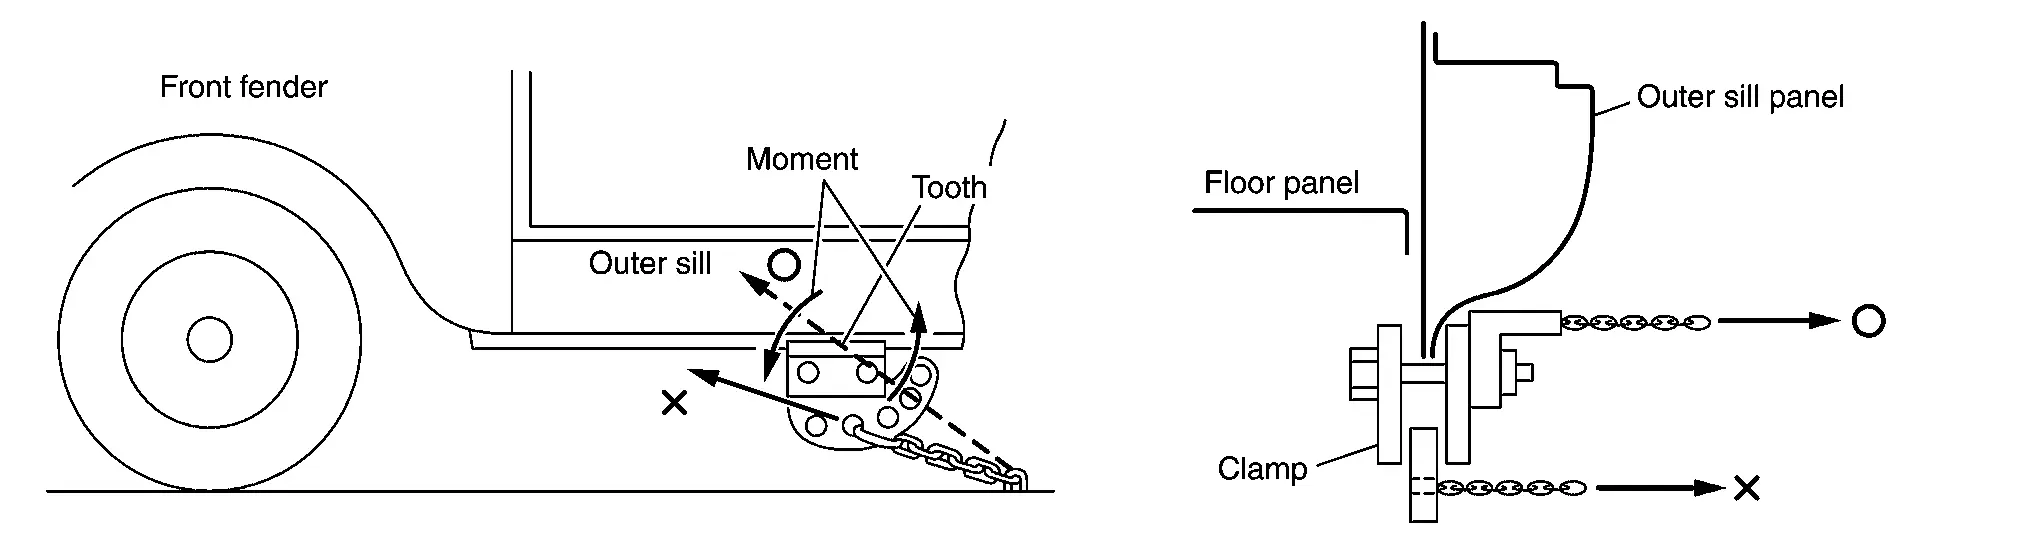
Al tirar de la mordaza, la línea de fuerza de tracción debe pasar por el centro de los dientes de la mordaza. De lo contrario, la mordaza puede soltarse o dañar el panel de la carrocería al girar.
La figura muestra cómo la dirección de la fuerza de tracción de la cadena forma un ángulo descendente desde el centro de los dientes. Esto genera una fuerza de giro sobre toda la mordaza en la dirección de la flecha. Esta fuerza se amplifica por efecto de la palanca, pero solo algunos de sus dientes están engranados. Por tanto, la mordaza tiende a deslizarse, lo que provoca la deformación del panel de la carrocería.
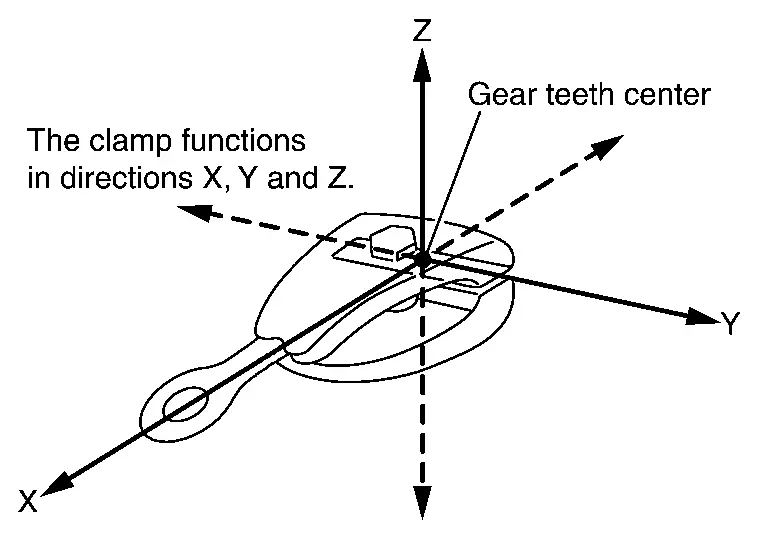
La dirección de la mordaza es importante para generar la fuerza de tracción. Fundamentalmente, se consideran tres direcciones: «X», «Y» y «Z».
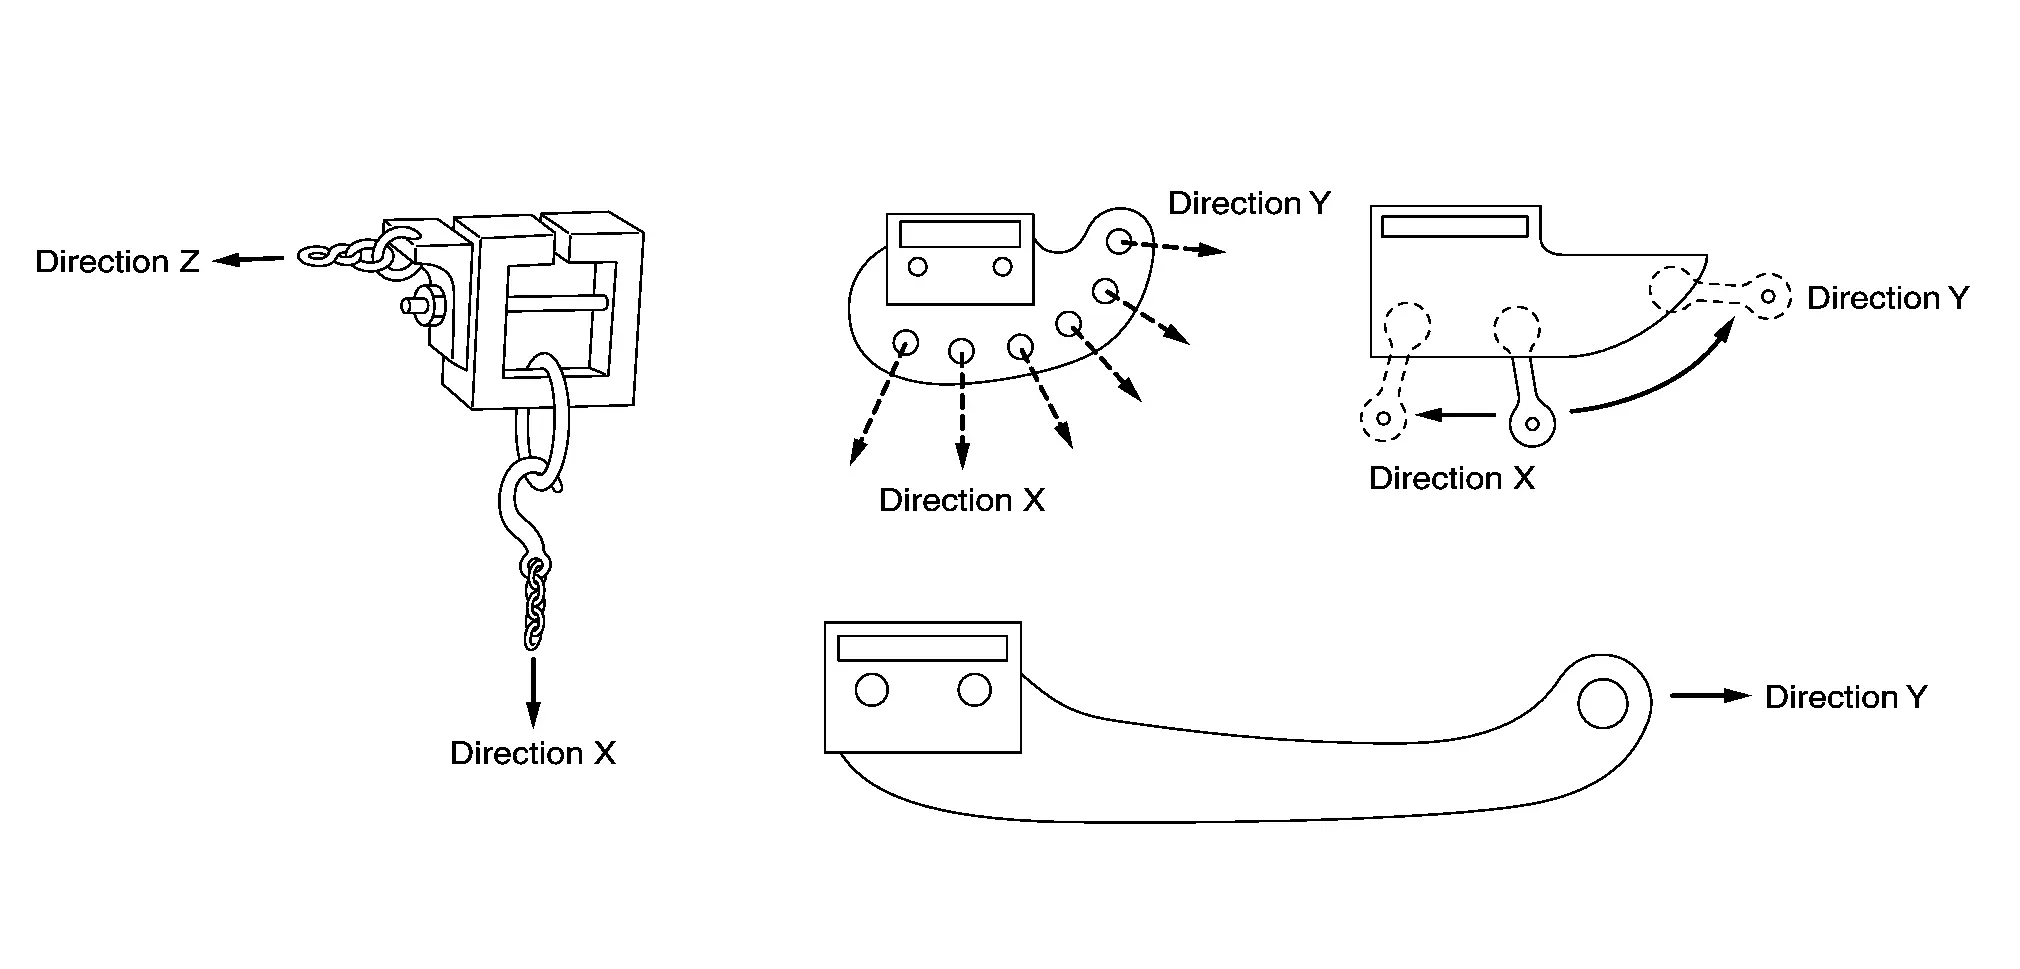
A continuación se muestran las características direccionales («X», «Y» y «Z») de varios tipos de mordazas.
Ganchos y otras herramientas
(1) GANCHOS
A diferencia de las mordazas, que sujetan un objeto, los ganchos son herramientas curvadas que tiran de la carrocería. Al utilizar un gancho, debe colocarse de forma que el punto donde se tira de la carrocería y la posición de la cadena del gancho queden alineados en línea recta.
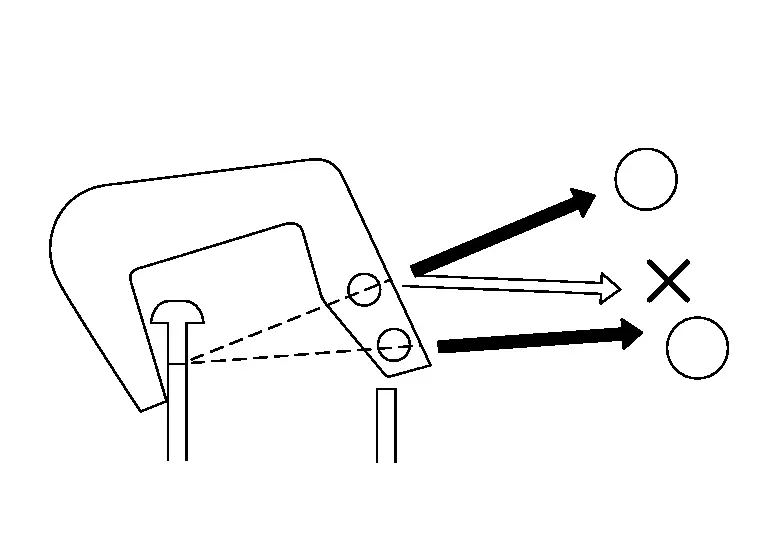
Al utilizar un gancho, debe insertarse una pieza de madera u otro material entre el gancho y la carrocería para evitar dañarla.

(2) HERRAMIENTA DE TRACCIÓN DE USO ESPECÍFICO
Las herramientas de tracción de uso específico son gálibos especiales que se utilizan para reparar una parte concreta del vehículo.
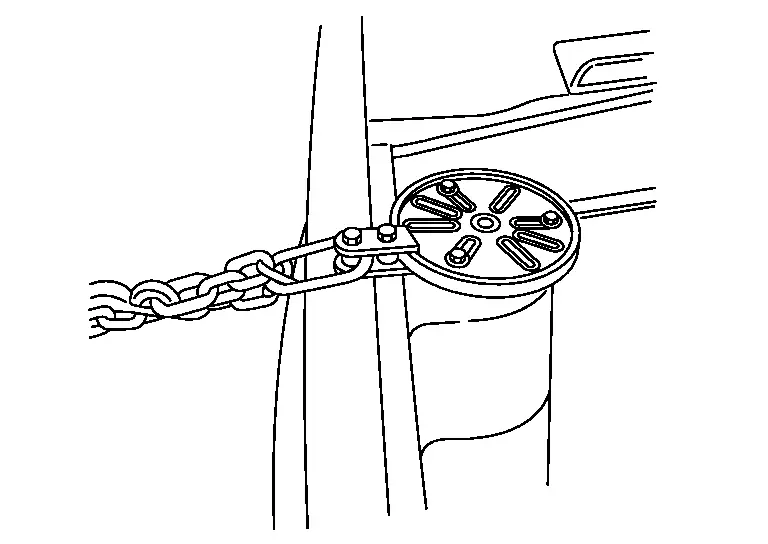
En la figura se muestra un ejemplo de herramienta de tracción de uso específico: un extractor de amortiguador (strut).
Estructura de habitáculo de alta resistencia
En los últimos años, la construcción de la carrocería de los vehículos está cambiando con el fin de proteger a los ocupantes en caso de colisión.
Un mayor uso de refuerzos de chapa de acero de alta resistencia y la adopción de chapas de acero de distintos espesores son buenos ejemplos de cómo se asegura el espacio de supervivencia para los ocupantes. La deformación que se produce cuando se daña la carrocería del Nissan Ariya se controla mediante la modificación de la construcción de la carrocería.
Deben tenerse en cuenta los siguientes puntos cuando sea necesario reparar carrocerías con estructura de habitáculo de alta resistencia.
No se requieren habilidades especiales para el enderezado de la carrocería.
Los técnicos de carrocería deben conocer bien la construcción de la carrocería del Nissan Ariya que van a reparar.
Es necesario conocer con exactitud la zona dañada (realizar mediciones precisas).
Se requiere una fuerza mayor para el enderezado debido al mayor uso de refuerzos de chapa de acero de alta resistencia.
Es necesario realizar un anclaje adicional en el equipo de enderezado de bastidor en el que no es posible el anclaje múltiple del gálibo, para evitar daños secundarios.
La fuerza de tracción debe aplicarse de manera uniforme para evitar la rotura de los puntos soldados (tracción simultánea en varias direcciones, etc.).
Para los vehículos que no pueden anclarse en la brida inferior del larguero se utiliza el gálibo de anclaje específico de cada modelo del Nissan Ariya.
(1) ESTRUCTURA DE HABITÁCULO DE ALTA RESISTENCIA
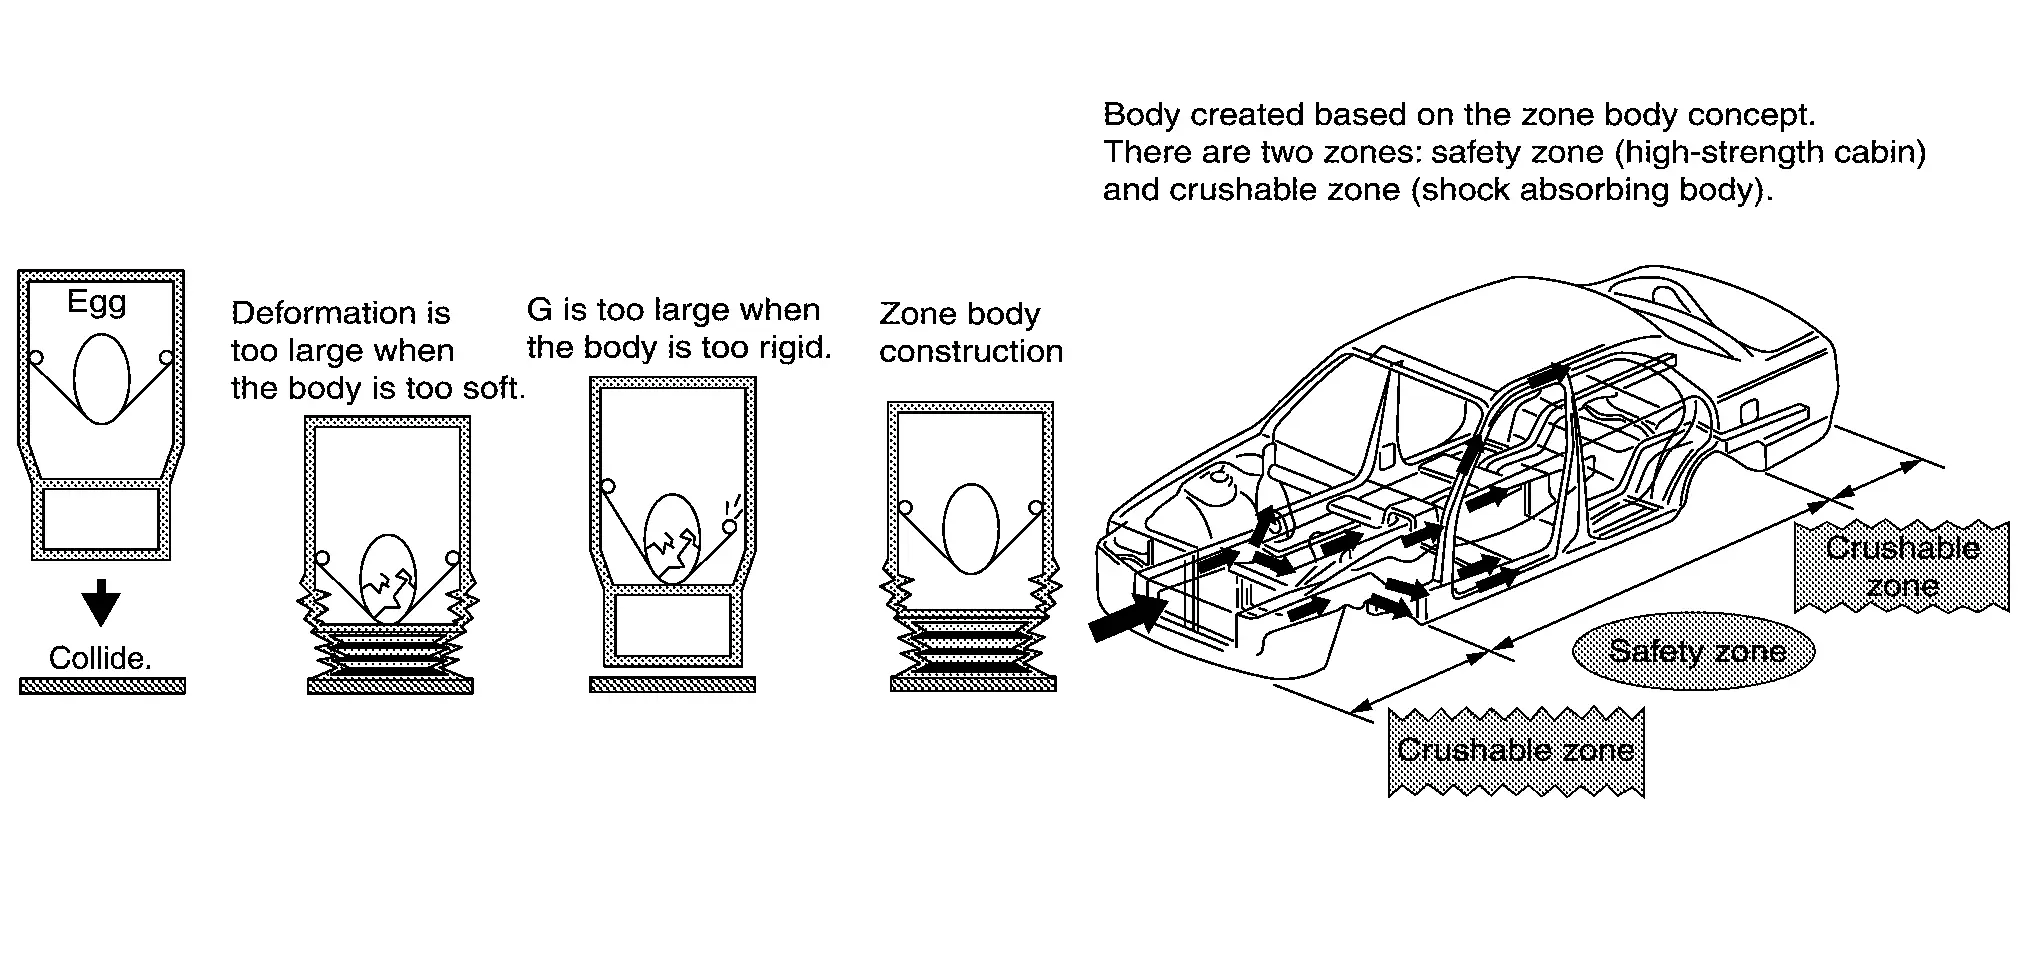
Cuando se produce una colisión frontal o trasera, la zona de deformación programada situada en la parte delantera y trasera del vehículo Nissan Ariya absorbe eficazmente la energía del impacto y amortigua el golpe para los ocupantes. Además, la zona de seguridad mantiene de forma segura un espacio de supervivencia.
Se utilizan perlas absorbedoras de energía y refuerzos de chapa de acero de alta resistencia como largueros delanteros.
Construcción en voladizo (outrigger). (Distribuye la energía del impacto procedente de los largueros delanteros.)
(2) ESTRUCTURA DE HABITÁCULO DE ALTA RESISTENCIA (IMPACTO LATERAL)
Para mejorar la resistencia lateral del habitáculo, se rediseñan los elementos de resistencia lateral, como los travesaños, el refuerzo de la dirección y los refuerzos del techo lateral, los pilares centrales y los largueros laterales de la carrocería.

En caso de colisión lateral, las barras de puerta laterales y las puertas minimizan la deformación de la carrocería absorbiendo la energía del impacto procedente de la dirección lateral y distribuyéndola por el costado reforzado de la carrocería.
Técnicas de reparación con equipo de enderezado de carrocería Nissan Ariya primera generación
Pasos y proceso
Cada paso y proceso debe describirse con detalle. Consulte los pasos siguientes:
| Detalles | ||
| Preparación de la reparación | Confirmación del método de reparación | Compruebe el contenido de la hoja de reparación y el procedimiento de trabajo. |
| Preparación de herramientas y equipos | Prepare las herramientas y los equipos necesarios. | |
| Trabajos asociados y auxiliares | Desmonte los paneles exteriores, las piezas exteriores, las piezas interiores y las piezas funcionales que puedan dificultar el trabajo. | |
| Trabajo básico de reparación | Fijación | Fije la carrocería a la bancada de enderezado. |
| Medición preliminar | Evalúe el nivel de daños antes de iniciar la reparación. | |
| Restauración de las dimensiones | Restaure las piezas de panel interior y las piezas del bastidor a sus dimensiones correctas. | |
| Trabajo de restauración de la forma de los paneles | Restauración de la forma de los paneles | Tras completar el trabajo básico de reparación, restaure cualquier deformación restante. |
| Trabajo de sustitución de piezas | Desmontaje de las piezas de sustitución | Retire las piezas del lado de la carrocería en las que se realizará la sustitución. |
| Preparación del lado de la carrocería | Realice el acabado de la superficie de contacto del lado de la carrocería para que la nueva pieza pueda soldarse. | |
| Preparación del lado de las piezas nuevas | Realice los preparativos para la soldadura, como el mecanizado de las superficies de contacto de las piezas nuevas. | |
| Montaje de las piezas nuevas | Suelde las piezas nuevas a la carrocería. | |
| Aplique sellador de carrocería y un revestimiento inferior. | ||
| Trabajo básico de reparación | Desmontaje | Baje la carrocería de la bancada de enderezado. |
| Trabajo de pintura 1 | Pintura de la zona de reparación 1 | Pinte las piezas de panel interior y las piezas del bastidor, así como las superficies posteriores de los paneles exteriores. |
| Trabajo posterior a la reparación 1 | Trabajos asociados y auxiliares | Monte los paneles exteriores, las piezas funcionales y las piezas interiores desmontados. |
| Trabajo de pintura 2 | Pintura de las zonas de reparación 2 | Pinte el panel exterior. |
| Trabajo posterior a la reparación 2 | Trabajos asociados y auxiliares | Monte las piezas exteriores desmontadas. |
| Inspección final del trabajo | Realice la inspección del acabado final y del funcionamiento. | |
| Recogida de herramientas y equipos | Guarde las herramientas y los equipos. | |
Fijación del vehículo
Para evitar el movimiento del vehículo, utilice un método adecuado que resista la fuerza de tracción necesaria para la reparación.
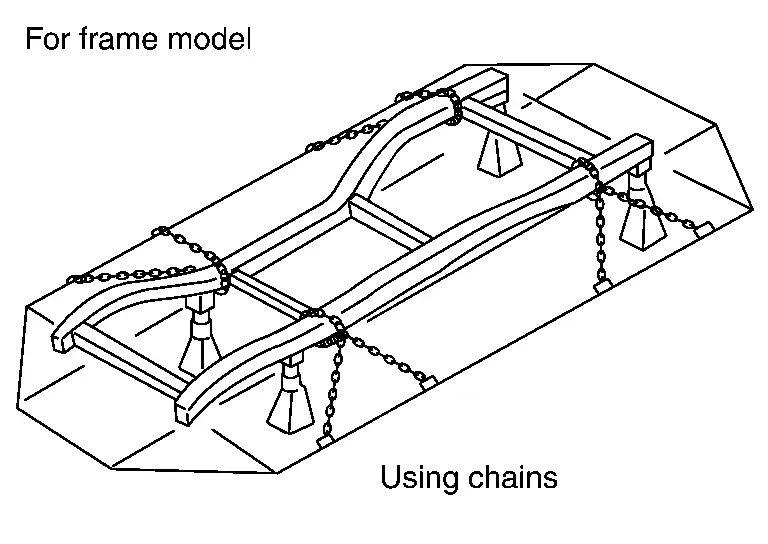
(1) PUNTO DE ANCLAJE
Para el vehículo de pasajeros Nissan Ariya 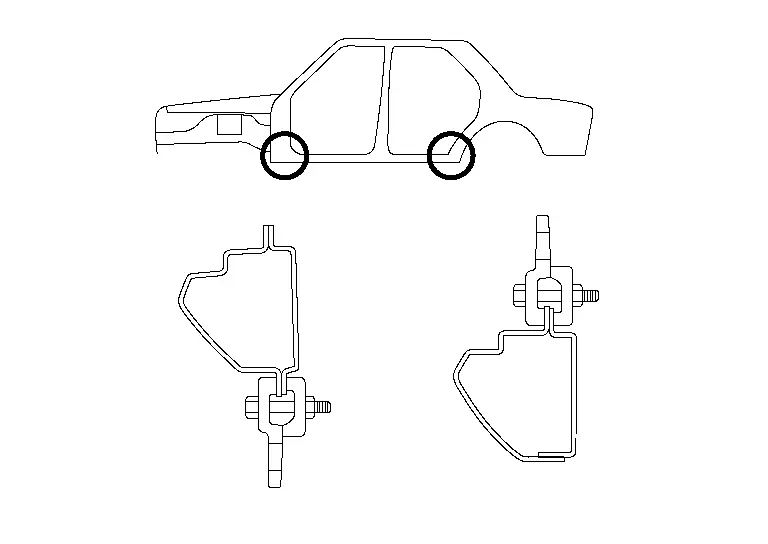 |
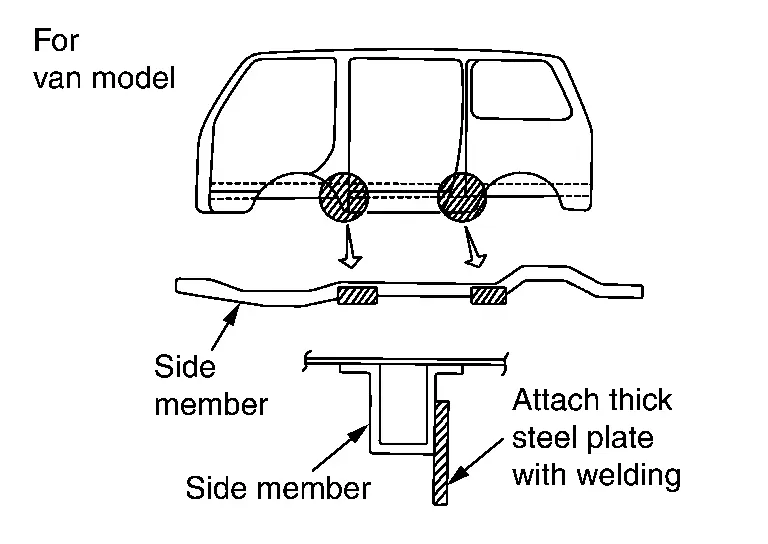 |
 |
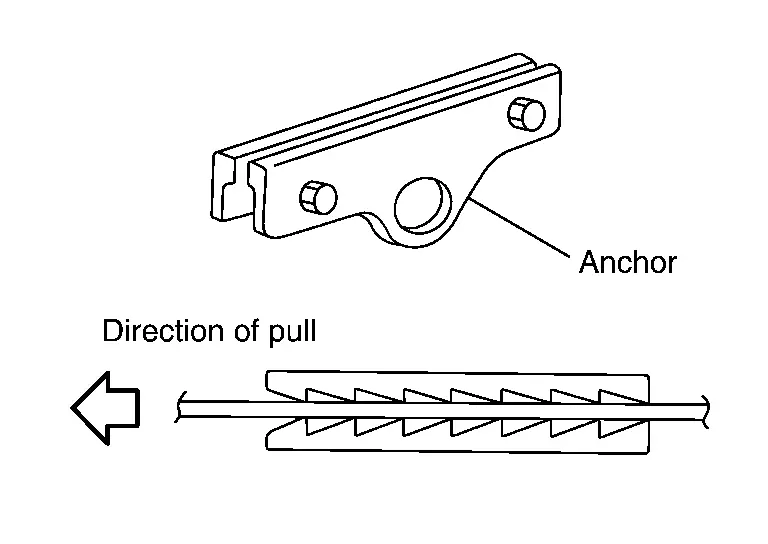 |
(2) FIJACIÓN DE CADENAS
Tracción hacia la parte delantera del vehículo
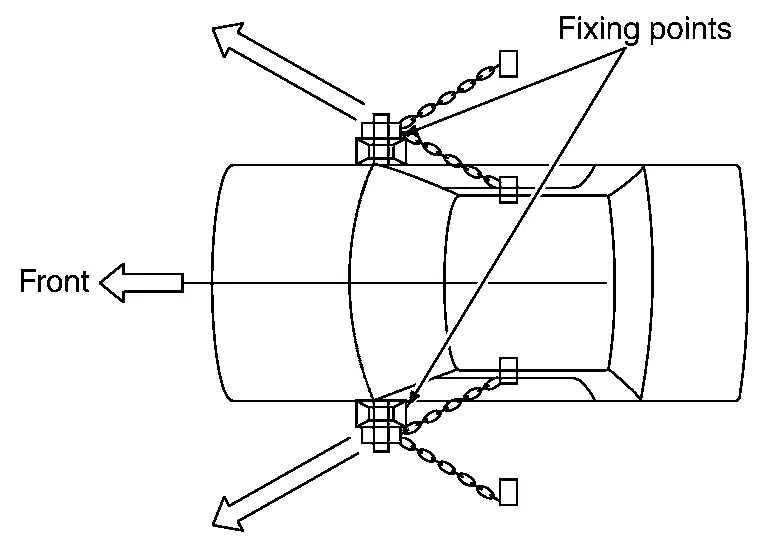
El vehículo Nissan Ariya quedará bien sujeto si se tira dentro del margen indicado por las flechas de la figura. En la parte trasera el sentido es el contrario.
Tracción hacia el lado izquierdo o derecho
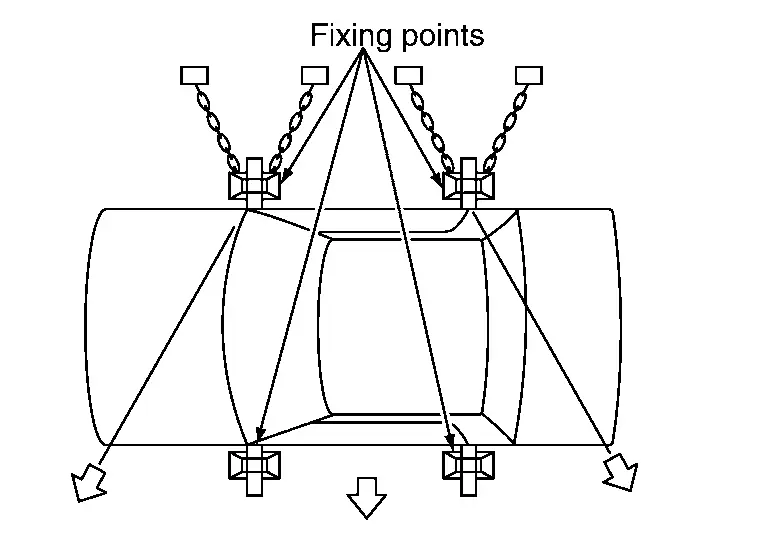
Tire del vehículo Nissan Ariya dentro del margen indicado por las flechas.
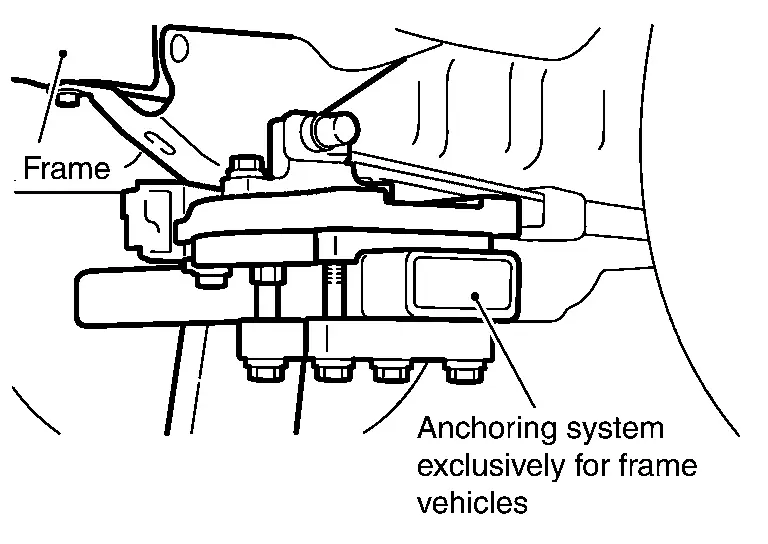
(3) PUNTO DE ANCLAJE PARA MODELOS CON BASTIDOR MEDIANTE SUJECIÓN DEL BASTIDOR
Si el bastidor no puede fijarse al equipo de enderezado con el método de anclaje básico, puede anclarse directamente mediante el sistema de sujeción del bastidor. La figura muestra un ejemplo en el que la gemela del muelle se fija sin desmontar el muelle.
Fijación y tracción
En principio, la fuerza de tracción debe aplicarse exactamente en sentido opuesto a la fuerza del impacto (entrada). El método de fijación debe coincidir con esta dirección de tracción.
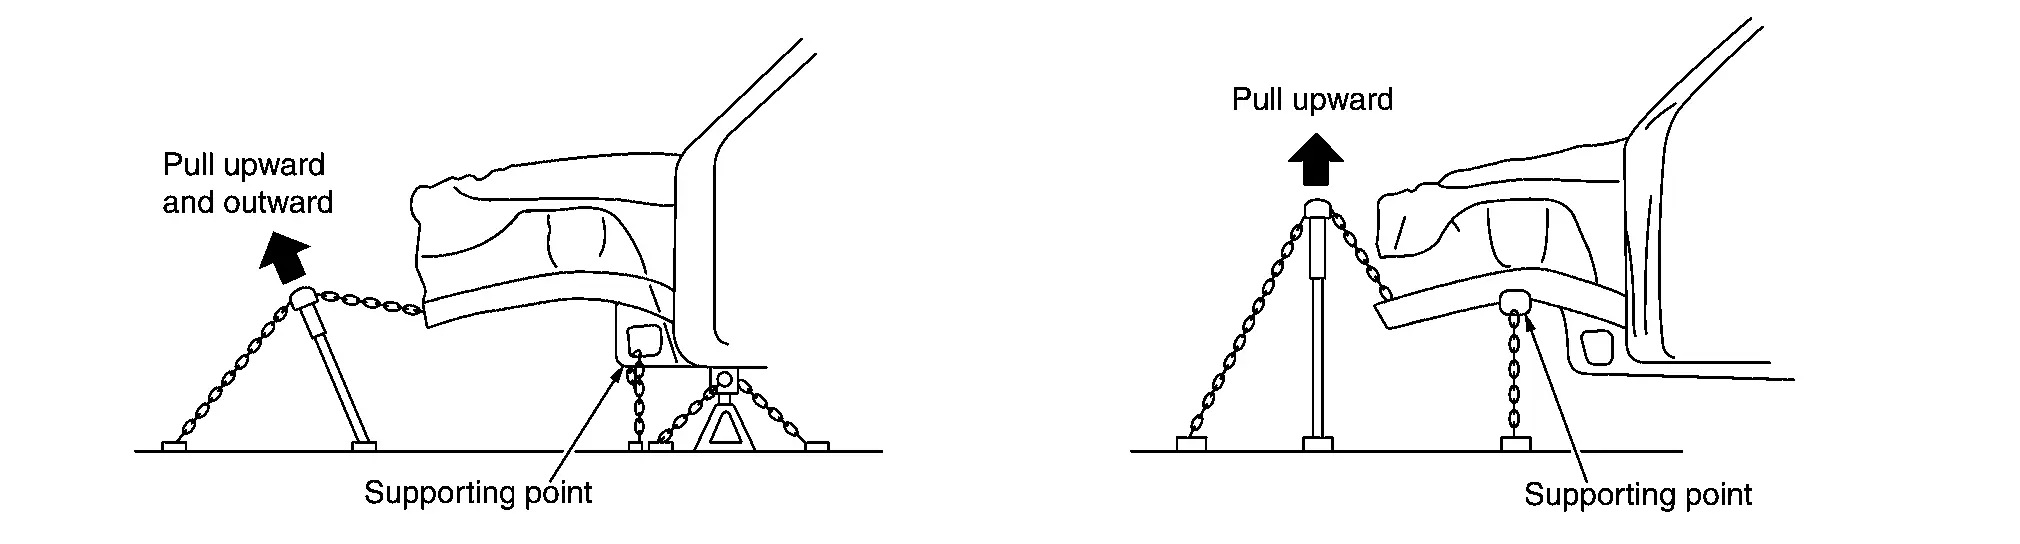
(1) TRACCIÓN HACIA ABAJO
Fije lo más cerca posible de la zona dañada. Si existe separación entre el punto de tracción y el punto dañado, también se tirará de la zona no dañada.

(2) TRACCIÓN HACIA ARRIBA
Coloque los soportes de forma que las zonas no dañadas no se vean afectadas por la tracción.
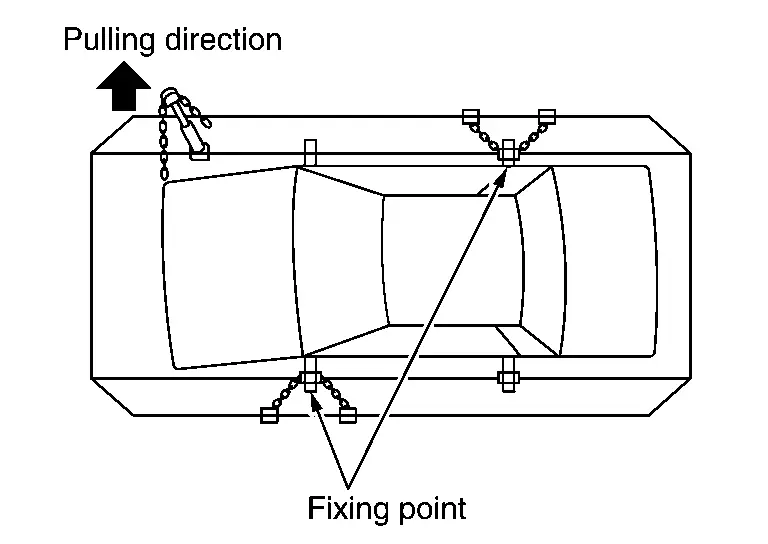
(3) MÉTODO DE FIJACIÓN Y TRACCIÓN PARA FLEXIÓN LATERAL
Para tirar de la parte delantera del vehículo, fije la carrocería para evitar el movimiento producido por el momento de giro generado por la tracción.
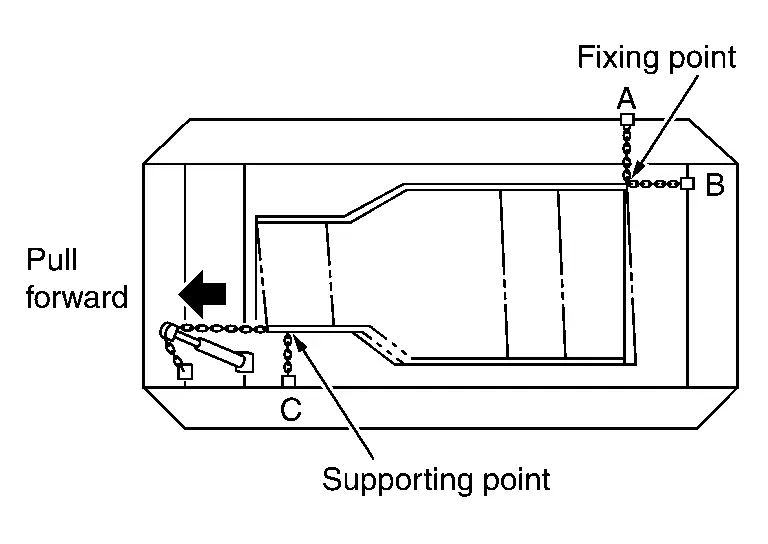
(4) MÉTODO DE FIJACIÓN Y TRACCIÓN PARA ROMBO
Si solo se fijan los puntos (A) y (B), puede producirse un momento de giro. Establezca otro punto de apoyo en la zona (C).
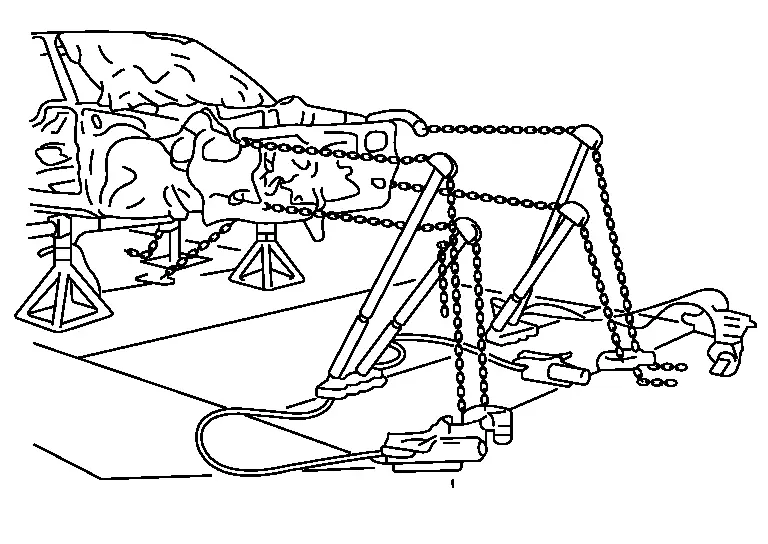
(5) TRACCIÓN SIMULTÁNEA EN VARIAS DIRECCIONES
Este método permite reducir el tiempo de reparación y también evita daños secundarios.
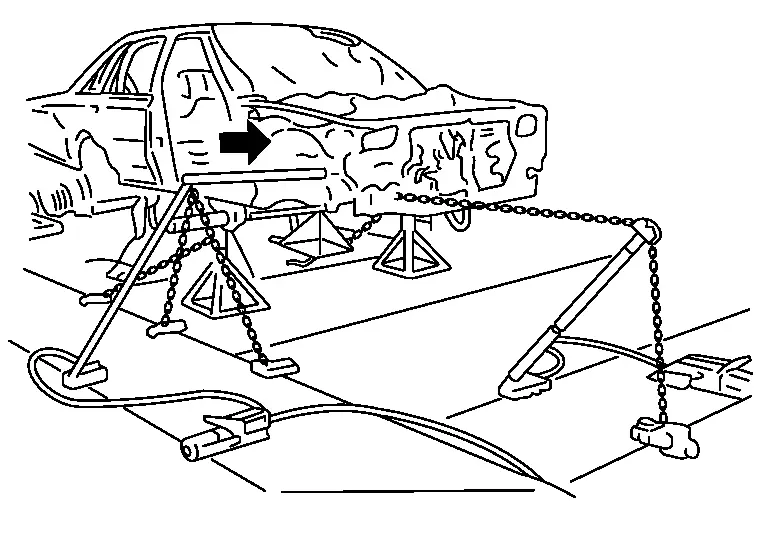
(6) MÉTODO DE EMPUJE-TRACCIÓN SIMULTÁNEO
Este método puede utilizarse cuando la tensión se concentra en el larguero delantero. La parte delantera del larguero delantero se dobla hacia dentro mientras que la trasera se dobla hacia fuera.
(7) DAÑO EN EL TECHO
Conecte un tubo de extensión al cilindro.

Colocarlo cerca de la carrocería del vehículo aumentará la longitud de tiro.
Procedimiento de enderezado para Nissan Ariya 2026
Secuencia de reparación
En general, en una colisión no se produce una única flexión o torsión. La deformación de la carrocería resulta de una combinación de flexión, torsión y otros tipos de daño.
La reparación debe comenzar donde el daño está más profundamente propagado.
Si solo se atiende al daño aparente sin considerar la propagación del impacto a toda la carrocería, es imposible obtener una alineación correcta.
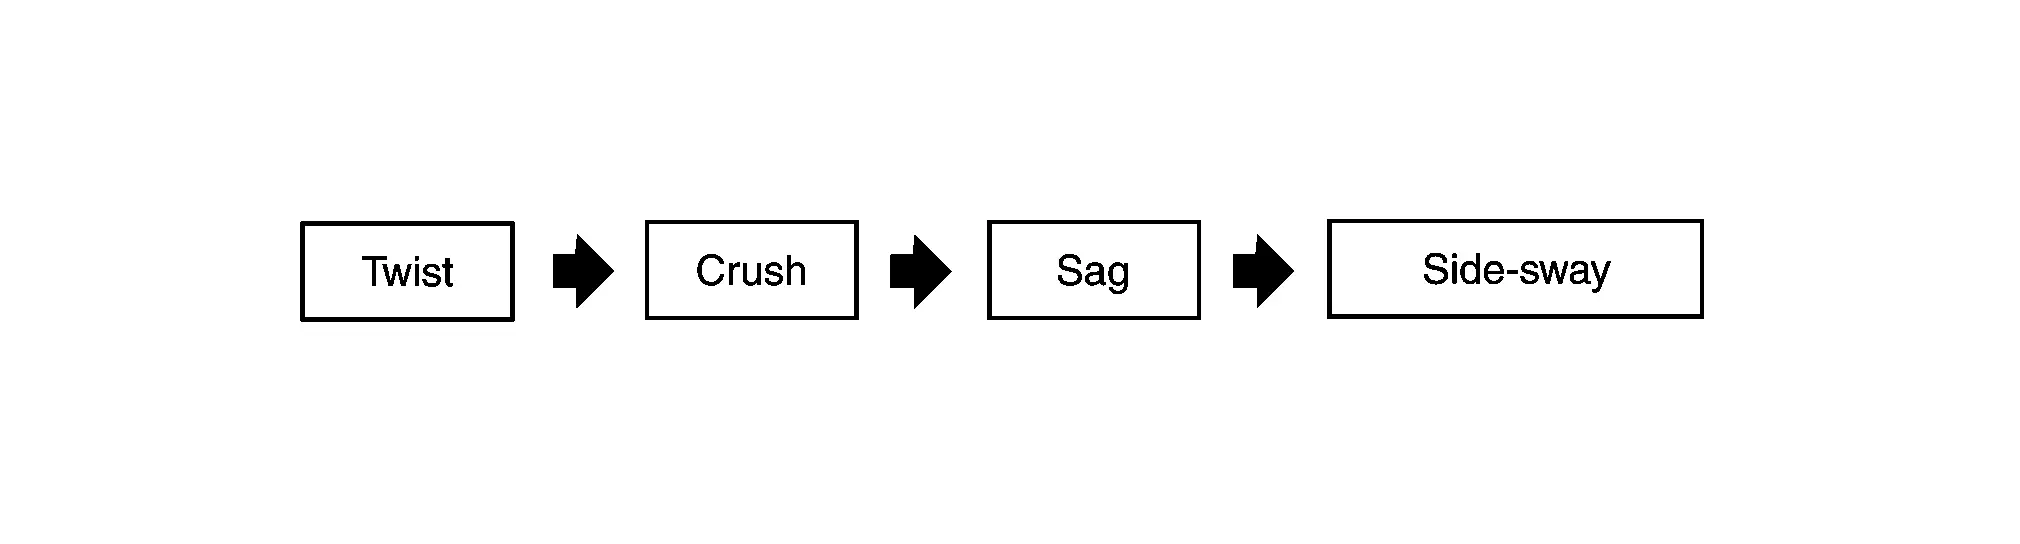
El trabajo de reparación debe realizarse básicamente en este orden de daños.
Puntos clave en el trabajo de reparación real
(1) ESTIRAMIENTO DE LAS PORCIONES CONTRAÍDAS
La reparación de una estructura cerrada de sección transversal doblada, como un larguero, se realiza sujetando la superficie del lado hundido y tirando. La dirección de tiro debe ser tal que la fuerza se aplique en la dirección de una línea recta imaginaria que pase por la posición original de la pieza.
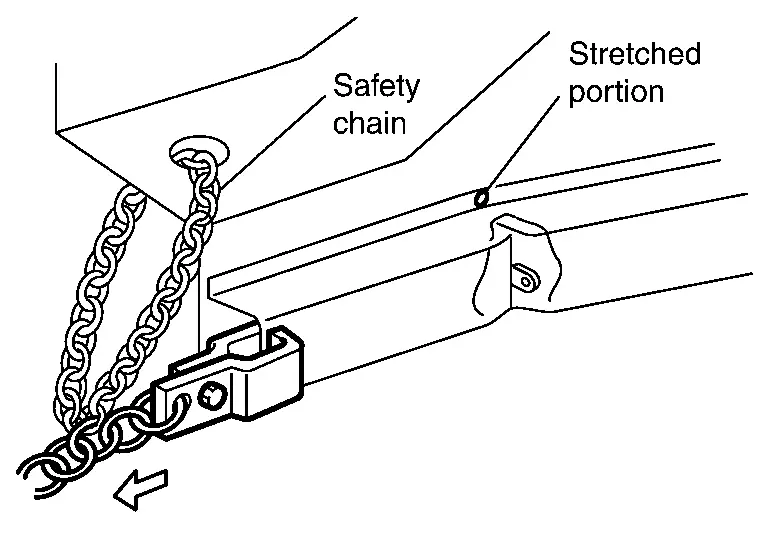
Durante el trabajo de reparación a veces se aplica una carga de aproximadamente 5.000 kg (11.025 lb). Por ello, la abrazadera debe apretarse firmemente. Asegúrese de usar una cadena de seguridad.

(2) TIRO GRADUAL
Tire paso a paso.
La porción dañada puede estar endurecida por trabajo.
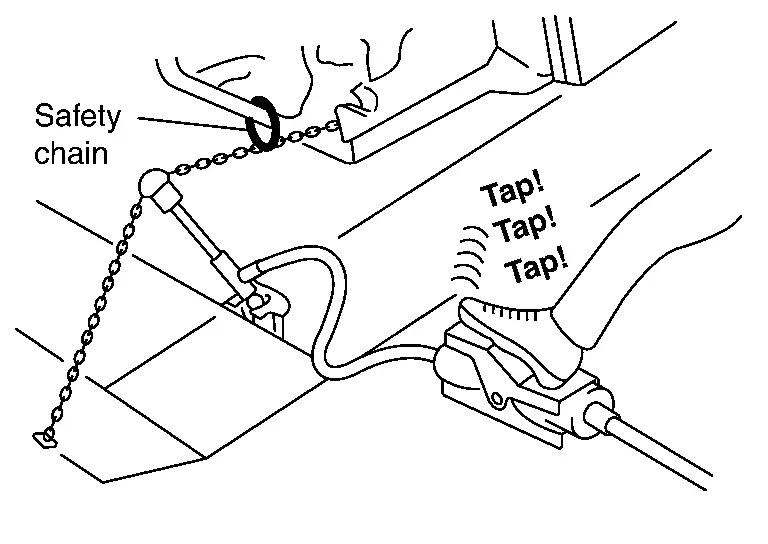
Tirar de una sola vez puede provocar grietas.
Reduzca la dureza de la porción endurecida por trabajo.
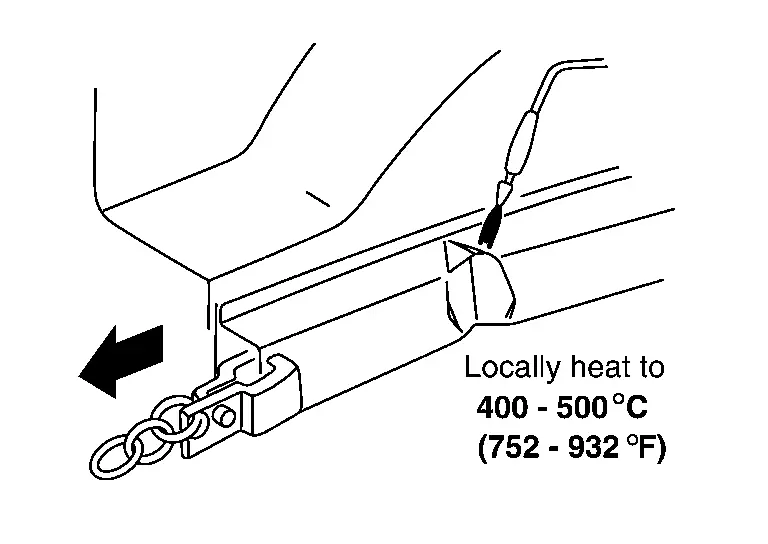
Caliente localmente el panel a 400 °C - 500 °C, sin llegar a decolorarlo. No caliente por encima de 700 °C, ya que se reducirá la resistencia. No supere una temperatura de 550 °C en piezas de HSS.
(3) CONSIDERE EL RETORNO ELÁSTICO
Al aplicar fuerza de tiro a un panel, se genera un retorno elástico debido a la tensión residual.
Cantidad adecuada de tiro
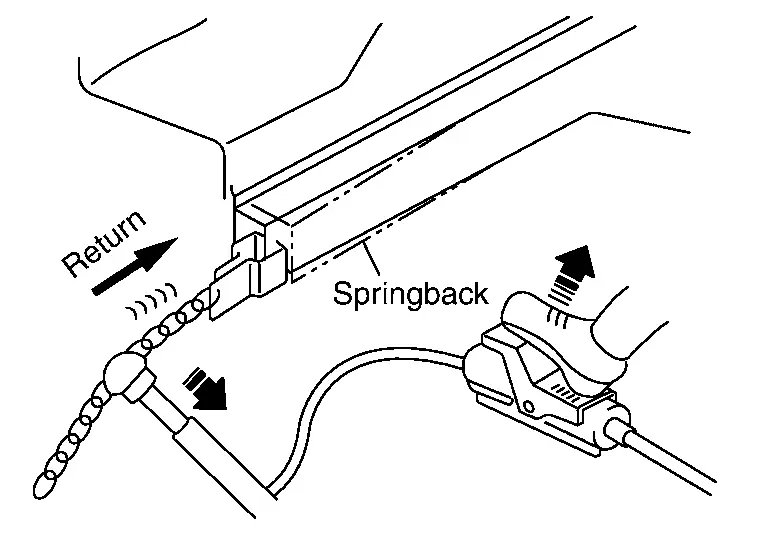
Tire de 2 mm - 3 mm (0,08 in - 0,12 in) más de la dimensión requerida. Ajuste la cantidad de tiro según el retorno elástico.
Uso del martillo

La tensión residual causada por la energía cinética del impacto puede eliminarse golpeando con un martillo.
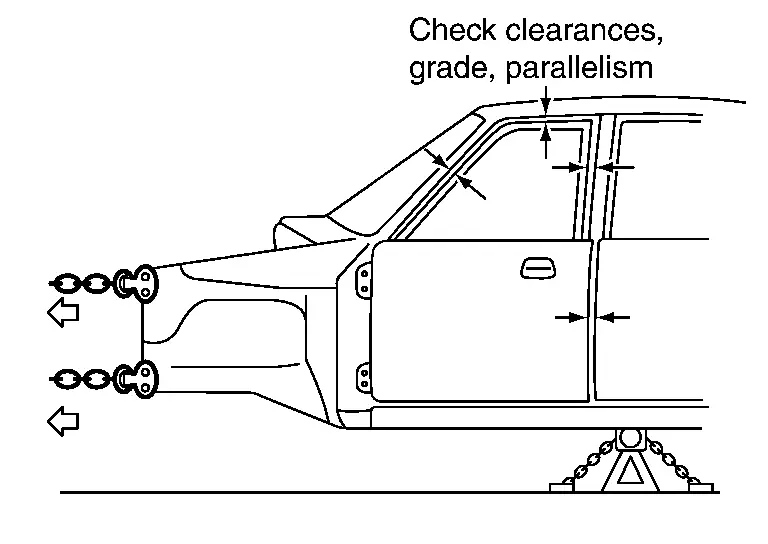
(4) DETERMINAR LA CANTIDAD ADECUADA DE TIRO OBSERVANDO EL AJUSTE DE LA PUERTA
La cantidad adecuada de tiro puede determinarse observando la holgura en la puerta o en la tapa del maletero.
(5) TIRAR DE LAS PORCIONES SUPERIORES DESDE LA ABRAZADERA DEL BASTIDOR INFERIOR
Tenga en cuenta que si existe distancia entre el punto de tiro y la abrazadera del bastidor inferior, como se indica en (A) de la figura, se produce un momento de giro.
Esto puede causar daños secundarios en la porción sujetada.
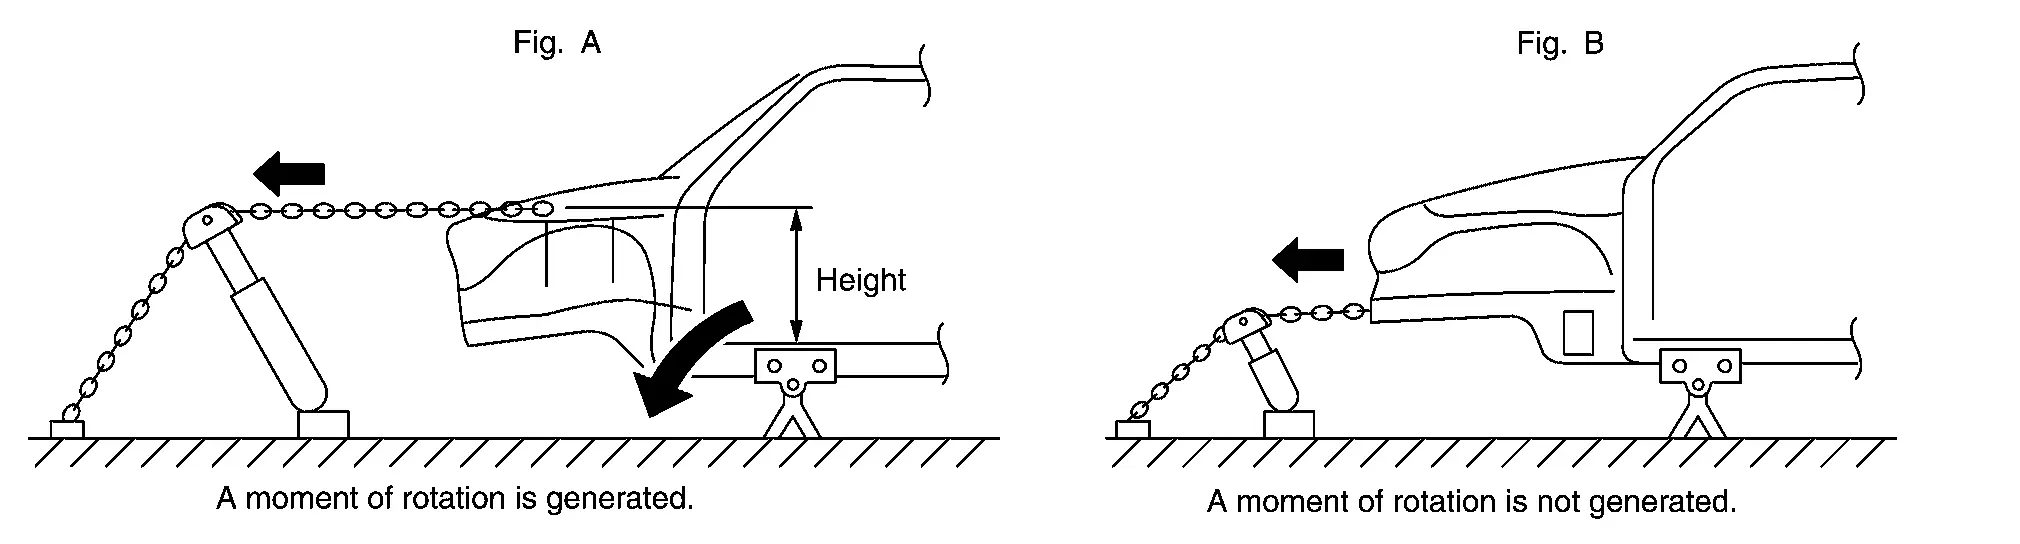
Coloque un punto de apoyo bajo el larguero para evitar la generación de este momento de giro.

(6) ANCLAJE ADICIONAL
El trabajo de tiro debe realizarse con cuidado para no dañar los puntos de anclaje ni las zonas no dañadas de la carrocería. Si una zona no destinada a la reparación se ve afectada por una fuerza de tiro excesiva o por la dirección del tiro, deben colocarse puntos de anclaje adicionales para proteger las zonas no dañadas. Los largueros laterales son lo bastante resistentes a la fuerza longitudinal; sin embargo, se dañan fácilmente por fuerzas hacia abajo o laterales. Por este motivo, debe proporcionarse anclaje adicional apoyando los largueros con la power port o colocando una abrazadera y una cadena.

(7) FINALIDAD DE LA ALINEACIÓN DE LA CARROCERÍA
Esta operación es necesaria para obtener una alineación correcta de las piezas que se volverán a utilizar. Por lo tanto, el daño causado por la propagación del impacto se corrige tirando desde el primer punto de impacto.
Sustitución de paneles Nissan Ariya 2026
Sustitución de panel
El trabajo de sustitución de paneles incluye la sustitución de los guardabarros delanteros y el capó, que van atornillados, y la sustitución de los guardabarros traseros y el techo, que van soldados. Esta sección explica los procedimientos de sustitución de paneles después de ajustar la alineación de la carrocería.
Engatillado de la puerta
(a) Rectifique el borde del panel de la puerta con un disco de fibra abrasiva 3M Cubitron II #33415 (grano 60+) o equivalente.
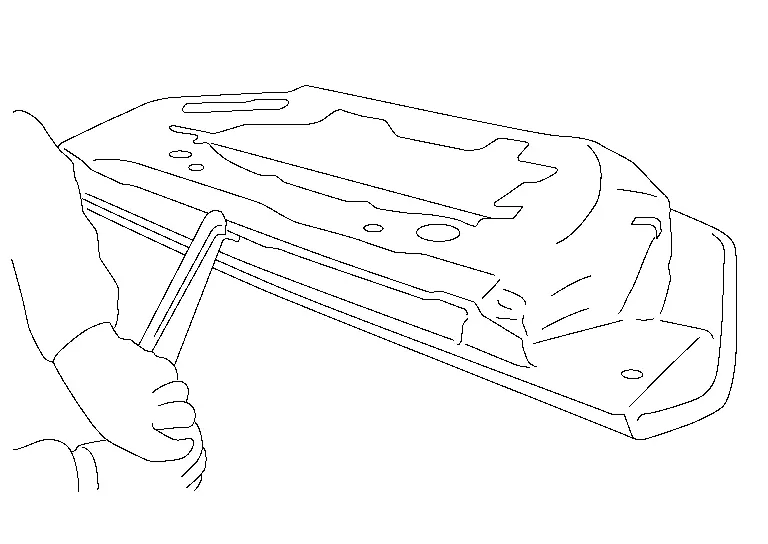
(b) Introduzca la punta de una herramienta de filo, como un cincel, en la holgura del panel exterior de la puerta. Golpee la herramienta con un martillo desde el lateral para separar el panel interior y el panel exterior de la puerta.
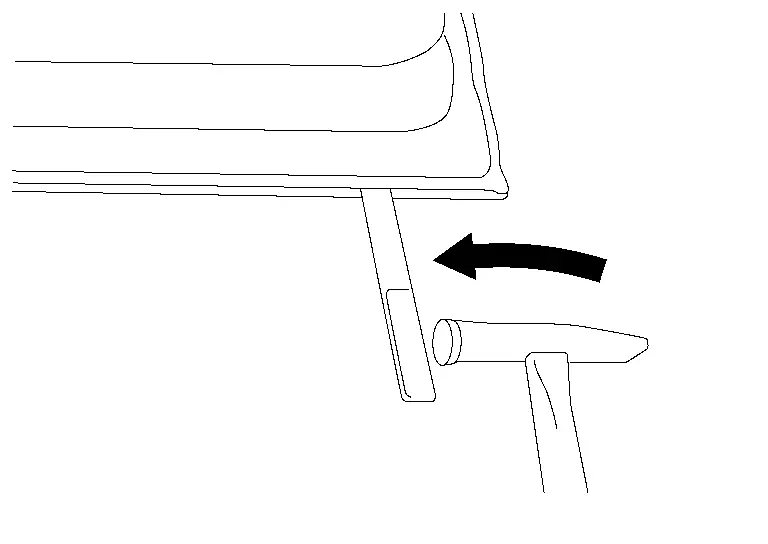
(c) Retire el adhesivo adherido a la superficie de la zona de la brida del panel interior de la puerta.
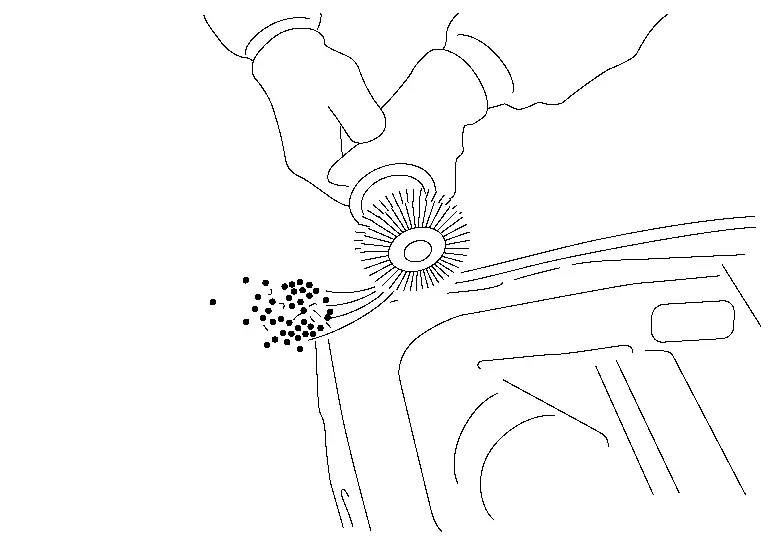
(d) Ajuste la posición en la que se solapan el nuevo panel exterior y el panel interior de la puerta. Una vez colocados correctamente, fíjelos con abrazaderas para evitar que se desplacen.
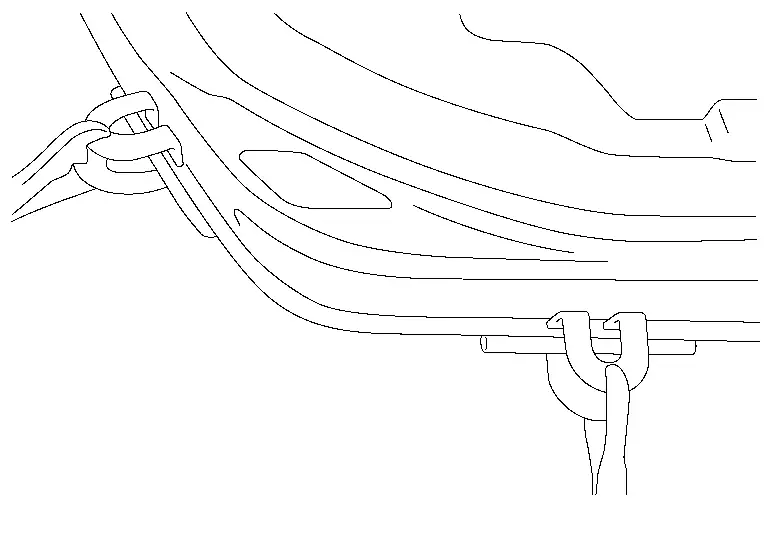
Aplique adhesivo nuevo tanto en el panel exterior como en el panel interior de la puerta.
(e) Sujete el botador en las esquinas de la brida del panel exterior de la puerta. Golpee el botador con un martillo para doblar gradualmente la brida del panel exterior de la puerta.
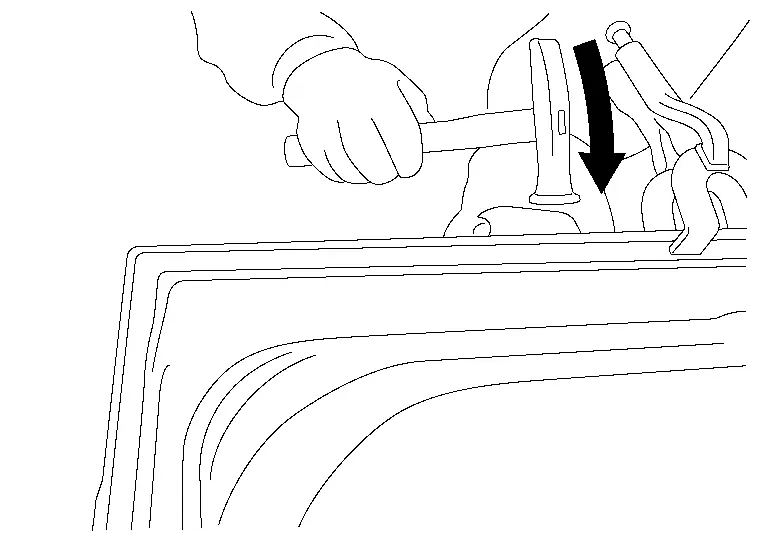
(f) Doble con el martillo hasta que el ángulo de toda la circunferencia de la brida del panel exterior de la puerta sea de aproximadamente 45°.

(g) Compruebe que la posición del panel exterior y del panel interior de la puerta no se desplace mientras golpea con el martillo para doblar hasta que el ángulo de toda la circunferencia de la brida del panel exterior sea de aproximadamente 15°.
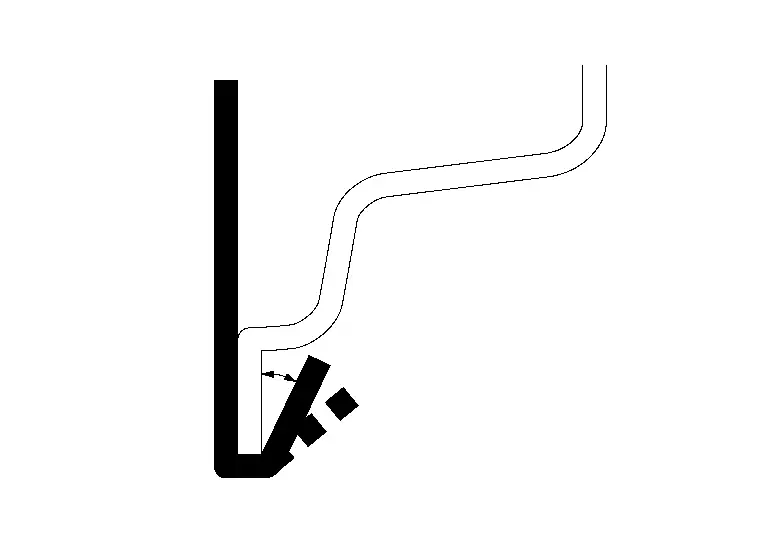
(h) Compruebe que la posición del panel exterior y del panel interior de la puerta no se desplace mientras golpea con el martillo para doblar hasta que el ángulo de toda la circunferencia de la brida del panel exterior sea de aproximadamente 0°.
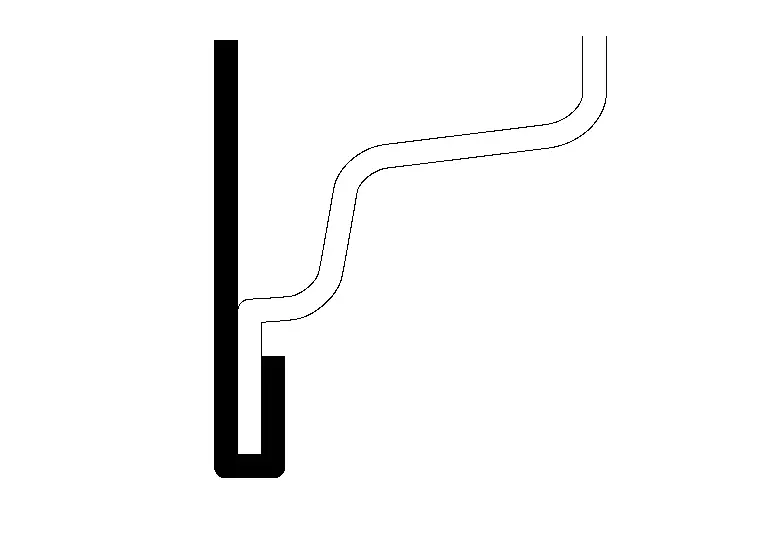
(i) Utilice la herramienta de engatillado [SST: KV991-10000] para ajustar la forma de toda la circunferencia de la brida del panel exterior de la puerta.

(j) Sellе la zona alrededor del extremo engatillado de la brida.

 |
Panel interior de la puerta |
 |
Panel exterior de la puerta |
 |
Adhesivo |
 |
Sellador |
Ajuste de montaje del guardabarros delantero
El ajuste de montaje consiste en regular la holgura o el nivel del capó, la puerta, el guardabarros delantero, etc. respecto a la pieza adyacente, así como ajustar el nivel en la línea de prensa.
A modo de ejemplo, se describe el ajuste del guardabarros delantero.
Ajuste el montaje en la posición de fijación del guardabarros delantero. Apriete ligeramente los pernos de montaje del guardabarros delantero y ajuste el encaje desplazándolo lateralmente o arriba y abajo, mientras observa la holgura con el capó y la puerta.
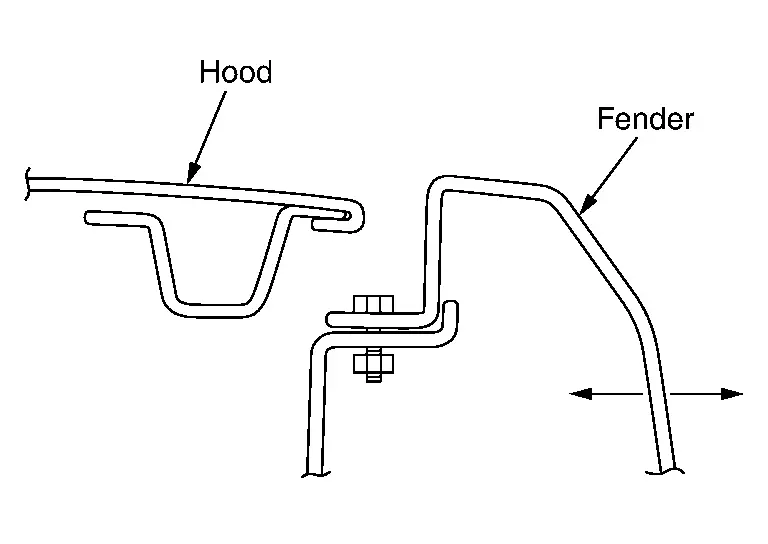
Ajuste el ángulo de doblez del guardabarros delantero.
Si no se logra un encaje correcto con el paso (1) anterior, cambie el ángulo de doblez del guardabarros delantero.
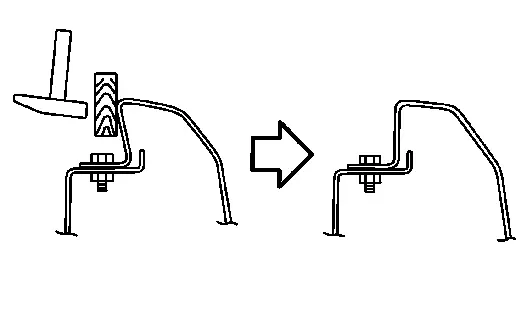
Explicación Condición Método de corrección Cuando la holgura entre el guardabarros delantero y el capó es demasiado pequeña: Aplique una placa plana de madera en la esquina superior del guardabarros delantero y corrija golpeando. Antes de golpear, apriete firmemente los pernos de fijación del guardabarros delantero. 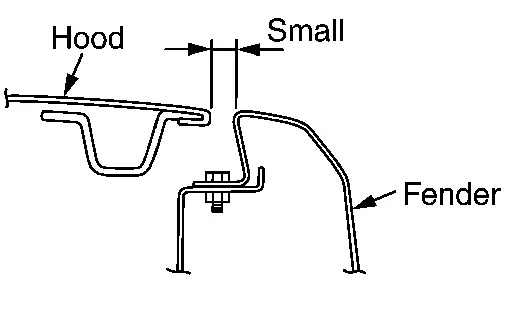
Cuando la holgura entre el guardabarros delantero y el capó es demasiado grande: Aplique un cincel de marcar en la curvatura de la base del guardabarros delantero. Golpee con un martillo para ajustar la holgura. Apriete firmemente los pernos de fijación del guardabarros delantero antes de golpear. Aplique el cincel de marcar siguiendo la línea de prensado. 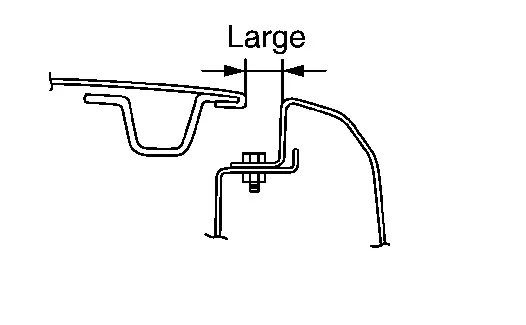

Ajuste del montaje de la puerta
Cuando hay holgura excesiva en la parte superior de la puerta:
Coloque un bloque de madera entre el larguero exterior y la parte inferior lateral de la puerta, y empuje la parte superior de la puerta.

Cuando hay holgura excesiva en la parte inferior de la puerta.
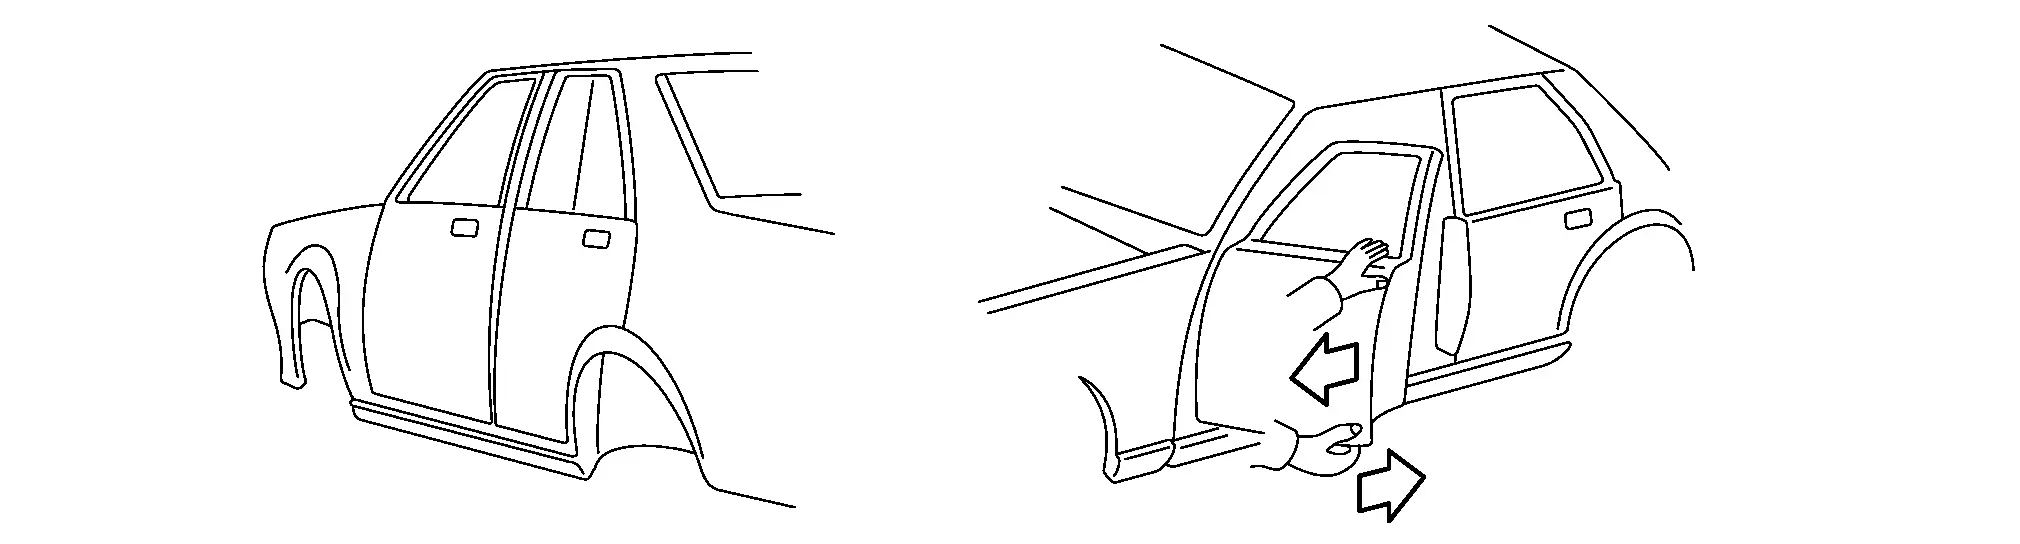
Sustitución parcial de panel (panel soldado) Nissan Ariya SUV
Sustitución parcial de panel (panel soldado)
Si se produce un daño en un panel soldado, puede sustituirse completamente por un panel de servicio, o puede realizarse una sustitución parcial cortando y reemplazando la zona dañada con un panel de servicio.
Procedimiento de sustitución de panel soldado

Sustitución de panel completo o sustitución parcial de panel
La sustitución de panel completo consiste en reemplazar un panel completo cortando todas las uniones soldadas.
La sustitución parcial de panel es un método en el que solo se reemplaza la zona dañada de un panel. La sustitución parcial puede utilizarse cuando la sustitución de panel completo resulta demasiado costosa y lenta, y cuando el daño está localizado.
Posiciones de corte para la sustitución parcial
La ilustración es solo un ejemplo; consulte el Manual de Reparación de Carrocería de cada modelo para obtener más detalles.
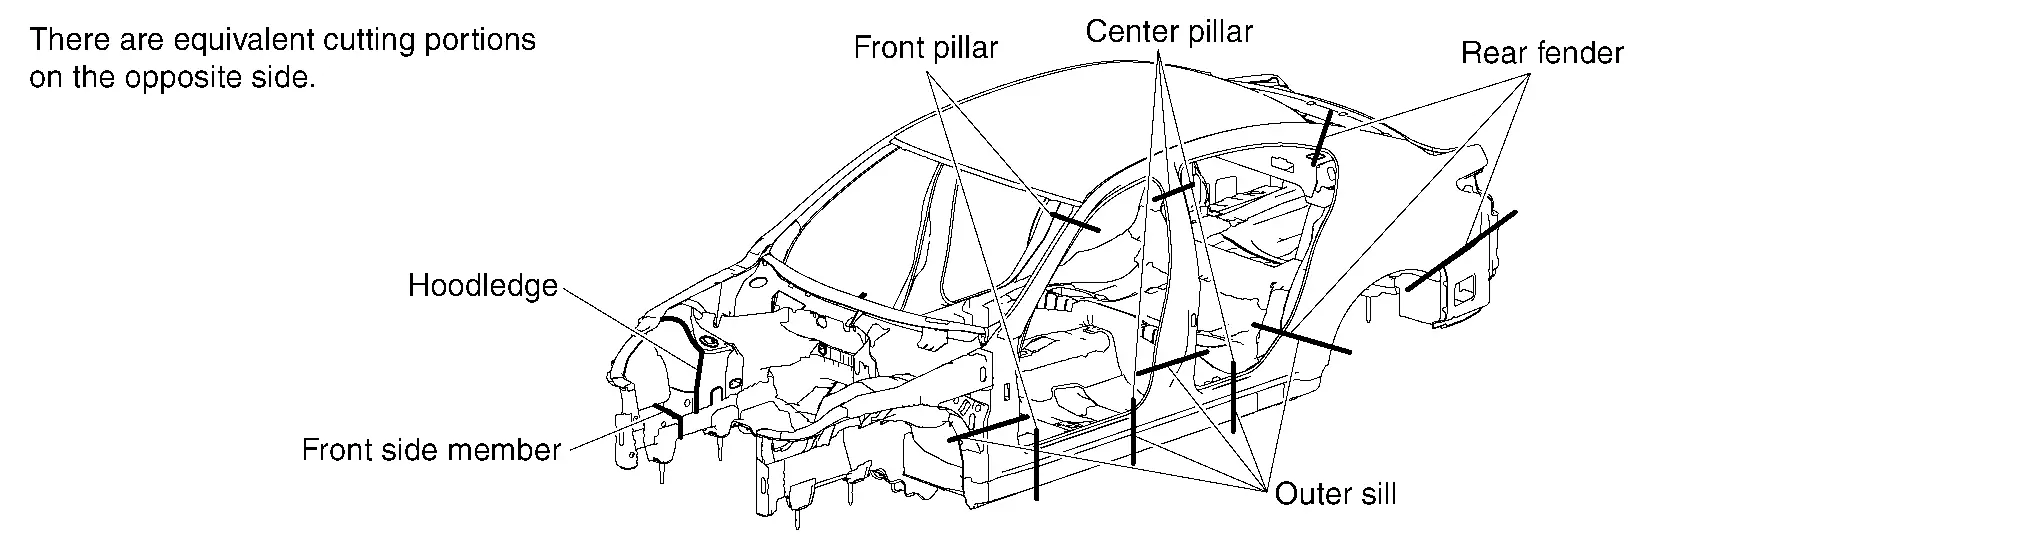
No se permite cortar paneles para la sustitución parcial en algunas zonas. Si los paneles se cortan en zonas inadecuadas, no se puede mantener la resistencia de la carrocería. Las posiciones permitidas varían según la estructura de la carrocería, la resistencia o la forma del panel, y son diferentes de un modelo a otro. Se indican en el Manual de Reparación de Carrocería de cada modelo. En principio, se pueden cortar las siguientes zonas:
Zonas sin refuerzo ni conductos
Zonas donde no se produce concentración de tensiones
Zonas con una superficie de acabado pequeña, donde el acabado puede realizarse fácilmente (donde las piezas conectadas pueden cubrirse con adornos o molduras)
Zonas donde se minimiza el área de trabajo o el desmontaje de piezas
Corte basto del panel
La mayoría de los paneles de carrocería están unidos por soldadura por puntos. Es difícil cortarlos en la zona soldada.
Para reducir el tiempo de trabajo, enderece aproximadamente la zona dañada y, a continuación, corte cerca de la unión del panel con antelación para que las herramientas puedan utilizarse correctamente para cortar la zona soldada por puntos. Se utiliza habitualmente en paneles con estructuras complicadas.
El corte de la carrocería y de los paneles de servicio dejando un margen de solape también se denomina corte basto.
Utilice las herramientas de corte correctamente según la zona que se va a cortar, el espesor del panel y la estructura del panel.
Las herramientas habituales para este fin y sus características se describen a continuación:
(1) CORTE BASTO CON SIERRA NEUMÁTICA
(a) Aplicación principal
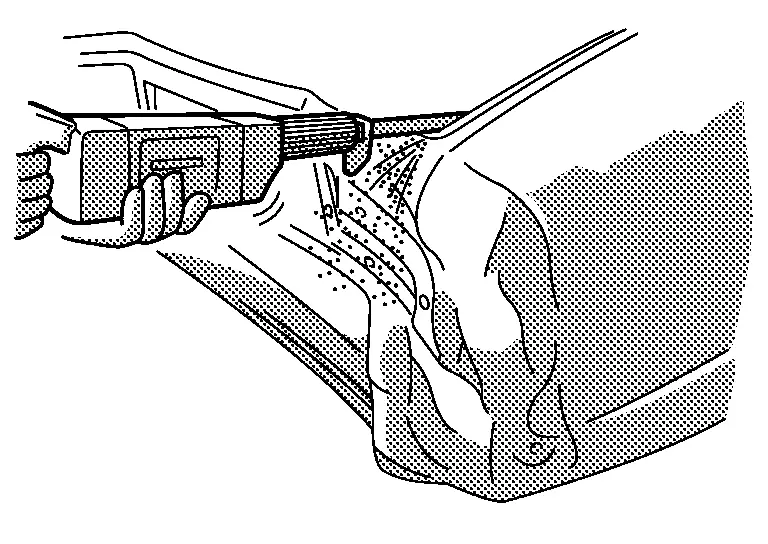
Largueros y pilares, incluidos el larguero lateral, el travesaño, el pilar trasero, etc.
(b) Características
Línea de corte limpia. Adecuada para cortar chapa tanto fina como relativamente gruesa.
(2) CORTE BASTO CON CINCEL NEUMÁTICO
(a) Aplicación principal
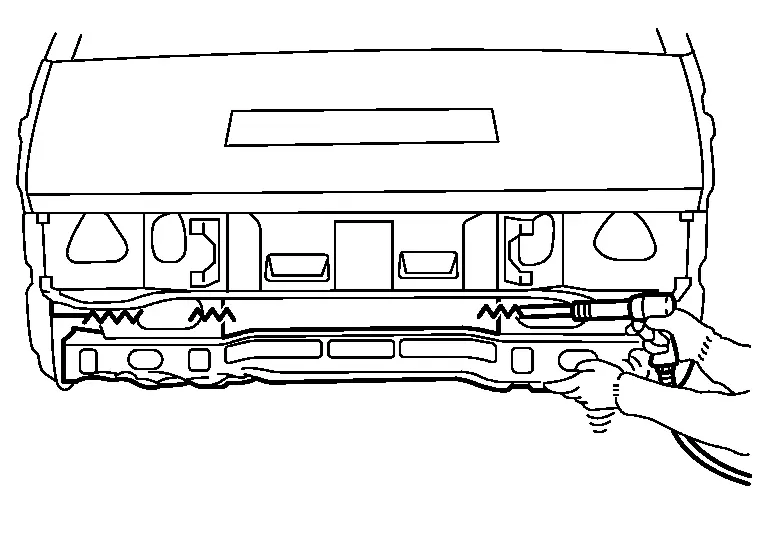
Chapa fina, incluidos el guardabarros trasero y el piso trasero
(b) Características
Velocidad de corte más alta
Nivel de ruido elevado
No apto para chapa gruesa
Línea de corte irregular
Chispas excesivas
(3) CORTE BASTO CON SOPLETE DE CORTE OXIACETILÉNICO
(a) Aplicación principal

Chapa gruesa, incluidos el larguero lateral, el travesaño, el refuerzo del capó, etc.
(b) Características
Velocidad de corte más alta
Corte de las zonas soldadas
La carrocería del vehículo se construye utilizando tres métodos de soldadura diferentes [soldadura por puntos, MAG y soldadura fuerte]. A continuación se describe el corte de las zonas soldadas con estos métodos.
La soldadura por puntos se utiliza generalmente en dos o más paneles superpuestos. La herramienta o el método de corte deben cambiarse según si el panel que se va a retirar está en la capa superior, en el medio o en la capa inferior.
(1) IDENTIFICACIÓN DE LOS PUNTOS DE SOLDADURA
Retire la pintura, la imprimación y el sellador del panel para identificar las posiciones de los puntos de soldadura.
(a) Con lijadora neumática, cepillo rotativo de alambre o banda de lija para lima:
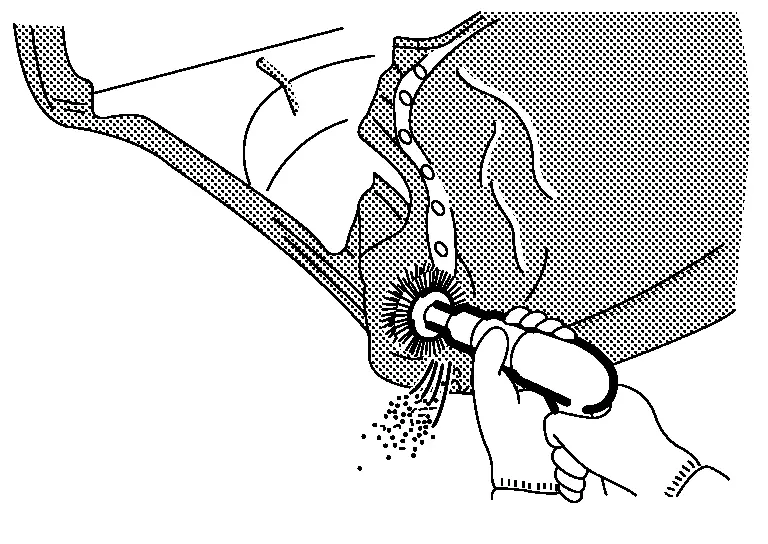
Con este método, no rebaje demasiado el panel. Lije o cepille el panel mientras confirma la zona soldada por puntos.
(b) Con cincel:
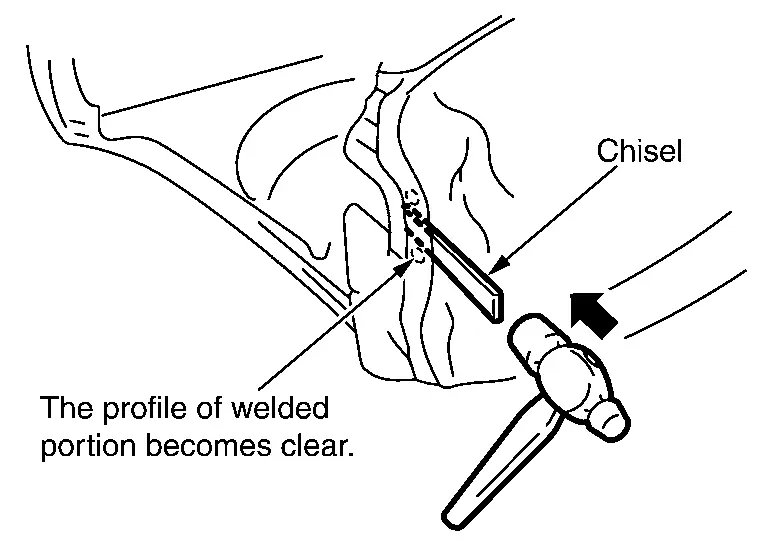
Si el punto de soldadura no es identificable incluso después de retirar la pintura, introduzca la hoja del cincel entre los paneles y golpee ligeramente con un martillo para confirmarlo.
(2) CORTE DE LA ZONA SOLDADA POR PUNTOS
(a) Con fresa para puntos:
Existen dos tipos de fresas para puntos (de tipo broca y de tipo sierra perforadora). Al usar la fresa para puntos, tenga cuidado de no cortar el panel inferior.
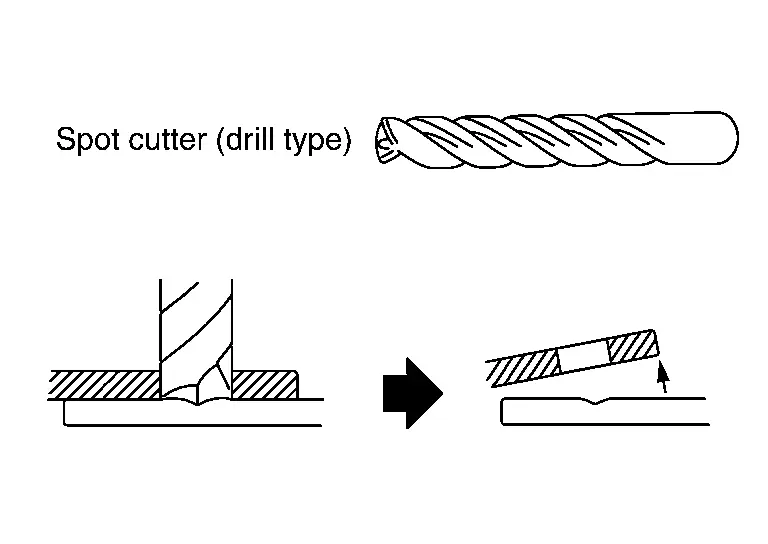 |
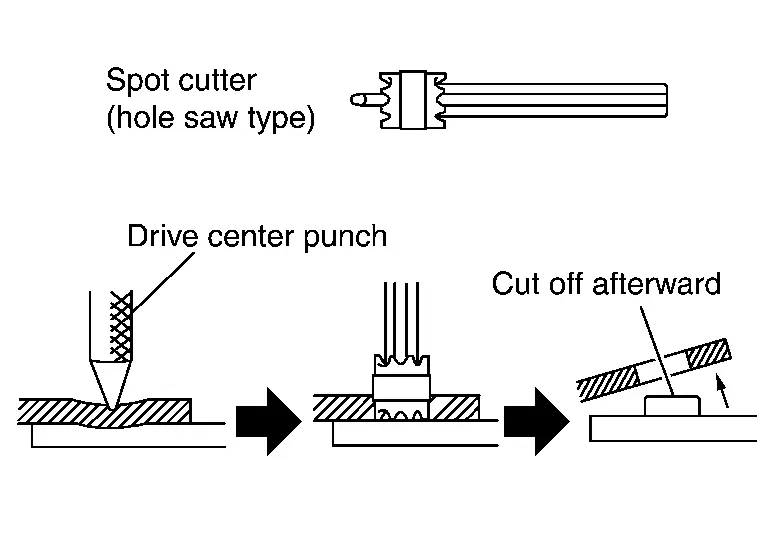 |
Si resulta difícil soldar desde detrás del panel inferior, puede utilizarse la fresa para puntos para cortar las zonas soldadas por puntos sin taladrar el panel inferior.
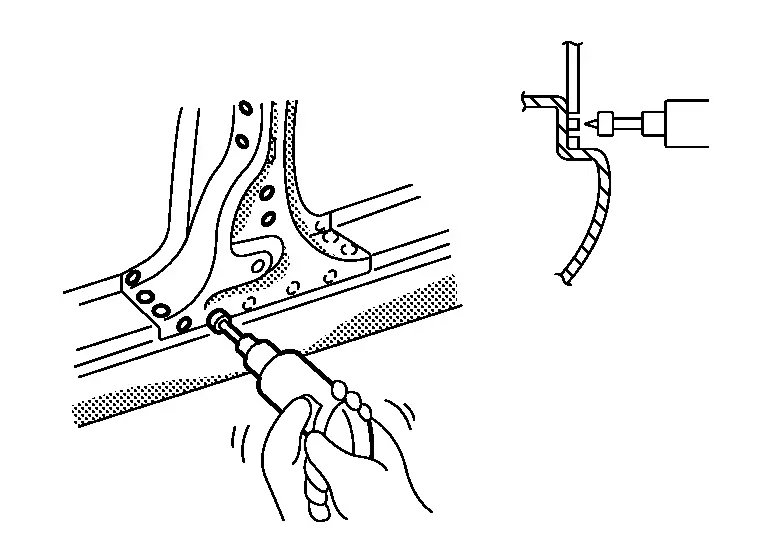
La fresa de tipo sierra perforadora requiere rectificar la soldadura por puntos después del corte. Esto requiere tiempo de trabajo adicional.
(b) Con taladro:
Puede utilizarse el taladro para cortar las soldaduras de cualquier zona soldada por tapón, taladrando la zona soldada por tapón.
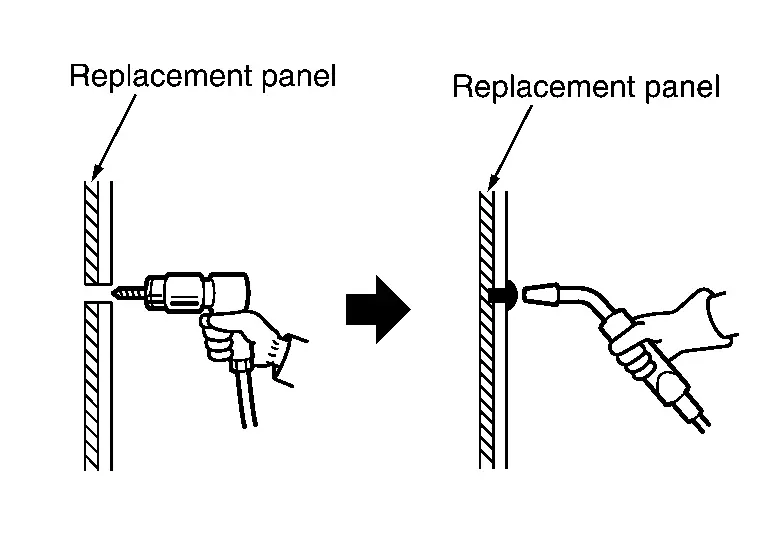 |
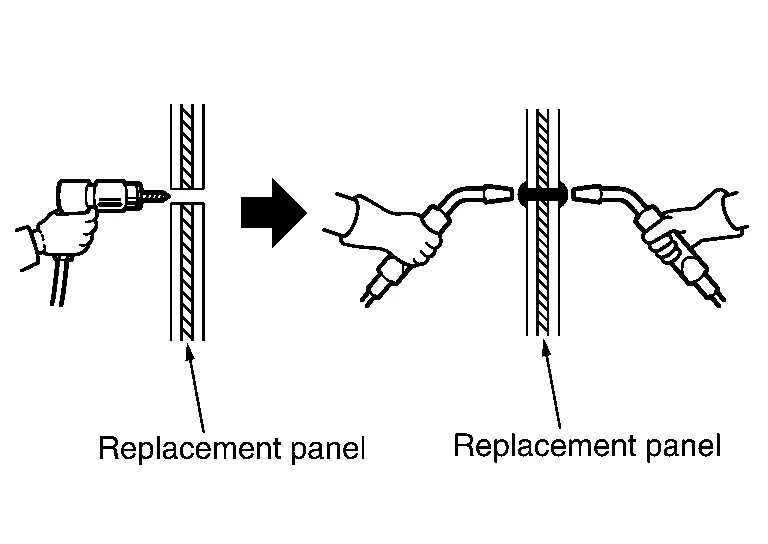 |
(3) CORTE DE LAS ZONAS SOLDADAS POR PUNTOS CON LIJADORA NEUMÁTICA
Si no se puede utilizar la fresa para puntos, utilice la lijadora neumática (o lijadora de banda) para cortar la zona soldada por puntos. Utilice la banda de lijado 3M File Belt Sander #33573 y la Cubitron II File Belt Grade 60+ #33445, o equivalente.

(4) RETIRADA DEL PANEL CON CINCEL
Después de cortar las zonas soldadas por puntos, separe el panel con el cincel.
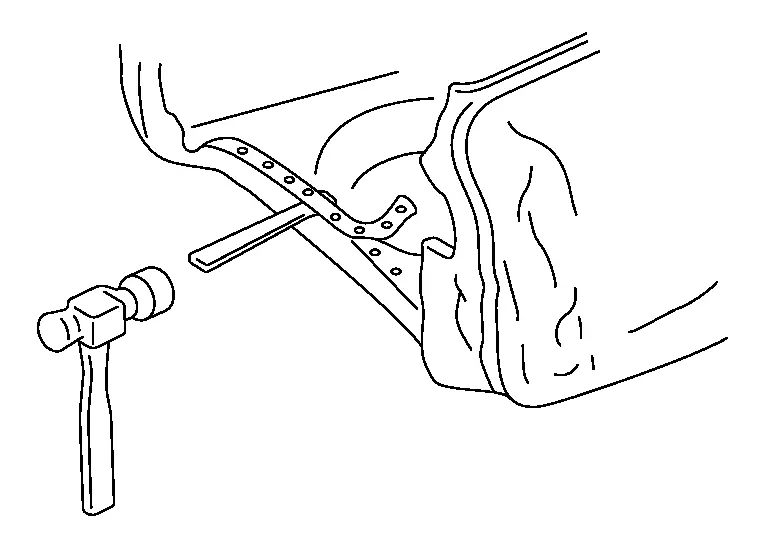
De este modo, las zonas soldadas por puntos se separarán de sus superficies de unión. Así, el trabajo puede avanzar confirmando la separación de las zonas soldadas por puntos.
(5) CORTE DE LAS ZONAS SOLDADAS CON MAG
El método de soldadura MAG se divide en dos tipos (soldadura por tapón y soldadura por cordón continuo). La zona soldada por tapón puede cortarse con una fresa para puntos o similar. Para cortar la zona soldada por cordón, rectifique el cordón de soldadura con una rectificadora neumática para cortar la zona soldada. Tenga cuidado de rectificar desde el panel de sustitución. No rectifique excesivamente el panel reutilizado.
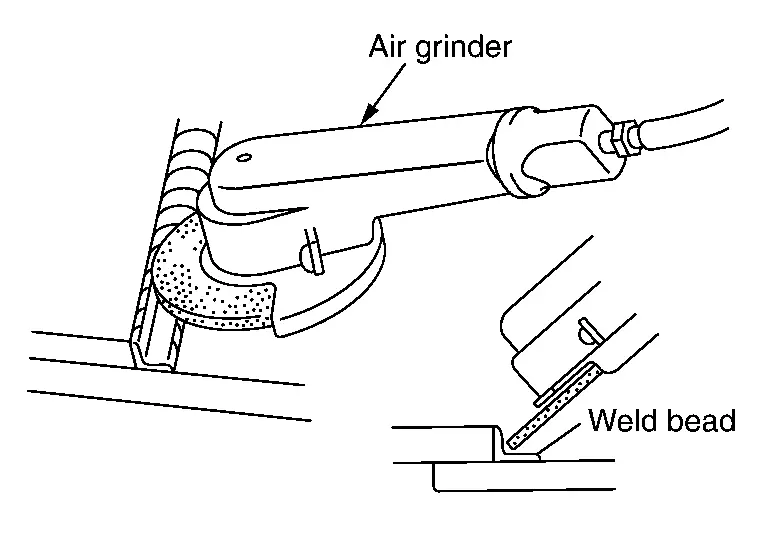
(6) CORTE DE LA ZONA SOLDADA CON SOLDADURA FUERTE DEL PANEL
La soldadura fuerte se utiliza para mejorar el aspecto exterior de la zona unida (techo y guardabarros) del panel exterior de la carrocería, así como para mejorar la estanqueidad. Las zonas soldadas con soldadura fuerte generalmente pueden separarse disolviendo la soldadura con un soplete oxiacetilénico.
Si se utilizó soldadura fuerte por arco, corte la zona soldada con una lijadora neumática o similar. La temperatura de fusión del metal de soldadura fuerte por arco es superior a la de la soldadura fuerte normal, y el panel puede dañarse por esta alta temperatura. La soldadura fuerte normal y la soldadura fuerte por arco pueden distinguirse observando el color del metal soldado. La soldadura fuerte normal tiene aspecto de latón, mientras que la soldadura fuerte por arco tiene color cobre.
(a) Corte con sierra neumática y lijado con lija de banda.

Retire el metal con un cepillo de alambre y separe el panel. Mientras el metal de aportación siga caliente, introduzca la punta de un destornillador o similar entre los paneles para evitar que vuelvan a adherirse.
(b) Corte con esmeriladora neumática utilice la muela de soldadura 3M 01991 (o equivalente).
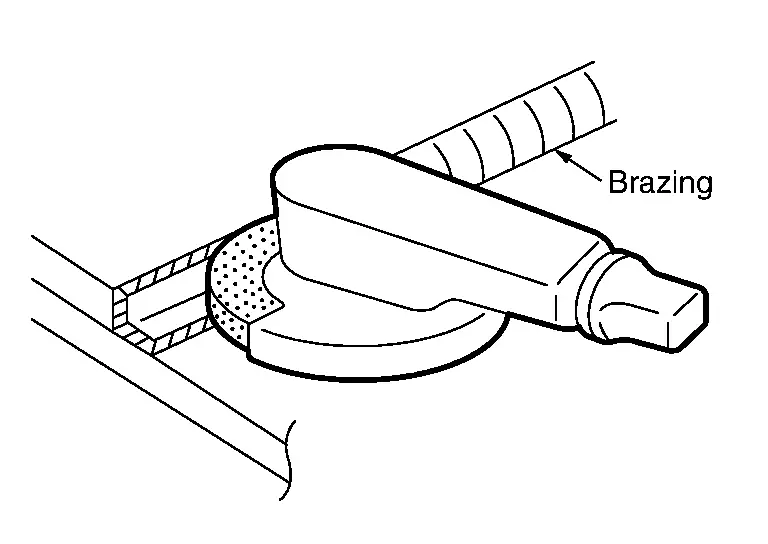
Corte la zona soldada con soldadura fuerte con la esmeriladora neumática. No esmerile en exceso el panel que vaya a reutilizarse.
Precauciones para el acero de alta resistencia (HSS) y el acero de muy alta resistencia (UHSS)
El acero de alta resistencia (HSS) es el acero de 440 MPa a 979 MPa.
El acero de muy alta resistencia (UHSS) es el acero por encima de 980 MPa.
(a) No se recomienda reparar los refuerzos (como los largueros laterales) mediante calor, ya que puede debilitar el componente. Cuando el calentamiento sea inevitable, no caliente las piezas de HSS por encima de 550 °C. Verifique la temperatura de calentamiento con un termómetro (son adecuados los termómetros tipo lápiz u otros similares).
Cuando caliente piezas de HSS o UHSS por encima de 550 °C, deben sustituirse por piezas nuevas.
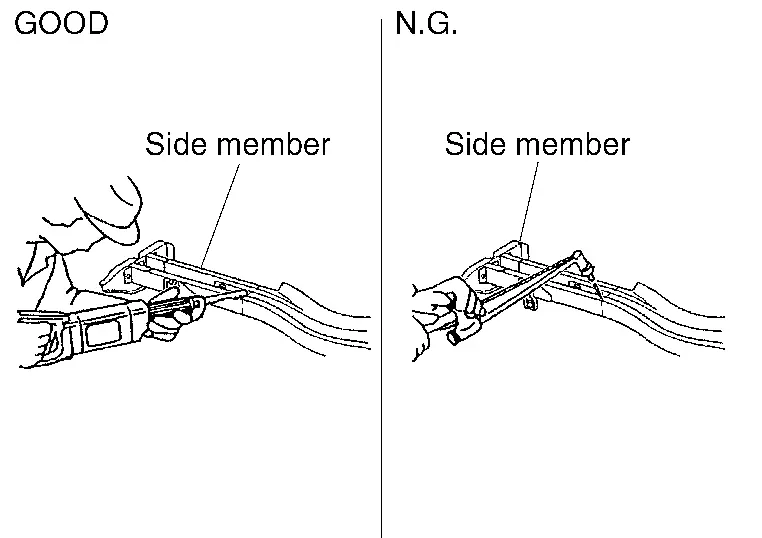
(b) Al enderezar paneles de carrocería, tenga cuidado al tirar de cualquier panel de HSS. Debido a que el HSS es muy resistente, tirar de él puede causar deformaciones en las zonas adyacentes de la carrocería. En este caso, aumente el número de puntos de medición y tire del panel de HSS con cuidado.

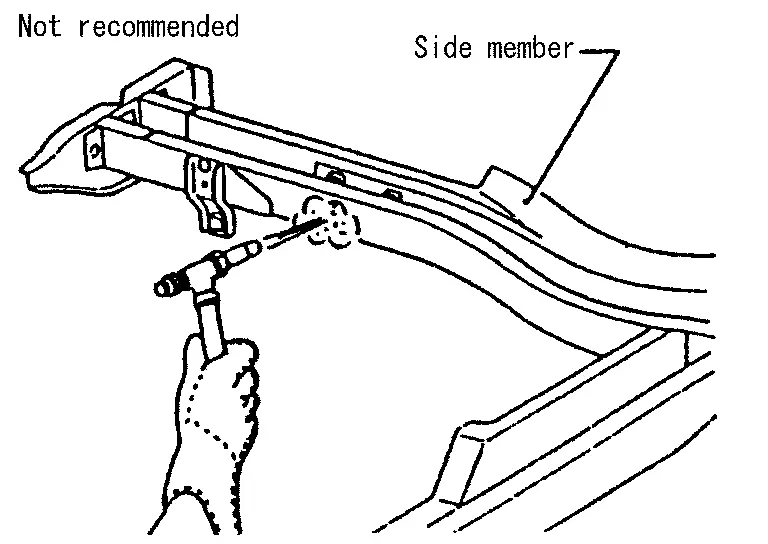
(c) Al cortar paneles de HSS, evite en lo posible el corte con gas (soplete). En su lugar, utilice una sierra para evitar debilitar las zonas circundantes por el calor. Si el corte con gas (soplete) es inevitable, deje un margen mínimo de 50 mm (1,97 in).
(d) Al soldar paneles de HSS, utilice soldadura por puntos siempre que sea posible, para minimizar el debilitamiento de las zonas circundantes por el calor.
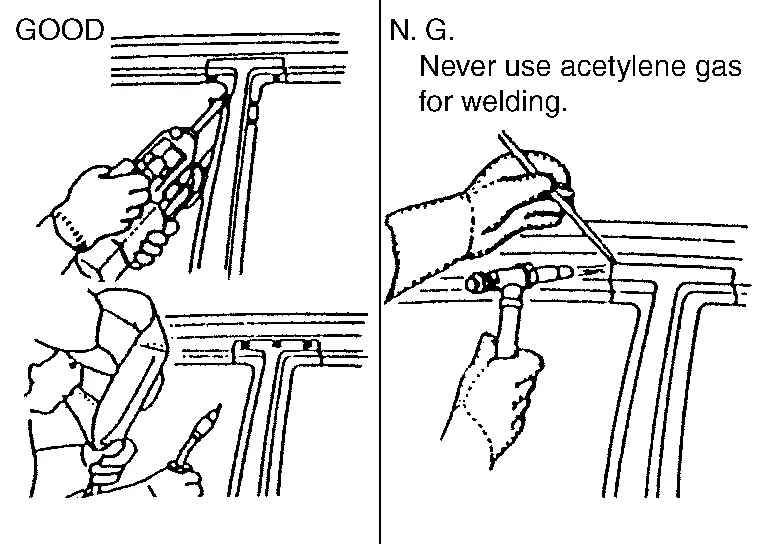
Si la soldadura por puntos no es posible, utilice soldadura MAG. No utilice soldadura con gas (soplete), ya que tiene menor resistencia de soldadura.
(e) El punto de soldadura en paneles de HSS es más duro que el de un panel de acero convencional.
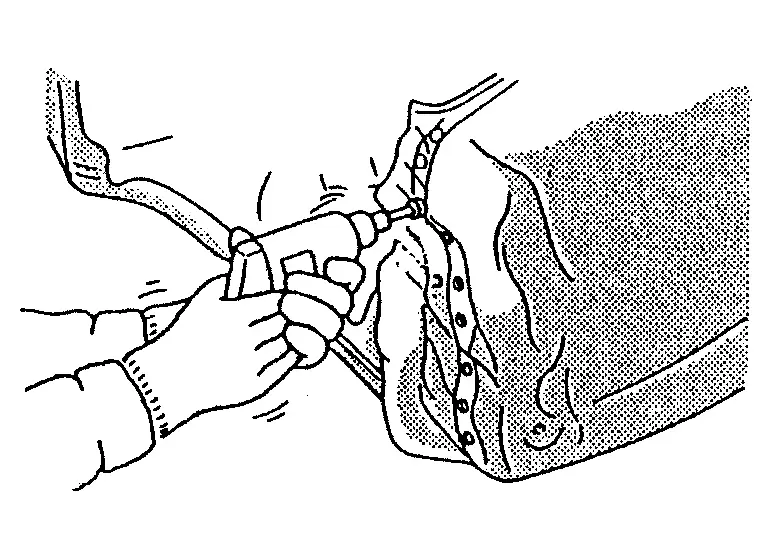
Por lo tanto, al cortar puntos de soldadura en un panel de HSS, utilice un taladro de bajas revoluciones y alto par (1.000 rpm - 1.200 rpm) para aumentar la durabilidad de la broca y facilitar la operación.
Prohibición para el acero de muy alta resistencia (UHSS)
El acero de muy alta resistencia (UHSS) es el acero de 980 MPa o superior.
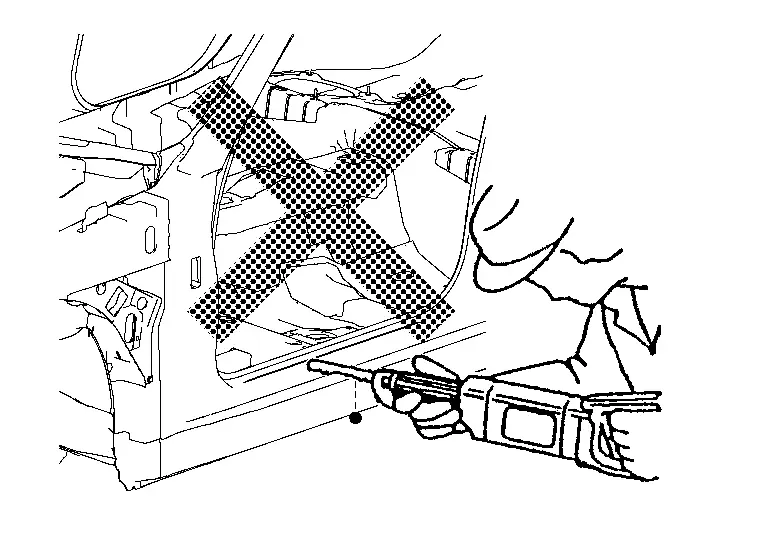
Nunca corte ni una el panel, la chapa y el refuerzo fabricados con acero de muy alta resistencia (UHSS).
Si esta pieza está dañada, sustituya la pieza.
Proceso de engatillado del guardabarros trasero
Cuando el guardabarros trasero y el pasaruedas exterior se han unido con adhesivo, se utiliza el método de sustitución de panel que se describe a continuación.
Se debe instalar y engatillar un paso de rueda sobre el pasaruedas exterior izquierdo y derecho.
Para engatillar el paso de rueda, es necesario reparar las piezas dañadas o deterioradas alrededor del pasaruedas exterior.
Procedimiento del proceso de engatillado
(a) Retire todos los recubrimientos, adhesivo y corrosión de la zona de unión. Utilice un abrasivo que no adelgace el metal.
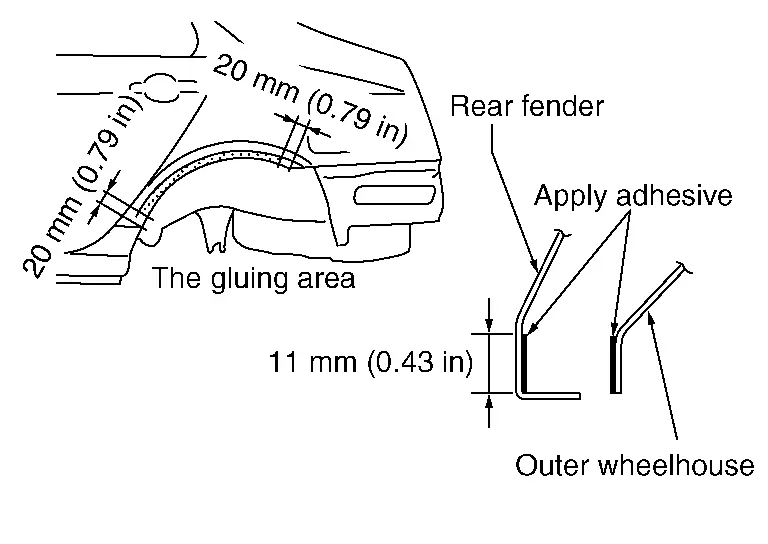
(b) Retire todos los recubrimientos, adhesivo y corrosión de la zona de unión. Utilice abrasivos que no adelgacen el metal (la pieza de recambio).
(c) Aplique adhesivo nuevo en ambas zonas especificadas del pasaruedas exterior y del guardabarros trasero.
| 3M™ Panel Bond 8115 o equivalente |
(d) Coloque el guardabarros trasero en la carrocería del vehículo y suelde la parte necesaria, excepto la parte de engatillado.

(e) Doble la parte soldada comenzando desde el centro del paso de rueda gradualmente con un martillo y un mazo de embutir. (Engatille también el extremo de la brida.)
(f) El engatillado con martillo se realiza hasta un ángulo aproximado de 80°.
(g) Comenzando desde el centro, engatille el paso de rueda gradualmente, con un ligero movimiento de vaivén, utilizando una herramienta de engatillado [SST: KV991-10000].
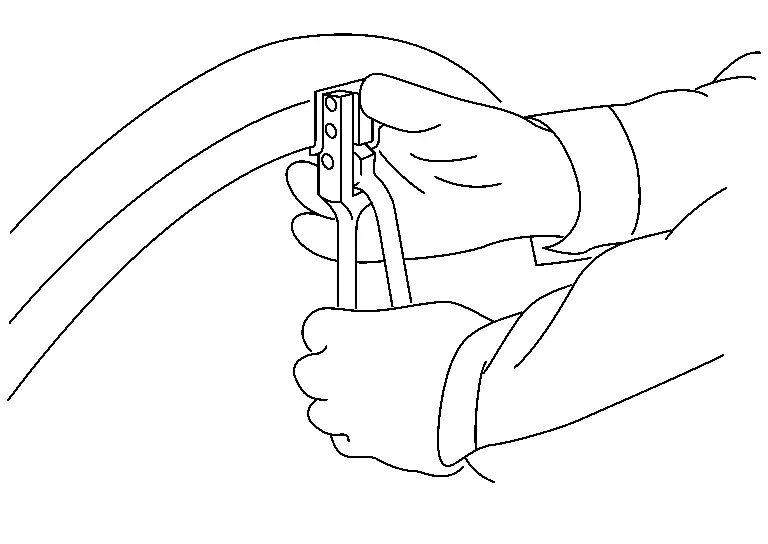
(h) Selle la zona alrededor del extremo engatillado de la brida.
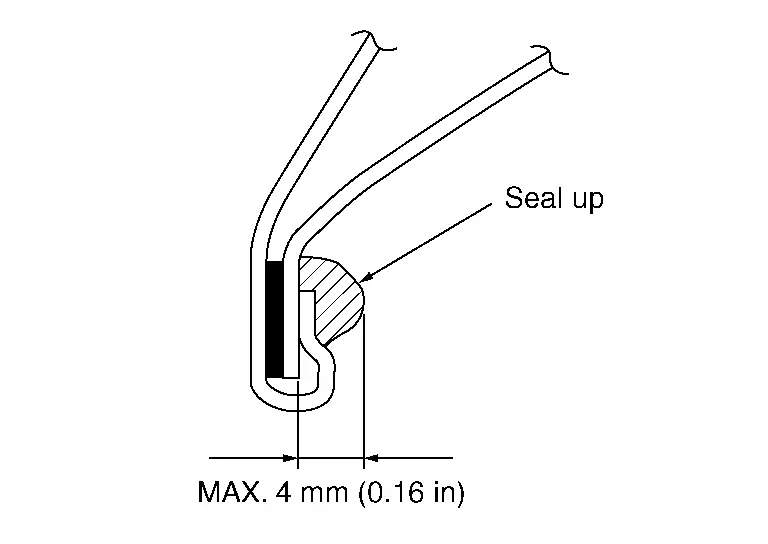
Método de soldadura para espárragos y tuercas
Cuando los espárragos y las tuercas soldadas no están soldados en la pieza adquirida para la reparación, y se suministran como piezas separadas, utilice el siguiente método para realizar la soldadura.
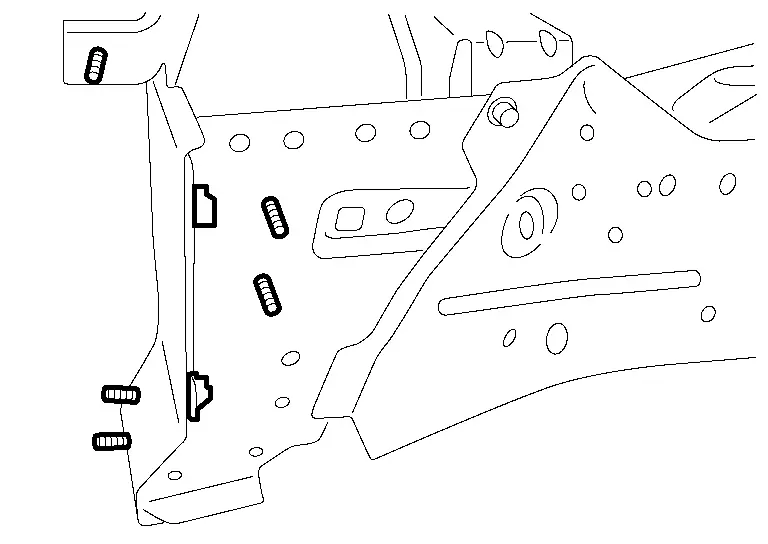
(1) PERNO CON BRIDA
Retire la pintura, el óxido o los aceites de la superficie del panel.
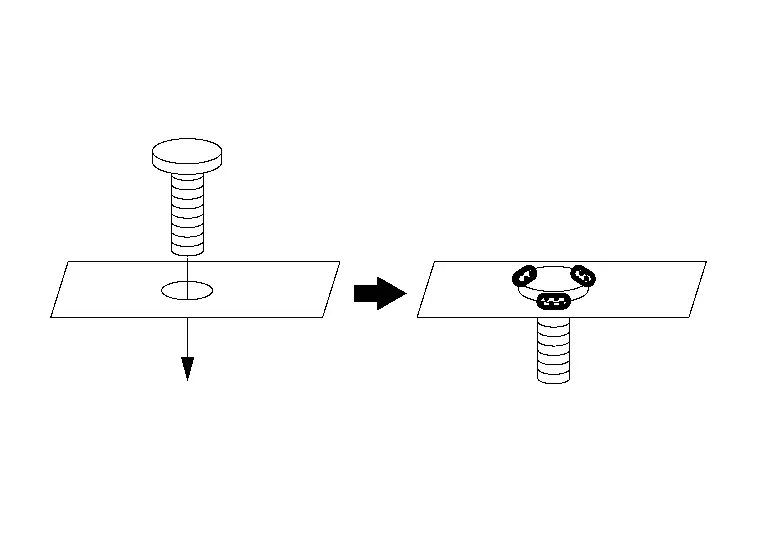
Introduzca el perno, apriete temporalmente la tuerca correspondiente al perno y centre.
Aplique imprimación de soldadura de zinc a las superficies que se van a soldar.
Suelde 3 puntos de forma uniforme mediante soldadura MAG. [aproximadamente 3 mm (0,12 in)]
Aplique un tratamiento anticorrosivo adecuado en las respectivas zonas.
(2) TUERCA SOLDABLE
Retire la pintura, el óxido o los aceites de la superficie del panel.
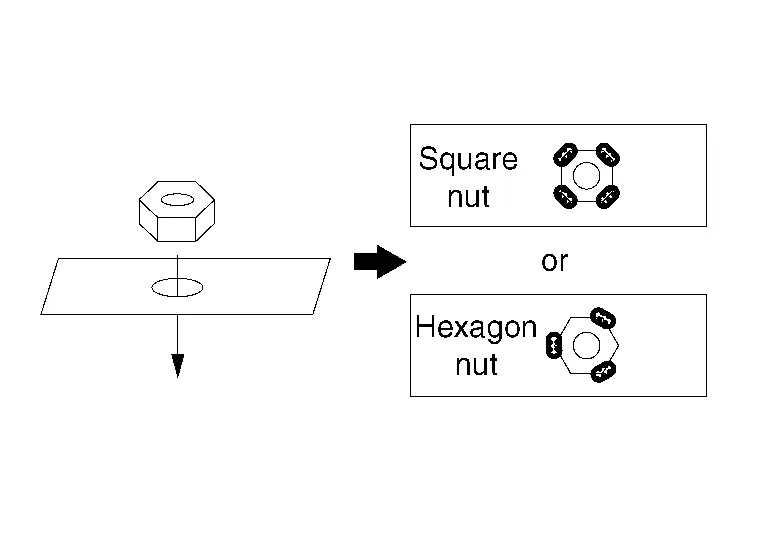
Coloque la tuerca en el centro del orificio del panel, apriete temporalmente el perno correspondiente a la tuerca y centre.
Suelde 3 o 4 puntos de forma uniforme mediante soldadura MAG. [aproximadamente 3 mm (0,12 in)]
Aplique un tratamiento anticorrosivo adecuado en las respectivas zonas.
Preparación para la instalación del panel de recambio
Tras retirar el panel dañado, son necesarias dos operaciones: la preparación para la instalación del panel de recambio y el acabado de la zona de montaje del panel de la carrocería.
(1) ACABADO DE LA CARROCERÍA
(a) Esmerile y limpie la zona alrededor de donde se ha retirado el panel soldado por puntos. Elimine completamente el óxido y otros contaminantes de la superficie de contacto.
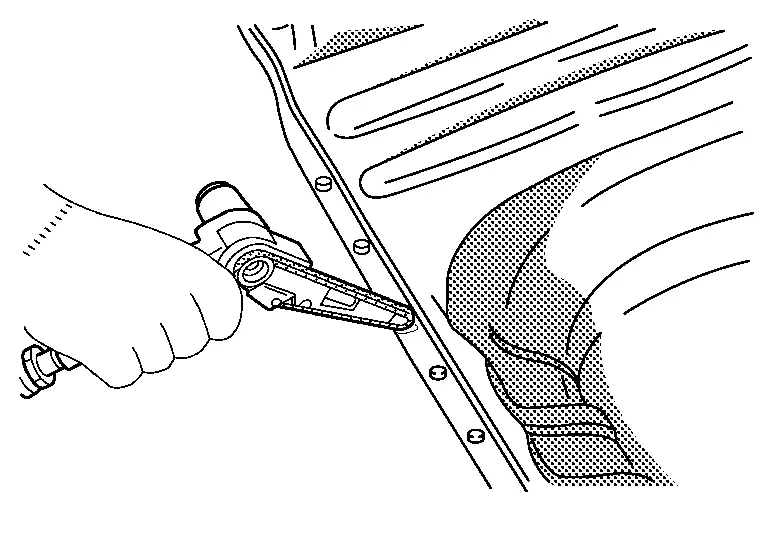
Además, retire la pintura de la zona que se va a soldar.
Cualquier metal de soldadura fuerte debe eliminarse completamente, de lo contrario la soldadura se verá afectada.
(b) Las irregularidades en la superficie de contacto del panel impiden que el panel se suelde correctamente. Con un martillo y un mazo de embutir, corrija la forma de la superficie de contacto.
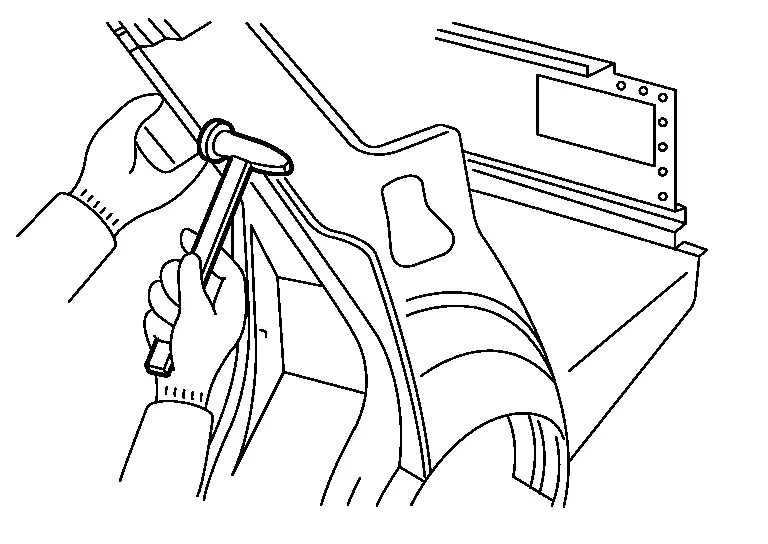
(c) Aplique imprimación de soldadura (weld through primer) en las bridas o en las zonas donde se realizará la soldadura. Aplique 3M 5917 Weld-Thru II (o equivalente) y siga las instrucciones del producto para soldadura MAG en los lugares que no puedan pintarse en el proceso de pintura posterior.
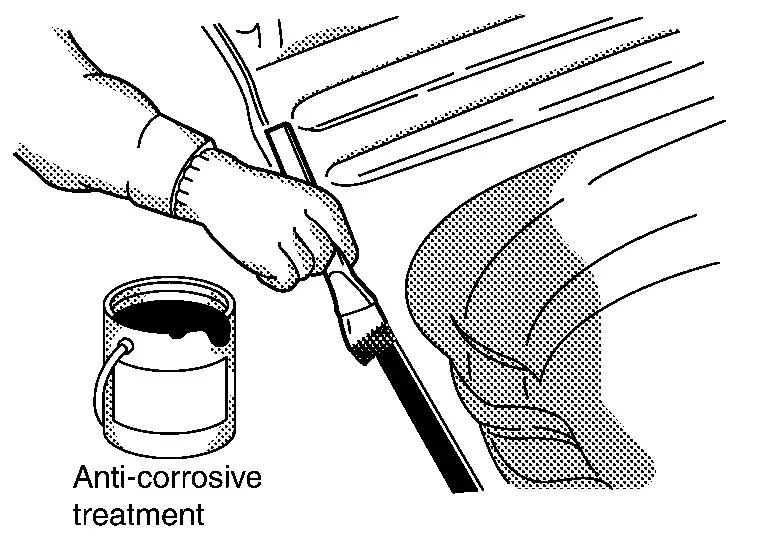
(d) Si no es posible aplicar sellador después de soldar el panel de servicio, el sellador debe aplicarse antes de soldar.
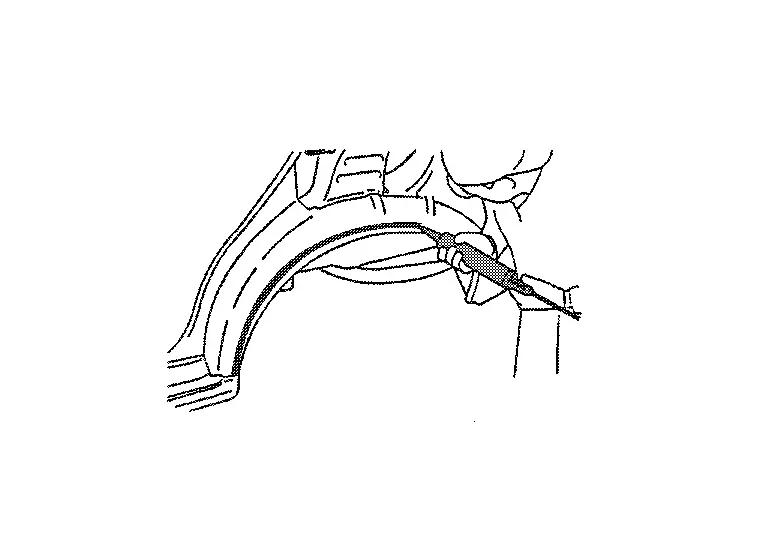
(2) PREPARACIÓN PARA LA INSTALACIÓN DEL PANEL DE SERVICIO
(a) El panel de servicio viene recubierto con imprimación. Retire la imprimación y aplique sellador de puntos en las zonas que se van a soldar. No deje que el sellador de puntos salga por la superficie de contacto del panel.

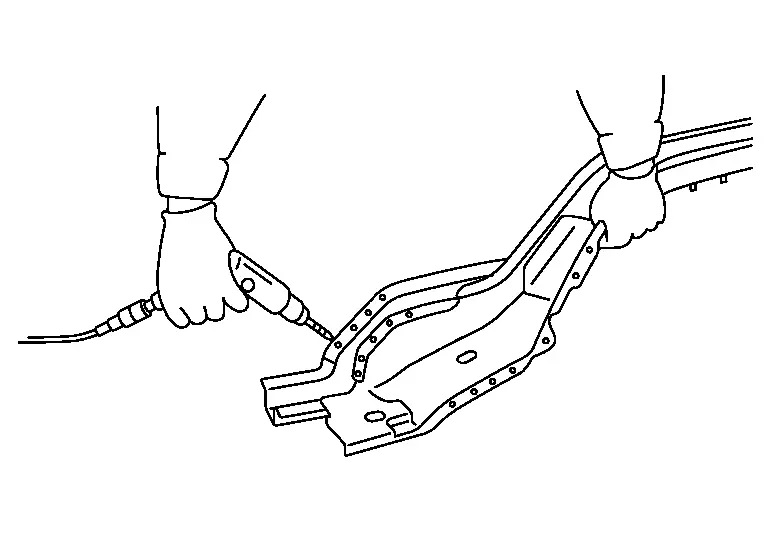
(b) Taladre el panel de servicio para soldadura por tapón, si es necesario.
Consulte el Manual de Reparación de Carrocería del modelo correspondiente para conocer el número de orificios que deben taladrarse para la soldadura por tapón. El número de orificios debe ser igual al número de puntos de soldadura originales. Los orificios deben estar espaciados de manera uniforme. El diámetro del orificio debe ajustarse según el espesor del panel para mantener la resistencia de la soldadura.
| Espesor del panel | Diám. del orificio de tapón |
|---|---|
| Inferior a 1,0 mm (0,039 in) | Inferior a 5 mm (0,20 in) |
1,0 mm - 2,4 mm (0,039 in - 0,094 in) |
6,5 mm - 10 mm (0,256 in - 0,394 in) |
| Superior a 2,4 mm (0,094 in) | Superior a 10 mm (0,39 in) |
(3) CONOCIMIENTO DE LAS PIEZAS DE RECAMBIO
Esto es importante para determinar cuándo debe sustituirse el panel o para establecer las condiciones de un funcionamiento eficiente.
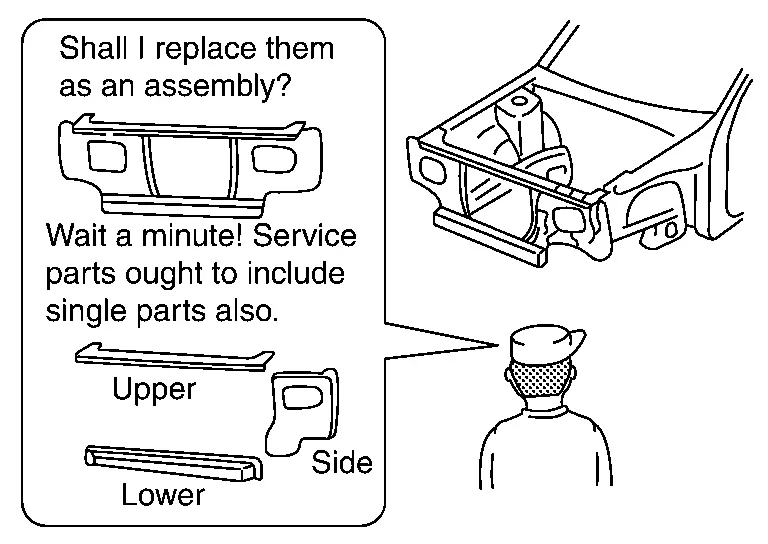
Las piezas de recambio deben prepararse con referencia al Catálogo de Piezas de cada modelo.
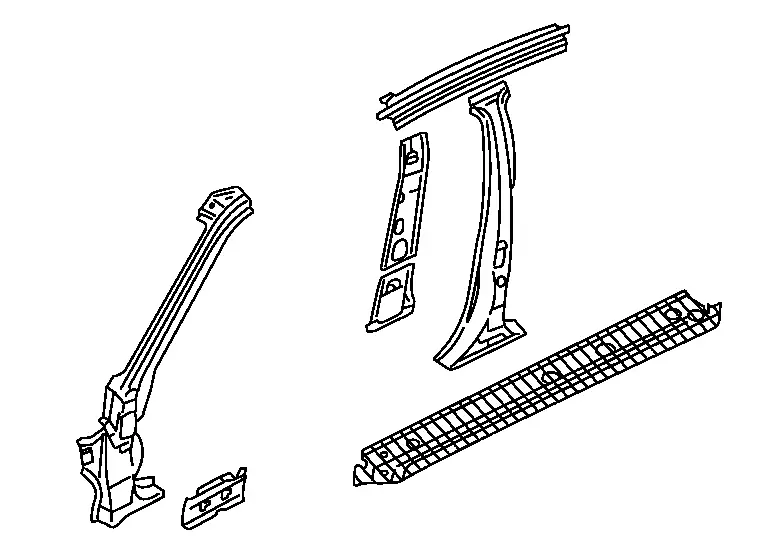
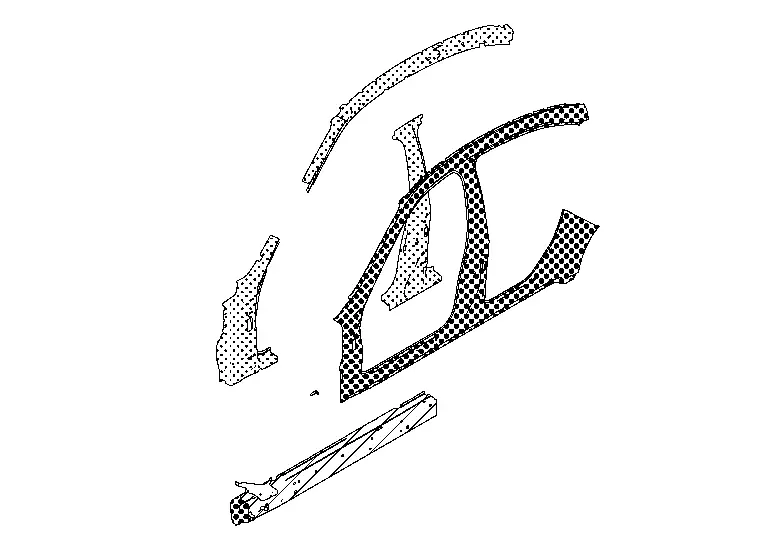
El panel lateral exterior de carrocería de tipo integral consta de dos tipos de paneles de servicio. Estos paneles de servicio deben cortarse para su uso según la ubicación y el grado del daño.
| Panel lateral exterior de carrocería de tipo separado | Panel lateral exterior de carrocería de tipo integral |
|---|---|
 |
 |
Tratamiento anticorrosivo
El tratamiento anticorrosivo puede realizarse en tres momentos diferentes (antes de soldar, antes de pintar y después de pintar). En esta sección se explica el tratamiento anticorrosivo para los dos últimos momentos.
(1) TRATAMIENTO ANTICORROSIVO ANTES DE PINTAR
Aplicación de sellador de carrocería
El sellador de carrocería evita que entren agua o barro por la superficie de contacto del panel. También evita la formación de corrosión. El orificio de la boquilla del sellador debe ser pequeño. Use un dedo o un pincel para dar forma al sellador aplicado. Consulte el Manual de Reparación de Carrocería para conocer los puntos de aplicación del sellador de carrocería.
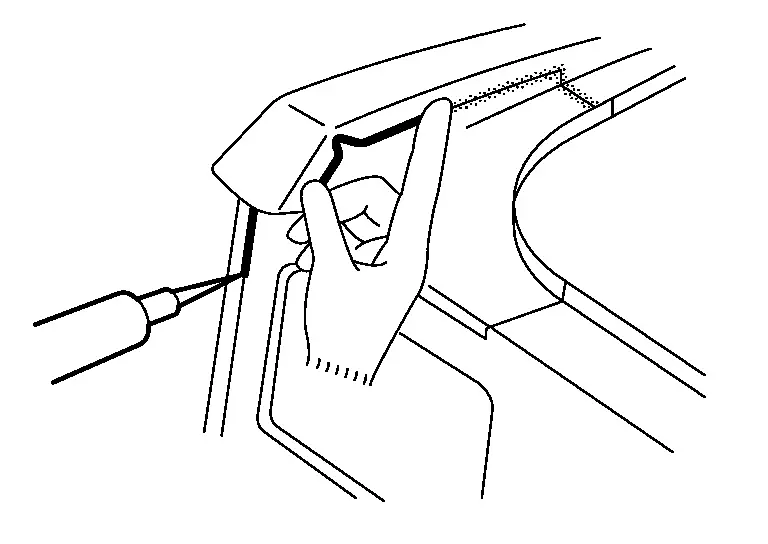
Aplicación de recubrimiento de bajos:
Aplique recubrimiento de bajos en la parte inferior de la carrocería y en el interior de los pasos de rueda. No lo aplique en el tubo de escape, la suspensión ni las partes de transmisión. Utilice los productos aprobados 3M Cavity Wax Plus 08852 Anti-Corrosion Spray, aerosol de 18 oz 4 08851 Kit de varilla aplicadora, tubos de 8", 24" y 34".

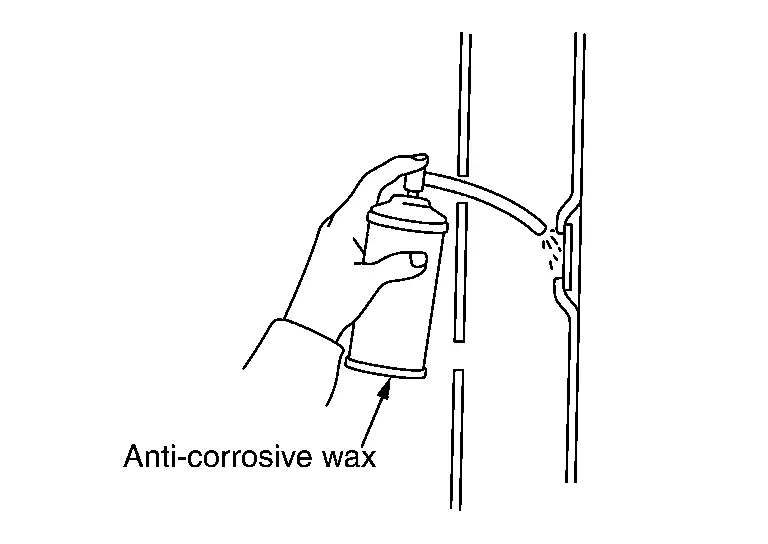
(2) CERA ANTICORROSIVA DESPUÉS DE PINTAR
Aplique cera anticorrosiva en la parte posterior del panel donde la pintura resulta difícil. Introduzca la boquilla de la cera anticorrosiva en los orificios del panel interior. Aplique hasta que la cera anticorrosiva salga por la superficie de contacto del panel.

Uso de masilla de carrocería (plaste) y lijado Nissan Ariya: FE0
Uso de masilla de carrocería (plaste) y lijado
Las irregularidades del panel pueden corregirse con martillo y sufridera. Sin embargo, restaurar con exactitud la forma original con estas herramientas requiere mucho tiempo. Puede utilizarse masilla de carrocería para restaurar el perfil original del panel. Para ello, la superficie del panel se deja ligeramente por debajo de la superficie original.
La masilla se aplica para dar acabado a la forma y también para reducir el tiempo necesario para la reparación.
En los talleres de reparación de carrocería, los materiales más utilizados son la masilla de carrocería, el plaste de poliéster y la masilla de detalle.
Esta sección describe principalmente la masilla de carrocería.
El plaste de poliéster se describe en el manual de pintura.
Tipos de masilla y plaste
| Tipo (límites de espesor estándar) | Características | |
|---|---|---|
Masilla de carrocería (Para reparar abolladuras o rayones grandes) [10 mm (0,39 in)] |
Tipo para surform |
|
| Tipo ligero |
|
|
| Tipo de fibra de vidrio o polvo de aluminio |
|
|
Plaste intermedio [10 mm (0,39 in)] (Para reparar abolladuras o rayones grandes) |
|
|
Plaste de poliéster (Para rellenar poros y marcas de lija en la masilla de carrocería) |
Tipo espátula [3 mm (0,12 in)] |
|
Tipo pulverizado [1 mm (0,04 in)] |
|
|
Masilla laca [0,1 mm (0,004 in)] (Masilla de detalle) |
|
|
| Masilla de curado ultravioleta |
|
|
Procedimiento para aplicar masilla de carrocería
(1) ELIMINACIÓN DE LA PINTURA
Con una lijadora neumática, elimine la pintura antigua y raspe la superficie del panel para mejorar la adherencia de la masilla. Forme un borde degradado en la superficie del panel de aproximadamente 20 mm (0,79 in) más ancho que la zona a corregir, a fin de eliminar las huellas de la aplicación de masilla.
(2) RECUBRIMIENTO DE CONVERSIÓN QUÍMICA
Los paneles de carrocería de los vehículos NISSAN utilizan acero anticorrosivo. Estos paneles deben recubrirse con una imprimación de autograbado antes de aplicar la masilla de carrocería convencional.
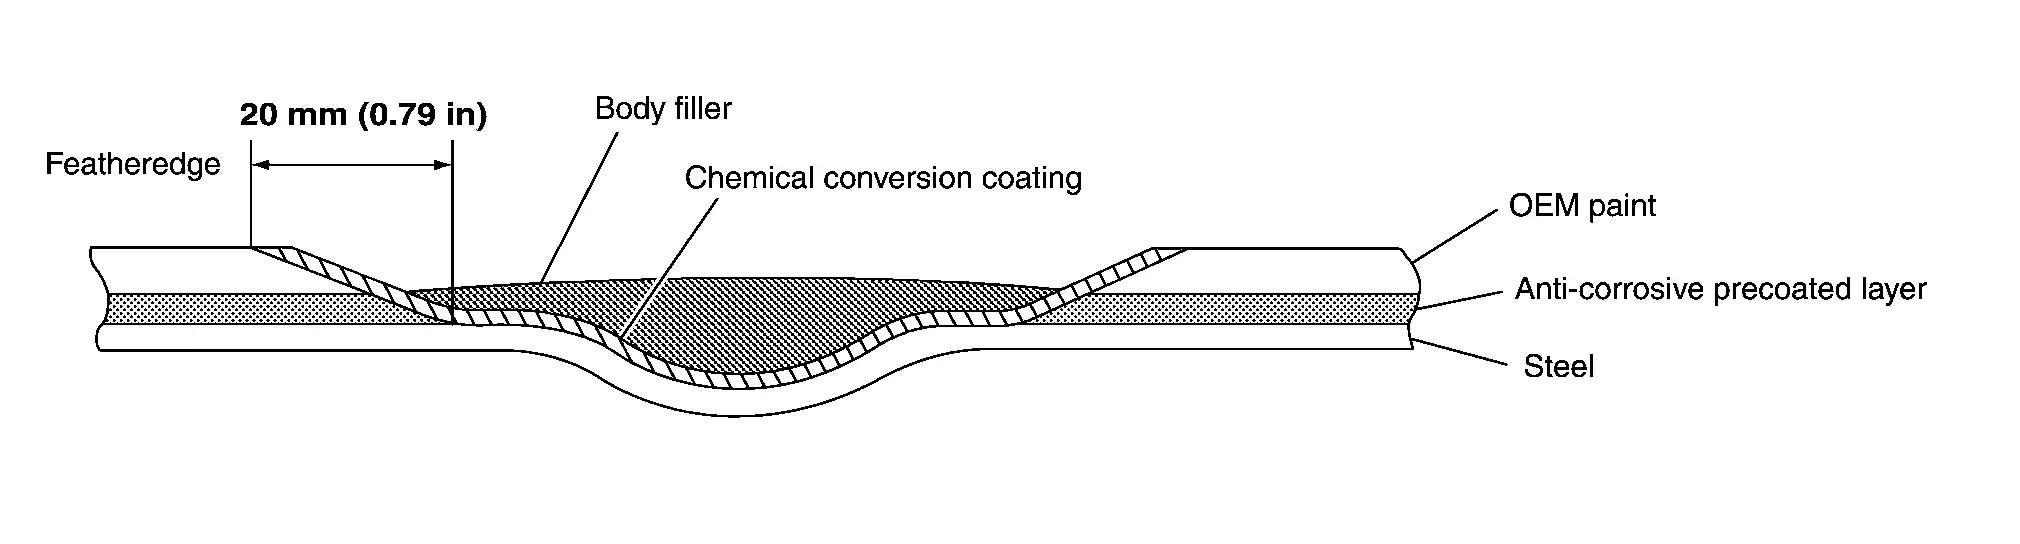
Si la masilla de carrocería ha sido desarrollada para acero anticorrosivo, no será necesario el recubrimiento de conversión química. (Confirme esto con el proveedor de la masilla de carrocería.)
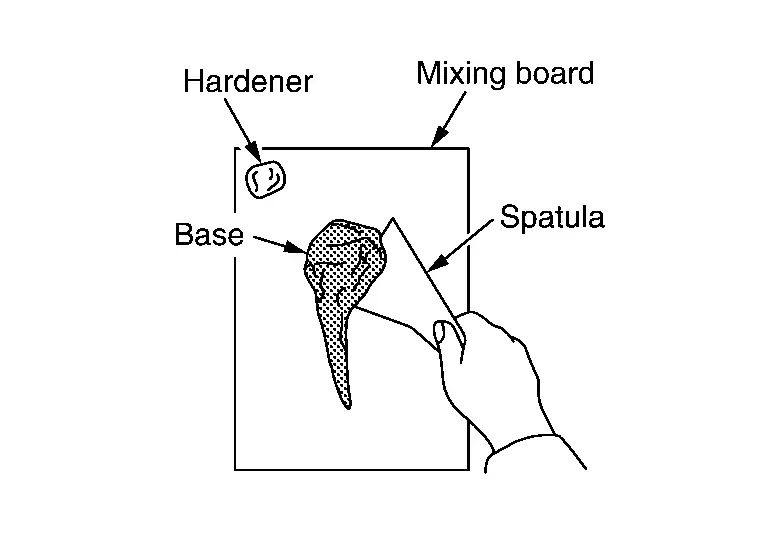
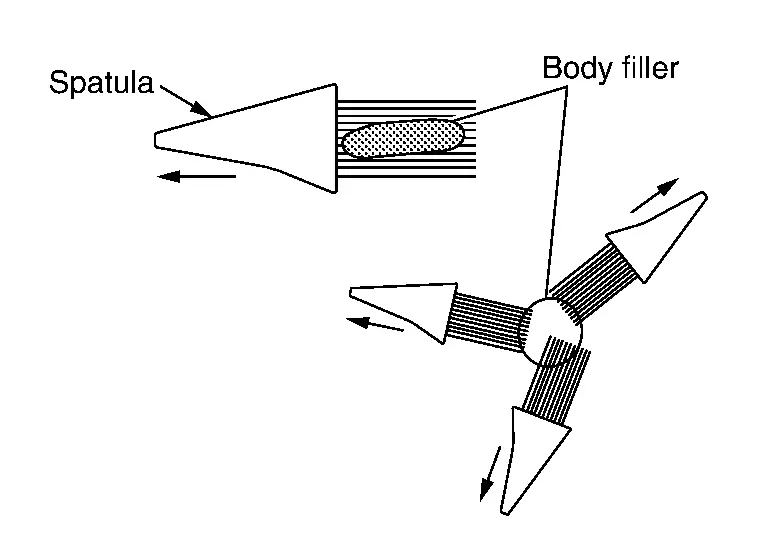
(3) MOVIMIENTO DE LA ESPÁTULA
Mueva la espátula a lo largo cuando aplique en una zona ovalada. Si aplica en una zona redonda, mueva la espátula en varias direcciones como se muestra en la figura.
(4) TÉCNICA DE APLICACIÓN
Aplique la masilla de carrocería en varias capas finas.
(a) Sostenga la espátula bien equilibrada y en una posición ligeramente vertical; luego presione la masilla dentro de los arañazos.
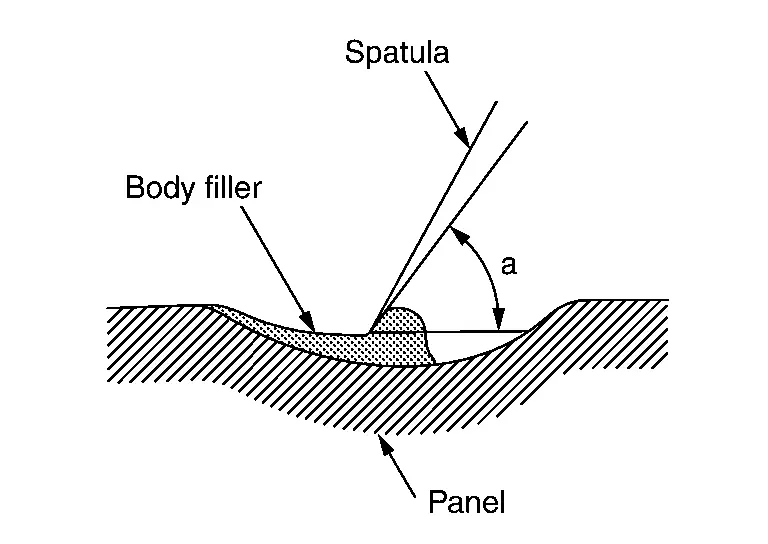
| a | : 60°– 90° |
(b) Coloque una cantidad grande de masilla en la espátula.
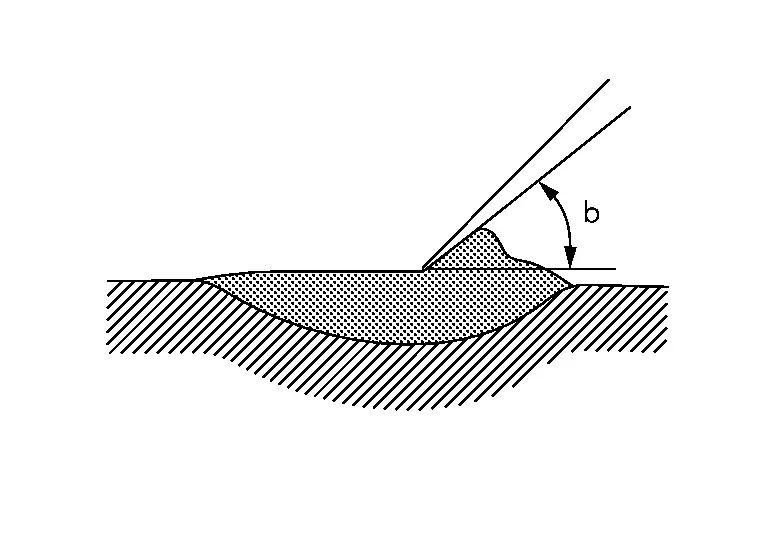
Sostenga la espátula ligeramente inclinada y aplique varias veces (no coloque mucha de una sola vez) hasta cubrir por encima del nivel de referencia.
| b | : 30°– 45° |
(c) Use la espátula para alisar la masilla aplicada.
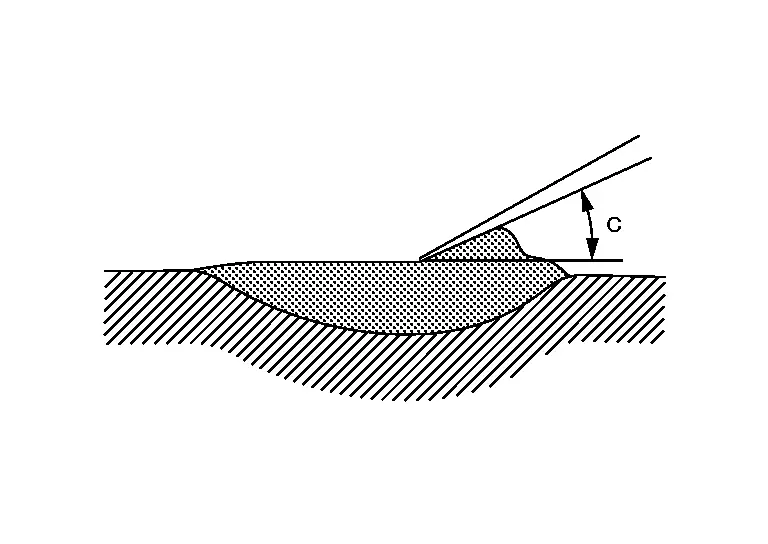
Realice el acabado para suavizar la superficie. La superficie de la masilla debe quedar ligeramente por encima de la superficie del panel.
| c | : Menos de 30° |
(5) PRECAUCIÓN AL APLICAR
Tenga cuidado de no colocar masilla de carrocería sobre el borde de la capa base. Esto reblandecerá la capa base y causará un mapeado de la reparación y un anillo visible alrededor de la zona reparada. El borde de la masilla debe terminar en metal desnudo o en e-coat para evitar esta condición.
(6) APLICACIÓN DE MASILLA DE CARROCERÍA EN SUPERFICIE PLANA
(a) Aplique la masilla de forma que la superficie corregida quede al ras con la superficie del panel circundante.
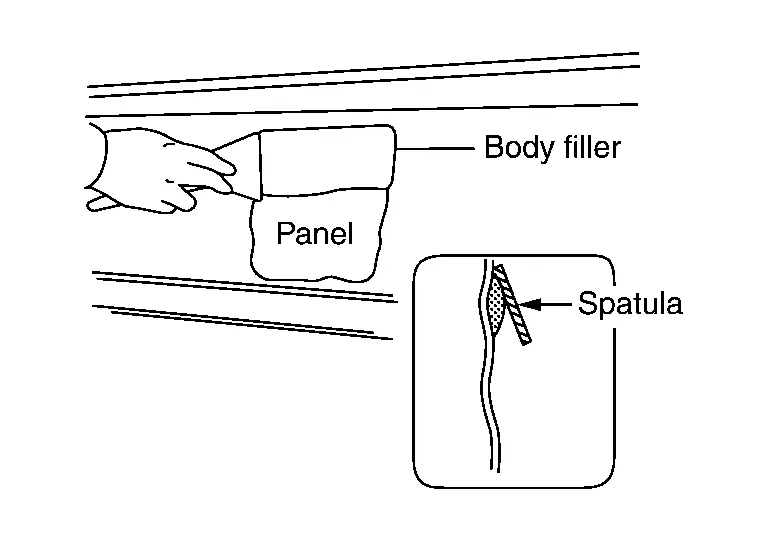
(b) Aplique otra capa de masilla solapando entre 1/3 y 2/3 de la aplicación anterior para eliminar el escalón.
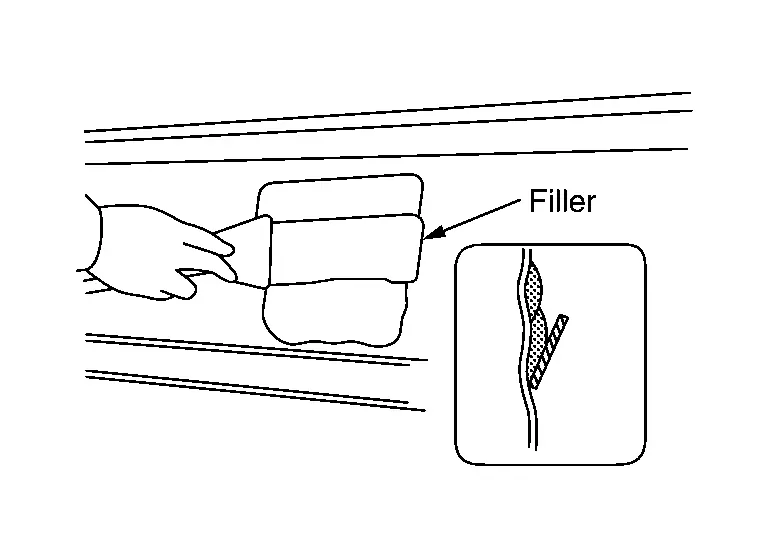
(c) Repita (b) hasta que la masilla quede correctamente aplicada en la zona deseada.

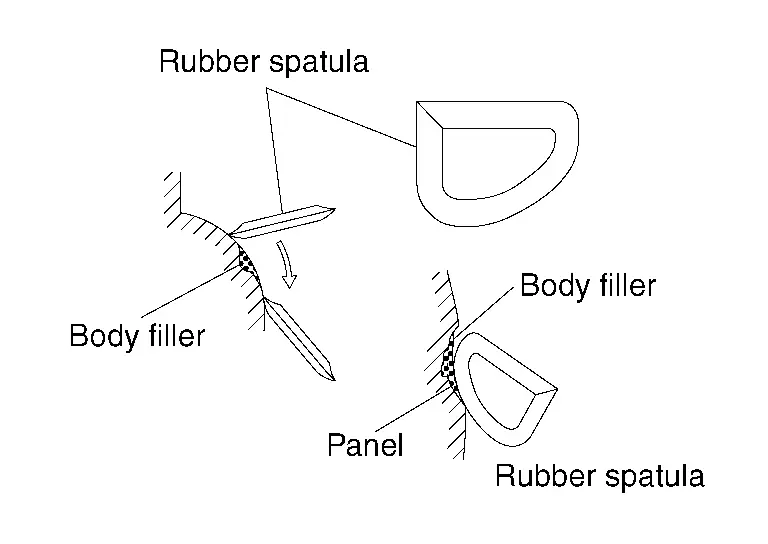
(7) APLICACIÓN DE MASILLA DE CARROCERÍA EN SUPERFICIE CURVA
Se recomienda usar una espátula de goma flexible para aplicar en superficies curvas.
(8) APLICACIÓN DE MASILLA DE CARROCERÍA EN LÍNEA DE PRENSADO
(A) Coloque cinta adhesiva a lo largo de la línea de prensado. Luego aplique masilla solo en un lado de la línea de prensado.
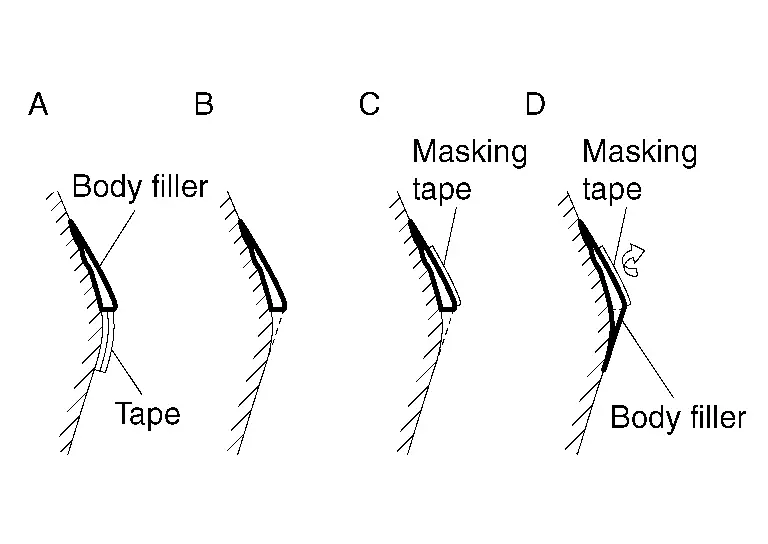
(B) Retire la cinta adhesiva de la masilla semiseca.
(C) Coloque cinta adhesiva a lo largo de la línea de masilla aplicada y semiseca.
(D) Aplique masilla en el otro lado de la línea de prensado.
Secado de la masilla de carrocería
Cuando el endurecedor se mezcla con la base, la masilla comienza a endurecerse. También se genera calor, que acelera el endurecimiento. Por esta razón, la velocidad de secado de la masilla varía según el espesor máximo permitido.
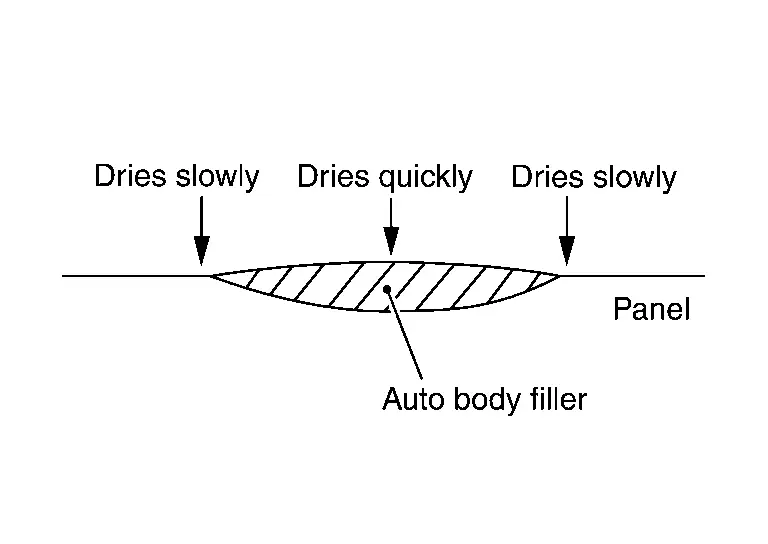
Si se aplica una capa gruesa de masilla, el calor generado permanece en el interior, por lo que endurece rápidamente.
Cuando la masilla no es tan gruesa, endurece más lentamente porque el calor se disipa hacia el exterior.
Aproximadamente 10 - 20 minutos (a 20 °C o 68°F) después de la aplicación, la masilla se endurece lo suficiente para permitir el lijado con una escofina de superficie (surform). Cuando la temperatura ambiente es baja, use un calentador de paneles o ajuste el tiempo de secado. Para comprobar si la masilla está seca, presione con el dedo una zona fina. Si está seca, es adecuada para lijar.
Lijado de la zona masillada
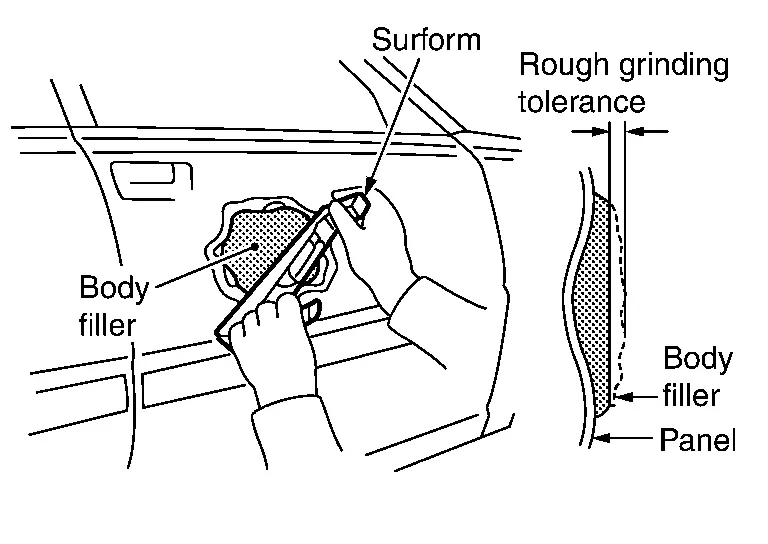
Lije la masilla cuando esté semiseca. La masilla semiseca significa la condición en la que la superficie, si se lija ligeramente con una escofina de superficie, produce virutas lineales continuas. Lijar con la escofina será difícil una vez que la masilla se endurezca por completo.
(1) LIJADO BASTO CON ESCOFINA DE SUPERFICIE
Alise la superficie de la masilla lijando con la escofina de superficie u otra herramienta similar. Lije en muchas direcciones distintas. Se pueden obtener mejores resultados si la escofina se inclina entre 30° y 40° respecto a la dirección del movimiento. Tenga cuidado de no dañar la superficie del panel circundante.
(2) LIJADO BASTO CON LIJADORA NEUMÁTICA
Alise la superficie de la masilla lijando con la lijadora de doble acción u orbital. Lije en muchas direcciones distintas.
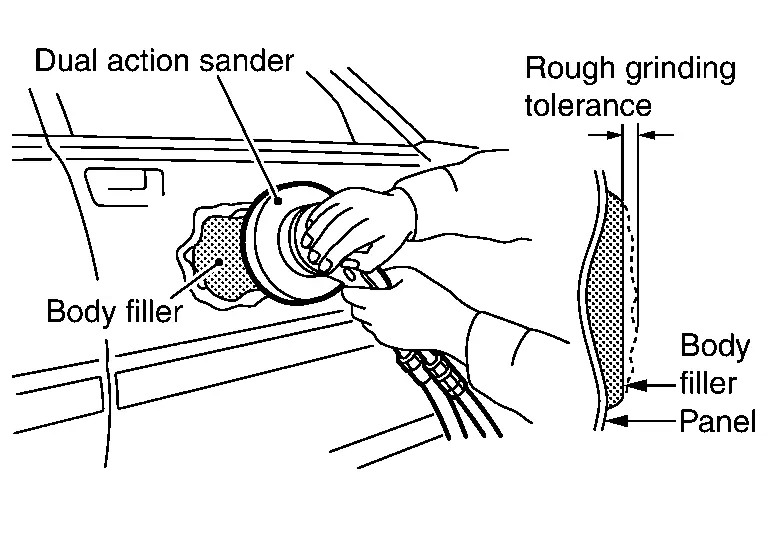
Este método de lijado es más rápido que el método con escofina de superficie. Sin embargo, si el operario no está acostumbrado a este tipo de lijado, puede quedar una superficie irregular por un lijado excesivo. Se utiliza papel de lija de grano #80 - #120.
(3) CONFORMADO DE TODO EL PANEL
Con una lijadora orbital o de doble acción, recorte la forma del panel masillado. Deje la cantidad necesaria para el acabado final. Se utiliza papel de lija de grano #120 - #180.

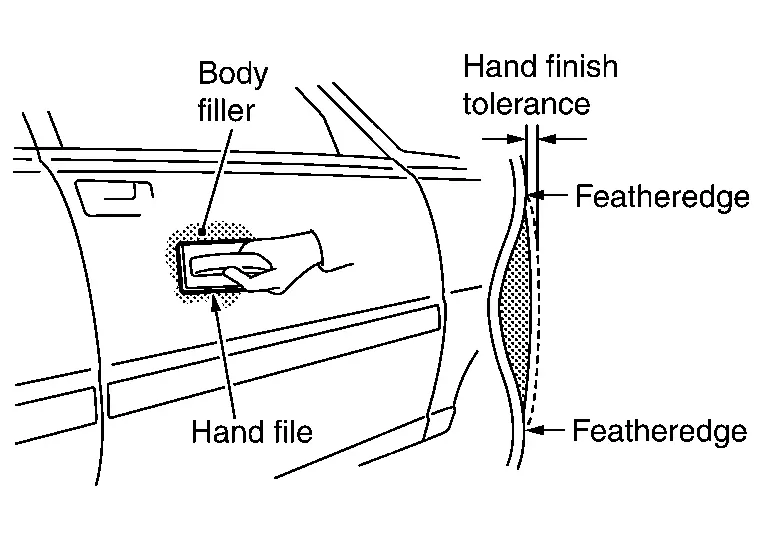
(4) ACABADO FINAL CON LIMA MANUAL
Con una lima manual, una lijadora orbital o de doble acción, alise y forme un borde degradado en la superficie de la masilla hasta que quede al ras con el panel circundante. Se utiliza papel de lija de grano #240 - #320.
Granos del papel de lija

Seleccione un papel de lija con un grano adecuado para la masilla utilizada. Las marcas de lijado producidas durante el lijado se eliminan con un lijado posterior.
CAMBIO A UN PAPEL DE LIJA DE OTRO GRANO
Las marcas de lijado que aparecen durante el lijado se lijan con un papel de lija de grano inmediatamente más fino. Al hacerlo, no lije con un papel de lija de dos o más grados más fino que el papel utilizado anteriormente.
| NG | : #80 ⇒ #180 ⇒ #320 ⇒ #400 |
*: Tenga en cuenta que, si se lija con un papel de lija de dos o más grados más fino que el último utilizado, eliminar las marcas de lijado profundas producidas con un papel más grueso, así como cualquier marca profunda restante, puede llevar más tiempo.
| OK | : #120 ⇒ #180 ⇒ #240 ⇒ #320 ⇒ #400 |
Potencia de lijado de la lijadora neumática
El diámetro (mostrado en la figura) de un círculo trazado por una parte de la lijadora de doble acción y de la lijadora orbital se denomina diámetro de órbita. Cuanto mayor sea la superficie mostrada con líneas diagonales, mayor es la potencia de lijado.
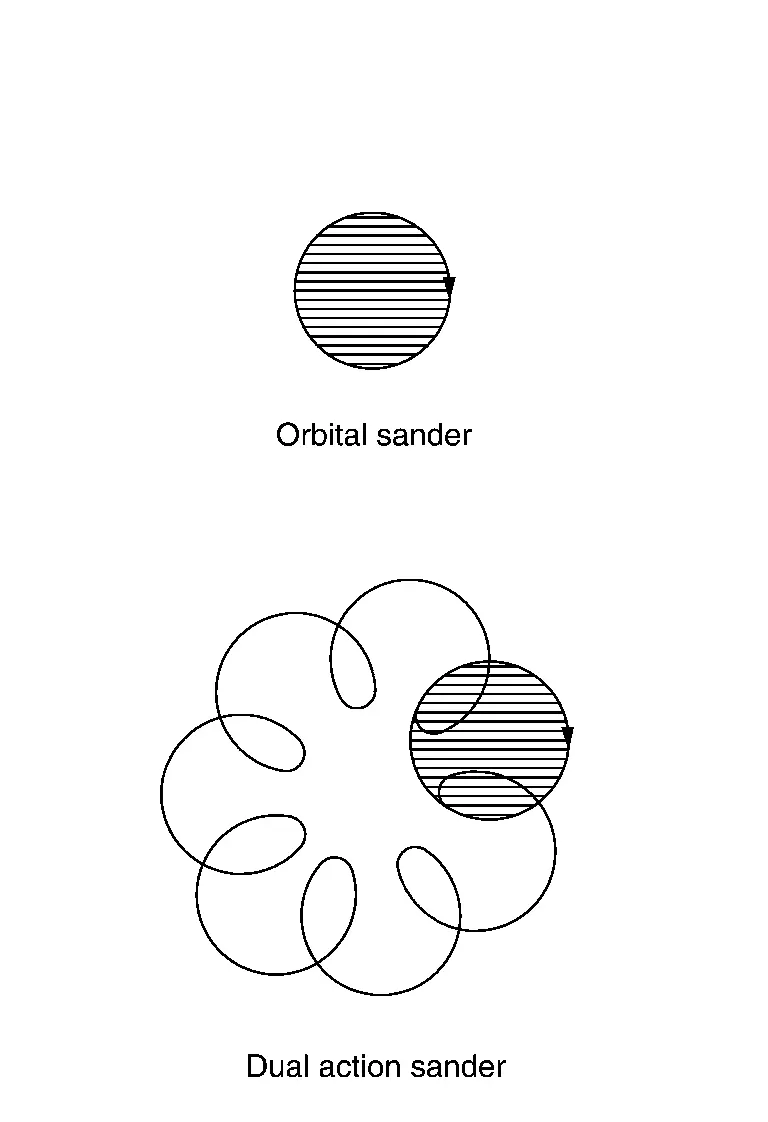
Cuando se requiere precisión de superficie, debe seleccionarse una lijadora con un diámetro de órbita menor. Cuando se requiere potencia de lijado, debe seleccionarse una lijadora con un diámetro de órbita mayor.
| Contenido del trabajo | Diámetro de órbita |
| Lijado de masilla | 7 mm - 10 mm (0.28 pulg - 0.39 pulg) |
| Lijado de imprimación de relleno | 4 mm - 5 mm (0.16 pulg - 0.20 pulg) |
| Desbaste de la superficie antes del acabado final | 3 mm - 4.5 mm (0.118 pulg - 0.177 pulg) |
Reparación de óxido y corrosión del Nissan Ariya SUV
Reparación de óxido y corrosión
El óxido en la chapa es el resultado de la reacción química del acero con el oxígeno del aire, a la que se denomina oxidación. Si este óxido no se trata, aumentará y, finalmente, corroerá y dañará la chapa. Si el vehículo Nissan Ariya se utiliza durante mucho tiempo en condiciones ambientales severas, pueden formarse óxido o corrosión en las superficies de la carrocería. Al reparar el óxido y la corrosión, es necesario evitar que el óxido se extienda desde la zona reparada.
Eliminación del óxido limitada a la superficie del panel de chapa
Lije la zona oxidada con una lijadora neumática o similar.
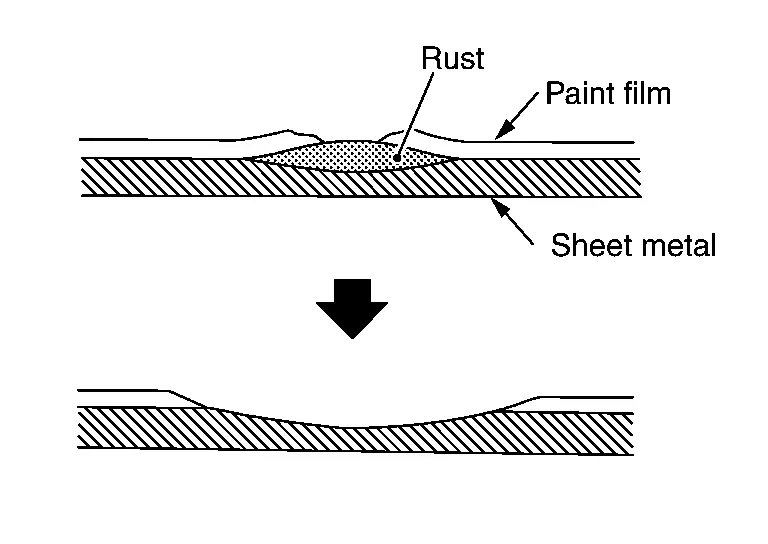
El óxido puede ser más extenso de lo que parece desde el exterior. Por ello, es necesario lijar la zona alrededor de la parte oxidada. Repare la zona rebajada con masilla de carrocería.
Reparación de panel corroído
(1) RELLENO CON FIBRA DE VIDRIO
(a) Elimine la zona corroída del panel con una lijadora neumática. Si la corrosión es grave, corte la parte afectada con un cincel o tijeras para chapa. Retire la pintura de las zonas adyacentes.

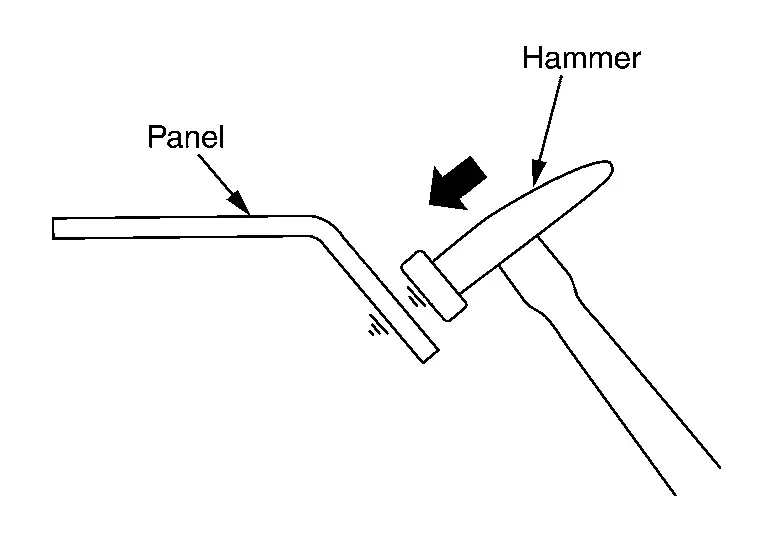
(b) Deforme hacia dentro la zona alrededor del orificio de reparación golpeando con un martillo y doblando el panel.
(c) Corte una pieza de tela de fibra de vidrio. La tela debe ser lo bastante grande para cubrir el orificio de reparación.
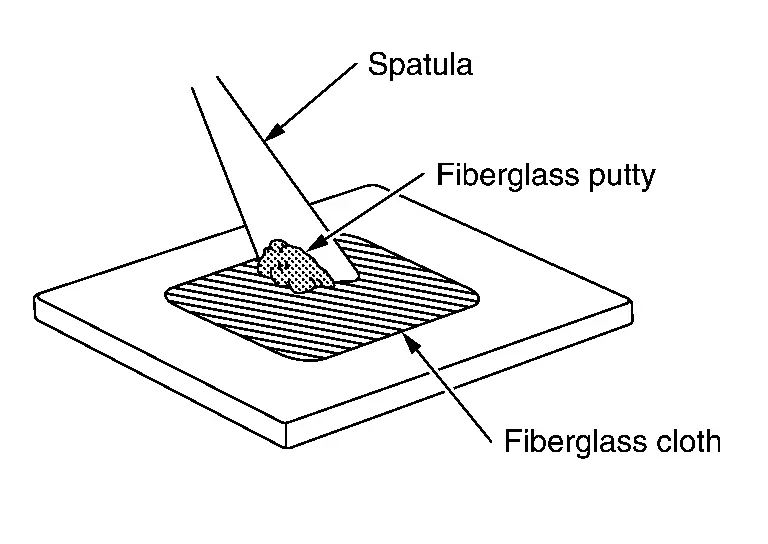
Aplique masilla de fibra de vidrio sobre la tela con una espátula hasta llenar la malla. Prepare la masilla de fibra de vidrio mezclando 100 partes de base con 2 a 3 partes de endurecedor.
(d) Aplique una capa fina de masilla de fibra de vidrio en el panel donde se va a fijar la pieza de tela de fibra de vidrio.

Aplique también masilla en el borde y en la parte posterior del orificio de reparación.
(e) Aplique la pieza de tela de fibra de vidrio sobre la zona circundante y la parte posterior del orificio de reparación.
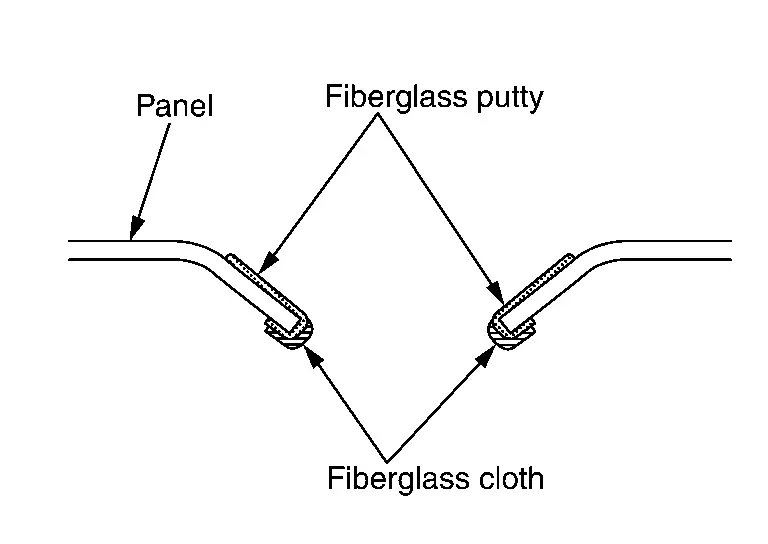
Esto es necesario para prevenir el óxido.
(f) Aplique la pieza de tela de fibra de vidrio preparada en el paso (c) anterior sobre el orificio de reparación. Presione el perímetro de la tela contra el panel para mejorar la adherencia. Si el orificio de reparación es grande y la tela se hunde en el centro, sujétela con cinta aplicada por detrás del panel.
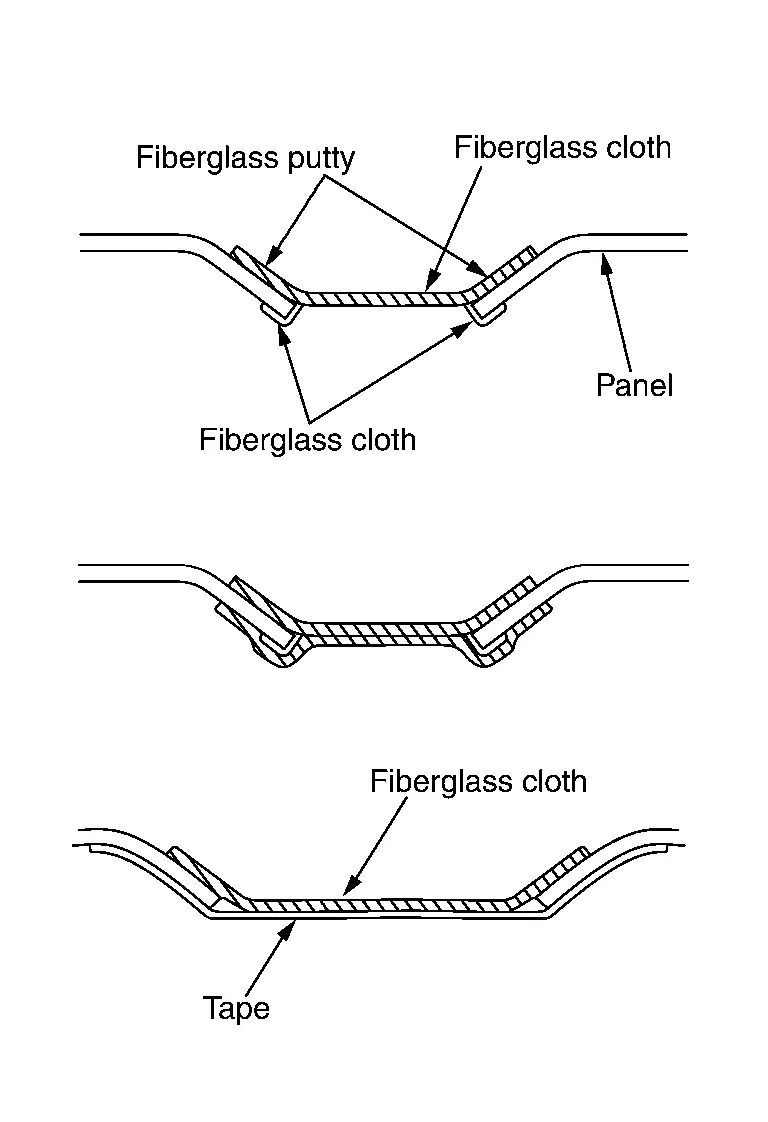
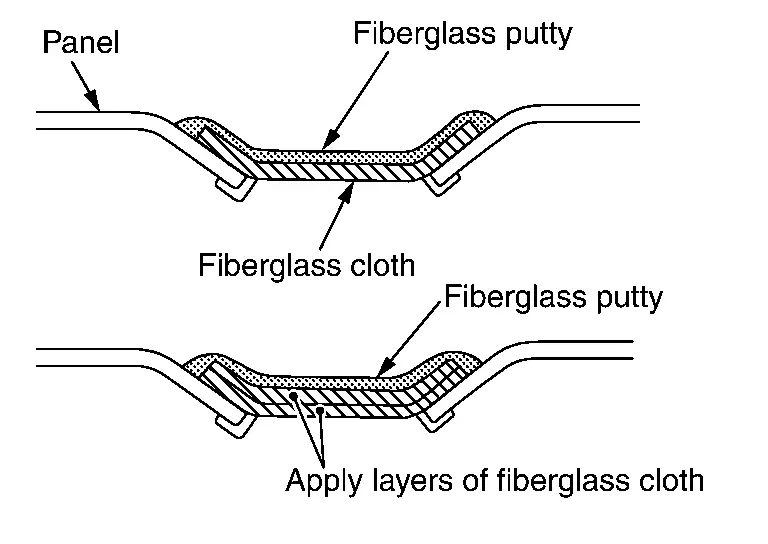
(g) Aplique la masilla de fibra de vidrio sobre la pieza de tela. La superficie de la masilla debe quedar por debajo de la superficie del panel circundante. Si la zona a reparar es profunda, utilice dos o más piezas de tela de fibra de vidrio. En ese caso, evite aplicar masilla de fibra de vidrio en capas gruesas, ya que se agrietará al secarse.
(h) Deje secar la masilla de fibra de vidrio y lije la superficie con una lijadora neumática. Después, empareje todo el panel con masilla de carrocería.
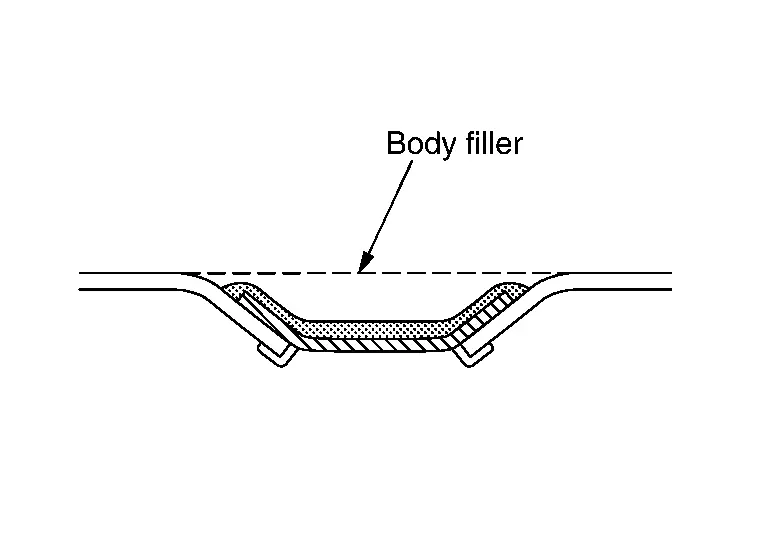
Al secar la masilla de fibra de vidrio por aire forzado, deje reposar la masilla durante aproximadamente 20 minutos. Después, caliente a una temperatura inferior a 60 °C. Debe evitarse el calentamiento rápido que cause el cambio de color de la masilla, ya que provocará grietas. La masilla de fibra de vidrio forma sopladuras con facilidad. Para terminar la superficie de la masilla de fibra de vidrio debe utilizarse masilla de carrocería.
(2) PARCHEADO
(a) Retire la zona corroída del panel.
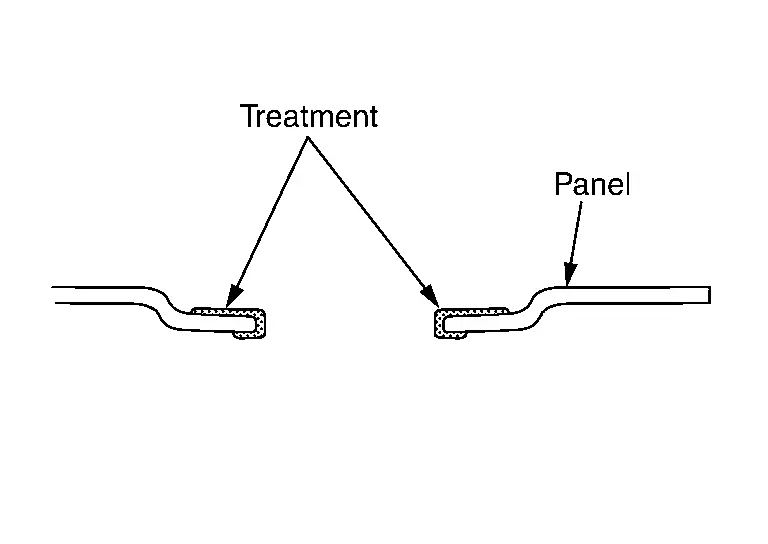
Retire la pintura del panel alrededor del orificio de reparación.
Haga una brida doblando el panel circundante con alicates y martillo, y luego aplique un tratamiento anticorrosivo (solución metálica).
(b) Con tijeras para chapa, corte un parche lo bastante grande para cubrir el orificio de reparación. Aplique el tratamiento anticorrosivo en la zona que se va a soldar. Se recomienda el uso de acero inoxidable para evitar el óxido. Si el orificio de reparación es grande, utilice un panel del mismo grosor que el original para conservar la resistencia original.
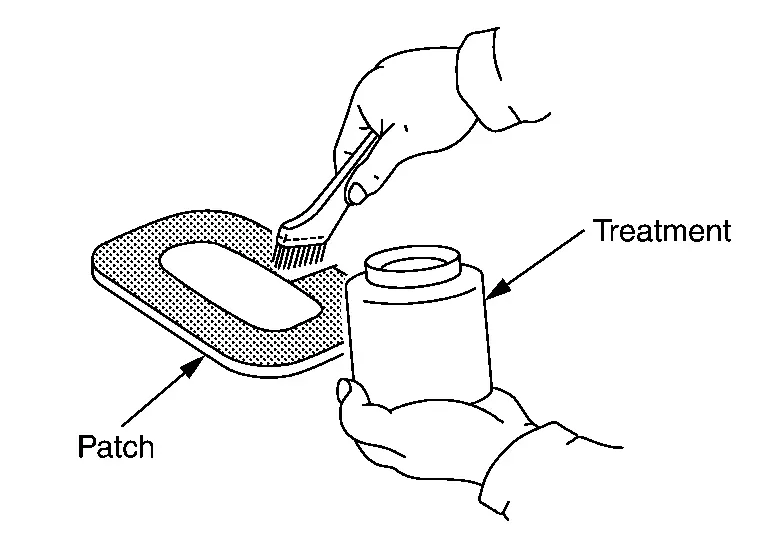
(c) Suelde el parche sobre el orificio de reparación. Si se utiliza acero inoxidable, emplee soldadura MAG o soldadura por puntos.
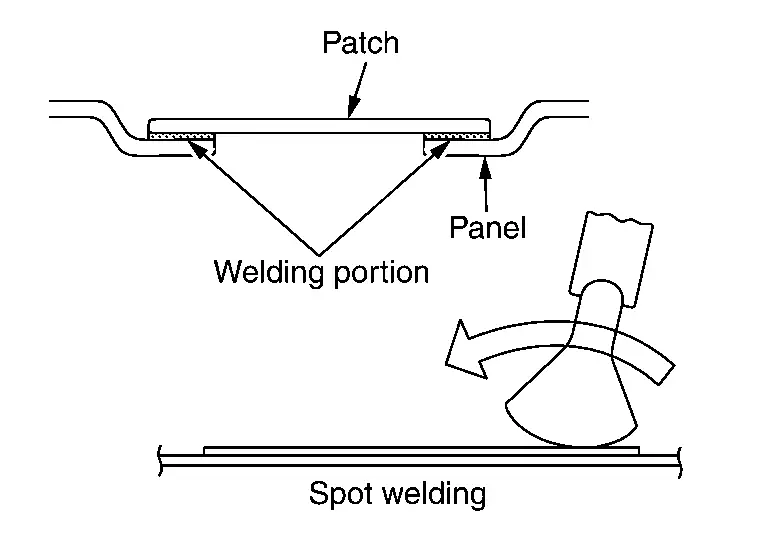
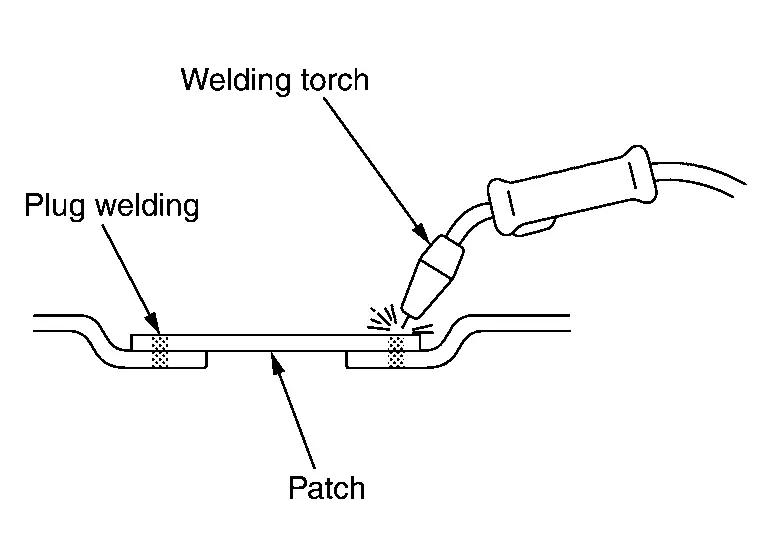
(d) Aplique masilla de carrocería en la zona reparada del panel.
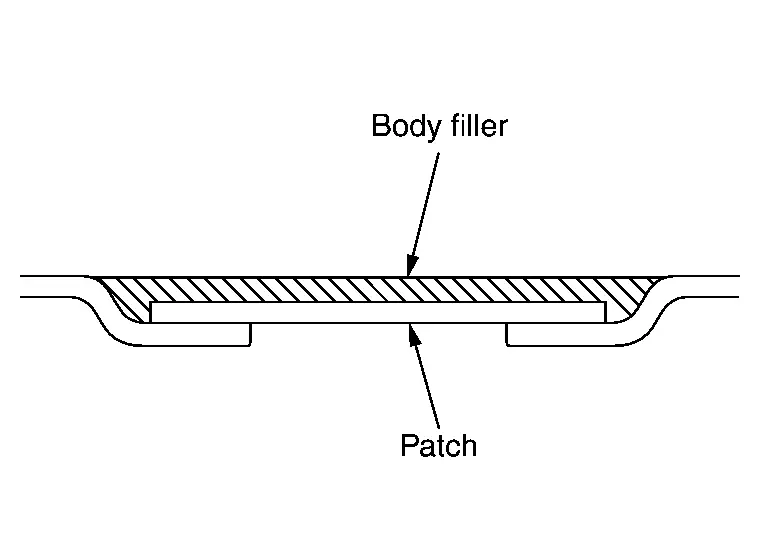
(e) Aplique el tratamiento anticorrosivo en la parte posterior del panel. Si es accesible por detrás, aplique un sellador en la unión entre el panel y el parche.

(f) Si no es accesible por detrás, aplique cera anticorrosiva a través de una abertura del panel interior o similar. También es importante aplicar el tratamiento anticorrosivo en otras zonas además de la reparada.