Karosserieschweißen und Sicherheitshinweise
- Überblick über das Schweißen
- Widerstandspunktschweißen
- MAG-Schweißen
Überblick über das Schweißen des Nissan Ariya SUV
Merkmale des Schweißens
Keine Einschränkungen bei der Form der Verbindung
Gewichtsreduzierung im Vergleich zur Verwendung von Schrauben oder Nieten
Hohe Festigkeit
Luft- und wasserdicht
Hohe Arbeitseffizienz
Einige Schweißverfahren erfordern höhere Schweißkenntnisse.
Die geschweißten Teile können nur durch Aufbrechen der Schweißnaht getrennt werden. (Ausgenommen beim Hartlöten)
Sicherheitsabschnitt
Die Arbeitsschutzvorschriften enthalten Bestimmungen zu Vorbeugemaßnahmen zur Vermeidung von Schäden und Unfällen. Da die Arbeitsschutzvorschriften länderspezifisch sind, enthält dieses Dokument nur allgemeine Informationen zu Arbeitssicherheit und Gesundheitsschutz beim Arbeiten mit Stahl.
Die allgemeinen, nicht werkstoffspezifischen Schutz- und Hygienemaßnahmen in der Werkstatt müssen stets eingehalten werden.
Schutzausrüstung
Die folgende Tabelle gibt einen Überblick über die allgemeine persönliche Schutzausrüstung für die Werkstoffbearbeitung:
| Schutzausrüstung | MAG-Schweißen | Punktschweißen | Schleifen / Schleifen & Trennen |
| Sicherheitsschuhe | X | X | X |
| Arbeitskleidung | X | X | X |
| Schutzbrille | X | X | |
| Schweißerhandschuhe | X | ||
| Allgemeine Schutzhandschuhe | X | X | |
| Allgemeine Schürze | |||
| Latexhandschuhe | |||
| Feinstaubmaske | X | ||
| Atemschutz mit Filter* | |||
| Gehörschutz | X | ||
| Schweißschürze, für Schweißarbeiten geeignete Kleidung | X | X | |
| Schweißschild, Schweißhelm | X |
*nur bei unzureichender Belüftung
Die aktuellen Richtlinien und Hinweise im Werkstattinformationssystem ISTA müssen stets beachtet werden. Zusätzlich zur allgemeinen Schutzausrüstung sind gegebenenfalls auch landesspezifische Vorschriften einzuhalten.
Arbeitsbereich
Ein sicheres und qualitativ hochwertiges Arbeitsumfeld erfordert Sauberkeit und Ordnung. Bei der Bearbeitung von Stahlbauteilen muss der Arbeitende stets nicht nur sich selbst absichern, sondern auch sicherstellen, dass andere Arbeitsplätze und Mitarbeiter nicht gefährdet werden.
| Schutzausrüstung | MAG-Schweißen | Punktschweißen | Schleifen / Schleifen & Trennen | Kleben |
| Trennwände, Schutzvorhänge | X | X | X | |
| Schweißrauchabsaugung | X |
Bei Arbeiten mit erhöhter Brandgefahr, zum Beispiel beim MAG-Schweißen, muss stets ein Feuerlöscher griffbereit sein.
Die aktuellen Richtlinien und Hinweise im Werkstattinformationssystem ISTA müssen stets beachtet werden. Zusätzlich zu den allgemeinen Schutzmaßnahmen für den Arbeitsbereich sind gegebenenfalls auch landesspezifische Vorschriften einzuhalten.
Werkzeuge
Die allgemeinen und landesspezifischen Sicherheitsvorschriften für die Arbeit mit Werkzeugen zur Metallbearbeitung müssen eingehalten werden.
Die allgemeinen Sicherheitsvorschriften lauten:
Werkzeuge nicht mit Druckluft reinigen.
Keine Schleifmittel verwenden, die bereits zur Bearbeitung von Aluminium eingesetzt wurden.
Werkzeuge für die Stahlbearbeitung und die Aluminiumbearbeitung stets getrennt aufbewahren.
Umwelt
Die ordnungsgemäße Entsorgung und das Recycling von Werkstoffen sind im Umweltschutzgesetz beschrieben. Die Gesetze dienen dem Schutz der natürlichen Ressourcen und dem Erhalt der Umwelt. Die Umweltschutzgesetze werden marktspezifisch geregelt.
Recycling
Altmetalle von Fahrzeugen sind weitgehend recycelbar. Der Stahl wird dem Stahlherstellungsprozess wieder zugeführt.
Zur Trennung der verschiedenen Werkstoffe in der Karosserie wird die Karosserie zu einem Paket verdichtet und zerkleinert. Das zerkleinerte Material wird in Eisenmetalle, Nichteisenmetalle und sonstige Werkstoffe getrennt. Dies erfolgt im Schwimm-Sink-Verfahren anhand ihrer unterschiedlichen Dichte.
Schweißen der Fahrzeugkarosserie
Die Fahrzeugkarosserie wird durch Schweißen von 0,6 mm bis 1,4 mm (0,024 in bis 0,055 in) dickem Stahlblech gefertigt. Punktschweißen ist hinsichtlich Kosten, Qualität und Arbeitseffizienz am besten geeignet. In der Fahrzeugproduktion wird das Punktschweißen weitgehend eingesetzt, mit Ausnahme einiger Sonderbereiche, in denen dieses Verfahren nicht angewendet werden kann. Heute wird das Punktschweißen überwiegend von Robotern ausgeführt.
Neben dem Punktschweißen wird auch das MAG-Löten eingesetzt.
Weichlöten wird in der Fahrzeugproduktion nicht eingesetzt.
Die Schweißverfahren in der Fahrzeugmontagelinie sind nachfolgend dargestellt.
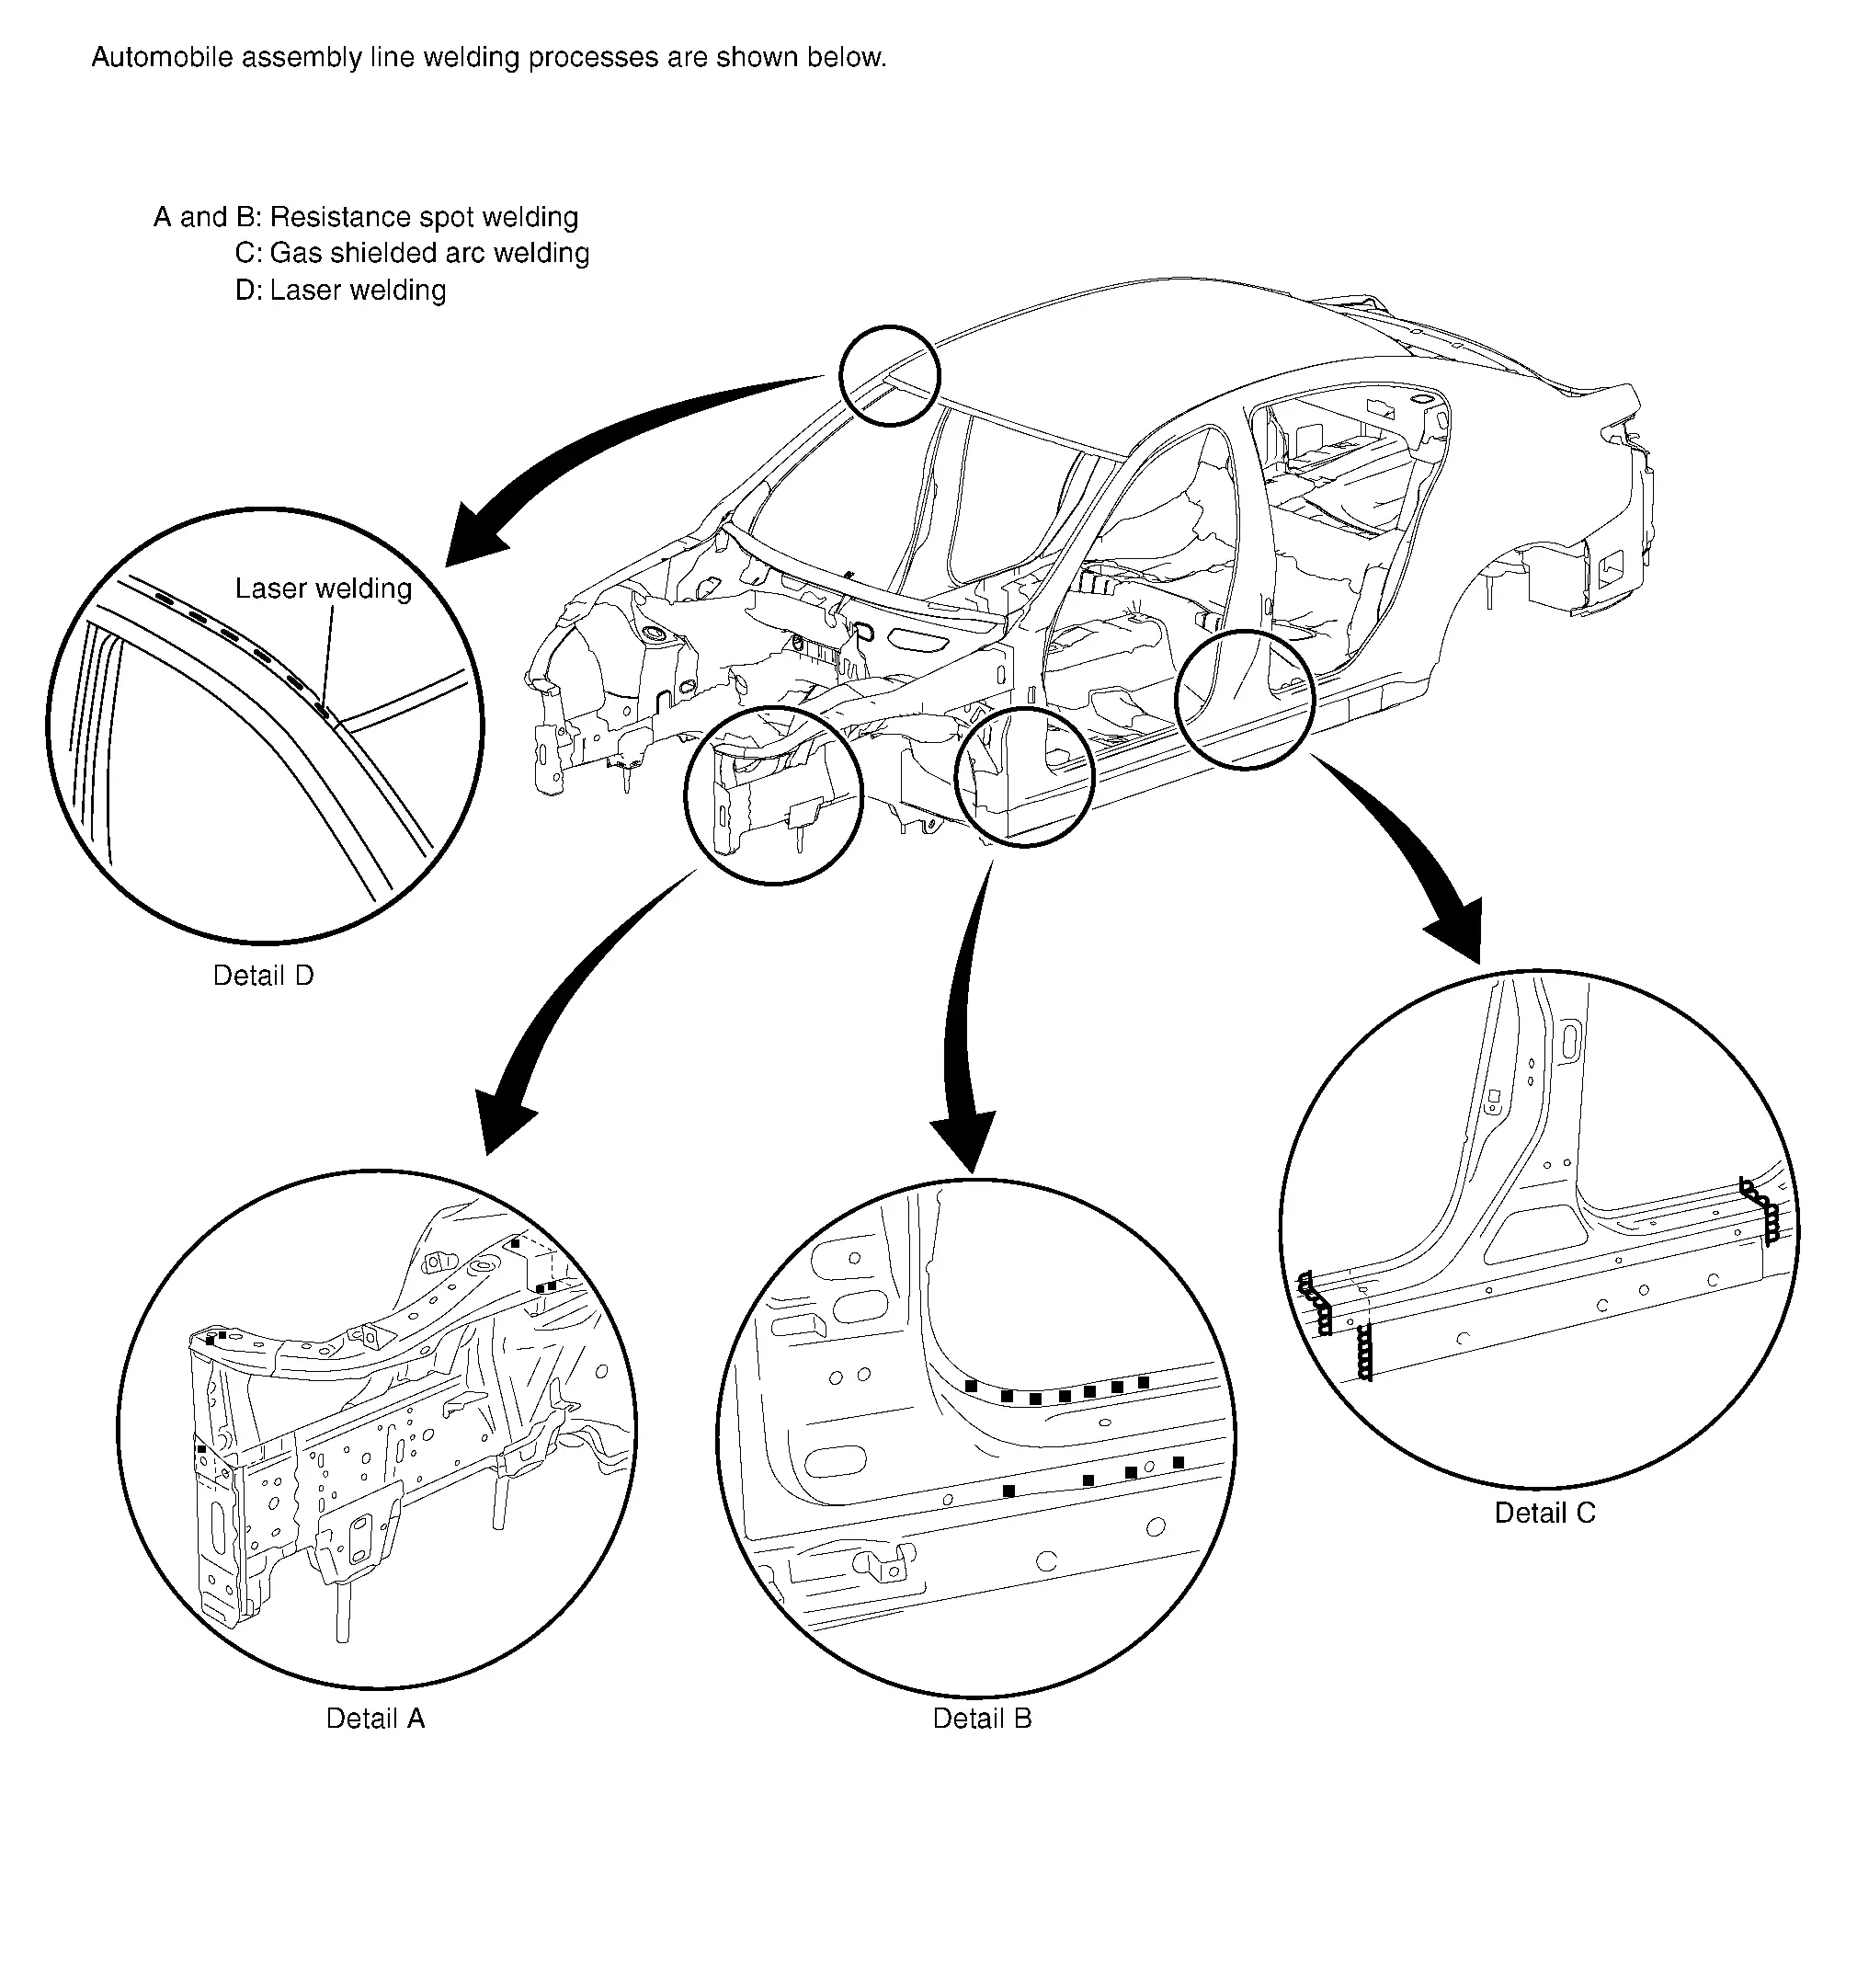
Elektrisches Widerstandspunktschweißen Nissan Ariya
Prinzip des Punktschweißens
Das Widerstandspunktschweißen ist eine Form des elektrischen Widerstandsschweißens. Es zählt zum Pressschweißen. Zwei oder drei Bleche werden übereinandergelegt und zusammengedrückt, und durch die Berührungsflächen wird Strom geleitet. Durch den Stromfluss schmelzen die Metalle an den Berührungsflächen aufgrund der Joule’schen Wärme und werden durch den Druck miteinander verbunden.
Merkmale des Punktschweißens
Kurze Schweißzeit und hohe Effizienz im Vergleich zu anderen Schweißverfahren
Geringe thermische Belastung durch partielle Erwärmung
Keine Nachbearbeitung der Schweißstelle erforderlich
Geringere Rostbildung im Vergleich zu anderen Schweißverfahren durch den Einsatz leitfähiger Dichtstoffe
Keine großen Schweißerfahrungen erforderlich. Unabhängig vom Können des Werkers wird eine gleichmäßige Schweißfestigkeit erreicht
Zur Erzeugung hoher Stromstärken ist ein schweres Schweißgerät erforderlich
Am besten geeignet zum Schweißen dünner Bleche
Der Zustand der Schweißstelle ist von außen schwer zu prüfen
Lack muss von den zu schweißenden Flächen entfernt werden
Aufbau des Punktschweißgeräts
Das Punktschweißgerät besteht aus einer Transformatoreinheit, die die für das Schweißen erforderliche Spannung und Stromstärke liefert, einer Zeitsteuerung, die die Stromflussdauer steuert, und einer Schweißzange.
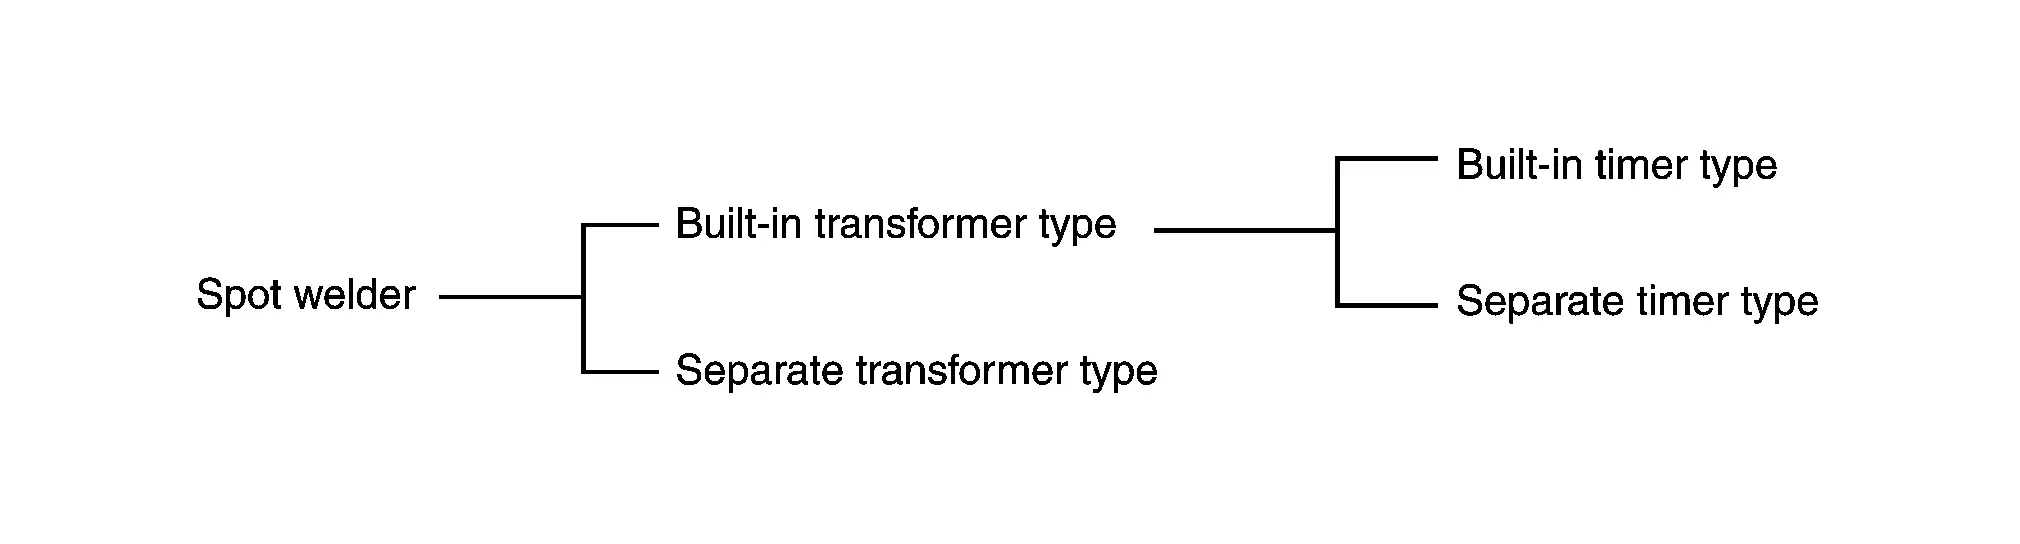
Der separate Transformatortyp umfasst einen Multifunktionstyp zum Schweißen von Bolzen und Scheiben.
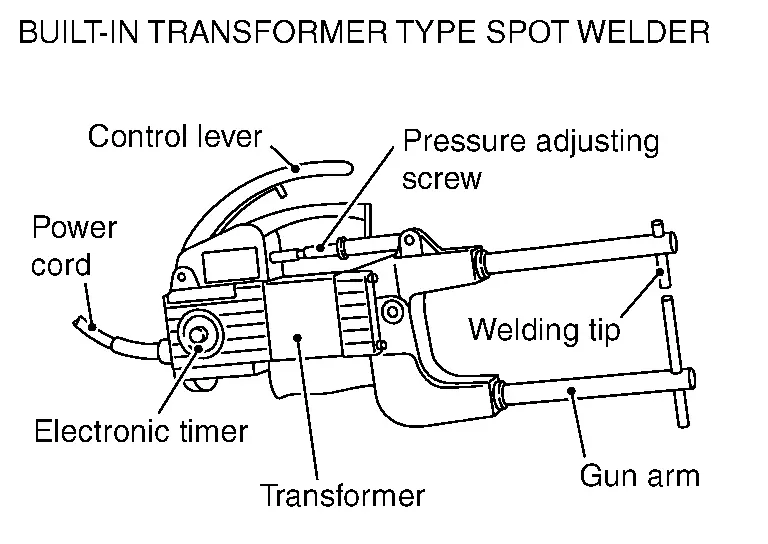 |
 |
Kühlverfahren
Luftkühlung: Zwangsluftkühlung mit Lüfter
Wasserkühlung: Kühlung durch Umwälzen von Wasser
Punktschweißzange
(1) BAUARTEN DER SPANNVORRICHTUNG
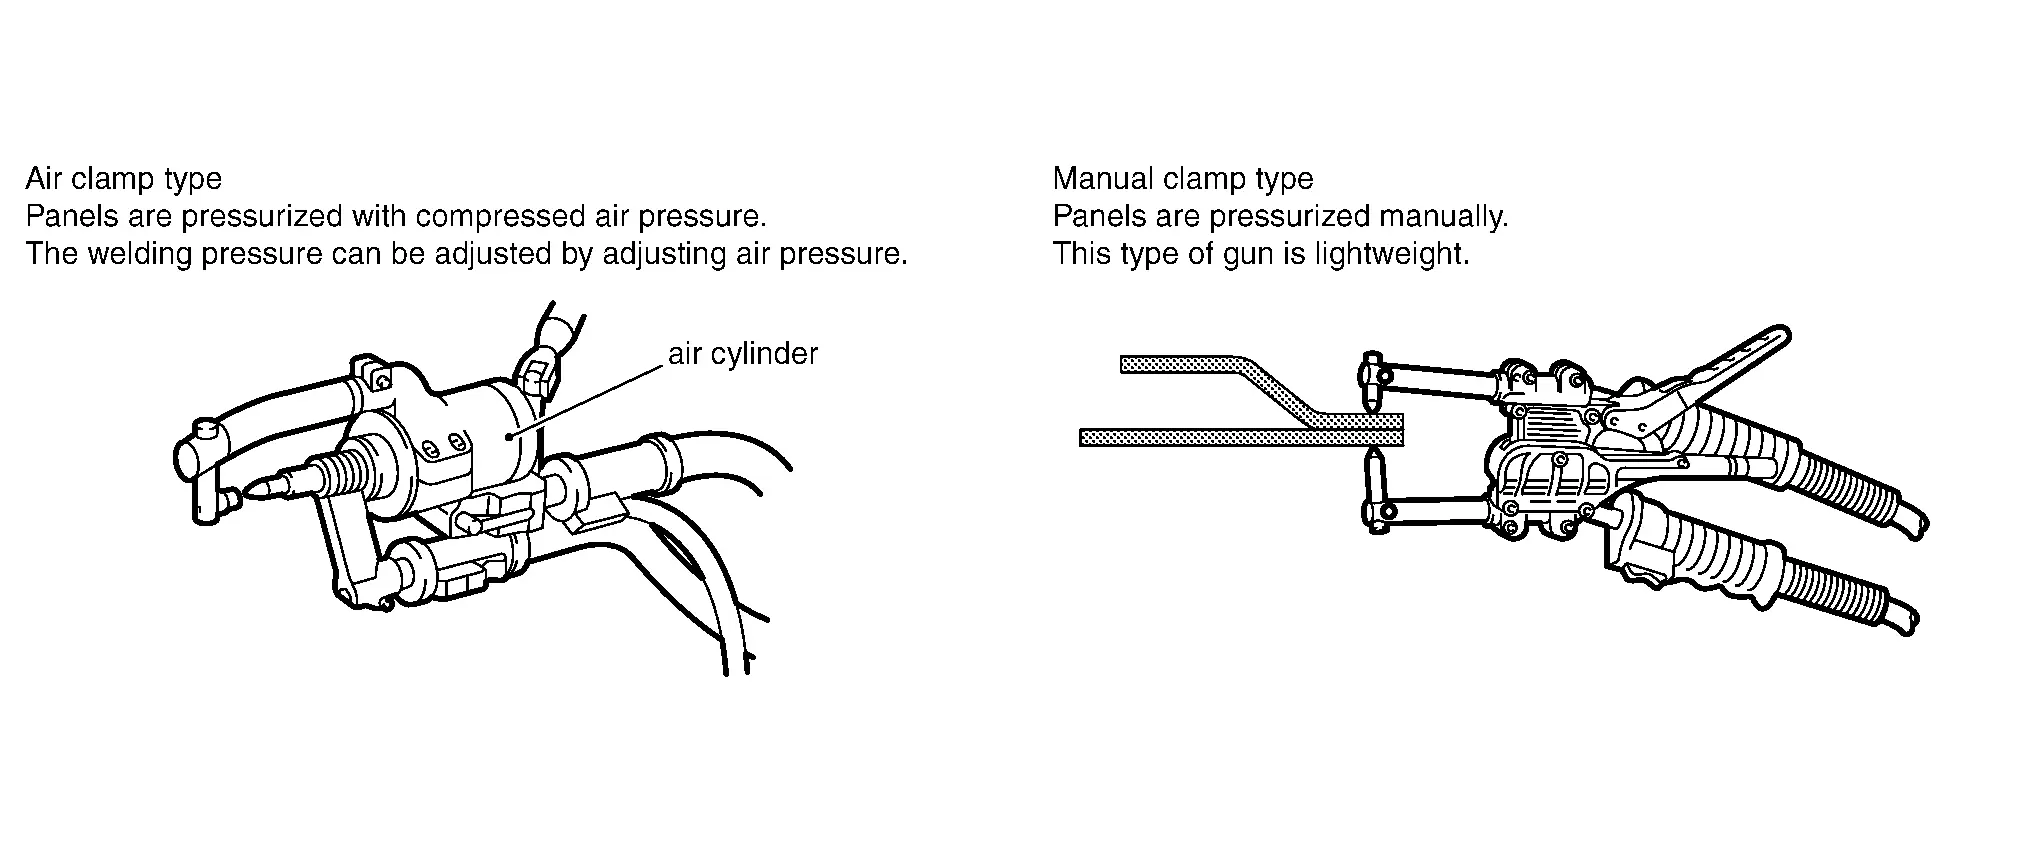
(2) ANSATZARM
Beim Punktschweißen müssen 2 oder 3 zu verschweißende Bleche direkt an den Elektroden eingespannt werden. Daher besteht der Nachteil des Punktschweißens darin, dass es Stellen gibt, an denen nicht geschweißt werden kann.
Um diese Schwäche auszugleichen, wurden verschiedene Ausführungen von Ansatzarmen entwickelt.
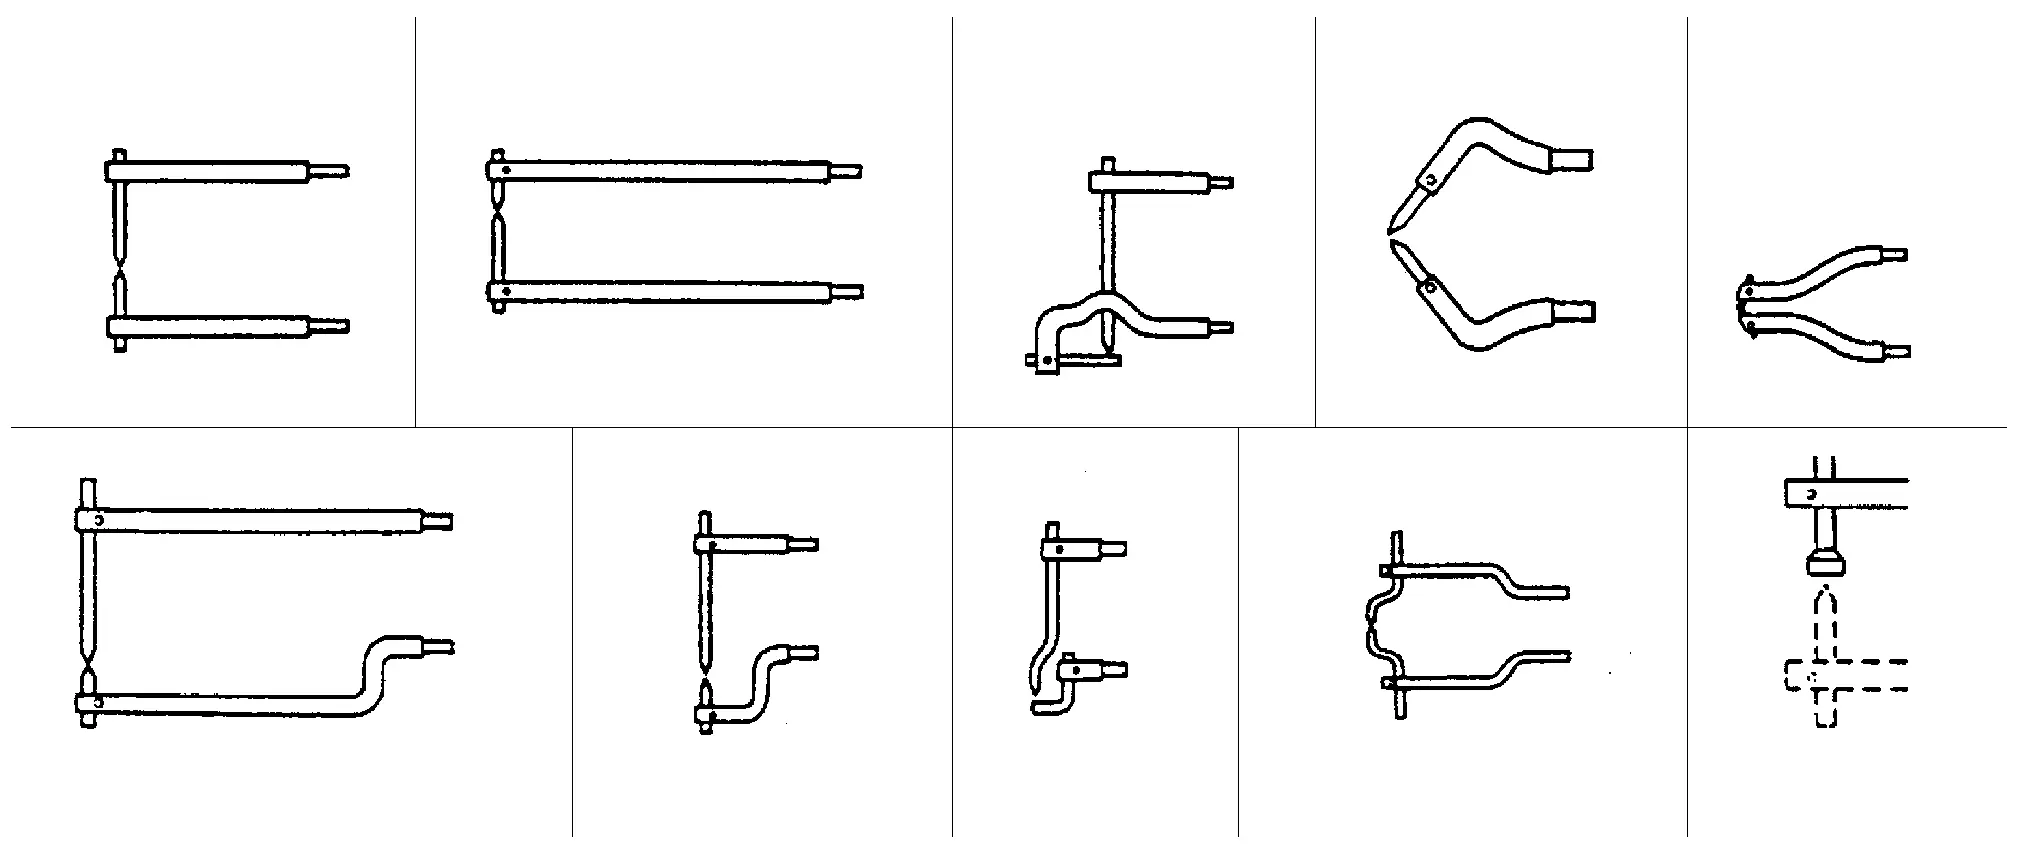
(3) AUFHÄNGEEINHEIT
Das Gewicht von Zangen, Armen und Kabeln wurde reduziert, um die Belastung der Werker zu minimieren.
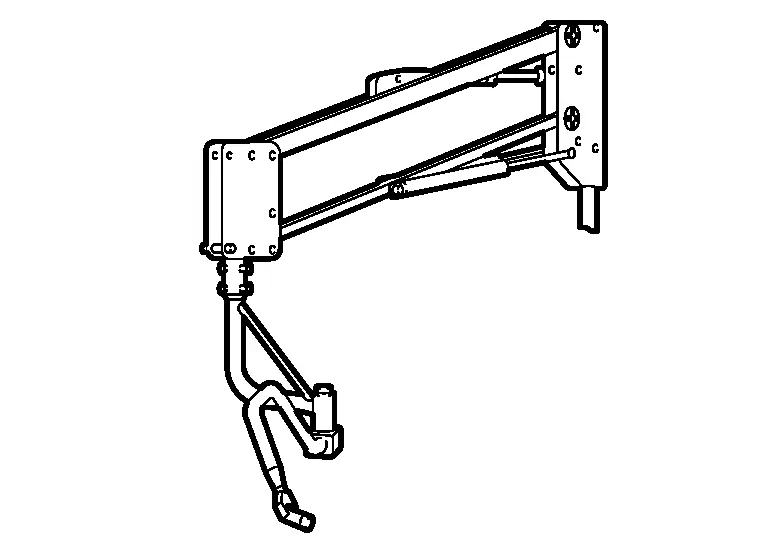
Je nach Gerätetyp kann das Kabel einfach aufgehängt oder die Zange mithilfe eines Zylinders gehalten werden.
Multifunktions-Punktschweißgerät
Neben der üblichen Punktschweißfunktion kann Blech mit dem Gleithammer gezogen werden.
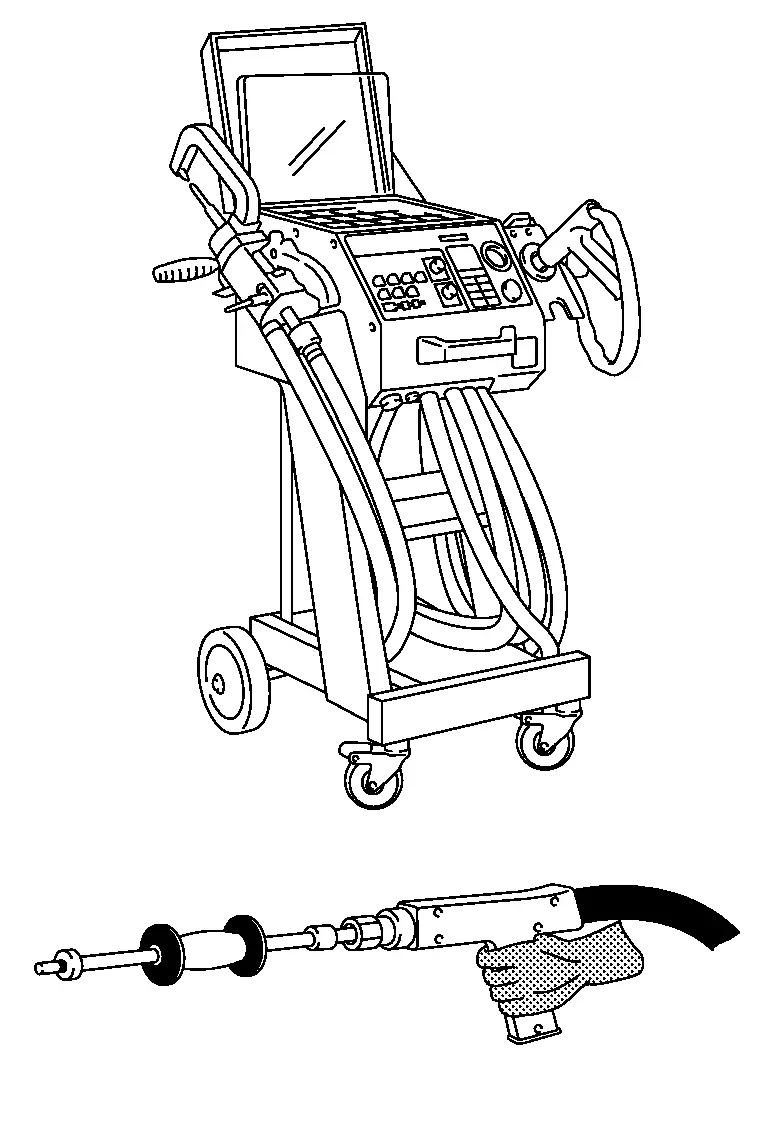
Hauptfunktionen:
Beidseitiges Punktschweißen
Einseitiges Punktschweißen (Vorheftschweißen)
Punkthammerschweißen
Muttern- und Bolzenschweißen
Carbon-Schrumpfen
Kontaktschrumpfung
Scheiben- und Bolzenschweißen
Ablauf des Punktschweißens
Das Punktschweißen besteht aus drei Phasen: „Anpressen“, „Stromfluss“ und „Nachhalten“.
(1) ANPRESSEN
Die Schweißstellen der überlappenden Bleche werden mit der Elektrodenspitze angepresst, damit sie dicht aufeinanderliegen.
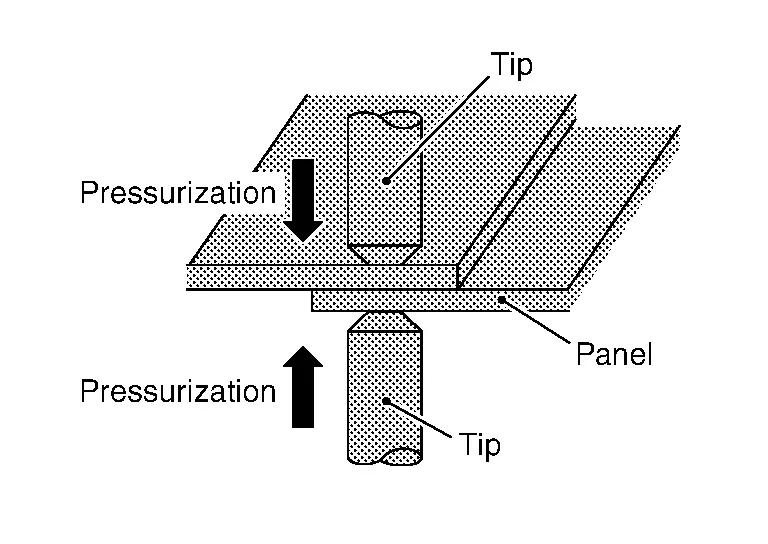
Liegen die Bleche dicht aufeinander, kann der Strom konzentriert fließen.
(2) STROMFLUSS
Bei angepressten Blechen wird ein hoher Strom angelegt.
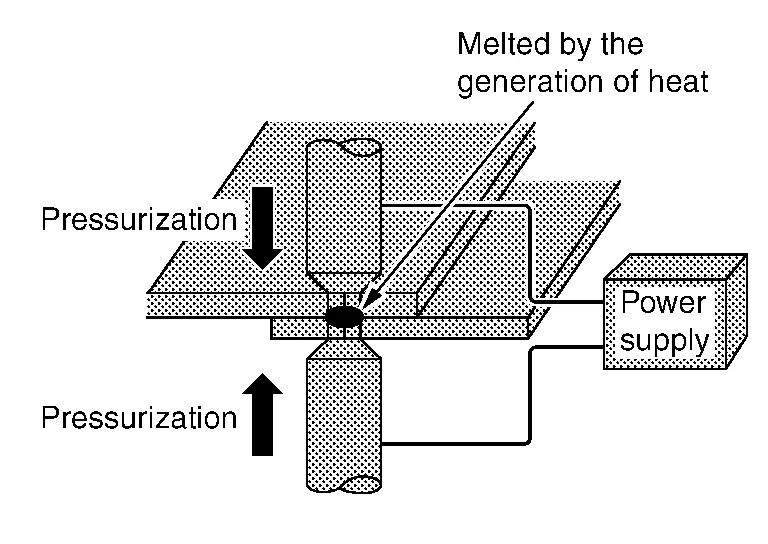
An den Berührungsflächen der Bleche entsteht Joule’sche Wärme, und die Temperatur steigt stark an.
Die Berührungsflächen der Bleche werden durch den Schweißdruck aufgeschmolzen und miteinander verschweißt.
(3) NACHHALTEN
Auch nach dem Abschalten des Stroms bleibt der Druck erhalten, bis die Schweißstelle abgekühlt ist.
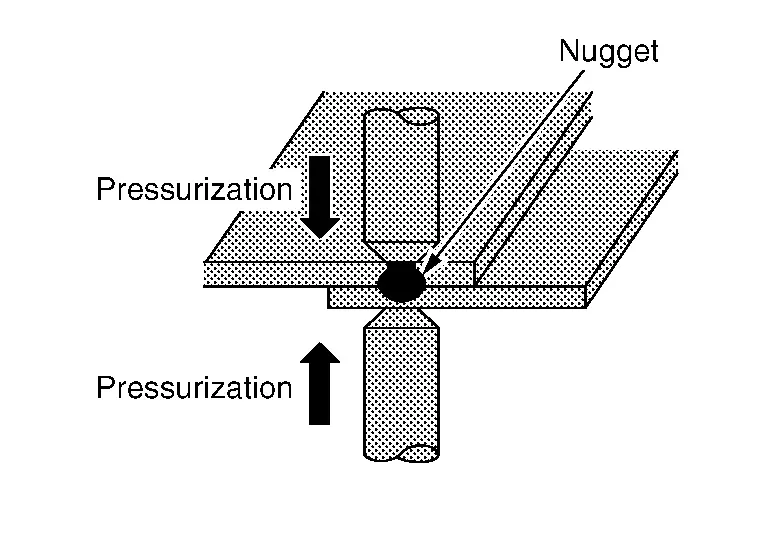
Durch den Druck wird das Nugget feinkörnig, wodurch sich die mechanischen Eigenschaften verbessern.
Die Phase Nachhalten darf daher nicht ausgelassen werden.
Zustand des Blechs
Vor Beginn das Blech gründlich prüfen und notwendige Korrekturen vornehmen.
(1) SPALT ZWISCHEN DEN SCHWEISSFLÄCHEN
Spalte zwischen den zu schweißenden Flächen führen zu schlechtem Stromfluss. Auch wenn ohne Beseitigung des Spalts geschweißt werden könnte, wäre die Schweißfläche kleiner und die Festigkeit schlechter.
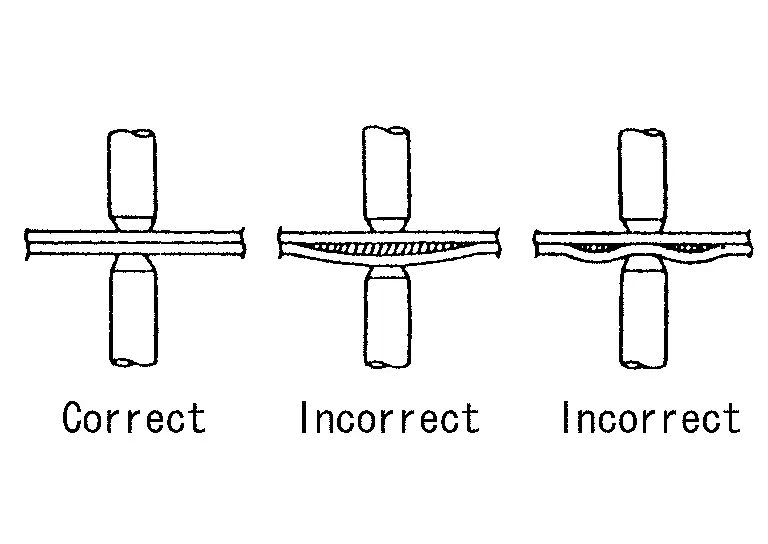
Die beiden Flächen glätten, um Spalte zu beseitigen, und vor dem Schweißen fest einspannen.
Beurteilung der Punktschweißstellen
Bevor Karosseriebauteile tatsächlich gefügt werden, ist sicherzustellen, dass jede zu verbindende Schweißfläche die Festigkeitsanforderungen erfüllt und für die daraus resultierende Unfallsicherheit ausreichend ist. Dazu können Probeschweißungen an nicht benötigten Abschnitten des Ersatzteils durchgeführt werden. Die Ergebnisse können bei Bedarf auch zur Feinjustierung des Punktschweißgeräts verwendet werden.
| Schweißung | Merkmal | Erläuterung |
 |
Schweißpunkt in Ordnung | |
 |
Schweißeindringung zu tief, Wärmeeinflusszone zu groß | Übermäßige Wärmeentwicklung durch erhöhten Schweißstrom oder zu lange Schweißzeit. |
 |
Verformte Kontaktstelle | Verschmutzte Elektrodenspitze. Die dadurch verfälschte Widerstandsmessung führt zu falschen Schweißparametern und damit zu verminderter Verbindungsfestigkeit. |
 |
Oberflächenschäden | Übermäßiger Übergangswiderstand durch zu geringen Elektrodenanpressdruck. |
Zusätzlich zur optischen Beurteilung der Schweißpunkte muss auch ein Abschältest durchgeführt werden. Dazu werden die zuvor punktgeschweißten Bleche durch Abschälen getrennt. Bei diesem Test muss der Schweißpunkt vollständig aus einem der beiden Bleche herausgerissen werden. Der Nugget muss einen bestimmten Mindestdurchmesser aufweisen.
Ø Nugget > 4 x √ Blechdicke (dünnstes Blech der Verbindung). Einen ungefähren Wert für den Durchmesser beim Abschältest entnehmen Sie der folgenden Tabelle.
| Blechdicke in mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Durchmesser des Nuggets in mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) ZU SCHWEISSENDE BLECHOBERFLÄCHEN
Farbe, Rost, Staub oder sonstige Verunreinigungen auf den zu schweißenden Blechoberflächen führen zu unzureichendem Stromfluss und schlechten Ergebnissen.
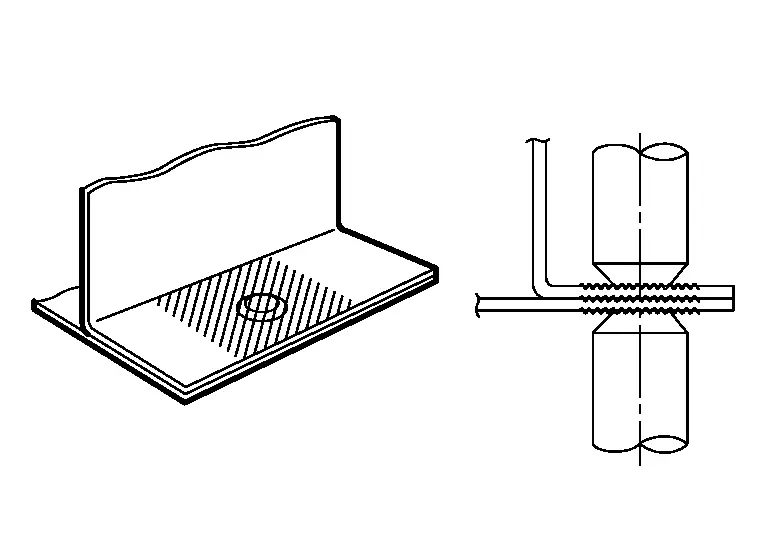
Solche Fremdstoffe durch Schleifen oder Abwischen von den zu schweißenden Flächen entfernen.
(3) KORROSION VERHINDERT EIN ORDNUNGSGEMÄSSES SCHWEISSEN DER BLECHOBERFLÄCHEN.
Die zu schweißenden Flächen mit einem Korrosionsschutzmittel mit hoher Leitfähigkeit beschichten.
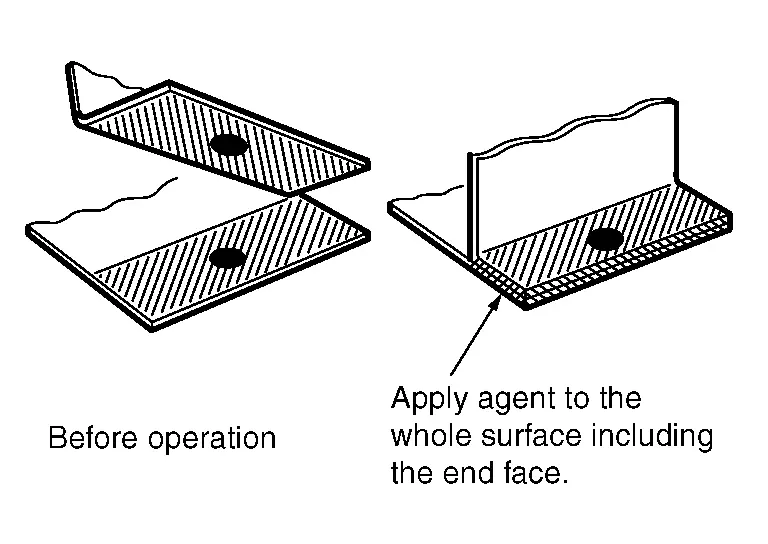
Wichtig ist, das Mittel gleichmäßig auf das Blech einschließlich der Stirnfläche aufzutragen.
Das Punktschweißen muss durchgeführt werden, bevor das Korrosionsschutzmittel trocknet, da das Mittel in der Regel eine geringe Leitfähigkeit besitzt.
Da das feuchte Mittel durch den Schweißdruck aus der Schweißstelle verdrängt werden kann, wird durch die hohe Leitfähigkeit eine gute Punktschweißqualität erreicht.
Vorsichtsmaßnahmen beim Punktschweißen
(1) AUSWAHL DES PUNKTSCHWEISSGERÄTS
Wenn möglich, das direkte Schweißverfahren anwenden.
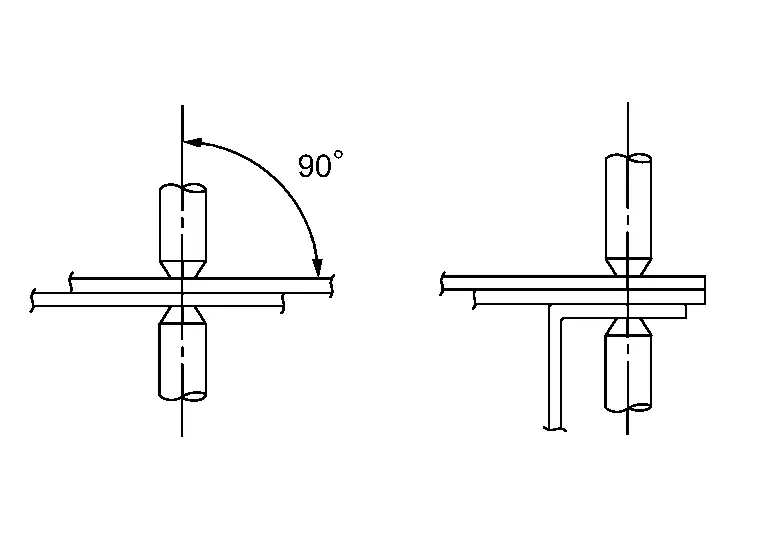
(Wenn das direkte Schweißen nicht angewendet werden kann, MAG-Lochschweißen verwenden.)
(2) ANSETZEN DER ELEKTRODENSPITZEN
Die Elektroden rechtwinklig zum Blech ansetzen. Werden sie nicht richtig angesetzt, ist die Stromdichte gering, was zu schlechter Schweißfestigkeit führt.
(3) ANZAHL DER PUNKTSCHWEISSSTELLEN
In der Regel ist die Leistung von Punktschweißgeräten in Werkstätten geringer als die von Werksschweißgeräten. Daher sollte die Anzahl der Punktschweißstellen um 20 % bis 30 % gegenüber der im Karosserie-Reparaturleitfaden angegebenen Anzahl erhöht werden.
(4) SCHWEISSEN AN ECKEN
Gebogene Ecken nicht schweißen. Das Schweißen dieser Stellen führt zu Spannungskonzentrationen, die Risse verursachen.
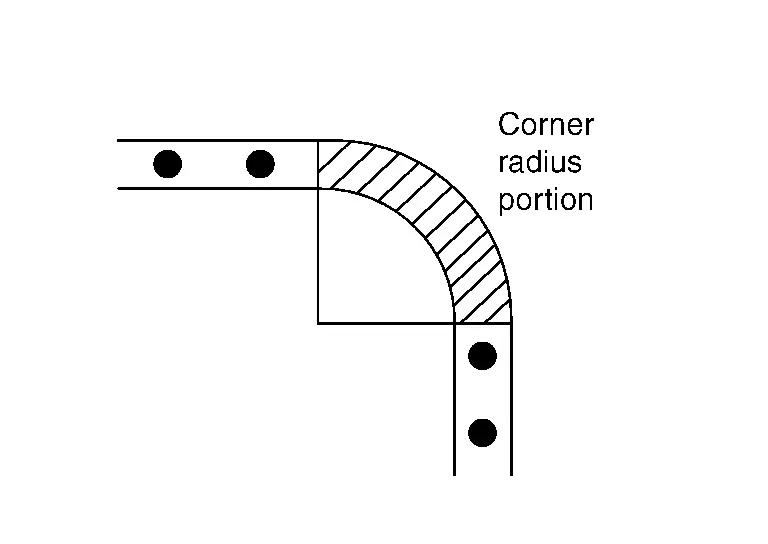
Beispiele:
Obere Ecke der vorderen und mittleren Säule
Vorderer oberer Bereich des hinteren Kotflügels
Eckbereich der vorderen und hinteren Fenster
(5) MINDESTPUNKTABSTAND
Der Mindestpunktabstand richtet sich nach der Dicke der zu schweißenden Bleche. In der Regel die Werte der folgenden Tabelle einhalten.
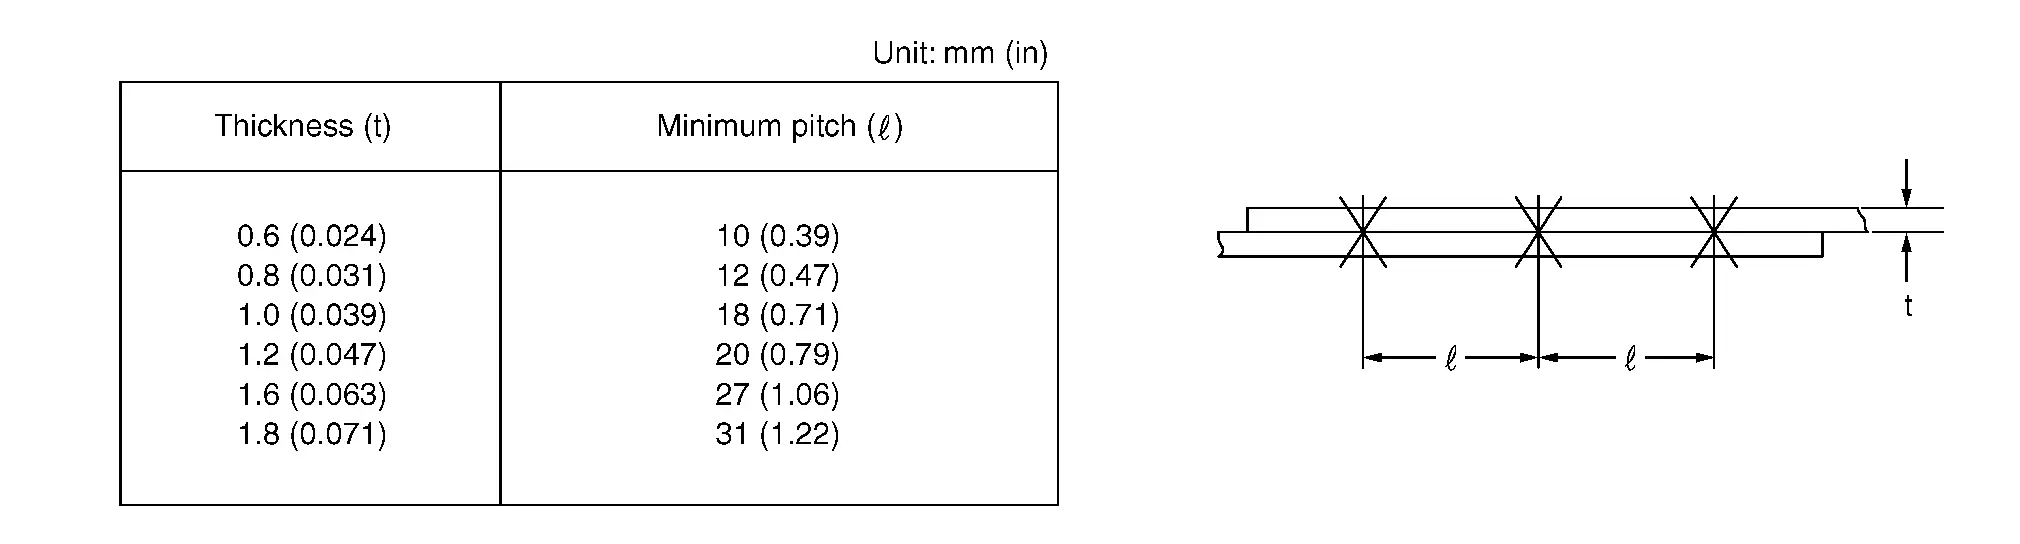
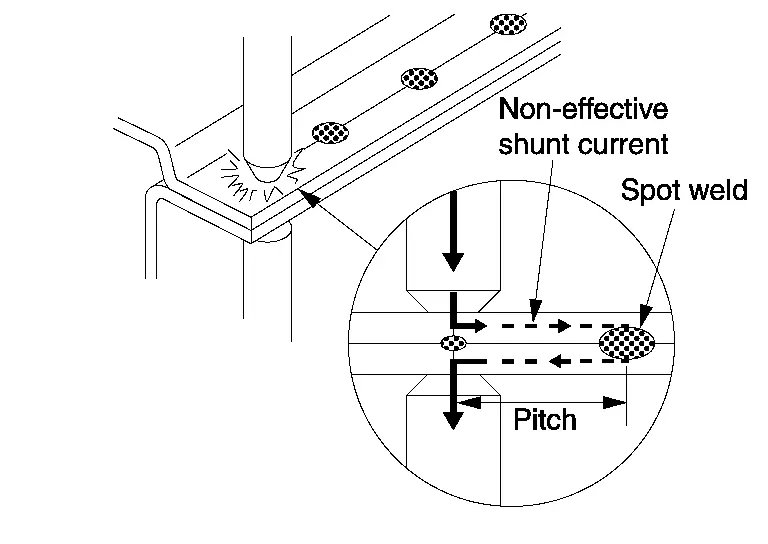
Das Schweißen über bereits geschweißte Bereiche vermeiden.
Da die punktgeschweißte Stelle härter und dünner wird, sollte möglichst an einer anderen Stelle geschweißt werden.
 |
Alte Punktpositionen |
 |
Neue Punktpositionen |

(6) MINDESTÜBERLAPPUNG DER BLECHE
Die folgenden Werte für die Überlappungslänge der Bleche einhalten. Eine zu kurze Überlappung führt zu verminderter Festigkeit und zu verzogenem Blech.
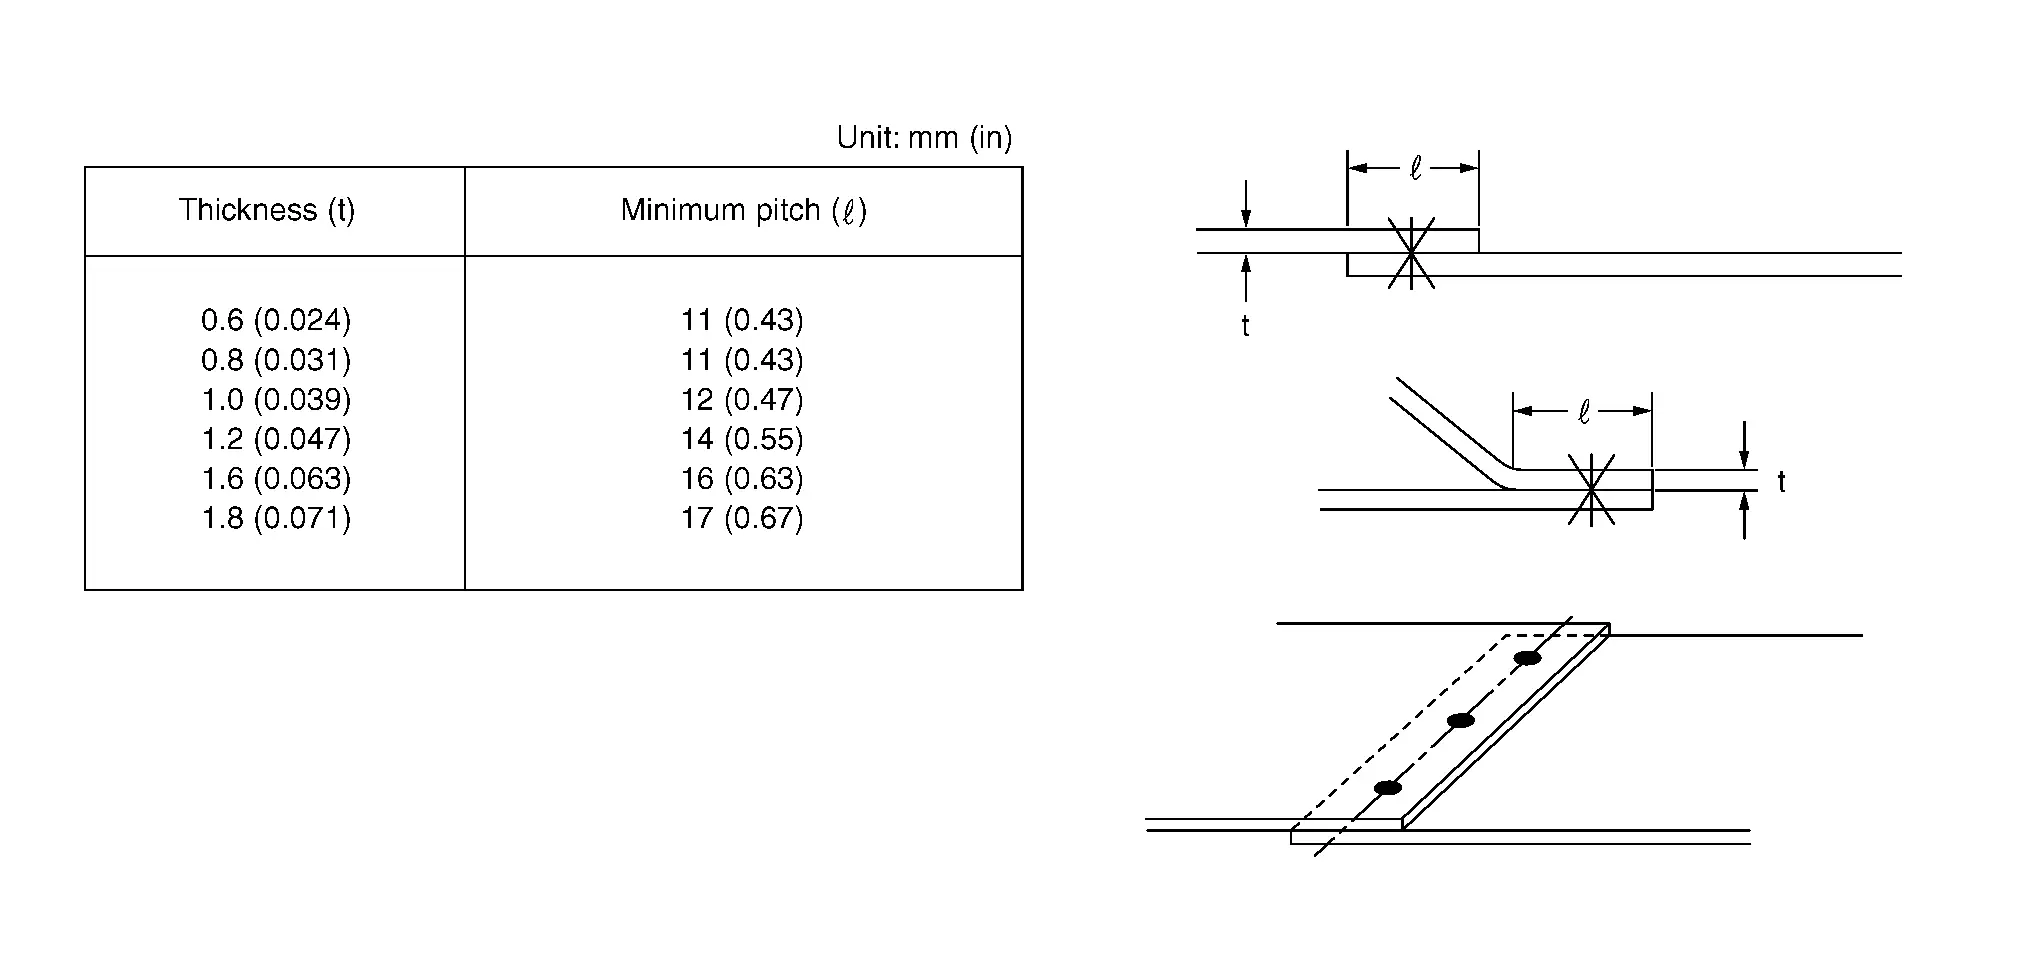
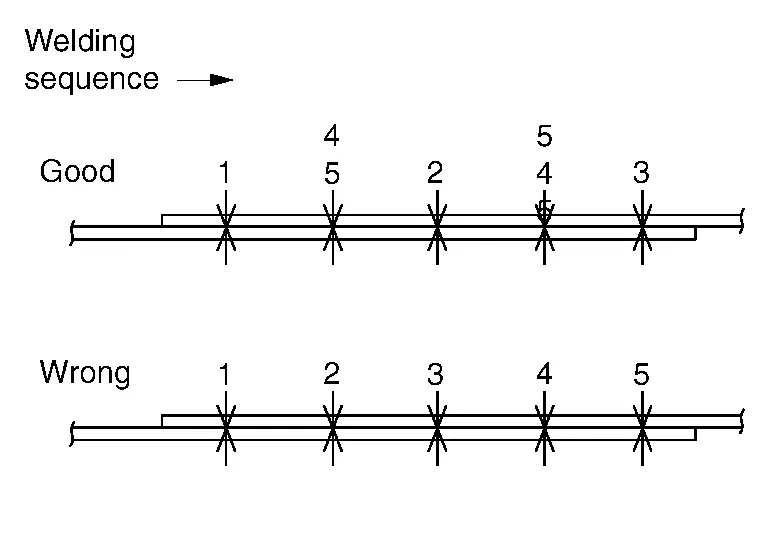
(7) SCHWEISSREIHENFOLGE
Nicht ständig nur in eine Richtung punktschweißen. Dies führt durch den Nebenschlusseffekt des Stroms zu schwacher Schweißung. Wenn die Schweißspitzen glühend werden, das Schweißen unterbrechen und die Spitzen abkühlen lassen.
Prüfung der Schweißstelle
Punktgeschweißte Stellen können mit den unten erläuterten zerstörenden Prüfungen kontrolliert werden. Diese lassen sich beim Schweißen leicht durchführen. Vor und nach dem Schweißen sollten diese zerstörenden Prüfungen durchgeführt werden, um die Festigkeit der Schweißstellen zu überprüfen.
Die Schweißpunkte sollten gleichmäßig verteilt und in der Mitte des zu schweißenden Flansches angeordnet sein.
(1) PRÜFUNG MIT PROBESTÜCK (Kontrolle vor dem Arbeitsbeginn)
(a) Probestücke mit der gleichen Dicke wie das zu schweißende Blech miteinander verschweißen.
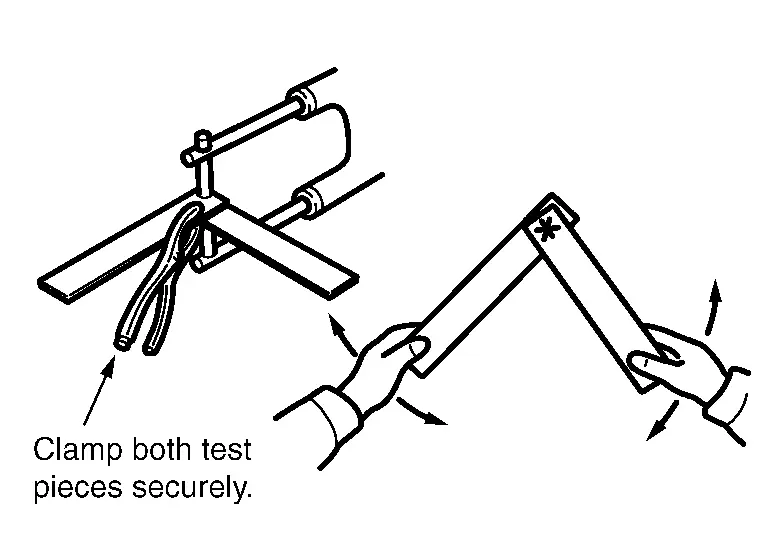
Die Schweißstelle durch Verdrehen aufbrechen und die Bruchfläche prüfen.
(b) Bei diesem Test wird an einer Prüfprobe durch Aufreißen an der Schweißstelle ein Loch erzeugt. Entsteht kein Loch, deutet dies auf falsche Schweißbedingungen hin. Druck, Schweißstrom, Stromflussdauer und weitere Bedingungen anpassen und den Test wiederholen, bis das beste Ergebnis erreicht ist.
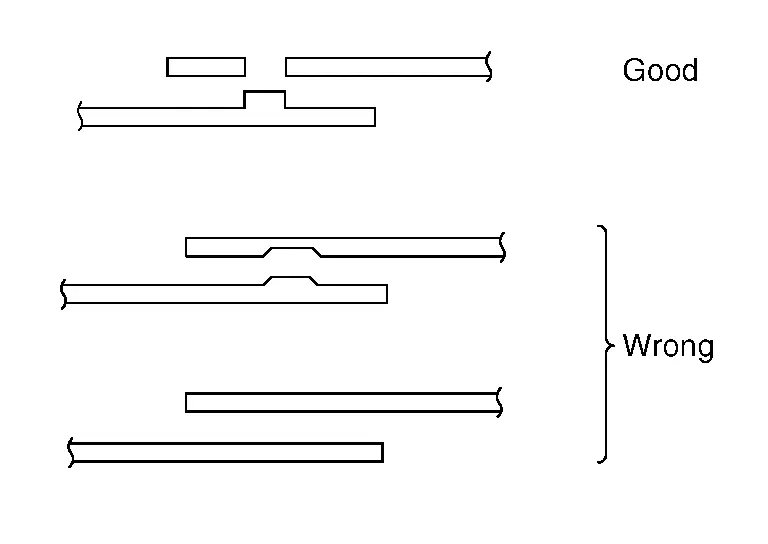
(2) PRÜFUNG MIT MEISSEL UND HAMMER (Kontrolle nach dem Schweißen)
(a) Eine Meißelspitze zwischen die geschweißten Bleche einsetzen und das Ende so lange antippen, bis zwischen den Blechen ein Spalt von 3 mm - 4 mm (0,12 in - 0,16 in) [bei einer Blechdicke von 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entsteht. Trennen sich die Schweißstellen nicht, wurde ordnungsgemäß geschweißt.
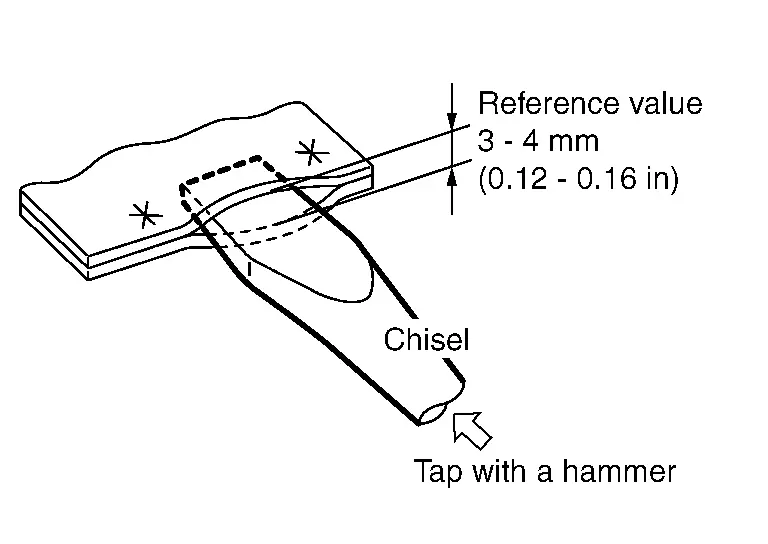
Dieser Spalt hängt von der Lage der Schweißpunkte, der Länge des Bördelrands, der Blechdicke, dem Schweißpunktabstand und weiteren Faktoren ab. Der oben genannte Wert dient nur als Richtwert.
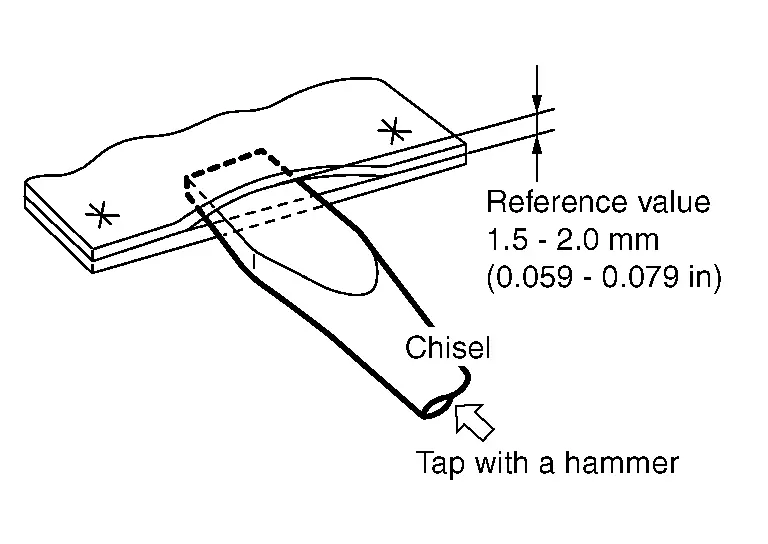
(b) Bei unterschiedlichen Blechdicken ist der Spalt auf 1,5 mm - 2,0 mm (0,059 in - 0,079 in) zu begrenzen. Weiteres Auseinanderbiegen der Bleche wird zur zerstörenden Prüfung.
(c) Den verformten Bereich des Blechs nach der Prüfung unbedingt instand setzen.
MAG-Schweißen Nissan Ariya: FE0
MAG-Schweißen
Beim MAG-Schweißen werden zwei Metallteile durch die Wärme eines elektrischen Lichtbogens verbunden, indem sowohl das Metall als auch die Elektrode aufgeschmolzen werden. In der Fahrzeugreparatur sind MAG (Metall-Aktivgas) die am häufigsten verwendeten Lichtbogenschweißverfahren.
Funktionsprinzip des MAG-Schweißens
Die Schweißelektrode besteht aus einem Draht, der auf einer Spule aufgewickelt ist. Dieser Schweißdraht wird von einem elektronisch gesteuerten Motor zugeführt.
Die Schweißzone wird durch Einleiten eines Schutzgases von der Atmosphäre abgeschirmt. Dadurch werden Oxidation und Nitrierung verhindert, sodass eine höhere Schweißnahtfestigkeit und eine gute Schweißraupe erzielt werden. Das Schutzgas ist Argon, CO2 oder ein Gemisch aus beiden.
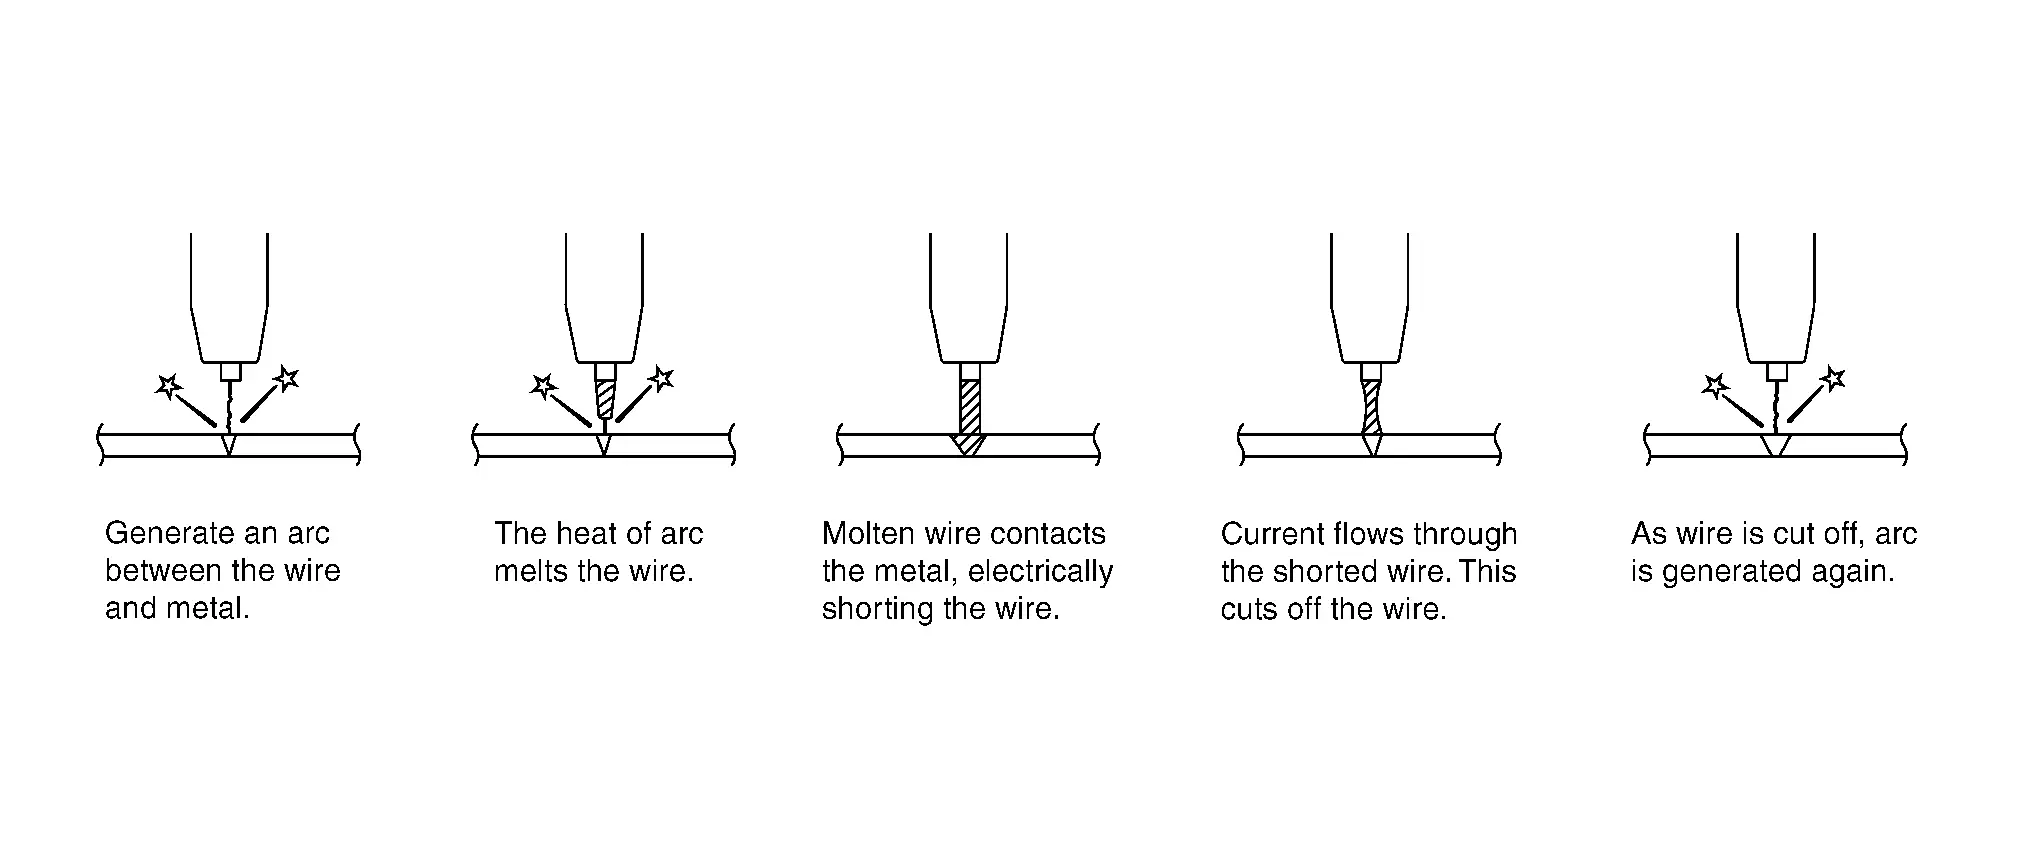
Die folgende Abbildung zeigt den Schweißablauf.
Merkmale des MAG-Schweißens
Geringere Schlackenbildung
Geringere thermische Verformung
Vergleichsweise einfach zu erlernen
Höhere Schweißnahtfestigkeit als Gas- oder Punktschweißen
Geeignet für dünnes Blech
Geringerer Einfluss der Schweißposition auf die Festigkeit der Schweißnaht
Nicht geeignet für windige Einsatzorte
Aufbau des MAG-Schweißgeräts
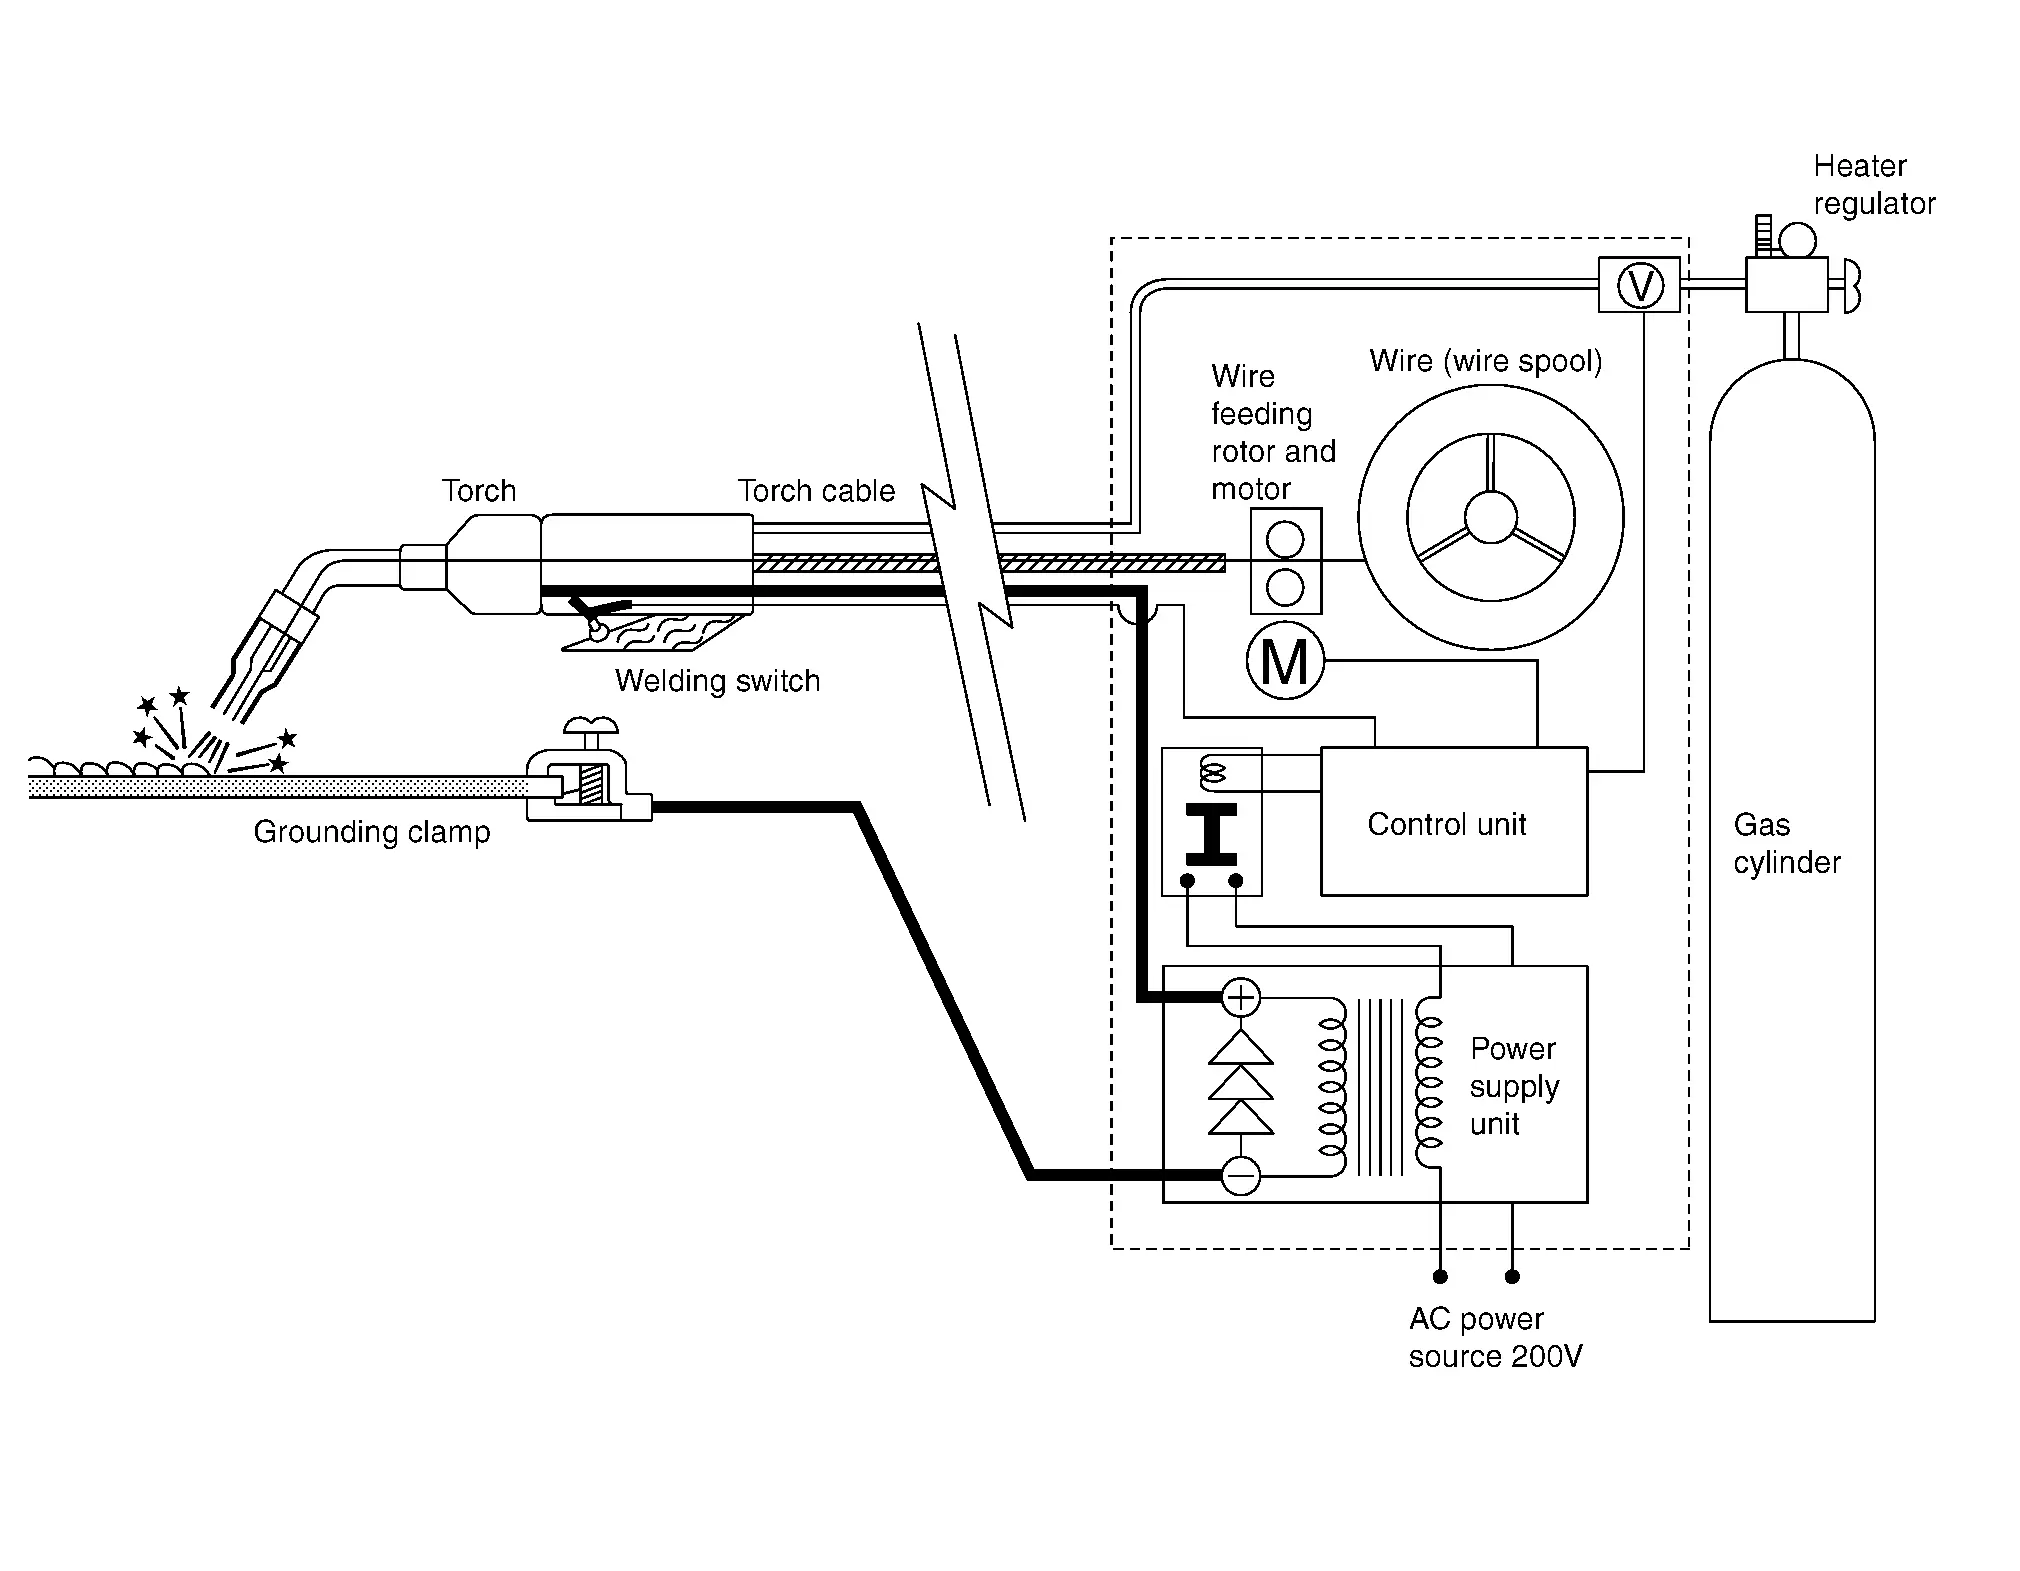
Das Schweißgerät besteht aus einer Stromversorgungseinheit mit Transformator und Gleichrichter, die die Netzspannung in die Schweißspannung umwandelt und den Strom gleichrichtet. Einer Steuerung, die Spannung, Stromstärke und Drahtvorschubgeschwindigkeit entsprechend der Blechdicke regelt. Schweißdraht, der auf die Drahtspule gewickelt ist, Drahtvorschubmotor, Schweißbrenner, Gasflasche und Druckminderer.
Zustand des zu schweißenden Blechs
Farbe, Rost oder Öl auf der Blechoberfläche verursachen beim Schweißen Gaseinschlüsse und Spritzer. Fremdstoffe mit einem Bandschleifer oder einer Drahtbürste gründlich entfernen.
Prüfung der Schweißstellen
Siehe Prüfverfahren für Punktschweißen. Siehe Prüfung der Schweißstelle.
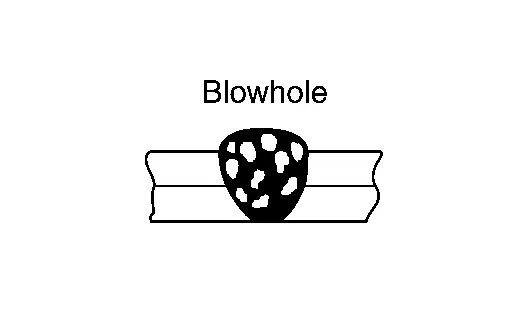
Beispiele für Fehler und Schweißbedingungen beim MAG-Schweißen.
| Fehler | Prüfpunkte | Hinweise |
|---|---|---|
 |
|
Ein Loch entsteht, wenn Gas im Schweißgut eingeschlossen wird. |
 |
|
Dies ist eine fehlende Verschmelzung zwischen Schweißgut oder zwischen Auftragsschichten. |
 |
|
|
 |
|
Dies ist ein Zustand mit schlechtem Auftrag unter dem Blech. |
 |
|
|
 |
|
Spritzer treten bei Kehlnähten besonders leicht auf. |
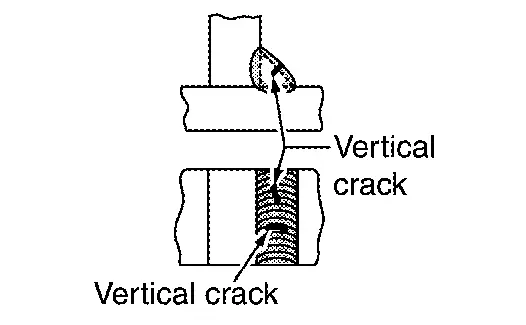 |
Gibt es Verunreinigungen auf der Schweißfläche (Farbe, Öl, Rost)? | Risse treten meist nur an der Oberseite auf. |
Arten des MAG-Schweißens
Schweißverfahren mit Gasschutz-Lichtbogenschweißen
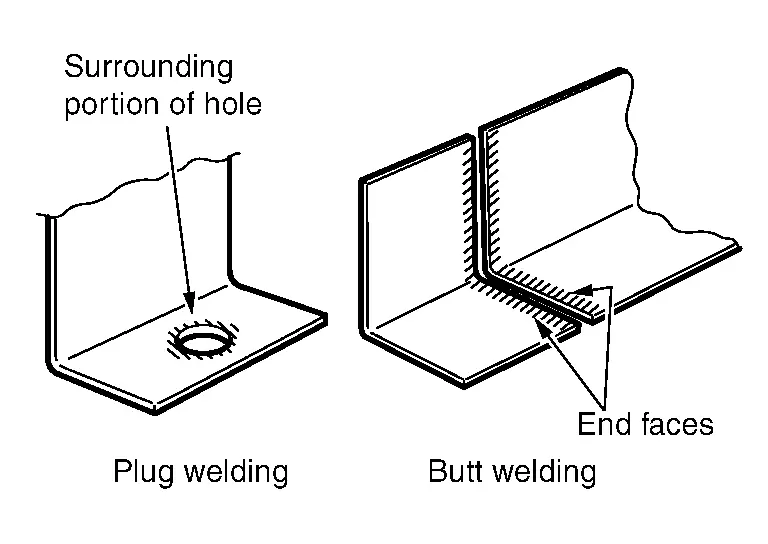
Stumpfschweißen
Verfahren, bei dem der Spalt zwischen zwei nebeneinander liegenden Blechen geschlossen wird. Es wird etwa bei geschnittenen und gefügten Bereichen an Seitenteilen und Schwellern angewendet. Die Nacharbeit erfolgt wie beim Lochschweißen.
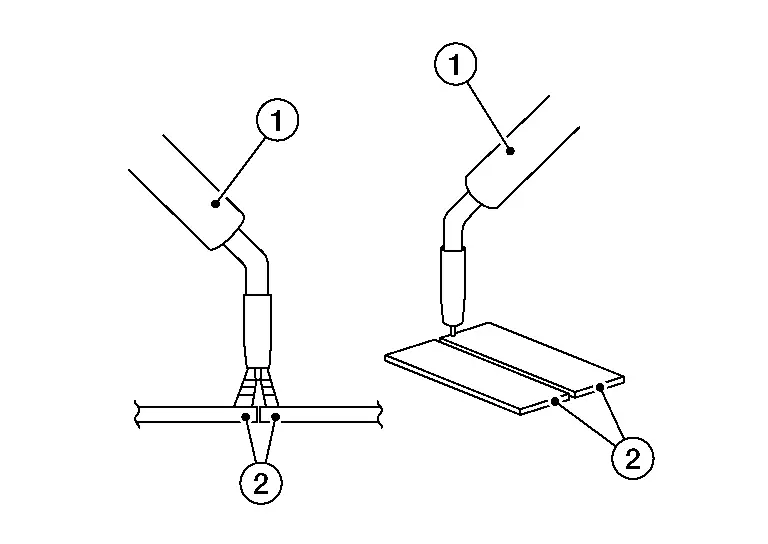
- :Brenner
- :Blech
Kehlnahtschweißen
Verfahren, bei dem zwei Bleche überlappt und die Kante einer Seite zur Verbindung verschweißt wird. Hauptsächlich beim Schweißen an rahmenbasierten Nissan Ariya Fahrzeugen eingesetzt.
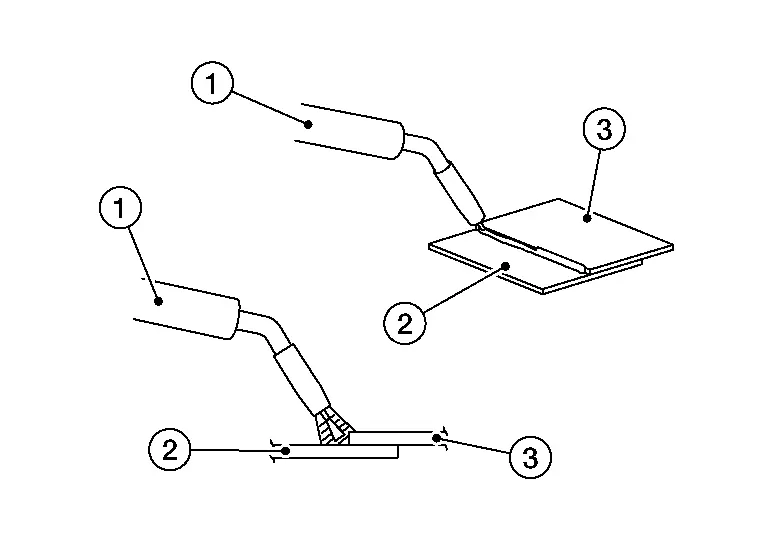
- :Brenner
- :Blech 1
- :Blech 2
Durchgehende Schweißnaht
Dieses Schweißverfahren eignet sich für Stahlblech mit einer Dicke von 2 mm (0,08 in) oder mehr. Bei dünneren Blechen kommt es zum Durchbrennen.
Lochschweißen
Den Brenner im rechten Winkel zum Blech ansetzen und das Loch schnell mit geschmolzenem Metall füllen. Unterbrochenes Schweißen erzeugt Oxidschichten, die Gaseinschlüsse verursachen. Beim Lochschweißen in das obere der beiden Bleche ein Loch mit 5 mm - 6 mm (0,20 in - 0,24 in) Durchmesser bohren. Oberes und unteres Blech fest aufeinanderpressen. Die erhabene Schweißstelle wird bei der Nacharbeit mit einem Werkzeug wie einem Bandschleifer geglättet.
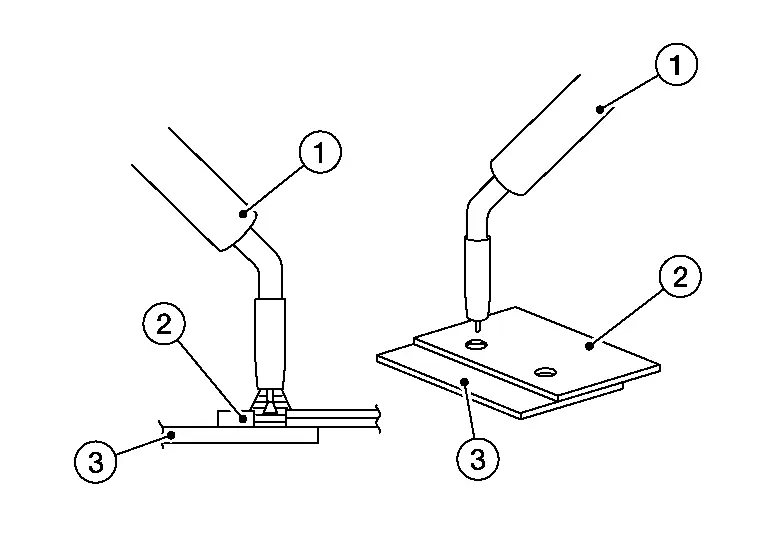
- :Brenner
- :Blech 1
- :Blech 2
Unterbrochenes (Abschnitts-)Schweißen
Dieses Verfahren eignet sich für dünne oder verrostete Bleche, um thermischen Verzug und Durchbrennen zu vermeiden. Bei der Karosseriereparatur wird es als Stumpfschweißen bei Teilaustauschen eingesetzt.
Vor dem Abschnittsschweißen die zu schweißenden Bleche heften, um Verspannungen zu vermeiden und die Blechoberflächen auszurichten.

Dazu zunächst punktschweißen und anschließend die Zwischenräume mit kurzen Schweißraupen füllen.
Entfernen Sie alle Beschichtungen an den Ersatz- und Fügeblechen innerhalb von 1/2 Zoll (13 mm) um die Schweißnaht. Dies muss sowohl auf der Vorder- als auch auf der Rückseite der Bleche erfolgen, damit verbrannte Beschichtungen den späteren Korrosionsschutz im Reparaturverlauf nicht beeinträchtigen.
Lange Schweißnähte führen zu Spannungen und Verzug. Wenden Sie das in der Abbildung gezeigte Verfahren an, um die Spannungen zu reduzieren.
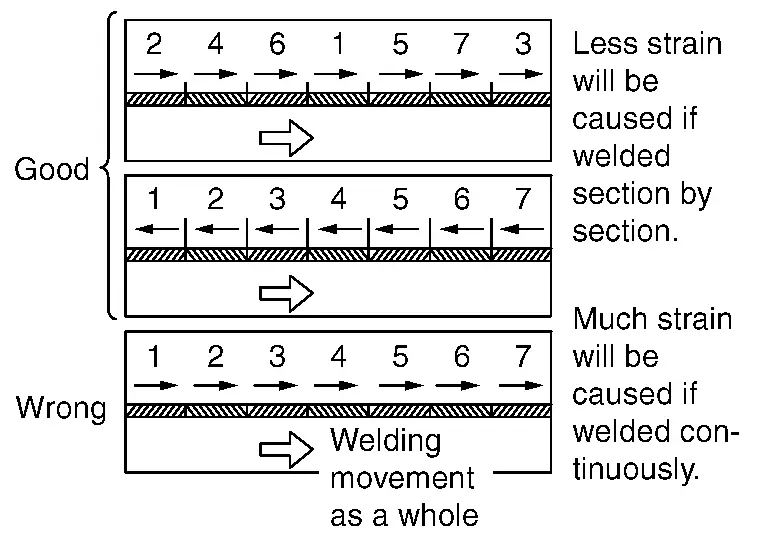
Zum Füllen der Zwischenräume zwischen unterbrochen gesetzten Schweißraupen (A) schleifen Sie die Raupen mit einer Schleifmaschine ab und füllen Sie anschließend mit geschmolzenem Metall auf. Wird dies ohne Abschleifen der Oberfläche der Raupen durchgeführt, können Gaseinschlüsse (Poren) entstehen.
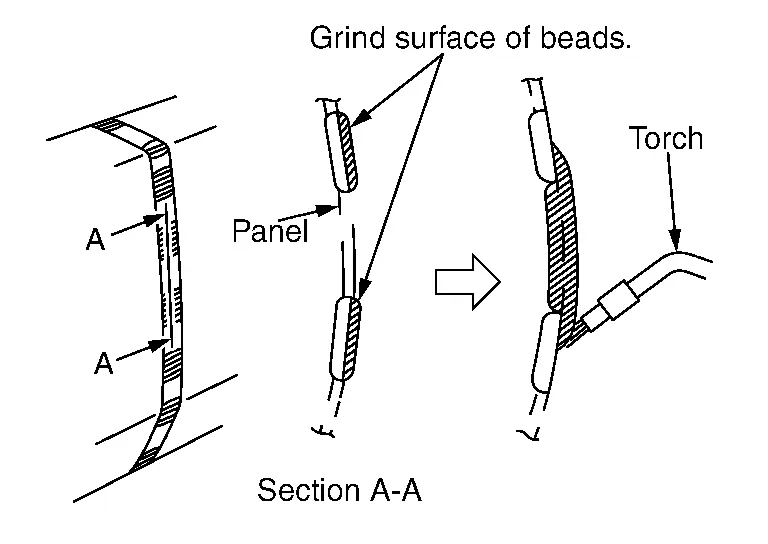
Trennverfahren
Trennschnitte an Stahlkarosserieteilen können mit einer Karosseriesäge oder einem Winkelschleifer mit Trennscheibe ausgeführt werden. Wenn möglich, sollte eine Karosseriesäge verwendet werden, da Winkelschleifer eine große Menge Funken erzeugen und sich das Material an den Schnittkanten überhitzen kann. Bei der Reparatur der äußeren Karosserihaut, zum Beispiel beim teilweisen Austausch eines Seitenteils, ist der Einsatz einer Karosseriesäge unbedingt erforderlich. In einigen Bereichen kommen auch Schleifbänder infrage.
Die Sägeblätter von Karosseriesägen sind jedoch nur bis zu einer bestimmten Festigkeit und Materialstärke geeignet. Trennschnitte an Karosseriestrukturteilen aus hochfesten oder ultrahochfesten Stählen dürfen nur mit einem Winkelschleifer mit Trennscheibe ausgeführt werden.
Öffnen von Punktschweißstellen
Zum Öffnen von Punktschweißstellen werden die ursprünglichen Schweißpunkte mit einem Punktschweißbohrer ausgebohrt. Hierfür muss ein spezieller Punktschweißbohrer mit einstellbarer Bohrtiefe verwendet werden. Dadurch wird verhindert, dass das Werkzeug das zweite Blech durchbohrt. Anschließend werden die Blechflansche mit einem Meißel voneinander getrennt.
Oberfläche bei Bedarf anschleifen
Körnerpunkt auf dem Schweißpunkt zentrieren
Schweißpunkt ausbohren
Die Wärme beim Schweißen führt teilweise dazu, dass die Oberfläche des Schweißpunkts aushärtet. In solchen Fällen muss der Schweißpunkt vor dem Ausbohren erneut angeschliffen werden. Hierfür kann ein Bandschleifer verwendet werden. Zum Lösen von Punktschweißstellen an hochfesten und ultrahochfesten Stählen sind spezielle Schweißpunktfräser erforderlich. Herkömmliche Punktschweißbohrer werden bei hochfesten und ultrahochfesten Stählen zerstört. Alternativ können die Schweißpunkte auch vollständig mit einem Bandschleifer abgeschliffen werden. Dabei ist darauf zu achten, dass das darunterliegende Bauteil nicht beschädigt wird.
Öffnen von MAG-Schweißnähten und MIG-Lötnähten
MAG-Schweißnähte und MIG-Lötnähte werden durch Abschleifen mit einem Winkelschleifer oder Bandschleifer geöffnet. Die übrigen Bauteile dürfen dabei nicht beschädigt werden. Anschließend werden die Blechflansche mit einem Meißel getrennt. Das Vorgehen bei hochfesten und ultrahochfesten Stählen unterscheidet sich hier nicht von dem bei Stählen mit niedriger Festigkeit. Allerdings unterliegen die Schleifmittel einem deutlich höheren Verschleiß. Öffnen von Laserschweißnähten. Laserschweißnähte werden mit einem Winkelschleifer geöffnet. Dazu wird die Laserschweißnaht zusammen mit dem oberen Blech durchgeschliffen. Es ist unbedingt darauf zu achten, dass das darunterliegende Blech dabei nicht beschädigt wird.