Aluminiumreparatur
- Karosseriearbeiten (Aluminium)
- Schweißen (Aluminium)
- Richten der Karosserie (Aluminium)
Karosseriearbeiten (Aluminium) Nissan Ariya: FE0
Karosseriearbeiten (Aluminium)
Die Reparatur von Aluminiumlegierungsblechen unterscheidet sich grundsätzlich nicht von der Reparatur von Stahlblechen. Besonderheiten bei der Reparatur von Aluminiumlegierungen sind im Folgenden aufgeführt.
Schleifen
Aluminiumlegierungsbleche sind weicher als Stahlbleche. Es ist wichtig, die richtige Art und Körnung der Schleifscheibe auszuwählen. Außerdem muss darauf geachtet werden, die Oberfläche nicht zu stark abzuschleifen.
Da Aluminiumstaub leicht ist und sich leicht in der Luft verteilt, müssen Augen und Atemwege beim Schleifen vollständig geschützt werden.
| Werkzeug | Grob | Anwendung |
|---|---|---|
| Scheibenschleifer | Ca. #120 |
|
| Exzenterschleifer | Ca. #120 - #180 |
|
Richten mit dem Hammer
Bei Aluminiumlegierungen ist die Dehnung beim Richten mit dem Hammer größer als bei Stahlblechen. Daher sollte ein Holz- oder Kunststoffhammer mit weicheren Schlägen verwendet werden, um ein Strecken und Kaltverfestigen der Bleche zu verhindern. Beachten Sie Folgendes, wenn nach dem Richten Karosseriespachtel aufgetragen wird.
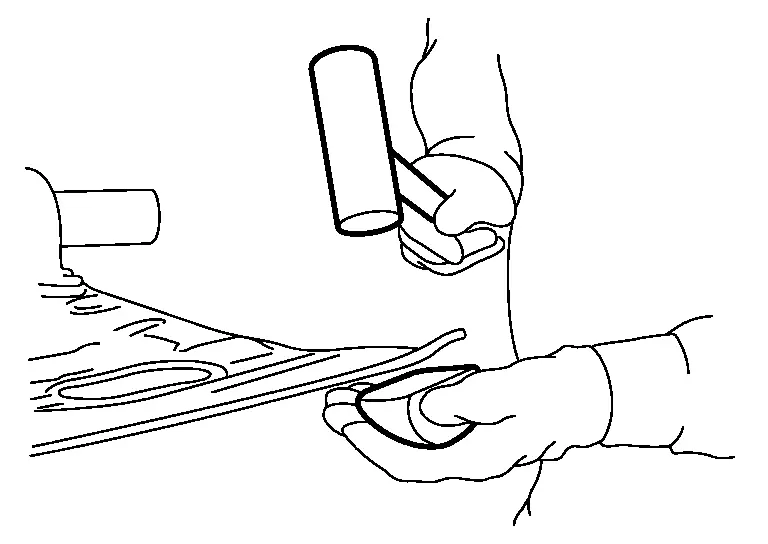
Vor dem Auftragen von Karosseriespachtel Wash-Primer auftragen und 1 Stunde bei 20 °C trocknen lassen.
Einen Spachtel verwenden, der für Aluminiumbleche geeignet ist. Kein Forciertrocknen durchführen, da der Längenausdehnungskoeffizient doppelt so hoch ist wie bei Stahlblech.
Reparatur durch Erwärmen
Während der Grobreparatur mit dem Hammer muss der Bereich erwärmt werden. Zuerst die Hand mit einem Handschuh (Stoffmaterial) bedecken und dann die Hand auf die Blechrückseite nahe dem Reparaturbereich legen. Den gesamten Reparaturbereich mit einem Gasbrenner (Sauerstoff-Acetylen-Schweißbrenner) erwärmen, bis die bedeckte Hand Wärme spürt.
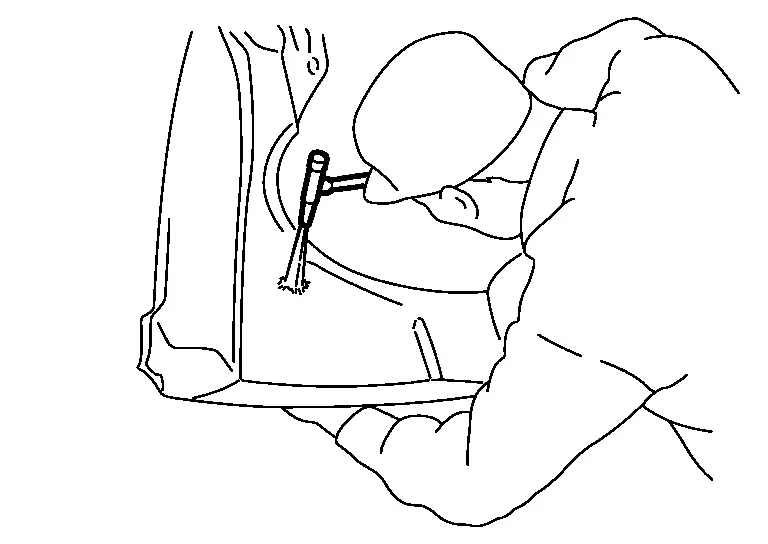
Schrumpfen
(1) FLAMMSCHRUMPFEN
Der Bereich soll auf etwa 250 °C erwärmt werden.
Aluminiumlegierungsbleche werden beim Erhitzen nicht rot wie Stahlbleche. Üben Sie vor dem Erwärmen des zu reparierenden Blechs zuerst an einem Schrottstück, um ein gutes Gefühl für die nötige Wärmemenge zu bekommen. So lässt sich die Anzahl der Überfahrten mit dem Gasbrenner bestimmen, die für die richtige Temperatur nötig ist.
Vor dem Erwärmen kann ein Temperaturmessstift am Reparaturbereich angebracht werden. Setzen Sie den Temperaturmessstift auf das erwärmte Teil. Prüfen Sie, ob der Temperaturmessstift schmilzt, um zu beurteilen, ob die Temperatur am erwärmten Bereich im vorgegebenen Temperaturbereich liegt. Verwenden Sie bei der Temperaturmessung zwei Temperaturmessstifte mit unterschiedlichen Solltemperaturen. So lassen sich die obere und untere Grenze des Temperaturbereichs genau beurteilen.
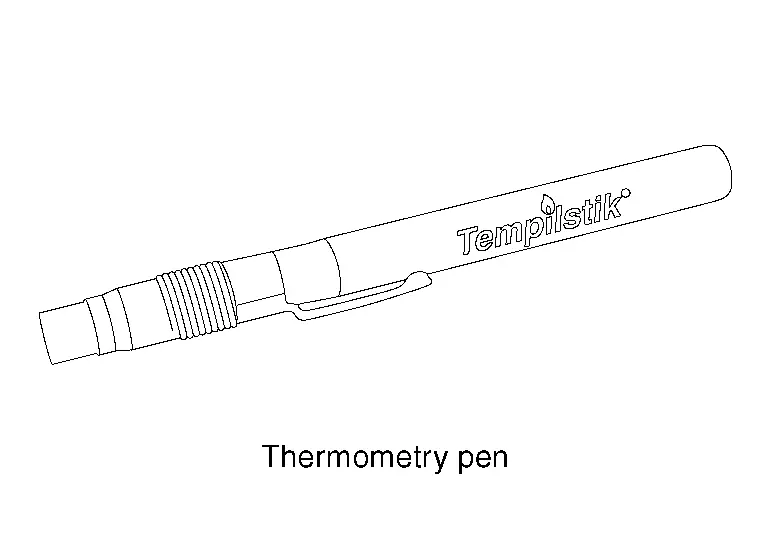
(Beispiel: Tempilstik oder gleichwertig)
Die Wärmeleitfähigkeit von Aluminiumlegierungsblechen ist etwa doppelt so hoch wie die von Stahlblechen, sodass Wärme schneller aufgenommen und abgegeben wird. Das Hämmern [(b) in der Abbildung] und die schnelle Abkühlung [(c) in der Abbildung] müssen durchgeführt werden, solange der Bereich noch warm ist.
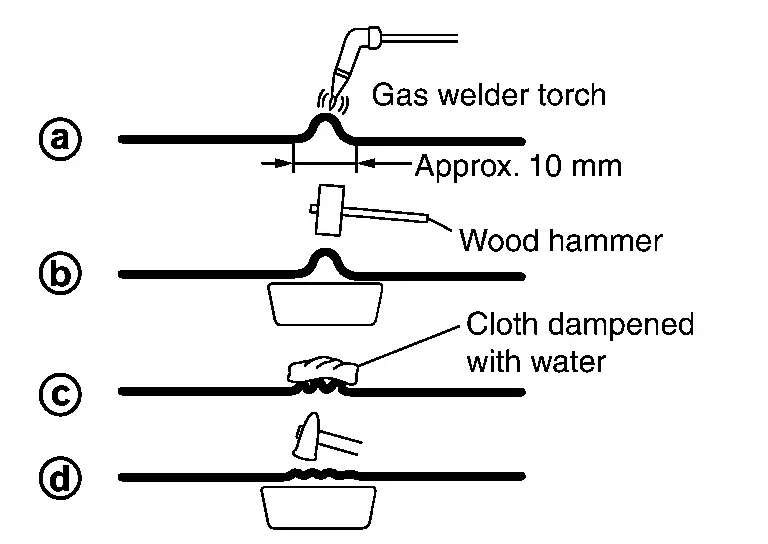
Keinen Stauchhammer verwenden, da dies Risse verursacht.
(2) SCHRUMPFEN DURCH ELEKTROSCHWEISSEN
Das Schrumpfen mit einem Elektroschweißgerät ist einfacher als mit einem Gasbrenner, hinterlässt jedoch Funkenspuren, Kratzer, Kohlenstoffablagerungen und Oxidschichten auf der Blechoberfläche.

Daher muss die Blechoberfläche als Vorbereitung für die Grundierung mit Silikonentferner und einer Edelstahldrahtbürste gereinigt werden.
Bei großen Funkenspuren und Kratzern werden die Verunreinigungen zuerst mit einer Drahtbürste vollständig entfernt, danach werden Haftgrund und Spachtel aufgetragen.
Hinweise zur Montage
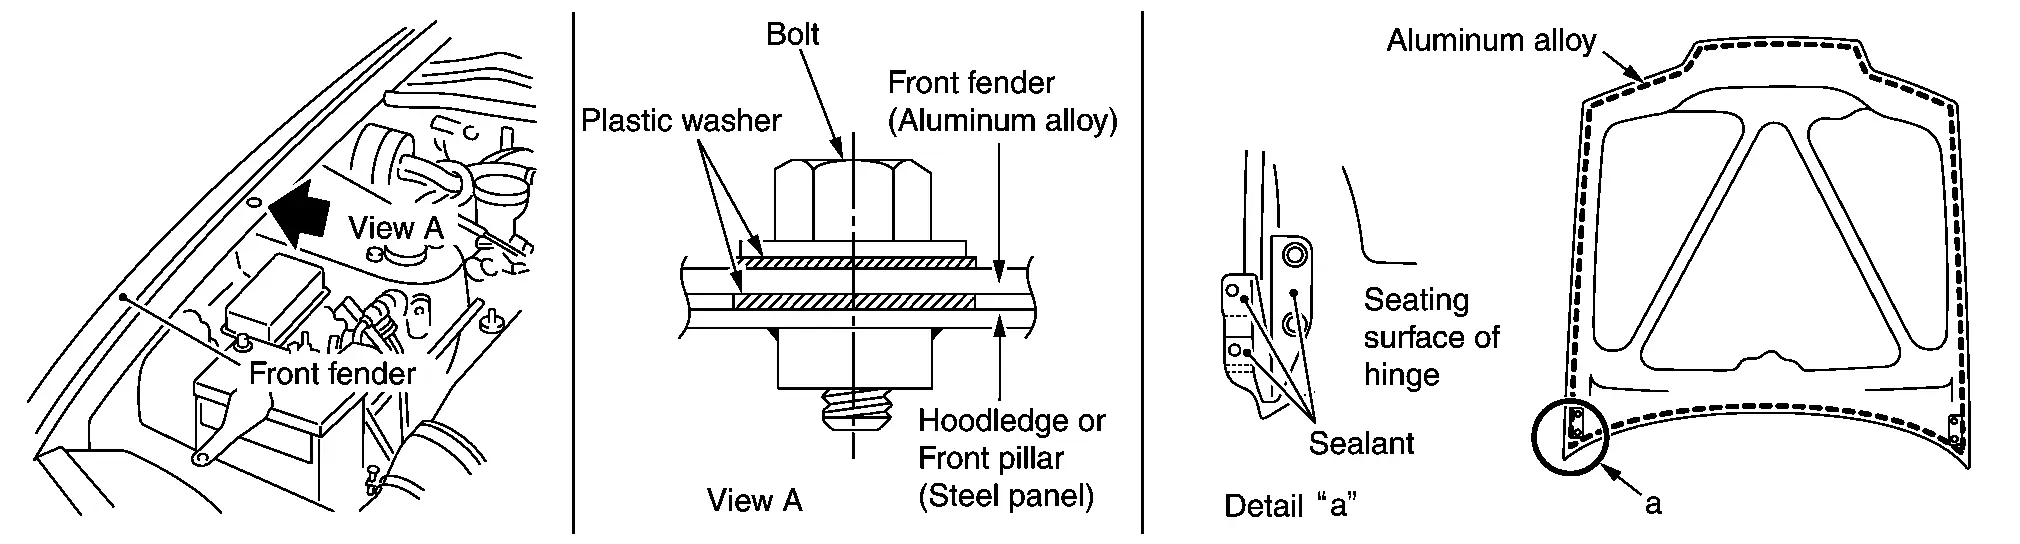
Beim Einbau von Teilen werden isolierende Materialien wie Kunstharzscheiben (Schrauben am vorderen Kotflügel) und Korrosionsschutzdichtmasse (Motorhaubenscharniere) zwischen Aluminiumlegierungsblechen und Stahlblechen eingelegt, um Kontaktkorrosion zu verhindern, die an Stellen auftritt, an denen sich unterschiedliche Metalle berühren.
Schweißen (Aluminium) Nissan Ariya erste Generation
Schweißen (Aluminium)
Zur Reparatur von Rissen oder Löchern in Stahlblechen wird meist Schweißen verwendet. Üblich sind Sauerstoff-Acetylen-Gasschweißen, Lichtbogenschweißen oder Löten. Für Aluminiumlegierungsbleche werden in der Regel WIG- oder MIG-Schweißen mit Schutzgasen (Argon) verwendet. Der Grund sind die folgenden besonderen Eigenschaften der Aluminiumlegierung.
Ihre Schmelztemperatur ist niedriger als die von Eisen, jedoch sind die spezifische Wärme und die latente Wärme höher. Außerdem hat sie eine gute Leitfähigkeit. Aus diesen Gründen muss in sehr kurzer Zeit viel Wärme zugeführt werden.
Der Schmelzpunkt der Oxidschicht von Aluminiumlegierungen liegt bei 2 °C. Um diese Schicht zu entfernen, ist eine Reinigung durch Argon-Schweißen (WIG-Schweißen, MIG-Schweißen) oder eine Flussmittelbehandlung erforderlich.
Werden Oxidschichten nicht entfernt, entstehen Bindefehler oder Poren.
Die Wärmeausdehnung und -schrumpfung ist etwa doppelt so hoch wie bei Eisen, wodurch sich durch Schweißen leicht Verzug ergibt.
Vergleich der chemischen und physikalischen Eigenschaften von Aluminium und Eisen
| Eigenschaft | Aluminiumlegierung | Eisen | Auswirkung beim Schweißen |
|---|---|---|---|
| Schmelztemperatur °C (°F) | 560 - 640 (1,040 - 1,184) |
600 × 2.5 (1,112 × 2.5) |
|
Wärmeleitfähigkeit cal/cm/sec/°C (BTU in/m2/h/°F) |
0.28 (812.69) |
0.28 × 0.57 (812.69 × 0.57) |
Zum Schweißen ist in kurzer Zeit viel Wärme erforderlich. |
| Elastizitätsmodul kg/mm2 (lb/in2) | 7,000 (9,646,875) |
7,000 × 3 (9,646,875 × 3) |
Leicht verformbar und sehr spröde. |
Längenausdehnungskoeffizient (10-6) |
23.8 | 23.8 × 0.5 | |
| Leitfähigkeit (%) | 30 | 30 × 0.52 | Im Vergleich zu Eisen ist ein großer Stromfluss erforderlich. |
| Oxidschicht | Al2 O3 | Fe2 O3 | Der Schmelzpunkt der Oxidschicht von Aluminiumlegierungen liegt bei 2 °C. Um diese Schicht zu entfernen, ist eine Reinigung durch Argon-Schweißen oder eine Flussmittelbehandlung erforderlich. |
Zusatzwerkstoff
Als Zusatzwerkstoff stehen WIG-Schweißstäbe und MIG-Schweißdrähte zur Verfügung. Verwenden Sie einen Zusatzwerkstoff, der zum Grundwerkstoff passt.
| Grundwerkstoff | Zusatzwerkstoff |
|---|---|
| Vorderer Kotflügel, Motorhaube: 5000er-Serie, 6000er-Serie | A5356 |
| Tür: 6000er-Serie | A5356 |
WIG-Schweißen
WIG ist die Abkürzung für Wolfram-Inertgas-Lichtbogenschweißen. WIG hat die folgenden besonderen Merkmale.
Besondere Merkmale
Die Anschaffungskosten der Anlage sind niedrig, ebenso die Wartungskosten.
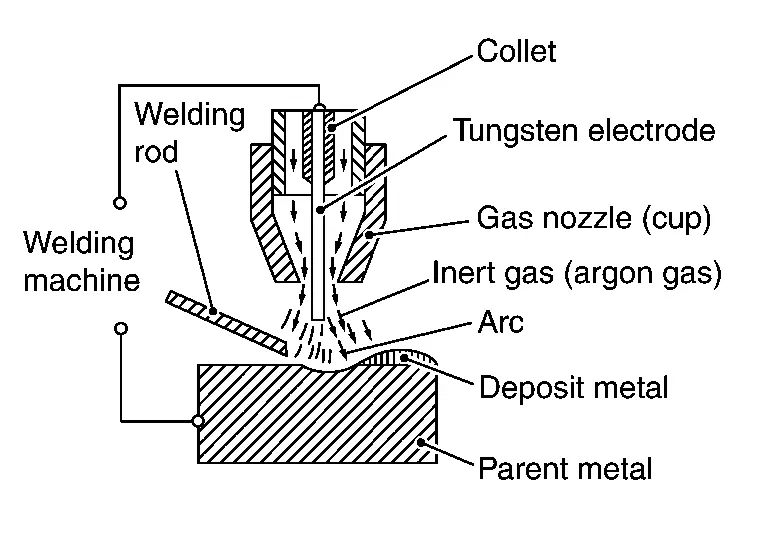
Bei normaler Stromversorgung wird hochfrequenter Wechselstrom verwendet.
In kurzer Zeit leicht zu erlernen.
Ausgezeichnete Festigkeit und Korrosionsbeständigkeit.
Ideal für Schweißunterricht und Schulung.
MIG-Schweißen
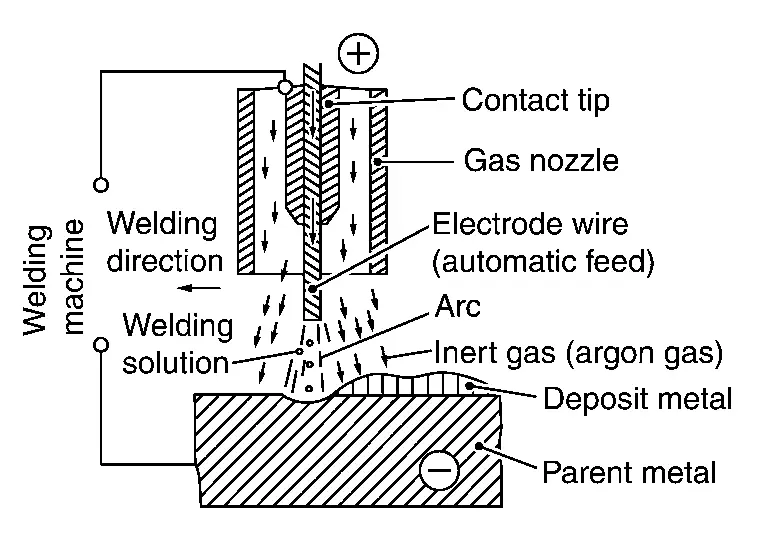
MIG ist die Abkürzung für Metall-Inertgas-Lichtbogenschweißen. MIG-Schweißen hat die folgenden besonderen Merkmale.
(1) NORMALES MIG-SCHWEISSEN
MIG-Schweißen ist das am häufigsten verwendete Schweißverfahren. Wie in der Abbildung gezeigt, wird ein als Elektrode dienender Draht kontinuierlich in den Schweißbereich geführt, und zwischen Drahtspitze und Grundwerkstoff entsteht ein Lichtbogen. Normalerweise wird zum Schweißen von Blechen mit einer Dicke von 2 mm (0,079 in) oder mehr ein Elektrodendraht mit 1,2 mm - 1,4 mm (0,047 in - 0,055 in) Durchmesser und einem Schweißstrom von 110 A - 360 A verwendet.
(2) KURZLICHTBOGEN-MIG-SCHWEISSVERFAHREN
Beim Schweißen dünner Bleche wird im Allgemeinen das Kurzlichtbogen-Schweißverfahren angewendet.
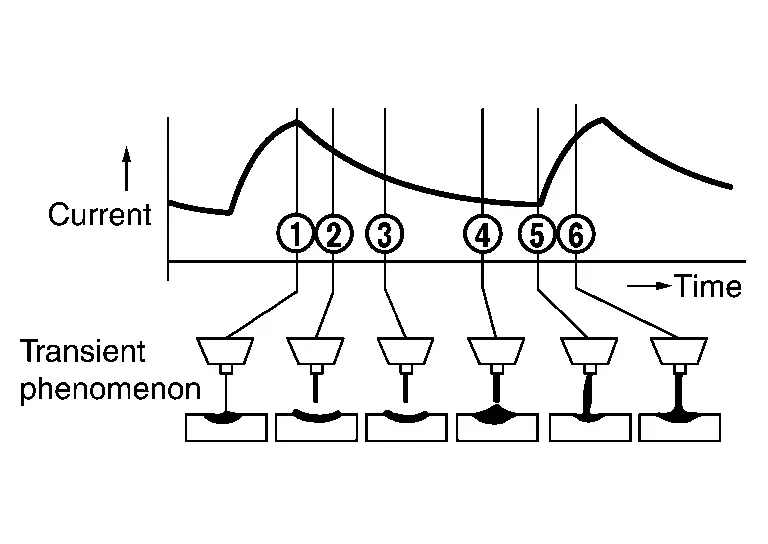
Wie in der Abbildung gezeigt, wiederholen sich Kurzschluss- und Lichtbogenphasen.
Im Vergleich zum normalen MIG-Schweißen wird bei diesem Kurzschluss-Übergangsverfahren weniger Wärme eingebracht, sodass auch Bleche mit 1 mm (0,04 in) Dicke geschweißt werden können.
Die Bedingungen für das Kurzlichtbogenschweißen sind nachfolgend aufgeführt.
Für den Brenner beim Kurzlichtbogenschweißen wird ein dünner Draht mit 0,8 mm - 1,2 mm (0,031 in - 0,047 in) Durchmesser verwendet, der auf einer kleinen Spule aufgewickelt ist.
Blechdicke t = mm (in) | Schweißnahtform | Strom (A) | Spannung (V) | Argon-Durchflussmenge (US gal, Imp gal)/min | Schweißgeschwindigkeit mm (in)/min |
|---|---|---|---|---|---|
| 1 (0.04) | 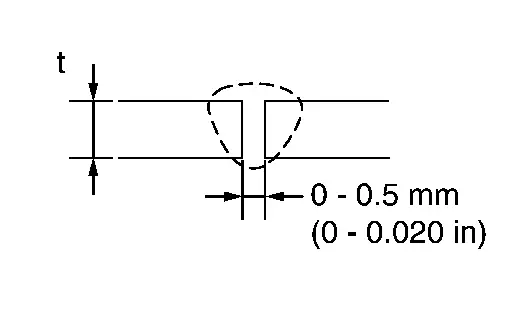 |
45 | 12 | 13 (3-3/8, 2-7/8) | 600 (23.62) |
| 2 (0.08) | 85 | 15 | 15 (4, 3-1/4) | 600 (23.62) | |
| 3 (0.12) | 120 | 22 | 15 (4, 3-1/4) | 600 (23.62) |
(3) IMPULSLICHTBOGEN-SCHWEISSVERFAHREN
Um einen Sprühlichtbogen auch im Strombereich zu ermöglichen, der dem kritischen Strom (Grenzstrom für den Sprühübergang) entspricht oder darunter liegt, wird diesem Schweißverfahren eine Pulsform überlagert. Da dieses Verfahren eine stabile Einbrandtiefe und Nahtform bei gleichzeitiger Vermeidung von Wärmeeintrag ermöglicht, eignet es sich für das Schweißen dünner Bleche.
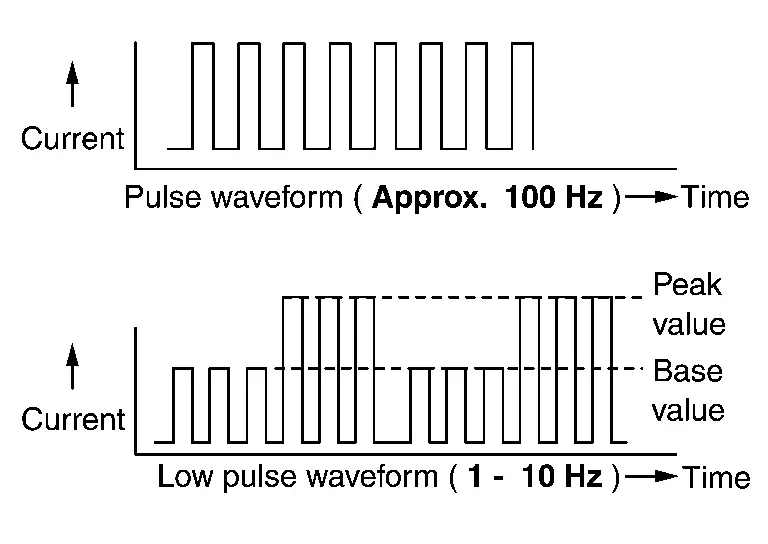
NIEDERPULS-FUNKTION
Zusätzlich zur Pulsfunktion erleichtert diese Funktion das Erzeugen einer schuppenförmigen Nahtform.
Sie verhindert wirksam das Durchbrennen beim Schweißen dünner Bleche und beim Schweißen von Blechen mit einem Spalt dazwischen.
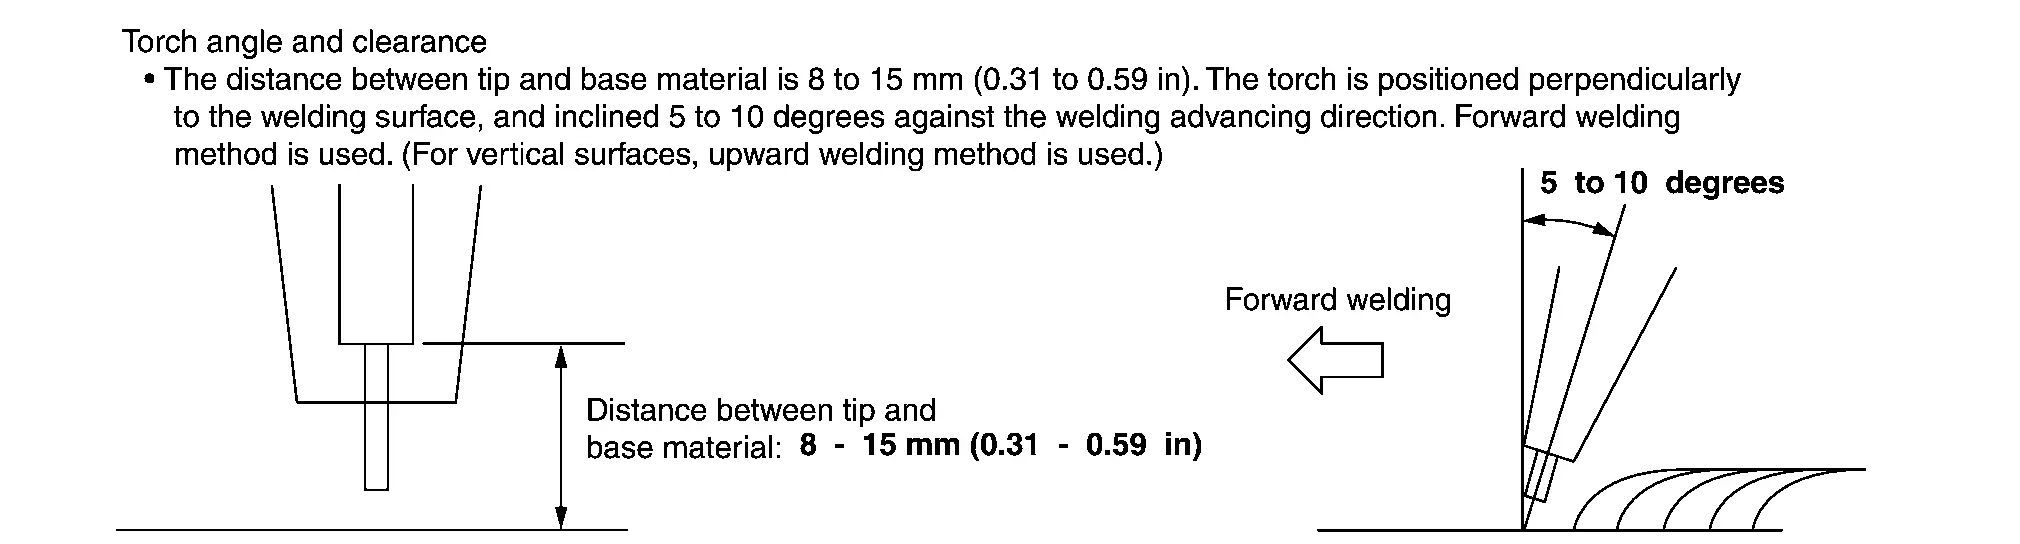
MIG-Schweißverfahren
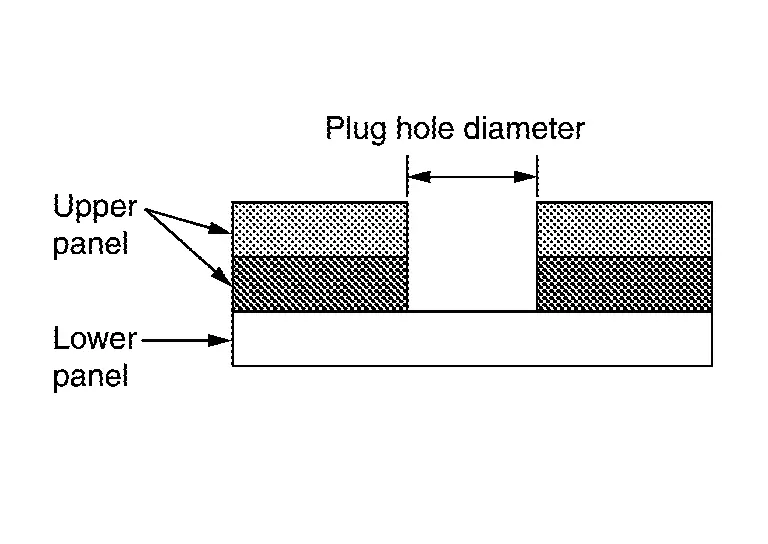
(1) LOCHSCHWEISSEN
Das MIG-Lochschweißverfahren wird zur Reparatur von Punktschweißstellen verwendet.
Oberes und unteres Blech fest zusammenpressen. Vor dem Schweißen die zu lochschweißenden Stellen eng aneinanderlegen.
Die im Karosserie-Reparaturhandbuch beschriebenen Schweißbedingungen einhalten.
(a) Schweißbedingungen (Lochschweißen)
Die folgenden Schweißbedingungen gelten grundsätzlich für das Schweißen in horizontaler Position. Je nach Schweißrichtung kann daher eine Anpassung erforderlich sein.
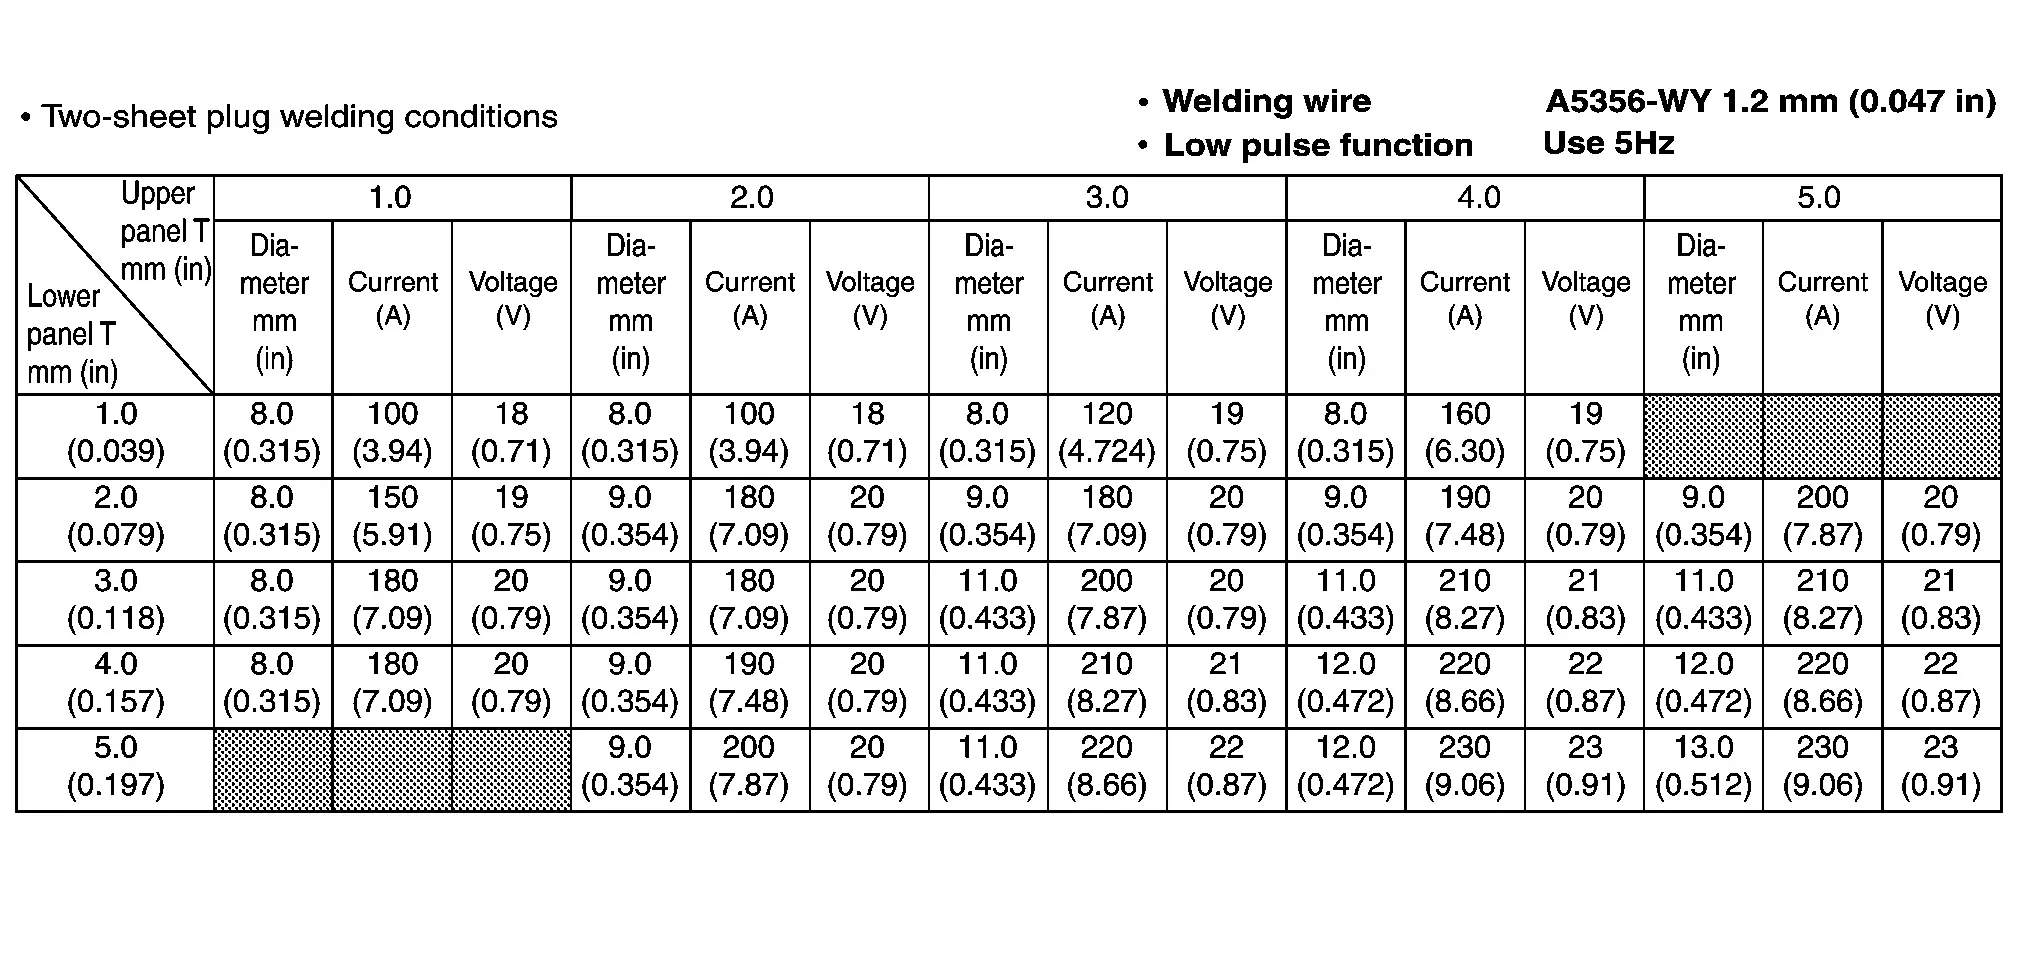
(b) Schweißbedingungen für Dreiblech-Lochschweißen
Die Gesamtdicke der beiden oberen Bleche als Dicke des oberen Blechs betrachten. Mit dieser Dicke die Bedingungen für das Zweiblech-Lochschweißen anwenden, um Lochdurchmesser, Stromstärke und Spannung einzustellen.
(c) Brennerbewegung
Dicke des unteren Blechs
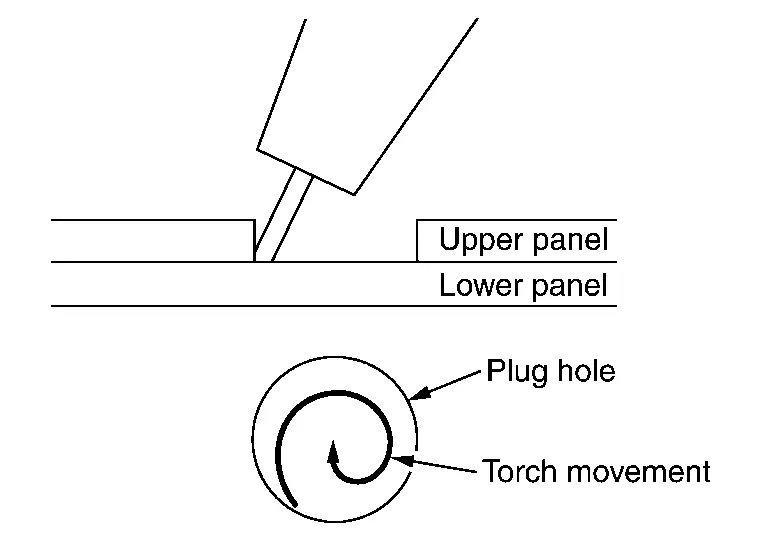
1,4 mm (0,055 in) oder weniger
Vom Lochrand kreisförmig zur Mitte hin schweißen.
Dicke des unteren Blechs
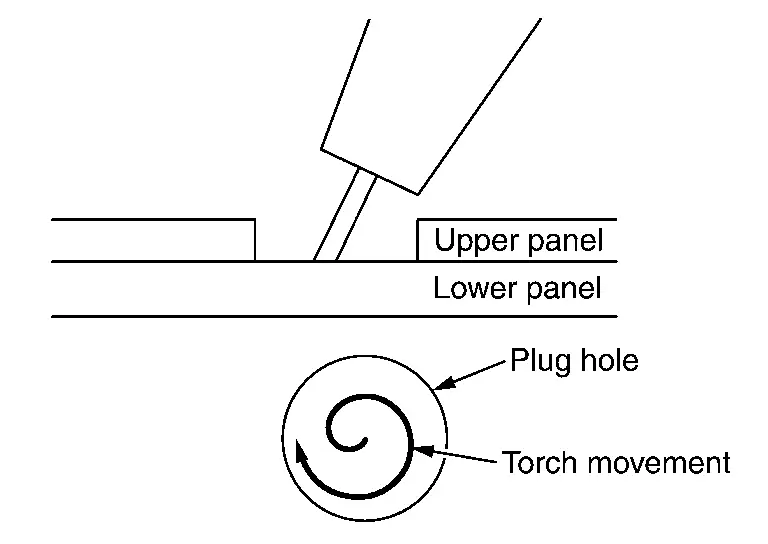
1,5 mm (0,059 in) oder mehr
Von der Lochmitte kreisförmig zum Rand hin schweißen.
(d) Stützklotz
Beim Lochschweißen dünner Bleche wird ein Stützklotz, wie in der Abbildung gezeigt, auf der Unterseite der Bleche angebracht und mit einer Zwinge auf der Lochseite fixiert.
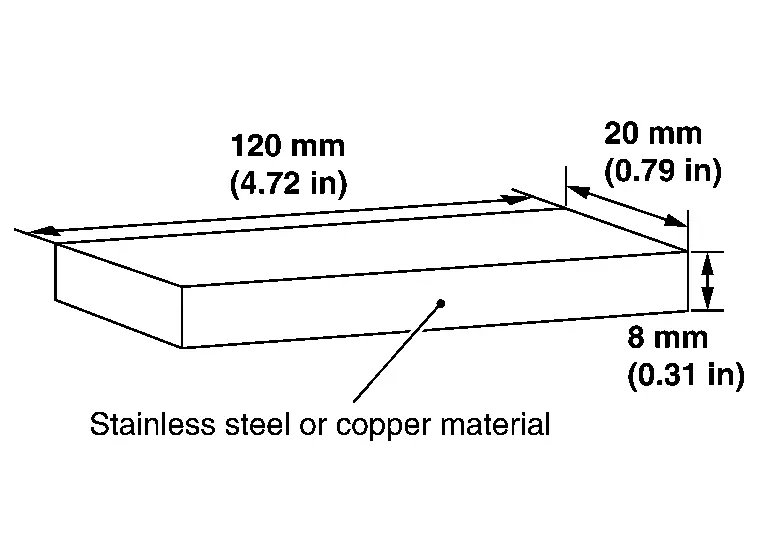
Dies verhindert das Durchbrennen dünner Bleche.
An Stellen, an denen kein Stützklotz angebracht werden kann, auf das Vermeiden von Durchbrennen besonders achten.
(2) KEHLNAHTSCHWEISSEN
Vor dem Schweißen die zu kehlnahtgeschweißenden Stellen eng aneinanderlegen.
Die im Karosserie-Reparaturhandbuch angegebenen Schweißbedingungen und Nahtlängen einhalten.
Den Schweißbereich des Kehlnahtquerschnitts so einstellen, dass er der Blechdicke entspricht oder breiter ist. Bei Blechen unterschiedlicher Dicke nach den Schweißbedingungen für das dünnere Blech schweißen.

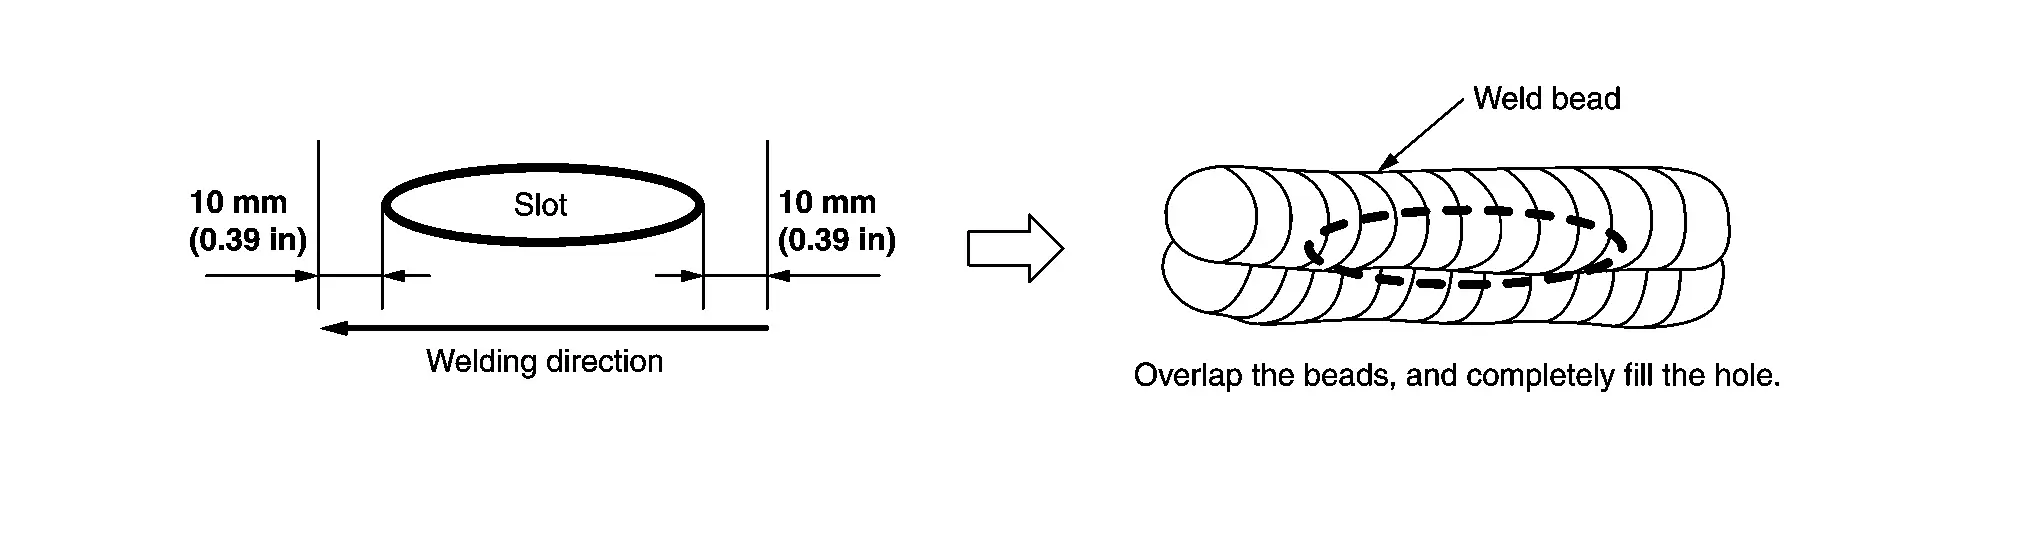
(3) SCHLITZSCHWEISSEN
Vor dem Schweißen die zu schlitzschweißenden Stellen eng aneinanderlegen.
Die im Karosserie-Reparaturhandbuch angegebenen Schweißbedingungen einhalten.
Schweißbereich: von 10 mm (0,39 in) vor dem Schlitz bis 10 mm (0,39 in) nach dem Schlitz.
(4) STUMPFSCHWEISSEN
Die im Verfahren zum Austausch von Teilen angegebenen Schweißbedingungen einhalten.

Heftschweißen: Provisorisch, aber sicher in Abständen von etwa 10 mm (0,39 in) heften.
Aluminiumoxide und Magnesiumoxide an den Heftstellen entfernen. Andernfalls kommt es zu Schweißfehlern.
Durchschweißen.
Hinweise zum Schweißen
Langärmelige Arbeitskleidung, Arbeitsmütze und Sicherheitsschuhe tragen. Bei Bedarf Schutzbrille, Handschuhe, Gehörschutz und staubdichte Atemschutzmaske tragen.
Das MIG-Lichtbogenschweißen von Aluminiumblechen erzeugt Funken. Nicht direkt hineinsehen. Vor Arbeitsbeginn unbedingt Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
Den Grundwerkstoff immer vorbehandeln.
Schmutz und Oxidschicht auf dem Grundwerkstoff führen zu fehlerhaften Schweißungen. Vor dem Schweißen ist folgende Vorbehandlung durchzuführen. Ölfilm mit Silicon Off oder Waschbenzin entfernen.
Anschließend die Oberfläche mit einer Drahtbürste aus dünnem Edelstahldraht polieren.
Die Oxidschicht bildet sich innerhalb von etwa 30 Minuten bis 1 Stunde neu.
Daher ist es am besten, die Vorbehandlung unmittelbar vor dem Schweißen durchzuführen.
Auch wenn die Vorbehandlung an verschiedenen Stellen bereits erfolgt ist, muss unmittelbar vor dem Schweißen erneut mit einer Drahtbürste gereinigt werden.
Einen für den Grundwerkstoff geeigneten Zusatzwerkstoff (Schweißstab oder Schweißdraht) verwenden.
Der Zusatzwerkstoff fließt beim Aluminiumschweißen leichter als beim Stahlschweißen. Daher sollte die Schweißfläche in horizontaler Position liegen.
Beim WIG- und MIG-Schweißen beeinträchtigt bereits eine Luftbewegung von 0,5 m/s (1,6 ft/s) die Schutzgasabdeckung erheblich. Beim Schweißen im Freien einen Ort mit möglichst wenig Staub und Feuchtigkeit wählen. Zum Schutz vor Wind oder Regen sollte ein Unterstand errichtet werden.
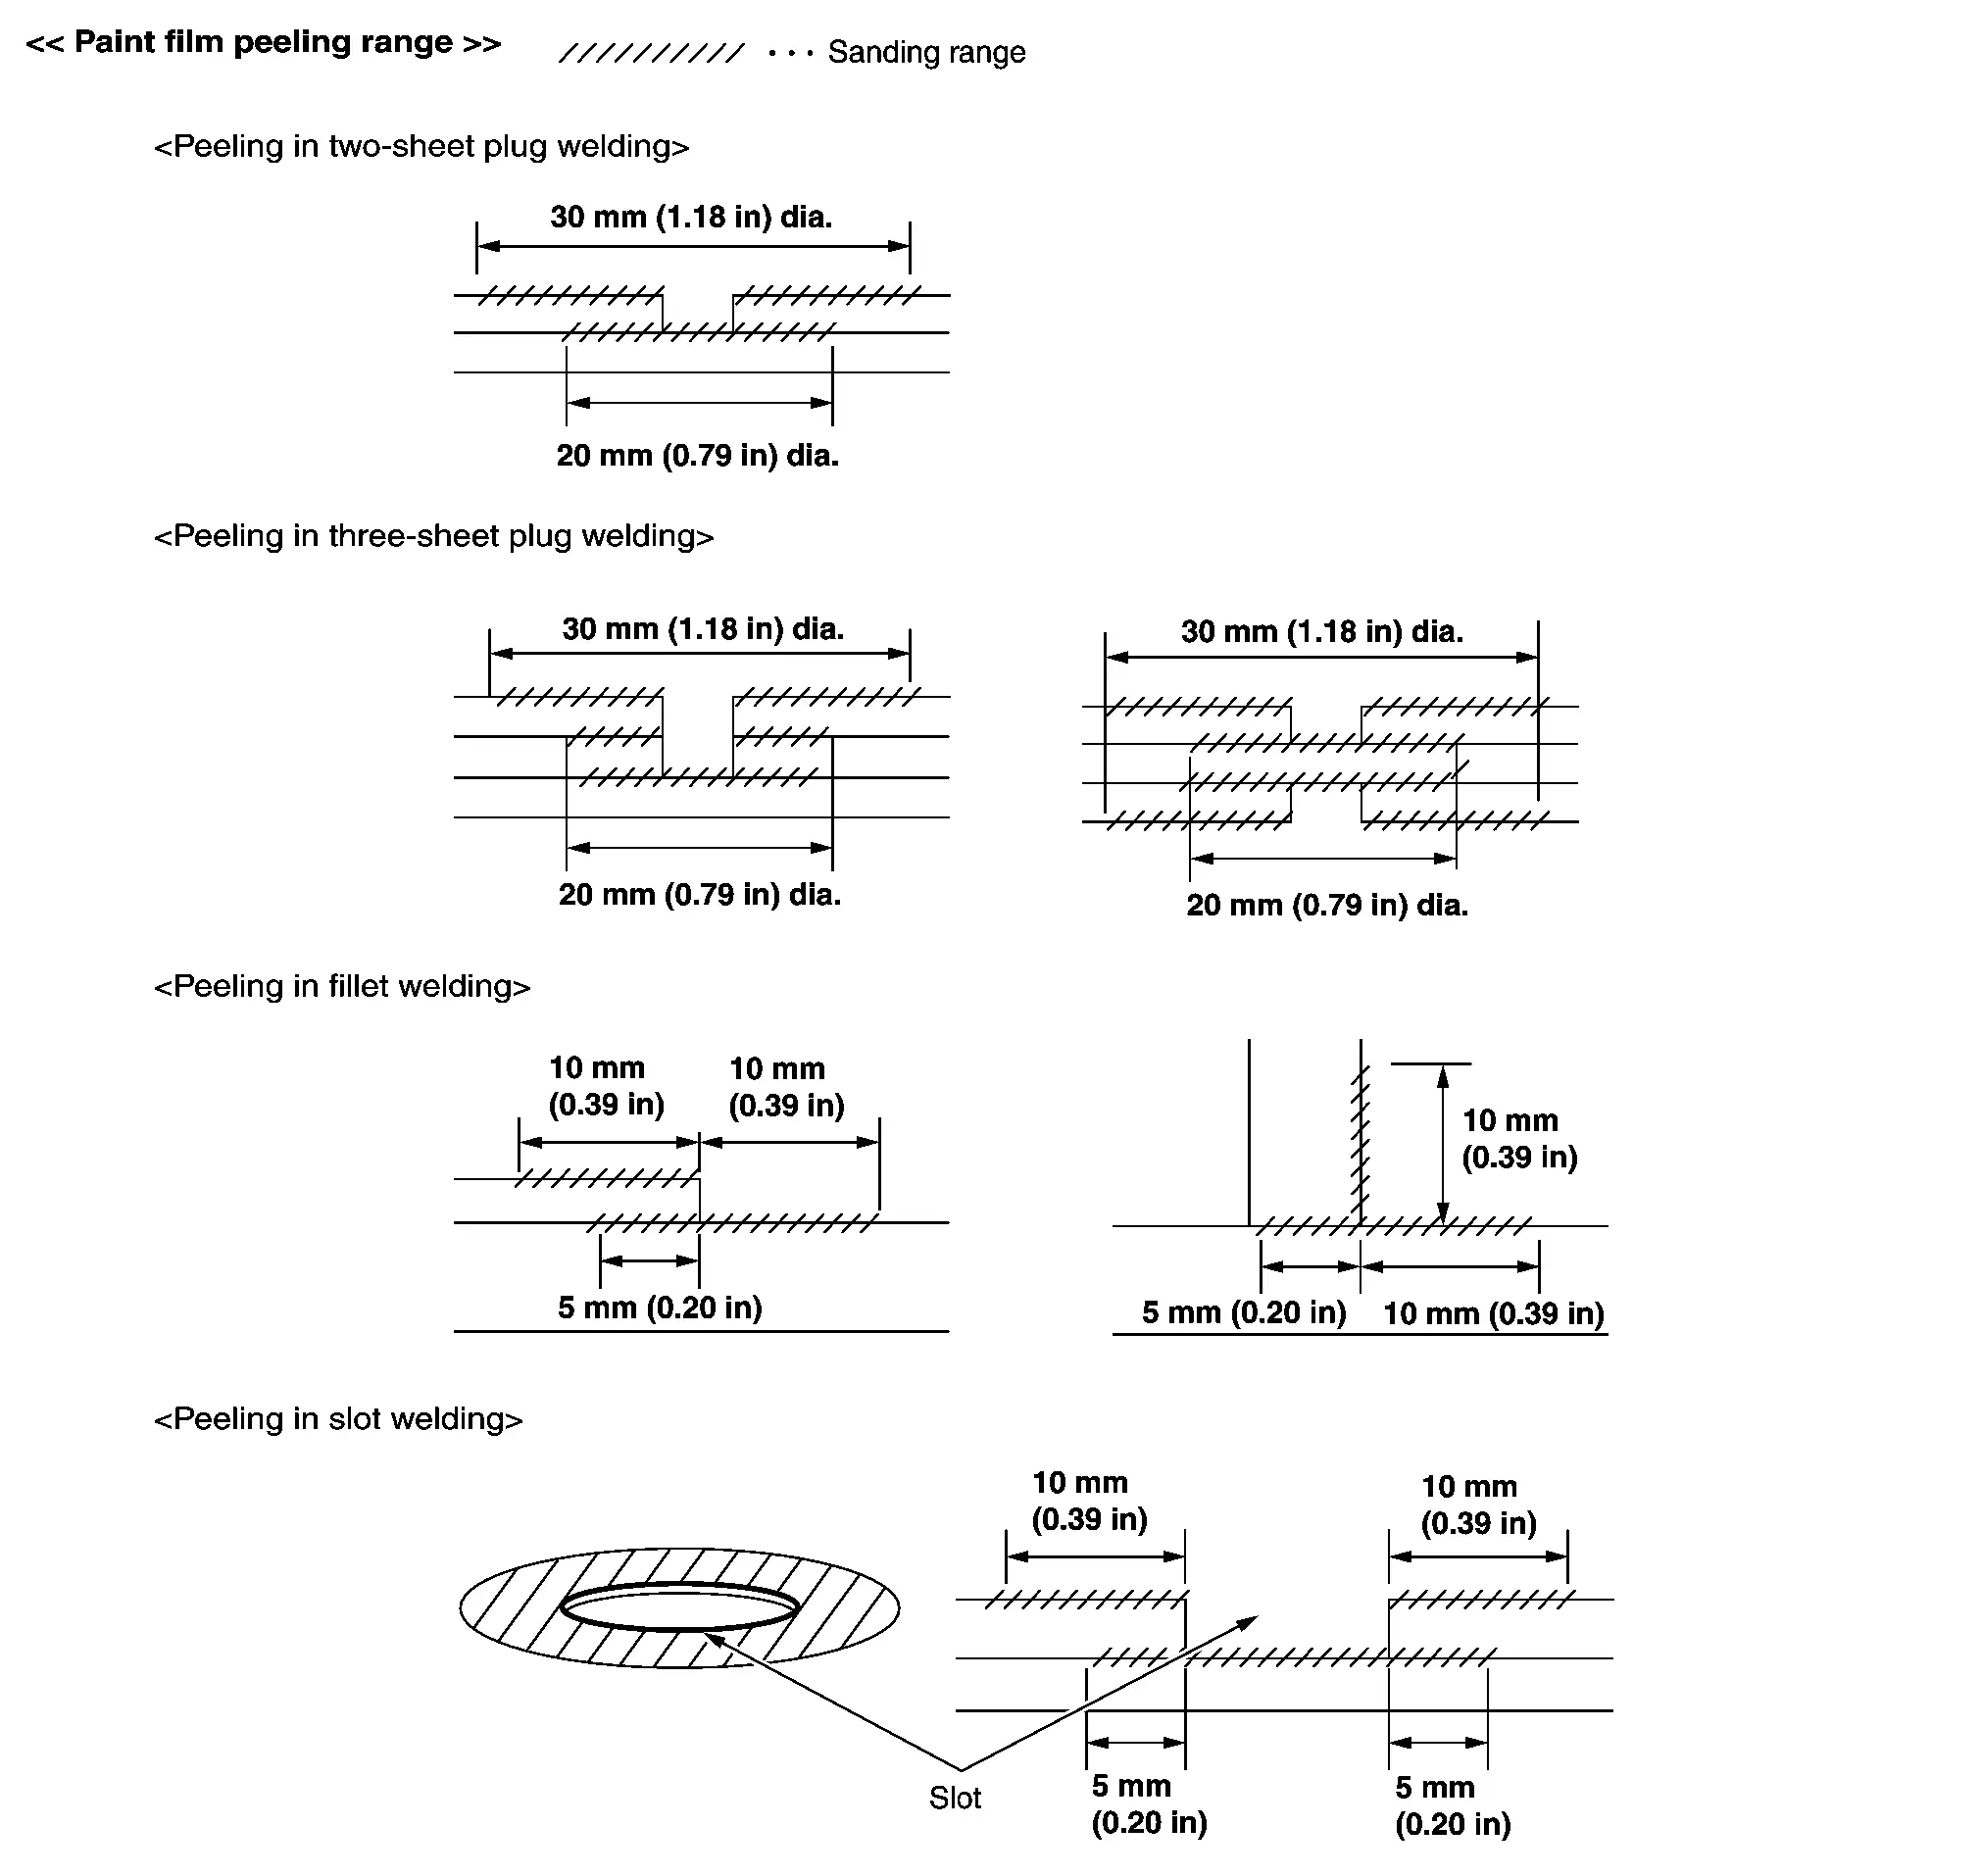
Lackschicht an den Schweißstellen und die kathodische Tauchlackierung der Ersatzteile mit einem Tellerschleifer entfernen.
Beim Entfernen darauf achten, den Aluminiumgrundwerkstoff nicht übermäßig zu schleifen.
Karosserierichten (Aluminium) Nissan Ariya SUV
Fahrzeug sichern
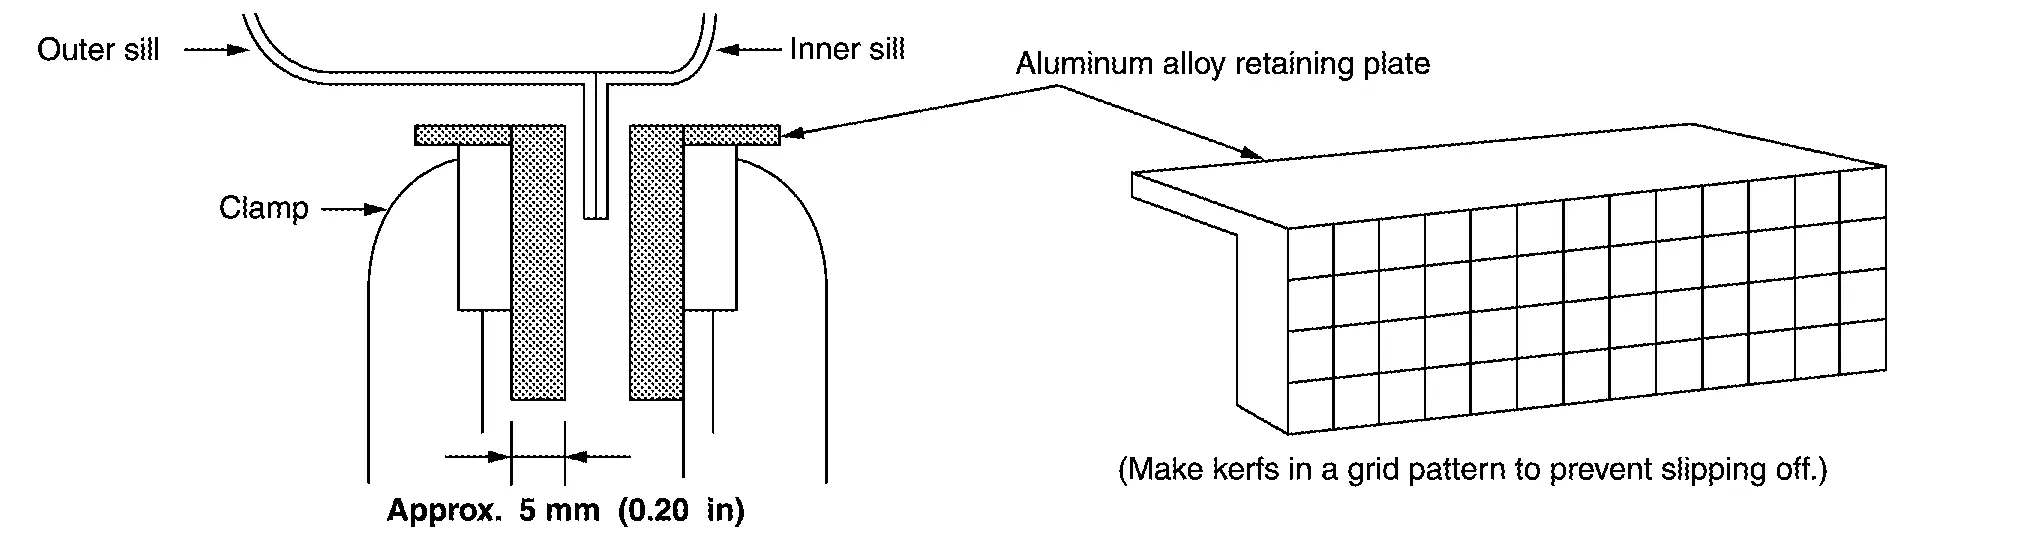
Beim Befestigen der Aluminiumkarosserie an der Richtanlage eine Haltplatte aus Aluminiumlegierung [Dicke: etwa 5 mm (0,20 in)] in die Zwinge einsetzen, um Schäden am Schwellerflansch zu vermeiden.
Rahmenrichten
Knickstellen sind kaltverfestigt. Beim Richten von Rahmen unter Erwärmen mit einem Sauerstoff-Acetylen-Schweißbrenner herausziehen. Anders als bei Stahlblechen verfärbt sich Aluminiumlegierung auch beim Erwärmen nicht. Zur Temperaturkontrolle ein berührungsloses Thermometer oder einen Thermostift verwenden. Auf Überhitzung achten.
<Referenz> Schmelzpunkt der Aluminiumlegierung: etwa 640 °C
Zulässige Erwärmungstemperatur Strangpressmaterial (6000er-Serie) : 110 °C Pressmaterial (5000er-Serie) : 350 °C Beim Ziehen nicht mit großer Kraft vollständig ziehen, da sonst die Schweißnaht abreißt (Punktschweißstellen lösen sich oder Risse entstehen in der Kehlnaht). Langsam herausziehen.
Aluminiumlegierung hat eine hohe Wärmeleitfähigkeit. Beim Erwärmen Innenausstattung und andere angrenzende Teile umfassend entfernen.