Общие процедуры
Рекомендации по отрезке панелей
Общее оборудование
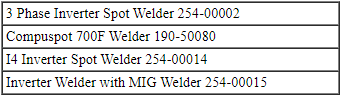
Материал
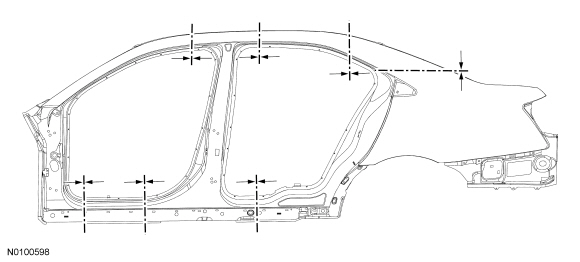
ПРИМЕЧАНИЕ: На следующей иллюстрации показаны рекомендуемые точки отрезки панелей. Линии реза, показанные на иллюстрации, приблизительные.
ПРЕДУПРЕЖДЕНИЕ: Ремонт повреждений после ДТП должен выполняться в соответствии с инструкциями, приведенными в данном руководстве. Заменяемые компоненты должны быть новыми оригинальными деталями Ford Motor Company. Компания Ford не допускает использование восстановленных, бывших в употреблении, неоригинальных или отремонтированных деталей (включая кузовные детали, колеса или компоненты систем пассивной безопасности).
Отступление от инструкций, приведенных в данном руководстве, включая альтернативные методы ремонта или использование заменяющих компонентов, создает риск ухудшения безопасности при ДТП. Несоблюдение этих указаний может негативно повлиять на целостность конструкции и защитные характеристики при ДТП, что может привести к серьезной травме пассажиров автомобиля при аварии.
ПРЕДУПРЕЖДЕНИЕ: Невидимые ультрафиолетовые и инфракрасные лучи, возникающие при сварке, могут повредить незащищенные глаза и кожу. Всегда используйте средства защиты, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры с максимальной степенью затемнения, при которой сохраняется достаточная видимость. Людям, работающим в зоне сварки, настоятельно рекомендуется надевать защитные очки от вспышек. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ПРЕДУПРЕЖДЕНИЕ: На автомобилях с опцией Safety Canopy перед выполнением любых работ по разрезанию или ремонту в районе крыши или стойки ветрового стекла снимите модуль Safety Canopy и связанные с ним компоненты. Несоблюдение этого требования может привести к непреднамеренному срабатыванию или повреждению системы Safety Canopy. См. раздел 501-20B. Несоблюдение этих инструкций может привести к серьезной травме мастера или пассажиров автомобиля.
ПРЕДУПРЕЖДЕНИЕ: Не режьте и не шлифуйте элементы боковины кузова на расстоянии менее 50 мм (1,96 дюйма) от точек крепления систем удерживания. Сварка на расстоянии менее 50 мм (1,96 дюйма) от точек крепления систем удерживания может привести к неправильной работе систем удерживания. Дополнительную информацию о местах крепления систем удерживания см. в разделах 501-20A и 501-20B. Несоблюдение этих указаний может привести к серьёзной травме пассажиров автомобиля.
ВНИМАНИЕ: Электронные модули и связанная с ними проводка могут быть повреждены под воздействием тепла при сварочных работах. Аккуратно отсоедините и снимите их или переместите подальше от зон термического воздействия.
ПРИМЕЧАНИЕ: При любом ремонте боковины кузова соблюдайте предписанную технологию сварки. Дополнительную информацию см. в разделе «Меры предосторожности при сварке — сталь» в этом разделе.
ПРИМЕЧАНИЕ: Если необходимо выполнить операции сварки с клеем, см. раздел «Сварка с клеем» в этом разделе.
ПРИМЕЧАНИЕ: Заводские точечные сварные соединения можно заменить либо контактной точечной сваркой, либо плазменной (MIG) сваркой в отверстиях. Точечные сварные соединения и сварные соединения в отверстиях должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно поверх места исходной сварки. Диаметр отверстия для сварки в отверстие должен составлять 8 мм (0,31 дюйма).
- Снимите молдинги и элементы отделки с автомобиля и защитите поверхности, смежные с зоной ремонта.
- Высверлите точечные сварные соединения поврежденной панели, которую необходимо отрезать. Используя отрезной круг, возвратно-поступательную пилу или плазменный резак, отрежьте только поврежденный участок наружной панели и снимите участок, подлежащий замене.
- Убедитесь, что горизонтальные стыки и фланцы правильно загерметизированы герметиком для швов, чтобы предотвратить проникновение влаги. Вода и влага перемещаются к горизонтальным стыкам, и коррозия в этих местах развивается быстрее. Перед нанесением герметика для швов металлические поверхности должны быть чистыми и сухими.
- При сварке перекрывающихся поверхностей или основ нанесите на поверхности грунт для сварки насквозь перед сваркой. После сварки нанесите антикоррозийный материал на внутренние и наружные поверхности или основы. Дополнительную информацию см. в разделе «Восстановление антикоррозийной защиты после ремонта» в этом разделе.
- Продолжите процесс окраски в соответствии с рекомендациями Ford по окрашиванию.
Восстановление антикоррозионной защиты после ремонта
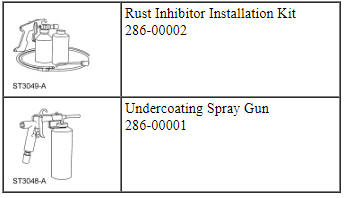
Специальный инструмент(ы)
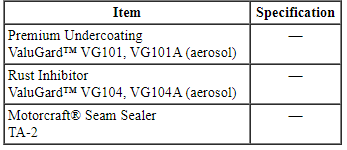
Материал
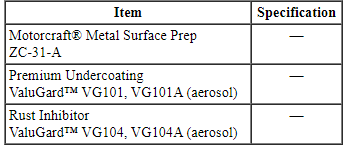
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Сверление технологических отверстий в панелях кузова не рекомендуется. Сверление нарушит заводское лакокрасочное покрытие и вызовет коррозию.
ПРИМЕЧАНИЕ: Антикоррозийную защиту необходимо восстанавливать всякий раз, когда требуется зачистить или отшлифовать окрашенные поверхности или катафорезный грунт насквозь либо когда выполняется ремонт до голого металла.
ПРИМЕЧАНИЕ: См. инструкции на этикетке продукта по подготовке и обращению с ним.
- Поверхности должны быть очищены от масла, грязи и других посторонних веществ. Выполняйте процесс в следующей последовательности.
- Тщательно очистите и обезжирьте металлические поверхности средством для подготовки металла, чтобы удалить воск и смазку.
- Для наилучшего результата автомобиль должен иметь комнатную температуру. Подсоедините баллон с антикоррозионным составом к комплекту для нанесения 286-00002.
- Антикоррозионный состав наносите после сварки и окраски. Продукт нельзя проваривать.
- Давление воздуха для пистолета-распылителя: 448–517 кПа (65–75 фунтов на кв. дюйм).
- Для обработки замкнутых полостей используйте длинную насадку. Распылительная форсунка дает веерообразный факел на 360 градусов. Введите насадку как можно глубже в технологическое отверстие, нажмите на спусковой крючок, подождите 2–3 секунды и медленно извлеките насадку из отверстия.
- Короткая насадка в форме крюка распыляет состав в одном направлении, поэтому ее необходимо поворачивать для полного покрытия.
- Наносите материал тонкими слоями в виде мелкодисперсного тумана.
- Материал вытесняет влагу.
- Удалите брызги состава мягким растворителем, например уайт-спиритом или средством для удаления насекомых и смолы.
ПРИМЕЧАНИЕ: На следующих иллюстрациях показаны типичные примеры применения кузовных швов и фланцев точечной сварки. Иллюстрации не относятся к конкретному автомобилю.
- ПРИМЕЧАНИЕ: Вид двери в сборе снизу.
Нанесите антикоррозионный состав, как показано, на внутреннюю часть каркаса двери на всех внутренних металлических поверхностях, используя наиболее подходящую насадку. Наносите состав на открытые кромки после сварки. Убедитесь, что горизонтальные поверхности хорошо защищены, так как они более подвержены коррозии. Содержите дренажные отверстия двери открытыми, чтобы предотвратить скопление влаги.
- ПРИМЕЧАНИЕ: Вид внутренней части задней боковины кузова.
Нанесите антикоррозионный состав на закрытую часть фланцев точечной сварки, используя короткую насадку в форме крюка. Наносите состав на открытые кромки после сварки. Убедитесь, что горизонтальные поверхности хорошо защищены, так как они более подвержены коррозии.
- ПРИМЕЧАНИЕ: Вид проёма двери.
Нанесите антикоррозионный состав на закрытую часть фланцев точечной сварки, используя короткую насадку в форме крюка. Убедитесь, что горизонтальные поверхности хорошо защищены, так как они более подвержены коррозии.
Антикоррозийная мастика кузова и рамы
- ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Не допускайте попадания антикоррозийной мастики на компоненты силового агрегата. Несоблюдение этих указаний может привести к неправильной работе этих компонентов.
ПРИМЕЧАНИЕ: См. инструкции на этикетке продукта по подготовке и обращению с ним.
ПРИМЕЧАНИЕ: Не используйте мойку высокого давления для очистки обработанного днища в течение 24 часов.
Зачистите проволочной щеткой участок и убедитесь, что поверхности очищены от масла, грязи и других посторонних веществ. Выполните нанесение антикоррозийного покрытия в следующей последовательности.- Тщательно очистите и обезжирьте металлические поверхности средством для подготовки металла, чтобы удалить воск и смазку.
- Для наилучшего результата автомобиль должен иметь комнатную температуру.
- Баллон устанавливается непосредственно на распылительный пистолет. Установите баллон с антикоррозийным покрытием на пистолет для нанесения покрытия 286-00001.
- Антикоррозийное покрытие следует наносить после сварочных работ и окраски. Материал не допускает сварку через себя.
- Давление воздуха для пистолета-распылителя составляет 552-621 кПа (80-90 psi).
- Наносите тонкие слои тумана, распыляя покрытие веерообразным факелом.
- Материал вытесняет влагу.
- Удалите брызги состава мягким растворителем, например уайт-спиритом или средством для удаления насекомых и смолы.
ПРИМЕЧАНИЕ: На следующих иллюстрациях показаны типичные примеры применения к лонжеронам рамы. Иллюстрации не относятся к конкретному автомобилю.
- ПРИМЕЧАНИЕ: Вид наружного фланца точечной сварки лонжерона рамы.
Нанесите антикоррозийное покрытие на наружные открытые кромки после выполнения сварочных работ и окраски.
- ПРИМЕЧАНИЕ: Показан поперечный разрез типичного лонжерона несущего кузова.
Нанесите ингибитор коррозии на внутренние поверхности лонжерона после сварочных работ. Используйте длинную насадку и введите ее как можно глубже, нажмите на спуск, подождите 2-3 секунды и медленно извлеките насадку, чтобы убедиться, что зона полностью покрыта туманом.
- ПРИМЕЧАНИЕ: Показан ремонт участка от переднего лонжерона до среднего лонжерона на автомобиле с полнорамной конструкцией.
Нанесите антикоррозийное покрытие на открытые поверхности после сварочных работ. Обязательно полностью закройте все участки голого металла.
Восстановление лакокрасочного покрытия после повреждений от воздействия окружающей среды
Материал
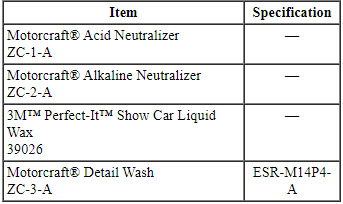
Удаление железистых загрязнений (металлической пыли с рельсов) или кислотных дождей
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: В крайних случаях загрязнения может потребоваться повторная окраска автомобиля. Чтобы избежать отслаивания краски, перед любыми работами по окраске панелей выполните соответствующую процедуру удаления загрязнений.
ПРИМЕЧАНИЕ: Загрязнение оксидами железа проявляется в виде мелких ржавых пятен на горизонтальных поверхностях, а в тяжелых случаях их можно нащупать. Такие повреждения обычно возникают при перевозке по железной дороге, хранении вблизи железнодорожных путей или от осаждения выбросов промышленных предприятий.
ПРИМЕЧАНИЕ: Загрязнение кислотными дождями проявляется в виде водяных пятен, а в тяжелых случаях — в виде пятен внутри водяных следов.
- ВНИМАНИЕ: Никогда не окрашивайте поверх частиц железа, иначе ржавые пятна появятся снова. Используйте только рекомендованную процедуру удаления загрязнений, описанную ниже.
Смойте холодной водой пыль, грязь и посторонние частицы с кузова автомобиля. Обильно промойте.
- Приготовьте нейтрализатор кислоты, смешав 8 частей воды с 1 частью нейтрализатора в ведре.
- ВНИМАНИЕ: Чтобы избежать отслаивания краски, не допускайте высыхания средства на автомобиле.
ПРИМЕЧАНИЕ: Используйте отдельную моечную рукавицу для каждого средства, наносимого на автомобиль.
Работая быстро, начиная с верхней части автомобиля и двигаясь к бокам, нанесите смесь нейтрализатора кислоты на весь автомобиль. Поддерживайте поверхность влажной раствором и слегка перемешивайте 5-7 минут. Обойдите автомобиль 4-5 раз. В сильно загрязненных случаях работайте средством до 8 минут. - Полностью смойте средство с автомобиля холодной водой.
- Протрите только горизонтальные поверхности автомобиля, стекла пока не сушите.
- ВНИМАНИЕ: Чтобы не повредить лакокрасочное покрытие, не наносите щелочной нейтрализатор непосредственно на пластиковые детали отделки автомобиля.
ПРИМЕЧАНИЕ: Используйте отдельную моечную рукавицу для каждого средства, наносимого на автомобиль.
ПРИМЕЧАНИЕ: Щелочной нейтрализатор готов к применению. Не разбавляйте его водой.
Налейте щелочной нейтрализатор во флакон с распылителем и нанесите раствор на чистую мойку. - ВНИМАНИЕ: Чтобы избежать отслаивания краски, не допускайте высыхания щелочного нейтрализатора на автомобиле.
Нанесите средство на автомобиль, поддерживая раствор во влажном состоянии, и слегка перемешивайте 5-7 минут. В сильно загрязненных случаях работайте средством до 8 минут.
- Полностью смойте средство с автомобиля холодной водой.
- Приготовьте очиститель для детейлинга, смешав 29,5 мл (1 унция) с 3,78 л (1 галлоном) воды.
- Чистой мойкой вымойте весь автомобиль шампунем и промойте холодной водой. Полностью высушите автомобиль.
- Визуально осмотрите окрашенную поверхность на наличие оставшихся частиц черного металла. При необходимости повторите процедуру.
Чистовая обработка поверхности после удаления загрязнений
- ВНИМАНИЕ: При устранении дефектов полировкой, шлифовкой или цветовым шлифованием не удаляйте более 0,3 мил (около 7,6 мкм) лакокрасочного слоя, иначе потребуется повторная окраска.
ПРИМЕЧАНИЕ: Помутнение или травление покрытия кислотными дождями может потребовать цветового шлифования в дополнение к полировке. В крайних случаях может потребоваться повторная окраска, если описанная ниже процедура не восстановит покрытие автомобиля.
ПРИМЕЧАНИЕ: Не смешивайте полировальные составы. Используйте продукцию только одного производителя.
ПРИМЕЧАНИЕ: Всегда соблюдайте последовательность применения составов, установленную производителем. Используйте подходящий полировальный круг или губку и скорость, рекомендованные производителем состава.
Нанесите абразивную пасту на поверхность автомобиля в соответствии с рекомендациями производителя продукта. - Нанесите полировальную пасту на поверхность автомобиля в соответствии с рекомендациями производителя продукта.
- Очистите отполированные и отшлифованные участки смесью спирта и воды (1:1). Перед нанесением финишной полировки убедитесь, что царапины и завитки удалены.
- Нанесите финишный полировочный состав вручную, эксцентриковой шлифмашиной с поролоновым диском или роторным полировщиком с подходящей полировальной накладкой.
- Помойте и высушите автомобиль.
Окраска — заводские дефекты
Материал
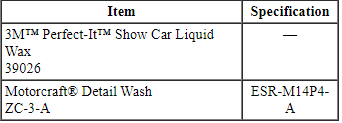
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Чтобы избежать попадания краски на соседние панели, защитите смежные зоны и подложки при подготовке к окраске и во время окраски.
ПРИМЕЧАНИЕ: Отслаивание покрытия можно определить как отсутствие адгезии либо между подложкой и верхними слоями, либо между отдельными слоями краски.
- Промойте зону ремонта специальным моющим средством для деталей или нейтральным мылом с водой.
- Снимите с ремонтируемой зоны всю отделку, эмблемы и крепеж.
- ПРИМЕЧАНИЕ: Все отслоившиеся участки необходимо удалить.
Зашлифуйте или обработайте абразивной струей поврежденную поверхность, сохраняя зону ремонта минимальной.
- Обработайте любую поверхность голого металла для предотвращения мгновенной коррозии, затем при необходимости загрунтуйте и зашлифуйте перед окраской.
- Заклейте соседние панели для защиты от попадания краски при распылении.
- При необходимости выполните локальный ремонт базового слоя по процедуре производителя краски.
- По процедуре производителя краски нанесите прозрачный лак на всю панель.
Определение типа пластика
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ПРИМЕЧАНИЕ: Определение типа пластика необходимо для выбора подходящих методов ремонта, обеспечивающих высокое качество ремонта пластиковых деталей. Пластики, как правило, делятся на 2 категории: термопластики и термореактивные пластики. Термопластики можно переформовать нагреванием, что делает возможной сварку пластика как вариант ремонта.
- ПРИМЕЧАНИЕ: В некоторых случаях на детали нанесено клеймо с кодом или обозначением материала, указывающее тип пластика.
Термопластики реагируют с растворителями. К термопластикам относятся термопластичный полиолефин (TPO), поливинилхлорид (PVC) и акрилонитрилбутадиенстирол (ABS). Полиолефины имеют маслянистый или восковой вид. К ним относятся, например, некоторые бамперные накладки, защитные щитки подкрылков, передние крылья и кожухи вентиляторов. Перед любыми операциями по окраске полиолефины требуют нанесения адгезионного праймера.
- Чтобы определить, является ли деталь полиолефином, зашлифуйте поврежденный участок в незаметном месте. При шлифовании полиолефин плавится и размазывается, оставляя неровный край. Если деталь не из полиолефина, участок шлифуется или зачищается гладко с образованием порошкообразной пыли.
Жесткие пластиковые детали
Эластичные пластиковые детали
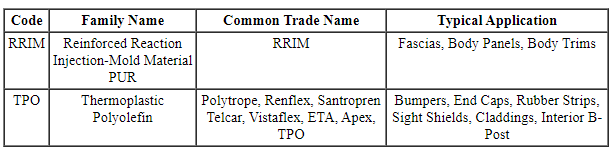
- Полиолефиновую пластмассу также можно определить, поместив небольшую стружку в емкость с водой: если образец плавает, это полиолефин. Неполиолефиновая пластмасса тонет в воде.
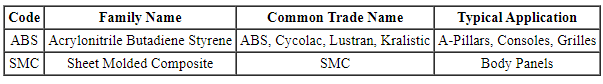
- Как правило, термореактивные пластмассы жесткие или полужесткие. Листовой формовочный композит (SMC) армирован стекловолокном и другими волокнами, он прочен и жесток. SMC применяется для крупных панелей, таких как капоты, крышки багажника, крылья и задние четверти.
- Испытание на горение может надежно показать, является ли пластмасса термореактивной. При использовании этого метода необходимо соблюдать особую осторожность.
- ВНИМАНИЕ: Для выполнения этой проверки деталь необходимо снять с автомобиля и изолировать от горючих материалов.
Поднесите открытое пламя к углу поврежденной детали. Если материал кристаллизуется и становится твердым, это термореактивная пластмасса.
- ВНИМАНИЕ: Для выполнения этой проверки деталь необходимо снять с автомобиля и изолировать от горючих материалов.
- Испытание на горение может надежно показать, является ли пластмасса термореактивной. При использовании этого метода необходимо соблюдать особую осторожность.
Окраска пластиковых деталей
Все детали
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Не окрашивайте накладки подушек безопасности и дверцы раскрытия подушек. Краска может привести к неправильному срабатыванию подушки безопасности. Несоблюдение этого указания может повысить риск серьезной травмы или смерти при аварии.
ПРИМЕЧАНИЕ: При использовании любых окрасочных материалов, одобренных Ford, рекомендуется придерживаться одной системы окраски на всех этапах работ. Например, не используйте грунтовку одного производителя с эмалью другого.
- ПРИМЕЧАНИЕ: Нагревая детали, соблюдайте осторожность. Термопластики размягчаются и при нагреве теряют форму.
Первый этап любого ремонта или окраски - определение типа пластмассы. Термореактивная она или термопластичная, с фактурой или гладкая? Это определит способ очистки и подготовки детали к окраске. Дополнительную информацию см. в разделе «Идентификация пластмасс» в этом разделе.
- Крайне важно использовать правильный очиститель в зависимости от применяемой системы окраски: на растворителе или на водной основе.
- Очистите деталь теплой водой с мягким моющим средством, затем очистителем для пластмасс, чтобы удалить воск, силикон и другие загрязнения. Не допускайте длительного нахождения деталей во влажном состоянии.
- Как правило, если на детали собираются капли воды, требуется дополнительная очистка, так как не все разделительные составы, использованные при производстве, удалены.
- Новые детали могут требовать сушки в окрасочной камере или прогрева инфракрасными лампами, чтобы удалить захваченные растворители или разделительные составы, использованные при производстве.
Детали без текстуры
- После очистки слегка зачистите наждачной бумагой зернистостью 600 или мельче. Удалите пыль от шлифовки очистителем для пластмасс и протрите насухо.
Детали с текстурой
- После очистки допускается легкая обработка серым абразивным подушечным материалом без сглаживания фактуры. Удалите пыль от шлифовки очистителем для пластмасс и протрите насухо.
Все детали
- Нанесите адгезионный праймер для пластмасс на любую голую пластмассовую деталь в соответствии с рекомендациями производителя. На протяжении всего процесса окраски, каждый раз, когда голая пластмасса открыта по любой причине, необходимо повторно наносить адгезионный праймер на этот участок.
- Перед окраской может потребоваться герметик, чтобы предотвратить образование морщин и отслаивание верхнего слоя покрытия.
- Гибкие и жесткие компоненты следует окрашивать отдельно, так как при окраске гибких деталей может потребоваться гибкая добавка (см. рекомендации производителя краски).
- Рекомендуется выполнять окраска наружных деталей на автомобиле (после установки), чтобы контролировать совпадение цвета и плавность перехода на смежные панели.
- Выполните процесс окраски и следуйте процедурам системы покрытий, одобренной Ford. Шаги могут отличаться у разных производителей красок.
Ремонт пластика
Материал
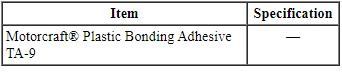
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
- При решении вопроса о ремонте или установке новой детали руководствуйтесь следующими рекомендациями.
- Легко ли получить деталь?
- Можно ли экономично вернуть поврежденной детали первоначальную прочность и внешний вид или стоимость работ превысит стоимость новой детали?
- Обеспечит ли ремонт самый быстрый и наиболее качественный результат?
- ВНИМАНИЕ: Ни на одном этапе ремонта пластика не используйте растворители, такие как разбавитель для лака или растворитель для краски. Растворители, очистители и вода впитываются многими видами пластика и стекловолокном, используемым в качестве армирования. В этом случае пластик может набухнуть в зоне ремонта, и ремонт выйдет из строя. Быстро удаляйте очистители и воду, для ускорения высыхания используйте воздух и тепло.
ВНИМАНИЕ: При ремонте многих видов пластика, особенно полиолефинов, на подложку необходимо нанести адгезионный праймер, чтобы ремонтные материалы и краска надежно сцеплялись. Повторное нанесение требуется, если шлифовка прошла через слой герметика или грунта.
ПРИМЕЧАНИЕ: По возможности рекомендуется выполнять как можно больше ремонтных работ с пластиком непосредственно на автомобиле. Детали, установленные на автомобиле, сохраняют правильное положение на протяжении всего ремонта. Попытка ремонта детали вне автомобиля может привести к смещению, что может вызвать выход ремонта из строя.
Выберите правильный метод ремонта, определив тип ремонтируемого пластика. Для получения дополнительной информации см. раздел «Идентификация пластика» в этом разделе, чтобы определить тип ремонтируемого пластика. - ПРИМЕЧАНИЕ: Всегда руководствуйтесь указаниями производителя на этикетке для ремонтных материалов, шпатлевок и клеев, так как они подбираются под конкретный материал.
Определите, нужна ли усиливающая вставка-подложка при больших ремонтах.
- Изготовьте усиливающую вставку из обрезка того типа пластика, который ремонтируется, и следуйте указаниям производителя на этикетке для используемой системы.
- При ремонте листового композитного материала (SMC) армирующую вставку можно изготовить из нескольких слоев стеклоткани, пропитанной смолой или конструкционным клеем. Плетение ткани или сетки должно быть достаточно редким, чтобы смола хорошо проникала внутрь. Армирование должно охватывать всю поврежденную зону и выходить за её пределы, а также за пределы зоны соединения.
Ремонт панелей из листового композитного материала (SMC)
ПРИМЕЧАНИЕ: Следующая процедура применяется при ремонте структурных трещин и глубоких вмятин. Если повреждение косметическое, применение армирующей ткани может не потребоваться.
- Панели, подлежащие ремонту, должны быть сухими и иметь комнатную температуру от 18ºC (65ºF) до 24ºC (75ºF) перед началом любых ремонтных работ. Обе стороны панели необходимо тщательно очистить перед шлифовкой.
- Закройте разрыв SMC (спереди и сзади) малярной лентой. Это защищает поврежденную зону от впитывания очистителя и исключает проникновение очистителя по волокнам внутрь SMC.
- Удалите воск, силикон, грязь и дорожные масла с участка вокруг поврежденной зоны с обеих сторон при помощи обезжиривателя для пластика.
- Снимите ленту и зачистите обратную сторону ремонтной зоны угловой шлифовальной машиной, эксцентриковой шлифовальной машиной (D/A) или вручную наждачной бумагой P80. Удалите всю пыль пылесосом и салфеткой для липкой очистки.
- Изготовьте армирующую заплату из обрезка SMC, который хорошо повторяет профиль обратной стороны поврежденной зоны, или сформируйте заплату из стекловолоконной ткани.
- Отрежьте кусок ткани, достаточный для перекрытия ремонта, плюс 25,4 мм (1 дюйм) вокруг ремонтной зоны.
- Отрежьте кусок пленочной подложки примерно на 25,4 мм (1 дюйм) больше ткани. Положите пленку на ровную гладкую поверхность, где будет формироваться пирамидальная заплата.
- Следуя указаниям производителя, нанесите пластиковый ремонтный клей на пленочную подложку и разгладьте пластиковым шпателем до рекомендуемой толщины. Уложите заранее нарезанную стекловолоконную ткань на слой клея на пленке. Покройте ткань слоем ремонтного клея и распределите его до рекомендуемой толщины.
- Нанесите подготовленную заплату на обратную сторону панели и прижмите. Следуйте указаниям производителя по отверждению клея. После отверждения клея снимите пленку и при необходимости зашлифуйте, чтобы устранить неровности.
- Снимите малярную ленту с лицевой стороны поврежденной зоны и сошлифуйте до подкладочной заплаты. Используйте угловую шлифовальную машину с кругом зернистостью 30-40. Выполните плавный скос в зоне, это предотвратит появление кругов и просвечивания на готовом ремонте. Зачистите подготовленную зону эксцентриковой шлифовальной машиной (D/A) или вручную наждачной бумагой P80.
- Сформируйте пирамидальную заплату из стекловолоконной ткани или аналогичного материала и пластикового ремонтного клея. Следуя указаниям производителя, нанесите заплату на поврежденную зону.
- Грубо зашлифуйте зону для удаления излишков клея. Зачистите ремонтную зону наждачной бумагой P80, следя за тем, чтобы снимать материал немного ниже чистовой поверхности SMC. Это обеспечит место для финишного слоя пластикового кузовного ремонтного материала.
- Нанесите финишный слой пластикового ремонтного наполнителя в соответствии с указаниями производителя.
- Выполните финишную зачистку, грунтование и нанесение финишного покрытия с использованием систем покрытий, одобренных Ford.
Термопластичные компаунды
- При решении вопроса о ремонте или установке новой детали руководствуйтесь следующими рекомендациями.
- Легко ли получить деталь?
- Можно ли экономично вернуть поврежденной детали первоначальную прочность и внешний вид или стоимость работ превысит стоимость новой детали?
- Обеспечит ли ремонт самый быстрый и наиболее качественный результат?
- ПРИМЕЧАНИЕ: Следующие шаги приведены как руководство. В зависимости от марки применяемых клеев или ремонтных материалов процедура может незначительно отличаться.
Тщательно очистите поврежденный участок средством для удаления воска и жировых загрязнений, предназначенным для пластмасс.
- Вручную зашлифуйте зону ремонта наждачной бумагой зернистостью 80 и удалите посторонние частицы сжатым воздухом.
- Нанесите на зону ремонта адгезионный праймер для пластмасс в соответствии с указаниями на этикетке.
- При мелком ремонте на поврежденный участок можно нанести пластиковую клеевую шпатлёвку. Следуйте указаниям производителя и наносите слои так, чтобы толщина над поврежденным участком была больше исходной. Это позволит выровнять поверхность шлифованием.
- Для ремонта больших отверстий или трещин отмерьте и отрежьте кусок стекловолоконной ткани или аналогичного материала на 25,4 мм (1 дюйм) больше размера трещины или отверстия.
- Нанесите пластиковый ремонтный клей на поврежденный участок и сразу же уложите стекловолоконную ткань в пластиковый клей для армирования. При необходимости нанесите дополнительный слой ремонтного клея для прочности и формирования профиля.
- При необходимости придайте ремонтному участку нужную форму и контур эксцентриковой шлифмашиной (DA). Не допускайте прошлифовки ремонтного участка насквозь.
- Окончательно отшлифуйте участок и выполните необходимые малярные работы с использованием окрасочных систем, одобренных Ford.
Ремонт креплений - бампер
- ПРИМЕЧАНИЕ: Осмотрите облицовку бампера, чтобы определить, можно ли отремонтировать её часть до приемлемого уровня качества внешнего вида, посадки и долговечности. Будут ли затраты на работу и материалы для ремонта равны или превышать стоимость новой облицовки бампера? Если облицовка признана пригодной к ремонту, выполните следующие шаги.
ПРИМЕЧАНИЕ: Следующие шаги приведены как руководство. В зависимости от марки применяемых клеев или ремонтных материалов процедура может незначительно отличаться.
Снимите поврежденный бампер. Дополнительные сведения см. в разделе 501-19.
ПРИМЕЧАНИЕ: Иллюстрация не относится к конкретному автомобилю.
- Очистите поврежденный(е) фиксатор(ы) средством для удаления воска и жировых загрязнений для пластмасс.
- Вручную зашлифуйте зону ремонта наждачной бумагой зернистостью 80 и удалите посторонние частицы сжатым воздухом.
- Нанесите на зону ремонта адгезионный праймер для пластмасс в соответствии с указаниями на этикетке.
- Отмерьте и отрежьте заплату из стекловолоконной ткани или аналогичного материала достаточного размера, чтобы сформировать переднюю часть фиксатора, затем сделайте клиновидный скос назад примерно на 51 мм (2 дюйма) от исходного фиксатора.
- Подготовьте ремонтную заплату из ткани с клеем в соответствии с инструкциями производителя и нанесите ее на поврежденный участок.
- Сразу же установите ремонтную заплату из пластика так, чтобы она сформировала форму фиксатора.
- Дайте материалу необходимое время отверждения и придайте фиксатору форму небольшой угловой шлифмашиной. Соблюдайте особую осторожность, чтобы не прошлифовать наружную поверхность насквозь.
- Выполните необходимые малярные работы на облицовке бампера с использованием окрасочных систем, одобренных Ford.
- Соберите и установите облицовку бампера. Дополнительные сведения см. в разделе 501-19.
Сварка с клеем
Общее оборудование
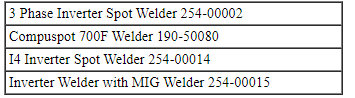
Материал
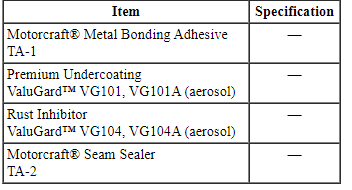
Сварка с клеем - Метод контактной точечной сварки сжатием (STRW)
ПРЕДУПРЕЖДЕНИЕ: Ремонт повреждений после ДТП должен выполняться в соответствии с инструкциями, приведенными в данном руководстве. Заменяемые компоненты должны быть новыми оригинальными деталями Ford Motor Company. Компания Ford не допускает использование восстановленных, бывших в употреблении, неоригинальных или отремонтированных деталей (включая кузовные детали, колеса или компоненты систем пассивной безопасности).
Отступление от инструкций, приведенных в данном руководстве, включая альтернативные методы ремонта или использование заменяющих компонентов, создает риск ухудшения безопасности при ДТП. Несоблюдение этих указаний может негативно повлиять на целостность конструкции и защитные характеристики при ДТП, что может привести к серьезной травме пассажиров автомобиля при аварии.
ПРЕДУПРЕЖДЕНИЕ: Невидимые ультрафиолетовые и инфракрасные лучи, возникающие при сварке, могут повредить незащищенные глаза и кожу. Всегда используйте средства защиты, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры с максимальной степенью затемнения, при которой сохраняется достаточная видимость. Людям, работающим в зоне сварки, настоятельно рекомендуется надевать защитные очки от вспышек. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ПРИМЕЧАНИЕ: Антикоррозионную защиту необходимо восстановить всякий раз, когда требуется шлифовка окрашенных поверхностей или слоя электрофоретического грунтования (E-coat), либо при ремонте до голого металла. Дополнительные сведения см. в разделе «Восстановление антикоррозионной защиты после ремонта» данного раздела.
ПРИМЕЧАНИЕ: На дверных каркасах, изготовленных только с применением конструкционных клеев, приварка наружных панелей дверей не рекомендуется. Следует использовать только металлический клей для соединения.
ПРИМЕЧАНИЕ: Сварка с клеем - это способ соединения металлов с помощью контактной точечной сварки сжатием (STRW) или сварки в среде защитного газа (MIG) и конструкционного клея. Шаги данной процедуры применимы к обоим типам сварки. Предпочтительным методом является STRW. Сварку MIG следует применять только в тех местах, куда невозможно подвести оборудование STRW.
ПРИМЕЧАНИЕ: Заводские точечные сварные соединения следует заменять точками STRW или сварными соединениями MIG. Точечные и пробочные сварные соединения должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно над исходным местом сварки. Диаметр отверстия для пробочной сварки должен составлять 8 мм (0,31 дюйма).
- Проверьте геометрию автомобиля на стенде для правки рамы. При необходимости выполните правку.
- Снимите поврежденные панели пневматической пилой или пневматическим зубилом. Удаляйте только крупные участки поврежденной панели. Не допускайте резов в сопрягаемых фланцах или соседних деталях.
- Просверлите точечные сварные швы подходящей фрезой для точечной сварки и удалите оставшиеся части панели, подлежащей замене.
- Выправьте поврежденные фланцы на автомобиле с помощью молотка и оправки.
- Зачистите сопрягаемую поверхность исходных фланцев на участке не более 25 мм (0,98 дюйма), где будет наноситься металлический клей.
- Обязательно удалите оцинкованное покрытие с металла. Металл должен иметь блестящий вид.
- Будьте осторожны, не повредите углы и не истончите металл. Слой E-coat также следует удалить с противоположной стороны фланца только в местах, где будут выполняться точечные сварные соединения.
- Выполните пробную установку и закрепите сервисные детали зажимами, чтобы проверить правильность посадки.
- После проверки правильности посадки и совмещения снимите сервисную деталь.
- ПРИМЕЧАНИЕ: Концы сварочных клещей следует изолировать лентой или аналогичным материалом во время сварки.
Следуйте предписанным производителем процедурам и настройкам сварки. Дополнительные сведения см. в разделе «Меры предосторожности при сварке - сталь» данного раздела.
- Подготовьте клей. Выдавите небольшое количество клея для металла из картриджа, чтобы убедиться в равномерной подаче обоих компонентов. Установите смесительный наконечник и выдавите отрезок клея длиной в наконечник, чтобы убедиться в правильном соотношении компонентов.
- ПРИМЕЧАНИЕ: Сварку можно выполнять в любое время в процессе отверждения клея или после его полного затвердевания. Настройки сварочного аппарата при сварке через незатвердевший клей и через полностью отвердевший клей различаются. Используйте рекомендуемые производителем сварочного аппарата настройки для сварки через полностью отвердевший клей. Рекомендуется выполнить шунтирующую сварку в зоне без клея для обеспечения электропроводности, особенно при сварке через полностью отвердевший клей.
ПРИМЕЧАНИЕ: См. инструкции на этикетке продукта по подготовке и обращению с ним.
Изготовьте контрольный образец.- Подготовьте металл и клей, как описано выше. Нанесите валик клея шириной 6–9 мм (0,23–0,35 дюйма) и сварите образец.
- Закрепите сваренный образец в тисках и проведите разрушающие испытания сварного соединения, отрывая лом металла с помощью больших замковых клещей. Измерьте сварную линзу (ядро сварного соединения), чтобы убедиться, что она соответствует требованиям Ford к размеру сварной линзы. Если размер линзы не соответствует требуемому, корректируйте настройки сварочного аппарата до получения правильного размера.
- После получения правильного размера сварной линзы можно выполнять сварку с клеем сервисной детали. Дополнительные сведения см. в разделе «Технические характеристики» данного раздела.
- Нанесите валик клея для металла шириной 6–9 мм (0,23–0,35 дюйма) на подготовленную фланцевую поверхность автомобиля.
- Установите сервисную деталь (детали) в правильное положение на автомобиле.
- После установки в положение не отодвигайте деталь от автомобиля. Если требуется переустановка, сдвиньте сервисную деталь (детали). Это обеспечит правильный контакт между компонентами и клеем.
- Зажимайте равномерно и плотно. Клей содержит стеклянные микросферы, которые не дают пережать деталь.
- ПРИМЕЧАНИЕ: Если сварка не будет выполняться немедленно, выдержите клей для отверждения не менее 1,5-2 часов при температуре 21ºC (70ºF) перед снятием зажимов. При более низких температурах время отверждения следует увеличить. Зажимы можно снять сразу после сварки детали.
Удалите излишки клея с панели до его отверждения.
- Заполните все косметические швы кузова шпатлёвкой с волокнами. После отверждения клея грубо зашлифуйте шпатлёвку, нанесите обычную кузовную шпатлёвку и отшлифуйте зону шлифовальным блоком.
- Там, где требуется декоративный шов, используйте герметик для швов.
- Смешайте и нанесите грунт-наполнитель в соответствии с рекомендациями производителя краски.
- Смешайте и нанесите базовое покрытие в соответствии с рекомендациями по окраске, одобренными Ford.
- Смешайте и нанесите лак в соответствии с рекомендациями по окраске, одобренными Ford. Окрасочные материалы можно сушить принудительно в соответствии с рекомендациями изготовителя краски.
- При необходимости нанесите антикоррозионное покрытие на зону ремонта.
Сварка с клеем - Метод сварки в среде защитного газа (MIG)
ПРЕДУПРЕЖДЕНИЕ: Невидимые ультрафиолетовые и инфракрасные лучи, возникающие при сварке, могут повредить незащищенные глаза и кожу. Всегда используйте средства защиты, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры с максимальной степенью затемнения, при которой сохраняется достаточная видимость. Людям, работающим в зоне сварки, настоятельно рекомендуется надевать защитные очки от вспышек. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Всегда используйте средства защиты, включая защитные очки с боковыми щитками и противопылевую маску, при шлифовании или зачистке. Несоблюдение этих указаний может привести к серьезной травме.
ПРИМЕЧАНИЕ: Сварка с клеем методом MIG может применяться как альтернатива STRW. Её можно использовать только для сварки участков, недоступных для оборудования STRW. Однако, при наличии доступа предпочтительным методом является STRW.
ПРИМЕЧАНИЕ: Антикоррозионную защиту необходимо восстановить всякий раз, когда требуется шлифовка окрашенных поверхностей или слоя электрофоретического грунтования (E-coat), либо при ремонте до голого металла. Дополнительные сведения см. в разделе «Восстановление антикоррозионной защиты после ремонта» данного раздела.
ПРИМЕЧАНИЕ: На дверных каркасах, изготовленных только с применением конструкционных клеев, приварка наружных панелей дверей не рекомендуется. Следует использовать только металлический клей для соединения.
ПРИМЕЧАНИЕ: Заводские точечные сварные соединения следует заменять точками STRW или пробочными сварными соединениями MIG. Точечные и пробочные сварные соединения должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно над исходным местом сварки. Диаметр отверстия для пробочной сварки должен составлять 8 мм (0,31 дюйма).
- Снимите поврежденные панели пневматической пилой или пневматическим зубилом. Удаляйте только крупные участки поврежденной панели. Не допускайте резов в сопрягаемых фланцах или соседних деталях.
- Просверлите точечные сварные швы подходящей фрезой для точечной сварки и удалите оставшиеся части панели, подлежащей замене.
- После снятия повреждённой панели (панелей) кузова выправьте повреждённые фланцы на автомобиле с помощью молотка и поддержки.
- Используя подходящую шлифмашину, аккуратно зачистите всю зону принимающего фланца по следам оригинальных сварных точек. Обязательно удалите всё катафорезное покрытие (E-coat), краску или оцинковку с контактных поверхностей соединения.
- Обязательно удалите оцинкованное покрытие с металла. Металл должен иметь блестящий вид.
- Будьте осторожны, не повредите углы и не истончите металл. Слой E-coat также следует удалить с противоположной стороны фланца только в местах, где будут выполняться точечные сварные соединения.
- Повторите Шаг 3 на сопрягаемой поверхности сервисной детали (деталей-замены).
- Подготовьте новую сервисную панель для пробочной сварки.
- Используя оригинальную панель в качестве эталона, просверлите или пробейте отверстия диаметром 8 мм (0,31 дюйма) в количестве, равном числу оригинальных точечных сварных швов. Отверстия должны располагаться как можно ближе к местам оригинальных точечных сварных швов, но не точно над ними.
- Для обеспечения качественной сварки зачистите непосредственный периметр отверстия пробочной сварки. Зачищайте только зону пробочной сварки - это сведёт коррозию к минимуму.
- Выполните пробную установку и закрепите сервисные детали зажимами, чтобы проверить правильность посадки и совмещения.
- После проверки правильности посадки и совмещения снимите сервисную деталь.
- Участки фланцев автомобиля, где будут располагаться пробочные швы, должны оставаться свободными от клея. Наклейте ленту шириной 25 мм (0,98 дюйма) на зоны пробочной сварки, чтобы предотвратить загрязнение клеем.
- Подготовьте клей. Выдавите небольшое количество клея для металла из картриджа, чтобы убедиться в равномерной подаче обоих компонентов. Установите смесительный наконечник и выдавите отрезок клея длиной в наконечник, чтобы убедиться в правильном соотношении компонентов.
- ПРИМЕЧАНИЕ: См. инструкции на этикетке продукта по подготовке и обращению с ним.
Нанесите валик клея шириной 6–9 мм (0,23–0,35 дюйма) на подготовленную фланцевую поверхность автомобиля. Снимите ленту с зон пробочной сварки.
- Установите сервисную деталь (детали) в правильное положение на автомобиле.
- После установки в положение не отодвигайте деталь от автомобиля. Если требуется переустановка, сдвиньте сервисную деталь (детали). Это обеспечит правильный контакт между компонентами и клеем.
- Зажимайте равномерно и плотно. Клей содержит стеклянные микросферы, которые не дают пережать деталь.
- ПРИМЕЧАНИЕ: Сварку можно выполнять в любое время в процессе отверждения клея или после его полного затвердевания.
ПРИМЕЧАНИЕ: Если сварка не будет выполняться немедленно, выдержите клей для отверждения не менее 1,5-2 часов при температуре 21ºC (70ºF) перед снятием зажимов. При более низких температурах время отверждения следует увеличить. Зажимы можно снять сразу после сварки детали.
Удалите излишки клея с панели до его отверждения. - Выровняйте швы декоративных участков шпатлёвкой с волокном. Грубо отшлифуйте шпатлёвку, нанесите обычную шпатлёвку после отверждения клея и отшлифуйте участок по профилю.
- Там, где требуется декоративный шов, используйте герметик для швов.
- Смешайте и нанесите грунт-наполнитель в соответствии с рекомендациями производителя краски.
- Смешайте и нанесите базовое покрытие в соответствии с рекомендациями по окраске, одобренными Ford.
- Смешайте и нанесите лак в соответствии с рекомендациями по окраске, одобренными Ford. Окрасочные материалы можно сушить принудительно в соответствии с рекомендациями изготовителя краски.
- При необходимости нанесите антикоррозионное покрытие на зону ремонта.
Проверьте себя
Короткий тест по Ford Taurus: после ответа — пояснение и ссылка на страницу руководства.