Procedure generali
Linee guida per il taglio
Attrezzatura generale
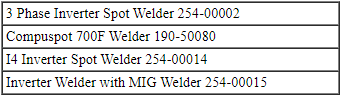
Materiale
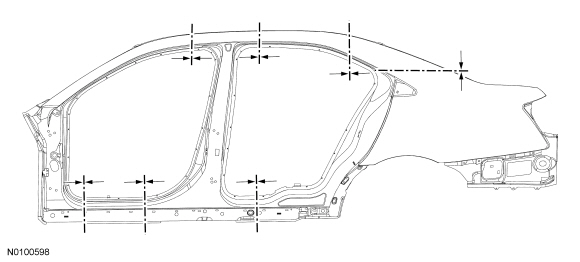
NOTA: La seguente illustrazione indica i punti di taglio consigliati. Le linee di taglio mostrate nell'illustrazione sono approssimative.
AVVERTENZA: le riparazioni dei danni da collisione devono essere conformi alle istruzioni contenute in questo manuale officina. I componenti sostitutivi devono essere nuovi e originali Ford Motor Company. Ricambi riciclati, recuperati, aftermarket o rigenerati (inclusi componenti della carrozzeria, ruote o componenti di ritenuta di sicurezza) non sono autorizzati da Ford.
Discostarsi dalle istruzioni fornite in questo manuale, inclusi metodi di riparazione alternativi o l'uso di componenti sostitutivi, comporta il rischio di compromettere la sicurezza in caso di collisione. Il mancato rispetto di queste istruzioni può compromettere l'integrità strutturale e le prestazioni di sicurezza in caso di collisione, con il rischio di lesioni personali gravi per gli occupanti del veicolo.
AVVERTENZA: I raggi ultravioletti e infrarossi invisibili emessi durante la saldatura possono danneggiare gli occhi e la pelle non protetti. Utilizzare sempre dispositivi di protezione, come una maschera per saldatura con lenti filtranti di colore scuro e della densità corretta. La saldatura elettrica produce radiazioni intense; si consiglia quindi di utilizzare lenti filtranti della tonalità più scura che consenta una visibilità adeguata. Si raccomanda vivamente che le persone che lavorano nell'area di saldatura indossino occhiali di sicurezza antiabbagliamento. Indossare inoltre indumenti protettivi. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: sui veicoli dotati di opzioni Safety Canopy, prima di eseguire qualsiasi riparazione con taglio vicino alla linea del tetto o alle aree dei pannelli laterali del tetto, rimuovere il modulo Safety Canopy e i componenti correlati. La mancata osservanza può causare l'attivazione accidentale o danni al Safety Canopy. Consultare la Sezione 501-20B. Il mancato rispetto di queste istruzioni può causare gravi lesioni al tecnico o agli occupanti del veicolo.
AVVERTENZA: Non tagliare né molare i componenti della fiancata entro 50 mm (1,96 in) dai punti di ancoraggio dei sistemi di ritenuta. La saldatura entro 50 mm (1,96 in) dai punti di ancoraggio dei sistemi di ritenuta può causare un funzionamento non corretto dei dispositivi di ritenuta. Per ulteriori informazioni sulla posizione di ancoraggio dei sistemi di ritenuta, consultare la Sezione 501-20A e la Sezione 501-20B. La mancata osservanza di queste istruzioni può causare gravi lesioni agli occupanti del veicolo.
AVVISO: I moduli elettronici e i relativi cablaggi possono essere danneggiati se esposti al calore delle procedure di saldatura. Scollegare e rimuovere con cura, oppure posizionare lontano dalle aree interessate dal calore.
NOTA: Seguire le procedure di saldatura prescritte durante qualsiasi riparazione della sezione della fiancata. Per ulteriori informazioni, consultare Precauzioni di saldatura - Acciaio in questa sezione.
NOTA: Quando è necessario eseguire procedure di incollaggio e saldatura combinate, consultare Saldo-incollaggio in questa sezione.
NOTA: I punti di saldatura di fabbrica possono essere sostituiti con punti di saldatura a resistenza o con saldature a tappo MIG (Metal Inert Gas). I punti/tappi di saldatura devono corrispondere a quelli di fabbrica sia per posizione che per quantità. Non eseguire un nuovo punto di saldatura direttamente sopra una posizione di saldatura originale. Il foro per la saldatura a tappo deve avere un diametro di 8 mm (0,31 in).
- Scollegare la batteria del veicolo e proteggere le superfici adiacenti all'area di riparazione.
- Forare i punti di saldatura del pannello danneggiato da tagliare. Utilizzando un disco da taglio, una sega alternativa o un taglierino al plasma, tagliare solo l'area danneggiata del pannello esterno e rimuovere la sezione da sostituire.
- Assicurarsi che i giunti orizzontali e le flange siano sigillati correttamente con sigillante per giunzioni per prevenire l'infiltrazione di umidità. Acqua e umidità migrano verso i giunti orizzontali e la corrosione tende a formarsi più rapidamente in queste aree. Le superfici metalliche devono essere pulite e asciutte prima di applicare il sigillante per giunzioni.
- Quando si saldano superfici o substrati sovrapposti, applicare un primer per saldatura passante sulle superfici prima della saldatura. Dopo la saldatura, applicare materiale di protezione anticorrosione sulle superfici o sui substrati interni ed esterni. Per ulteriori informazioni, consultare Ripristino della protezione anticorrosione dopo la riparazione in questa sezione.
- Procedere con il processo di riverniciatura seguendo le linee guida di verniciatura approvate da Ford.
Ripristino della protezione anticorrosione dopo la riparazione
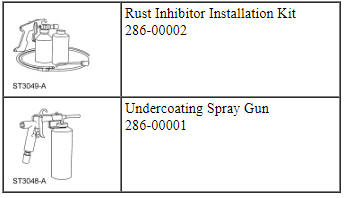
Attrezzi speciali
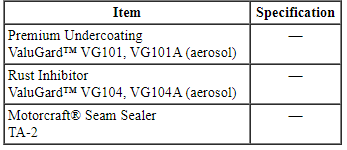
Materiale
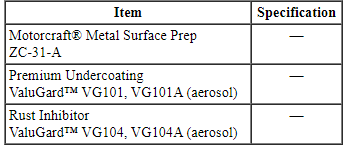
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVISO: Non è consigliato praticare fori di accesso nei pannelli della carrozzeria. La foratura romperà la finitura di vernice originale e favorirà la corrosione.
NOTA: La protezione anticorrosione deve essere ripristinata ogni volta che è necessario levigare o molare attraverso le superfici verniciate o il rivestimento E-coat, oppure quando vengono eseguite riparazioni su metallo nudo.
NOTA: Consultare l'etichetta del prodotto per le istruzioni di preparazione e manipolazione.
- Le superfici devono essere prive di olio, sporco e altri corpi estranei. Eseguire il processo nella sequenza seguente.
- Pulire accuratamente e sgrassare le superfici metalliche utilizzando preparatore per superfici metalliche per rimuovere cera e grasso.
- Per risultati ottimali, il veicolo deve trovarsi a temperatura ambiente. Collegare il contenitore del protettivo anticorrosivo al Kit di installazione del protettivo anticorrosivo 286-00002.
- Il protettivo anticorrosivo deve essere applicato dopo il processo di saldatura e verniciatura. Il prodotto non può essere saldato attraverso.
- La pressione dell'aria della pistola di applicazione è di 448-517 kPa (65-75 psi).
- Utilizzare la lancia lunga per nebulizzare le zone chiuse. L'ugello di spruzzatura fornisce un getto a 360 gradi. Inserire la lancia il più possibile nel foro di accesso, premere il grilletto, attendere 2-3 secondi e rimuovere lentamente la lancia dal foro di accesso.
- La lancia corta a forma di gancio spruzza in una sola direzione e deve essere ruotata per garantire una copertura completa.
- Applicare il materiale in mani leggere di nebbia.
- Il materiale sposta l'umidità.
- Rimuovere eventuali residui di nebulizzazione con un solvente delicato come acqua ragia minerale o un detergente per insetti e catrame.
NOTA: Le seguenti illustrazioni mostrano applicazioni tipiche delle giunzioni della carrozzeria e delle flange saldate a punti e non sono specifiche per il veicolo.
- NOTA: Vista inferiore del gruppo porta.
Applicare il protettivo anticorrosivo come illustrato all'interno del guscio della portiera su tutte le superfici metalliche interne utilizzando la lancia di applicazione più adatta. Applicare il materiale sui bordi esposti dopo aver eseguito il processo di saldatura. Assicurarsi che le superfici orizzontali siano ben protette, poiché sono più soggette alla corrosione. Mantenere libeři i fori di drenaggio della portiera per evitare l'accumulo di umidità.
- NOTA: Vista interna del parafango posteriore.
Applicare il protettivo anticorrosivo alla porzione a canale chiuso delle zone di flangia a saldatura a punti utilizzando la lancia corta a forma di gancio. Applicare il materiale sui bordi esposti dopo aver eseguito il processo di saldatura. Assicurarsi che le superfici orizzontali siano ben protette, poiché sono più soggette alla corrosione.
- NOTA: Vista dell'apertura del telaio della porta.
Applicare il protettivo anticorrosivo alla porzione a canale chiuso delle zone di flangia a saldatura a punti utilizzando la lancia corta a forma di gancio. Assicurarsi che le superfici orizzontali siano ben protette, poiché sono più soggette alla corrosione.
Sottoscocca e protezione del telaio
- AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVISO: Non applicare il sottoscocca sui componenti del gruppo propulsore. La mancata osservanza di queste istruzioni può causare un funzionamento non corretto di tali componenti.
NOTA: Consultare l'etichetta del prodotto per le istruzioni di preparazione e manipolazione.
NOTA: Evitare la pulizia con getto d'acqua ad alta pressione dell'area del sottoscocca trattata per 24 ore.
Spazzolare con spazzola metallica l'area e assicurarsi che le superfici siano prive di olio, sporco e altri corpi estranei. Eseguire il trattamento sottoscocca nella sequenza seguente.- Pulire accuratamente e sgrassare le superfici metalliche utilizzando preparatore per superfici metalliche per rimuovere cera e grasso.
- Per ottenere risultati ottimali, il veicolo deve trovarsi a temperatura ambiente.
- Il serbatoio si collega direttamente alla pistola di erogazione. Collegare il serbatoio del sottoscocca alla pistola a spruzzo per sottoscocca 286-00001.
- Il sottoscocca deve essere applicato dopo le operazioni di saldatura e di verniciatura. Il prodotto non può essere saldato attraverso.
- La pressione dell'aria per la pistola applicatrice è di 552-621 kPa (80-90 psi).
- Applicare mani leggere di nebulizzato, spruzzando la pistola applicatrice con un getto a nebbia.
- Il materiale sposta l'umidità.
- Rimuovere eventuali residui di nebulizzazione con un solvente delicato come acqua ragia minerale o un detergente per insetti e catrame.
NOTA: Le seguenti illustrazioni mostrano applicazioni tipiche sui longheroni del telaio e non sono specifiche per il veicolo.
- NOTA: Vista della flangia esterna con punti di saldatura del longherone del telaio.
Applicare il prodotto sottoscocca sui bordi esterni esposti dopo aver eseguito le operazioni di saldatura e di verniciatura.
- NOTA: Vista in sezione di un longherone di telaio tipico con scocca portante.
Applicare l'inibitore di ruggine sulle superfici interne del longherone dopo aver eseguito la saldatura. Utilizzare la lancia lunga e inserirla il più possibile, premere il grilletto, attendere 2-3 secondi e far uscire lentamente la lancia per assicurarsi che l'area sia completamente nebulizzata.
- NOTA: Riparazione di sezione tra longherone anteriore e longherone intermedio su veicolo con telaio completo.
Applicare il prodotto sottoscocca sulle superfici esposte dopo aver eseguito la saldatura. Assicurarsi di coprire completamente tutte le aree di metallo nudo.
Riverniciatura - Danni ambientali
Materiale
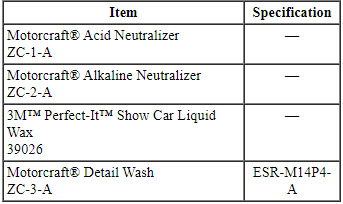
Decontaminazione da ossido di ferro (polvere di binario) o pioggia acida
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVISO: In casi estremi di contaminazione, il veicolo potrebbe richiedere la riverniciatura. Per evitare il distacco della vernice, eseguire la procedura di decontaminazione appropriata prima di qualsiasi operazione di verniciatura di un pannello.
NOTA: La contaminazione da ossido di ferro si presenta come piccole macchie di ruggine sulle superfici orizzontali e, nei casi gravi, può essere percepita al tatto. Questo danno è in genere causato dal trasporto su rotaia, dallo stoccaggio vicino a binari ferroviari o dalle ricadute di impianti industriali.
NOTA: La contaminazione da pioggia acida può essere identificata come macchie d'acqua e, nei casi gravi, come aloni all'interno delle macchie d'acqua.
- AVVISO: Non verniciare mai sopra le particelle di ferro, perché le macchie di ruggine si ripresenteranno. Utilizzare esclusivamente la procedura di decontaminazione consigliata descritta di seguito.
Sciacquare con acqua fredda polvere, sporco e corpi estranei dalla carrozzeria del veicolo. Risciacquare abbondantemente.
- Preparare il neutralizzatore acido miscelando 8 parti di acqua con 1 parte di neutralizzatore in un secchio.
- AVVISO: Per evitare il distacco della vernice, non lasciare asciugare il prodotto sul veicolo.
NOTA: Utilizzare un guanto di lavaggio separato per ciascun prodotto applicato sul veicolo.
Lavorando rapidamente, partendo dalla parte superiore del veicolo e procedendo verso i lati, applicare la miscela di neutralizzatore acido su tutto il veicolo. Mantenere il veicolo bagnato con la soluzione e agitare delicatamente per 5-7 minuti. Ripetere il trattamento per tutto il veicolo 4-5 volte. In condizioni gravi, lavorare il prodotto per un massimo di 8 minuti. - Sciacquare completamente il veicolo con acqua fredda per rimuovere il prodotto.
- Asciugare solo le superfici orizzontali del veicolo; per il momento non asciugare il vetro.
- AVVISO: Per evitare danni alla superficie della vernice, non applicare il neutralizzante alcalino direttamente sui rivestimenti in plastica del veicolo.
NOTA: Utilizzare un guanto di lavaggio separato per ciascun prodotto applicato sul veicolo.
NOTA: Il neutralizzante alcalino è un prodotto pronto all'uso. Non miscelare con acqua.
Versare il neutralizzatore alcalino in un flacone spray e applicare la soluzione su un guanto di lavaggio pulito. - AVVISO: Per evitare il distacco della vernice, non lasciare asciugare il neutralizzante alcalino sul veicolo.
Applicare il prodotto sul veicolo mantenendo la soluzione bagnata e agitare delicatamente per 5-7 minuti. In condizioni gravi, lavorare il prodotto per un massimo di 8 minuti.
- Sciacquare completamente il veicolo con acqua fredda per rimuovere il prodotto.
- Preparare il detergente per dettagli miscelando 29,5 ml (1 oz) con 3,78 L (1 gal) di acqua.
- Utilizzando un guanto di lavaggio pulito, lavare con shampoo l'intero veicolo e risciacquare con acqua fredda. Asciugare completamente il veicolo.
- Ispezionare visivamente la superficie verniciata per verificare la presenza di eventuali residui di particelle di metallo ferroso. Ripetere la procedura se necessario.
Finitura superficiale dopo la decontaminazione
- AVVISO: Quando si tenta una riparazione mediante lucidatura, pulitura o levigatura a colore, non rimuovere più di 0,3 mil di film di vernice, altrimenti sarà necessaria la riverniciatura.
NOTA: La scolorimento o l'incisione causati dalla pioggia acida può richiedere la levigatura a colore oltre alla lucidatura e alla pulitura. Nei casi estremi, potrebbe essere necessaria la riverniciatura se la seguente procedura non ripristina la finitura del veicolo.
NOTA: Non mescolare i prodotti per lucidatura. Utilizzare esclusivamente il prodotto di un unico produttore.
NOTA: Seguire sempre la sequenza di utilizzo del prodotto indicata dal produttore. Utilizzare il tampone di lucidatura o di pulitura appropriato alla velocità consigliata, come specificato dal produttore del prodotto.
Applicare il composto abrasivo sulla superficie del veicolo secondo le indicazioni del produttore del prodotto. - Applicare la glassatura a macchina sulla superficie del veicolo secondo le indicazioni del produttore del prodotto.
- Utilizzare una miscela di alcol e acqua (1 a 1) per pulire le aree lucidate e levigate. Verificare la scomparsa dei graffi e delle ombreggiature prima di applicare la lucidatura finale.
- Applicare il prodotto di lucidatura finale a mano, con una levigatrice a doppia azione e tampone in schiuma, oppure con una lucidatrice orbitale e cuffia di lucidatura appropriata.
- Lavare e asciugare il veicolo.
Verniciatura - Danni di fabbricazione
Materiale
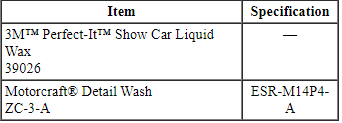
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVISO: Per evitare danni da overspray ai pannelli adiacenti, proteggere le aree/i substrati adiacenti durante la preparazione e durante la verniciatura.
NOTA: I problemi di sfogliatura/delaminazione possono essere descritti come mancanza di adesione, tra il substrato e le finiture superficiali o tra le singole mani di vernice.
- Lavare l'area da riparare con detergente delicato o sapone neutro e acqua.
- Rimuovere rivestimenti, emblemi e ferramenta dall'area da riparare.
- NOTA: Tutta la parte delaminata deve essere rimossa.
Carteggiare o sabbiare la superficie danneggiata, mantenendo l'area di riparazione il più ridotta possibile.
- Trattare qualsiasi superficie di metallo nudo per prevenire la ruggine superficiale, quindi applicare il primer e carteggiare a blocco se necessario prima della verniciatura.
- Mascherare i pannelli adiacenti per proteggerli dall'overspray.
- Riparare a punti la base colore se necessario, seguendo le procedure prescritte dal produttore della vernice.
- Seguendo la procedura prescritta dal produttore della vernice, applicare il trasparente su tutto il pannello.
Identificazione delle materie plastiche
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
NOTA: L'identificazione dei vari tipi di materie plastiche è necessaria per selezionare i metodi di riparazione appropriati ed eseguire riparazioni di alta qualità. Le materie plastiche possono generalmente essere suddivise in 2 categorie: termoplastiche e termoindurenti. Le termoplastiche possono essere rimodellate mediante riscaldamento. Ciò rende possibile la saldatura della plastica come alternativa di riparazione.
- NOTA: In alcuni casi, sul componente è impresso un codice o una sigla del materiale che indica il tipo di plastica.
Le termoplastiche sono reattive ai solventi. Tra i tipi di termoplastiche figurano l'olefina termoplastica (TPO), il polivinilcloruro (PVC) e l'acrilonitrile butadiene stirene (ABS). Le poliolefine hanno un aspetto oleoso o ceroso. Esempi includono alcuni paraurti, paraspruzzi, parafanghi interni e convogliatori della ventola. Le poliolefine richiedono un promotore di adesione prima di qualsiasi procedura di verniciatura.
- Per determinare se il componente è una poliolefina, carteggiare l'area danneggiata in una zona non visibile. Carteggiando una poliolefina, la plastica fonde e si spalma lasciando un bordo irregolare. Se il componente non è una poliolefina, l'area si carteggia o leviga in modo uniforme, producendo una polvere farinosa.
Componenti in plastica rigida
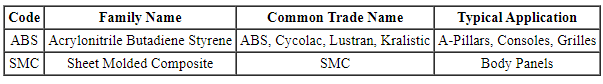
Componenti in plastica flessibile
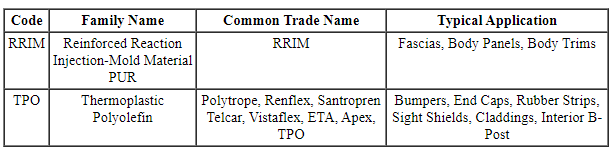
- La poliolefina può essere identificata anche ponendo una piccola scheggia in un contenitore d'acqua: se il campione galleggia, si tratta di una plastica poliolefinica. Una plastica non poliolefinica affonda se posta in acqua.
- In generale, le termoindurenti sono rigide o semirigide. Il composito stampato a foglio (SMC) è rinforzato con fibre di vetro e altre fibre, ed è resistente e rigido. L'SMC è utilizzato per pannelli di grandi dimensioni come cofani, portelloni, parafanghi e parti laterali posteriori.
- Un test di combustione può essere un metodo affidabile per determinare se una plastica è termoindurente. Questo metodo richiede estrema cautela.
- AVVISO: Per eseguire questo test, il componente deve essere isolato dal veicolo e da tutti i materiali combustibili.
Applicare una fiamma libera all'angolo del componente danneggiato. Se il materiale si cristallizza e diventa duro, si tratta di una plastica termoindurente.
- AVVISO: Per eseguire questo test, il componente deve essere isolato dal veicolo e da tutti i materiali combustibili.
- Un test di combustione può essere un metodo affidabile per determinare se una plastica è termoindurente. Questo metodo richiede estrema cautela.
Verniciatura delle materie plastiche
Tutti i componenti
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: Non verniciare alcun rivestimento o sportellino di attivazione dell'airbag. La vernice può causare un'attivazione errata dell'airbag. Il mancato rispetto di questa istruzione può aumentare il rischio di gravi lesioni personali o morte in caso di incidente.
NOTA: Quando si utilizza un prodotto per verniciatura approvato Ford, si consiglia di restare nello stesso sistema di verniciatura per tutta la procedura. Ad esempio, non utilizzare i primer di un produttore e le finiture superficiali di un altro produttore.
- NOTA: Prestare attenzione se si applica calore ai componenti. Le termoplastiche si ammorbidiscono e tendono a perdere la forma quando riscaldate.
Il primo passo di qualsiasi procedura di riparazione o verniciatura è identificare il tipo di plastica. È termoindurente o termoplastica, testurizzata o liscia? Questo determina come deve essere pulita e preparata per la verniciatura. Per ulteriori informazioni, consultare Identificazione delle materie plastiche in questa sezione.
- È essenziale utilizzare il detergente corretto, in base al sistema di verniciatura impiegato, a solvente o all'acqua.
- Pulire il componente con acqua tiepida e detergente neutro, quindi con detergente per plastiche per rimuovere cere, siliconi e altri contaminanti. Non lasciare i componenti bagnati per lunghi periodi.
- In linea generale, se sul componente si formano gocce d'acqua, è necessaria un'ulteriore pulizia, poiché non sono stati rimossi tutti gli agenti distaccanti di produzione.
- I componenti nuovi possono richiedere una cottura in cabina di verniciatura o un riscaldamento con lampade a infrarossi per far evaporare i solventi intrappolati o rimuovere gli agenti distaccanti utilizzati nei processi produttivi.
Componenti non goffrati
- Dopo la pulizia, carteggiare leggermente con carta abrasiva da 600 grana o più fine. Rimuovere i residui di carteggiatura con detergente per plastiche e asciugare.
Componenti goffrati
- Dopo la pulizia, è consentito un leggero utilizzo di un tampone abrasivo grigio, purché la testurizzazione non venga appiattita. Rimuovere i residui di carteggiatura con detergente per plastiche e asciugare.
Tutti i componenti
- Applicare un promotore di adesione per plastiche su ogni componente in plastica nuda, seguendo le raccomandazioni del produttore. Durante l'intera procedura di verniciatura, ogni volta che la plastica nuda viene esposta per qualsiasi motivo, è essenziale riapplicare il promotore di adesione su tale area.
- Potrebbe essere necessario un fondo sigillante per prevenire raggrinzimenti e sollevamenti della finitura prima di eseguire la procedura di verniciatura.
- I componenti flessibili e non flessibili devono essere verniciati separatamente, poiché può essere necessario un additivo flessibilizzante quando si verniciano componenti flessibili (consultare la raccomandazione del produttore della vernice).
- Si consiglia di eseguire la riverniciatura dei componenti esterni sul veicolo (dopo il taglio di raccordo) per controllare la corrispondenza del colore e la sfumatura con i pannelli adiacenti.
- Procedere con il processo di verniciatura e seguire le procedure del sistema di verniciatura approvato Ford. I passaggi possono variare a seconda del produttore della vernice.
Riparazione delle materie plastiche
Materiale
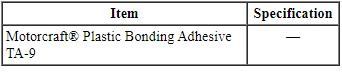
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
- Per decidere se riparare o installare un componente nuovo, seguire queste linee guida.
- Il pezzo è facilmente reperibile?
- Il pezzo danneggiato può essere riportato in modo economico alla resistenza e all'aspetto originali, oppure il costo della manodopera supererà il costo di un componente nuovo?
- La riparazione garantirà l'esecuzione più rapida e di qualità più elevata?
- AVVISO: Non applicare mai solventi come diluente per nitro o riduttore in nessuna fase della riparazione della plastica. Solventi, detergenti e acqua vengono assorbiti da molti tipi di plastica e dalle fibre di vetro usate come rinforzo. In tal caso, la plastica potrebbe rigonfiarsi nell'area di riparazione e causare il cedimento della riparazione. Rimuovere rapidamente detergenti e acqua e utilizzare aria e calore per accelerare l'asciugatura.
AVVISO: Durante la riparazione di molte materie plastiche, in particolare le poliolefine, deve essere applicato un promotore di adesione sul substrato affinché i materiali di riparazione e la vernice aderiscano correttamente. È necessario riapplicarlo quando si carteggia o si leviga attraverso lo strato di fondo o di primer.
NOTA: Quando possibile, si consiglia di eseguire sul veicolo la maggior parte della riparazione della plastica. I componenti montati sul veicolo mantengono il corretto allineamento durante tutta la riparazione. Tentare di riparare il componente fuori dal veicolo può causare un disallineamento, che potrebbe portare al cedimento della riparazione.
Selezionare il metodo di riparazione corretto identificando il tipo di plastica da riparare. Per ulteriori informazioni, consultare Identificazione delle plastiche in questa sezione per determinare il tipo di plastica da riparare. - NOTA: Consultare sempre le istruzioni riportate sull'etichetta del produttore relative al tipo di materiali di riparazione, stucchi e agenti adesivi utilizzati, poiché sono specifici per ciascun materiale.
Determinare se è necessario un pezzo di rinforzo come supporto per le riparazioni di grandi dimensioni.
- Realizzare un pezzo di rinforzo partendo da un ritaglio del tipo di plastica da riparare e seguire le istruzioni riportate sull'etichetta del produttore per il tipo di sistema utilizzato.
- Per riparare il composito a foglia stampata (SMC), è possibile realizzare un rinforzo utilizzando più strati di tessuto di vetro impregnato di resina o adesivo strutturale. La trama del tessuto o della rete deve essere abbastanza lasca da consentire alla resina di penetrare completamente. Il rinforzo deve coprire l'intera area danneggiata e estendersi oltre il danno o l'area di giunzione.
Riparazione dei pannelli in composito a foglia stampata (SMC)
NOTA: La procedura seguente si applica alla riparazione di crepe strutturali e di scanalature profonde. Se il danno è solo estetico, potrebbe non essere necessario l'uso di tessuto di rinforzo.
- I pannelli da riparare devono essere asciutti e a temperatura ambiente, tra 18ºC (65ºF) e 24ºC (75ºF), prima di eseguire qualsiasi riparazione. Entrambi i lati del pannello devono essere puliti accuratamente prima di carteggiare o smerigliare.
- Coprire la rottura nel SMC (anteriore e posteriore) con nastro di mascheratura. Questo protegge l'area danneggiata dall'assorbimento del detergente di preparazione ed evita che il detergente penetri per capillarità attraverso le fibre nell'SMC.
- Rimuovere tutte le cere, i siliconi, lo sporco e gli oli stradali dall'area circostante entrambi i lati della zona danneggiata con un detergente sgrassante per cere e grassi specifico per plastiche.
- Rimuovere il nastro e carteggiare il retro dell'area di riparazione con una smerigliatrice angolare, una levigatrice roto-orbitale (D/A) o a mano utilizzando carta abrasiva da 80 grana. Rimuovere tutta la polvere con un aspirapolvere e un panno appiccicoso.
- Realizzare una toppa di rinforzo utilizzando un ritaglio di SMC di scarto che aderisca bene al retro dell'area danneggiata, oppure formare una toppa con tessuto di fibra di vetro.
- Tagliare un pezzo di tessuto sufficientemente grande da coprire la riparazione, più 25,4 mm (1 in) attorno all'area di riparazione.
- Tagliare un pezzo di film plastico di supporto di circa 25,4 mm (1 in) più grande del tessuto. Appoggiare la plastica su una superficie liscia e piana dove verrà utilizzata per creare una toppa a piramide.
- Seguire le istruzioni del produttore e applicare l'adesivo per riparazione plastica sul film plastico di supporto, quindi livellarlo con una spatola in plastica fino allo spessore raccomandato. Appoggiare il tessuto in fibra di vetro precedentemente tagliato sull'adesivo applicato sul film. Coprire il tessuto con uno strato di adesivo per riparazione e stenderlo fino allo spessore raccomandato.
- Applicare la toppa preparata sul retro del pannello e comprimere. Seguire le istruzioni del produttore per l'indurimento dell'adesivo. Rimuovere il film plastico dopo che l'adesivo si è indurito e carteggiare se necessario per eliminare le asperità.
- Rimuovere il nastro di mascheratura dal lato anteriore dell'area danneggiata e smerigliare fino alla toppa di supporto. Utilizzare una smerigliatrice angolare con disco da 30 a 40 grana. Realizzare un assottigliamento graduale dell'area, in modo da evitare segni a bersaglio o effetto di trasparenza nella riparazione finita. Carteggiare l'area preparata con una levigatrice D/A o a mano con carta abrasiva da 80 grana.
- Costruire una toppa a piramide utilizzando tessuto in fibra di vetro o equivalente e adesivo per riparazione plastica. Seguendo le istruzioni del produttore, applicare la toppa sull'area danneggiata.
- Sgrossare l'area per rimuovere l'adesivo in eccesso. Carteggiare l'area di riparazione con carta abrasiva da 80 grana, facendo attenzione a intaccare leggermente al di sotto della superficie finita dello SMC. Ciò consentirà l'applicazione di uno strato di finitura con materiale di riparazione per carrozzeria in plastica.
- Applicare uno strato di finitura di stucco per riparazione plastica secondo le istruzioni del produttore.
- Carteggiare a finire, applicare il primer e la verniciatura di finitura utilizzando sistemi di verniciatura approvati Ford.
Composti termoplastici
- Per decidere se riparare o installare un componente nuovo, seguire queste linee guida.
- Il pezzo è facilmente reperibile?
- Il pezzo danneggiato può essere riportato in modo economico alla resistenza e all'aspetto originali, oppure il costo della manodopera supererà il costo di un componente nuovo?
- La riparazione garantirà l'esecuzione più rapida e di qualità più elevata?
- NOTA: Le seguenti operazioni vanno utilizzate come linee guida. In base alla marca di adesivi o materiali per toppe utilizzati, le procedure potrebbero variare leggermente.
Pulire accuratamente l'area danneggiata con uno sgrassante per cera e grasso specifico per materie plastiche.
- Carteggiare a mano l'area da riparare con carta abrasiva a grana 80 e rimuovere eventuali corpi estranei con aria compressa.
- Applicare un promotore di adesione per materie plastiche sull'area da riparare, secondo le indicazioni riportate sull'etichetta.
- Per riparazioni di piccole dimensioni, applicare sull'area danneggiata uno stucco adesivo per materie plastiche. Seguire le istruzioni del produttore e applicare più strati fino a formare uno spessore superiore a quello della zona danneggiata. In questo modo sarà possibile levigare l'area.
- Per riparare fori o crepe di grandi dimensioni, misurare e tagliare un pezzo di tessuto in fibra di vetro o equivalente di 25,4 mm (1 in) più grande della crepa o del foro.
- Applicare l'adesivo per riparazione di materie plastiche sull'area danneggiata e stendere immediatamente il tessuto in fibra di vetro nell'adesivo per plastica per il rinforzo. Applicare ulteriore adesivo per riparazione di materie plastiche per garantire resistenza e forma, se necessario.
- Modellare e sagomare la riparazione come necessario con una levigatrice roto-orbitale (D/A). Evitare di carteggiare fino a bucare la riparazione.
- Carteggiare a finire l'area e eseguire le operazioni di verniciatura richieste utilizzando i sistemi di verniciatura approvati Ford.
Riparazione delle linguette - Paraurti
- NOTA: Verificare se una parte del paraurti può essere riparata con un livello di qualità accettabile per aspetto, montaggio e durata. Il costo di manodopera e materiali della riparazione è pari o superiore al costo di un nuovo paraurti? Se si stabilisce che il paraurti è riparabile, procedere con le operazioni seguenti.
NOTA: Le seguenti operazioni vanno utilizzate come linee guida. In base alla marca di adesivi o materiali per toppe utilizzati, le procedure potrebbero variare leggermente.
Rimuovere il paraurti interessato. Per ulteriori informazioni, consultare la Sezione 501-19.
NOTA: L'illustrazione non è specifica per il veicolo.
- Pulire la/e linguetta/e rotta/e con uno sgrassante per cera e grasso per materie plastiche.
- Carteggiare a mano l'area da riparare con carta abrasiva a grana 80 e rimuovere eventuali corpi estranei con aria compressa.
- Applicare un promotore di adesione per materie plastiche sull'area da riparare, secondo le indicazioni riportate sull'etichetta.
- Misurare e tagliare una toppa di tessuto in fibra di vetro o equivalente, di dimensioni sufficienti a formare la parte anteriore della linguetta, quindi far rientrare il bordo a forma di cuneo per circa 51 mm (2 in) rispetto alla linguetta originale.
- Preparare la toppa in tessuto con adesivo per riparazione secondo le istruzioni del produttore e applicarla sull'area interessata.
- Posizionare immediatamente la toppa di materiale plastico per riparazione in modo da formare la forma della linguetta.
- Attendere il tempo di polimerizzazione adeguato e modellare la linguetta riparata con una piccola levigatrice ad angolo. Prestare la massima attenzione a non carteggiare fino a bucare la superficie esterna.
- Eseguire le eventuali operazioni di riparazione della verniciatura sul paraurti utilizzando i sistemi di verniciatura approvati Ford.
- Rimontare e installare il paraurti. Per ulteriori informazioni, consultare la Sezione 501-19.
Incollaggio e saldatura
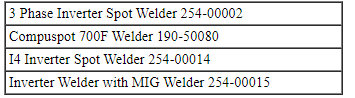
Attrezzatura generale
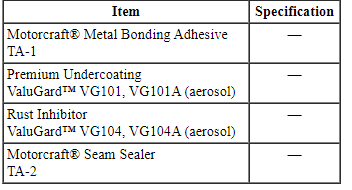
Materiale
Incollaggio e saldatura - Metodo di saldatura a punti per resistenza a pinza (STRW)
AVVERTENZA: le riparazioni dei danni da collisione devono essere conformi alle istruzioni contenute in questo manuale officina. I componenti sostitutivi devono essere nuovi e originali Ford Motor Company. Ricambi riciclati, recuperati, aftermarket o rigenerati (inclusi componenti della carrozzeria, ruote o componenti di ritenuta di sicurezza) non sono autorizzati da Ford.
Discostarsi dalle istruzioni fornite in questo manuale, inclusi metodi di riparazione alternativi o l'uso di componenti sostitutivi, comporta il rischio di compromettere la sicurezza in caso di collisione. Il mancato rispetto di queste istruzioni può compromettere l'integrità strutturale e le prestazioni di sicurezza in caso di collisione, con il rischio di lesioni personali gravi per gli occupanti del veicolo.
AVVERTENZA: I raggi ultravioletti e infrarossi invisibili emessi durante la saldatura possono danneggiare gli occhi e la pelle non protetti. Utilizzare sempre dispositivi di protezione, come una maschera per saldatura con lenti filtranti di colore scuro e della densità corretta. La saldatura elettrica produce radiazioni intense; si consiglia quindi di utilizzare lenti filtranti della tonalità più scura che consenta una visibilità adeguata. Si raccomanda vivamente che le persone che lavorano nell'area di saldatura indossino occhiali di sicurezza antiabbagliamento. Indossare inoltre indumenti protettivi. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
NOTA: La protezione anticorrosione deve essere ripristinata ogni volta che è necessario smerigliare superfici verniciate o la cataforesi (E-coat), oppure quando si eseguono riparazioni su metallo nudo. Per ulteriori informazioni, consultare Ripristino della protezione anticorrosione dopo la riparazione in questa sezione.
NOTA: Sui gusci delle portiere realizzati esclusivamente con adesivi strutturali, non è consigliato l'incollaggio e saldatura dei rivestimenti della portiera. Deve essere utilizzato solo adesivo per incollaggio di metalli.
NOTA: L'incollaggio e saldatura è un metodo utilizzato per unire metalli mediante saldatura a punti per resistenza a pinza (STRW) o saldatura MIG (Metal Inert Gas) e adesivo strutturale. Le operazioni descritte in questa procedura si applicano a entrambi i tipi di saldatura. Il metodo STRW è quello preferito. La saldatura MIG deve essere utilizzata solo quando le aree da saldare non sono accessibili con attrezzature STRW.
NOTA: I punti di saldatura di fabbrica devono essere sostituiti con saldature STRW o MIG. Le saldature a punti/a tappo devono corrispondere a quelle di fabbrica per posizione e numero. Non eseguire un nuovo punto di saldatura direttamente sopra una posizione di saldatura originale. Il foro per la saldatura a tappo deve avere un diametro di 8 mm (0,31 in).
- Verificare che le dimensioni del veicolo siano corrette su una dima di controllo telaio. Raddrizzare se necessario.
- Rimuovere i pannelli danneggiati con una sega pneumatica o uno scalpello pneumatico. Rimuovere solo le porzioni grandi del pannello danneggiato. Evitare di tagliare le flange di accoppiamento o le parti adiacenti.
- Forare i punti di saldatura utilizzando una fresa per punti di saldatura appropriata e rimuovere le porzioni restanti del pannello da sostituire.
- Preparare eventuali flange danneggiate sul veicolo utilizzando un martello e un battitoio (dolly).
- Smerigliare la superficie di accoppiamento delle flange originali per non più di 25 mm (0,98 in) nel punto in cui verrà applicato l'adesivo per metalli.
- Assicurarsi di rimuovere la zincatura dal metallo. Il metallo deve presentare un aspetto lucido.
- Fare attenzione a non danneggiare gli spigoli né assottigliare il metallo. La cataforesi (E-coat) deve essere rimossa anche sul lato opposto della flangia, solo dove devono essere eseguiti i punti di saldatura.
- Posizionare e fissare con morsetti i ricambi di servizio per verificare il corretto accoppiamento.
- Rimuovere il ricambio di servizio dopo aver verificato il corretto accoppiamento e allineamento.
- NOTA: Durante la saldatura, le estremità delle pinze di saldatura devono essere isolate con nastro adesivo o materiale simile.
Seguire le procedure e le impostazioni di saldatura prescritte dal costruttore. Per ulteriori informazioni, consultare Precauzioni per la saldatura - Acciaio in questa sezione.
- Preparare l'adesivo. Erogare una piccola quantità di adesivo per metalli dalla cartuccia per assicurare un flusso uniforme di entrambi i componenti. Montare il puntale miscelatore ed erogare una lunghezza di adesivo pari al puntale per assicurare il corretto rapporto di miscelazione.
- NOTA: La saldatura può essere eseguita in qualsiasi momento durante il processo di polimerizzazione dell'adesivo oppure dopo che l'adesivo è completamente polimerizzato. Le impostazioni della saldatrice variano quando si salda attraverso adesivo ancora fresco rispetto all'adesivo completamente polimerizzato. Consultare le impostazioni consigliate dal costruttore della saldatrice per la saldatura attraverso adesivo completamente polimerizzato. Si consiglia di eseguire un punto di saldatura di derivazione (shunt) in un'area priva di adesivo per garantire la conducibilità, in particolare quando si salda attraverso adesivo completamente polimerizzato.
NOTA: Consultare l'etichetta del prodotto per le istruzioni di preparazione e manipolazione.
Preparare un campione di prova.- Preparare il metallo e l'adesivo come descritto. Applicare un cordone di adesivo da 6-9 mm (0,23-0,35 in) e saldare il campione.
- Posizionare il campione saldato in una morsa ed eseguire prove di saldatura distruttive separando la lamiera di rottame con pinze di bloccaggio di grandi dimensioni. Misurare il nocciolo di saldatura per verificare che soddisfi i requisiti Ford per il nocciolo di saldatura. Se il nocciolo non ha la dimensione richiesta, regolare le impostazioni della saldatrice fino a ottenere la corretta dimensione del nocciolo.
- Quando si ottiene la corretta dimensione del nocciolo di saldatura, il ricambio può essere incollato e saldato. Per ulteriori informazioni, consultare Specifiche in questa sezione.
- Applicare un cordone di adesivo per metalli da 6-9 mm (0,23-0,35 in) sulla superficie della flangia preparata del veicolo.
- Posizionare il/i ricambio/i di servizio nella corretta posizione sul veicolo.
- Una volta posizionato, non tirare il componente allontanandolo dal veicolo. Se è necessario riposizionarlo, far scorrere il/i ricambio/i di servizio. Questo garantisce il corretto contatto tra i componenti e l'adesivo.
- Serrare con morsetti in modo uniforme e saldo. L'adesivo contiene microsfere di vetro che impediscono di serrare eccessivamente il componente.
- NOTA: Se la saldatura non verrà eseguita immediatamente, lasciare che l'adesivo polimerizzi per un tempo minimo di 1,5-2 ore a 21ºC (70ºF) prima di rimuovere le pinze. Con temperature più basse, il tempo di polimerizzazione deve essere aumentato. Le pinze possono essere rimosse immediatamente dopo la saldatura del componente.
Rimuovere l'adesivo in eccesso dal pannello prima che polimerizzi.
- Rifinire le eventuali giunture estetiche con stucco rinforzato con fibre. Dopo la polimerizzazione dell'adesivo, carteggiare grossolanamente lo stucco, applicare lo stucco tradizionale e carteggiare a blocco l'area.
- Utilizzare sigillante per giunzioni ovunque sia richiesto un sigillante estetico.
- Miscelare e applicare il fondo riempitivo secondo le raccomandazioni del produttore della vernice.
- Miscelare e applicare la base colore secondo le raccomandazioni di verniciatura approvate da Ford.
- Miscelare e applicare il trasparente secondo le raccomandazioni di verniciatura approvate da Ford. I prodotti per la riverniciatura possono essere essiccati forzatamente seguendo le raccomandazioni del produttore della vernice.
- Applicare la protezione anticorrosione sull'area riparata, se necessario.
Incollaggio e saldatura - Metodo di saldatura MIG (Metal Inert Gas)
AVVERTENZA: I raggi ultravioletti e infrarossi invisibili emessi durante la saldatura possono danneggiare gli occhi e la pelle non protetti. Utilizzare sempre dispositivi di protezione, come una maschera per saldatura con lenti filtranti di colore scuro e della densità corretta. La saldatura elettrica produce radiazioni intense; si consiglia quindi di utilizzare lenti filtranti della tonalità più scura che consenta una visibilità adeguata. Si raccomanda vivamente che le persone che lavorano nell'area di saldatura indossino occhiali di sicurezza antiabbagliamento. Indossare inoltre indumenti protettivi. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: consultare sempre la scheda di sicurezza del materiale (MSDS) quando si maneggiano sostanze chimiche e indossare i dispositivi di protezione indicati. Esempi includono, a titolo non esaustivo, respiratori e guanti resistenti agli agenti chimici. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
AVVERTENZA: indossare sempre dispositivi di protezione, tra cui occhiali di protezione con protezioni laterali e una mascherina antipolvere, durante la carteggiatura o la smerigliatura. La mancata osservanza di queste istruzioni può causare gravi lesioni personali.
NOTA: L'incollaggio e saldatura MIG può essere utilizzato in alternativa alla STRW. Può essere usato solo per saldare aree non accessibili con attrezzature STRW. Quando l'area è accessibile, il metodo STRW è quello preferito.
NOTA: La protezione anticorrosione deve essere ripristinata ogni volta che è necessario smerigliare superfici verniciate o la cataforesi (E-coat), oppure quando si eseguono riparazioni su metallo nudo. Per ulteriori informazioni, consultare Ripristino della protezione anticorrosione dopo la riparazione in questa sezione.
NOTA: Sui gusci delle portiere realizzati esclusivamente con adesivi strutturali, non è consigliato l'incollaggio e saldatura dei rivestimenti della portiera. Deve essere utilizzato solo adesivo per incollaggio di metalli.
NOTA: I punti di saldatura di fabbrica devono essere sostituiti con saldature STRW o con saldature a tappo MIG. Le saldature a punti/a tappo devono corrispondere a quelle di fabbrica per posizione e numero. Non eseguire un nuovo punto di saldatura direttamente sopra una posizione di saldatura originale. Il foro per la saldatura a tappo deve avere un diametro di 8 mm (0,31 in).
- Rimuovere i pannelli danneggiati con una sega pneumatica o uno scalpello pneumatico. Rimuovere solo le porzioni grandi del pannello danneggiato. Evitare di tagliare le flange di accoppiamento o le parti adiacenti.
- Forare i punti di saldatura utilizzando una fresa per punti di saldatura appropriata e rimuovere le porzioni restanti del pannello da sostituire.
- Dopo aver rimosso il/i pannello/i danneggiato/i, riparare eventuali flange danneggiate sul veicolo utilizzando martello e spalla di riscontro.
- Con una smerigliatrice adeguata, smerigliare con cura l'intera zona della flangia di accoppiamento seguendo le saldature originali. Assicurarsi di rimuovere tutto il rivestimento E-coat, la vernice o il rivestimento zincato dalle superfici di accoppiamento del giunto.
- Assicurarsi di rimuovere la zincatura dal metallo. Il metallo deve presentare un aspetto lucido.
- Fare attenzione a non danneggiare gli spigoli né assottigliare il metallo. La cataforesi (E-coat) deve essere rimossa anche sul lato opposto della flangia, solo dove devono essere eseguiti i punti di saldatura.
- Ripetere il Passaggio 3 sulla superficie di accoppiamento del/i ricambio/i di ricambio.
- Preparare il nuovo pannello di servizio per le saldature a tappo.
- Utilizzando il pannello originale come riferimento, forare o punzonare fori del diametro di 8 mm (0,31 in) in numero uguale ai punti di saldatura originali. I fori devono essere posizionati il più possibile vicino alle posizioni originali dei punti di saldatura, senza coincidere esattamente con un punto di saldatura originale.
- Per garantire una corretta esecuzione della saldatura, smerigliare il perimetro immediato del foro della saldatura a tappo. Smerigliare solo nell'area della saldatura a tappo: in questo modo la corrosione sarà ridotta al minimo.
- Posizionare e fissare con morsetti i ricambi di servizio per verificare il corretto accoppiamento e allineamento.
- Rimuovere il ricambio di servizio dopo aver verificato il corretto accoppiamento e allineamento.
- Le zone della flangia preparata del veicolo in cui saranno eseguite le saldature a tappo devono essere mantenute prive di adesivo. Applicare nastro da 25 mm (0,98 in) sulle zone di saldatura a tappo per evitare la contaminazione da adesivo.
- Preparare l'adesivo. Erogare una piccola quantità di adesivo per metalli dalla cartuccia per assicurare un flusso uniforme di entrambi i componenti. Montare il puntale miscelatore ed erogare una lunghezza di adesivo pari al puntale per assicurare il corretto rapporto di miscelazione.
- NOTA: Consultare l'etichetta del prodotto per le istruzioni di preparazione e manipolazione.
Applicare un cordone di adesivo da 6-9 mm (0,23-0,35 in) sulla superficie della flangia preparata del veicolo. Rimuovere il nastro dalle zone di saldatura a tappo.
- Posizionare il/i ricambio/i di servizio nella corretta posizione sul veicolo.
- Una volta posizionato, non tirare il componente allontanandolo dal veicolo. Se è necessario riposizionarlo, far scorrere il/i ricambio/i di servizio. Questo garantisce il corretto contatto tra i componenti e l'adesivo.
- Serrare con morsetti in modo uniforme e saldo. L'adesivo contiene microsfere di vetro che impediscono di serrare eccessivamente il componente.
- NOTA: La saldatura può essere eseguita in qualsiasi momento durante il processo di polimerizzazione dell'adesivo oppure dopo che l'adesivo è completamente polimerizzato.
NOTA: Se la saldatura non verrà eseguita immediatamente, lasciare che l'adesivo polimerizzi per un tempo minimo di 1,5-2 ore a 21ºC (70ºF) prima di rimuovere le pinze. Con temperature più basse, il tempo di polimerizzazione deve essere aumentato. Le pinze possono essere rimosse immediatamente dopo la saldatura del componente.
Rimuovere l'adesivo in eccesso dal pannello prima che polimerizzi. - Rifinire eventuali giunzioni estetiche con stucco rinforzato con fibre. Carteggiare grossolanamente lo stucco, applicare lo stucco per carrozzeria convenzionale dopo la polimerizzazione dell'adesivo e levigare la zona a blocco.
- Utilizzare sigillante per giunzioni ovunque sia richiesto un sigillante estetico.
- Miscelare e applicare il fondo riempitivo secondo le raccomandazioni del produttore della vernice.
- Miscelare e applicare la base colore secondo le raccomandazioni di verniciatura approvate da Ford.
- Miscelare e applicare il trasparente secondo le raccomandazioni di verniciatura approvate da Ford. I prodotti per la riverniciatura possono essere essiccati forzatamente seguendo le raccomandazioni del produttore della vernice.
- Applicare la protezione anticorrosione sull'area riparata, se necessario.
Mettiti alla prova
Un breve quiz sulla Ford Taurus: ogni risposta ha una spiegazione e un link alla pagina del manuale.