Технические характеристики, описание и принцип работы
ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Материал
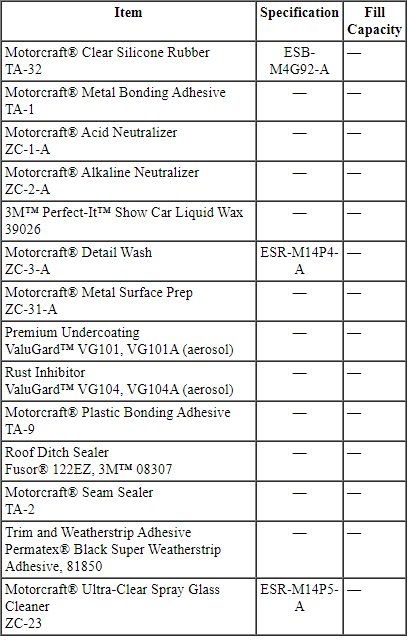
ОПИСАНИЕ И РАБОТА
Кузов
ПРЕДУПРЕЖДЕНИЕ: Ремонт повреждений после ДТП должен выполняться в соответствии с инструкциями, приведенными в данном руководстве. Заменяемые компоненты должны быть новыми оригинальными деталями Ford Motor Company. Компания Ford не допускает использование восстановленных, бывших в употреблении, неоригинальных или отремонтированных деталей (включая кузовные детали, колеса или компоненты систем пассивной безопасности).
Отступление от инструкций, приведенных в данном руководстве, включая альтернативные методы ремонта или использование заменяющих компонентов, создает риск ухудшения безопасности при ДТП. Несоблюдение этих указаний может негативно повлиять на целостность конструкции и защитные характеристики при ДТП, что может привести к серьезной травме пассажиров автомобиля при аварии.
Кузов состоит из следующих элементов:
- Усилитель радиатора из полипропилена, армированного стекловолокном
- Элементы кузова из высокопрочной низколегированной (HSLA), высокопрочной и низкоуглеродистой стали
- Наружная панель крыши из низкоуглеродистой стали
- Наружные панели боковин кузова из низкоуглеродистой стали
- Двухфазная сталь (DP) в отдельных элементах кузова
- Съемные болтовые передние крылья, распашные двери и капот
- Капот из стали, устойчивой к вмятинам
- Крылья из стали, устойчивой к вмятинам
- Стальные двери с ремонтопригодными наружными панелями
- Передняя балка бампера из сверхвысокопрочной стали (UHSS), профилированная в рулонах, крепится болтами
- Задняя балка бампера из стали DP и HSLA 350
- Передний и задний подрамники, на которых установлены компоненты подвески и рулевого управления
- Мастика для шумоизоляции, применяемая на днище кузова
- Доступен ремонтный комплект передних лонжеронов рамы
- Трубка SPACE (Side Protection and Cabin Enhancement) в переднем полу
Размерная информация приведена на следующих иллюстрациях:
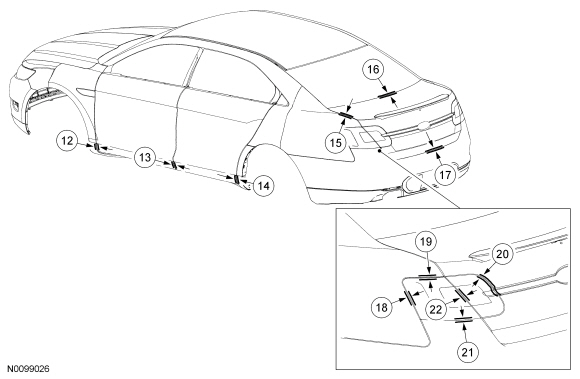
Зазоры кузова
ПРИМЕЧАНИЕ: Размеры указаны для правой и левой стороны.
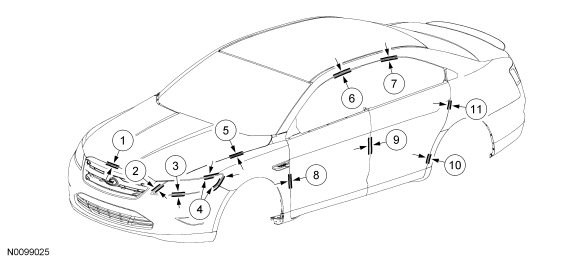
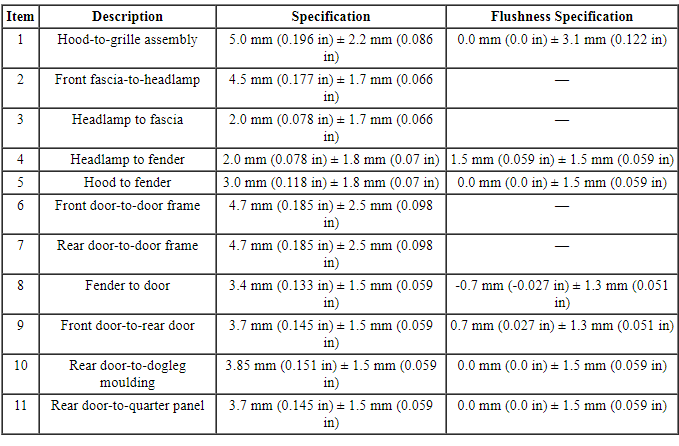
Зазоры кузова
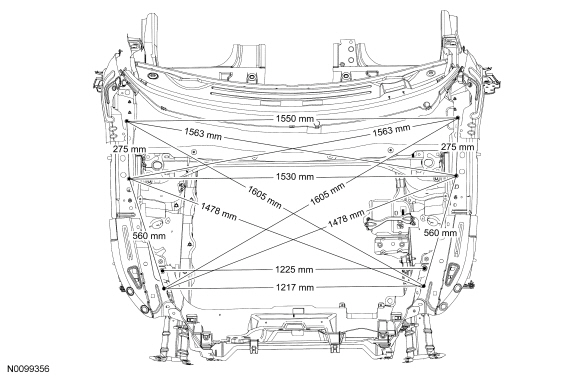
Размеры подкапотного пространства
ВНИМАНИЕ: Кронштейн радиатора является комбинированным компонентом. При повреждении несущей конструкции радиатора ремонт не допускается, иначе возможна неправильная работа автомобиля. Необходимо установить новый компонент. См. раздел 303-03.
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.
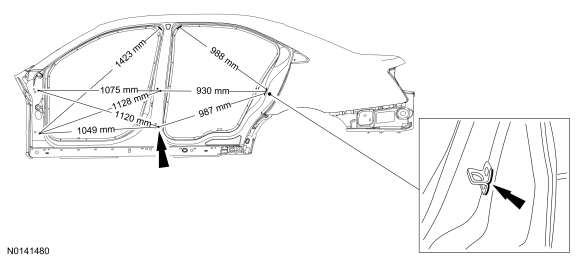
Размеры проемов боковых дверей кузова
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.
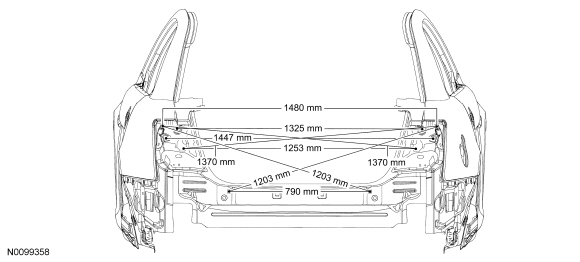
Размеры заднего проема
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.
Размеры днища кузова
Передний подрамник
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.

Задний подрамник
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.
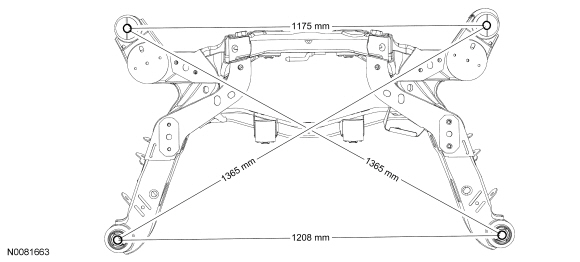
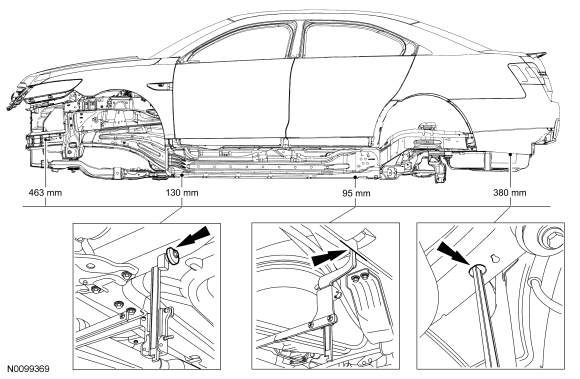
Высота базовой точки рамы
ПРИМЕЧАНИЕ: Высота базовой точки определяется по отверстиям и пазам, измеряется по центру, если не указано иное.
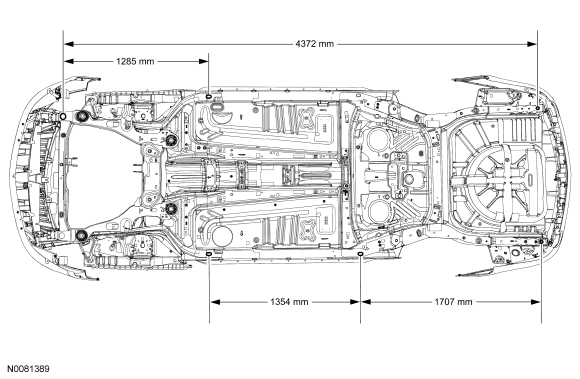
Размеры днища кузова
ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.

ПРИМЕЧАНИЕ: Измерения производятся по центру, если не указано иное.
Меры предосторожности при сварке стали
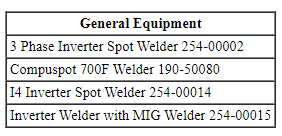
Общие характеристики
ПРЕДУПРЕЖДЕНИЕ: Невидимое ультрафиолетовое и инфракрасное излучение, возникающее при сварке, может повредить незащищенные глаза и кожу. Всегда используйте средства защиты, например сварочную маску с темными светофильтрами надлежащей плотности. Электросварка создает интенсивное излучение, поэтому рекомендуется использовать светофильтры максимально темного оттенка, при котором сохраняется достаточная видимость. Настоятельно рекомендуется, чтобы люди, работающие в зоне сварки, использовали защитные очки от вспышек. Также надевайте защитную одежду. Несоблюдение этих инструкций может привести к серьезной травме.
ПРЕДУПРЕЖДЕНИЕ: На автомобилях с опцией Safety Canopy перед выполнением любых работ по разрезанию или ремонту в районе крыши или стойки ветрового стекла снимите модуль Safety Canopy и связанные с ним компоненты. Несоблюдение этого требования может привести к непреднамеренному срабатыванию или повреждению системы Safety Canopy. См. раздел 501-20B. Несоблюдение этих инструкций может привести к серьезной травме мастера или пассажиров автомобиля.
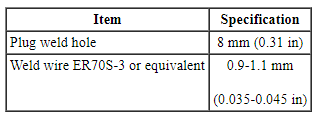
ПРИМЕЧАНИЕ: При выполнении пробных сварных швов методом сварки в среде защитного газа (MIG) с помощью точечной или пробочной сварки см. таблицу размеров сварных точек в разделе «Технические характеристики» данного раздела.
При сварке низкоуглеродистой или высокопрочной стали необходимо использовать правильное оборудование и настройки. Предпочтительными методами являются сварка MIG и контактная точечная сварка с зажимом (STRW). Поверхности должны быть чистыми и не содержать посторонних материалов.
- Необходимо надевать соответствующие средства защиты глаз.
- Всегда надевайте соответствующую защитную одежду.
- Обеспечьте достаточную вентиляцию, чтобы избежать скопления ядовитых газов.
- Всегда выполняйте пробную сварку на контрольном образце.
- Используйте очистительные щетки и абразивные шлифовальные круги, предназначенные для свариваемых материалов данного типа.
- Соблюдайте предписанные производителем оборудования процедуры и настройки для используемого типа сварочного аппарата. Для сварки MIG стали обычно используется проволока ER70S-3 или ER70S-6.
- Отсоедините массовый провод аккумуляторной батареи. См. раздел 414-01.
- Отсоедините бортовые модули, расположенные рядом с зоной сварки, и защитите их от возможного перегрева и электрического тока при сварке.
- Антикоррозионную защиту необходимо восстанавливать всякий раз, когда выполняется ремонт с оголением металла. См. раздел «Восстановление антикоррозионной защиты после ремонта» в этом разделе.
- Необходимо использовать достаточный источник питания для обеспечения правильной работы оборудования.
- Заводские точечные сварные соединения можно заменить точечной контактной сваркой STRW или пробочными сварными швами MIG. Точечные и пробочные сварные соединения должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно над местом расположения исходной сварки. Диаметр отверстия для пробочной сварки должен составлять 8 мм (0,31 дюйма).
Меры предосторожности при сварке двухфазной стали
ПРЕДУПРЕЖДЕНИЕ: Невидимые ультрафиолетовые и инфракрасные лучи, возникающие при сварке, могут повредить незащищенные глаза и кожу. Всегда используйте средства защиты, например сварочную маску с темными светофильтрами нужной плотности. Электросварка создает интенсивное излучение, поэтому рекомендуются светофильтры с максимальной степенью затемнения, при которой сохраняется достаточная видимость. Людям, работающим в зоне сварки, настоятельно рекомендуется надевать защитные очки от вспышек. Также надевайте защитную одежду. Несоблюдение этих указаний может привести к серьезной травме.
ПРЕДУПРЕЖДЕНИЕ: На автомобилях с опцией Safety Canopy перед выполнением любых работ по разрезанию или ремонту в районе крыши или стойки ветрового стекла снимите модуль Safety Canopy и связанные с ним компоненты. Несоблюдение этого требования может привести к непреднамеренному срабатыванию или повреждению системы Safety Canopy. См. раздел 501-20B. Несоблюдение этих инструкций может привести к серьезной травме мастера или пассажиров автомобиля.
При сварке двухфазной стали необходимо использовать правильное оборудование и настройки. Рекомендуемыми методами являются MIG и STRW. Поверхности должны быть чистыми и не содержать посторонних материалов.
Рекомендуемой спецификацией проволоки для сварки компонентов из двухфазной стали является ER70-S-6.
Рекомендуемые газовые смеси: CO2, 92Ar8CO2, 84Ar16CO2 и 77Ar23CO2.
Компоненты из двухфазной стали не следует нагревать для правки или ремонта. При сильной деформации или перегибе необходимо установить новые компоненты.
Не используйте кислородно-ацетиленовое оборудование для сварки двухфазной стали.
- Необходимо надевать соответствующие средства защиты глаз.
- Всегда надевайте соответствующую защитную одежду.
- Обеспечьте достаточную вентиляцию, чтобы избежать скопления ядовитых газов.
- Всегда выполняйте пробную сварку на контрольном образце.
- Используйте очистительные щетки и абразивные шлифовальные круги, предназначенные для свариваемых материалов данного типа.
- Соблюдайте предписанные производителем оборудования процедуры и настройки для используемого типа сварочного аппарата.
- Отсоедините массовый провод аккумуляторной батареи. См. раздел 414-01.
- Отсоедините бортовые модули, расположенные рядом с зоной сварки, и защитите их от возможного перегрева и электрического тока при сварке.
- Антикоррозионную защиту необходимо восстанавливать всякий раз, когда выполняется ремонт с оголением металла. См. раздел «Восстановление антикоррозионной защиты после ремонта» в этом разделе.
- Необходимо использовать достаточный источник питания для обеспечения правильной работы оборудования.
- Заводские точечные сварные соединения можно заменить точечной контактной сваркой STRW или пробочными сварными швами MIG. Точечные и пробочные сварные соединения должны соответствовать заводским по расположению и количеству. Не выполняйте новую точечную сварку непосредственно над местом расположения исходной сварки. Диаметр отверстия для пробочной сварки должен составлять 8 мм (0,31 дюйма).
Шумо- и вибропоглотители и изоляторы
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
ВНИМАНИЕ: Мастика изготовлена из горючего материала и перед выполнением сварочных работ в этой зоне ее необходимо удалить. Нагрев от сварки вблизи мастики может привести к ее воспламенению.
ВНИМАНИЕ: Антикоррозийную защиту необходимо восстановить ПОСЛЕ нанесения мастики. Антикоррозийные средства могут быть на восковой основе, что может привести к потере адгезии.
ПРИМЕЧАНИЕ: Для восстановления заводской конструкции отсутствующие или поврежденные шумопоглотители и изоляторы необходимо установить с использованием правильных сервисных запасных частей.
ПРИМЕЧАНИЕ: Следующие иллюстрации являются справочными и показывают расположение мастичных шумопоглотителей. Помимо указанных на иллюстрации, могут использоваться дополнительные изоляторы и шумопоглотители.
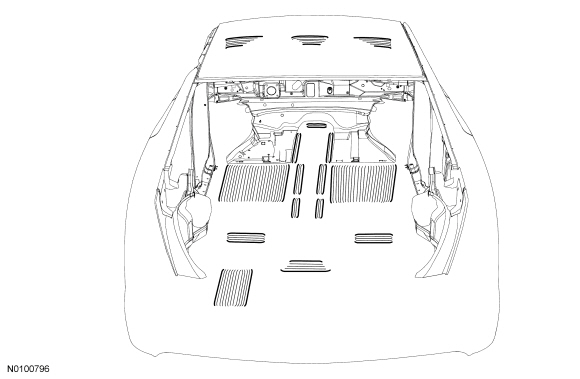
- При замене существующего мастичного изолятора тщательно очистите поверхность, чтобы обеспечить надлежащую адгезию. Температура поверхности должна быть 10ºC (50ºF) или выше перед нанесением мастики. Для лучшего сцепления можно прогреть металлическую поверхность теплов��й пушкой.
Герметики
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
Правильная герметизация соединений необходима для правильного ремонта автомобиля. Герметики используются для предотвращения шума от ветра, протечек воды, проникновения выхлопных газов и пыли в салон. Они также служат антикоррозионным барьером. Герметики наносятся на такие зоны, как отбортовки дверей и заднего отсека, колесные арки, внешние части задних крыльев, пол, моторный щит, крышу и другие точки соединения панелей. Для различных применений рекомендуются следующие герметики:
- Герметик швов для нанесения кистью — герметик, предназначенный для восстановления исходного вида шва, нанесенного кистью. Используется для герметизации нахлесточных соединений листового металла, соединенных точечной сваркой (например, днища и передние панели кузова). Используйте продукт, приобретенный на месте.
- Герметик водосточного желоба крыши — самовыравнивающийся герметик, используемый для водоотводных планок, швов крыши, соединений задних крыльев с задней панелью и при устранении течей.
- Герметик швов — густой, нестекающий клей-герметик для декоративных швов, швов кузова грузовика, швов обшивки дверей и днищ.
- Прозрачный силиконовый каучук — используется для герметизации течей, устранения шумов, перемонтажа отделки и ремонта порванных уплотнителей.
После отверждения герметики должны оставаться эластичными и поддаваться окраске. Следуйте указаниям производителя по правильному нанесению этих материалов.
Любые повреждения первоначально герметизированных соединений следует устранять повторной герметизацией. Наряду с точками крепления новых панелей, открытые стыки, требующие перекрытия герметиком для закрытия зазора, должны герметизироваться тяжелым герметиком.
Пластиковые компоненты
Окрашенные наружные пластиковые компоненты
ПРИМЕЧАНИЕ: Следующая иллюстрация не охватывает все доступные уровни комплектации. Фактический уровень комплектации автомобиля определяет возможность выполнения ремонта пластика.
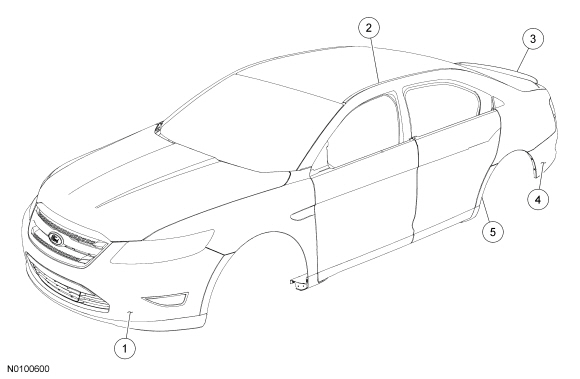
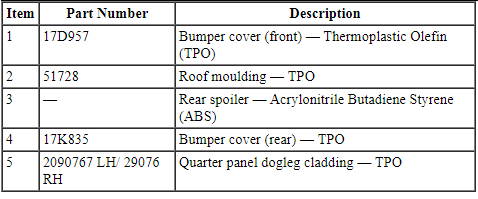
Возможность выполнения ремонта пластмассовых деталей определяется несколькими факторами:
- Повреждение косметическое или конструктивное?
- Можно ли выполнить ремонт на автомобиле?
- Легко ли получить деталь?
- Является ли ремонт узла наиболее экономичным способом?
- Можно ли экономично восстановить узел до исходной прочности и внешнего вида?
- Обеспечит ли ремонт наиболее быстрое и качественное восстановление?
В автомобилестроении применяется несколько видов пластмасс. Однако все пластмассы относятся к одной из двух основных категорий: термопласты или термореактивные пластики.
Термореактивный пластик
Как правило, термореактивные пластики изготавливают из двухкомпонентных термореактивных смол. При смешивании выделяется тепло, и происходит необратимое отверждение. Поэтому для ремонта термореактивных пластиков требуется двухкомпонентный клей.
Листовой формовочный компаунд
Листовой формовочный композит (SMC) — это разновидность термореактивного пластика, в котором стекловолокно используется в сочетании с термореактивными полиэфирными смолами. После полного отверждения SMC прочен и жесток.
SMC похож на стекловолокно, но не идентичен ему. Компания Ford Motor Company использует SMC для таких компонентов, как крылья, капоты и двери багажника.
Термопластичные компаунды
Термопластичные компаунды изготавливаются процессом, который является обратимым. Термопласты можно многократно переформовывать путем повторного нагрева. Эта особенность делает возможной сварку пластика как вариант ремонта. Ремонт термопластичных компаундов по-прежнему возможен с использованием двухкомпонентного клея, шпаклевочных ремонтных материалов и армирующих элементов при необходимости. Термопласты широко применяются в деталях внутренней отделки, арках колес, боковых накладках кузова и бамперных покрытиях.
Полиолефин
Полиолефины относятся к семейству термопластов, у которых есть одна характерная особенность: при шлифовании или зачистке материал на ощупь кажется маслянистым или восковым. Полиолефин хорошо поддаётся переформовке под воздействием нагрева, поэтому детали из этого материала можно сваривать пластмассой. Большинство клеевых ремонтных составов и лакокрасочных материалов не сцепляются с поверхностью полиолефина, если предварительно на открытую необработанную поверхность не нанесён адгезионный праймер (промотор адгезии), специально предназначенный для пластика. В остальном полиолефины ремонтируют так же, как и большинство других термопластов. Типичные области применения полиолефинов: накладки бамперов, кожухи вентиляторов и подкрылки колёсных арок.
Правильная идентификация различных типов пластика необходима для выбора подходящего метода ремонта и выполнения качественного ремонта пластиковых деталей. См. раздел «Идентификация пластиков» в этом разделе.
Клеевые составы
ВНИМАНИЕ: Всегда обращайтесь к паспорту безопасности материала (MSDS) при работе с химическими веществами и используйте средства защиты в соответствии с указаниями. Например, это могут быть, помимо прочего, респираторы и химически стойкие перчатки. Несоблюдение этих указаний может привести к серьезной травме.
Клеевые составы применяются в различных операциях. Типичные области применения клеев: панели крыши и задние боковины кузова. Для отделки применяются молдинги боковин кузова, эмблемы и уплотнители. Также применяются комбинированные герметики-клеи. Подготовка поверхности имеет решающее значение для качественного ремонта. Обязательно следуйте инструкциям на этикетке продукта.
Работайте в хорошо проветриваемом помещении и защищайте смежные поверхности при работе с клеевыми составами. При работе с клеями также рекомендуется использовать средства защиты глаз и защитную одежду. Перед склеиванием материалов выполните пробную подгонку, сделайте метки и совместите поверхности.
В зависимости от применения после отверждения клея может потребоваться нанесение герметика швов и антикоррозийной защиты. Ниже приведен перечень клеев, рекомендуемых для определенных видов работ:
- Клей для металла - для склеивания холоднокатаного стального листа, оцинкованной стали, алюминия и правильно подготовленного катафорезного грунта (E-coat). Применяется при замене панелей крыши и замене структурного клея, установленного на заводе-изготовителе.
- Клей для пластика - для склеивания различных пластиков между собой, а также пластиков с загрунтованными, окрашенными или покрытыми катафорезным грунтом металлическими деталями. Также используется для универсального склеивания деталей отделки.
- Герметик для швов - густой, не стекающий клей-герметик для использования на видимых сварных швах кузова, швах кузова грузовика, швах обшивки дверей с последующей обработкой и на днищах кузова.
- Клей для молдингов и уплотнителей - для применения на молдингах боковин кузова, эмблемах, элементах отделки, защитных накладках бамперов и ковровых покрытиях.
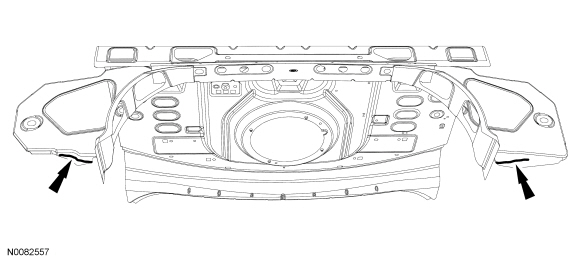
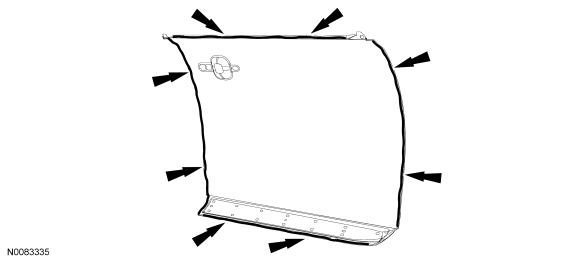
ПРИМЕЧАНИЕ: На следующей иллюстрации показано расположение мест нанесения конструкционного клея.
Боковина кузова: наружная панель к внутренней
ПРИМЕЧАНИЕ: Клей наносится между наружной и внутренней панелями боковины кузова.

Поддон багажного отделения
Панель двери
ПРИМЕЧАНИЕ: Показана передняя панель двери, задняя дверь аналогична.
Проверьте себя
Короткий тест по Ford Taurus: после ответа — пояснение и ссылка на страницу руководства.