Procedimientos generales
Pautas de seccionado
Equipo general
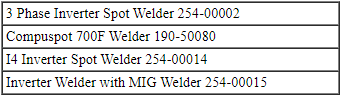
Material
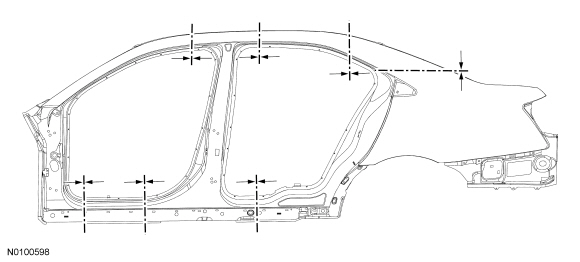
NOTA: La siguiente ilustración muestra los puntos de seccionado recomendados. Las líneas de corte indicadas en la ilustración son aproximadas.
ADVERTENCIA: La reparación de daños por colisión debe ajustarse a las instrucciones contenidas en este manual de taller. Los componentes de reemplazo deben ser piezas nuevas y originales de Ford Motor Company. Ford no autoriza piezas recicladas, recuperadas, del mercado de accesorios o reacondicionadas (incluidas piezas de carrocería, ruedas o componentes de sujeción de seguridad).
Apartarse de las instrucciones proporcionadas en este manual, incluidos métodos de reparación alternativos o el uso de componentes sustitutos, pone en riesgo la seguridad en caso de choque. Si no se siguen estas instrucciones, pueden verse afectadas negativamente la integridad estructural y el rendimiento de seguridad en un choque, lo que podría provocar lesiones personales graves a los ocupantes del vehículo en un choque.
ADVERTENCIA: Los rayos ultravioleta e infrarrojos invisibles emitidos durante la soldadura pueden lesionar los ojos y la piel desprotegidos. Use siempre protección, como un casco de soldador con cristales de filtro de color oscuro y de la densidad correcta. La soldadura eléctrica produce radiación intensa, por lo que se recomiendan cristales de filtro de la tonalidad más oscura que permita una visibilidad adecuada. Se recomienda encarecidamente que las personas que trabajen en el área de soldadura usen gafas de seguridad contra destellos. Use también ropa de protección. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: En los vehículos equipados con las opciones de cortinas de seguridad (Safety Canopy), antes de realizar cualquier reparación por seccionamiento cerca de la línea del techo o de las zonas del panel de techo (sail panel), retire el módulo de la cortina de seguridad y los componentes relacionados. El incumplimiento puede provocar un despliegue accidental o daños en la cortina de seguridad. Consulte la Sección 501-20B. El incumplimiento de estas instrucciones puede provocar lesiones graves al técnico o a los ocupantes del vehículo.
ADVERTENCIA: No corte ni rectifique los componentes laterales de la carrocería a menos de 50 mm (1,96 in) de los puntos de anclaje de los sistemas de retención. La soldadura a menos de 50 mm (1,96 in) de los puntos de anclaje de los sistemas de retención puede provocar un funcionamiento incorrecto de los dispositivos de retención. Para obtener información adicional sobre la ubicación de los anclajes de los sistemas de retención, consulte la Sección 501-20A y la Sección 501-20B. El incumplimiento de estas instrucciones puede provocar lesiones graves a los ocupantes del vehículo.
AVISO: Los módulos electrónicos y el cableado relacionado pueden dañarse si se exponen al calor de los procedimientos de soldadura. Desconéctelos y retírelos con cuidado, o colóquelos lejos de las zonas afectadas por el calor.
NOTA: Siga los procedimientos de soldadura prescritos al realizar cualquier reparación de sección lateral de la carrocería. Para información adicional, consulte Precauciones de soldadura: acero en esta sección.
NOTA: Cuando sea necesario realizar procedimientos de soldadura-adhesión, consulte Soldadura-adhesión en esta sección.
NOTA: Los puntos de soldadura de fábrica pueden sustituirse por soldaduras por puntos de resistencia o por soldaduras de tapón MIG (gas inerte metálico). Las soldaduras por puntos o de tapón deben igualar a las de fábrica en ubicación y cantidad. No coloque una nueva soldadura por puntos directamente sobre una ubicación de soldadura original. El orificio de la soldadura de tapón debe tener un diámetro de 8 mm (0,31 in).
- Desconecte los sistemas de seguridad del vehículo y proteja las superficies adyacentes al área de reparación.
- Taladre los puntos de soldadura del panel dañado que se va a seccionar. Con un disco de corte, sierra alternativa o cortador de plasma, corte a través del área dañada solo del panel exterior y retire la sección que se va a reemplazar.
- Asegúrese de que las juntas horizontales y las bridas estén correctamente selladas con sellador de costuras para evitar la entrada de humedad. El agua y la humedad migran hacia las juntas horizontales, y la corrosión tiende a producirse más rápidamente en estas zonas. Las superficies metálicas deben estar limpias y secas antes de aplicar el sellador de costuras.
- Al soldar superficies o sustratos que se superponen, aplique un imprimador para soldadura a través en las superficies antes de soldar. Una vez soldadas las superficies, aplique material de protección anticorrosiva en las superficies o sustratos interiores y exteriores. Para información adicional, consulte Restablecimiento de la protección anticorrosiva tras la reparación en esta sección.
- Continúe con el proceso de repintado siguiendo las directrices de pintura aprobadas por Ford.
Restablecimiento de la protección anticorrosiva después de una reparación
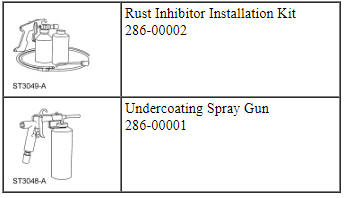
Herramientas especiales
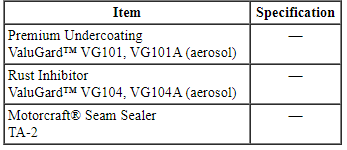
Material
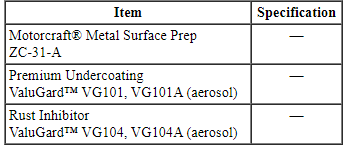
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
AVISO: No se recomienda taladrar orificios de acceso en los paneles de la carrocería. Los orificios romperán el acabado de pintura original y favorecerán la corrosión.
NOTA: Es necesario restablecer la protección anticorrosiva siempre que sea necesario lijar o rectificar superficies pintadas o E-coat, o cuando se realicen reparaciones de metal desnudo.
NOTA: Consulte la etiqueta del producto para las instrucciones de preparación y manipulación.
- Las superficies deben estar libres de aceite, suciedad y otros materiales extraños. Realice el proceso en la siguiente secuencia.
- Limpie y desengrase a fondo las superficies metálicas con preparador de superficies metálicas para eliminar la cera y la grasa.
- Para obtener mejores resultados, el vehículo debe estar a temperatura ambiente. Acople el cartucho del inhibidor de óxido al kit de instalación de inhibidor de óxido 286-00002.
- El inhibidor de óxido debe aplicarse después del proceso de soldadura y repintado. El producto no puede soldarse encima.
- La presión de aire de la pistola aplicadora es de 448-517 kPa (65-75 psi).
- Use la varilla larga al pulverizar zonas cerradas. La boquilla de pulverización proporciona un patrón de pulverización de 360 grados. Introduzca la varilla lo más posible por el orificio de acceso, accione el gatillo, espere 2-3 segundos y extraiga lentamente la varilla del orificio de acceso.
- La varilla corta en forma de gancho pulveriza en una dirección y debe girarse para lograr una cobertura completa.
- Aplique el material en capas finas de neblina.
- El material desplaza la humedad.
- Limpie el exceso de pulverización con un disolvente suave, como aguarrás mineral o removedor de insectos y alquitrán.
NOTA: Las siguientes ilustraciones muestran aplicaciones típicas de costuras de carrocería y pestañas con soldadura por puntos, y no son específicas de un vehículo.
- NOTA: Vista inferior del conjunto de la puerta.
Aplique el inhibidor de óxido como se muestra en el interior de la estructura de la puerta, en todas las superficies metálicas interiores, usando la varilla aplicadora más adecuada. Aplique el material en los bordes expuestos después de realizar el proceso de soldadura. Asegúrese de proteger bien las superficies horizontales, ya que son más susceptibles a la corrosión. Mantenga despejados los orificios de drenaje de la puerta para evitar la acumulación de humedad.
- NOTA: Vista interior del cuarto (panel lateral trasero).
Aplique inhibidor de óxido en la parte de canal cerrado de las zonas de bridas con soldadura por puntos usando la varilla corta en forma de gancho. Aplique el material en los bordes expuestos después de realizar el proceso de soldadura. Asegúrese de proteger bien las superficies horizontales, ya que son más susceptibles a la corrosión.
- NOTA: Vista del marco de la abertura de la puerta.
Aplique inhibidor de óxido en la parte de canal cerrado de las zonas de bridas con soldadura por puntos usando la varilla corta en forma de gancho. Asegúrese de proteger bien las superficies horizontales, ya que son más susceptibles a la corrosión.
Recubrimiento de bajos y bastidor
- ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
AVISO: No permita que se aplique recubrimiento de bajos en los componentes del tren motriz. El incumplimiento de estas instrucciones puede provocar un funcionamiento incorrecto de estos componentes.
NOTA: Consulte la etiqueta del producto para las instrucciones de preparación y manipulación.
NOTA: Evite la limpieza con chorro de agua a alta presión en el área de bajos tratada durante 24 horas.
Limpie el área con un cepillo de alambre y asegúrese de que las superficies estén libres de aceite, suciedad y otros materiales extraños. Realice el proceso de aplicación del recubrimiento antigravilla en la siguiente secuencia.- Limpie y desengrase a fondo las superficies metálicas con preparador de superficies metálicas para eliminar la cera y la grasa.
- Para obtener mejores resultados, el vehículo debe estar a temperatura ambiente.
- El depósito se acopla directamente a la pistola dosificadora. Acople el depósito del recubrimiento antigravilla a la pistola pulverizadora para antigravilla 286-00001.
- El recubrimiento antigravilla debe aplicarse después del proceso de soldadura y repintado. El producto no puede soldarse sobre él.
- El ajuste de presión de aire de la pistola aplicadora es de 552-621 kPa (80-90 psi).
- Aplique capas ligeras de neblina; el aplicador rocía en patrón de niebla.
- El material desplaza la humedad.
- Limpie el exceso de pulverización con un disolvente suave, como aguarrás mineral o removedor de insectos y alquitrán.
NOTA: Las siguientes ilustraciones muestran aplicaciones típicas en los largueros del bastidor y no son específicas de un vehículo.
- NOTA: Vista de la pestaña de soldadura por puntos exterior del larguero del bastidor.
Aplique el material antigravilla en los bordes exteriores expuestos después de realizar el proceso de soldadura y repintado.
- NOTA: Se muestra una vista en sección transversal de un larguero típico de bastidor unificado (monocasco).
Aplique inhibidor de óxido en las superficies interiores del larguero después de realizar la soldadura. Use la boquilla larga e introdúzcala lo más posible, presione el gatillo, espere 2-3 segundos y retire lentamente la boquilla para asegurarse de que el área quede completamente cubierta por la niebla.
- NOTA: Vehículo con bastidor completo: se muestra la reparación de sección entre el larguero delantero y el larguero intermedio.
Aplique el material antigravilla en las superficies expuestas después de realizar el proceso de soldadura. Asegúrese de cubrir completamente cualquier área de metal desnudo.
Repintado: daños ambientales
Material
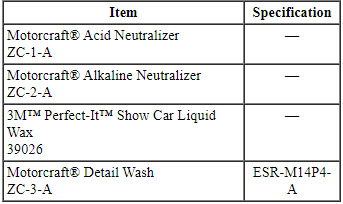
Descontaminación por óxido de hierro (polvo de riel) o lluvia ácida
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
AVISO: En casos extremos de contaminación, es posible que el vehículo requiera repintado. Para evitar fallos de la pintura, siga el procedimiento de descontaminación adecuado antes de realizar cualquier procedimiento de repintado de paneles.
NOTA: La contaminación por óxido de hierro aparece como pequeñas manchas de óxido en las superficies horizontales y, en casos graves, puede palparse. Este daño suele deberse al transporte por ferrocarril, al almacenamiento cerca de vías férreas o a la caída de partículas de instalaciones industriales.
NOTA: La contaminación por lluvia ácida puede identificarse como manchas de agua y, en casos graves, como manchas dentro de las manchas de agua.
- AVISO: Nunca pinte sobre partículas de hierro, ya que las manchas de óxido volverán a aparecer. Utilice únicamente el procedimiento de descontaminación recomendado que se detalla a continuación.
Enjuague el polvo, la suciedad y cualquier material extraño de la carrocería del vehículo con agua fría. Enjuague abundantemente.
- Prepare el neutralizador ácido mezclando 8 partes de agua con 1 parte de neutralizador en un cubo.
- AVISO: Para evitar fallos de la pintura, no deje que el producto se seque sobre el vehículo.
NOTA: Utilice una manopla de lavado independiente para cada producto aplicado al vehículo.
Trabajando con rapidez y comenzando por la parte superior del vehículo y avanzando hacia los laterales, aplique la mezcla neutralizadora ácida en todo el vehículo. Mantenga el vehículo húmedo con la solución y agite ligeramente durante 5 a 7 minutos. Repita la aplicación alrededor del vehículo de 4 a 5 veces. En condiciones severas, trabaje el producto hasta 8 minutos. - Enjuague completamente el vehículo con agua fría para eliminar el producto.
- Seque únicamente las superficies horizontales del vehículo; no seque el cristal en este momento.
- AVISO: Para evitar daños en la superficie de la pintura, no aplique el neutralizador alcalino directamente sobre los embellecedores de plástico del vehículo.
NOTA: Utilice una manopla de lavado independiente para cada producto aplicado al vehículo.
NOTA: El neutralizador alcalino es un producto listo para usar. No lo mezcle con agua.
Vierta el neutralizador alcalino en un frasco pulverizador y aplique la solución sobre una manopla de lavado limpia. - AVISO: Para evitar fallos de la pintura, no deje que el neutralizador alcalino se seque sobre el vehículo.
Aplique el producto sobre el vehículo manteniendo la solución húmeda y agite ligeramente durante 5 a 7 minutos. En condiciones severas, trabaje el producto hasta 8 minutos.
- Enjuague completamente el vehículo con agua fría para eliminar el producto.
- Prepare el lavado de detalle mezclando 29,5 ml (1 oz) con 3,78 L (1 galón) de agua.
- Usando una manopla de lavado limpia, lave con champú todo el vehículo y enjuague con agua fría. Seque completamente el vehículo.
- Inspeccione visualmente la superficie de la pintura para detectar cualquier resto de partículas de metal ferroso. Repita el procedimiento si es necesario.
Acabado de superficie tras la descontaminación
- AVISO: Al intentar reparar mediante pulido, abrillantado o lijado de color, no elimine más de 0,3 mil de película de pintura, de lo contrario será necesario repintar.
NOTA: La decoloración o el grabado causados por la lluvia ácida pueden requerir lijado de color además de pulido y abrillantado. En casos extremos, puede ser necesario repintar si el siguiente procedimiento no restaura el acabado del vehículo.
NOTA: No mezcle productos de pulido. Utilice solo productos de un único fabricante.
NOTA: Siga siempre la secuencia de uso del producto indicada por el fabricante. Utilice la almohadilla de pulido adecuada a la velocidad de pulido recomendada por el fabricante del producto.
Aplique compuesto de pulido en la superficie del vehículo según lo recomendado por el fabricante del producto. - Aplique glaseado a máquina en la superficie del vehículo según lo recomendado por el fabricante del producto.
- Utilice una mezcla de alcohol y agua (1 a 1) para limpiar las zonas pulidas y abrillantadas. Verifique la eliminación de rayaduras y remolinos antes de aplicar el pulido final.
- Aplique el material de pulido final a mano, con una lijadora de doble acción y almohadilla de espuma, o con una pulidora orbital y la cubierta de pulido adecuada.
- Lave y seque el vehículo.
Repintado - Daños de fabricación
Material
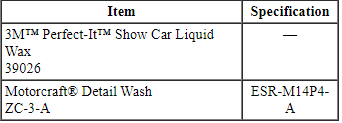
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
AVISO: Para evitar daños por pulverización en los paneles adyacentes, proteja las zonas o sustratos adyacentes durante la preparación y el repintado.
NOTA: Los problemas de descascarillado o delaminación se deben a una falta de adherencia, ya sea entre el sustrato y las capas de acabado o entre las capas individuales de pintura.
- Lave la zona de reparación con un lavado detallado o con jabón de pH neutro y agua.
- Retire los embellecedores, emblemas y herrajes de la zona a reparar.
- NOTA: Toda la delaminación debe eliminarse.
Lije o granalle la superficie dañada, manteniendo la zona de reparación lo más reducida posible.
- Trate cualquier superficie de metal desnudo para evitar la oxidación instantánea, y aplique imprimación y lije con bloque según sea necesario antes de repintar.
- Enmascare los paneles adyacentes para protegerlos de la pulverización.
- Repare localmente la capa base según sea necesario, siguiendo los procedimientos prescritos por el fabricante de la pintura.
- Siguiendo el procedimiento prescrito por el fabricante de la pintura, aplique barniz transparente en todo el panel.
Identificación de plásticos
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
NOTA: La identificación de los distintos tipos de plástico es necesaria para seleccionar los métodos de reparación adecuados y realizar reparaciones de plástico de alta calidad. Los plásticos pueden clasificarse generalmente en 2 categorías: termoplásticos y termoestables. Los termoplásticos pueden volver a moldearse mediante calor, lo que hace posible la soldadura de plásticos como alternativa de reparación.
- NOTA: En algunos casos, se estampa un código o una designación de material que indica el tipo de plástico.
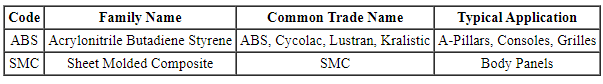
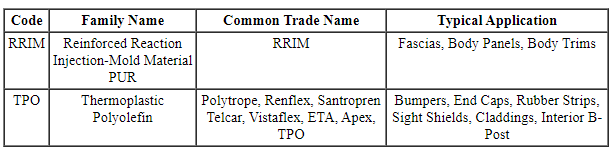
Los termoplásticos son reactivos a los disolventes. Entre los tipos de termoplásticos se incluyen la olefina termoplástica (TPO), el cloruro de polivinilo (PVC) y el acrilonitrilo butadieno estireno (ABS). Las poliolefinas tienen un aspecto aceitoso o céreo. Algunos ejemplos son ciertas cubiertas de parachoques, protectores de piedras, faldones de guardabarros y cubiertas de ventilador. Las poliolefinas requieren un promotor de adherencia antes de realizar cualquier procedimiento de repintado.
- Para determinar si la pieza es una poliolefina, lije la zona dañada en un área no visible. Al lijar una poliolefina, el plástico se funde y se extiende, dejando un borde irregular. Si la pieza no es una poliolefina, la zona se lijará o pulirá de forma suave, produciendo un polvo pulverulento.
Piezas de plástico rígido
Piezas de plástico flexible
- La poliolefina también puede identificarse colocando una pequeña astilla en un recipiente con agua: si la muestra flota, es una poliolefina. Un plástico que no sea poliolefina se hundirá al colocarlo en agua.
- En general, los termoestables son rígidos o semirrígidos. El compuesto de lámina moldeada (SMC) está reforzado con vidrio y otras fibras, y es resistente y rígido. El SMC se utiliza en paneles grandes como capós, portones traseros, guardabarros y paneles laterales traseros.
- Una prueba de combustión puede ser un método fiable para determinar si un plástico es termoestable. Debe tenerse un cuidado extremo al utilizar este método.
- AVISO: El componente debe aislarse del vehículo y de todos los materiales combustibles para realizar esta prueba.
Aplique una llama abierta en la esquina del componente dañado. Si el material se cristaliza y se endurece, es un termoestable.
- AVISO: El componente debe aislarse del vehículo y de todos los materiales combustibles para realizar esta prueba.
- Una prueba de combustión puede ser un método fiable para determinar si un plástico es termoestable. Debe tenerse un cuidado extremo al utilizar este método.
Repintado de plásticos
Todos los componentes
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: No pinte las cubiertas ni las puertas de despliegue de los airbags del revestimiento interior. La pintura puede hacer que el airbag se despliegue incorrectamente. El incumplimiento de esta instrucción puede aumentar el riesgo de lesiones personales graves o muerte en caso de colisión.
NOTA: Al utilizar cualquier producto de repintado aprobado por Ford, se recomienda mantenerse dentro del mismo sistema de pintura durante todo el proceso. Por ejemplo, no utilice imprimaciones de un fabricante y capas de acabado de otro.
- NOTA: Tenga cuidado al aplicar calor a las piezas. Los termoplásticos se ablandan y tienden a perder su forma cuando se calientan.
El primer paso de cualquier procedimiento de reparación o repintado es identificar el tipo de plástico. ¿Es termoestable o termoplástico, con grano o liso? Esto determinará cómo debe limpiarse y prepararse para el repintado. Para más información, consulte Identificación de plásticos en esta sección.
- Es esencial utilizar el limpiador correcto según el sistema de pintura empleado, a base de disolvente o al agua.
- Limpie la pieza con agua tibia y detergente suave, y después con limpiador de plásticos para eliminar ceras, siliconas y otros contaminantes. No deje las piezas mojadas durante periodos prolongados.
- Como norma general, si el agua forma gotas sobre la pieza, requiere una limpieza adicional, ya que no se han eliminado todos los agentes desmoldeantes de fabricación.
- Las piezas nuevas pueden requerir horneado en una cabina de pintura o calentamiento con lámparas de calor para liberar los disolventes atrapados o los agentes desmoldeantes utilizados en los procesos de fabricación.
Componentes sin grano
- Después de limpiar, lije ligeramente con papel de lija de grano 600 o más fino. Elimine los residuos del lijado con limpiador de plásticos y seque con un paño.
Componentes con grano
- Después de limpiar, se permite un uso ligero de un estropajo abrasivo gris siempre que no se aplane el grano. Elimine los residuos del lijado con limpiador de plásticos y seque con un paño.
Todos los componentes
- Aplique un promotor de adherencia para plásticos a cualquier pieza de plástico desnudo siguiendo la recomendación del fabricante. Durante todo el procedimiento de repintado, cada vez que quede plástico desnudo por cualquier motivo, es esencial volver a aplicar el promotor de adherencia en esa zona.
- Puede ser necesario un sellador para evitar arrugas y levantamiento del barniz antes de realizar el procedimiento de repintado.
- Los componentes flexibles y no flexibles deben repintarse por separado, ya que puede ser necesario un aditivo flexibilizante al repintar piezas flexibles (consulte la recomendación del fabricante de la pintura).
- Se recomienda repintar los componentes exteriores en el vehículo (después del corte e integración) para controlar la coincidencia de color y el difuminado con los paneles adyacentes.
- Continúe con el proceso de repintado y siga los procedimientos del sistema de pintura aprobado por Ford. Los pasos pueden variar según el fabricante de la pintura.
Reparación de plásticos
Material
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
- Para decidir si repara o instala un componente nuevo, siga estas pautas.
- ¿Hay una pieza disponible de inmediato?
- ¿Puede devolverse la pieza dañada a su resistencia y apariencia originales de forma económica, o el costo de mano de obra superará el costo de un componente nuevo?
- ¿La reparación proporcionará la reparación más rápida y de mayor calidad?
- AVISO: Nunca aplique disolventes como diluyente de laca o reductor en ninguna fase de la reparación de plásticos. Muchos tipos de plásticos y las fibras de vidrio utilizadas como refuerzo absorben disolventes, limpiadores y agua. Si esto ocurre, el plástico puede hincharse en la zona de reparación y provocar el fallo de la reparación. Retire los limpiadores y el agua rápidamente y utilice aire y calor para acelerar el secado.
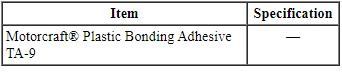
AVISO: Durante la reparación de muchos plásticos, y en particular de las poliolefinas, debe aplicarse un promotor de adherencia al sustrato para que los materiales de reparación y la pintura se adhieran correctamente. Es necesario volver a aplicarlo al lijar o rebajar a través de la capa de sellador o de imprimación.
NOTA: Siempre que sea posible, se recomienda realizar la mayor parte de la reparación de plástico con la pieza montada en el vehículo. Las piezas montadas en el vehículo se mantienen correctamente alineadas durante toda la reparación. Intentar reparar la pieza fuera del vehículo puede provocar desalineación, lo que podría causar el fallo de la reparación.
Seleccione el método de reparación correcto identificando el tipo de plástico que se va a reparar. Para obtener información adicional, consulte Identificación de plásticos en esta sección para determinar el tipo de plástico que se va a reparar. - NOTA: Consulte siempre las instrucciones de la etiqueta del fabricante para el tipo de materiales de reparación, rellenos y agentes de unión utilizados, ya que son específicos de cada material.
Determine si se necesita una pieza de refuerzo como soporte en reparaciones grandes.
- Fabrique una pieza de refuerzo a partir de un trozo de desecho del mismo tipo de plástico que se va a reparar y siga las instrucciones de la etiqueta del fabricante para el tipo de sistema que se utilice.
- Al reparar un compuesto de moldeo en lámina (SMC), se puede construir una pieza de refuerzo con varias capas de tela de vidrio saturada con resina o adhesivo estructural. El tejido de la tela o de la malla debe ser lo suficientemente abierto para permitir que la resina penetre completamente. El refuerzo debe cubrir toda la zona dañada y extenderse más allá del daño o de la zona de unión.
Reparación de paneles de compuesto de moldeo en lámina (SMC)
NOTA: El siguiente procedimiento se aplica a la reparación de grietas estructurales y raspaduras profundas. Si el daño es solo estético, puede que no sea necesario usar tela de refuerzo.
- Los paneles que se vayan a reparar deben estar secos y a temperatura ambiente, entre 18 ºC (65 ºF) y 24 ºC (75 ºF), antes de iniciar cualquier reparación. Ambas caras del panel deben limpiarse a fondo antes de lijar o esmerilar.
- Cubra la rotura del SMC (por delante y por detrás) con cinta de enmascarar. Esto protege la zona dañada para que no absorba el limpiador previo y evita que el limpiador se filtre por las fibras hacia el SMC.
- Elimine todas las ceras, siliconas, suciedad y aceites de carretera de la zona que rodea ambos lados del área dañada con un desengrasante y limpiador de ceras para plásticos.
- Retire la cinta y lije la parte posterior de la zona de reparación con una amoladora angular, lijadora de doble acción (D/A) o a mano con papel de lija de grano 80. Elimine todo el polvo con una aspiradora y un paño adhesivo.
- Cree un parche de refuerzo con un trozo de SMC de desecho que se adapte bien a la parte posterior de la zona dañada o forme un parche con tela de fibra de vidrio.
- Corte una sección de tela lo suficientemente grande para cubrir la reparación, más 25,4 mm (1 in) alrededor de la zona de reparación.
- Corte una sección de película plástica de soporte de aproximadamente 25,4 mm (1 in) más grande que la tela. Coloque el plástico sobre una superficie lisa y plana donde se utilizará para crear un parche piramidal.
- Siga las instrucciones del fabricante y aplique adhesivo de reparación para plástico sobre la película plástica de soporte y alise con una espátula de plástico hasta el grosor recomendado. Coloque la tela de fibra de vidrio precortada sobre el adhesivo aplicado en la película plástica. Cubra la tela con una capa de adhesivo de reparación y extiéndala hasta el grosor recomendado.
- Aplique el parche preparado en la parte posterior del panel y presione. Siga las instrucciones del fabricante para el curado del adhesivo. Retire la película plástica una vez curado el adhesivo y lije según sea necesario para eliminar las irregularidades.
- Retire la cinta de enmascarar de la cara delantera de la zona dañada y rebaje hasta el parche de soporte. Utilice una amoladora angular con un disco de grano 30 a 40. Haga un biselado gradual en la zona; esto evitará que se vean marcas circulares o que el defecto se transparente en la reparación acabada. Lije la zona preparada con una lijadora D/A o a mano con papel de lija de grano 80.
- Construya un parche piramidal con tela de fibra de vidrio o equivalente y adhesivo de reparación para plástico. Siguiendo las instrucciones del fabricante, aplique el parche sobre la zona dañada.
- Desbaste la zona para eliminar el exceso de adhesivo. Lije la zona de reparación con papel de lija de grano 80, asegurándose de rebajar ligeramente por debajo de la superficie acabada del SMC. Esto permitirá aplicar una capa de acabado de material de reparación de carrocería de plástico.
- Aplique una capa de acabado de relleno para reparación de plástico según las instrucciones del fabricante.
- Lije para acabado, imprime y aplique la capa de acabado con sistemas de pintura aprobados por Ford.
Compuestos termoplásticos
- Para decidir si repara o instala un componente nuevo, siga estas pautas.
- ¿Hay una pieza disponible de inmediato?
- ¿Puede devolverse la pieza dañada a su resistencia y apariencia originales de forma económica, o el costo de mano de obra superará el costo de un componente nuevo?
- ¿La reparación proporcionará la reparación más rápida y de mayor calidad?
- NOTA: Los siguientes pasos deben utilizarse como guía. Según la marca de adhesivo o de material de parche que se utilice, los procedimientos pueden variar ligeramente.
Limpie a fondo el área dañada con un desengrasante y limpiador de cera diseñado para plásticos.
- Lije a mano el área de reparación con papel de lija de grano 80 y elimine cualquier material extraño con aire comprimido.
- Aplique un promotor de adherencia para plásticos en el área de reparación, según las instrucciones de la etiqueta.
- Para reparaciones pequeñas, se puede aplicar un relleno adhesivo para plásticos en el área dañada. Siga las instrucciones del fabricante y aplique capas sucesivas hasta alcanzar un espesor superior al del área dañada. Esto permitirá lijar el área hasta dejarla lisa.
- Para reparar agujeros o grietas grandes, mida y corte una pieza de tela de fibra de vidrio o equivalente de 25,4 mm (1 pulg) más grande que la grieta o el agujero.
- Aplique adhesivo de reparación para plásticos en el área dañada y coloque de inmediato la tela de fibra de vidrio sobre el adhesivo para reforzarla. Aplique más adhesivo de reparación para plásticos para darle resistencia y forma, según sea necesario.
- Dé contorno y forma a la reparación con una lijadora D/A según sea necesario. Evite lijar hasta atravesar la reparación.
- Lije el área para acabado y realice las operaciones de pintura necesarias utilizando sistemas de pintura aprobados por Ford.
Reparación de lengüetas - Parachoques
- NOTA: Inspeccione la cubierta del parachoques para determinar si una parte de ella puede repararse con un nivel aceptable de calidad de apariencia, ajuste y durabilidad. ¿El costo de mano de obra y materiales de la reparación iguala o supera el costo de una cubierta de parachoques nueva? Si se determina que la cubierta es reparable, continúe con los siguientes pasos.
NOTA: Los siguientes pasos deben utilizarse como guía. Según la marca de adhesivo o de material de parche que se utilice, los procedimientos pueden variar ligeramente.
Desmonte el paragolpes afectado. Para obtener más información, consulte la Sección 501-19.
NOTA: La ilustración no es específica para el vehículo.
- Limpie la(s) lengüeta(s) rota(s) con un desengrasante y limpiador de cera para plásticos.
- Lije a mano el área de reparación con papel de lija de grano 80 y elimine cualquier material extraño con aire comprimido.
- Aplique un promotor de adherencia para plásticos en el área de reparación, según las instrucciones de la etiqueta.
- Mida y corte un parche de tela de fibra de vidrio o equivalente, lo suficientemente grande para formar la parte frontal de la lengüeta, y luego reduzca hacia atrás en forma de cuña aproximadamente 51 mm (2 pulg) desde la lengüeta original.
- Prepare el parche de tela con adhesivo de reparación según las instrucciones del fabricante y aplíquelo en el área afectada.
- Coloque de inmediato el parche de material de reparación plástico para formar la forma de la lengüeta.
- Deje curar el tiempo adecuado y dé forma a la lengüeta reparada con una lijadora de ángulo pequeña. Tenga mucho cuidado de no lijar hasta atravesar la superficie exterior.
- Realice las operaciones de reparación de pintura necesarias en la cubierta del paragolpes utilizando sistemas de pintura aprobados por Ford.
- Vuelva a montar e instale la cubierta del paragolpes. Para obtener más información, consulte la Sección 501-19.
Unión soldada y adhesiva
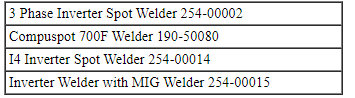
Equipo general
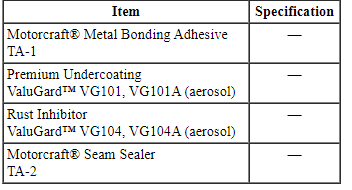
Material
Unión soldada y adhesiva - Método de soldadura por resistencia por puntos de tipo presión (STRW)
ADVERTENCIA: La reparación de daños por colisión debe ajustarse a las instrucciones contenidas en este manual de taller. Los componentes de reemplazo deben ser piezas nuevas y originales de Ford Motor Company. Ford no autoriza piezas recicladas, recuperadas, del mercado de accesorios o reacondicionadas (incluidas piezas de carrocería, ruedas o componentes de sujeción de seguridad).
Apartarse de las instrucciones proporcionadas en este manual, incluidos métodos de reparación alternativos o el uso de componentes sustitutos, pone en riesgo la seguridad en caso de choque. Si no se siguen estas instrucciones, pueden verse afectadas negativamente la integridad estructural y el rendimiento de seguridad en un choque, lo que podría provocar lesiones personales graves a los ocupantes del vehículo en un choque.
ADVERTENCIA: Los rayos ultravioleta e infrarrojos invisibles emitidos durante la soldadura pueden lesionar los ojos y la piel desprotegidos. Use siempre protección, como un casco de soldador con cristales de filtro de color oscuro y de la densidad correcta. La soldadura eléctrica produce radiación intensa, por lo que se recomiendan cristales de filtro de la tonalidad más oscura que permita una visibilidad adecuada. Se recomienda encarecidamente que las personas que trabajen en el área de soldadura usen gafas de seguridad contra destellos. Use también ropa de protección. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
NOTA: Es necesario restaurar la protección anticorrosiva siempre que sea necesario esmerilar superficies pintadas o la capa E-coat, o cuando se realicen reparaciones en metal desnudo. Para más información, consulte Restauración de la protección anticorrosiva tras la reparación en esta sección.
NOTA: En las carrocerías de puertas fabricadas únicamente con adhesivos estructurales, no se recomienda la unión soldada y adhesiva de los paneles exteriores de la puerta. Solo debe utilizarse adhesivo de unión metálica.
NOTA: La unión soldada y adhesiva es un método para unir metales mediante soldadura por resistencia por puntos de tipo presión (STRW) o soldadura MIG (gas inerte metálico) y adhesivo estructural. Los pasos de este procedimiento se aplican a ambos tipos de soldadura. La STRW es el método preferido. La soldadura MIG solo debe usarse cuando las zonas a soldar no sean accesibles con equipos STRW.
NOTA: Los puntos de soldadura de fábrica deben sustituirse por soldaduras STRW o MIG. Los puntos de soldadura y de tapón deben igualar a los de fábrica en ubicación y cantidad. No coloque un nuevo punto de soldadura directamente sobre una ubicación de soldadura original. El orificio del tapón de soldadura debe tener un diámetro de 8 mm (0,31 in).
- Compruebe que las dimensiones del vehículo son correctas en una bancada de medición. Enderece si es necesario.
- Retire los paneles dañados con una sierra neumática o un cincel neumático. Retire solo las partes grandes del panel dañado. Evite cortar en las bridas de unión o en piezas adyacentes.
- Taladre los puntos de soldadura con una broca cortadora de puntos adecuada y retire las partes restantes del panel que va a sustituir.
- Prepare las bridas dañadas del vehículo con un martillo y un tas.
- Esmerile la superficie de contacto de las bridas originales en no más de 25 mm (0,98 in) donde se aplicará el adhesivo de unión metálica.
- Asegúrese de eliminar el galvanizado del metal. El metal debe presentar un aspecto brillante.
- Tenga cuidado de no dañar las esquinas ni adelgazar el metal. La capa E-coat también debe eliminarse en el lado opuesto de la brida, solo donde se vayan a colocar los puntos de soldadura.
- Ajuste en seco y sujete las piezas de servicio de repuesto para verificar un ajuste correcto.
- Retire la pieza de servicio después de verificar el ajuste y la alineación correctos.
- NOTA: Los extremos de las pinzas de soldadura deben aislarse con cinta u otro material similar cuando se realice la soldadura.
Siga los procedimientos y ajustes de soldadura prescritos por el fabricante. Para más información, consulte Precauciones de soldadura - Acero en esta sección.
- Prepare el adhesivo. Dispense una pequeña cantidad de adhesivo para unión de metales del cartucho para asegurar un flujo uniforme de ambos componentes. Coloque la boquilla mezcladora y dispense una longitud de boquilla de adhesivo para asegurar la relación de mezcla correcta.
- NOTA: La soldadura puede realizarse en cualquier momento durante el curado del adhesivo o después de que este haya curado por completo. Los ajustes de la soldadora varían al soldar a través de adhesivo húmedo en comparación con adhesivo completamente curado. Consulte los ajustes recomendados por el fabricante de la soldadora para soldar a través de adhesivo completamente curado. Se recomienda colocar una soldadura de derivación en una zona sin adhesivo para garantizar la conductividad, especialmente al soldar a través de adhesivo completamente curado.
NOTA: Consulte la etiqueta del producto para las instrucciones de preparación y manipulación.
Cree una muestra de prueba.- Prepare el metal y el adhesivo según se describe. Aplique un cordón de adhesivo de 6-9 mm (0.23-0.35 pulg) y suelde la muestra.
- Coloque la muestra soldada en un tornillo de banco y realice pruebas destructivas de soldadura separando el chatarra con unos alicates de cierre grandes. Mida la pepita de soldadura para verificar que cumple los requisitos de pepita de soldadura de Ford. Si la pepita no alcanza el tamaño requerido, ajuste los parámetros de la soldadora hasta obtener el tamaño correcto.
- Cuando se obtenga el tamaño correcto de pepita de soldadura, la pieza de recambio puede unirse mediante soldadura y adhesivo. Para más información, consulte Especificaciones en esta sección.
- Aplique un cordón de adhesivo para unión de metales de 6-9 mm (0.23-0.35 pulg) a la superficie de la brida del vehículo preparada.
- Coloque la(s) pieza(s) de servicio en la posición correcta en el vehículo.
- Una vez posicionada, no tire del componente para separarlo del vehículo. Si es necesario reposicionarlo, deslice la(s) pieza(s) de servicio. Esto asegurará el contacto correcto entre los componentes y el adhesivo.
- Sujete de manera uniforme y firme. El adhesivo contiene microesferas de vidrio que evitarán apretar en exceso el componente.
- NOTA: Si la soldadura no se realizará inmediatamente, deje un tiempo mínimo de curado del adhesivo de 1,5 a 2 horas a 21 ºC (70 ºF) antes de retirar las abrazaderas. El tiempo de curado a temperaturas más bajas debe aumentarse. Las abrazaderas pueden retirarse inmediatamente después de soldar el componente.
Limpie el exceso de adhesivo del panel antes de que cure.
- Acabe las juntas cosméticas con masilla de carrocería reforzada con fibra. Tras el curado del adhesivo, lije en bruto la masilla, aplique masilla de carrocería convencional y lije con taco la zona.
- Use sellador de juntas en todos los lugares donde se requiera sellador estético.
- Mezcle y aplique la imprimación surfacer según las recomendaciones del fabricante de la pintura.
- Mezcle y aplique la capa base según las recomendaciones de pintura aprobadas por Ford.
- Mezcle y aplique el barniz transparente según las recomendaciones de pintura aprobadas por Ford. Los materiales de repintado pueden secarse forzadamente siguiendo las recomendaciones del fabricante de la pintura.
- Aplique protección anticorrosiva a la zona reparada según sea necesario.
Unión soldada y adhesiva - Método de soldadura MIG (gas inerte metálico)
ADVERTENCIA: Los rayos ultravioleta e infrarrojos invisibles emitidos durante la soldadura pueden lesionar los ojos y la piel desprotegidos. Use siempre protección, como un casco de soldador con cristales de filtro de color oscuro y de la densidad correcta. La soldadura eléctrica produce radiación intensa, por lo que se recomiendan cristales de filtro de la tonalidad más oscura que permita una visibilidad adecuada. Se recomienda encarecidamente que las personas que trabajen en el área de soldadura usen gafas de seguridad contra destellos. Use también ropa de protección. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Consulte siempre la Hoja de datos de seguridad del material (MSDS) al manipular productos químicos y use el equipo de protección indicado. Entre los ejemplos se incluyen, entre otros, respiradores y guantes resistentes a productos químicos. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
ADVERTENCIA: Use siempre equipo de protección, incluidas gafas de protección con protectores laterales y una mascarilla antipolvo, al lijar o esmerilar. El incumplimiento de estas instrucciones puede provocar lesiones personales graves.
NOTA: La unión soldada y adhesiva MIG puede sustituir a la STRW como alternativa. Solo puede usarse para soldar zonas inaccesibles para los equipos STRW. Sin embargo, cuando sea accesible, la STRW es el método preferido.
NOTA: Es necesario restaurar la protección anticorrosiva siempre que sea necesario esmerilar superficies pintadas o la capa E-coat, o cuando se realicen reparaciones en metal desnudo. Para más información, consulte Restauración de la protección anticorrosiva tras la reparación en esta sección.
NOTA: En las carrocerías de puertas fabricadas únicamente con adhesivos estructurales, no se recomienda la unión soldada y adhesiva de los paneles exteriores de la puerta. Solo debe utilizarse adhesivo de unión metálica.
NOTA: Los puntos de soldadura de fábrica deben sustituirse por soldaduras STRW o por soldaduras de tapón MIG. Los puntos de soldadura y de tapón deben igualar a los de fábrica en ubicación y cantidad. No coloque un nuevo punto de soldadura directamente sobre una ubicación de soldadura original. El orificio del tapón de soldadura debe tener un diámetro de 8 mm (0,31 in).
- Retire los paneles dañados con una sierra neumática o un cincel neumático. Retire solo las partes grandes del panel dañado. Evite cortar en las bridas de unión o en piezas adyacentes.
- Taladre los puntos de soldadura con una broca cortadora de puntos adecuada y retire las partes restantes del panel que va a sustituir.
- Después de retirar el/los panel(es) de chapa dañado(s), repare las bridas dañadas del vehículo con martillo y tas.
- Con una amoladora adecuada, amole cuidadosamente toda la zona de la brida receptora siguiendo las soldaduras originales. Asegúrese de eliminar todo el recubrimiento E-coat, pintura o galvanizado de las superficies de contacto de la unión.
- Asegúrese de eliminar el galvanizado del metal. El metal debe presentar un aspecto brillante.
- Tenga cuidado de no dañar las esquinas ni adelgazar el metal. La capa E-coat también debe eliminarse en el lado opuesto de la brida, solo donde se vayan a colocar los puntos de soldadura.
- Repita el paso 3 en la superficie de contacto de la(s) pieza(s) de recambio.
- Prepare el nuevo panel de servicio para soldaduras de tapón.
- Usando el panel original como referencia, taladre o punzone orificios de 8 mm (0.31 pulg) de diámetro, en el mismo número que las soldaduras por puntos originales. Los orificios deben situarse lo más cerca posible de las ubicaciones originales de las soldaduras por puntos, sin coincidir exactamente con un punto de soldadura original.
- Para garantizar un buen comportamiento de la soldadura, esmerile el perímetro inmediato del orificio de soldadura de tapón. Esmerile solo en la zona de la soldadura de tapón; así se reducirá al mínimo la corrosión.
- Ajuste en seco y sujete las piezas de servicio de repuesto para verificar un ajuste y una alineación correctos.
- Retire la pieza de servicio después de verificar el ajuste y la alineación correctos.
- Las zonas de brida del vehículo preparadas donde se ubicarán las soldaduras de tapón deben mantenerse libres de adhesivo. Aplique cinta de 25 mm (0.98 pulg) en las zonas de soldadura de tapón para evitar la contaminación por adhesivo.
- Prepare el adhesivo. Dispense una pequeña cantidad de adhesivo para unión de metales del cartucho para asegurar un flujo uniforme de ambos componentes. Coloque la boquilla mezcladora y dispense una longitud de boquilla de adhesivo para asegurar la relación de mezcla correcta.
- NOTA: Consulte la etiqueta del producto para las instrucciones de preparación y manipulación.
Aplique un cordón de adhesivo de 6-9 mm (0.23-0.35 pulg) a la superficie de la brida del vehículo preparada. Retire la cinta de las zonas de soldadura de tapón.
- Coloque la(s) pieza(s) de servicio en la posición correcta en el vehículo.
- Una vez posicionada, no tire del componente para separarlo del vehículo. Si es necesario reposicionarlo, deslice la(s) pieza(s) de servicio. Esto asegurará el contacto correcto entre los componentes y el adhesivo.
- Sujete de manera uniforme y firme. El adhesivo contiene microesferas de vidrio que evitarán apretar en exceso el componente.
- NOTA: La soldadura puede realizarse en cualquier momento durante el curado del adhesivo o después de que este haya curado por completo.
NOTA: Si la soldadura no se realizará inmediatamente, deje un tiempo mínimo de curado del adhesivo de 1,5 a 2 horas a 21 ºC (70 ºF) antes de retirar las abrazaderas. El tiempo de curado a temperaturas más bajas debe aumentarse. Las abrazaderas pueden retirarse inmediatamente después de soldar el componente.
Limpie el exceso de adhesivo del panel antes de que cure. - Acabe las juntas estéticas con masilla de carrocería reforzada con fibra. Lije en bruto la masilla, aplique masilla de carrocería convencional después de que cure el adhesivo y lije con taco la zona.
- Use sellador de juntas en todos los lugares donde se requiera sellador estético.
- Mezcle y aplique la imprimación surfacer según las recomendaciones del fabricante de la pintura.
- Mezcle y aplique la capa base según las recomendaciones de pintura aprobadas por Ford.
- Mezcle y aplique el barniz transparente según las recomendaciones de pintura aprobadas por Ford. Los materiales de repintado pueden secarse forzadamente siguiendo las recomendaciones del fabricante de la pintura.
- Aplique protección anticorrosiva a la zona reparada según sea necesario.
Pon a prueba tus conocimientos
Un test rápido sobre el Ford Taurus: cada respuesta trae una explicación y un enlace a la página del manual.