Procédures générales
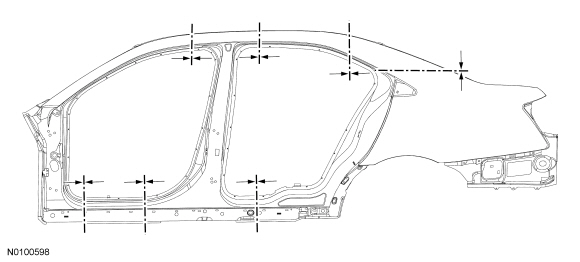
Consignes de découpe
Équipement général
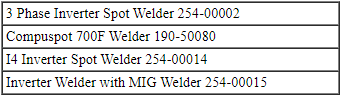
Matériau
NOTE : L'illustration suivante indique les points de découpe recommandés. Les lignes de coupe présentées sur l'illustration sont approximatives.
AVERTISSEMENT : les réparations de dommages par collision doivent être conformes aux instructions contenues dans ce manuel d'atelier. Les composants de remplacement doivent être des pièces Ford Motor Company neuves et d'origine. Les pièces recyclées, de récupération, de rechange ou reconditionnées (y compris les éléments de carrosserie, les roues ou les composants de retenue de sécurité) ne sont pas autorisées par Ford.
Toute dérogation aux instructions fournies dans ce manuel, y compris les méthodes de réparation alternatives ou l'utilisation de composants de substitution, risque de compromettre la sécurité en cas de collision. Le non-respect de ces instructions peut altérer l'intégrité structurelle et les performances de sécurité en cas de collision, ce qui pourrait entraîner des blessures graves pour les occupants du véhicule.
AVERTISSEMENT : Les rayons ultraviolets et infrarouges invisibles émis lors du soudage peuvent blesser les yeux et la peau non protégés. Portez toujours une protection, telle qu'un casque de soudeur avec verres filtrants de couleur sombre et de densité appropriée. Le soudage électrique produit un rayonnement intense ; il est donc recommandé d'utiliser des verres filtrants de la teinte la plus foncée permettant une visibilité suffisante. Il est fortement recommandé que les personnes travaillant dans la zone de soudage portent des lunettes de protection contre les éclairs. Portez également des vêtements de protection. Le non-respect de ces instructions peut entraîner des blessures corporelles graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Sur les véhicules équipés des options Safety Canopy, avant d'effectuer toute réparation par sectionnement à proximité de la ligne de toit ou des panneaux de pavillon, déposer le module Safety Canopy et les composants associés. Le non-respect de cette consigne peut entraîner un déploiement accidentel ou endommager le Safety Canopy. Se reporter à la section 501-20B. Le non-respect de ces instructions peut entraîner des blessures graves pour le technicien ou les occupants du véhicule.
AVERTISSEMENT : Ne pas couper ni meuler les composants latéraux de caisse à moins de 50 mm (1,96 po) des points d'ancrage des systèmes de retenue. Le soudage à moins de 50 mm (1,96 po) des points d'ancrage des systèmes de retenue peut entraîner un fonctionnement incorrect des dispositifs de retenue. Pour plus d'informations sur l'emplacement des ancrages des systèmes de retenue, se reporter à la section 501-20A et à la section 501-20B. Le non-respect de ces instructions peut entraîner des blessures graves pour le ou les occupants du véhicule.
AVIS : Les modules électroniques et le câblage associé peuvent être endommagés lorsqu'ils sont exposés à la chaleur des procédures de soudage. Débrancher et retirer soigneusement ces éléments, ou les éloigner des zones affectées par la chaleur.
NOTE : Respecter les procédures de soudage prescrites lors de toute réparation de section de caisse latérale. Pour plus d'informations, se reporter à Précautions de soudage - Acier dans cette section.
NOTE : Lorsqu'il est nécessaire d'effectuer des procédures de soudo-collage, se reporter à Soudo-collage dans cette section.
NOTE : Les soudures par points d'origine peuvent être remplacées par des soudures par résistance ou des soudures bouchon MIG (Metal Inert Gas). Les soudures par points et bouchons doivent correspondre aux soudures d'origine en emplacement et en nombre. Ne pas placer une nouvelle soudure par points directement sur un emplacement de soudure d'origine. Le trou de soudure bouchon doit avoir un diamètre de 8 mm (0,31 po).
- Déposer les garnitures du véhicule et protéger les surfaces adjacentes à la zone de réparation.
- Percer les soudures par points du panneau endommagé à découper. À l'aide d'une meule à tronçonner, d'une scie alternative ou d'un coupe-plasma, couper uniquement le panneau extérieur dans la zone endommagée et retirer la section à remplacer.
- S'assurer que les joints et brides horizontaux sont correctement scellés avec du mastic d'étanchéité pour éviter la pénétration d'humidité. L'eau et l'humidité migrent vers les joints horizontaux, où la corrosion progresse plus rapidement. Les surfaces métalliques doivent être propres et sèches avant l'application du mastic d'étanchéité.
- Lors du soudage de surfaces ou de substrats qui se chevauchent, appliquer un apprêt de soudage traversant sur les surfaces avant le soudage. Une fois les surfaces soudées, appliquer un produit de protection anticorrosion sur les surfaces ou substrats intérieurs et extérieurs. Pour plus d'informations, se reporter à Rétablissement de la protection anticorrosion après réparation dans cette section.
- Poursuivre le processus de remise en peinture en suivant les directives de peinture approuvées par Ford.
Rétablissement de la protection anticorrosion après réparation
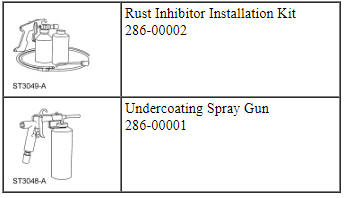
Outil(s) spécial(aux)
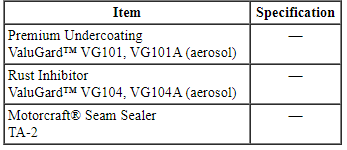
Matériau
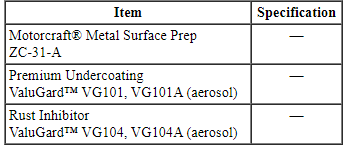
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVIS : Le perçage de trous d'accès dans les panneaux de carrosserie n'est pas recommandé. Le perçage de trous brisera la finition de peinture d'origine et favorisera la corrosion.
NOTE : La protection anticorrosion doit être rétablie chaque fois qu'il est nécessaire de poncer ou de meuler à travers les surfaces peintes ou la couche de cataphorèse (E-coat), ou lorsque des réparations sur métal nu sont effectuées.
NOTE : Se reporter à l'étiquette du produit pour les instructions de préparation et de manipulation.
- Les surfaces doivent être exemptes d'huile, de saleté et de tout autre corps étranger. Effectuer le processus dans l'ordre suivant.
- Nettoyer et dégraisser soigneusement les surfaces métalliques à l'aide d'un produit de préparation des surfaces métalliques afin d'éliminer la cire et la graisse.
- Pour de meilleurs résultats, le véhicule doit être à température ambiante. Fixer le bidon de produit antirouille sur le kit d'installation de produit antirouille 286-00002.
- Appliquer le produit antirouille après le soudage et le processus de finition. Le produit ne peut pas être soudé à travers.
- La pression d'air du pistolet applicateur est de 448-517 kPa (65-75 psi).
- Utiliser la lance longue pour pulvériser dans les zones fermées. La buse de pulvérisation produit un jet à 360 degrés. Introduire la lance aussi loin que possible dans l'orifice d'accès, appuyer sur la gâchette, attendre 2 à 3 secondes, puis retirer lentement la lance de l'orifice d'accès.
- La lance courte en forme de crochet pulvérise dans une seule direction et doit être tournée pour assurer une couverture complète.
- Appliquer le produit en couches légères et fines.
- Le produit chasse l'humidité.
- Éliminer les projections de pulvérisation avec un solvant doux, tel que du white-spirit ou un nettoyant anti-insectes et goudron.
NOTE : Les illustrations suivantes présentent des applications typiques de joints de caisse et de brides à soudures par points et ne sont pas spécifiques à un véhicule.
- NOTE : Vue inférieure de l'ensemble de porte.
Appliquer le produit antirouille comme indiqué à l'intérieur de la coque de porte, sur toutes les surfaces métalliques intérieures, à l'aide de la lance la plus adaptée. Appliquer le produit sur les bords exposés après le soudage. Protéger soigneusement les surfaces horizontales, plus sensibles à la corrosion. Garder les trous d'évacuation de la porte dégagés pour éviter l'accumulation d'humidité.
- NOTE : Vue intérieure du panneau de custode.
Appliquer le produit antirouille sur la partie en canal fermé des rebords soudés par points à l'aide de la lance courte en forme de crochet. Appliquer le produit sur les bords exposés après le soudage. Protéger soigneusement les surfaces horizontales, plus sensibles à la corrosion.
- NOTE : Vue de l'ouverture du cadre de porte.
Appliquer le produit antirouille sur la partie en canal fermé des rebords soudés par points à l'aide de la lance courte en forme de crochet. Protéger soigneusement les surfaces horizontales, plus sensibles à la corrosion.
Sous-couche de caisse et de châssis
- AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVIS : Ne pas appliquer de sous-couche sur les composants du groupe motopropulseur. Le non-respect de ces instructions peut entraîner un fonctionnement incorrect de ces composants.
NOTE : Se reporter à l'étiquette du produit pour les instructions de préparation et de manipulation.
NOTE : Éviter le nettoyage au jet d'eau haute pression de la zone de dessous de caisse traitée pendant 24 heures.
Brosser la zone à la brosse métallique et s'assurer que les surfaces sont exemptes d'huile, de saleté et d'autres corps étrangers. Effectuer le traitement de protection du soubassement dans l'ordre suivant.- Nettoyer et dégraisser soigneusement les surfaces métalliques à l'aide d'un produit de préparation des surfaces métalliques afin d'éliminer la cire et la graisse.
- Pour de meilleurs résultats, le véhicule doit être à température ambiante.
- Le réservoir se fixe directement sur le pistolet de projection. Fixer le réservoir de protection de soubassement sur le pistolet de projection 286-00001.
- La protection de soubassement doit être appliquée après les opérations de soudage et de finition. Le produit ne peut pas être traversé par soudure.
- La pression d'air du pistolet applicateur doit être réglée entre 552 et 621 kPa (80-90 psi).
- Appliquer de fines couches de brouillard, en pulvérisant en motif de brume.
- Le produit chasse l'humidité.
- Éliminer les projections de pulvérisation avec un solvant doux, tel que du white-spirit ou un nettoyant anti-insectes et goudron.
NOTE : Les illustrations suivantes présentent des applications typiques pour les longerons de châssis et ne sont pas spécifiques à un véhicule.
- NOTE : Vue de la bride extérieure à soudures par points du longeron de châssis.
Appliquer la protection de soubassement sur les bords extérieurs exposés après les opérations de soudage et de finition.
- NOTE : Vue en coupe d'un longeron de châssis de caisse autoporteuse typique.
Appliquer l'inhibiteur de rouille sur les surfaces intérieures du longeron après l'opération de soudage. Utiliser la lance longue et l'introduire aussi loin que possible, appuyer sur la gâchette et attendre 2 à 3 secondes, puis retirer lentement la lance pour s'assurer que la zone est entièrement recouverte de brouillard.
- NOTE : Véhicule à châssis complet, réparation de section longeron avant vers longeron central illustrée.
Appliquer la protection de soubassement sur les surfaces exposées après l'opération de soudage. Veiller à recouvrir complètement toutes les zones de métal nu.
Remise en peinture - Dommages environnementaux
Matériau
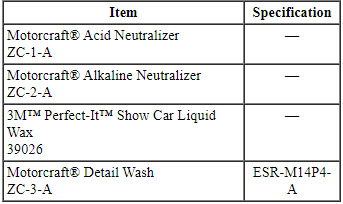
Décontamination aux oxydes de fer (poussière ferroviaire) ou aux pluies acides
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVIS : En cas de contamination importante, il peut être nécessaire de refaire la peinture du véhicule. Pour éviter le décollement de la peinture, suivre la procédure de décontamination appropriée avant d'effectuer toute opération de peinture sur un panneau.
REMARQUE : La contamination par oxydes de fer se présente sous forme de minuscules taches de rouille sur les surfaces horizontales et, dans les cas graves, peut être perceptible au toucher. Ces dommages sont généralement causés par le transport par train, le stockage près des voies ferrées ou les retombées des installations industrielles.
REMARQUE : La contamination par pluies acides se reconnaît à des taches d'eau et, dans les cas graves, à des marques à l'intérieur des taches d'eau.
- AVIS : Ne jamais peindre par-dessus des particules de fer, car les taches de rouille réapparaîtront. Utiliser uniquement la procédure de décontamination recommandée détaillée ci-dessous.
Rincer abondamment à l'eau froide la poussière, la saleté et les corps étrangers présents sur la carrosserie du véhicule.
- Préparer le neutralisant acide en mélangeant 8 parties d'eau pour 1 partie de neutralisant dans un seau.
- AVIS : Pour éviter le décollement de la peinture, ne pas laisser le produit sécher sur le véhicule.
REMARQUE : Utiliser un gant de lavage distinct pour chaque produit appliqué sur le véhicule.
En travaillant rapidement, en commençant par le haut du véhicule et en progressant vers les côtés, appliquer le mélange neutralisant acide sur tout le véhicule. Maintenir le véhicule humide avec la solution et agiter légèrement pendant 5 à 7 minutes. Faire le tour du véhicule 4 à 5 fois. Dans les cas graves, faire agir le produit jusqu'à 8 minutes. - Rincer complètement le véhicule à l'eau froide pour éliminer le produit.
- Sécher uniquement les surfaces horizontales du véhicule ; ne pas sécher les vitres à ce stade.
- AVIS : Pour éviter d'endommager la surface peinte, ne pas appliquer le neutralisant alcalin directement sur les garnitures plastiques du véhicule.
REMARQUE : Utiliser un gant de lavage distinct pour chaque produit appliqué sur le véhicule.
REMARQUE : Le neutralisant alcalin est un produit prêt à l'emploi. Ne pas le mélanger avec de l'eau.
Verser le neutralisant alcalin dans un flacon pulvérisateur et appliquer la solution sur un gant de lavage propre. - AVIS : Pour éviter le décollement de la peinture, ne pas laisser le neutralisant alcalin sécher sur le véhicule.
Appliquer le produit sur le véhicule en maintenant la solution humide et agiter légèrement pendant 5 à 7 minutes. Dans les cas graves, faire agir le produit jusqu'à 8 minutes.
- Rincer complètement le véhicule à l'eau froide pour éliminer le produit.
- Préparer le shampooing détaillant en mélangeant 29,5 ml (1 oz) avec 3,78 L (1 gal) d'eau.
- À l'aide d'un gant de lavage propre, shampouiner tout le véhicule et rincer à l'eau froide. Sécher complètement le véhicule.
- Inspecter visuellement la surface peinte afin de détecter toute trace de particules de fer ferreuses. Répéter la procédure si nécessaire.
Finition de surface après décontamination
- AVIS : Lors d'une réparation par polissage au tampon, polissage ou ponçage à la couleur, ne pas enlever plus de 0.3 mil de film de peinture, sinon une remise en peinture sera nécessaire.
REMARQUE : Les décolorations ou les marques de corrosion dues aux pluies acides peuvent nécessiter un ponçage à la couleur en complément du polissage au tampon et du polissage. Dans les cas extrêmes, une remise en peinture peut être nécessaire si la procédure suivante ne restaure pas la finition du véhicule.
REMARQUE : Ne pas mélanger les produits de polissage. Utiliser uniquement les produits d'un seul fabricant.
REMARQUE : Toujours respecter l'ordre d'utilisation des produits défini par le fabricant. Utiliser le tampon de polissage approprié à la vitesse recommandée par le fabricant du produit.
Appliquer le produit de polissage abrasif sur la surface du véhicule conformément aux recommandations du fabricant du produit. - Appliquer le produit de lustrage mécanique sur la surface du véhicule conformément aux recommandations du fabricant du produit.
- Nettoyer les zones polies et lustrées avec un mélange d'alcool et d'eau (1 pour 1). Vérifier la disparition des rayures et des marques circulaires avant d'appliquer le lustrage final.
- Appliquer un produit de polissage final à la main, avec une ponceuse excentrique et un tampon en mousse, ou avec une polisseuse orbitale et un plateau de polissage approprié.
- Laver et sécher le véhicule.
Remise en peinture - Dommages de fabrication
Matériau
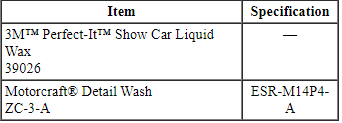
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVIS : Pour éviter que la pulvérisation ne endommage les panneaux adjacents, protéger les zones et supports adjacents lors de la préparation et pendant la remise en peinture.
REMARQUE : Les problèmes de pelage ou de délaminage se traduisent par un défaut d'adhérence, soit entre le substrat et les couches de finition, soit entre les couches de peinture elles-mêmes.
- Laver la zone de réparation avec un shampooing détaillant ou de l'eau savonneuse au pH neutre.
- Retirer les garnitures, les emblèmes et la quincaillerie de la zone à réparer.
- REMARQUE : Tout délaminage doit être éliminé.
Poncer ou décaper par projection la surface endommagée, en limitant la zone de réparation au minimum.
- Traiter toute surface de métal nu pour prévenir la corrosion éclair, puis appliquer un apprêt et poncer au bloc si nécessaire avant la retouche.
- Masquer les panneaux adjacents pour les protéger de la pulvérisation.
- Réparer localement la couche de base si nécessaire, en suivant les procédures prescrites par le fabricant de peinture.
- Appliquer le vernis sur toute la surface du panneau, selon la procédure prescrite par le fabricant de peinture.
Identification des plastiques
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
REMARQUE : L'identification des différents types de plastiques est nécessaire pour choisir les méthodes de réparation appropriées et obtenir des réparations de qualité. Les plastiques se divisent généralement en 2 catégories : les thermoplastiques et les thermodurcissables. Les thermoplastiques peuvent être refaçonnés par chauffage, ce qui rend le soudage plastique envisageable comme méthode de réparation.
- REMARQUE : Dans certains cas, un code ou une désignation de matériau estampillé indique le type de plastique.
Les thermoplastiques réagissent aux solvants. Les thermoplastiques comprennent notamment les oléfines thermoplastiques (TPO), le polychlorure de vinyle (PVC) et l'acrylonitrile butadiène styrène (ABS). Les polyoléfines ont un aspect huileux ou cireux. Exemples : certains pare-chocs, protections de soubassement, tabliers d'aile et carénages de ventilateur. Les polyoléfines nécessitent un promoteur d'adhérence avant toute opération de peinture.
- Pour déterminer si la pièce est en polyoléfine, meuler la zone endommagée dans un endroit non visible. Le meulage d'une polyoléfine la fait fondre et étaler le plastique, et laisse un bord irrégulier. Si la pièce n'est pas en polyoléfine, la zone se meule ou se ponce proprement en produisant une poussière pulvérulente.
Pièces en plastique rigide
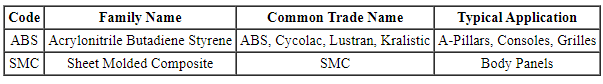
Pièces en plastique souple
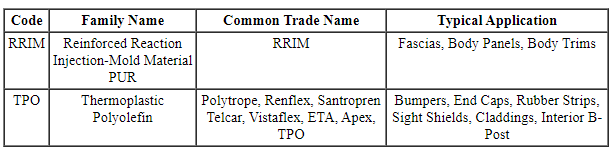
- La polyoléfine peut aussi être identifiée en plaçant un petit éclat dans un récipient d'eau : si l'échantillon flotte, c'est une polyoléfine. Un plastique non polyoléfine coule lorsqu'il est placé dans l'eau.
- En général, les plastiques thermodurcissables sont rigides ou semi-rigides. Le composite moulé en feuille (SMC) est renforcé de fibres de verre et d'autres fibres ; il est résistant et rigide. Le SMC est utilisé pour les grandes pièces telles que capots, hayons, ailes et custodes.
- Un test de combustion peut être une méthode fiable pour déterminer si un plastique est thermodurcissable. Il faut faire preuve d'une extrême prudence avec cette méthode.
- AVIS : Le composant doit être isolé du véhicule et de tout matériau combustible pour réaliser ce test.
Appliquer une flamme nue sur le coin de la pièce endommagée. Si le matériau cristallise et durcit, c'est un plastique thermodurcissable.
- AVIS : Le composant doit être isolé du véhicule et de tout matériau combustible pour réaliser ce test.
- Un test de combustion peut être une méthode fiable pour déterminer si un plastique est thermodurcissable. Il faut faire preuve d'une extrême prudence avec cette méthode.
Peinture des plastiques
Tous les composants
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Ne peignez aucun habillage de coussin gonflable ni aucune trappe de déploiement. La peinture peut provoquer un déploiement incorrect du coussin gonflable. Le non-respect de cette instruction peut augmenter le risque de blessures corporelles graves, voire mortelles, en cas de collision.
REMARQUE : Lors de l'utilisation de tout produit de peinture approuvé par Ford, il est recommandé de rester dans le même système de peinture pendant toute la procédure. Par exemple, ne pas utiliser les apprêts d'un fabricant avec les couches de finition d'un autre.
- REMARQUE : Appliquer la chaleur sur les pièces avec précaution. Les thermoplastiques se ramollissent et ont tendance à perdre leur forme lorsqu'ils sont chauffés.
La première étape de toute réparation ou retouche consiste à identifier le type de plastique. Est-il thermodurcissable ou thermoplastique, grainé ou lisse ? Cela déterminera la manière de le nettoyer et de le préparer pour la retouche. Pour plus d'informations, se reporter à Identification des plastiques dans cette section.
- Il est essentiel d'utiliser le nettoyant approprié selon le système de peinture employé, à base de solvant ou à base d'eau.
- Nettoyer la pièce avec de l'eau tiède et un détergent doux, puis avec un nettoyant pour plastiques afin d'éliminer la cire, la silicone et autres contaminants. Ne pas laisser les pièces rester mouillées trop longtemps.
- En règle générale, si l'eau perle sur la pièce, un nettoyage supplémentaire est nécessaire, car tous les agents de démoulage de fabrication n'ont pas été éliminés.
- Les pièces neuves peuvent nécessiter une cuisson en cabine de peinture ou un chauffage avec des lampes chauffantes pour libérer les solvants ou agents de démoulage piégés lors des procédés de fabrication.
Composants non grainés
- Après nettoyage, poncer légèrement avec du papier abrasif de grain 600 ou plus fin. Éliminer les résidus de ponçage avec un nettoyant pour plastiques et essuyer à sec.
Composants grainés
- Après nettoyage, une utilisation légère d'un tampon abrasif gris est admise, à condition de ne pas aplatir le grain. Éliminer les résidus de ponçage avec un nettoyant pour plastiques et essuyer à sec.
Tous les composants
- Appliquer un promoteur d'adhérence pour plastiques sur toute pièce plastique nue, conformément aux recommandations du fabricant. Pendant toute la procédure de retouche, chaque fois que du plastique nu est exposé pour quelque raison que ce soit, il est essentiel de réappliquer le promoteur d'adhérence sur cette zone.
- Un apprêt-scellant peut être nécessaire pour éviter le plissement et le décollement de la couche de finition avant d'effectuer la procédure de retouche.
- Les composants souples et non souples doivent être retouchés séparément, car un additif souplesse peut être nécessaire lors de la retouche des pièces souples (se reporter aux recommandations du fabricant de peinture).
- Il est recommandé de retoucher les composants extérieurs sur le véhicule (après découpe) afin de contrôler l'accord de couleur et le raccord avec les panneaux adjacents.
- Poursuivre le processus de retouche et suivre les procédures du système de peinture approuvé Ford. Les étapes peuvent varier selon les fabricants de peinture.
Réparation des plastiques
Matériau
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
- Pour décider de réparer ou de remplacer le composant par une pièce neuve, suivre ces recommandations.
- La pièce est-elle facilement disponible ?
- La pièce endommagée peut-elle être remise en état à moindre coût, avec sa résistance et son aspect d'origine, ou le coût de main-d'œuvre dépassera-t-il celui d'un élément neuf ?
- La réparation permet-elle d'obtenir la réparation la plus rapide et de la meilleure qualité ?
- AVIS : Ne jamais appliquer de solvants tels que diluant à laque ou diluant de peinture à aucune étape de la réparation du plastique. Les solvants, nettoyants et l'eau sont absorbés par de nombreux types de plastiques ainsi que par les fibres de verre utilisées comme renforts. Dans ce cas, le plastique peut gonfler dans la zone de réparation et faire échouer la réparation. Éliminer rapidement les nettoyants et l'eau, et utiliser de l'air et de la chaleur pour accélérer le séchage.
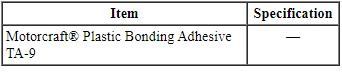
AVIS : Lors de la réparation de nombreux plastiques, en particulier les polyoléfines, un promoteur d'adhérence doit être appliqué sur le substrat pour que les produits de réparation et la peinture adhèrent correctement. Il faut le réappliquer lorsque le meulage ou le ponçage traverse la couche de scellant ou d'apprêt.
REMARQUE : Dans la mesure du possible, il est recommandé de réaliser le maximum de la réparation du plastique sur le véhicule. Les pièces montées sur le véhicule restent correctement alignées pendant toute la réparation. Tenter de réparer la pièce hors du véhicule peut provoquer un désalignement, pouvant entraîner la défaillance de la réparation.
Choisir la méthode de réparation appropriée en identifiant le type de plastique à réparer. Pour plus d'informations, se reporter à la section Identification des plastiques de la présente section afin de déterminer le type de plastique à réparer. - REMARQUE : Toujours se reporter aux indications de l'étiquette du fabricant concernant le type de produits de réparation, de mastics et d'adhésifs de collage utilisés, car ils sont spécifiques à chaque matériau.
Déterminer si une pièce de renfort est nécessaire comme support pour les grandes réparations.
- Fabriquer une pièce de renfort à partir d'une chute du type de plastique à réparer, et suivre les instructions de l'étiquette du fabricant pour le type de système utilisé.
- Lors de la réparation de matériau composite à mouleur par compression (SMC), une pièce de renfort peut être réalisée à partir de plusieurs couches de tissu de verre imprégnées de résine ou d'adhésif structural. Le tissage du tissu ou du treillis doit être suffisamment lâche pour permettre à la résine de bien pénétrer. Le renfort doit couvrir toute la zone endommagée et dépasser largement la zone de dommage ou de jonction.
Réparation de panneaux en matériau composite à mouleur par compression (SMC)
REMARQUE : La procédure suivante s'applique à la réparation des fissures structurelles et des entailles profondes. Si les dommages sont uniquement esthétiques, l'utilisation d'un tissu de renfort peut ne pas être nécessaire.
- Les panneaux à réparer doivent être secs et à température ambiante, entre 18 °C (65 °F) et 24 °C (75 °F), avant toute réparation. Les deux faces du panneau doivent être soigneusement nettoyées avant ponçage ou meulage.
- Recouvrir la cassure du SMC (avant et arrière) avec du ruban de masquage. Cela protège la zone endommagée de l'absorption du nettoyant de préparation et empêche le nettoyant de migrer par capillarité entre les fibres du SMC.
- Éliminer toutes les cires, silicones, saletés et huiles de route sur les deux faces de la zone endommagée à l'aide d'un dégraissant spécial plastiques.
- Retirer le ruban et poncer l'arrière de la zone à réparer avec une meuleuse d'angle, une ponceuse orbitale à double action (D/A) ou à la main, à l'aide de papier abrasif de grain 80. Éliminer toutes les poussières à l'aspirateur et avec un chiffon anti-poussière.
- Créer une pièce de renfort à partir d'une chute de SMC qui épouse bien l'arrière de la zone endommagée, ou former une pièce à partir de tissu de fibre de verre.
- Découper une portion de tissu suffisamment grande pour couvrir la réparation, en ajoutant 25,4 mm (1 in) tout autour de la zone réparée.
- Découper une portion de film plastique de support d'environ 25,4 mm (1 in) plus grande que le tissu. Poser le plastique sur une surface lisse et plane où il servira à réaliser une pièce en pyramide.
- Suivre les instructions du fabricant et appliquer l'adhésif de réparation plastique sur le film plastique de support, puis l'étaler à l'aide d'une spatule plastique à l'épaisseur recommandée. Poser le tissu de fibre de verre prédécoupé sur le film enduit d'adhésif. Recouvrir le tissu d'une couche d'adhésif de réparation et l'étaler à l'épaisseur recommandée.
- Appliquer la pièce préparée sur la face arrière du panneau et exercer une pression. Suivre les instructions du fabricant pour le durcissement de l'adhésif. Retirer le film plastique une fois l'adhésif durci, puis poncer si nécessaire pour éliminer les aspérités.
- Retirer le ruban de masquage de la face avant de la zone endommagée et meuler jusqu'à la pièce de support. Utiliser une meuleuse d'angle avec un disque de grain 30 à 40. Réaliser un biseau progressif dans la zone afin d'éviter les effets cible ou la transparence sur la réparation finie. Poncer la zone préparée avec une ponceuse D/A ou à la main avec du papier abrasif de grain 80.
- Réaliser une pièce en pyramide à l'aide de tissu de fibre de verre ou d'un équivalent et d'adhésif de réparation plastique. Suivre les instructions du fabricant pour appliquer la pièce sur la zone endommagée.
- Dégrossir la zone au meulage pour éliminer l'excès d'adhésif. Poncer la zone de réparation avec du papier abrasif de grain 80, en veillant à descendre légèrement sous la surface finie du SMC. Cela permettra l'application d'une couche de finition de matériau de carrosserie plastique.
- Appliquer une couche de finition de mastic plastique de réparation selon les instructions du fabricant.
- Poncer finement, apprêter et appliquer la couche de finition à l'aide de systèmes de peinture approuvés Ford.
Composés thermoplastiques
- Pour décider de réparer ou de remplacer le composant par une pièce neuve, suivre ces recommandations.
- La pièce est-elle facilement disponible ?
- La pièce endommagée peut-elle être remise en état à moindre coût, avec sa résistance et son aspect d'origine, ou le coût de main-d'œuvre dépassera-t-il celui d'un élément neuf ?
- La réparation permet-elle d'obtenir la réparation la plus rapide et de la meilleure qualité ?
- REMARQUE : Les étapes suivantes servent de directives générales. Selon la marque des adhésifs ou des matériaux de rapiéçage utilisés, les procédures peuvent varier légèrement.
Nettoyer soigneusement la zone endommagée avec un dégraissant spécial plastiques.
- Poncer la zone de réparation à la main avec du papier abrasif de grain 80, puis éliminer tout corps étranger à l'air comprimé.
- Appliquer un promoteur d'adhérence pour plastiques sur la zone de réparation, conformément aux instructions de l'étiquette.
- Pour les petites réparations, un mastic adhésif plastique peut être appliqué sur la zone endommagée. Suivre les instructions du fabricant et appliquer plusieurs couches pour former une épaisseur au-dessus de la zone endommagée. Cela permettra de poncer la zone pour la rendre lisse.
- Pour réparer les trous ou fissures importants, mesurer et découper un morceau de tissu de fibre de verre ou d'un équivalent, de 25,4 mm (1 in) plus grand que la fissure ou le trou.
- Appliquer l'adhésif de réparation plastique sur la zone endommagée, puis poser immédiatement le tissu de fibre de verre dans l'adhésif plastique pour le renforcer. Appliquer de l'adhésif de réparation plastique supplémentaire pour la résistance et la forme, si nécessaire.
- Modeler et façonner la réparation si nécessaire avec une ponceuse D/A. Éviter de poncer à travers la réparation.
- Poncer la zone à fond et effectuer les opérations de peinture nécessaires à l'aide des systèmes de peinture approuvés par Ford.
Réparation de languette - Pare-chocs
- REMARQUE : Examiner le pare-chocs pour déterminer si une partie peut être réparée à un niveau de qualité acceptable en termes d'aspect, d'ajustement et de durabilité. Le coût de main-d'œuvre et de matériaux de la réparation atteint-il ou dépasse-t-il le coût d'un pare-chocs neuf ? Si le pare-chocs est jugé réparable, passer aux étapes suivantes.
REMARQUE : Les étapes suivantes servent de directives générales. Selon la marque des adhésifs ou des matériaux de rapiéçage utilisés, les procédures peuvent varier légèrement.
Déposer le pare-chocs endommagé. Pour plus d'informations, se reporter à la section 501-19.
REMARQUE : L'illustration n'est pas spécifique au véhicule.
- Nettoyer la ou les languettes cassées avec un dégraissant pour plastiques.
- Poncer la zone de réparation à la main avec du papier abrasif de grain 80, puis éliminer tout corps étranger à l'air comprimé.
- Appliquer un promoteur d'adhérence pour plastiques sur la zone de réparation, conformément aux instructions de l'étiquette.
- Mesurer et découper une pièce de tissu en fibre de verre ou équivalent suffisamment grande pour former l'avant de la languette, puis la rabattre en forme de coin sur environ 51 mm (2 in) à partir de la languette d'origine.
- Préparer la pièce de tissu adhésive de réparation selon les instructions du fabricant et l'appliquer sur la zone endommagée.
- Positionner immédiatement la pièce de réparation en plastique pour former la languette.
- Laisser durcir pendant le temps nécessaire, puis façonner la languette à l'aide d'une petite ponceuse à angle. Veiller à ne pas poncer à travers la surface extérieure.
- Effectuer les opérations de réparation de peinture nécessaires sur le pare-chocs à l'aide des systèmes de peinture approuvés par Ford.
- Remonter et reposer le pare-chocs. Pour plus d'informations, se reporter à la section 501-19.
Soudage-collage
Équipement général
Matériau
Soudage-collage - Méthode de soudage par résistance par points à électrodes pinces (STRW)
AVERTISSEMENT : les réparations de dommages par collision doivent être conformes aux instructions contenues dans ce manuel d'atelier. Les composants de remplacement doivent être des pièces Ford Motor Company neuves et d'origine. Les pièces recyclées, de récupération, de rechange ou reconditionnées (y compris les éléments de carrosserie, les roues ou les composants de retenue de sécurité) ne sont pas autorisées par Ford.
Toute dérogation aux instructions fournies dans ce manuel, y compris les méthodes de réparation alternatives ou l'utilisation de composants de substitution, risque de compromettre la sécurité en cas de collision. Le non-respect de ces instructions peut altérer l'intégrité structurelle et les performances de sécurité en cas de collision, ce qui pourrait entraîner des blessures graves pour les occupants du véhicule.
AVERTISSEMENT : Les rayons ultraviolets et infrarouges invisibles émis lors du soudage peuvent blesser les yeux et la peau non protégés. Portez toujours une protection, telle qu'un casque de soudeur avec verres filtrants de couleur sombre et de densité appropriée. Le soudage électrique produit un rayonnement intense ; il est donc recommandé d'utiliser des verres filtrants de la teinte la plus foncée permettant une visibilité suffisante. Il est fortement recommandé que les personnes travaillant dans la zone de soudage portent des lunettes de protection contre les éclairs. Portez également des vêtements de protection. Le non-respect de ces instructions peut entraîner des blessures corporelles graves.
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
REMARQUE : La protection anticorrosion doit être rétablie chaque fois qu'il est nécessaire de meuler des surfaces peintes ou la couche de cataphorèse (E-coat), ou lorsque des réparations sur métal nu sont effectuées. Pour plus d'informations, se reporter à Rétablissement de la protection anticorrosion après réparation dans cette section.
REMARQUE : Sur les caissons de portière fabriqués uniquement avec des adhésifs structurels, le soudage-collage des peaux de portière n'est pas recommandé. Seul un adhésif de collage métal doit être utilisé.
REMARQUE : Le soudage-collage est une méthode d'assemblage des métaux utilisant le soudage par résistance par points à électrodes pinces (STRW) ou le soudage sous gaz inerte métallique (MIG), associé à un adhésif structurel. Les étapes décrites dans cette procédure s'appliquent aux deux types de soudage. Le STRW est la méthode privilégiée. Le soudage MIG ne doit être utilisé que lorsque les zones à souder sont inaccessibles aux machines STRW.
REMARQUE : Les soudures par points d'origine doivent être remplacées par des soudures STRW ou MIG. Les soudures par points ou bouchons doivent correspondre aux soudures d'origine en emplacement et en nombre. Ne pas placer une nouvelle soudure par points directement sur un emplacement de soudure d'origine. Le trou de soudure par bouchon doit avoir un diamètre de 8 mm (0,31 po).
- Vérifier que les cotes du véhicule sont correctes sur un banc de redressage. Redresser si nécessaire.
- Retirer les panneaux endommagés à l'aide d'une scie pneumatique ou d'un burin pneumatique. Ne retirer que les grandes parties du panneau endommagé. Éviter de couper dans les brides d'assemblage ou les pièces adjacentes.
- Percer les soudures par points à l'aide d'une fraise appropriée pour soudure par points, puis retirer les parties restantes du panneau à remplacer.
- Préparer les brides endommagées sur le véhicule à l'aide d'un marteau et d'un tas.
- Meuler la surface de contact des brides d'origine sur une longueur maximale de 25 mm (0,98 po) à l'endroit où l'adhésif de collage métal sera appliqué.
- Veiller à retirer la galvanisation du métal. Le métal doit présenter un aspect brillant.
- Veiller à ne pas endommager les angles ni amincir le métal. La couche de cataphorèse doit également être retirée du côté opposé de la bride uniquement à l'endroit où les soudures par points doivent être réalisées.
- Mettre en place à blanc et serrer les pièces de rechange pour vérifier un ajustement correct.
- Retirer la pièce de rechange après avoir vérifié l'ajustement et l'alignement corrects.
- REMARQUE : Les extrémités des pinces de soudage doivent être isolées à l'aide de ruban adhésif ou d'un matériau similaire pendant le soudage.
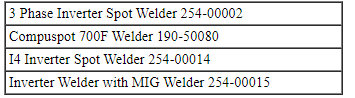
Suivre les procédures et réglages de soudage prescrits par le fabricant. Pour plus d'informations, se reporter à Précautions de soudage - Acier dans cette section.
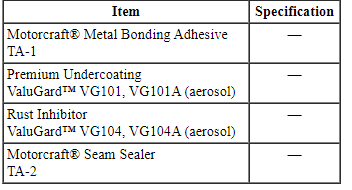
- Préparer l'adhésif. Distribuer une petite quantité d'adhésif de collage métal depuis la cartouche pour s'assurer d'un écoulement régulier des deux composants. Fixer l'embout mélangeur et distribuer une longueur d'embout d'adhésif pour s'assurer d'un rapport de mélange correct.
- REMARQUE : Le soudage peut être effectué à tout moment pendant le durcissement de l'adhésif ou après son durcissement complet. Les réglages du poste de soudage varient selon que le soudage s'effectue à travers un adhésif encore humide ou à travers un adhésif entièrement durci. Se reporter aux réglages recommandés par le fabricant du poste de soudage pour le soudage à travers un adhésif entièrement durci. Il est recommandé de réaliser une soudure de shunt dans une zone sans adhésif afin de garantir la conductivité, en particulier lors du soudage à travers un adhésif entièrement durci.
NOTE : Se reporter à l'étiquette du produit pour les instructions de préparation et de manipulation.
Réaliser un échantillon d'essai.- Préparer le métal et l'adhésif comme décrit. Appliquer un cordon d'adhésif de 6 à 9 mm (0,23 à 0,35 in) et souder l'échantillon.
- Placer l'échantillon soudé dans un étau et effectuer des essais destructifs de soudure en décollant les chutes de tôle à l'aide de grandes pinces à verrouillage. Mesurer le noyau de soudure afin de vérifier qu'il respecte les exigences Ford en matière de noyau de soudure. Si le noyau de soudure n'a pas la taille requise, ajuster les réglages du poste de soudage jusqu'à obtenir la taille de noyau correcte.
- Une fois la taille de noyau correcte obtenue, la pièce de rechange peut être soudée-collée. Pour plus d'informations, se reporter à Spécifications dans cette section.
- Appliquer un cordon d'adhésif de collage métal de 6 à 9 mm (0,23 à 0,35 in) sur la surface de bride préparée du véhicule.
- Placer la ou les pièces de rechange dans la position correcte sur le véhicule.
- Une fois positionnée, ne pas tirer la pièce loin du véhicule. Si un repositionnement est nécessaire, faire glisser la ou les pièces de rechange. Cela permettra d'assurer un contact correct entre les composants et l'adhésif.
- Serrer uniformément et fermement. L'adhésif contient des billes de verre qui empêcheront de trop serrer la pièce.
- REMARQUE : Si le soudage ne doit pas être effectué immédiatement, laisser un temps de durcissement minimum de 1,5 à 2 heures pour l'adhésif à 21 °C (70 °F) avant de retirer les pinces. Le temps de durcissement doit être augmenté à des températures plus basses. Les pinces peuvent être retirées immédiatement après le soudage du composant.
Essuyer l'excès d'adhésif sur la tôle avant son durcissement.
- Finir les joints apparents avec un mastic de carrosserie chargé de fibres. Après durcissement de l'adhésif, poncer grossièrement le mastic, appliquer un mastic de carrosserie classique et poncer la zone au bloc.
- Utiliser un joint d'étanchéité partout où un joint d'étanchéité esthétique est requis.
- Mélanger et appliquer le primaire-surfaceur selon les recommandations du fabricant de peinture.
- Mélanger et appliquer la couche de base conformément aux recommandations de peinture approuvées par Ford.
- Mélanger et appliquer le vernis conformément aux recommandations de peinture approuvées par Ford. Les produits de retouche peuvent être séchés à chaud selon les recommandations du fabricant de peinture.
- Appliquer une protection anticorrosion sur la zone réparée si nécessaire.
Soudage-collage - Méthode de soudage sous gaz inerte métallique (MIG)
AVERTISSEMENT : Les rayons ultraviolets et infrarouges invisibles émis lors du soudage peuvent blesser les yeux et la peau non protégés. Portez toujours une protection, telle qu'un casque de soudeur avec verres filtrants de couleur sombre et de densité appropriée. Le soudage électrique produit un rayonnement intense ; il est donc recommandé d'utiliser des verres filtrants de la teinte la plus foncée permettant une visibilité suffisante. Il est fortement recommandé que les personnes travaillant dans la zone de soudage portent des lunettes de protection contre les éclairs. Portez également des vêtements de protection. Le non-respect de ces instructions peut entraîner des blessures corporelles graves.
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Toujours porter des équipements de protection, notamment des lunettes de protection avec protections latérales et un masque antipoussière, lors du ponçage ou du meulage. Le non-respect de ces instructions peut entraîner des blessures graves.
REMARQUE : Le soudage-collage MIG peut remplacer le STRW. Il ne peut être utilisé que pour souder les zones inaccessibles aux machines STRW. Toutefois, lorsque l'accès est possible, le STRW est la méthode privilégiée.
REMARQUE : La protection anticorrosion doit être rétablie chaque fois qu'il est nécessaire de meuler des surfaces peintes ou la couche de cataphorèse (E-coat), ou lorsque des réparations sur métal nu sont effectuées. Pour plus d'informations, se reporter à Rétablissement de la protection anticorrosion après réparation dans cette section.
REMARQUE : Sur les caissons de portière fabriqués uniquement avec des adhésifs structurels, le soudage-collage des peaux de portière n'est pas recommandé. Seul un adhésif de collage métal doit être utilisé.
REMARQUE : Les soudures par points d'origine doivent être remplacées par des soudures STRW ou des soudures par bouchon MIG. Les soudures par points ou bouchons doivent correspondre aux soudures d'origine en emplacement et en nombre. Ne pas placer une nouvelle soudure par points directement sur un emplacement de soudure d'origine. Le trou de soudure par bouchon doit avoir un diamètre de 8 mm (0,31 po).
- Retirer les panneaux endommagés à l'aide d'une scie pneumatique ou d'un burin pneumatique. Ne retirer que les grandes parties du panneau endommagé. Éviter de couper dans les brides d'assemblage ou les pièces adjacentes.
- Percer les soudures par points à l'aide d'une fraise appropriée pour soudure par points, puis retirer les parties restantes du panneau à remplacer.
- Après avoir retiré la ou les tôles endommagées, réparer les brides endommagées du véhicule à l'aide d'un marteau et d'un tas.
- À l'aide d'une meuleuse appropriée, meuler soigneusement tout le pourtour de la zone de bride réceptrice en suivant les soudures d'origine. Veiller à enlever toute trace de cataphorèse, de peinture ou de revêtement galvanisé des surfaces de contact du joint.
- Veiller à retirer la galvanisation du métal. Le métal doit présenter un aspect brillant.
- Veiller à ne pas endommager les angles ni amincir le métal. La couche de cataphorèse doit également être retirée du côté opposé de la bride uniquement à l'endroit où les soudures par points doivent être réalisées.
- Répéter l'étape 3 sur la surface de contact de la ou des pièces de rechange.
- Préparer la nouvelle tôle de rechange pour les soudures bouchon.
- En prenant la tôle d'origine comme référence, percer ou poinçonner des trous de 8 mm (0,31 in) de diamètre, en nombre identique aux soudures par points d'origine. Les trous doivent être positionnés aussi près que possible des emplacements des soudures par points d'origine, sans être exactement alignés sur un point de soudure d'origine.
- Pour garantir une bonne qualité de soudure, meuler le pourtour immédiat du trou de soudure par bouchon. Ne meuler que la zone de la soudure par bouchon afin de limiter la corrosion.
- Mettre en place à blanc et serrer les pièces de rechange pour vérifier un ajustement et un alignement corrects.
- Retirer la pièce de rechange après avoir vérifié l'ajustement et l'alignement corrects.
- Les zones de bride préparées du véhicule où seront réalisées les soudures bouchon doivent rester exemptes d'adhésif. Appliquer un ruban de 25 mm (0,98 in) sur les zones de soudure bouchon pour éviter toute contamination par l'adhésif.
- Préparer l'adhésif. Distribuer une petite quantité d'adhésif de collage métal depuis la cartouche pour s'assurer d'un écoulement régulier des deux composants. Fixer l'embout mélangeur et distribuer une longueur d'embout d'adhésif pour s'assurer d'un rapport de mélange correct.
- NOTE : Se reporter à l'étiquette du produit pour les instructions de préparation et de manipulation.
Appliquer un cordon d'adhésif de 6 à 9 mm (0,23 à 0,35 in) sur la surface de bride préparée du véhicule. Retirer le ruban des zones de soudure bouchon.
- Placer la ou les pièces de rechange dans la position correcte sur le véhicule.
- Une fois positionnée, ne pas tirer la pièce loin du véhicule. Si un repositionnement est nécessaire, faire glisser la ou les pièces de rechange. Cela permettra d'assurer un contact correct entre les composants et l'adhésif.
- Serrer uniformément et fermement. L'adhésif contient des billes de verre qui empêcheront de trop serrer la pièce.
- REMARQUE : Le soudage peut être effectué à tout moment pendant le durcissement de l'adhésif ou après son durcissement complet.
REMARQUE : Si le soudage ne doit pas être effectué immédiatement, laisser un temps de durcissement minimum de 1,5 à 2 heures pour l'adhésif à 21 °C (70 °F) avant de retirer les pinces. Le temps de durcissement doit être augmenté à des températures plus basses. Les pinces peuvent être retirées immédiatement après le soudage du composant.
Essuyer l'excès d'adhésif sur la tôle avant son durcissement. - Finir tous les joints de section à usage esthétique avec un mastic renforcé de fibres. Poncer grossièrement le mastic, appliquer un mastic de carrosserie classique après durcissement de l'adhésif, puis poncer au bloc la zone.
- Utiliser un joint d'étanchéité partout où un joint d'étanchéité esthétique est requis.
- Mélanger et appliquer le primaire-surfaceur selon les recommandations du fabricant de peinture.
- Mélanger et appliquer la couche de base conformément aux recommandations de peinture approuvées par Ford.
- Mélanger et appliquer le vernis conformément aux recommandations de peinture approuvées par Ford. Les produits de retouche peuvent être séchés à chaud selon les recommandations du fabricant de peinture.
- Appliquer une protection anticorrosion sur la zone réparée si nécessaire.
Testez-vous
Un quiz rapide sur Ford Taurus : chaque réponse est expliquée, avec un lien vers la page du manuel.