Allgemeine Verfahren
Richtlinien zur Sektionierung
Allgemeine Ausrüstung
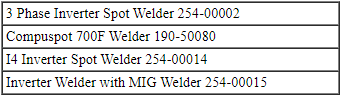
Material
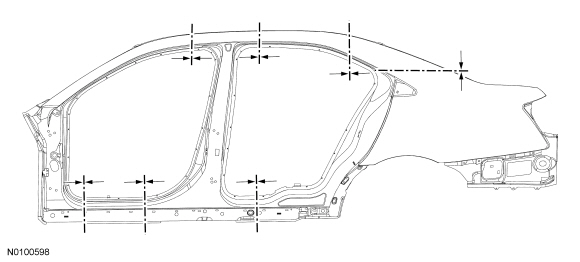
HINWEIS: Die folgende Abbildung zeigt die empfohlenen Trennstellen. Die Schnittlinien in der Abbildung sind ungefähre Angaben.
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Bei Fahrzeugen mit der Option Safety Canopy ist vor Trennreparaturen im Bereich der Dachlinie oder der Dachsäulen das Safety-Canopy-Modul mit den zugehörigen Bauteilen auszubauen. Die Nichtbeachtung kann zu einer versehentlichen Auslösung oder zu Beschädigungen des Safety Canopy führen. Siehe Abschnitt 501-20B. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen des Technikers oder der Fahrzeuginsassen führen.
WARNUNG: Seitenwandbauteile innerhalb von 50 mm (1,96 in) um Verankerungspunkte des Rückhaltesystems nicht schneiden oder schleifen. Schweißen innerhalb von 50 mm (1,96 in) um Verankerungspunkte des Rückhaltesystems kann zu einer Fehlfunktion der Rückhaltesysteme führen. Weitere Informationen zu den Verankerungspunkten des Rückhaltesystems finden Sie in Abschnitt 501-20A und Abschnitt 501-20B. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen der Fahrzeuginsassen führen.
ACHTUNG: Elektronische Module und zugehörige Verkabelung können durch Hitze beim Schweißen beschädigt werden. Vorsichtig abklemmen und ausbauen oder von den wärmebeeinflussten Bereichen wegführen.
HINWEIS: Bei jeder Reparatur eines Seitenwandabschnitts die vorgeschriebenen Schweißverfahren einhalten. Weitere Informationen finden Sie unter Schweißvorschriften - Stahl in diesem Abschnitt.
HINWEIS: Wenn Weld-Bonding-Verfahren durchgeführt werden müssen, siehe Weld-Bonding in diesem Abschnitt.
HINWEIS: Werkseitige Punktschweißungen dürfen durch Widerstandspunktschweißungen oder Metallschutzgas-Schweißnähte (MIG-Lochschweißungen) ersetzt werden. Die Punkt-/Lochschweißungen müssen in Position und Anzahl den Werksschweißungen entsprechen. Einen neuen Punktschweißpunkt nicht direkt über einer ursprünglichen Schweißstelle setzen. Der Durchmesser des Schweißlochs sollte 8 mm (0,31 in) betragen.
- Fahrzeug entkleiden und angrenzende Flächen im Reparaturbereich schützen.
- Die Punktschweißungen des beschädigten Blechs, das getrennt werden soll, aufbohren. Mit einer Trennscheibe, Hubsäge oder einem Plasmaschneider nur das beschädigte Blech des Außenblechs durchtrennen und den zu ersetzenden Abschnitt entfernen.
- Sicherstellen, dass horizontale Fugen und Flansche mit Nahtabdichtung korrekt abgedichtet sind, um das Eindringen von Feuchtigkeit zu verhindern. Wasser und Feuchtigkeit sammeln sich in horizontalen Fugen, und dort tritt Korrosion meist schneller auf. Metalloberflächen müssen vor dem Auftragen der Nahtabdichtung sauber und trocken sein.
- Beim Schweißen überlappender Flächen oder Untergründe vor dem Schweißen eine schweißbare Grundierung auf die Flächen auftragen. Nach dem Schweißen Korrosionsschutzmaterial auf die inneren und äußeren Flächen bzw. Untergründe auftragen. Weitere Informationen finden Sie unter Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
- Den Lackierprozess gemäß den von Ford freigegebenen Lackierrichtlinien fortsetzen.
Wiederherstellung des Korrosionsschutzes nach der Reparatur
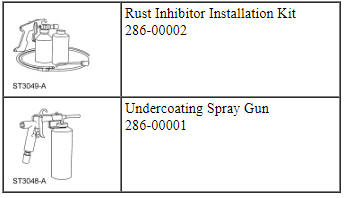
Spezialwerkzeug(e)
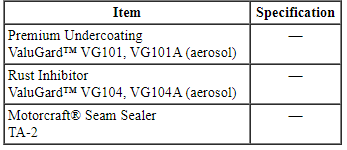
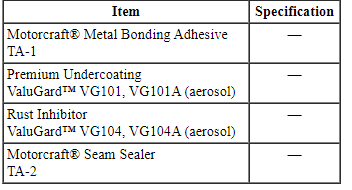
Material
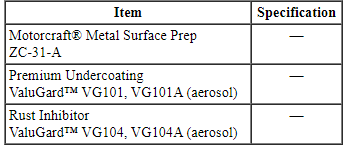
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
ACHTUNG: Das Bohren von Zugangslöchern in Karosseriebleche wird nicht empfohlen. Bohrungen zerstören die originale Lackschicht und fördern Korrosion.
HINWEIS: Der Korrosionsschutz muss immer dann wiederhergestellt werden, wenn lackierte Flächen oder die KTL-Beschichtung durchgeschliffen oder durchgeschliffen werden müssen oder wenn blanke Metallreparaturen durchgeführt werden.
HINWEIS: Hinweise zur Vorbereitung und Handhabung finden Sie auf dem Produktetikett.
- Die Oberflächen müssen frei von Öl, Schmutz und anderen Fremdstoffen sein. Den Vorgang in der folgenden Reihenfolge durchführen.
- Metalloberflächen mit Metalloberflächenvorbereitung gründlich reinigen und entfetten, um Wachs und Fett zu entfernen.
- Für beste Ergebnisse sollte das Fahrzeug Raumtemperatur haben. Den Rostschutzbehälter an den Rostschutz-Einbausatz 286-00002 anschließen.
- Rostschutz nach Schweiß- und Lackierarbeiten auftragen. Das Produkt kann nicht durchgeschweißt werden.
- Luftdruckeinstellung für die Applikatorpistole: 448-517 kPa (65-75 psi).
- Für geschlossene Hohlräume den langen Sprührohraufsatz verwenden. Die Sprühdüse erzeugt ein 360-Grad-Sprühbild. Das Rohr so weit wie möglich in das Zugangsloch einführen, den Abzug betätigen, 2-3 Sekunden warten und das Rohr langsam aus dem Zugangsloch ziehen.
- Der kurze, hakenförmige Sprührohraufsatz sprüht in eine Richtung und muss gedreht werden, um vollständige Abdeckung zu erreichen.
- Das Material in dünnen Nebelschichten auftragen.
- Das Material verdrängt Feuchtigkeit.
- Übersprühten Lack mit einem milden Lösungsmittel wie Waschbenzin oder einem Insekten- und Teerentferner entfernen.
HINWEIS: Die folgenden Abbildungen zeigen typische Anwendungen von Karosserienähten und punktgeschweißten Flanschen und sind nicht fahrzeugspezifisch.
- HINWEIS: Ansicht der Türbaugruppe von unten.
Rostschutz wie abgebildet auf die Innenseite der Türschale auf allen inneren Metalloberflächen mit dem geeignetsten Sprührohraufsatz auftragen. Material nach dem Schweißen auf die freiliegenden Kanten auftragen. Sicherstellen, dass horizontale Flächen gut geschützt sind, da sie korrosionsanfälliger sind. Türablauflöcher frei halten, um Feuchtigkeitsansammlung zu vermeiden.
- HINWEIS: Ansicht des Seitenteil-Innenblechs.
Rostschutz im geschlossenen Kanalbereich der Punktschweißflansche mit dem kurzen, hakenförmigen Sprührohraufsatz auftragen. Material nach dem Schweißen auf die freiliegenden Kanten auftragen. Sicherstellen, dass horizontale Flächen gut geschützt sind, da sie korrosionsanfälliger sind.
- HINWEIS: Ansicht der Türrahmenöffnung.
Rostschutz im geschlossenen Kanalbereich der Punktschweißflansche mit dem kurzen, hakenförmigen Sprührohraufsatz auftragen. Sicherstellen, dass horizontale Flächen gut geschützt sind, da sie korrosionsanfälliger sind.
Unterbodenschutz von Karosserie und Rahmen
- WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
ACHTUNG: Unterbodenschutz nicht auf Antriebsstrangkomponenten aufbringen. Die Nichtbeachtung dieser Anweisungen kann zu einer Fehlfunktion dieser Komponenten führen.
HINWEIS: Hinweise zur Vorbereitung und Handhabung finden Sie auf dem Produktetikett.
HINWEIS: Die behandelte Unterbodenfläche 24 Stunden lang nicht mit Hochdruck-Wasserstrahl reinigen.
Den Bereich mit einer Drahtbürste reinigen und sicherstellen, dass die Oberflächen frei von Öl, Schmutz und anderen Fremdstoffen sind. Den Unterbodenschutz in der folgenden Reihenfolge aufbringen.- Metalloberflächen mit Metalloberflächenvorbereitung gründlich reinigen und entfetten, um Wachs und Fett zu entfernen.
- Für optimale Ergebnisse sollte das Fahrzeug Raumtemperatur haben.
- Der Behälter wird direkt an der Spritzpistole montiert. Den Unterbodenschutzbehälter an der Unterbodenschutz-Spritzpistole 286-00001 anbringen.
- Der Unterbodenschutz sollte nach dem Schweiß- und Lackierprozess aufgetragen werden. Das Produkt darf nicht durchgeschweißt werden.
- Der Luftdruck für die Auftragspistole beträgt 552-621 kPa (80-90 psi).
- Dünne Nebelschichten auftragen, dabei die Pistole im Sprühnebelmuster führen.
- Das Material verdrängt Feuchtigkeit.
- Übersprühten Lack mit einem milden Lösungsmittel wie Waschbenzin oder einem Insekten- und Teerentferner entfernen.
HINWEIS: Die folgenden Abbildungen zeigen typische Anwendungen an Rahmenlängsträgern und sind nicht fahrzeugspezifisch.
- HINWEIS: Ansicht des punktgeschweißten Flanschs an der Außenseite des Rahmenlängsträgers.
Den Unterbodenschutz nach dem Schweiß- und Lackierprozess an den freiliegenden äußeren Kanten auftragen.
- HINWEIS: Dargestellt ist die Querschnittsansicht eines typischen selbsttragenden Rahmenlängsträgers.
Nach dem Schweißprozess Korrosionsschutz an den Innenflächen des Längsträgers auftragen. Die lange Sprühlanze so weit wie möglich einführen, Abzug betätigen, 2-3 Sekunden warten und die Lanze langsam herausziehen, damit der Bereich vollständig benebelt wird.
- HINWEIS: Reparatur an einem Vollrahmenfahrzeug dargestellt: Trennstelle zwischen vorderem Längsträger und mittlerem Längsträger.
Den Unterbodenschutz nach dem Schweißprozess auf die freiliegenden Flächen auftragen. Alle blanken Metallbereiche vollständig abdecken.
Nachlackierung - Umweltschäden
Material
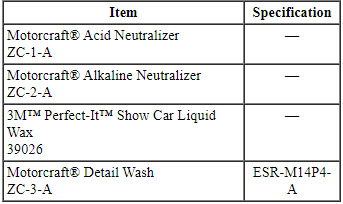
Eisenoxid (Schienenstaub) oder Entfernung von saurem Regen
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Bei extremer Verunreinigung muss das Fahrzeug unter Umständen neu lackiert werden. Um Lackversagen zu vermeiden, führen Sie vor jeder Lackierarbeit an einem Karosserieteil das passende Reinigungsverfahren durch.
HINWEIS: Eisenoxidverunreinigungen zeigen sich als kleine Rostflecken auf waagerechten Flächen und können bei starker Ausprägung ertastet werden. Dieser Schaden entsteht typischerweise durch den Transport auf der Schiene, durch Lagerung in der Nähe von Bahngleisen oder durch Staubniederschlag aus industriellen Produktionsanlagen.
HINWEIS: Verunreinigungen durch sauren Regen erkennt man an Wasserflecken und bei starker Ausprägung an Verfärbungen innerhalb der Wasserflecken.
- HINWEIS: Lackieren Sie niemals über Eisenpartikel, da die Rostflecken sonst wieder auftreten. Verwenden Sie ausschließlich das nachfolgend beschriebene, empfohlene Reinigungsverfahren.
Staub, Schmutz und Fremdkörper mit kaltem Wasser von der Karosserie abspülen. Reichlich spülen.
- Den Säureneutralisierer vorbereiten, indem 8 Teile Wasser mit 1 Teil Neutralisierer in einem Eimer gemischt werden.
- HINWEIS: Um Lackversagen zu vermeiden, lassen Sie das Produkt nicht auf dem Fahrzeug antrocknen.
HINWEIS: Verwenden Sie für jedes am Fahrzeug eingesetzte Produkt einen eigenen Waschhandschuh.
Zügig vom oberen Fahrzeugbereich beginnend und zu den Seiten arbeiten, die Säureneutralisierer-Mischung auf das gesamte Fahrzeug auftragen. Die Lösung feucht halten und 5 bis 7 Minuten leicht einwirken lassen. Das Fahrzeug 4- bis 5-mal umrunden. Bei starker Verschmutzung das Produkt bis zu 8 Minuten einwirken lassen. - Das Fahrzeug mit kaltem Wasser vollständig abspülen, um das Produkt zu entfernen.
- Nur die waagerechten Flächen des Fahrzeugs trocknen; die Scheiben werden zu diesem Zeitpunkt nicht getrocknet.
- HINWEIS: Um Schäden an der Lackoberfläche zu vermeiden, tragen Sie den alkalischen Neutralisator nicht direkt auf die Kunststoffzierteile des Fahrzeugs auf.
HINWEIS: Verwenden Sie für jedes am Fahrzeug eingesetzte Produkt einen eigenen Waschhandschuh.
HINWEIS: Alkalischer Neutralisator ist ein gebrauchsfertiges Produkt. Nicht mit Wasser mischen.
Den alkalischen Neutralisierer in eine Sprühflasche füllen und die Lösung auf einen sauberen Waschhandschuh auftragen. - HINWEIS: Um Lackversagen zu vermeiden, lassen Sie den alkalischen Neutralisator nicht auf dem Fahrzeug antrocknen.
Das Produkt so auf das Fahrzeug auftragen, dass die Lösung feucht bleibt, und 5 bis 7 Minuten leicht einwirken lassen. Bei starker Verschmutzung das Produkt bis zu 8 Minuten einwirken lassen.
- Das Fahrzeug mit kaltem Wasser vollständig abspülen, um das Produkt zu entfernen.
- Die Detail Wash vorbereiten, indem 29,5 ml (1 fl. oz) mit 3,78 l (1 Gallone) Wasser gemischt werden.
- Mit einem sauberen Waschhandschuh das gesamte Fahrzeug mit Shampoo waschen und mit kaltem Wasser abspülen. Das Fahrzeug vollständig trocknen.
- Die Lackoberfläche optisch auf verbliebene Eisenpartikel prüfen. Bei Bedarf das Verfahren wiederholen.
Oberflächenbearbeitung nach der Reinigung
- HINWEIS: Wenn Sie einen Schaden durch Polieren, Schleifen oder Farbschleifen beheben möchten, entfernen Sie nicht mehr als 0,3 mil Lackschicht, da sonst eine Neulackierung erforderlich wird.
HINWEIS: Verfärbungen oder Ätzspuren durch sauren Regen erfordern unter Umständen zusätzlich zum Polieren und Schleifen ein Farbschleifen. In extremen Fällen kann eine Neulackierung nötig sein, falls das folgende Verfahren den Fahrzeuglack nicht wiederherstellt.
HINWEIS: Polierprodukte nicht miteinander mischen. Verwenden Sie nur Produkte eines Herstellers.
HINWEIS: Halten Sie sich stets an die vom Hersteller vorgegebene Reihenfolge der Produktanwendung. Verwenden Sie den passenden Polier- bzw. Schleifteller mit der vom Produkthersteller vorgegebenen Drehzahl.
Schleifpaste gemäß den Herstellerangaben auf die Fahrzeugoberfläche auftragen. - Maschinenpolitur gemäß den Herstellerangaben auf die Fahrzeugoberfläche auftragen.
- Die geschliffenen und polierten Stellen mit einer Alkohol-Wasser-Mischung (1 zu 1) reinigen. Vor dem Auftragen der finalen Politur prüfen, dass Kratzer und Schlieren entfernt sind.
- Eine Endpolitur von Hand auftragen, mit einem Dual-Action-Schleifer und Schaumstoffpad oder mit einem Exzenterpolierer und geeigneter Polierhaube.
- Fahrzeug waschen und trocknen.
Lackierung – Schäden aus der Fertigung
Material
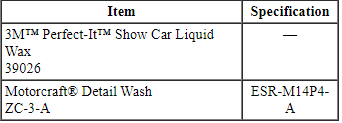
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Um Overspray-Schäden an angrenzenden Karosserieteilen zu vermeiden, schützen Sie angrenzende Bereiche und Untergründe bei der Vorbereitung und während der Lackierung.
HINWEIS: Abblättern bzw. Delamination kann als mangelnde Haftung beschrieben werden, entweder zwischen Untergrund und Decklack oder zwischen einzelnen Lackschichten.
- Reparaturbereich mit Detailreiniger oder pH-neutraler Seife und Wasser reinigen.
- Alle Zierleisten, Embleme und Anbauteile aus dem Reparaturbereich entfernen.
- HINWEIS: Sämtliche Delamination muss entfernt werden.
Die beschädigte Oberfläche schleifen oder mit Strahlmittel bearbeiten, dabei den Reparaturbereich so klein wie möglich halten.
- Blanke Metalloberflächen behandeln, um Flugrost zu verhindern, und bei Bedarf vor dem Lackieren grundieren und mit Schleifklotz nachschleifen.
- Angrenzende Bleche abkleben, um Overspray zu vermeiden.
- Basislack bei Bedarf punktuell ausbessern, dabei die vom Lackhersteller vorgeschriebenen Verfahren beachten.
- Klarlack nach dem vorgeschriebenen Verfahren des Lackherstellers auf das gesamte Blech auftragen.
Kunststoffidentifizierung
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Die Identifizierung der verschiedenen Kunststoffarten ist notwendig, um die passenden Reparaturverfahren für hochwertige Kunststoffreparaturen auszuwählen. Kunststoffe lassen sich grundsätzlich in zwei Kategorien einteilen: Thermoplaste und Duroplaste. Thermoplaste lassen sich durch Erwärmen umformen. Dadurch ist das Kunststoffschweißen eine mögliche Reparaturalternative.
- HINWEIS: In manchen Fällen ist ein Code oder eine Werkstoffbezeichnung eingeprägt, die die Kunststoffart angibt.
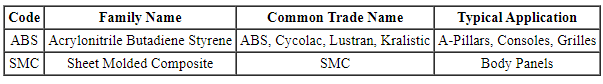
Thermoplaste reagieren auf Lösemittel. Zu den Thermoplasten gehören Thermoplastisches Olefin (TPO), Polyvinylchlorid (PVC) und Acrylnitril-Butadien-Styrol (ABS). Polyolefine haben ein öliges oder wachsartiges Aussehen. Beispiele sind einige Stoßfängerverkleidungen, Steinschlagschutzleisten, Radlaufverkleidungen und Motorraumverkleidungen. Polyolefine erfordern vor jeder Lackierarbeit einen Haftvermittler.
- Um festzustellen, ob es sich um ein Polyolefin handelt, schleifen Sie den beschädigten Bereich an einer nicht sichtbaren Stelle an. Beim Schleifen eines Polyolefins schmilzt und verschmiert der Kunststoff und hinterlässt einen ausgefransten Rand. Handelt es sich nicht um ein Polyolefin, lässt sich der Bereich glatt schleifen bzw. schmirgeln und erzeugt feinen Staub.
Starre Kunststoffteile
Flexible Kunststoffteile
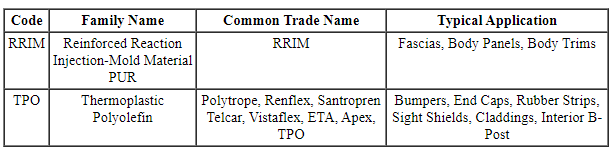
- Polyolefin-Kunststoff lässt sich auch identifizieren, indem man einen kleinen Span in einen Behälter mit Wasser legt. Schwimmt die Probe, handelt es sich um Polyolefin-Kunststoff. Ein Nicht-Polyolefin sinkt im Wasser ab.
- Duroplaste sind im Allgemeinen starr oder halbstarr. Sheet-Molded Composite (SMC) ist mit Glasfasern und anderen Fasern verstärkt und besonders fest und steif. SMC wird für große Teile wie Motorhauben, Heckklappen, Kotflügel und Seitenteile verwendet.
- Ein Brennversuch kann eine zuverlässige Methode sein, um festzustellen, ob es sich um einen Duroplast handelt. Bei dieser Methode ist äußerste Vorsicht geboten.
- HINWEIS: Zur Durchführung dieser Prüfung muss das Bauteil vom Fahrzeug und von allen brennbaren Materialien isoliert werden.
Halten Sie eine offene Flamme an die Ecke des beschädigten Bauteils. Wenn das Material kristallisiert und hart wird, handelt es sich um einen Duroplast.
- HINWEIS: Zur Durchführung dieser Prüfung muss das Bauteil vom Fahrzeug und von allen brennbaren Materialien isoliert werden.
- Ein Brennversuch kann eine zuverlässige Methode sein, um festzustellen, ob es sich um einen Duroplast handelt. Bei dieser Methode ist äußerste Vorsicht geboten.
Kunststofflackierung
Alle Bauteile
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Lackieren Sie keine Airbag-Abdeckungen oder Auslösetüren. Lack kann dazu führen, dass der Airbag falsch auslöst. Die Nichtbeachtung dieser Anweisung kann das Risiko schwerer Verletzungen oder des Todes bei einem Unfall erhöhen.
HINWEIS: Bei Verwendung eines von Ford zugelassenen Lackierprodukts empfiehlt es sich, während des gesamten Vorgangs innerhalb desselben Lacksystems zu bleiben. Verwenden Sie zum Beispiel nicht die Grundierung eines Herstellers und den Decklack eines anderen Herstellers.
- HINWEIS: Beim Erwärmen von Teilen ist Vorsicht geboten. Thermoplaste werden weich und verlieren bei Erwärmung leicht ihre Form.
Der erste Schritt bei jeder Reparatur- oder Lackierarbeit ist die Bestimmung des Kunststofftyps. Handelt es sich um Duroplast oder Thermoplast, genarbt oder glatt? Dies bestimmt, wie das Teil zu reinigen und für die Lackierung vorzubereiten ist. Weitere Informationen finden Sie unter Kunststoffidentifizierung in diesem Abschnitt.
- Es ist unbedingt erforderlich, den richtigen Reiniger zu verwenden, je nachdem, ob ein lösemittelbasiertes oder ein wasserbasiertes Lacksystem verwendet wird.
- Teil mit warmem Wasser und mildem Reinigungsmittel reinigen, danach mit Kunststoffreiniger, um Wachs, Silikon und andere Verunreinigungen zu entfernen. Teile nicht über längere Zeit nass liegen lassen.
- Als Faustregel gilt: Perlt Wasser auf dem Teil ab, ist eine weitere Reinigung erforderlich, da nicht alle Trennmittel aus der Fertigung entfernt wurden.
- Neue Teile müssen unter Umständen in einer Spritzkabine eingebrannt oder mit Heizstrahlern erwärmt werden, um eingeschlossene Lösemittel oder Formtrennmittel aus dem Fertigungsprozess freizusetzen.
Nicht genarbte Bauteile
- Nach der Reinigung leicht mit Schleifpapier der Körnung 600 oder feiner schleifen. Schleifrückstände mit Kunststoffreiniger entfernen und trocken wischen.
Genarbte Bauteile
- Nach der Reinigung ist leichtes Arbeiten mit einem grauen Schleifvlies zulässig, sofern die Narbung nicht abgeflacht wird. Schleifrückstände mit Kunststoffreiniger entfernen und trocken wischen.
Alle Bauteile
- Auf alle blanken Kunststoffteile einen Kunststoff-Haftvermittler gemäß der Herstellerempfehlung auftragen. Während des gesamten Lackierverfahrens muss der Haftvermittler immer dann erneut aufgetragen werden, wenn blanker Kunststoff aus irgendeinem Grund freiliegt.
- Möglicherweise ist vor dem Lackierverfahren eine Versiegelung erforderlich, um Faltenbildung und Abheben des Decklacks zu verhindern.
- Flexible und nicht flexible Bauteile sollten getrennt lackiert werden, da beim Lackieren flexibler Teile unter Umständen ein Flexadditiv erforderlich ist (siehe Empfehlung des Lackherstellers).
- Es wird empfohlen, Außenbauteile am Fahrzeug zu lackieren (nach dem Anlegen), um Farbabstimmung und Übergänge zu angrenzenden Teilen zu steuern.
- Fahren Sie mit dem Lackierverfahren fort und befolgen Sie die von Ford freigegebenen Verfahren für Lacksysteme. Die Schritte können je nach Lackhersteller abweichen.
Kunststoffreparatur
Material
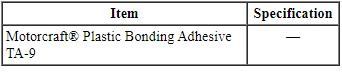
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
- Bei der Entscheidung, ob ein Bauteil repariert oder durch ein neues ersetzt werden soll, beachten Sie folgende Richtlinien.
- Ist ein Teil leicht erhältlich?
- Kann das beschädigte Teil wirtschaftlich auf seine ursprüngliche Festigkeit und sein ursprüngliches Aussehen zurückgebracht werden, oder übersteigen die Arbeitskosten die Kosten für ein neues Bauteil?
- Ermöglicht die Reparatur die schnellste und qualitativ hochwertigste Instandsetzung?
- HINWEIS: Verwenden Sie in keinem Schritt der Kunststoffreparatur Lösemittel wie Verdünnung oder Nitroverdünnung. Lösemittel, Reiniger und Wasser werden von vielen Kunststoffarten sowie von den Glasfasern der Verstärkungen aufgenommen. Dabei kann der Kunststoff im Reparaturbereich aufquellen und die Reparatur versagen. Entfernen Sie Reiniger und Wasser rasch und beschleunigen Sie die Trocknung mit Luft und Wärme.
HINWEIS: Bei der Reparatur vieler Kunststoffe, insbesondere von Polyolefinen, muss ein Haftvermittler auf den Untergrund aufgetragen werden, damit sich Reparaturmaterialien und Lack korrekt verbinden. Eine erneute Auftragung ist erforderlich, wenn die Versiegelungs- oder Grundierungsschicht durchgeschliffen wird.
HINWEIS: Führen Sie nach Möglichkeit so viele Kunststoffreparaturarbeiten wie möglich am Fahrzeug durch. Am Fahrzeug montierte Teile bleiben während der Reparatur in korrekter Ausrichtung. Eine Reparatur außerhalb des Fahrzeugs kann zu Fehlausrichtungen führen, die das Versagen der Reparatur zur Folge haben können.
Das passende Reparaturverfahren anhand der Kunststoffart auswählen. Weitere Informationen finden Sie im Abschnitt Kunststoffidentifizierung in diesem Kapitel, um die Art des zu reparierenden Kunststoffs zu bestimmen. - HINWEIS: Beachten Sie stets die Herstelleranweisungen auf dem Etikett für Reparaturmaterialien, Füllstoffe und Bindemittel, da diese materialspezifisch sind.
Bei großen Reparaturen bestimmen, ob ein Verstärkungsteil als Unterlage benötigt wird.
- Ein Verstärkungsteil aus einem Schrottstück der zu reparierenden Kunststoffart herstellen und die Herstelleranweisungen auf dem Etikett für das verwendete System befolgen.
- Bei der Reparatur von Sheet Molding Compound (SMC) kann ein Verstärkungsstück aus mehreren mit Harz oder strukturellem Klebstoff getränkten Glasgewebelagen hergestellt werden. Das Gewebe bzw. Netz sollte so locker gewebt sein, dass das Harz vollständig eindringen kann. Die Verstärkung sollte den gesamten Schadensbereich abdecken und über den Schaden bzw. die Verbindungsstelle hinausragen.
Reparatur von Sheet-Molding-Compound (SMC)-Karosserieteilen
HINWEIS: Das folgende Verfahren gilt für die Reparatur von Strukturrissen und großen Riefen. Handelt es sich nur um einen optischen Schaden, ist der Einsatz von Verstärkungsgewebe unter Umständen nicht erforderlich.
- Zu reparierende Bleche müssen vor Beginn der Arbeiten trocken sein und eine Raumtemperatur von 18 ºC (65 ºF) bis 24 ºC (75 ºF) aufweisen. Beide Seiten des Blechs müssen vor dem Schleifen gründlich gereinigt werden.
- Den Bruch in der SMC (Vorder- und Rückseite) mit Kreppband abdecken. Dadurch wird verhindert, dass der beschädigte Bereich Vorreiniger aufnimmt und der Reiniger über die Fasern in die SMC eindringt.
- Alle Wachse, Silikone, Schmutz und Straßenöle im Bereich um die beschädigte Stelle auf beiden Seiten mit einem Wachs- und Fettentferner für Kunststoffe entfernen.
- Band entfernen und die Rückseite des Reparaturbereichs mit einer Winkelschleifmaschine, einem Exzenterschleifer (D/A) oder von Hand mit 80er-Schleifpapier anschleifen. Sämtlichen Staub mit einem Industriesauger und einem Haftreinigungstuch entfernen.
- Einen Verstärkungsflicken aus einem Stück SMC-Schrott herstellen, das gut an der Rückseite des beschädigten Bereichs anliegt, oder einen Flicken aus Glasfasergewebe formen.
- Ein Gewebestück zuschneiden, das die Reparatur plus 25,4 mm (1 in) rund um den Reparaturbereich abdeckt.
- Ein Stück Kunststofffolie als Trägermaterial zuschneiden, etwa 25,4 mm (1 in) größer als das Gewebe. Die Folie auf eine glatte, ebene Fläche legen, auf der der Pyramidenflicken hergestellt wird.
- Die Herstelleranweisungen befolgen, Kunststoff-Reparaturklebstoff auf die Kunststofffolie auftragen und mit einem Kunststoffspachtel auf die empfohlene Dicke glätten. Das vorgeschnittene Glasfasergewebe auf den beschichteten Klebstoff auf der Folie legen. Das Gewebe mit einer Schicht Reparaturklebstoff abdecken und auf die empfohlene Dicke verteilen.
- Den vorbereiteten Flicken auf der Rückseite des Bauteils anbringen und andrücken. Die Herstelleranweisungen zum Aushärten des Klebstoffs befolgen. Die Kunststofffolie nach dem Aushärten entfernen und bei Bedarf schleifen, um Unebenheiten zu beseitigen.
- Das Abdeckband von der Vorderseite des beschädigten Bereichs entfernen und bis zum Trägerflicken abschleifen. Eine Winkelschleifmaschine mit einer Scheibe der Körnung 30 bis 40 verwenden. Eine allmähliche Verjüngung im Bereich herstellen, damit später keine Bull's-Eye-Effekte oder Durchzeichnungen in der fertigen Reparatur entstehen. Den vorbereiteten Bereich mit einem Exzenterschleifer (D/A) oder von Hand mit 80er-Schleifpapier schleifen.
- Einen Pyramidenflicken aus Glasfasergewebe oder gleichwertigem Material und Kunststoff-Reparaturklebstoff herstellen. Den Flicken gemäß den Herstelleranweisungen auf den beschädigten Bereich auftragen.
- Überschüssigen Klebstoff grob abschleifen. Den Reparaturbereich mit 80er-Schleifpapier schleifen und darauf achten, leicht unter die fertige SMC-Oberfläche zu schleifen. So bleibt Platz für eine Deckschicht aus Kunststoff-Karosseriespachtel.
- Eine Deckschicht aus Kunststoff-Reparaturfüller gemäß den Herstelleranweisungen auftragen.
- Fein schleifen, grundieren und mit einem von Ford freigegebenen Lacksystem decklackieren.
Thermoplaste
- Bei der Entscheidung, ob ein Bauteil repariert oder durch ein neues ersetzt werden soll, beachten Sie folgende Richtlinien.
- Ist ein Teil leicht erhältlich?
- Kann das beschädigte Teil wirtschaftlich auf seine ursprüngliche Festigkeit und sein ursprüngliches Aussehen zurückgebracht werden, oder übersteigen die Arbeitskosten die Kosten für ein neues Bauteil?
- Ermöglicht die Reparatur die schnellste und qualitativ hochwertigste Instandsetzung?
- HINWEIS: Die folgenden Schritte dienen als Richtlinie. Je nach verwendetem Klebstoff- oder Flickmaterial-Hersteller können die Verfahren geringfügig abweichen.
Den Reparaturbereich gründlich mit einem für Kunststoffe geeigneten Wachs- und Fettentferner reinigen.
- Den Reparaturbereich von Hand mit 80er-Schleifpapier anschleifen und Fremdmaterial mit Druckluft entfernen.
- Gemäß der Etikettenangabe einen Kunststoff-Haftvermittler auf den Reparaturbereich auftragen.
- Bei kleinen Reparaturen kann ein Kunststoff-Klebespachtel auf den beschädigten Bereich aufgetragen werden. Die Herstelleranweisungen befolgen und Schichten aufbauen, bis der Bereich über die beschädigte Stelle hinausragt. So kann die Fläche anschließend glatt geschliffen werden.
- Zum Reparieren großer Löcher oder Risse ein Stück Glasfasergewebe oder gleichwertiges Material zuschneiden, das 25,4 mm (1 in) größer ist als der Riss oder das Loch.
- Kunststoff-Reparaturklebstoff auf den beschädigten Bereich auftragen und das Glasfasergewebe sofort in den Kunststoffklebstoff einlegen, um zu verstärken. Bei Bedarf weiteren Kunststoff-Reparaturklebstoff für Festigkeit und Form auftragen.
- Die Reparatur bei Bedarf mit einem Exzenterschleifer (D/A) konturieren und formen. Ein Durchschleifen der Reparatur vermeiden.
- Die Stelle fertig schleifen und alle erforderlichen Lackierarbeiten mit von Ford freigegebenen Lacksystemen durchführen.
Laschenreparatur – Stoßfänger
- HINWEIS: Die Stoßfängerverkleidung prüfen, um festzustellen, ob Teile davon mit akzeptabler Qualität hinsichtlich Erscheinungsbild, Passform und Haltbarkeit repariert werden können. Liegen die Arbeits- und Materialkosten der Reparatur gleich oder über den Kosten einer neuen Stoßfängerverkleidung? Wird die Stoßfängerverkleidung als reparierbar eingestuft, mit den folgenden Schritten fortfahren.
HINWEIS: Die folgenden Schritte dienen als Richtlinie. Je nach verwendetem Klebstoff- oder Flickmaterial-Hersteller können die Verfahren geringfügig abweichen.
Den betroffenen Stoßfänger ausbauen. Weitere Informationen siehe Abschnitt 501-19.
HINWEIS: Die Abbildung ist nicht fahrzeugspezifisch.
- Die gebrochene(n) Lasche(n) mit einem Kunststoff-Wachs- und Fettentferner reinigen.
- Den Reparaturbereich von Hand mit 80er-Schleifpapier anschleifen und Fremdmaterial mit Druckluft entfernen.
- Gemäß der Etikettenangabe einen Kunststoff-Haftvermittler auf den Reparaturbereich auftragen.
- Ein Stück Glasfasergewebe oder gleichwertiges Material zuschneiden, das groß genug ist, um die Vorderseite der Lasche zu bilden, und anschließend keilförmig nach hinten etwa 51 mm (2 Zoll) über die ursprüngliche Lasche hinaus anlegen.
- Das Reparatur-Klebegewebe gemäß den Herstellerangaben vorbereiten und auf die betroffene Stelle auftragen.
- Den Kunststoff-Reparaturflicken sofort so positionieren, dass er die Form der Lasche bildet.
- Die vorgeschriebene Aushärtezeit abwarten und die Reparaturlasche mit einem kleinen Winkelschleifer formen. Äußerst vorsichtig vorgehen, um die Außenfläche nicht durchzuschleifen.
- Alle erforderlichen Lackreparaturarbeiten an der Stoßfängerverkleidung mit von Ford freigegebenen Lacksystemen durchführen.
- Die Stoßfängerverkleidung wieder zusammenbauen und einbauen. Weitere Informationen siehe Abschnitt 501-19.
Schweißkleben
Allgemeine Ausrüstung
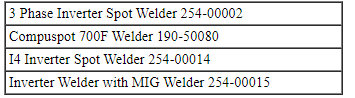
Material
Schweißkleben – Widerstandspunktschweißen mit Zangenelektroden (STRW)
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Der Korrosionsschutz muss wiederhergestellt werden, wenn lackierte Flächen oder die KTL-Schicht durchgeschliffen werden oder blanke Metallreparaturen ausgeführt werden. Weitere Informationen finden Sie unter Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
HINWEIS: Bei Türschalen, die ausschließlich mit Strukturklebstoffen gefertigt wurden, wird das Schweißkleben der Türaußenhaut nicht empfohlen. Es darf nur Metallklebstoff verwendet werden.
HINWEIS: Schweißkleben ist ein Verfahren zum Verbinden von Metallen mittels Widerstandspunktschweißen mit Zangenelektroden (STRW) oder Metall-Schutzgasschweißen (MIG) in Kombination mit Strukturklebstoff. Die in diesem Verfahren beschriebenen Schritte gelten für beide Schweißarten. STRW ist das bevorzugte Verfahren. MIG-Schweißen darf nur verwendet werden, wenn die zu schweißenden Bereiche mit STRW-Geräten nicht erreichbar sind.
HINWEIS: Werkseitige Punktschweißungen sind durch STRW- oder MIG-Schweißungen zu ersetzen. Punkt- bzw. Lochschweißungen müssen in Lage und Anzahl den werkseitigen Schweißungen entsprechen. Eine neue Punktschweißung nicht direkt auf einer ursprünglichen Schweißstelle setzen. Der Durchmesser des Lochschweißlochs muss 8 mm (0,31 in) betragen.
- Am Richtbank-Messsystem prüfen, ob das Fahrzeug maßgerecht ist. Bei Bedarf richten.
- Beschädigte Bleche mit einer Druckluftsäge oder einem Druckluftmeißel entfernen. Nur große Teile des beschädigten Blechs entfernen. Ein Einschneiden in Anschlussflansche oder angrenzende Teile vermeiden.
- Die Punktschweißnähte mit einem geeigneten Punktschweißnaht-Fräser ausbohren und die verbleibenden Bereiche des zu ersetzenden Blechs entfernen.
- Beschädigte Flansche am Fahrzeug mit Hammer und Döpper richten.
- Die Anlagefläche der Originalflansche auf höchstens 25 mm (0,98 in) dort anschleifen, wo der Metallklebstoff aufgetragen wird.
- Die Verzinkung des Metalls vollständig entfernen. Das Metall sollte metallisch blank aussehen.
- Die Ecken nicht beschädigen oder das Metall nicht ausdünnen. Die KTL-Schicht ist auch auf der gegenüberliegenden Flanschseite nur dort zu entfernen, wo die Punktschweißungen gesetzt werden.
- Ersatzteile probeweise anpassen und spannen, um den korrekten Sitz zu prüfen.
- Ersatzteil nach der Prüfung von korrektem Sitz und Ausrichtung wieder entfernen.
- HINWEIS: Die Enden der Schweißzangen sind beim Schweißen an den Enden mit Klebeband oder einem ähnlichen Material zu isolieren.
Die Schweißvorschriften und Einstellungen des Herstellers befolgen. Weitere Informationen finden Sie unter Schweißvorsichtsmaßnahmen – Stahl in diesem Abschnitt.
- Klebstoff vorbereiten. Eine kleine Menge Metallklebstoff aus der Kartusche ausbringen, um einen gleichmäßigen Fluss beider Komponenten sicherzustellen. Die Mischdüse aufsetzen und eine Mischdüsenlänge Klebstoff ausbringen, um ein korrektes Mischungsverhältnis sicherzustellen.
- HINWEIS: Das Schweißen kann jederzeit während des Aushärtens des Klebstoffs oder nach vollständiger Aushärtung erfolgen. Die Schweißgeräteeinstellungen unterscheiden sich beim Schweißen durch nassen Klebstoff gegenüber vollständig ausgehärtetem Klebstoff. Für das Schweißen durch vollständig ausgehärteten Klebstoff die Einstellungen des Schweißgeräteherstellers beachten. Es wird empfohlen, eine Shuntschweißung an einer klebstofffreien Stelle zu setzen, um die Leitfähigkeit sicherzustellen, insbesondere beim Schweißen durch vollständig ausgehärteten Klebstoff.
HINWEIS: Hinweise zur Vorbereitung und Handhabung finden Sie auf dem Produktetikett.
Prüfprobe anfertigen.- Metall und Klebstoff wie beschrieben vorbereiten. Eine 6–9 mm (0,23–0,35 Zoll) breite Klebstoffraupe auftragen und die Probe schweißen.
- Die geschweißte Probe in einen Schraubstock einspannen und zerstörende Schweißprüfungen durchführen, indem das Schrottblech mit großen Sperrzangen auseinandergezogen wird. Die Schweißlinse vermessen, um sicherzustellen, dass sie die Ford-Anforderungen an die Schweißlinse erfüllt. Entspricht die Schweißlinse nicht der vorgeschriebenen Größe, die Einstellungen des Schweißgeräts so lange anpassen, bis die richtige Schweißlinsengröße erreicht ist.
- Wenn die richtige Schweißlinsengröße erreicht ist, kann das Ersatzteil schweißgeklebt werden. Weitere Informationen finden Sie unter Spezifikationen in diesem Abschnitt.
- Eine 6–9 mm (0,23–0,35 Zoll) breite Raupe Metallklebstoff auf die vorbereitete Flanschfläche am Fahrzeug auftragen.
- Das/die Ersatzteil(e) in der korrekten Position am Fahrzeug anbringen.
- Nach dem Positionieren das Bauteil nicht vom Fahrzeug weg ziehen. Ist eine Neupositionierung erforderlich, das/die Ersatzteil(e) verschieben. So wird ein korrekter Kontakt zwischen den Bauteilen und dem Klebstoff sichergestellt.
- Gleichmäßig und fest spannen. Der Klebstoff enthält Glasperlen, die ein Überspannen des Bauteils verhindern.
- HINWEIS: Wird nicht sofort geschweißt, mindestens 1,5 bis 2 Stunden Aushärtezeit des Klebstoffs bei 21 ºC (70 ºF) einhalten, bevor die Zwingen entfernt werden. Bei niedrigeren Temperaturen ist die Aushärtezeit zu verlängern. Die Zwingen können sofort nach dem Schweißen des Bauteils entfernt werden.
Überschüssigen Klebstoff vor dem Aushärten von der Blechtafel abwischen.
- Optische Nahtübergänge mit faserverstärkter Karosseriespachtelmasse ausgleichen. Die Spachtelmasse nach dem Aushärten des Klebstoffs grob schleifen, anschließend herkömmliche Karosseriespachtelmasse auftragen und die Stelle mit dem Schleifklotz schleifen.
- Überall dort, wo eine sichtbare Nahtabdichtung erforderlich ist, Nahtdichtmasse verwenden.
- Füllerfarbe gemäß den Empfehlungen des Lackherstellers anmischen und auftragen.
- Basislack gemäß den von Ford freigegebenen Lackempfehlungen mischen und auftragen.
- Klarlack gemäß den von Ford freigegebenen Lackempfehlungen mischen und auftragen. Lackiermaterialien dürfen entsprechend den Empfehlungen des Lackherstellers forciert getrocknet werden.
- Den Reparaturbereich bei Bedarf mit Korrosionsschutz versehen.
Schweißkleben – Metall-Schutzgasschweißen (MIG)
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Beim Schleifen immer Schutzausrüstung tragen, einschließlich Augenschutz mit Seitenschutz und Staubmaske. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
HINWEIS: Das MIG-Schweißkleben kann alternativ zu STRW angewendet werden. Es darf nur zum Schweißen von Bereichen verwendet werden, die für STRW-Geräte nicht zugänglich sind. Sind die Bereiche zugänglich, ist STRW das bevorzugte Verfahren.
HINWEIS: Der Korrosionsschutz muss wiederhergestellt werden, wenn lackierte Flächen oder die KTL-Schicht durchgeschliffen werden oder blanke Metallreparaturen ausgeführt werden. Weitere Informationen finden Sie unter Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
HINWEIS: Bei Türschalen, die ausschließlich mit Strukturklebstoffen gefertigt wurden, wird das Schweißkleben der Türaußenhaut nicht empfohlen. Es darf nur Metallklebstoff verwendet werden.
HINWEIS: Werkseitige Punktschweißungen sind durch STRW-Schweißungen oder MIG-Lochschweißungen zu ersetzen. Punkt- bzw. Lochschweißungen müssen in Lage und Anzahl den werkseitigen Schweißungen entsprechen. Eine neue Punktschweißung nicht direkt auf einer ursprünglichen Schweißstelle setzen. Der Durchmesser des Lochschweißlochs muss 8 mm (0,31 in) betragen.
- Beschädigte Bleche mit einer Druckluftsäge oder einem Druckluftmeißel entfernen. Nur große Teile des beschädigten Blechs entfernen. Ein Einschneiden in Anschlussflansche oder angrenzende Teile vermeiden.
- Die Punktschweißnähte mit einem geeigneten Punktschweißnaht-Fräser ausbohren und die verbleibenden Bereiche des zu ersetzenden Blechs entfernen.
- Nach dem Entfernen des/der beschädigten Blechteils/Blechteile die beschädigten Flansche am Fahrzeug mit Hammer und Döpper instand setzen.
- Mit einem geeigneten Schleifgerät den gesamten Aufnahmeflansch entlang der ursprünglichen Schweißnähte vorsichtig abschleifen. Sicherstellen, dass sämtliche KTL-Beschichtung, Lack oder Verzinkung von den Kontaktflächen der Verbindung entfernt wird.
- Die Verzinkung des Metalls vollständig entfernen. Das Metall sollte metallisch blank aussehen.
- Die Ecken nicht beschädigen oder das Metall nicht ausdünnen. Die KTL-Schicht ist auch auf der gegenüberliegenden Flanschseite nur dort zu entfernen, wo die Punktschweißungen gesetzt werden.
- Schritt 3 an der Anlagefläche des Ersatzteils bzw. der Ersatzteile wiederholen.
- Das neue Ersatzblech für Lochschweißungen vorbereiten.
- Anhand des Originalblechs als Referenz Löcher mit 8 mm (0,31 Zoll) Durchmesser bohren oder stanzen, und zwar in exakt der gleichen Anzahl wie die ursprünglichen Punktschweißungen. Die Löcher sollten möglichst nahe an den ursprünglichen Punktschweißpositionen liegen, ohne genau auf einer ursprünglichen Punktschweißstelle zu liegen.
- Für eine einwandfreie Schweißqualität den unmittelbaren Rand des Lochschweißlochs anschleifen. Nur im Bereich der Lochschweißung schleifen, so bleibt die Korrosion auf ein Minimum beschränkt.
- Ersatzteile probeweise anpassen und spannen, um korrekten Sitz und korrekte Ausrichtung zu prüfen.
- Ersatzteil nach der Prüfung von korrektem Sitz und Ausrichtung wieder entfernen.
- Die vorbereiteten Flanschbereiche am Fahrzeug, an denen Lochschweißungen gesetzt werden, müssen frei von Klebstoff bleiben. 25 mm (0,98 Zoll) breites Klebeband auf die Lochschweißbereiche kleben, um Verunreinigungen durch den Klebstoff zu verhindern.
- Klebstoff vorbereiten. Eine kleine Menge Metallklebstoff aus der Kartusche ausbringen, um einen gleichmäßigen Fluss beider Komponenten sicherzustellen. Die Mischdüse aufsetzen und eine Mischdüsenlänge Klebstoff ausbringen, um ein korrektes Mischungsverhältnis sicherzustellen.
- HINWEIS: Hinweise zur Vorbereitung und Handhabung finden Sie auf dem Produktetikett.
Eine 6–9 mm (0,23–0,35 Zoll) breite Klebstoffraupe auf die vorbereitete Flanschfläche am Fahrzeug auftragen. Das Klebeband von den Lochschweißbereichen entfernen.
- Das/die Ersatzteil(e) in der korrekten Position am Fahrzeug anbringen.
- Nach dem Positionieren das Bauteil nicht vom Fahrzeug weg ziehen. Ist eine Neupositionierung erforderlich, das/die Ersatzteil(e) verschieben. So wird ein korrekter Kontakt zwischen den Bauteilen und dem Klebstoff sichergestellt.
- Gleichmäßig und fest spannen. Der Klebstoff enthält Glasperlen, die ein Überspannen des Bauteils verhindern.
- HINWEIS: Das Schweißen kann jederzeit während des Aushärtens des Klebstoffs oder nach vollständiger Aushärtung erfolgen.
HINWEIS: Wird nicht sofort geschweißt, mindestens 1,5 bis 2 Stunden Aushärtezeit des Klebstoffs bei 21 ºC (70 ºF) einhalten, bevor die Zwingen entfernt werden. Bei niedrigeren Temperaturen ist die Aushärtezeit zu verlängern. Die Zwingen können sofort nach dem Schweißen des Bauteils entfernt werden.
Überschüssigen Klebstoff vor dem Aushärten von der Blechtafel abwischen. - Alle sichtbaren Karosserienähte mit faserverstärktem Karosseriespachtel nacharbeiten. Den Spachtel grob schleifen, nach dem Aushärten des Klebstoffs herkömmlichen Karosseriespachtel auftragen und den Bereich mit dem Schleifklotz fein schleifen.
- Überall dort, wo eine sichtbare Nahtabdichtung erforderlich ist, Nahtdichtmasse verwenden.
- Füllerfarbe gemäß den Empfehlungen des Lackherstellers anmischen und auftragen.
- Basislack gemäß den von Ford freigegebenen Lackempfehlungen mischen und auftragen.
- Klarlack gemäß den von Ford freigegebenen Lackempfehlungen mischen und auftragen. Lackiermaterialien dürfen entsprechend den Empfehlungen des Lackherstellers forciert getrocknet werden.
- Den Reparaturbereich bei Bedarf mit Korrosionsschutz versehen.
Testen Sie sich
Ein kurzes Quiz zum Ford Taurus: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.