Technische Daten, Beschreibung und Funktion
TECHNISCHE DATEN
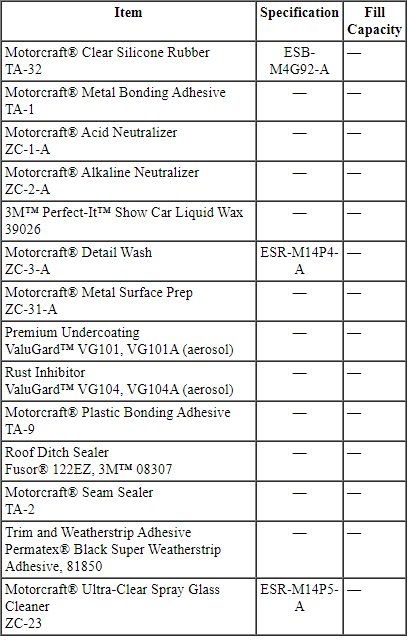
Material
BESCHREIBUNG UND FUNKTION
Karosserie
WARNUNG: Unfallschadenreparaturen müssen den Anweisungen in diesem Werkstatthandbuch entsprechen. Ersatzteile müssen neue Original-Ford-Motor-Company-Teile sein. Recycelte, gebrauchte, Aftermarket- oder aufbereitete Teile (einschließlich Karosserieteile, Räder oder Rückhaltesystem-Bauteile) sind von Ford nicht zugelassen.
Abweichungen von den in diesem Handbuch beschriebenen Anweisungen, einschließlich alternativer Reparaturverfahren oder der Verwendung von Ersatzbauteilen, gefährden die Crash-Sicherheit. Die Nichtbeachtung dieser Anweisungen kann die strukturelle Integrität und die Crash-Sicherheit beeinträchtigen, was bei einem Unfall zu schweren Verletzungen der Fahrzeuginsassen führen kann.
Die Karosserie besteht aus folgenden Teilen:
- Kühlerträger-Querverstrebung aus glasfaserverstärktem Polypropylen
- Karosseriebauteile aus hochfestem niedriglegiertem Stahl (HSLA), hochfesten und weichen Stählen
- Dachaußenblech aus weichem Stahl
- Seitenwand-Außenbleche aus weichem Stahl
- Dualphasenstahl (DP) in ausgewählten Karosseriebauteilen
- Verschraubte, abnehmbare vordere Kotflügel, Türen und Motorhaube mit Scharnieren
- Beulfeste Stahlhaube
- Beulfeste Stahlkotflügel
- Stahltüren mit wartbaren Außenblechen
- Ultrahochfester Stahl (UHSS), rollgeformter, angeschraubter vorderer Stoßfängerträger
- Hinterer Stoßfängerträger aus DP- und HSLA-350-Stahl
- Vorder- und Hinterachsträger mit Fahrwerks- und Lenkungskomponenten
- Dämmmasse auf den Unterbodenblechen
- Reparatursatz für vordere Rahmenlängsträger erhältlich
- Side Protection and Cabin Enhancement (SPACE)-Rohr im vorderen Bodenblech integriert
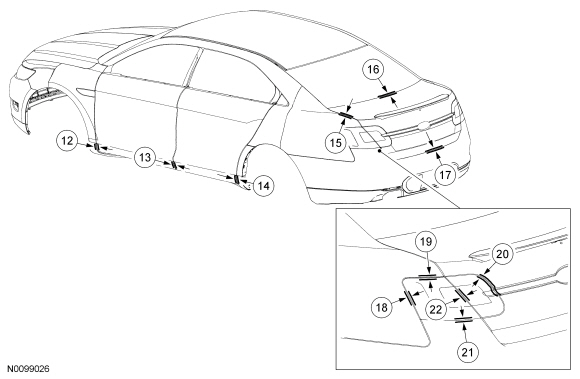
Maßinformationen entnehmen Sie bitte den folgenden Abbildungen:
Karosserie-Maße
HINWEIS: Die Maße gelten für die rechte und die linke Seite.
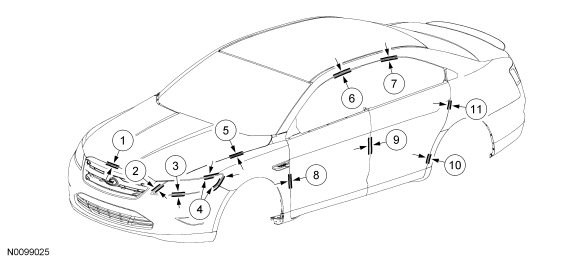
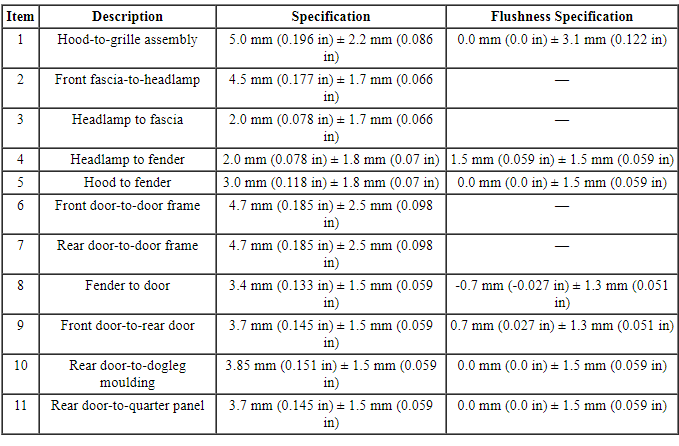
Karosserie-Maße
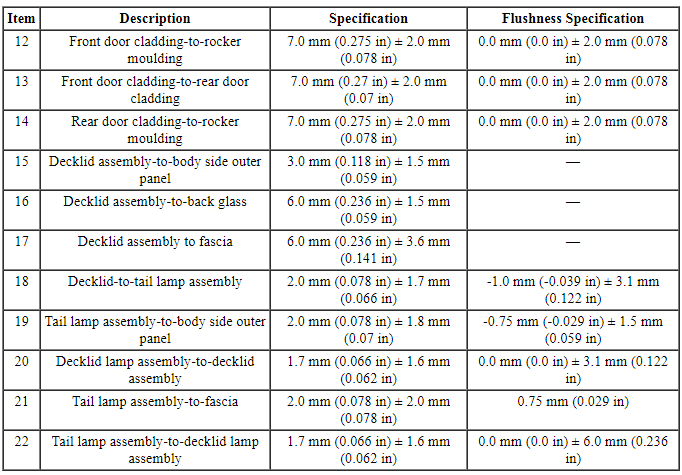
Maße im Motorraum
ACHTUNG: Der Kühlerhalter ist ein Hybridbauteil. Bei Beschädigung der Kühlerträgerbaugruppe darf er nicht repariert werden, da sonst ein fehlerhafter Fahrzeugbetrieb auftreten kann. Ein neues Bauteil einbauen. Siehe Abschnitt 303-03.
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.
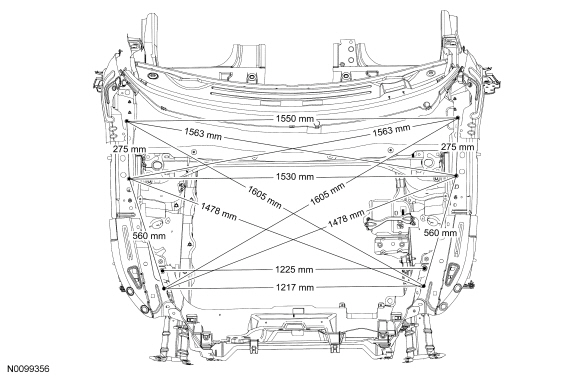
Maße Karosserieseitenverschluss
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.
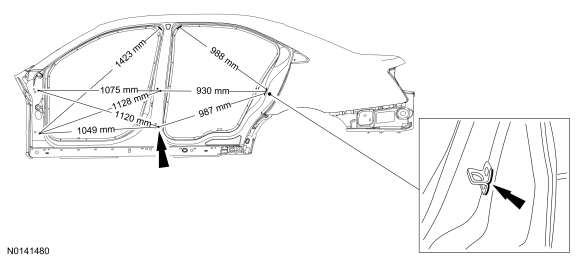
Maße Heckausschnitt
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.
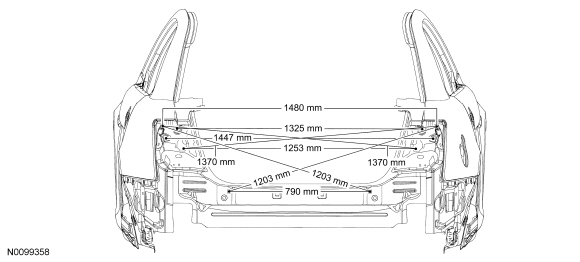
Unterbaumaße
Vorderer Hilfsrahmen
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.

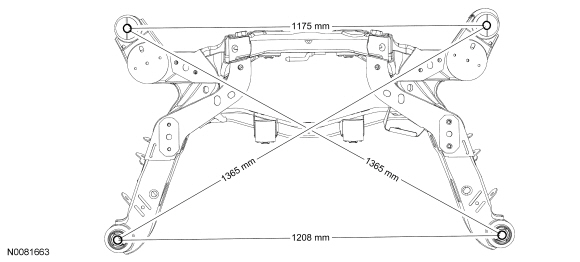
Hinterer Hilfsrahmen
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.
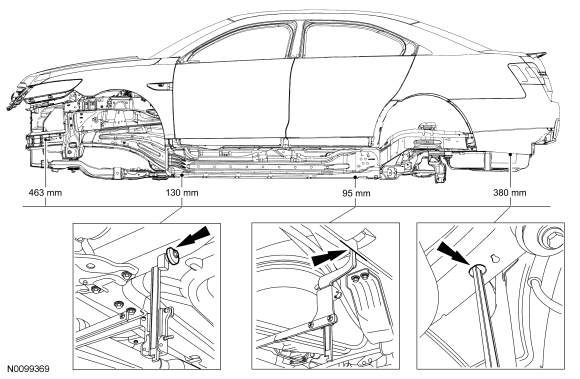
Bezugshöhe des Rahmens
HINWEIS: Die Bezugshöhe wird von den Bohrungen und Langlöchern mittig gemessen, sofern nicht anders angegeben.
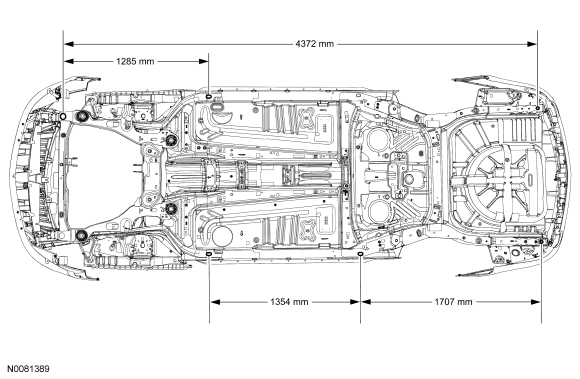
Unterbaumaße
HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.

HINWEIS: Die Messungen erfolgen mittig, sofern nicht anders angegeben.
Schweißhinweise – Stahl
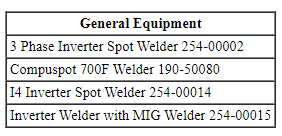
Allgemeine Daten
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlen, die beim Schweißen entstehen, können ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung; daher werden Filterglasscheiben mit der dunkelsten Tönung empfohlen, die noch ausreichende Sicht bietet. Personen, die im Schweißbereich arbeiten, wird dringend empfohlen, eine Schweißschutzbrille zu tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
WARNUNG: Bei Fahrzeugen mit der Option Safety Canopy ist vor Trennreparaturen im Bereich der Dachlinie oder der Dachsäulen das Safety-Canopy-Modul mit den zugehörigen Bauteilen auszubauen. Die Nichtbeachtung kann zu einer versehentlichen Auslösung oder zu Beschädigungen des Safety Canopy führen. Siehe Abschnitt 501-20B. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen des Technikers oder der Fahrzeuginsassen führen.
HINWEIS: Bei Probeschweißungen mit Metall-Schutzgasschweißen (MIG) als Lochschweißung oder Punktschweißtechnik ist die Schweißlinsen-Tabelle im Abschnitt Spezifikationen dieses Abschnitts zu beachten.
Beim Schweißen von Weichstahl oder hochfestem Stahl müssen die richtigen Geräte und Einstellungen verwendet werden. MIG-Schweißen und Widerstandspunktschweißen mit Zange (STRW) sind die bevorzugten Verfahren. Die Oberflächen müssen sauber und frei von Fremdstoffen sein.
- Geeigneten Augenschutz tragen.
- Immer geeignete Schutzkleidung tragen.
- Für ausreichende Belüftung sorgen, damit sich keine giftigen Gase ansammeln.
- Immer eine Probeschweißung an einer Prüfprobe durchführen.
- Nur Reinigungsbürsten und Schleifscheiben verwenden, die für die zu schweißenden Werkstoffe vorgesehen sind.
- Die vom Gerätehersteller vorgeschriebenen Verfahren und Geräteeinstellungen für die verwendete Schweißgerätart einhalten. Zum MIG-Schweißen von Stahl werden üblicherweise Drähte ER70S-3 oder ER70S-6 verwendet.
- Batterie-Masseleitung abklemmen. Siehe Abschnitt 414-01.
- Am Fahrzeug verbaute Steuermodule im Schweißbereich abklemmen und beim Schweißen vor möglicher Hitzeeinwirkung und elektrischen Strömen schützen.
- Korrosionsschutz muss immer wiederhergestellt werden, wenn blanke Metallstellen repariert wurden. Siehe Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
- Es muss eine ausreichende Stromversorgung verwendet werden, damit die Geräte korrekt arbeiten.
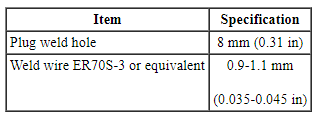
- Werkseitige Punktschweißungen dürfen durch Widerstandspunktschweißen (STRW) oder MIG-Plug-Schweißungen ersetzt werden. Punkt- und Plug-Schweißungen müssen in Position und Anzahl den Werksschweißungen entsprechen. Keine neue Punktschweißung direkt über einer ursprünglichen Schweißstelle setzen. Das Plug-Schweißloch muss einen Durchmesser von 8 mm (0,31 in) haben.
Schweißhinweise – Dualphasenstahl
WARNUNG: Unsichtbare ultraviolette und infrarote Strahlung, die beim Schweißen entsteht, kann ungeschützte Augen und Haut verletzen. Immer Schutz verwenden, z. B. einen Schweißerhelm mit dunklen Filtergläsern der richtigen Schutzstufe. Elektroschweißen erzeugt intensive Strahlung. Daher werden Filtergläser der dunkelsten Stufe empfohlen, die noch ausreichende Sicht ermöglichen. Personen im Schweißbereich sollten unbedingt eine Schweißschutzbrille tragen. Außerdem Schutzkleidung tragen. Die Nichtbeachtung dieser Hinweise kann zu schweren Verletzungen führen.
WARNUNG: Bei Fahrzeugen mit der Option Safety Canopy ist vor Trennreparaturen im Bereich der Dachlinie oder der Dachsäulen das Safety-Canopy-Modul mit den zugehörigen Bauteilen auszubauen. Die Nichtbeachtung kann zu einer versehentlichen Auslösung oder zu Beschädigungen des Safety Canopy führen. Siehe Abschnitt 501-20B. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen des Technikers oder der Fahrzeuginsassen führen.
Beim Schweißen von Dualphasenstahl müssen die richtigen Geräte und Einstellungen verwendet werden. MIG-Schweißen und STRW sind die empfohlenen Verfahren. Die Oberflächen müssen sauber und frei von Fremdstoffen sein.
ER70-S-6 ist der empfohlene Drahttyp beim Schweißen von Bauteilen aus Dualphasenstahl.
Empfohlene Gasgemische sind folgende: CO2, 92Ar8CO2, 84Ar16CO2 und 77Ar23CO2.
Bauteile aus Dualphasenstahl dürfen zum Richten oder Reparieren nicht erhitzt werden. Bei starker Verbiegung oder Knickung sind neue Bauteile einzubauen.
Zum Schweißen von Dualphasenstahl kein Sauerstoff-Acetylen-Gerät verwenden.
- Geeigneten Augenschutz tragen.
- Immer geeignete Schutzkleidung tragen.
- Für ausreichende Belüftung sorgen, um die Ansammlung giftiger Gase zu vermeiden.
- Immer eine Probeschweißung an einer Prüfprobe durchführen.
- Nur Reinigungsbürsten und Schleifscheiben verwenden, die für die zu schweißenden Werkstoffe vorgesehen sind.
- Die vom Gerätehersteller vorgeschriebenen Verfahren und Geräteeinstellungen für die verwendete Schweißgerätart einhalten.
- Batterie-Masseleitung abklemmen. Siehe Abschnitt 414-01.
- Am Fahrzeug verbaute Steuermodule im Schweißbereich abklemmen und beim Schweißen vor möglicher Hitzeeinwirkung und elektrischen Strömen schützen.
- Korrosionsschutz muss immer wiederhergestellt werden, wenn blanke Metallstellen repariert wurden. Siehe Wiederherstellung des Korrosionsschutzes nach der Reparatur in diesem Abschnitt.
- Es muss eine ausreichende Stromversorgung verwendet werden, damit die Geräte korrekt arbeiten.
- Werkseitige Punktschweißungen dürfen durch Widerstandspunktschweißen (STRW) oder MIG-Plug-Schweißungen ersetzt werden. Punkt- und Plug-Schweißungen müssen in Position und Anzahl den Werksschweißungen entsprechen. Keine neue Punktschweißung direkt über einer ursprünglichen Schweißstelle setzen. Das Plug-Schweißloch muss einen Durchmesser von 8 mm (0,31 in) haben.
Schalldämmung und Isolierungen
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
ACHTUNG: Mastix ist ein brennbares Material und sollte vor Schweißarbeiten im Bereich entfernt werden. Wärme beim Schweißen in der Nähe von Mastix kann dazu führen, dass das Mastixmaterial verbrennt.
ACHTUNG: Der Korrosionsschutz muss im Bereich NACH dem Auftragen des Mastixmaterials wiederhergestellt werden. Korrosionsschutzprodukte können wachsbasiert sein, und die Haftung kann nachlassen.
HINWEIS: Um den Originalzustand des Fahrzeugs wiederherzustellen, sind fehlende oder beschädigte Schalldämpfer und Isolierungen mit dem richtigen Ersatzteil einzubauen.
HINWEIS: Die folgenden Abbildungen dienen als Referenz für die Positionen der Mastix-Schalldämpfer. Zusätzlich können weitere Isolierungen und Schalldämpfer verwendet werden, die über die in der Abbildung angegebenen hinausgehen.
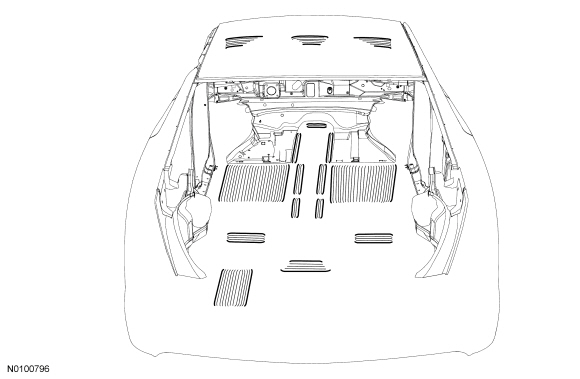
- Beim Austausch einer vorhandenen Mastixisolierung muss die Oberfläche gründlich gereinigt werden, damit eine korrekte Haftung gewährleistet ist. Die Oberfläche sollte vor dem Auftragen des Mastix 10 °C (50 °F) oder wärmer sein. Das Erwärmen der Metalloberfläche mit einem Heißluftgebläse unterstützt die Haftung.
Dichtstoffe
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
Das korrekte Abdichten von Fugen ist für eine fachgerechte Reparatur des Fahrzeugs unerlässlich. Dichtstoffe verhindern Windgeräusche, Wassereintritt, Abgasdämpfe und Staub im Fahrzeuginnenraum. Außerdem bilden sie Korrosionsschutzbarrieren. Dichtstoffe werden an Bereichen wie Falzflanschen von Türen und Heckraum, Radhaus, Seitenteil außen, Boden, Stirnwand, Dach und anderen Blech-zu-Blech-Verbindungsstellen aufgetragen. Je nach Anwendung werden folgende Fugendichtstoffe empfohlen:
- Streichfähiger Nahtdichtstoff – Ein Dichtstoff zur Wiederherstellung des originalen gestrichenen Nahtbildes. Er wird verwendet, um Überlappungsnähte an punktgeschweißtem Blech abzudichten (z. B. Bodenbleche und Stirnwand). Ein örtlich erhältliches Produkt verwenden.
- Dachrinnendichtstoff – Ein selbstnivellierender Dichtstoff für Zierleisten, Dachnähte, Übergänge von Seitenteilen zum Heckdeckel und bei Wasserundichtigkeiten.
- Nahtdichtstoff – Dickflüssiger, nicht ablaufender Kleber/Dichtstoff für sichtbare Nähte, Ladeflächennähte, bearbeitete Türhautnähte und Bodenbleche.
- Transparenter Silikonkautschuk – Wird zum Abdichten von Wasserundichtigkeiten und Geräuschquellen, zum Wiederbefestigen von Zierteilen und zur Reparatur gerissener Dichtungen verwendet.
Dichtstoffe müssen nach dem Aushärten flexibel bleiben und überlackierbar sein. Die Herstellerangaben für die korrekte Verarbeitung dieser Materialien sind zu beachten.
Beschädigte Werkseitig abgedichtete Fugen sind durch erneutes Abdichten zu reparieren. Neben den Anschlussstellen neuer Bleche sind offene Fugen, die zum Überbrücken eines Spalts Dichtstoff benötigen, mit einem hochviskosen Dichtstoff abzudichten.
Kunststoffbauteile
Lackierte Kunststoff-Außenbauteile
HINWEIS: Die folgende Abbildung zeigt nicht alle verfügbaren Ausstattungsstufen. Die tatsächliche Ausstattungsstufe des Fahrzeugs bestimmt, ob eine Kunststoffreparatur möglich ist.
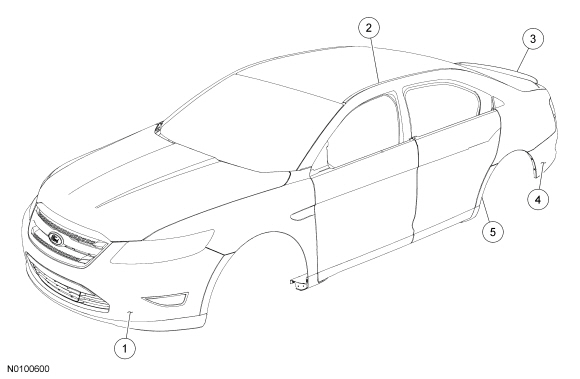
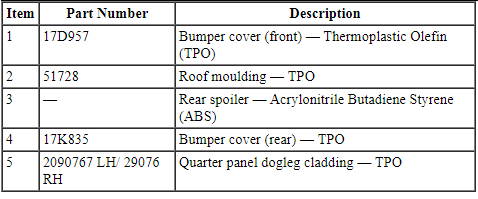
Mehrere Faktoren bestimmen, ob ein Kunststoffreparaturverfahren sinnvoll ist:
- Ist der Schaden optisch oder strukturell?
- Kann die Reparatur am Fahrzeug durchgeführt werden?
- Ist das Teil ohne Weiteres verfügbar?
- Ist die Bauteilreparatur die kostengünstigste Methode?
- Kann das Bauteil wirtschaftlich auf die ursprüngliche Festigkeit und das ursprüngliche Aussehen gebracht werden?
- Ergibt die Reparatur die schnellste und hochwertigste Instandsetzung?
Im Automobilbau werden verschiedene Kunststoffe eingesetzt. Alle Kunststoffe lassen sich jedoch in zwei Hauptkategorien einteilen: Thermoplaste und Duroplaste.
Duroplast
Duroplaste werden im Allgemeinen aus zweikomponentigen duroplastischen Harzen hergestellt. Beim Vermischen entsteht Wärme, und es erfolgt eine nicht umkehrbare Aushärtung. Daher müssen Duroplaste bei der Reparatur mit einem zweikomponentigen Klebstoff bearbeitet werden.
Sheet-Molded Compound (SMC)
Sheet Molding Compound (SMC) ist eine Art Duroplast, der Glasfasern oder Nylonfasern in Kombination mit duroplastischen Polyesterharzen verwendet. Im ausgehärteten Zustand ist SMC fest und steif.
SMC ähnelt Glasfaser, ist aber nicht identisch damit. Ford Motor Company verwendet SMC bei Bauteilen wie Kotflügeln, Motorhauben und Heckklappen.
Thermoplaste
Thermoplaste werden in einem reversiblen Verfahren hergestellt. Thermoplaste können durch erneutes Erwärmen wiederholt umgeformt werden. Diese Eigenschaft macht das Kunststoffschweißen zu einer möglichen Reparaturalternative. Eine Reparatur von Thermoplasten ist weiterhin möglich durch Verwendung eines 2-Komponenten-Klebstoffs und Spachtelmaterialien sowie bei Bedarf Verstärkungen. Thermoplaste werden häufig in Innenverkleidungsteilen, Radlaufverbreiterungen, seitlichen Zierleisten und Stoßfängerverkleidungen verwendet.
Polyolefin
Polyolefine gehören zur Familie der Thermoplaste mit einer besonderen Eigenschaft: Beim Schleifen fühlt sich das Material ölig oder wachsartig an. Polyolefin lässt sich durch Wärme sehr gut umformen. Daher eignen sich Bauteile aus diesem Werkstoff gut für das Kunststoffschweißen. Die meisten Klebstoffe und Lacke haften nicht auf der Oberfläche eines Polyolefins, es sei denn, zuvor wird ein speziell für Kunststoff entwickelter Haftvermittler auf die freiliegende Rohoberfläche aufgetragen. Ansonsten werden Polyolefine wie die meisten anderen Thermoplaste repariert. Typische Anwendungen für Polyolefine sind Stoßfängerverkleidungen, Lüfterzargen und Radhäuser.
Die richtige Identifizierung der verschiedenen Kunststoffarten ist notwendig, um das geeignete Reparaturverfahren auszuwählen und hochwertige Kunststoffreparaturen durchzuführen. Siehe Kunststoffidentifizierung in diesem Abschnitt.
Klebstoffe
WARNUNG: Beim Umgang mit Chemikalien immer das Sicherheitsdatenblatt (SDB) beachten und die vorgeschriebene Schutzausrüstung tragen. Dazu gehören beispielsweise, aber nicht ausschließlich, Atemschutzmasken und chemikalienbeständige Handschuhe. Die Nichtbeachtung dieser Anweisungen kann zu schweren Verletzungen führen.
Klebstoffe werden in vielen Bereichen eingesetzt. Typische Anwendungen für Klebstoffe sind Dachpaneele und Seitenteile hinter den Hintertüren. Zu den Zieranwendungen gehören Zierleisten an der Karosserieseite, Embleme und Dichtungen. Außerdem werden kombinierte Dicht-/Klebstoffe verwendet. Die Oberflächenvorbereitung ist für eine hochwertige Reparatur entscheidend. Die Anweisungen auf dem Produktetikett müssen unbedingt befolgt werden.
Beim Arbeiten mit Klebstoffen für gute Belüftung sorgen und angrenzende Flächen schützen. Beim Arbeiten mit Klebstoffen wird außerdem das Tragen von Augenschutz und Schutzkleidung empfohlen. Vor dem Verkleben der Werkstoffe eine Probemontage durchführen, die Flächen markieren und ausrichten.
Je nach Anwendung können nach dem Aushärten des Klebstoffs Nahtabdichtungen und Korrosionsschutz erforderlich sein. Die folgende Liste zeigt Klebstoffe, die für bestimmte Anwendungsbereiche empfohlen werden:
- Metallklebstoff - Zum Verkleben von kaltgewalztem Stahl, verzinktem Stahl, Aluminium und korrekt vorbereiteter KTL-Beschichtung. Er wird für den Austausch von Dachpaneelen und den Ersatz von werkseitigem Strukturklebstoff verwendet.
- Kunststoff-Klebstoff - Zum Verkleben verschiedener Kunststoffe untereinander sowie von Kunststoffen mit grundierten, lackierten oder KTL-beschichteten Metallen. Außerdem zum allgemeinen Verkleben von Zierteilen.
- Nahtdichtmittel - Hochviskoser, nicht ablaufender Klebstoff/Dichtstoff für: sichtbare Stehfalznähte, Ladeflächennähte, bearbeitete Türblechnähte und Bodenbleche.
- Zierleisten- und Dichtungsklebstoff - Zur Verwendung an Zierleisten an der Karosserieseite, Emblemen, Zierteilen, Stoßfänger-Schutzleisten und Teppichen.
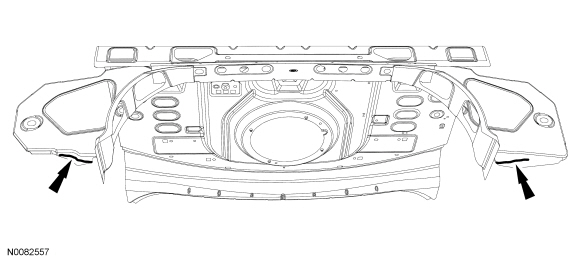
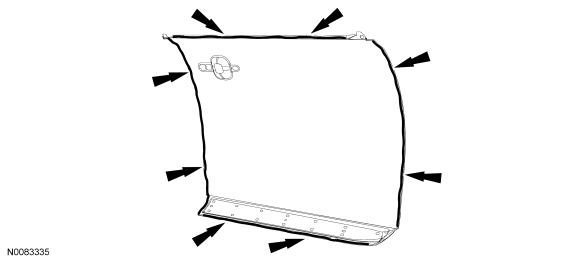
HINWEIS: Die folgende(n) Abbildung(en) zeigt/zeigen die Position(en) des Strukturklebstoffs.
Seitenwand außen zu innen
HINWEIS: Der Klebstoff wird zwischen dem äußeren und inneren Seitenwandblech aufgetragen.

Hutablage
Türblech
HINWEIS: Dargestellt ist das vordere Türblech, die hintere Tür ist ähnlich.
Testen Sie sich
Ein kurzes Quiz zum Ford Taurus: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.