Caractéristiques, description et fonctionnement
CARACTÉRISTIQUES
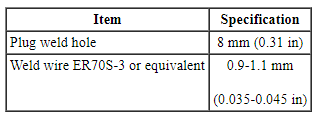
Matériau
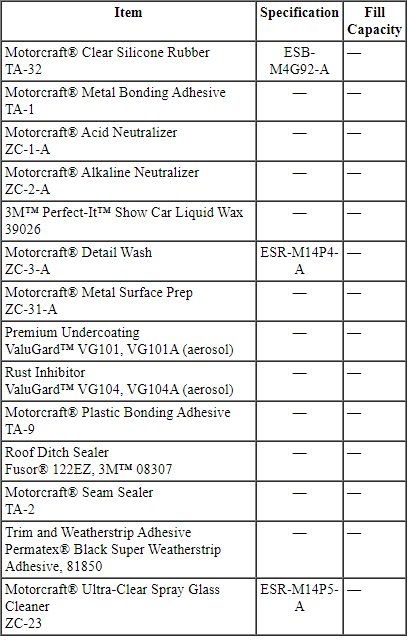
DESCRIPTION ET FONCTIONNEMENT
Carrosserie
AVERTISSEMENT : les réparations de dommages par collision doivent être conformes aux instructions contenues dans ce manuel d'atelier. Les composants de remplacement doivent être des pièces Ford Motor Company neuves et d'origine. Les pièces recyclées, de récupération, de rechange ou reconditionnées (y compris les éléments de carrosserie, les roues ou les composants de retenue de sécurité) ne sont pas autorisées par Ford.
Toute dérogation aux instructions fournies dans ce manuel, y compris les méthodes de réparation alternatives ou l'utilisation de composants de substitution, risque de compromettre la sécurité en cas de collision. Le non-respect de ces instructions peut altérer l'intégrité structurelle et les performances de sécurité en cas de collision, ce qui pourrait entraîner des blessures graves pour les occupants du véhicule.
La carrosserie se compose des éléments suivants :
- Renfort de support de radiateur en polypropylène renforcé de fibres de verre
- Composants de structure de caisse en acier HSLA (faiblement allié à haute résistance), acier à haute résistance et acier doux
- Panneau extérieur de toit en acier doux
- Panneaux extérieurs de caisse latérale en acier doux
- Acier biphasé (DP) dans certains composants de structure de caisse
- Ailes avant boulonnées et amovibles, portes et capot à charnières
- Capot en acier résistant aux bosses
- Ailes en acier résistant aux bosses
- Portes en acier avec panneaux extérieurs remplaçables
- Poutre de pare-chocs avant en acier à très haute résistance (UHSS), profilée à froid et fixée par boulons
- Poutre de pare-chocs arrière en acier DP et HSLA 350
- Berceaux avant et arrière supportant les composants de suspension et de direction
- Mastic d'insonorisation utilisé sur les planchers de caisse en dessous
- Kit de réparation du longeron avant disponible
- Tube de protection latérale et d'amélioration de l'habitacle (SPACE) intégré dans le plancher avant
Pour les informations dimensionnelles, reportez-vous aux illustrations suivantes :
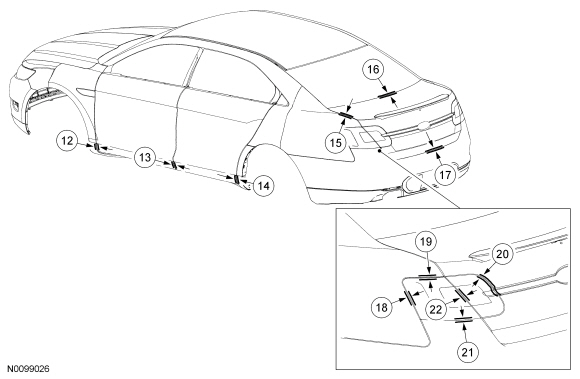
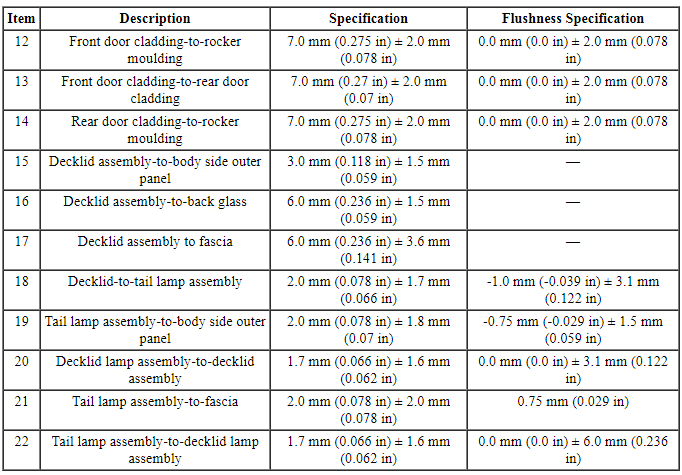
Marges de carrosserie
REMARQUE : Les cotes s'appliquent au côté droit et au côté gauche.
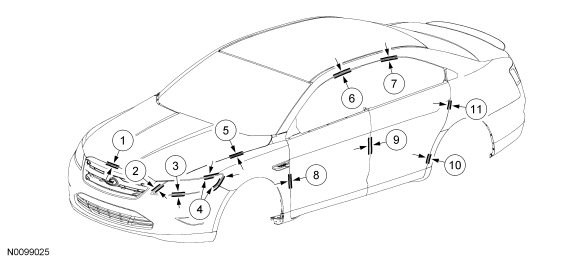
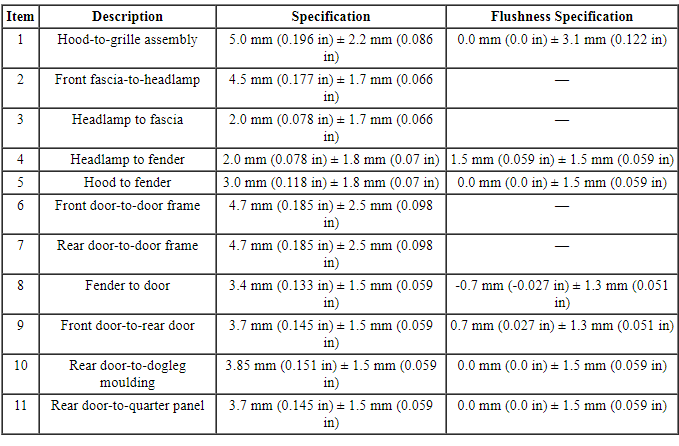
Marges de carrosserie
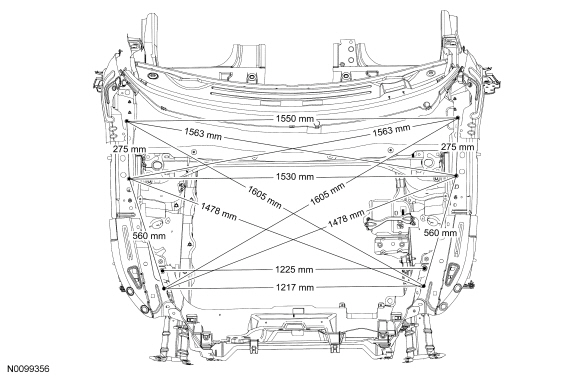
Cotes sous capot
AVIS : La traverse de radiateur est un composant hybride. Si la traverse de support de radiateur est endommagée, elle ne doit pas être réparée, sous peine de dysfonctionnement du véhicule. Un composant neuf doit être monté. Se reporter à la section 303-03.
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.
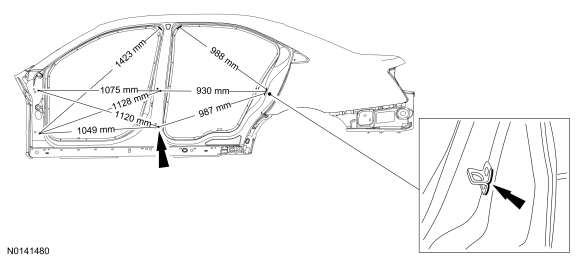
Cotes des éléments de carrosserie latéraux
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.
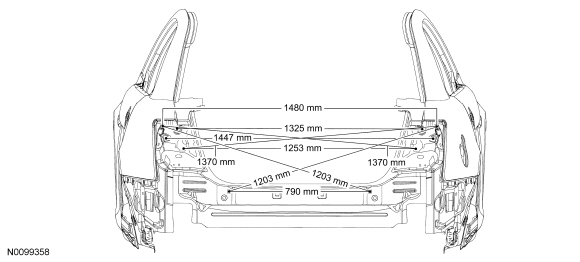
Cotes de l'ouverture arrière
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.
Cotes de la structure inférieure
Berceau avant
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.

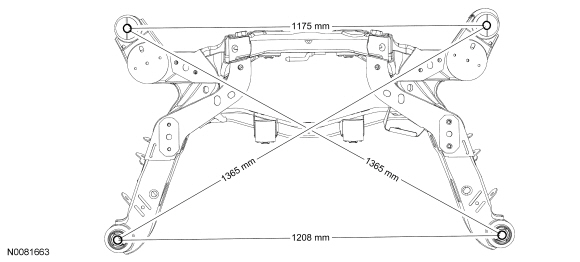
Berceau arrière
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.
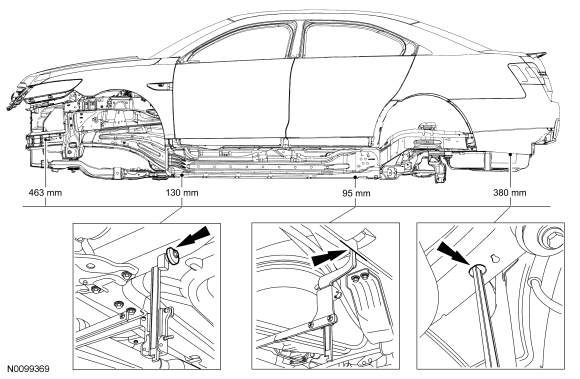
Hauteur de référence du châssis
REMARQUE : La hauteur de référence est déterminée en mesurant à partir des trous et des lumières au centre, sauf indication contraire.
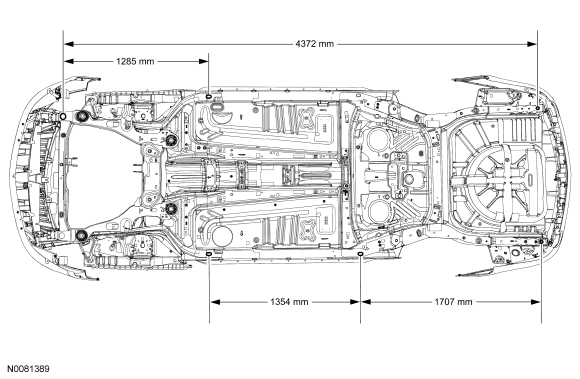
Cotes de la structure inférieure
REMARQUE : Les mesures sont prises au centre, sauf indication contraire.

REMARQUE : Les mesures sont prises au centre, sauf indication contraire.
Précautions de soudage - Acier
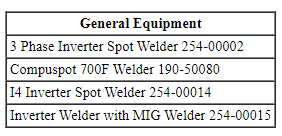
Spécifications générales
AVERTISSEMENT : Les rayons ultraviolets et infrarouges invisibles émis lors du soudage peuvent blesser les yeux et la peau non protégés. Toujours utiliser une protection, telle qu'un masque de soudeur avec verres filtrants de couleur foncée et de densité appropriée. Le soudage électrique produit un rayonnement intense ; il est donc recommandé d'utiliser des verres filtrants de la teinte la plus foncée permettant une visibilité suffisante. Il est fortement recommandé que les personnes travaillant dans la zone de soudage portent des lunettes de protection contre les éclairs. Porter également des vêtements de protection. Le non-respect de ces instructions peut entraîner des blessures graves.
AVERTISSEMENT : Sur les véhicules équipés des options Safety Canopy, avant d'effectuer toute réparation par sectionnement à proximité de la ligne de toit ou des panneaux de pavillon, déposer le module Safety Canopy et les composants associés. Le non-respect de cette consigne peut entraîner un déploiement accidentel ou endommager le Safety Canopy. Se reporter à la section 501-20B. Le non-respect de ces instructions peut entraîner des blessures graves pour le technicien ou les occupants du véhicule.
REMARQUE : Lors de la réalisation de soudures d'essai par soudage MIG (Metal Inert Gas) en bouchon ou par soudage par points, se reporter au tableau des noyaux de soudure dans les caractéristiques de cette section.
Il faut utiliser l'équipement et les réglages corrects pour souder l'acier doux ou l'acier à haute résistance. Le soudage MIG et le soudage par résistance par points à pince (STRW, Squeeze-Type Resistance Spot Welding) sont les méthodes privilégiées. Les surfaces doivent être propres et exemptes de corps étrangers.
- Porter une protection oculaire adaptée.
- Toujours porter les vêtements de protection appropriés.
- Assurer une ventilation adéquate pour éviter l'accumulation de gaz toxiques.
- Toujours effectuer un cordon d'essai sur un échantillon de test.
- Utiliser des brosses de nettoyage et des meules abrasives réservées au type de matériau soudé.
- Suivre les procédures et les réglages d'équipement prescrits par le fabricant du poste à souder utilisé. Le fil ER70S-3 ou ER70S-6 est généralement utilisé pour le soudage MIG de l'acier.
- Débrancher le câble de masse de la batterie. Se reporter à la section 414-01.
- Déconnecter les modules embarqués situés à proximité de la zone de soudage et les protéger contre d'éventuels dommages thermiques et courants électriques pendant le soudage.
- La protection anticorrosion doit être rétablie chaque fois que des réparations mettant le métal à nu sont effectuées. Se reporter à Rétablissement de la protection anticorrosion après réparation dans cette section.
- Utiliser une alimentation électrique adéquate pour garantir le bon fonctionnement de l'équipement.
- Les points de soudure d'origine peuvent être remplacés par des points STRW ou des soudures bouchon MIG. Les points de soudure ou soudures bouchon doivent correspondre aux soudures d'origine en emplacement et en nombre. Ne pas placer un nouveau point de soudure directement sur un emplacement de soudure d'origine. Le trou de soudure bouchon doit avoir un diamètre de 8 mm (0,31 po).
Précautions de soudage - Acier dual-phase
AVERTISSEMENT : Les rayons ultraviolets et infrarouges invisibles émis lors du soudage peuvent blesser les yeux et la peau non protégés. Portez toujours une protection, telle qu'un casque de soudeur avec verres filtrants de couleur sombre et de densité appropriée. Le soudage électrique produit un rayonnement intense ; il est donc recommandé d'utiliser des verres filtrants de la teinte la plus foncée permettant une visibilité suffisante. Il est fortement recommandé que les personnes travaillant dans la zone de soudage portent des lunettes de protection contre les éclairs. Portez également des vêtements de protection. Le non-respect de ces instructions peut entraîner des blessures corporelles graves.
AVERTISSEMENT : Sur les véhicules équipés des options Safety Canopy, avant d'effectuer toute réparation par sectionnement à proximité de la ligne de toit ou des panneaux de pavillon, déposer le module Safety Canopy et les composants associés. Le non-respect de cette consigne peut entraîner un déploiement accidentel ou endommager le Safety Canopy. Se reporter à la section 501-20B. Le non-respect de ces instructions peut entraîner des blessures graves pour le technicien ou les occupants du véhicule.
Il faut utiliser l'équipement et les réglages corrects pour souder l'acier dual-phase. Le soudage MIG et le STRW sont les méthodes recommandées. Les surfaces doivent être propres et exemptes de corps étrangers.
Le fil ER70-S-6 est la spécification de fil recommandée pour souder les composants en acier dual-phase.
Les mélanges gazeux recommandés sont les suivants : CO2, 92Ar8CO2, 84Ar16CO2 et 77Ar23CO2.
Les composants en acier dual-phase ne doivent pas être chauffés pour être redressés ou réparés. Des composants neufs doivent être montés s'ils sont fortement pliés ou vrillés.
Ne pas utiliser d'équipement oxyacétylénique pour souder l'acier dual-phase.
- Porter une protection oculaire adaptée.
- Toujours porter les vêtements de protection appropriés.
- Une ventilation adéquate doit être assurée afin d'éviter l'accumulation de gaz toxiques.
- Toujours effectuer un cordon d'essai sur un échantillon de test.
- Utiliser des brosses de nettoyage et des meules abrasives réservées au type de matériau soudé.
- Suivre les procédures et les réglages d'équipement prescrits par le fabricant du poste à souder utilisé.
- Débrancher le câble de masse de la batterie. Se reporter à la section 414-01.
- Déconnecter les modules embarqués situés à proximité de la zone de soudage et les protéger contre d'éventuels dommages thermiques et courants électriques pendant le soudage.
- La protection anticorrosion doit être rétablie chaque fois que des réparations mettant le métal à nu sont effectuées. Se reporter à Rétablissement de la protection anticorrosion après réparation dans cette section.
- Utiliser une alimentation électrique adéquate pour garantir le bon fonctionnement de l'équipement.
- Les points de soudure d'origine peuvent être remplacés par des points STRW ou des soudures bouchon MIG. Les points de soudure ou soudures bouchon doivent correspondre aux soudures d'origine en emplacement et en nombre. Ne pas placer un nouveau point de soudure directement sur un emplacement de soudure d'origine. Le trou de soudure bouchon doit avoir un diamètre de 8 mm (0,31 po).
Antibruits et isolants
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
AVIS : Le mastic est un matériau combustible et doit être retiré avant toute opération de soudage sur la zone. Les zones chauffées par le soudage à proximité du mastic peuvent provoquer sa combustion.
AVIS : La protection anticorrosion doit être restaurée sur la zone APRÈS l'application du mastic. Les produits anticorrosion peuvent être à base de cire et une perte d'adhérence peut se produire.
REMARQUE : Pour restaurer le véhicule dans son état d'origine, les insonorisants et isolants manquants ou endommagés doivent être remplacés par les pièces de rechange d'origine appropriées.
REMARQUE : Les illustrations suivantes servent de référence pour indiquer l'emplacement des insonorisants en mastic. D'autres isolants et insonorisants peuvent être utilisés en plus de ceux indiqués sur l'illustration.
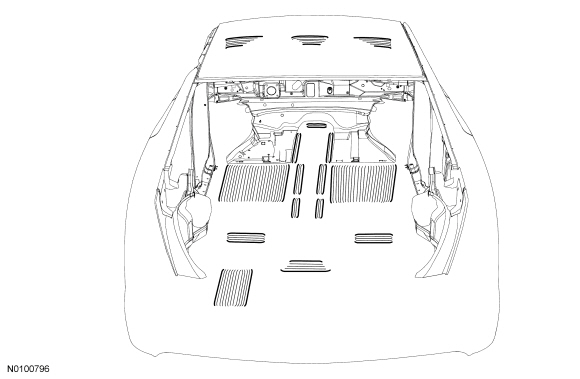
- Chaque fois qu'un isolant en mastic existant est remplacé, la surface doit être soigneusement nettoyée pour garantir une bonne adhérence. La température de la surface doit être supérieure ou égale à 10 °C (50 °F) avant d'appliquer le mastic. L'utilisation d'un pistolet thermique pour chauffer la surface métallique favorise l'adhérence.
Produits d'étanchéité
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
Le scellement correct des assemblages est essentiel pour réparer correctement le véhicule. Les produits d'étanchéité empêchent le bruit du vent, les fuites d'eau, les gaz d'échappement et la poussière de pénétrer dans l'habitacle. Ils constituent également des barrières anticorrosion. Les produits d'étanchéité sont appliqués sur des zones telles que les rebords de sertissage des portes et du compartiment arrière, le passage de roue, le bas de caisse extérieur, le plancher, le tablier, le toit et les autres points de fixation entre panneaux. Les produits d'étanchéité suivants sont recommandés selon l'application :
- Joint d'étanchéité à appliquer au pinceau - Produit destiné à restaurer l'aspect d'origine des joints brossés. Il sert à étanchéifier les joints à recouvrement tôlés soudés par points (par exemple, planchers et traverses de tablier). Utiliser un produit disponible localement.
- Produit d'étanchéité pour gouttière de toit - Produit autonivelant utilisé pour les baguettes d'égouttement, les joints de toit, les panneaux de custode vers le couvercle de coffre et pour les fuites d'eau.
- Joint d'étanchéité - Adhésif/produit d'étanchéité à corps épais et sans coulure, destiné aux joints décoratifs apparents, aux joints de benne de camion, aux joints de peau de porte formés et aux planchers.
- Silicone transparent - Utilisé pour étanchéifier les fuites d'eau, pour les bruits, pour refixer les garnitures et réparer les joints d'étanchéité déchirés.
Les produits d'étanchéité doivent rester souples après durcissement et être peignables. Suivre les instructions du fabricant pour une application correcte de ces produits.
Tout dommage aux joints d'origine doit être réparé en les rescellant. Outre les points de fixation des nouveaux panneaux, les joints ouverts qui nécessitent de combler un écart avec du produit d'étanchéité doivent être scellés à l'aide d'un produit à corps épais.
Composants plastiques
Composants plastiques peints extérieurs
REMARQUE : L'illustration suivante ne couvre pas la totalité des niveaux de finition disponibles. Le niveau de finition réel du véhicule déterminera la possibilité d'effectuer une réparation de pièces plastiques.
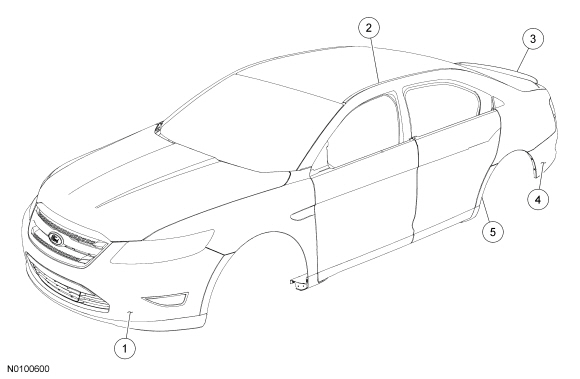
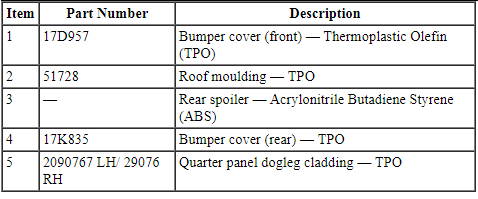
Plusieurs critères déterminent la faisabilité de la ou des procédures de réparation du plastique :
- Le dommage est-il esthétique ou structurel ?
- La réparation peut-elle être effectuée sur le véhicule ?
- La pièce est-elle facilement disponible ?
- La réparation du composant est-elle la méthode la plus rentable ?
- Le composant peut-il être restauré à un coût raisonnable, avec sa résistance et son aspect d'origine ?
- La réparation sera-t-elle la plus rapide et de la meilleure qualité ?
Plusieurs types de plastiques sont utilisés dans les applications automobiles. Cependant, tous les plastiques appartiennent à deux grandes catégories : les thermoplastiques et les plastiques thermodurcissables.
Plastique thermodurcissable
En règle générale, les plastiques thermodurcissables sont fabriqués à partir de résines bi-composants. Lorsqu'elles sont mélangées, la chaleur est générée et provoque une polymérisation irréversible. Pour cette raison, les plastiques thermodurcissables nécessitent un adhésif bi-composant pour la réparation.
Composé de moulage en feuilles
Le composite à mouler en feuilles (SMC) est un type de plastique thermodurcissable qui utilise des fibres de verre ou des fibres de nylon associées à des résines polyester thermodurcissables. Une fois complètement polymérisé, le SMC est résistant et rigide.
Le SMC est semblable, mais non identique, à la fibre de verre. Ford Motor Company utilise le SMC pour des composants tels que les ailes, les capots et les hayons.
Composés thermoplastiques
Les composés thermoplastiques sont fabriqués selon un procédé réversible. Les thermoplastiques peuvent être refondus à plusieurs reprises par chauffage. Cette caractéristique permet d'envisager la réparation par soudage plastique. Une réparation des composés thermoplastiques reste possible à l'aide d'un adhésif bi-composant, de produits de remplissage et de renforts si nécessaire. Les thermoplastiques sont largement utilisés pour les garnitures intérieures, les élargisseurs de passage de roue, les bas de caisse et les pare-chocs.
Polyoléfine
Les polyoléfines font partie de la famille des thermoplastiques et présentent une caractéristique unique : lorsqu'elles sont poncées ou meulées, elles donnent une sensation huileuse ou cireuse au toucher. Les polyoléfines se prêtent très bien au remodelage par chauffage. Pour cette raison, les composants fabriqués dans ce matériau se prêtent bien au soudage des plastiques. La plupart des produits adhésifs de réparation et des peintures n'adhèrent pas à la surface d'une polyoléfine, sauf si un promoteur d'adhérence spécialement formulé pour les plastiques est d'abord appliqué sur la surface brute mise à nu. Sinon, les polyoléfines se réparent comme la plupart des autres thermoplastiques. Les polyoléfines sont couramment utilisées pour les pare-chocs, les carénages de ventilateur et les passages de roue.
Une identification correcte des différents types de plastique est nécessaire pour choisir la ou les méthodes de réparation appropriées afin d'effectuer des réparations de plastique de haute qualité. Se reporter à la section Identification des plastiques dans cette section.
Adhésifs
AVERTISSEMENT : Toujours consulter la fiche de données de sécurité (FDS) avant de manipuler des produits chimiques et porter les équipements de protection indiqués. Il peut s'agir notamment, sans s'y limiter, de masques respiratoires et de gants résistant aux produits chimiques. Le non-respect de ces instructions peut entraîner des blessures graves.
Les adhésifs sont utilisés dans diverses applications. Les utilisations typiques des adhésifs comprennent les panneaux de toit et les panneaux de custode. Les applications de garniture comprennent les moulures latérales de caisse, les emblèmes et les joints d'étanchéité. Des produits combinés scellant/adhésif sont également utilisés. La préparation de la surface est essentielle pour une réparation de haute qualité. Il est indispensable de suivre les instructions figurant sur l'étiquette du produit.
Travailler dans un endroit bien ventilé et protéger les surfaces adjacentes lors de l'utilisation d'adhésifs. Le port de lunettes de protection et de vêtements de protection est également recommandé lors de la manipulation d'adhésifs. Effectuer un essai d'ajustement, marquer et aligner les surfaces avant de coller les matériaux entre eux.
Des joints d'étanchéité et une protection anticorrosion peuvent être nécessaires une fois l'adhésif durci, selon l'application. Voici la liste des adhésifs recommandés pour certains types d'applications :
- Adhésif de collage pour métal - Pour le collage d'acier laminé à froid, d'acier galvanisé, d'aluminium et d'une couche de cataphorèse (E-coat) correctement préparée. Il est utilisé pour le remplacement de panneaux de toit et le remplacement d'adhésif structural d'origine constructeur (OEM).
- Adhésif de collage pour plastique - Pour le collage de divers plastiques entre eux et de plastiques sur des métaux apprêtés, peints ou revêtus d'une couche de cataphorèse (E-coat). Également pour le collage polyvalent des composants de garniture.
- Scellant de joint - Adhésif/scellant à corps épais et non coulant pour utilisation sur : joints d'usine apparents, joints de benne de camion, joints de peau de porte façonnés et joints de plancher.
- Adhésif pour garniture et joint d'étanchéité - Pour utilisation sur moulure latérale de caisse, emblèmes, garnitures, bandes de protection de pare-chocs et moquettes.
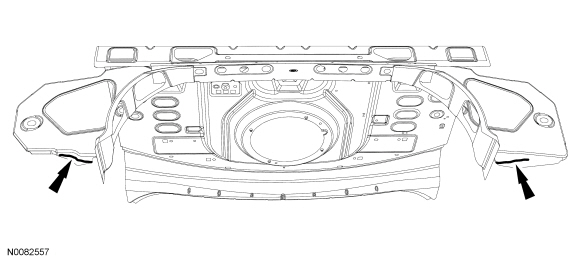
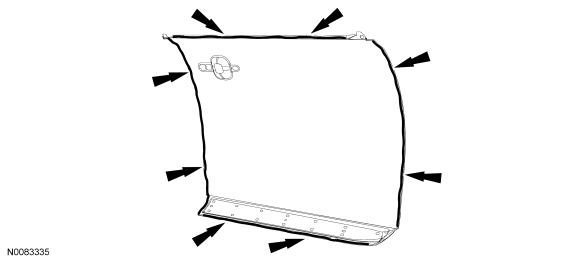
NOTE : L'illustration suivante indique le ou les emplacements des adhésifs structuraux.
Panneau latéral de caisse, extérieur vers intérieur
NOTE : L'adhésif est appliqué entre le panneau latéral de caisse extérieur et le panneau intérieur.

Plage arrière
Panneau de porte
NOTE : Panneau de porte avant illustré, porte arrière similaire.
Testez-vous
Un quiz rapide sur Ford Taurus : chaque réponse est expliquée, avec un lien vers la page du manuel.