Informazioni generali, verniciatura. Informazioni generali
- Verniciatura del trasmettitore del sensore di parcheggio
- Istruzioni di lavoro per la zona della flangia del finestrino – componente con flangia del finestrino danneggiata, riconoscibile sul supporto
- Trattamento preliminare delle superfici incollate in caso di sostituzione di tetti saldati al laser
- Misure di protezione anticorrosiva per la superficie del parafango a contatto con il rivestimento del passaruota
- Note sul trattamento delle zone di piegatura corrose
- Protezione anticorrosiva per componenti della carrozzeria, componenti aggiuntivi e componenti saldati
- Cruise control adattivo (ACC)
- Istruzioni di lavoro per la zona della flangia del finestrino – Ricambio nuovo e componente senza danni alla flangia del finestrino
- Istruzioni di verniciatura per il paraurti nella zona della centralina di assistenza al cambio di corsia e del radar d'angolo anteriore
- Pericoli derivanti dal serbatoio del carburante a gas naturale
- Preparazione
- Essiccazione della vernice
- Identificazione del veicolo all'accettazione
- Spessori di strato
- Struttura di una verniciatura a tre strati, base all'acqua
- Struttura della verniciatura a tinta unita, convenzionale
- Struttura della verniciatura a tinta unita, base all'acqua
- Struttura della finitura metallizzata e perlescente, base all'acqua
- Struttura di una verniciatura a due strati, convenzionale
- Struttura della finitura con processo 2010, base all'acqua
- Struttura della verniciatura, base colore
- Struttura della verniciatura, effetto opaco
- Approccio generale al trattamento delle zone carteggiate fino al supporto (superficie a metallo nudo)
- Struttura di verniciatura ridotta nel vano motore e nella parte interna del cofano
- Istruzioni di lavoro per il rivestimento del sottoscocca e il rivestimento antischeggiatura
- Istruzioni di lavoro per la zona della flangia del finestrino
Verniciatura del trasmettitore del sensore di parcheggio
Verniciatura del trasmettitore del sensore di parcheggio
Condizioni
Importante
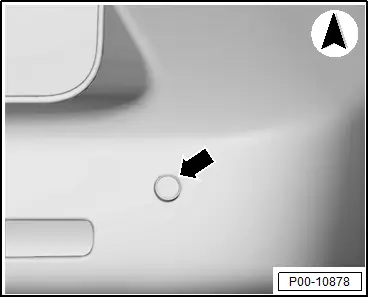
● La copertura con pellicola del sensore del sistema di assistenza al parcheggio -freccia- non è ammessa.
● Per evitare malfunzionamenti del sensore del sistema di assistenza al parcheggio, rispettare i seguenti parametri durante la verniciatura:
Verniciatura di ricambi nuovi
Importante
● Spessore massimo dello strato: 125 µm; la misurazione dello spessore dello strato è indispensabile dopo l'applicazione della vernice.
● Temperatura massima di indurimento: 1 ora a 90 °C.
Verniciatura di componenti usati
Importante
● Rimuovere la vecchia finitura/carteggiare solo fino allo strato di primer. Lo spessore minimo dello strato di 5-10 µm deve essere mantenuto.
● Spessore massimo dello strato: 125 µm; la misurazione dello spessore dello strato è indispensabile dopo l'applicazione della vernice.
● Temperatura massima di indurimento: 1 ora a 90 °C.
Conducibilità elettrica
Importante
● La vernice o la nebbia di vernice non deve penetrare nei connettori.
● Dopo la verniciatura deve essere garantito il corretto contatto dei pin.
Pulizia
Importante
● È vietata l'immersione in soluzioni detergenti senza aver precedentemente mascherato i terminali dei connettori.
Verifica del funzionamento
Importante
● Collegare il tester diagnostico del veicolo e verificare il funzionamento → Gr. rip. 97; Linee; Sistema di diagnosi, verifica e informazioni del veicolo.
Struttura della riparazione della verniciatura e spessore dello strato
1 - Ricambio nuovo primerizzato con primer: da 2 a 10 µm
2 - Surfacer: da 30 a 40 µm
3 - Base colore a tinta unita: da 10 a 20 µm
4 - Base colore metallizzata/perlescente: da 20 a 25 µm
5 - Trasparente: da 35 a 50 µm
Inoltre, osservare → Gr. rip. 00; Colori di compensazione.
Zona di verniciatura
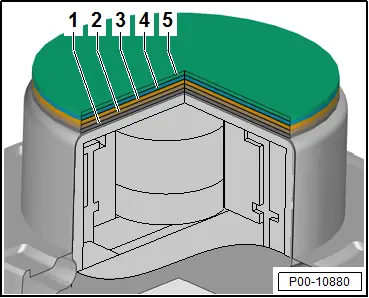
1 - La zona di verniciatura -1- del sensore è la faccia anteriore e laterale della membrana. La zona di verniciatura sui lati va da un minimo di 3 mm a un massimo di 4 mm dalla faccia anteriore della membrana verso la parte posteriore.
2 - In questa zona non è ammessa alcuna vernice.

Istruzioni di lavoro per la zona della flangia del finestrino – componente con flangia del finestrino danneggiata, riconoscibile sul supporto
Istruzioni di lavoro per la zona della flangia del finestrino – componente con flangia del finestrino danneggiata, riconoscibile sul supporto
– Pulire accuratamente la flangia del finestrino con sgrassante antisilicone.
– Carteggiare a secco la zona danneggiata con carta abrasiva P100.
– Pulire il supporto con sgrassante antisilicone.
– Applicare primer per wash a 2 componenti LHV 043 000 A2 sulla zona danneggiata.
– Trascorso il tempo di flash-off di 10 minuti a una temperatura del pezzo di 20 °C, applicare il surfacer HS Performance a 2 componenti.
– Rispettare il tempo di essiccazione del surfacer HS Performance a 2 componenti a una temperatura del pezzo di +60 °C.
Importante
● Da 60 a 150 µm: da 15 a 20 minuti
● Da 150 a 250 µm: da 20 a 25 minuti
– Consultare le informazioni aggiuntive → Capitolo «Surfacer HS Performance a 2 componenti».
– In alternativa è possibile utilizzare anche il surfacer HS wet-on-wet a 2 componenti. Se applicabile, osservare le relative informazioni → Capitolo «Surfacer HS wet-on-wet a 2 componenti».
– Consultare le informazioni aggiuntive → Capitolo «Primer per wash a 2 componenti».
– Carteggiare a secco leggermente il surfacer con carta abrasiva P400-P500. Prestare particolare attenzione a non carteggiare fino al supporto.
– Pulire con sgrassante al silicone.
– Mascherare la superficie di incollaggio sulla flangia del finestrino con nastro adesivo adatto, resistente al calore e ai solventi, per evitare residui di adesivo.
– Se necessario, verniciare l'apertura del finestrino nello stesso colore del veicolo.
– Per evitare la formazione di spigoli vivi, rimuovere il nastro adesivo dalla flangia del finestrino dopo l'ultimo ciclo di verniciatura.
Trattamento preliminare delle superfici incollate in caso di sostituzione di tetti saldati al laser
Trattamento preliminare delle superfici incollate in caso di sostituzione di tetti saldati al laser
– Con carta abrasiva P180, carteggiare a secco la superficie di incollaggio (tetto) trattata con cataforesi fino al metallo nudo.
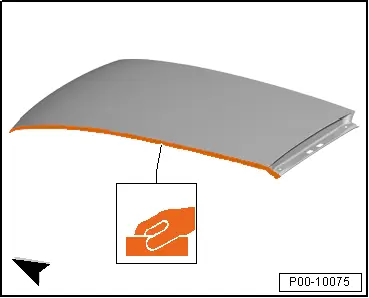
– Con carta abrasiva P180, carteggiare a secco la superficie di incollaggio (longherone del tetto) fino al metallo nudo.
– Applicare primer per wash a 2 componenti LHV 043 000 A2 sui punti di metallo nudo al di fuori delle superfici di incollaggio, quindi applicare il surfacer HS Performance a 2 componenti.
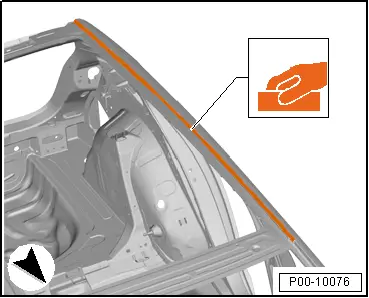
– Pulire la superficie di incollaggio con sgrassante al silicone.
– Ripristinare la struttura della verniciatura secondo le istruzioni del produttore.
Misure di protezione anticorrosiva per la superficie del parafango a contatto con il rivestimento del passaruota
Misure di protezione anticorrosiva per la superficie del parafango a contatto con il rivestimento del passaruota
Nota
La misura di protezione anticorrosiva nella scanalatura del parafango deve essere eseguita su ogni ricambio nuovo, senza sigillante aggiuntivo applicato in fabbrica.
Nota
Il sigillante aggiuntivo serve a evitare che il rivestimento del passaruota possa «erodere» la scanalatura del parafango.
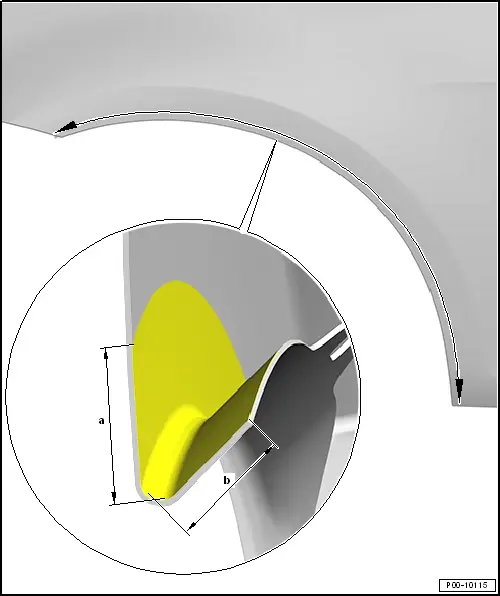
– Applicare il surfacer nella zona interna ed esterna del parafango.
– Una volta asciugato il surfacer, applicare il sigillante D 511 500 A2 nella zona di contatto tra rivestimento del passaruota e scanalatura del parafango, stendendolo uniformemente.
– Dimensione -a- 20 mm
Altezza della guarnizione
– Dimensione -b- 10 mm
Larghezza della guarnizione
La dimensione -b- può variare perché la larghezza del bordo della scanalatura differisce tra i vari parafanghi. Assicurarsi sempre che l'intero bordo della scanalatura sia sigillato.
Note sul trattamento delle zone di piegatura corrose
Note sul trattamento delle zone di piegatura corrose
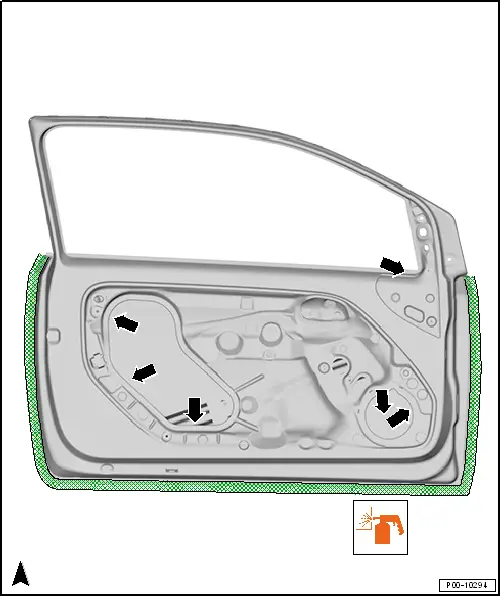
A titolo di esempio, si riportano casi di corrosione nella zona di piegatura del cofano, della portiera o del portellone posteriore.
– Rimuovere la corrosione con la smerigliatrice pneumatica a spazzola -VAS 6446- o con il set di smerigliatrici a spazzola -VAS 6776-.
– Smussare le transizioni con carta abrasiva (grana da P360 a P400).
– Pulire il supporto con sgrassante antisilicone.
– Dopo le riparazioni anticorrosione e prima della sigillatura, isolare sempre il supporto utilizzando il primer per lavaggio bicomponente LHV 043 000 A2, quindi trattarlo con il fondo HS Performance bicomponente.
– Non appena il fondo è asciutto, le zone trattate devono essere levigate a secco con carta abrasiva P400 o P500. Durante la levigatura, prestare particolare attenzione a non "passare" la carta fino al metallo.
– Pulire le superfici levigate con diluente sgrassante al silicone.
– Dopo la levigatura a secco del fondo, i bordi metallici nella zona della piegatura devono essere sigillati con sigillante fine per giunti → Capitolo "Materiali di sigillatura".
– Assicurarsi che le sigillature fini dei giunti abbiano lo stesso aspetto delle sigillature originali, come specificato in → Informazioni sulla verniciatura specifiche del veicolo.
– Le sigillature dei giunti devono essere ripristinate in modo che aspetto e spessore corrispondano alle condizioni originali.
– Per evitare danni o malfunzionamenti, lisciare le sigillature dei giunti nella zona degli attacchi.
– Rimuovere lo sporco dalle zone specificate con sigillature dei giunti.
Importante
● I fori di scarico dell'acqua devono rimanere liberi.
● Tutti i prigionieri filettati e i dadi saldati con filettatura metrica, nonché tutti gli altri prigionieri e le superfici di contatto per il montaggio, devono essere funzionali al termine dei lavori di sigillatura.
● Il sigillante per giunti non deve mai essere applicato direttamente sul metallo nudo. I supporti devono sempre essere trattati prima con il fondo.
– Ripristinare la struttura della verniciatura secondo le istruzioni del produttore.
– Sigillare tutte le cavità intorno alla zona della piegatura utilizzando la pistola a spruzzo a caduta -V.A.G 1538-.
Nota
La riparazione è considerata efficace solo se la zona della piegatura è stata sigillata a tenuta d'aria dall'interno, in modo che non possa penetrare umidità.
Sigillatura cavità, portellone posteriore

Sigillatura cavità, cofano

Sigillatura cavità, porta
Protezione anticorrosiva per componenti della carrozzeria, componenti aggiuntivi e componenti saldati
Protezione anticorrosiva per componenti della carrozzeria, componenti aggiuntivi e componenti saldati
→ Capitolo "Verniciatura del trasmettitore del sensore di parcheggio"
→ Capitolo "Istruzioni di verniciatura per la copertura del paraurti nella zona del controllo di assistenza al cambio corsia e del radar anteriore d'angolo"
Richieste di garanzia
Le richieste di garanzia non possono essere considerate giustificate se:
♦ il danno alla carrozzeria o alla verniciatura non è stato riparato tempestivamente secondo le specifiche del costruttore.
♦ la perforazione per corrosione è direttamente attribuibile al fatto che precedenti riparazioni della carrozzeria sono state eseguite senza ricambi originali e materiali originali e/o con procedure non conformi alle specifiche del costruttore.
♦ difetti della verniciatura causati dal proprietario (ad esempio cura insufficiente o danni da incidente non riparati secondo le disposizioni del costruttore).
Parafango
♦ Rivestire interamente il parafango sul lato interno. Applicare a questo scopo una mano di spruzzatura bagnato su bagnato.
♦ Su veicoli con rivestimenti passaruota, applicare una protezione aggiuntiva contro l'abrasione sul passaruota → Capitolo "Misure di protezione anticorrosione per la superficie del parafango a contatto con il rivestimento passaruota". I parafanghi originali sono solitamente già forniti di materiale di tenuta applicato.
Sigillare l'interno del passaruota e della piastra di collegamento con sigillante per cavità D 330 KD 1 A2 prima del montaggio.
Porte
♦ Anche le porte devono essere completamente rivestite sul lato interno.
♦ Sigillare l'interno della porta con sigillante per cavità.
Sportelli/cofani/portelloni
♦ La procedura è la stessa di quella per parafanghi e porte.
♦ Sigillare i lati interni con sigillante per cavità.
Perni sferici
♦ Ripristinare la struttura della verniciatura se si sono formati punti con metallo a vista nella zona dei perni sferici.
♦ Applicare una mano di vernice opaca sui perni sferici.
Parti saldate
Tutte le parti saldate, ad eccezione del tetto, devono essere completamente primerizzate e fondate sul lato interno. Le superfici interne visibili devono essere rivestite con una mano di spruzzatura bagnato su bagnato e una mano di spruzzatura di vernice trasparente; se necessario, questa operazione va eseguita prima della saldatura.
Le flange di saldatura scoperte o i componenti saldati danneggiati devono essere preventivamente rivestiti con spray INOX D 007 600 A1 o spray allo zinco D 007 500 A2. Dopo la verniciatura, le cavità devono essere completamente protette con sigillante per cavità.
È importante non eseguire alcuna delle operazioni di sigillatura richieste prima di aver completato la verniciatura prescritta, per garantire la massima protezione anticorrosione.
Tutte le parti che formano cavità, come montanti, puntoni, pannelli laterali, ecc., devono essere rivestite con sigillante per cavità.
Rivestire tutte le parti che sono rivestite di fabbrica con materiale fonoassorbente o antischeggiatura, ad esempio passaruota, pannello del pavimento, traversa anteriore e posteriore o longherone esterno, come segue:
♦ Passaruota e sottoscocca con sigillante per giunti a spruzzo
♦ Utilizzare materiale di base per livellare spazi più ampi e strati più profondi.
♦ Rivestire la zona del pannello soglia, il fondo del pannello laterale e gli angoli delle traverse con rivestimento antischeggiatura
Materiali
♦ Sottoscocca a base di cera D 316 D38 A2
♦ → Capitolo "Materiali anticorrosione"
Cruise control adattivo (ACC)
Cruise control adattivo (ACC)
Importante
Tutte le modifiche alla superficie, come verniciature successive, applicazione di adesivi e simili, possono causare malfunzionamenti!
● Durante le riparazioni di verniciatura o la sostituzione di parti su veicoli con ACC, non verniciare la modanatura. Il sistema ACC situato dietro potrebbe non funzionare a causa dello spessore dello strato di vernice aggiunto.
● La copertura sopra il sensore del controllo di crociera adattivo nella griglia del paraurti è realizzata in materiale permeabile alle onde radar. La copertura è riscaldabile, per evitare che le funzioni siano compromesse da neve e ghiaccio.
Istruzioni di lavoro per la zona della flangia del finestrino – Ricambio nuovo e componente senza danni alla flangia del finestrino
Istruzioni di lavoro per la zona della flangia del finestrino – Ricambio nuovo e componente senza danni alla flangia del finestrino
– Pulire accuratamente la flangia del finestrino con sgrassante antisilicone.
– Carteggiare il primer cataforetico utilizzando una tela abrasiva non tessuta (rossa).
– La protezione anticorrosione sotto i finestrini deve essere anch'essa integra. Qualsiasi danno alla flangia del finestrino causato dagli attrezzi di smontaggio deve essere riparato prima di applicare la verniciatura finale o l'adesivo.
– Applicare il fondo HS Performance bicomponente.
Prima di installare il finestrino, è fondamentale assicurarsi che i materiali di verniciatura utilizzati sulla flangia del finestrino siano completamente asciutti. In caso contrario, l'adesivo si staccherà. Si consiglia l'uso di un riscaldatore a infrarossi o il mantenimento di un tempo di attesa corrispondentemente più lungo.
Tutti i veicoli (continua)
– Rispettare il tempo di essiccazione del surfacer HS Performance a 2 componenti a una temperatura del pezzo di +60 °C.
Importante
● Da 60 a 150 µm: da 15 a 20 minuti
● Da 150 a 250 µm: da 20 a 25 minuti
– Ulteriori informazioni → Capitolo "Fondo HS Performance bicomponente".
– In alternativa è possibile utilizzare anche il surfacer HS wet-on-wet a 2 componenti. Se applicabile, osservare le relative informazioni → Capitolo «Surfacer HS wet-on-wet a 2 componenti».
– A causa della ridotta resistenza di adesione delle superfici verniciate opache, l'area di incollaggio della flangia del finestrino deve essere mascherata prima di applicare la verniciatura finale. Applicare il adesivo per vetri richiesto sullo strato di fondo.
– Prima di applicare il primer per vetri, l'area di incollaggio deve essere carteggiata con una tela abrasiva non tessuta. Carteggiare a secco leggermente il fondo con carta P400 o P500. Prestare particolare attenzione a non passare la carta fino al metallo.
– Pulire con sgrassante al silicone.
– Mascherare la superficie di incollaggio sulla flangia del finestrino con nastro adesivo idoneo, resistente al calore e ai solventi. Questo previene residui di adesivo.
– Se necessario, verniciare l'apertura del finestrino nello stesso colore del veicolo.
– Per evitare spigoli vivi, rimuovere il nastro adesivo dalla flangia del finestrino dopo l'ultimo ciclo di spruzzatura.
Istruzioni di verniciatura per il paraurti nella zona della centralina di assistenza al cambio di corsia e del radar d'angolo anteriore
Istruzioni di verniciatura per il paraurti nella zona della centralina di assistenza al cambio di corsia e del radar d'angolo anteriore
Verificare tramite il numero di identificazione del veicolo, ad es. il numero PR, se il veicolo è dotato di sistema radar nel paraurti.
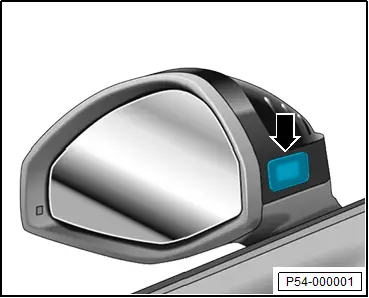
Un'indicazione esterna certa della presenza dell'assistente di cambio corsia è, ad es.:
♦ una spia di segnalazione -freccia- nello specchietto esterno oppure
♦ una spia di segnalazione nel vetro dello specchietto.
Sensori radar
I sensori radar possono essere posizionati, ad esempio, dietro il rivestimento del paraurti posteriore. Consultare la guida di riparazione specifica del veicolo sui sistemi di assistenza alla guida per informazioni sulla posizione di montaggio esatta dei sensori radar.
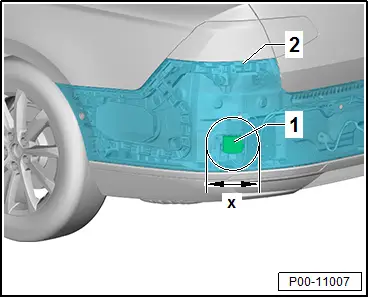
Rivestimento del paraurti nella zona della centralina dell'assistente di cambio corsia
La figura mostra il lato sinistro del veicolo a titolo di esempio. Il lato destro è speculare, in funzione del tipo e dell'equipaggiamento del veicolo.
La pellicolatura non è consentita nella zona della centralina dell'assistente di cambio corsia -1-.
Per evitare malfunzionamenti dell'assistente di cambio corsia -1-, rispettare sempre i seguenti parametri durante la verniciatura del rivestimento del paraurti -2-:
Importante
● Lo spessore massimo dello strato di 150 µm non deve essere superato nella zona davanti all'assistente di cambio corsia -1-.
● Non eseguire riparazioni di plastica entro il raggio -x- = 25 cm.
● Non eseguire lavori di stuccatura entro un raggio di almeno -x- = 25 cm.
● La triplice verniciatura del rivestimento del paraurti -2- non è consentita.
● Prima di verniciare, eseguire una microsezione nell'area adiacente per verificare che il rivestimento del paraurti -2- non sia stato già riverniciato in precedenza.
● Non sono consentite riparazioni localizzate nella zona dell'assistente di cambio corsia -1-.
● Utilizzare un foglio di carta mascherante per evitare che la vernice nebulizzata si depositi sulla parte interna del paraurti.
Calibrazione assistita dal tester diagnostico in assistenza post-vendita
La posizione di montaggio del sensore radar viene modificata in seguito a smontaggio e rimontaggio.
Eseguire sempre una calibrazione di follow-up in assistenza post-vendita utilizzando → Tester diagnostico del veicolo.
Pericoli derivanti dal serbatoio del carburante a gas naturale
Pericoli derivanti dal serbatoio del carburante a gas naturale
La pressione nel serbatoio del gas non deve superare il valore massimo di 260 bar. Con serbatoio pieno, ciò significa un aumento della temperatura fino a un massimo di 60 °C.
Per non superare 70 °C, i veicoli non devono rimanere in un forno di essiccazione o (in modalità di essiccazione) in una cabina di verniciatura combinata per più di 60 minuti a 80 °C.
Preparazione
Preparazione
♦ Il personale dell'impianto di verniciatura deve essere informato del potenziale pericolo di surriscaldamento dei serbatoi del gas.
♦ Un'indicazione affidabile del fatto che il veicolo sia alimentato a gas può essere ottenuta dalla richiesta del numero di identificazione del veicolo (VIN) in → ELSA.
♦ Se non è stata effettuata una richiesta VIN, prendere nota delle specifiche indicazioni di alimentazione a gas sulla parte posteriore del veicolo, sul parafango, nella zona della soglia porta, sul pomello del cambio o nel quadro strumenti.
♦ Eseguire lavori solo su veicoli tecnicamente a tenuta stagna.
Essiccazione della vernice
Essiccazione della vernice
♦ La temperatura dell'impianto a gas naturale e del serbatoio del gas non deve superare +60 °C.
♦ Se si utilizzano materiali di riparazione che richiedono un'essiccazione forzata per più dei 60 minuti consentiti, questi devono essere essiccati con metodi alternativi, ad esempio con riscaldatori radianti a infrarossi.
Osservare tutte le avvertenze e le note sui veicoli a gas naturale nel Manuale di riparazione → Gr. rip. 00
Identificazione del veicolo all'accettazione
Identificazione del veicolo all'accettazione
I veicoli ibridi elettrici ad alta tensione e i veicoli elettrici a batteria sono dotati di batterie ioni-litio ad alte prestazioni e di altri componenti ad alta tensione, come ad esempio l'elettronica di potenza e di controllo per la trazione elettrica, il compressore del climatizzatore e i cavi ad alta tensione.
I veicoli devono quindi essere identificati non appena vengono ricevuti, in modo che il personale dell'impianto di verniciatura possa essere informato dei potenziali pericoli.
Spessori di strato
Spessori di strato
♦ Le specifiche dello spessore del film sono indicative, poiché lo spessore può variare in funzione della zona verniciata, del colore della vernice e delle differenze tra superfici orizzontali e verticali.
♦ Le specifiche possono essere superate per i singoli veicoli che sono stati riverniciati una o più volte.
Struttura di una verniciatura a tre strati, base all'acqua
Struttura di una verniciatura a tre strati, base all'acqua
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Fondo riempitivo (surfacer) a base d'acqua
5 - Base coat all'acqua – base coat determinante il colore
6 - Base coat all'acqua – strato ad effetto
7 - Trasparente bicomponente
Spessore del film ca. da 80 a 140 µm
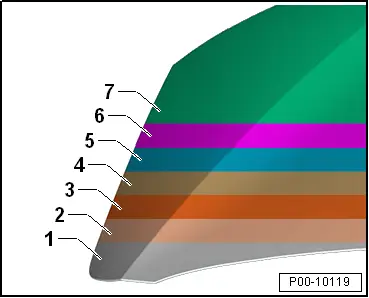
Struttura della verniciatura a tinta unita, convenzionale
Struttura della verniciatura a tinta unita, convenzionale
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Fondo riempitivo intermedio (surfacer)
5 - Smalto coprente bicomponente
Spessore del film ca. da 80 a 120 µm
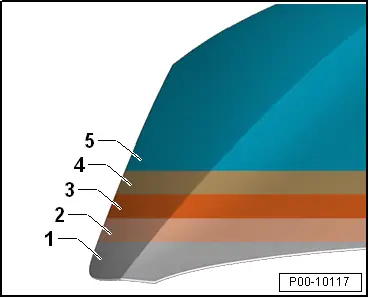
Struttura della verniciatura a tinta unita, base all'acqua
Struttura della verniciatura a tinta unita, base all'acqua
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Fondo riempitivo (surfacer) a base d'acqua
5 - Base coat all'acqua
6 - Trasparente bicomponente
Spessore del film ca. da 80 a 130 µm
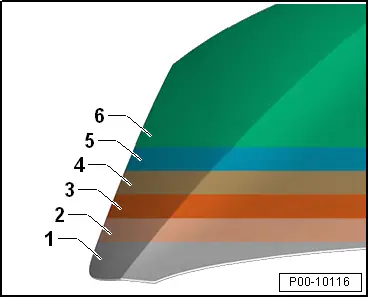
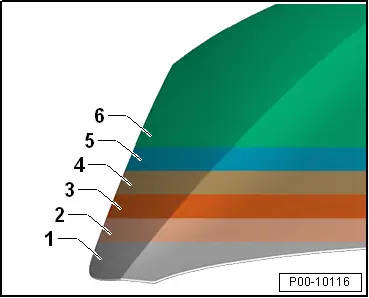
Struttura della finitura metallizzata e perlescente, base all'acqua
Struttura della finitura metallizzata e perlescente, base all'acqua
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Fondo riempitivo (surfacer) a base d'acqua
5 - Base coat all'acqua metallizzato o perlato
6 - Trasparente bicomponente
Spessore del film ca. da 80 a 130 µm

Struttura di una verniciatura a due strati, convenzionale
Struttura di una verniciatura a due strati, convenzionale
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Fondo riempitivo intermedio (surfacer)
5 - Smalto coprente uni (tinta unita)
6 - Trasparente bicomponente
Spessore dello strato ca. 100 µm
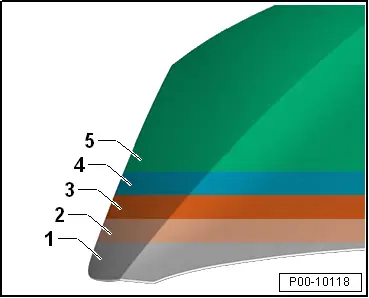
Struttura della finitura con processo 2010, base all'acqua
Struttura della finitura con processo 2010, base all'acqua
1 - Lamiera d'acciaio
2 - Fosfatazione al zinco
3 - Fondo elettroforetico
4 - Base coat all'acqua – strato funzionale
5 - Trasparente bicomponente
Spessore del film ca. da 80 a 120 µm
Struttura della verniciatura, base colore
Struttura della verniciatura, base colore
Lamiere zincate su entrambi i lati
Solo in questo modo la protezione catodica e l'effetto barriera dello strato di zinco possono agire insieme per ottenere risultati ottimali. In particolare, i bordi di taglio, meno protetti dalla vernice e soggetti ad assottigliamento del rivestimento al bordo, ricevono una protezione aggiuntiva.
Assicurarsi che:
Importante
● tutti i bordi metallici siano sbavati durante le riparazioni della carrozzeria.
● lo strato di zinco/fondo catodico per immersione sia completamente presente sulle superfici interne non verniciate.
● le flange di saldatura interne e i punti carteggiati fino al metallo siano trattati con spray INOX D 007 600 A1 o spray di zinco D 007 500 A2.
Stuccatura
Prestare attenzione ai diversi requisiti della superficie di base.
Importante
● Lo stucco metallico richiede una superficie di base in metallo nudo il più possibile ruvida. Le migliori proprietà di adesione e anticorrosive si ottengono con il set di spazzole di rettifica -VAS 6446-.
● Lo stucco a spruzzo e lo stucco poliestere hanno effetto idrofilo, cioè assorbono l'umidità come una spugna. Le superfici in metallo nudo devono quindi essere isolate. Utilizzare il primer di lavaggio bicomponente LHV 043 000 A2 e successivamente il surfacer bicomponente HS Performance per l'isolamento della superficie prima della stuccatura.
Informazioni sul prodotto:
♦ → Capitolo „Misure di protezione anticorrosione per la superficie del parafango a contatto con il rivestimento del passaruota“
Primer
Il primer è il componente più importante del sistema di protezione anticorrosione, poiché impedisce all'acqua e all'ossigeno di raggiungere la superficie metallica. I ricambi originali sono solitamente rivestiti con cataforesi nera o grigia. Il tipo di primer utilizzato dipende dall'applicazione.
Importante
● Il cataforesi non è resistente alla radiazione ultravioletta né agli acidi. I componenti della carrozzeria situati in zone vulnerabili, come la parte anteriore del veicolo, i parafanghi e i passaruota, devono quindi essere verniciati anche all'interno con una mano di spruzzo di base e di trasparente. Per le superfici interne della carrozzeria di componenti come il tetto o i pannelli laterali, completamente coperti, è sufficiente ritoccare graffi e superfici con metallo a nudo con fondo vetro/vernice. In caso di dubbio, fa fede lo stato di produzione.
● Al ricevimento di pannelli carrozzeria verniciati, verificare che non presentino ruggine superficiale. Potrebbe essere necessario pulirli o carteggiarli.
● Le zone carteggiate fino al supporto o i cordoni di saldatura devono essere rivestiti il prima possibile con un primer anticorrosivo.
♦ Le zone carteggiate fino al supporto (superfici a metallo nudo) e quelle sottoposte a riparazioni anticorrosione devono generalmente essere trattate con il primer di lavaggio bicomponente LHV 043 000 A2, seguito dal fondo surfacer bicomponente HS Performance.
♦ Quando si utilizza il primer di lavaggio bicomponente LHV 043 000 A2, tenere presente che deve sempre essere miscelato di nuovo prima dell'applicazione e che è richiesto uno spessore minimo dello strato secco di 10–12 µm.
Informazioni sul prodotto:
♦ → Capitolo „Verniciatura del metallo“
♦ → Capitolo „Verniciatura delle materie plastiche“
Fondo surfacer
Il fondo surfacer svolge un ruolo secondario in termini di protezione anticorrosiva. Tuttavia, l'uso del surfacer corretto per l'assistenza clienti è essenziale.
Funzione:
♦ Il surfacer protegge la carrozzeria dalle scheggiature da sassi. Assicurarsi pertanto che lo strato di surfacer abbia lo spessore adeguato nelle zone esposte alle scheggiature.
♦ Il surfacer serve a preparare le superfici. Le rigature possono essere livellate.
♦ Il surfacer colorato migliora la copertura delle tonalità con toni deboli.
Informazioni sul prodotto:
♦ → Capitolo „Surfacer“
Sigillatura dei giunti in PVC e sottoscocca
Importante
● I sigillanti dei giunti devono essere ripristinati in modo che aspetto e spessore corrispondano alle condizioni originali.
● Per evitare danni o un funzionamento difettoso, lisciare i cordoni di sigillatura in prossimità dei componenti che devono essere montati.
● I fori di scarico dell'acqua devono rimanere liberi.
● Tutti i prigionieri filettati e i dadi saldati con filettatura metrica, nonché tutti gli altri prigionieri e le superfici di contatto per il montaggio, devono essere funzionali al termine dei lavori di sigillatura.
● Il sigillante non deve mai essere applicato su metallo a nudo. I supporti devono sempre essere trattati prima con il surfacer.
Per impedire che l'acqua penetri nelle flange, le pieghe dei pannelli in zone critiche della carrozzeria sono sigillate con PVC in pasta privo di solventi. Uno strato di PVC di spessore variabile viene inoltre spruzzato su zone ben definite del pianale esterno e dei passaruota per proteggere dalle scheggiature da sassi e prevenire i rumori di risonanza.
Importante
● Isolare sempre le zone su cui è stato riparato un danno da corrosione, nonché le superfici a metallo nudo, utilizzando il primer di lavaggio bicomponente LHV 043 000 A2, e trattarle successivamente con il fondo surfacer bicomponente HS Performance.
● Assicurarsi che lo strato di sottoscocca abbia lo spessore specificato.
Informazioni sul prodotto:
♦ → Capitolo „Sottoscocca“
♦ → Capitolo „Rivestimento antischeggiatura AKR 311 KD1 05“
♦ → Capitolo „Rivestimento antischeggiatura AKR 311 KD1 10“
♦ → Capitolo „Materiali sigillanti“
Strato di base
La funzione principale dello strato di base è decorativa. In termini di protezione anticorrosiva svolge solo un ruolo secondario.
Le vernici hanno un potere coprente variabile in funzione della loro pigmentazione. Osservare le istruzioni del produttore.
Schede tecniche:
♦ → Capitolo „Finiture bicomponenti“
♦ → Capitolo „Finiture AquaPlus“
♦ → Capitolo „Finiture AquaPremium“
♦ → Capitolo „Finiture ReadyMix“
Trasparente
La funzione principale del trasparente è decorativa. Anche il trasparente offre un contributo minore alla protezione anticorrosiva. Il trasparente protegge la finitura o lo strato di base dalla radiazione ultravioletta e dagli agenti ambientali, ad esempio dall'acido contenuto negli escrementi di uccelli.
Informazioni sul prodotto:
♦ → Capitolo „Trasparenti“
Sigillatura a cera
La sigillatura a cera/delle cavità svolge un ruolo fondamentale nella protezione anticorrosiva. Nel reparto assistenza sono disponibili vari materiali, in base al campo di applicazione. L'eccellente protezione offerta da questi materiali si basa sulle seguenti proprietà:
♦ Idrofobicità (non assorbente)
♦ Buona adesione
♦ Nessuna corrosione sottostante dovuta alla ruggine
♦ Permeabilità al vapore acqueo circa 1.500 volte inferiore rispetto a un rivestimento di vernice di pari spessore.
Informazioni sul prodotto:
♦ → Capitolo "Materiali anticorrosione"
♦ → Capitolo „Sottoscocca“
Struttura della verniciatura, effetto opaco
Struttura della verniciatura, effetto opaco
Tecnologia
I veicoli con effetto opaco sono generalmente verniciati solo con un trasparente opaco. L'applicazione avviene direttamente sullo strato di base o su un trasparente esistente.
L'applicazione in condizioni eccessivamente secche comporta il rischio di opacizzazione dovuta a un'evaporazione irregolare o al mancato assorbimento della nebbia di spruzzo. Le superfici più grandi devono quindi essere verniciate di primo mattino. Potrebbe essere necessario rinviare l'applicazione di alcuni giorni.
Abbinamento colore, strato di base
La struttura opaca del trasparente rende difficile identificare chiaramente il colore e i pigmenti ad effetto dello strato di base. Si consiglia pertanto di preparare in anticipo alcuni pannelli campione con due o tre tipi di strato di base.
Abbinamento colore, trasparente opaco
Nonostante la misurazione del grado di brillantezza, si dovrebbero comunque applicare tre diverse finiture opache.
Si consiglia l'uso di un brillantometro.
Applicazione
Per ottenere un effetto opaco omogeneo si consigliano le seguenti istruzioni:
Importante
● Per raggiungere il grado di opacizzazione calcolato, il trasparente deve essere miscelato con la bilancia.
● La distanza di spruzzatura dall'oggetto è leggermente maggiore rispetto all'applicazione standard, in modo da sfruttare al massimo l'atomizzazione della nebbia di spruzzo.
● Per i ricambi orizzontali, le due mani di spruzzo devono essere applicate in modo incrociato per evitare striature.
● Assicurarsi che le mani di spruzzo si sfumino uniformemente e che sia applicato un film di spruzzo sufficientemente bagnato.
● Per i componenti di grandi dimensioni, non sovrapporre la 2ª mano di spruzzo nella zona di sovrapposizione della 1ª mano, ma sfalsarla di conseguenza.
● Se possibile, suddividere la verniciatura completa in sezioni. In altre parole, la carrozzeria del veicolo deve essere verniciata separatamente dagli accessori per evitare sovrapposizioni e nebbia di spruzzo.
● Tenere presente che la finitura opaca può cambiare nel tempo.
Regola generale:
Importante
● La riparazione localizzata non è possibile.
● L'essiccazione all'aria non è consigliata.
● Normalmente è necessario un ritocco della verniciatura.
● Di solito l'unico modo per trattare le superfici opache che hanno acquisito una lucentezza indesiderata è applicare una nuova mano di vernice.
Evitare inclusioni di polvere
Poiché le vernici trasparenti opache non possono essere rilavorate, per evitare inclusioni di polvere è necessario osservare le seguenti istruzioni:
Importante
● Il veicolo deve essere completamente pulito all'esterno. Si raccomanda un lavaggio del sottoscocca o una pulizia con idropulitrice a vapore.
● Anche le cabine di verniciatura devono essere in condizioni assolutamente pulite. Se necessario, anticipare la sostituzione imminente del filtro. Iniziare però solo con la seconda o terza applicazione, poiché dopo la sostituzione del filtro si genera molta polvere.
● Dopo la carteggiatura, soffiare accuratamente via i componenti e pulirli con un solvente al silicone.
● Mascherare adeguatamente il veicolo. Coprire i supporti di verniciatura.
● Subito prima di applicare il fondo colorato (base coat), pulire nuovamente i componenti da verniciare con il panno antipolvere -VAS 6177-.
Approccio generale al trattamento delle zone carteggiate fino al supporto (superficie a metallo nudo)
Approccio generale al trattamento delle zone carteggiate fino al supporto (superficie a metallo nudo)
Importante
● Le zone carteggiate fino al substrato devono essere trattate con il primer di lavaggio bicomponente LHV 043 000 A2, seguito dal trattamento con il surfacer bicomponente HS Performance.
Struttura di verniciatura ridotta nel vano motore e nella parte interna del cofano
Struttura di verniciatura ridotta nel vano motore e nella parte interna del cofano
Importante
● A seconda del modello, la verniciatura del «vano motore e della superficie interna del cofano» può differire dalla verniciatura esterna per struttura e colore. Questa differenza è dovuta alla produzione e non costituisce un difetto. Lo scopo è ripristinare lo standard di fabbrica.
Istruzioni di lavoro per il rivestimento del sottoscocca e il rivestimento antischeggiatura
Istruzioni di lavoro per il rivestimento del sottoscocca e il rivestimento antischeggiatura
Importante
● Le riparazioni vengono eseguite per ricostruire la struttura del sottoscocca e il rivestimento antisassi secondo le condizioni originali in aspetto e spessore.
● I fori di scarico dell'acqua devono rimanere liberi.
● Tutti i prigionieri filettati e i dadi saldati con filettatura metrica, nonché tutti gli altri prigionieri e le superfici di contatto per il montaggio, devono essere funzionali al termine dei lavori di sigillatura.
Danni da incidente – sostituzione componenti
– Pulire il nuovo componente con solvente al silicone a evaporazione lenta.
– Irruvidire il primer di fabbrica con un tampone in tela smeriglio.
– Pulire nuovamente con solvente al silicone a evaporazione lenta.
– Applicare il primer di lavaggio bicomponente LHV 043 000 A2 sulle zone di metallo nudo.
– Asciugare (rispettare il tempo di asciugatura).
– Applicare il fondo HS Performance bicomponente.
– Asciugare (rispettare il tempo di asciugatura).
– Carteggiare a secco il surfacer con levigatrice orbitale, utilizzando carta abrasiva a secco P400–P500 e aspiratore. Prestare particolare attenzione a non carteggiare fino al substrato.
– Pulire la superficie con solvente al silicone a evaporazione lenta.
– Applicare un rivestimento antisassi adeguato → Capitolo «AKR 311 KD1 05 rivestimento antisassi» oppure → Capitolo «AKR 311 KD1 10 rivestimento antisassi».
– Asciugare (rispettare il tempo di asciugatura).
– Rielaborare/livellare la struttura, se necessario.
– Pulire la superficie di base con detergente acquoso al silicone LSW 019 000 A5.
– Creare la struttura della vernice con una vernice di finitura oppure con base coat e clear coat.
Riparazioni di danni causati da incidenti
– Pulire accuratamente il componente/la superficie danneggiata.
– Rimuovere il sottoscocca con il set spazzole per smerigliatrice -VAS 6446-.
– Raddrizzare le ammaccature nella zona danneggiata e carteggiare fino al metallo nudo.
– Rimuovere la corrosione, se presente, con il set spazzole per smerigliatrice -VAS 6446-. Durante l'operazione, carteggiare finemente le transizioni.
– Pulire il substrato con solvente al silicone a evaporazione lenta.
– Applicare il primer di lavaggio LHV 043 000 A2.
– Asciugare (rispettare il tempo di asciugatura).
– Applicare il fondo HS Performance bicomponente.
– Asciugare (rispettare il tempo di asciugatura).
– Carteggiare il surfacer.
– Pulire il substrato con solvente al silicone a evaporazione lenta.
– Applicare uno stucco adeguato.
– Carteggiare lo stucco con carta abrasiva P80–P240. Durante l'operazione, carteggiare ampiamente i bordi di sfumatura.
– Pulire il substrato con solvente al silicone a evaporazione lenta.
– Applicare il primer di lavaggio LHV 043 000 A2.
– Applicare il fondo HS Performance bicomponente.
– Asciugare (rispettare il tempo di asciugatura).
– Carteggiare a secco il surfacer nella zona di protezione antisassi con carta P400–P500. Prestare particolare attenzione a non carteggiare fino al substrato.
– Pulire la superficie con solvente al silicone a evaporazione lenta.
– Applicare un rivestimento antisassi adeguato → Capitolo «AKR 311 KD1 05 rivestimento antisassi» oppure → Capitolo «AKR 311 KD1 10 rivestimento antisassi».
– Asciugare (rispettare il tempo di asciugatura).
– Rielaborare/livellare la struttura, se necessario.
– Carteggiare a secco l'intera superficie trattata con carta a secco P400–P500.
– Pulire la superficie di base con detergente acquoso al silicone LSW 019 000 A5.
– Creare la struttura della vernice con una vernice di finitura oppure con base coat e clear coat.
Crepe nella protezione antisassi
Eseguire le riparazioni secondo la descrizione → Riparazioni di danni causati da incidenti.
Danni causati dall'impatto di pietre (sassolini, granelli, ecc.)
– Pulire accuratamente la zona danneggiata.
– Carteggiare leggermente le superfici danneggiate con un tampone in tela smeriglio. Carteggiare a secco le scheggiature più profonde con carta P120–P240.
– Pulire il substrato con solvente al silicone a evaporazione lenta.
– Applicare il primer di lavaggio bicomponente LHV 043 000 A2 sulle zone di metallo nudo.
– Asciugare (rispettare il tempo di asciugatura).
– Applicare il fondo HS Performance bicomponente.
– Asciugare (rispettare il tempo di asciugatura).
– Carteggiare a secco il surfacer con carta P400–P500. Prestare particolare attenzione a non carteggiare fino al substrato.
– Pulire il substrato con solvente al silicone a evaporazione lenta.
– Applicare un rivestimento antisassi adeguato → Capitolo «AKR 311 KD1 05 rivestimento antisassi» oppure → Capitolo «AKR 311 KD1 10 rivestimento antisassi».
– Asciugare (rispettare il tempo di asciugatura).
– Rielaborare/livellare la struttura, se necessario.
– Pulire la superficie con detergente acquoso al silicone LSW 019 000 A5.
– Creare la struttura della vernice con una vernice di finitura oppure con base coat e clear coat.
Istruzioni di lavoro per la zona della flangia del finestrino
Istruzioni di lavoro per la zona della flangia del finestrino
Importante
● La riverniciatura è consentita solo utilizzando lo stesso colore.
● Se l'apertura del finestrino deve essere riverniciata, la superficie di incollaggio sulla flangia del vetro deve prima essere mascherata su tutto il perimetro.