Avvertenze generali per la lavorazione dei sistemi di riparazione e verniciatura
Aqua-Premium Avvertenze di lavorazione per prodotti diluibili in acqua
In linea di principio, quando si utilizzano prodotti diluibili in acqua, il trattamento preliminare del supporto deve essere eseguito con molta cura e esclusivamente con i prodotti di pretrattamento consigliati per i prodotti diluibili in acqua.
Supporto
Pretrattamento dei supporti:
- I supporti metallici devono essere puliti preferibilmente con diluente nitro -LVE 856 000 A3-.
- Le superfici di fondo levigate e le vernici vecchie devono essere pulite con sgrassante siliconi -LSW 019 000 A5-.
- Le superfici in plastica devono essere prima pretrattate accuratamente secondo il "Sistema di verniciatura per parti in plastica" e, prima di ulteriori lavorazioni, pulite nuovamente con sgrassante siliconi -LSW 019 000 A5-.
Lavori di mascheratura
Possono essere utilizzati solo nastri di mascheratura e carte di mascheratura incollate resistenti all'acqua, oppure pellicole di mascheratura in plastica, disponibili in commercio.
Pistole a spruzzo/impianti di verniciatura
Le pistole a spruzzo adatte sono le pistole a spruzzo Compliant.

Nota
Si sconsiglia la lavorazione alternata di prodotti diluibili in acqua e prodotti convenzionali con la stessa pistola a spruzzo/impianto di verniciatura. Per le pistole a spruzzo/impianti di verniciatura destinati alla lavorazione di prodotti diluibili in acqua, le parti a contatto con il materiale devono essere di esecuzione resistente alla corrosione (acciaio inox, plastica).
Contenitori di miscelazione/regolazione
Per la miscelazione o la regolazione della viscosità dei prodotti diluibili in acqua possono essere utilizzati solo contenitori in plastica o contenitori in lamiera di acciaio stagnata rivestiti internamente.
Temperatura del materiale
Poiché la viscosità e quindi anche il comportamento di lavorazione dei prodotti diluibili in acqua dipendono in modo non trascurabile dalla temperatura del materiale, occorre assicurarsi che i prodotti diluibili in acqua abbiano una temperatura compresa tra +18 °C e +35 °C al momento della regolazione della viscosità/lavorazione.
Lavorazione
La lavorazione dei prodotti diluibili in acqua è influenzata in modo significativo da temperatura e umidità dell'aria. L'influenza può causare limitazioni fino alla sospensione dell'applicazione, se non sono presenti o non vengono create determinate condizioni. Nella finestra di lavorazione per i prodotti diluibili in acqua sono definiti i valori limite.
Per una lavorazione ottimale in diverse condizioni climatiche e dimensioni dei pezzi, la tabella climatica seguente fornisce una raccomandazione per l'impiego di additivo per Aqua-Premium -LVM 035 200 A3- oppure additivo per Aqua-Premium -LVM 035 301 A3-.
Tabella climatica
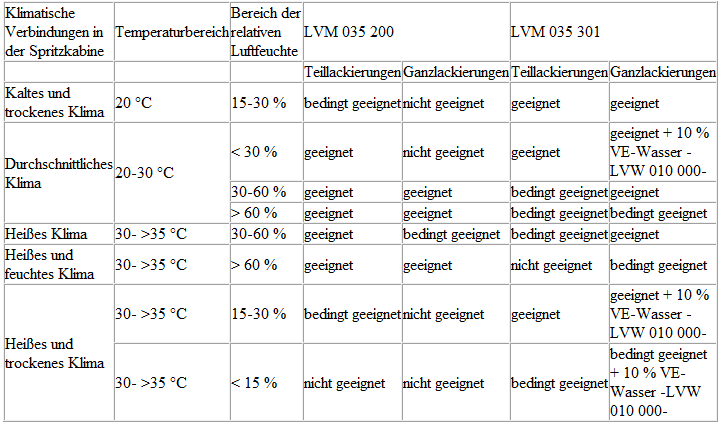
Gli intervalli di temperatura e umidità indicati nella tabella sono valori orientativi approssimativi e dipendono sempre dalle condizioni locali. Anche il flusso d'aria in cabina, le pistole di verniciatura (tipo e/o diametro dell'ugello) e l'applicazione stessa influiscono notevolmente sulla formazione del film e sulla qualità del rivestimento.
Partendo dal presupposto che in un impianto di verniciatura moderno sia garantita una temperatura di lavorazione di +20 °C o superiore, sono necessarie misure particolari solo per quanto riguarda l'umidità dell'aria, se questa si trova al di fuori dell'intervallo di lavorazione.
Misure in caso di umidità relativa dell'aria troppo elevata
Un'umidità dell'aria troppo elevata può causare variazioni di tonalità, formazione di nuvolosità nelle tinte metallizzate e scarsa tenuta su superfici verticali. Un rimedio può essere l'aumento della temperatura nella cabina di verniciatura, nella misura in cui ciò sia ragionevole per l'operatore. Utilizzare esclusivamente l'additivo per Aqua Premium -LVM 035 200-.
Misure in caso di umidità relativa dell'aria troppo bassa
Un'umidità dell'aria troppo bassa comporta una maggiore formazione di nebbia di verniciatura e un peggiore assorbimento della nebbia di verniciatura. Un rimedio, se possibile, è abbassare la temperatura di lavorazione, ma non si deve scendere al di sotto di +18 ºC. Utilizzare esclusivamente l'additivo per Aqua Premium -LVM 035 301-.
Tempi di flash-off e tempi di attesa per la sovraverniciatura
I tempi di flash-off tra le singole mani e i tempi di flash-off finale o di attesa prima della sovraverniciatura nei prodotti diluibili con acqua sono influenzati negativamente da basse temperature e da un'elevata umidità dell'aria. L'essiccazione tra le singole mani di verniciatura o prima di un'ulteriore sovraverniciatura può essere accelerata mediante:
- rimozione accelerata dell'aria carica di umidità mediante soffiaggio con sistemi di accelerazione dell'aria variabili e stazionari, con o senza essiccazione (apparecchi portatili o da terra, sistemi a soffitto).
- Essiccazione in forno.
- Essiccazione a infrarossi.
Dispositivi di protezione individuale:
- Osservare la scheda di sicurezza
- Indossare i dispositivi di protezione individuale durante l'applicazione
Regolazione del grado di lucentezza di vernici trasparenti HS e vernici di finitura HS
Regolazione di diversi gradi di lucentezza di vernici trasparenti HS e vernici di finitura HS mediante miscelazione con il componente opacizzante -LVM 769 810 A2- per supporti in plastica e metallo.
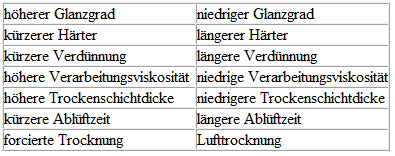
L'indicazione, contenuta in questa scheda tecnica, dei fattori che influenzano il grado di lucentezza intende aiutare l'operatore a ottenere il grado di lucentezza desiderato anche in condizioni operative diverse.
Campo di impiego
- Per piccole parti e componenti applicati
Prodotti utilizzabili
- Componente opacizzante -LVM 769 810 A2-
- Vernice trasparente HS 2K -L2K 769 500 A5-
- Vernice trasparente HS Brillant Plus 2K -LZK 769 K05 A5-
- Vernice trasparente HS Vario 2K -L2K 769 K01 A2-
- Vernice trasparente HS Performance 2K -LZK K06 A5-
- Vernice trasparente HS Optimum Plus 2K -LZK 769 K07 A5-
- Vernice miscela/di finitura HS 2K -L2K 074/073...-
- Indurente HS 2K, lento -LHA 009 047 A3-
- Indurente HS 2K, extra lento -LHA 009 048 A3-
- Indurente VHS 2K, lento -LHA 009 052...-
- Indurente VHS 2K, extra lento -LHA 009 053 A2-
- Diluente 2K -LVE 009 001 A5-
- Diluente 2K speciale -LVM 009 200...-
- Diluente 2K lento -LVM 009 300 A2-
- Additivo per vernice trasparente -LVM 007 000 A2-
Regolazione del grado di lucentezza/opacizzazione
Vedere le informazioni di sistema "Sistema di verniciatura di riparazione per veicoli verniciati opachi"
Vedere le informazioni tecniche applicative "Componente opacizzante -LVM 769 810 A2-"
Il grado di lucentezza effettivamente ottenuto è influenzato, oltre che dalle differenze legate alla tonalità, da vari fattori.
In linea di principio è possibile utilizzare altri indurenti e diluenti non indicati in questa scheda tecnica; tuttavia, come anche i diversi tipi di applicazione, le condizioni di essiccazione e gli spessori del film, ciò può portare a gradi di lucentezza differenti (fino al 20%).

Nota
È assolutamente necessario realizzare pannelli campione per ottenere il grado di lucentezza corrispondente al veicolo. Anche le misurazioni del grado di lucentezza (angolo di misura 60°) sulle parti adiacenti possono essere utili.
Tabella di miscelazione vernici trasparenti HS
Gradi di lucentezza
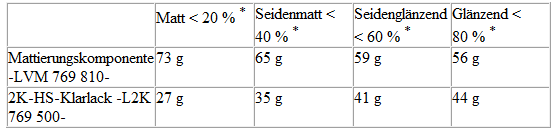
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente HS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente HS nel rapporto 2:1. Pronta per la verniciatura senza aggiunta di diluente.
Gradi di lucentezza
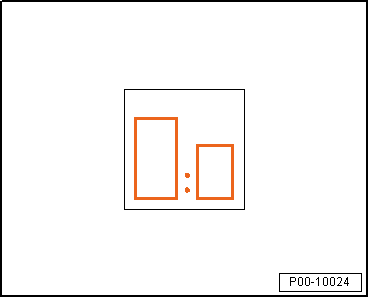
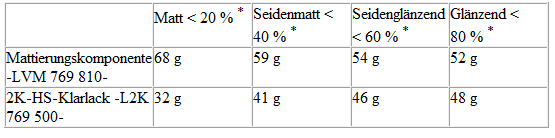
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 15% di diluente, pronta per la verniciatura.
Gradi di lucentezza
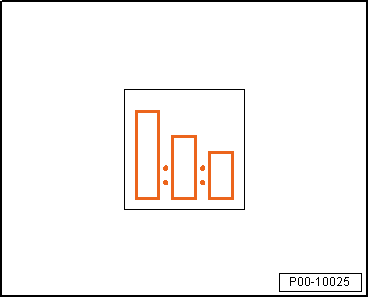
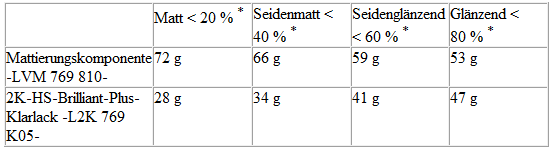
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 5% di additivo per vernice trasparente -LVM 007 000 A2-, pronta per la verniciatura.
Gradi di lucentezza
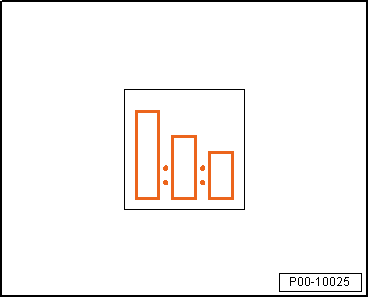
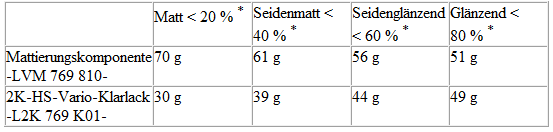
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente HS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente HS nel rapporto volumetrico 2:1. Pronta per la verniciatura senza aggiunta di diluente.
Gradi di lucentezza
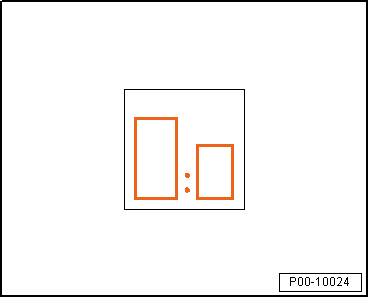
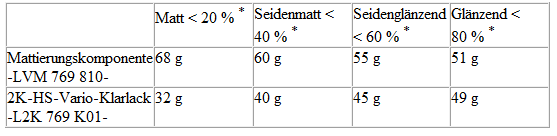
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 15% di diluente, pronta per la verniciatura.
Gradi di lucentezza
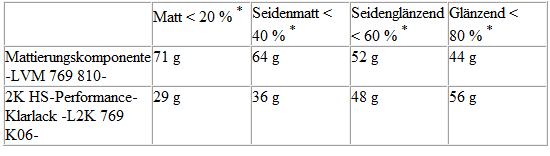
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 5% di additivo per vernice trasparente -LVM 007 000 A2-, pronta per la verniciatura.
Gradi di lucentezza
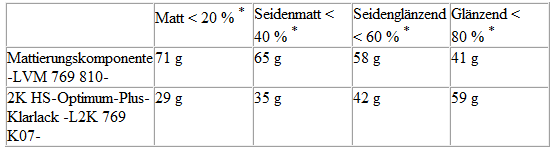
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato la vernice trasparente con il componente opacizzante -LVM 769 810-, miscelare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 10% di diluente, pronta per la verniciatura.
Gradi di lucentezza
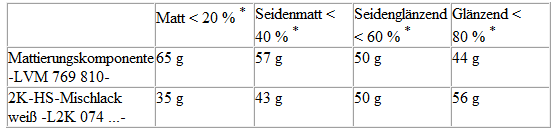
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato il componente opacizzante -LVM 769 810- con la vernice di finitura HS, reticolare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 15% di diluente, pronta per la verniciatura.
Gradi di lucentezza
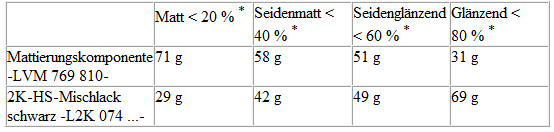
* Poiché tali denominazioni non sono soggette ad alcuna norma, i valori del grado di lucentezza non sono vincolanti e devono essere intesi solo come valori orientativi grossolani o conformi alle consuetudini di mercato.
Miscela con indurente VHS
- Dopo aver miscelato il componente opacizzante -LVM 769 810- con la vernice di finitura HS, reticolare questa miscela con indurente VHS nel rapporto volumetrico 4:1. Dopo aver aggiunto il 15% di diluente, pronta per la verniciatura.
Lavorazione
Tipo di applicazione "Mano di verniciatura"
- Viscosità di lavorazione 4 mm a +20 ºC, DIN 53211
Viscosità di lavorazione 4 mm con pistola a tazza di flusso "Compliant" e "HVLP"
DIN 4 mm: 16-20 secondi
- Aggiunta di diluente a +20 ºC di temperatura del materiale: a seconda del prodotto utilizzato
- Regolare l'ugello della pistola (vedere le indicazioni del produttore): "Compliant" 1,3-1,4 mm.
- Regolare l'ugello della pistola (vedere le indicazioni del produttore): "HVLP" 1,3-1,4 mm.
- Regolare la pressione di spruzzatura (vedere le indicazioni del produttore): "Compliant" 2,0-2,5 bar.
- Regolare la pressione di atomizzazione (vedere le indicazioni del produttore): "HVLP" 0,7 bar.
- Applicare in 2 mani con un tempo di flash-off intermedio di 5-10 minuti. La prima mano va applicata in modo leggero ma comunque coprente (osservare le avvertenze di lavorazione).
Lo spessore del film secco raccomandato è di 60-80 µm.
Avvertenze di lavorazione
Per ottenere il migliore e più uniforme effetto di opacizzazione, durante l'applicazione è assolutamente necessario osservare le seguenti avvertenze:

Nota
- La distanza di spruzzatura dall'oggetto è leggermente maggiore rispetto all'applicazione standard, per sfruttare la piena nebulizzazione del getto. (Evitare la formazione di striature)
- Assicurarsi che le "passate" di spruzzatura si sovrappongano in modo uniforme e che venga applicato un film di spruzzatura sufficientemente umido. In caso di applicazione troppo secca sussiste il rischio di formazione di aloni (nuvolature) dovuta a un flash-off irregolare o a nebbia di spruzzatura non assorbita.
- Con tonalità a scarsa copertura potrebbe essere necessario applicare un'ulteriore mano di spruzzatura dopo un tempo di flash-off adeguato.
- Una verniciatura parziale/riparazione del trasparente opacizzato all'interno della superficie, ad esempio parte laterale o Clever-Repair, non è possibile.
Essiccazione
- Il tempo di flash-off finale in essiccazione forzata è di 15-20 minuti.
- L'essiccazione forzata a una temperatura del pezzo di +60 ÷ 65 ºC richiede 45 minuti.

Nota
- Non è necessaria l'aggiunta di additivo elastificante 2K -ALZ 011 001-.
- Mescolare bene il componente opacizzante -LVM 769 810 A2- nel barattolo, ossia agitarlo. Quindi miscelarlo con il trasparente HS o la vernice di finitura HS secondo le indicazioni e preparare la miscela con catalizzatore e diluente solo immediatamente prima dell'applicazione.
- La miscela pronta per la spruzzatura va utilizzata subito. Se la miscela rimane per un tempo prolungato (15 minuti) nel bicchiere di miscelazione o nel bicchiere della pistola, va assolutamente rimescolata prima di un ulteriore utilizzo (tendenza alla sedimentazione).
- L'aggiunta del componente opacizzante -LVM 769 810 A2- può influenzare il potere coprente.
- Le inclusioni di polvere non possono essere eliminate con la lucidatura, pertanto durante l'intero processo di verniciatura è necessario prestare la massima attenzione alla pulizia.
Dispositivi di protezione individuale:
- Osservare la scheda di sicurezza
- Indossare i dispositivi di protezione individuale durante l'applicazione
Sistema di verniciatura di riparazione per veicoli verniciati opachi
Di seguito viene descritto il sistema di verniciatura di riparazione per veicoli verniciati opachi. Campo di impiego: superfici di grandi dimensioni/verniciature complete.
Applicazione
- Supporti metallici
- Materie plastiche
- Verniciature parziali/complete
- Verniciatura di veicoli verniciati opachi
Supporto
Supporti idonei:
- Lamiera d'acciaio
- lamiere d'acciaio zincate galvanicamente/elettroliticamente, pulite e carteggiate, oppure alluminio dolce
- primer di fabbrica carteggiato
- verniciature originali o precedenti ben carteggiate (esclusa la verniciatura termoplastica)
- superfici pretrattate con prodotti in poliestere 2K e successivamente carteggiate finemente
Pretrattamento/pulizia
- Pulire accuratamente con detergente antisiliconico lungo -LVM 020 100 A5- oppure detergente antisiliconico -LVM 020 000 A5-.
- Successivamente carteggiare il supporto.
- Prima della rilavorazione, assicurare una superficie pulita e priva di residui con detergenti idonei.
Prodotti approvati
Stucco:
- Stucco spray 2K -ALN 788 007-
- Stucco IR Premium 2K -LSP 787 220-
- Stucco fine -LSP 784 002 A2-
Fondo/fondo riempitivo:
- Primer adesivo per plastica 2K, bianco/nero -LKF 696 009/040 A2-
- Promotore di adesione velato -ALO 822 000 10-
- Wash-primer 2K -LHV 043 000 A2-
- Wash-primer 1K grigio chiaro/grigio scuro -LVM 044 007/171 A2-
Riempitivo:
- Riempitivo HS Premium 2K -LGF/LVM 013...A4-
- Riempitivo HS Vario 2K -LGF 786 004 A4-
Elastificazione:
- Additivo elastificante -ALZ 011 001- (per tutti i riempitivi HS 2K su componenti in plastica)
Vernice di finitura:
- Vernice trasparente HS 2K -L2K 769 500 A5-
Opacizzazione
- Componente opacizzante -LVM 769 810 A2-
Rispettare le indicazioni di lavorazione dei singoli prodotti originali "Prodotti originali".
Miscelazione/opacizzazione del trasparente
- Miscelare componente A + componente B, componente opacizzante -LVM 769 810 A2- + trasparente HS 2K -L2K 769 500 A5-.
Rapporto di miscelazione:
In base al grado di lucentezza desiderato, il componente opacizzante -LVM 769 810 A2- e il trasparente HS 2K -L2K 769 500 A5- vengono miscelati nel rapporto in peso di 75/25 % oppure 70/30 %.

Nota
Mescolare bene il componente opacizzante -LVM 769 810 A2- nel barattolo, ossia agitarlo. Miscelare accuratamente componente A e componente B e preparare la miscela con catalizzatore e diluente solo immediatamente prima dell'applicazione. La miscela pronta per la spruzzatura va utilizzata subito. Se la miscela rimane per un tempo prolungato (15 minuti) nel bicchiere di miscelazione o nel bicchiere della pistola, va assolutamente rimescolata prima di un ulteriore utilizzo (tendenza alla sedimentazione).
Aggiunta di catalizzatore a componente A + B
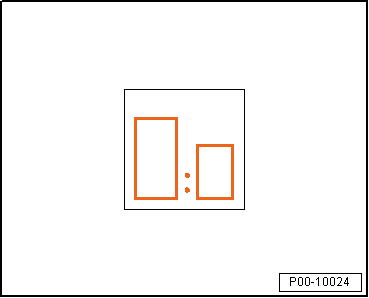
- 4:1 in volume con catalizzatore 2K VHS, extra lungo -LHA 009 053 A2-
Diluente:
- Diluente 2K lento -LVM 009 300 A2-
Tempo di lavorazione:
Regolazione pronta per la spruzzatura 60-75 minuti a +20 ºC
Tipo di applicazione "Mano di verniciatura"
- Viscosità di lavorazione 4 mm a +20 ºC, DIN 53211
Viscosità di lavorazione 4 mm con pistola a tazza di flusso "Compliant" e "HVLP"
DIN 4 mm: 16-20 secondi
- Aggiunta del 10 % di diluente a una temperatura del materiale di +20 ºC
- Regolare l'ugello della pistola (vedere le indicazioni del produttore): "HVLP" 1,3-1,4 mm.
- Regolare la pressione di spruzzatura (vedere le indicazioni del produttore): "Compliant" 2,0-2,5 bar.
- Regolare la pressione di atomizzazione (vedere le indicazioni del produttore): "HVLP" 0,7 bar.
- In 2 mani di spruzzatura con 10-15 minuti di tempo di flash-off intermedio.
Lo spessore raccomandato del film secco è di 70-90 µm.
Lavorazione:
Per ottenere il migliore e più uniforme effetto di opacizzazione, durante l'applicazione è assolutamente necessario osservare le seguenti avvertenze:
La distanza di spruzzatura dall'oggetto è leggermente maggiore rispetto all'applicazione standard, per sfruttare la piena nebulizzazione del getto. (Evitare la formazione di striature)
Inoltre, se possibile, è vantaggioso applicare le due mani di spruzzatura incrociate per i singoli componenti orizzontali, ad esempio il cofano motore.
Per l'applicazione su pezzi di grandi dimensioni, ad esempio cofano motore, tetto del veicolo, ecc., la zona di sovrapposizione della 2ª mano di spruzzatura non va posta nella zona di sovrapposizione della 1ª mano, ma spostata.
Assicurarsi che le "passate" di spruzzatura si sovrappongano in modo uniforme e che venga applicato un film di spruzzatura sufficientemente umido.
In caso di applicazione troppo secca sussiste il rischio di formazione di aloni (nuvolature) dovuta a un flash-off irregolare o a nebbia di spruzzatura non assorbita.
Se possibile, una verniciatura completa andrebbe suddivisa in sezioni, cioè la carrozzeria del veicolo viene verniciata separatamente dai componenti applicati, ad esempio cofani, portiere, ecc., per evitare zone di sovrapposizione e nebbia di spruzzatura.
Essiccazione
Essiccazione forzata:
- Tempo di flash-off finale 15-20 minuti
- Tempo di essiccazione 45 minuti a una temperatura del pezzo di +60 ºC
L'essiccazione all'aria non è raccomandata

Nota
- Il grado di lucentezza effettivamente raggiunto è influenzato da vari fattori, ad esempio catalizzatori e diluenti diversi, tipi di applicazione, condizioni di essiccazione e spessori del film.
- Rispettare assolutamente le impostazioni dei materiali raccomandate.
- È assolutamente necessario realizzare pannelli campione per la miscela 75 %/25 % o 70 %/30 %, al fine di ottenere il grado di lucentezza corrispondente al veicolo. Sono possibili anche fasi intermedie.
- Anche le misurazioni del grado di lucentezza (angolo di misura 60º) su componenti adiacenti possono essere utili a tale scopo.
- Una verniciatura parziale/riparazione del trasparente opacizzato all'interno della superficie, ad esempio parte laterale o Clever-Repair, non è possibile.
- Le verniciature di grandi superfici (verniciature complete, tetto, cofani, pareti laterali, ecc.) non devono essere eseguite a temperature elevate (massimo 20 ºC).
- Le inclusioni di polvere non possono essere eliminate con la lucidatura, pertanto durante l'intero processo di verniciatura è necessario prestare la massima attenzione alla pulizia.
Dispositivi di protezione individuale:
- Osservare la scheda di sicurezza
- Indossare i dispositivi di protezione individuale durante l'applicazione
Sistema di verniciatura per componenti in plastica
Con questo sistema di verniciatura universale è possibile verniciare in modo sicuro e semplice tutti i comuni componenti in plastica utilizzati all'esterno. (Tipi di plastica: PP, EPDM, ABS, PC, PPO, PBTP, UP-GF, PA, PVC, R-TPU, PUR). Questa scheda tecnica non si applica ai componenti in plastica già primerizzati in fabbrica.
Supporto
Trattamento preliminare del supporto:
- Il supporto deve essere privo di agenti distaccanti. Prima della pulizia, riscaldare i componenti in plastica a +60 ºC per 60 minuti, in modo che gli agenti distaccanti affiorino.
- Pulire con detergente per plastica antistatico -LKR 001 001 A3- oppure con il detergente per siliconi lungo più delicato -LSE 20 100 A3-.
L'impegno richiesto per la pulizia dipende dal tipo e dalla quantità di agenti distaccanti utilizzati. Per facilitare la pulizia si consiglia l'uso di un tampone abrasivo. Lasciare evaporare bene il diluente (ad es. asciugatura all'aria per una notte a temperatura ambiente oppure 30-40 minuti a +60 ºC).
- Prima di applicare il primer, pulire nuovamente con leggerezza con detergente per plastica antistatico -LKR 001 001 A3- oppure con detergente per siliconi lungo -LSE 20 100 A3-.
Ciclo di verniciatura per componenti in plastica non primerizzati
Primer:
Per ottenere un'adesione sicura, dopo la pulizia accurata le plastiche devono essere primerizzate. Sono disponibili due possibilità:
1. Applicare il primer riempitivo bicomponente per plastica, bianco -LKF 696 009- oppure il primer riempitivo bicomponente per plastica, nero -LKF 696 040-. Il primer riempitivo bicomponente per plastica, bianco -LKF 696 009- e il primer riempitivo bicomponente per plastica, nero -LKF 696 040- sono primer riempitivi che possono essere ricoperti direttamente con smalti di finitura.
2. Applicare il promotore di adesione velatura -ALO 822 000 10- e successivamente ricoprire con riempitivo HS bicomponente elasticizzato. Proseguire con smalto di finitura e vernice trasparente.
Nota in caso di danneggiamenti:
- I piccoli graffi possono essere stuccati dopo la primerizzazione con stucco fine bicomponente -LSP 784 002 A2-.
- Dopo la carteggiatura della zona stuccata, questa deve essere isolata:
1. con primer riempitivo bicomponente per plastica, bianco -LKF 696 009- oppure primer riempitivo bicomponente per plastica, nero -LKF 696 040-.
2. applicare il promotore di adesione velatura -ALO 822 000 10- e successivamente ricoprire con riempitivo HS bicomponente elasticizzato. Proseguire con smalto di finitura e vernice trasparente.
Per le istruzioni di lavorazione, i tempi di flash-off e di essiccazione consultare le informazioni tecniche applicative:
- "Primer riempitivo bicomponente per plastica"
- "Promotore di adesione (velatura)"
- "Vernici di finitura"
- "Clearcoat"
Impiego dell'additivo elastico bicomponente -ALZ 011 001- nei riempitivi HS bicomponenti:
- 15 % per plastiche semirigide e rigide
- 30 % per plastiche altamente flessibili
Per la lavorazione vedere le informazioni tecniche applicative del relativo riempitivo.

Nota
I componenti in plastica verniciati non devono essere puliti con idropulitrice prima di un periodo di 6 settimane. Successivamente mantenere una distanza minima dell'ugello di 30 cm dall'oggetto.
Verniciatura monostrato
Vernice di finitura:
- Miscelare lo smalto di finitura HS bicomponente con il 15 % di additivo elastico bicomponente -ALZ 011 001-, quindi reticolare la miscela.
- Rapporto di miscelazione 3:1 con indurente VHS bicomponente e 15 % di diluente bicomponente speciale -LVM 009 200 A2-.
Lavorazione:
- Applicare in 1,5 passate di spruzzo.
- Asciugatura all'aria per una notte a +20 ºC oppure dopo 5-10 minuti di flash-off finale, 30-40 minuti a +60 ºC. Con l'impiego dell'additivo elastico bicomponente -ALZ 011 001- i tempi di essiccazione si allungano.
Verniciatura bistrato uni, metallizzata e perlata
Basecoat:
- Basecoat all'acqua con 10 % di acqua deionizzata -LVW 010 000 A5-.
Lavorazione:
- Applicare in 1,5 passate di spruzzo.
Trasparenti:
- Miscelare i trasparenti HS bicomponenti con l'additivo elastico bicomponente -ALZ 011 001-.
Lavorazione:
- Secondo le rispettive informazioni tecniche applicative del trasparente "Trasparenti".
Essiccazione:
- Asciugatura all'aria per una notte a +20 ºC oppure dopo 10 minuti di flash-off finale, 40-45 minuti a +60 ºC. Con l'impiego dell'additivo elastico bicomponente -ALZ 011 001- i tempi di essiccazione si allungano.
Verniciatura di tonalità semi-lucide
Verniciatura monostrato, smalto di finitura:
- Miscelare lo smalto di finitura HS bicomponente in rapporto 1:1 con il componente opacizzante bicomponente -ALN 775 106-, quindi reticolare la miscela.
- Rapporto di miscelazione 4:1 con indurente VHS bicomponente e 15 % di diluente bicomponente speciale -LVM 009 200 A2-.
Lavorazione:
- Per una superficie del film di vernice uniforme applicare 2 passate di spruzzo con 5-10 minuti di flash-off intermedio.
Essiccazione:
- Asciugatura all'aria per una notte a +20 ºC oppure dopo 5-10 minuti di flash-off finale, 30-40 minuti a +60 ºC.
Verniciatura di tonalità con effetto struttura
Verniciatura monostrato, smalto di finitura:
- Miscelare lo smalto di finitura HS bicomponente in rapporto 1:1 con il componente strutturante bicomponente grossa/fine -ALN 775 107/108-, quindi reticolare la miscela.
- Rapporto di miscelazione 4:1 con indurente VHS bicomponente e 15 % di diluente bicomponente speciale -LVM 009 200 A2-.
Lavorazione:
- 2 passate di spruzzo:
1. Applicare la prima passata di spruzzo normale, con 5-10 minuti di flash-off intermedio.
2. Applicare la seconda passata di spruzzo adattandola alla struttura desiderata.
- Asciugatura all'aria per una notte a +20 ºC oppure dopo 5-10 minuti di flash-off finale, 30-40 minuti a +60 ºC.
Dispositivi di protezione individuale:
- Osservare la scheda di sicurezza
- Indossare i dispositivi di protezione individuale durante l'applicazione
Sistema Aqua Premium, sistema di sovraverniciatura per tonalità bistrato
Descrizione del prodotto/obiettivi
Per ottenere un passaggio di tonalità otticamente perfetto nell'area di verniciatura di ritocco o nelle parti adiacenti, ad es. parafango/portiera.
Informazioni tecniche applicative
Supporto
Supporti idonei:
- Riempitivo HS bicomponente
- verniciatura originale integra
- sulle superfici in plastica primerizzare con promotore di adesione velatura -ALO 822 000 10- e successivamente ricoprire con riempitivo HS bicomponente elasticizzato
Pretrattamento dei supporti:
- Pulire accuratamente la verniciatura originale o precedente, oppure il riempitivo HS bicomponente, con detergente per siliconi -LVM 020 000 A5- oppure detergente per siliconi lungo -LVM 020 100 A5-.
Lavori preparatori
- La zona di riparazione viene carteggiata a secco con carta abrasiva grana P500-P600 oppure a umido con carta abrasiva resistente all'acqua P800-1000.
- La zona adiacente (la parte del veicolo intorno alla zona di riparazione) deve essere carteggiata accuratamente a umido su un'ampia superficie con carta abrasiva P1000-3000.

Nota
In presenza di nervature, bordi o incavi per la presa, utilizzare in anticipo un tampone abrasivo.
Pulizia
- Pulire accuratamente l'intera superficie con detergente per siliconi -LVM 020 000 A5- per eliminare polvere, residui di carteggiatura e altre impurità.
- Rimuovere l'eventuale detergente per siliconi in eccesso con un panno senza filacce, senza lasciare aloni.
- Lasciare bene evaporare le superfici carteggiate a umido e pulite.
Se si utilizza un panno antipolvere, impiegare panni di nuova generazione con formula adesiva leggera efficace, per ridurre al minimo il rischio di residui chimici o appiccicosi (es. panno antipolvere -VAS 6177-).
Note particolari
- Le zone con carteggiatura passante vanno isolate con wash-primer bicomponente -LHV 043 000 A2- e successivamente riempite con fondo bicomponente HS Performance -2K-HS-Performance-Füller-.
Metodo 1:
Processo di riparazione, verniciatura di raccordo nelle superfici adiacenti (es. armonizzazione colore parafango-portiera)
- Nell'area di raccordo, applicare 1-2 passate chiuse di additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- con pressione di spruzzatura normale sulla vernice originale/sul fondo riempito -1-.

Nota
Prestare attenzione a scegliere un'area di raccordo sufficientemente ampia.
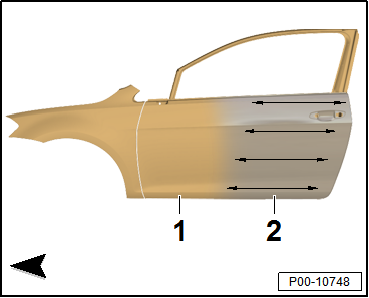
- Successivamente, applicare la prima passata di basecoat -1-, spruzzata con moderazione, dall'area di raccordo nell'additivo di pre-spruzzatura ancora umido -2-.
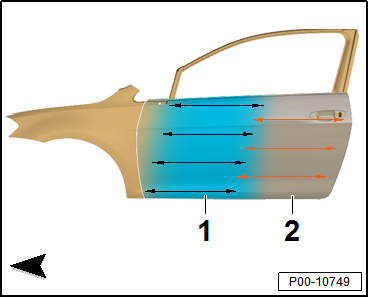
- Nel secondo passaggio, senza tempo di flash-off, segue un'ulteriore passata moderata -2-. Prestare attenzione a posizionare la passata spostata in avanti rispetto a quella precedente -1-, per ottenere una formazione uniforme dell'effetto.
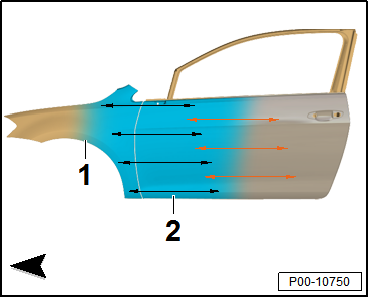
- Dopo la verniciatura di raccordo, completare la verniciatura dell'area di raccordo e della superficie rimanente (a partire dal pezzo nuovo) -1- con 1,5 passate (processo standard).
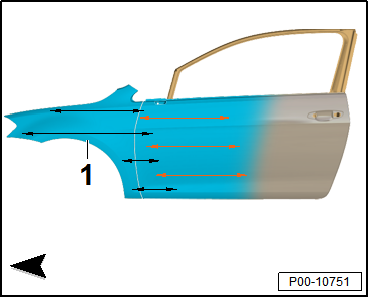
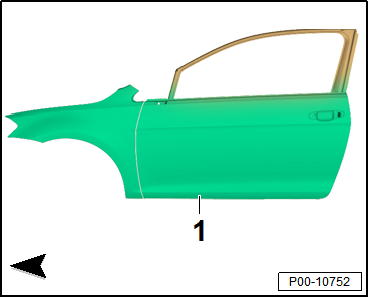
- Dopo il flash-off, applicare il trasparente bicomponente HS -1- su tutta la superficie di riparazione.
Metodo 2:
Processo di riparazione, verniciatura di raccordo nelle superfici adiacenti (es. armonizzazione colore parafango-portiera, metodo alternativo per tinte uni e tinte ad effetto scure)
- Nell'area di raccordo, applicare 1-2 passate chiuse di additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- con pressione di spruzzatura normale sulla vernice originale/sul fondo riempito -1-.

Nota
Prestare attenzione a scegliere un'area di raccordo sufficientemente ampia.
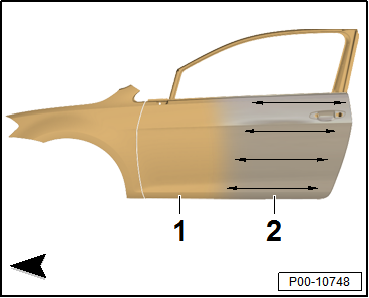
- Successivamente, applicare la prima passata di basecoat -3- dall'area di raccordo (a partire dal pezzo nuovo) fino al bordo dell'additivo di pre-spruzzatura ancora umido -2-. Subito dopo, applicare la mezza passata di effetto/finitura con distanza di spruzzatura maggiorata nell'additivo di pre-spruzzatura umido -2-, anche verso il pezzo nuovo -1-.
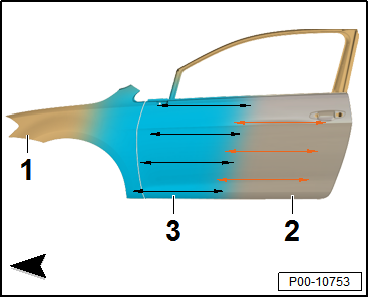
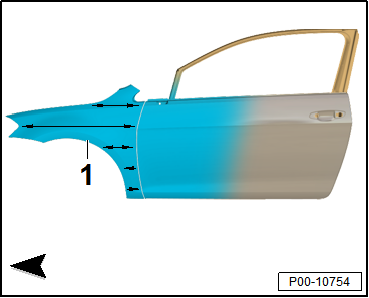
- Dopo la verniciatura di raccordo, applicare il basecoat -1- sulla superficie rimanente con 1,5 passate (processo standard).
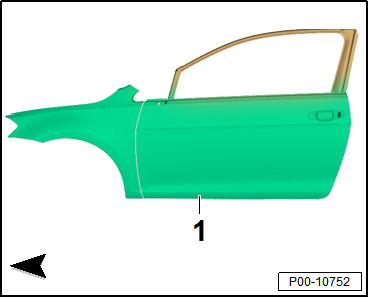
- Dopo il flash-off, applicare il trasparente bicomponente HS -1- su tutta la superficie di riparazione.

Nota
- Si consiglia di allineare le passate successive verso la zona di riparazione già dalla prima passata, partendo dall'area di raccordo più ampia. Ovvero, le passate successive restano sempre all'interno della passata precedente, per ottenere una formazione uniforme dell'effetto.
- Durante la lavorazione del basecoat all'acqua Aqua-Premium, il flusso di materiale/la leva di scarico della pistola deve restare completamente aperto.
- La pressione di spruzzatura per la passata di effetto può variare tra 1,5 e 2,0 bar, a seconda delle dimensioni del pezzo.
Metodo 3:
Processo di riparazione, verniciatura di raccordo per danni minimi, es. Clever-Repair

Nota
L'area di riparazione/riempimento deve essere mantenuta il più piccola possibile.
Possibilità 1
- Per la maggior parte delle tinte si utilizza il basecoat all'acqua già regolato.
Possibilità 2
- Consigliata per tinte con percentuale di metallizzato molto alta: regolare il basecoat all'acqua Aqua-Premium in rapporto 1:1 con additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- + 10% Flop Control -LWM 085 386 A2- (l'additivo per Aqua-Premium -LVM 035 200/301- non è necessario). Utilizzare la scala di campioni Aqua-Premium per Clever-Repair.
- In funzione della tinta e del potere coprente, applicare questa miscela in 3-5 passate leggere e con pressione di spruzzatura ridotta (0,8-1,5 bar) sul punto di riparazione/zona di sfumatura. Assicurarsi che ogni passata sia leggermente più estesa e sia fatta evaporare in modo opaco. Il flash-off può essere accelerato con aria soffiata.
- Dopo il flash-off finale, si può verniciare con il trasparente.

Nota
- Durante la lavorazione del basecoat all'acqua Aqua-Premium, il flusso di materiale/la leva di scarico della pistola deve restare completamente aperto.
- Per un processo di flash-off ed essiccazione efficiente si consiglia l'uso di soffiatori fissi o di essiccazione forzata, ad es. essiccazione in forno.
Lavorazione dei prodotti
- Le pistole di verniciatura devono essere adatte ai prodotti diluibili con acqua; rispettare le indicazioni del produttore.
- I colori miscelati Aqua-Premium possono essere utilizzati solo nell'ambito delle formule colore.
- Lavorando singoli colori miscelati da soli sono possibili scostamenti significativi rispetto alle indicazioni contenute nelle informazioni tecniche applicative.
Pulizia delle attrezzature di lavoro
- Prima e dopo l'uso, lavare con acqua demineralizzata Aquaplus -LVW 010 000 A5-. Successivamente, sciacquare con diluente nitro -LVE 856 000 A3-.
Smaltimento
- Raccogliere i residui liquidi di prodotti diluibili con acqua separatamente dai residui liquidi di prodotti convenzionali. In caso di miscelazione lo smaltimento può essere impossibile, in ogni caso è reso più difficile e quindi più costoso.
Dispositivi di protezione individuale:
- Osservare la scheda di sicurezza
- Indossare i dispositivi di protezione individuale durante l'applicazione
Sistema Aqua-Premium, sistema di pre-spruzzatura per tinte effetto a tre strati
Descrizione del prodotto/obiettivi
Per ottenere un passaggio di tonalità otticamente perfetto nell'area di verniciatura di ritocco o nelle parti adiacenti, ad es. parafango/portiera.
Informazioni tecniche applicative
Supporto
Supporti idonei:
- Riempitivo HS bicomponente
- verniciatura originale integra
- Su superfici in plastica, applicare un primer di adesione a effetto velatura -ALO 822 000 10- e successivamente rifinire con fondo bicomponente HS elastificato (fondo di adesione bicomponente per plastica -LKF 696 009 A2-/-LKF 696 040 A2-)
Pretrattamento dei supporti:
- Pulire accuratamente la verniciatura originale o precedente, oppure il riempitivo HS bicomponente, con detergente per siliconi -LVM 020 000 A5- oppure detergente per siliconi lungo -LVM 020 100 A5-.
Lavori preparatori
- La zona di riparazione viene carteggiata a secco con carta abrasiva grana P500-P600 oppure a umido con carta abrasiva resistente all'acqua P800-1000.
- La zona adiacente (la parte del veicolo intorno alla zona di riparazione) deve essere carteggiata accuratamente a umido su un'ampia superficie con carta abrasiva P1000-3000.

Nota
In presenza di nervature, bordi o incavi per la presa, utilizzare in anticipo un tampone abrasivo.
Pulizia
- Pulire accuratamente l'intera superficie con detergente per siliconi -LVM 020 000 A5- per eliminare polvere, residui di carteggiatura e altre impurità.
- Rimuovere l'eventuale detergente per siliconi in eccesso con un panno senza filacce, senza lasciare aloni.
- Lasciare bene evaporare le superfici carteggiate a umido e pulite.
Se si utilizza un panno antipolvere, impiegare panni di nuova generazione con formula adesiva leggera efficace, per ridurre al minimo il rischio di residui chimici o appiccicosi (es. panno antipolvere -VAS 6177-).
Note particolari
- Le zone con carteggiatura passante vanno isolate con wash-primer bicomponente -LHV 043 000 A2- e successivamente riempite con fondo bicomponente HS Performance -2K-HS-Performance-Füller-.
- Si raccomanda vivamente di spruzzare anche un pannello campione.
Verniciatura di raccordo di tinte a 3 strati:
Regolazione dell'additivo di pre-spruzzatura:
- Regolare l'additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- con 10% di indurente Aqua-Premium -LVM 045 000 A1-.
Processo di riparazione, verniciatura di raccordo nelle superfici adiacenti (es. armonizzazione colore parafango-portiera)
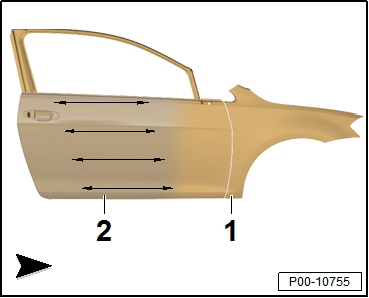
- Nell'area di raccordo, applicare 1-2 passate chiuse di additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- con pressione di spruzzatura normale sulla vernice originale/sul fondo riempito -1-.

Nota
Prestare attenzione a scegliere un'area di raccordo sufficientemente ampia.
Regolazione del colore di base:
- Il colore di base -2- regolato con 5% di indurente Aqua-Premium -LVM 045 000 A1- e 10% di additivo per Aqua-Premium -LVM 035 301 A3- per tinte uni, oppure 20% di additivo per Aqua-Premium -LVM 035 301 A3- per tinte ad effetto, viene applicato fino al potere coprente sull'area di riparazione e sulla zona di raccordo adiacente.
- La zona di sfumatura deve trovarsi nell'additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3- ancora umido -1-.

Nota
Per superfici più grandi, alte temperature e bassa umidità dell'aria è possibile aggiungere fino al 10% di acqua demineralizzata Aquaplus -LVW 010 000 A5-.
Tempo di lavorazione:
- Tinta ad effetto, 45-60 minuti a +20 ºC
- Tinta uni, 90-120 minuti a +20 ºC
Flash-off/essiccazione
Possibilità:
- Far evaporare con dispositivi di soffiaggio a 20-40 ºC, fino a ottenere una superficie completamente opaca.
- Lasciare sfiatare per 5-10 minuti, quindi far evaporare per 10-15 minuti a 60-65 ºC. Prima dell'applicazione dell'effetto, lasciar raffreddare il colore base.
- Far evaporare fino a ottenere una superficie completamente opaca, senza soffiaggio.
- Dopo la fase di evaporazione opaca, applicare nuovamente nell'area di ritocco 1-2 mani chiuse di additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3--1-, puro senza catalizzatore.
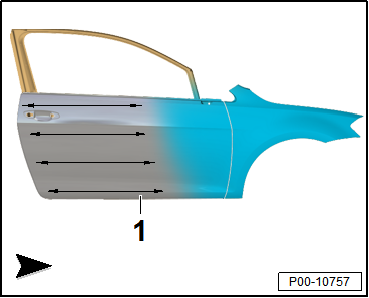
Regolazione della tinta effetto:
- La regolazione della tinta effetto si esegue con il 20 % di additivo per Aqua-Premium -LVM 035 301 A3-.

Nota
Per superfici più grandi, alte temperature e bassa umidità dell'aria è possibile aggiungere fino al 10% di acqua demineralizzata Aquaplus -LVW 010 000 A5-.
Fase 1, verniciatura della tinta effetto (dall'esterno verso l'interno)
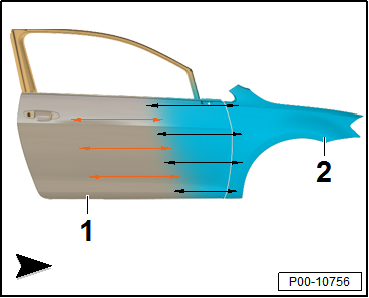
- L'applicazione della tinta effetto avviene dalla zona di sfumatura verso il pezzo nuovo -1-. Ossia si applica dall'esterno verso l'interno ("bagnato su bagnato") nell'additivo di pre-spruzzatura per Aqua-Premium -LVM 035 100 A3-.
- Successivamente, se necessario, applicare lo strato successivo di tinta effetto in direzione del pezzo nuovo.

Nota
Per alcune tinte effetto è necessario applicare 2-3 mani aggiuntive per uniformare l'effetto.
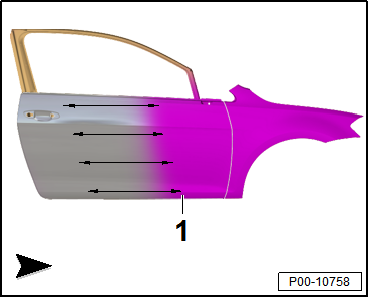
Fase 2, verniciatura della tinta effetto (dall'esterno verso l'interno)
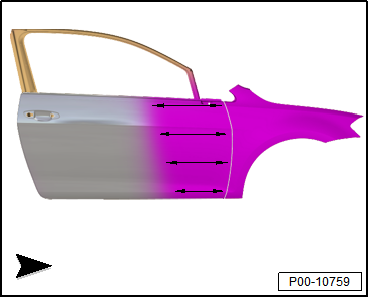
Fase 3, verniciatura della tinta effetto (dall'esterno verso l'interno)
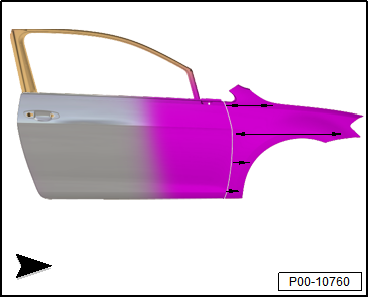
- Dopo il flash-off, applicare il trasparente bicomponente HS -1- su tutta la superficie di riparazione.

Nota
- Si consiglia di sfumare le mani successive già dalla prima mano, partendo dall'area di ritocco più ampia verso la zona di riparazione/colore base. Ciò significa che le mani successive restano sempre all'interno della mano precedente, per evitare bordi visibili/ombreggiature.
- Durante la lavorazione della vernice base all'acqua Aqua-Premium, il flusso del materiale (leva di erogazione della pistola) deve rimanere completamente aperto.
- La pressione di spruzzatura per la passata di effetto può variare tra 1,5 e 2,0 bar, a seconda delle dimensioni del pezzo.
- Ulteriori indicazioni sui tempi di essiccazione sono riportate nella scheda tecnica applicativa del rispettivo prodotto.
Indicazioni per applicazioni su superfici estese:
- In generale, nella lavorazione di tinte effetto a 3 strati, l'additivo per Aqua-Pr