Montage
Vormontage
1. Die neuen Lageraußenringe des Antriebsritzels im Differentialgehäuse mit Schmierstoff benetzen.
- SAE 75W-140 Hochleistungs-Hinterachsöl F1TZ-19580-B oder gleichwertig nach Ford-Spezifikation WSL-M2C192-A verwenden.
2. Die Lageraußenringe des Antriebsritzels mit dem Spezialwerkzeug einbauen.
1. Lagerschale(n) auf das Spezialwerkzeug setzen. 2. Spezialwerkzeug und Lagerschale(n) in das Differentialgehäuse setzen. 3. Spezialwerkzeug anziehen, bis die Lagerschale(n) in der/den Bohrung(en) vollständig sitzt/sitzen.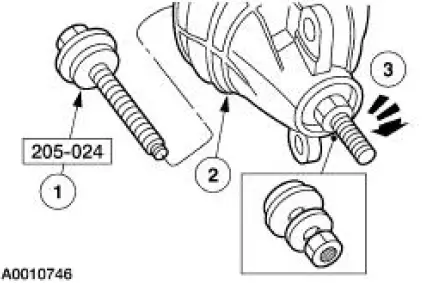
3. HINWEIS: Eine dünne Schicht SAE 75W-140 High Performance Hinterachsschmierstoff F1TZ-19580- B oder gleichwertiger Schmierstoff gemäß Ford-Spezifikation WSL-M2C192-A auf die vorderen und hinteren Ritzellager auftragen.
Die Ritzellager und die Spezialwerkzeuge wie abgebildet einbauen.
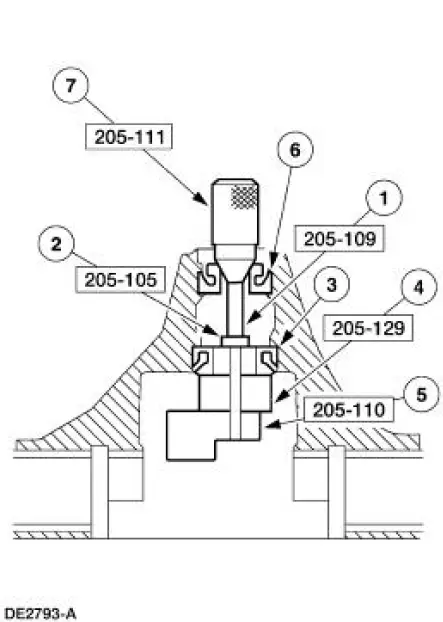
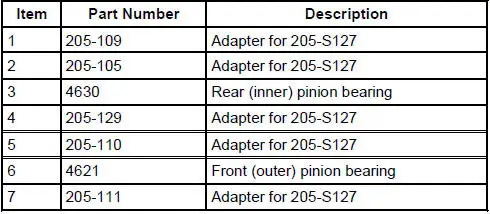
4. HINWEIS: Dieser Schritt wiederholt die Vorspannungsmessung der Ritzellager.
Das Spezialwerkzeug auf die Schraube aufschrauben und auf die angegebene Vorgabe anziehen.
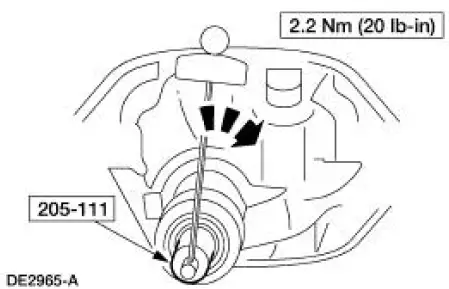
5. VORSICHT: Das Spezialwerkzeug versetzt ansetzen, um einen genauen Messwert zu erhalten.
Das Spezialwerkzeug mehrmals um einige halbe Umdrehungen drehen, um die Ritzellager zu setzen. Das Spezialwerkzeug wie abgebildet positionieren.
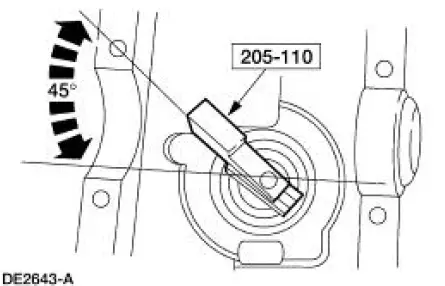
6. Das Spezialwerkzeug einbauen.
1. Spezialwerkzeug auf den Differentiallagersitz des Differentialgehäuses setzen. 2. Differentiallagerdeckel einbauen. 3. Schrauben einbauen.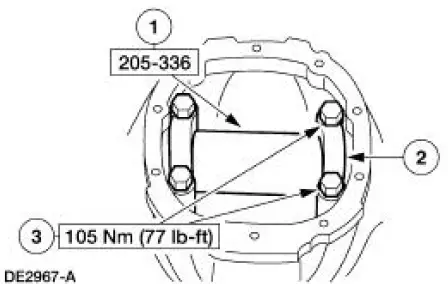
7. Eine Einstellscheibe für das Antriebsritzellager als Lehre zur Auswahl der Scheibe verwenden. Die Dicke der Einstellscheibe für das Antriebsritzellager zwischen Lehrenblock und Lehrenrohr prüfen. Ein leichter Widerstand zeigt die korrekte Scheibenauswahl an.
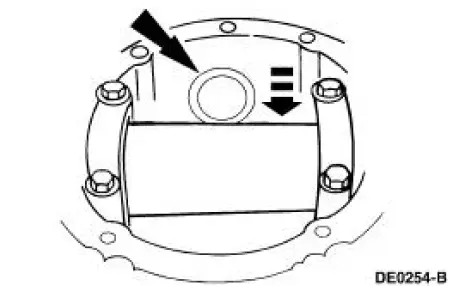
8. Alle Spezialwerkzeuge entfernen.
9. VORSICHT: Für die Endmontage die gleichen Ritzellager und die gleiche Einstellscheibe für das Antriebsritzellager verwenden wie bei der Auswahl der Einstellscheibe für das Antriebsritzellager.
Die Einstellscheibe für das Antriebsritzellager und das Ritzellager auf dem Schaft des Antriebsritzels positionieren.
10. Mit den Spezialwerkzeugen und einer geeigneten Presse die Einstellscheibe für das Antriebsritzellager und das Ritzellager fest auf den Schaft des Antriebsritzels aufpressen.
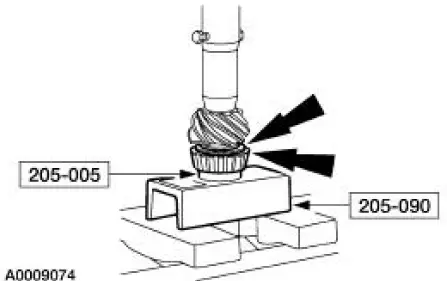
11. Das vordere Ritzellager und den Ölschleuderring der Antriebswelle der Hinterachse im Differentialgehäuse einbauen.
12. VORSICHT: Der Einbau ohne das richtige Werkzeug kann zu einem frühzeitigen Ausfall der Dichtung führen.
VORSICHT: Wenn die Dichtung beim Einbau verrutscht, sie ausbauen und eine neue einbauen.
HINWEIS: Die Dichtlippen der Dichtung des Antriebsritzels der Hinterachse mit Premium Long-Life Fett XG-1-C oder gleichwertigem Fett gemäß Ford-Spezifikation ESA-M1C75-B benetzen.
Die neue Dichtung des Antriebsritzels der Hinterachse mit dem Spezialwerkzeug einbauen.
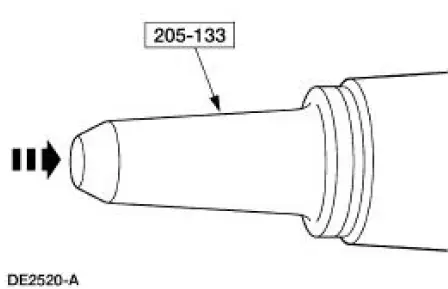
13. VORSICHT: Sicherstellen, dass die Verzahnung am Schaft des Antriebsritzels frei von Graten ist. Sind Grate vorhanden, diese mit feinem Polierleinen durch drehende Bewegung entfernen.
Eine neue Quetschhülse des Differentialantriebsritzels auf den Schaft des Antriebsritzels an die Schulter des Ritzelschafts anlegen.
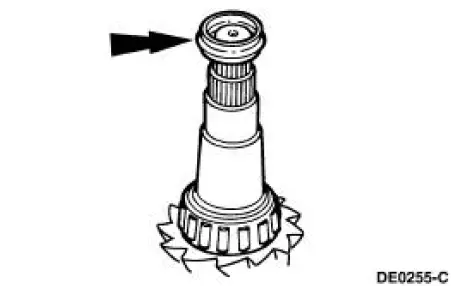
14. Das Antriebsritzel mit der Quetschhülse des Differentialantriebsritzels im Differentialgehäuse einbauen.
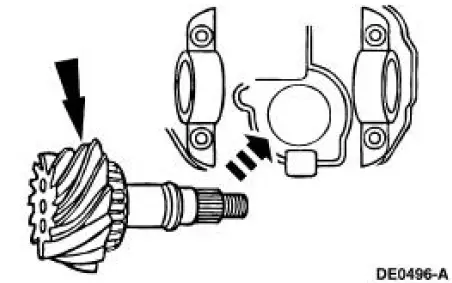
15. HINWEIS: Die Markierungen ignorieren, wenn ein neuer Flansch des Hinterachs-Antriebsritzels eingebaut wird.
Positionieren Sie den Achsritzelflansch.
1. Keilwelle des Hinterachs-Ritzelflanschs schmieren. SAE 75W-140 High-Performance-Hinterachsschmierstoff F1TZ-19580-B oder gleichwertig gemäß Ford-Spezifikation WSL-M2C192-A verwenden. 2. Hinterachs-Ritzelflansch positionieren.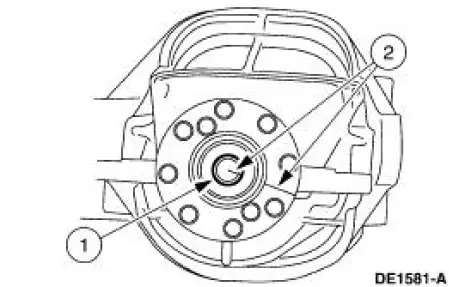
16. Den Flansch des Hinterachs-Antriebsritzels mit dem Spezialwerkzeug einbauen.
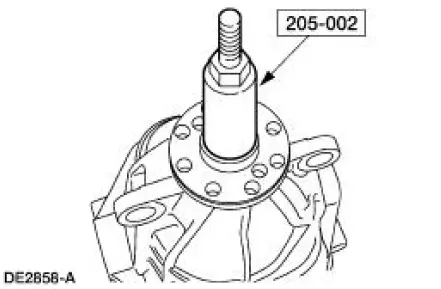
17. VORSICHT: Die Mutter unter keinen Umständen lösen, um die Vorspannung zu verringern. Ist es notwendig, die Vorspannung zu verringern, eine neue Quetschhülse des Differentialantriebsritzels und eine neue Mutter einbauen.
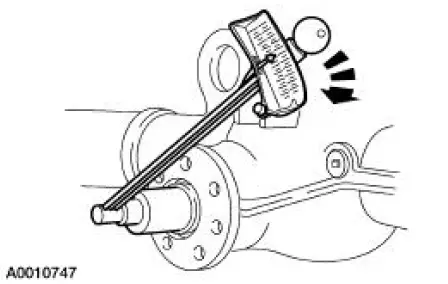
Mutter anziehen, um die Vorspannung einzustellen.
- Das Ritzel gelegentlich drehen, um sicherzustellen, dass die Ritzellager korrekt sitzen. Häufig die Drehmoment-Vorspannung der Ritzellager messen, indem das Antriebsritzel mit einem Drehmomentschlüssel in Nm (Zoll-Pfund) gedreht wird.
- Bei neuen Ritzellagern die Mutter auf die Vorgabe anziehen. Siehe Anzugsdrehmomente für neue Ritzellager im Abschnitt Technische Daten dieses Kapitels.
- Bei gebrauchten Ritzellagern die Mutter auf die Vorgabe anziehen, wenn die vor der Demontage gemessene Vorspannung niedriger ist als die Vorgabe für gebrauchte Lager. Siehe Anzugsdrehmomente für gebrauchte Ritzellager im Abschnitt Technische Daten dieses Kapitels.
- Bei gebrauchten Ritzellagern die Mutter auf den ursprünglich gemessenen Wert anziehen, wenn die vor der Demontage gemessene Vorspannung höher ist als die Vorgabe für gebrauchte Lager.
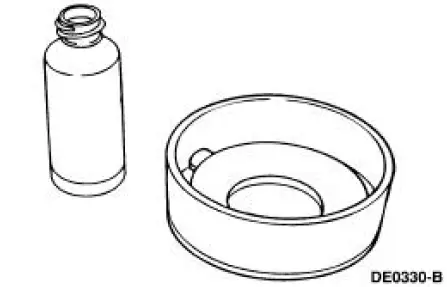
18. VORSICHT: 118 ml (4 oz) Reibwertmodifikator-Additiv C8AZ-19B546-A oder gleichwertiges Additiv gemäß Ford-Spezifikation EST-M2C118-A müssen in die Achse eingefüllt werden.
Jede Stahllamelle schmieren und alle Reibungslamellen mindestens 15 Minuten einweichen.
- Reibwertmodifikator-Additiv C8AZ-19B546-A oder gleichwertiges Additiv gemäß Ford-Spezifikation EST-M2C118-A verwenden.
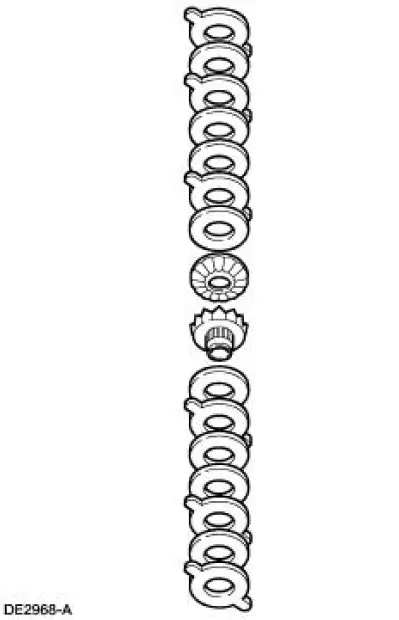
19. VORSICHT: Die Kupplungslamellen, Kupplungsscheiben oder Scheiben einer Seite nicht mit denen der anderen Seite vertauschen.
Die Differentialkupplungspakete (ohne Scheiben) auf dem jeweiligen Differentialseitenrad montieren.
20. Den Sockel des Spezialwerkzeugs in einen Schraubstock einspannen.
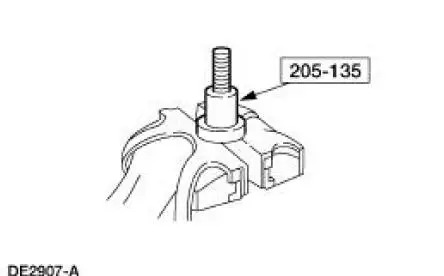
21. Das Differentialkupplungspaket und das Differentialseitenrad (ohne Scheibe) auf dem Spezialwerkzeug montieren.
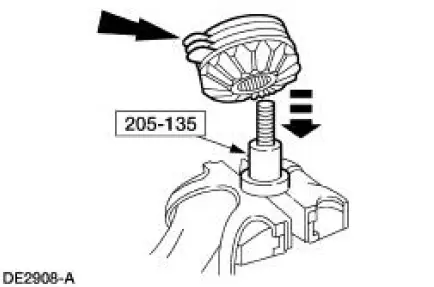
22. Das Spezialwerkzeug von Hand auf das Differentialkupplungspaket aufsetzen.
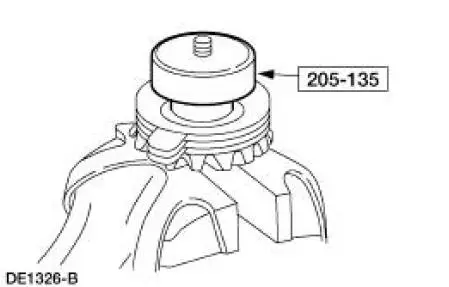
23. Das Spezialwerkzeug über die Scheibe und das Differentialkupplungspaket einsetzen.
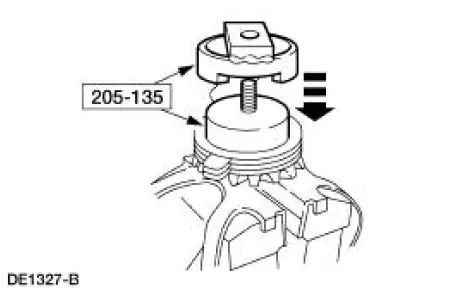
24. Die Mutter einsetzen.
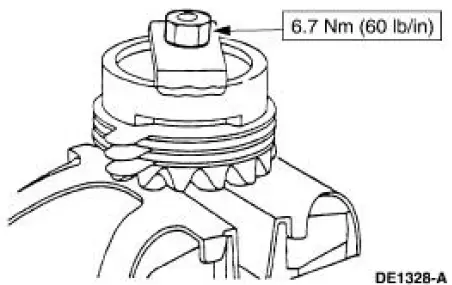
25. Die dickste Fühlerlehre auswählen und einführen, die zwischen Werkzeug und Differentialkupplungspaket passt. Der Messwert entspricht der Dicke der neuen Kupplungsscheibe.
Auswahlscheiben
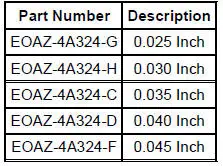
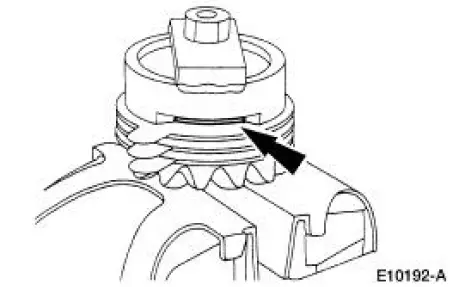
26. Das Spezialwerkzeug vom Differentialkupplungspaket und der Baugruppe des Differentialseitenrads abnehmen.
27. Die Scheibe(n) auf der Baugruppe aus Differentialkupplungspaket und Differentialseitenrad einbauen.
28. Die Seitenwellenräder des Differentials in das Differentialgehäuse einbauen.
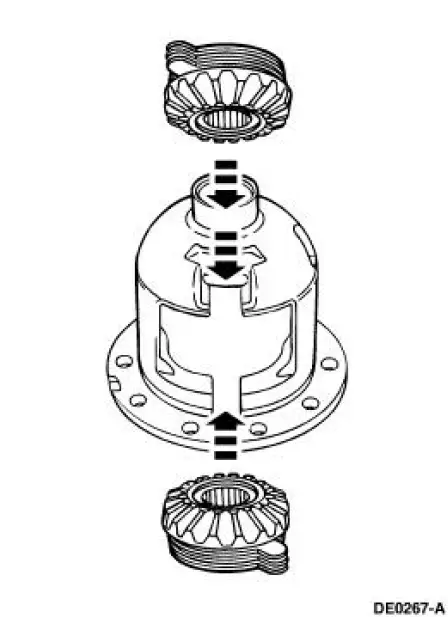
29. Die Differentialausgleichsräder und die Anlaufscheiben der Ausgleichsräder in das Differentialgehäuse einbauen.
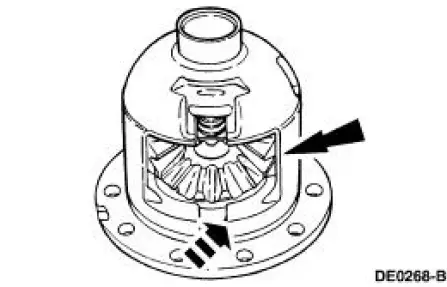
30. Die Differentialkupplungsfeder mit einem Kunststoffhammer einbauen.
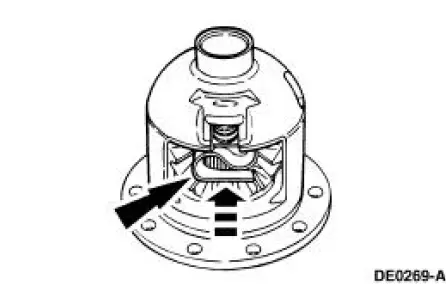
31. HINWEIS: Ist keine neue Schraube verfügbar, die Gewinde der originalen Schraube vor der endgültigen Montage mit Schraubensicherung und Dichtmittel EOAZ-19554-AA oder gleichwertig, gemäß Ford-Spezifikation WSK-M2G351-A5, bestreichen.
Die Differentialausgleichsachse einbauen und eine neue Schraube handfest anziehen.
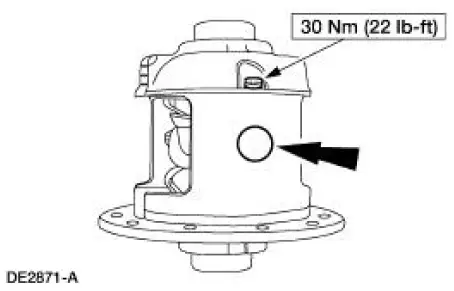
32. Das Differentialgehäuse und das Spezialwerkzeug in einen Schraubstock spannen. Mit dem Spezialwerkzeug das Drehmoment messen, das zum Drehen eines Seitenwellenrads erforderlich ist.
- Bei Wiederverwendung der originalen Kupplungslamellen darf das anfängliche minimale Losbrechmoment nicht unter dem Sollwert liegen. Das minimal erforderliche Drehmoment, um das Differentialseitenrad mit neuen Kupplungslamellen in Drehung zu halten, kann abweichen.
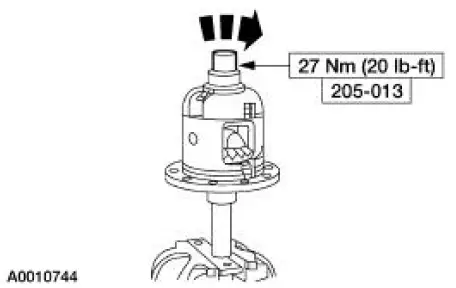
33. VORSICHT: Die Hauptlager sind mit LH (links) und RH (rechts) gekennzeichnet. Wie abgebildet einbauen.
Die Spezialwerkzeuge am Differentialgehäuse anbringen.
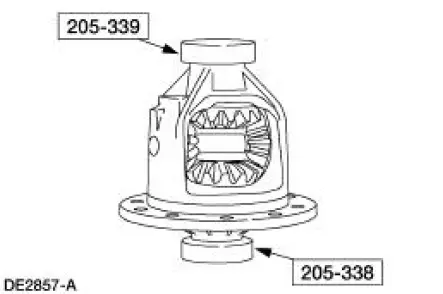
34. VORSICHT: Bei diesen Arbeiten das Aluminium-Differentialgehäuse nicht beschädigen.
Das Differentialgehäuse mit den Spezialwerkzeugen in das Differentialgehäuse einsetzen.
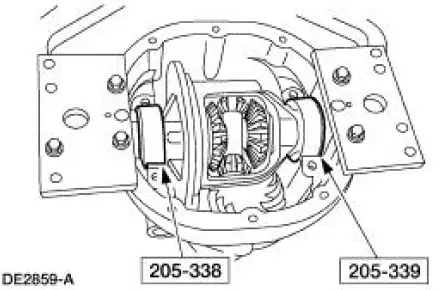
35. Das Spezialwerkzeug an der äußeren Befestigungsbohrung positionieren.
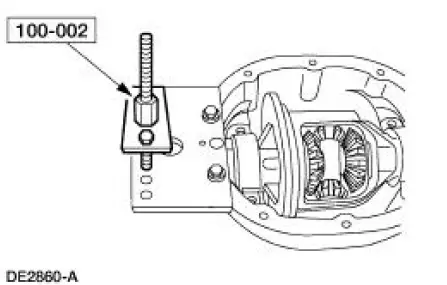
36. HINWEIS: Diesen Schritt wiederholen, bis ein gleichbleibender Messwert erreicht ist.
Das gesamte Axialspiel messen.
1. Spezialwerkzeug ansetzen und die Messuhrspitze auf die bearbeitete Fläche des Differentialgehäuseflansches positionieren. 2. Differentialgehäuse so weit wie möglich nach links und nach rechts bewegen. 3. Messwert in Zeile A des Ablaufs zur Auswahl der Differentiallagerscheiben notieren.Tabelle zur Auswahl der Differentiallager-Ausgleichsscheibe
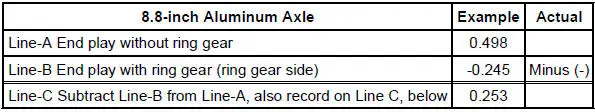
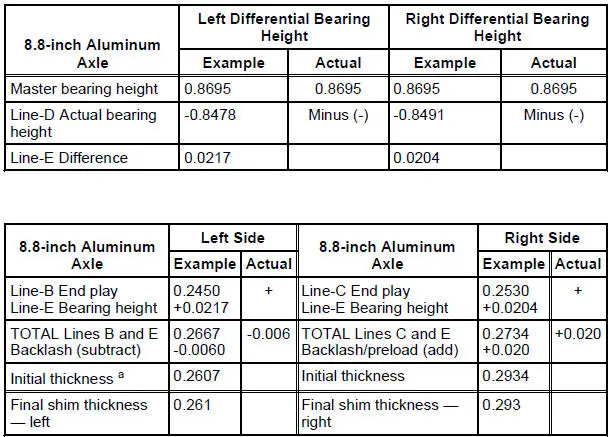
a: Die Anfangsdicke auf die nächstliegende Ausgleichsscheibendicke aufrunden, wie im Beispiel für die endgültige Ausgleichsscheibendicke.
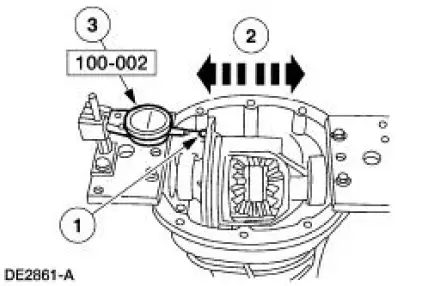
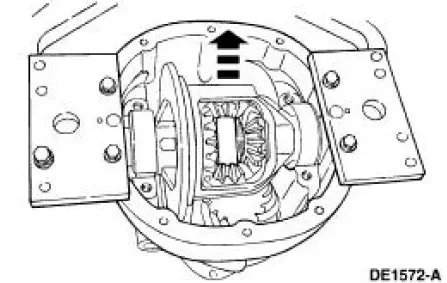
37. Die Messuhr und das Differentialgehäuse aus dem Differentialgehäuse entfernen.
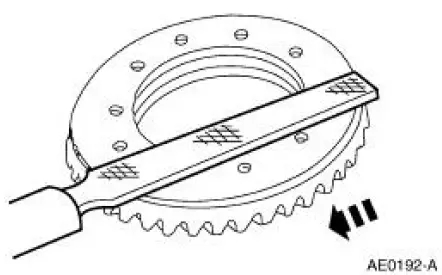
38. Die Montagefläche des Tellerrads mit einer Schlichtfeile bearbeiten, um Kerben oder Grate zu entfernen.
39. Das Tellerrad einbauen.
1. Tellerrad auf das Differentialgehäuse setzen. 2. Drei Schrauben von Hand einsetzen, um die Bohrungen in Tellerrad und Differentialgehäuse auszurichten. 3. Differentialgehäuse und Tellerrad mit den Tellerradzähnen nach unten auf die Presswerkbank legen. 4. Tellerrad in Position pressen.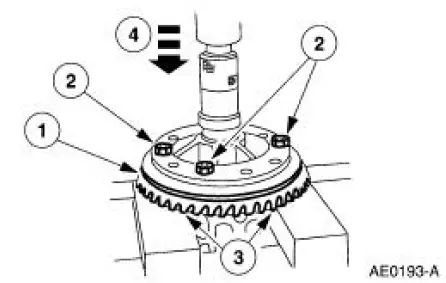
40. Die restlichen Schrauben einbauen.
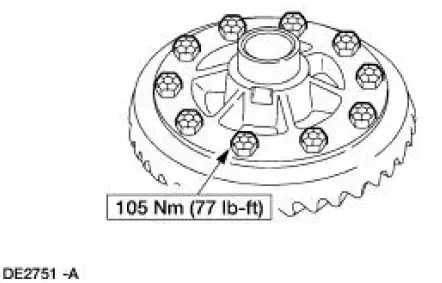
41. Das Differentialgehäuse mit den Spezialwerkzeugen in das Differentialgehäuse einsetzen.
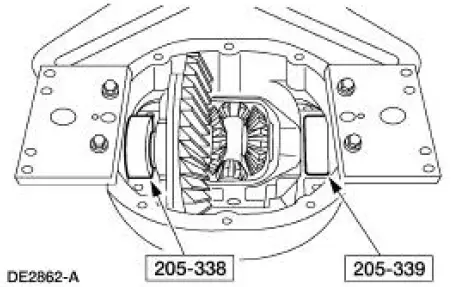
42. HINWEIS: Die Schrauben, mit denen das Tellerrad am Differentialgehäuse befestigt ist, können bei diesem Arbeitsschritt im Weg sein. Falls ja, drei bis fünf Schrauben entfernen, um Freiraum zu schaffen.
Das Axialspiel messen.
1. Spezialwerkzeug ansetzen und die Messuhrspitze auf die bearbeitete Fläche des Differentialgehäuseflansches positionieren. 2. Tellerrad hin und her drehen, damit es vollständig mit dem Antriebsritzel kämmt. 3. Bei vollständigem Zahneingriff das Spezialwerkzeug auf null stellen. 4. Differentialgehäuse so weit wie möglich nach links bewegen und den Messwert notieren. 5. Messwert in Zeile B des Ablaufs zur Auswahl der Differentiallagerscheiben notieren. Spezialwerkzeug abnehmen.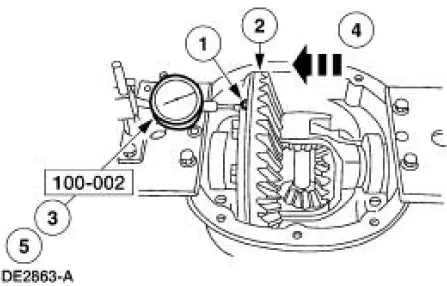
43. Das Differentialgehäuse aus dem Differentialgehäuse entfernen.
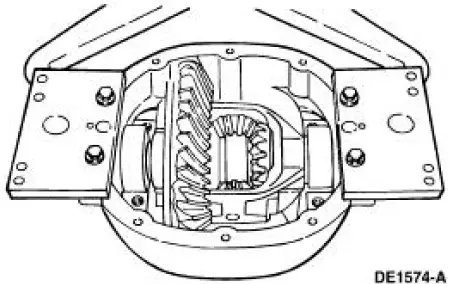
44. Die Schrauben entfernen. Gewinde der Schrauben mit Stehbolzen- und Lagermontagepaste EOAZ-19554-BA oder gleichwertig, gemäß Ford-Spezifikation WSK-M2G349-A1, bestreichen und die Schrauben wieder einbauen.
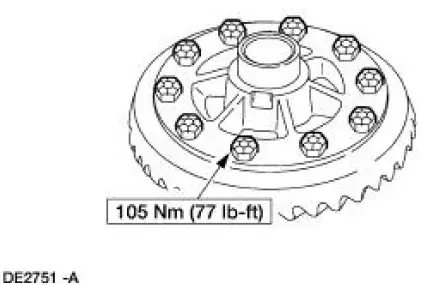
45. HINWEIS: Die Einbauhöhe beider Differentiallager vor dem Einbau messen.
HINWEIS: Die Differentiallager vor dem Messen als links und rechts kennzeichnen.
Spezialwerkzeug einbauen.
1. Spezialwerkzeugsockel in einen weichbackigen Schraubstock einspannen, wobei die Lageraufnahmefläche über den Schraubstockbacken liegt. 2. Differentiallager auf den Spezialwerkzeugsockel setzen. 3. Schraube, Feder, Unterlegscheiben und Distanzhülse anbringen. 4. Schraube anziehen.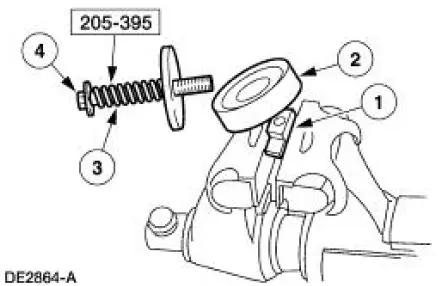
46. Die Einbauhöhe des Differentiallagers messen.
1. Spezialwerkzeug umdrehen und den Schraubenkopf im Schraubstock einspannen. 2. Tiefenmessschraube flach auf das Differentiallager legen.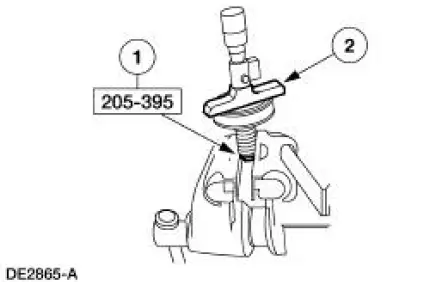
47. Die Einbauhöhe beider Differentiallager messen. Den Messwert in Zeile D des Ablaufs zur Auswahl der Differentiallager-Ausgleichsscheibe eintragen.
48. Das linke und das rechte Differentiallager auf das Differentialgehäuse pressen.
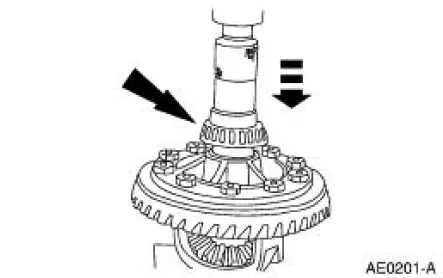
49. Die Spezialwerkzeuge einbauen.
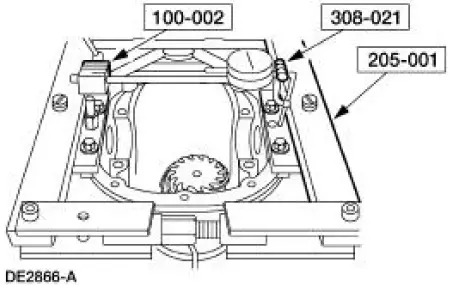
50. VORSICHT: Überspreizen kann das Differentialgehäuse beschädigen.
HINWEIS: Die Schraube des Differentialträger-Spreizers mehrmals anziehen und lösen, um die Gehäusespreizadapter zu setzen, bevor die endgültige Messuhr-Anzeige abgelesen wird.
Das Differentialgehäuse auf die Vorgabe spreizen.
1. Spezialwerkzeug auf null einstellen. 2. Schraube so weit anziehen, bis das Aufspreizen des Differentialgehäuses den Vorgabewert erreicht. 3. Spezialwerkzeuge abnehmen.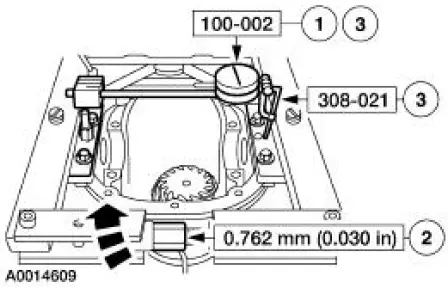
51. HINWEIS: Die richtige Größe der Differentiallager-Ausgleichsscheiben anhand der Tabelle zur Auswahl der Differentiallager-Ausgleichsscheibe bestimmen.
HINWEIS: Eine dünne Schicht Premium-Langzeitfett XG-1-C oder gleichwertig, gemäß Ford-Spezifikation ESA-M1C75-B, auf die Differentiallager-Ausgleichsscheibe auftragen, damit sie in Position bleibt.
Die Differentiallager-Ausgleichsscheiben in das Differentialgehäuse einlegen.
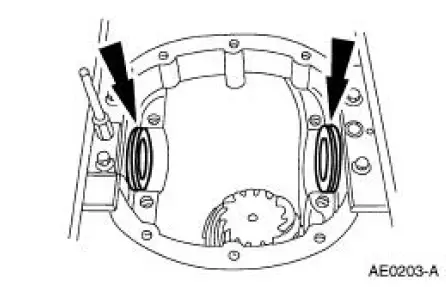
52. Das Differentialgehäuse einbauen.
1. Differentiallagerschalen auf die Differentiallager setzen. 2. Differentialgehäuse zwischen die Differentiallagerscheiben absenken und in Position bringen.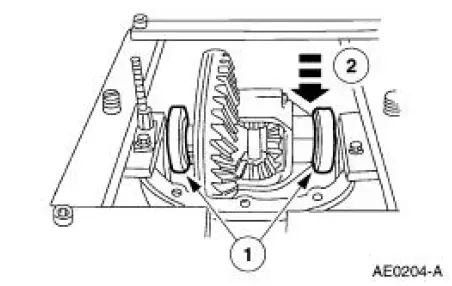
53. HINWEIS: Die Schrauben anziehen, bevor derTrägerspreizer gelöst wird.
Die Differentiallagerdeckel in ihrer ursprünglichen Lage und Position anbringen und die Schrauben anziehen.
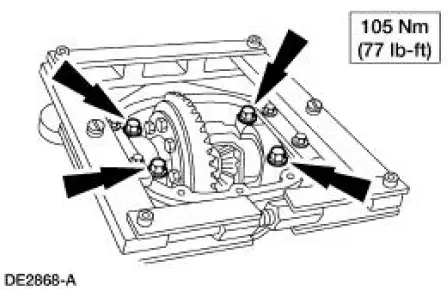
54. Das Spezialwerkzeug entfernen.
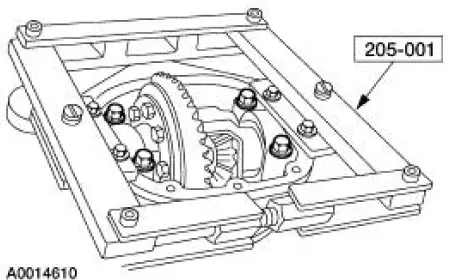
55. Das Spezialwerkzeug in der 12-Uhr-Position anbringen.
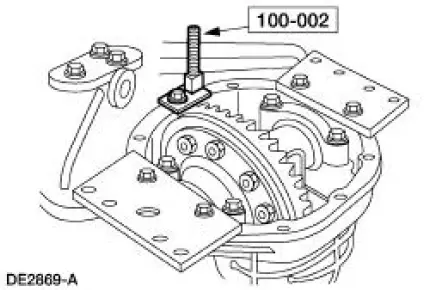
56. Mit den Spezialwerkzeugen das Flankenspiel des Tellerrads an vier gleichmäßig verteilten Punkten messen.
1. Das Spezialwerkzeug anbringen. 2. Die Spitze des Spezialwerkzeugs mittig auf einem Antriebszahn positionieren. 3. Messuhr auf null stellen. 4. Das Differentialtellerrad drehen, ohne das Antriebsritzel zu drehen. Messwert der Messuhr notieren. Das zulässige Flankenspiel beträgt 0.203 mm (0.008 Zoll) bis 0.330 mm (0.013 Zoll) und darf zwischen den gemessenen Punkten um nicht mehr als 0.1016 mm (0.004 Zoll) schwanken. Eine Schwankung des Flankenspiels von mehr als 0.1016 mm (0.004 Zoll) zwischen den geprüften Punkten weist auf Schlag des Tellerrads bzw. Gehäuses hin. Liegt das Flankenspiel innerhalb der Vorgaben, mit der Endmontage in diesem Verfahren fortfahren. Zur Korrektur eines zu großen oder zu kleinen Flankenspiels wie folgt vorgehen.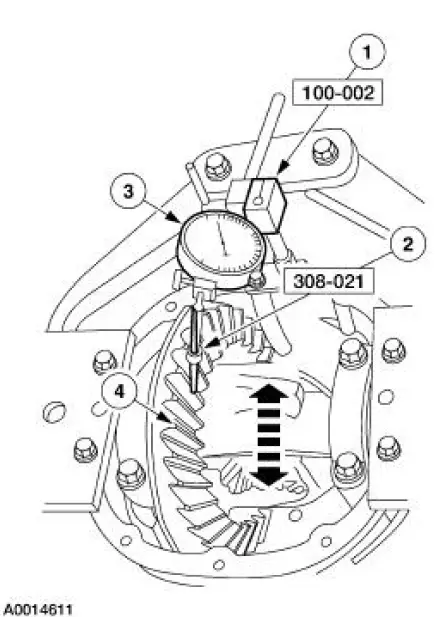
57. Zur Korrektur von zu großem oder zu kleinem Flankenspiel die Dicke einer Differentiallager-Einstellscheibe erhöhen und die Dicke der anderen Differentiallager-Einstellscheibe um den gleichen Betrag verringern. Bei der Einstellung des Flankenspiels die folgenden Tabellen beachten. Liegt das Flankenspiel innerhalb der Vorgaben, mit Endmontage in diesem Verfahren fortfahren.
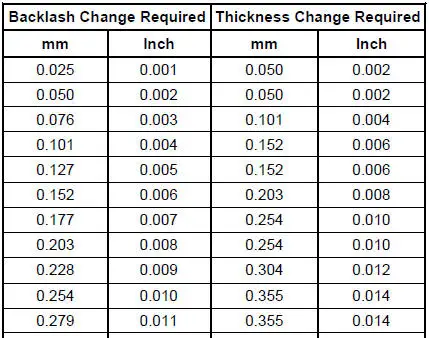
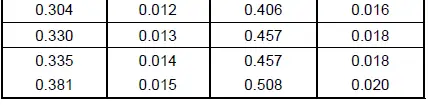
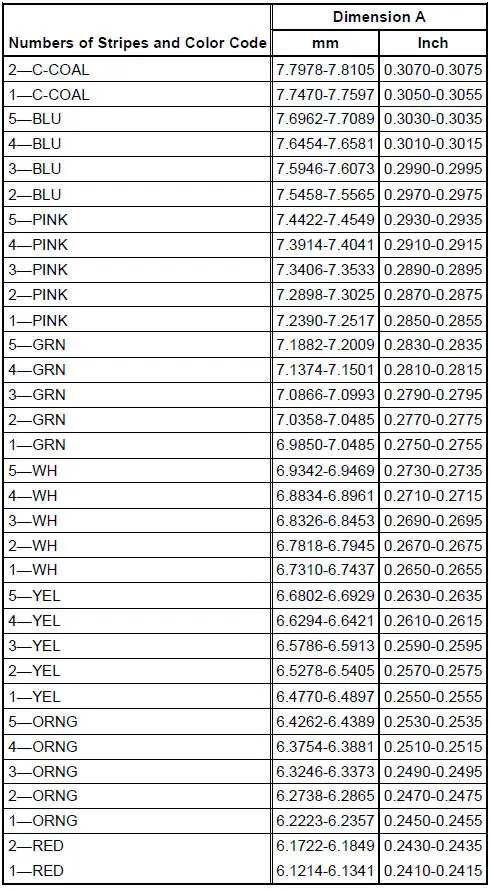
Tabelle Differentialscheibengrößen - 4067 -
Testen Sie sich
Ein kurzes Quiz zum Ford Mustang: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.