Demontage
Erste Demontage
1. Den Differentialgehäusedeckel (4033) entfernen und das Schmiermittel in einen geeigneten Behälter ablassen.
2. Das Schmiermittel von den inneren Arbeitsteilen abwischen und die Teile auf Verschleiß und Beschädigung prüfen.
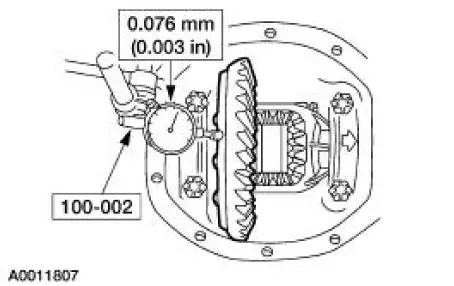
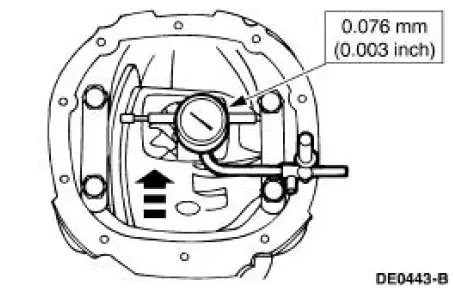
3. Mit dem Spezialwerkzeug den Planlaufschlag der Tellerradrückseite messen und notieren.
- Spezialwerkzeug entfernen.
4. VORSICHT: Das Differentialgehäuse (4010) aus Aluminium bei diesen Arbeiten nicht beschädigen.
Das Differentialgehäuse mit den Spezialwerkzeugen auf einer Werkbank befestigen.
1. Die Spezialwerkzeuge mit vier Schrauben, mit denen der Differentialgehäusedeckel am Differentialgehäuse befestigt ist, am Differentialgehäuse anbringen. 2. Die Spezialwerkzeuge mit zwei Schrauben 3/8 Zoll x 1-1/2 Zoll miteinander verbinden.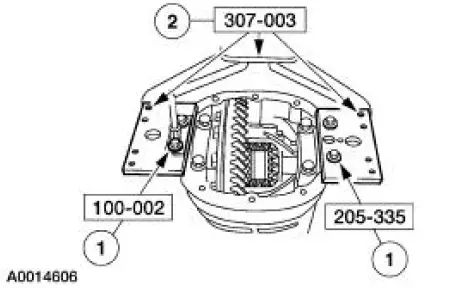
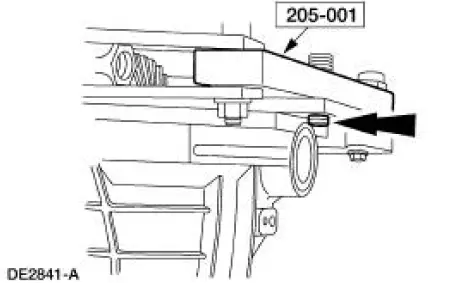
5. Das Spezialwerkzeug einbauen, indem die Spreizstifte in die Bohrung der Gehäusespreizadapter gesetzt werden.
6. Das Spezialwerkzeug montieren.
1. Das Spezialwerkzeug einbauen. 2. Das Spezialwerkzeug anbringen und die Spitze in der Bohrung des Gehäusespreizadapters positionieren.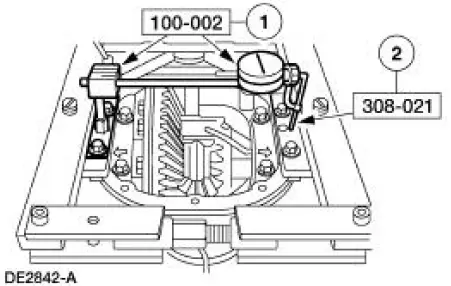
7. VORSICHT: Zu starkes Spreizen kann das Differentialgehäuse beschädigen.
HINWEIS: Die Schraube des Differentialträger-Spreizers mehrmals anziehen und lösen, um die Gehäusespreizadapter vor der endgültigen Messung mit der Messuhr zu setzen.
Das Differentialgehäuse auf die Vorgabe spreizen.
1. Das Spezialwerkzeug auf null stellen. 2. Die Schraube anziehen, bis das Differentialgehäuse auf die Vorgabe gespreizt ist. 3. Die Spezialwerkzeuge entfernen.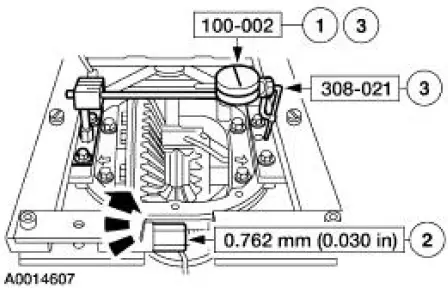
8. VORSICHT: Lage und Position der Differentiallagerdeckel markieren, da die Pfeile möglicherweise nicht sichtbar sind. Die Differentiallagerdeckel immer in gleicher Lage und Position wieder einbauen.
Die Differentiallagerdeckel entfernen.
1. Die Schrauben entfernen. 2. Die Differentiallagerdeckel entfernen.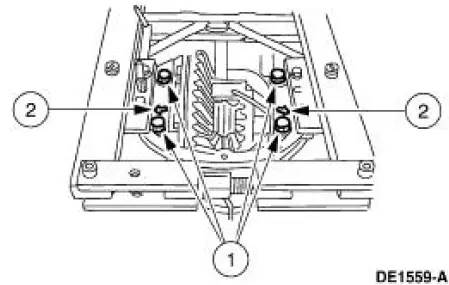
9. VORSICHT: Holzklötze verwenden, um eine Beschädigung des Differentialgehäuses zu vermeiden.
Die Differentialbaugruppe ausbauen.
1. Holzklötze oben und unten am Differentialkäfig (4204) positionieren. 2. Die Differentialbaugruppe und die Differentiallagerscheiben (4067) mit einem Hebel aus dem Differentialgehäuse heraushebeln. 3. Das Spezialwerkzeug entfernen.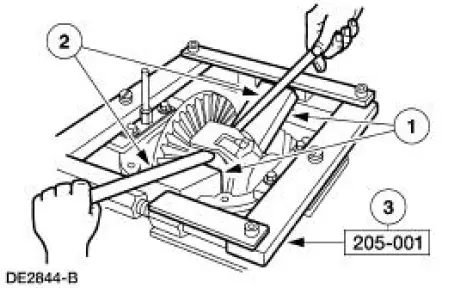
10. VORSICHT: Das Drehmoment, das zum Drehen des Antriebsritzels über mehrere Umdrehungen nötig ist, vor dem Entfernen des hinteren Achsritzelflansches (4851) notieren.
Den hinteren Achsritzelflansch entfernen. Weitere Informationen finden Sie unter Antriebsritzelflansch in diesem Abschnitt.
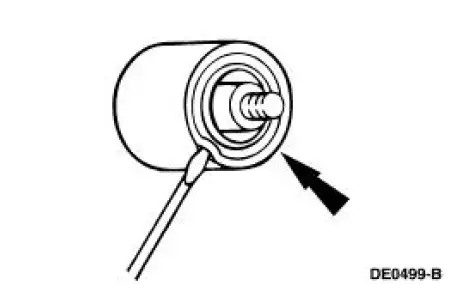
11. Mit einem Schraubendreher den metallischen Flansch der hinteren Achsantriebsritzel-Dichtung nach oben drücken und mit einem Hammer anschlagen.
12. Mit einer Greifzange und einem Hammer die hintere Achsantriebsritzel-Dichtung (4676) entfernen.
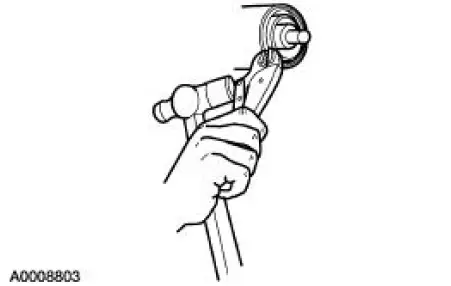
13. Den Ölschleuderring der hinteren Achsantriebswelle (4670) entfernen.
14. Mit dem Spezialwerkzeug und einem Kunststoffhammer das Antriebsritzel aus dem vorderen Ritzellager (4621) treiben und durch die Rückseite des Differentialgehäuses herausnehmen.
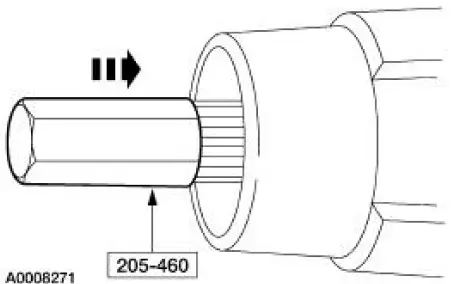
15. Das Distanzstück des Antriebsritzels (4662) entfernen und entsorgen.
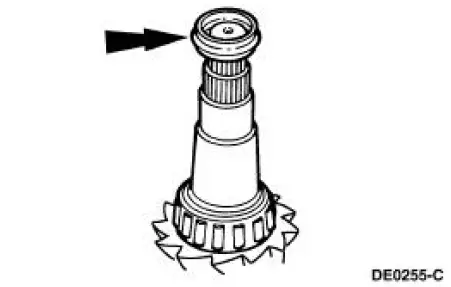
16. Mit dem Spezialwerkzeug und einer geeigneten Presse das Ritzellager (4630) entfernen.
1. Das Spezialwerkzeug unter das Ritzellager positionieren. 2. Das Ritzellager mit einer Presse auspressen.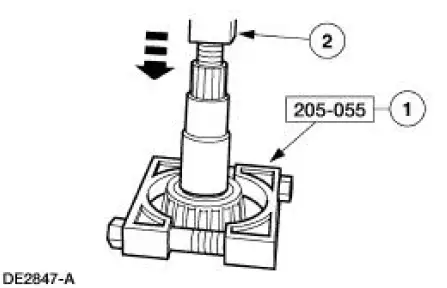
17. HINWEIS: Die Dicke der Einstellscheibe des Antriebsritzellagers mit einer Mikrometerschraube messen. Diesen Wert als Referenz verwenden und mit dem Messwert der Lehre vergleichen, der vor dem Einbau des Ritzellagers ermittelt wurde.
Die Einstellscheibe des Antriebsritzellagers (4663) entfernen.
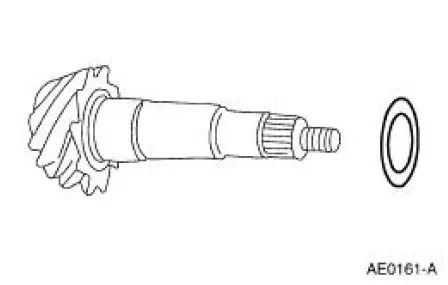
18. Mit einem Messingdorn und einem Hammer beschädigte Außenringe der Antriebsritzellager (4616) (4628) aus dem Differentialgehäuse entfernen. Abwechselnd auf beide Seiten des Außenrings schlagen, damit er sich im Sitz nicht verkantet.
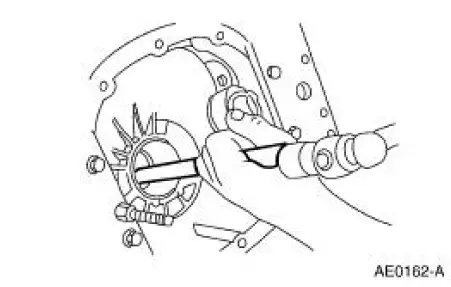
19. Wenn der zu Beginn dieses Verfahrens gemessene Planlaufschlag der Tellerradrückseite die Vorgabe nicht überschritten hat, mit der endgültigen Demontage in diesem Verfahren fortfahren. Wenn der zu Beginn gemessene Planlaufschlag die Vorgabe überschritten hat, kann die Ursache ein verzogenes Tellerrad, ein beschädigter Differentialkäfig oder ein Verlust der Differentiallagervorspannung sein. Mit Übermäßiger Planlaufschlag der Tellerradrückseite in diesem Verfahren fortfahren, um die Ursache des übermäßigen Schlags zu prüfen.
Übermäßiger Planlaufschlag der Tellerradrückseite
20. Die Differentialbaugruppe mit den Differentiallagern (4221) und den Differentiallageraußenringen (4222) in das Differentialgehäuse einsetzen.
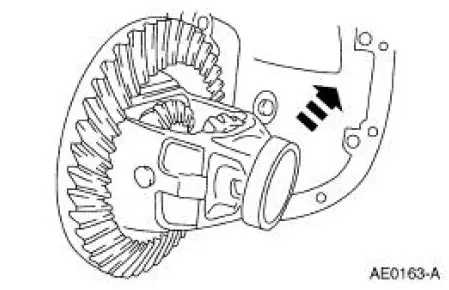
21. Eine Differentiallagerscheibe der angegebenen Dicke auf der linken Seite (LH) des Differentialkäfigs einbauen.
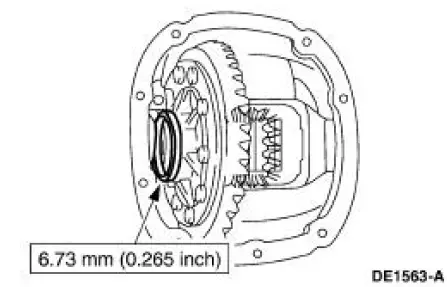
22. Den linken Differentiallagerdeckel (LH) handfest montieren.
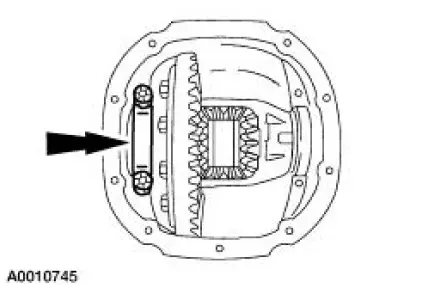
23. HINWEIS: Druck nach links aufbringen, um den Außenring des Differentiallagers vollständig zu setzen.
Auf der rechten Seite nacheinander größer werdende Differentiallagerscheiben einbauen, bis die größte ausgewählte Differentiallagerscheibe mit leichtem Schleppgefühl montiert werden kann.
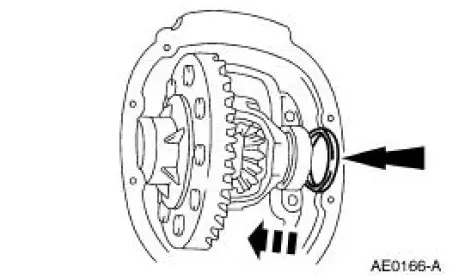
24. Rechten Differentiallagerdeckel einbauen.
- Beide Lagerdeckel auf Vorgabewert anziehen.
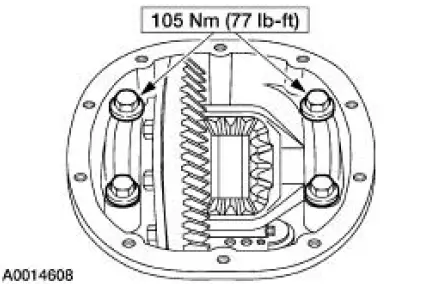
25. Differentialbaugruppe drehen, um sicherzustellen, dass sie leichtgängig läuft.
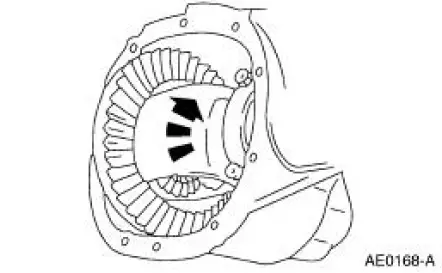
26. Mit dem Spezialwerkzeug den Tellerrad-Planlauf an der Rückseite messen und notieren.
- Liegt der Planlauf nicht über dem Vorgabewert, war die ursprüngliche Überschreitung des Planlaufs auf einen Verlust der Differentiallagervorspannung zurückzuführen. Weiter mit der Endzerlegung in diesem Verfahren.
- Liegt der Planlauf über dem Vorgabewert, wie folgt vorgehen.
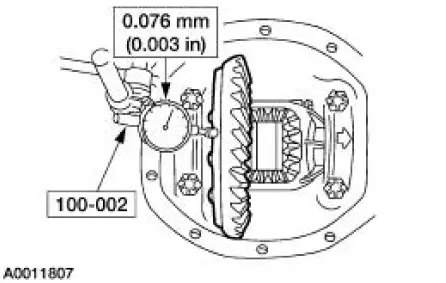
27. Differentialbaugruppe ausbauen.
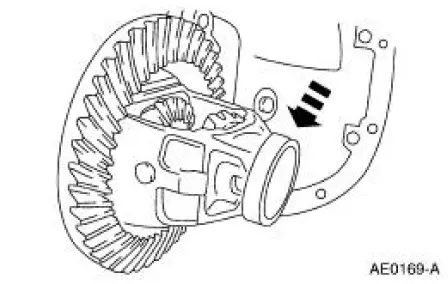
28. Schrauben entfernen.
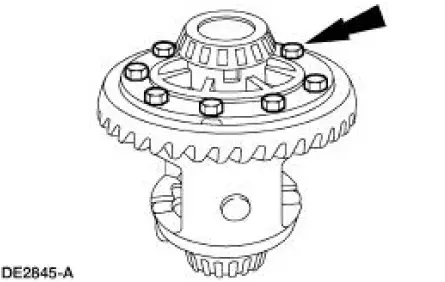
29. VORSICHT: Gewinde der Schraubenbohrungen nicht beschädigen.
Einen Körner in die Schraubenbohrungen setzen und das Tellerrad abtreiben.
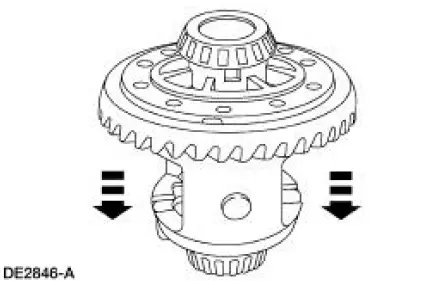
30. Differentialgehäuse einbauen. Differentialgehäuse drehen, um die Differentiallager zu setzen.
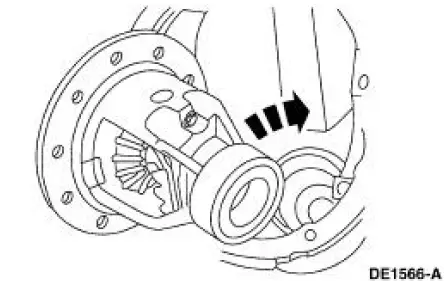
31. Mit dem Spezialwerkzeug den Planlauf des Differentialgehäuseflansches messen.
- Liegt der Planlauf nicht über dem Vorgabewert, war die ursprüngliche Überschreitung des Planlaufs auf das Tellerrad zurückzuführen. Differentialgehäuse ausbauen. Tellerrad und Antriebsritzel verwerfen. Weiter mit der Endzerlegung in diesem Verfahren.
- Liegt der Planlauf über dem Vorgabewert, ist das Tellerrad in Ordnung und die Ursache liegt an einer Beschädigung des Differentialgehäuses oder der Differentiallager. Differentialgehäuse ausbauen.
Differentiallager/Differentialgehäuse verwerfen. Weiter mit der Endzerlegung in diesem Verfahren.
Testen Sie sich
Ein kurzes Quiz zum Ford Mustang: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.