Reparación de aluminio
- Trabajos de chapistería (aluminio)
- Soldadura (aluminio)
- Enderezado de carrocería (aluminio)
Trabajos de chapistería (aluminio) Nissan Ariya: FE0
Trabajos de chapistería (aluminio)
La reparación de paneles de aleación de aluminio es básicamente igual que la de paneles de acero. A continuación se indican las consideraciones especiales para reparar la aleación de aluminio.
Lijado
Los paneles de aleación de aluminio son más blandos que las chapas de acero. Es importante seleccionar el tipo y la granulometría adecuados del disco de lijado. Además, debe tenerse cuidado de no rebajar en exceso la superficie.
Como el polvo de aluminio es ligero y tiende a flotar en el aire, durante el lijado deben protegerse completamente los ojos y las vías respiratorias.
| Herramienta | Gruesa | Aplicación |
|---|---|---|
| Lijadora de disco | Aprox. #120 |
|
| Lijadora de doble acción | Aprox. #120 - #180 |
|
Martilleo
El alargamiento de la aleación de aluminio durante el martilleo será mayor que en las chapas de acero. Por ello, debe utilizarse un martillo de madera o de plástico con golpes más suaves para evitar el estiramiento y el endurecimiento por trabajo de los paneles. Observe lo siguiente si se aplica masilla de carrocería después del martilleo.
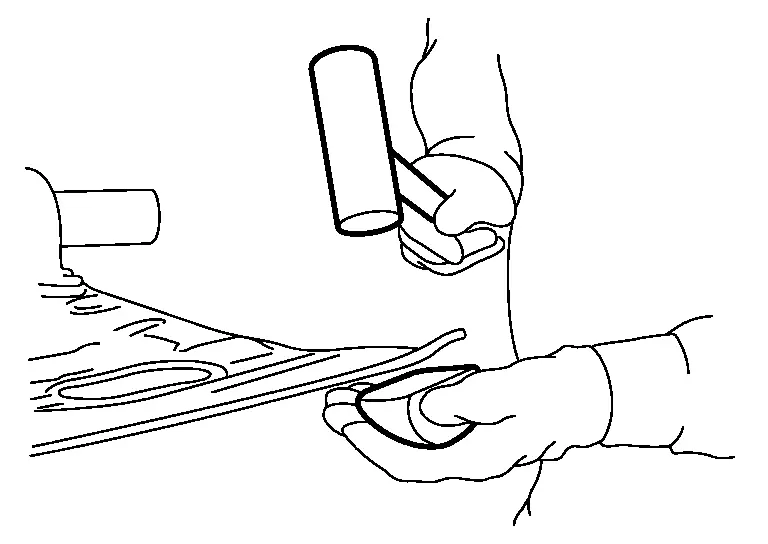
Aplique wash primer y deje secar durante 1 hora a 20 °C antes de aplicar la masilla de carrocería.
Utilice una masilla apta para paneles de aluminio. No realice secado forzado, ya que el coeficiente de dilatación lineal es el doble que el de la chapa de acero.
Reparación por calor
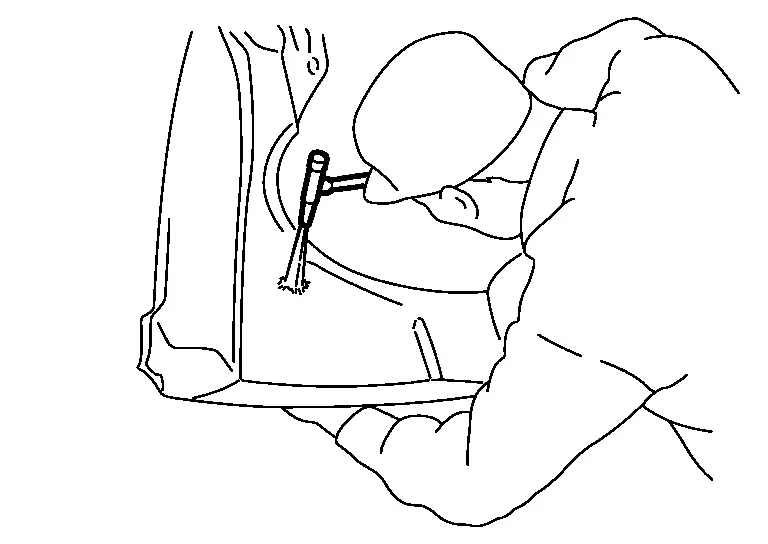
Mientras se realiza el martilleo en la fase de reparación preliminar, es necesario calentar la zona. Primero, cubra su mano con un guante (de tela) y, a continuación, coloque la mano en la parte posterior del panel cerca de la zona de reparación. Aplique calor a toda la zona de reparación con un soplete de gas (soldador de gas oxiacetilénico) hasta que sienta calor a través del guante.
Contracción
(1) CONTRACCIÓN CON LLAMA
La zona debe calentarse a aproximadamente 250 °C.
Los paneles de aleación de aluminio no se ponen rojos al calentarlos como las chapas de acero. Antes de calentar el panel que va a reparar, practique primero con un trozo de desecho para hacerse una buena idea de la cantidad de calor necesaria. De este modo se puede determinar el número de pasadas con el soplete de gas necesarias para alcanzar la temperatura correcta.
Se puede aplicar un lápiz termométrico en la zona de reparación antes de aplicar calor. Aplique el lápiz termométrico sobre la pieza calentada. Compruebe si el lápiz termométrico se ha fundido para determinar si la temperatura de la zona calentada está dentro del intervalo de la temperatura especificada. Al medir la temperatura, utilice dos lápices termométricos de diferentes temperaturas especificadas. Esto permite juzgar con precisión los límites superior e inferior del intervalo de temperatura.
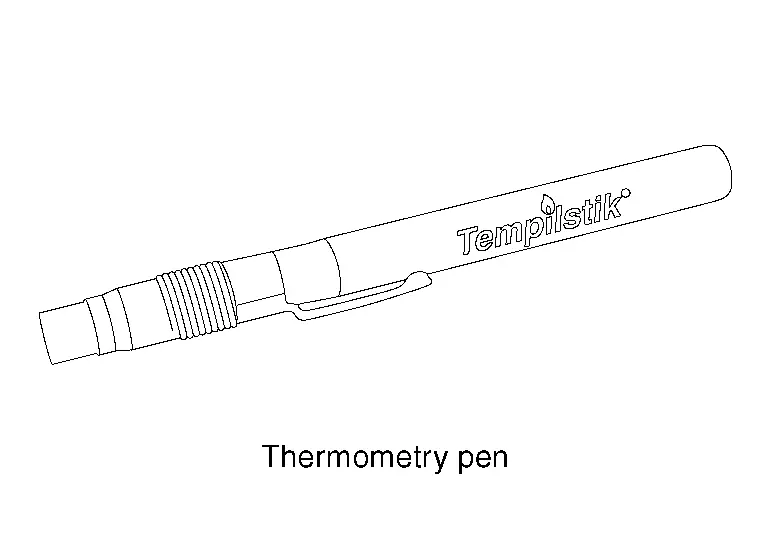
(Ejemplo: Tempilstik o equivalente)
La eficiencia de conducción térmica del panel de aleación de aluminio es aproximadamente el doble que la de la chapa de acero, lo que permite que el calor se absorba y se libere a mayor velocidad. El martilleo [(b) en la figura] y el enfriamiento rápido [(c) en la figura] deben realizarse mientras la zona aún está caliente.
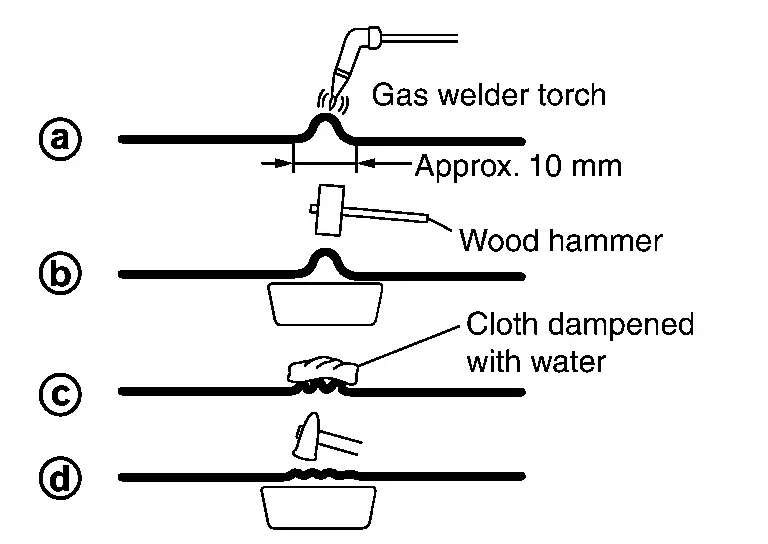
No utilice un martillo de contracción, ya que provoca grietas.
(2) CONTRACCIÓN MEDIANTE SOLDADURA ELÉCTRICA
La contracción con soldadora eléctrica es más fácil que con soplete de gas; sin embargo, este método deja marcas de chispas, arañazos, depósitos de carbono y película de óxido en la superficie del panel.

Por este motivo, como preparación previa a la imprimación, la superficie del panel debe limpiarse con desengrasante de silicona y un cepillo de alambre de acero inoxidable.
Cuando las marcas de chispas y los arañazos sean grandes, primero elimine completamente las impurezas con un cepillo de alambre y después aplique imprimación de lavado y masilla.
Precauciones durante el montaje
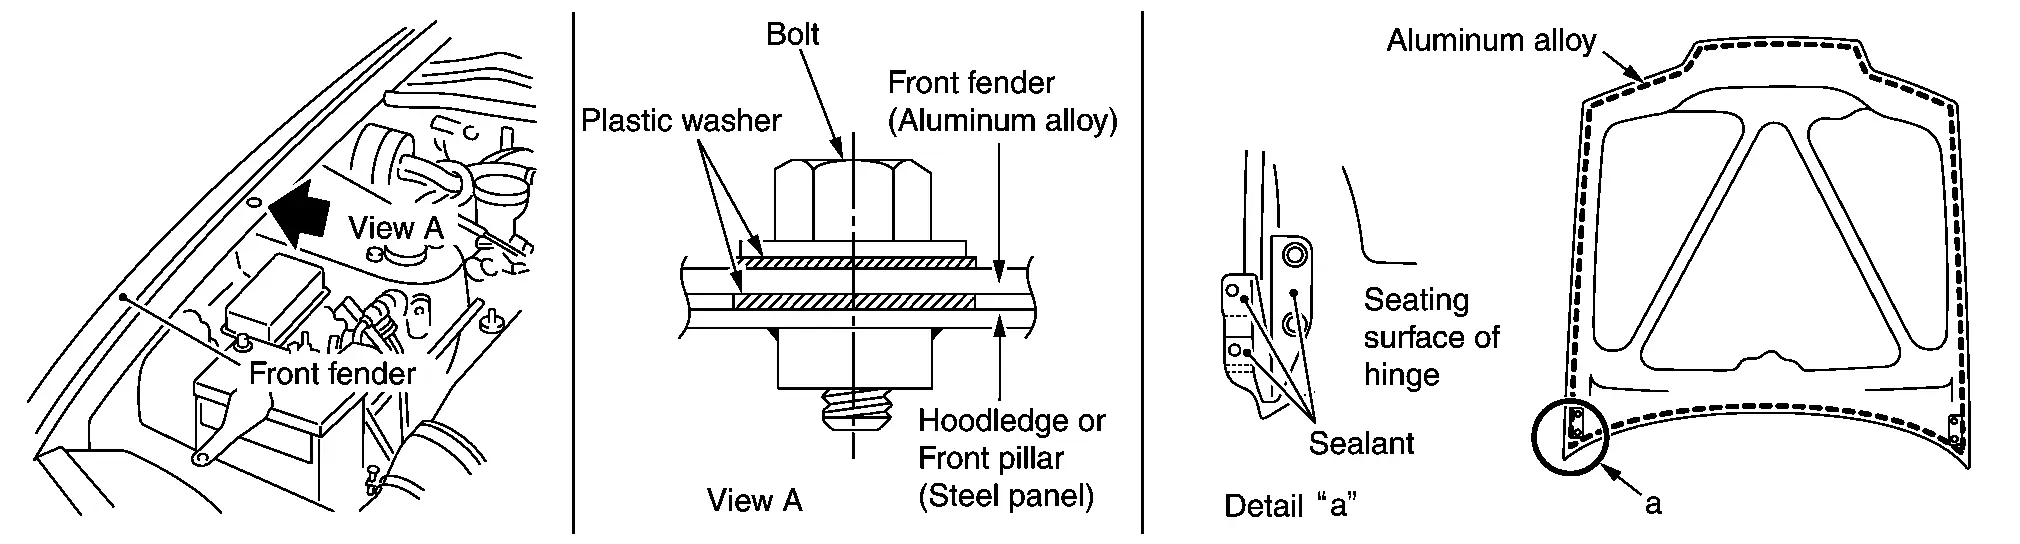
Al instalar piezas, se insertan materiales aislantes, como arandelas de resina (pernos del guardabarros delantero) y sellador anticorrosión (bisagras del capó), entre el panel de aleación de aluminio y las chapas de acero para evitar la corrosión por contacto que se produce donde se tocan metales diferentes.
Soldadura (aluminio) Nissan Ariya primera generación
Soldadura (aluminio)
Para reparar una grieta o un agujero en una chapa de acero, normalmente se utiliza soldadura. Se suelen emplear la soldadura oxiacetilénica, la soldadura por arco o la soldadura fuerte. Para los paneles de aleación de aluminio, normalmente se utiliza soldadura TIG o MIG, que emplea gases inertes (gas argón) como gas de protección. Esto se debe a que la aleación de aluminio tiene las siguientes características especiales.
Su temperatura de fusión es inferior a la del hierro; sin embargo, su calor específico y su calor latente son más elevados. También tiene buena conductividad. Por estas razones, es necesario aplicar una gran cantidad de calor en muy poco tiempo.
La temperatura de fusión de la película de óxido de la aleación de aluminio es de 2 °C. Para eliminar esta película, es necesario limpiarla mediante soldadura con argón (soldadura TIG, soldadura MIG) o mediante tratamiento con fundente.
Si no se eliminan las películas de óxido, se producen fusiones incompletas o poros.
La dilatación y la contracción térmicas son aproximadamente el doble que las del hierro, lo que provoca fácilmente deformaciones por soldadura.
Comparación de las propiedades químicas y físicas del aluminio y el hierro
| Propiedad | Aleación de aluminio | Hierro | Efecto en la soldadura |
|---|---|---|---|
| Temperatura de fusión °C (°F) | 560 - 640 (1,040 - 1,184) |
600 × 2.5 (1,112 × 2.5) |
|
Eficiencia de conducción térmica cal/cm/s/°C (BTU in/m2/h/°F) |
0.28 (812.69) |
0.28 × 0.57 (812.69 × 0.57) |
Se requiere una gran cantidad de calor en poco tiempo para la soldadura. |
| Módulo de elasticidad kg/mm2 (lb/in2) | 7,000 (9,646,875) |
7,000 × 3 (9,646,875 × 3) |
Se deforma fácilmente y es muy frágil. |
Coeficiente de dilatación lineal (10-6) |
23.8 | 23.8 × 0.5 | |
| Conductividad (%) | 30 | 30 × 0.52 | Se requiere una corriente elevada en comparación con el hierro. |
| Película de óxido | Al2 O3 | Fe2 O3 | La temperatura de fusión de la película de óxido de la aleación de aluminio es de 2 °C. Para eliminar esta película, es necesaria la limpieza mediante soldadura con argón o el tratamiento con fundente. |
Metal de aportación
Como metal de aportación se dispone de varillas para soldadura TIG e hilo electrodo para soldadura MIG. Utilice un metal de aportación adecuado para el metal base.
| Metal base | Metal de aportación |
|---|---|
| Guardabarros delantero, capó: serie 5000, serie 6000 | A5356 |
| Puerta: serie 6000 | A5356 |
Soldadura TIG
TIG son las siglas de soldadura por arco con electrodo de tungsteno y protección de gas inerte. La soldadura TIG tiene las siguientes características especiales.
Características especiales
El coste inicial del equipo es bajo, al igual que el de mantenimiento.
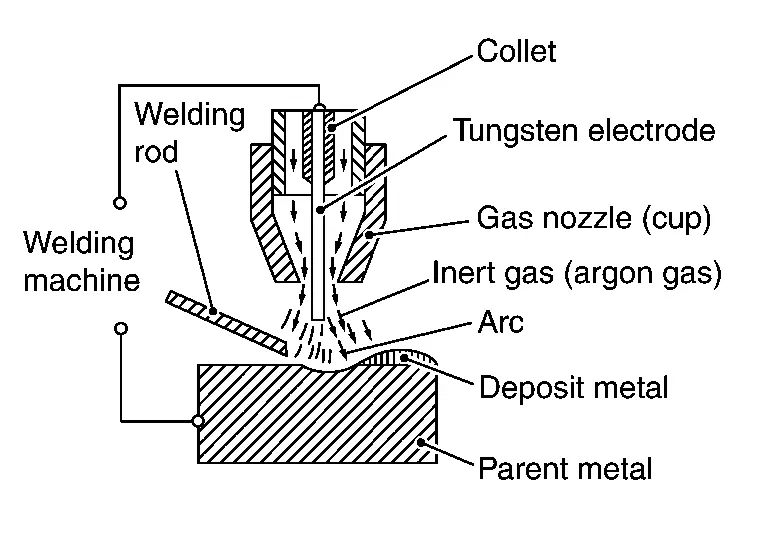
Para la corriente eléctrica normal se utiliza corriente alterna de alta frecuencia.
Fácil de aprender en poco tiempo.
Excelente resistencia y propiedades anticorrosivas.
Ideal para la instrucción y formación en soldadura.
Soldadura MIG
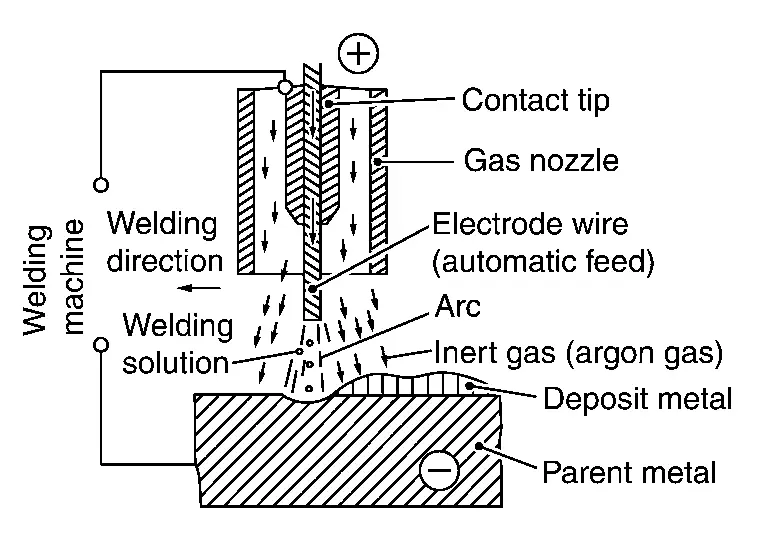
MIG son las siglas de soldadura por arco con electrodo metálico y protección de gas inerte. La soldadura MIG tiene las siguientes características especiales.
(1) SOLDADURA MIG NORMAL
La soldadura MIG es el método de soldadura más utilizado. Como se muestra en la figura, un hilo que actúa como electrodo se alimenta de forma continua hasta la zona de soldadura, y se genera un arco entre la punta del hilo y el metal base. Normalmente, para soldar una chapa de 2 mm (0,079 in) de espesor o más, se utiliza un hilo electrodo de 1,2 mm - 1,4 mm (0,047 in - 0,055 in) de diámetro con una corriente de 110 A - 360 A.
(2) MÉTODO DE SOLDADURA MIG CON ARCO CORTO
Al soldar una chapa fina, generalmente se utiliza el método de soldadura por arco corto.
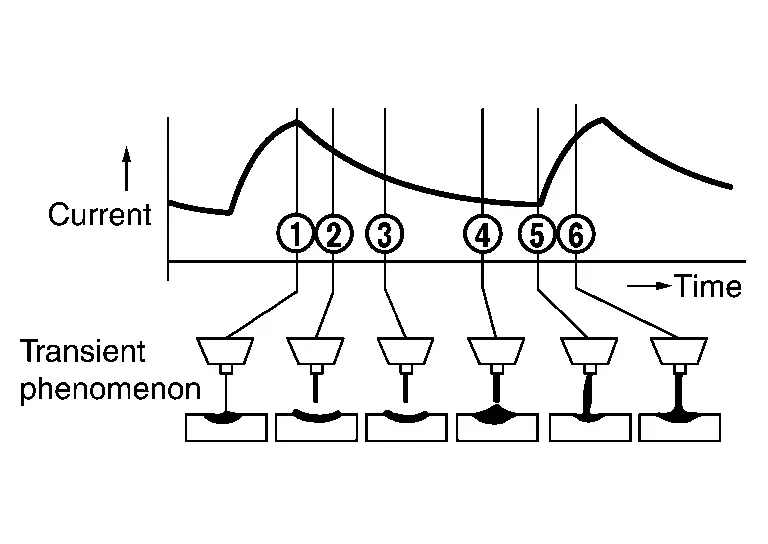
Como se muestra en la figura, se repite un patrón de cortocircuito y arco.
En comparación con la soldadura MIG normal, este método de cortocircuito transitorio requiere menos calentamiento, por lo que puede soldarse una chapa fina de 1 mm (0,04 in) de espesor.
Las condiciones de soldadura por arco corto se indican a continuación.
Para la antorcha de soldadura por arco corto se instala un hilo fino de 0,8 mm - 1,2 mm (0,031 in - 0,047 in) de diámetro, enrollado en un carrete pequeño.
Espesor de la chapa t = mm (in) | Forma de la soldadura | Corriente (A) | Tensión (V) | Caudal de argón (galones US, galones imp.)/min | Velocidad de soldadura mm (in)/min |
|---|---|---|---|---|---|
| 1 (0.04) | 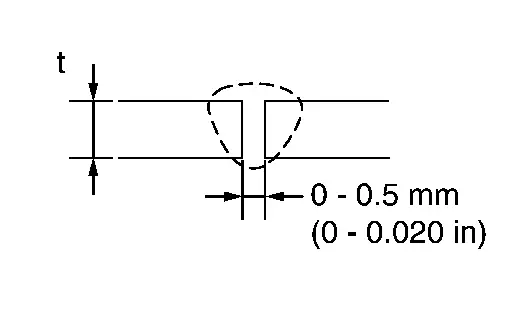 |
45 | 12 | 13 (3-3/8, 2-7/8) | 600 (23.62) |
| 2 (0.08) | 85 | 15 | 15 (4, 3-1/4) | 600 (23.62) | |
| 3 (0.12) | 120 | 22 | 15 (4, 3-1/4) | 600 (23.62) |
(3) MÉTODO DE SOLDADURA CON ARCO PULSADO
Para permitir la transferencia por pulverización incluso en el intervalo de corriente igual o inferior a la corriente crítica (corriente límite de transferencia por pulverización), se añade una forma de onda pulsada a este método de soldadura. Como este método permite una penetración y una forma del cordón estables evitando la ganancia de calor, es adecuado para la soldadura de chapas finas.
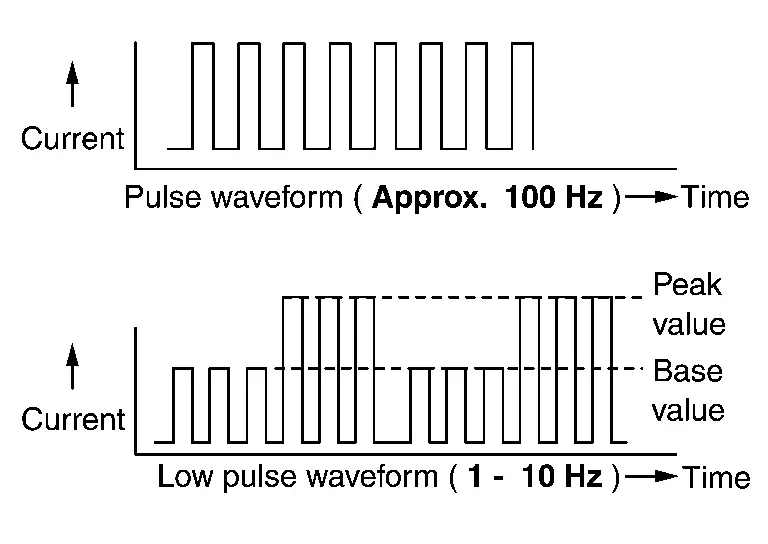
FUNCIÓN DE PULSO BAJO
Además de la función de pulso, esta función facilita la formación de cordones de soldadura en forma de escamas imbricadas.
Es eficaz para evitar la perforación durante la soldadura de chapas finas y la soldadura de paneles con una separación entre ellos.
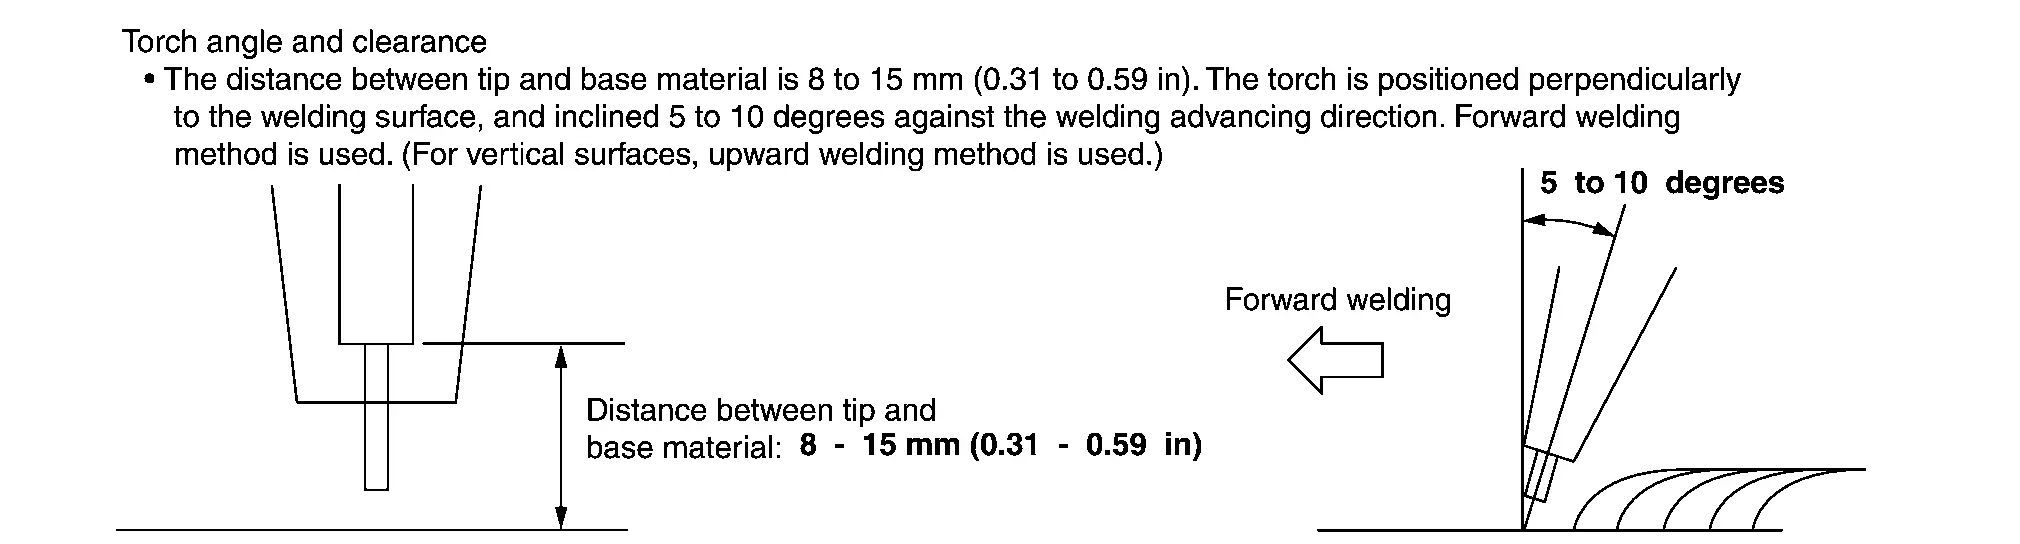
Método de soldadura MIG
(1) SOLDADURA POR TAPÓN
El método de soldadura por tapón MIG se utiliza para reparar las zonas soldadas por puntos.
Mantenga el panel superior y el panel inferior bien juntos. Antes de soldar, ponga en contacto firme los puntos que se van a soldar por tapón.
Respete las condiciones de soldadura descritas en el Manual de reparación de carrocería.
(a) Condiciones de soldadura (soldadura por tapón)
Básicamente, las siguientes condiciones de soldadura están previstas para soldadura horizontal. Por lo tanto, según la dirección de soldadura, puede ser necesario ajustarlas.
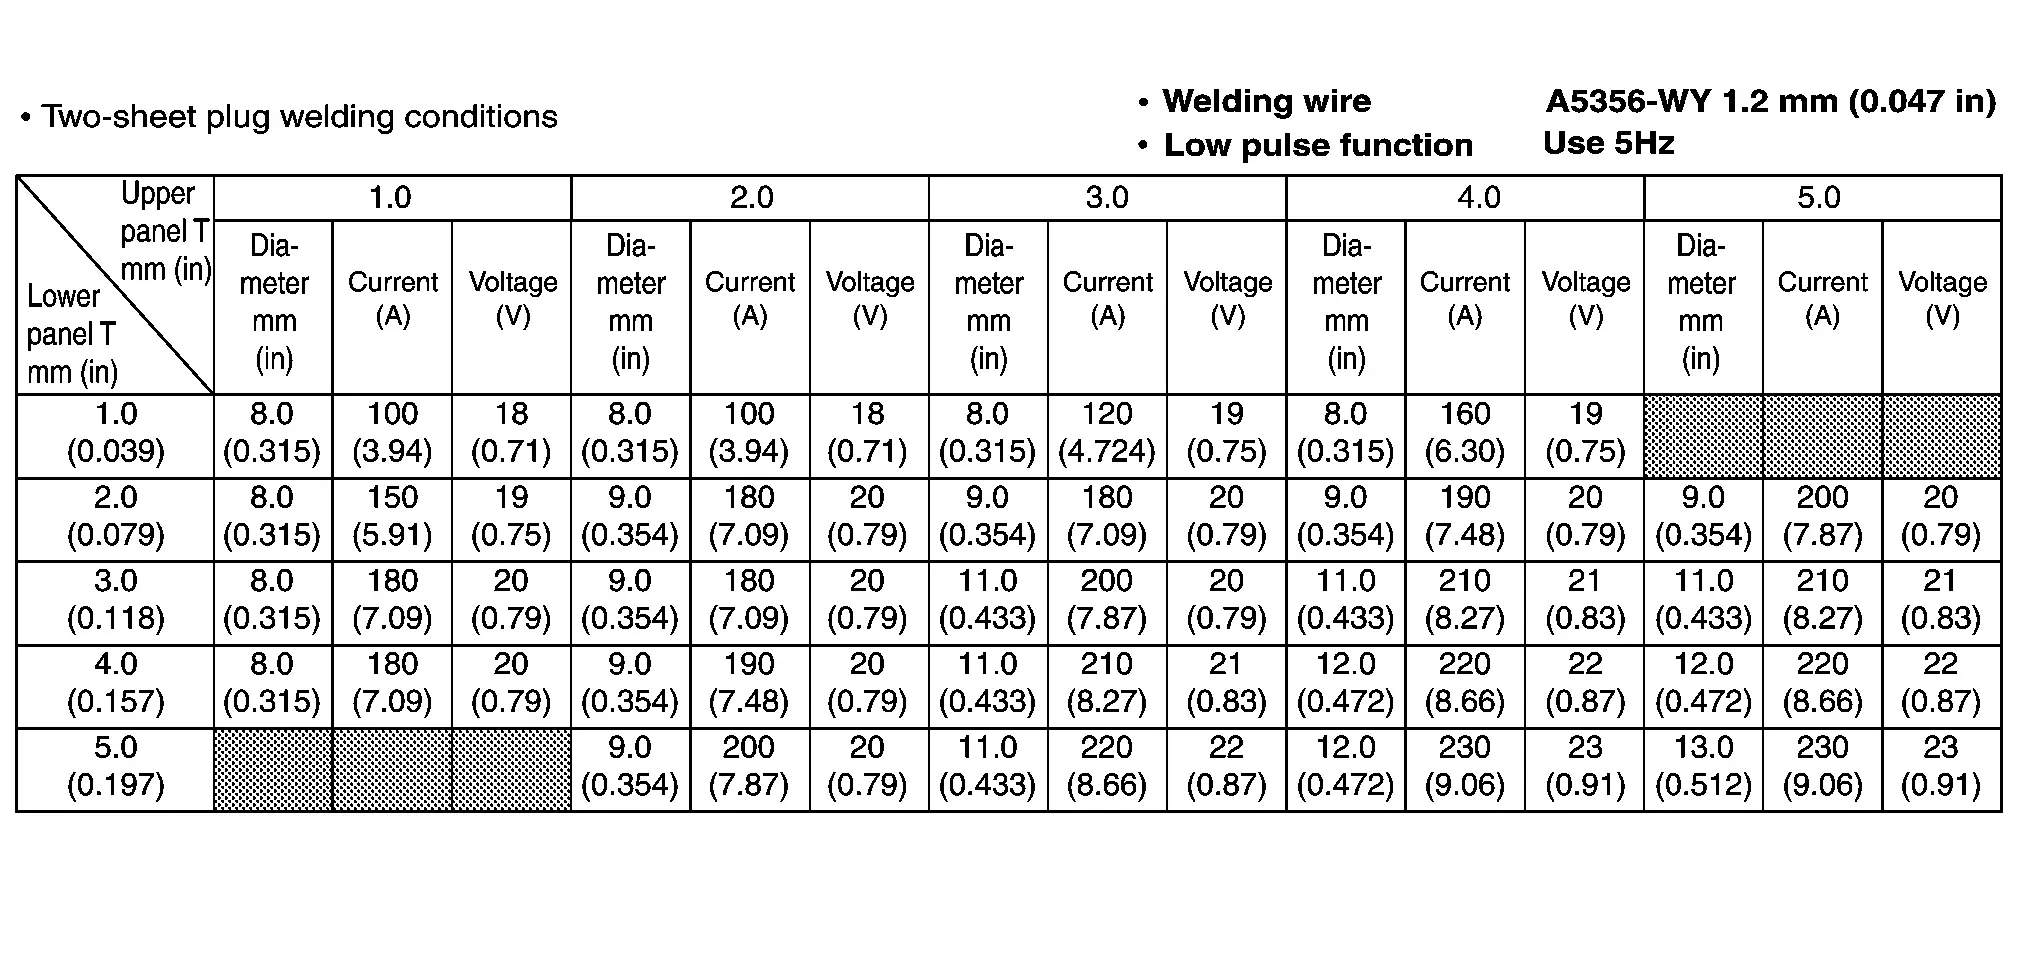
(b) Condición de soldadura por tapón de tres chapas
Considere el espesor total de los dos paneles superiores como el espesor del panel superior. Con este espesor, aplique las condiciones de soldadura por tapón de dos chapas para ajustar el diámetro del orificio de tapón, la intensidad y la tensión.
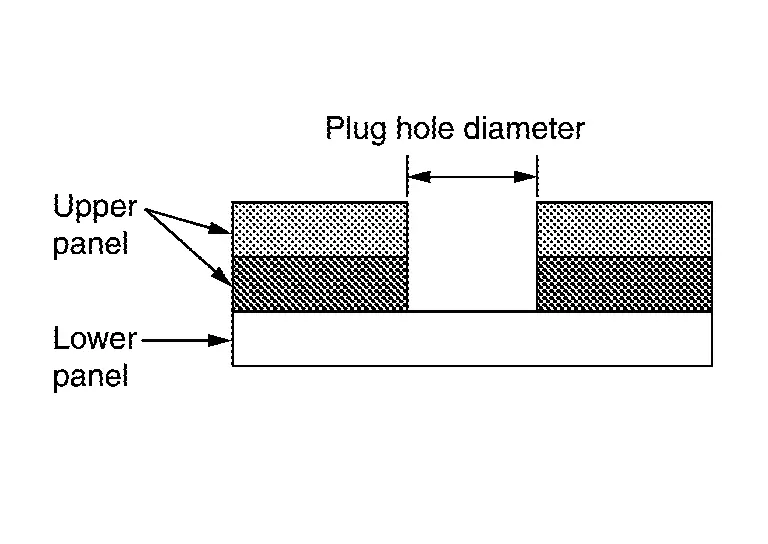
(c) Movimiento de la antorcha
Espesor del panel inferior
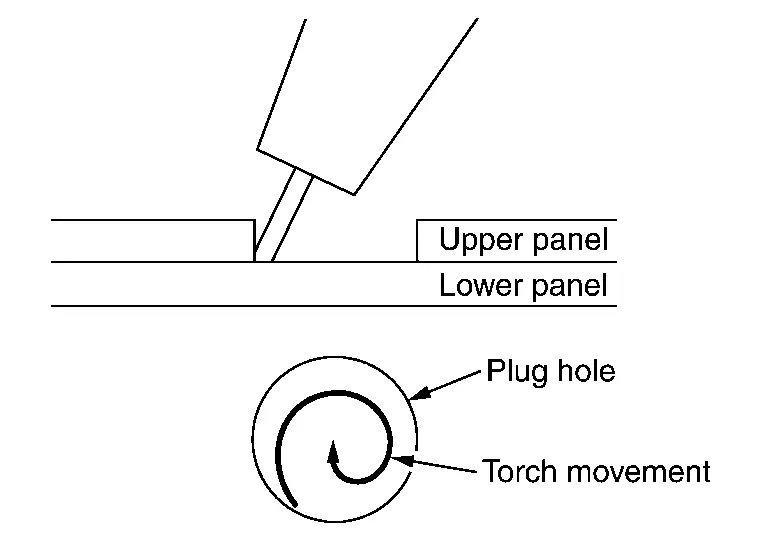
1,4 mm (0,055 in) o menos
Suelde desde la circunferencia del orificio de tapón hacia el centro, describiendo un movimiento circular.
Espesor del panel inferior
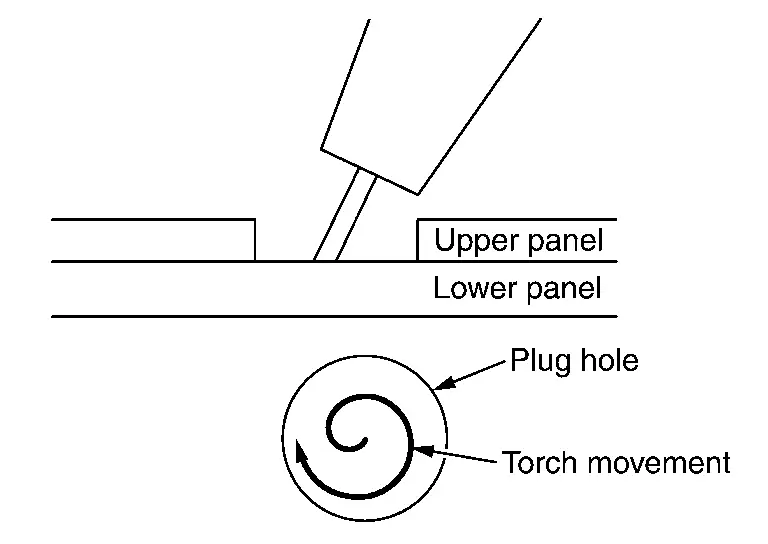
1,5 mm (0,059 in) o más
Suelde desde el centro del orificio de tapón hacia la circunferencia, describiendo un movimiento circular.
(d) Bloque de respaldo
Al soldar por tapón paneles finos, se coloca un bloque de respaldo, como se muestra en la figura, en la cara inferior de los paneles, y se fija en el lado del orificio de tapón con una abrazadera.
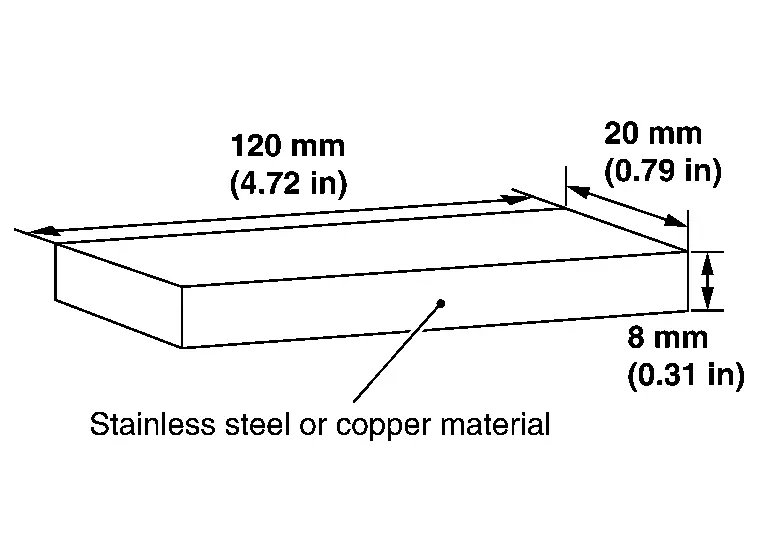
Esto sirve para evitar que los paneles finos se perforen.
En los lugares donde no se pueden aplicar tiras de respaldo, tenga cuidado de no perforar el material.
(2) SOLDADURA DE FILETE
Antes de soldar, ponga en contacto firme los puntos que se van a soldar en filete.
Respete las condiciones de soldadura y las longitudes especificadas en el Manual de reparación de carrocería.
Ajuste la zona de soldadura de la sección de filete para que sea igual al espesor del panel o mayor. Cuando los paneles tengan espesores diferentes, realice la soldadura según las condiciones de soldadura aplicables al panel más fino.

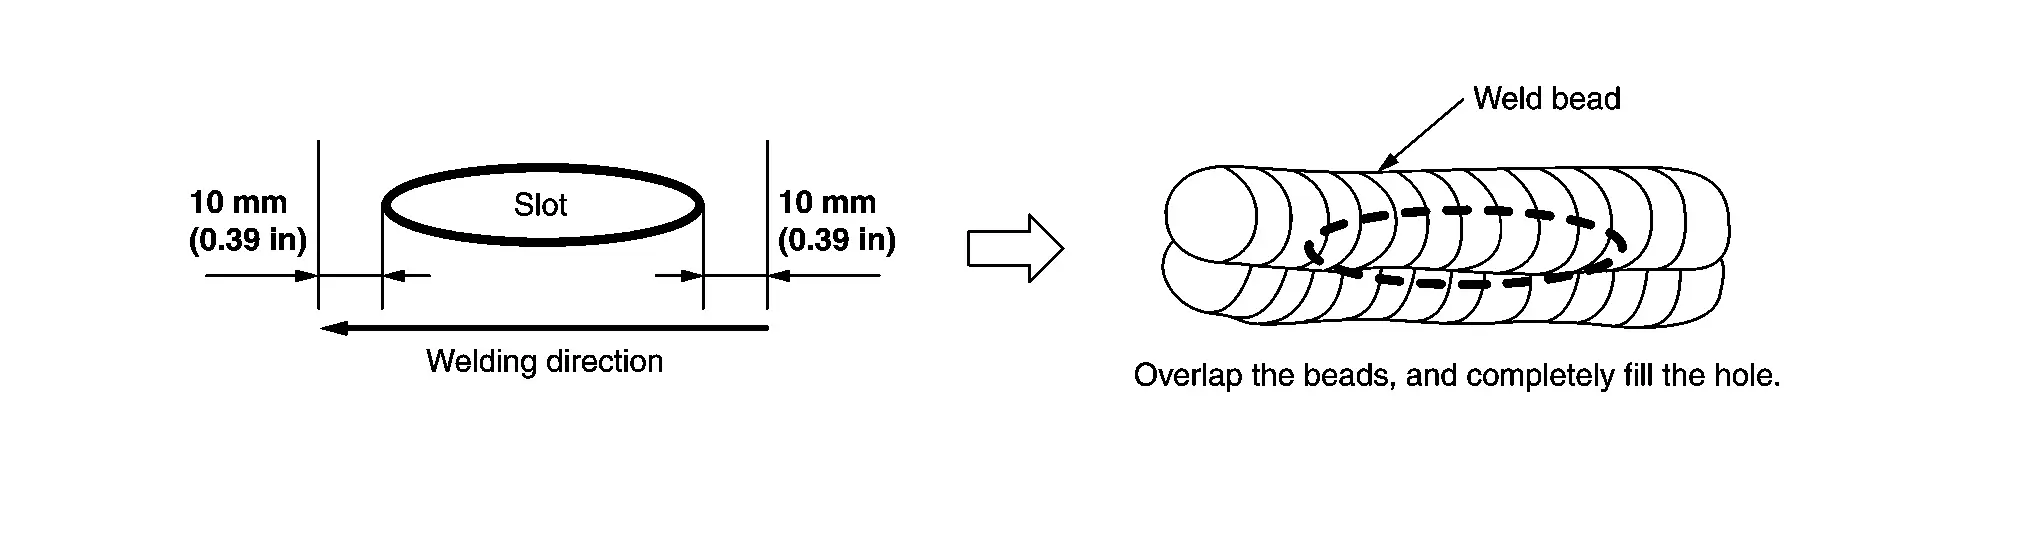
(3) SOLDADURA POR RANURA
Antes de soldar, ponga en contacto firme los puntos que se van a soldar por ranura.
Respete las condiciones de soldadura especificadas en el Manual de reparación de carrocería.
La zona de soldadura va desde 10 mm (0,39 in) antes de la ranura hasta 10 mm (0,39 in) después de la ranura.
(4) SOLDADURA A TOPE
Respete las condiciones de soldadura especificadas en el procedimiento de sustitución de piezas.

Soldadura de puntos de sujeción: suelde provisionalmente, pero de forma segura, a intervalos de aproximadamente 10 mm (0,39 in).
Elimine los óxidos de aluminio y los óxidos de magnesio generados en los puntos de sujeción. Si no lo hace, la soldadura resultará defectuosa.
Soldadura definitiva.
Precauciones durante la soldadura
Use ropa de trabajo de manga larga, gorra de trabajo y calzado de seguridad. Use gafas de seguridad, guantes, tapones para los oídos y mascarilla antipolvo si es necesario.
La soldadura por arco MIG de chapas de aluminio emite chispas. No las mire directamente. Antes de trabajar, asegúrese de usar protecciones para evitar quemaduras.
Realice siempre el tratamiento previo del metal base.
La suciedad y la película de óxido en el metal base provocarán una soldadura defectuosa. Antes de soldar debe realizar el siguiente tratamiento previo. Limpie la película de aceite con Silicon Off o gasolina blanca.
A continuación, pula la superficie con un cepillo de alambre fino de acero inoxidable.
La película de óxido se vuelve a formar en aproximadamente 30 minutos a 1 hora.
Por ello, lo mejor es realizar el tratamiento previo justo antes de soldar.
Aunque ya se haya realizado el tratamiento previo en varias zonas, es necesario volver a usar un cepillo de alambre inmediatamente antes de soldar.
Utilice metal de aportación (varilla o hilo de soldadura) adecuado para el metal base.
El metal de aportación usado para soldar aluminio fluye con más facilidad que para soldar acero, por lo que la superficie de soldadura debe estar en posición horizontal.
En soldadura TIG y MIG, incluso una brisa de 0,5 m/s (1,6 ft/s) afectará en gran medida al gas protector. Al soldar en exteriores, seleccione un lugar donde el polvo y la humedad sean mínimos. Se debe construir un refugio para protegerse del viento o la lluvia.
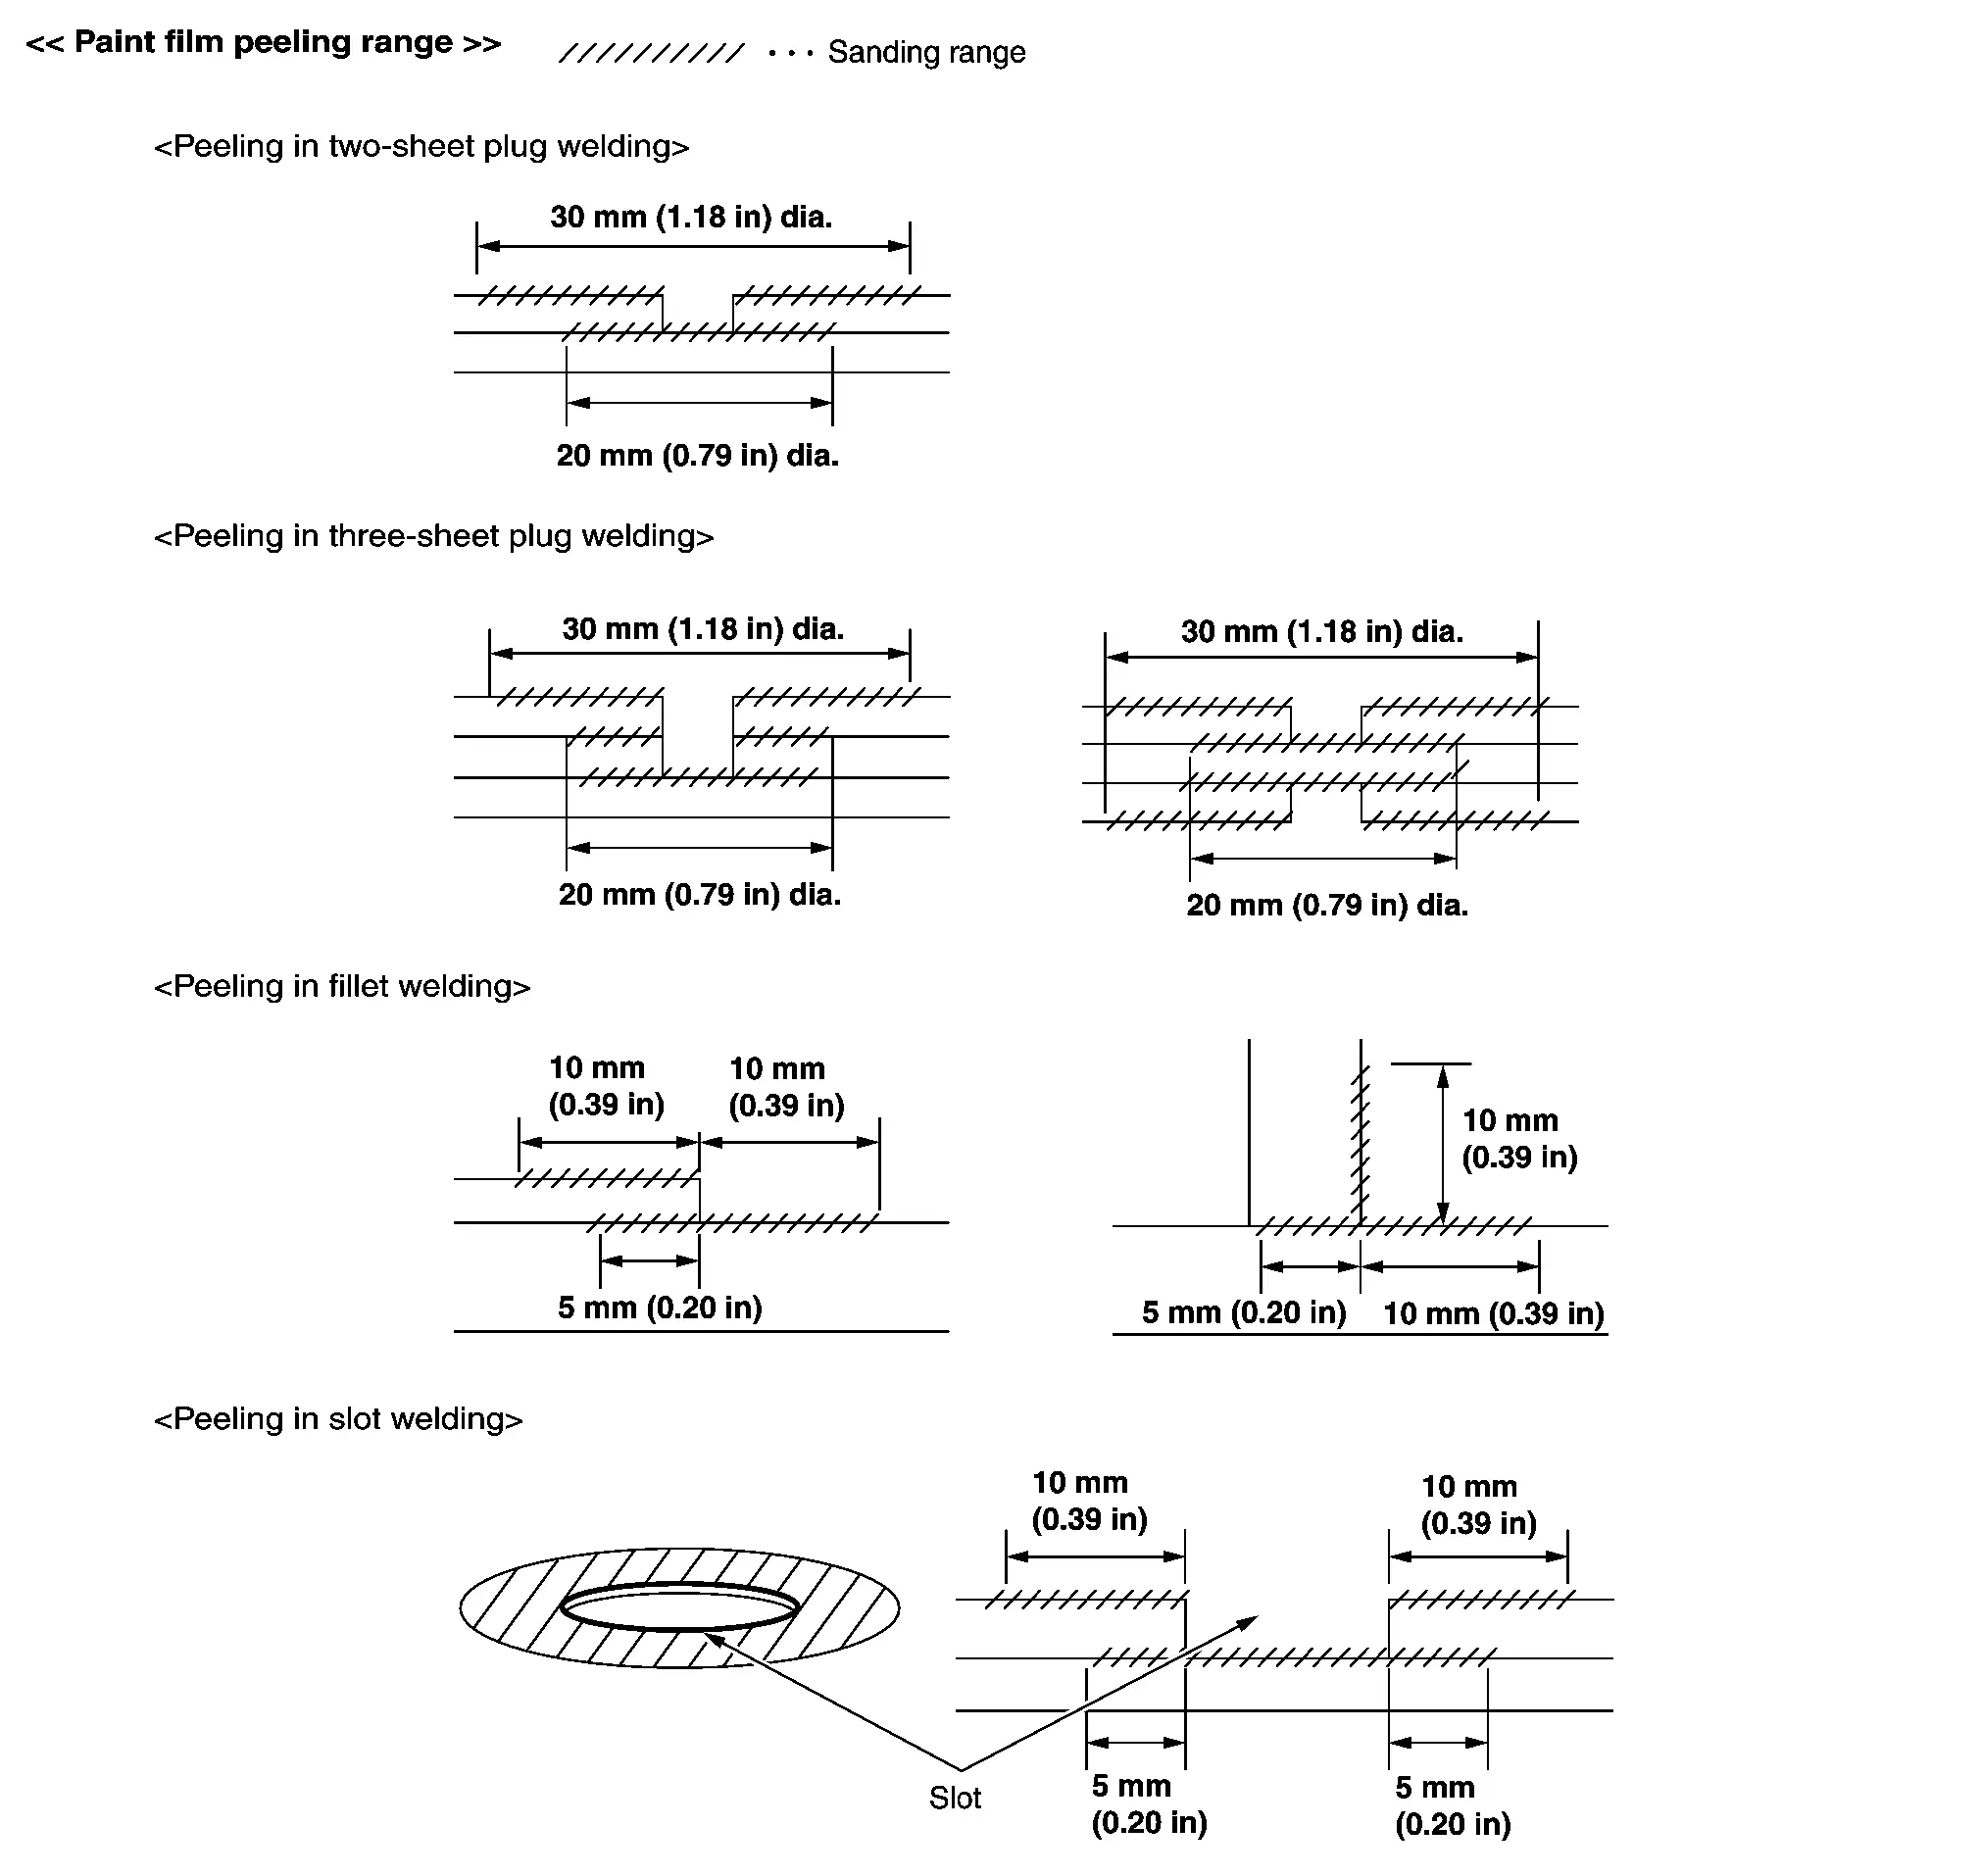
Elimine la película de pintura de las zonas a soldar y la capa de electrodeposición de las piezas de recambio con una lijadora de disco.
Al eliminarla, tenga cuidado de no lijar en exceso el material base de la aleación de aluminio.
Enderezado de carrocería (aluminio) Nissan Ariya SUV
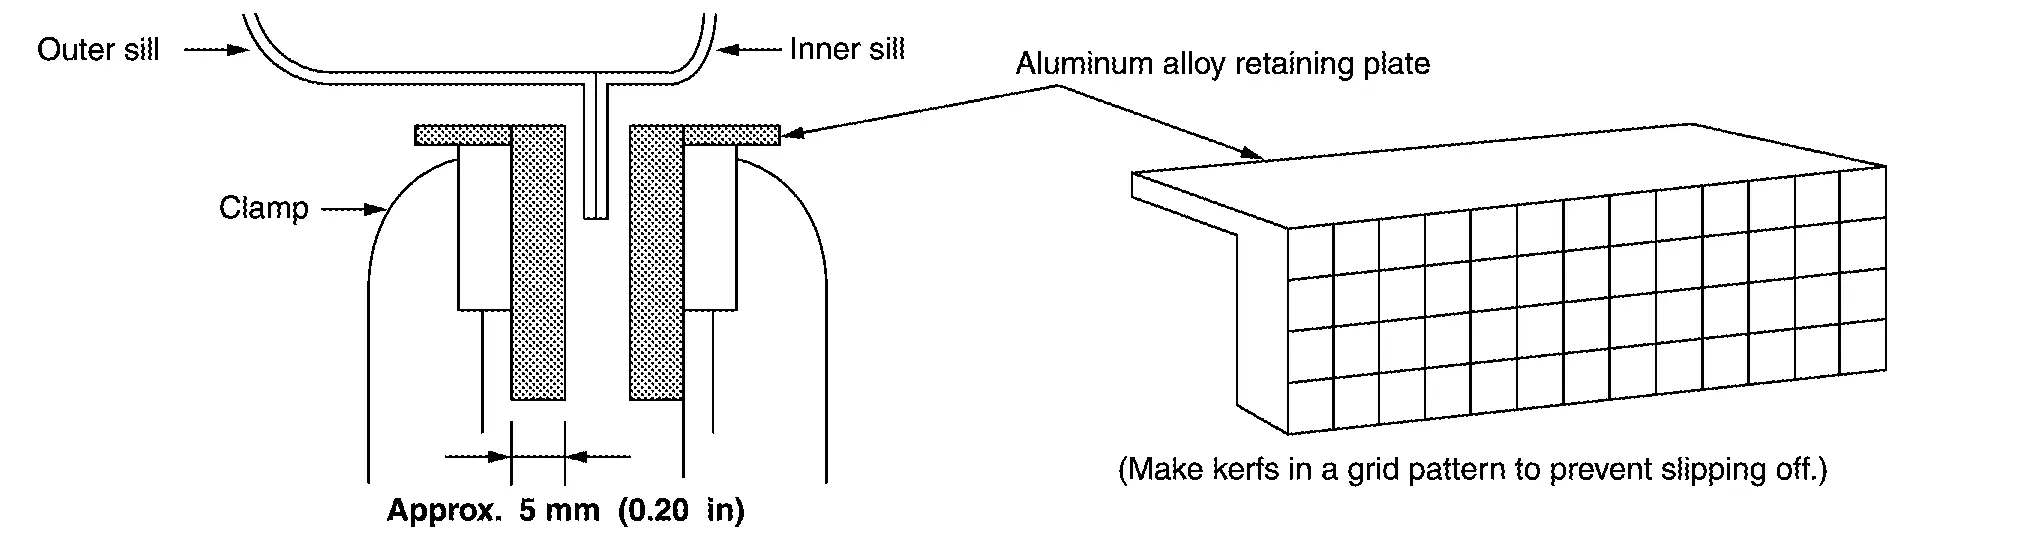
Fijación del vehículo
Al fijar la carrocería de aluminio al equipo de enderezado, coloque una placa de sujeción de aleación de aluminio [espesor: aproximadamente 5 mm (0,20 in)] en la abrazadera para evitar daños en la brida del faldón.
Enderezado del bastidor
Las zonas con pandeo se han endurecido por trabajo en frío. Al enderezar bastidores, enderécelos tirando mientras los calienta con un soplete oxiacetilénico. A diferencia de las chapas de acero, la aleación de aluminio no cambia de color al calentarse. Use un termómetro sin contacto o un lápiz termométrico para controlar la temperatura. Tenga cuidado de no sobrecalentar.
<Referencia> Punto de fusión de la aleación de aluminio: aproximadamente 640 °C
Temperatura de calentamiento posible Material de moldeo por extrusión (serie 6000) : 110 °C Material de moldeo por prensado (serie 5000) : 350 °C Durante el trabajo de tracción, si se tira con fuerza excesiva, la soldadura se despega (se produce el desprendimiento de soldaduras por puntos o grietas en las soldaduras de filete). Tire gradualmente.
La aleación de aluminio tiene una alta conductividad térmica. Al calentar, retire ampliamente los equipos interiores y otras piezas relacionadas.