Riparazione dell'alluminio
- Lavorazione lamiera (alluminio)
- Saldatura (alluminio)
- Raddrizzatura della carrozzeria (alluminio)
Lavorazione lamiera (alluminio) Nissan Ariya: FE0
Lavorazione lamiera (alluminio)
La riparazione dei pannelli in lega di alluminio è fondamentalmente uguale a quella dei pannelli in acciaio. Di seguito sono elencate le considerazioni particolari per la riparazione della lega di alluminio.
Carteggiatura
I pannelli in lega di alluminio sono più morbidi delle lamiere in acciaio. È importante selezionare il tipo e la grana corretti del disco di carteggiatura. Inoltre, fare attenzione a non smerigliare eccessivamente la superficie.
Poiché la polvere di alluminio è leggera e tende a restare sospesa nell'aria, durante la smerigliatura occorre proteggere completamente gli occhi e le vie respiratorie.
| Utensile | Grossa | Applicazione |
|---|---|---|
| Levigatrice a disco | Circa #120 |
|
| Levigatrice a doppia azione | Circa #120 - #180 |
|
Martellatura
L'allungamento della lega di alluminio durante la martellatura sarà maggiore rispetto alle lamiere in acciaio. Pertanto, si deve utilizzare un martello in legno o in plastica con colpi più morbidi per evitare lo stiramento e l'incrudimento dei pannelli. Osservare quanto segue nel caso in cui lo stucco per carrozzeria venga applicato dopo la martellatura.
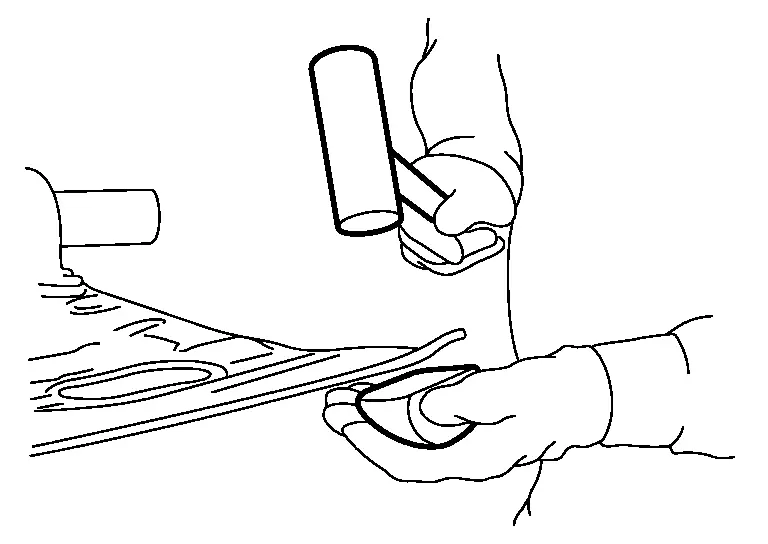
Applicare il primer di lavaggio (wash primer) e lasciarlo asciugare per 1 ora a 20 °C prima di applicare lo stucco per carrozzeria.
Utilizzare uno stucco adatto ai pannelli in alluminio. Non forzare l'essiccazione perché il coefficiente di dilatazione lineare è doppio rispetto a quello della lamiera d'acciaio.
Riparazione con riscaldamento
Durante la fase di riparazione grossolana con la martellatura, è necessario riscaldare la zona. Per prima cosa, coprire la mano con un guanto (in tessuto), quindi appoggiare la mano sul lato interno del pannello vicino alla zona da riparare. Riscaldare l'intera zona da riparare con un cannello a gas (saldatrice ossiacetilenica) finché la mano coperta non avverte calore.
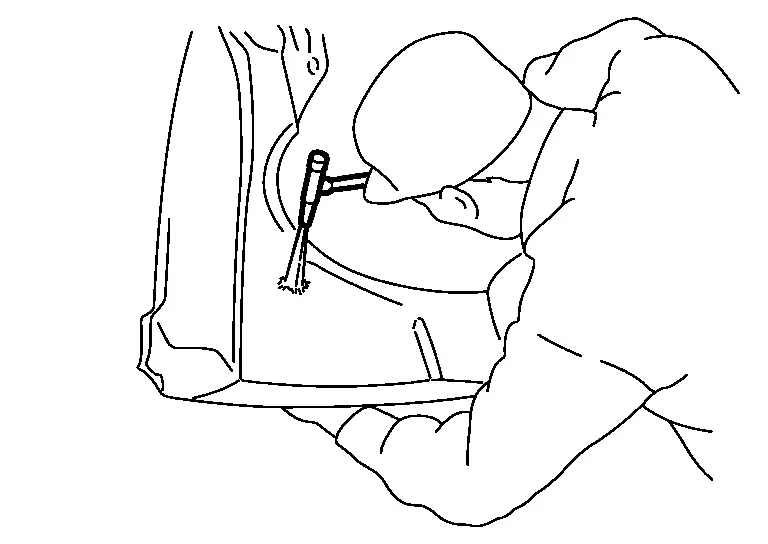
Restringimento
(1) RESTRINGIMENTO A FIAMMA
La zona deve essere riscaldata a circa 250 °C.
I pannelli in lega di alluminio non diventano rossi quando vengono riscaldati come le lamiere di acciaio. Prima di riscaldare il pannello da riparare, esercitarsi su un pezzo di scarto per farsi un'idea della quantità di calore necessaria. In questo modo si può determinare il numero di passate con la torcia a gas necessario per raggiungere la temperatura corretta.
Prima dell'applicazione del calore, sulla zona da riparare è possibile applicare una matita termometrica. Applicare la matita termometrica sulla parte riscaldata. Verificare se la matita termometrica si è fusa per giudicare se la temperatura nella zona riscaldata rientra nell'intervallo della temperatura specificata. Quando si misura la temperatura, utilizzare due matite termometriche con temperature specificate diverse. Questo consente di valutare con precisione il limite superiore e inferiore dell'intervallo di temperatura.
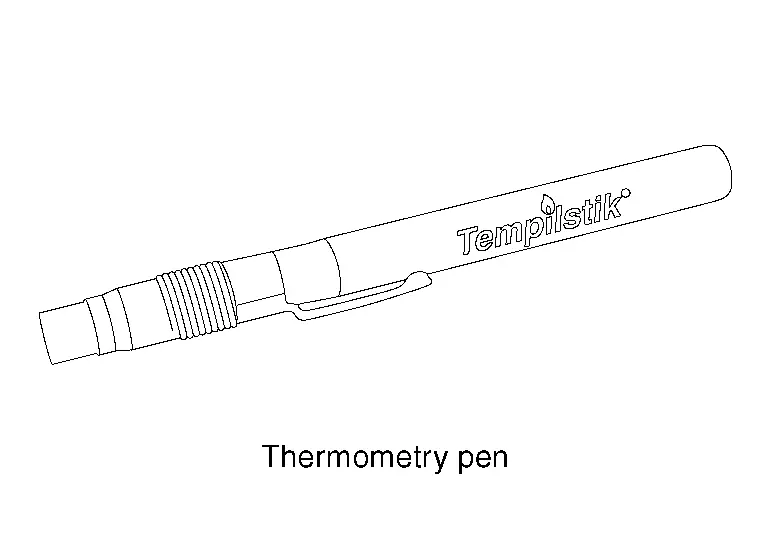
(Esempio: Tempilstik o equivalente)
L'efficienza di conduzione termica della lamiera in lega di alluminio è circa il doppio di quella della lamiera di acciaio, il che consente al calore di essere assorbito e rilasciato più rapidamente. La martellatura [(b) nella figura] e il raffreddamento rapido [(c) nella figura] devono essere eseguiti mentre la zona è ancora calda.
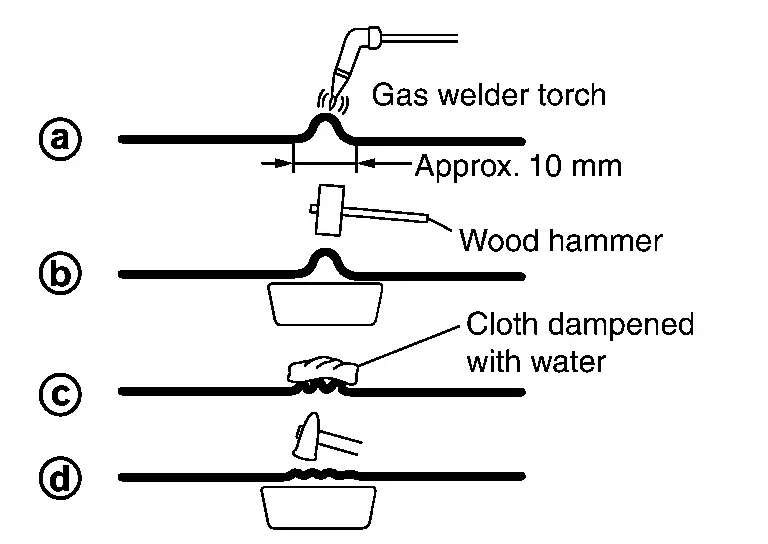
Non utilizzare un martello di restringimento, perché causa una cricca.
(2) RESTRINGIMENTO MEDIANTE SALDATURA ELETTRICA
Il restringimento con una saldatrice elettrica è più semplice che con una torcia a gas; tuttavia, questo metodo lascia segni di scintille, graffi, depositi di carbonio e una pellicola di ossido sulla superficie del pannello.

Per questo motivo, come preparazione al fondo, la superficie del pannello deve essere pulita con silicon off e una spazzola in filo di acciaio inossidabile.
Quando i segni di scintille e i graffi sono estesi, rimuovere completamente le impurità con una spazzola metallica, quindi applicare il primer di lavaggio e lo stucco.
Precauzioni durante il montaggio
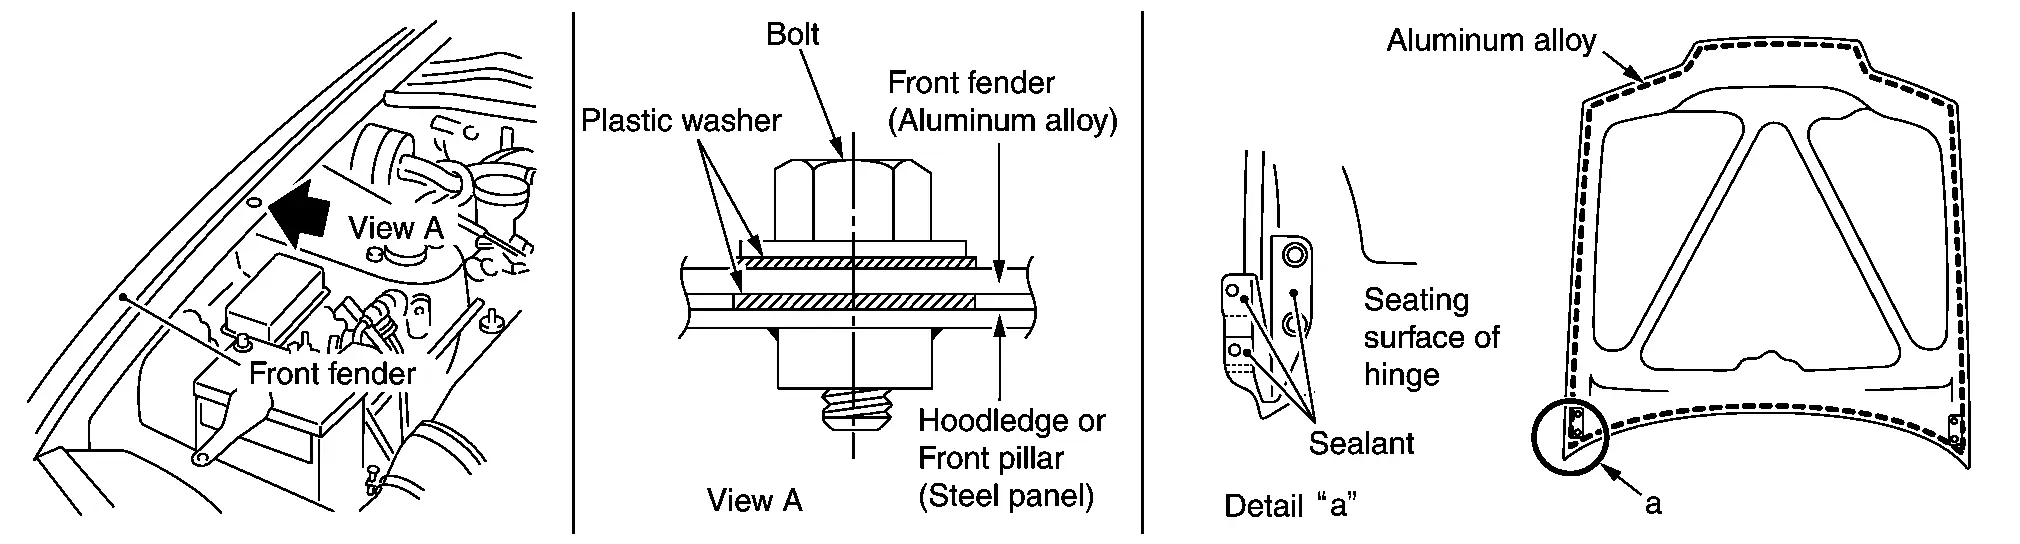
Durante il montaggio dei componenti, materiali isolanti come rondelle in resina (bulloni del parafango anteriore) e sigillante anticorrosione (cerniere del cofano) vengono inseriti tra il pannello in lega di alluminio e le lamiere di acciaio, per prevenire la corrosione da contatto che si verifica dove metalli diversi entrano in contatto.
Saldatura (alluminio) Nissan Ariya prima generazione
Saldatura (alluminio)
Per riparare una cricca o un foro in una lamiera di acciaio, di solito si ricorre alla saldatura. Comunemente si utilizzano la saldatura a gas ossiacetilenica, la saldatura ad arco o la brasatura. Per i pannelli in lega di alluminio, di solito si utilizzano la saldatura TIG o MIG, che impiegano gas inerti (gas argon) come gas di protezione. Questo perché la lega di alluminio presenta le seguenti caratteristiche particolari.
La sua temperatura di fusione è inferiore a quella del ferro, ma il calore specifico e il calore latente sono più elevati. Inoltre, presenta una buona conducibilità. Per questi motivi, è necessario applicare una grande quantità di calore in un tempo molto breve.
La temperatura di fusione della pellicola di ossido della lega di alluminio è 2 °C. Per rimuovere questa pellicola, è necessaria la pulizia mediante saldatura ad argon (saldatura TIG, saldatura MIG) o un trattamento con flussante.
La mancata rimozione delle pellicole di ossido provoca una fusione incompleta o porosità.
La dilatazione e la contrazione termica sono circa il doppio di quelle del ferro, il che rende facile la deformazione durante la saldatura.
Confronto delle proprietà chimiche e fisiche tra alluminio e ferro
| Proprietà | Lega di alluminio | Ferro | Effetto della saldatura |
|---|---|---|---|
| Temperatura di fusione °C (°F) | 560 - 640 (1,040 - 1,184) |
600 × 2.5 (1,112 × 2.5) |
|
Efficienza di conduzione termica cal/cm/sec/°C (BTU in/m2/h/°F) |
0.28 (812.69) |
0.28 × 0.57 (812.69 × 0.57) |
Grande quantità di calore in tempi brevi richiesta per la saldatura. |
| Modulo di elasticità kg/mm2 (lb/in2) | 7,000 (9,646,875) |
7,000 × 3 (9,646,875 × 3) |
Facilmente deformabile e molto fragile. |
Coefficiente di dilatazione lineare (10-6) |
23.8 | 23.8 × 0.5 | |
| Conducibilità (%) | 30 | 30 × 0.52 | Rispetto al ferro, è richiesta una corrente elevata. |
| Pellicola di ossido | Al2 O3 | Fe2 O3 | La temperatura di fusione della pellicola di ossido della lega di alluminio è 2 °C. Per rimuovere questa pellicola, è necessaria la pulizia mediante saldatura ad argon o un trattamento con flussante. |
Materiale d'apporto
Come materiale d'apporto sono disponibili bacchette per saldatura TIG e fili elettrodo per saldatura MIG. Utilizzare un materiale d'apporto adatto al metallo base.
| Metallo base | Materiale d'apporto |
|---|---|
| Parafango anteriore, cofano: serie 5000, serie 6000 | A5356 |
| Portiera: serie 6000 | A5356 |
Saldatura TIG
TIG è l'abbreviazione di tungsten inert gas shielded arc welding (saldatura ad arco con elettrodo di tungsteno in gas inerte). La saldatura TIG presenta le seguenti caratteristiche particolari.
Caratteristiche particolari
Il costo iniziale dell'attrezzatura è basso, così come quello della manutenzione.
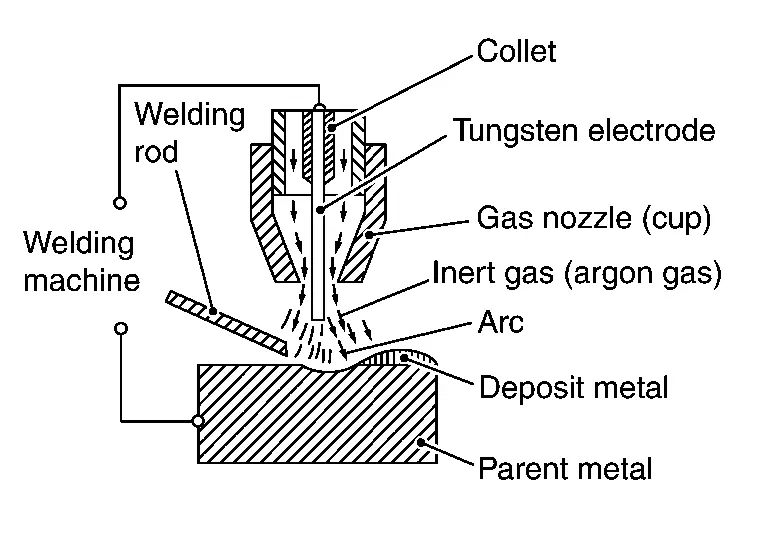
Per la corrente elettrica ordinaria viene utilizzata una corrente alternata ad alta frequenza.
Facile da imparare in breve tempo.
Eccellente resistenza meccanica e proprietà anticorrosive.
Ideale per l'istruzione e la formazione alla saldatura.
Saldatura MIG
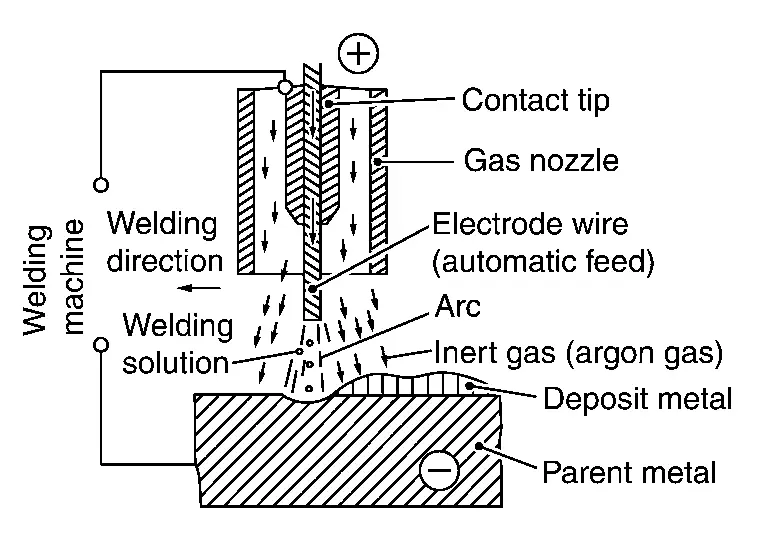
MIG è l'abbreviazione di metal inert gas shielded arc welding (saldatura ad arco con elettrodo fusibile in gas inerte). La saldatura MIG presenta le seguenti caratteristiche particolari.
(1) SALDATURA MIG NORMALE
La saldatura MIG è il metodo più comunemente utilizzato. Come mostrato in figura, un filo che funge da elettrodo viene alimentato in modo continuo nella zona di saldatura e si genera un arco tra la punta del filo e il metallo base. Normalmente, per saldare una lamiera di spessore pari o superiore a 2 mm (0,079 in) si utilizza un filo elettrodo del diametro di 1,2 mm - 1,4 mm (0,047 in - 0,055 in), con una corrente elettrica di 110 A - 360 A.
(2) METODO DI SALDATURA MIG AD ARCO CORTO
Per la saldatura di lamiere sottili si utilizza generalmente il metodo di saldatura ad arco corto.
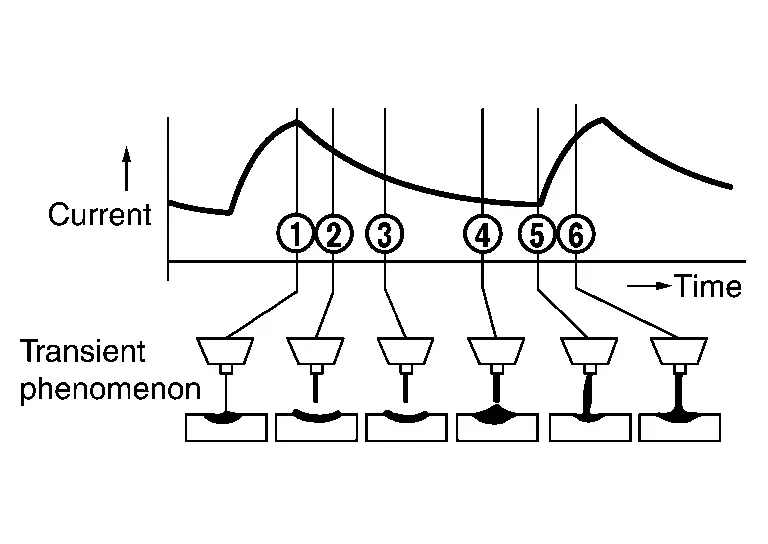
Come mostrato in figura, si ripete un andamento di cortocircuito e arco.
Rispetto alla normale saldatura MIG, questo metodo a cortocircuito transitorio richiede un apporto di calore inferiore, e pertanto consente di saldare una lamiera sottile con spessore di 1 mm (0,04 in).
Le condizioni di saldatura ad arco corto sono riportate di seguito.
Per la torcia della saldatura ad arco corto viene installato un filo sottile del diametro di 0,8 mm - 1,2 mm (0,031 in - 0,047 in), avvolto in una piccola bobina.
Spessore della lamiera t = mm (in) | Forma della saldatura | Corrente (A) | Tensione (V) | Portata del gas argon (US gal, Imp gal)/min | Velocità di saldatura mm (in)/min |
|---|---|---|---|---|---|
| 1 (0.04) | 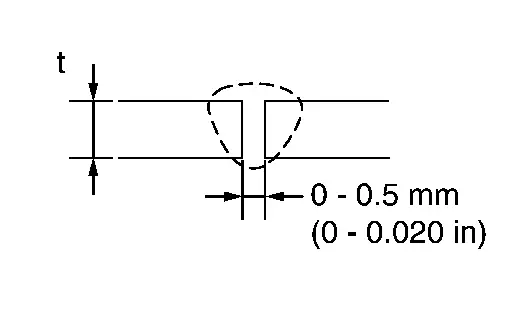 |
45 | 12 | 13 (3-3/8, 2-7/8) | 600 (23.62) |
| 2 (0.08) | 85 | 15 | 15 (4, 3-1/4) | 600 (23.62) | |
| 3 (0.12) | 120 | 22 | 15 (4, 3-1/4) | 600 (23.62) |
(3) METODO DI SALDATURA AD ARCO PULSATO
Per consentire il trasferimento a spruzzo anche nell'intervallo di corrente pari o inferiore alla corrente critica (corrente limite di trasferimento a spruzzo), a questo metodo di saldatura viene aggiunta una forma d'onda pulsata. Poiché questo metodo consente una penetrazione e una forma del cordone stabili, evitando al contempo un eccessivo apporto di calore, è adatto alla saldatura di lamiere sottili.
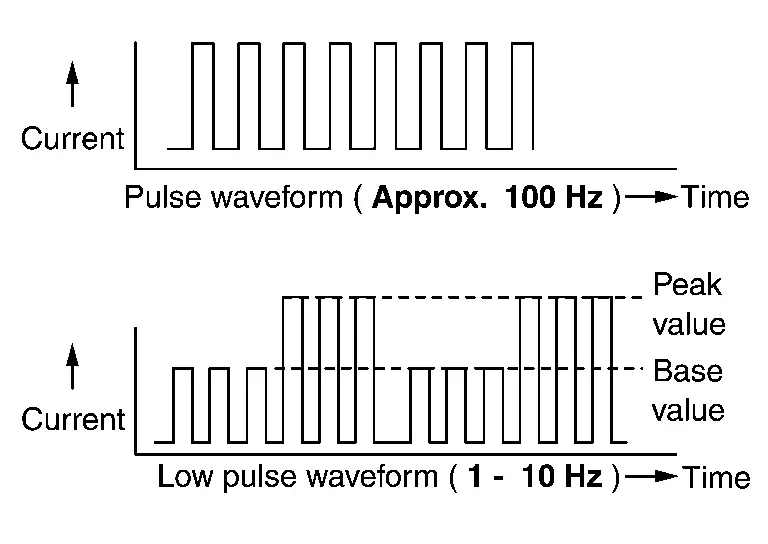
FUNZIONE BASSO PULSO
Oltre alla funzione pulsata, questa funzione facilita la creazione di cordoni di saldatura a forma embricata.
È efficace nel prevenire la bruciatura durante la saldatura di lamiere sottili e la saldatura di pannelli con una luce tra di essi.
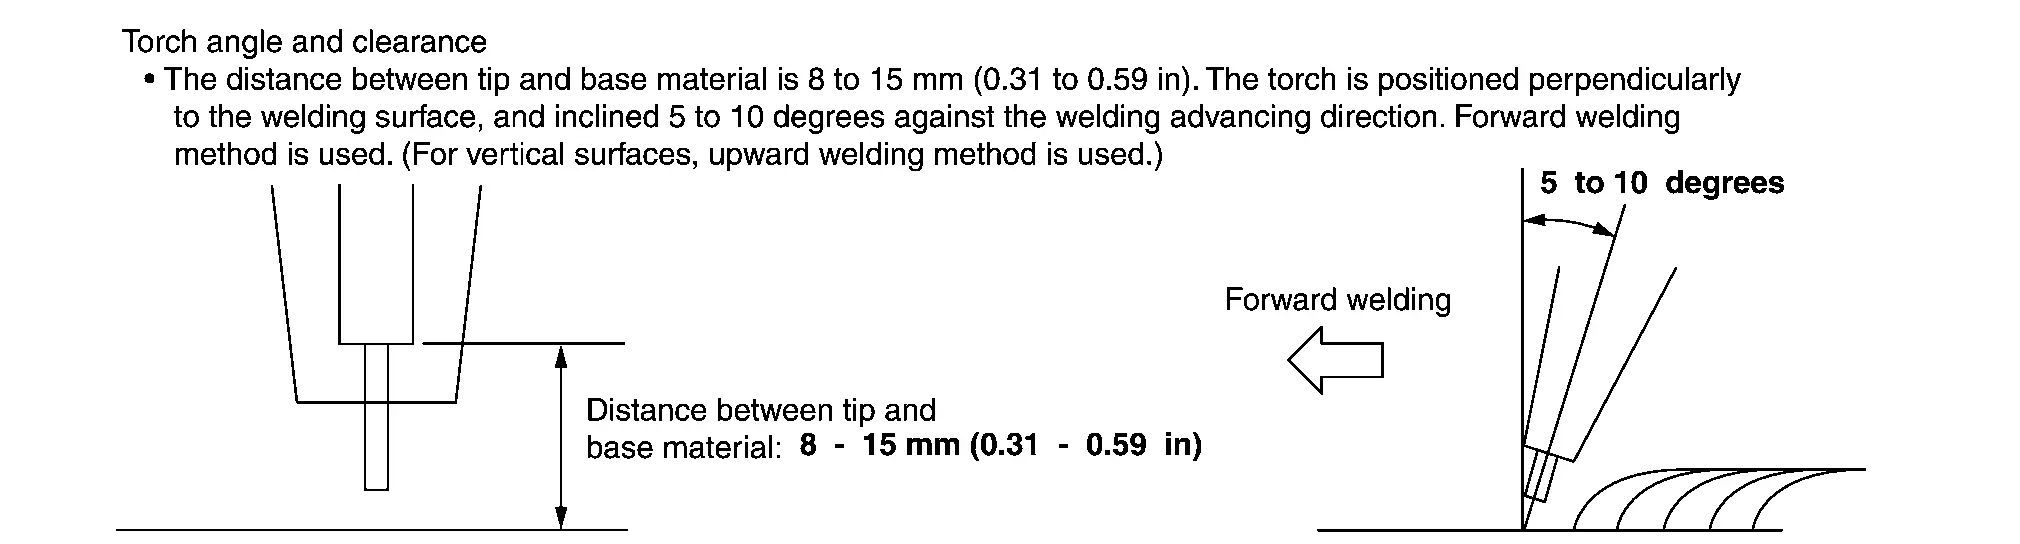
Metodo di saldatura MIG
(1) SALDATURA A TAPPO
Il metodo di saldatura a tappo MIG viene utilizzato per riparare le zone saldate a punti.
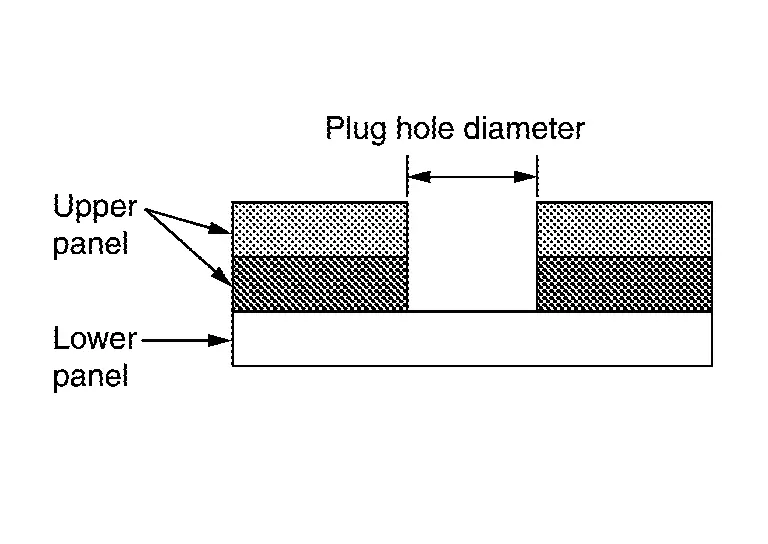
Tenere il pannello superiore e il pannello inferiore ben uniti. Prima di saldare, far aderire strettamente i punti da saldare a tappo.
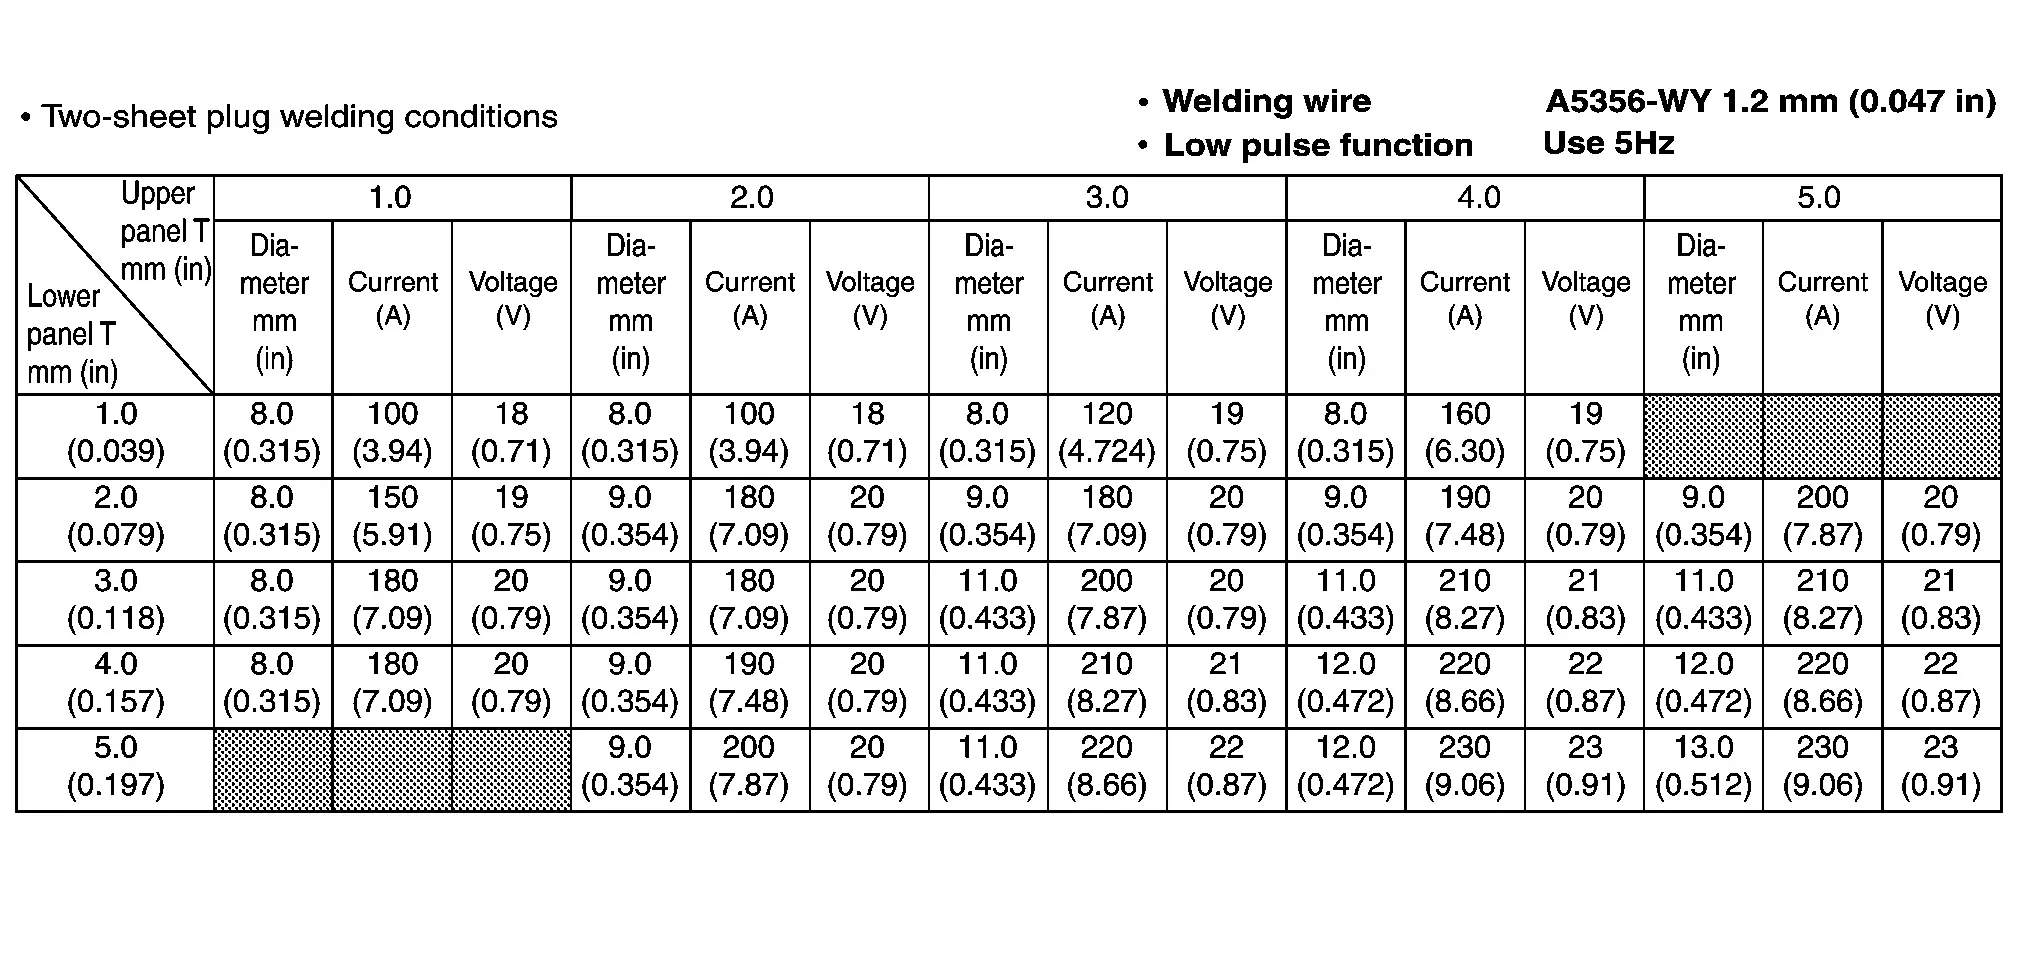
Rispettare le condizioni di saldatura descritte nel Manuale di riparazione della carrozzeria.
(a) Condizioni di saldatura (saldatura a tappo)
In linea di massima, le seguenti condizioni di saldatura sono previste per la saldatura orizzontale. Pertanto, a seconda della direzione di saldatura, potrebbe essere necessario effettuare delle regolazioni.
(b) Condizione di saldatura a tappo su tre lamiere
Considerare lo spessore totale dei due pannelli superiori come spessore del pannello superiore. Utilizzando questo spessore, applicare le condizioni di saldatura a tappo su due lamiere per impostare diametro del foro, corrente e tensione.
(c) Movimento della torcia
Spessore del pannello inferiore
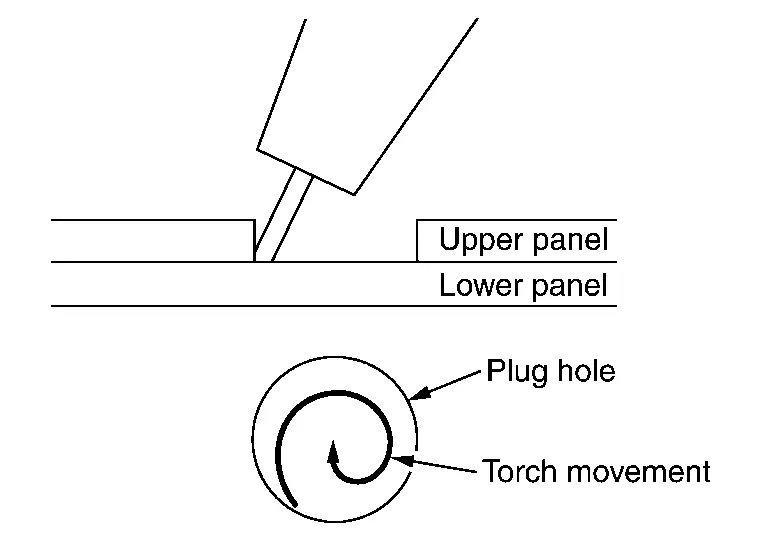
1,4 mm (0.055 poll.) o meno
Saldare dalla circonferenza del foro verso il centro con movimento circolare.
Spessore del pannello inferiore
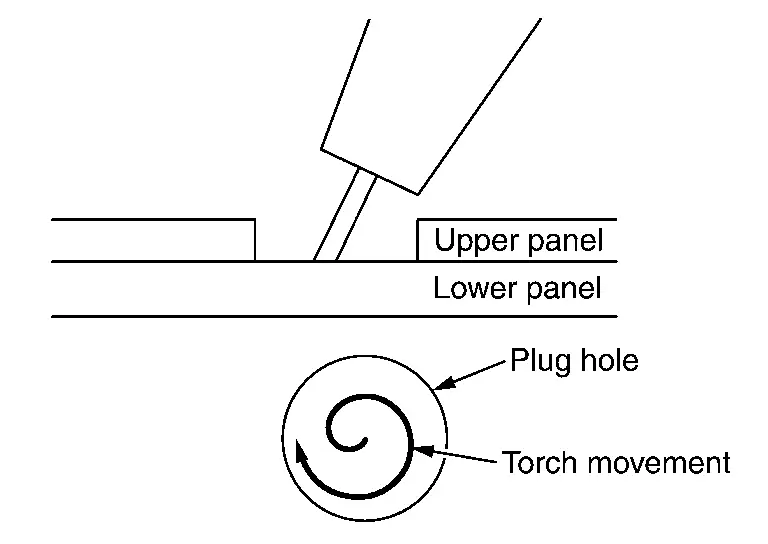
1,5 mm (0.059 poll.) o più
Saldare dal centro del foro verso la circonferenza con movimento circolare.
(d) Piastra di supporto
Quando si saldano a tappo pannelli sottili, una piastra di supporto, come illustrato in figura, viene posizionata sul lato inferiore dei pannelli e fissata sul lato del foro con un morsetto.
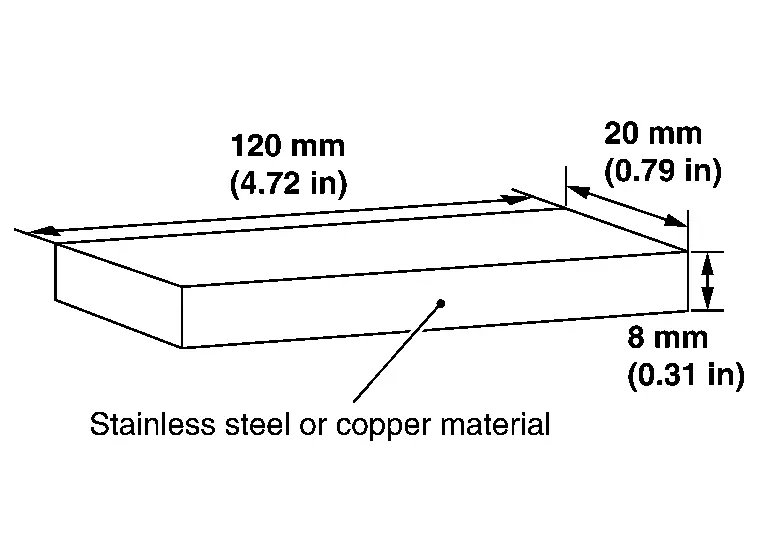
Questo serve a prevenire la bruciatura dei pannelli sottili.
Nei punti in cui non è possibile applicare le piastre di supporto, prestare attenzione a non bruciare il materiale.
(2) SALDATURA A FILETTO
Prima di saldare, far aderire strettamente i punti da saldare a filetto.
Rispettare le condizioni di saldatura e le lunghezze specificate nel Manuale di riparazione della carrozzeria.
Impostare l'ampiezza della sezione di saldatura a filetto in modo che sia uguale allo spessore del pannello o maggiore. Quando i pannelli hanno spessori diversi, eseguire la saldatura secondo le condizioni di saldatura applicabili al pannello più sottile.

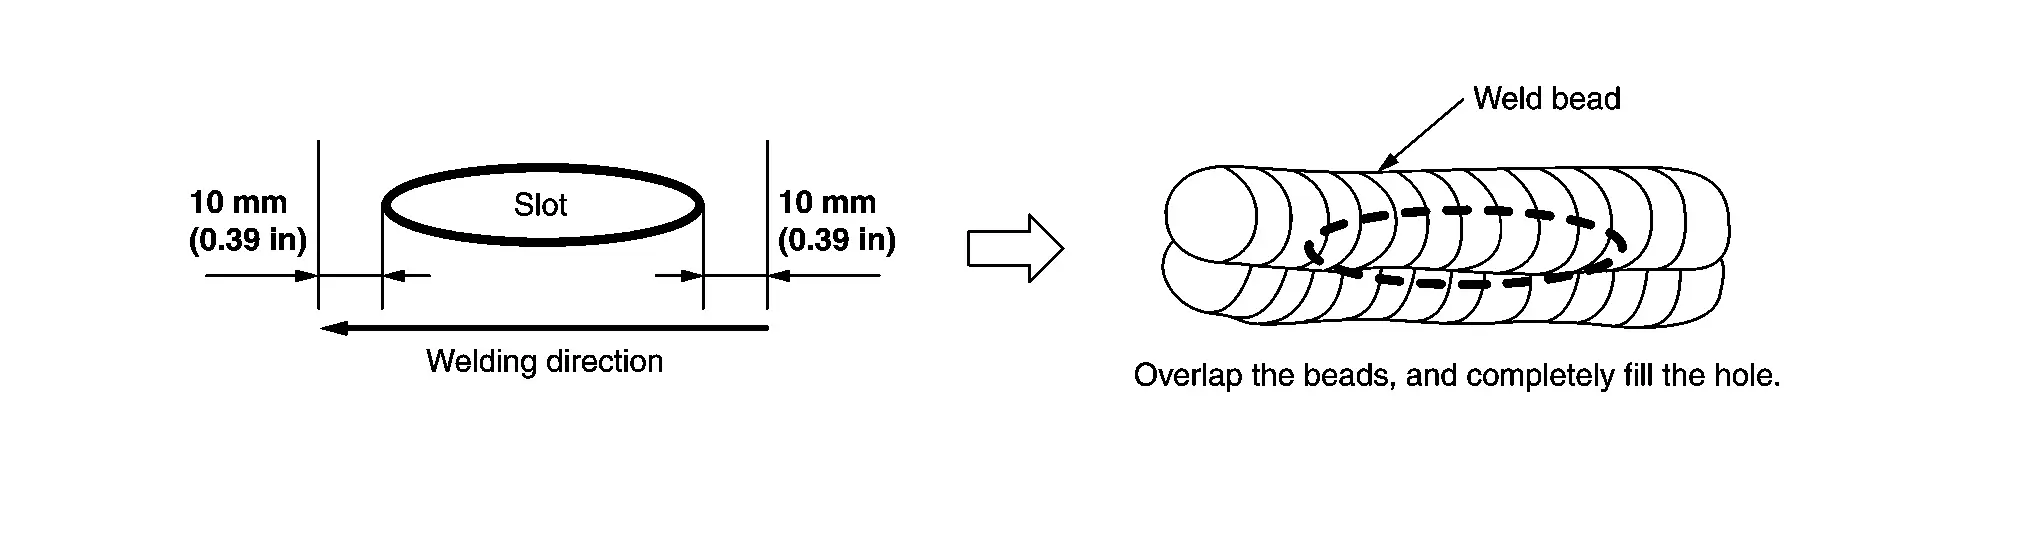
(3) SALDATURA A FESSURA
Prima di saldare, far aderire strettamente i punti da saldare a fessura.
Rispettare le condizioni di saldatura specificate nel Manuale di riparazione della carrozzeria.
L'area di saldatura va da 10 mm (0.39 poll.) prima della fessura a 10 mm (0.39 poll.) dopo la fessura.
(4) SALDATURA DI TESTA
Rispettare le condizioni di saldatura specificate nella procedura di sostituzione dei componenti.

Puntatura: fissare temporaneamente, ma in modo sicuro, a intervalli di circa 10 mm (0.39 poll.).
Rimuovere gli ossidi di alluminio e gli ossidi di magnesio generati nei punti puntati. In caso contrario si verificano difetti di saldatura.
Saldatura definitiva.
Precauzioni durante la saldatura
Indossare una tuta da lavoro a maniche lunghe, un berretto da lavoro e scarpe antinfortunistiche. Indossare occhiali di protezione, guanti, tappi per le orecchie e una maschera antipolvere se necessario.
La saldatura ad arco MIG di lamiere di alluminio produce scintille. Non guardarle direttamente. Prima di lavorare, indossare sempre protezioni per evitare ustioni.
Eseguire sempre il pretrattamento del metallo base.
Sporco e pellicola di ossidazione sul metallo base causano difetti di saldatura. Prima della saldatura eseguire il seguente pretrattamento. Pulire la pellicola d'olio con Silicon Off o benzina bianca.
Successivamente, lucidare la superficie con una spazzola in acciaio inox a filo sottile.
La pellicola di ossido si riforma in circa 30 minuti o 1 ora.
Pertanto, è meglio eseguire il pretrattamento immediatamente prima della saldatura.
Anche se il pretrattamento è già stato eseguito in varie zone, è necessario usare nuovamente una spazzola a filo immediatamente prima della saldatura.
Utilizzare un materiale d'apporto (bacchetta o filo di saldatura) adatto al metallo base.
Il materiale d'apporto utilizzato per la saldatura dell'alluminio scorre più facilmente rispetto a quello per l'acciaio, quindi la superficie di saldatura deve essere in posizione orizzontale.
Per la saldatura TIG e MIG, anche una brezza di 0,5 m/s (1.6 ft/s) influisce notevolmente sulla protezione del gas. Quando si salda all'aperto, scegliere un luogo in cui polvere e umidità siano ridotte al minimo. Si deve costruire un riparo per proteggersi da vento o pioggia.
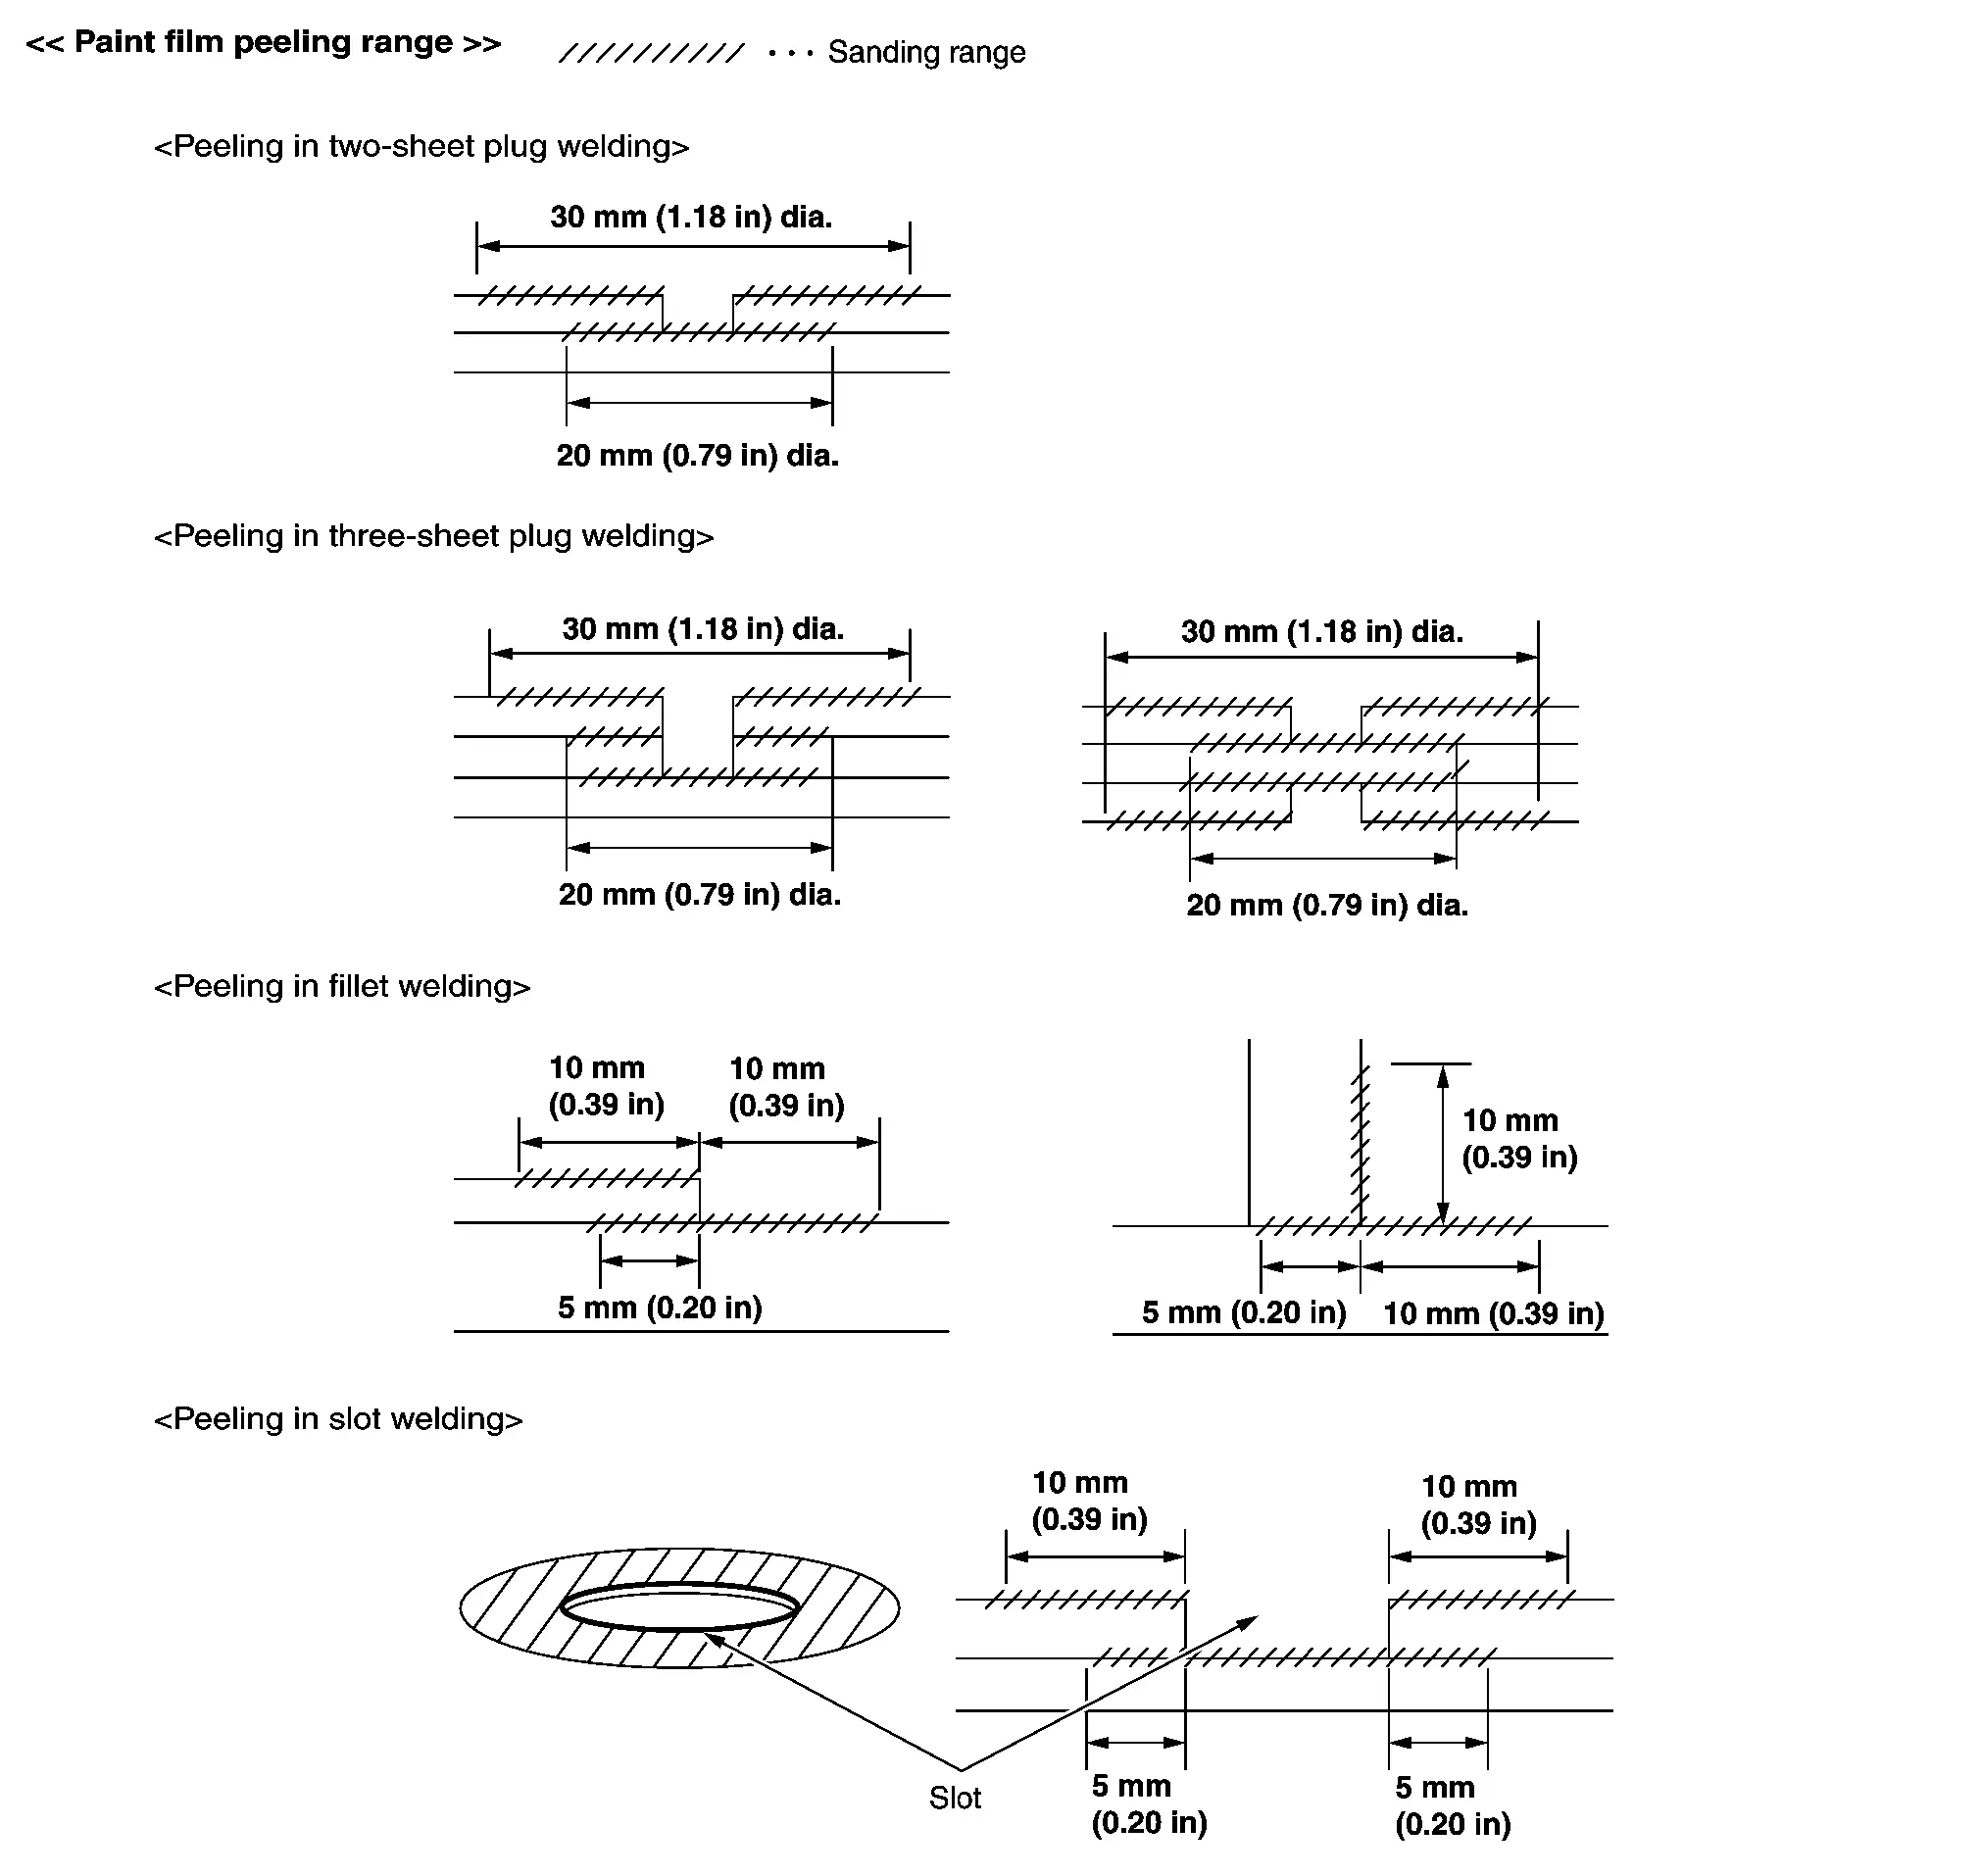
Rimuovere la pellicola di vernice delle zone da saldare e il rivestimento per elettrodeposizione dei ricambi usando una levigatrice a disco.
Durante la rimozione, prestare attenzione a non levigare eccessivamente il materiale base in lega di alluminio.
Raddrizzatura della carrozzeria (alluminio) Nissan Ariya SUV
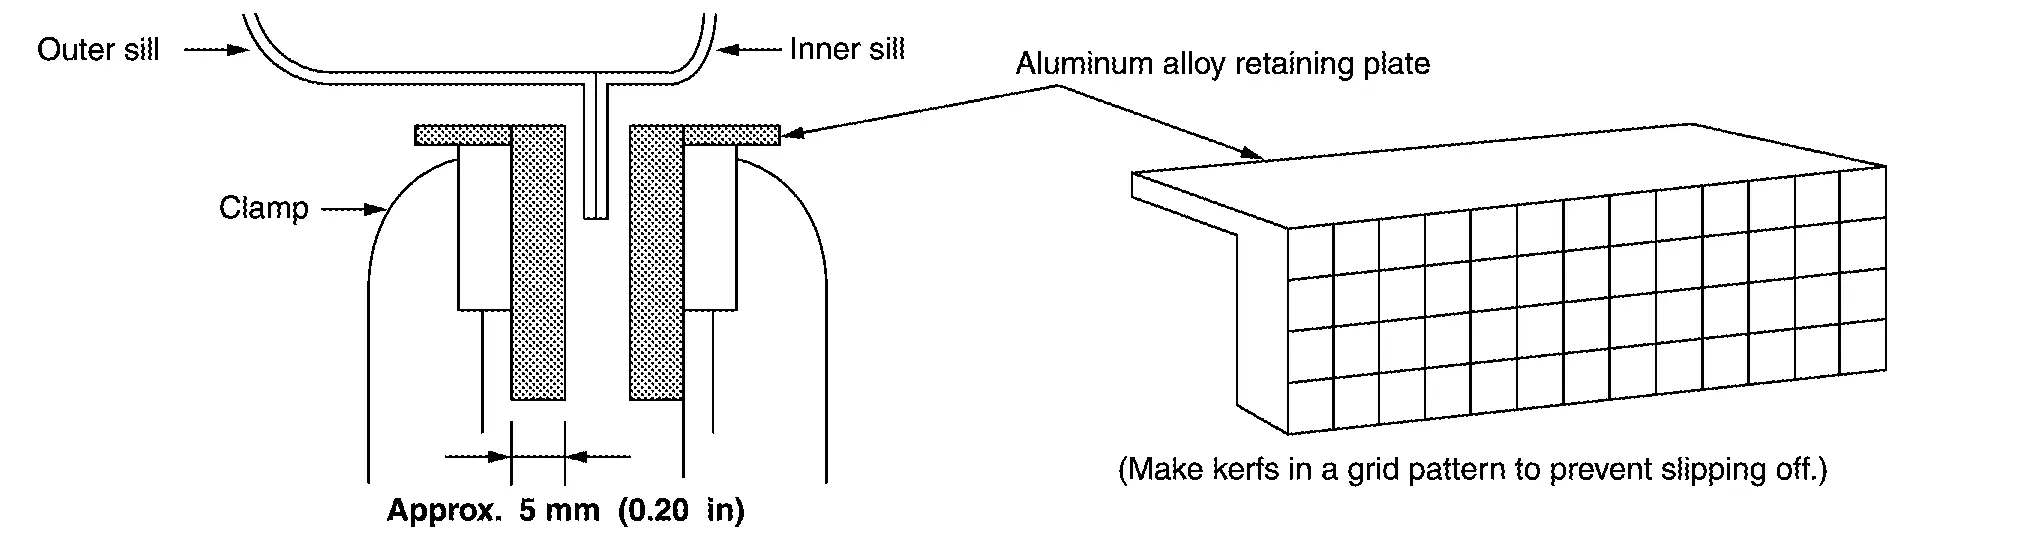
Fissaggio del veicolo
Quando si fissa la carrozzeria in alluminio all'attrezzatura di raddrizzatura, inserire una piastra di ritegno in lega di alluminio [spessore: circa 5 mm (0.20 poll.)] nel morsetto per prevenire danni alla flangia della soglia.
Raddrizzatura del telaio
Le parti deformate sono state incrudite. Quando si raddrizza il telaio, tirare in fuori riscaldando con una saldatrice ossiacetilenica a gas. A differenza delle lamiere di acciaio, la lega di alluminio non cambia colore quando viene riscaldata. Utilizzare un termometro senza contatto o una penna termometrica per controllare la temperatura. Prestare attenzione a non surriscaldare.
<Riferimento> Punto di fusione della lega di alluminio: circa 640 °C
Temperatura di riscaldamento possibile Materiale stampato per estrusione (serie 6000) : 110 °C Materiale stampato per pressatura (serie 5000) : 350 °C Durante le operazioni di trazione, tirare con forza eccessiva causa il distacco della saldatura (distacco dei punti di saldatura o crepe nelle saldature a filetto). Tirare gradualmente.
La lega di alluminio ha un'elevata conducibilità termica. Durante il riscaldamento, rimuovere ampiamente gli equipaggiamenti interni e altre parti correlate.