Zylinderkopf
Explosionsdarstellung
Zylinderkopfschrauben

1. Zylinderkopf 2. Zylinderkopfschraube 3. Unterlegscheibe 4. Zylinderkopfdichtung
Ventilkomponenten
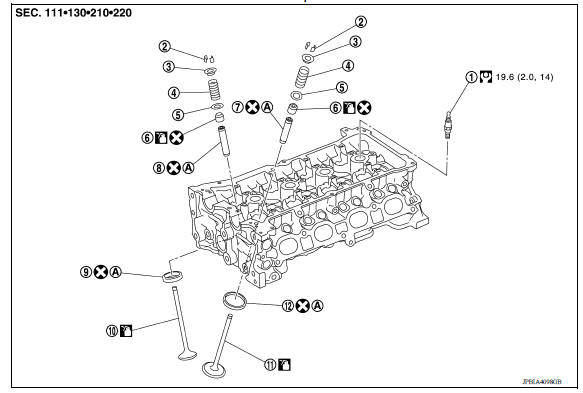
1. Zündkerze 2. Ventilkeil 3. Ventilfederteller 4. Ventilfeder 5. Ventilfederunterlage 6. Ventilschaftdichtung 7. Ventilführung (EIN) 8. Ventilführung (AUS) 9. Ventilsitz (AUS) 10. Ventil (AUS) 11. Ventil (EIN) 12. Ventilsitz (EIN)
Ausbau und Einbau
AUSBAU
HINWEIS:
Beim Ausbau von Bauteilen wie Schläuchen und Leitungen die Öffnungen verschließen oder abdichten, damit keine Flüssigkeit austritt.
- Kraftstoffdruck abbauen.
- Folgende Bauteile und zugehörige Teile ausbauen.
- Luftleitung.
- Kraftstoffleitung und Einspritzventil.
- Kühlmittelauslass.
- Abgaskrümmer.
- Steuerdeckel und Steuerkette.
- Nockenwelle.
3. Zylinderkopfschrauben in umgekehrter Reihenfolge wie abgebildet lösen und ausbauen.
(A) : Auslassseite (EXH)
(B) : Einlassseite (INT)
 : Motorvorderseite

4. Zylinderkopfdichtung ausbauen.
EINBAU
- Neue Zylinderkopfdichtung einbauen.
- Zylinderkopfschrauben in der abgebildeten numerischen Reihenfolge anziehen.
(A) : Auslassseite (EXH)
(B) : Einlassseite (INT)
: Motorvorderseite
VORSICHT:
Werden Zylinderkopfschrauben wiederverwendet, vor dem Einbau deren Außendurchmesser prüfen.
a. Gewinde und Auflageflächen der Schrauben mit neuem Motoröl benetzen.
b. Alle Schrauben anziehen.
Zylinderkopfschrauben: 40.0 N*m (4.1 kgm, 30 ft-lb)
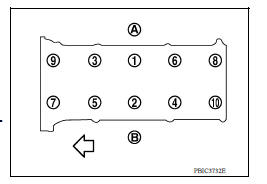
c. Alle Schrauben in der vorgegebenen Reihenfolge mit Werkzeug (A) um 60 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
VORSICHT:
Anzugswinkel mit Werkzeug (A) oder Winkelmesser prüfen und bestätigen. Keine Beurteilung nur durch Sichtprüfung ohne Werkzeug.
Werkzeugnummer : KV10112100 (BT8653A)

d. Alle Schrauben vollständig lösen.
Zylinderkopfschrauben: 0 N*m (0 kgm, 0 ft-lb)
VORSICHT:
In diesem Schritt die Schrauben in der umgekehrten Reihenfolge der angegebenen Abbildung lösen.
e. Alle Schrauben anziehen.
Zylinderkopfschrauben: 40.0 N*m (4.1 kgm, 30 ft-lb)
f. Alle Schrauben um 75 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
g. Alle Schrauben erneut um 75 Grad im Uhrzeigersinn weiterdrehen (Winkelanzug).
3. Der Einbau der übrigen Bauteile erfolgt in umgekehrter Reihenfolge wie der Ausbau.
Zerlegen und Zusammenbauen
AUSBAU
- Zündkerze mit geeignetem Werkzeug ausbauen.
- Ventilstößel ausbauen.
- Einbauposition festhalten und Ventilstößel getrennt aufbewahren, damit sie nicht vertauscht werden.
3. Ventilkeil ausbauen.
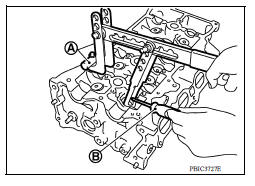
- Ventilfeder mit Werkzeug (A) zusammendrücken. Ventilkeil mit Magnetwerkzeug (B) ausbauen.
VORSICHT:
Ventilstößelbohrungen nicht beschädigen.
Werkzeugnummer: KV10116200 (J26336B)
: KV10115900 (J2633620)
: KV10109220 ( - )
4. Ventilfederteller und Ventilfeder ausbauen.
5. Ventilschaft zur Brennraumseite drücken und Ventil ausbauen.
- Einbauposition festhalten und Teile getrennt aufbewahren, damit sie nicht vertauscht werden.
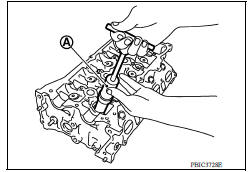
6. Ventilschaftdichtung mit Werkzeug (A) ausbauen.
Werkzeugnummer: KV10107902 (J38959)
- Ventilfederunterlage ausbauen.
- Wenn der Ventilsitz ersetzt werden muss.
- Wenn die Ventilführung ersetzt werden muss.
EINBAU
- Ventilführung einbauen, falls ausgebaut.
- Ventilsitz einbauen, falls ausgebaut.
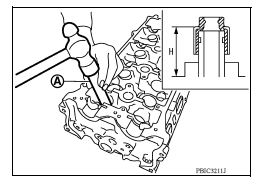
- Ventilschaftdichtung einbauen.
- Mit Werkzeug (A) einbauen, bis das abgebildete Maß erreicht ist.
Höhe "H": 13.2 bis 13.8 mm (0.520 bis 0.543 in) Werkzeugnummer: KV10115600 (J38958)
4. Ventilfederteller einbauen.
5. Ventil einbauen.
- Den größeren Durchmesser zur Einlassseite einbauen.
6. Ventilfeder einbauen.
HINWEIS:
Die Dichtung kann in beiden Richtungen eingebaut werden.
7. Ventilfederteller einbauen.
8. Ventilkeil einbauen.
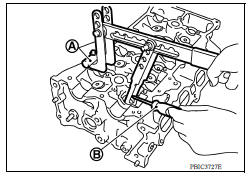
- Ventilfeder mit Werkzeug (A) zusammendrücken. Ventilkeil mit Magnetwerkzeug (B) einbauen.
VORSICHT:
Ventilstößelbohrungen nicht beschädigen.
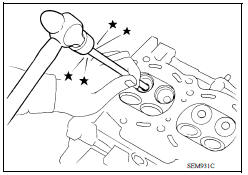
- Nach dem Einbau das Ende des Ventilschafts leicht mit einem Kunststoffhammer anklopfen, um den korrekten Sitz zu prüfen.
Werkzeugnummer: KV10116200 (J26336B)
: KV10115900 (J2633620)
: KV10109220 ( - )
9. Ventilstößel einbauen.
10. Zündkerze mit geeignetem Werkzeug einbauen.
Prüfung
PRÜFUNG NACH DEM AUSBAU
Zylinderkopfschrauben, Außendurchmesser
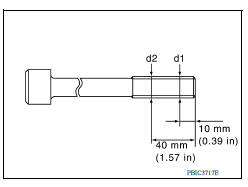
- Zylinderkopfschrauben werden im Streckgrenzanzug montiert. Immer wenn die Maßdifferenz zwischen "d1" und "d2" den Grenzwert überschreitet, durch eine neue Schraube ersetzen.
Grenzwert ("d1"-"d2"): 0.15 mm (0.0059 in)
- Tritt eine Verringerung des Außendurchmessers an einer anderen Stelle als "d2" auf, diese Stelle als Messpunkt "d2" verwenden.
Verzug des Zylinderkopfs
HINWEIS:
Bei dieser Prüfung auch auf Verzug des Zylinderblocks achten.
1. Motoröl abwischen und Kesselstein (ablagerungsartige Rückstände), Dichtung, Dichtmittel, Verkohlungen usw. mit einem Schaber entfernen.
VORSICHT:
Darauf achten, dass keine Dichtungsreste in Motoröl- oder Motorkühlmittelkanäle gelangen.
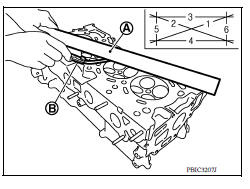
2. An mehreren Stellen der Unterseite des Zylinderkopfs den Verzug in sechs Richtungen messen.
(A) : Haarlineal
(B) : Fühlerlehre
- Bei Überschreitung des Grenzwerts Zylinderkopf ersetzen.
PRÜFUNG NACH DER DEMONTAGE
VENTILABMESSUNGEN
- Die Maße jedes Ventils prüfen.
- Liegen die Maße außerhalb des Standardwerts, Ventil ersetzen und Tragbild des Ventilsitzes prüfen.
VENTILFÜHRUNGSSPIEL
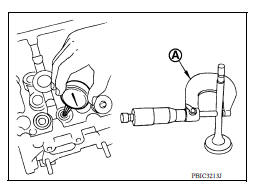
Ventilschaftdurchmesser
- Den Durchmesser des Ventilschafts mit Messschraube (A) messen.
Innendurchmesser der Ventilführung
- Den Innendurchmesser der Ventilführung mit Innenmessgerät messen.
Ventilführungsspiel
- (Ventilführungsspiel) = (Innendurchmesser Ventilführung) - (Ventilschaftdurchmesser)
- Wenn der berechnete Wert den Grenzwert überschreitet, Ventil und/oder Ventilführung ersetzen.
AUSTAUSCH DER VENTILFÜHRUNG
Beim Ausbau der Ventilführung durch eine Übermaß-Ventilführung [0,2 mm (0,008 in)] ersetzen.
- Zum Ausbau der Ventilführung den Zylinderkopf in heißem Öl auf 110 bis 130 °C (230 bis 266 °F) erwärmen.
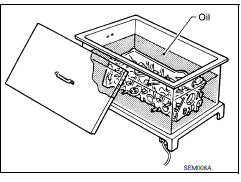
- Ventilführung mit einer Presse [unter 20 kN (2 t, 2.2 US-t, 2.0 long t) Kraft] oder geeignetem Werkzeug austreiben.
WARNUNG:
Der Zylinderkopf ist heiß. Bei den Arbeiten Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
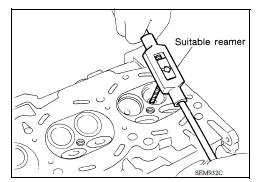
3. Ventilführungsbohrung im Zylinderkopf mit geeignetem Werkzeug aufreiben.
Durchmesser der Ventilführungsbohrung (für Ersatzteile): Einlass und Auslass: 9.175 bis 9.201 mm (0.3612 bis 0.3622 in)

4. Zylinderkopf in heißem Öl auf 110 bis 130 °C (230 bis 266 °F) erwärmen.
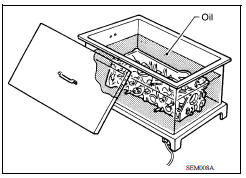
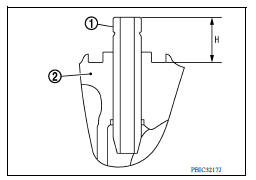
5. Ventilführung (1) mit geeignetem Werkzeug von der Nockenwellenseite auf das abgebildete Maß einpressen.
Überstand "H": 11.4 bis 11.8 mm (0.448 bis 0.464 in)
WARNUNG:
Der Zylinderkopf ist heiß. Bei den Arbeiten Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
6. Ventilführung mit geeignetem Werkzeug nachreiben, bis die Oberfläche fertig ist.
Standard: 5.000 bis 5.018 mm (0.1968 bis 0.1975 in)
VENTILSITZKONTAKT
- Nach Bestätigung, dass die Abmessungen von Ventilführungen und Ventilen innerhalb der Vorgaben liegen, dieses Verfahren durchführen.
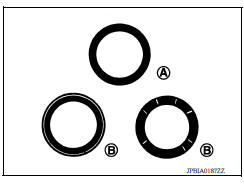
- Preußischblau (oder Bleiweiß) auf die Anlagefläche des Ventilsitzes auftragen, um das Ventil-Tragbild auf der Oberfläche zu prüfen.
- Prüfen, ob das Tragbild rundum durchgehend ist.
(A) : In Ordnung
- Ist dies nicht der Fall, Ventilsitz nachschleifen, um den Ventilsitz anzupassen, und erneut prüfen. Zeigt die Dichtfläche auch nach erneuter Prüfung "NG" (B), Ventilsitz ersetzen.
AUSTAUSCH DES VENTILSITZRINGS
Wird der Ventilsitz ausgebaut, durch einen Ventilsitz im Übermaß [0.5 mm (0.020 in)] ersetzen.
1. Den alten Sitz ausbohren, bis er sich löst. Das Bohren darf nicht über die Unterkante der Sitzaufnahme im Zylinderkopf hinausgehen. Dazu den Tiefenanschlag der Maschine entsprechend einstellen.
VORSICHT:
Durch übermäßiges Ausbohren ein Verkratzen des Zylinderkopfs verhindern.
2. Durchmesser der Sitzaufnahme im Zylinderkopf für den Ersatz-Ventilsitzring aufreiben.
Übermaß [0.5 mm (0.020 in)]
Einlass: 32.500 bis 32.527 mm (1.2795 bis 1.2805 in)
Auslass: 26.400 bis 26.427 mm (1.0393 bis 1.0404 in)
- Unbedingt kreisförmig und konzentrisch zur Mitte der Ventilführung aufreiben.
Dadurch sitzt der Ventilsitz korrekt.

3. Zylinderkopf in erwärmtem Öl auf 110 bis 130 °C (230 bis 266 °F) erwärmen.
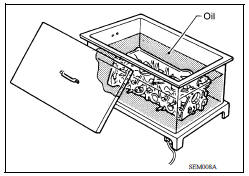
4. Ventilsitze mit Trockeneis gut kühlen. Ventilsitze in den Zylinderkopf einpressen.
WARNUNG:
Der Zylinderkopf ist heiß. Bei den Arbeiten Schutzausrüstung tragen, um Verbrennungen zu vermeiden.
VORSICHT:
Gekühlte Ventilsitze nicht direkt berühren.
5. Ventilsitz mit einem geeigneten Werkzeug (Ventilsitzschleifer) auf die vorgegebenen Maße nachbearbeiten.
VORSICHT:
Beim Einsatz eines Ventilsitzfräsers den Fräsergriff mit beiden Händen fest greifen. Dann die Auflagefläche gleichmäßig um den Ventilsitz andrücken, sodass in einem Arbeitsgang geschnitten wird. Ungleichmäßiger Druck oder mehrfaches Schneiden kann zu einem welligen Ventilsitz führen.
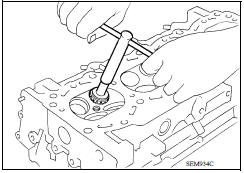
- Mit Schleifpaste einschleifen, um den Ventilsitz anzupassen.
- Erneut auf korrektes Tragbild prüfen. Siehe „VENTILSITZ-TRAGBILD“.
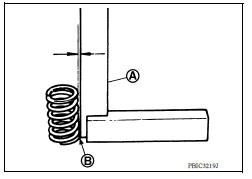
RECHTWINKLIGKEIT DER VENTILFEDER
- Anschlagwinkel (A) entlang der Seite der Ventilfeder anlegen und die Feder drehen.
Den maximalen Spalt zwischen Federoberseite und Anschlagwinkel messen.
(B): Kontakt
- Bei Überschreitung des Grenzwerts Ventilfeder ersetzen.
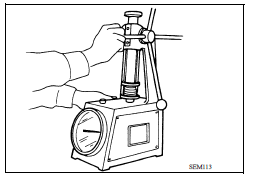
VENTILFEDERABMESSUNGEN UND VENTILFEDERDRUCKBELASTUNG
- Ventilfederkraft mit eingebautem Federteller bei der vorgegebenen Federhöhe prüfen.
VORSICHT:
Ventilfederteller nicht von der Ventilfeder abnehmen.
- Liegt die Einbaukraft oder die Kraft bei geöffnetem Ventil außerhalb des Sollwerts, Ventilfeder (mit Federteller) ersetzen.
PRÜFUNG NACH DEM EINBAU
- Vor dem Starten des Motors Betriebsstoffstände prüfen, einschließlich Motorkühlmittel und Motoröl. Liegt der Füllstand unter der vorgeschriebenen Menge, bis zum vorgeschriebenen Stand auffüllen.
- Folgendes Verfahren zur Prüfung auf Kraftstoffaustritt verwenden.
- Zündschalter einschalten (Motor aus). Bei anliegendem Kraftstoffdruck in der Kraftstoffleitung an den Verbindungsstellen auf Kraftstoffaustritt prüfen.
- Motor starten. Bei erhöhter Motordrehzahl die Anschlussstellen erneut auf Kraftstoffaustritt prüfen.
- Motor laufen lassen und auf ungewöhnliche Geräusche und Vibrationen achten.
HINWEIS:
Wenn der Hydraulikdruck im Steuerkettenspanner nach dem Aus- und Einbau abfällt, kann das Spiel in der Führung während des Motorstarts und kurz danach ein klopfendes Geräusch erzeugen. Dies ist jedoch normal. Das Geräusch verschwindet, sobald der Hydraulikdruck wieder aufgebaut ist.
- Motor gründlich warmlaufen lassen und sicherstellen, dass kein Kraftstoff, Abgas oder Betriebsstoff austritt, einschließlich Motoröl und Motorkühlmittel.
- Luft aus Kanälen in Leitungen und Schläuchen entlüften, z. B. im Kühlsystem.
- Motor abkühlen lassen und danach Öl- und Flüssigkeitsstände erneut prüfen, einschließlich Motoröl und Motorkühlmittel. Bei Bedarf auf den vorgegebenen Stand auffüllen.
- Übersicht der Prüfpunkte:
| Element | Vor dem Motorstart | Motor läuft | Nach dem Abstellen des Motors | |
| Kühlmittel | Füllstand | Leckage | Füllstand | |
| Motoröl | Füllstand | Leckage | Füllstand | |
| Getriebeöl/ Getriebeflüssigkeit | Modelle mit A/T und CVT | Leckage | Füllstand/Leckage | Leckage |
| M/T-Modelle | Füllstand/Leckage | Leckage | Füllstand/Leckage | |
| Andere Öle und Flüssigkeiten* | Füllstand | Leckage | Füllstand | |
| Kraftstoff | Leckage | Leckage | Leckage | |
| Abgas | Leckage | |||
*Servolenkungsflüssigkeit, Bremsflüssigkeit usw.