Inspección de la holgura axial del engranaje 2.ª y 5.ª del contraeje
En este manual: Inspección de la holgura axial del engranaje 2.ª y 5.ª del contraeje
30pasos
~180min
4/5dificultad
Hecho 0 de 30
Inspección
1. Contraeje: ensamble
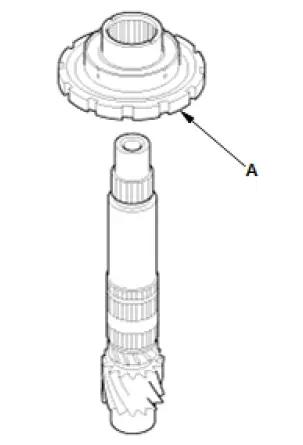
- Coloque el engranaje de estacionamiento (A).

- Coloque el engranaje de estacionamiento (A) sobre las bases de la prensa (B).
- Coloque un separador (C) entre el contraeje (D) y la prensa para evitar dañar el contraeje.
- Instale el engranaje de estacionamiento con la prensa.
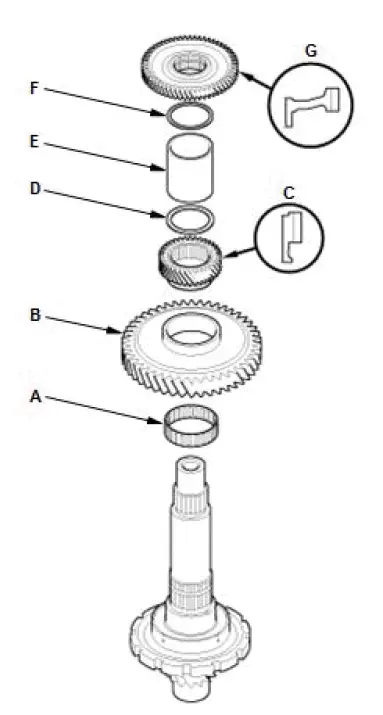
- Instale estas piezas en el siguiente orden, como se muestra:
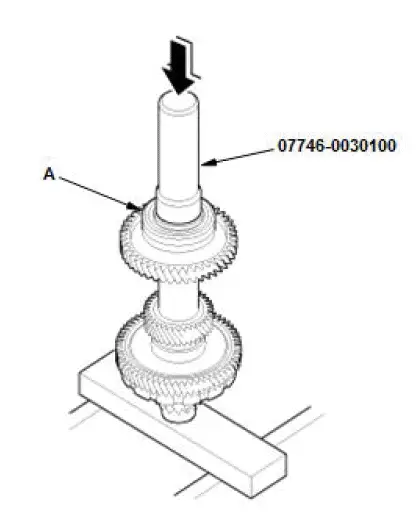
- Instale el rodamiento de bolas (A).
- Presione el rodamiento de bolas hasta su posición usando el mango impulsor de 40 mm D.I. y la prensa.
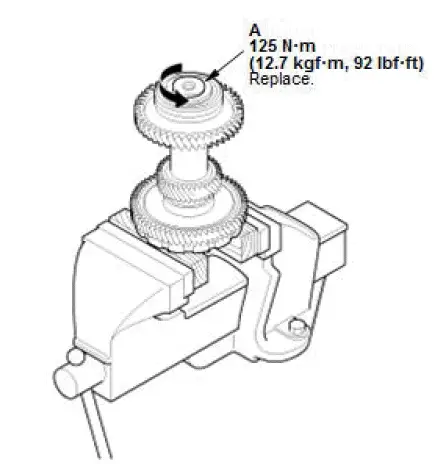
- Sujete la parte del engranaje de reducción final del contraeje en un tornillo de banco con bloques de madera.
- Instale el perno de bloqueo nuevo (A) con un par de 125 N-m (12.7 kgf-m, 92 lbf-ft).
- El perno de bloqueo tiene rosca a izquierdas.
- Después de este procedimiento, retire las virutas de madera que puedan haber quedado adheridas al engranaje.
2. Holgura axial del engranaje de 2.ª y 5.ª del contraeje - Inspeccionar
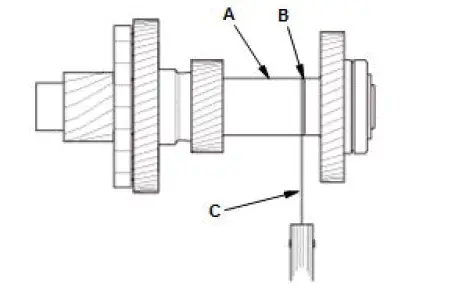
- Mida la holgura entre el collar del engranaje de 5.ª (A) y el calzo de empuje de 42.5 mm (B) con una galga de espesores (C) en al menos tres puntos. Use el promedio como holgura real.
Estándar: 0.04–0.10 mm (0.002–0.003 in)
- Si la holgura está fuera del estándar, retire el calzo de empuje de 42.5 mm y mida su espesor.
- Seleccione e instale un calzo de empuje nuevo de 42.5 mm y vuelva a comprobar la holgura.
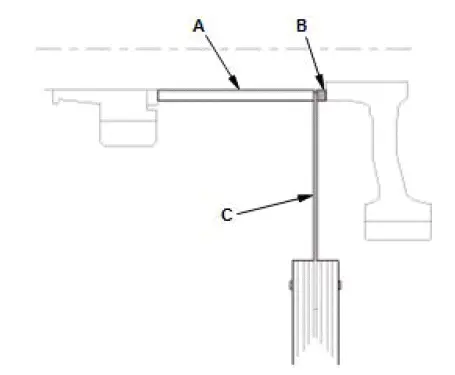
Calzo de empuje, 42.5 mm
- 1.82 mm (0.0717 in)
- 1.86 mm (0.0732 in)
- 1.90 mm (0.0748 in)
- 1.94 mm (0.0764 in)
- 1.98 mm (0.0780 in)
- 2.02 mm (0.0795 in)
- 2.06 mm (0.0811 in)
- 2.10 mm (0.0827 in)
- 2.14 mm (0.0843 in)
- 2.18 mm (0.0858 in)
- 2.22 mm (0.0874 in)
- 2.26 mm (0.0890 in)
Herramienta especial necesaria
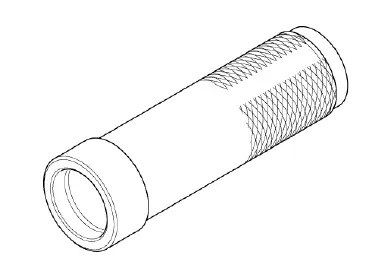
- Mango impulsor, 40 mm D.I. 07746-0030100
¿Le resultó útil esta página?