Inspección
1. INSPECCIONAR SUBCONJUNTO DEL BALANCÍN N.º 1
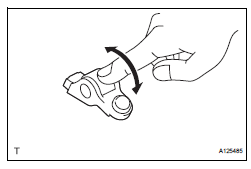
(a) Gire el rodillo a mano para comprobar que gira suavemente.
SUGERENCIA: Si el rodillo no gira suavemente, reemplace el subconjunto del balancín.
2. INSPECCIONAR CONJUNTO DEL COMPENSADOR DE HOLGURA DE VÁLVULA
AVISO:- Mantenga el compensador de holgura libre de suciedad y objetos extraños.
- Use únicamente aceite de motor limpio.
(a) Coloque el conjunto del compensador de holgura de válvula en un recipiente lleno de aceite de motor.
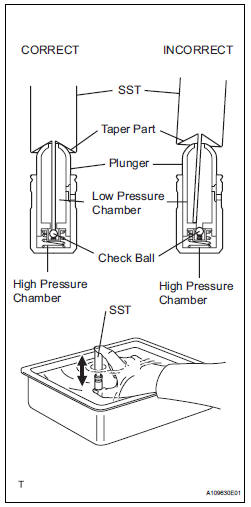
(b) Inserte la punta de la SST en el émbolo del conjunto del compensador de holgura de válvula y use la punta para presionar la bola de retención dentro del émbolo.
SST 09276-75010 (c) Apriete la SST y el conjunto del compensador de holgura de válvula juntos para mover el émbolo hacia arriba y hacia abajo de 5 a 6 veces.
(d) Compruebe el movimiento del émbolo y purgue el aire
OK: El émbolo se mueve hacia arriba y hacia abajo.
AVISO: Al purgar el aire de la cámara de alta presión, asegúrese de que la punta de la SST esté presionando realmente la bola de retención como se muestra en la ilustración. Si la bola de retención no está presionada, el aire no saldrá.(e) Después de purgar el aire, retire la SST. Luego intente presionar el émbolo con un dedo de forma rápida y firme.
OK: El émbolo es muy difícil de mover.
Si el resultado no es el especificado, reemplace el compensador de holgura.
3. INSPECCIONAR ÁRBOL DE LEVAS
(a) Inspeccione el árbol de levas para comprobar la desviación (excentricidad).
(1) Coloque el árbol de levas sobre bloques en V.
(2) Usando un comparador de cuadrante, mida la desviación circular en el muñón central.
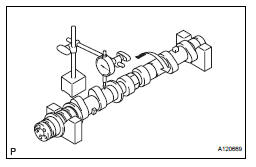
Desviación circular máxima: 0,04 mm (0,0016 in.)
Si la excentricidad circular es mayor que el máximo, reemplace el árbol de levas.
SUGERENCIA: Compruebe la holgura de aceite después de reemplazar el árbol de levas.
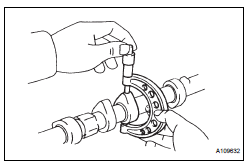
(b) Usando un micrómetro, mida la altura del lóbulo de la leva.
Altura estándar del lóbulo de la leva
Altura máxima del lóbulo de la leva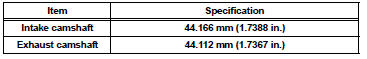
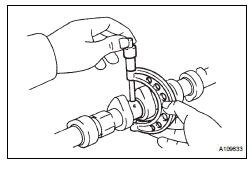
(c) Usando un micrómetro, mida el diámetro del muñón.
Diámetro estándar del muñón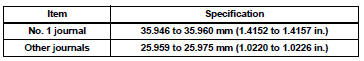
Si el diámetro del muñón no está dentro de la especificación, verifique la holgura de aceite.
4. INSPECCIONAR EL CONJUNTO DEL ENGRANAJE DE DISTRIBUCIÓN DEL ÁRBOL DE LEVAS
(a) Sujete el árbol de levas en un tornillo de banco.
AVISO: Tenga cuidado de no dañar el árbol de levas en el tornillo de banco.
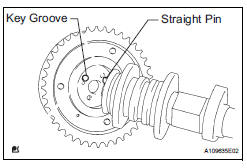
(b) Monte el conjunto del engranaje de distribución del árbol de levas y el árbol de levas alineando la ranura de chaveta y el pasador recto.
(c) Presione ligeramente el conjunto del engranaje de distribución del árbol de levas contra el árbol de levas y gire el conjunto del engranaje de distribución del árbol de levas. Presione más en la posición en la que el pasador entra en la ranura.
AVISO: Asegúrese de no girar el engranaje de distribución del árbol de levas en sentido de retardo (el ángulo recto).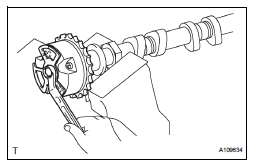
(d) Compruebe que no haya holgura entre la brida del conjunto del engranaje de distribución del árbol de levas y el árbol de levas.
(e) Apriete el perno de la brida con el engranaje de distribución del árbol de levas fijo.
Par de apriete: 100 N·m (1.020 kgf·cm, 74 ft.·lbf) (f) Compruebe el bloqueo del conjunto del engranaje de distribución del árbol de levas.
(1) Sujete el árbol de levas en un tornillo de banco y confirme que el conjunto del engranaje de distribución del árbol de levas esté bloqueado.
AVISO: Tenga cuidado de no dañar el árbol de levas.
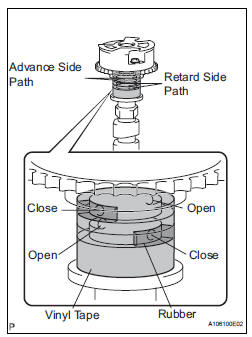
(g) Libere el pasador de bloqueo.
(1) Cubra las 4 vías de aceite del muñón de la leva con cinta de vinilo, como se muestra en la ilustración.
NOTA: En la ranura del árbol de levas se proporcionan 2 vías del lado de avance. Tape una de las vías con una pieza de goma.
(2) Rompa la cinta de la vía del lado de avance y de la vía del lado de retardo del lado opuesto al orificio de la vía del lado de avance, como se muestra en la ilustración.

(3) Aplique aproximadamente 200 kPa (2,0 kgf/cm², 28 psi) de presión de aire a las 2 vías rotas.
PRECAUCIÓN: Cubra los conductos con un trozo de tela al aplicar presión para evitar que el aceite salpique.
(4) Compruebe que el conjunto del engranaje de distribución del árbol de levas gire en sentido de avance al reducir la presión de aire aplicada a la vía del lado de retardo.
NOTA: Esta operación libera el pasador de bloqueo para la posición más retardada.
(5) Cuando el conjunto del engranaje de distribución del árbol de levas alcance la posición más avanzada, libere la presión de aire de la vía del lado de retardo y después la de la vía del lado de avance, en ese orden.
AVISO: No libere primero la presión de aire del conducto del lado de avance. El engranaje puede cambiar bruscamente en sentido de retardo y romper el pasador de bloqueo.(h) Compruebe que el giro sea suave.
(1) Gire el conjunto del engranaje de distribución del árbol de levas dentro de su rango de movimiento (21°) 2 o 3 veces, pero no lo gire hasta la posición más retardada. Asegúrese de que el engranaje gire suavemente.
AVISO: No utilice presión de aire para realizar la comprobación de funcionamiento suave.
(i) Compruebe el bloqueo en la posición más retardada.
(1) Confirme que el conjunto del engranaje de distribución del árbol de levas esté bloqueado en la posición más retardada.
(j) Retire el perno de la brida y el conjunto del engranaje de distribución del árbol de levas.
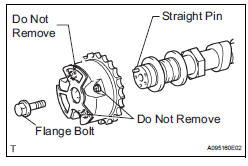
- No retire los otros 3 pernos.
- Si tiene previsto reutilizar el engranaje, asegúrese de liberar el bloqueo del pasador recto antes de instalarlo.
5. INSPECCIONAR EL CONJUNTO DEL ENGRANAJE DE DISTRIBUCIÓN DEL ÁRBOL DE LEVAS DE ESCAPE
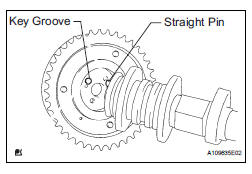
(a) Sujete el árbol de levas en un tornillo de banco.
AVISO: Tenga cuidado de no dañar el árbol de levas en el tornillo de banco.
(b) Monte el conjunto del engranaje de distribución de escape del árbol de levas y el árbol de levas alineando la ranura de chaveta y el pasador recto.
(c) Presione ligeramente el engranaje de distribución del árbol de levas contra el árbol de levas y gire el conjunto del engranaje de distribución del árbol de levas. Presione más en la posición en la que el pasador entra en la ranura.
AVISO: Asegúrese de no girar el engranaje de distribución de escape del árbol de levas en sentido de retardo (el ángulo recto).(d) Compruebe que no haya holgura entre la brida del engranaje y el árbol de levas.
(e) Apriete el perno de la brida con el conjunto del engranaje de distribución de escape del árbol de levas fijo.
Par de apriete: 100 N·m (1.020 kgf·cm, 74 ft.·lbf) (f) Compruebe el bloqueo del engranaje de distribución de escape del árbol de levas.
(1) Asegúrese de que el conjunto del engranaje de distribución de escape del árbol de levas esté bloqueado.
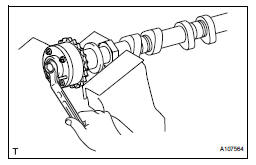

(g) Libere el pasador de bloqueo.
(1) Cubra las 4 vías de aceite del muñón de la leva con cinta de vinilo, como se muestra en la ilustración.
NOTA: En la ranura se proporcionan 4 vías de aceite. Tape 2 vías con piezas de goma.
(2) Perfore un orificio en la cinta colocada sobre la vía del lado de avance. Perfore un orificio en la cinta colocada sobre la vía del lado de retardo, en el lado opuesto al de la vía del lado de avance, como se muestra en la ilustración.

(3) Aplique aproximadamente 200 kPa (2,0 kgf/cm², 28 psi) de presión de aire a las 2 vías abiertas (la vía del lado de avance y la vía del lado de retardo).
PRECAUCIÓN: Cubra los conductos con un trozo de tela al aplicar presión para evitar que el aceite salpique.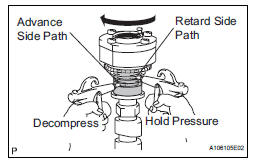
(4) Asegúrese de que el engranaje de distribución de escape del árbol de levas gire en sentido de retardo al reducir la presión de aire aplicada a la vía del lado de avance.
NOTA: El pasador de bloqueo se libera y el engranaje de distribución de escape del árbol de levas gira en sentido de retardo.
(5) Cuando el engranaje de distribución de escape del árbol de levas se mueva a la posición más retardada, libere la presión de aire de la vía del lado de avance y, a continuación, libere la presión de aire de la vía del lado de retardo.
AVISO: Asegúrese de liberar primero la presión de aire del conducto del lado de avance. Si primero se libera la presión de aire del conducto del lado de retardo, el engranaje de distribución de escape del árbol de levas puede cambiar bruscamente en sentido de avance y romper el pasador de bloqueo u otras piezas.(h) Compruebe que el giro sea suave.
(1) Gire el engranaje de distribución de escape del árbol de levas dentro de su rango de movimiento (18,5°) 2 o 3 veces, pero no lo gire hasta la posición más avanzada. Asegúrese de que el engranaje gire suavemente.
AVISO: Cuando se libera la presión de aire del conducto del lado de avance y luego la del conducto del lado de retardo, el engranaje vuelve automáticamente a la posición más avanzada debido a la acción del muelle de asistencia de avance y se bloquea. Libere gradualmente la presión de aire del conducto del lado de retardo antes de realizar la comprobación de rotación suave.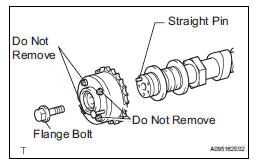
(i) Compruebe el bloqueo en la posición más avanzada.
(1) Asegúrese de que el engranaje de distribución de escape del árbol de levas esté bloqueado en la posición más avanzada.
(j) Retire el perno de la brida y el engranaje de distribución de escape del árbol de levas.
AVISO:- Asegúrese de no retirar los otros 4 pernos.
- Si tiene previsto reutilizar el engranaje, asegúrese de liberar el bloqueo del pasador recto antes de instalarlo.
6. INSPECCIONAR EL PERNO DE FIJACIÓN DE LA CULATA
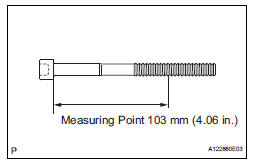
(a) Con un calibre vernier, mida el diámetro mínimo de la rosca alargada en el punto de medición.
Diámetro exterior estándar: 10,85 a 11,00 mm (0,4272 a 0,4331 in.) Diámetro exterior mínimo: 10,70 mm (0,4213 in.) Punto de medición: 103 mm (4,06 in.)
NOTA: Si una inspección visual no revela zonas excesivamente delgadas, revise el centro del perno y localice la zona con el diámetro más pequeño.
Si el diámetro es inferior al mínimo, reemplace el perno de la culata.
7. INSPECCIONAR EL CONJUNTO DE LA CADENA
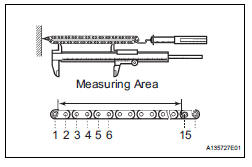
(a) Tire de la cadena con una fuerza de 147 N (15 kgf, 33 lbf), como se muestra en la ilustración.
(b) Con un calibre vernier, mida la longitud de 15 eslabones.
Alargamiento máximo de la cadena: 136,9 mm (5,390 in.)
AVISO: Realice la medición en 3 puntos aleatorios.
Utilice el promedio de las mediciones.Si el alargamiento es mayor que el máximo, reemplace la cadena.
8. INSPECCIONAR EL CONJUNTO DE LA CADENA N.º 2
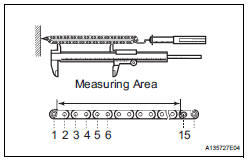
(a) Tire de la cadena con una fuerza de 147 N (15 kgf, 33 lbf), como se muestra en la ilustración.
(b) Con un calibre vernier, mida la longitud de 15 eslabones.
Alargamiento máximo de la cadena: 137,6 mm (5,417 in.)
AVISO: Realice la medición en 3 puntos aleatorios.
Utilice el promedio de las mediciones.Si el alargamiento es mayor que el máximo, reemplace la cadena.
9. INSPECCIONAR EL PIÑÓN DE DISTRIBUCIÓN DEL CIGÜEÑAL

(a) Enrolle la cadena alrededor del piñón.
(b) Con un calibre vernier, mida el diámetro del piñón con la cadena.
Diámetro mínimo del piñón (con cadena): 61,4 mm (2,417 in.)
NOTA: Los brazos del calibre vernier deben tocar los rodillos de la cadena para la medición.
Si el diámetro es menor que el mínimo, reemplace la cadena y el piñón.
10. INSPECCIONAR EL CONJUNTO DEL PIÑÓN LOCO
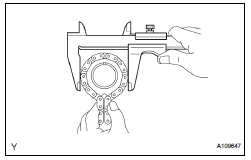
(a) Enrolle la cadena alrededor del piñón.
(b) Con un calibre vernier, mida el diámetro del piñón con la cadena.
Diámetro mínimo del piñón (con cadena): 61,4 mm (2,417 in.)
NOTA: Los brazos del calibre vernier deben tocar los rodillos de la cadena para la medición.
Si el diámetro es menor que el mínimo, reemplace la cadena y el piñón.
11. INSPECCIONAR LA HOLGURA DE ACEITE DEL EJE DEL ENGRANAJE LOCO
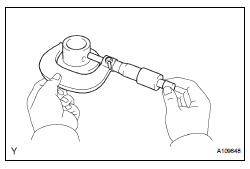
(a) Con un micrómetro, mida el diámetro del eje del engranaje loco.
Diámetro del eje del engranaje loco: 22,987 a 23,000 mm (0,9050 a 0,9055 in.)
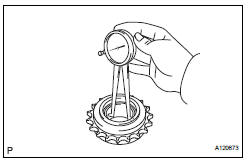
(b) Con un calibre de interiores, mida el diámetro interior del piñón loco.
Diámetro interior del engranaje loco: 23,020 a 23,030 mm (0,9063 a 0,9067 in.) (c) Reste la medida del diámetro del eje del engranaje loco de la medida del diámetro interior del piñón loco.
Holgura de aceite estándar: 0.020 a 0.043 mm (0.0008 a 0.0017 in.) Holgura de aceite máxima: 0.093 mm (0.0037 in.) Si la holgura axial de aceite es mayor que el máximo, reemplace el eje del engranaje loco y el piñón loco.
12. INSPECCIONE EL CONJUNTO TENSOR DE CADENA N.º 1

(a) Mueva la placa de retención hacia arriba para liberar el bloqueo.
Presione el émbolo y compruebe que se mueve suavemente.
Si es necesario, reemplace el conjunto tensor de cadena N.º 1.
13. INSPECCIONE EL CONJUNTO TENSOR DE CADENA N.º 2
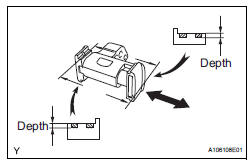
(a) Compruebe que el émbolo se mueve suavemente.
(b) Mida la profundidad de desgaste del tensor de cadena N.º 2.
Profundidad máxima: 0.9 mm (0.035 in.) Si la profundidad es mayor que el máximo, reemplace el conjunto tensor de cadena N.º 2.
14. INSPECCIONE EL CONJUNTO TENSOR DE CADENA N.º 3

(a) Compruebe que el émbolo se mueve suavemente.
(b) Mida la profundidad de desgaste del tensor de cadena N.º 3.
Profundidad máxima: 0.9 mm (0.035 in.)
Si la profundidad es mayor que el máximo, reemplace el conjunto tensor de cadena N.º 3.
15. INSPECCIONE LA ZAPATA DEL TENSOR DE CADENA
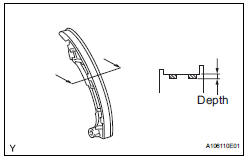
(a) Mida la profundidad de desgaste de la zapata del tensor de cadena.
Profundidad máxima: 1.0 mm (0.039 in.) Si la profundidad es mayor que el máximo, reemplace la zapata del tensor de cadena.
16. INSPECCIONE EL AMORTIGUADOR DE VIBRACIONES DE CADENA N.º 1
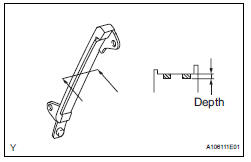
(a) Mida la profundidad de desgaste del amortiguador de vibraciones de cadena N.º 1.
Profundidad máxima: 1.0 mm (0.039 in.) Si la profundidad es mayor que el máximo, reemplace el amortiguador de vibraciones de cadena N.º 1.
17. INSPECCIONE EL AMORTIGUADOR DE VIBRACIONES DE CADENA N.º 2
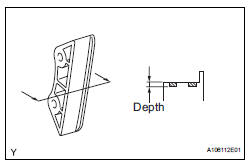
(a) Mida la profundidad de desgaste del amortiguador de vibraciones de cadena N.º 2.
Profundidad máxima: 1.0 mm (0.039 in.) Si la profundidad es mayor que el máximo, reemplace el amortiguador de vibraciones de cadena N.º 2.
(a) Mida la profundidad de desgaste del amortiguador de vibraciones de cadena N.º 2.
Profundidad máxima: 1.0 mm (0.039 in.) Si la profundidad es mayor que el máximo, reemplace el amortiguador de vibraciones de cadena N.º 2.
18. INSPECCIONE EL SUBCONJUNTO DE LA CULATA
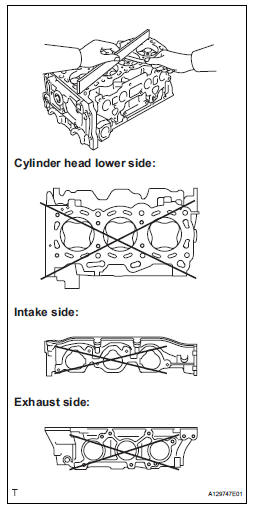
(a) Usando una regla de precisión y una galga de espesores, mida la alabeo de la superficie de contacto del bloque de cilindros y los colectores.
Alabeo estándar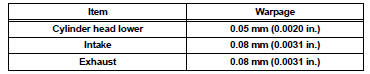
Alabeo máximo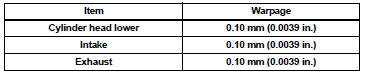
Si el alabeo es mayor que el máximo, reemplace el conjunto de la culata.
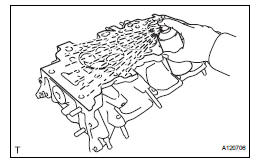
(b) Usando un líquido penetrante, compruebe si hay grietas en los conductos de admisión, los conductos de escape y la superficie del cilindro.
Si hay grietas, reemplace el conjunto de la culata.
19. INSPECCIONE LA VÁLVULA DE ADMISIÓN
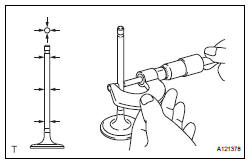
(a) Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula: 5.470 a 5.485 mm (0.2154 a 0.2159 in.) Si el vástago de la válvula no está dentro de las especificaciones, compruebe la holgura de aceite.
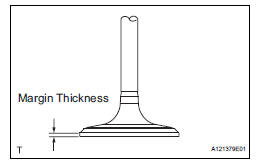
(b) Usando un calibre de Vernier, mida el espesor del margen de la cabeza de la válvula.
Espesor de margen estándar: 1.0 mm (0.039 in.) Espesor de margen mínimo: 0.5 mm (0.0197 in.) Si el espesor del margen es menor que el mínimo, reemplace la válvula de admisión.

(c) Usando un calibre de Vernier, mida la longitud total de la válvula.
Longitud total estándar: 105.85 mm (4.1673 in.) Longitud total mínima: 105.35 mm (4.1476 in.) Si la longitud total es menor que el mínimo, reemplace la válvula de admisión.
20. INSPECCIONE LA VÁLVULA DE ESCAPE
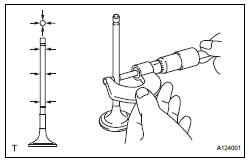
(a) Usando un micrómetro, mida el diámetro del vástago de la válvula.
Diámetro del vástago de la válvula: 5.465 a 5.480 mm (0.2151 a 0.2157 in.) Si el vástago de la válvula no está dentro de las especificaciones, compruebe la holgura de aceite.
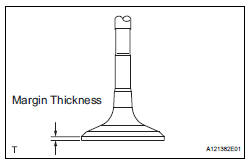
(b) Usando un calibre de Vernier, mida el espesor del margen de la cabeza de la válvula.
Espesor de margen estándar: 1.0 mm (0.039 in.) Espesor de margen mínimo: 0.5 mm (0.0197 in.) Si el espesor del margen es menor que el mínimo, reemplace la válvula de escape.
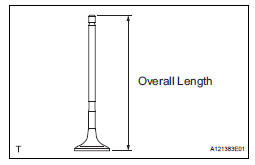
(c) Usando un calibre de Vernier, mida la longitud total de la válvula.
Longitud total estándar: 110.40 mm (4.3464 in.) Longitud total mínima: 109.90 mm (4.3268 in.) Si la longitud total es menor que el mínimo, reemplace la válvula de escape.
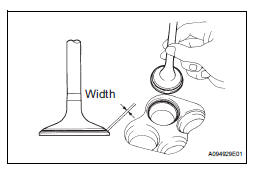
21. INSPECCIONE EL ASIENTO DE LA VÁLVULA DE ADMISIÓN
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula.
(c) Compruebe la cara de la válvula y el asiento del resorte de válvula siguiendo el procedimiento siguiente:
(1) Si aparece azul de Prusia en toda la cara de la válvula, la cara de la válvula es concéntrica. Si no es así, reemplace la válvula.
(2) Si aparece azul de Prusia en todo el asiento de la válvula, la guía y la cara de la válvula son concéntricas. Si no es así, rectifique el asiento de la válvula.
(3) Compruebe que el asiento de la válvula hace contacto en el centro de la cara de la válvula con un ancho entre 1.1 y 1.5 mm (0.043 y 0.059 in.).
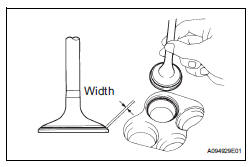
22. INSPECCIONE EL ASIENTO DE LA VÁLVULA DE ESCAPE
(a) Aplique una capa fina de azul de Prusia en la cara de la válvula.
(b) Presione ligeramente la cara de la válvula contra el asiento de la válvula.
(c) Compruebe la cara de la válvula y el asiento del resorte de válvula siguiendo el procedimiento siguiente:
(1) Si aparece azul de Prusia en toda la cara de la válvula, la cara de la válvula es concéntrica. Si no es así, reemplace la válvula.
(2) Si aparece azul de Prusia en todo el asiento de la válvula, la guía y la cara de la válvula son concéntricas. Si no es así, rectifique el asiento de la válvula.
(3) Compruebe que el asiento de la válvula hace contacto en el centro de la cara de la válvula con un ancho entre 1.1 y 1.5 mm (0.043 y 0.059 in.).
23. REPARE EL ASIENTO DE LA VÁLVULA DE ADMISIÓN
AVISO:- Repare el asiento mientras comprueba la posición de asentamiento.
- Mantenga el labio libre de cuerpos extraños.
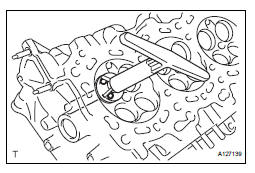
(a) Usando una fresa de 45°, rectifique el asiento de la válvula para que el ancho del asiento sea mayor que la especificación.
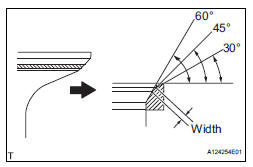
(b) Usando fresas de 30° y 60°, corrija el asiento de la válvula para que la válvula haga contacto en toda la circunferencia del asiento. El contacto debe estar en el centro del asiento de la válvula, y el ancho del asiento de la válvula debe mantenerse dentro del rango especificado en toda la circunferencia del asiento.
Ancho: 1.1 a 1.5 mm (0.043 a 0.059 in.)
(c) Esmerile a mano la válvula y el asiento de la válvula con un compuesto abrasivo.
(d) Compruebe la posición de asentamiento de la válvula.
24. REPARE EL ASIENTO DE LA VÁLVULA DE ESCAPE
AVISO:- Repare el asiento mientras comprueba la posición de asentamiento.
- Mantenga el labio libre de cuerpos extraños.
(a) Usando una fresa de 45°, rectifique el asiento de la válvula para que el ancho del asiento sea mayor que la especificación.
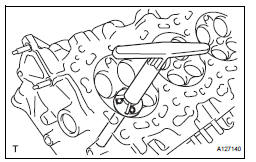
(b) Usando fresas de 30° y 75°, corrija el asiento de la válvula para que la válvula haga contacto en toda la circunferencia del asiento. El contacto debe estar en el centro del asiento de la válvula, y el ancho del asiento de la válvula debe mantenerse dentro del rango especificado en toda la circunferencia del asiento.
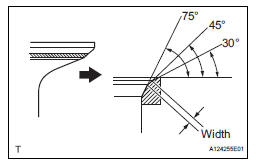
Ancho: 1.1 a 1.5 mm (0.043 a 0.059 in.)
(c) Esmerile a mano la válvula y el asiento de la válvula con un compuesto abrasivo.
(d) Compruebe la posición de asentamiento de la válvula.
25. INSPECCIONE EL RESORTE DE COMPRESIÓN INTERNO
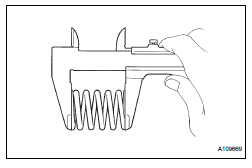
(a) Usando un calibre de Vernier, mida la longitud libre del resorte de compresión interno.
Longitud libre: 45.46 mm (1.7898 in.) Si la longitud libre no está dentro de las especificaciones, reemplace el resorte de compresión interno.
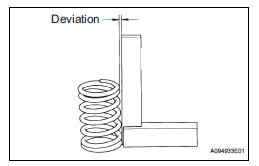
(b) Usando una escuadra de acero, mida la desviación del resorte de compresión interno.
Desviación máxima: 1.0 mm (0.039 in.) Ángulo máximo (referencia): 2° Si la desviación es mayor que el máximo, reemplace el resorte de compresión interno.
26. INSPECCIONE LA HOLGURA DE ACEITE DEL CASQUILLO DE LA GUÍA DE VÁLVULA

(a) Usando un calibre de interiores, mida el diámetro interior del casquillo de la guía de válvula.
Diámetro interior del casquillo: 5.510 a 5.530 mm (0.2169 a 0.2177 in.) (b) Reste la medida del diámetro del vástago de la válvula de la medida del diámetro interior del casquillo de la guía de válvula.
Holgura estándar
Holgura de aceite máxima
Para el lado de admisión: si la holgura es mayor que el máximo, reemplace la válvula de admisión y el casquillo de la guía de válvula de admisión.
Para el lado de escape: si la holgura es mayor que el máximo, reemplace la válvula de escape y el casquillo de la guía de válvula de escape.
27. INSPECCIONE LA HOLGURA AXIAL DEL ÁRBOL DE LEVAS
(a) Inspeccione la holgura axial del árbol de levas del banco 1.
(1) Instale el árbol de levas del banco 1 (Consulte la página EM- 126).
(2) Con un comparador de carátula, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
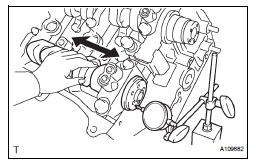
Holgura axial estándar: 0,08 a 0,13 mm (0,0031 a 0,0051 in.) Holgura axial máxima: 0,15 mm (0,006 in.)
Si la holgura axial es mayor que el máximo, reemplace la culata. Si la superficie de empuje está dañada, reemplace el árbol de levas.
(b) Inspeccione la holgura axial del árbol de levas del banco 2.
(1) Instale el árbol de levas del banco 2 (Consulte la página EM- 126).
(2) Con un comparador de carátula, mida la holgura axial mientras mueve el árbol de levas hacia adelante y hacia atrás.
Holgura axial estándar: 0,08 a 0,13 mm (0,0031 a 0,0051 in.) Holgura axial máxima: 0,15 mm (0,006 in.)
Si la holgura axial es mayor que el máximo, reemplace la culata. Si la superficie de empuje está dañada, reemplace el árbol de levas.
28. INSPECCIONE LA HOLGURA DE ACEITE DEL ÁRBOL DE LEVAS
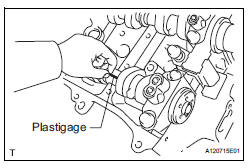
(a) Limpie las tapas de cojinete del árbol de levas, el soporte del árbol de levas y los muñones del árbol de levas.
(b) Coloque los árboles de levas sobre el soporte del árbol de levas.
(c) Coloque una tira de Plastigage sobre cada uno de los muñones del árbol de levas.
(d) Instale las tapas de cojinete del árbol de levas (Consulte la página EM- 126).
AVISO: No gire el árbol de levas.
(e) Retire las tapas de cojinete del árbol de levas (Consulte la página EM- 76).
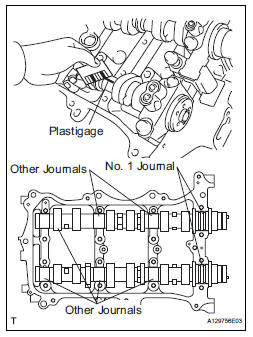
(f) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar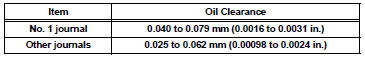
Holgura de aceite máxima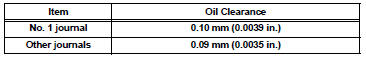
Si la holgura de aceite es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace el soporte del árbol de levas.
(g) Limpie las tapas de cojinete del árbol de levas, el soporte del árbol de levas y los muñones del árbol de levas.
(h) Coloque los árboles de levas sobre el soporte del árbol de levas.
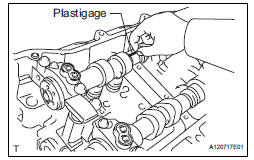
(i) Coloque una tira de Plastigage sobre cada uno de los muñones del árbol de levas.
(j) Instale las tapas de cojinete (Consulte la página EM-126).
AVISO: No gire el árbol de levas.
(k) Retire las tapas de cojinete (Consulte la página EM-76).
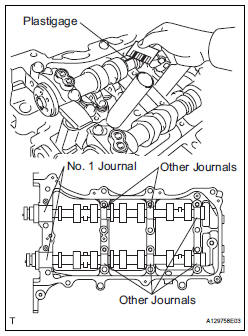
(l) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar
Holgura de aceite máxima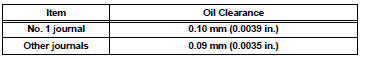
Si la holgura de aceite es mayor que el máximo, reemplace el árbol de levas. Si es necesario, reemplace el soporte del árbol de levas.
29. INSPECCIONE LA HOLGURA AXIAL DE LA BIELA
(a) Instale la tapa de biela (Consulte la página EM-126).
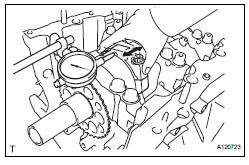
(b) Con un comparador de carátula, mida la holgura axial mientras mueve la biela hacia adelante y hacia atrás.
Holgura axial estándar: 0,15 a 0,40 mm (0,0059 a 0,0157 in.) Holgura axial máxima: 0,50 mm (0,020 in.) Si la holgura axial es mayor que el máximo, reemplace los conjuntos de biela según sea necesario. Si es necesario, reemplace el cigüeñal.
30. INSPECCIONE LA HOLGURA DE ACEITE DE LA BIELA
(a) Limpie el muñón de biela y el cojinete.
(b) Revise el muñón de biela y el cojinete por si tienen picaduras y rayaduras.
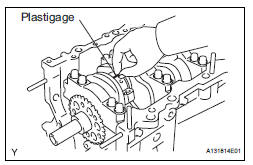
(c) Coloque una tira de Plastigage sobre el muñón de biela.
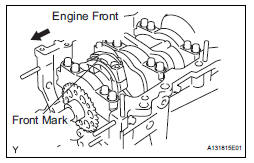
(d) Verifique que la marca frontal de la tapa de biela esté orientada hacia adelante.
(e) Instale la tapa de biela (Consulte la página EM-126).
AVISO: No gire el cigüeñal.
(f) Retire los 2 pernos y la tapa de biela (Consulte la página EM-76).
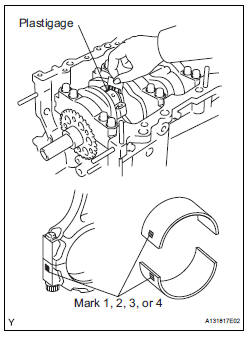
(g) Mida el Plastigage en su punto más ancho.
Holgura de aceite estándar: 0,045 a 0,067 mm (0,0018 a 0,0026 in.) Holgura de aceite máxima: 0,070 mm (0,0028 in.)
Si la holgura de aceite es mayor que el máximo, reemplace los cojinetes de biela. Si es necesario, inspeccione el cigüeñal.
NOTA: Si va a reemplazar un cojinete, cámbielo por uno que tenga el mismo número que su tapa de biela correspondiente. El espesor estándar de cada cojinete está indicado por una marca 1, 2, 3 o 4 en su superficie.
Diámetro de la biela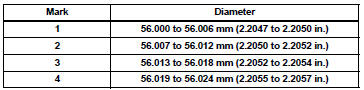
Espesor de pared central del cojinete de biela
Diámetro del muñón de biela del cigüeñal: 52,992 a 53,000 mm (2,0863 a 2,0866 in.)
AVISO: Retire por completo el Plastigage después de la medición.
31. INSPECCIONE LA HOLGURA AXIAL DEL CIGÜEÑAL
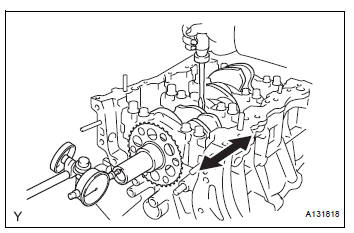
(a) Instale la tapa de cojinete del cigüeñal (Consulte la página EM- 126).
(b) Con un comparador de carátula, mida la holgura axial mientras hace palanca hacia adelante y hacia atrás sobre el cigüeñal con un destornillador.
Holgura axial estándar: 0,04 a 0,24 mm (0,0016 a 0,0094 in.) Holgura axial máxima: 0,30 mm (0,0118 in.)
Si la holgura axial es mayor que el máximo, reemplace las arandelas de empuje como juego. Si es necesario, reemplace el cigüeñal.
Espesor de las arandelas de empuje: 2,43 a 2,48 mm (0,0957 a 0,0976 in.)
32. INSPECCIONE EL BLOQUE DE CILINDROS POR ALABEO
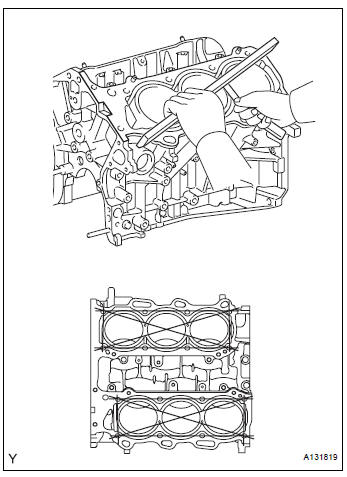
(a) Con una regla de precisión y una galga de espesores, mida el alabeo de la superficie de contacto de la junta de la culata.
Alabeo máximo: 0,07 mm (0,0028 in.)
Si el alabeo es mayor que el máximo, reemplace el bloque de cilindros.
33. INSPECCIONE EL DIÁMETRO DEL CILINDRO
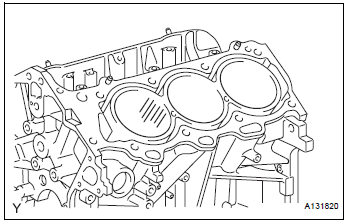
(a) Revise visualmente el cilindro por si tiene rayaduras verticales.
Si hay rayaduras profundas, rectifique los 6 cilindros. Si es necesario, reemplace el bloque de cilindros.
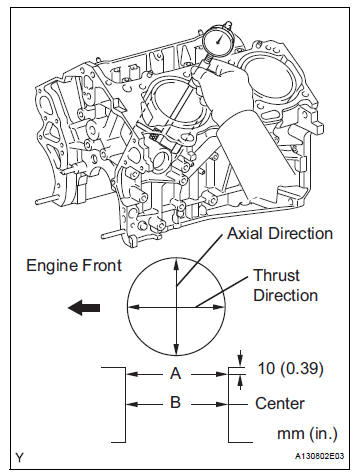
(b) Con un calibre de cilindros, mida el diámetro del cilindro en las posiciones A y B, en las direcciones de empuje y axial.
Diámetro estándar: 94,000 a 94,012 mm (3,7008 a 3,7013 in.) Diámetro máximo: 94,200 mm (3,7087 in.)
Si el diámetro promedio de las 4 posiciones es mayor que el máximo, reemplace el bloque de cilindros.
34. INSPECCIONE EL CONJUNTO DE PISTÓN CON PASADOR
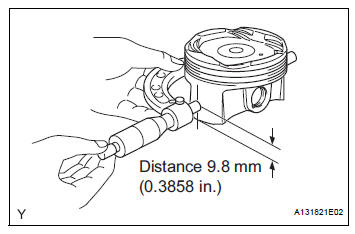
(a) Con un micrómetro, mida el diámetro del pistón en ángulo recto con respecto a la línea central del pistón, a la distancia especificada desde el extremo del pistón.
Distancia: 9,8 mm (0,3858 in.) Diámetro estándar: 93,960 a 93,980 mm (3,6992 a 3,7000 in.) Diámetro máximo: 93,830 mm (3,6941 in.)
35. INSPECCIONE LA HOLGURA DE ACEITE DEL PISTÓN
(a) Mida el diámetro del cilindro en las direcciones de empuje.
(b) Reste la medición del diámetro del pistón de la medición del diámetro del cilindro.
Holgura de aceite estándar: 0,020 a 0,052 mm (0,0008 a 0,0020 in.) Holgura de aceite máxima: 0,060 mm (0,0024 in.)
Si la holgura de aceite es mayor que el máximo, reemplace todos los pistones. Si es necesario, reemplace el bloque de cilindros.
36. INSPECCIONE LA HOLGURA DE LA RANURA DEL SEGMENTO

(a) Con una galga de espesores, mida la holgura entre un segmento de pistón nuevo y la pared de la ranura del segmento.
Holgura de la ranura del segmento
Si la holgura no está dentro de la especificación, reemplace el pistón.
37. INSPECCIONE LA SEPARACIÓN DE PUNTAS DEL SEGMENTO
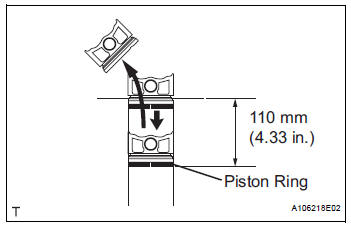
(a) Inserte el segmento de pistón en el cilindro.
(b) Con un pistón, empuje el segmento de pistón un poco más allá del fondo de su recorrido, a 110 mm (4,33 in.) desde la parte superior del bloque de cilindros.
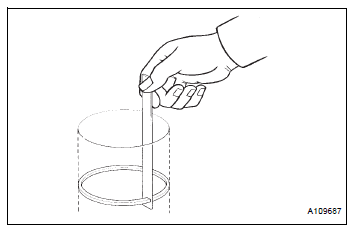
(c) Con una galga de espesores, mida la separación de puntas.
Separación de puntas estándar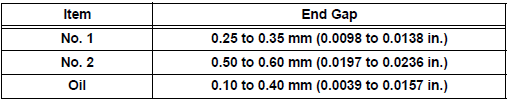
Separación de puntas máxima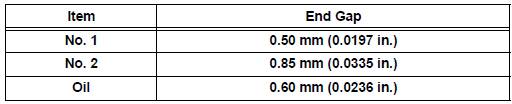
Si la separación de puntas es mayor que el máximo, reemplace el segmento de pistón. Si la separación de puntas sigue siendo mayor que el máximo con un segmento de pistón nuevo, rectifique los 6 cilindros o reemplace el bloque de cilindros.
38. INSPECCIONE LA HOLGURA DEL PASADOR DE PISTÓN
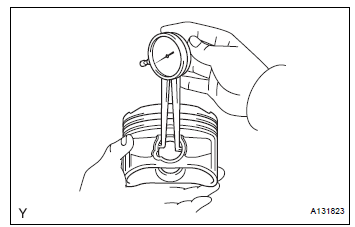
(a) Con un calibre de interiores, mida el diámetro interior del orificio del pasador de pistón.
Diámetro interior del orificio del pasador de pistón
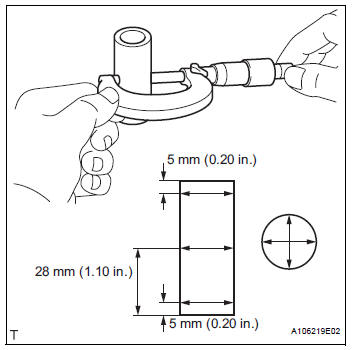
(b) Con un micrómetro, mida el diámetro del pasador de pistón.
Diámetro del pasador de pistón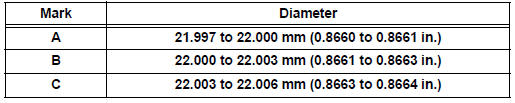
(c) Reste la medición del diámetro del pasador de pistón de la medición del diámetro del orificio del pasador de pistón.
Holgura de aceite estándar: 0,001 a 0,007 mm (0,00004 a 0,00028 in.) Holgura de aceite máxima: 0,015 mm (0,0006 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el pistón y el pasador de pistón como juego.
(d) Con un calibre de interiores, mida el diámetro interior del buje de la biela.
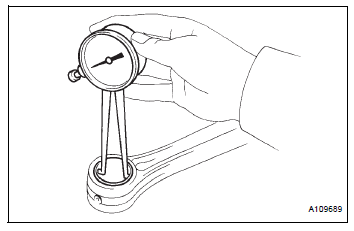
Diámetro interior del buje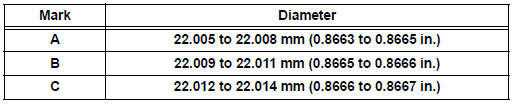
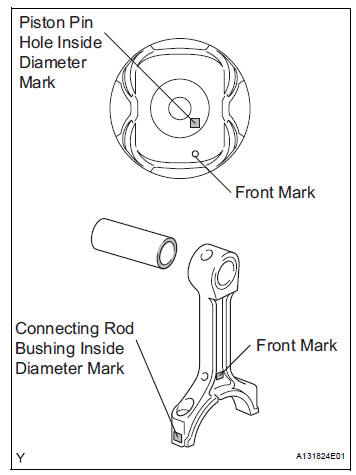
(e) Reste la medición del diámetro del pasador de pistón de la medición del diámetro interior del buje.
Holgura de aceite estándar: 0,005 a 0,011 mm (0,0002 a 0,0004 in.) Holgura de aceite máxima: 0,030 mm (0,0012 in.)
Si la holgura de aceite es mayor que el máximo, reemplace el buje. Si es necesario, reemplace la biela y el pasador de pistón como conjunto.
39. INSPECCIONAR BIELA
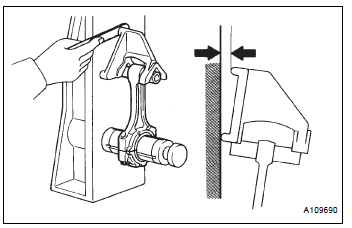
(a) Usando un alineador de bielas y un calibrador de espesores, verifique la alineación de la biela.
(1) Verifique si hay desalineación.
Desalineación máxima: 0,05 mm (0,0020 in.) por cada 100 mm (3,94 in.)
Si la desalineación es mayor que el máximo, reemplace el conjunto de la biela.
(2) Verifique si hay torsión.
Torsión máxima: 0,15 mm (0,0059 in.) por cada 100 mm (3,94 in.)

Si la torsión es mayor que la máxima, reemplace el conjunto de la biela.
40. INSPECCIONAR PERNO DE BIELA

(a) Usando un calibrador Vernier, mida el diámetro de la porción sometida a tensión del perno.
Diámetro estándar: 7,2 a 7,3 mm (0,284 a 0,287 in.) Diámetro mínimo: 7,0 mm (0,276 in.) Si el diámetro es menor que el mínimo, reemplace el perno.
41. INSPECCIONAR CIGÜEÑAL
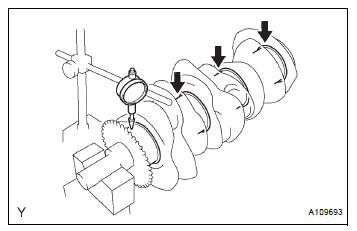
(a) Inspeccione el descentramiento circular.
(1) Limpie el muñón del cigüeñal.
(2) Coloque el cigüeñal sobre bloques en V.
(3) Usando un comparador de carátula, mida el descentramiento circular en el muñón central.
Descentramiento circular máximo: 0,06 mm (0,0024 in.)
Si el descentramiento circular es mayor que el máximo, reemplace el cigüeñal.
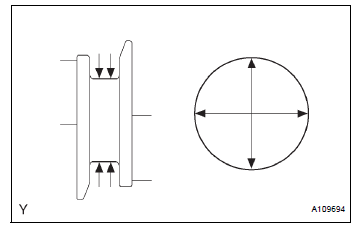
(b) Inspeccione los muñones principales.
(1) Usando un micrómetro, mida el diámetro de cada muñón principal.
Diámetro estándar del muñón principal: 60,988 a 61,000 mm (2,4011 a 2,4016 in.)
Si el diámetro no es el especificado, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal.
(2) Verifique la conicidad y la falta de redondez de cada muñón principal, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,02 mm (0,0008 in.)
Si la conicidad y la ovalización son mayores que el máximo, reemplace el cigüeñal.
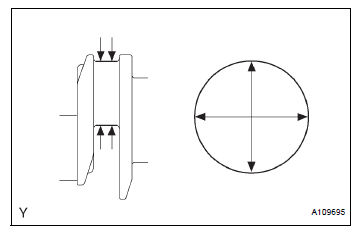
(c) Inspeccione el muñón de biela.
(1) Usando un micrómetro, mida el diámetro de cada muñón de biela.
Diámetro del muñón de biela del cigüeñal: 52,992 a 53,000 mm (2,0863 a 2,0866 in.)
Si el diámetro no es el especificado, verifique la holgura de aceite. Si es necesario, reemplace el cigüeñal.
(2) Verifique la conicidad y la falta de redondez de cada muñón de biela, como se muestra en la ilustración.
Conicidad y falta de redondez máximas: 0,02 mm (0,0008 in.)
Si la conicidad y la ovalización son mayores que el máximo, reemplace el cigüeñal.
42. INSPECCIONAR HOLGURA DE ACEITE DEL CIGÜEÑAL

(a) Verifique si hay picaduras y rayaduras en el muñón del cigüeñal y en el cojinete.
(b) Instale el cojinete del cigüeñal (Consulte la página EM-126).
(c) Coloque el cigüeñal sobre el bloque de cilindros.
(d) Coloque una tira de Plastigage sobre cada muñón.
(e) Examine las marcas y números frontales e instale las tapas de cojinete en el bloque de cilindros.
SUGERENCIA: Cada tapa de cojinete de bancada tiene un número grabado que indica su posición de instalación.
(f) Instale la tapa del cojinete principal (Consulte la página EM-126).
AVISO: No gire el cigüeñal.
(g) Retire las tapas del cojinete principal (Consulte la página EM-76).
(h) Mida el Plastigage en su punto más ancho.
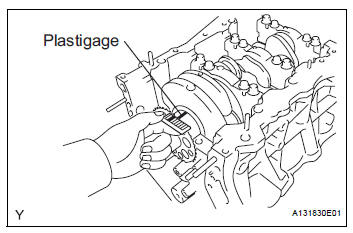
Holgura de aceite estándar: 0,026 a 0,047 mm (0,0010 a 0,0019 in.) Holgura de aceite máxima: 0,050 mm (0,0020 in.)
Si la holgura de aceite es mayor que el máximo, reemplace los cojinetes. Si es necesario, reemplace el cigüeñal.
AVISO: Retire por completo el Plastigage después de la medición.
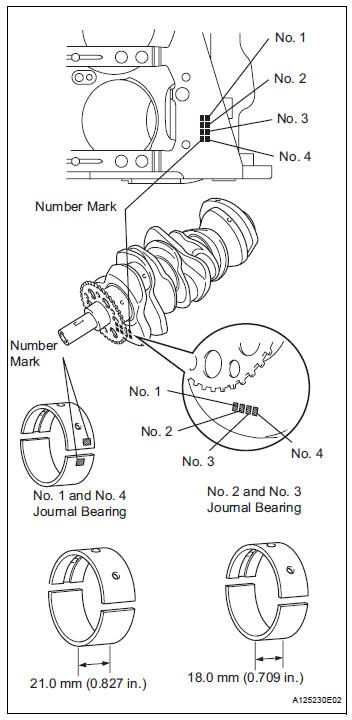
(i) Si va a reemplazar un cojinete, cámbielo por uno con el mismo número. Si no se puede determinar el número del cojinete, seleccione el cojinete correcto sumando los números grabados en el bloque de cilindros y en el cigüeñal, y luego consulte la tabla siguiente para el número de cojinete adecuado. Hay 5 tamaños de cojinetes estándar, marcados "1", "2", "3", "4" y "5" respectivamente.
Cojinetes de bancada:
SUGERENCIA:
EJEMPLO: Bloque de cilindros "11" + Cigüeñal "06" = Número total 17 (Use el cojinete "3")
Diámetro del muñón principal del cigüeñal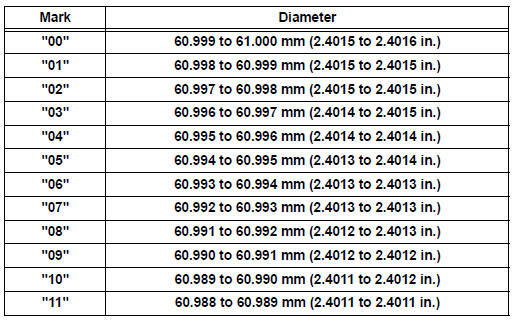
Espesor central estándar del cojinete superior (muñón n.º 1 y n.º 4)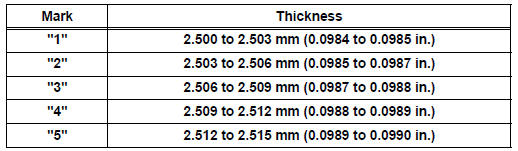
Espesor central estándar del cojinete inferior (muñón n.º 1 y n.º 4)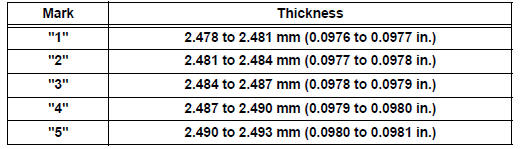
Espesor central estándar del cojinete superior (muñón n.º 2 y n.º 3)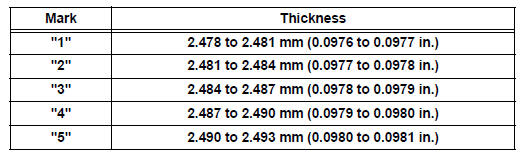
Espesor central estándar del cojinete inferior (muñón n.º 2 y n.º 3)
43. INSPECCIONAR PERNO DE LA TAPA DEL COJINETE DEL CIGÜEÑAL
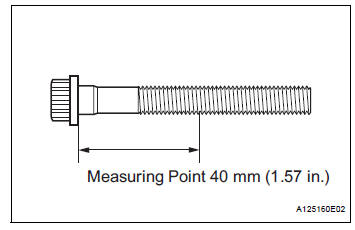
(a) Usando un calibrador Vernier, mida el diámetro mínimo de la rosca comprimida en el punto de medición.
Diámetro estándar: 10,8 a 11,0 mm (0,4252 a 0,4331 in.) Diámetro mínimo: 10,7 mm (0,4213 in.) Punto de medición: 40 mm (1,57 in.)
Si el diámetro es menor que el mínimo, reemplace el perno.
Pon a prueba tus conocimientos
Un test rápido sobre el Toyota Sienna: cada respuesta trae una explicación y un enlace a la página del manual.