Prüfung
1. KIPPHEBELBAUGRUPPE NR. 1 PRÜFEN
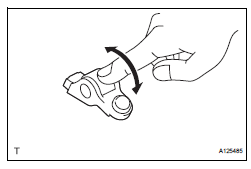
(a) Die Rolle von Hand drehen, um zu prüfen, ob sie leichtgängig läuft.
HINWEIS: Wenn sich die Rolle nicht leichtgängig dreht, die Ventilkipphebel-Baugruppe ersetzen.
2. VENTILSPIELAUSGLEICHSELEMENT-BAUGRUPPE PRÜFEN
HINWEIS:- Das Ventilspielausgleichselement frei von Schmutz und Fremdkörpern halten.
- Nur sauberes Motoröl verwenden.
(a) Die Ventilspielausgleichselement-Baugruppe in einen mit Motoröl gefüllten Behälter legen.
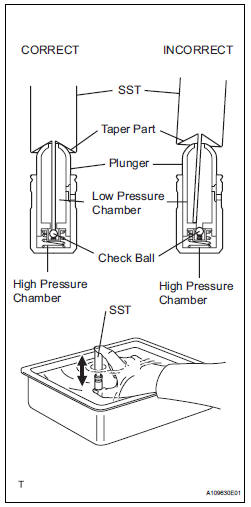
(b) Die Spitze des SST in den Stößel der Ventilspielausgleichselement-Baugruppe einführen und mit der Spitze das Rückschlagventil im Stößel nach unten drücken.
SST 09276-75010 (c) SST und Ventilspielausgleichselement-Baugruppe zusammendrücken, sodass sich der Stößel 5- bis 6-mal auf und ab bewegt.
(d) Die Bewegung des Stößels prüfen und die Luft entlüften.
OK: Stößel bewegt sich auf und ab.
HINWEIS: Beim Entlüften der Hochdruckkammer darauf achten, dass die Spitze des SST den Rückschlagball tatsächlich eindrückt, wie in der Abbildung gezeigt. Wenn der Rückschlagball nicht gedrückt wird, entweicht keine Luft.(e) Nach dem Entlüften das SST entfernen. Dann den Stößel schnell und fest mit einem Finger eindrücken.
OK: Stößel lässt sich nur sehr schwer bewegen.
Entspricht das Ergebnis nicht den Vorgaben, das Ventilspielausgleichselement ersetzen.
3. NOCKENWELLE PRÜFEN
(a) Die Nockenwelle auf Rundlauf prüfen.
(1) Die Nockenwelle auf V-Blöcke legen.
(2) Mit einer Messuhr den Rundlauf am mittleren Lagerzapfen messen.
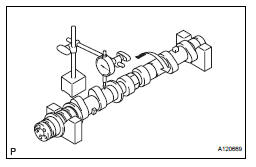
Maximaler Rundlauf: 0,04 mm (0,0016 in.)
Ist der Rundlauf größer als der Maximalwert, die Nockenwelle ersetzen.
HINWEIS: Nach dem Austausch der Nockenwelle das Ölspiel prüfen.
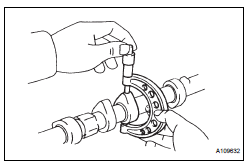
(b) Die Nockenhubhöhe mit einem Messschraubenlehre messen.
Nennwert Nockenhubhöhe
Maximale Nockenhubhöhe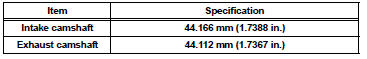
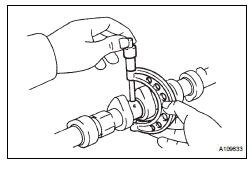
(c) Den Durchmesser der Lagerzapfen mit einer Messschraubenlehre messen.
Nenndurchmesser Lagerzapfen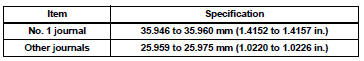
Wenn der Lagerzapfendurchmesser nicht den Vorgaben entspricht, das Öl-Spiel prüfen.
4. STEUERZAHNRAD-BAUGRUPPE DER NOCKENWELLE PRÜFEN
(a) Die Nockenwelle in einen Schraubstock einspannen.
HINWEIS: Darauf achten, die Nockenwelle im Schraubstock nicht zu beschädigen.
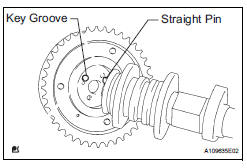
(b) Nockenwellen-Steuerradbaugruppe und Nockenwelle zusammensetzen, indem Passfedernut und Passstift ausgerichtet werden.
(c) Nockenwellen-Steuerradbaugruppe leicht gegen die Nockenwelle drücken und die Nockenwellen-Steuerradbaugruppe drehen. An der Stelle, an der der Stift in die Nut eintritt, weiter drücken.
HINWEIS: Das Steuerzahnrad der Nockenwelle nicht in Spätverstellrichtung (rechtwinklig) drehen.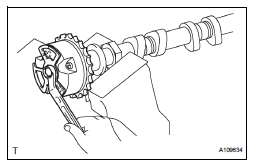
(d) Prüfen, ob zwischen dem Flansch der Nockenwellen-Steuerradbaugruppe und der Nockenwelle kein Spiel vorhanden ist.
(e) Flanschschraube festziehen, während die Nockenwellen-Steuerradbaugruppe festgehalten wird.
Anzugsmoment: 100 N·m (1.020 kgf·cm, 74 ft.·lbf) (f) Verriegelung der Nockenwellen-Steuerradbaugruppe prüfen.
(1) Nockenwelle in einen Schraubstock einspannen und prüfen, ob die Nockenwellen-Steuerradbaugruppe verriegelt ist.
ACHTUNG: Darauf achten, die Nockenwelle nicht zu beschädigen.
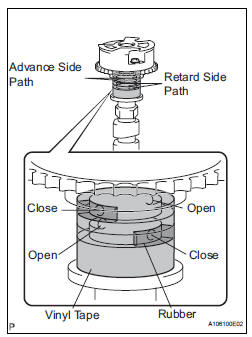
(g) Verriegelungsstift lösen.
(1) Die 4 Ölkanäle des Nockenlagerzapfens wie in der Abbildung gezeigt mit Vinylklebeband abdecken.
HINWEIS: In der Nut der Nockenwelle sind 2 Verstellkanäle (Frühverstellung) vorgesehen. Einen der Kanäle mit einem Gummistück verschließen.
(2) Das Klebeband des Frühverstellkanals und des Spätverstellkanals auf der dem Loch des Frühverstellkanals gegenüberliegenden Seite durchstoßen, wie in der Abbildung gezeigt.

(3) Ca. 200 kPa (2,0 kgf/cm², 28 psi) Luftdruck an die 2 geöffneten Kanäle anlegen.
VORSICHT: Die Leitungen beim Aufbringen von Druck mit einem Tuch abdecken, damit kein Öl spritzt.
(4) Prüfen, ob sich die Nockenwellen-Steuerradbaugruppe in Verstellrichtung Früh dreht, wenn der Luftdruck am Spätverstellkanal verringert wird.
HINWEIS: Dieser Arbeitsschritt löst den Verriegelungsstift für die äußerste Spätstellung.
(5) Wenn die Nockenwellen-Steuerradbaugruppe die äußerste Frühstellung erreicht, den Luftdruck am Spätverstellkanal und am Frühverstellkanal in dieser Reihenfolge ablassen.
HINWEIS: Den Luftdruck des Frühverstellkanals nicht zuerst ablassen. Das Zahnrad kann sich plötzlich in Spätverstellrichtung verschieben und den Sperrstift brechen.(h) Auf leichtgängige Drehung prüfen.
(1) Die Nockenwellen-Steuerradbaugruppe innerhalb ihres Verstellbereichs (21°) 2- oder 3-mal drehen, jedoch nicht bis zur äußersten Spätstellung. Sicherstellen, dass sich das Steuerrad leichtgängig dreht.
ACHTUNG: Zur Prüfung der Leichtgängigkeit keinen Luftdruck verwenden.
(i) Verriegelung in der äußersten Spätstellung prüfen.
(1) Prüfen, ob die Nockenwellen-Steuerradbaugruppe in der äußersten Spätstellung verriegelt ist.
(j) Flanschschraube und Nockenwellen-Steuerradbaugruppe ausbauen.
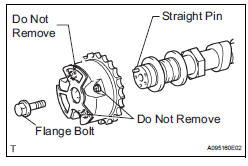
- Die anderen 3 Schrauben nicht entfernen.
- Soll das Steuerrad wiederverwendet werden, unbedingt die Verriegelung des Passstifts lösen, bevor das Steuerrad eingebaut wird.
5. AUSLASS-NOCKENWELLEN-STEUERRADBAUGRUPPE PRÜFEN
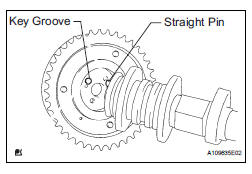
(a) Die Nockenwelle in einen Schraubstock einspannen.
HINWEIS: Darauf achten, die Nockenwelle im Schraubstock nicht zu beschädigen.
(b) Auslass-Nockenwellen-Steuerradbaugruppe und Nockenwelle zusammensetzen, indem Passfedernut und Passstift ausgerichtet werden.
(c) Steuerrad leicht gegen die Nockenwelle drücken und die Nockenwellen-Steuerradbaugruppe drehen. An der Stelle, an der der Stift in die Nut eintritt, weiter drücken.
HINWEIS: Das Steuerzahnrad der Auslassnockenwelle nicht in Spätverstellrichtung (rechtwinklig) drehen.(d) Prüfen, ob zwischen dem Flansch des Steuerrads und der Nockenwelle kein Spiel vorhanden ist.
(e) Flanschschraube festziehen, während die Auslass-Nockenwellen-Steuerradbaugruppe festgehalten wird.
Anzugsmoment: 100 N·m (1.020 kgf·cm, 74 ft.·lbf) (f) Verriegelung des Auslass-Nockenwellen-Steuerrads prüfen.
(1) Sicherstellen, dass die Steuerzahnrad-Baugruppe der Auslassnockenwelle verriegelt ist.
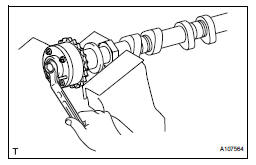

(g) Verriegelungsstift lösen.
(1) Die 4 Ölkanäle des Nockenlagerzapfens wie in der Abbildung gezeigt mit Vinylklebeband abdecken.
HINWEIS: In der Nut sind 4 Ölkanäle vorgesehen. 2 Kanäle mit Gummistücken verschließen.
(2) Das Klebeband auf dem Frühverstellkanal durchstechen. Das Klebeband auf dem Spätverstellkanal auf der dem Frühverstellkanal gegenüberliegenden Seite durchstechen, wie in der Abbildung gezeigt.

(3) Ca. 200 kPa (2,0 kgf/cm², 28 psi) Luftdruck an die 2 geöffneten Kanäle (Frühverstellkanal und Spätverstellkanal) anlegen.
VORSICHT: Die Leitungen beim Aufbringen von Druck mit einem Tuch abdecken, damit kein Öl spritzt.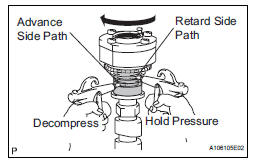
(4) Prüfen, ob sich das Auslass-Nockenwellen-Steuerrad in Verstellrichtung Spät dreht, wenn der Luftdruck am Frühverstellkanal verringert wird.
HINWEIS: Der Verriegelungsstift ist gelöst, und das Auslass-Nockenwellen-Steuerrad dreht sich in Verstellrichtung Spät.
(5) Wenn das Auslass-Nockenwellen-Steuerrad die äußerste Spätstellung erreicht, den Luftdruck am Frühverstellkanal ablassen und danach den Luftdruck am Spätverstellkanal ablassen.
HINWEIS: Den Luftdruck des Frühverstellkanals unbedingt zuerst ablassen. Wenn der Luftdruck des Spätverstellkanals zuerst abgelassen wird, kann sich das Steuerzahnrad der Auslassnockenwelle plötzlich in Frühverstellrichtung verschieben und den Sperrstift oder andere Teile beschädigen.(h) Auf leichtgängige Drehung prüfen.
(1) Das Auslass-Nockenwellen-Steuerrad innerhalb seines Verstellbereichs (18,5°) 2- oder 3-mal drehen, jedoch nicht bis zur äußersten Frühstellung. Sicherstellen, dass sich das Steuerrad leichtgängig dreht.
HINWEIS: Wenn der Luftdruck zuerst aus dem Frühverstellkanal und danach aus dem Spätverstellkanal abgelassen wird, kehrt das Zahnrad aufgrund der Wirkung der Frühverstellfeder automatisch in die maximal vorgestellte Position zurück und rastet ein. Den Luftdruck des Spätverstellkanals vor der Prüfung auf leichtgängige Drehung schrittweise ablassen.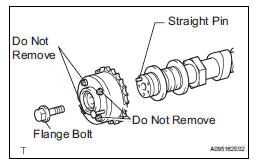
(i) Verriegelung in der äußersten Frühstellung prüfen.
(1) Prüfen, ob das Auslass-Nockenwellen-Steuerrad in der äußersten Frühstellung verriegelt ist.
(j) Flanschschraube und Auslass-Nockenwellen-Steuerrad ausbauen.
HINWEIS:- Die anderen 4 Schrauben unbedingt nicht entfernen.
- Soll das Steuerrad wiederverwendet werden, unbedingt die Verriegelung des Passstifts lösen, bevor das Steuerrad eingebaut wird.
6. ZYLINDERKOPF-BEFESTIGUNGSSCHRAUBE PRÜFEN
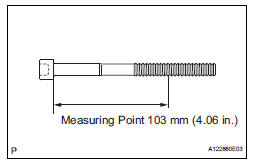
(a) Mit einem Messschieber den minimalen Durchmesser des gedehnten Gewindes an der Messstelle messen.
Standard-Außendurchmesser: 10,85 bis 11,00 mm (0,4272 bis 0,4331 Zoll) Minimaler Außendurchmesser: 10,70 mm (0,4213 Zoll) Messstelle: 103 mm (4,06 Zoll)
HINWEIS: Ergibt die Sichtprüfung keine zu dünnen Stellen, die Schraubenmitte prüfen und die Stelle mit dem geringsten Durchmesser suchen.
Liegt der Durchmesser unter dem Minimalwert, die Zylinderkopfschraube ersetzen.
7. KETTENBAUGRUPPE PRÜFEN
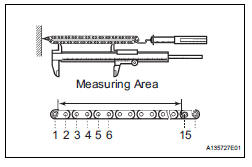
(a) Die Kette mit einer Kraft von 147 N (15 kgf, 33 lbf) spannen, wie in der Abbildung gezeigt.
(b) Mit einem Messschieber die Länge von 15 Gliedern messen.
Maximale Kettenlängung: 136,9 mm (5,390 Zoll)
ACHTUNG: Die Messung an 3 zufällig gewählten Stellen durchführen.
Den Mittelwert der Messungen verwenden.Ist die Längung größer als der Maximalwert, die Kette ersetzen.
8. KETTENBAUGRUPPE NR. 2 PRÜFEN
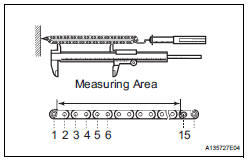
(a) Die Kette mit einer Kraft von 147 N (15 kgf, 33 lbf) spannen, wie in der Abbildung gezeigt.
(b) Mit einem Messschieber die Länge von 15 Gliedern messen.
Maximale Kettenlängung: 137,6 mm (5,417 Zoll)
ACHTUNG: Die Messung an 3 zufällig gewählten Stellen durchführen.
Den Mittelwert der Messungen verwenden.Ist die Längung größer als der Maximalwert, die Kette ersetzen.
9. KURBELWELLEN-STEUERRAD PRÜFEN

(a) Kette um das Kettenrad legen.
(b) Mit einem Messschieber den Kettenrad-Durchmesser mit aufliegender Kette messen.
Minimaler Kettenrad-Durchmesser (mit Kette): 61,4 mm (2,417 Zoll)
HINWEIS: Für die Messung müssen die Messschieber die Kettenrollen berühren.
Ist der Durchmesser kleiner als der Mindestwert, Kette und Kettenrad ersetzen.
10. LEERLAUFRAD-BAUGRUPPE PRÜFEN
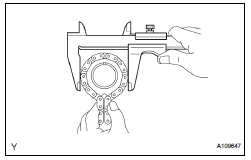
(a) Kette um das Kettenrad legen.
(b) Mit einem Messschieber den Kettenrad-Durchmesser mit aufliegender Kette messen.
Minimaler Kettenrad-Durchmesser (mit Kette): 61,4 mm (2,417 Zoll)
HINWEIS: Für die Messung müssen die Messschieber die Kettenrollen berühren.
Ist der Durchmesser kleiner als der Mindestwert, Kette und Kettenrad ersetzen.
11. ÖL-SPIEL DER ZWISCHENRADWELLE PRÜFEN
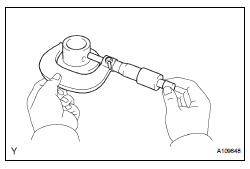
(a) Mit einer Bügelmessschraube den Durchmesser der Zwischenradwelle messen.
Durchmesser der Zwischenradwelle: 22,987 bis 23,000 mm (0,9050 bis 0,9055 Zoll)
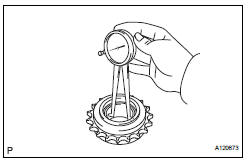
(b) Mit einer Innenmessschraube den Innendurchmesser des Zwischenrad-Kettenrads messen.
Innendurchmesser des Zwischenrads: 23,020 bis 23,030 mm (0,9063 bis 0,9067 Zoll) (c) Den Messwert des Durchmessers der Zwischenradwelle vom Messwert des Innendurchmessers des Zwischenrad-Kettenrads subtrahieren.
Standard-Ölspiel: 0,020 bis 0,043 mm (0,0008 bis 0,0017 Zoll) Maximales Ölspiel: 0,093 mm (0,0037 Zoll) Liegt das Öl-Spiel über dem Maximalwert, die Zwischenradwelle und das Zwischenrad-Kettenrad ersetzen.
12. KETTENSPANNER NR. 1 PRÜFEN

(a) Sperrplatte nach oben bewegen, um die Verriegelung zu lösen.
Kolben drücken und prüfen, ob er sich leichtgängig bewegt.
Falls erforderlich, die Kettenspanner-Baugruppe Nr. 1 ersetzen.
13. KETTENSPANNER NR. 2 BAUGRUPPE PRÜFEN
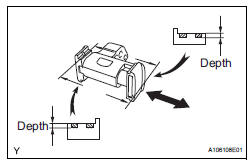
(a) Prüfen, ob sich der Kolben leichtgängig bewegt.
(b) Verschleißtiefe des Kettenspanners Nr. 2 messen.
Maximale Tiefe: 0,9 mm (0,035 Zoll). Ist die Tiefe größer als der Maximalwert, Kettenspanner-Baugruppe Nr. 2 ersetzen.
14. KETTENSPANNER NR. 3 BAUGRUPPE PRÜFEN

(a) Prüfen, ob sich der Kolben leichtgängig bewegt.
(b) Verschleißtiefe des Kettenspanners Nr. 3 messen.
Maximale Tiefe: 0,9 mm (0,035 Zoll)
Ist die Tiefe größer als der Maximalwert, Kettenspanner-Baugruppe Nr. 3 ersetzen.
15. KETTENSPANNER-GLEITSCHIENE PRÜFEN
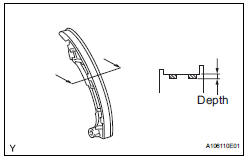
(a) Die Verschleißtiefe der Spanngleitschiene messen.
Maximale Tiefe: 1,0 mm (0,039 Zoll). Ist die Tiefe größer als der Maximalwert, Kettenspanner-Gleitschiene ersetzen.
16. KETTENSCHWINGUNGSDÄMPFER NR. 1 PRÜFEN
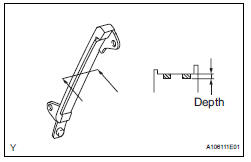
(a) Die Verschleißtiefe des Kettendämpfers Nr. 1 messen.
Maximale Tiefe: 1,0 mm (0,039 Zoll). Ist die Tiefe größer als der Maximalwert, Kettenschwingungsdämpfer Nr. 1 ersetzen.
17. KETTENSCHWINGUNGSDÄMPFER NR. 2 PRÜFEN
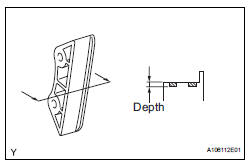
(a) Verschleißtiefe des Kettenschwingungsdämpfers Nr. 2 messen.
Maximale Tiefe: 1,0 mm (0,039 Zoll). Ist die Tiefe größer als der Maximalwert, Kettenschwingungsdämpfer Nr. 2 ersetzen.
(a) Verschleißtiefe des Kettenschwingungsdämpfers Nr. 2 messen.
Maximale Tiefe: 1,0 mm (0,039 Zoll). Ist die Tiefe größer als der Maximalwert, Kettenschwingungsdämpfer Nr. 2 ersetzen.
18. ZYLINDERKOPF-BAUGRUPPE PRÜFEN
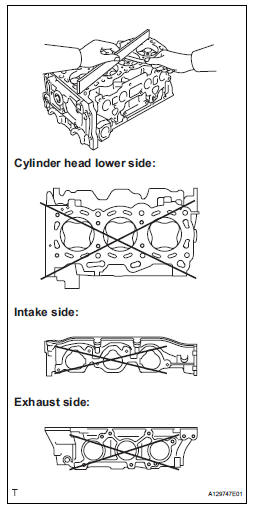
(a) Mit einem Präzisions-Haarlineal und einer Fühlerlehre den Verzug der Anlagefläche von Zylinderkopf und Krümmern messen.
Standard-Verzug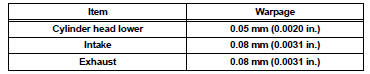
Maximaler Verzug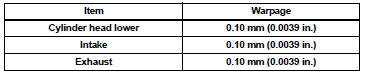
Ist der Verzug größer als der Maximalwert, Zylinderkopf-Baugruppe ersetzen.
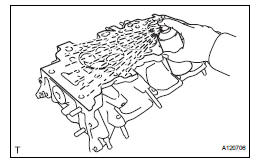
(b) Mit einer Farbeindringprüfung die Ansaugkanäle, Auslasskanäle und Zylinderoberfläche auf Risse prüfen.
Bei Rissen Zylinderkopf-Baugruppe ersetzen.
19. EINLASSVENTIL PRÜFEN
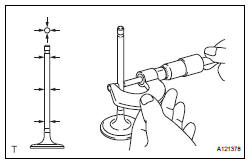
(a) Mit einer Bügelmessschraube den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5,470 bis 5,485 mm (0,2154 bis 0,2159 Zoll). Entspricht der Ventilschaft nicht den Vorgaben, Ölspiel prüfen.
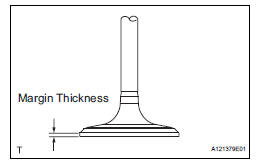
(b) Dicke des Ventilkopfrands mit einer Schieblehre messen.
Standard-Dicke des Ventilkopfrands: 1,0 mm (0,039 Zoll). Minimale Dicke des Ventilkopfrands: 0,5 mm (0,0197 Zoll). Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, Einlassventil ersetzen.

(c) Gesamtlänge des Ventils mit einer Schieblehre messen.
Standard-Gesamtlänge: 105,85 mm (4,1673 Zoll). Minimale Gesamtlänge: 105,35 mm (4,1476 Zoll). Ist die Gesamtlänge kleiner als der Minimalwert, Einlassventil ersetzen.
20. AUSLASSVENTIL PRÜFEN
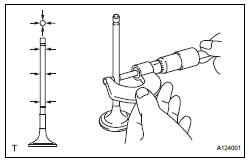
(a) Mit einer Bügelmessschraube den Durchmesser des Ventilschafts messen.
Ventilschaftdurchmesser: 5,465 bis 5,480 mm (0,2151 bis 0,2157 Zoll). Entspricht der Ventilschaft nicht den Vorgaben, Ölspiel prüfen.
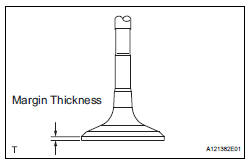
(b) Dicke des Ventilkopfrands mit einer Schieblehre messen.
Standard-Dicke des Ventilkopfrands: 1,0 mm (0,039 Zoll). Minimale Dicke des Ventilkopfrands: 0,5 mm (0,0197 Zoll). Ist die Dicke des Ventilkopfrands kleiner als der Minimalwert, Auslassventil ersetzen.
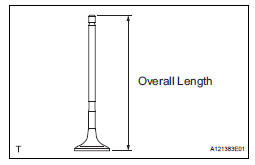
(c) Gesamtlänge des Ventils mit einer Schieblehre messen.
Standard-Gesamtlänge: 110,40 mm (4,3464 Zoll). Minimale Gesamtlänge: 109,90 mm (4,3268 Zoll). Ist die Gesamtlänge kleiner als der Minimalwert, Auslassventil ersetzen.
21. EINLASSVENTILSITZ PRÜFEN
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Die Ventilfläche leicht gegen den Ventilsitz drücken.
(c) Ventilfläche und Ventilsitz wie folgt prüfen:
(1) Zeigt sich Preußischblau rund um die gesamte Ventilfläche, ist die Ventilfläche konzentrisch. Falls nicht, Ventil ersetzen.
(2) Zeigt sich Preußischblau rund um den gesamten Ventilsitz, sind Führung und Ventilfläche konzentrisch. Falls nicht, Ventilsitz nacharbeiten.
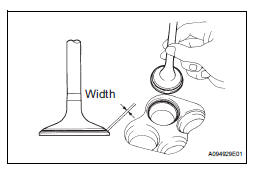
(3) Prüfen, dass der Ventilsitz mittig auf der Ventilfläche anliegt, mit einer Breite zwischen 1,1 und 1,5 mm (0,043 und 0,059 Zoll).
22. AUSLASSVENTILSITZ PRÜFEN
(a) Eine dünne Schicht Preußischblau auf die Ventilfläche auftragen.
(b) Ventilfläche leicht gegen den Ventilsitz drücken.
(c) Ventilfläche und Ventilsitz wie folgt prüfen:
(1) Zeigt sich Preußischblau rund um die gesamte Ventilfläche, ist die Ventilfläche konzentrisch. Falls nicht, Ventil ersetzen.
(2) Zeigt sich Preußischblau rund um den gesamten Ventilsitz, sind Führung und Ventilfläche konzentrisch. Falls nicht, Ventilsitz nacharbeiten.
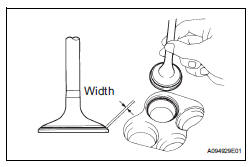
(3) Prüfen, dass der Ventilsitz mittig auf der Ventilfläche anliegt, mit einer Breite zwischen 1,1 und 1,5 mm (0,043 und 0,059 Zoll).
23. EINLASSVENTILSITZ INSTANDSETZEN
HINWEIS:- Sitz instand setzen und dabei die Sitzposition prüfen.
- Dichtlippe frei von Fremdkörpern halten.
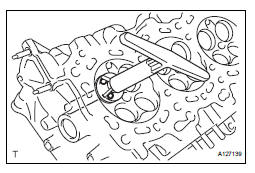
(a) Mit einem 45°-Fräser den Ventilsitz so nacharbeiten, dass die Sitzbreite größer als der Vorgabewert ist.
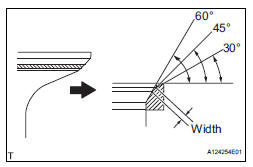
(b) Mit 30°- und 60°-Fräsern den Ventilsitz so korrigieren, dass das Ventil den gesamten Umfang des Sitzes berührt. Der Kontakt sollte mittig auf dem Ventilsitz liegen, und die Sitzbreite muss über den gesamten Umfang im vorgegebenen Bereich bleiben.
Breite: 1,1 bis 1,5 mm (0,043 bis 0,059 Zoll)
(c) Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
(d) Die Ventilsitzposition prüfen.
24. AUSLASSVENTILSITZ INSTANDSETZEN
HINWEIS:- Sitz instand setzen und dabei die Sitzposition prüfen.
- Dichtlippe frei von Fremdkörpern halten.
(a) Mit einem 45°-Fräser den Ventilsitz so nacharbeiten, dass die Sitzbreite größer als der Vorgabewert ist.
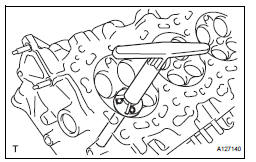
(b) Mit 30°- und 75°-Fräsern den Ventilsitz so korrigieren, dass das Ventil den gesamten Umfang des Sitzes berührt. Die Berührungsfläche sollte in der Mitte des Ventilsitzes liegen, und die Sitzbreite sollte am gesamten Umfang innerhalb des vorgegebenen Bereichs bleiben.
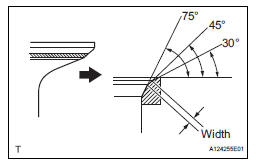
Breite: 1,1 bis 1,5 mm (0,043 bis 0,059 Zoll)
(c) Ventil und Ventilsitz mit Schleifpaste von Hand einschleifen.
(d) Die Ventilsitzposition prüfen.
25. INNERE DRUCKFEDER PRÜFEN
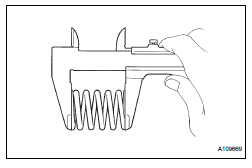
(a) Freie Länge der inneren Druckfeder mit einer Schieblehre messen.
Freie Länge: 45,46 mm (1,7898 Zoll). Entspricht die freie Länge nicht den Vorgaben, innere Druckfeder ersetzen.
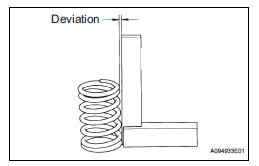
(b) Mit einem Stahlwinkel die Abweichung der inneren Druckfeder messen.
Maximale Abweichung: 1,0 mm (0,039 Zoll). Maximaler Winkel (Referenz): 2°. Ist die Abweichung größer als der Maximalwert, innere Druckfeder ersetzen.
26. VENTILFÜHRUNGSBUCHSE-ÖLSPIEL PRÜFEN

(a) Innendurchmesser der Ventilführungsbuchse mit einem Innenmessgerät messen.
Innendurchmesser der Buchse: 5,510 bis 5,530 mm (0,2169 bis 0,2177 Zoll). (b) Ventilschaftdurchmesser vom gemessenen Innendurchmesser der Ventilführungsbuchse subtrahieren.
Standard-Spiel
Maximales Ölspiel
Einlassseite: Ist das Spiel größer als der Maximalwert, Einlassventil und Einlassventilführungsbuchse ersetzen.
Auslassseite: Ist das Spiel größer als der Maximalwert, Auslassventil und Auslassventilführungsbuchse ersetzen.
27. NOCKENWELLEN-AXIALSPIEL PRÜFEN
(a) Axialspiel der Nockenwelle Bank 1 prüfen.
(1) Nockenwelle Bank 1 einbauen (siehe Seite EM- 126).
(2) Das Axialspiel mit einer Messuhr messen, während die Nockenwelle vor und zurück bewegt wird.
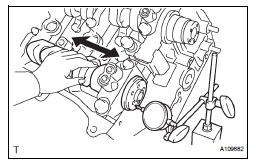
Standard-Axialspiel: 0,08 bis 0,13 mm (0,0031 bis 0,0051 Zoll). Maximales Axialspiel: 0,15 mm (0,006 Zoll)
Ist das Axialspiel größer als der Maximalwert, den Zylinderkopf ersetzen. Ist die Anlauffläche beschädigt, die Nockenwelle ersetzen.
(b) Axialspiel der Nockenwelle Bank 2 prüfen.
(1) Nockenwelle Bank 2 einbauen (siehe Seite EM- 126).
(2) Das Axialspiel mit einer Messuhr messen, während die Nockenwelle vor und zurück bewegt wird.
Standard-Axialspiel: 0,08 bis 0,13 mm (0,0031 bis 0,0051 Zoll). Maximales Axialspiel: 0,15 mm (0,006 Zoll)
Ist das Axialspiel größer als der Maximalwert, den Zylinderkopf ersetzen. Ist die Anlauffläche beschädigt, die Nockenwelle ersetzen.
28. NOCKENWELLEN-ÖLSPIEL PRÜFEN
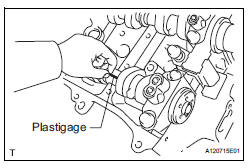
(a) Nockenwellen-Lagerdeckel, Nockenwellengehäuse und Nockenwellenlagerzapfen reinigen.
(b) Die Nockenwellen auf das Nockenwellengehäuse legen.
(c) Je einen Streifen Plastigage über die Nockenwellenlagerzapfen legen.
(d) Nockenwellen-Lagerdeckel einbauen (siehe Seite EM- 126).
HINWEIS: Nockenwelle nicht drehen.
(e) Nockenwellen-Lagerdeckel ausbauen (siehe Seite EM- 76).
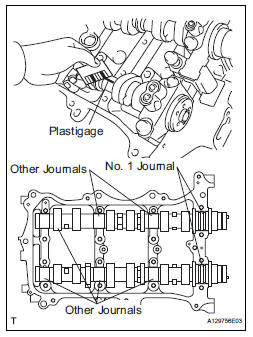
(f) Die Plastigage an ihrer breitesten Stelle messen.
Standard-Ölspiel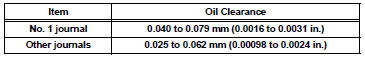
Maximales Ölspiel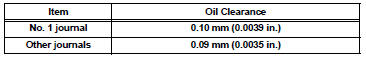
Ist das Ölspiel größer als der Maximalwert, Nockenwelle ersetzen. Falls erforderlich, Nockenwellengehäuse ersetzen.
(g) Nockenwellen-Lagerdeckel, Nockenwellengehäuse und Nockenwellenlagerzapfen reinigen.
(h) Nockenwellen auf das Nockenwellengehäuse legen.
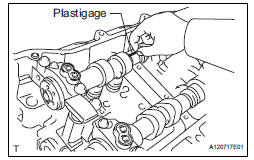
(i) Je einen Streifen Plastigage über jeden Nockenwellenlagerzapfen legen.
(j) Lagerdeckel einbauen (siehe Seite EM-126).
HINWEIS: Nockenwelle nicht drehen.
(k) Lagerdeckel ausbauen (siehe Seite EM-76).
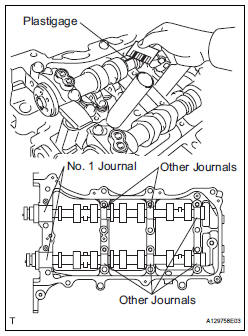
(l) Das Plastigage an der breitesten Stelle messen.
Standard-Ölspiel
Maximales Ölspiel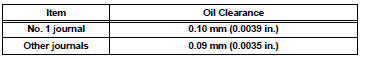
Ist das Ölspiel größer als der Maximalwert, Nockenwelle ersetzen. Falls erforderlich, Nockenwellengehäuse ersetzen.
29. PLEUEL-AXIALSPIEL PRÜFEN
(a) Pleueldeckel einbauen (siehe Seite EM-126).
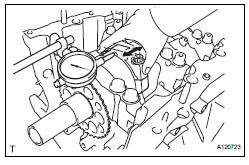
(b) Axialspiel des Pleuels mit einer Messuhr messen, während das Pleuel vor und zurück bewegt wird.
Standard-Axialspiel: 0.15 bis 0.40 mm (0.0059 bis 0.0157 in.) Maximales Axialspiel: 0.50 mm (0.020 in.) Wenn das Axialspiel größer als der Maximalwert ist, die Pleuelbaugruppen bei Bedarf ersetzen. Gegebenenfalls die Kurbelwelle ersetzen.
30. PLEUELLAGERSPIEL PRÜFEN
(a) Hubzapfen und Lagerschale reinigen.
(b) Hubzapfen und Lagerschale auf Grübchen und Kratzer prüfen.
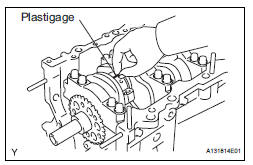
(c) Einen Streifen Plastigage auf den Hubzapfen legen.
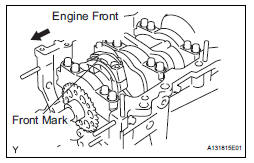
(d) Prüfen, dass die vordere Markierung des Pleuellagerdeckels nach vorn zeigt.
(e) Pleuellagerdeckel montieren (siehe Seite EM-126).
HINWEIS: Die Kurbelwelle nicht drehen.
(f) Die 2 Schrauben und den Pleuellagerdeckel entfernen (siehe Seite EM-76).
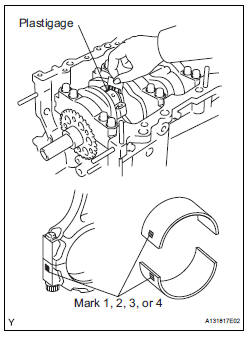
(g) Das Plastigage an seiner breitesten Stelle messen.
Standard-Lagerspiel: 0.045 bis 0.067 mm (0.0018 bis 0.0026 in.) Maximales Lagerspiel: 0.070 mm (0.0028 in.)
Wenn das Lagerspiel größer als der Maximalwert ist, die Pleuellagerschalen ersetzen. Gegebenenfalls die Kurbelwelle prüfen.
HINWEIS: Beim Austausch einer Lagerschale eine Schale mit derselben Nummer wie ihr zugehöriger Pleuellagerdeckel verwenden. Die Standarddicke jeder Lagerschale ist durch eine Markierung 1, 2, 3 oder 4 auf ihrer Oberfläche angegeben.
Pleuelaugendurchmesser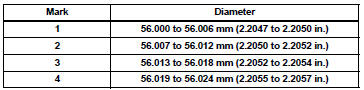
Wanddicke der Pleuellagerschale in der Mitte
Hubzapfendurchmesser: 52.992 bis 53.000 mm (2.0863 bis 2.0866 in.)
HINWEIS: Die Plastigage nach der Messung vollständig entfernen.
31. KURBELWELLEN-AXIALSPIEL PRÜFEN
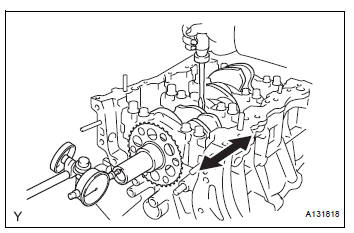
(a) Kurbelwellen-Lagerdeckel montieren (siehe Seite EM-126).
(b) Mit einer Messuhr das Axialspiel messen, dabei die Kurbelwelle mit einem Schraubendreher hin und her hebeln.
Standard-Axialspiel: 0.04 bis 0.24 mm (0.0016 bis 0.0094 in.) Maximales Axialspiel: 0.30 mm (0.0118 in.)
Wenn das Axialspiel größer als der Maximalwert ist, die Anlaufscheiben nur satzweise ersetzen. Gegebenenfalls die Kurbelwelle ersetzen.
Dicke der Anlaufscheibe: 2.43 bis 2.48 mm (0.0957 bis 0.0976 in.)
32. ZYLINDERBLOCK AUF VERZUG PRÜFEN
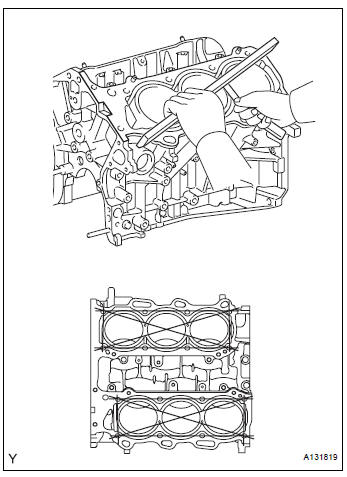
(a) Mit einem Präzisionslineal und einer Fühlerlehre den Verzug der Anlagefläche der Zylinderkopfdichtung messen.
Maximaler Verzug: 0.07 mm (0.0028 in.)
Ist der Verzug größer als der Maximalwert, den Zylinderblock ersetzen.
33. ZYLINDERBOHRUNG PRÜFEN
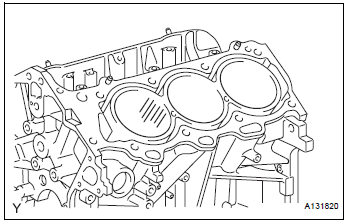
(a) Die Zylinder visuell auf senkrechte Kratzer prüfen.
Bei tiefen Kratzern alle 6 Zylinder ausbohren. Gegebenenfalls den Zylinderblock ersetzen.
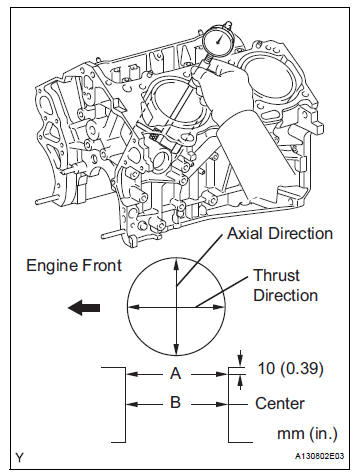
(b) Mit einer Zylinderbohrungsmessuhr den Bohrungsdurchmesser an den Positionen A und B in Schubrichtung und in Axialrichtung messen.
Standard-Durchmesser: 94.000 bis 94.012 mm (3.7008 bis 3.7013 in.) Maximaler Durchmesser: 94.200 mm (3.7087 in.)
Wenn der Durchschnittswert der 4 Messpositionen größer als der Maximalwert ist, den Zylinderblock ersetzen.
34. KOLBENBAUGRUPPE MIT KOLBENBOLZEN PRÜFEN
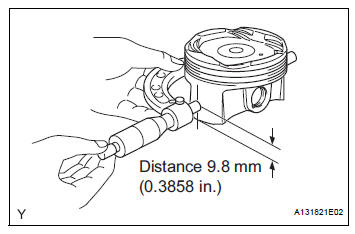
(a) Mit einem Mikrometer den Kolbendurchmesser rechtwinklig zur Kolbenmittellinie an der vorgegebenen Position vom Kolbenende messen.
Abstand: 9.8 mm (0.3858 in.) Standard-Durchmesser: 93.960 bis 93.980 mm (3.6992 bis 3.7000 in.) Minimaler Durchmesser: 93.830 mm (3.6941 in.)
35. KOLBENSPIEL PRÜFEN
(a) Den Zylinderbohrungsdurchmesser in Schubrichtung messen.
(b) Den Kolbendurchmesser vom gemessenen Zylinderbohrungsdurchmesser subtrahieren.
Standard-Lagerspiel: 0.020 bis 0.052 mm (0.0008 bis 0.0020 in.) Maximales Lagerspiel: 0.060 mm (0.0024 in.)
Ist das Laufspiel größer als der Maximalwert, alle Kolben ersetzen. Falls erforderlich, den Zylinderblock ersetzen.
36. NUTSPIEL PRÜFEN

(a) Mit einer Fühlerlehre das Spiel zwischen einem neuen Kolbenring und der Wand der Ringnut messen.
Nutspiel
Entspricht das Spiel nicht den Vorgaben, den Kolben ersetzen.
37. KOLBENRINGSTOSSSPIEL PRÜFEN
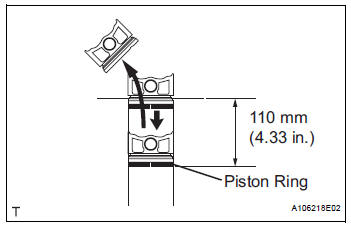
(a) Kolbenring in die Zylinderbohrung einsetzen.
(b) Den Kolbenring mit einem Kolben etwas über den unteren Laufweg hinaus schieben, 110 mm (4.33 in.) von der Oberkante des Zylinderblocks.
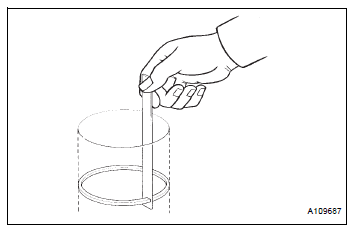
(c) Stoßspiel mit einer Fühlerlehre messen.
Standard-Stoßspiel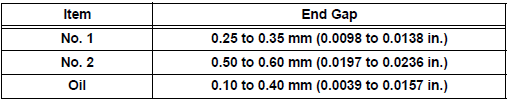
Maximales Stoßspiel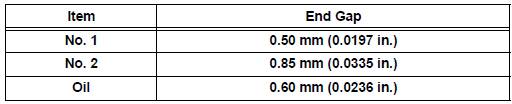
Wenn das Stoßspiel größer als der Maximalwert ist, den Kolbenring ersetzen. Wenn das Stoßspiel auch mit einem neuen Kolbenring größer als der Maximalwert ist, alle 6 Zylinder ausbohren oder den Zylinderblock ersetzen.
38. KOLBENBOLZENSPIEL PRÜFEN
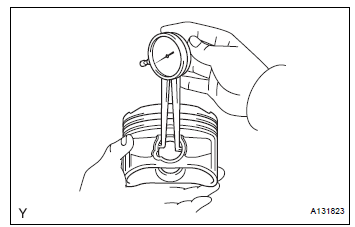
(a) Mit einer Innenmessschraube den Innendurchmesser der Kolbenbolzenbohrung messen.
Innendurchmesser der Kolbenbolzenbohrung
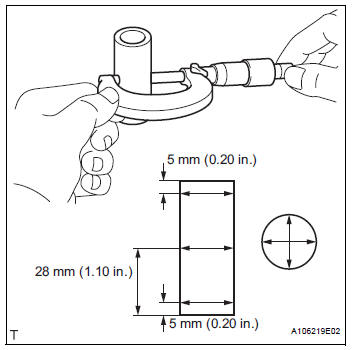
(b) Mit einem Mikrometer den Durchmesser des Kolbenbolzens messen.
Durchmesser des Kolbenbolzens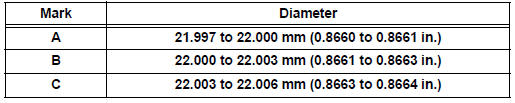
(c) Den Messwert des Kolbenbolzendurchmessers vom Messwert des Innendurchmessers der Kolbenbolzenbohrung subtrahieren.
Standard-Lagerspiel: 0.001 bis 0.007 mm (0.00004 bis 0.00028 in.) Maximales Lagerspiel: 0.015 mm (0.0006 in.)
Wenn das Lagerspiel größer als der Maximalwert ist, Kolben und Kolbenbolzen nur satzweise ersetzen.
(d) Mit einer Innenmessschraube den Innendurchmesser der Pleuelbuchse messen.
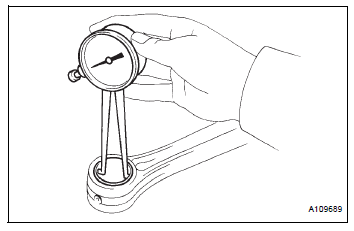
Innendurchmesser der Buchse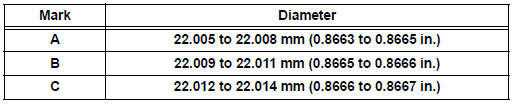
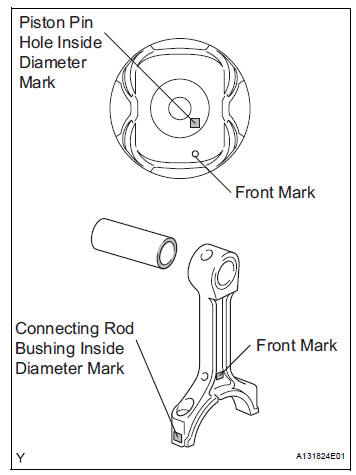
(e) Den Messwert des Kolbenbolzendurchmessers vom Messwert des Innendurchmessers der Buchse subtrahieren.
Standard-Lagerspiel: 0.005 bis 0.011 mm (0.0002 bis 0.0004 in.) Maximales Lagerspiel: 0.030 mm (0.0012 in.)
Wenn das Lagerspiel größer als der Maximalwert ist, die Buchse ersetzen. Gegebenenfalls Pleuel und Kolbenbolzen nur satzweise ersetzen.
39. PLEUEL PRÜFEN
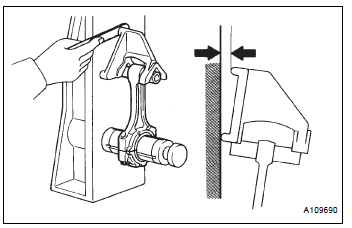
(a) Mit einem Pleuelprüfgerät und einer Fühlerlehre die Pleuelausrichtung prüfen.
(1) Auf Achsversatz prüfen.
Maximaler Achsversatz: 0.05 mm (0.0020 in.) je 100 mm (3.94 in.)
Wenn der Achsversatz größer als der Maximalwert ist, die Pleuelbaugruppe ersetzen.
(2) Auf Verwindung prüfen.
Maximale Verwindung: 0.15 mm (0.0059 in.) je 100 mm (3.94 in.)

Ist die Verwindung größer als der Maximalwert, die Pleuelbaugruppe ersetzen.
40. PLEUELSCHRAUBE PRÜFEN

(a) Mit einem Messschieber den Durchmesser des Dehnschaftbereichs der Schraube messen.
Standard-Durchmesser: 7.2 bis 7.3 mm (0.284 bis 0.287 in.) Minimaler Durchmesser: 7.0 mm (0.276 in.) Wenn der Durchmesser kleiner als der Minimalwert ist, die Schraube ersetzen.
41. KURBELWELLE PRÜFEN
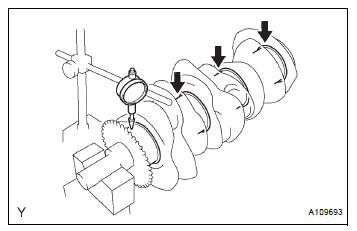
(a) Rundlaufabweichung prüfen.
(1) Die Kurbelwellen-Hauptlagerzapfen reinigen.
(2) Die Kurbelwelle auf V-Blöcke legen.
(3) Mit einer Messuhr den Rundlauf am mittleren Hauptlagerzapfen messen.
Maximaler Rundlauf: 0.06 mm (0.0024 in.)
Ist der Rundlauf größer als der Maximalwert, die Kurbelwelle ersetzen.
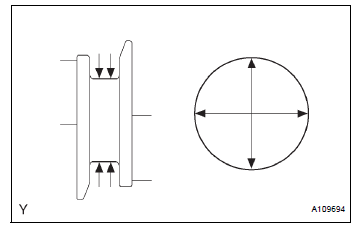
(b) Hauptlagerzapfen prüfen.
(1) Durchmesser jedes Hauptlagerzapfens mit einer Bügelmessschraube messen.
Standard-Durchmesser des Hauptlagerzapfens: 60.988 bis 61.000 mm (2.4011 bis 2.4016 in.)
Wenn der Durchmesser nicht den Vorgaben entspricht, das Lagerspiel prüfen. Gegebenenfalls die Kurbelwelle ersetzen.
(2) Jeden Hauptlagerzapfen auf Kegeligkeit und Unrundheit prüfen, wie in der Abbildung dargestellt.
Maximale Kegeligkeit und Unrundheit: 0.02 mm (0.0008 in.)
Ist die Konizität oder Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
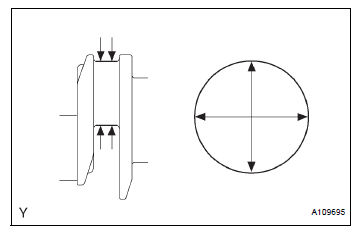
(c) Hubzapfen prüfen.
(1) Durchmesser jedes Hubzapfens mit einer Bügelmessschraube messen.
Hubzapfendurchmesser: 52.992 bis 53.000 mm (2.0863 bis 2.0866 in.)
Wenn der Durchmesser nicht den Vorgaben entspricht, das Lagerspiel prüfen. Gegebenenfalls die Kurbelwelle ersetzen.
(2) Jeden Hubzapfen auf Kegeligkeit und Unrundheit prüfen, wie in der Abbildung dargestellt.
Maximale Kegeligkeit und Unrundheit: 0.02 mm (0.0008 in.)
Ist die Konizität oder Unrundheit größer als der Maximalwert, die Kurbelwelle ersetzen.
42. KURBELWELLEN-LAGERSPIEL PRÜFEN

(a) Hauptlagerzapfen und Lagerschale auf Grübchen und Kratzer prüfen.
(b) Die Kurbelwellen-Lagerschale montieren (siehe Seite EM-126).
(c) Die Kurbelwelle auf den Zylinderblock legen.
(d) Auf jeden Hauptlagerzapfen einen Streifen Plastigage legen.
(e) Die vorderen Markierungen und Nummern prüfen und die Lagerdeckel auf dem Zylinderblock montieren.
HINWEIS: Auf jedem Hauptlagerdeckel ist eine Nummer eingeprägt, die die Einbauposition angibt.
(f) Hauptlagerdeckel montieren (siehe Seite EM-126).
HINWEIS: Die Kurbelwelle nicht drehen.
(g) Hauptlagerdeckel abnehmen (siehe Seite EM-76).
(h) Das Plastigage an seiner breitesten Stelle messen.
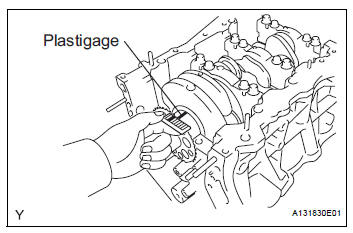
Standard-Ölspiel: 0,026 bis 0,047 mm (0,0010 bis 0,0019 Zoll) Maximales Ölspiel: 0,050 mm (0,0020 Zoll)
Ist das Öllagerspiel größer als der Maximalwert, die Lagerschalen ersetzen. Falls erforderlich, die Kurbelwelle ersetzen.
HINWEIS: Die Plastigage nach der Messung vollständig entfernen.
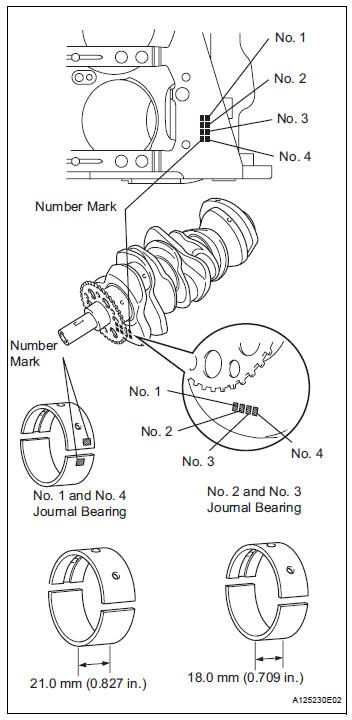
(i) Beim Austausch eines Lagers ein Lager mit derselben Nummer verwenden. Lässt sich die Lagernummer nicht ermitteln, das richtige Lager wie folgt bestimmen: Die auf Zylinderblock und Kurbelwelle eingeprägten Nummern addieren und anschließend in der nachstehenden Tabelle die passende Lagernummer nachschlagen. Es gibt 5 Standardlagergrößen, entsprechend gekennzeichnet mit „1“, „2“, „3“, „4“ und „5“.
Gleitlager:
HINWEIS:
BEISPIEL: Zylinderblock „11“ + Kurbelwelle „06“ = Summe 17 (Lager „3“ verwenden)
Durchmesser Kurbelwellen-Hauptlagerzapfen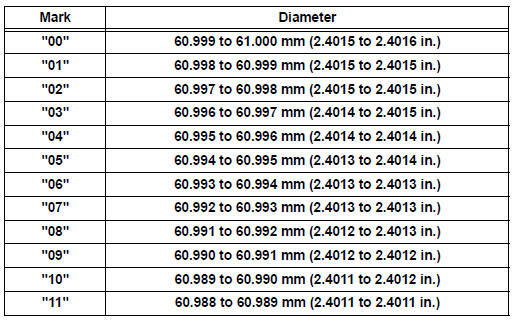
Standarddicke Lagerschale oben, Mitte (Hauptlager Nr. 1 und Nr. 4)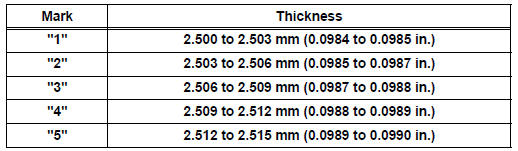
Standarddicke Lagerschale unten, Mitte (Hauptlager Nr. 1 und Nr. 4)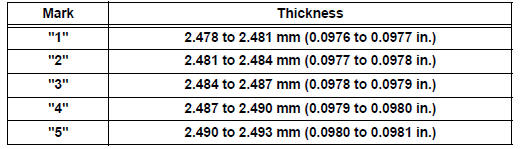
Standarddicke Lagerschale oben, Mitte (Hauptlager Nr. 2 und Nr. 3)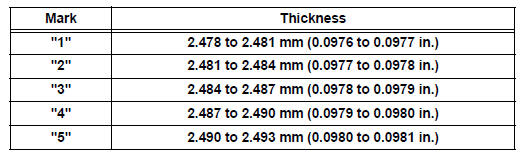
Standarddicke Lagerschale unten, Mitte (Hauptlager Nr. 2 und Nr. 3)
43. LAGERDECKEL-SCHRAUBE DER KURBELWELLE PRÜFEN
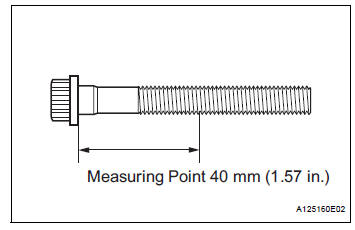
(a) Mit einem Messschieber den minimalen Durchmesser des verpressten Gewindes an der Messstelle messen.
Standarddurchmesser: 10,8 bis 11,0 mm (0,4252 bis 0,4331 Zoll) Minimaler Durchmesser: 10,7 mm (0,4213 Zoll) Messstelle: 40 mm (1,57 Zoll)
Ist der Durchmesser kleiner als der Minimalwert, die Schraube ersetzen.
Testen Sie sich
Ein kurzes Quiz zum Toyota Sienna: Zu jeder Antwort gibt es eine Erklärung und einen Link zur Handbuchseite.