Осмотр
1. ПРОВЕРИТЬ УЗЕЛ КОРОМЫСЛА ВПУСКНОГО КЛАПАНА №1
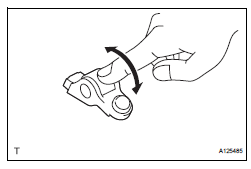
(a) Проворачивайте ролик рукой, чтобы убедиться в его плавном вращении.
ПОДСКАЗКА: Если ролик не вращается плавно, замените узел коромысла клапана в сборе.
2. ПРОВЕРИТЬ УЗЕЛ ГИДРОКОМПЕНСАТОРА
ВНИМАНИЕ:- Не допускайте попадания грязи и посторонних предметов в гидрокомпенсатор.
- Используйте только чистое моторное масло.
(a) Поместите гидрокомпенсатор клапана в сборе в емкость с моторным маслом.
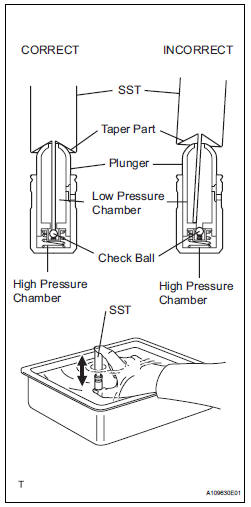
(b) Вставьте наконечник SST в плунжер гидрокомпенсатора клапана в сборе и с его помощью надавите на шариковый клапан внутри плунжера.
SST 09276-75010 (c) Сожмите SST и гидрокомпенсатор клапана в сборе вместе, чтобы переместить плунжер вверх и вниз 5–6 раз.
(d) Проверьте перемещение плунжера и стравите воздух.
ОК: Плунжер перемещается вверх и вниз.
ПРИМЕЧАНИЕ: При стравливании воздуха из высокого давления убедитесь, что наконечник SST действительно нажимает на шариковый клапан, как показано на иллюстрации. Если шариковый клапан не нажат, воздух не стравится.(e) После стравливания воздуха извлеките SST. Затем попробуйте быстро и с усилием нажать на плунжер пальцем.
ОК: Плунжер очень трудно переместить.
Если результат не соответствует указанному, замените гидрокомпенсатор.
3. ПРОВЕРИТЬ РАСПРЕДЕЛИТЕЛЬНЫЙ ВАЛ
(a) Проверьте распределительный вал на биение.
(1) Установите распределительный вал на призмы (V-образные блоки).
(2) С помощью индикатора часового типа измерьте радиальное биение средней шейки.
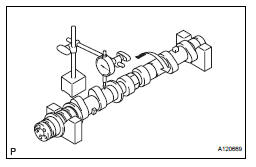
Максимальное биение по окружности: 0,04 мм (0,0016 дюйм.)
Если круговое биение больше максимального, замените распредвал.
ПОДСКАЗКА: Проверьте масляный зазор после замены распределительного вала.
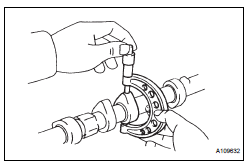
(b) С помощью микрометра измерьте высоту кулачка.
Стандартная высота кулачка
Максимальная высота кулачка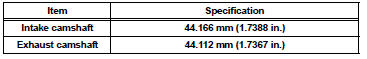
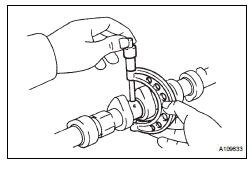
(c) С помощью микрометра измерьте диаметр шейки.
Стандартный диаметр шейки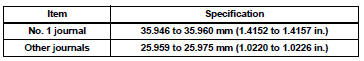
Если диаметр шейки не соответствует техническим данным, проверьте масляный зазор.
4. ПРОВЕРИТЬ УЗЕЛ ШЕСТЕРНИ ПРИВОДА РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
(a) Зажмите распределительный вал в тисках.
ПРИМЕЧАНИЕ: Будьте осторожны, не повредите распределительный вал в тисках.
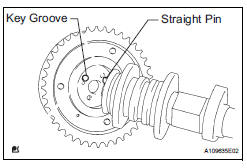
(b) Соедините узел шестерни привода распределительного вала и распределительный вал, совместив шпоночный паз и штифт.
(c) Слегка прижмите узел шестерни привода распределительного вала к распределительному валу и поверните узел шестерни. Дополнительно надавите в том положении, где штифт входит в паз.
ПРИМЕЧАНИЕ: Не поворачивайте шестерню привода распределительного вала в сторону запаздывания (под прямым углом).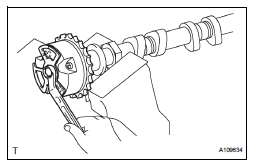
(d) Убедитесь, что между фланцем узла шестерни привода распределительного вала и распределительным валом нет зазора.
(e) Затяните фланцевый болт, зафиксировав шестерню привода распределительного вала.
Момент затяжки: 100 Н·м (1 020 кгс·см, 74 фут·фунт) (f) Проверьте фиксацию узла шестерни привода распределительного вала.
(1) Зажмите распределительный вал в тисках и убедитесь, что узел шестерни привода распределительного вала зафиксирован.
ВНИМАНИЕ: Соблюдайте осторожность, не повредите распределительный вал.
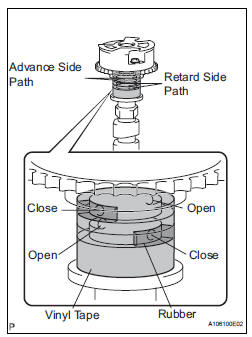
(g) Выведите фиксирующий штифт.
(1) Заклейте 4 масляных канала опорной шейки кулачка виниловой лентой, как показано на иллюстрации.
ПРИМЕЧАНИЕ: В пазу распределительного вала предусмотрено 2 канала опережения. Заглушите один из каналов резиновой заглушкой.
(2) Проткните ленту на канале опережения и на канале запаздывания с противоположной стороны от отверстия канала опережения, как показано на иллюстрации.

(3) Подайте сжатый воздух давлением примерно 200 кПа (2,0 кгс/см², 28 psi) в 2 открытых канала.
ВНИМАНИЕ: Накройте каналы куском ткани при подаче давления, чтобы масло не разбрызгивалось.
(4) Убедитесь, что узел шестерни привода распределительного вала поворачивается в сторону опережения при снижении давления воздуха, подаваемого в канал запаздывания.
ПРИМЕЧАНИЕ: Эта операция выводит фиксирующий штифт из положения максимального запаздывания.
(5) Когда узел шестерни привода распределительного вала достигнет положения максимального опережения, сбросьте давление воздуха сначала из канала запаздывания, затем из канала опережения.
ПРИМЕЧАНИЕ: Не сбрасывайте воздушное давление из канала опережения первым. Шестерня может резко сместиться в сторону запаздывания и сломать стопорный штифт.(h) Проверьте плавность вращения.
(1) Поверните узел шестерни привода распределительного вала в пределах рабочего диапазона (21°) 2 или 3 раза, но не доводите его до положения максимального запаздывания. Убедитесь, что шестерня вращается плавно.
ВНИМАНИЕ: Не используйте сжатый воздух для проверки плавности вращения.
(i) Проверьте фиксацию в положении максимального запаздывания.
(1) Убедитесь, что узел шестерни привода распределительного вала зафиксирован в положении максимального запаздывания.
(j) Снимите фланцевый болт и узел шестерни привода распределительного вала.
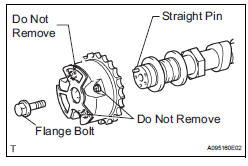
- Не снимайте остальные 3 болта.
- Если планируется повторное использование шестерни, обязательно выведите фиксирующий штифт перед установкой шестерни.
5. ПРОВЕРКА УЗЛА ШЕСТЕРНИ ПРИВОДА ВЫПУСКНОГО РАСПРЕДЕЛИТЕЛЬНОГО ВАЛА
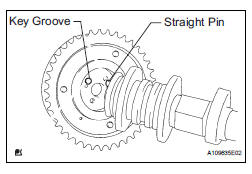
(a) Зажмите распределительный вал в тисках.
ПРИМЕЧАНИЕ: Будьте осторожны, не повредите распределительный вал в тисках.
(b) Соедините узел шестерни привода выпускного распределительного вала и распределительный вал, совместив шпоночный паз и штифт.
(c) Слегка прижмите шестерню привода распределительного вала к распределительному валу и поверните узел шестерни. Дополнительно надавите в том положении, где штифт входит в паз.
ПРИМЕЧАНИЕ: Не поворачивайте шестерню привода выпускного распределительного вала в сторону запаздывания (под прямым углом).(d) Убедитесь, что между фланцем шестерни и распределительным валом нет зазора.
(e) Затяните фланцевый болт, зафиксировав узел шестерни привода выпускного распределительного вала.
Момент затяжки: 100 Н·м (1 020 кгс·см, 74 фут·фунт) (f) Проверьте фиксацию шестерни привода выпускного распределительного вала.
(1) Убедитесь, что узел шестерни привода выпускного распределительного вала заблокирован.
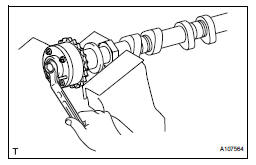

(g) Выведите фиксирующий штифт.
(1) Заклейте 4 масляных канала опорной шейки кулачка виниловой лентой, как показано на иллюстрации.
ПРИМЕЧАНИЕ: В пазу предусмотрено 4 масляных канала. Заглушите 2 канала резиновыми заглушками.
(2) Проколите отверстие в ленте на канале опережения. Проколите отверстие в ленте на канале запаздывания с противоположной стороны от канала опережения, как показано на иллюстрации.

(3) Подайте сжатый воздух давлением примерно 200 кПа (2,0 кгс/см², 28 psi) в 2 открытых канала (канал опережения и канал запаздывания).
ВНИМАНИЕ: Накройте каналы куском ткани при подаче давления, чтобы масло не разбрызгивалось.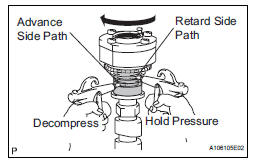
(4) Убедитесь, что шестерня привода выпускного распределительного вала поворачивается в сторону запаздывания при снижении давления воздуха, подаваемого в канал опережения.
ПРИМЕЧАНИЕ: Фиксирующий штифт выведен, и шестерня привода выпускного распределительного вала поворачивается в сторону запаздывания.
(5) Когда шестерня привода выпускного распределительного вала перейдет в положение максимального запаздывания, сбросьте давление воздуха из канала опережения, затем сбросьте давление воздуха из канала запаздывания.
ПРИМЕЧАНИЕ: Обязательно сначала сбросьте воздушное давление из канала опережения. Если сначала сбросить давление из канала запаздывания, шестерня привода выпускного распределительного вала может резко сместиться в сторону опережения и сломать стопорный штифт или другие детали.(h) Проверьте плавность вращения.
(1) Поверните шестерню привода выпускного распределительного вала в пределах рабочего диапазона (18,5°) 2 или 3 раза, но не доводите её до положения максимального опережения. Убедитесь, что шестерня вращается плавно.
ПРИМЕЧАНИЕ: Когда давление сбрасывается из канала опережения, а затем из канала запаздывания, шестерня автоматически возвращается в крайнее положение опережения под действием пружины помощи опережения и фиксируется. Постепенно сбросьте давление из канала запаздывания перед проверкой плавности вращения.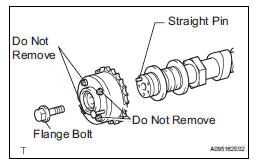
(i) Проверьте фиксацию в положении максимального опережения.
(1) Убедитесь, что шестерня привода выпускного распределительного вала зафиксирована в положении максимального опережения.
(j) Снимите фланцевый болт и шестерню привода выпускного распределительного вала.
ВНИМАНИЕ:- Не снимайте остальные 4 болта.
- Если планируется повторное использование шестерни, обязательно выведите фиксирующий штифт перед установкой шестерни.
6. ПРОВЕРКА БОЛТА КРЕПЛЕНИЯ ГОЛОВКИ БЛОКА ЦИЛИНДРОВ
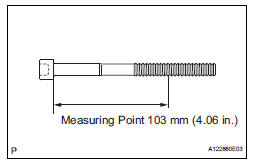
(a) Штангенциркулем измерьте минимальный диаметр удлинённой резьбы в точке измерения.
Стандартный наружный диаметр: от 10,85 до 11,00 мм (от 0,4272 до 0,4331 дюйм.) Минимальный наружный диаметр: 10,70 мм (0,4213 дюйм.) Точка измерения: 103 мм (4,06 дюйм.)
ПРИМЕЧАНИЕ: Если визуальный осмотр не выявил чрезмерно тонких участков, проверьте центральную часть болта и найдите участок с наименьшим диаметром.
Если диаметр меньше минимального, замените болт головки блока цилиндров.
7. ПРОВЕРКА УЗЛА ЦЕПИ
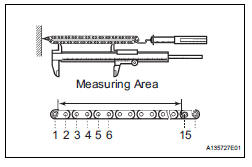
(a) Растяните цепь с усилием 147 Н (15 кгс, 33 фунт-силы), как показано на иллюстрации.
(b) Штангенциркулем измерьте длину 15 звеньев.
Максимальное удлинение цепи: 136,9 мм (5,390 дюйм.)
ВНИМАНИЕ: Выполняйте измерение в 3 произвольных местах.
Используйте среднее значение измерений.Если удлинение больше максимального, замените цепь.
8. ПРОВЕРКА УЗЛА ЦЕПИ №2
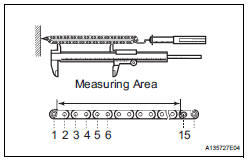
(a) Растяните цепь с усилием 147 Н (15 кгс, 33 фунт-силы), как показано на иллюстрации.
(b) Штангенциркулем измерьте длину 15 звеньев.
Максимальное удлинение цепи: 137,6 мм (5,417 дюйм.)
ВНИМАНИЕ: Выполняйте измерение в 3 произвольных местах.
Используйте среднее значение измерений.Если удлинение больше максимального, замените цепь.
9. ПРОВЕРКА ЗВЕЗДОЧКИ КОЛЕНЧАТОГО ВАЛА

(a) Оберните цепь вокруг звёздочки.
(b) Штангенциркулем измерьте диаметр звёздочки по цепи.
Минимальный диаметр звёздочки (по цепи): 61,4 мм (2,417 дюйм.)
ПРИМЕЧАНИЕ: Для измерения губки штангенциркуля должны касаться роликов цепи.
Если диаметр меньше минимального, замените цепь и звёздочку.
10. ПРОВЕРКА УЗЛА ХОЛОСТОЙ ЗВЁЗДОЧКИ
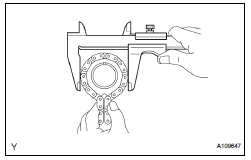
(a) Оберните цепь вокруг звёздочки.
(b) Штангенциркулем измерьте диаметр звёздочки по цепи.
Минимальный диаметр звёздочки (по цепи): 61,4 мм (2,417 дюйм.)
ПРИМЕЧАНИЕ: Для измерения губки штангенциркуля должны касаться роликов цепи.
Если диаметр меньше минимального, замените цепь и звёздочку.
11. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ВАЛА ХОЛОСТОЙ ШЕСТЕРНИ
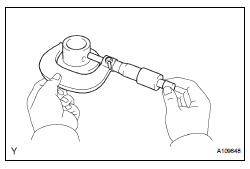
(a) Микрометром измерьте диаметр вала холостой шестерни.
Диаметр вала холостой шестерни: от 22,987 до 23,000 мм (от 0,9050 до 0,9055 дюйм.)
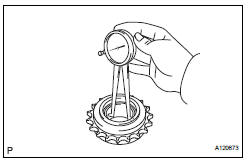
(b) Нутромером измерьте внутренний диаметр холостой звёздочки.
Внутренний диаметр холостой шестерни: от 23,020 до 23,030 мм (от 0,9063 до 0,9067 дюйм.) (c) Из результата измерения внутреннего диаметра холостой звёздочки вычтите результат измерения диаметра вала холостой шестерни.
Стандартный масляный зазор: от 0,020 до 0,043 мм (от 0,0008 до 0,0017 дюйм.) Максимальный масляный зазор: 0,093 мм (0,0037 дюйм.) Если масляный зазор больше максимального, замените вал холостой шестерни и холостую звёздочку.
12. ПРОВЕРКА УЗЛА НАТЯЖИТЕЛЯ ЦЕПИ №1

(a) Переместите стопорную пластину вверх, чтобы разблокировать фиксатор.
Нажмите на плунжер и убедитесь, что он перемещается плавно.
При необходимости замените узел натяжителя цепи № 1.
13. ПРОВЕРКА УзЛА НАТЯЖИТЕЛЯ ЦЕПИ № 2
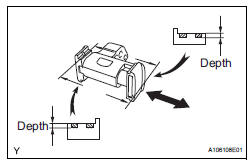
(a) Проверьте, что плунжер перемещается плавно.
(b) Измерьте глубину износа натяжителя цепи № 2.
Максимальная глубина: 0,9 мм (0,035 дюйма). Если глубина больше максимальной, замените узел натяжителя цепи № 2.
14. ПРОВЕРКА УзЛА НАТЯЖИТЕЛЯ ЦЕПИ № 3

(a) Проверьте, что плунжер перемещается плавно.
(b) Измерьте глубину износа натяжителя цепи № 3.
Максимальная глубина: 0,9 мм (0,035 дюйма)
Если глубина больше максимальной, замените узел натяжителя цепи № 3.
15. ПРОВЕРКА БАШМАКА НАТЯЖИТЕЛЯ ЦЕПИ
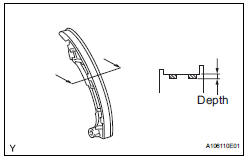
(a) Измерьте глубину износа башмака натяжителя цепи.
Максимальная глубина: 1,0 мм (0,039 дюйма). Если глубина больше максимальной, замените башмак натяжителя цепи.
16. ПРОВЕРКА ДЕМПФЕРА ЦЕПИ № 1
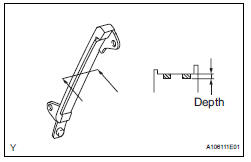
(a) Измерьте глубину износа демпфера цепи № 1.
Максимальная глубина: 1,0 мм (0,039 дюйма). Если глубина больше максимальной, замените демпфер цепи № 1.
17. ПРОВЕРКА ДЕМПФЕРА ЦЕПИ № 2
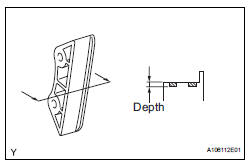
(a) Измерьте глубину износа демпфера цепи № 2.
Максимальная глубина: 1,0 мм (0,039 дюйма). Если глубина больше максимальной, замените демпфер цепи № 2.
(a) Измерьте глубину износа демпфера цепи № 2.
Максимальная глубина: 1,0 мм (0,039 дюйма). Если глубина больше максимальной, замените демпфер цепи № 2.
18. ПРОВЕРКА УзЛА ГОЛОВКИ ЦИЛИНДРОВ
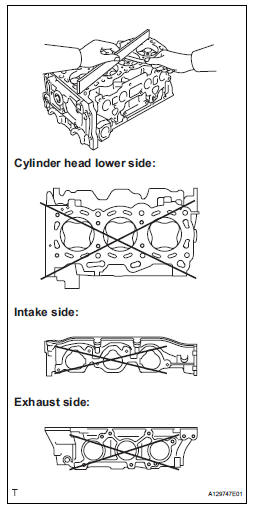
(a) С помощью прецизионной линейки и щупа измерьте коробление контактной поверхности головки блока цилиндров и коллекторов.
Стандартное коробление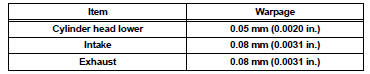
Максимальное коробление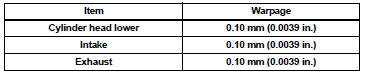
Если коробление больше максимального, замените узел головки блока цилиндров.
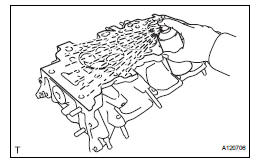
(b) Используя цветной индикатор-дефектоскоп, проверьте впускные каналы, выпускные каналы и поверхность цилиндра на наличие трещин.
При наличии трещин замените узел головки блока цилиндров.
19. ПРОВЕРКА ВПУСКНОГО КЛАПАНА
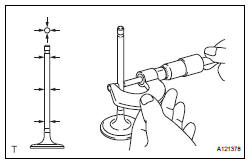
(a) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана: от 5,470 до 5,485 мм (от 0,2154 до 0,2159 дюйма). Если стержень клапана не соответствует значению, проверьте масляный зазор.
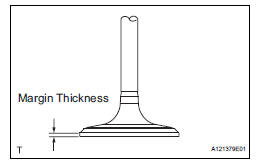
(b) С помощью штангенциркуля измерьте толщину пера клапана.
Стандартная толщина пера: 1,0 мм (0,039 дюйма). Минимальная толщина пера: 0,5 мм (0,0197 дюйма). Если толщина пера меньше минимальной, замените впускной клапан.

(c) С помощью штангенциркуля измерьте общую длину клапана.
Стандартная общая длина: 105,85 мм (4,1673 дюйма). Минимальная общая длина: 105,35 мм (4,1476 дюйма). Если общая длина меньше минимальной, замените впускной клапан.
20. ПРОВЕРКА ВЫПУСКНОГО КЛАПАНА
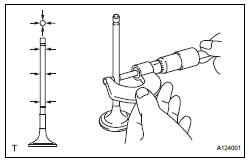
(a) Используя микрометр, измерьте диаметр стержня клапана.
Диаметр стержня клапана: от 5,465 до 5,480 мм (от 0,2151 до 0,2157 дюйма). Если стержень клапана не соответствует значению, проверьте масляный зазор.
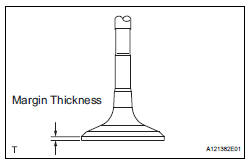
(b) С помощью штангенциркуля измерьте толщину пера клапана.
Стандартная толщина пера: 1,0 мм (0,039 дюйма). Минимальная толщина пера: 0,5 мм (0,0197 дюйма). Если толщина пера меньше минимальной, замените выпускной клапан.
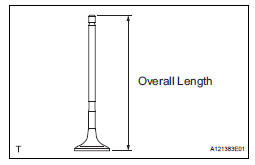
(c) С помощью штангенциркуля измерьте общую длину клапана.
Стандартная общая длина: 110,40 мм (4,3464 дюйма). Минимальная общая длина: 109,90 мм (4,3268 дюйма). Если общая длина меньше минимальной, замените выпускной клапан.
21. ПРОВЕРКА седла ВПУСКНОГО КЛАПАНА
(a) Нанесите тонкий слой берлинской лазури на рабочую фаску клапана.
(b) Слегка прижмите фаску клапана к седлу.
(c) Проверьте рабочую фаску клапана и посадочное место седла, выполнив следующие действия:
(1) Если краска «Берлинская лазурь» равномерно покрывает всю рабочую фаску клапана, фаска концентрична. Если нет, замените клапан.
(2) Если краска «Берлинская лазурь» равномерно покрывает всё седло клапана, направляющая и рабочая фаска концентричны. Если нет, прошлифуйте седло клапана.
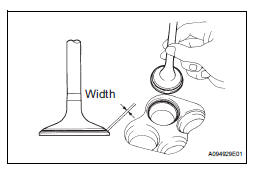
(3) Проверьте, что седло клапана контактирует по центру рабочей фаски клапана, шириной от 1,1 до 1,5 мм (от 0,043 до 0,059 дюйма).
22. ПРОВЕРКА седла ВЫПУСКНОГО КЛАПАНА
(a) Нанесите тонкий слой берлинской лазури на рабочую фаску клапана.
(b) Слегка прижмите рабочую фаску клапана к седлу.
(c) Проверьте рабочую фаску клапана и посадочное место седла, выполнив следующие действия:
(1) Если краска «Берлинская лазурь» равномерно покрывает всю рабочую фаску клапана, фаска концентрична. Если нет, замените клапан.
(2) Если краска «Берлинская лазурь» равномерно покрывает всё седло клапана, направляющая и рабочая фаска концентричны. Если нет, прошлифуйте седло клапана.
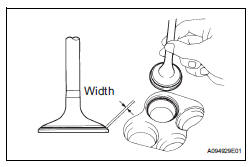
(3) Проверьте, что седло клапана контактирует по центру рабочей фаски клапана, шириной от 1,1 до 1,5 мм (от 0,043 до 0,059 дюйма).
23. РЕМОНТ седла ВПУСКНОГО КЛАПАНА
ВНИМАНИЕ:- Выполняйте ремонт седла, одновременно проверяя положение посадки.
- Не допускайте попадания посторонних частиц на кромку сальника.
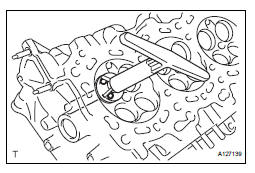
(a) С помощью фрезы 45° прошлифуйте седло клапана так, чтобы ширина фаски седла превышала значение спецификации.
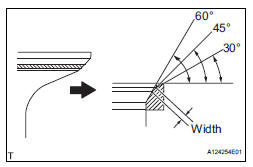
(b) С помощью фрез 30° и 60° скорректируйте седло клапана так, чтобы клапан касался седла по всей окружности. Контакт должен находиться по центру фаски седла, а ширина фаски седла должна оставаться в заданном диапазоне по всей окружности.
Ширина: от 1,1 до 1,5 мм (от 0,043 до 0,059 дюйма)
(c) Притрите клапан и седло клапана абразивной пастой вручную.
(d) Проверьте положение посадки клапана.
24. РЕМОНТ седла ВЫПУСКНОГО КЛАПАНА
ВНИМАНИЕ:- Выполняйте ремонт седла, одновременно проверяя положение посадки.
- Не допускайте попадания посторонних частиц на кромку сальника.
(a) С помощью фрезы 45° прошлифуйте седло клапана так, чтобы ширина фаски седла превышала значение спецификации.
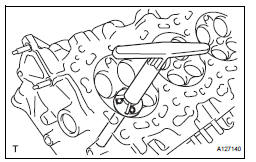
(b) Используя фрезы 30° и 75°, доведите седло клапана так, чтобы клапан прилегал по всей окружности седла. Контакт должен быть по центру седла, а ширина седла должна оставаться в пределах заданного диапазона по всей окружности.
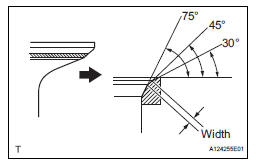
Ширина: от 1,1 до 1,5 мм (от 0,043 до 0,059 дюйма)
(c) Притрите клапан и седло клапана абразивной пастой вручную.
(d) Проверьте положение посадки клапана.
25. ПРОВЕРКА ВНУТРЕННЕЙ ПРУЖИНЫ СЖАТИЯ
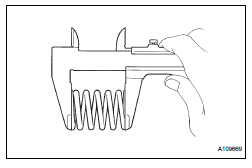
(a) С помощью штангенциркуля измерьте свободную длину внутренней пружины сжатия.
Свободная длина: 45,46 мм (1,7898 дюйма). Если свободная длина не соответствует значению, замените внутреннюю пружину сжатия.
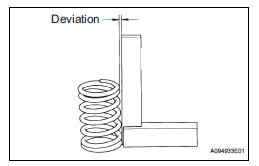
(b) Используя стальной угольник, измерьте отклонение внутренней пружины клапана.
Максимальное отклонение: 1,0 мм (0,039 дюйма). Максимальный угол (справочно): 2°. Если отклонение больше максимального, замените внутреннюю пружину сжатия.
26. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА ВТУЛКИ НАПРАВЛЯЮЩЕЙ КЛАПАНА

(a) С помощью нутромера измерьте внутренний диаметр втулки направляющей клапана.
Внутренний диаметр втулки: от 5,510 до 5,530 мм (от 0,2169 до 0,2177 дюйма). (b) Из измеренного внутреннего диаметра втулки направляющей клапана вычтите измеренный диаметр стержня клапана.
Стандартный зазор
Максимальный масляный зазор
Для впускной стороны: если зазор больше максимального, замените впускной клапан и втулку направляющей впускного клапана.
Для выпускной стороны: если зазор больше максимального, замените выпускной клапан и втулку направляющей выпускного клапана.
27. ПРОВЕРКА ОСЕВОГО ЗАЗОРА РАСПРЕДВАЛА
(a) Проверьте осевой зазор распредвала ряда 1.
(1) Установите распредвал ряда 1 (См. стр. EM- 126).
(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
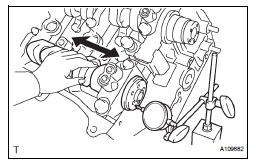
Стандартный осевой зазор: от 0,08 до 0,13 мм (от 0,0031 до 0,0051 дюйма). Максимальный осевой зазор: 0,15 мм (0,006 дюйма)
Если осевой зазор больше максимального, замените головку блока цилиндров. Если упорная поверхность повреждена, замените распределительный вал.
(b) Проверьте осевой зазор распредвала ряда 2.
(1) Установите распредвал ряда 2 (См. стр. EM- 126).
(2) С помощью индикатора часового типа измерьте осевой зазор, перемещая распределительный вал вперёд и назад.
Стандартный осевой зазор: от 0,08 до 0,13 мм (от 0,0031 до 0,0051 дюйма). Максимальный осевой зазор: 0,15 мм (0,006 дюйма)
Если осевой зазор больше максимального, замените головку блока цилиндров. Если упорная поверхность повреждена, замените распределительный вал.
28. ПРОВЕРКА МАСЛЯНОГО ЗАЗОРА РАСПРЕДВАЛА
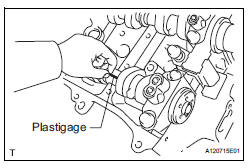
(a) Очистите крышки подшипников распредвала, корпус распредвала и шейки распредвала.
(b) Установите распределительные валы на корпус распределительного вала.
(c) Положите полоску пластигейджа поперёк каждой шейки распределительного вала.
(d) Установите крышки подшипников распредвала (См. стр. EM- 126).
ПРИМЕЧАНИЕ: Не поворачивайте распредвал.
(e) Снимите крышки подшипников распредвала (См. стр. EM- 76).
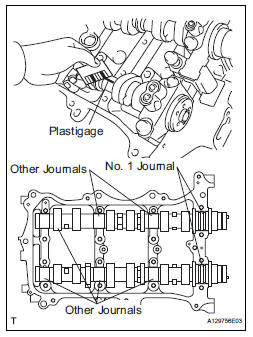
(f) Измерьте ширину сплющенного пластигейджа в самой широкой точке.
Стандартный масляный зазор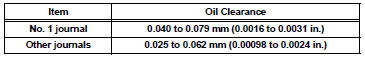
Максимальный масляный зазор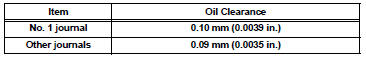
Если масляный зазор больше максимального, замените распредвал. При необходимости замените корпус распредвала.
(g) Очистите крышки подшипников распредвала, корпус распредвала и шейки распредвала.
(h) Установите распредвалы на корпус распредвала.
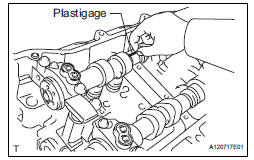
(i) Уложите полоску пластигейджа поперёк каждой шейки распредвала.
(j) Установите крышки подшипников (См. стр. EM-126).
ПРИМЕЧАНИЕ: Не поворачивайте распредвал.
(k) Снимите крышки подшипников (См. стр. EM-76).
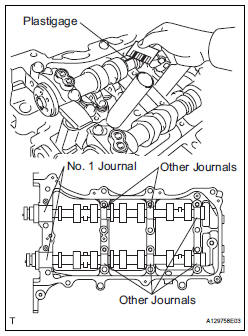
(l) Измерьте ширину Plastigage в самой широкой точке.
Стандартный масляный зазор
Максимальный масляный зазор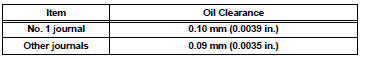
Если масляный зазор больше максимального, замените распредвал. При необходимости замените корпус распредвала.
29. ПРОВЕРКА ОСЕВОГО ЗАЗОРА ШАТУНА
(a) Установите крышку шатуна (См. стр. EM-126).
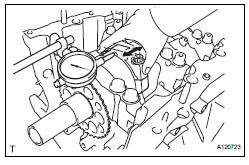
(b) С помощью индикатора часового типа измерьте осевой зазор, перемещая шатун вперёд и назад.
Стандартный осевой зазор: от 0,15 до 0,40 мм (от 0,0059 до 0,0157 дюйма). Максимальный осевой зазор: 0,50 мм (0,020 дюйма). Если осевой зазор больше максимального, при необходимости замените узлы шатунов. Если необходимо, замените коленчатый вал.
30. ПРОВЕРИТЬ МАСЛЯНЫЙ ЗАЗОР ШАТУНА
(a) Очистите шатунную шейку и вкладыш.
(b) Проверьте шатунную шейку и вкладыш на наличие раковин и царапин.
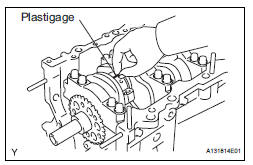
(c) Уложите полоску пластигейджа на шатунную шейку.
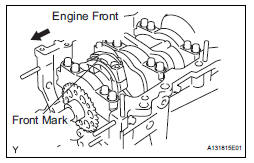
(d) Убедитесь, что метка «перед» на крышке шатуна направлена вперед.
(e) Установите крышку шатуна (См. стр. EM-126).
ВНИМАНИЕ: Не проворачивайте коленчатый вал.
(f) Снимите 2 болта и крышку шатуна (См. стр. EM-76).
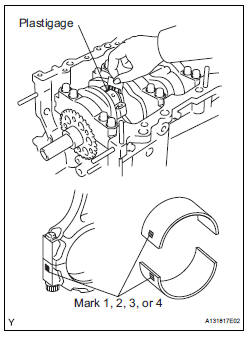
(g) Измерьте ширину сплющенного пластигейджа в самом широком месте.
Стандартный масляный зазор: от 0,045 до 0,067 мм (от 0,0018 до 0,0026 дюйма). Максимальный масляный зазор: 0,070 мм (0,0028 дюйма)
Если масляный зазор больше максимального, замените вкладыши шатунных подшипников. При необходимости проверьте коленчатый вал.
ПОДСКАЗКА: При замене вкладыша установите вкладыш с тем же номером, что и на крышке шатуна. Стандартная толщина каждого вкладыша обозначена меткой 1, 2, 3 или 4 на его поверхности.
Диаметр отверстия шатуна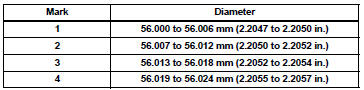
Толщина центральной стенки вкладыша шатунного подшипника
Диаметр шатунной шейки коленчатого вала: от 52,992 до 53,000 мм (от 2,0863 до 2,0866 дюйма)
ВНИМАНИЕ: После измерения полностью удалите пластигейдж.
31. ПРОВЕРИТЬ ОСЕВОЙ ЗАЗОР КОЛЕНЧАТОГО ВАЛА
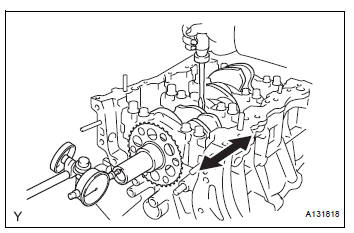
(a) Установите крышку коренного подшипника коленчатого вала (См. стр. EM-126).
(b) С помощью индикатора часового типа измерьте осевой зазор, перемещая коленчатый вал вперед и назад отверткой.
Стандартный осевой зазор: от 0,04 до 0,24 мм (от 0,0016 до 0,0094 дюйма). Максимальный осевой зазор: 0,30 мм (0,0118 дюйма)
Если осевой зазор больше максимального, замените упорные шайбы комплектом. При необходимости замените коленчатый вал.
Толщина упорной шайбы: от 2,43 до 2,48 мм (от 0,0957 до 0,0976 дюйма)
32. ПРОВЕРИТЬ КОРПУС ЦИЛИНДРОВ НА КОРОБЛЕНИЕ
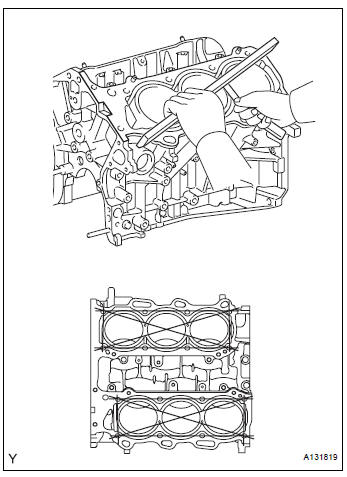
(a) С помощью поверочной линейки и щупа измерьте коробление рабочей поверхности под прокладку головки блока цилиндров.
Максимальное коробление: 0,07 мм (0,0028 дюйма)
Если коробление больше максимального, замените блок цилиндров.
33. ПРОВЕРИТЬ ЦИЛИНДР
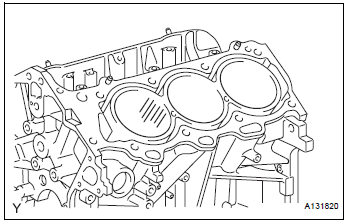
(a) Визуально проверьте цилиндр на наличие вертикальных царапин.
При наличии глубоких царапин расточите все 6 цилиндров. При необходимости замените корпус цилиндров.
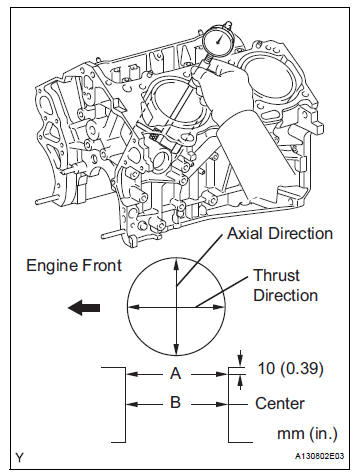
(b) С помощью нутромера измерьте диаметр цилиндра в точках A и B в поперечном и продольном направлениях.
Стандартный диаметр: от 94,000 до 94,012 мм (от 3,7008 до 3,7013 дюйма). Максимальный диаметр: 94,200 мм (3,7087 дюйма)
Если средний диаметр по 4 точкам больше максимального, замените корпус цилиндров.
34. ПРОВЕРИТЬ ПОРШЕНЬ В СБОРЕ С ПАЛЬЦЕМ
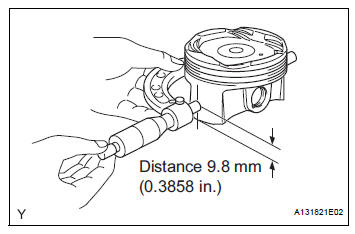
(a) С помощью микрометра измерьте диаметр поршня под прямым углом к оси поршня на расстоянии, указанном от нижнего торца поршня.
Расстояние: 9,8 мм (0,3858 дюйма). Стандартный диаметр: от 93,960 до 93,980 мм (от 3,6992 до 3,7000 дюйма). Максимальный диаметр: 93,830 мм (3,6941 дюйма)
35. ПРОВЕРИТЬ МАСЛЯНЫЙ ЗАЗОР ПОРШНЯ
(a) Измерьте диаметр цилиндра в направлении действия усилия.
(b) Из результата измерения диаметра цилиндра вычтите результат измерения диаметра поршня.
Стандартный масляный зазор: от 0,020 до 0,052 мм (от 0,0008 до 0,0020 дюйма). Максимальный масляный зазор: 0,060 мм (0,0024 дюйма)
Если зазор больше максимального, замените все поршни. При необходимости замените блок цилиндров.
36. ПРОВЕРИТЬ ЗАЗОР В КАНАВКЕ ПОРШНЕВОГО КОЛЬЦА

(a) С помощью щупа измерьте зазор между новым поршневым кольцом и стенкой канавки.
Зазор в канавке поршневого кольца
Если зазор не соответствует норме, замените поршень.
37. ПРОВЕРИТЬ ЗАЗОР В ЗАМКЕ ПОРШНЕВОГО КОЛЬЦА
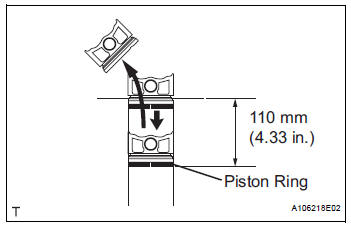
(a) Вставьте поршневое кольцо в цилиндр.
(b) С помощью поршня протолкните поршневое кольцо немного ниже нижней границы хода кольца, на расстояние 110 мм (4,33 дюйма) от верхнего торца корпуса цилиндров.
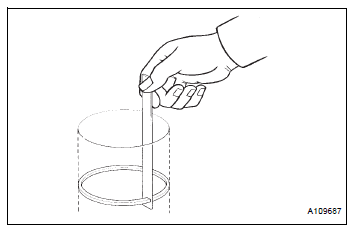
(c) С помощью щупа измерьте замковый зазор.
Стандартный зазор в замке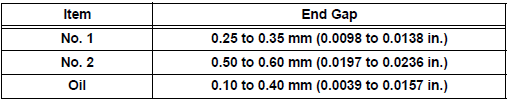
Максимальный зазор в замке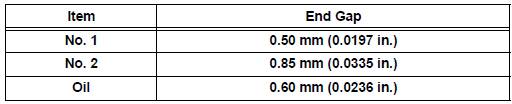
Если зазор в замке больше максимального, замените поршневое кольцо. Если зазор в замке больше максимального даже с новым поршневым кольцом, расточите все 6 цилиндров или замените корпус цилиндров.
38. ПРОВЕРИТЬ ЗАЗОР ПОРШНЕВОГО ПАЛЬЦА
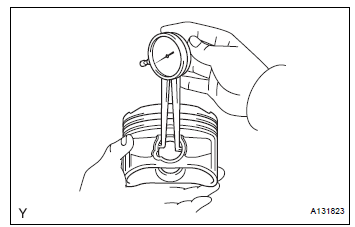
(a) С помощью нутромера измерьте внутренний диаметр отверстия под поршневой палец.
Внутренний диаметр отверстия под поршневой палец
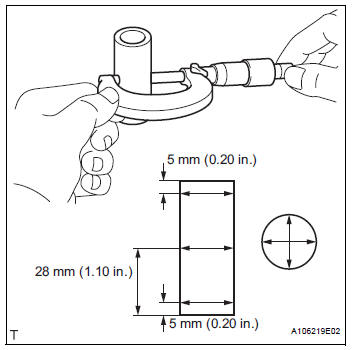
(b) С помощью микрометра измерьте диаметр поршневого пальца.
Диаметр поршневого пальца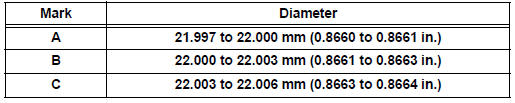
(c) Из измерения диаметра отверстия под поршневой палец вычтите измерение диаметра поршневого пальца.
Стандартный масляный зазор: от 0,001 до 0,007 мм (от 0,00004 до 0,00028 дюйма). Максимальный масляный зазор: 0,015 мм (0,0006 дюйма)
Если масляный зазор больше максимального, замените поршень и поршневой палец комплектом.
(d) С помощью нутромера измерьте внутренний диаметр втулки шатуна.
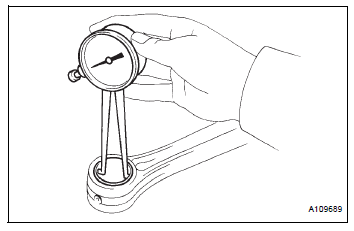
Внутренний диаметр втулки шатуна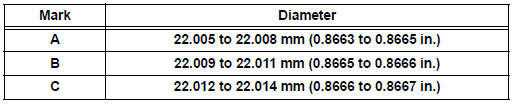
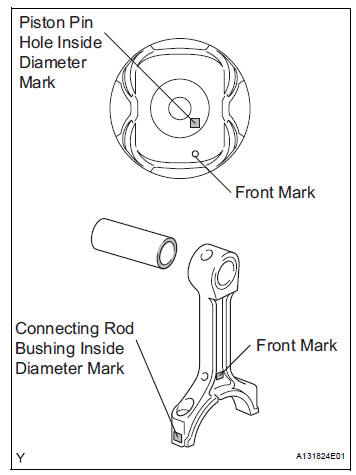
(e) Из измерения внутреннего диаметра втулки шатуна вычтите измерение диаметра поршневого пальца.
Стандартный масляный зазор: от 0,005 до 0,011 мм (от 0,0002 до 0,0004 дюйма). Максимальный масляный зазор: 0,030 мм (0,0012 дюйма)
Если масляный зазор больше максимального, замените втулку. При необходимости замените шатун и поршневой палец комплектом.
39. ПРОВЕРИТЬ ШАТУН
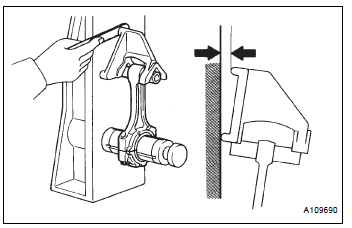
(a) С помощью прибора для проверки шатунов и щупа проверьте параллельность осей шатуна.
(1) Проверьте непараллельность осей.
Максимальная непараллельность осей: 0,05 мм (0,0020 дюйма) на 100 мм (3,94 дюйма)
Если непараллельность осей больше максимальной, замените шатун в сборе.
(2) Проверьте на скручивание.
Максимальный перекос: 0,15 мм (0,0059 дюйма) на 100 мм (3,94 дюйма)

Если скручивание больше максимального, замените шатунный узел.
40. ПРОВЕРИТЬ БОЛТ ШАТУНА

(a) С помощью штангенциркуля измерьте диаметр растягиваемой части болта.
Стандартный диаметр: от 7,2 до 7,3 мм (от 0,284 до 0,287 дюйма). Минимальный диаметр: 7,0 мм (0,276 дюйма). Если диаметр меньше минимального, замените болт.
41. ПРОВЕРИТЬ КОЛЕНЧАТЫЙ ВАЛ
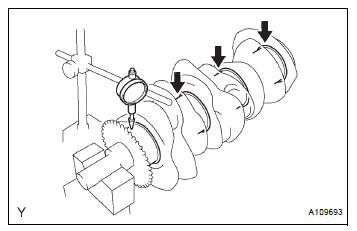
(а) Проверьте радиальное биение.
(1) Очистите коренную шейку.
(2) Установите коленчатый вал на призмы.
(3) С помощью индикатора часового типа измерьте радиальное биение средней коренной шейки.
Максимальное радиальное биение: 0,06 мм (0,0024 дюйма)
Если радиальное биение больше максимального, замените коленчатый вал.
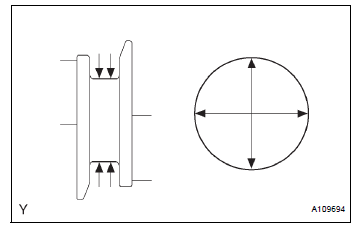
(b) Проверьте коренные шейки.
(1) С помощью микрометра измерьте диаметр каждой коренной шейки.
Стандартный диаметр коренной шейки: от 60,988 до 61,000 мм (от 2,4011 до 2,4016 дюйма)
Если диаметр не соответствует указанному, проверьте масляный зазор. При необходимости замените коленчатый вал.
(2) Проверьте каждую коренную шейку на конусность и овальность, как показано на иллюстрации.
Максимальные конусность и овальность: 0,02 мм (0,0008 дюйма)
Если конусность и овальность больше максимальных, замените коленчатый вал.
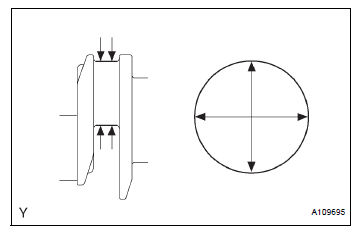
(c) Проверьте шатунные шейки.
(1) С помощью микрометра измерьте диаметр каждой шатунной шейки.
Диаметр шатунной шейки коленчатого вала: от 52,992 до 53,000 мм (от 2,0863 до 2,0866 дюйма)
Если диаметр не соответствует указанному, проверьте масляный зазор. При необходимости замените коленчатый вал.
(2) Проверьте каждую шатунную шейку на конусность и овальность, как показано на иллюстрации.
Максимальные конусность и овальность: 0,02 мм (0,0008 дюйма)
Если конусность и овальность больше максимальных, замените коленчатый вал.
42. ПРОВЕРИТЬ МАСЛЯНЫЙ ЗАЗОР КОЛЕНЧАТОГО ВАЛА

(a) Проверьте коренную шейку и вкладыш на наличие раковин и царапин.
(b) Установите коренной вкладыш коленчатого вала (См. стр. EM-126).
(c) Установите коленчатый вал на блок цилиндров.
(d) Уложите полоску пластигейджа на каждую коренную шейку.
(e) Проверьте передние метки и номера и установите крышки коренных подшипников на блок цилиндров.
ПРИМЕЧАНИЕ: На каждой крышке коренного подшипника нанесен номер, указывающий положение установки.
(f) Установите крышку коренного подшипника (см. стр. EM-126).
ВНИМАНИЕ: Не проворачивайте коленчатый вал.
(g) Снимите крышки коренных подшипников (см. стр. EM-76).
(h) Измерьте ширину пластигейджа в самой широкой его части.
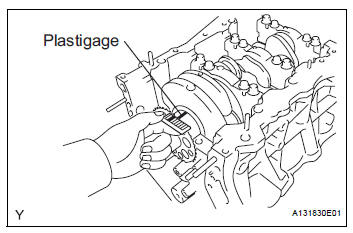
Стандартный зазор масляного клина: от 0.026 до 0.047 мм (от 0.0010 до 0.0019 дюйм.) Максимальный зазор масляного клина: 0.050 мм (0.0020 дюйм.)
Если масляный зазор больше максимального, замените вкладыши. При необходимости замените коленчатый вал.
ВНИМАНИЕ: После измерения полностью удалите пластигейдж.
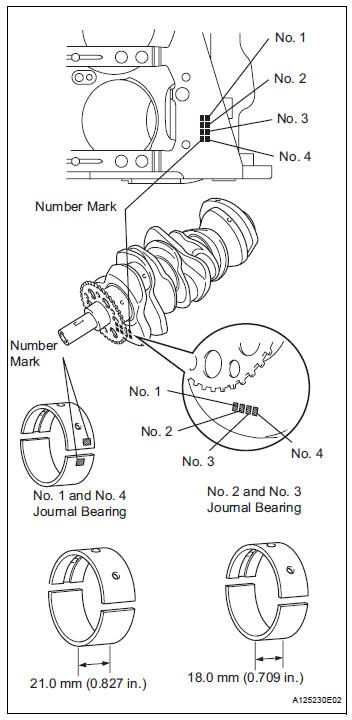
(i) При замене подшипника устанавливайте подшипник с таким же номером. Если номер подшипника определить невозможно, подберите правильный подшипник, сложив номера, выбитые на блоке цилиндров и коленчатом валу, затем по таблице ниже найдите соответствующий номер подшипника. Стандартные подшипники выпускаются в 5 размерах, маркируемых «1», «2», «3», «4» и «5» соответственно.
Подшипники скольжения:
ПОДСКАЗКА:
ПРИМЕР: блок цилиндров «11» + коленчатый вал «06» = суммарный номер 17 (используйте подшипник «3»)
Диаметр коренной шейки коленчатого вала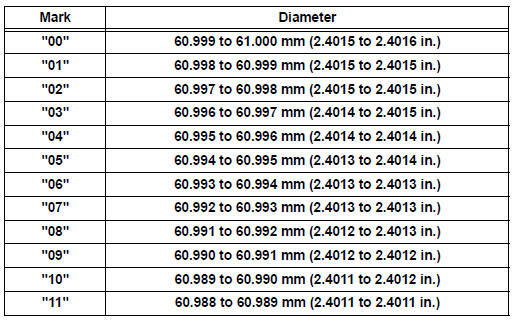
Стандартная толщина средней части верхнего подшипника (коренные шейки № 1 и № 4)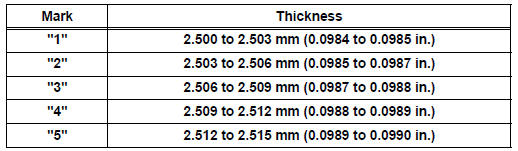
Стандартная толщина средней части нижнего подшипника (коренные шейки № 1 и № 4)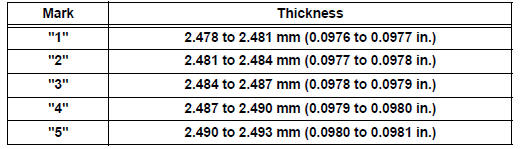
Стандартная толщина средней части верхнего подшипника (коренные шейки № 2 и № 3)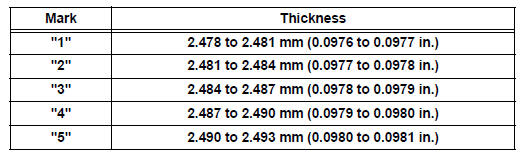
Стандартная толщина средней части нижнего подшипника (коренные шейки № 2 и № 3)
43. ПРОВЕРКА БОЛТА КРЫШКИ КОРЕННОГО ПОДШИПНИКА КОЛЕНЧАТОГО ВАЛА
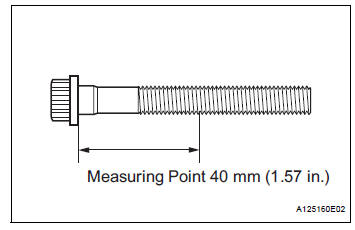
(a) Штангенциркулем измерьте минимальный диаметр сжатой резьбы в контрольной точке.
Стандартный диаметр: от 10.8 до 11.0 мм (от 0.4252 до 0.4331 дюйм.) Минимальный диаметр: 10.7 мм (0.4213 дюйм.) Контрольная точка: 40 мм (1.57 дюйм.)
Если диаметр меньше минимального, замените болт.
Проверьте себя
Короткий тест по Toyota Sienna: после ответа — пояснение и ссылка на страницу руководства.