Saldatura della carrozzeria e precauzioni
- Panoramica della saldatura
- Saldatura a punti per resistenza elettrica
- Saldatura MAG
Panoramica della saldatura del SUV Nissan Ariya
Caratteristiche della saldatura
Nessuna restrizione sulla forma del giunto
Riduzione del peso rispetto all'uso di bulloni o rivetti
Elevata resistenza
A tenuta d'aria e d'acqua
Elevata efficienza di lavoro
Alcuni processi di saldatura richiedono maggiore abilità.
I componenti saldati possono essere separati solo rompendo la saldatura. (Eccetto la brasatura)
Sezione sicurezza
Le normative sulla sicurezza sul lavoro includono disposizioni sulle misure preventive per evitare danni e incidenti. Poiché le normative sulla sicurezza sul lavoro sono specifiche per ciascun Paese, questo documento riporta solo informazioni generali sulla salute e sicurezza sul lavoro per la lavorazione dell'acciaio.
Le misure generali di protezione e igiene in officina, non specifiche per il materiale, devono essere sempre osservate.
Dispositivi di protezione individuale
La tabella seguente fornisce una panoramica dei dispositivi di protezione individuale generali per la lavorazione dei materiali:
| Dispositivi di protezione individuale | Saldatura MAG | Saldatura a punti | Carteggiatura / Smerigliatura e taglio |
| Scarpe antinfortunistiche | X | X | X |
| Indumenti da lavoro | X | X | X |
| Occhiali di sicurezza | X | X | |
| Guanti per saldatura | X | ||
| Guanti di protezione generici | X | X | |
| Grembiule generico | |||
| Guanti in lattice | |||
| Maschera antipolvere fine | X | ||
| Protezione respiratoria con filtro* | |||
| Cuffie antirumore | X | ||
| Grembiule per saldatura, indumenti adatti alla saldatura | X | X | |
| Schermo per saldatura, maschera per saldatura | X |
*solo in caso di ventilazione insufficiente
Le linee guida e le note aggiornate nel sistema informativo di officina ISTA devono essere sempre osservate. Oltre ai dispositivi di protezione individuale generali, devono essere rispettate, ove applicabili, anche le disposizioni specifiche del paese.
Area di lavoro
Un ambiente di lavoro sicuro e di alta qualità richiede pulizia e ordine. Durante la lavorazione di componenti in acciaio, il personale deve sempre garantire non solo la propria sicurezza, ma anche che le altre postazioni di lavoro e i colleghi non siano esposti a rischi.
| Dispositivi di protezione individuale | Saldatura MAG | Saldatura a punti | Carteggiatura / Smerigliatura e taglio | Incollaggio |
| Pareti divisorie, tende protettive | X | X | X | |
| Aspirazione dei fumi di saldatura | X |
Durante lavori con rischio d'incendio elevato, ad esempio la saldatura MAG, un estintore deve essere sempre a portata di mano.
Le linee guida e le note aggiornate nel sistema informativo di officina ISTA devono essere sempre osservate. Oltre alle misure di protezione generali per l'area di lavoro, devono essere rispettate, ove applicabili, anche le disposizioni specifiche del paese.
Attrezzi
Devono essere rispettate le norme generali e specifiche del paese sulla sicurezza per l'uso di utensili per la lavorazione dei metalli.
Le norme generali di sicurezza sono:
Non pulire gli utensili con aria compressa.
Non utilizzare abrasivi già impiegati per la lavorazione dell'alluminio.
Tenere sempre separati gli utensili per la lavorazione dell'acciaio da quelli per la lavorazione dell'alluminio.
Ambiente
Lo smaltimento corretto e il riciclaggio dei materiali sono descritti nella normativa di tutela ambientale. Le leggi servono a proteggere le risorse naturali e a preservare l'ambiente. Le normative di tutela ambientale sono regolamentate in base al mercato di riferimento.
Riciclaggio
I rottami metallici dei veicoli sono in gran parte riciclabili. L'acciaio viene reimmesso nel processo di produzione dell'acciaio.
Per separare i vari materiali della carrozzeria, questa viene compressa in un pacco e triturata. Il materiale triturato viene separato in metalli ferrosi, metalli non ferrosi e altri materiali. La separazione avviene con il metodo di separazione per galleggiamento e affondamento, sfruttando i diversi pesi specifici.
Saldatura della carrozzeria
La carrozzeria viene realizzata saldando lamiere di acciaio con spessore compreso tra 0,6 mm e 1,4 mm (da 0,024 in a 0,055 in). La saldatura a punti è la più adatta in termini di costi, qualità ed efficienza di lavoro. Nella linea di produzione dei veicoli la saldatura a punti è ampiamente utilizzata, ad eccezione di alcune aree speciali in cui questo procedimento non può essere impiegato. Oggi la saldatura a punti è eseguita prevalentemente da robot.
Oltre alla saldatura a punti, vengono utilizzati anche la saldatura MAG e la brasatura.
La saldatura dolce non viene utilizzata nella linea di produzione dei veicoli.
I processi di saldatura della linea di assemblaggio dei veicoli sono illustrati di seguito.
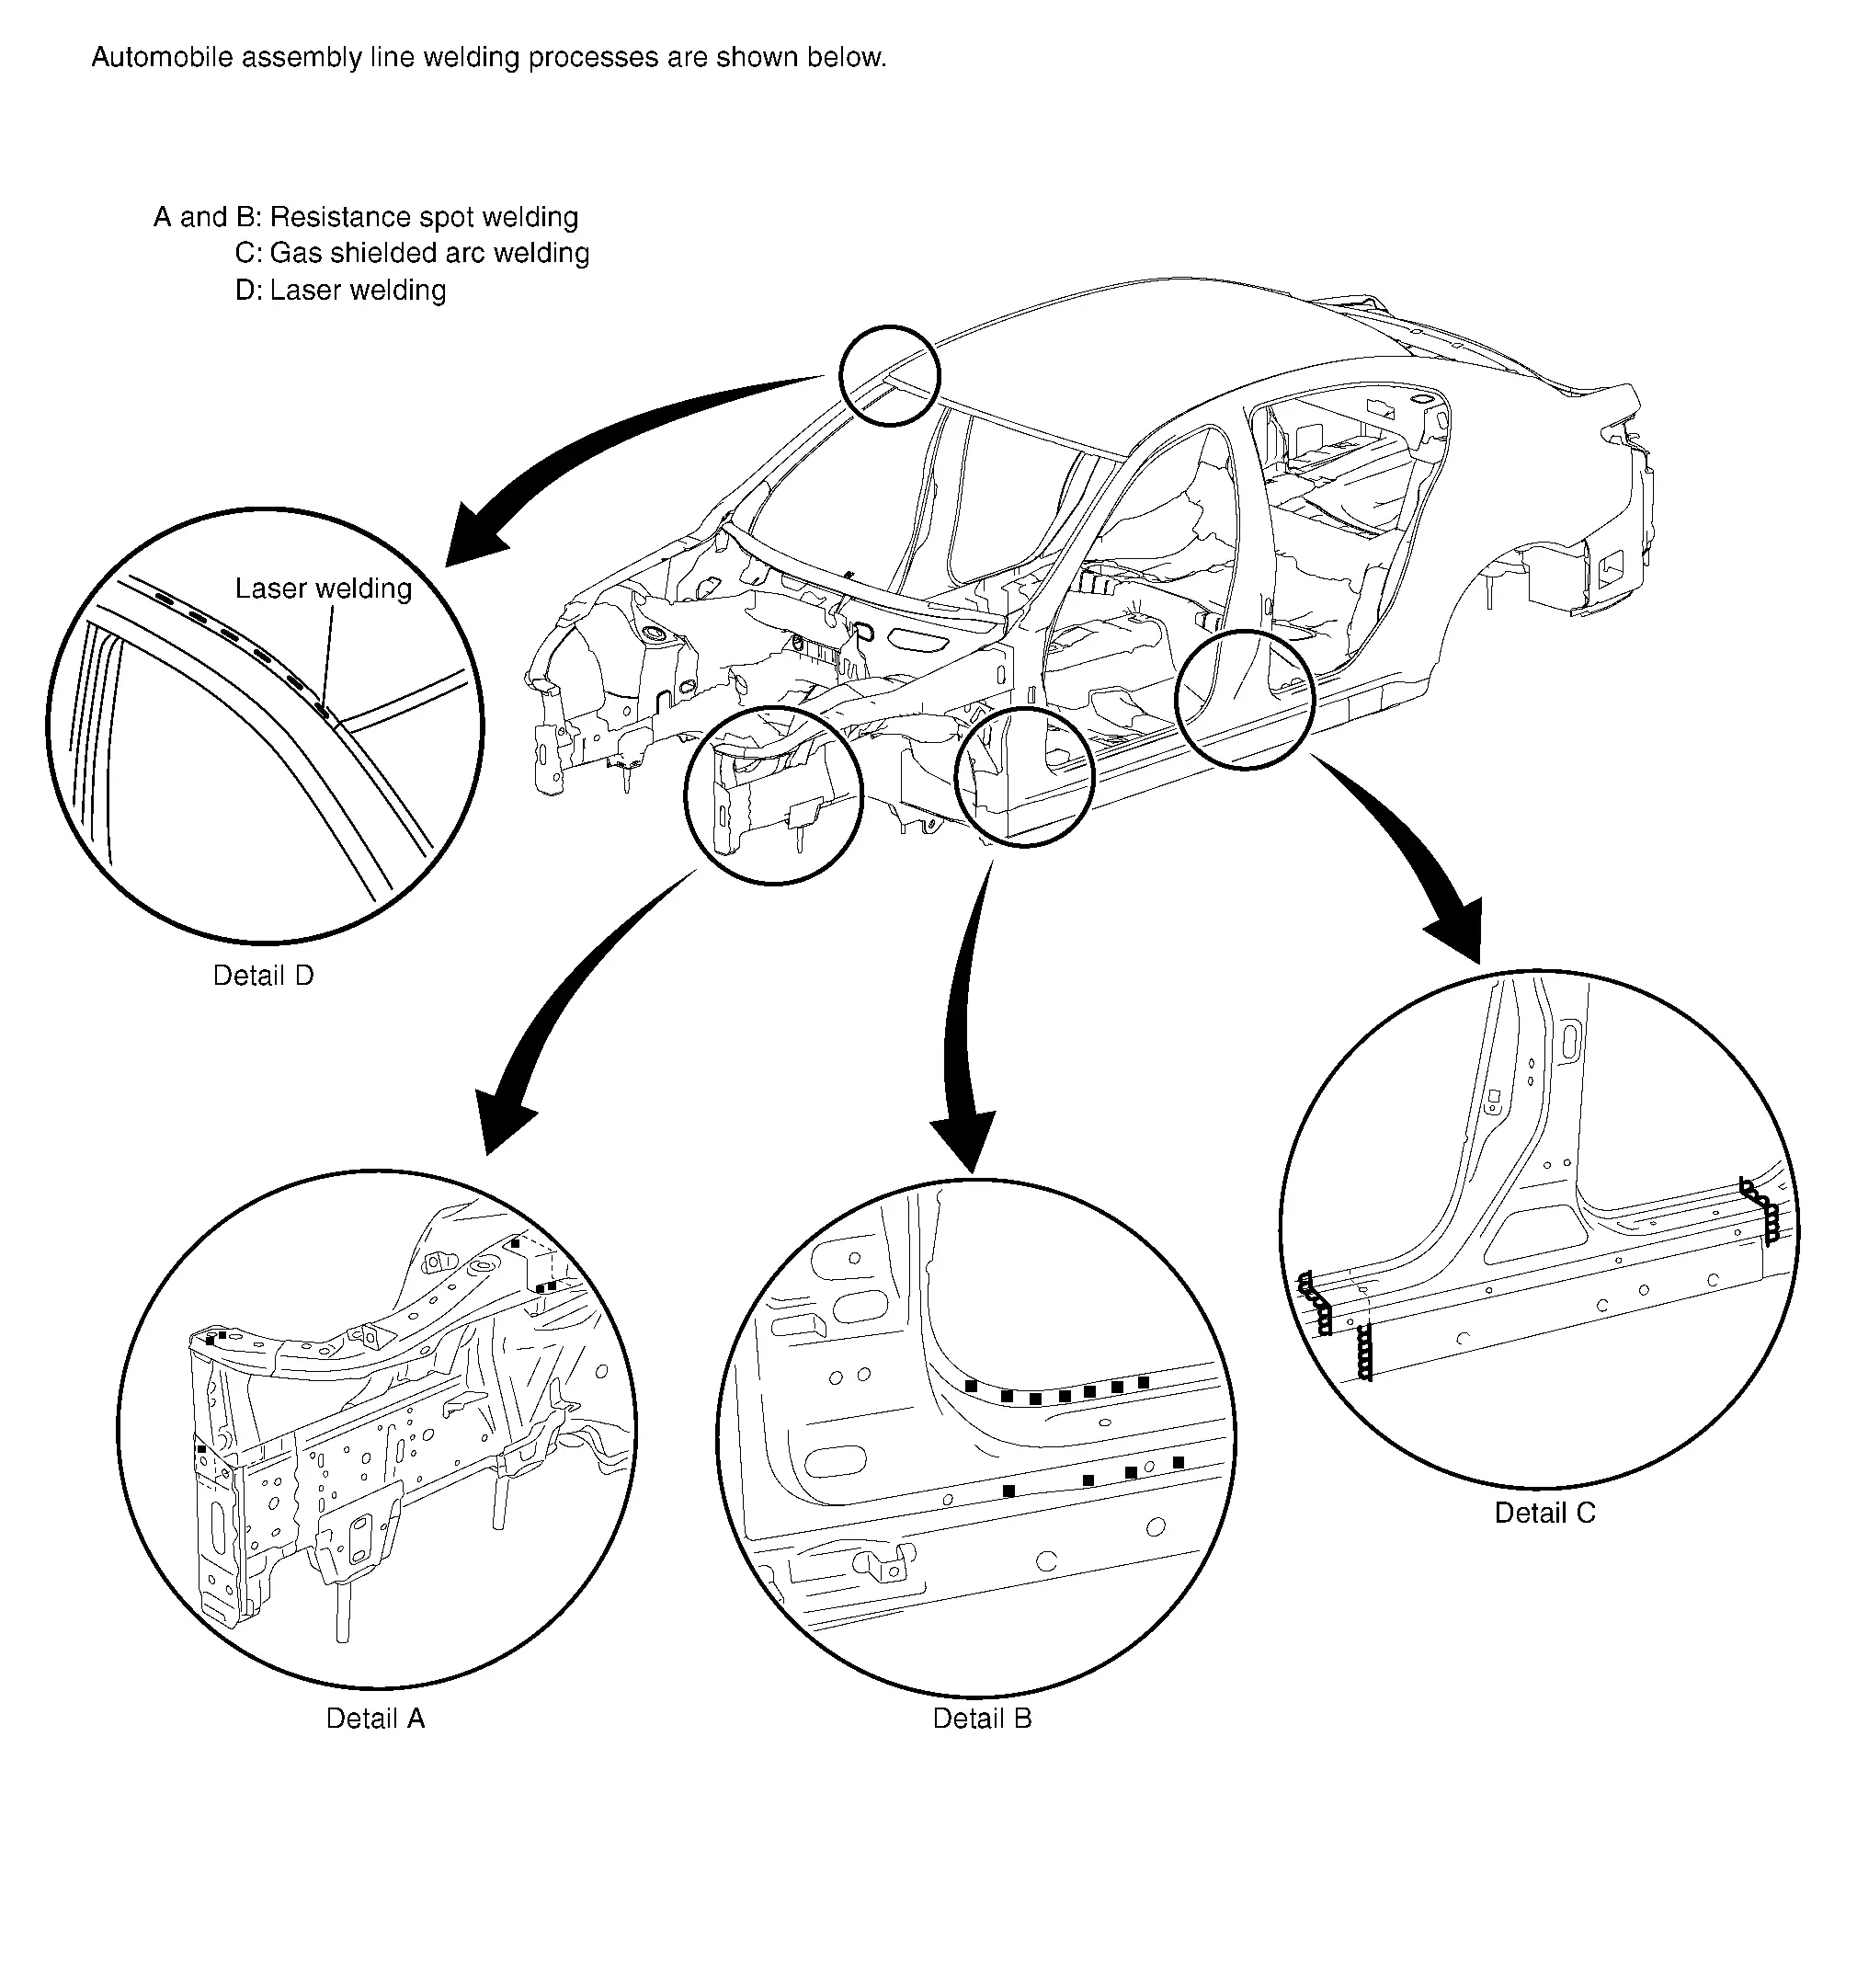
Saldatura a punti a resistenza elettrica Nissan Ariya
Principi della saldatura a punti
La saldatura a punti a resistenza è un tipo di saldatura a resistenza elettrica. Appartiene alla saldatura a pressione. Due o tre lamiere metalliche vengono sovrapposte e premute, e la corrente viene fatta passare attraverso le superfici di contatto. Durante il passaggio della corrente, i metalli fondono per effetto Joule nelle superfici di contatto e vengono uniti grazie alla pressione.
Caratteristiche della saldatura a punti
Tempi di saldatura brevi ed elevata efficienza rispetto ad altri procedimenti di saldatura
Deformazioni termiche minime grazie al riscaldamento localizzato
Nessuna necessità di rifinire la superficie saldata
Minore formazione di ruggine rispetto ad altri procedimenti di saldatura grazie all'applicazione di un sigillante conduttivo
Non è richiesta una grande abilità di saldatura. Si può ottenere una resistenza uniforme della saldatura indipendentemente dall'abilità dell'operatore
Per produrre elevate correnti è necessaria una saldatrice di grande potenza
Ideale per la saldatura di lamiere sottili
Lo stato della saldatura è difficile da verificare dall'esterno
La vernice deve essere rimossa dalle superfici da saldare
Costruzione della pinza per saldatura a punti
La saldatrice a punti è composta da un gruppo trasformatore, che fornisce la tensione e la corrente necessarie per la saldatura, da un gruppo temporizzatore, che controlla il tempo di passaggio della corrente, e da una pinza di saldatura.
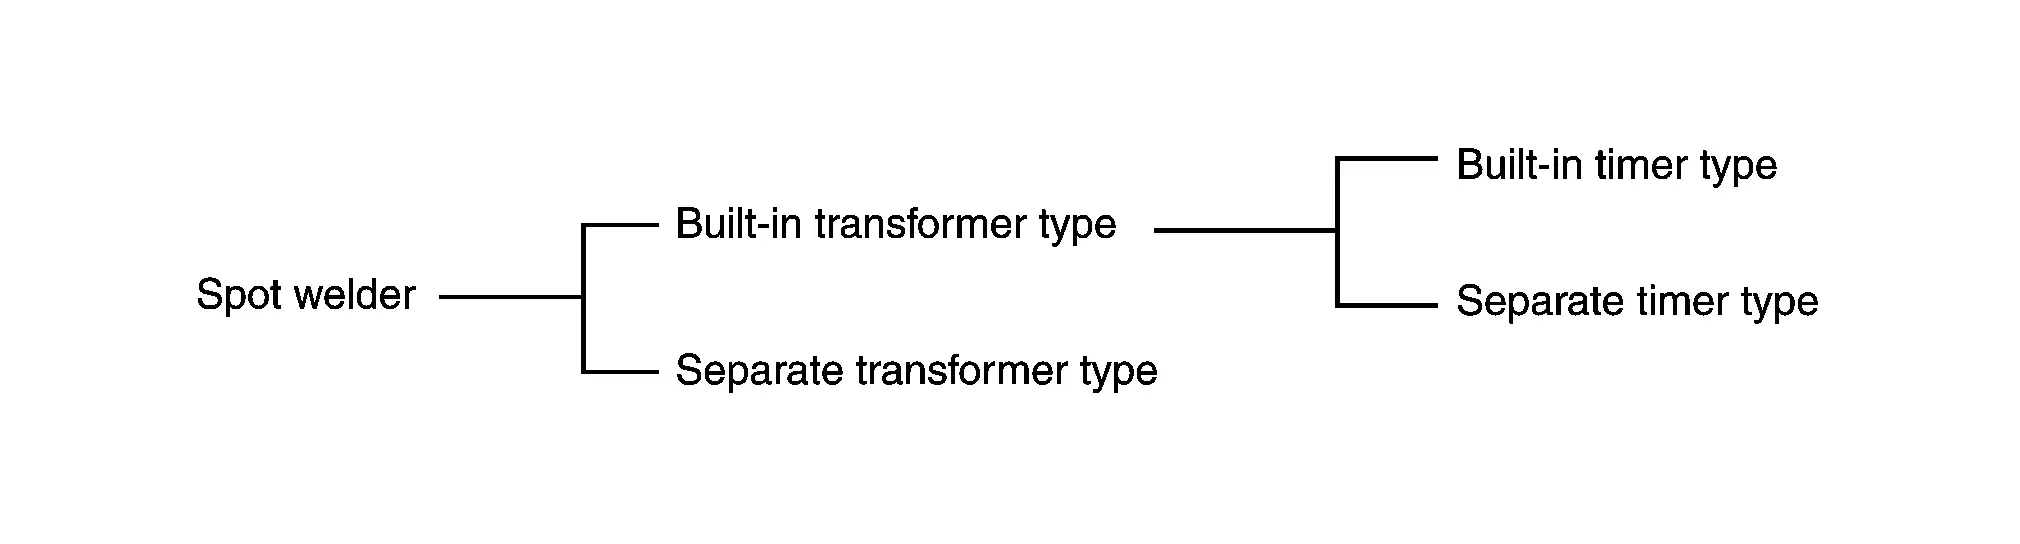
Il tipo con trasformatore separato comprende una versione multifunzione per la saldatura di perni e rondelle.
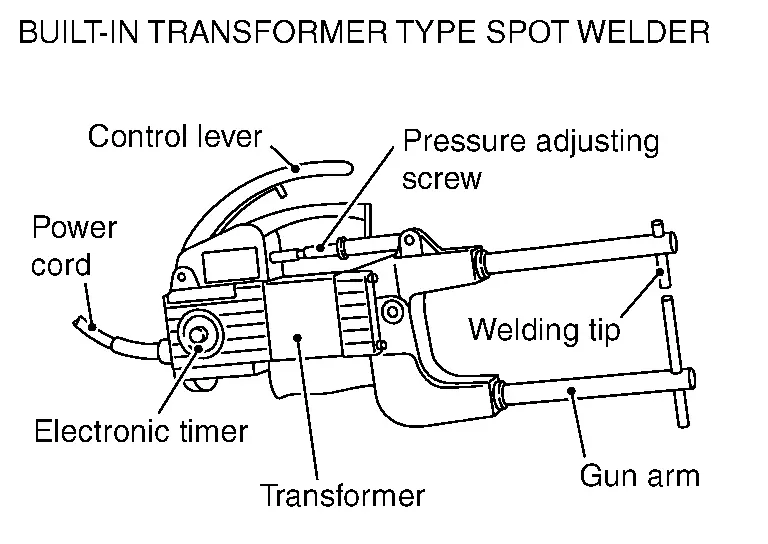 |
 |
Metodi di raffreddamento
Raffreddamento ad aria: raffreddamento forzato con ventola
Raffreddamento ad acqua: raffreddamento mediante circolazione dell'acqua
Pinza per saldatura a punti
(1) TIPI DI MORSETTO
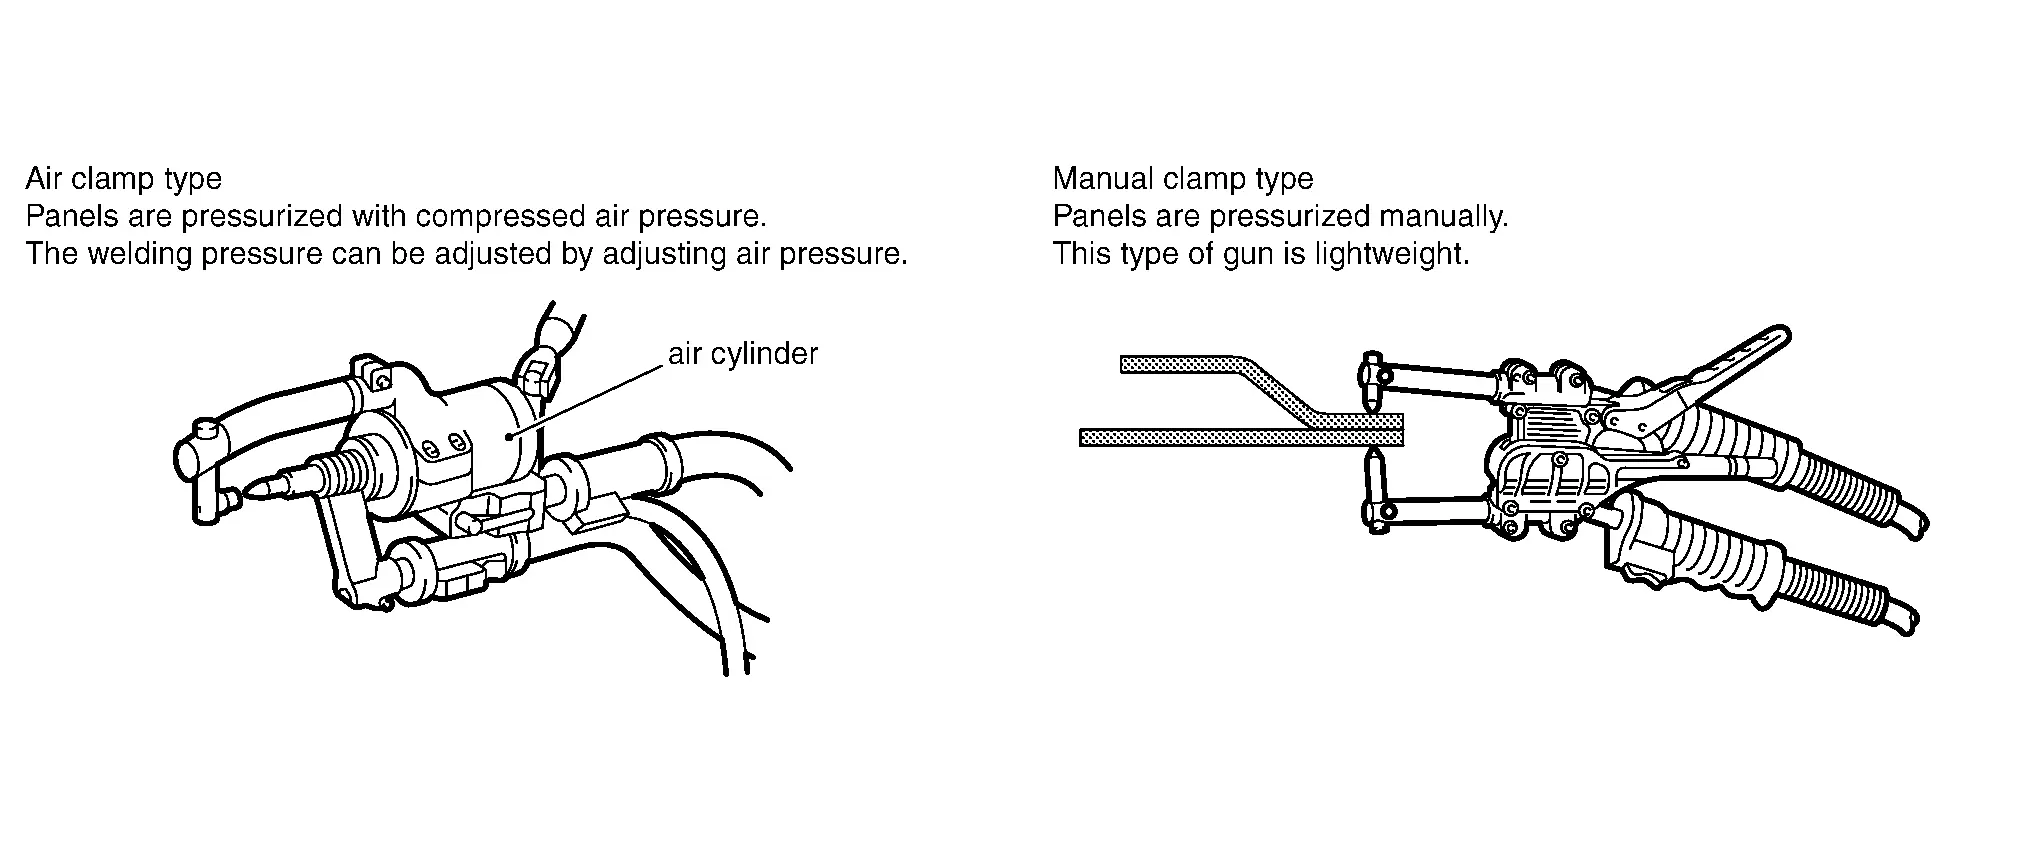
(2) BRACCIO DI APPLICAZIONE
Nella saldatura a punti, 2 o 3 pannelli da saldare devono essere serrati direttamente tra gli elettrodi. Pertanto, lo svantaggio della saldatura a punti è che vi sono alcuni punti in cui la saldatura non può essere eseguita.
Per compensare questo limite sono stati realizzati vari tipi di bracci di applicazione.
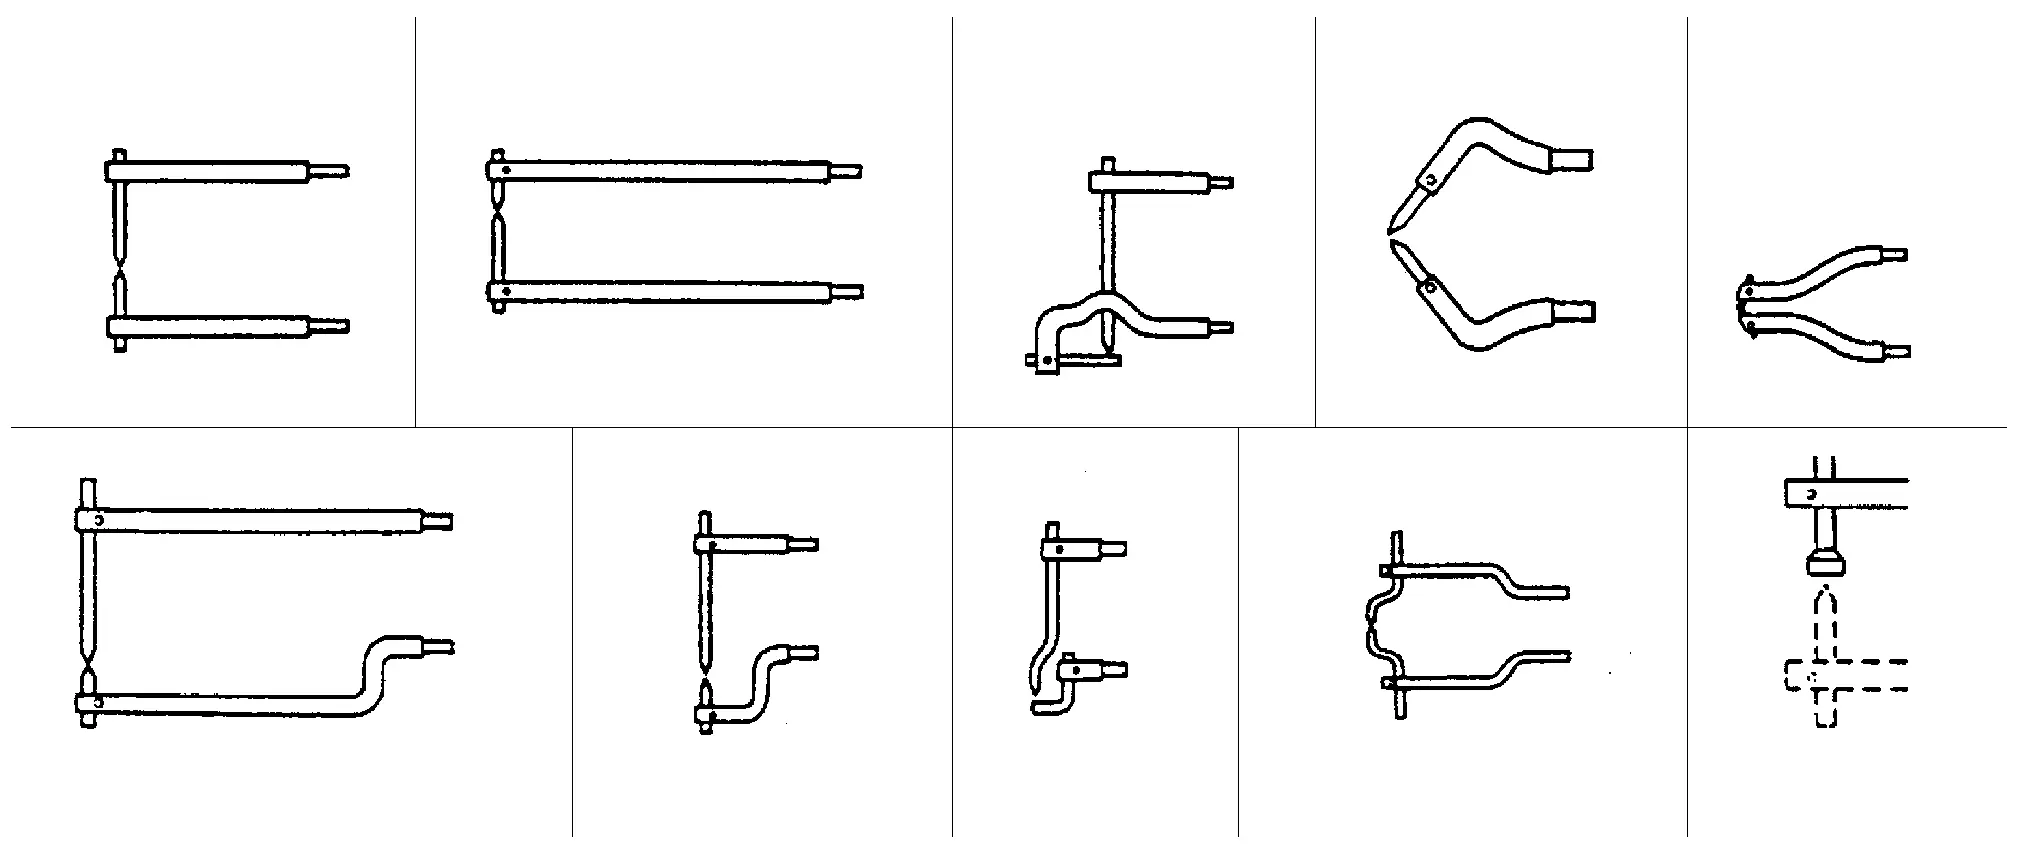
(3) GRUPPO DI SOSPENSIONE
Il peso di pinze, bracci e cavi è stato ridotto per minimizzare il carico per l'operatore.
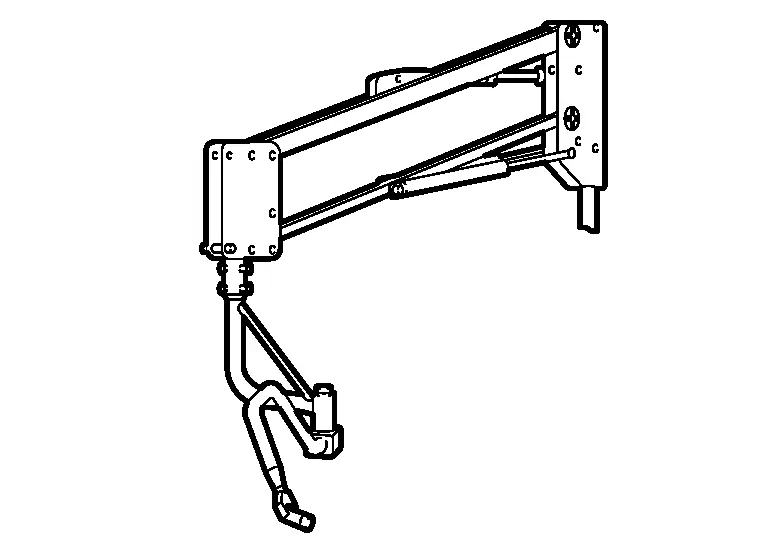
A seconda del tipo di gruppo, il cavo può semplicemente essere sospeso oppure la pinza può essere sospesa con un cilindro.
Saldatrice a punti multifunzione
Oltre alla normale funzione di saldatura a punti, la lamiera può essere tirata con il martello scorrevole.
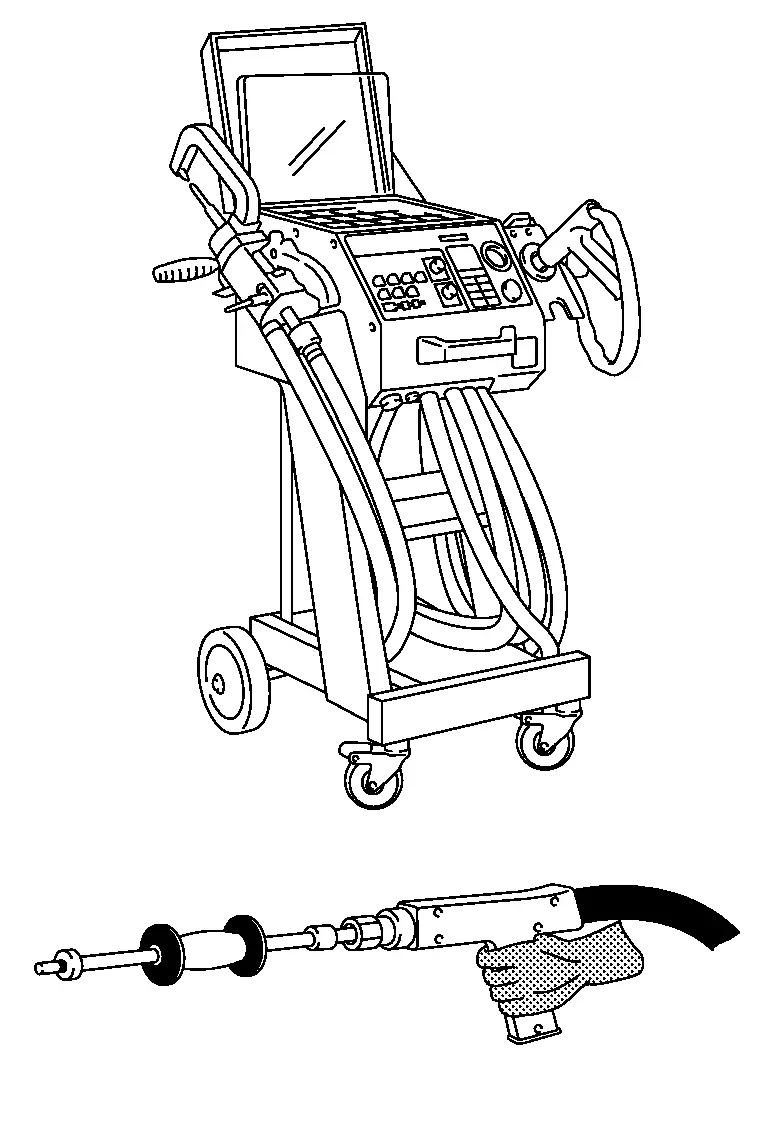
Funzioni principali:
Saldatura a punti su entrambi i lati
Saldatura a punti su un solo lato (pre-puntatura)
Saldatura a punti con martello
Saldatura di dadi e bulloni
Restringimento a caldo del carbonio
Restringimento per contatto
Saldatura di rondella e perno o prigioniero
Processo di saldatura a punti
La saldatura a punti si compone di 3 fasi: “pressurizzazione”, “energizzazione” e “mantenimento”.
(1) PRESSURIZZAZIONE
I punti di saldatura delle lamiere sovrapposte vengono pressati con la punta (elettrodo) per garantire un contatto stretto.
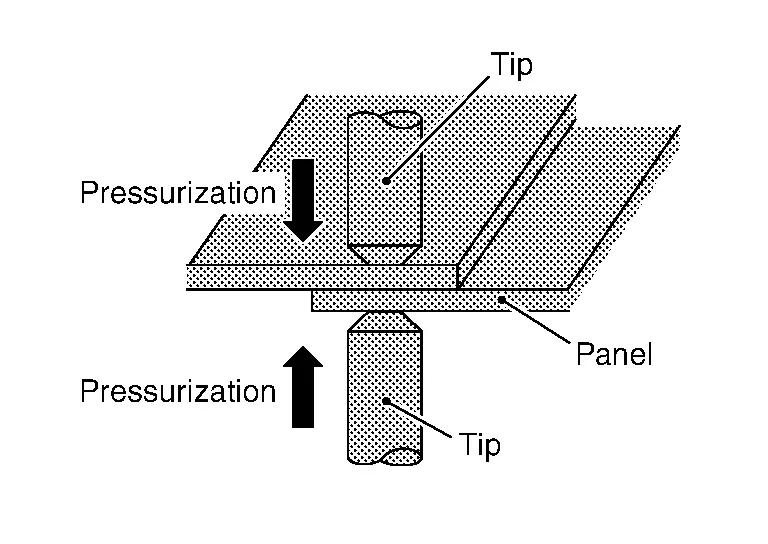
Con le lamiere a stretto contatto, la corrente può scorrere in modo intenso.
(2) ENERGIZZAZIONE
Con le lamiere in pressione, si applica una corrente elevata.
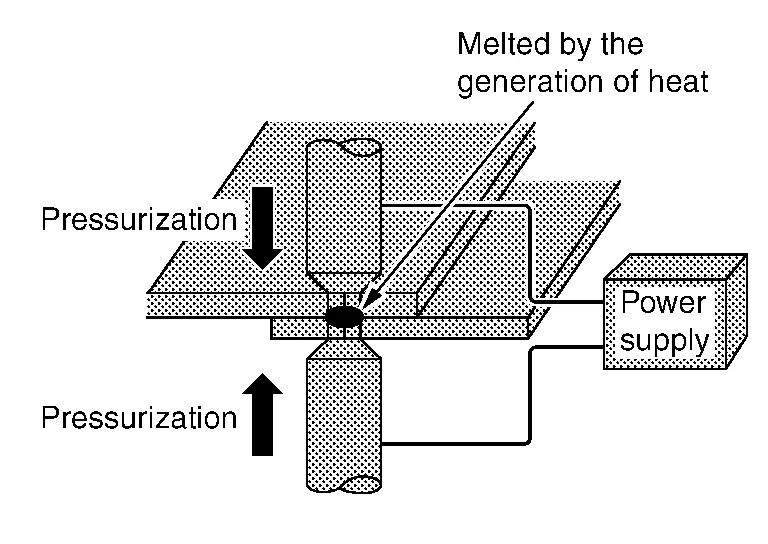
Il calore di Joule si genera nelle zone di contatto delle lamiere e la temperatura aumenta rapidamente.
Le zone di contatto delle lamiere fondono e si uniscono per effetto della pressione di saldatura.
(3) MANTENIMENTO
Anche dopo aver disattivato la corrente, la pressione viene mantenuta finché il punto saldato non si raffredda.
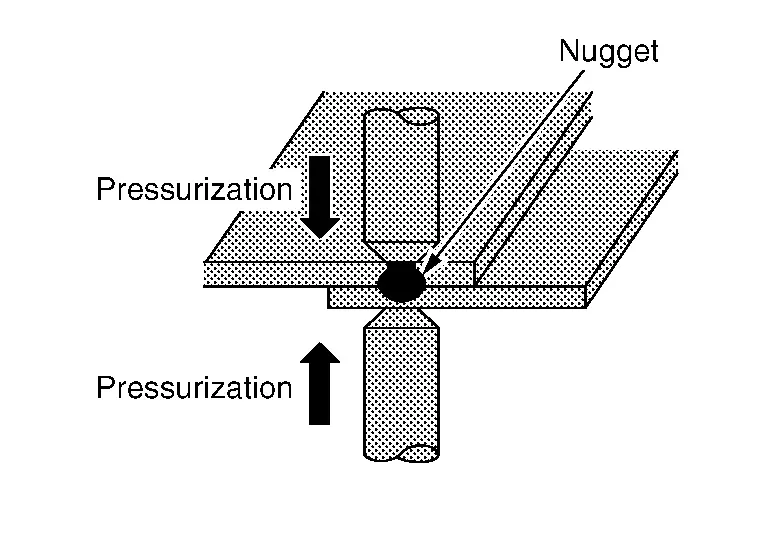
La struttura del nucleo di saldatura diventa più fine grazie alla pressurizzazione, con migliori proprietà meccaniche.
Pertanto, la fase di mantenimento non deve essere omessa.
Condizione della lamiera
Prima di iniziare, controllare accuratamente la lamiera ed eseguire le correzioni necessarie.
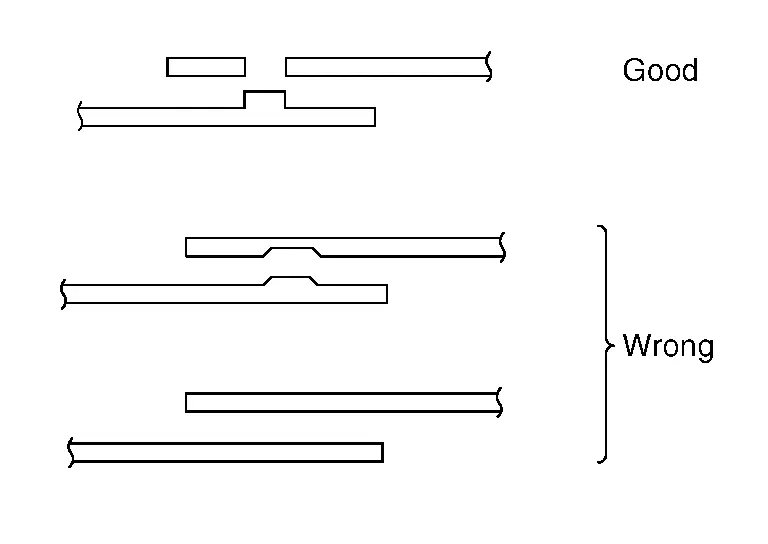
(1) SPAZIO TRA LE SUPERFICI DA SALDARE
Gli spazi tra le superfici da saldare causano un passaggio di corrente insufficiente. Anche se la saldatura fosse possibile senza eliminare tali spazi, l'area saldata sarebbe più piccola, con conseguente scarsa resistenza.
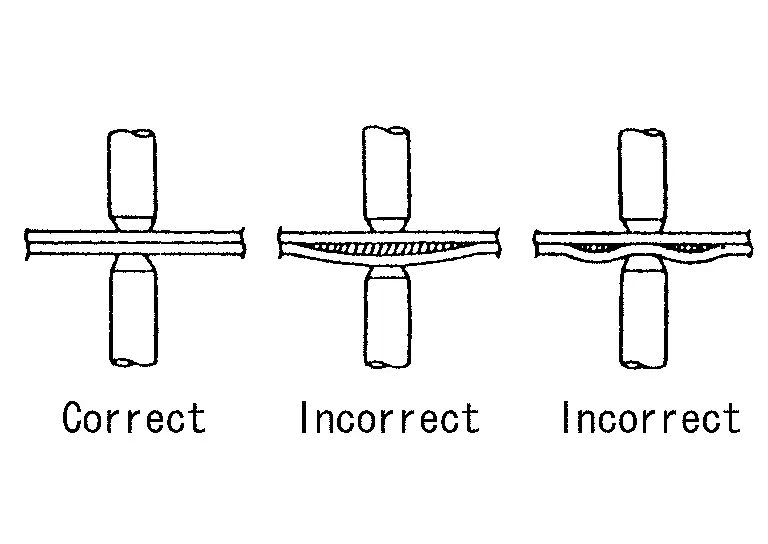
Spianare le due superfici per eliminare gli spazi e bloccarle saldamente prima di saldare.
Valutazione delle zone di saldatura a punti
Prima di unire i componenti della carrozzeria, verificare che ogni superficie da saldare soddisfi i requisiti di resistenza e sia adeguata alla sicurezza in caso di incidente. A tale scopo, è possibile eseguire saldature di prova su ritagli del pezzo di ricambio non necessari. Se necessario, i risultati della saldatura possono essere utilizzati anche per la regolazione fine dell'apparecchiatura per saldatura a punti.
| Saldatura | Caratteristica | Spiegazione |
 |
Punto di saldatura OK | |
 |
Penetrazione di saldatura troppo profonda, zona termicamente alterata troppo estesa | Accumulo eccessivo di calore dovuto a corrente di saldatura o tempo di saldatura troppo elevati. |
 |
Punto di contatto deformato | Punta dell'elettrodo contaminata. La misurazione della resistenza falsata che ne deriva porta a parametri di saldatura errati e, di conseguenza, a una resistenza di giunzione ridotta. |
 |
Danneggiamento superficiale | Resistenza di contatto eccessiva dovuta a pressione insufficiente degli elettrodi. |
Oltre alla valutazione visiva dei punti di saldatura, è necessario eseguire anche una prova di pelatura. A tale scopo, le lamiere precedentemente unite con un punto di saldatura vengono separate per pelatura. Durante la prova il punto di saldatura deve staccarsi completamente da una delle due lamiere. Il diametro del punto di saldatura deve avere un valore minimo prestabilito.
Ø nucleo > 4 x √ spessore lamiera (lamiera più sottile del giunto). Un valore approssimativo del diametro per la prova di pelatura è riportato nella tabella seguente.
| Spessore lamiera in mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diametro del nucleo di saldatura in mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SUPERFICI DELLE LAMIERE DA SALDARE
Vernice, ruggine, polvere o qualsiasi altra contaminazione sulle superfici da saldare causano un passaggio di corrente insufficiente e risultati scadenti.
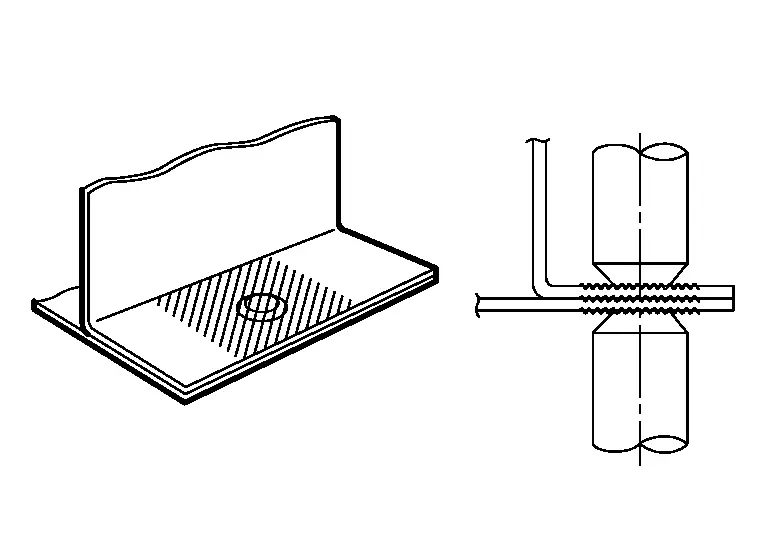
Rimuovere tali impurità dalle superfici da saldare mediante carteggiatura o pulizia con un panno.
(3) LA CORROSIONE IMPEDISCE UNA CORRETTA SALDATURA DELLE SUPERFICI DELLE LAMIERE.
Applicare sulle superfici da saldare un agente anticorrosivo ad alta conducibilità.
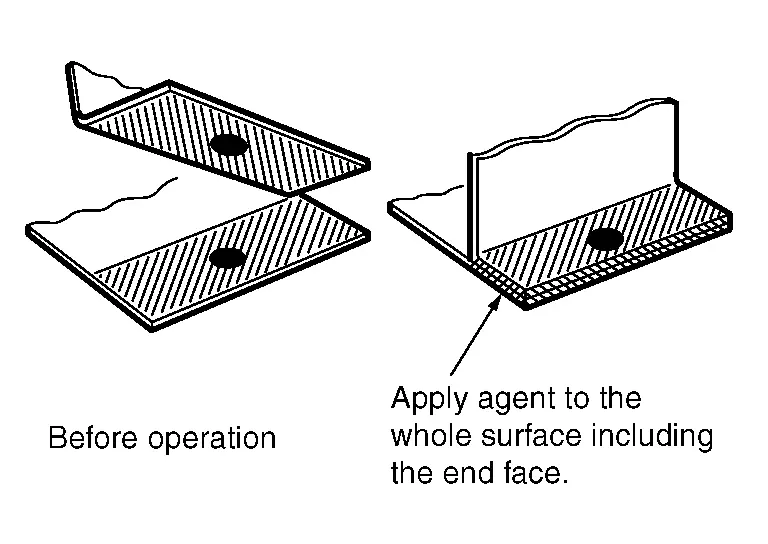
È importante applicare uniformemente l'agente su tutta la lamiera, compresa la superficie di testa.
Eseguire la saldatura a punti prima che l'agente anticorrosivo si asciughi, poiché in genere ha bassa conducibilità.
Poiché l'agente umido può spostarsi dal punto di saldatura per effetto della pressione di saldatura, si ottiene una buona qualità di saldatura grazie all'elevata conducibilità.
Precauzioni da osservare durante la saldatura a punti
(1) SCELTA DELLA SALDATRICE A PUNTI
Utilizzare, quando possibile, il metodo di saldatura diretta.
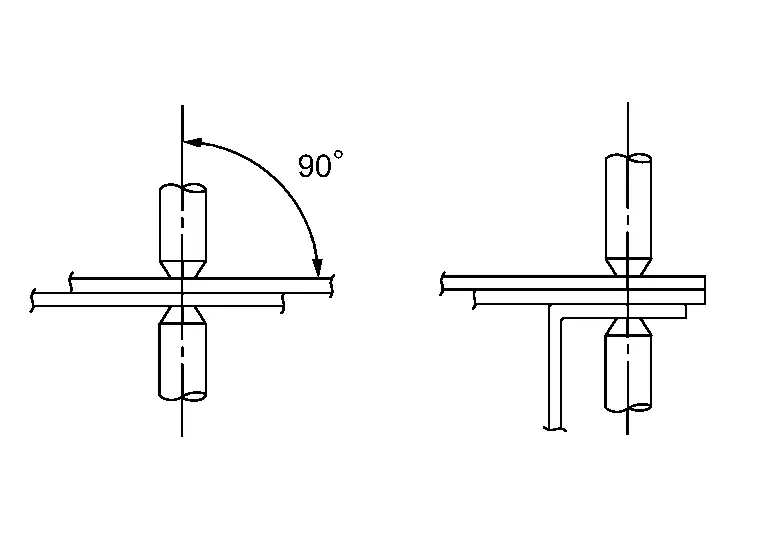
(Quando non è possibile la saldatura diretta, utilizzare la saldatura a tappo MAG.)
(2) APPLICAZIONE DELLE PUNTE DEGLI ELETTRODI
Applicare gli elettrodi perpendicolarmente alla lamiera. Se non applicati correttamente, la densità di corrente sarà bassa, con conseguente scarsa resistenza della saldatura.
(3) NUMERO DI PUNTI DI SALDATURA A PUNTI
In genere, la capacità delle saldatrici a punti delle officine di riparazione è inferiore a quella delle saldatrici di fabbrica. Di conseguenza, il numero di punti di saldatura deve essere aumentato del 20% - 30% rispetto al numero indicato nel Manuale di riparazione della carrozzeria.
(4) SALDATURA DEGLI ANGOLI
Non saldare gli angoli curvi. Saldare questa zona causa concentrazione di tensioni, che porta alla formazione di cricche.
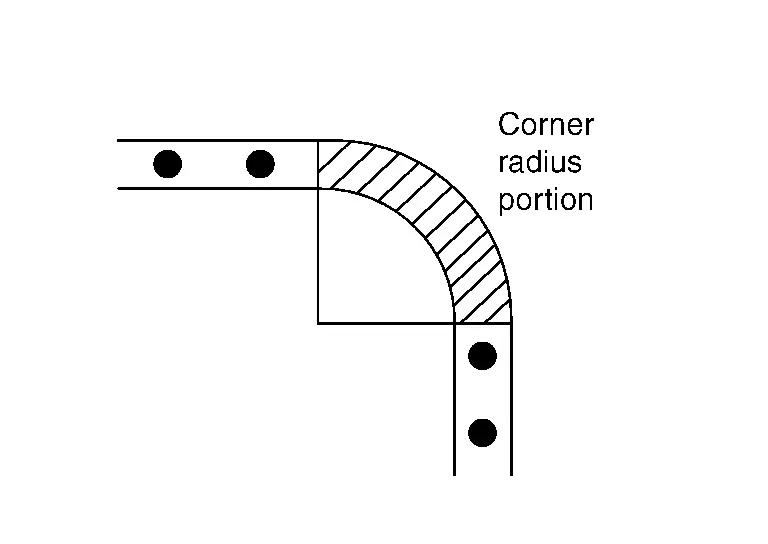
Esempi:
Angolo superiore dei montanti anteriore e centrale
Parte anteriore superiore del parafango posteriore
Angoli dei finestrini anteriore e posteriore
(5) PASSO MINIMO DI SALDATURA
Il passo minimo di saldatura varia in base allo spessore delle lamiere da saldare. In generale, rispettare i valori riportati nella tabella seguente.
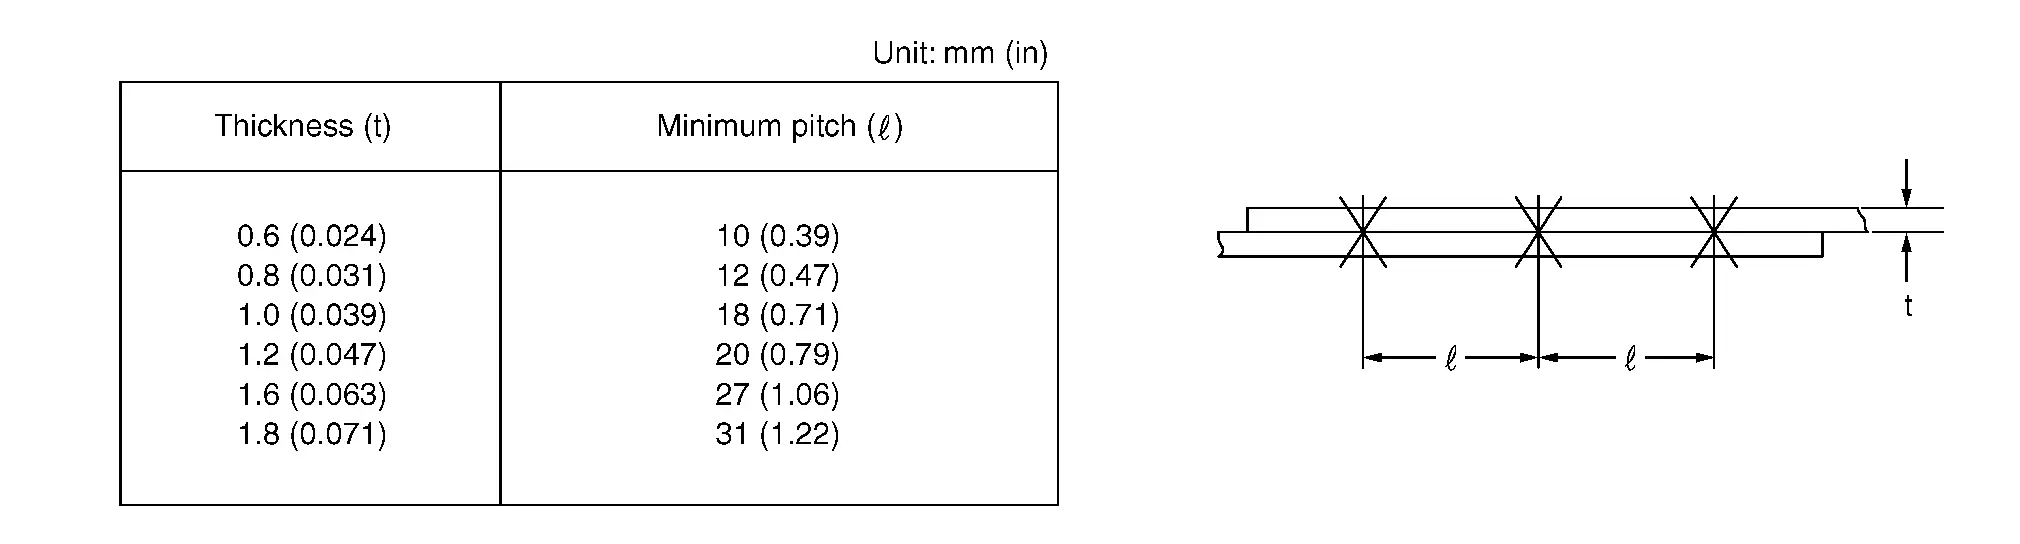
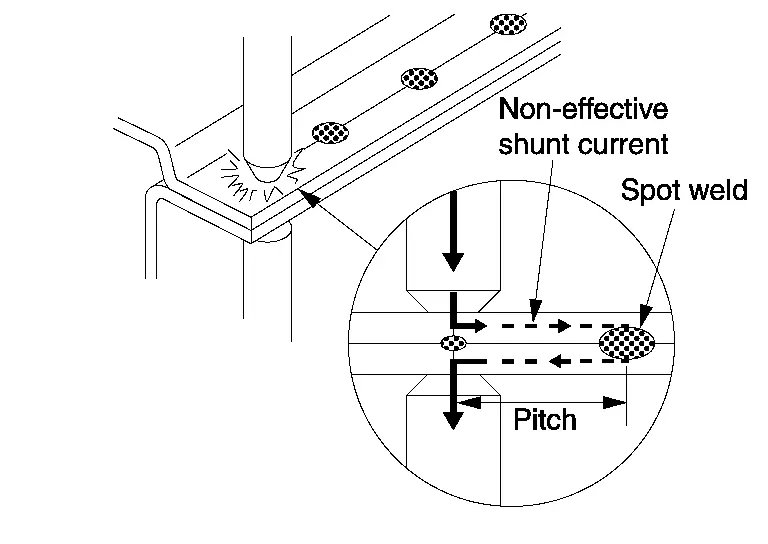
Evitare di saldare sopra zone già saldate.
Poiché la zona a punti diventa più dura e più sottile, le nuove saldature devono essere eseguite il più lontano possibile dai punti precedenti.
 |
Posizioni dei punti originali |
 |
Posizioni dei nuovi punti |

(6) SOVRAPPOSIZIONE MINIMA DELLE LAMIERE
Rispettare i seguenti valori per la distanza di sovrapposizione delle lamiere. Una distanza di sovrapposizione troppo corta riduce la resistenza e causa deformazione della lamiera.
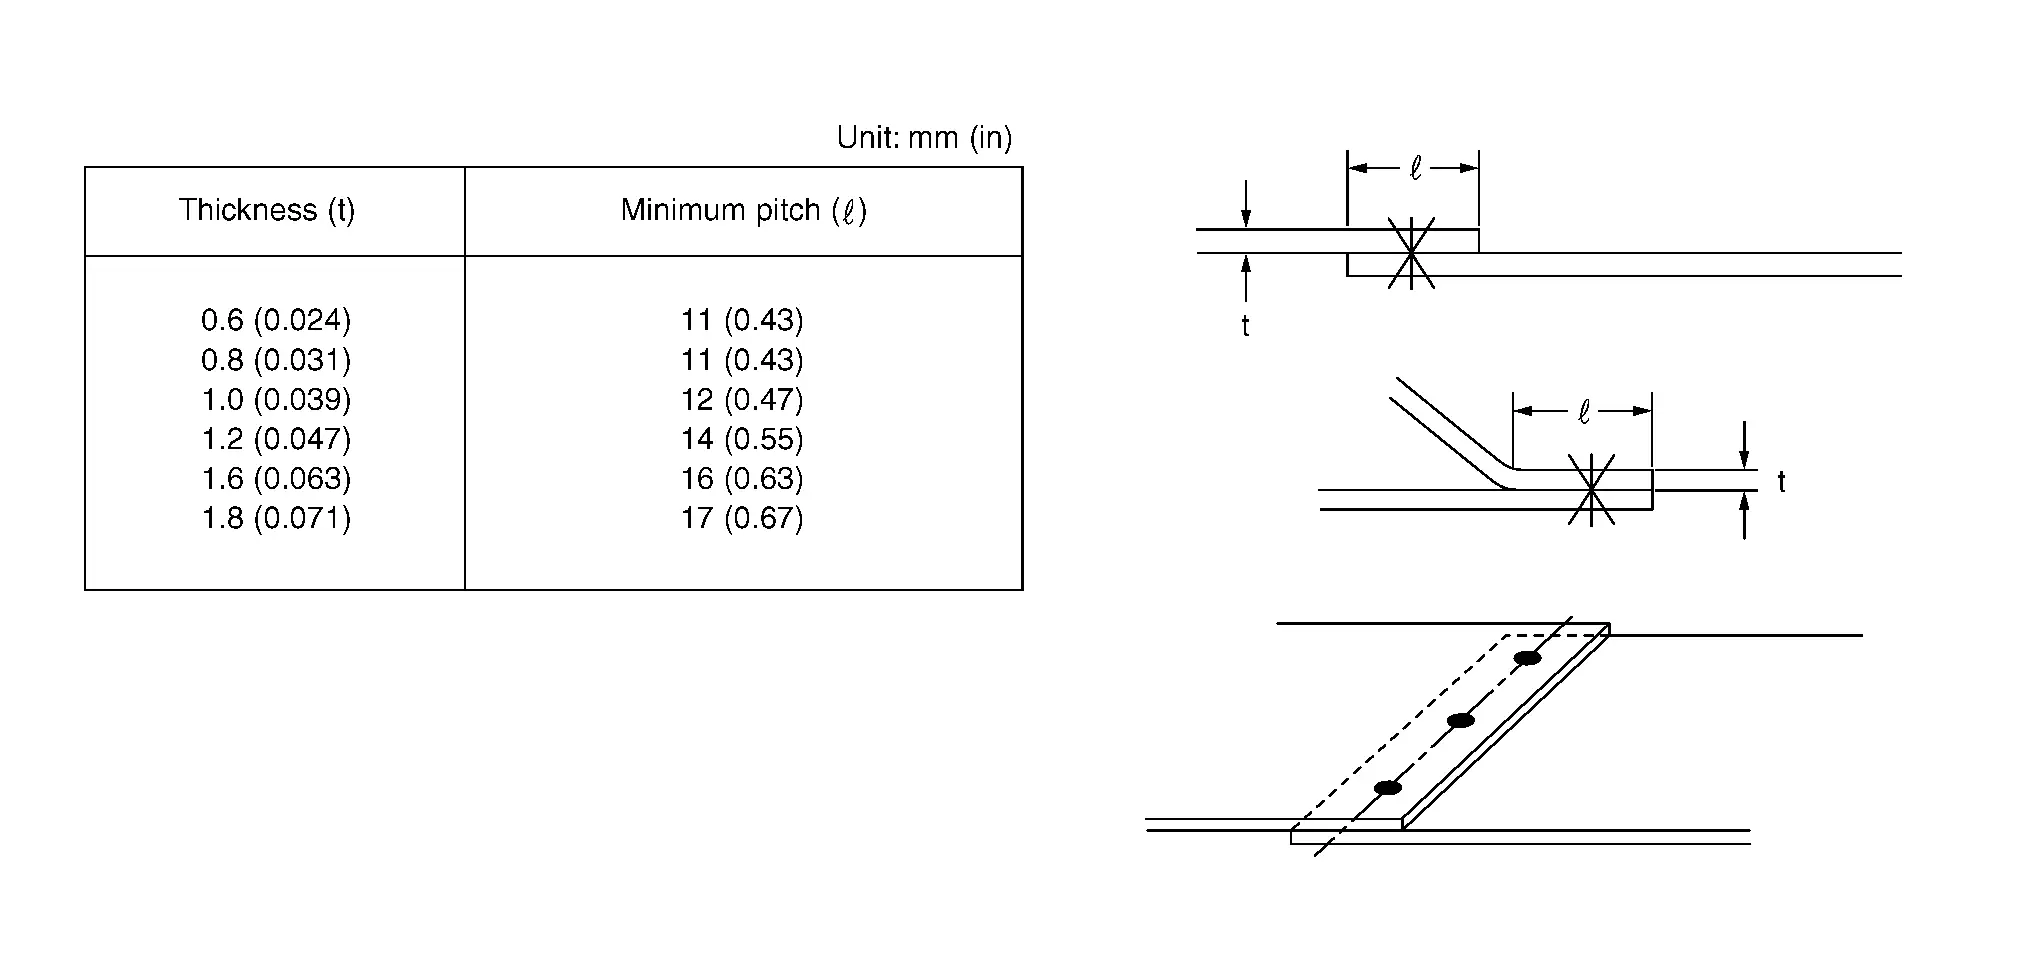
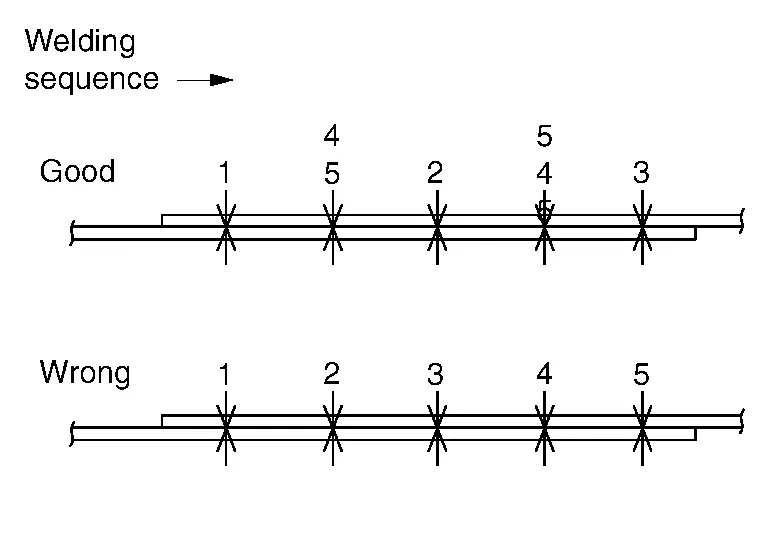
(7) SEQUENZA DEI PUNTI
Non eseguire la saldatura a punti continua in una sola direzione. Ciò causa una saldatura debole a causa dell'effetto shunt della corrente. Se le punte di saldatura diventano incandescenti, interrompere la saldatura e raffreddare le punte.
Controllo della zona saldata
I punti di saldatura possono essere controllati mediante le prove distruttive descritte di seguito. Possono essere facilmente adottate durante la saldatura. Prima e dopo la saldatura, eseguire queste prove distruttive per verificare la resistenza delle zone saldate.
I punti di saldatura devono essere distanziati uniformemente e disposti al centro della flangia da saldare.
(1) CONTROLLO MEDIANTE PROVINO (verifica prima dell'operazione)
(a) Saldare insieme i provini con lo stesso spessore della lamiera da saldare.
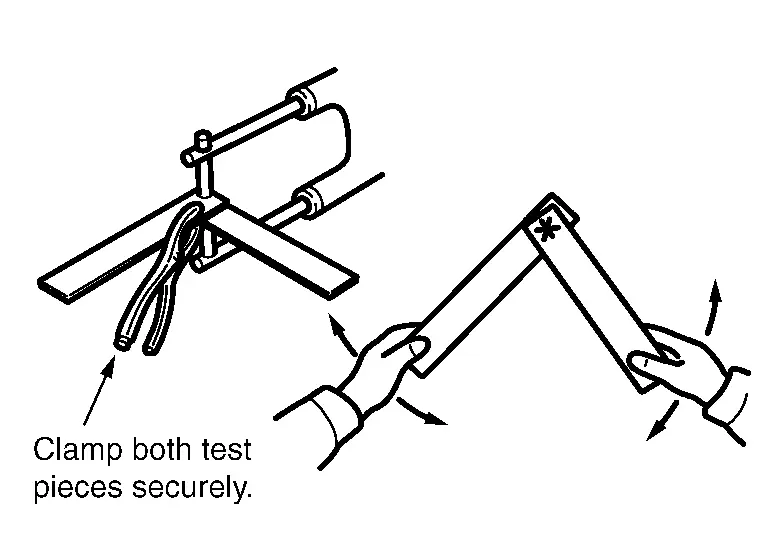
Rompere la saldatura torcendo il provino ed esaminare la rottura.
(b) Con questo test, sulla saldatura di un provino si deve formare un foro strappando la parte saldata. Se non si forma alcun foro, significa che le condizioni di saldatura non sono corrette. Regolare la pressione, la corrente di saldatura, il tempo di passaggio della corrente e le altre condizioni, quindi ripetere il test fino a ottenere il risultato migliore.
(2) CONTROLLO CON SCALPELLO E MARTELLO (verifica dopo la saldatura)
(a) Inserire la punta di uno scalpello tra i pannelli saldati e battere sull'estremità finché tra i pannelli non si forma uno spazio di 3 mm - 4 mm (0,12 in - 0,16 in) [con spessore del pannello di 0,8 mm - 1,0 mm (0,031 in - 0,039 in)]. Se i punti saldati non si separano, significa che la saldatura è stata eseguita correttamente.
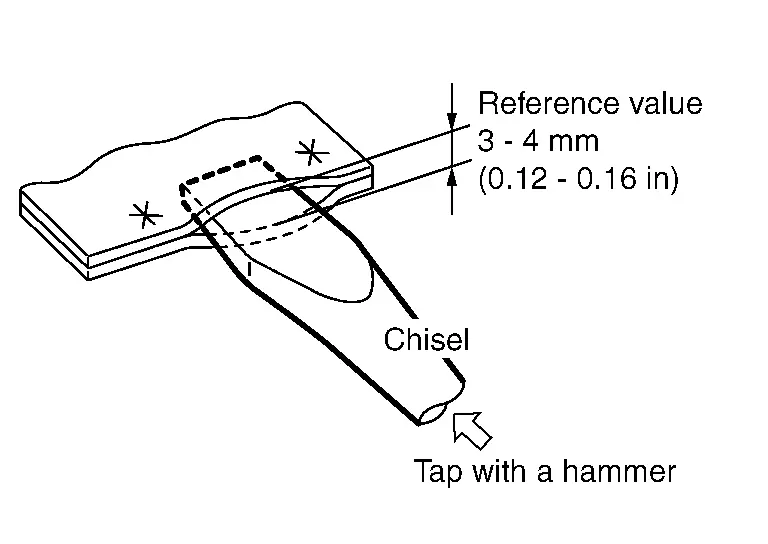
Questo spazio varia in base alla posizione dei punti di saldatura, alla lunghezza della flangia, allo spessore del pannello, al passo di saldatura e ad altri fattori. Si noti che il valore indicato sopra è solo di riferimento.
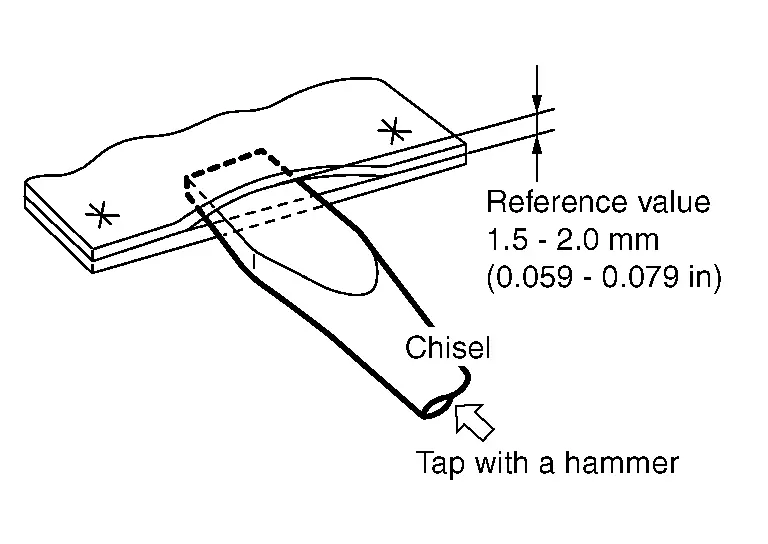
(b) Se lo spessore dei pannelli è diverso, lo spazio deve essere limitato a 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Un'ulteriore apertura dei pannelli può costituire una prova distruttiva.
(c) Riparare sempre la parte deformata del pannello dopo il controllo.
Saldatura MAG Nissan Ariya: FE0
Saldatura MAG
La saldatura MAG utilizza il calore di un arco elettrico per unire due pezzi di metallo fondendo sia il metallo sia l'elettrodo. Nella riparazione auto, la MAG (Metal Active Gas) è il tipo di saldatura ad arco più utilizzato.
Principio della saldatura MAG
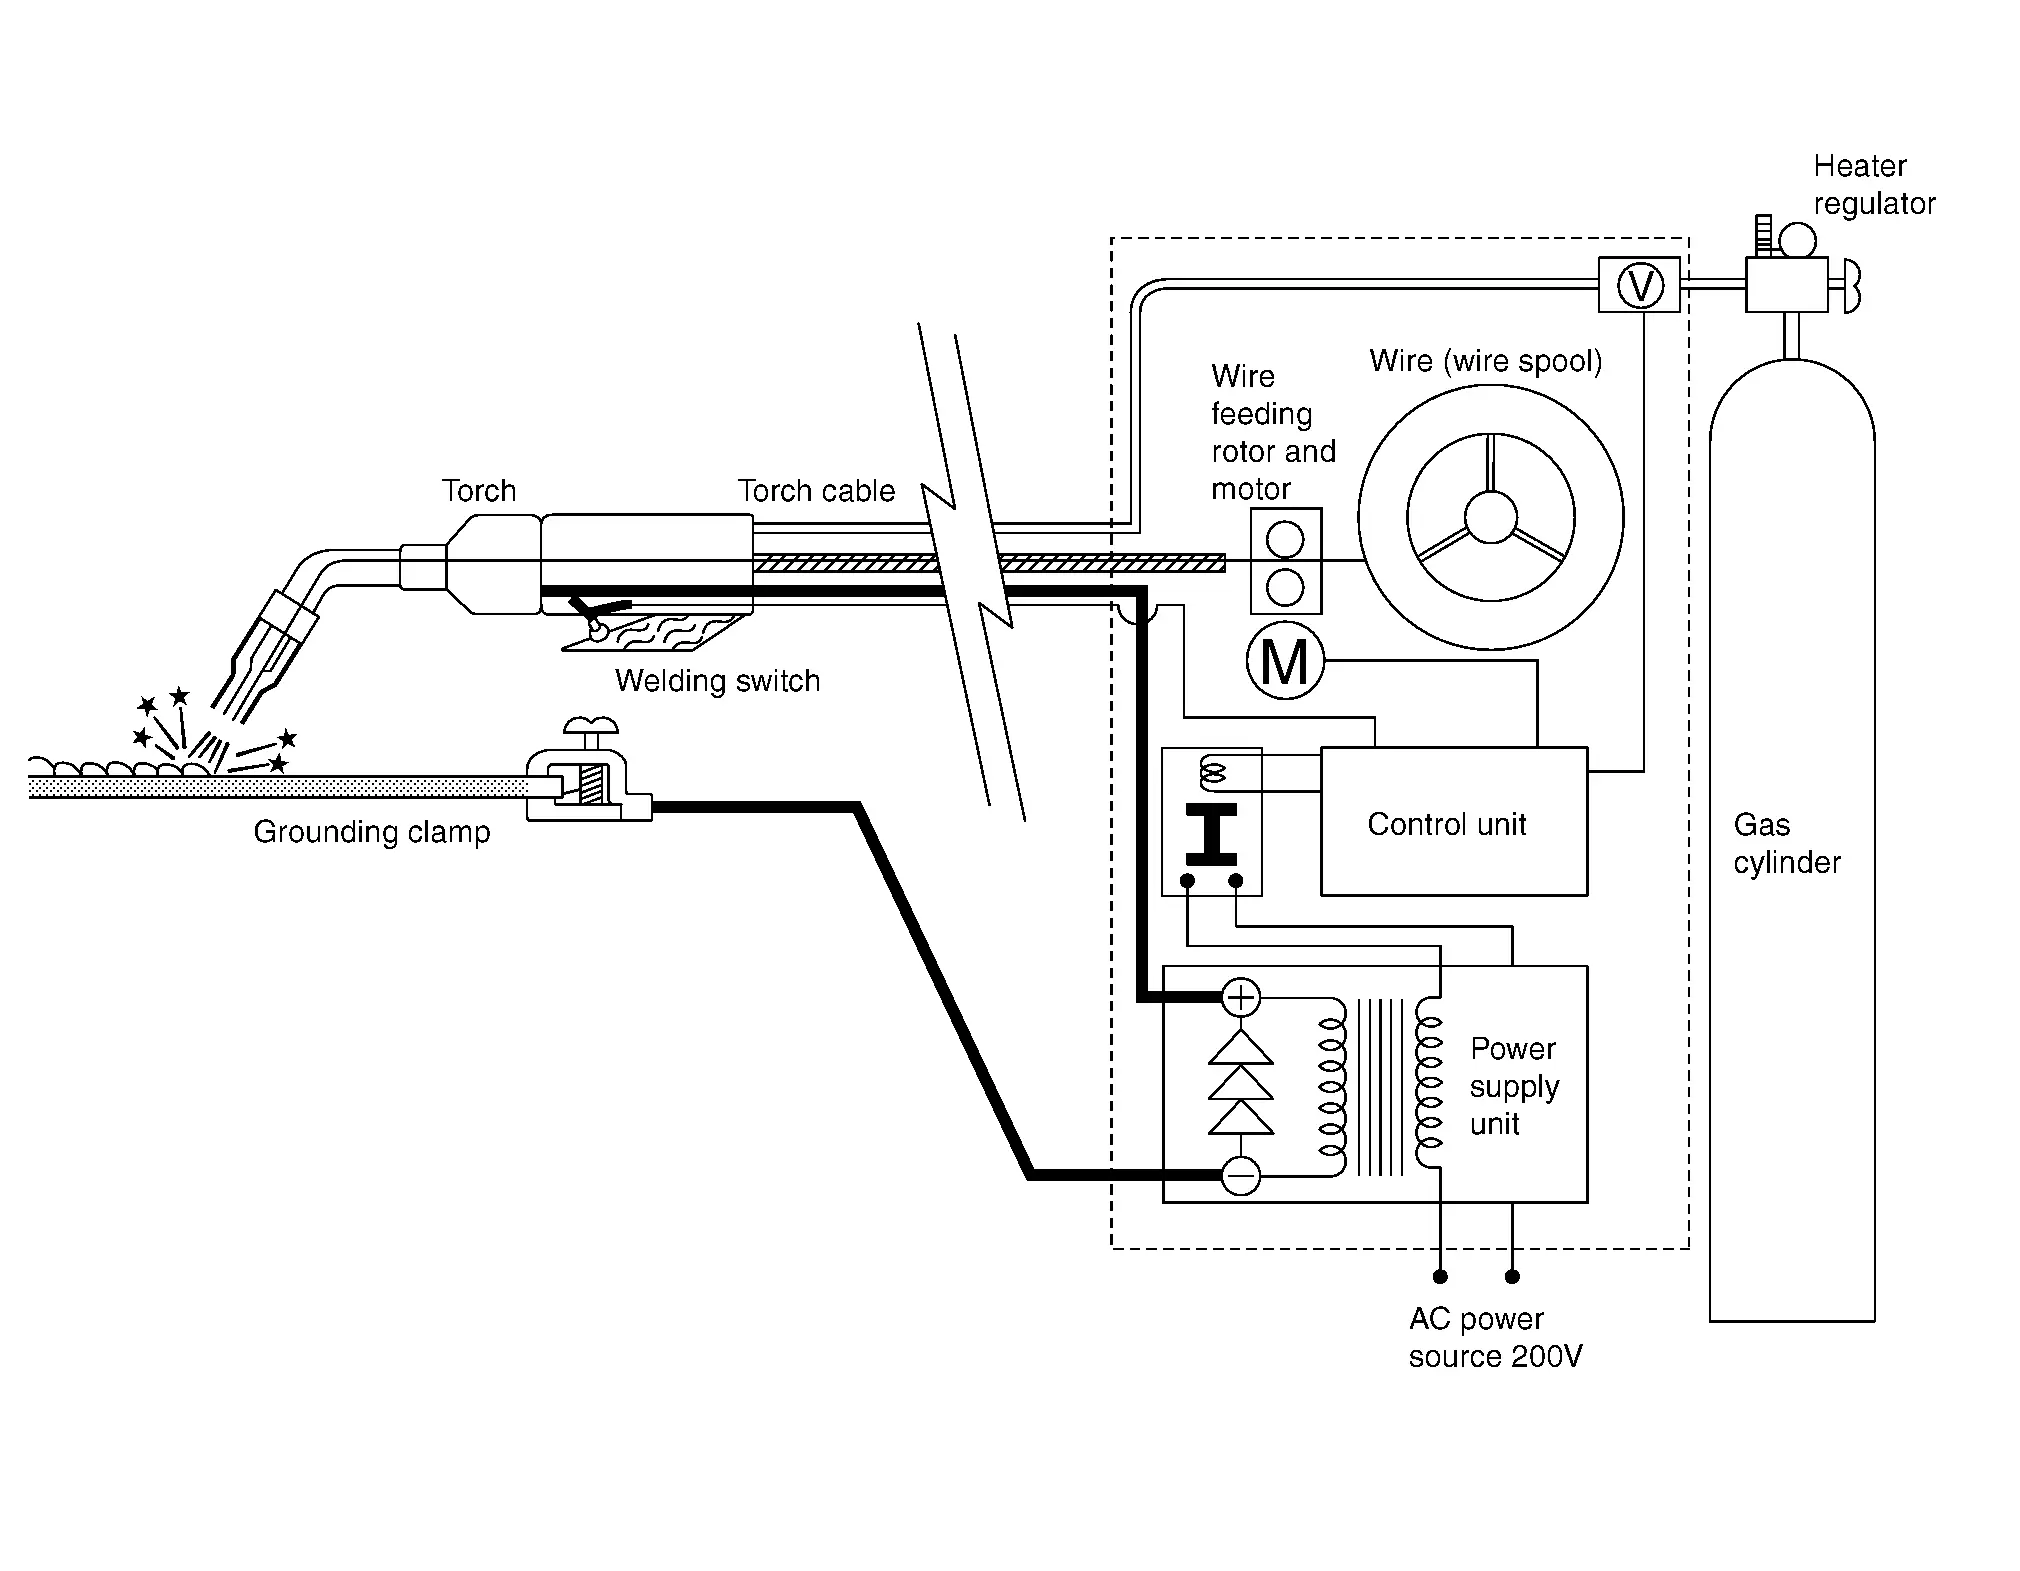
L'elettrodo di saldatura è costituito da un filo avvolto su una bobina. Questo filo di saldatura viene alimentato da un motore a controllo elettronico.
La zona di saldatura viene protetta dall'atmosfera mediante iniezione di un gas di protezione. Ciò previene l'ossidazione e la nitrurazione, in modo da ottenere una maggiore resistenza della saldatura e un buon cordone. Il gas di protezione è argon, CO2, o una miscela dei due.
La figura seguente illustra la procedura di saldatura.
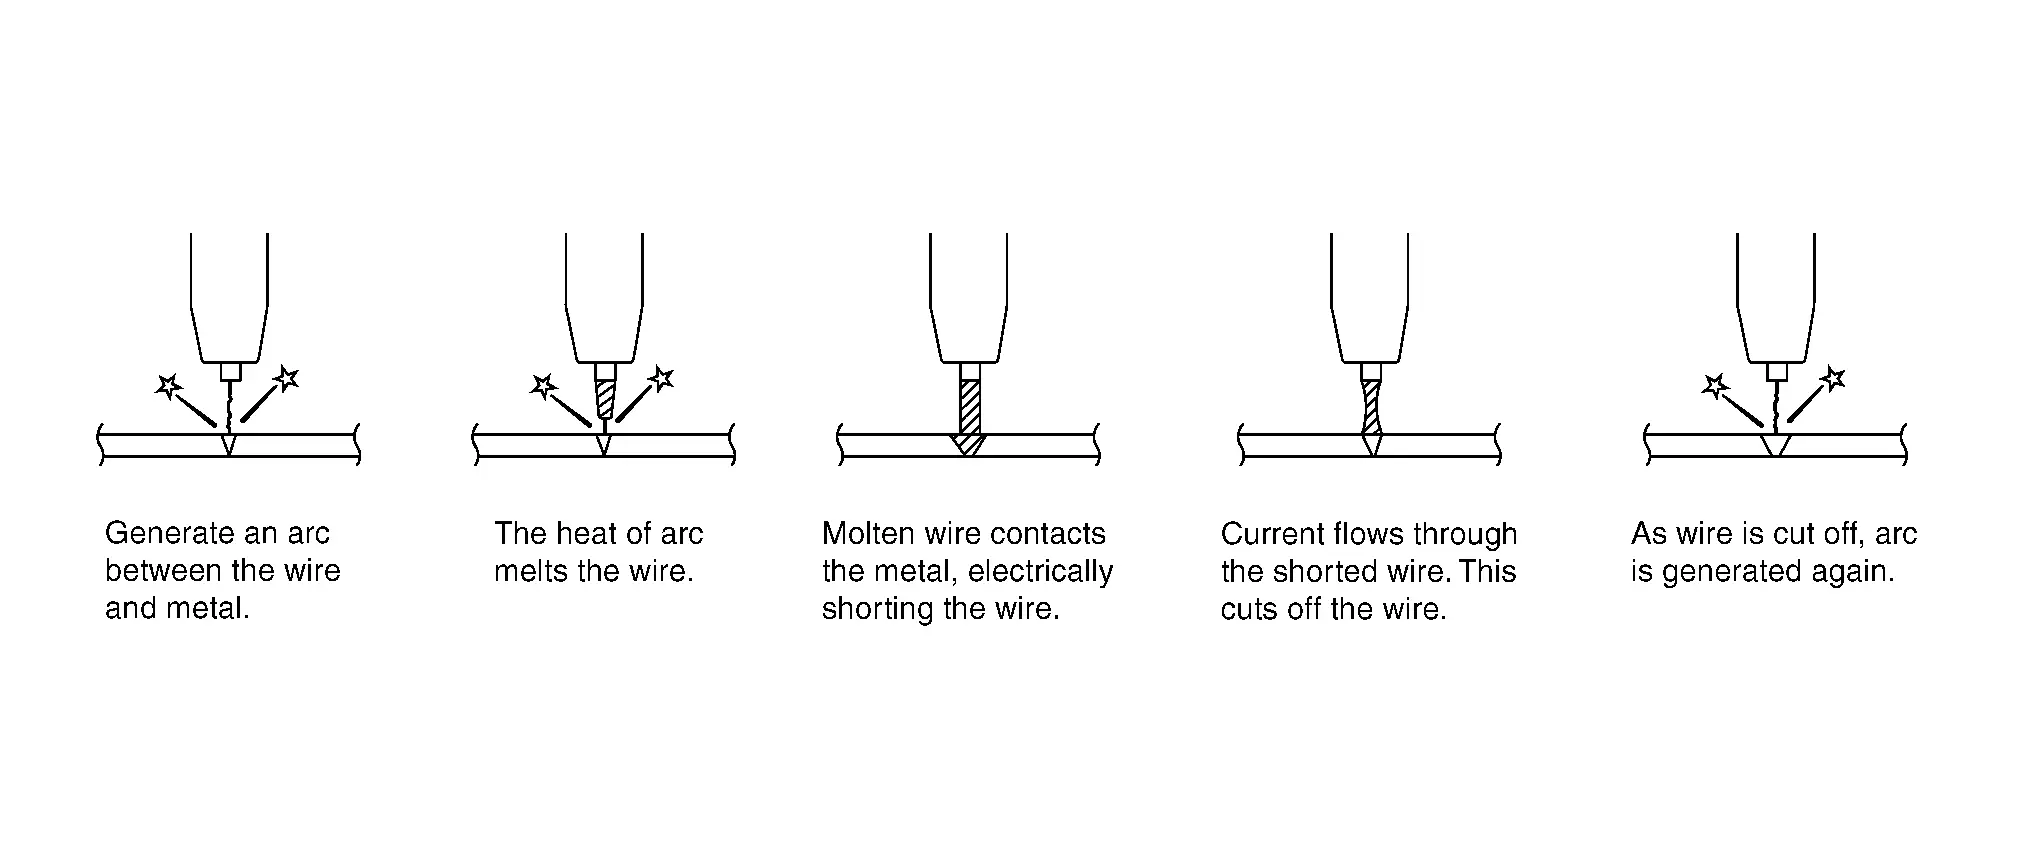
Caratteristiche della saldatura MAG
Minore presenza di scorie
Minore deformazione termica
Relativamente facile da padroneggiare
Maggiore resistenza della saldatura rispetto alla saldatura a gas o a punti
Adatta a lamiere sottili
Minore influenza della posizione di saldatura sulla resistenza della saldatura
Non adatta in luoghi ventosi
Struttura della saldatrice MAG
La saldatrice è costituita da un'unità di alimentazione composta da un trasformatore e un raddrizzatore, che converte la tensione di rete nella tensione di saldatura e raddrizza la corrente; da un controllore che regola la tensione, la corrente e la velocità di avanzamento del filo di saldatura in base allo spessore del pannello da saldare; dal filo di saldatura avvolto sulla bobina, dal motore di avanzamento del filo, dalla torcia di saldatura, dalla bombola del gas e dal riduttore di pressione.
Condizioni del pannello da saldare
Vernice, ruggine o olio sulla superficie del pannello causano porosità e spruzzi durante la saldatura. Rimuovere accuratamente qualsiasi corpo estraneo con una levigatrice a nastro o una spazzola metallica.
Controllo dei punti saldati
Fare riferimento al metodo di controllo per la saldatura a punti. Fare riferimento a Controllo del punto saldato.
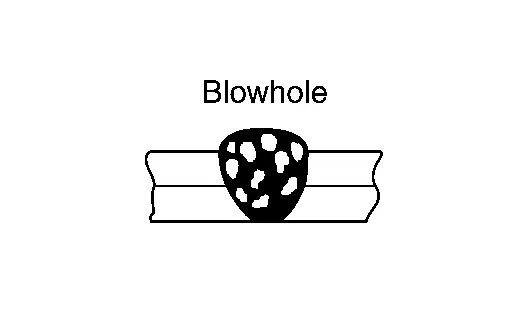
Esempi di difetti e condizioni di saldatura nella saldatura MAG.
| Difetto | Punti da controllare | Osservazioni |
|---|---|---|
 |
|
Si forma un foro quando il gas viene intrappolato nel metallo di saldatura. |
 |
|
Si tratta di una condizione di mancata fusione tra i metalli di saldatura o tra i metalli depositati. |
 |
|
|
 |
|
Si tratta di una condizione di deposito scarso sotto il pannello. |
 |
|
|
 |
|
Gli spruzzi tendono a formarsi nella saldatura a cordone d'angolo. |
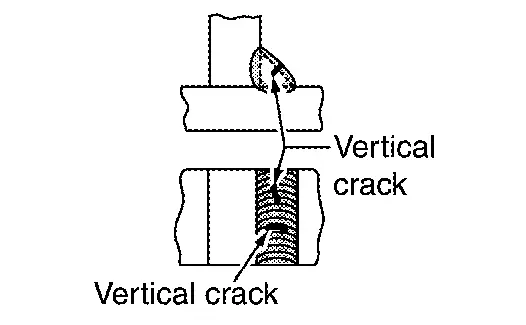 |
Ci sono macchie sulla superficie saldata (vernice, olio, ruggine)? | Le cricche di solito si formano solo sulla superficie superiore. |
Tipi di saldatura MAG
Metodi di saldatura ad arco sotto gas di protezione
Saldatura di testa
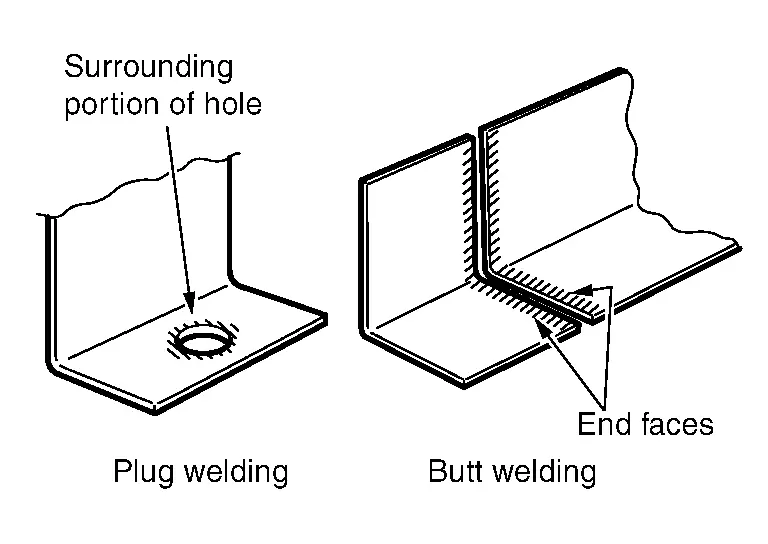
Metodo di saldatura che riempie lo spazio tra due pannelli affiancati. Viene utilizzato per aree come le zone tagliate e unite dei pannelli posteriori laterali e dei longheroni. La finitura è eseguita come per la saldatura a tappo.
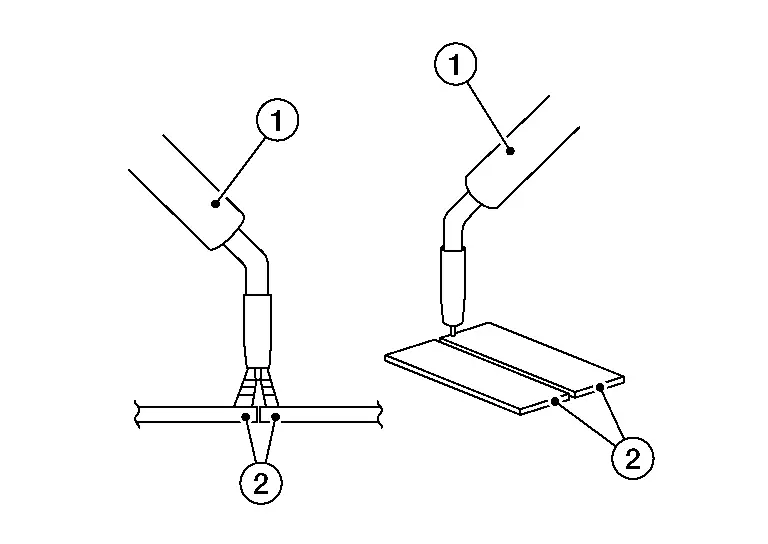
- :Torcia
- :Pannello
Saldatura a cordone d'angolo
Metodo di saldatura in cui due pannelli sono sovrapposti e il bordo di un lato viene saldato per unirli. Utilizzato principalmente nella saldatura dei veicoli Nissan Ariya con struttura a telaio.
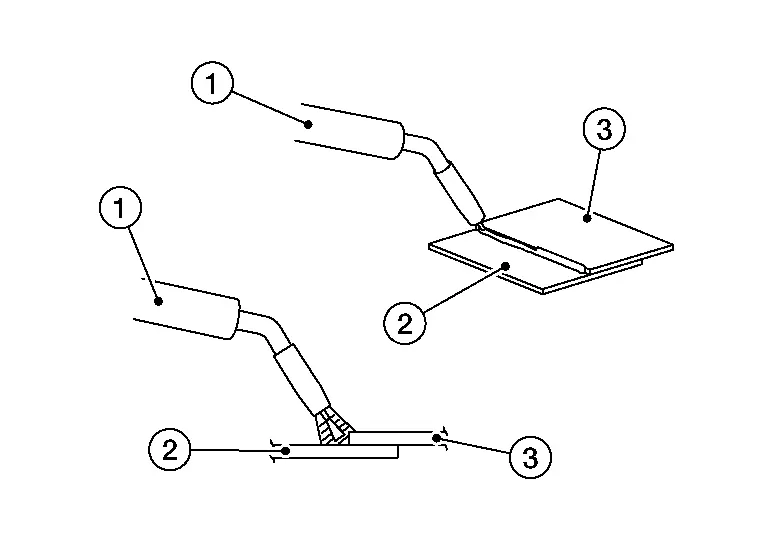
- :Torcia
- :Pannello 1
- :Pannello 2
Saldatura continua
Questo processo è adatto a lamiere di acciaio di spessore pari o superiore a 2 mm (0,08 in). Se applicato a pannelli più sottili, causa la fusione passante.
Saldatura a tappo
Appoggiare la torcia perpendicolarmente al pannello e riempire rapidamente il foro con il metallo fuso; la saldatura intermittente genera un film di ossido che causa porosità. Per la saldatura a tappo praticare un foro del diametro di 5 mm - 6 mm (0,20 in - 0,24 in) nel pannello superiore dei due da saldare. Tenere il pannello superiore e quello inferiore ben aderenti tra loro. Per la finitura, la zona saldata sporgente viene livellata con un utensile come una levigatrice a nastro.
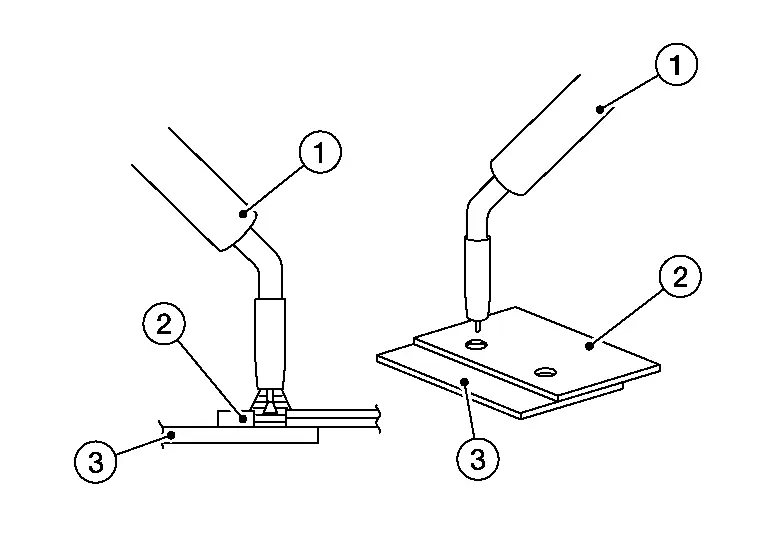
- :Torcia
- :Pannello 1
- :Pannello 2
Saldatura intermittente (a passo)
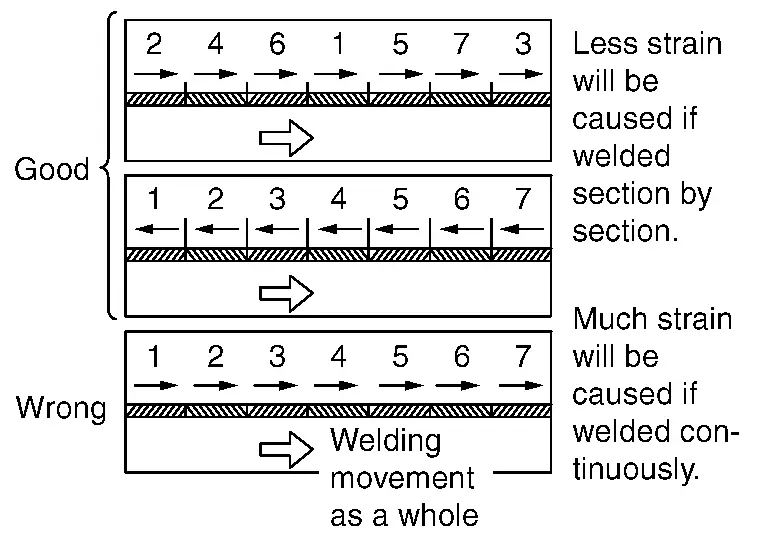
Questo metodo è adatto a pannelli sottili o arrugginiti per prevenire deformazioni termiche e fusione passante. Nella riparazione della carrozzeria viene utilizzato come saldatura di testa nelle sostituzioni parziali dei pannelli.
Prima della saldatura a passo, puntare i pannelli da saldare per prevenire deformazioni e allineare le superfici dei pannelli.

A tale scopo, eseguire una saldatura a punti e riempire quindi gli spazi con brevi cordoni di saldatura.
Rimuovere tutti i rivestimenti dai pannelli di ricambio e di giunzione entro 1/2 pollice (13 mm) dalla linea di saldatura. Questa operazione deve essere eseguita sia sul lato anteriore sia su quello posteriore dei pannelli, per evitare che i rivestimenti bruciati interferiscano con la protezione anticorrosiva nelle fasi successive della riparazione.
Una linea di saldatura lunga causa tensioni. Utilizzare il metodo illustrato in figura per ridurre le tensioni.
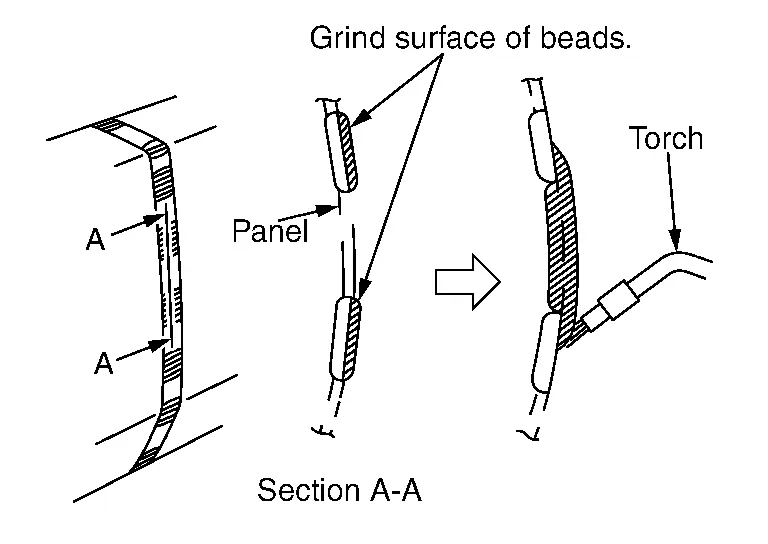
Per riempire gli spazi tra i cordoni discontinui (A), levigare i cordoni con una levigatrice, quindi riempire con metallo fuso. Se questa operazione viene eseguita senza levigare la superficie dei cordoni, possono formarsi soffiature.
Procedura di separazione
I tagli di separazione sui componenti in acciaio della carrozzeria possono essere eseguiti con una sega per carrozzeria oppure con una smerigliatrice angolare dotata di disco da taglio. Se possibile, utilizzare la sega per carrozzeria, poiché le smerigliatrici angolari producono una grande quantità di scintille e il materiale può surriscaldarsi lungo i bordi di taglio. È indispensabile utilizzare la sega per carrozzeria quando si ripara la lamiera esterna della carrozzeria, ad esempio per la sostituzione parziale di un pannello laterale. In alcune zone si possono inoltre considerare i nastri abrasivi.
Le lame delle seghe per carrozzeria, tuttavia, sono adatte solo fino a un certo livello di resistenza e spessore del materiale. I tagli di separazione sui componenti della struttura della carrozzeria realizzati in acciai ad alta resistenza o ultra-alta resistenza possono essere eseguiti solo con una smerigliatrice angolare dotata di disco da taglio.
Apertura delle aree saldate a punti
Per aprire le aree saldate a punti, i punti di saldatura originali vengono forati con una punta speciale per saldature a punti. Per questa operazione deve essere utilizzata una punta speciale con profondità di taglio controllabile. Questo impedisce allo utensile di forare la seconda lamiera. I bordi delle lamiere vengono quindi separati tra loro con uno scalpello.
Levigare la superficie se necessario
Centrare il punzone sul punto di saldatura
Forare il punto di saldatura
Il calore generato durante la saldatura provoca talvolta l'indurimento della superficie del punto di saldatura. In tali casi, il punto di saldatura deve essere nuovamente levigato prima di essere forato. Per questa operazione può essere utilizzata una levigatrice a nastro. Per allentare le aree saldate a punti su acciai ad alta resistenza e ultra-alta resistenza sono necessarie fresette speciali per punti di saldatura. Le punte convenzionali per saldature a punti si distruggono se utilizzate su acciai ad alta resistenza e ultra-alta resistenza. In alternativa, i punti di saldatura possono anche essere completamente levigati con una levigatrice a nastro. In tal caso, assicurarsi che il componente sottostante non venga danneggiato.
Apertura delle saldature MAG e delle giunzioni saldobrasate MIG
Le saldature MAG e le giunzioni saldobrasate MIG vengono aperte rettificandole/levigandole con una smerigliatrice angolare o una levigatrice a nastro. Durante questa operazione i componenti rimanenti non devono essere danneggiati. I bordi delle lamiere vengono quindi separati con uno scalpello. La procedura per gli acciai ad alta e ultra-alta resistenza non differisce da quella per gli acciai a bassa resistenza. Tuttavia, gli abrasivi sono soggetti a un'usura significativamente maggiore. Apertura delle saldature laser: le saldature laser vengono aperte con una smerigliatrice angolare. A tale scopo, la saldatura laser viene rettificata insieme alla lamiera superiore. È indispensabile evitare di danneggiare la lamiera sottostante durante questa operazione.