Información general, pintura. Información general
- Pintura del emisor del sensor de aparcamiento
- Instrucciones de trabajo para la zona de la brida de la ventanilla: componente con daños en la brida de la ventanilla, identificable en el sustrato
- Tratamiento previo de las superficies pegadas al sustituir techos soldados por láser
- Medidas de protección anticorrosiva para la superficie del aleta en contacto con el revestimiento del pasarruedas
- Notas sobre el tratamiento de zonas de pliegue corroídas
- Protección anticorrosiva para componentes de la carrocería, componentes añadidos y componentes soldados
- Control de crucero adaptativo (ACC)
- Instrucción de trabajo para la zona de la brida del cristal – Pieza nueva y componente sin daños en la brida del cristal
- Instrucciones de pintado de la cubierta del parachoques en la zona de la unidad de control del asistente de cambio de carril y del radar de esquina delantero
- Peligros del depósito de combustible de gas natural
- Preparación
- Secado de la pintura
- Identificación del vehículo en la recepción
- Espesores de capa
- Estructura de un acabado de tres capas, con capa base al agua
- Estructura de la pintura para acabado de color sólido, convencional
- Estructura de la pintura para acabado de color sólido, con capa base al agua
- Estructura del acabado metalizado y perlado, con capa base al agua
- Estructura de un acabado de dos capas, convencional
- Estructura del acabado del proceso 2010, con capa base al agua
- Estructura de la pintura, capa base
- Estructura de la pintura, efecto mate
- Procedimiento general para zonas lijadas hasta el sustrato (superficie de metal desnudo)
- Estructura de pintura reducida en el compartimento del motor y en la cara interior del capó
- Instrucciones de trabajo para el recubrimiento de bajos y antigravilla
- Instrucción de trabajo para la zona de la brida del cristal
Pintura del emisor del sensor de aparcamiento
Pintura del emisor del sensor de aparcamiento
Condiciones
Importante
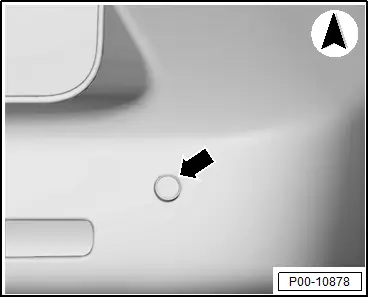
● No se permite forrar con lámina el sensor del asistente de aparcamiento -flecha-.
● Para evitar fallos en el sensor del asistente de aparcamiento, observe los siguientes parámetros al pintar:
Pintado de piezas nuevas
Importante
● Espesor máximo de capa: 125 µm; es imprescindible medir el espesor de capa después de aplicar la pintura.
● Temperatura máxima de endurecimiento: 1 hora a 90 °C.
Pintado de piezas usadas
Importante
● Retire el acabado antiguo y lije solo hasta la capa de imprimación. Debe mantenerse un espesor mínimo de capa de 5 a 10 µm.
● Espesor máximo de capa: 125 µm; es imprescindible medir el espesor de capa después de aplicar la pintura.
● Temperatura máxima de endurecimiento: 1 hora a 90 °C.
Conductividad eléctrica
Importante
● No debe penetrar pintura ni neblina de pintura en los conectores.
● Después de pintar, debe garantizarse un contacto correcto de los pines.
Limpieza
Importante
● Está prohibido sumergir en soluciones de limpieza sin haber enmascarado previamente los terminales del conector.
Comprobación de funcionamiento
Importante
● Conecte el tester de diagnosis del vehículo y compruebe el funcionamiento → Gr. de reparación 97; Líneas; Sistema de diagnosis, prueba e información del vehículo.
Estructura de reparación de la pintura y espesor de capa
1 - Pieza nueva imprimada con pieza de recambio. Imprimación: 2 a 10 µm
2 - Aparejo: 30 a 40 µm
3 - Capa base de color sólido: 10 a 20 µm
4 - Capa base metalizada/perlada: 20 a 25 µm
5 - Barniz transparente: 35 a 50 µm
Además, observe → Gr. de reparación 00; Colores de compensación.
Zona de pintado
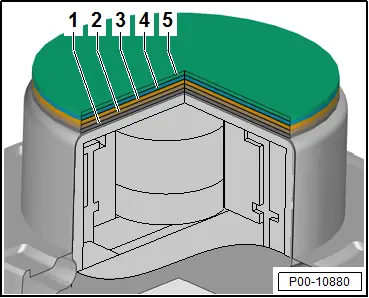
1 - La zona de pintado -1- del sensor es la cara frontal y lateral de la membrana. La zona de pintado en los laterales va desde un mínimo de 3 mm hasta un máximo de 4 mm desde la cara frontal de la membrana hacia atrás.
2 - No se permite pintar en esta zona.

Instrucciones de trabajo para la zona de la brida de la ventanilla: componente con daños en la brida de la ventanilla, identificable en el sustrato
Instrucciones de trabajo para la zona de la brida de la ventanilla: componente con daños en la brida de la ventanilla, identificable en el sustrato
– Limpie a fondo la brida del cristal con limpiador antisilicona.
– Lije en seco la zona dañada con papel de lija P100.
– Limpie el sustrato con limpiador antisilicona.
– Aplique imprimación de lavado de 2 componentes LHV 043 000 A2 en la zona dañada.
– Una vez transcurrido el tiempo de evaporación de 10 minutos a una temperatura del objeto de 20 °C, aplique aparejo HS Performance de 2 componentes.
– Observe el tiempo de secado del aparejo HS Performance de 2 componentes a una temperatura del objeto de +60 °C.
Importante
● 60 a 150 µm: 15 a 20 minutos
● 150 a 250 µm: 20 a 25 minutos
– Observe la información adicional → Capítulo „Aparejo HS Performance de 2 componentes“.
– Alternativamente, puede utilizarse también aparejo HS húmedo sobre húmedo de 2 componentes. Si procede, observe la información correspondiente → Capítulo „Aparejo HS húmedo sobre húmedo de 2 componentes“.
– Observe la información adicional → Capítulo „Imprimación de lavado de 2 componentes“.
– Lije ligeramente en seco el aparejo con papel de lija P400 a P500. Tenga especial cuidado de no lijar hasta el sustrato.
– Limpie con limpiador antisilicona.
– Enmascare la superficie de unión de la brida del cristal con cinta adhesiva adecuada, resistente al calor y a disolventes, para evitar restos de adhesivo.
– Si es necesario, pinte la abertura del cristal en el mismo color que el vehículo.
– Para evitar la formación de bordes afilados, retire la cinta adhesiva de la brida del cristal después del último ciclo de pulverización.
Tratamiento previo de las superficies pegadas al sustituir techos soldados por láser
Tratamiento previo de las superficies pegadas al sustituir techos soldados por láser
– Con papel de lija P180, lije en seco la superficie de unión del techo con imprimación por cataforesis hasta el metal desnudo.
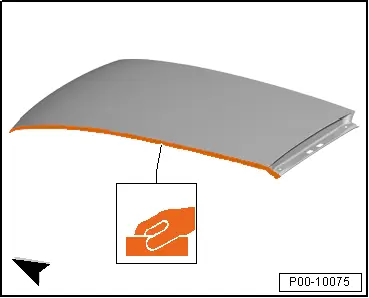
– Con papel de lija P180, lije en seco la superficie de unión (larguero lateral del techo) hasta el metal desnudo.
– Imprima los puntos de metal desnudo fuera de las superficies de unión con imprimación de lavado de 2 componentes LHV 043 000 A2 y, a continuación, aplique aparejo HS Performance de 2 componentes.
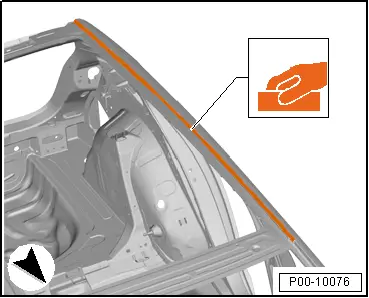
– Limpie la superficie de unión con limpiador antisilicona.
– Restaure la estructura de la pintura según las instrucciones del fabricante.
Medidas de protección anticorrosiva para la superficie del aleta en contacto con el revestimiento del pasarruedas
Medidas de protección anticorrosiva para la superficie del aleta en contacto con el revestimiento del pasarruedas
Nota
La medida de protección anticorrosiva en la ranura del aleta debe realizarse en cada pieza de recambio nueva que no lleve sellador adicional aplicado de fábrica.
Nota
El sellador adicional sirve para evitar que el revestimiento del pasarruedas pueda “rayar” la ranura del aleta.
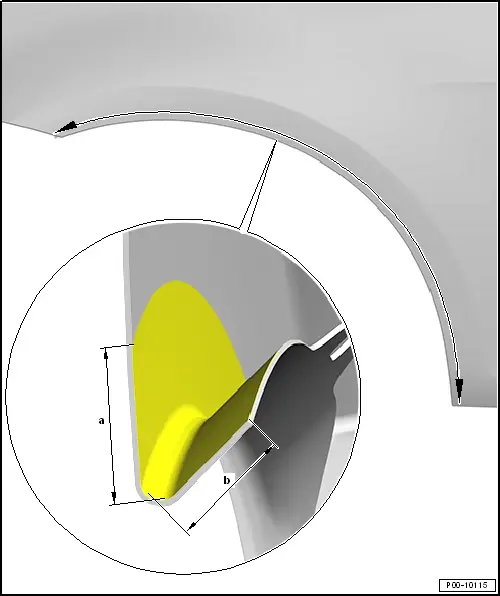
– Aplique aparejo en la zona interior y exterior del aleta.
– Una vez secado el aparejo, aplique sellador D 511 500 A2 en la zona de contacto entre el revestimiento del pasarruedas y la ranura del aleta, y extiéndalo uniformemente.
– Medida -a- 20 mm
Altura del cordón de sellado
– Medida -b- 10 mm
Anchura del cordón de sellado
La medida -b- puede variar porque la anchura del borde de la ranura difiere entre aletas. Asegúrese siempre de sellar todo el borde de la ranura.
Notas sobre el tratamiento de zonas de pliegue corroídas
Notas sobre el tratamiento de zonas de pliegue corroídas
A modo de ejemplo, se muestran casos de corrosión en la zona de pliegue del capó, de la puerta o de la tapa del maletero.
– Elimine la corrosión con la amoladora neumática de cepillo -VAS 6446- o con el juego de amoladoras de cepillo -VAS 6776-.
– Suavice las transiciones con papel de lija (P360 a P400).
– Limpie el sustrato con limpiador antisilicona.
– Después de las reparaciones de corrosión y antes de sellar, aísle siempre el sustrato con imprimación de lavado de 2 componentes LHV 043 000 A2, y después trátelo con aparejo HS Performance de 2 componentes.
– Tan pronto como el aparejo se haya secado, las zonas tratadas deben lijarse en seco con papel abrasivo P400 a P500. Al lijar, tenga especial cuidado de no "atravesar" la capa.
– Limpie las superficies lijadas con desengrasante de silicona.
– Después de lijar en seco el aparejo, los bordes metálicos de la zona de pliegue deben sellarse con sellador fino de juntas → Capítulo "Materiales de sellado".
– Asegúrese de que los sellados finos de juntas sean idénticos en apariencia a los sellados de costura originales, según se especifica en → Información de pintura específica del vehículo para el vehículo en cuestión.
– Los sellados de juntas deben restaurarse de forma que su apariencia y espesor correspondan al estado original.
– Para evitar daños o fallos de funcionamiento, alise los sellados de costura en la zona de los anclajes.
– Elimine la suciedad de las zonas especificadas con sellados de juntas.
Importante
● Los orificios de drenaje de agua deben permanecer libres.
● Todos los espárragos roscados y tuercas soldadas con rosca métrica, así como todos los demás espárragos y superficies de contacto para el montaje, deben quedar en condiciones de funcionamiento tras finalizar los trabajos de sellado.
● Nunca aplique sellador de juntas sobre metal desnudo. Los sustratos deben tratarse siempre primero con aparejo.
– Restaure la estructura de la pintura según las instrucciones del fabricante.
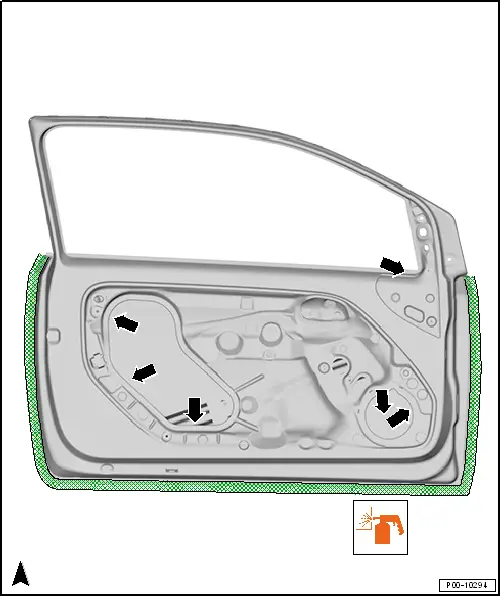
– Selle las cavidades en toda la zona de pliegue utilizando la pistola de pulverización de succión -V.A.G 1538-.
Nota
La reparación solo se considera eficaz si la zona de pliegue ha sido sellada herméticamente desde el interior, de modo que no pueda penetrar humedad.
Sellado de cavidades, portón trasero

Sellado de cavidades, capó

Sellado de cavidades, puerta
Protección anticorrosiva para componentes de la carrocería, componentes añadidos y componentes soldados
Protección anticorrosiva para componentes de la carrocería, componentes añadidos y componentes soldados
→ Capítulo "Pintado del emisor de aparcamiento asistido"
→ Capítulo "Instrucciones de pintado de la cubierta del parachoques en la zona de la unidad de control del asistente de cambio de carril y del radar frontal de esquina"
Reclamaciones de garantía
Las reclamaciones de garantía no pueden considerarse justificadas si:
♦ los daños en la carrocería o en la pintura no se han reparado de inmediato conforme a la especificación del fabricante.
♦ la perforación por corrosión se debe directamente al hecho de que reparaciones anteriores de carrocería se realizaron sin piezas de recambio originales y material original, y/o con procedimientos que no cumplían las especificaciones del fabricante.
♦ los defectos de pintura son causados por el propietario (p. ej., cuidado insuficiente o daños por accidente que no se repararon conforme a las indicaciones del fabricante).
Aleta
♦ Recubra la aleta por completo en su interior. Para ello, aplique una capa de pulverización húmedo sobre húmedo.
♦ En vehículos con revestimientos de pasaruedas, aplique protección adicional contra la abrasión en el pasarruedas → Capítulo "Medidas de protección anticorrosiva para la superficie de la aleta en contacto con el revestimiento del pasarruedas". Las aletas originales suelen venir ya con material de sellado aplicado.
Selle el interior del pasarruedas y la chapa de unión con sellador de cavidades D 330 KD 1 A2 antes del montaje.
Puertas
♦ Las puertas también deben recubrirse completamente en su interior.
♦ Selle el interior de la puerta con sellador de cavidades.
Portones/capós/portones traseros
♦ El procedimiento es el mismo que para aletas y puertas.
♦ Selle los lados interiores con sellador de cavidades.
Rótulas
♦ Restaure la estructura de la pintura si se han formado puntos de metal desnudo en la zona de las rótulas.
♦ Aplique una capa de pintura opaca a las rótulas.
Piezas soldadas
Todas las piezas soldadas, excepto el techo, deben imprimarse y aparejarse completamente por el interior. Las superficies interiores visibles deben recubrirse con una pasada de pulverización húmedo sobre húmedo y una pasada de pulverización de laca transparente; si es necesario, esto debe hacerse antes de soldar.
Las bridas de soldadura desnudas o las piezas soldadas dañadas deben recubrirse previamente con spray INOX D 007 600 A1 o spray de zinc D 007 500 A2. Después de pintar, las cavidades deben protegerse completamente con sellador de cavidades.
Es importante no realizar ninguna de las operaciones de sellado requeridas hasta haber llevado a cabo el trabajo de pintura prescrito, para garantizar la máxima protección contra la corrosión.
Todas las piezas que forman cavidades, como pilares, puntales, paneles laterales, etc., deben recubrirse con sellador de cavidades.
Recubra todas las piezas que vienen de fábrica con material insonorizante o antigravilla, p. ej., pasarruedas, panel del suelo, travesaños delantero y trasero o larguero exterior, de la siguiente manera:
♦ Pasarruedas y bajos con sellador de costuras en spray
♦ Utilice material de relleno para nivelar huecos grandes y capas más profundas.
♦ Recubra la zona del faldón, la parte inferior del panel lateral y las esquinas de los travesaños con revestimiento antigravilla
Materiales
♦ Protector de bajos a base de cera D 316 D38 A2
♦ → Capítulo "Materiales anticorrosivos"
Control de crucero adaptativo (ACC)
Control de crucero adaptativo (ACC)
Importante
Cualquier cambio en la superficie, como pintado posterior, aplicación de adhesivos y similares, puede provocar fallos de funcionamiento.
● Al realizar reparaciones de pintura o sustituciones de piezas en vehículos con ACC, no pinte la moldura. El sistema ACC situado detrás puede dejar de funcionar debido al grosor de la capa de pintura adicional.
● La cubierta situada encima del emisor del control de crucero adaptativo en la rejilla del parachoques está fabricada con material permeable a las ondas de radar. La cubierta es calefactable para evitar que la nieve y el hielo afecten al funcionamiento.
Instrucción de trabajo para la zona de la brida del cristal – Pieza nueva y componente sin daños en la brida del cristal
Instrucción de trabajo para la zona de la brida del cristal – Pieza nueva y componente sin daños en la brida del cristal
– Limpie a fondo la brida del cristal con limpiador antisilicona.
– Lije la capa de imprimación catódica por electrodeposición con banda abrasiva no tejida (roja).
– La protección anticorrosiva bajo las ventanillas también debe estar intacta. Cualquier daño en la brida de la ventanilla causado por herramientas de desmontaje debe repararse antes de aplicar la capa de acabado o el adhesivo.
– Aplique aparejo HS Performance de 2 componentes.
Antes de instalar el cristal, es fundamental asegurarse de que los materiales de pintura utilizados en la brida del cristal se hayan secado por completo. De lo contrario, el adhesivo se despegará. Se recomienda el uso de un calefactor radiante o mantener un tiempo de espera correspondientemente más largo.
Todos los vehículos (continuación)
– Observe el tiempo de secado del aparejo HS Performance de 2 componentes a una temperatura del objeto de +60 °C.
Importante
● 60 a 150 µm: 15 a 20 minutos
● 150 a 250 µm: 20 a 25 minutos
– Información adicional → Capítulo "Aparejo HS Performance de 2 componentes".
– Alternativamente, puede utilizarse también aparejo HS húmedo sobre húmedo de 2 componentes. Si procede, observe la información correspondiente → Capítulo „Aparejo HS húmedo sobre húmedo de 2 componentes“.
– Debido a la menor resistencia de adhesión de las superficies pintadas mate, la zona de unión de la brida de la ventanilla debe enmascararse antes de aplicar la capa de acabado. Aplique el adhesivo para cristales requerido sobre la capa de aparejo.
– Antes de aplicar la imprimación para cristales, la zona de unión debe lijarse con banda abrasiva no tejida. Lije ligeramente en seco el aparejo con papel de grano P400 a P500. Tenga especial cuidado de no atravesar la capa.
– Limpie con limpiador antisilicona.
– Enmascare la superficie de unión de la brida de la ventanilla con cinta adhesiva adecuada, resistente al calor y a disolventes. Esto evita residuos de adhesivo.
– Si es necesario, pinte la abertura del cristal en el mismo color que el vehículo.
– Para evitar bordes afilados, retire la cinta adhesiva de la brida de la ventanilla después del último ciclo de pulverización.
Instrucciones de pintado de la cubierta del parachoques en la zona de la unidad de control del asistente de cambio de carril y del radar de esquina delantero
Instrucciones de pintado de la cubierta del parachoques en la zona de la unidad de control del asistente de cambio de carril y del radar de esquina delantero
Compruebe con el número de identificación del vehículo, p. ej. el número PR, si el vehículo está equipado con un sistema de radar en el parachoques.
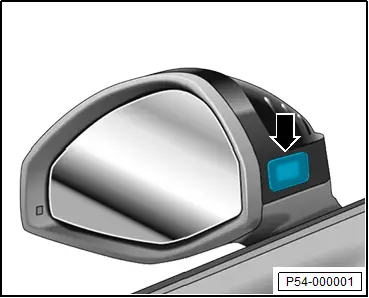
Una indicación externa clara de que el asistente de cambio de carril está instalado es, por ejemplo:
♦ un piloto de aviso -flecha- en el retrovisor exterior o
♦ un piloto de aviso en el cristal del retrovisor.
Sensores de radar
Los sensores de radar pueden estar situados, por ejemplo, detrás de la cubierta del parachoques trasero. Consulte la guía de reparación específica del vehículo sobre los sistemas de asistencia al conductor para obtener información sobre la posición exacta de montaje de los sensores de radar.
Cubierta del parachoques en la zona de la unidad de control del asistente de cambio de carril
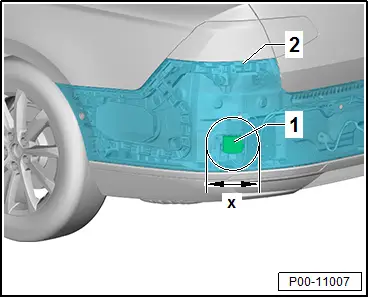
La ilustración muestra el lado izquierdo del vehículo como ejemplo. El lado derecho es simétrico, según el tipo y el equipamiento del vehículo.
No está permitido forrar con lámina adhesiva la zona de la unidad de control del asistente de cambio de carril -1-.
Para evitar averías en el asistente de cambio de carril -1-, respete siempre los siguientes parámetros al pintar la cubierta del parachoques -2-:
Importante
● No se debe superar un espesor de capa máximo de 150 µm en la zona delante del asistente de cambio de carril -1-.
● No realice reparaciones de plástico dentro de un radio de -x- = 25 cm.
● No realice trabajos de relleno dentro de un radio de al menos -x- = 25 cm.
● No está permitido pintar tres veces la cubierta del parachoques -2-.
● Antes de pintar, realice una microsección en la zona adyacente para asegurarse de que la cubierta del parachoques -2- no ha sido repintada anteriormente.
● No están permitidas las reparaciones puntuales en la zona del asistente de cambio de carril -1-.
● Utilice una tira de papel de enmascarar para evitar que la pulverización excesiva se deposite en el interior del parachoques.
Calibración asistida por el comprobador de diagnosis en postventa
La posición de montaje del sensor de radar se modifica como consecuencia del desmontaje y montaje.
Realice siempre una calibración posterior en postventa mediante → comprobador de diagnosis del vehículo.
Peligros del depósito de combustible de gas natural
Peligros del depósito de combustible de gas natural
La presión en el depósito de gas no debe superar el máximo de 260 bar. Con el depósito lleno, esto significa un aumento de temperatura hasta un máximo de 60 °C.
Para no superar 70 °C, los vehículos no deben permanecer en un horno de secado de pintura ni (en modo de secado) en una cabina combinada durante más de 60 minutos a 80 °C.
Preparación
Preparación
♦ Los empleados de la instalación de pintura deben ser informados del posible peligro de sobrecalentamiento de los depósitos de gas.
♦ Una indicación fiable de si el vehículo es de gas puede obtenerse mediante la consulta del número de identificación del vehículo (VIN) en → ELSA.
♦ Si no se ha realizado una consulta del VIN, observe las indicaciones específicas de gas en la parte trasera del vehículo, en el guardabarros, en la zona del umbral de puerta, en la palanca de cambio o en el cuadro de instrumentos.
♦ Solo se deben realizar trabajos en vehículos que sean técnicamente estancos.
Secado de la pintura
Secado de la pintura
♦ La temperatura del sistema de gas natural y del depósito de gas no debe superar +60 °C.
♦ Si se utilizan materiales de reparación que requieren secado forzado durante más de los 60 minutos permitidos, deben secarse por métodos alternativos, como, por ejemplo, calefactores radiantes de infrarrojos.
Observe todas las advertencias e indicaciones sobre vehículos de gas natural en el manual de taller → Grupo de reparación 00
Identificación del vehículo en la recepción
Identificación del vehículo en la recepción
Los vehículos híbridos de alta tensión y los vehículos eléctricos de batería están equipados con baterías de iones de litio de alto rendimiento y otros componentes de alta tensión, como, por ejemplo, la electrónica de potencia y de control del accionamiento eléctrico, el compresor del climatizador y los cables de alta tensión.
Por tanto, los vehículos deben identificarse en cuanto se reciban para que los empleados de la instalación de pintura puedan ser informados de los posibles peligros.
Espesores de capa
Espesores de capa
♦ Las especificaciones del espesor de capa son aproximadas, ya que el espesor puede variar según la zona pintada, el color de la pintura y las diferencias entre superficies horizontales y verticales.
♦ Las especificaciones pueden superarse en vehículos individuales que hayan sido repintados una o varias veces.
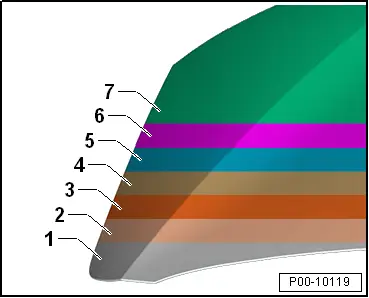
Estructura de un acabado de tres capas, con capa base al agua
Estructura de un acabado de tres capas, con capa base al agua
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Aparejo al agua
5 - Capa base al agua – capa base determinante del color
6 - Capa base al agua – capa de efecto
7 - Barniz transparente bicomponente
Espesor de capa aprox. 80 a 140 µm
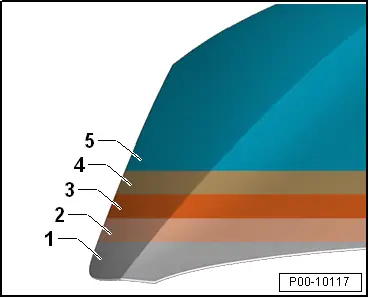
Estructura de la pintura para acabado de color sólido, convencional
Estructura de la pintura para acabado de color sólido, convencional
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Aparejo intermedio
5 - Acabado sólido bicomponente
Espesor de capa aprox. 80 a 120 µm
Estructura de la pintura para acabado de color sólido, con capa base al agua
Estructura de la pintura para acabado de color sólido, con capa base al agua
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Aparejo al agua
5 - Capa base al agua
6 - Barniz transparente bicomponente
Espesor de capa aprox. 80 a 130 µm
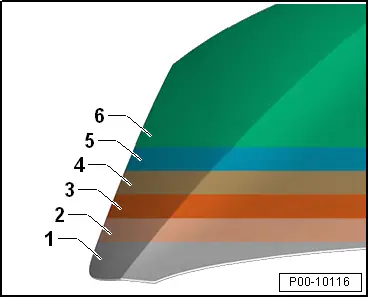
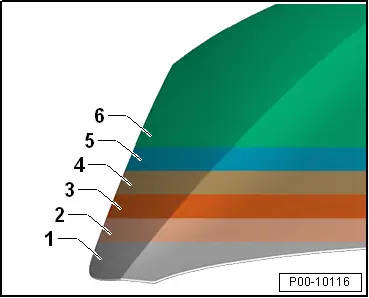
Estructura del acabado metalizado y perlado, con capa base al agua
Estructura del acabado metalizado y perlado, con capa base al agua
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Aparejo al agua
5 - Capa base al agua metalizada o perlada
6 - Barniz transparente bicomponente
Espesor de capa aprox. 80 a 130 µm

Estructura de un acabado de dos capas, convencional
Estructura de un acabado de dos capas, convencional
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Aparejo intermedio
5 - Acabado uniforme (color sólido)
6 - Barniz transparente bicomponente
Espesor de capa aprox. 100 µm
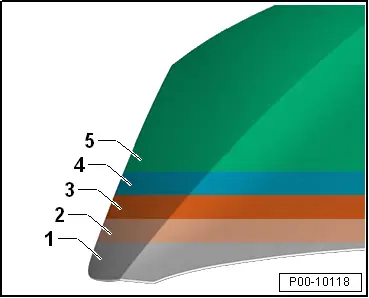
Estructura del acabado del proceso 2010, con capa base al agua
Estructura del acabado del proceso 2010, con capa base al agua
1 - Chapa de acero
2 - Fosfatado de zinc
3 - Imprimación por electroforesis
4 - Capa base al agua – capa funcional
5 - Barniz transparente bicomponente
Espesor de capa aprox. 80 a 120 µm
Estructura de la pintura, capa base
Estructura de la pintura, capa base
Chapas galvanizadas por ambas caras
Solo así pueden actuar conjuntamente la protección catódica y el efecto barrera de la capa de zinc para obtener resultados óptimos. En particular, los cantos de corte, peor protegidos por la pintura y expuestos a un adelgazamiento de la capa de pintura en el borde, reciben una protección adicional.
Asegúrese de que:
Importante
● todos los cantos metálicos se desbarben al realizar reparaciones de carrocería.
● la capa de zinc o la imprimación catódica por inmersión esté completamente presente en las superficies interiores sin pintar.
● las pestañas interiores de soldadura y los puntos lijados hasta el metal se traten con spray INOX D 007 600 A1 o spray de zinc D 007 500 A2.
Relleno
Tenga en cuenta los distintos requisitos de la superficie base.
Importante
● El masilla metálica requiere una superficie base de metal desnudo lo más rugosa posible. La mejor adherencia y protección anticorrosiva se consiguen con el juego de cepillos de amolado -VAS 6446-.
● Las masillas de pulverización y de poliéster tienen efecto hidrófilo, es decir, absorben la humedad como una esponja. Por ello, las superficies de metal desnudo deben aislarse. Utilice la imprimación de lavado bicomponente LHV 043 000 A2 y, a continuación, el aparejo HS Performance bicomponente para aislar la superficie antes del relleno.
Información del producto:
♦ → Capítulo «Medidas de protección anticorrosiva para la superficie del guardabarros en contacto con el revestimiento del pasaruedas»
Imprimación
La imprimación es el componente más importante del sistema de protección anticorrosiva, ya que impide que el agua y el oxígeno lleguen a la superficie metálica. Las piezas de recambio originales suelen recubrirse con pintura de inmersión catódica negra o gris. El tipo de imprimación empleado depende de la aplicación.
Importante
● La cataforesis (imprimación por inmersión catódica) no es resistente a la radiación ultravioleta ni a los ácidos. Por ello, los componentes de la carrocería situados en zonas vulnerables, como la parte delantera del vehículo, los guardabarros y los pasos de rueda, deben recubrirse también por el interior con una pasada de pintura de fondo y barniz transparente. En las superficies interiores de la carrocería de componentes como el techo o los paneles laterales, que quedan completamente cubiertos, basta con retocar los arañazos y las superficies de metal desnudo con imprimación de vidrio/pintura. En caso de duda, prevalece el estado de fabricación.
● Al recibir paneles de carrocería pintados, compruebe que no presenten óxido superficial. Puede ser necesario limpiarlos o lijarlos.
● Los puntos lijados hasta el metal o las costuras de soldadura deben recubrirse lo antes posible con una imprimación anticorrosiva.
♦ Las zonas lijadas hasta el sustrato (superficies de metal desnudo) y las que han sido objeto de reparaciones por corrosión deben imprimarse, por regla general, con la imprimación de lavado bicomponente LHV 043 000 A2, seguida de la aparejo bicomponente HS Performance.
♦ Al utilizar la imprimación de lavado bicomponente LHV 043 000 A2, tenga en cuenta que siempre debe mezclarse de nuevo antes de aplicarla, y que se requiere un espesor de capa seca de al menos 10–12 µm.
Información del producto:
♦ → Capítulo «Imprimación del metal»
♦ → Capítulo «Imprimación de materiales plásticos»
Aparejo
El aparejo solo desempeña un papel secundario en la protección anticorrosiva. No obstante, el uso del aparejo adecuado en el servicio posventa es esencial.
Función:
♦ El aparejo protege la carrocería contra los impactos de piedras. Por ello, asegúrese de que la capa de aparejo tenga el espesor adecuado en la zona expuesta a impactos de piedras.
♦ El aparejo se utiliza para preparar las superficies. Las rayas pueden nivelarse.
♦ El aparejo coloreado mejora el poder cubriente de tonos débiles.
Información del producto:
♦ → Capítulo «Aparejo»
Sellado de juntas de PVC y protección de bajos
Importante
● Los sellados de juntas deben restablecerse de forma que su aspecto y espesor correspondan al estado original.
● Para evitar daños o un funcionamiento defectuoso, alise el sellado de costuras cerca de las piezas que deban montarse.
● Los orificios de drenaje de agua deben permanecer libres.
● Todos los espárragos roscados y tuercas soldadas con rosca métrica, así como todos los demás espárragos y superficies de contacto para el montaje, deben quedar en condiciones de funcionamiento tras finalizar los trabajos de sellado.
● Nunca aplique sellador sobre metal desnudo. Los sustratos deben tratarse siempre primero con aparejo.
Para evitar la entrada de agua en las bridas, los pliegues de los paneles en zonas críticas de la carrocería se sellan con PVC en pasta sin disolventes. También se pulveriza una capa de PVC de espesor variable sobre zonas precisamente definidas del piso exterior y de los pasos de rueda para proteger contra los impactos de piedras y evitar el ruido de resonancia.
Importante
● Aísle siempre las zonas en las que se haya reparado un daño por corrosión, así como las superficies de metal desnudo, con la imprimación de lavado bicomponente LHV 043 000 A2, y trátelas después con el aparejo bicomponente HS Performance.
● Asegúrese de que la capa de protección de bajos tenga el espesor especificado.
Información del producto:
♦ → Capítulo «Protección de bajos»
♦ → Capítulo «Recubrimiento resistente a impactos AKR 311 KD1 05»
♦ → Capítulo «Recubrimiento resistente a impactos AKR 311 KD1 10»
♦ → Capítulo «Materiales de sellado»
Pintura de fondo
La función principal de la pintura de fondo es decorativa. Solo desempeña un papel secundario en la protección anticorrosiva.
Las pinturas tienen distinto poder cubriente según su pigmentación. Respete las instrucciones del fabricante.
Fichas técnicas:
♦ → Capítulo «Acabados bicomponentes»
♦ → Capítulo «Acabados AquaPlus»
♦ → Capítulo «Acabados AquaPremium»
♦ → Capítulo «Acabados ReadyMix»
Barniz transparente
La función principal del barniz transparente es decorativa. El barniz transparente también contribuye solo de forma menor a la protección anticorrosiva. El barniz protege la capa de acabado o la pintura de fondo contra la radiación ultravioleta y los agentes ambientales, por ejemplo el ácido contenido en los excrementos de aves.
Información del producto:
♦ → Capítulo «Barnices transparentes»
Sellado con cera
El sellado con cera/de cavidades desempeña un papel clave en la protección anticorrosiva. En el servicio posventa se dispone de diversos materiales según la zona de aplicación. La excelente protección que ofrecen estos materiales se basa en las siguientes propiedades:
♦ Hidrofobicidad (no absorbente)
♦ Buena adherencia
♦ No se ve afectado por el óxido
♦ Permeabilidad al vapor de agua unas 1.500 veces inferior a la de un recubrimiento de pintura del mismo espesor.
Información del producto:
♦ → Capítulo "Materiales anticorrosivos"
♦ → Capítulo «Protección de bajos»
Estructura de la pintura, efecto mate
Estructura de la pintura, efecto mate
Tecnología
Los vehículos con efecto mate generalmente solo se pintan con barniz transparente mate. La aplicación se realiza directamente sobre la pintura de fondo o sobre un barniz transparente existente.
La aplicación en condiciones excesivamente secas conlleva el riesgo de velado por evaporación irregular o porque la niebla de pulverización no se absorbe. Por ello, las superficies grandes deben pintarse temprano por la mañana. Puede ser necesario aplazar la aplicación unos días.
Igualación de color, pintura de fondo
La estructura mate del barniz transparente dificulta identificar claramente el color y los pigmentos de efecto de la pintura de fondo. Por ello, se recomienda preparar de antemano algunas probetas con dos o tres tipos de pintura de fondo.
Igualación de color, barniz transparente mate
Aunque se mida el grado de brillo, deben aplicarse igualmente tres acabados mate diferentes.
Se recomienda el uso de un brillómetro.
Aplicación
Para conseguir un efecto mate homogéneo se recomiendan las siguientes instrucciones:
Importante
● Para alcanzar el grado de mateado calculado, el barniz transparente debe mezclarse en la báscula.
● La distancia de pulverización al objeto es ligeramente mayor que en la aplicación estándar, para aprovechar al máximo la atomización de la niebla de pulverización.
● En piezas de recambio horizontales, las dos pasadas deben aplicarse en forma cruzada para evitar las marcas de estrías.
● Asegúrese de que las pasadas se difuminen uniformemente y de aplicar una película de pulverización suficientemente húmeda.
● En componentes grandes, no solape la 2.ª pasada en la zona de solapamiento de la 1.ª pasada, sino desplácela adecuadamente.
● Si es posible, divida un pintado completo en secciones. Es decir, pinte la carrocería por separado de los elementos anexos para evitar solapamientos y niebla de pulverización.
● Tenga en cuenta que el acabado mate puede cambiar con el tiempo.
Regla general:
Importante
● La reparación localizada no es posible.
● No se recomienda el secado al aire.
● Normalmente es necesario el retoque de la pintura.
● Por lo general, la única forma de tratar superficies mate que han adquirido un brillo no deseado es aplicar una nueva capa de pintura.
Evitar inclusiones de polvo
Como los barnices mate no se pueden reparar posteriormente, deben observarse las siguientes instrucciones para evitar inclusiones de polvo:
Importante
● El vehículo debe estar completamente limpio por el exterior. Se recomienda lavar los bajos o limpiar con un equipo de vapor.
● Las cabinas de pintura también deben estar en perfecto estado de limpieza. Si es necesario, adelantar el cambio de filtro. Pero comenzar solo con la segunda o tercera aplicación, ya que tras cambiar el filtro se genera mucho polvo.
● Después del lijado, soplar bien los componentes y limpiarlos con un desengrasante de silicona.
● Enmascarar adecuadamente el vehículo. Cubrir los soportes de pintura.
● Justo antes de aplicar la capa base, volver a limpiar los componentes que se van a pintar con el limpiador -VAS 6177-.
Procedimiento general para zonas lijadas hasta el sustrato (superficie de metal desnudo)
Procedimiento general para zonas lijadas hasta el sustrato (superficie de metal desnudo)
Importante
● Las zonas lijadas hasta el sustrato deben imprimarse con la imprimación de lavado de 2 componentes LHV 043 000 A2, seguida del tratamiento con el aparejo de alto rendimiento HS Performance de 2 componentes.
Estructura de pintura reducida en el compartimento del motor y en la cara interior del capó
Estructura de pintura reducida en el compartimento del motor y en la cara interior del capó
Importante
● Según el modelo, la pintura del "compartimento del motor y de la cara interior del capó" puede diferir de la pintura exterior en estructura y color. Esta desviación depende de la producción y no constituye un defecto. El objetivo es restablecer el estándar de fábrica.
Instrucciones de trabajo para el recubrimiento de bajos y antigravilla
Instrucciones de trabajo para el recubrimiento de bajos y antigravilla
Importante
● Las reparaciones se realizan para reconstruir la estructura de los bajos y el recubrimiento antigravilla según el estado original, tanto en apariencia como en espesor.
● Los orificios de drenaje de agua deben permanecer libres.
● Todos los espárragos roscados y tuercas soldadas con rosca métrica, así como todos los demás espárragos y superficies de contacto para el montaje, deben quedar en condiciones de funcionamiento tras finalizar los trabajos de sellado.
Daños por accidente – sustitución de piezas
– Limpiar la pieza nueva con desengrasante de silicona de secado lento.
– Desbastar la imprimación de fábrica con una almohadilla abrasiva.
– Volver a limpiar con desengrasante de silicona de secado lento.
– Aplicar la imprimación de lavado de 2 componentes LHV 043 000 A2 en los puntos de metal al descubierto.
– Secar (respetar el tiempo de secado).
– Aplique aparejo HS Performance de 2 componentes.
– Secar (respetar el tiempo de secado).
– Lijar en seco el aparejo con lijadora orbital, papel de lija en seco P400 a P500 y aspirador de polvo. Tener especial cuidado de no lijar hasta el sustrato.
– Limpiar la superficie con desengrasante de silicona de secado lento.
– Aplicar el recubrimiento antigravilla adecuado → Capítulo "AKR 311 KD1 05 recubrimiento antigravilla" o → Capítulo "AKR 311 KD1 10 recubrimiento antigravilla".
– Secar (respetar el tiempo de secado).
– Rehacer/alisar la estructura, si es necesario.
– Limpiar la superficie base con el desengrasante de silicona al agua LSW 019 000 A5.
– Crear la estructura de pintura con una capa de acabado o con capa base y barniz.
Reparaciones de daños causados por accidente
– Limpiar a fondo la pieza o superficie dañada.
– Retirar el recubrimiento de bajos con el juego de cepillos de amolado -VAS 6446-.
– Repasar las abolladuras de la zona dañada y lijar hasta dejar el metal desnudo.
– Eliminar la corrosión, si la hay, con el juego de cepillos de amolado -VAS 6446-. Lijar finamente las transiciones durante este proceso.
– Limpiar el sustrato con desengrasante de silicona de secado lento.
– Aplicar la imprimación de lavado LHV 043 000 A2.
– Secar (respetar el tiempo de secado).
– Aplique aparejo HS Performance de 2 componentes.
– Secar (respetar el tiempo de secado).
– Lijar el aparejo.
– Limpiar el sustrato con desengrasante de silicona de secado lento.
– Aplicar una masilla adecuada.
– Lijar la masilla con papel de lija P80 a P240. Durante el lijado, rebajar generosamente los bordes de transición.
– Limpiar el sustrato con desengrasante de silicona de secado lento.
– Aplicar la imprimación de lavado LHV 043 000 A2.
– Aplique aparejo HS Performance de 2 componentes.
– Secar (respetar el tiempo de secado).
– Lijar en seco el aparejo en la zona de protección antigravilla con papel P400 a P500. Tener especial cuidado de no lijar hasta el sustrato.
– Limpiar la superficie con desengrasante de silicona de secado lento.
– Aplicar el recubrimiento antigravilla adecuado → Capítulo "AKR 311 KD1 05 recubrimiento antigravilla" o → Capítulo "AKR 311 KD1 10 recubrimiento antigravilla".
– Secar (respetar el tiempo de secado).
– Rehacer/alisar la estructura, si es necesario.
– Lijar en seco toda la superficie aparejada con papel de lija en seco P400 a P500.
– Limpiar la superficie base con el desengrasante de silicona al agua LSW 019 000 A5.
– Crear la estructura de pintura con una capa de acabado o con capa base y barniz.
Grietas en la protección antigravilla
Realizar las reparaciones según la descripción → Reparaciones de daños causados por accidente.
Daños por impacto de piedras (picaduras de gravilla, arenilla, etc.)
– Limpiar a fondo la zona dañada.
– Lijar ligeramente las superficies dañadas con una almohadilla abrasiva. Lijar en seco las picaduras más profundas con papel P120 a P240.
– Limpiar el sustrato con desengrasante de silicona de secado lento.
– Aplicar la imprimación de lavado de 2 componentes LHV 043 000 A2 en los puntos de metal al descubierto.
– Secar (respetar el tiempo de secado).
– Aplique aparejo HS Performance de 2 componentes.
– Secar (respetar el tiempo de secado).
– Lijar en seco el aparejo con papel P400 a P500. Tener especial cuidado de no lijar hasta el sustrato.
– Limpiar el sustrato con desengrasante de silicona de secado lento.
– Aplicar el recubrimiento antigravilla adecuado → Capítulo "AKR 311 KD1 05 recubrimiento antigravilla" o → Capítulo "AKR 311 KD1 10 recubrimiento antigravilla".
– Secar (respetar el tiempo de secado).
– Rehacer/alisar la estructura, si es necesario.
– Limpiar la superficie con el desengrasante de silicona al agua LSW 019 000 A5.
– Crear la estructura de pintura con una capa de acabado o con capa base y barniz.
Instrucción de trabajo para la zona de la brida del cristal
Instrucción de trabajo para la zona de la brida del cristal
Importante
● El repintado solo está permitido si se utiliza el mismo color.
● Si es necesario repintar el hueco de la ventanilla, primero hay que enmascarar en todo su perímetro la superficie de unión de la brida del cristal.