Généralités, peinture. Généralités
- Peinture du capteur d'aide au stationnement
- Instruction de travail pour la zone de bride de vitre – composant présentant un endommagement de la bride de vitre, identifiable sur le support
- Traitement préalable des surfaces collées lors du remplacement d'un toit soudé au laser
- Mesures de protection anticorrosion de la surface de l'aile en contact avec le pare-boue de passage de roue
- Remarques sur le traitement des zones de pliage corrodées
- Protection anticorrosion des éléments de carrosserie, des pièces rapportées et des éléments soudés
- Régulateur de vitesse adaptatif (ACC)
- Instructions de travail pour la zone de bride de vitre – Pièce et composant neufs sans dommage de la bride de vitre
- Instructions de peinture pour le cache de pare-chocs au niveau du calculateur d'aide au changement de voie et du radar d'angle avant
- Dangers du réservoir de carburant au gaz naturel
- Préparation
- Séchage de la peinture
- Identification du véhicule à la réception
- Épaisseurs des couches
- Structure d'une peinture trois couches, couche de base à l'eau
- Structure de la peinture monocouche unie, conventionnelle
- Structure de la peinture monocouche unie, couche de base à l'eau
- Structure de la finition métallisée et nacrée, couche de base à l'eau
- Structure d'une peinture bicouche, conventionnelle
- Structure de la finition du procédé 2010, couche de base à l'eau
- Structure de la peinture, couche de base
- Structure de la peinture, effet mat
- Démarche générale pour le traitement des zones poncées jusqu'au substrat (surface métal nu)
- Structure de peinture réduite dans le compartiment moteur et à l'intérieur du capot
- Instructions de travail pour le soubassement et la protection antigravillonnage
- Instructions de travail pour la zone de bride de vitre
Peinture du capteur d'aide au stationnement
Peinture du capteur d'aide au stationnement
Conditions
Important
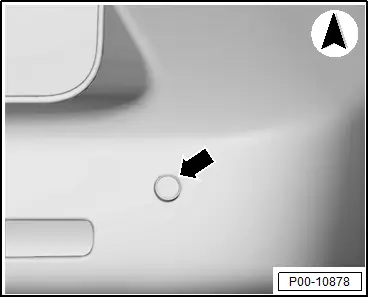
● Le recouvrement du capteur d'aide au stationnement -flèche- par film adhésif n'est pas admis.
● Pour éviter les dysfonctionnements du capteur d'aide au stationnement, respecter les paramètres suivants lors de la peinture :
Peinture des pièces neuves
Important
● Épaisseur maximale de couche : 125 µm ; la mesure de l'épaisseur de couche est indispensable après application de la peinture.
● Température maximale de durcissement : 1 heure à 90 °C.
Peinture des pièces d'occasion
Important
● Éliminer l'ancienne finition / poncer uniquement jusqu'à la couche d'apprêt. Une épaisseur minimale de couche de 5 à 10 µm doit être conservée.
● Épaisseur maximale de couche : 125 µm ; la mesure de l'épaisseur de couche est indispensable après application de la peinture.
● Température maximale de durcissement : 1 heure à 90 °C.
Conductivité électrique
Important
● La peinture ou le brouillard de peinture ne doit pas pénétrer dans les connecteurs.
● Le bon contact des broches doit être garanti après la peinture.
Nettoyage
Important
● L'immersion dans des solutions de nettoyage sans masquage préalable des bornes de connecteur est interdite.
Contrôle du fonctionnement
Important
● Raccorder le testeur de diagnostic du véhicule et contrôler le fonctionnement → Gr. rép. 97 ; Lignes ; Système de diagnostic, de contrôle et d'information du véhicule.
Structure de la réparation de peinture et épaisseur de couche
1 - Pièce neuve de remplacement apprêtée Apprêt : 2 à 10 µm
2 - Surfaceur : 30 à 40 µm
3 - Couche de base unie : 10 à 20 µm
4 - Couche de base métallisée / effet nacré : 20 à 25 µm
5 - Vernis : 35 à 50 µm
En complément, respecter → Gr. rép. 00 ; Couleurs de décalage.
Zone de peinture
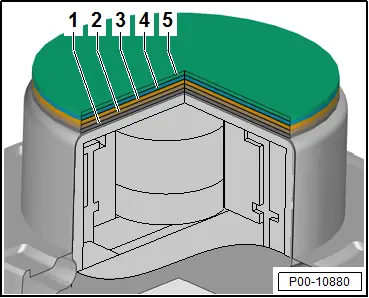
1 - La zone de peinture -1- du capteur correspond à la face avant et latérale de la membrane. Sur les côtés, la zone de peinture s'étend d'un minimum de 3 mm à un maximum de 4 mm à partir de la face avant de la membrane vers l'arrière.
2 - Aucune peinture n'est admise dans cette zone.

Instruction de travail pour la zone de bride de vitre – composant présentant un endommagement de la bride de vitre, identifiable sur le support
Instruction de travail pour la zone de bride de vitre – composant présentant un endommagement de la bride de vitre, identifiable sur le support
– Nettoyer soigneusement la bride de vitre à l'aide d'un dissolvant silicone.
– Poncer à sec la zone endommagée avec du papier abrasif P100.
– Nettoyer le substrat à l'aide d'un dissolvant silicone.
– Appliquer le primaire de lavage bicomposant LHV 043 000 A2 sur la zone endommagée.
– Une fois le temps d'évaporation de 10 minutes écoulé à une température de l'objet de 20 °C, appliquer le surfaceur HS Performance bicomposant.
– Respecter le temps de séchage du surfaceur HS Performance bicomposant à une température de l'objet de +60 °C.
Important
● 60 à 150 µm : 15 à 20 minutes
● 150 à 250 µm : 20 à 25 minutes
– Consulter les informations complémentaires → Chapitre « Surfaceur HS Performance bicomposant ».
– En variante, le surfaceur HS humide sur humide bicomposant peut également être utilisé. Le cas échéant, respecter les informations correspondantes → Chapitre « Surfaceur HS humide sur humide bicomposant ».
– Consulter les informations complémentaires → Chapitre « Primaire de lavage bicomposant ».
– Poncer légèrement le surfaceur à sec avec du papier abrasif P400 à P500. Veiller particulièrement à ne pas poncer jusqu'au substrat.
– Nettoyer au dissolvant silicone.
– Masquer la surface de collage de la bride de vitre avec un ruban adhésif approprié, résistant à la chaleur et aux solvants, afin d'éviter les résidus de colle.
– Si nécessaire, peindre l'ouverture de vitre dans la couleur du véhicule.
– Pour éviter la formation d'arêtes vives, retirer le ruban adhésif de la bride de vitre après le dernier passage de pistolet.
Traitement préalable des surfaces collées lors du remplacement d'un toit soudé au laser
Traitement préalable des surfaces collées lors du remplacement d'un toit soudé au laser
– Avec du papier abrasif P180, poncer à sec la surface de collage (toit) couchée par cataphorèse jusqu'au métal nu.
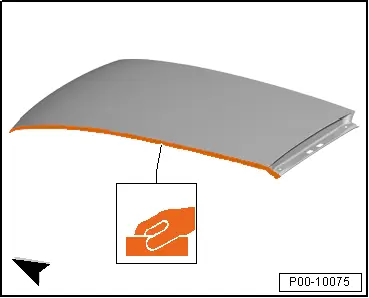
– Avec du papier abrasif P180, poncer à sec la surface de collage (longeron de toit) jusqu'au métal nu.
– Apprêter les points de métal nu au-delà des surfaces de collage à l'aide du primaire de lavage bicomposant LHV 043 000 A2, puis appliquer le surfaceur HS Performance bicomposant.
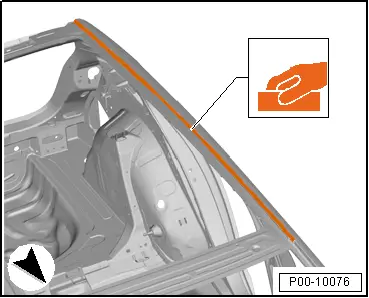
– Nettoyer la surface de collage au dissolvant silicone.
– Restituer la structure de la peinture selon les instructions du fabricant.
Mesures de protection anticorrosion de la surface de l'aile en contact avec le pare-boue de passage de roue
Mesures de protection anticorrosion de la surface de l'aile en contact avec le pare-boue de passage de roue
Remarque
La mesure de protection anticorrosion dans la gorge de l'aile doit être réalisée sur chaque pièce de rechange neuve, sans mastic supplémentaire appliqué en usine.
Remarque
Le mastic supplémentaire est destiné à empêcher le pare-boue de passage de roue de « rayer » la gorge de l'aile.
– Appliquer le surfaceur sur les zones intérieure et extérieure de l'aile.
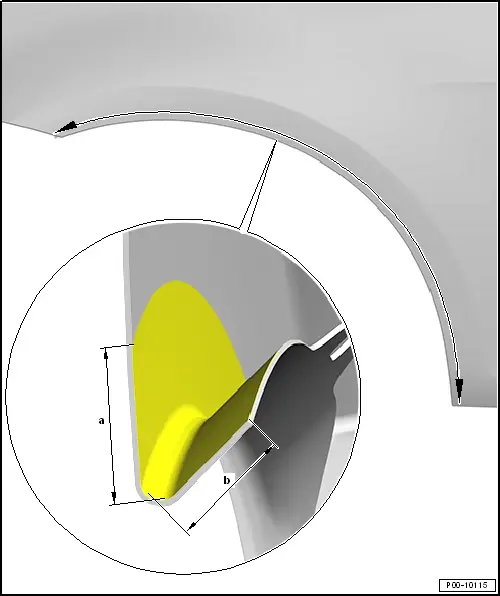
– Une fois le surfaceur sec, appliquer le mastic D 511 500 A2 dans la zone de contact entre le pare-boue de passage de roue et la gorge de l'aile, et l'étaler uniformément.
– Cote -a- 20 mm
Hauteur du cordon
– Cote -b- 10 mm
Largeur du cordon
La cote -b- peut varier car la largeur du bord de la gorge diffère d'une aile à l'autre. Veiller toujours à ce que toute l'arête de la gorge soit étanchéifiée.
Remarques sur le traitement des zones de pliage corrodées
Remarques sur le traitement des zones de pliage corrodées
Les exemples de corrosion sont donnés pour la zone de pliage du capot, de la porte ou du hayon, à titre d'exemple.
– Éliminer la corrosion à l'aide de la meuleuse pneumatique à brosse -VAS 6446- ou du jeu de meuleuses à brosse -VAS 6776-.
– Adoucir les transitions à l'aide de papier abrasif (P360 à P400).
– Nettoyer le substrat à l'aide d'un dissolvant silicone.
– Après les réparations de corrosion et avant l'application du mastic, toujours isoler le support avec le primaire de lavage bi-composant LHV 043 000 A2, puis appliquer ensuite l'apprêt HS Performance bi-composant.
– Dès que l'apprêt est sec, poncer à sec les zones traitées avec un papier abrasif P400 à P500. Lors du ponçage, veiller particulièrement à ne pas « traverser » la couche.
– Nettoyer les surfaces poncées avec un dégraissant silicone.
– Après le ponçage à sec de l'apprêt, les bords métalliques de la zone de pliure doivent être scellés avec un mastic fin → Chapitre « Matériaux d'étanchéité ».
– S'assurer que les joints fins ont le même aspect que les joints d'origine, comme indiqué dans → Informations de peinture spécifiques au véhicule concerné.
– Les joints doivent être restaurés de manière à ce que leur aspect et leur épaisseur correspondent à l'état d'origine.
– Pour éviter tout dommage ou dysfonctionnement, lisser les joints d'étanchéité au niveau des fixations.
– Retirer les salissures des zones spécifiées comportant des joints d'étanchéité.
Important
● Les trous d'évacuation d'eau doivent rester dégagés.
● Tous les goujons filetés et écrous soudés à filetage métrique, ainsi que tous les autres goujons et surfaces de contact pour le montage, doivent être fonctionnels à l'issue des travaux d'étanchéité.
● Ne jamais appliquer de mastic directement sur du métal nu. Les supports doivent toujours être traités au préalable avec un apprêt.
– Restituer la structure de la peinture selon les instructions du fabricant.
– Sceller les cavités tout autour de la zone de pliure à l'aide du pistolet à succion -V.A.G 1538-.
Remarque
La réparation n'est considérée comme efficace que si la zone de pliure a été rendue étanche à l'air depuis l'intérieur, afin qu'aucune humidité ne puisse pénétrer.
Protection des cavités, hayon

Protection des cavités, capot

Protection des cavités, porte
Protection anticorrosion des éléments de carrosserie, des pièces rapportées et des éléments soudés
Protection anticorrosion des éléments de carrosserie, des pièces rapportées et des éléments soudés
→ Chapitre « Peinture du capteur d'aide au stationnement »
→ Chapitre « Instructions de peinture pour le pare-chocs dans la zone de l'unité de commande de l'assistant de changement de voie et du radar d'angle avant »
Garantie
Les demandes de garantie ne peuvent pas être acceptées si :
♦ les dommages à la carrosserie ou à la peinture n'ont pas été réparés rapidement conformément aux spécifications du constructeur.
♦ la perforation par corrosion est directement due au fait que des réparations de carrosserie antérieures ont été effectuées sans pièces de rechange d'origine et sans matériaux d'origine, et/ou selon des procédés non conformes aux spécifications du constructeur.
♦ les défauts de peinture sont causés par le propriétaire (par ex. entretien insuffisant ou dommages accidentels non réparés conformément aux prescriptions du constructeur).
Aile
♦ Enduire entièrement l'intérieur de l'aile. Appliquer pour cela une couche de pulvérisation humide sur humide.
♦ Sur les véhicules équipés de pare-boue de passage de roue, appliquer une protection supplémentaire contre l'abrasion sur le passage de roue → Chapitre « Mesures de protection anticorrosion pour la surface de l'aile en contact avec le pare-boue de passage de roue ». Les ailes d'origine sont généralement déjà pourvues d'un matériau d'étanchéité.
Sceller l'intérieur du passage de roue et la tôle de liaison avec la cire de protection D 330 KD 1 A2 avant le montage.
Portes
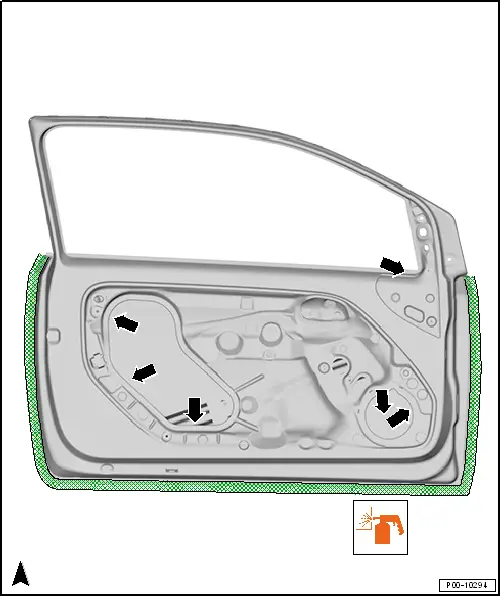
♦ Les portes doivent également être entièrement enduites à l'intérieur.
♦ Sceller l'intérieur de la porte avec la cire de protection.
Hayons/capots/coffres
♦ La procédure est identique à celle des ailes et des portes.
♦ Sceller les faces intérieures avec la cire de protection.
Goujons à bille
♦ Rétablir la structure de la peinture si des points de métal nu sont apparus dans la zone des goujons à bille.
♦ Appliquer une couche de peinture opaque sur les goujons à bille.
Pièces soudées
Toutes les pièces soudées, à l'exception du toit, doivent être entièrement apprêtées et surfacées à l'intérieur. Les faces intérieures visibles doivent recevoir une couche de pulvérisation humide sur humide et une couche de vernis transparent ; si nécessaire, cette opération doit être effectuée avant le soudage.
Les brides de soudure nues ou les composants soudés endommagés doivent être préalablement enduits de spray INOX D 007 600 A1 ou de spray zingué D 007 500 A2. Après la peinture, les cavités doivent être entièrement protégées avec la cire de protection.
Il est important de n'effectuer aucune des opérations d'étanchéité requises avant d'avoir réalisé les travaux de peinture prescrits, afin d'assurer une protection maximale contre la corrosion.
Toutes les pièces formant des cavités, telles que les montants, les jambes de force, les panneaux latéraux, etc., doivent être enduites de cire de protection.
Enduire toutes les pièces revêtues en usine d'un matériau antibruit ou antigravillonnage, par ex. passage de roue, plancher, traverses avant et arrière ou longeron extérieur, comme suit :
♦ Passages de roue et soubassement avec mastic d'étanchéité en pulvérisation
♦ Utiliser une pâte de rebouchage pour lisser les écarts plus importants et les couches plus profondes.
♦ Enduire la zone du bas de caisse, le bas des panneaux latéraux et les angles des traverses avec un revêtement antigravillonnage
Matériaux
♦ Sous-couche de protection à base de cire D 316 D38 A2
♦ → Chapitre « Matériaux anticorrosion »
Régulateur de vitesse adaptatif (ACC)
Régulateur de vitesse adaptatif (ACC)
Important
Toute modification de la surface, comme une peinture ultérieure, la pose d'autocollants et autres opérations similaires, peut entraîner des dysfonctionnements !
● Lors de réparations de peinture ou de remplacements de pièces sur les véhicules équipés d'ACC, ne pas peindre la garniture. Le système ACC situé derrière peut ne plus fonctionner en raison de l'épaisseur de la couche de peinture ajoutée.
● Le cache situé au-dessus du capteur du régulateur de vitesse adaptatif, dans la calandre du pare-chocs, est constitué d'un matériau perméable aux ondes radar. Ce cache est chauffant afin d'éviter que les fonctions ne soient altérées par la neige et la glace.
Instructions de travail pour la zone de bride de vitre – Pièce et composant neufs sans dommage de la bride de vitre
Instructions de travail pour la zone de bride de vitre – Pièce et composant neufs sans dommage de la bride de vitre
– Nettoyer soigneusement la bride de vitre à l'aide d'un dissolvant silicone.
– Poncer la couche de cataphorèse avec un fil abrasif non tissé (rouge).
– La protection anticorrosion sous les vitres doit également être intacte. Tout dommage de la bride de vitre causé par les outils de démontage doit être réparé avant d'appliquer la couche de finition ou la colle.
– Appliquer l'apprêt HS Performance bi-composant.
Avant la pose de la vitre, il est impératif de s'assurer que les matériaux de peinture utilisés sur la bride de vitre ont complètement séché. Sinon, la colle se décollera. Il est recommandé d'utiliser un radiateur infrarouge ou de respecter un temps d'attente correspondant plus long.
Tous les véhicules (suite)
– Respecter le temps de séchage du surfaceur HS Performance bicomposant à une température de l'objet de +60 °C.
Important
● 60 à 150 µm : 15 à 20 minutes
● 150 à 250 µm : 20 à 25 minutes
– Informations complémentaires → Chapitre « Apprêt HS Performance bi-composant ».
– En variante, le surfaceur HS humide sur humide bicomposant peut également être utilisé. Le cas échéant, respecter les informations correspondantes → Chapitre « Surfaceur HS humide sur humide bicomposant ».
– En raison de la résistance d'adhérence réduite des surfaces peintes mates, la zone de collage de la bride de vitre doit être masquée avant d'appliquer la couche de finition. Appliquer la colle pour vitrage requise sur la couche d'apprêt.
– Avant d'appliquer l'apprêt pour vitrage, poncer la zone de collage avec un fil abrasif non tissé. Poncer légèrement l'apprêt à sec avec un papier P400 à P500. Veiller particulièrement à ne pas traverser la couche.
– Nettoyer au dissolvant silicone.
– Masquer la surface de collage de la bride de vitre avec un ruban adhésif approprié, résistant à la chaleur et aux solvants. Cela évite les résidus de colle.
– Si nécessaire, peindre l'ouverture de vitre dans la couleur du véhicule.
– Pour éviter les bords coupants, retirer le ruban adhésif de la bride de vitre après le dernier passage de pulvérisation.
Instructions de peinture pour le cache de pare-chocs au niveau du calculateur d'aide au changement de voie et du radar d'angle avant
Instructions de peinture pour le cache de pare-chocs au niveau du calculateur d'aide au changement de voie et du radar d'angle avant
Vérifier à l'aide du numéro d'identification du véhicule, par exemple le numéro PR, si le véhicule est équipé d'un système radar dans le pare-chocs.
Un indicateur externe certain d'un système d'assistance au changement de voie monté est par exemple :
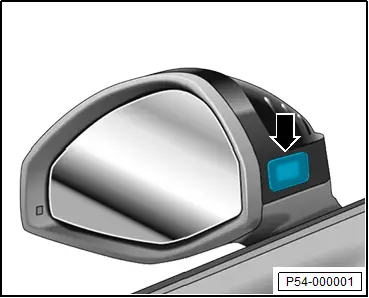
♦ un témoin lumineux -flèche- dans le rétroviseur extérieur ou
♦ un témoin lumineux dans le verre du rétroviseur.
Capteurs radar
Les capteurs radar peuvent être situés par exemple derrière le cache du pare-chocs arrière. Se reporter au guide de réparation spécifique au véhicule concernant les systèmes d'aide à la conduite pour connaître la position de montage exacte des capteurs radar.
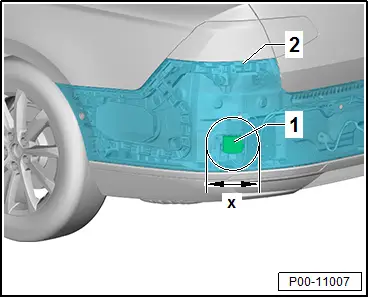
Cache du pare-chocs au niveau du calculateur d'assistance au changement de voie
La vue présentée concerne le côté gauche du véhicule à titre d'exemple. Le côté droit est symétrique, selon le type et l'équipement du véhicule.
Le recouvrement par film n'est pas autorisé au niveau du calculateur d'assistance au changement de voie -1-.
Pour éviter les dysfonctionnements de l'assistance au changement de voie -1-, respecter impérativement les paramètres suivants lors de la peinture du cache du pare-chocs -2- :
Important
● L'épaisseur maximale de couche de 150 µm ne doit pas être dépassée dans la zone située devant l'assistance au changement de voie -1-.
● Ne pas effectuer de réparations de plastique dans un rayon de -x- = 25 cm.
● Ne pas effectuer de travaux de mastic dans un rayon d'au moins -x- = 25 cm.
● La triple peinture du cache du pare-chocs -2- n'est pas autorisée.
● Avant la peinture, réaliser une micro-coupe dans la zone adjacente afin de s'assurer que le cache du pare-chocs -2- n'a pas déjà été repeint.
● Les retouches ponctuelles dans la zone de l'assistance au changement de voie -1- ne sont pas autorisées.
● Utiliser une feuille de papier masquage pour éviter que la surpulvérisation ne se dépose à l'intérieur du pare-chocs.
Calibrage assisté par le testeur de diagnostic en après-vente
À la suite de la dépose et de la repose, la position de montage du capteur radar sera modifiée.
Effectuer systématiquement un calibrage de suivi en après-vente à l'aide du → testeur de diagnostic du véhicule.
Dangers du réservoir de carburant au gaz naturel
Dangers du réservoir de carburant au gaz naturel
La pression dans le réservoir de gaz ne doit pas dépasser le maximum de 260 bar. Pour un réservoir plein, cela signifie une hausse de température à un maximum de 60 °C.
Pour ne pas dépasser 70 °C, les véhicules ne doivent pas rester plus de 60 minutes dans un four de séchage de peinture ou (en mode séchage) dans une cabine combinée à une température de 80 °C.
Préparation
Préparation
♦ Le personnel de l'atelier de peinture doit être informé du danger potentiel de surchauffe des réservoirs de gaz.
♦ Une indication fiable permettant de savoir si le véhicule fonctionne au gaz peut être obtenue par la consultation du numéro d'identification du véhicule (VIN) dans → ELSA.
♦ Si aucune consultation VIN n'a été effectuée, relever les indications spécifiques au gaz sur l'arrière du véhicule, l'aile, la zone du seuil de porte, le pommeau de levier de vitesses ou dans le combiné d'instruments.
♦ Les travaux ne doivent être effectués que sur des véhicules techniquement étanches.
Séchage de la peinture
Séchage de la peinture
♦ La température du circuit de gaz naturel et du réservoir de gaz ne doit pas dépasser +60 °C.
♦ Si des produits de réparation nécessitant un séchage forcé supérieur aux 60 minutes autorisées sont utilisés, ils doivent être séchés par d'autres méthodes, par exemple à l'aide de radiateurs infrarouges.
Respecter tous les avertissements et remarques concernant les véhicules à gaz naturel dans le manuel d'atelier → Gr. rép.00
Identification du véhicule à la réception
Identification du véhicule à la réception
Les véhicules hybrides électriques haute tension et les véhicules électriques à batterie sont équipés de batteries lithium-ion haute performance et d'autres composants haute tension, tels que l'électronique de puissance et de commande de l'entraînement électrique, le compresseur de climatisation et les câbles haute tension.
Les véhicules doivent donc être identifiés dès leur réception afin que le personnel de l'atelier de peinture puisse être informé des dangers potentiels.
Épaisseurs des couches
Épaisseurs des couches
♦ Les valeurs d'épaisseur de couche sont indicatives, car l'épaisseur peut varier selon la zone peinte, la couleur de la peinture et les différences entre surfaces horizontales et verticales.
♦ Les valeurs indiquées peuvent être dépassées pour certains véhicules ayant été repeints une ou plusieurs fois.
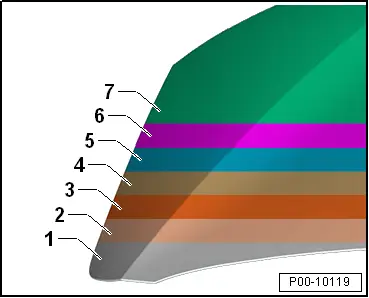
Structure d'une peinture trois couches, couche de base à l'eau
Structure d'une peinture trois couches, couche de base à l'eau
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Apprêt à base d'eau
5 - Couche de base à base d'eau – couche de base déterminant la couleur
6 - Couche de base à base d'eau – couche d'effet
7 - Vernis transparent bi-composant
Épaisseur de couche env. 80 à 140 µm
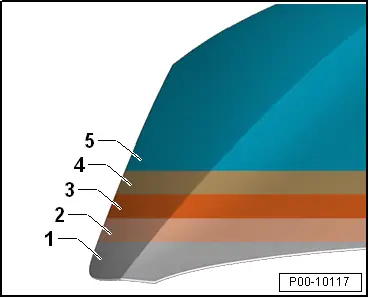
Structure de la peinture monocouche unie, conventionnelle
Structure de la peinture monocouche unie, conventionnelle
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Apprêt intermédiaire
5 - Couche de finition opaque bi-composant
Épaisseur de couche env. 80 à 120 µm
Structure de la peinture monocouche unie, couche de base à l'eau
Structure de la peinture monocouche unie, couche de base à l'eau
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Apprêt à base d'eau
5 - Couche de base à base d'eau
6 - Vernis transparent bi-composant
Épaisseur de couche env. 80 à 130 µm
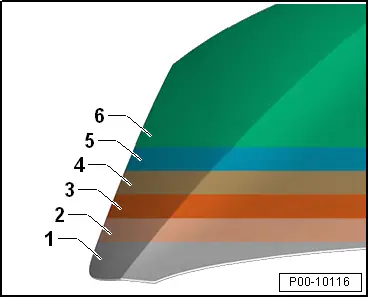
Structure de la finition métallisée et nacrée, couche de base à l'eau
Structure de la finition métallisée et nacrée, couche de base à l'eau
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Apprêt à base d'eau
5 - Couche de base métallisée ou nacrée à base d'eau
6 - Vernis transparent bi-composant
Épaisseur de couche env. 80 à 130 µm

Structure d'une peinture bicouche, conventionnelle
Structure d'une peinture bicouche, conventionnelle
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Apprêt intermédiaire
5 - Couche de finition unie (couleur unie)
6 - Vernis transparent bi-composant
Épaisseur de couche env. 100 µm
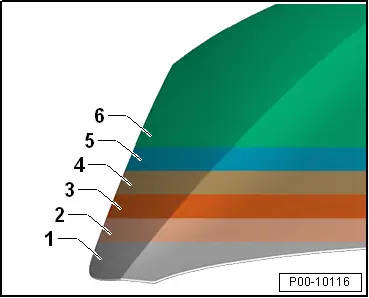
Structure de la finition du procédé 2010, couche de base à l'eau
Structure de la finition du procédé 2010, couche de base à l'eau
1 - Tôle d'acier
2 - Phosphatation au zinc
3 - Apprêt par électrophorèse
4 - Couche de base à base d'eau – couche fonctionnelle
5 - Vernis transparent bi-composant
Épaisseur de couche env. 80 à 120 µm
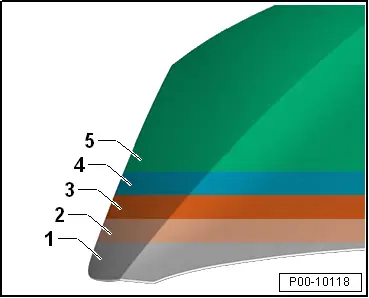
Structure de la peinture, couche de base
Structure de la peinture, couche de base
Tôles galvanisées des deux côtés
C'est uniquement ainsi que la protection cathodique et l'effet barrière de la couche de zinc peuvent agir ensemble pour des résultats optimaux. Les arêtes de coupe, moins bien protégées par la peinture et sujettes à un amincissement du revêtement sur les bords, bénéficient en particulier d'une protection supplémentaire.
S'assurer que :
Important
● toutes les arêtes métalliques sont ébavurées lors des réparations de carrosserie.
● la couche de zinc / le revêtement cathodique par immersion est entièrement présent sur les surfaces intérieures non peintes.
● les brides de soudure intérieures et les points poncés jusqu'au métal sont traités avec le spray INOX D 007 600 A1 ou le spray de zinc D 007 500 A2.
Mastic
Respecter les exigences différentes concernant le support.
Important
● Le mastic métallique requiert un support nu, aussi rugueux que possible. La meilleure adhérence et la meilleure protection anticorrosion sont obtenues avec le jeu de brosses de ponçage -VAS 6446-.
● Les mastics à pulvériser et les mastics polyester ont un effet hydrophile, c'est-à-dire qu'ils absorbent l'humidité comme une éponge. Les surfaces métalliques nues doivent donc être isolées. Utiliser le primaire de lavage bi-composant LHV 043 000 A2 puis le surfaçage HS Performance bi-composant pour isoler la surface avant le mastic.
Informations produit :
♦ → Chapitre « Mesures de protection anticorrosion de la surface de l'aile en contact avec le pare-boue de passage de roue »
Primaire
Le primaire est le composant le plus important du système de protection anticorrosion, car il empêche l'eau et l'oxygène d'atteindre la surface métallique. Les pièces de rechange d'origine sont généralement revêtues d'une peinture cathodique par immersion noire ou grise. Le type de primaire utilisé dépend de l'application.
Important
● Le traitement cathaphorétique (cataphorèse) ne résiste ni aux rayons ultraviolets ni aux acides. Les composants de caisse situés dans des zones vulnérables, comme la face avant du véhicule, les ailes et les passages de roue, doivent donc également être recouverts à l'intérieur d'une passe de pistolet de couche de base et de vernis. Pour les surfaces intérieures de caisse, sur des composants tels que le toit ou les panneaux latéraux, entièrement recouverts, il suffit de retoucher les rayures et les surfaces métalliques nues avec un apprêt verre/peinture. En cas de doute, c'est l'état de production qui fait foi.
● Lors de la réception de pièces de carrosserie peintes, vérifier qu'elles ne présentent aucune rouille superficielle. Il peut être nécessaire de les nettoyer ou de les poncer.
● Les points poncés à travers la peinture ou les cordons de soudure doivent être recouverts dès que possible d'un apprêt anticorrosion.
♦ Les zones poncées jusqu'au support (surfaces métalliques nues) ainsi que les zones ayant fait l'objet de réparations de corrosion doivent en règle générale être apprêtées avec l'apprêt de pré-traitement bi-composant LHV 043 000 A2, puis avec le surfaceur bi-composant HS Performance.
♦ Lors de l'utilisation de l'apprêt de pré-traitement bi-composant LHV 043 000 A2, noter qu'il doit toujours être mélangé à nouveau avant application et qu'une épaisseur de couche sèche d'au moins 10 à 12 µm est requise.
Informations produit :
♦ → Chapitre « Apprêt sur métal »
♦ → Chapitre « Apprêt sur matières plastiques »
Surfaceur
Le surfaceur ne joue qu'un rôle secondaire en matière de protection anticorrosion. Il est néanmoins indispensable d'utiliser le bon surfaceur pour le service après-vente.
Fonction :
♦ Le surfaceur protège la caisse contre les projections de gravillons. Veiller donc à ce que la couche de surfaceur ait l'épaisseur appropriée dans la zone exposée aux projections de gravillons.
♦ Le surfaceur sert à préparer les surfaces. Les rayures peuvent être nivelées.
♦ Un surfaceur coloré améliore le pouvoir couvrant des teintes faibles.
Informations produit :
♦ → Chapitre « Surfaceur »
Joints PVC et protection de dessous de caisse
Important
● Les joints d'étanchéité doivent être refaits de manière à ce que leur aspect et leur épaisseur correspondent à l'état d'origine.
● Afin d'éviter tout dommage ou tout dysfonctionnement, lisser les joints d'étanchéité à proximité des pièces qui doivent être montées.
● Les trous d'évacuation d'eau doivent rester dégagés.
● Tous les goujons filetés et écrous soudés à filetage métrique, ainsi que tous les autres goujons et surfaces de contact pour le montage, doivent être fonctionnels à l'issue des travaux d'étanchéité.
● Ne jamais appliquer de produit d'étanchéité sur du métal nu. Les supports doivent toujours être préalablement traités avec un surfaceur.
Pour empêcher l'eau de pénétrer dans les brides, les replis de tôle situés dans les zones critiques de la caisse sont étanchéifiés avec du PVC pâteux sans solvant. Une couche de PVC d'épaisseur variable est également pulvérisée sur des zones précisément définies du plancher extérieur et dans les passages de roue, afin de protéger contre les projections de gravillons et de prévenir les bruits de roulement.
Important
● Toujours isoler les zones où une réparation de corrosion a été effectuée, ainsi que toutes les surfaces métalliques nues, avec l'apprêt de pré-traitement bi-composant LHV 043 000 A2, puis les traiter ensuite avec le surfaceur bi-composant HS Performance.
● Veiller à ce que la couche de protection de dessous de caisse ait l'épaisseur prescrite.
Informations produit :
♦ → Chapitre « Protection de dessous de caisse »
♦ → Chapitre « Revêtement anti-gravillonnage AKR 311 KD1 05 »
♦ → Chapitre « Revêtement anti-gravillonnage AKR 311 KD1 10 »
♦ → Chapitre « Matériaux d'étanchéité »
Couche de base
La couche de base a un rôle principalement décoratif. Elle ne joue qu'un rôle secondaire en matière de protection anticorrosion.
Les peintures ont un pouvoir couvrant variable selon leur pigmentation. Respecter les instructions du fabricant.
Fiches techniques :
♦ → Chapitre « Finitions bi-composants »
♦ → Chapitre « Finitions AquaPlus »
♦ → Chapitre « Finitions AquaPremium »
♦ → Chapitre « Finitions ReadyMix »
Vernis
Le vernis a avant tout un rôle décoratif. Il ne contribue que faiblement à la protection anticorrosion. Le vernis protège la couche de finition ou la couche de base contre les rayons ultraviolets et les agressions de l'environnement, par exemple l'acidité des fientes d'oiseaux.
Informations produit :
♦ → Chapitre « Vernis »
Protection par cire
La protection par cire et la protection des cavités jouent un rôle essentiel en matière de protection anticorrosion. Divers produits sont disponibles au service après-vente, selon le domaine d'application. L'excellente protection offerte par ces produits repose sur les propriétés suivantes :
♦ Hydrophobie (non absorbant)
♦ Bonne adhérence
♦ Pas de décollement par la rouille
♦ Perméabilité à la vapeur d'eau environ 1 500 fois inférieure à celle d'un revêtement de peinture de même épaisseur.
Informations produit :
♦ → Chapitre « Matériaux anticorrosion »
♦ → Chapitre « Protection de dessous de caisse »
Structure de la peinture, effet mat
Structure de la peinture, effet mat
Technologie
Les véhicules à effet mat ne sont généralement peints qu'avec un vernis mat. L'application se fait soit directement sur la couche de base, soit sur un vernis existant.
Une application dans des conditions trop sèches présente un risque de voile dû à un séchage irrégulier ou au fait que le brouillard de pulvérisation n'est pas absorbé. Il est donc préférable de peindre les grandes surfaces tôt le matin. Il peut être nécessaire de reporter l'application de quelques jours.
Détermination de la teinte, couche de base
La structure mate du vernis rend difficile l'identification précise de la couleur et des pigments à effet de la couche de base. Il est donc recommandé de préparer à l'avance quelques panneaux d'essai avec deux à trois types de couche de base.
Détermination de la teinte, vernis mat
Malgré la mesure du degré de brillance, il convient tout de même d'appliquer trois finitions mates différentes.
L'utilisation d'un brillancemètre est recommandée.
Application
Les consignes suivantes sont recommandées pour obtenir un effet mat homogène :
Important
● Pour atteindre le taux de matage calculé, le vernis doit être mélangé sur balance.
● La distance de pulvérisation par rapport à l'objet est légèrement supérieure à celle de l'application standard, afin que l'atomisation du brouillard de pulvérisation soit utilisée au maximum.
● Pour les pièces de rechange horizontales, les deux passes de pistolet doivent être appliquées en croisé afin d'éviter les traînées.
● Veiller à ce que les passes de pistolet se fondent uniformément et qu'un film de pulvérisation suffisamment humide soit appliqué.
● Pour les grands composants, ne pas superposer la 2e passe de pistolet dans la zone de recouvrement de la 1re passe, mais la décaler en conséquence.
● Si possible, diviser la peinture complète en sections. En d'autres termes, peindre la caisse séparément des éléments rapportés afin d'éviter les chevauchements et le brouillard de pulvérisation.
● Noter que l'aspect mat peut évoluer avec le temps.
Règle générale :
Important
● La réparation par retouche ponctuelle (spot repair) n'est pas possible.
● Le séchage à l'air libre n'est pas recommandé.
● Une retouche de peinture est généralement nécessaire.
● En général, la seule façon de traiter une surface mate qui a acquis un brillant indésirable est d'appliquer une nouvelle couche de peinture.
Éviter les inclusions de poussière
Les vernis mats ne pouvant pas être retravaillés, les instructions suivantes doivent être respectées afin d'éviter les inclusions de poussière :
Important
● Le véhicule doit être parfaitement propre à l'extérieur. Un lavage du dessous de caisse ou un nettoyage à la vapeur est recommandé.
● Les cabines de peinture doivent également être absolument propres. Avancer si nécessaire le changement imminent du filtre. Ne commencer toutefois qu'à la deuxième ou troisième application, car beaucoup de poussière est générée après le changement de filtre.
● Après le ponçage, souffler soigneusement les composants et les nettoyer avec un dégraissant silicone.
● Masquer correctement le véhicule. Couvrir les supports de peinture.
● Juste avant l'application de la couche de base, nettoyer à nouveau les composants à peindre avec le Duster -VAS 6177-.
Démarche générale pour le traitement des zones poncées jusqu'au substrat (surface métal nu)
Démarche générale pour le traitement des zones poncées jusqu'au substrat (surface métal nu)
Important
● Les zones poncées jusqu'au support doivent être apprêtées avec le primaire de lavage bi-composant LHV 043 000 A2, puis traitées avec le surfaçant bi-composant HS Performance.
Structure de peinture réduite dans le compartiment moteur et à l'intérieur du capot
Structure de peinture réduite dans le compartiment moteur et à l'intérieur du capot
Important
● Selon le modèle, la peinture du « compartiment moteur et de la face intérieure du capot » peut différer de la peinture extérieure en structure et en couleur. Cet écart est lié à la production et ne constitue pas un défaut. L'objectif est de rétablir le standard de production.
Instructions de travail pour le soubassement et la protection antigravillonnage
Instructions de travail pour le soubassement et la protection antigravillonnage
Important
● Les réparations sont effectuées pour reconstituer la structure du dessous de caisse et le revêtement anti-gravillons selon l'état d'origine, en apparence et en épaisseur.
● Les trous d'évacuation d'eau doivent rester dégagés.
● Tous les goujons filetés et écrous soudés à filetage métrique, ainsi que tous les autres goujons et surfaces de contact pour le montage, doivent être fonctionnels à l'issue des travaux d'étanchéité.
Dommages accidentels – remplacement de pièces
– Nettoyer la pièce neuve avec un dégraissant silicone à séchage lent.
– Dépolir l'apprêt d'usine à l'aide d'un tampon abrasif.
– Nettoyer à nouveau avec un dégraissant silicone à séchage lent.
– Appliquer le primaire de lavage bi-composant LHV 043 000 A2 sur les points de métal à nu.
– Laisser sécher (respecter le temps de séchage).
– Appliquer l'apprêt HS Performance bi-composant.
– Laisser sécher (respecter le temps de séchage).
– Poncer à sec le surfaçant à l'aide d'une ponceuse orbitale avec un papier sec P400 à P500 et un système d'aspiration des poussières. Veiller particulièrement à ne pas poncer jusqu'au support.
– Nettoyer la surface avec un dégraissant silicone à séchage lent.
– Appliquer le revêtement anti-gravillons approprié → Chapitre « AKR 311 KD1 05 revêtement anti-gravillons » ou → Chapitre « AKR 311 KD1 10 revêtement anti-gravillons ».
– Laisser sécher (respecter le temps de séchage).
– Retravailler/lisser la structure si nécessaire.
– Nettoyer le support avec le dégraissant silicone aqueux LSW 019 000 A5.
– Reconstituer la structure de peinture avec une couche de finition ou avec une couche de base et un vernis.
Réparations de dommages dus à un accident
– Nettoyer soigneusement la pièce/surface endommagée.
– Retirer le revêtement de protection du soubassement à l'aide du jeu de meuleuses à brosse -VAS 6446-.
– Débosseler la zone endommagée et poncer jusqu'au métal nu.
– Éliminer la corrosion, le cas échéant, à l'aide du jeu de meuleuses à brosse -VAS 6446-. Poncer finement les transitions pendant cette opération.
– Nettoyer le support avec un dégraissant silicone à séchage lent.
– Appliquer le primaire de lavage LHV 043 000 A2.
– Laisser sécher (respecter le temps de séchage).
– Appliquer l'apprêt HS Performance bi-composant.
– Laisser sécher (respecter le temps de séchage).
– Poncer le surfaçant.
– Nettoyer le support avec un dégraissant silicone à séchage lent.
– Appliquer un mastic approprié.
– Poncer le mastic avec un papier abrasif P80 à P240. Poncer largement les bords en biseau pendant cette opération.
– Nettoyer le support avec un dégraissant silicone à séchage lent.
– Appliquer le primaire de lavage LHV 043 000 A2.
– Appliquer l'apprêt HS Performance bi-composant.
– Laisser sécher (respecter le temps de séchage).
– Poncer à sec le surfaçant dans la zone de protection anti-gravillonnage avec un papier P400 à P500. Veiller particulièrement à ne pas poncer jusqu'au support.
– Nettoyer la surface avec un dégraissant silicone à séchage lent.
– Appliquer le revêtement anti-gravillons approprié → Chapitre « AKR 311 KD1 05 revêtement anti-gravillons » ou → Chapitre « AKR 311 KD1 10 revêtement anti-gravillons ».
– Laisser sécher (respecter le temps de séchage).
– Retravailler/lisser la structure si nécessaire.
– Poncer à sec toute la surface apprêtée avec un papier sec P400 à P500.
– Nettoyer le support avec le dégraissant silicone aqueux LSW 019 000 A5.
– Reconstituer la structure de peinture avec une couche de finition ou avec une couche de base et un vernis.
Fissures dans la protection anti-gravillonnage
Effectuer les réparations selon la description → Réparations de dommages dus à un accident.
Dommages causés par l'impact de pierres (éclats de pierre, gravillons, etc.)
– Nettoyer soigneusement la zone endommagée.
– Poncer légèrement les surfaces endommagées à l'aide d'un tampon abrasif. Poncer à sec les impacts plus profonds avec un papier P120 à P240.
– Nettoyer le support avec un dégraissant silicone à séchage lent.
– Appliquer le primaire de lavage bi-composant LHV 043 000 A2 sur les points de métal à nu.
– Laisser sécher (respecter le temps de séchage).
– Appliquer l'apprêt HS Performance bi-composant.
– Laisser sécher (respecter le temps de séchage).
– Poncer à sec le surfaçant avec un papier P400 à P500. Veiller particulièrement à ne pas poncer jusqu'au support.
– Nettoyer le support avec un dégraissant silicone à séchage lent.
– Appliquer le revêtement anti-gravillons approprié → Chapitre « AKR 311 KD1 05 revêtement anti-gravillons » ou → Chapitre « AKR 311 KD1 10 revêtement anti-gravillons ».
– Laisser sécher (respecter le temps de séchage).
– Retravailler/lisser la structure si nécessaire.
– Nettoyer la surface avec le dégraissant silicone aqueux LSW 019 000 A5.
– Reconstituer la structure de peinture avec une couche de finition ou avec une couche de base et un vernis.
Instructions de travail pour la zone de bride de vitre
Instructions de travail pour la zone de bride de vitre
Important
● La reprise de peinture n'est autorisée qu'avec la même couleur.
● Si l'encadrement de la vitre doit être repeint, la surface de collage sur la bride de la vitre doit d'abord être masquée sur tout son pourtour.