Soudage de carrosserie et précautions
- Présentation du soudage
- Soudage par résistance par points
- Soudage MAG
Présentation du soudage du Nissan Ariya SUV
Caractéristiques du soudage
Aucune restriction quant à la forme de l'assemblage
Gain de poids par rapport à l'utilisation de boulons ou de rivets
Grande résistance
Étanche à l'air et à l'eau
Rendement de travail élevé
Certains procédés de soudage exigent un niveau de compétence plus élevé.
Les pièces soudées ne peuvent être séparées qu'en rompant la soudure. (Sauf en cas de brasage)
Section sécurité
La réglementation en matière de sécurité au travail comprend des dispositions relatives aux mesures de prévention visant à éviter les dommages et les accidents. La réglementation en matière de sécurité au travail étant propre à chaque pays, ce document ne présente que des informations générales sur la santé et la sécurité au travail lors de travaux sur l'acier.
Les mesures générales de protection et d'hygiène en atelier, non spécifiques à un matériau, doivent toujours être respectées.
Équipement de protection
Le tableau suivant présente un aperçu des équipements de protection individuelle généraux pour le travail des matériaux :
| Équipement de protection | Soudage MAG | Soudage par points | Ponçage / Meulage et découpage |
| Chaussures de sécurité | X | X | X |
| Vêtements de travail | X | X | X |
| Lunettes de protection | X | X | |
| Gants de soudeur | X | ||
| Gants de protection généraux | X | X | |
| Tablier général | |||
| Gants en latex | |||
| Masque anti-poussières fines | X | ||
| Protection respiratoire avec filtre* | |||
| Protecteurs auditifs | X | ||
| Tablier de soudeur, vêtements adaptés au soudage | X | X | |
| Écran de soudage, masque de soudage | X |
*uniquement en cas de ventilation insuffisante
Les directives et consignes actualisées du système d'information d'atelier ISTA doivent toujours être respectées. En plus de l'équipement de protection général, les prescriptions propres au pays doivent également être respectées, le cas échéant.
Zone de travail
Un environnement de travail sûr et de qualité exige propreté et ordre. Lors du traitement de composants en acier, le personnel doit toujours veiller non seulement à sa propre sécurité, mais aussi à ce que les autres postes de travail et les autres employés ne soient pas exposés à un risque.
| Équipement de protection | Soudage MAG | Soudage par points | Ponçage / Meulage et découpage | Collage |
| Cloisons de séparation, rideaux de protection | X | X | X | |
| Aspiration des fumées de soudage | X |
Un extincteur doit toujours être à portée de main lors de travaux présentant un risque d'incendie accru, par exemple le soudage MAG.
Les directives et consignes actualisées du système d'information d'atelier ISTA doivent toujours être respectées. En plus des mesures de protection générales pour la zone de travail, les prescriptions propres au pays doivent également être respectées, le cas échéant.
Outils
Les prescriptions générales et propres au pays en matière de sécurité pour le travail avec des outils de traitement des métaux doivent être respectées.
Les consignes générales de sécurité sont les suivantes :
Ne pas nettoyer les outils à l'air comprimé.
Ne pas utiliser d'abrasifs ayant déjà servi à travailler l'aluminium.
Toujours séparer les outils destinés au travail de l'acier et ceux destinés au travail de l'aluminium.
Environnement
L'élimination correcte et le recyclage des matériaux sont décrits dans la législation sur la protection de l'environnement. Ces lois visent à protéger les ressources naturelles et à préserver l'environnement. La réglementation en matière de protection de l'environnement varie selon le marché.
Recyclage
Les ferrailles automobiles sont en grande partie recyclables. L'acier est réintroduit dans le processus de production d'acier.
Pour séparer les différents matériaux de la caisse, celle-ci est compressée en paquet puis broyée. Le matériau broyé est séparé en métaux ferreux, métaux non ferreux et autres matériaux. Cette séparation se fait par flottaison-décantation, en fonction de leurs différentes densités.
Soudage de la caisse automobile
La caisse automobile est fabriquée par soudage de tôles d'acier d'une épaisseur de 0,6 mm à 1,4 mm (0,024 in à 0,055 in). Le soudage par points est le plus adapté en termes de coût, de qualité et d'efficacité de travail. Sur la chaîne de production automobile, le soudage par points est largement utilisé, à l'exception de certaines zones particulières où ce procédé ne peut pas être employé. Aujourd'hui, le soudage par points est en grande partie réalisé par des robots.
En plus du soudage par points, le brasage MAG est également utilisé.
Le soudobrasage n'est pas utilisé sur la chaîne de production automobile.
Les procédés de soudage de la chaîne d'assemblage automobile sont présentés ci-dessous.
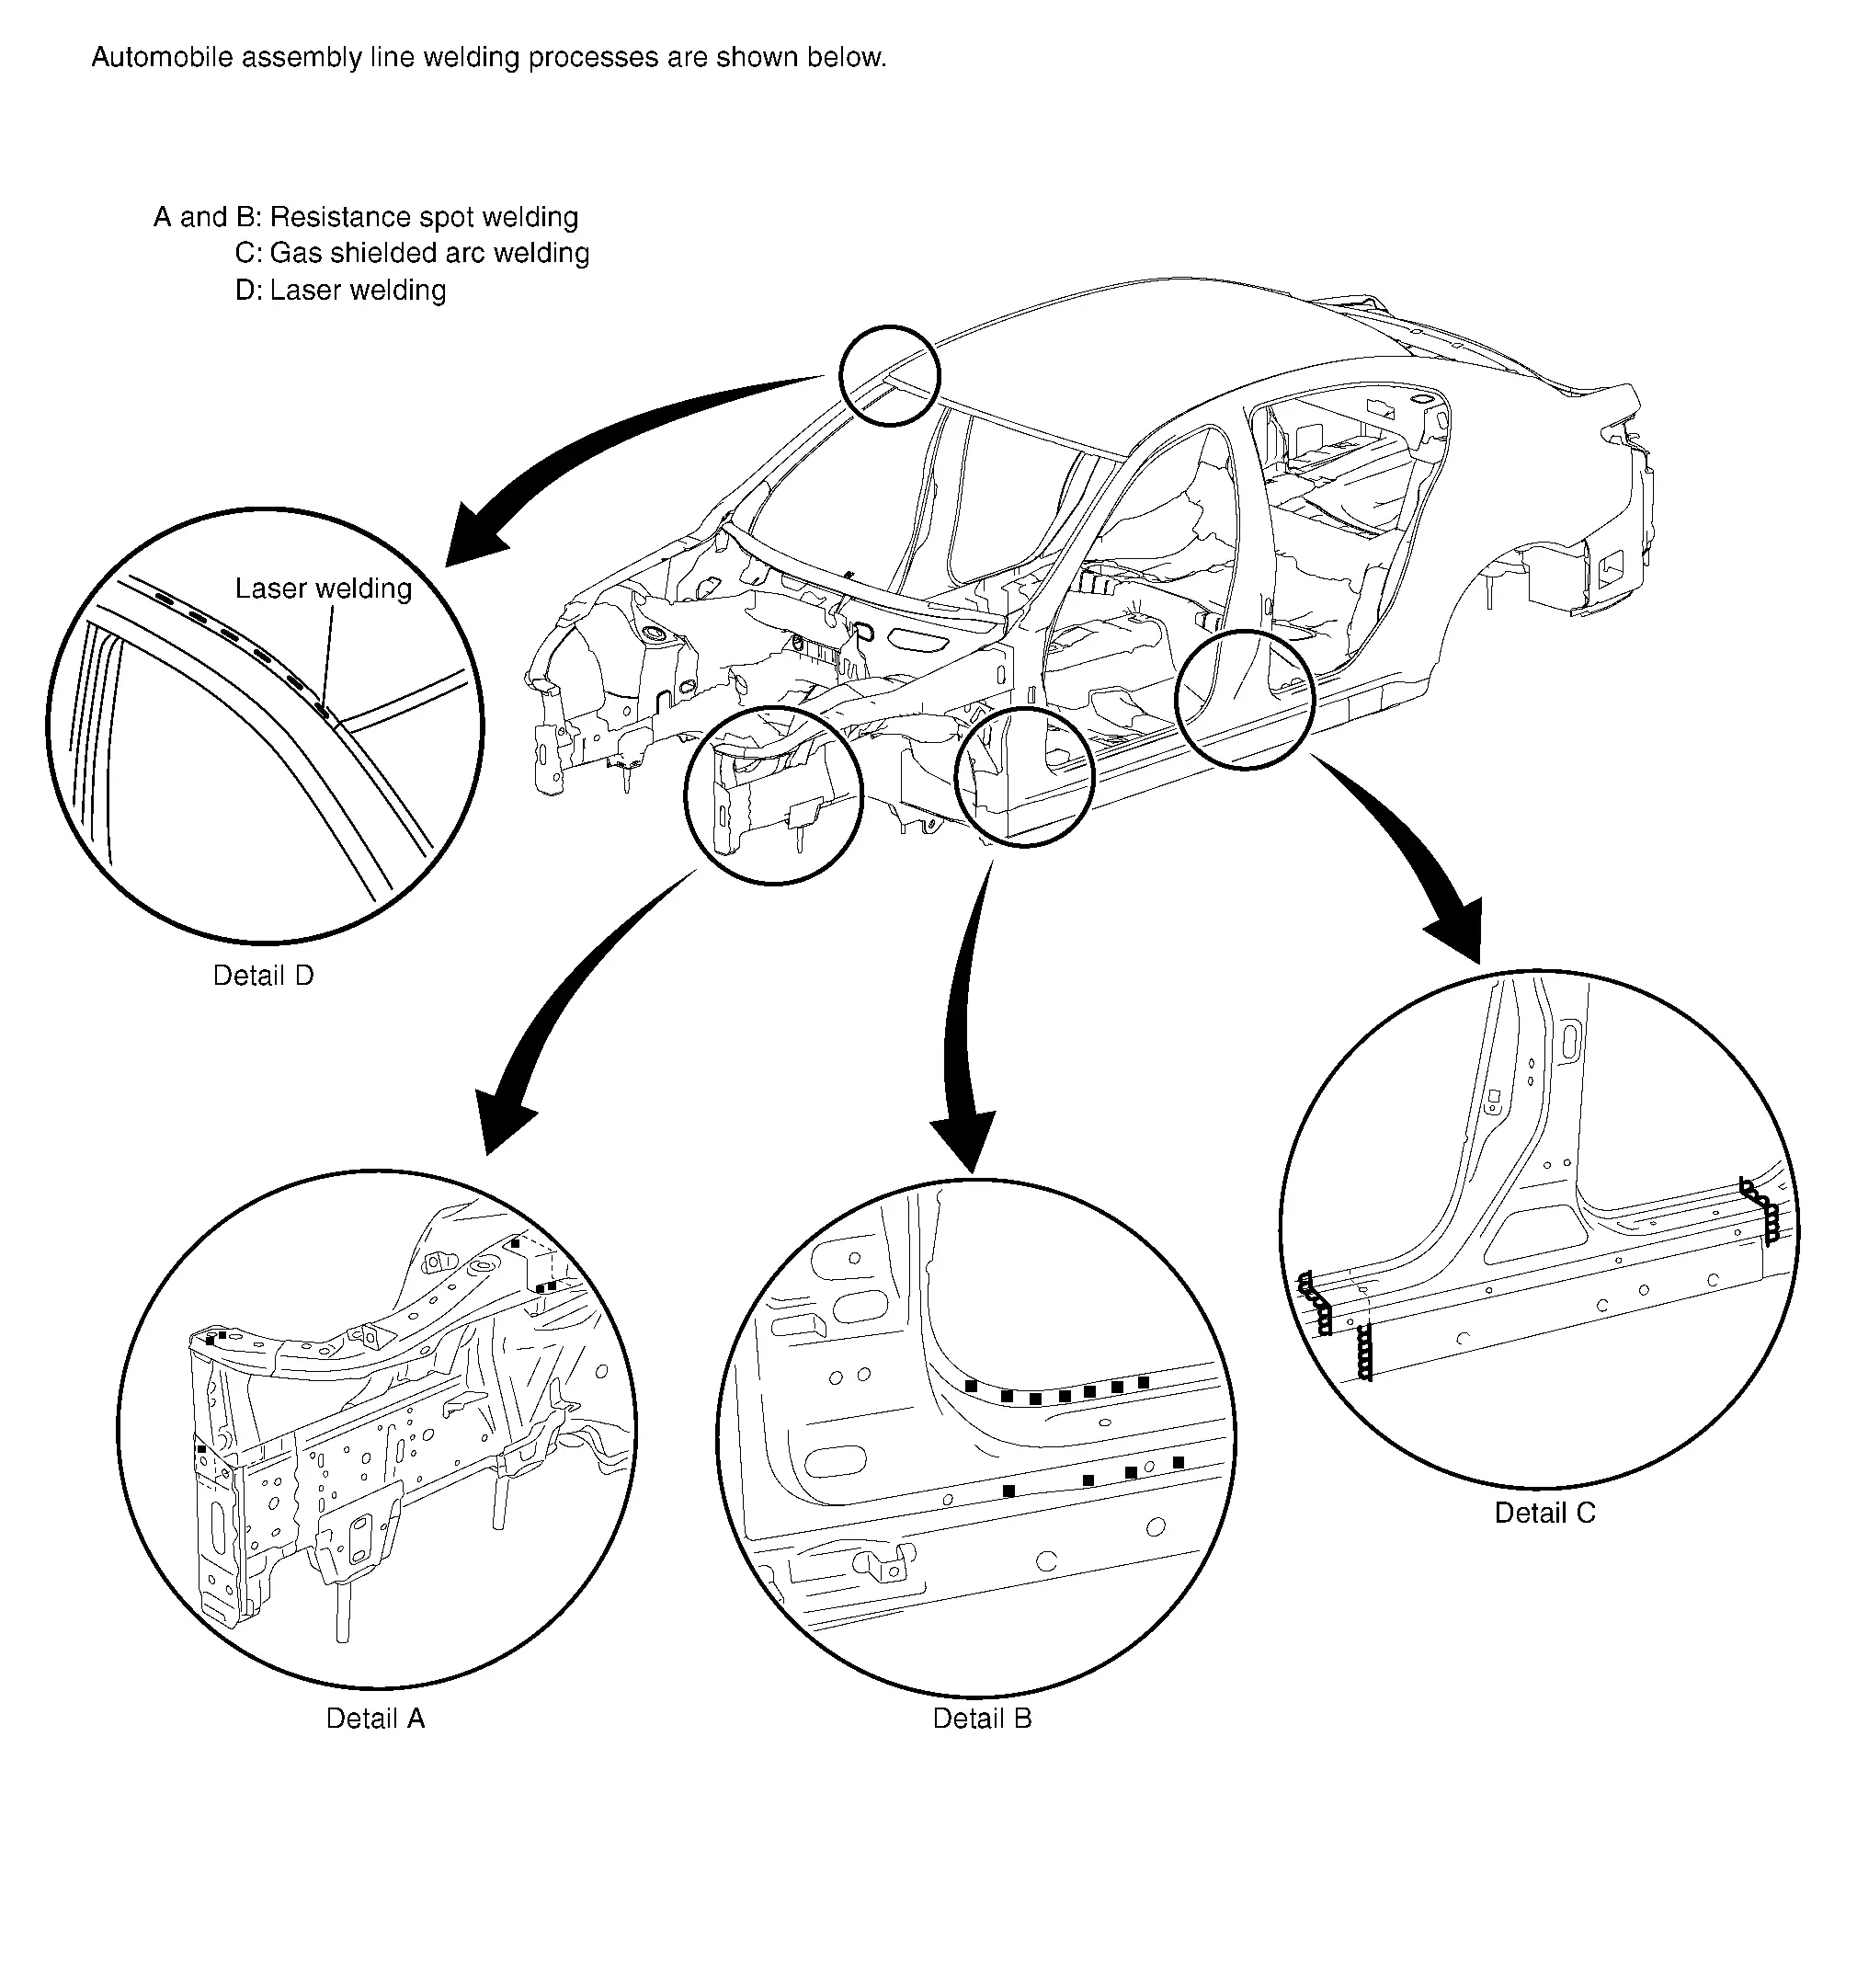
Soudage par points par résistance électrique Nissan Ariya
Principes du soudage par points
Le soudage par points par résistance est un type de soudage par résistance électrique. Il est classé parmi les procédés de soudage par pression. Deux ou trois tôles métalliques sont superposées et serrées, et un courant est appliqué au niveau des surfaces en contact. Lors du passage du courant, les métaux fondent sous l'effet de la chaleur de Joule au niveau des surfaces de contact et sont assemblés par la pression.
Caractéristiques du soudage par points
Temps de soudage court et productivité élevée par rapport aux autres procédés de soudage
Contrainte thermique minimale grâce à un chauffage localisé
Pas besoin de finir la surface soudée
Moins de formation de rouille par rapport aux autres procédés de soudage grâce à l'application d'un mastic conducteur
Une grande habileté de soudage n'est pas nécessaire. Une résistance uniforme de la soudure peut être obtenue indépendamment de l'habileté de l'opérateur
Une machine à souder lourde est nécessaire pour produire un courant élevé
Le procédé convient particulièrement au soudage de tôles minces
L'état de la soudure est difficile à contrôler de l'extérieur
La peinture doit être retirée des surfaces à souder
Construction du poste de soudage par points
Le poste de soudage par points se compose d'un transformateur qui fournit la tension et le courant nécessaires au soudage, d'une unité de temporisation qui contrôle la durée de passage du courant, et d'un pistolet de soudage.
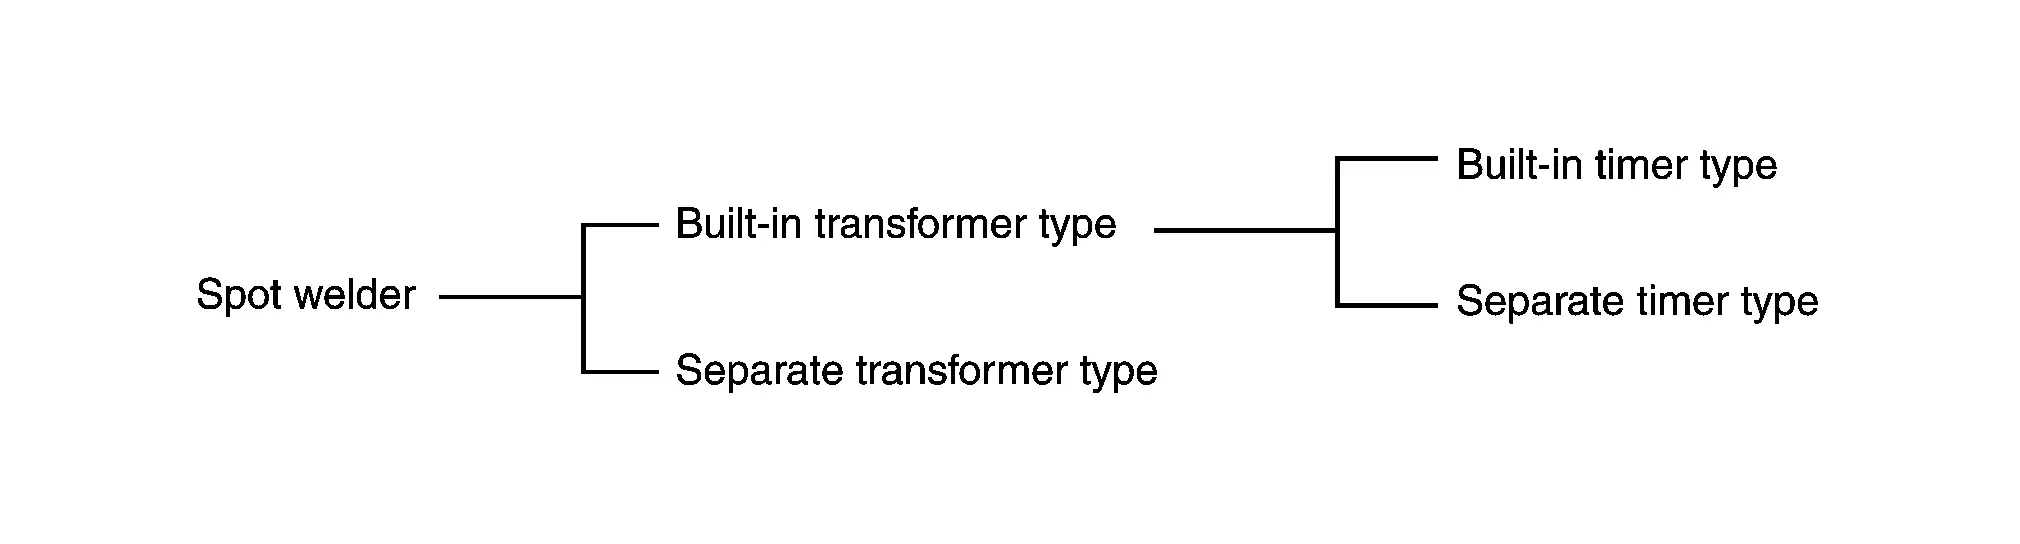
Le type à transformateur séparé comprend un modèle multifonction pour le soudage de goujons et de rondelles.
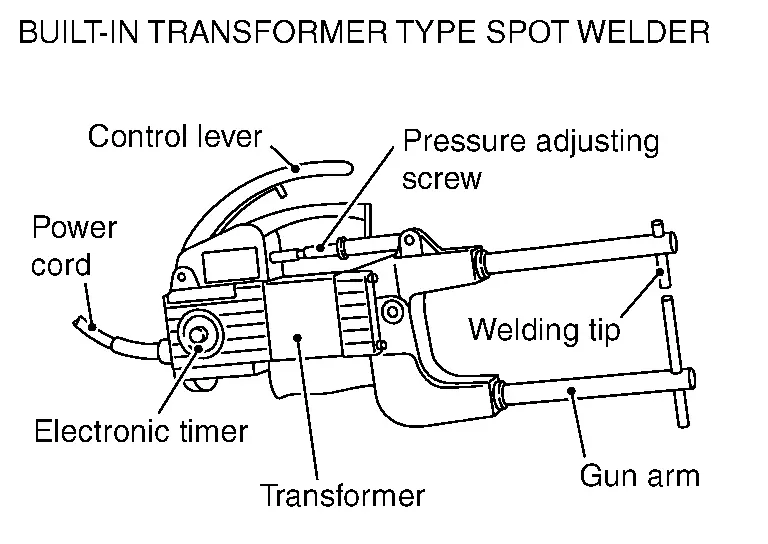 |
 |
Modes de refroidissement
Refroidissement par air : refroidissement forcé par ventilateur
Refroidissement par eau : refroidissement par circulation d'eau
Pistolet de soudage par points
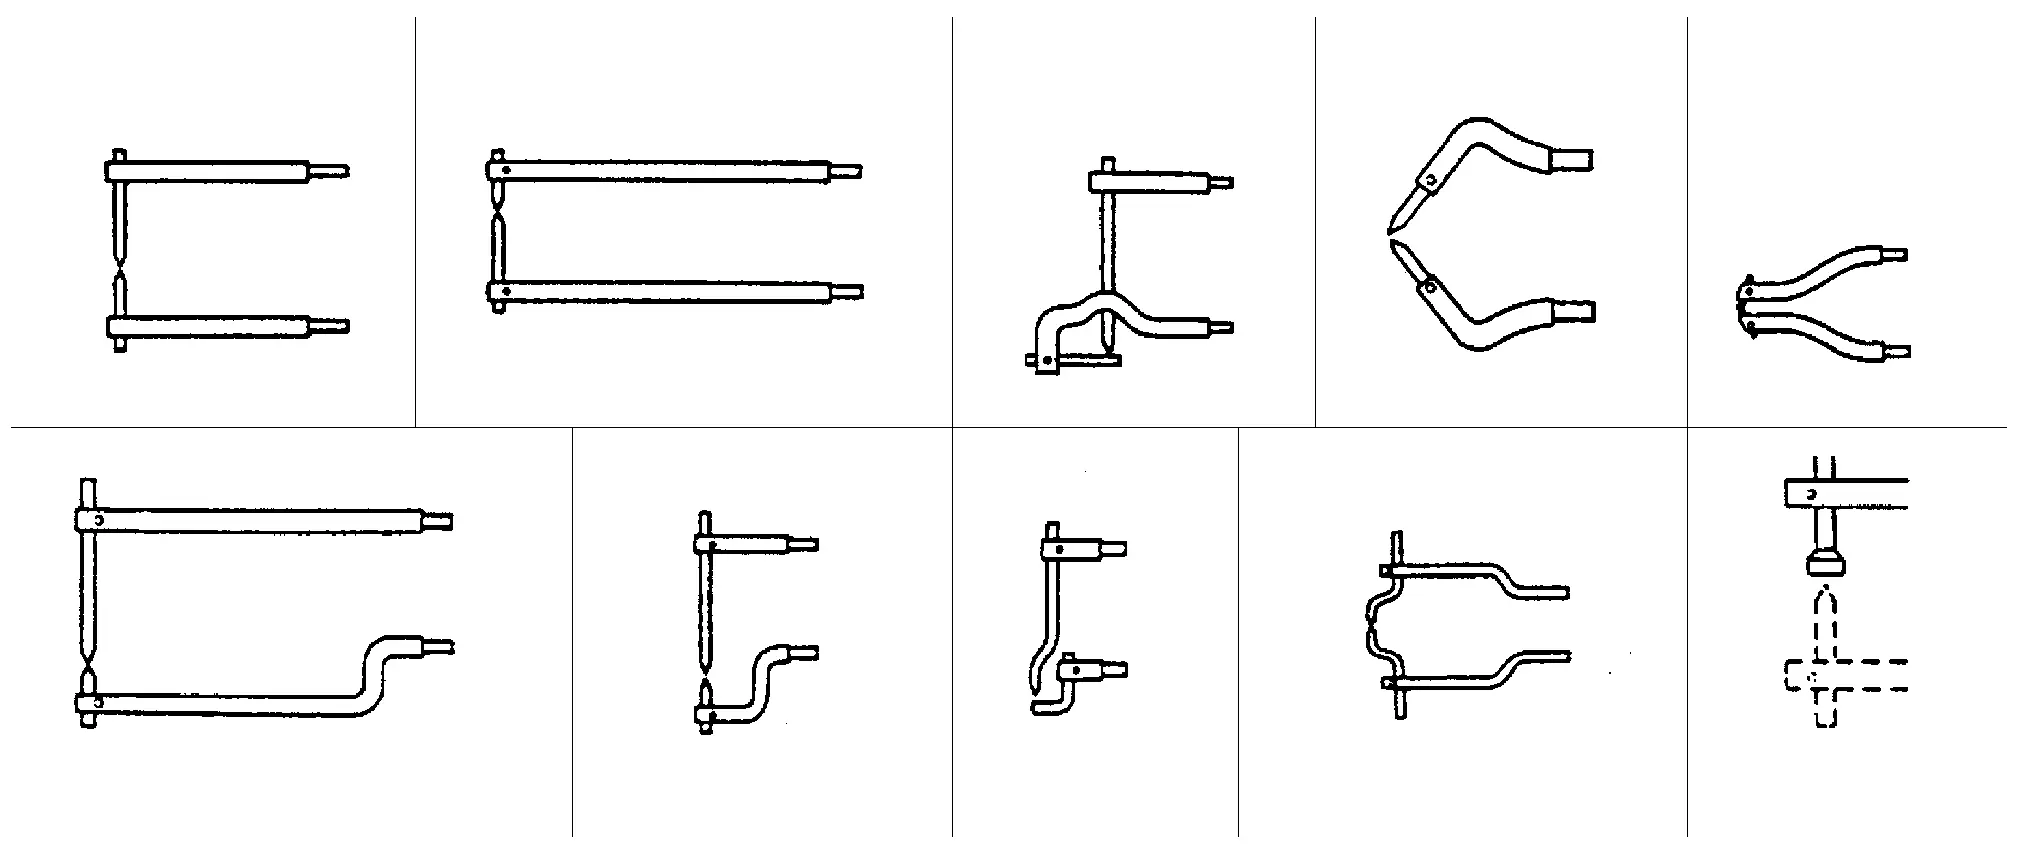
(1) TYPES DE PINCE
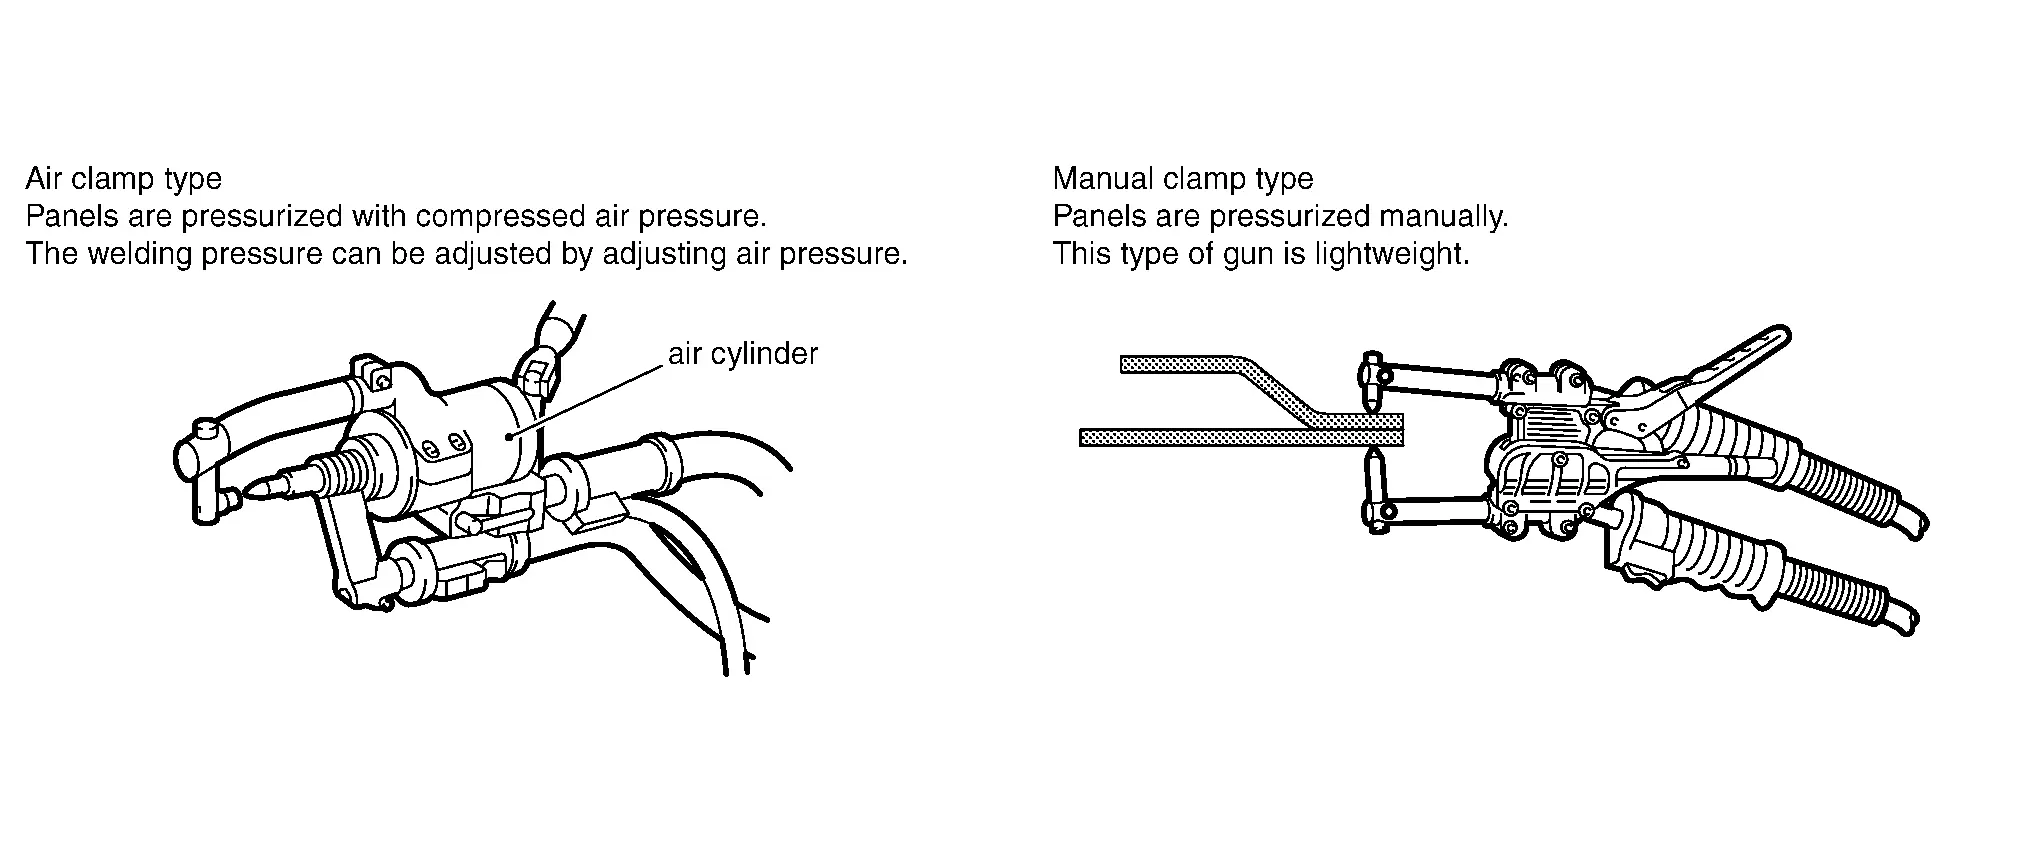
(2) BRAS DE FIXATION
En soudage par points, 2 ou 3 panneaux à souder doivent être serrés directement au niveau des électrodes. Par conséquent, l'inconvénient du soudage par points est qu'il existe certains points où le soudage ne peut pas être réalisé.
Pour pallier cette limitation, différents types de bras de fixation ont été conçus.
(3) UNITÉ SUSPENDUE
Le poids des pistolets, des bras et des câbles a été réduit afin de limiter la charge pour l'opérateur.
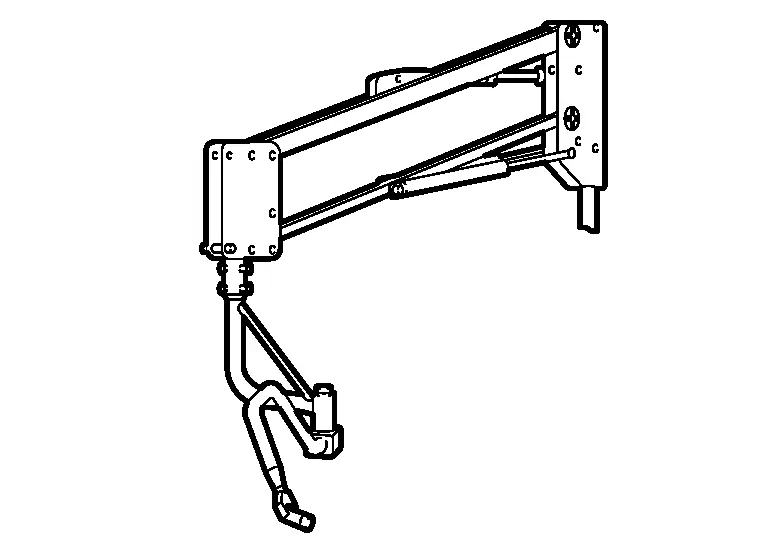
Selon le type d'unité, le câble peut simplement être suspendu, ou le pistolet peut être suspendu à l'aide d'un vérin.
Poste de soudage par points multifonction
En plus de la fonction ordinaire de soudage par points, la tôle peut être tirée à l'aide du marteau coulissant.
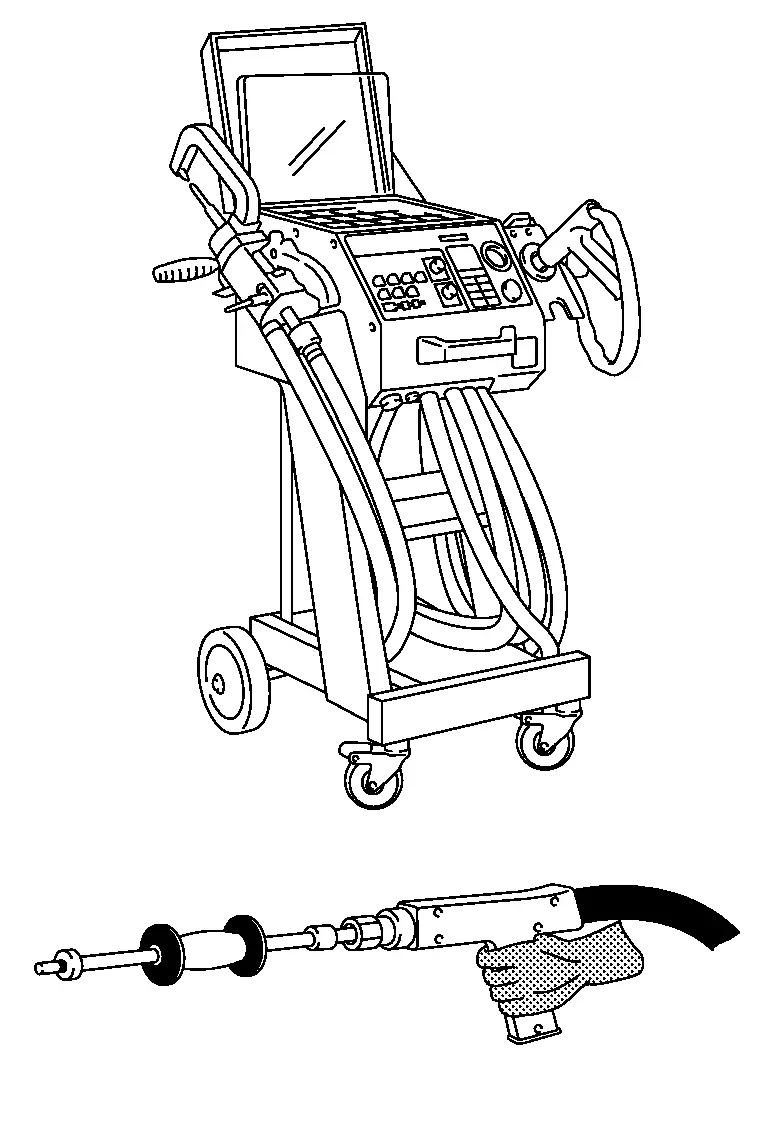
Fonctions principales :
Soudage par points des deux côtés
Soudage par points d'un seul côté (pré-pointage)
Soudage par points au marteau
Soudage d'écrous et de boulons
Retrait par carbone
Réduction de contact
Soudage de rondelles et de goujons
Processus de soudage par points
Le soudage par points comporte 3 phases : « mise en pression », « mise sous courant » et « maintien ».
(1) MISE EN PRESSION
Les points de soudure des tôles superposées sont serrés avec la pointe (électrode) pour assurer un contact étroit.
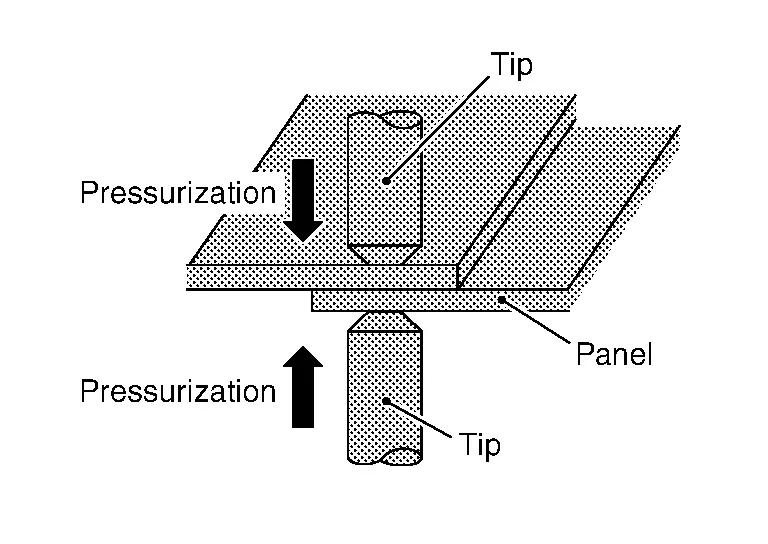
Les tôles étant en contact étroit, le courant peut circuler de façon concentrée.
(2) MISE SOUS COURANT
Les tôles étant serrées, un courant intense est appliqué.
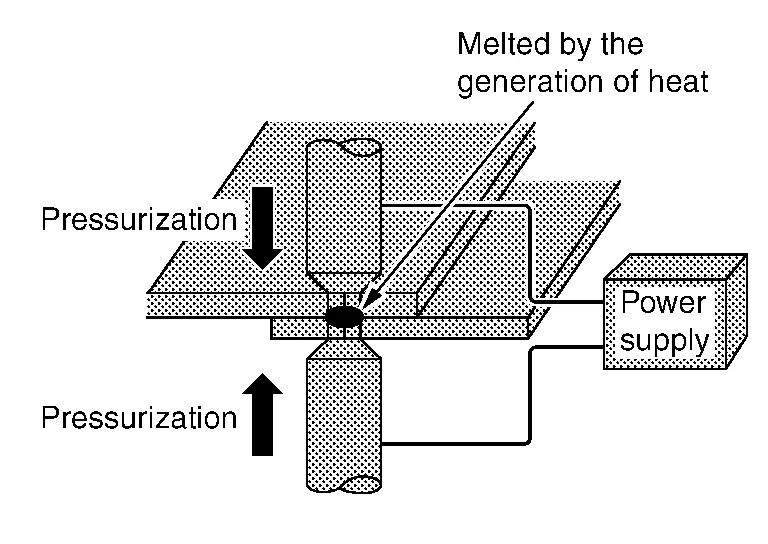
De la chaleur de Joule est générée aux zones de contact des tôles, et la température augmente fortement.
Les zones de contact des tôles fondent et se soudent sous l'effet de la pression de soudage.
(3) MAINTIEN
Même après la coupure du courant, la pression est maintenue jusqu'au refroidissement du point soudé.
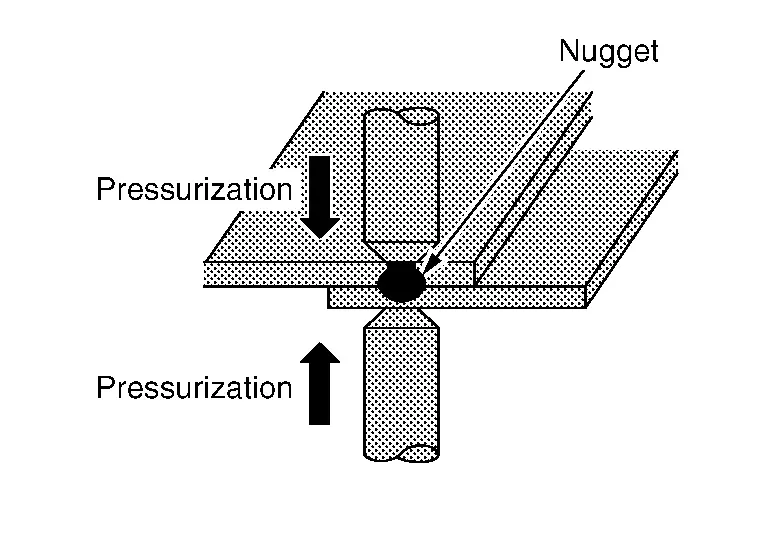
La structure du noyau devient fine sous l'effet de la pression, ce qui améliore les propriétés mécaniques.
La phase de maintien ne doit donc jamais être omise.
État de la tôle
Avant de commencer, contrôler soigneusement la tôle et effectuer les corrections nécessaires.
(1) JEU ENTRE LES SURFACES À SOUDER
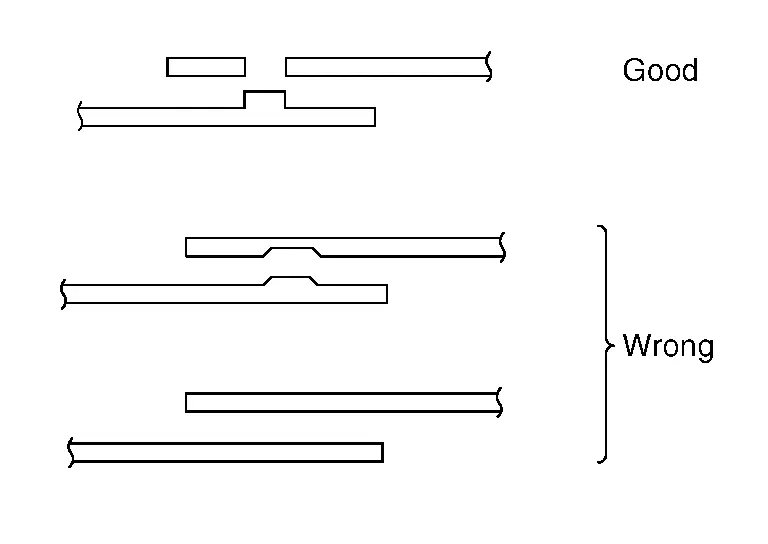
Un jeu entre les surfaces à souder gêne la circulation du courant. Même si le soudage est possible sans éliminer ce jeu, la surface soudée est plus petite, ce qui entraîne une mauvaise résistance.
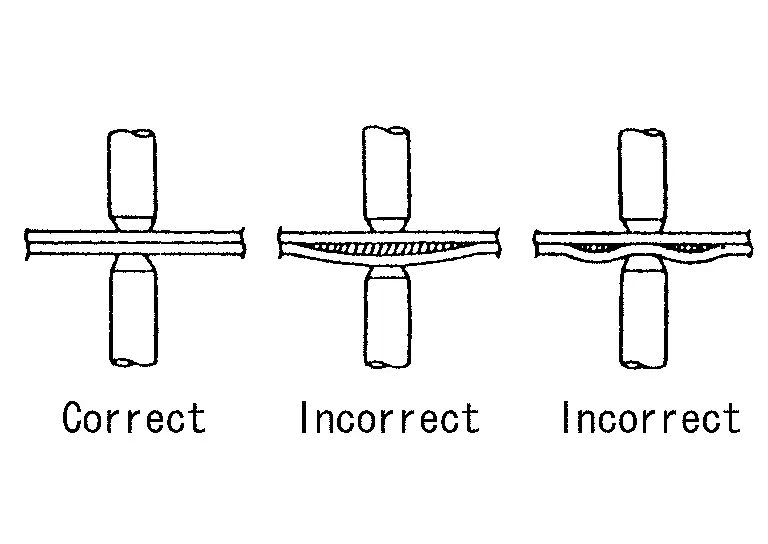
Aplanir les deux surfaces pour supprimer le jeu, puis les serrer fermement avant le soudage.
Contrôle des zones de soudage par points
Avant l'assemblage réel des éléments de carrosserie, il faut s'assurer que chaque surface de soudage respecte les exigences de résistance et convient à la sécurité en cas d'accident qui en découle. Pour cela, des soudures d'essai peuvent être réalisées sur des chutes de la pièce de rechange qui ne sont pas utilisées. Les résultats peuvent également servir au réglage fin du poste de soudage par points si nécessaire.
| Soudure | Caractéristique | Explication |
 |
Point de soudure conforme | |
 |
Pénétration de soudure trop profonde, zone affectée thermiquement trop étendue | Surchauffe excessive due à une intensité de soudage trop élevée ou à un temps de soudage trop long. |
 |
Point de contact déformé | Pointe d'électrode contaminée. La mesure de résistance faussée qui en résulte conduit à des paramètres de soudage incorrects et, par conséquent, à une résistance d'assemblage réduite. |
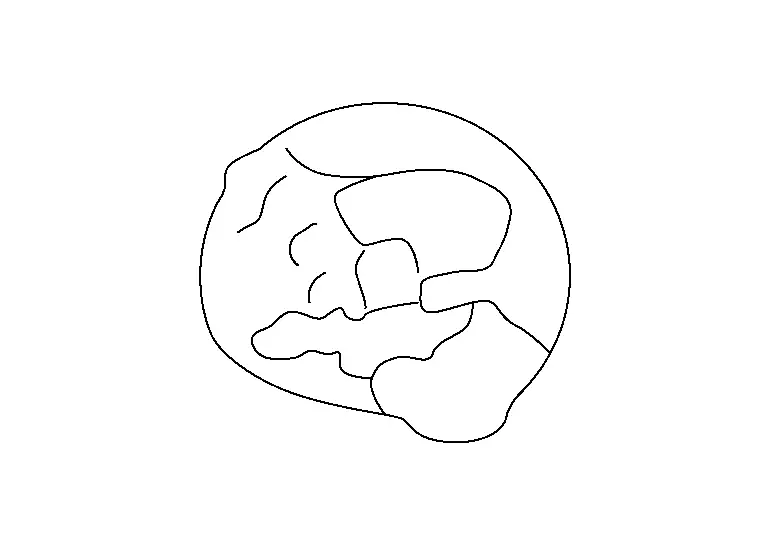 |
Endommagement de surface | Résistance de contact excessive due à une pression de contact insuffisante des électrodes. |
En complément du contrôle visuel des points de soudure, un essai de pelage doit également être réalisé. Pour cela, les tôles précédemment assemblées par un point de soudure sont séparées par pelage. Au cours de cet essai, le point de soudure doit être arraché complètement de l'une des deux tôles. Le diamètre du point de soudure doit atteindre un diamètre minimum défini.
Ø noyau > 4 x √ épaisseur de tôle (tôle la plus mince de l'assemblage). Une valeur approximative du diamètre pour l'essai de pelage figure dans le tableau suivant.
| Épaisseur de tôle en mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diamètre du noyau de soudure en mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SURFACES DES TÔLES À SOUDER
La peinture, la rouille, la poussière ou toute autre contamination sur les surfaces à souder entraînent une circulation insuffisante du courant et de mauvais résultats.
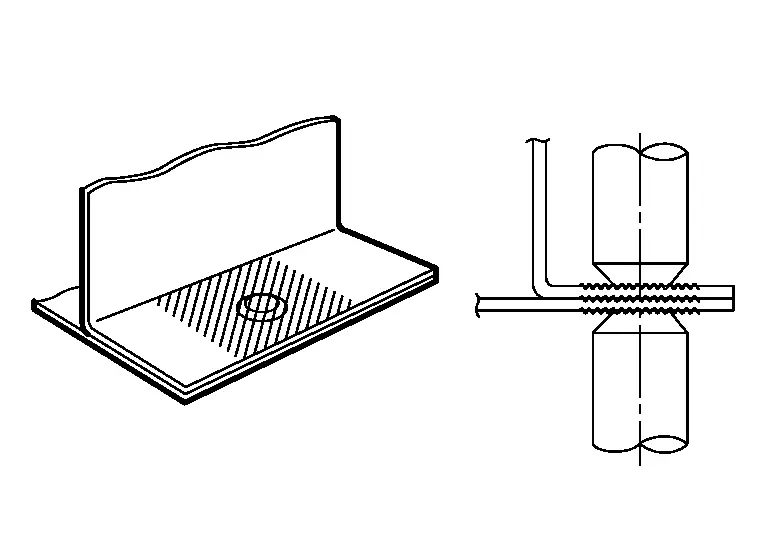
Éliminer ces corps étrangers des surfaces à souder par ponçage ou par nettoyage à l'essuyage.
(3) LA CORROSION EMPÊCHE UN SOUDAGE CORRECT DES SURFACES DE TÔLE.
Appliquer sur les surfaces à souder un agent anticorrosion à forte conductivité.
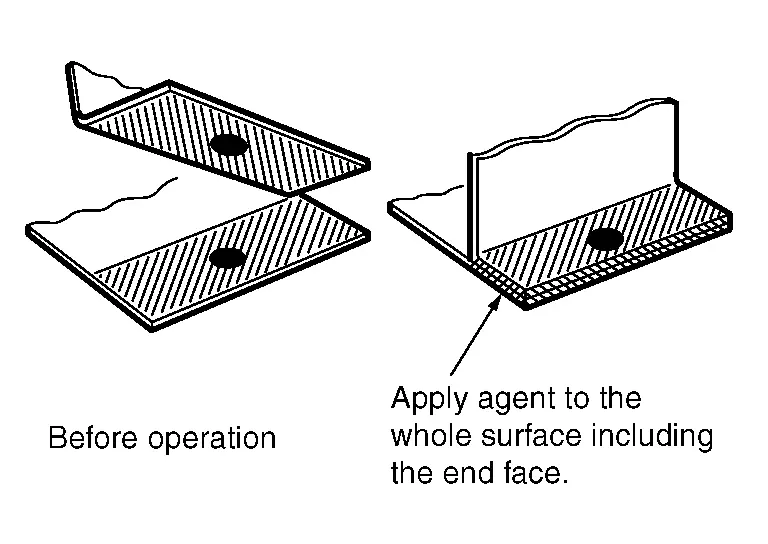
Il est important d'appliquer l'agent uniformément sur la tôle, y compris sur la tranche.
Effectuer le soudage par points avant que l'agent anticorrosion ne sèche, car cet agent présente en général une faible conductivité.
L'agent humide peut être chassé de la zone de soudure sous l'effet de la pression de soudage, ce qui permet d'obtenir un soudage de bonne qualité grâce à une conductivité élevée.
Précautions à prendre lors du soudage par points
(1) CHOIX DU POSTE DE SOUDAGE PAR POINTS
Utiliser la méthode de soudage direct chaque fois que possible.
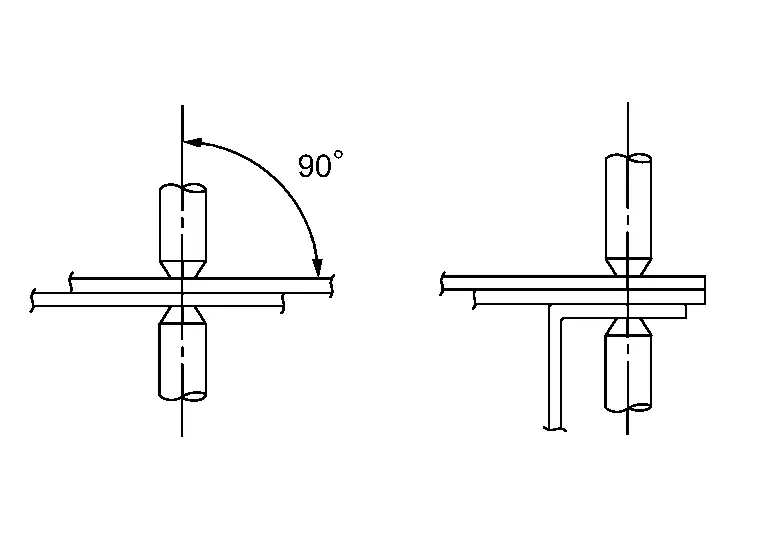
(Lorsque le soudage direct n'est pas possible, utiliser le soudage MAG par bouchon.)
(2) MISE EN PLACE DES POINTES D'ÉLECTRODE
Appliquer les électrodes à angle droit par rapport à la tôle. Si elles ne sont pas correctement appliquées, la densité de courant sera faible, ce qui entraînera une mauvaise résistance de soudure.
(3) NOMBRE DE POINTS DE SOUDURE
En général, la capacité des postes de soudage par points des ateliers de réparation est inférieure à celle des postes d'usine. Par conséquent, le nombre de points de soudure doit être augmenté de 20 % à 30 % par rapport au nombre indiqué dans le Manuel de réparation de carrosserie.
(4) SOUDAGE DES ANGLES
Ne pas souder les angles arrondis. Souder cette partie entraîne une concentration de contraintes, qui conduit à des fissures.
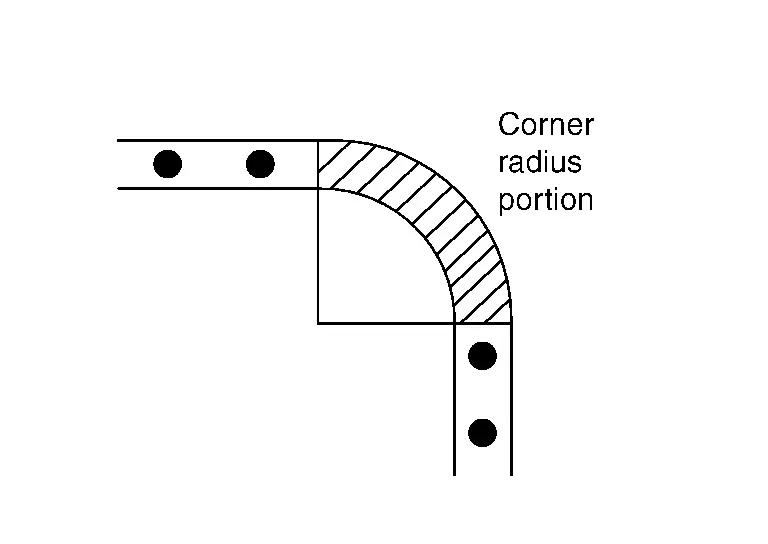
Exemples :
Angle supérieur des montants avant et central
Partie supérieure avant de l'aile arrière
Angles des vitres avant et arrière
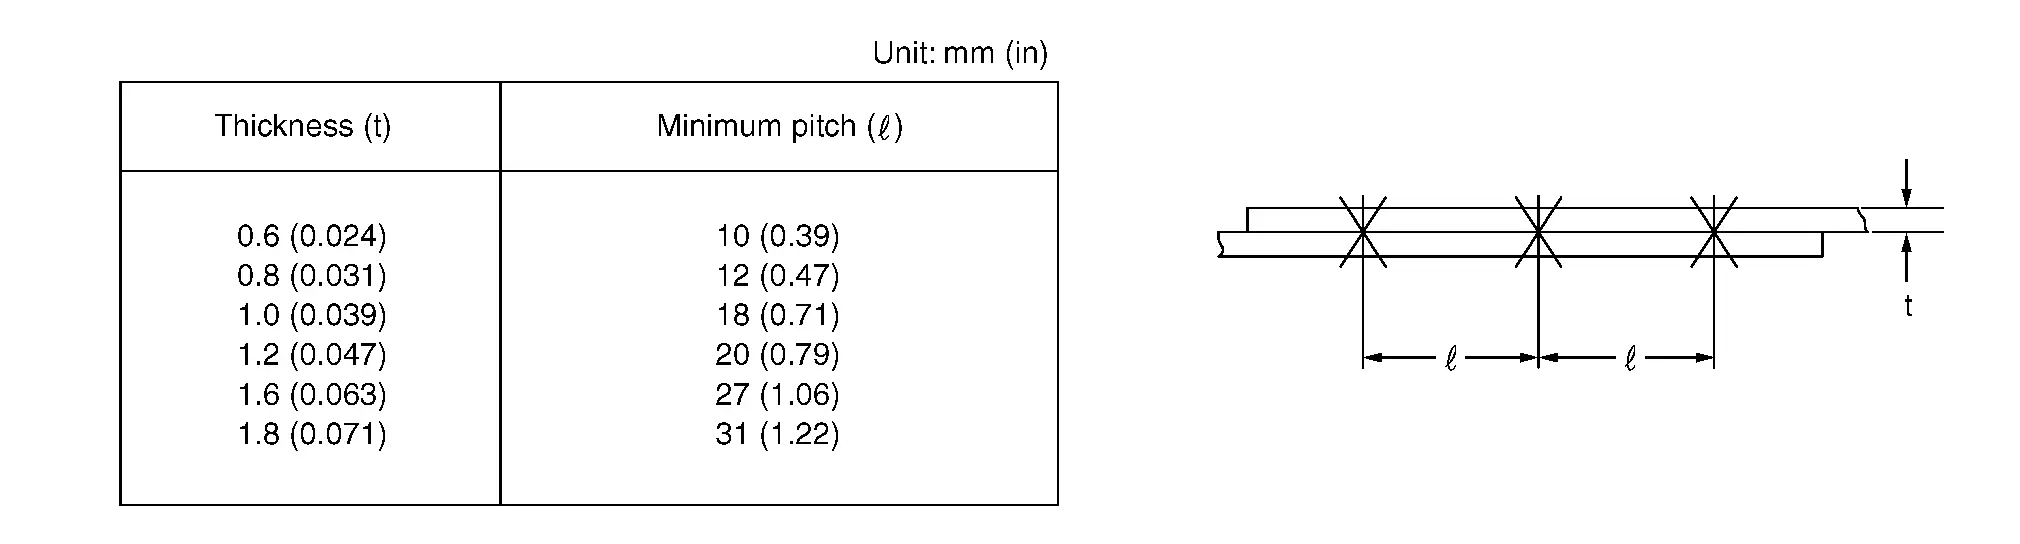
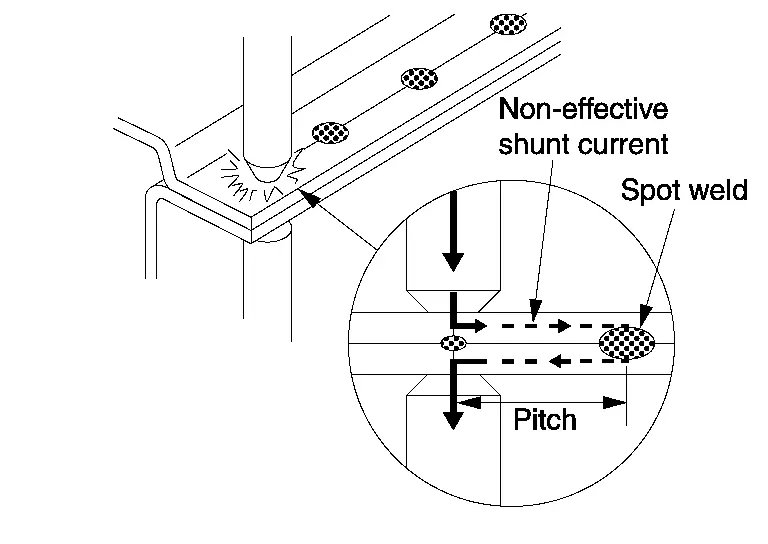
(5) ESPACEMENT MINIMUM ENTRE POINTS DE SOUDURE
L'espacement minimum entre points de soudure varie selon l'épaisseur des tôles à souder. En général, respecter les valeurs du tableau suivant.
Éviter de souder sur des zones déjà soudées.
La zone soudée par points devient plus dure et plus mince ; il faut donc souder des zones différentes, aussi éloignées que possible les unes des autres.
 |
Anciens emplacements de points |
 |
Nouveaux emplacements de points |

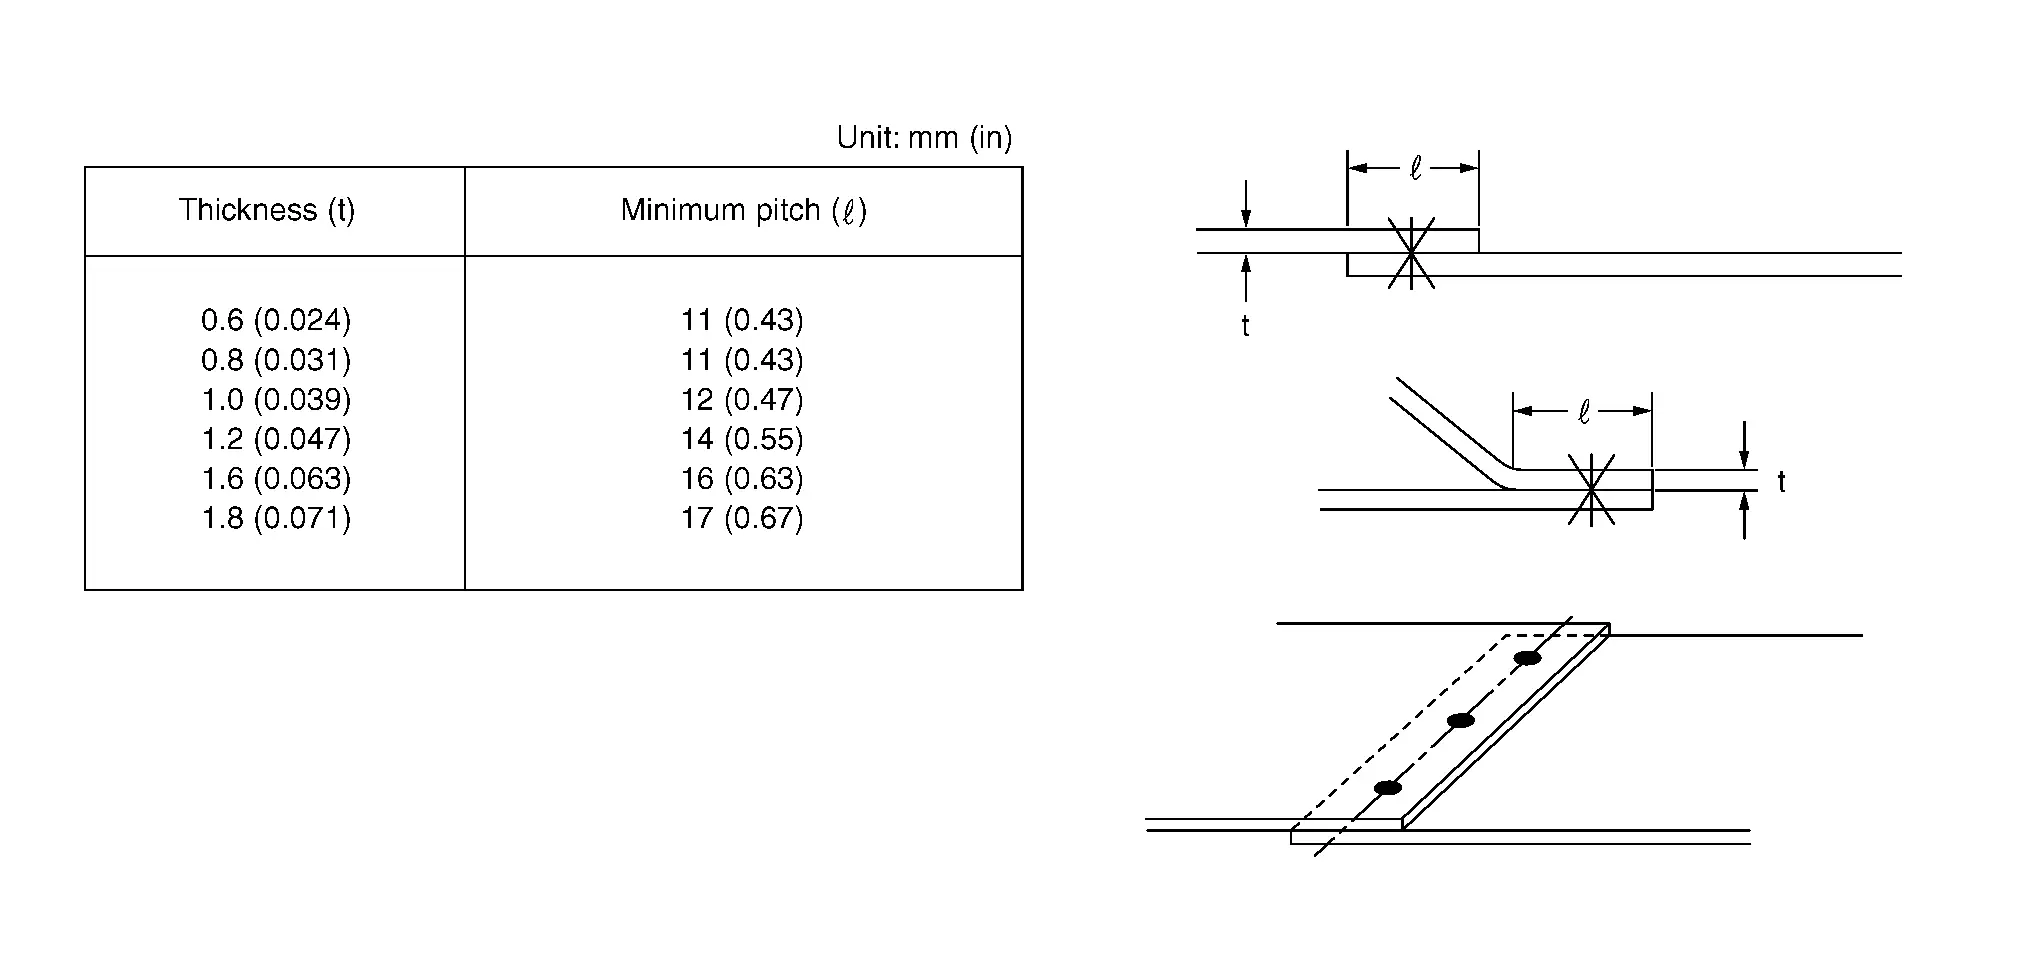
(6) RECOUVREMENT MINIMUM DES TÔLES
Respecter les valeurs suivantes pour la longueur de recouvrement des tôles. Un recouvrement trop court réduit la résistance et déforme la tôle.
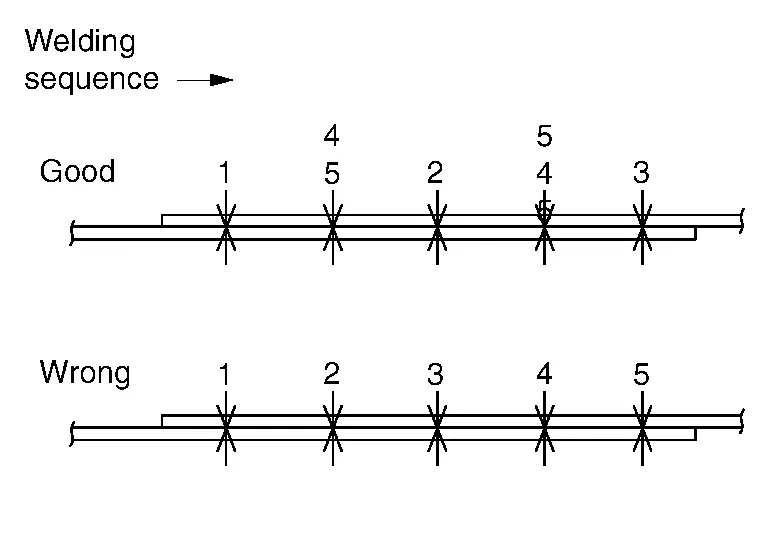
(7) ORDRE DE SOUDAGE DES POINTS
Ne pas souder par points en continu dans une seule direction. Cela affaiblit la soudure à cause de l'effet de dérivation du courant. Si les pointes de soudage deviennent rouge vif, arrêter le soudage et refroidir les pointes.
Contrôle de la zone soudée
Les points de soudure peuvent être contrôlés par les essais destructifs décrits ci-dessous. Ils peuvent être facilement réalisés pendant le soudage. Avant et après le soudage, effectuer ces essais destructifs pour vérifier la résistance des zones soudées.
Les points de soudure doivent être régulièrement espacés et disposés au centre de la bride à souder.
(1) CONTRÔLE AVEC ÉPROUVETTE (confirmation avant utilisation)
(a) Souder ensemble des éprouvettes de même épaisseur que la tôle à souder.
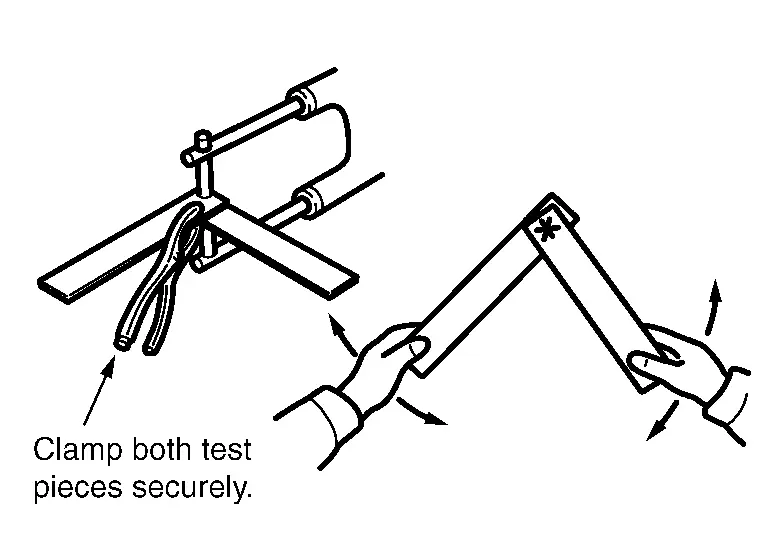
Rompre la soudure par torsion et examiner la rupture.
(b) Lors de cet essai, percer un trou dans une éprouvette en arrachant la partie soudée. Si aucun trou ne se forme, cela indique que les conditions de soudage sont incorrectes. Ajuster la pression, le courant de soudage, la durée de passage du courant et les autres paramètres, puis répéter l'essai jusqu'à obtenir le meilleur résultat.
(2) CONTRÔLE AU BURIN ET AU MARTEAU (vérification après soudage)
(a) Insérer la pointe d'un burin entre les tôles soudées et frapper l'extrémité jusqu'à obtenir un écart de 3 mm - 4 mm (0,12 in - 0,16 in) [lorsque l'épaisseur des tôles est de 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entre les tôles. Si les points soudés ne se séparent pas, cela indique que le soudage a été correctement réalisé.
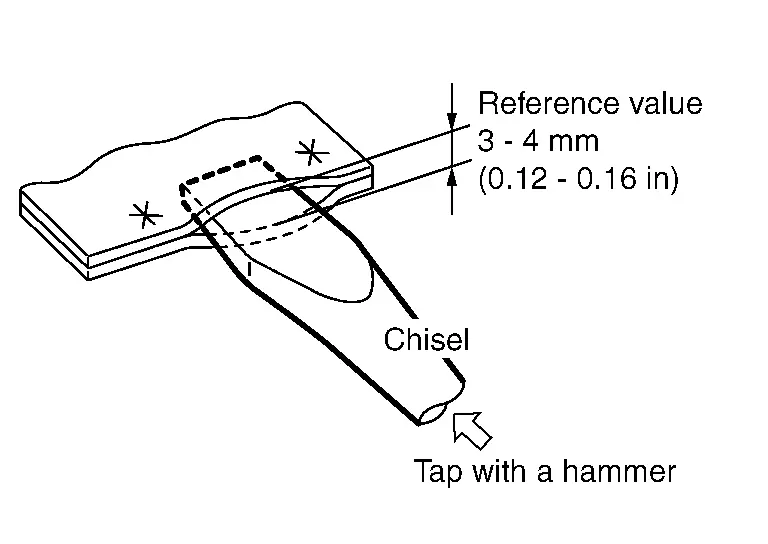
Cet écart varie selon l'emplacement des points de soudure, la longueur de la bride, l'épaisseur des tôles, le pas de soudage et d'autres facteurs. Les valeurs indiquées ci-dessus sont données uniquement à titre de référence.
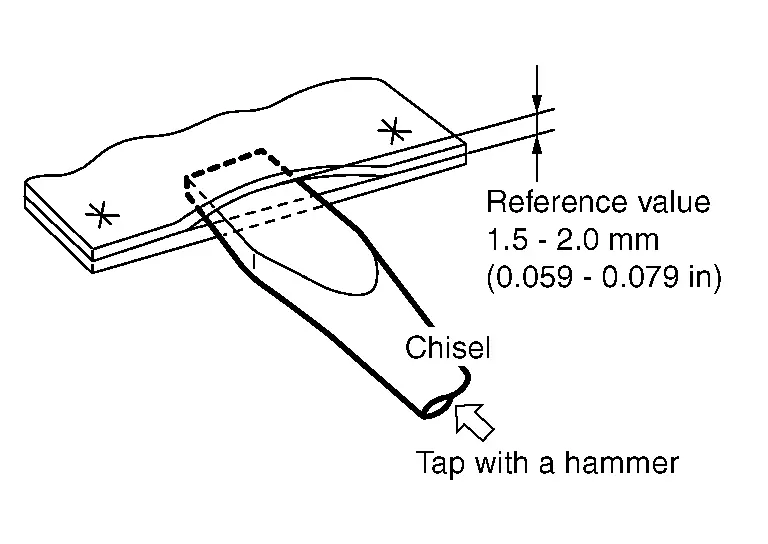
(b) Si les épaisseurs des tôles sont différentes, l'écart doit être limité à 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Écarter davantage les tôles peut relever d'un essai destructif.
(c) Veiller à réparer la partie déformée de la tôle après le contrôle.
Soudage MAG Nissan Ariya : FE0
Soudage MAG
Le soudage MAG utilise la chaleur d'un arc électrique pour assembler deux pièces métalliques en faisant fondre à la fois le métal et l'électrode. En réparation automobile, le MAG (Metal Active Gas) est le type de soudage à l'arc le plus utilisé.
Principe du soudage MAG
L'électrode de soudage est constituée d'un fil enroulé sur une bobine. Ce fil de soudage est entraîné par un moteur à commande électronique.
La zone de soudure est protégée de l'atmosphère par l'injection d'un gaz de protection. Cela évite l'oxydation et la nitruration afin d'obtenir une meilleure résistance de la soudure et un bon cordon. Le gaz de protection est de l'argon, du CO2, ou un mélange des deux.
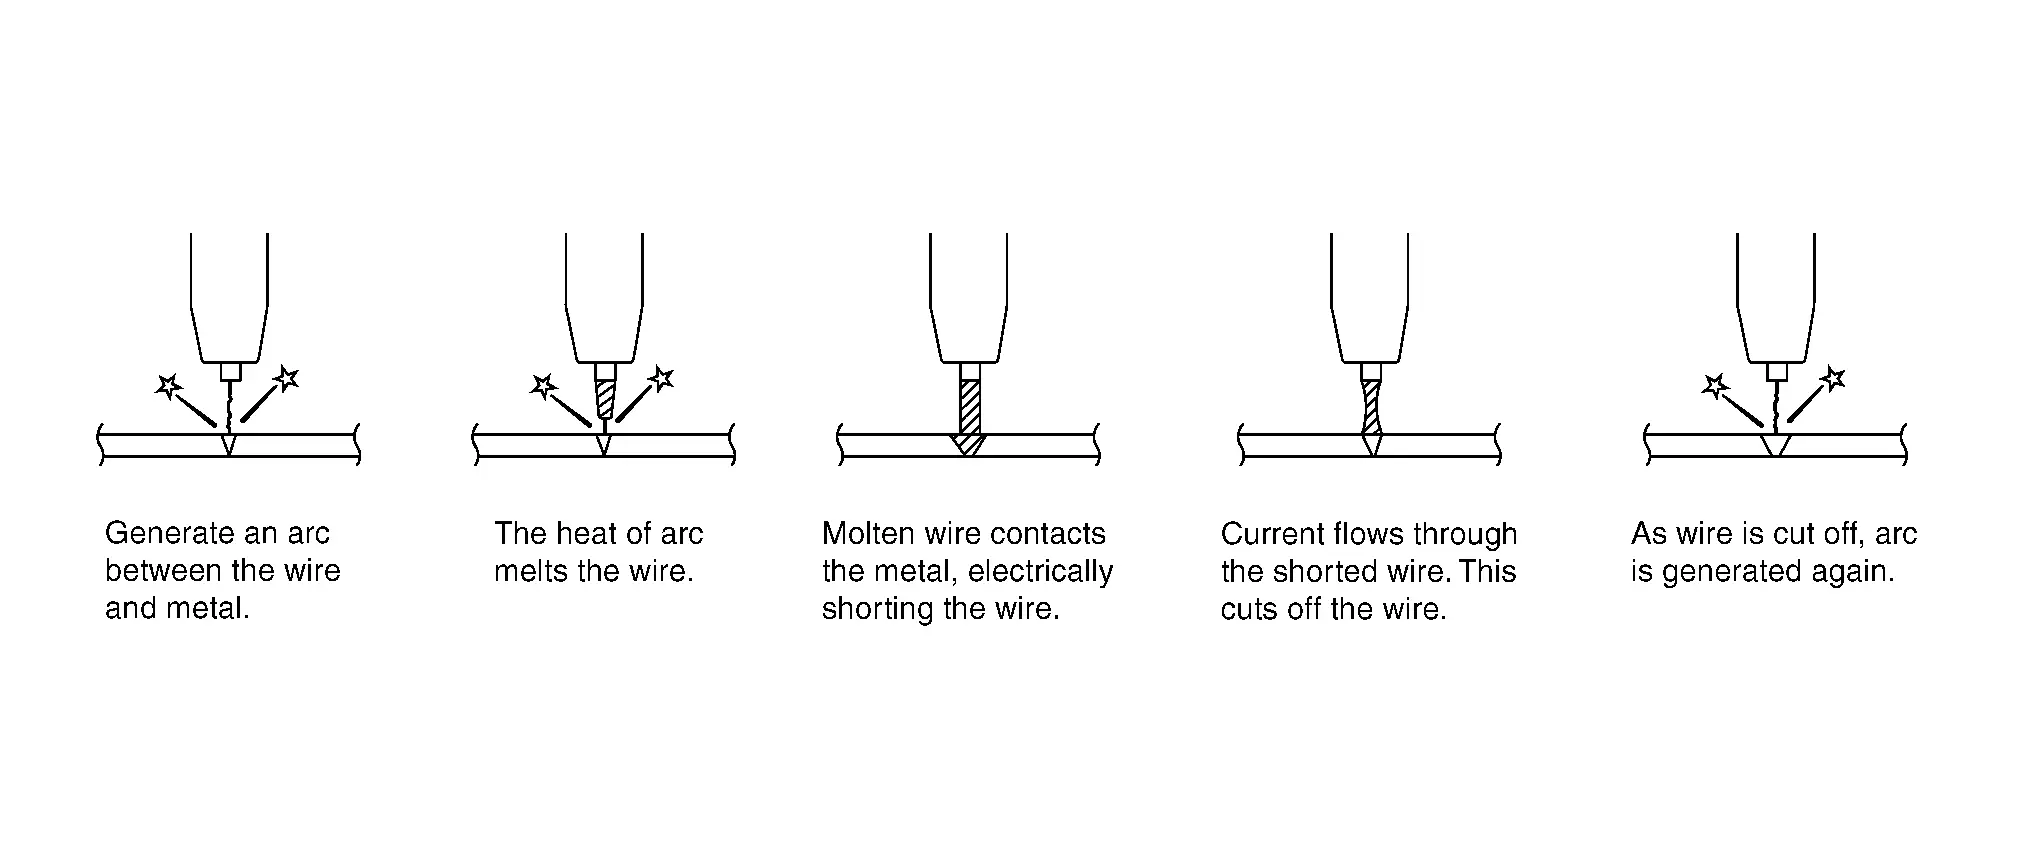
La figure suivante présente la procédure de soudage.
Caractéristiques du soudage MAG
Moins de scories
Moins de déformations thermiques
Relativement facile à maîtriser
Résistance de soudure supérieure à celle du soudage au gaz ou par points
Adapté aux tôles minces
Influence moindre de la position de soudage sur la résistance de la soudure
Non adapté aux endroits venteux
Structure du poste de soudage MAG
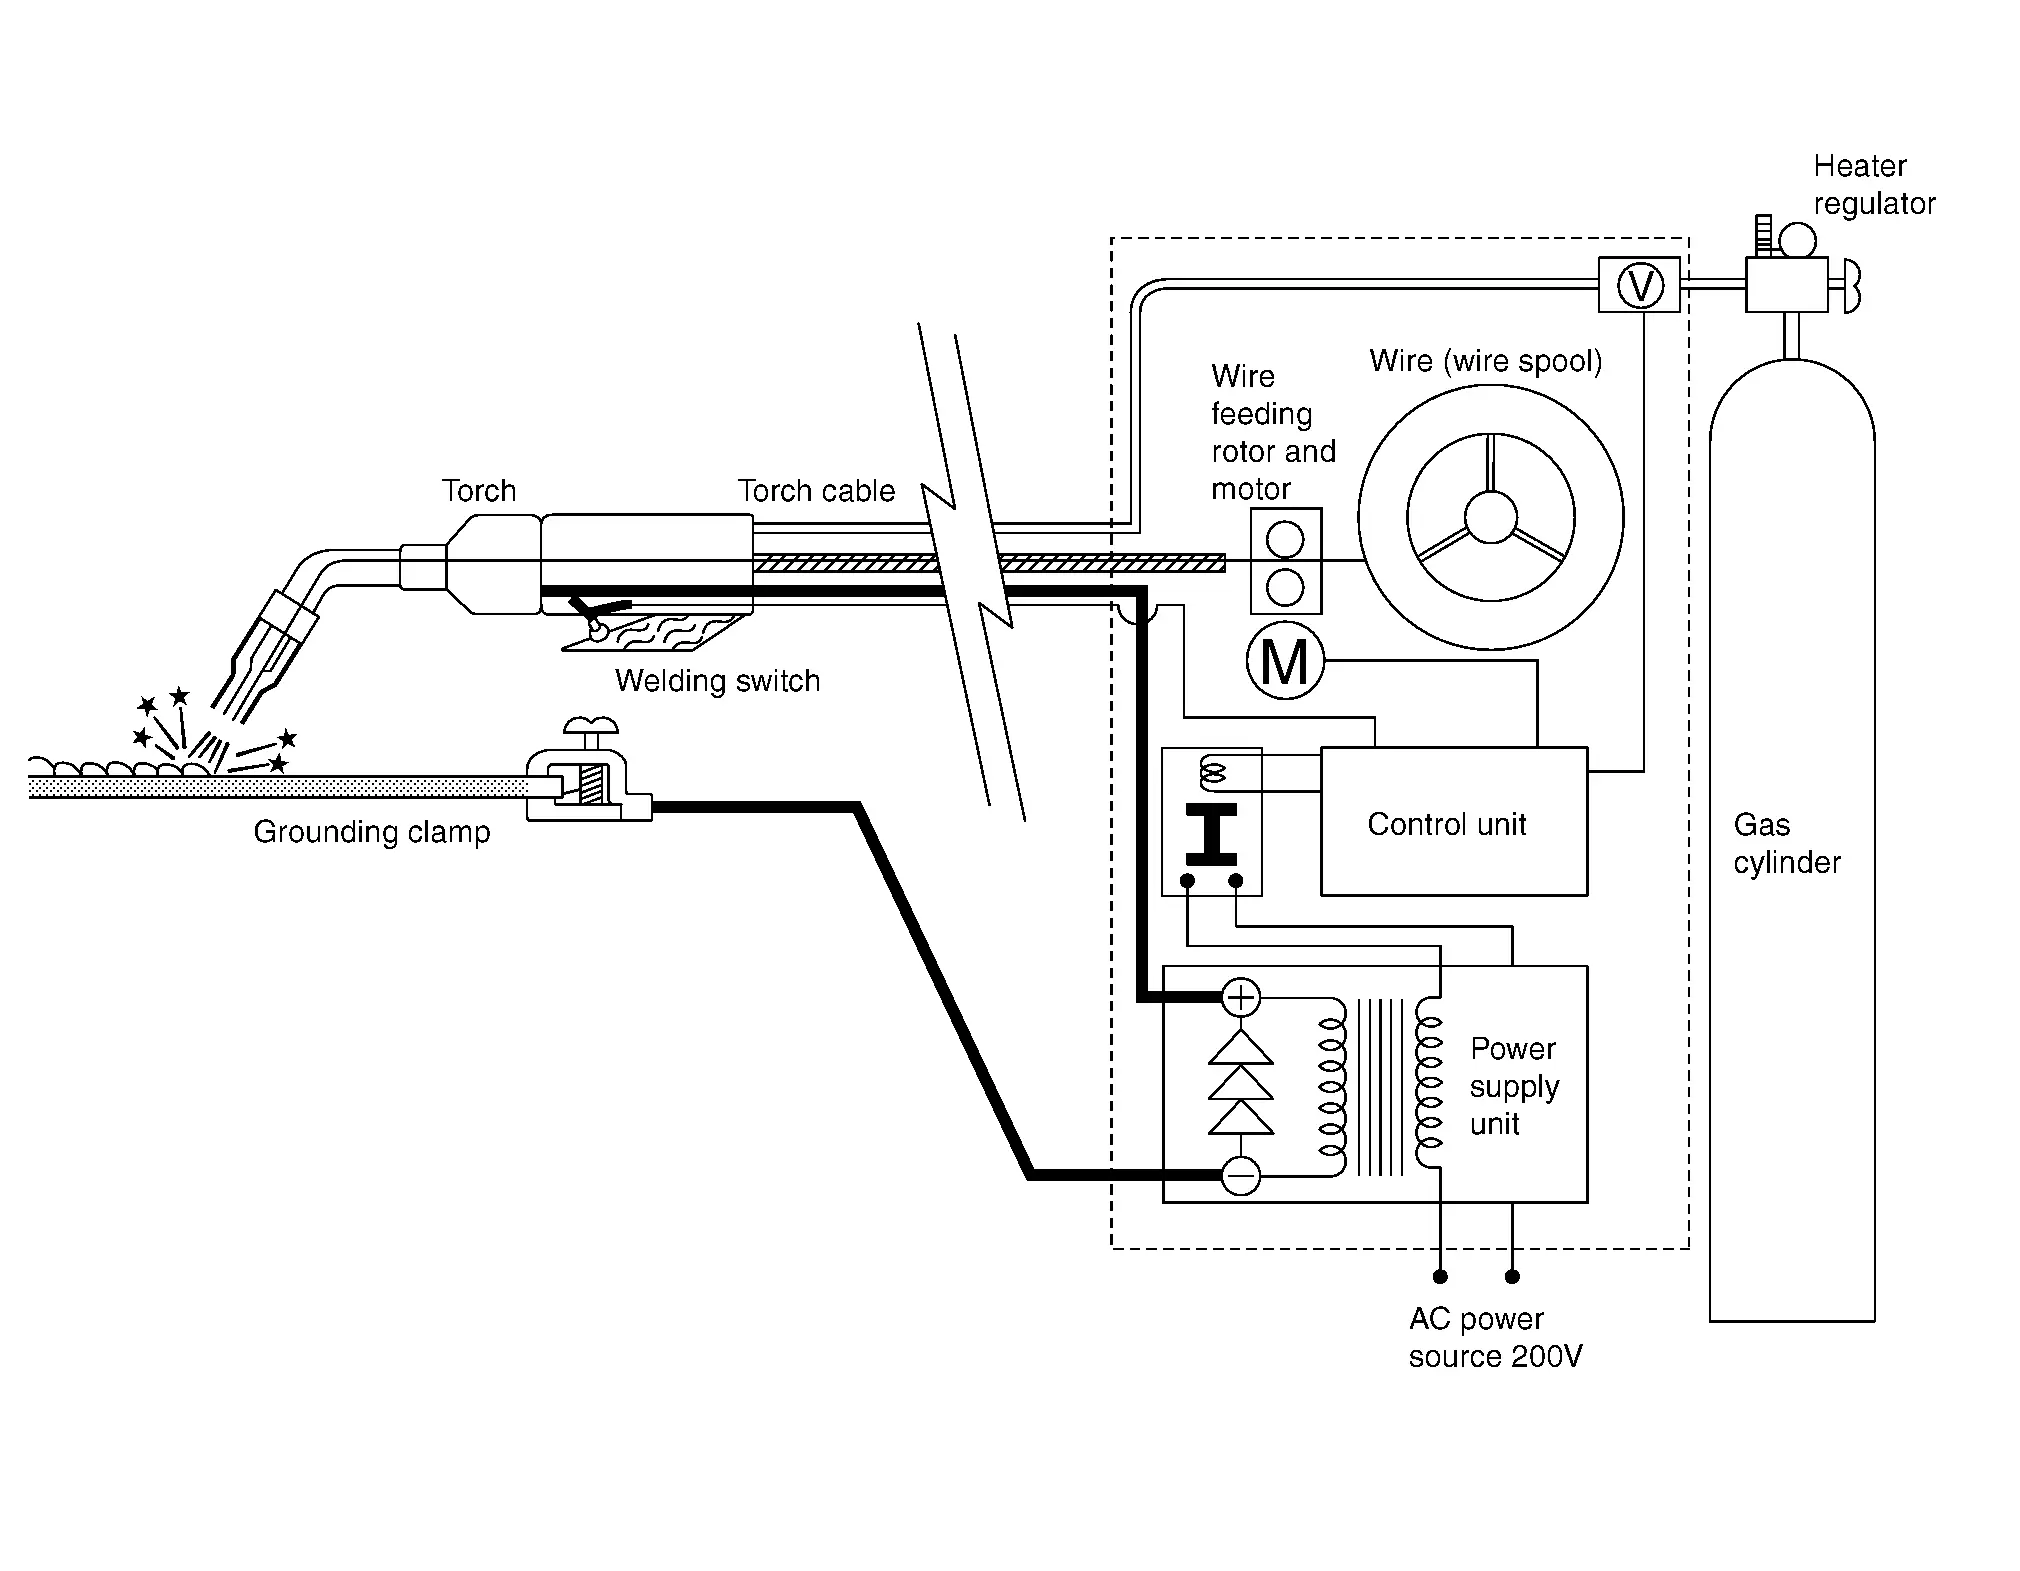
Le poste de soudage comprend un bloc d'alimentation composé d'un transformateur et d'un redresseur, qui convertit la tension secteur en tension de soudage et redresse le courant ; un contrôleur qui régule la tension, le courant et la vitesse d'avance du fil de soudage en fonction de l'épaisseur de la tôle à souder ; le fil de soudage enroulé sur la bobine, le moteur d'entraînement du fil, la torche de soudage, la bouteille de gaz et le détendeur.
État de la tôle à souder
La peinture, la rouille ou l'huile présentes sur la surface de la tôle provoquent des soufflures et des projections lors du soudage. Éliminer soigneusement tous les corps étrangers à l'aide d'une ponceuse à bande ou d'une brosse métallique.
Contrôle des soudures
Se reporter à la méthode de contrôle du soudage par points. Se reporter au contrôle des soudures.
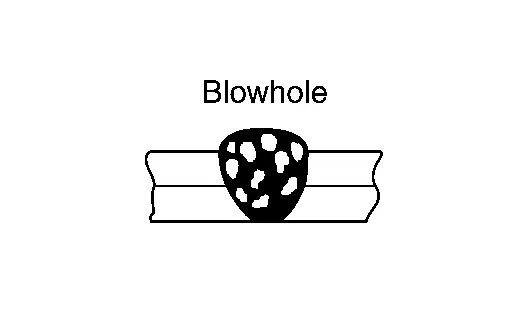
Exemples de défauts et de conditions de soudage en MAG.
| Défaut | Points à vérifier | Remarques |
|---|---|---|
 |
|
Un trou se forme lorsque du gaz est emprisonné dans le métal déposé. |
 |
|
Il s'agit d'une absence de fusion entre les métaux d'apport ou entre les dépôts. |
 |
|
|
 |
|
Il s'agit d'un dépôt de mauvaise qualité sous la tôle. |
 |
|
|
 |
|
Les projections sont plus fréquentes sur une soudure d'angle. |
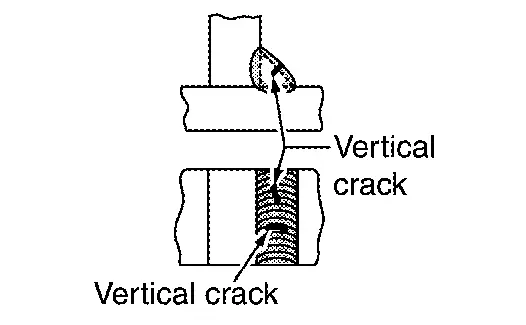 |
La surface soudée présente-t-elle des taches (peinture, huile, rouille) ? | Les fissures n'apparaissent généralement que sur la surface supérieure. |
Types de soudage MAG
Méthodes de soudage à l'arc sous gaz protecteur
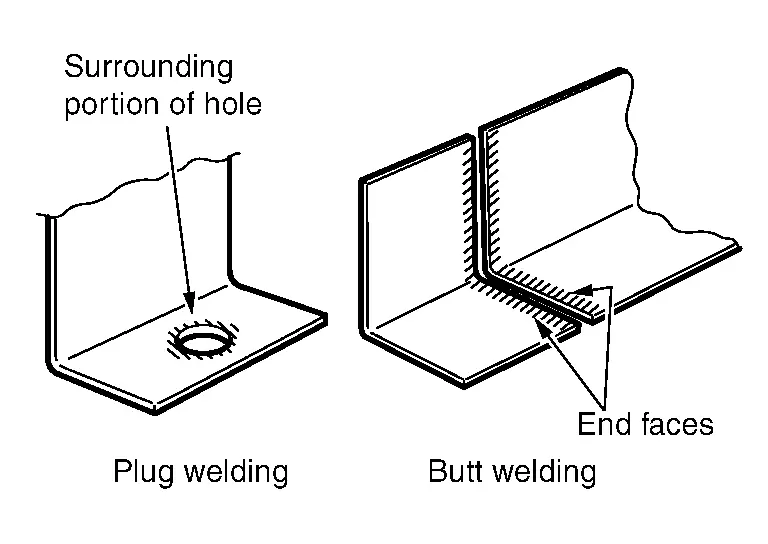
Soudure bout à bout
Méthode de soudage qui comble l'interstice entre deux tôles placées côte à côte. Cette méthode est utilisée pour les zones coupées et assemblées, comme sur les panneaux de custode et les bas de caisse. Les travaux de finition sont réalisés de la même façon que pour le soudage par bouchon.
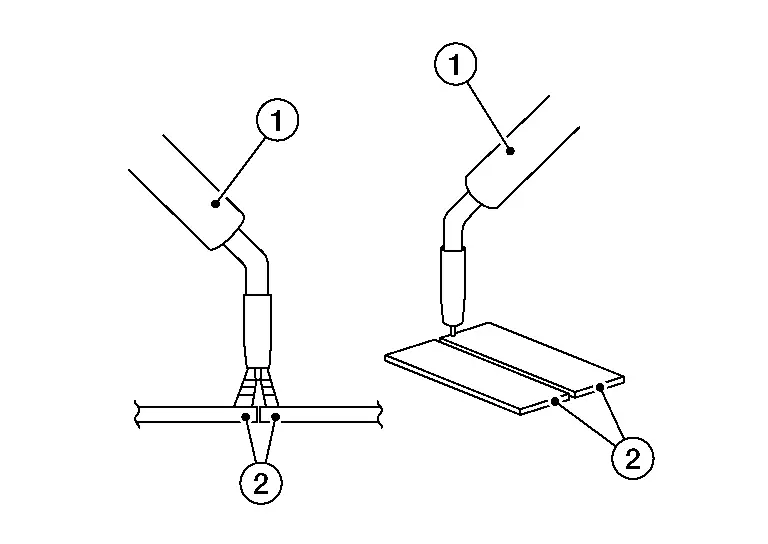
- :Torche
- :Tôle
Soudure d'angle
Méthode de soudage dans laquelle deux tôles se chevauchent et le bord d'un côté est soudé pour les assembler. Principalement utilisée pour le soudage sur les véhicules Nissan Ariya de type châssis.
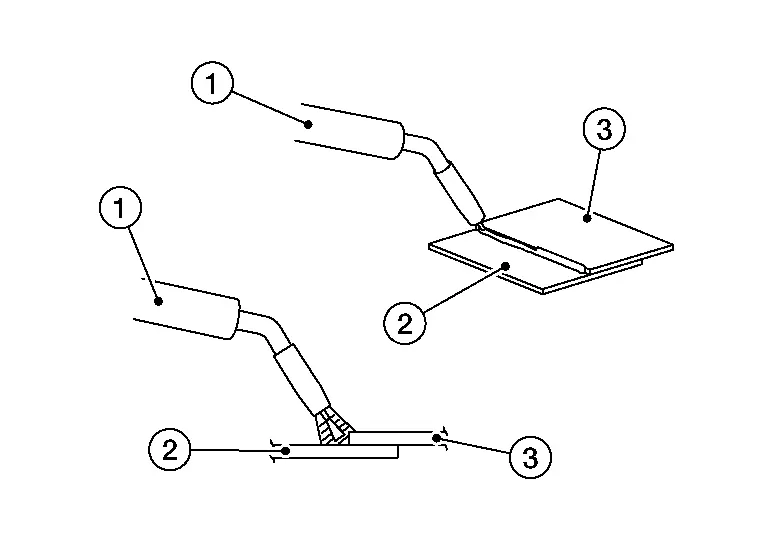
- :Torche
- :Tôle 1
- :Tôle 2
Soudure continue
Ce procédé de soudage convient aux tôles d'acier d'une épaisseur de 2 mm (0,08 in) ou plus. Appliqué à des tôles plus minces, il provoque une perforation par fusion.
Soudage par bouchon
Placer la torche perpendiculairement à la tôle et remplir rapidement le trou avec le métal en fusion ; une soudure intermittente génère un film d'oxyde, provoquant des soufflures. Pour le soudage par bouchon, percer un trou de 5 mm - 6 mm (0,20 in - 0,24 in) de diamètre dans la tôle supérieure des deux tôles à assembler. Maintenir fermement les tôles supérieure et inférieure l'une contre l'autre. Pour la finition, lisser la zone soudée en relief à l'aide d'un outil tel qu'une ponceuse à bande.
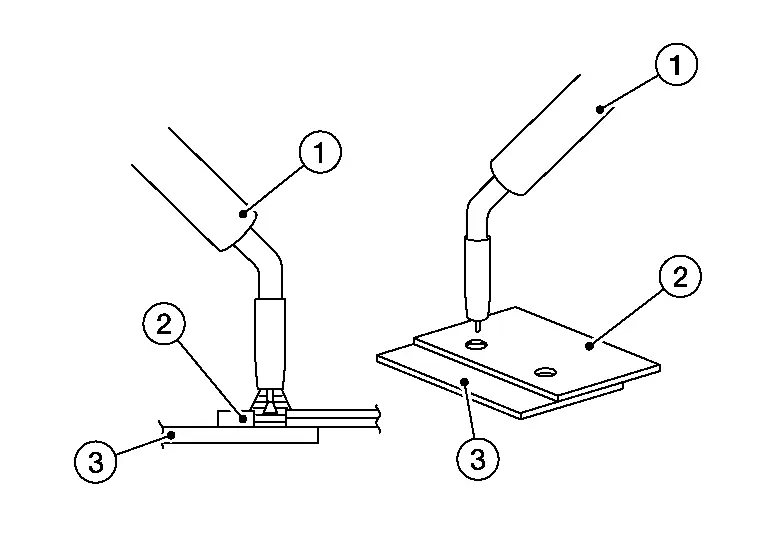
- :Torche
- :Tôle 1
- :Tôle 2
Soudage intermittent (par étapes)
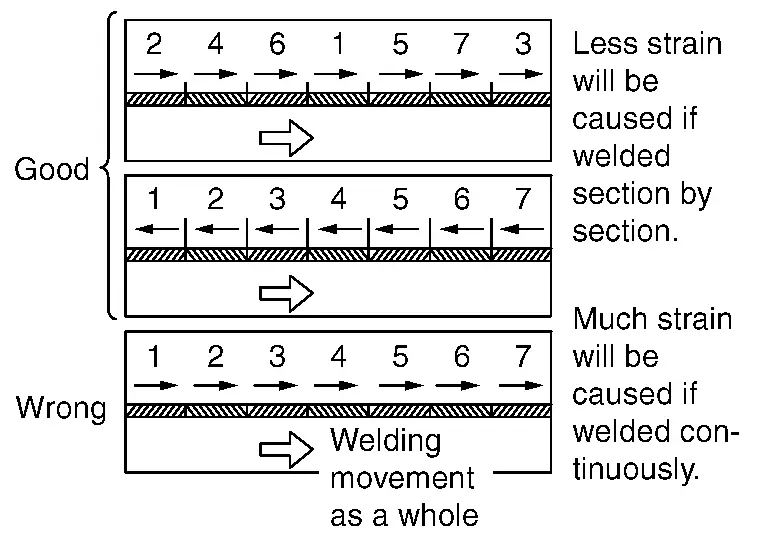
Cette méthode convient aux tôles minces ou rouillées afin d'éviter les déformations thermiques et la perforation par fusion. En réparation de carrosserie, elle est utilisée en soudure bout à bout lors du remplacement partiel de tôles.
Avant le soudage par étapes, effectuer unointage des tôles à souder afin d'éviter les contraintes et d'aligner les surfaces.

Pour cela, réaliser des points de soudure puis combler les espaces par de courts cordons de soudure.
Retirez tous les revêtements des panneaux de remplacement et d'assemblage sur 13 mm (1/2 po) autour de la ligne de soudure. Cette opération doit être effectuée sur les faces avant et arrière des panneaux, afin d'éviter que les revêtements brûlés ne nuisent à la protection anticorrosion lors des étapes ultérieures de la réparation.
Une ligne de soudure longue provoque des contraintes. Utilisez la méthode illustrée sur la figure pour réduire les contraintes.
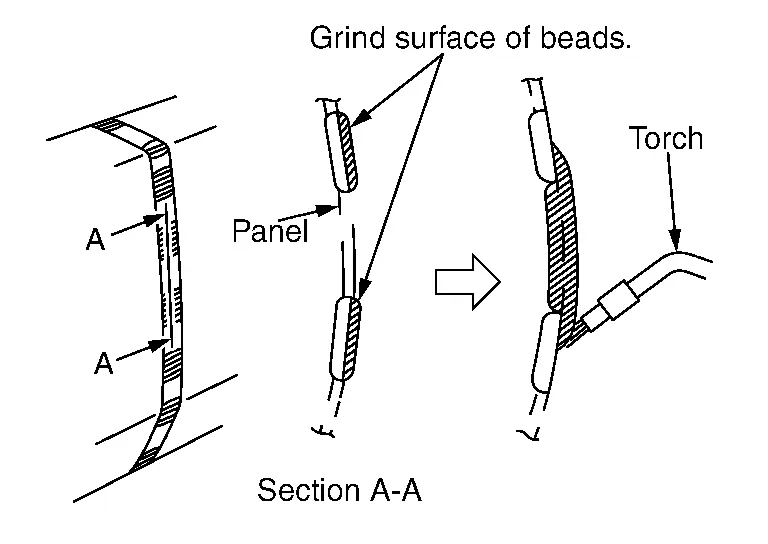
Pour combler les espaces entre les cordons de soudure discontinus (A), meulez les cordons à l'aide d'une ponceuse, puis comblez avec du métal en fusion. Si cette opération est effectuée sans meuler la surface des cordons, des soufflures peuvent se former.
Procédé de séparation
Les découpes de séparation sur les éléments de carrosserie en acier peuvent être réalisées à la scie à carrosserie ou à la meuleuse d'angle équipée d'un disque à tronçonner. Utilisez de préférence une scie à carrosserie, car la meuleuse d'angle produit une grande quantité d'étincelles et le matériau peut surchauffer au niveau des bords de coupe. L'utilisation d'une scie à carrosserie est indispensable lors de la réparation de la tôle extérieure de la carrosserie, par exemple lors du remplacement partiel d'un panneau latéral. Des bandes abrasives peuvent également être utilisées dans certaines zones.
Les lames des scies à carrosserie ne conviennent toutefois qu'à une certaine résistance et à une certaine épaisseur de matériau. Les découpes de séparation sur les éléments de structure de carrosserie en acier à haute résistance ou en acier à très haute résistance ne peuvent être réalisées qu'à l'aide d'une meuleuse d'angle équipée d'un disque à tronçonner.
Ouverture des zones de soudure par points
Pour ouvrir les zones de soudure par points, percez les points de soudure d'origine à l'aide d'un foret spécial pour soudure par points. Un foret spécial à profondeur de coupe réglable doit être utilisé à cet effet. Cela évite que l'outil ne traverse la deuxième tôle. Séparez ensuite les rebords des tôles à l'aide d'un burin.
Rectifiez la surface si nécessaire
Centrez le pointeau sur le point de soudure
Percez le point de soudure
La chaleur dégagée lors du soudage durcit parfois la surface du point de soudure. Dans ce cas, poncez à nouveau le point de soudure avant de le percer. Une ponceuse à bande peut être utilisée à cet effet. Des fraises spéciales pour points de soudure sont nécessaires pour desserrer les zones soudées par points sur les aciers à haute résistance et à très haute résistance. Les forets conventionnels pour points de soudure sont détruits lorsqu'ils sont utilisés sur ces aciers. Vous pouvez également poncer entièrement les points de soudure à l'aide d'une ponceuse à bande. Dans ce cas, assurez-vous que le composant situé en dessous n'est pas endommagé.
Ouverture des cordons de soudure MAG et des soudures brasées MIG
Les cordons de soudure MAG et les soudures brasées MIG sont ouverts par meulage/ponçage à l'aide d'une meuleuse d'angle ou d'une ponceuse à bande. Les autres composants ne doivent pas être endommagés pendant cette opération. Les rebords des tôles sont ensuite séparés à l'aide d'un burin. La procédure pour les aciers à haute résistance et à très haute résistance ne diffère pas de celle des aciers à faible résistance. Toutefois, les abrasifs sont soumis à une usure nettement plus importante. Ouverture des cordons de soudure laser : les cordons de soudure laser sont ouverts à l'aide d'une meuleuse d'angle. Pour ce faire, meulez le cordon de soudure laser à travers la tôle supérieure. Il est indispensable d'éviter d'endommager la tôle située en dessous pendant cette opération.