Soldadura de carrocería y precauciones
- Descripción general de la soldadura
- Soldadura por puntos por resistencia eléctrica
- Soldadura MAG
Descripción general de la soldadura del Nissan Ariya SUV
Características de la soldadura
Sin restricciones en la forma de la unión
Reducción de peso en comparación con el uso de tornillos o remaches
Gran resistencia
Hermética al aire y al agua
Alta eficiencia de trabajo
Algunos procesos de soldadura requieren mayor habilidad.
Las piezas soldadas solo pueden separarse rompiendo la soldadura. (Excepto en soldadura fuerte)
Sección de seguridad
La normativa de seguridad laboral incluye disposiciones sobre medidas preventivas para evitar daños y accidentes. Como la normativa de seguridad laboral depende de cada país, este documento solo recoge información general sobre salud y seguridad laboral en el trabajo con acero.
Siempre deben respetarse las medidas generales de protección e higiene en el taller, que no dependen del tipo de material.
Equipo de protección
La siguiente tabla ofrece una visión general del equipo de protección personal general para el procesado de materiales:
| Equipo de protección | Soldadura MAG | Soldadura por puntos | Lijado / Amolado y corte |
| Calzado de seguridad | X | X | X |
| Ropa de trabajo | X | X | X |
| Gafas de seguridad | X | X | |
| Guantes de soldador | X | ||
| Guantes de protección generales | X | X | |
| Delantal general | |||
| Guantes de látex | |||
| Mascarilla antipolvo fino | X | ||
| Protección respiratoria con filtro* | |||
| Protectores auditivos | X | ||
| Delantal de soldador, ropa apta para soldadura | X | X | |
| Pantalla de soldadura, máscara de soldar | X |
*solo si la ventilación es insuficiente
Deben respetarse siempre las directrices y notas actualizadas del sistema de información de taller ISTA. Además del equipo de protección general, deben cumplirse también, cuando corresponda, las disposiciones específicas de cada país.
Zona de trabajo
Un entorno de trabajo seguro y de calidad requiere limpieza y orden. Al procesar componentes de acero, el trabajador debe asegurarse siempre no solo de su propia seguridad, sino también de que otros puestos de trabajo y empleados no se vean expuestos a riesgos.
| Equipo de protección | Soldadura MAG | Soldadura por puntos | Lijado / Amolado y corte | Adhesivado |
| Muros divisorios, cortinas de protección | X | X | X | |
| Extracción de humos de soldadura | X |
Siempre debe haber un extintor al alcance de la mano durante trabajos con mayor riesgo de incendio, por ejemplo, en la soldadura MAG.
Deben respetarse siempre las directrices y notas actualizadas del sistema de información de taller ISTA. Además de las medidas de protección generales para la zona de trabajo, deben cumplirse también, cuando corresponda, las disposiciones específicas de cada país.
Herramientas
Deben cumplirse las normas de seguridad generales y específicas de cada país para el trabajo con herramientas de procesado de metal.
Las normas de seguridad generales son:
No limpie las herramientas con aire comprimido.
No utilice abrasivos que ya se hayan usado para procesar aluminio.
Utilice siempre herramientas separadas para el procesado de acero y para el procesado de aluminio.
Medio ambiente
La eliminación adecuada y el reciclaje de materiales se describen en la ley de protección medioambiental. Las leyes sirven para proteger los recursos naturales y conservar el medio ambiente. Las leyes de protección medioambiental se regulan de forma específica para cada mercado.
Reciclaje
Los metales de desecho de los vehículos son en gran parte reciclables. El acero se incorpora al proceso de producción de acero.
Para separar los distintos materiales de la carrocería, esta se comprime en un paquete y se tritura. El material triturado se separa en metales férreos, metales no férreos y otros materiales. Esto se realiza mediante el método de hundimiento-flotación, aprovechando sus diferentes pesos.
Soldadura de la carrocería
La carrocería se fabrica soldando chapa de acero de 0,6 mm a 1,4 mm (0,024 in a 0,055 in) de espesor. La soldadura por puntos es la más adecuada en términos de coste, calidad y eficiencia de trabajo. En la línea de producción de vehículos, la soldadura por puntos se utiliza ampliamente, salvo en algunas zonas especiales donde este procedimiento no es posible. Hoy en día, la soldadura por puntos se realiza en su mayoría con robots.
Además de la soldadura por puntos, también se utiliza la soldadura fuerte MAG.
La soldadura blanda no se utiliza en la línea de producción de vehículos.
A continuación se muestran los procesos de soldadura de la línea de montaje del vehículo.
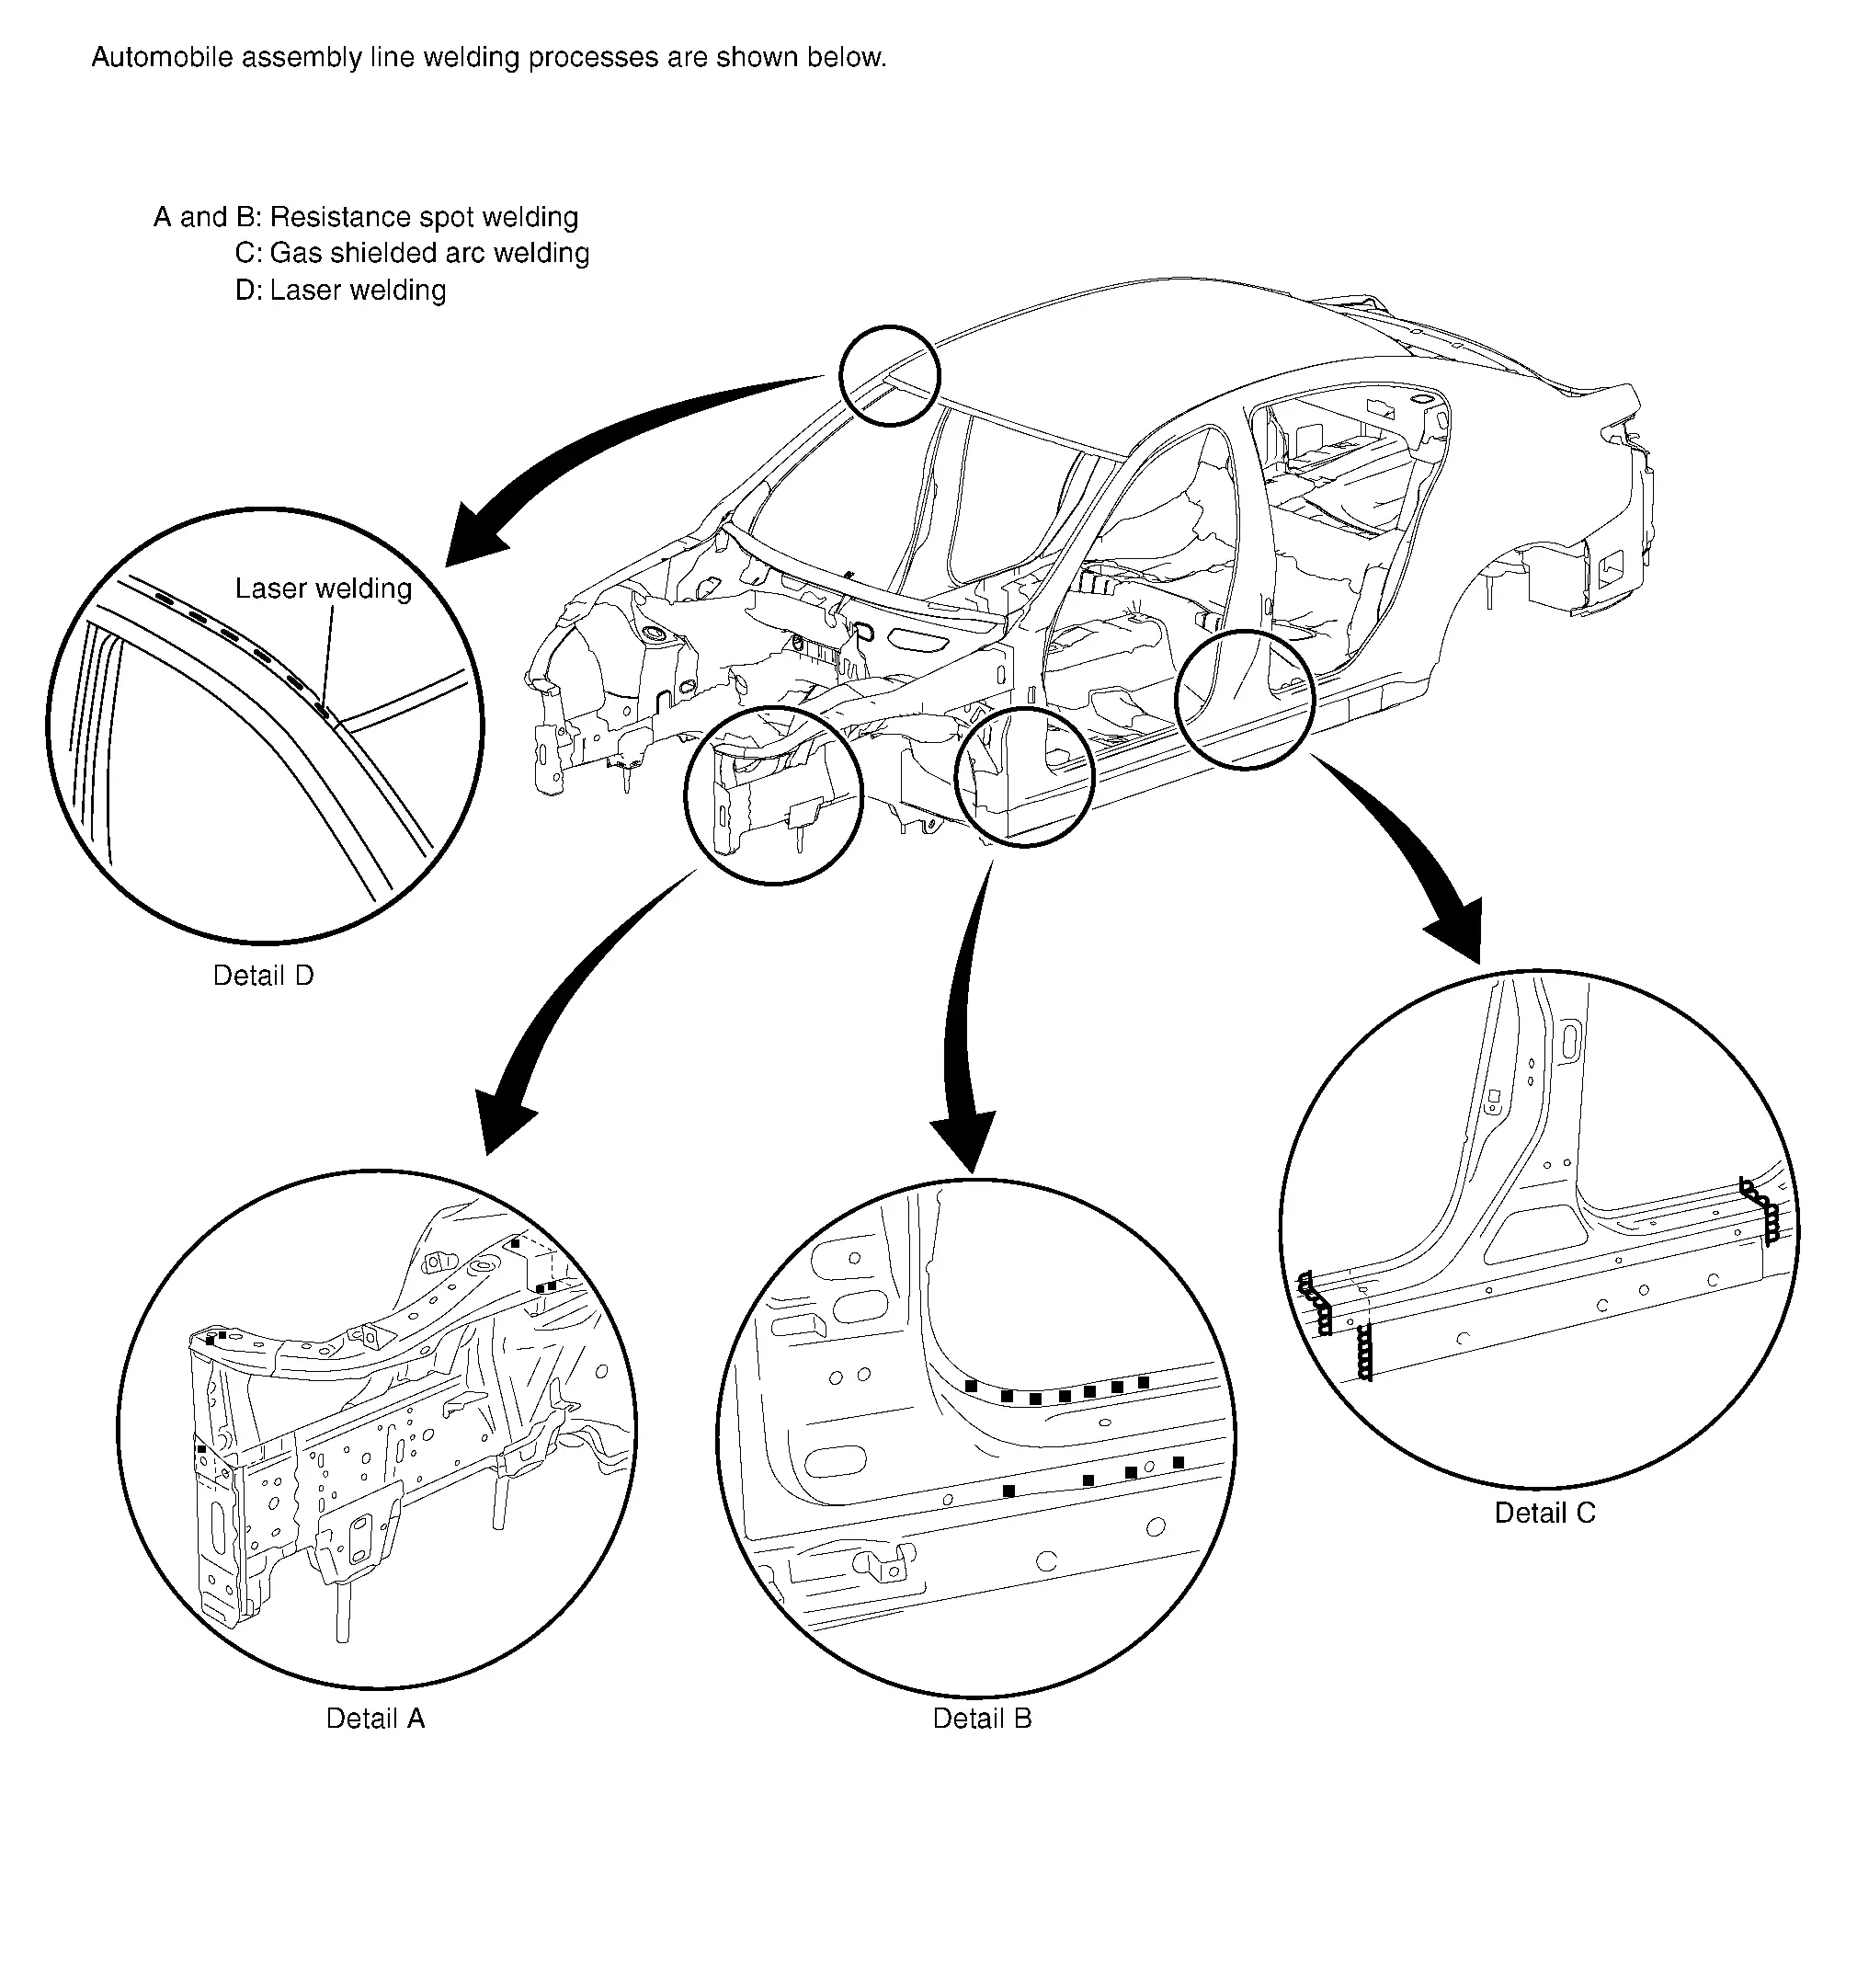
Soldadura por puntos por resistencia eléctrica Nissan Ariya
Principios de la soldadura por puntos
La soldadura por puntos por resistencia es un tipo de soldadura por resistencia eléctrica. Se clasifica como soldadura por presión. Se superponen dos o tres chapas metálicas y se presionan, y se hace pasar corriente por las superficies de contacto. Al circular la corriente, los metales se funden por el calor Joule en las superficies de contacto y quedan unidos por la presión.
Características de la soldadura por puntos
Tiempo de soldadura corto y alta eficiencia en comparación con otros procesos de soldadura
Deformación térmica mínima debido al calentamiento parcial
No es necesario acabar la superficie soldada
Menor formación de óxido en comparación con otros procesos de soldadura gracias a la aplicación de sellador conductor
No se requiere gran habilidad de soldadura. Se puede obtener una resistencia de soldadura uniforme independientemente de la habilidad del operario
Se requiere una máquina de soldar pesada para generar una corriente elevada
Más adecuada para soldar chapas metálicas finas
El estado de la soldadura es difícil de comprobar desde el exterior
Debe eliminarse la pintura de las superficies que se van a soldar
Construcción de la soldadora por puntos
La máquina de soldadura por puntos consta de una unidad de transformador que suministra la tensión y la corriente necesarias para la soldadura, una unidad temporizadora que controla el tiempo de paso de la corriente, y una pinza de soldadura.
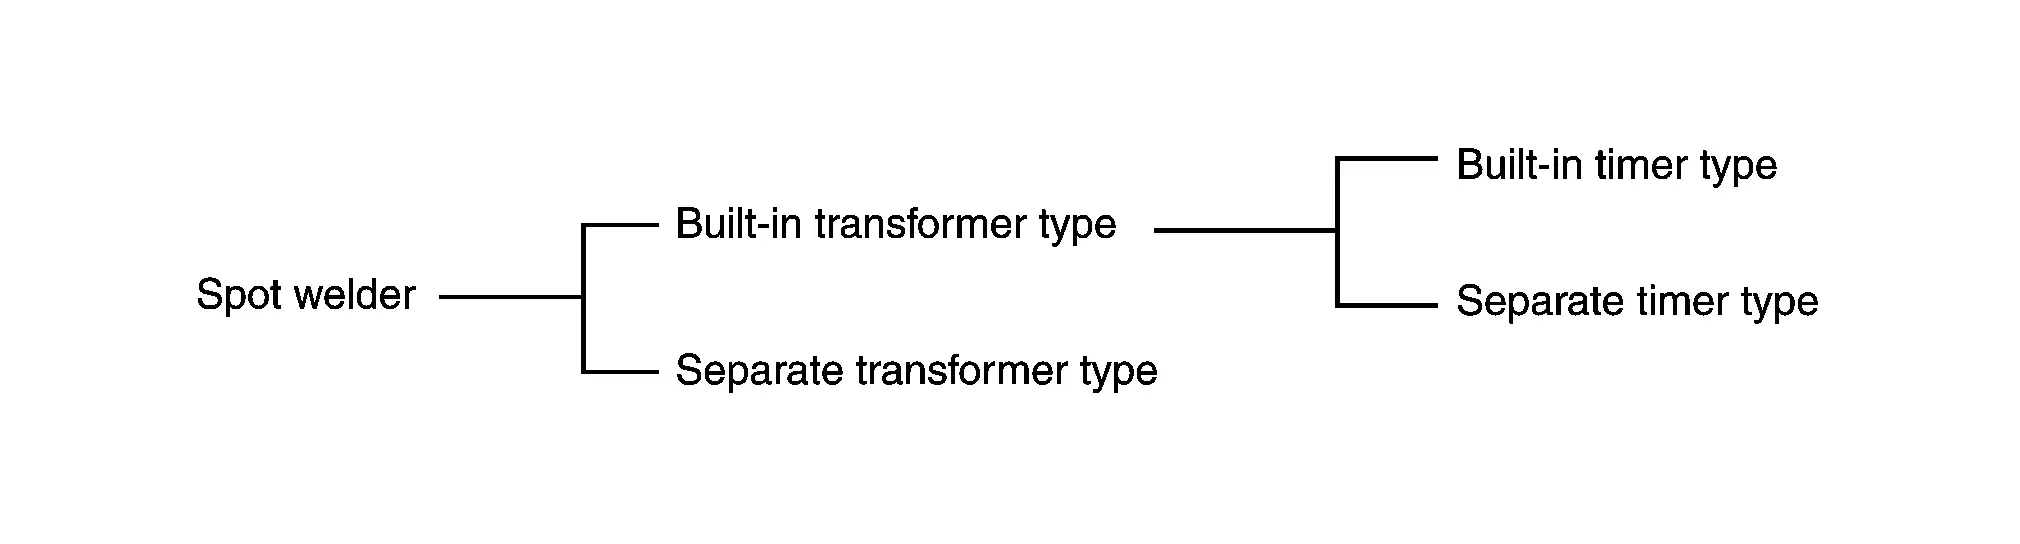
El tipo de transformador separado incluye un modelo multifuncional para la soldadura de pernos y arandelas.
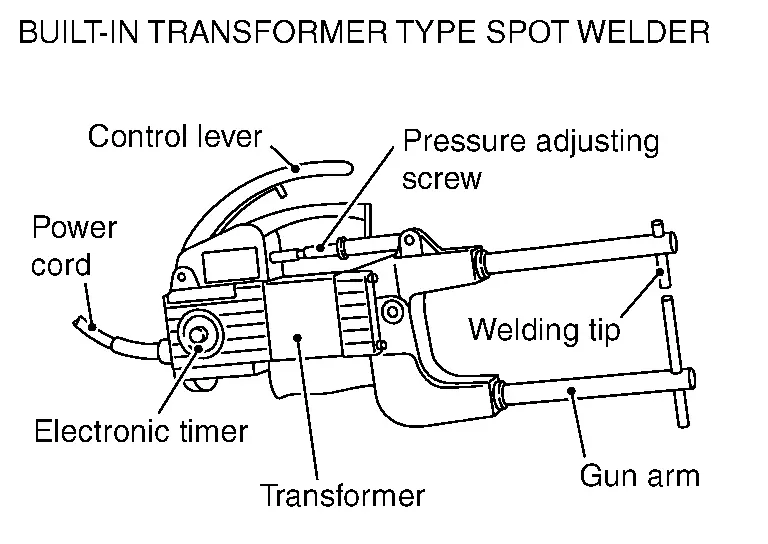 |
 |
Métodos de refrigeración
Refrigeración por aire: refrigeración forzada por aire con ventilador
Refrigeración por agua: refrigeración mediante circulación de agua
Pinza de soldadura por puntos
(1) TIPOS DE PRENSA
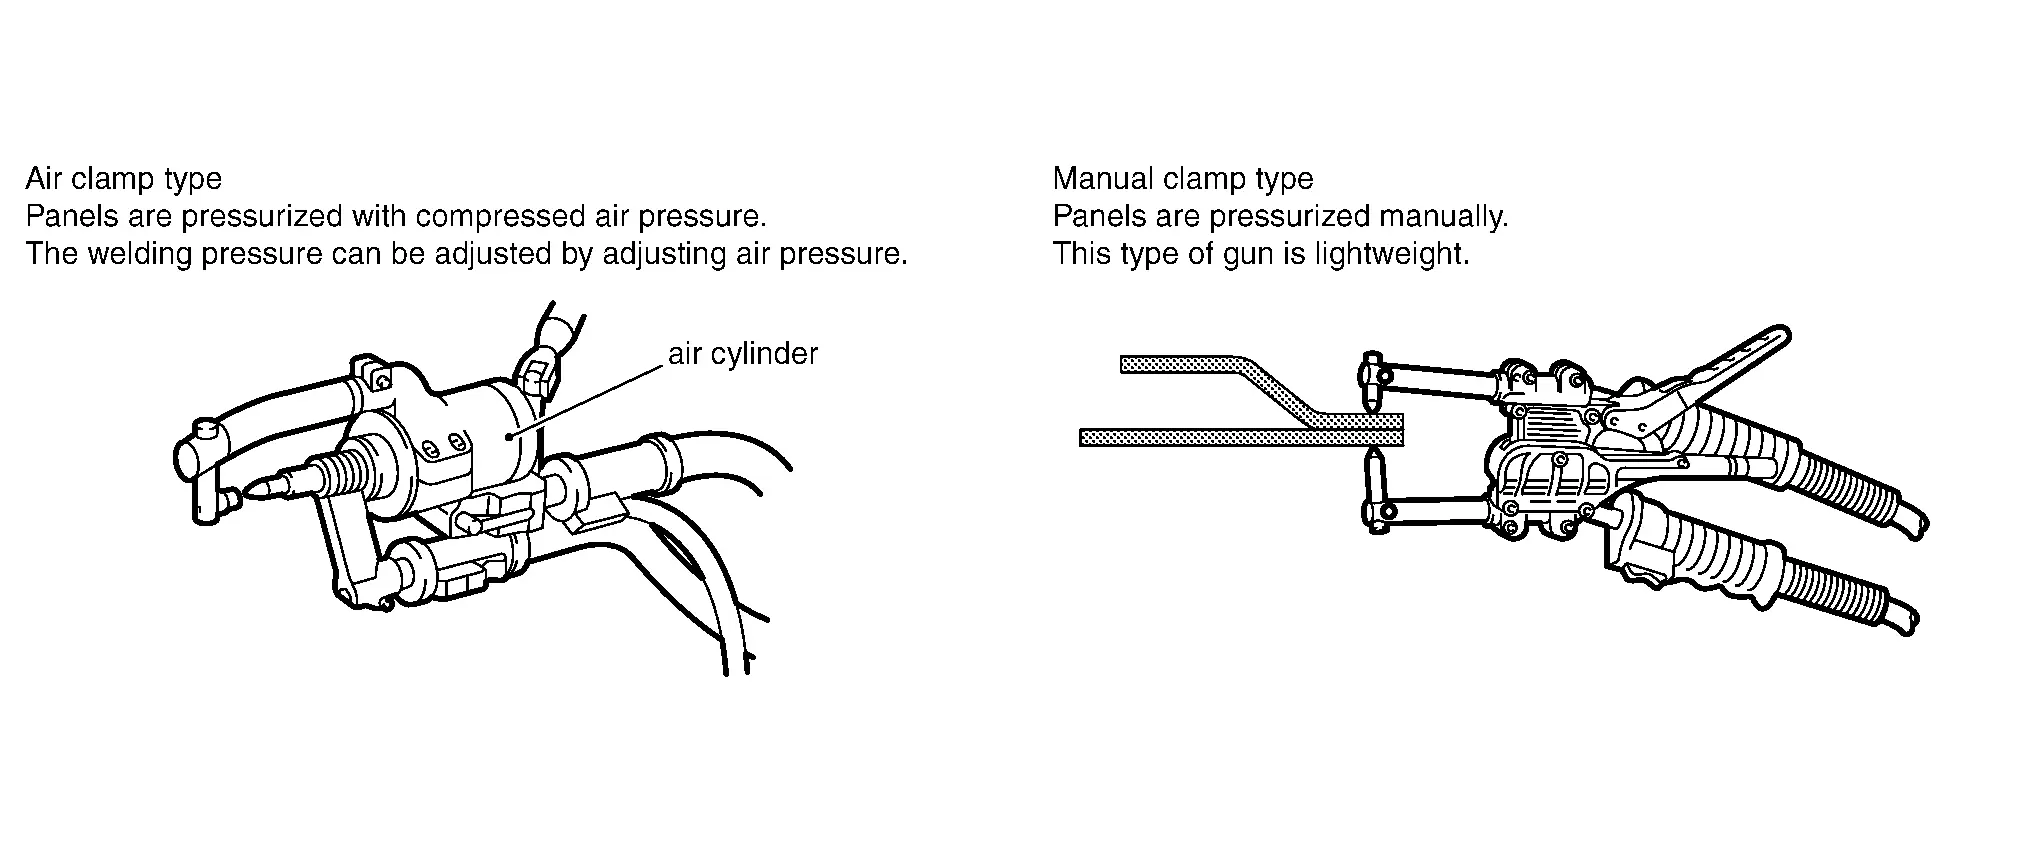
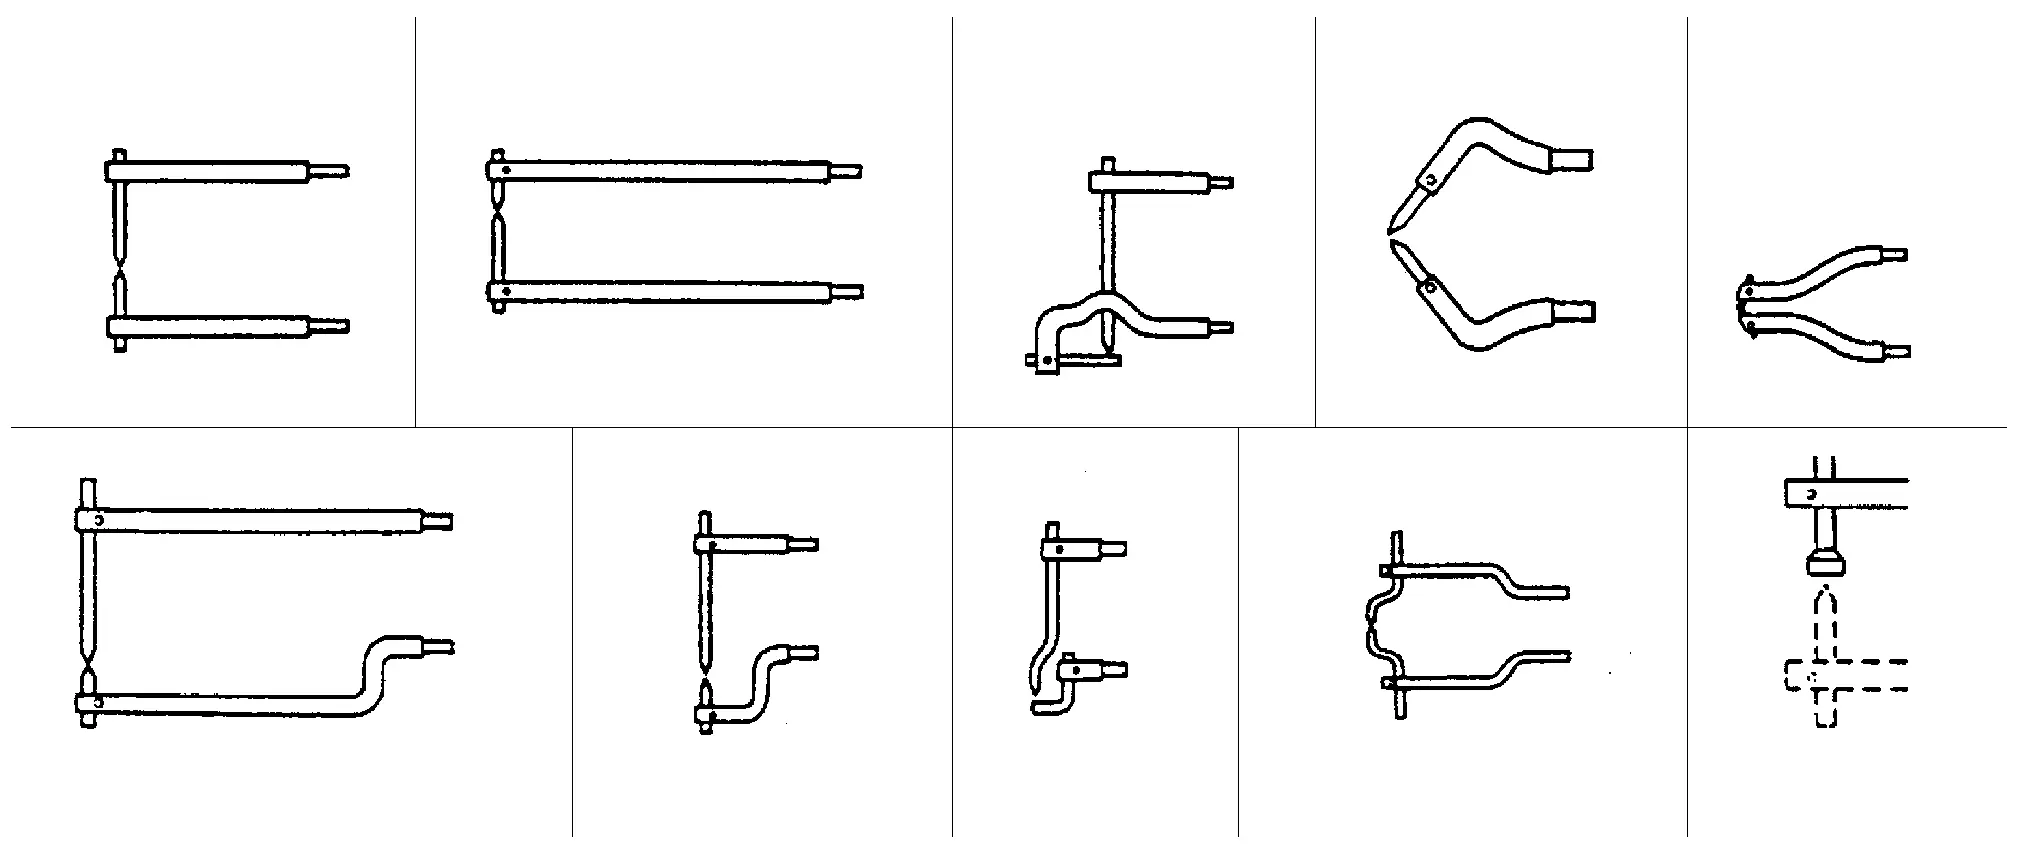
(2) BRAZO DE ACOPLAMIENTO
En la soldadura por puntos, 2 o 3 paneles que se van a soldar deben sujetarse directamente en los electrodos. Por ello, la desventaja de la soldadura por puntos es que hay algunos puntos en los que no puede realizarse la soldadura.
Para compensar esta limitación, se han desarrollado diversos tipos de brazos de acoplamiento.
(3) UNIDAD COLGANTE
Se ha reducido el peso de las pinzas, los brazos y los cables para minimizar la carga del operario.
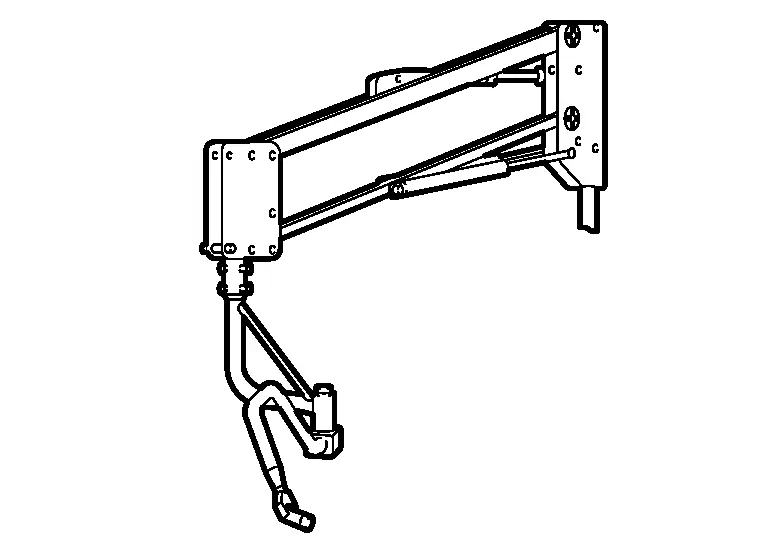
Según el tipo de unidad, el cable puede simplemente colgarse o la pinza puede suspenderse mediante un cilindro.
Soldadora por puntos multifuncional
Además de la función de soldadura por puntos convencional, la chapa puede tirarse con el martillo deslizante.
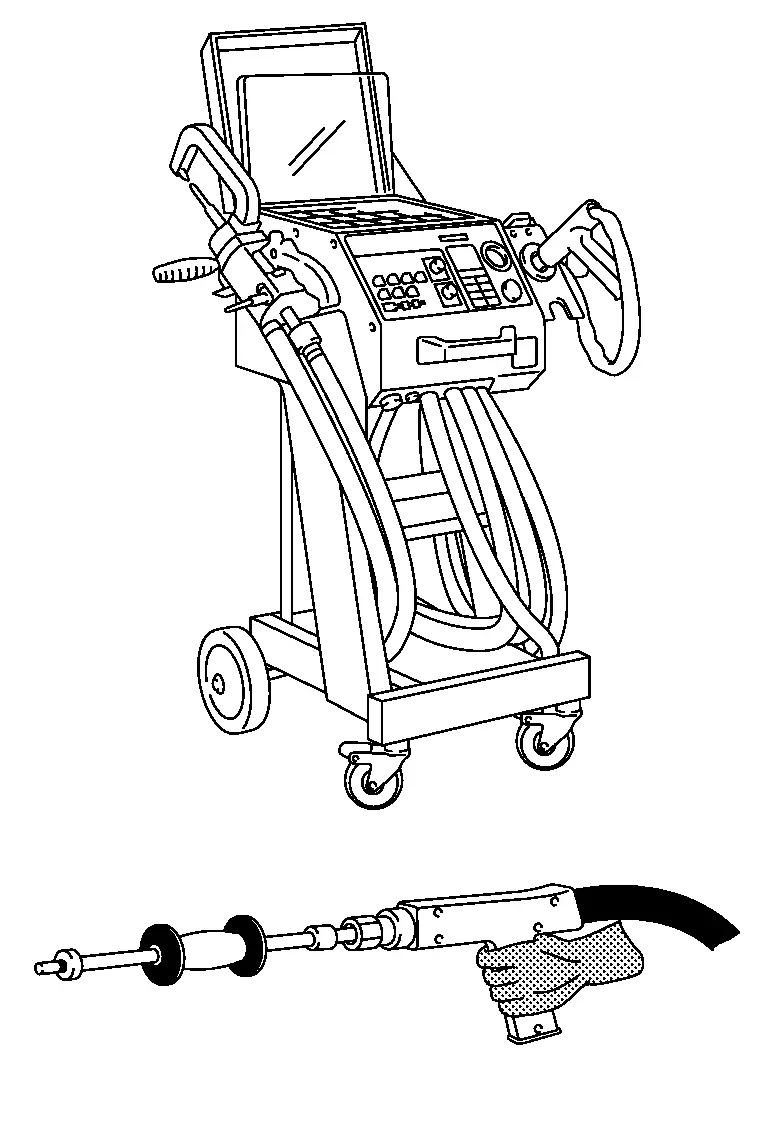
Funciones principales:
Soldadura por puntos por ambos lados
Soldadura por puntos por un lado (soldadura de pretacado)
Soldadura por puntos con martillo
Soldadura de tuercas y pernos
Contracción por carbono
Acortamiento del electrodo por contacto
Soldadura por puntos de arandela y espárrago o perno
Proceso de soldadura por puntos
La soldadura por puntos consta de 3 procesos: “presurización”, “energización” y “retención”.
(1) PRESURIZACIÓN
Los puntos de soldadura de las chapas superpuestas se presionan con la punta (electrodo) para lograr un contacto firme.
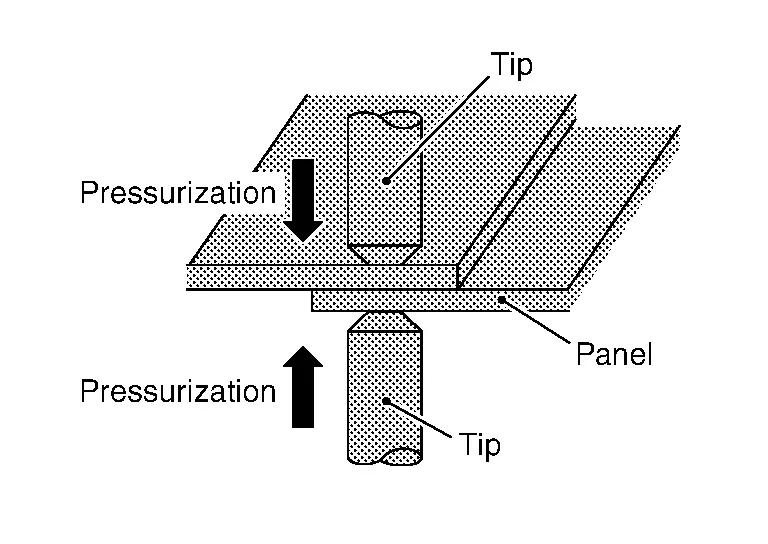
Con las chapas en contacto estrecho, la corriente puede circular de forma concentrada.
(2) ENERGIZACIÓN
Con las chapas presionadas, se aplica una corriente intensa.
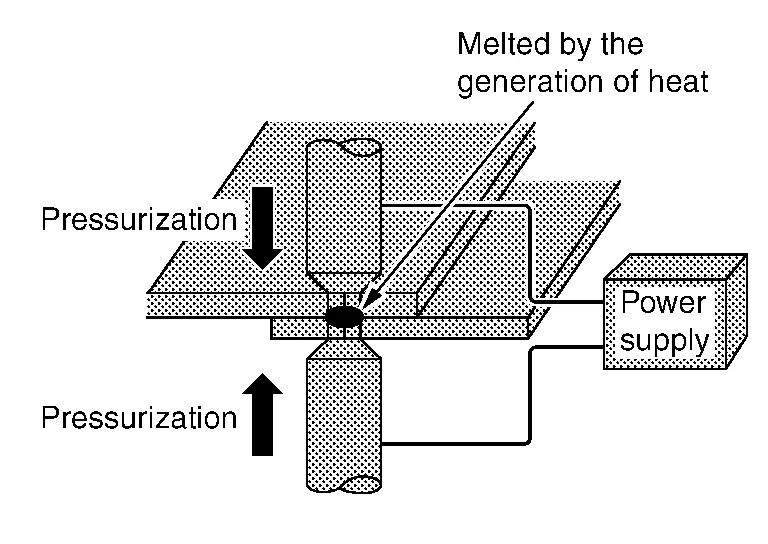
Se genera calor de Joule en las zonas de unión de las chapas y la temperatura aumenta bruscamente.
Las zonas de unión de las chapas se funden y se unen por efecto de la presión de soldadura.
(3) RETENCIÓN
Incluso después de desconectar la corriente, se mantiene la presión hasta que el punto soldado se enfría.
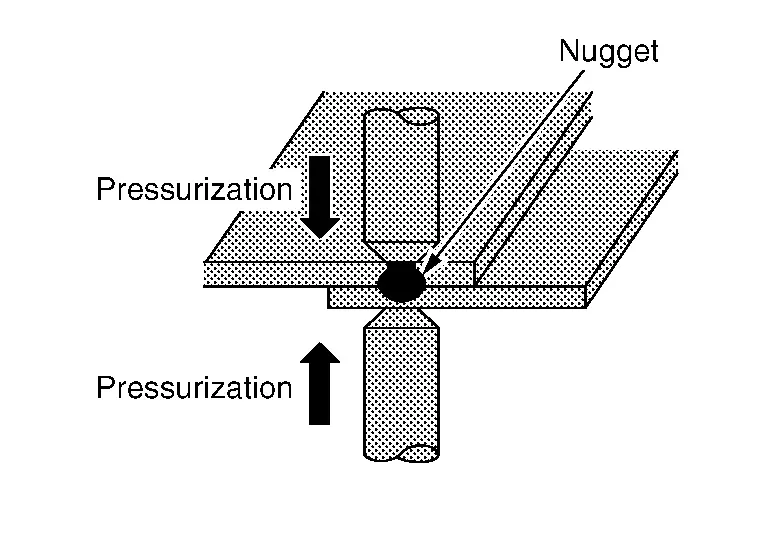
La pepita se afina por la presurización, lo que mejora sus propiedades mecánicas.
Por lo tanto, no se debe omitir el proceso de retención.
Estado de la chapa
Antes de empezar, compruebe detenidamente la chapa y realice las correcciones necesarias.
(1) HOLGURA ENTRE SUPERFICIES DE SOLDADURA
Las separaciones entre las superficies a soldar provocan una mala circulación de la corriente. Aunque pudiera soldarse sin eliminar dichas separaciones, la zona soldada sería menor y la resistencia resultante, deficiente.
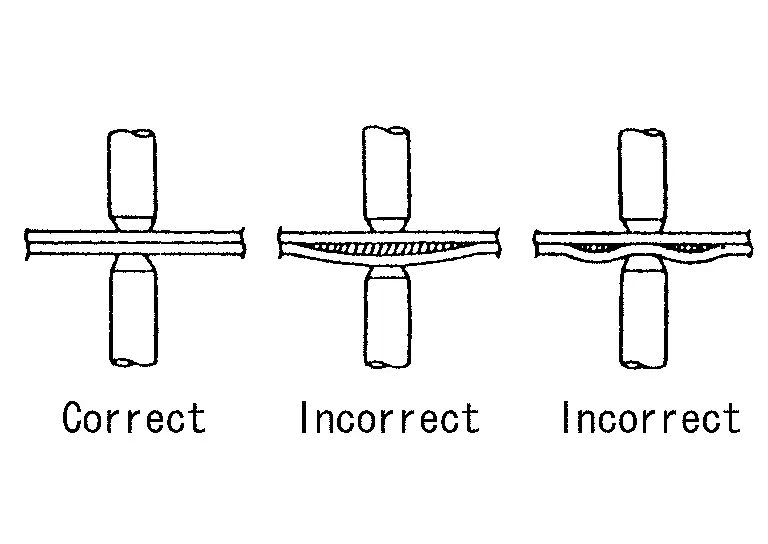
Alise las dos superficies para eliminar las separaciones y sujételas firmemente antes de soldar.
Evaluación de las zonas de soldadura por puntos
Antes de unir los componentes de la carrocería, debe asegurarse de que cada superficie de soldadura cumple los requisitos de resistencia y es adecuada para la seguridad en caso de accidente. Para ello, se pueden realizar soldaduras de prueba en recortes de la pieza de recambio que no se vayan a utilizar. Si es necesario, los resultados de la soldadura también pueden servir para el ajuste fino de la equipo de soldadura por puntos.
| Soldadura | Característica | Explicación |
 |
Punto de soldadura correcto | |
 |
Penetración de soldadura excesiva, zona afectada por el calor demasiado grande | Acumulación excesiva de calor debido a un aumento de la corriente de soldadura o a un tiempo de soldadura excesivo. |
 |
Punto de contacto deformado | Punta del electrodo contaminada. La medición de resistencia distorsionada que esto provoca lleva a parámetros de soldadura incorrectos y, por tanto, a una menor resistencia de la unión. |
 |
Daño superficial | Resistencia de contacto excesiva debido a una presión de contacto insuficiente de los electrodos. |
Además de la evaluación visual de los puntos de soldadura, también se debe realizar una prueba de pelado. Para ello, se separan por pelado las chapas metálicas previamente unidas con un punto de soldadura. Durante esta prueba, el punto de soldadura debe arrancarse por completo de una de las dos chapas. El diámetro del punto de soldadura debe alcanzar un valor mínimo determinado.
Ø pepita > 4 x √ espesor de chapa (la chapa más delgada de la unión). En la siguiente tabla se indica un valor aproximado del diámetro para la prueba de pelado.
| Espesor de chapa en mm | 0.8 | 1.0 | 1.2 | 1.6 |
| Diámetro de la pepita de soldadura en mm | 3.6 | 4.0 | 4.4 | 5.0 |
(2) SUPERFICIES DE CHAPA A SOLDAR
La pintura, el óxido, el polvo o cualquier otra contaminación en las superficies de chapa a soldar provocan una circulación insuficiente de corriente y malos resultados.
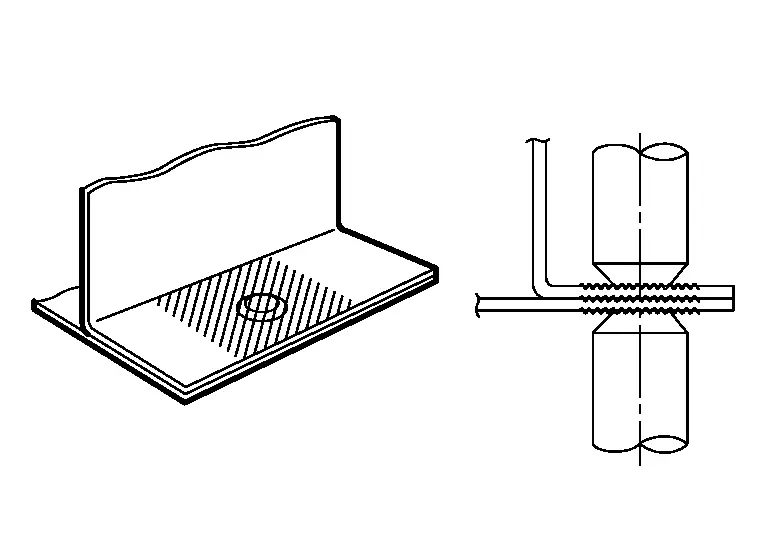
Elimine dichas sustancias extrañas de las superficies a soldar lijando o limpiando con un paño.
(3) LA CORROSIÓN IMPIDE LA CORRECTA SOLDADURA DE LAS SUPERFICIES DE CHAPA.
Recubra las superficies a soldar con un agente anticorrosivo de alta conductividad.
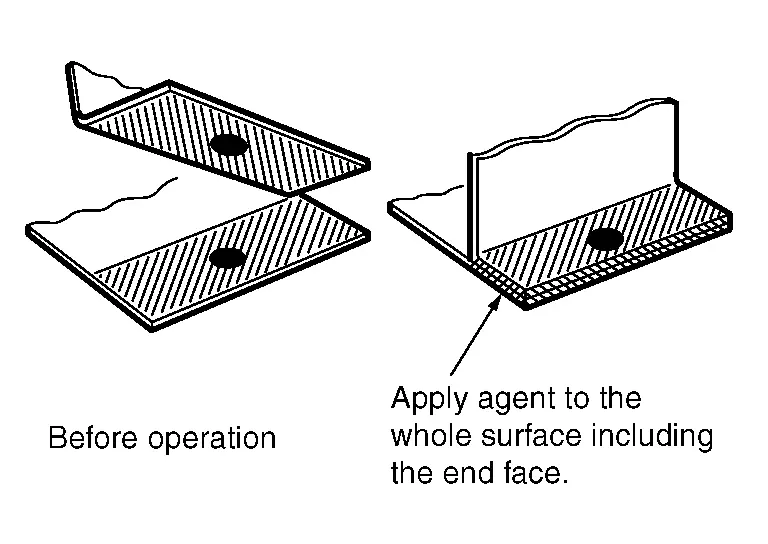
Es importante aplicar el agente de manera uniforme sobre la chapa, incluida la cara frontal.
Realice la soldadura por puntos antes de que el agente anticorrosivo se seque, ya que, por lo general, tiene baja conductividad.
Como el agente húmedo puede desplazarse de la zona de soldadura por efecto de la presión de soldadura, se consigue una buena calidad de soldadura por puntos gracias a su alta conductividad.
Precauciones al realizar la soldadura por puntos
(1) SELECCIÓN DE LA MÁQUINA DE SOLDADURA POR PUNTOS
Utilice siempre que sea posible el método de soldadura directa.
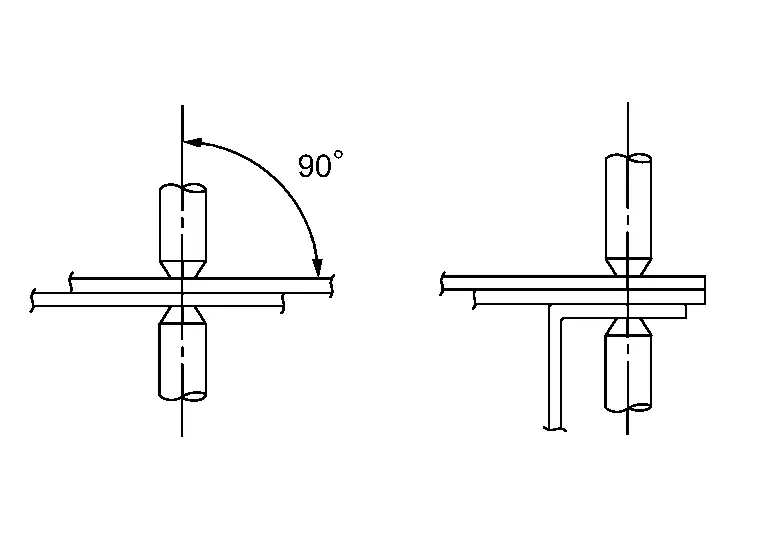
(Cuando no se pueda aplicar la soldadura directa, utilice soldadura MAG por tapón.)
(2) APLICACIÓN DE LAS PUNTAS DE ELECTRODO
Aplique los electrodos en ángulo recto con respecto a la chapa. Si no se aplican correctamente, la densidad de corriente será baja y la resistencia de la soldadura, deficiente.
(3) NÚMERO DE PUNTOS DE SOLDADURA
Por lo general, la capacidad de las máquinas de soldadura por puntos de los talleres es menor que la de las máquinas de fábrica. Por ello, el número de puntos de soldadura debe aumentarse entre un 20 % y un 30 % sobre el número indicado en el Manual de reparación de carrocería.
(4) SOLDADURA DE ESQUINAS
No suelde las esquinas curvas. Soldar esta zona provoca concentración de tensiones, lo que conduce a la aparición de grietas.
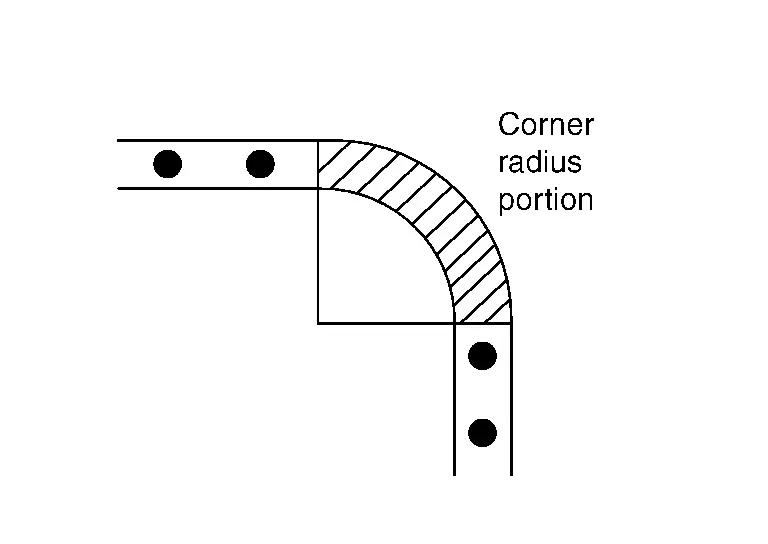
Ejemplos:
Esquina superior de los pilares delantero y central
Parte superior delantera del guardabarros trasero
Esquina de las lunetas delantera y trasera
(5) PASO MÍNIMO DE SOLDADURA
El paso mínimo de soldadura varía según el espesor de las chapas a soldar. En general, respete los valores de la siguiente tabla.
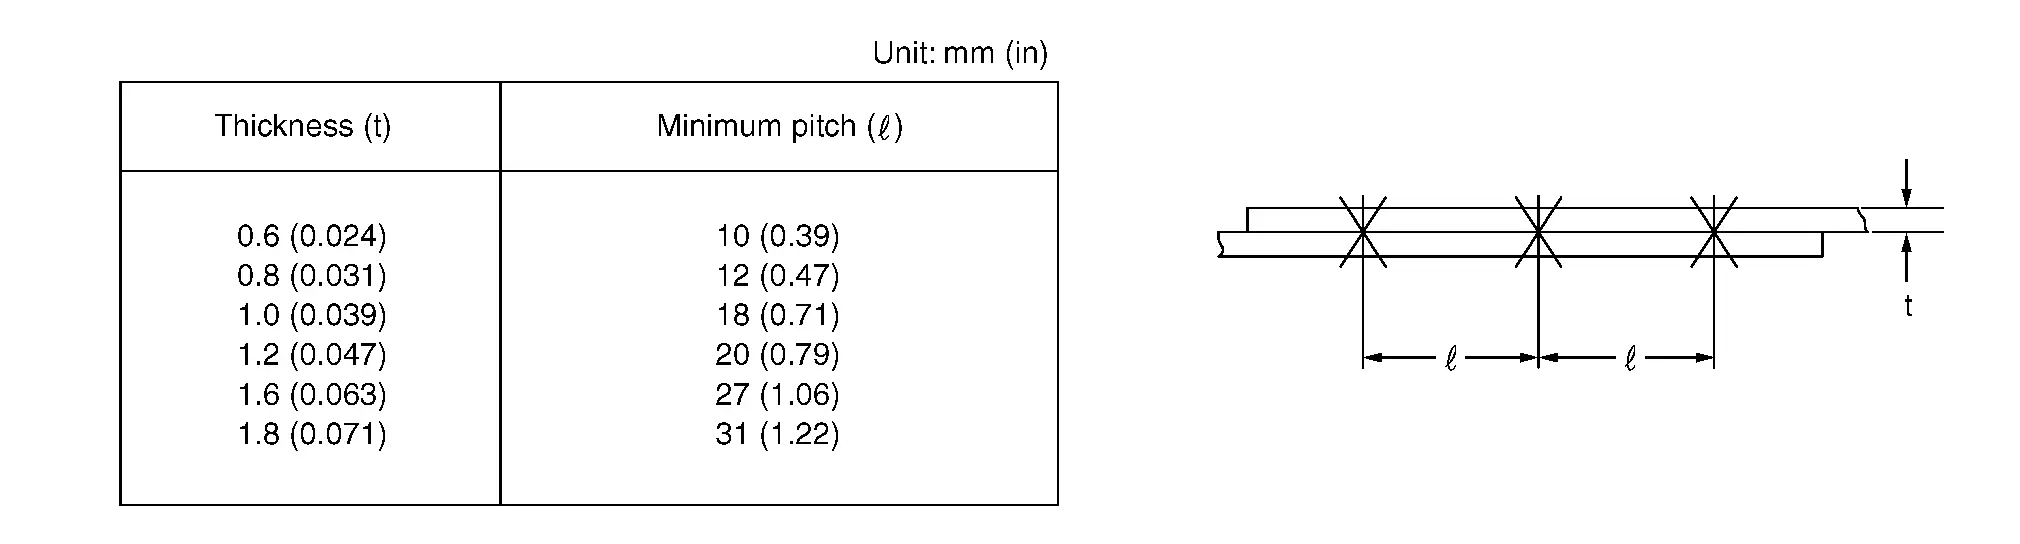
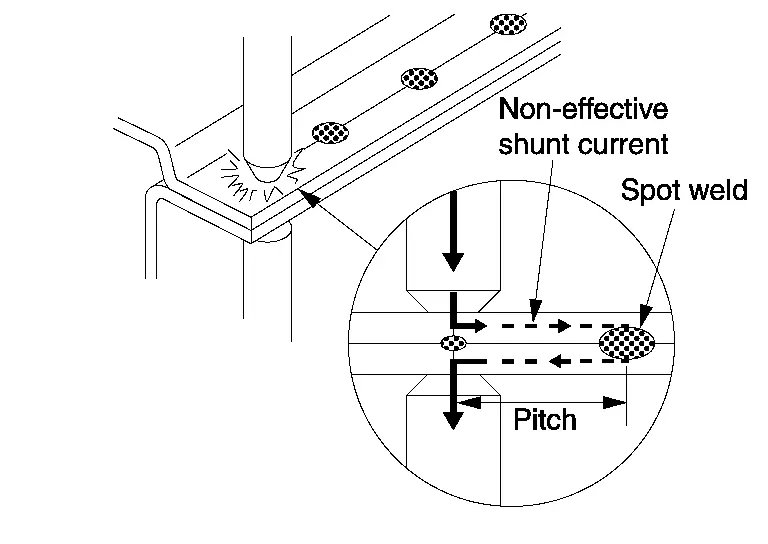
Evite soldar sobre zonas ya soldadas.
Como la zona soldada por puntos se endurece y adelgaza, la soldadura debe realizarse en una zona diferente en la medida de lo posible.
 |
Ubicaciones antiguas de los puntos |
 |
Ubicaciones nuevas de los puntos |

(6) SOLAPE MÍNIMO DE LAS CHAPAS
Respete los siguientes valores para la distancia de solape de las chapas. Una distancia de solape demasiado corta reduce la resistencia y deforma la chapa.
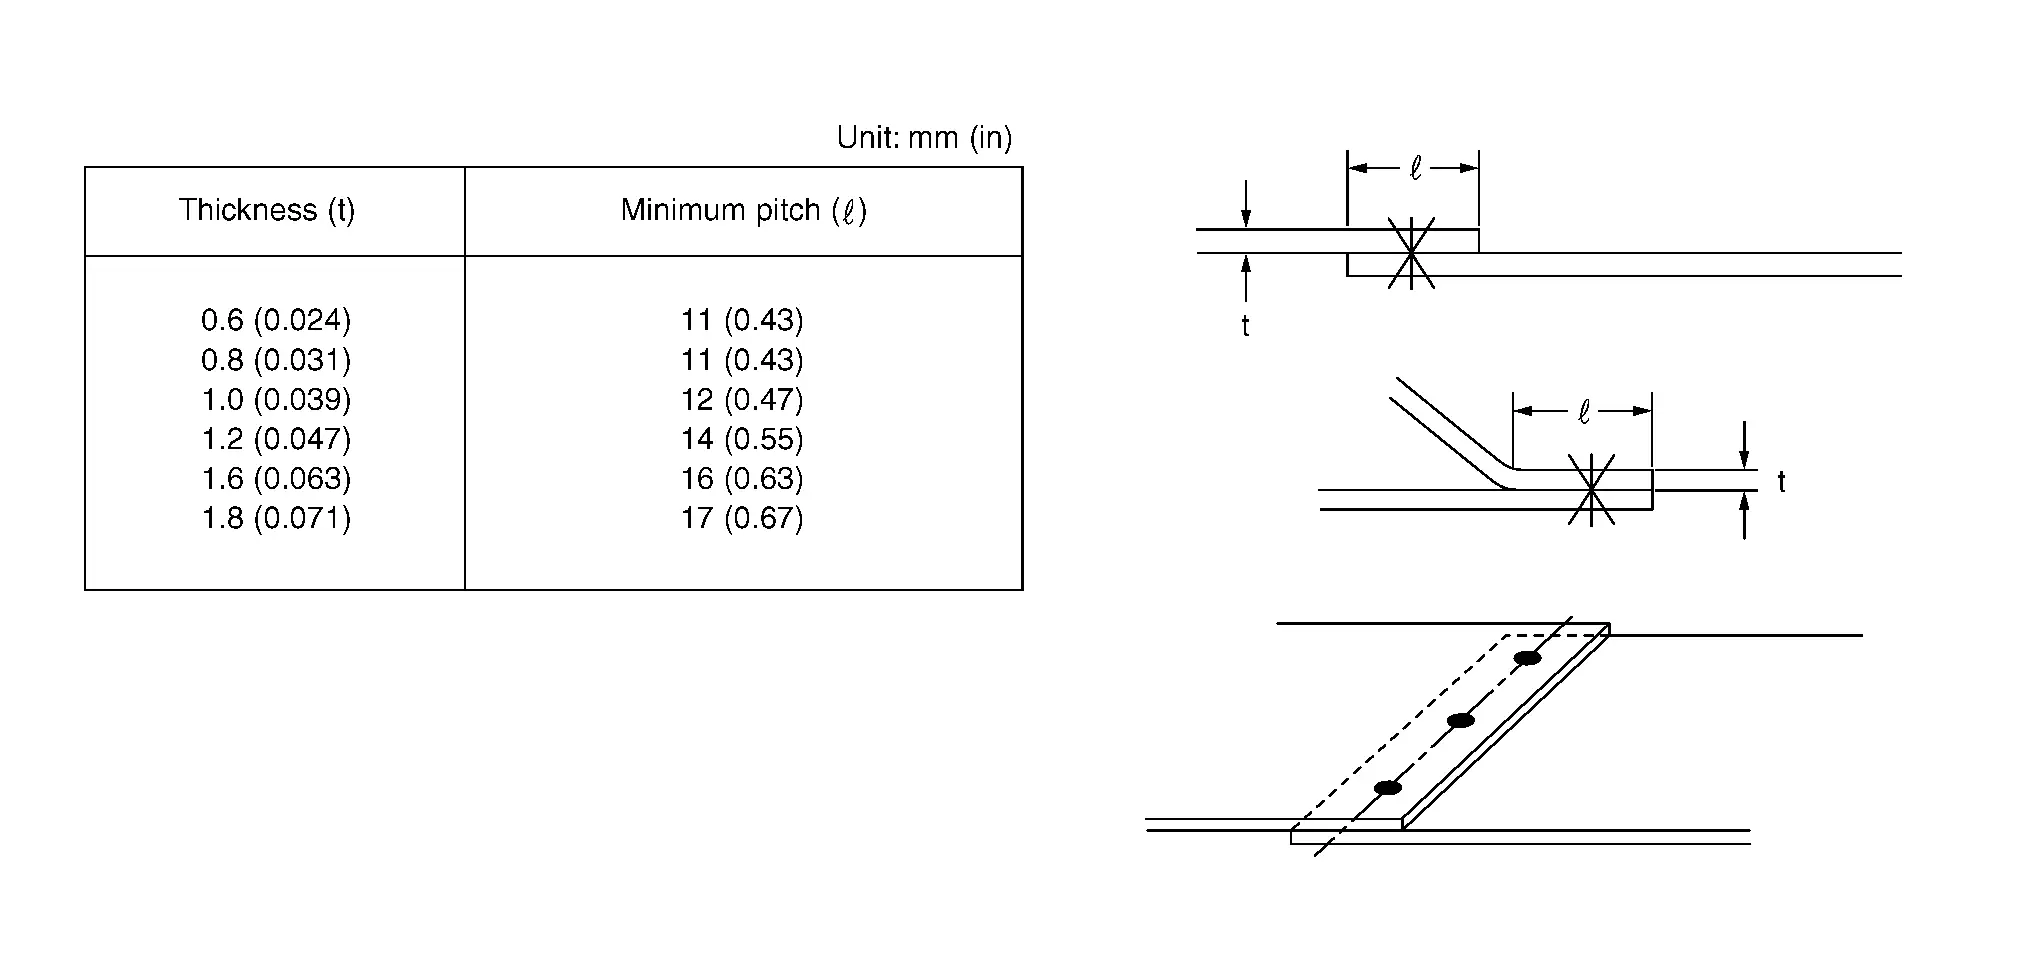
(7) SECUENCIA DE PUNTEADO
No suelde por puntos de forma continua en una sola dirección. Esto provoca una soldadura débil debido al efecto de derivación de la corriente. Si las puntas de soldadura se ponen al rojo vivo, deje de soldar y enfríe las puntas.
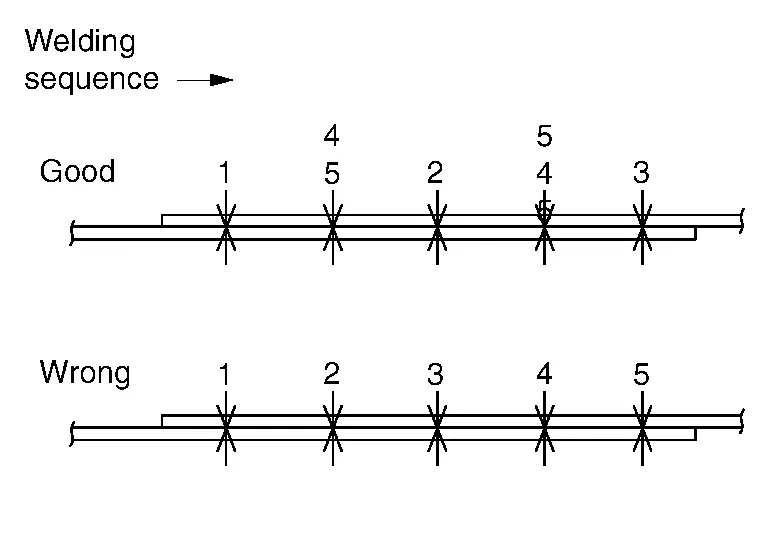
Inspección de la zona soldada
Los puntos de soldadura pueden comprobarse mediante las inspecciones destructivas que se explican a continuación. Se pueden aplicar fácilmente durante la soldadura. Antes y después de soldar, realice estas inspecciones destructivas para comprobar la resistencia de las zonas soldadas.
Los puntos de soldadura deben estar equidistantes y dispuestos en el centro de la brida a soldar.
(1) COMPROBACIÓN CON PIEZA DE PRUEBA (confirmación antes de la operación)
(a) Suelde juntas las piezas de prueba con el mismo espesor que la chapa a soldar.
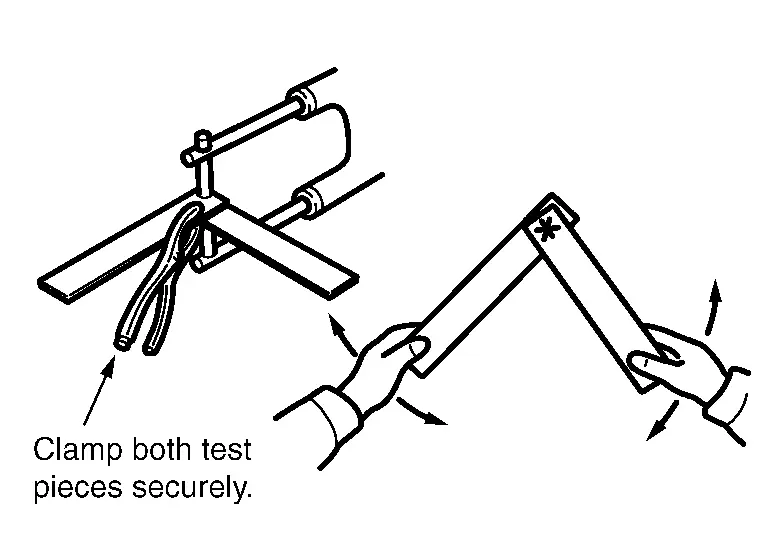
Rompa la soldadura torciendo la pieza y examine la rotura.
(b) En esta prueba, se debe hacer un orificio en una pieza de prueba al desgarrar la zona soldada. Si no se forma ningún orificio, significa que las condiciones de soldadura son incorrectas. Ajuste la presión, la corriente de soldadura, el tiempo de paso de corriente y las demás condiciones, y repita la prueba hasta obtener el mejor resultado.
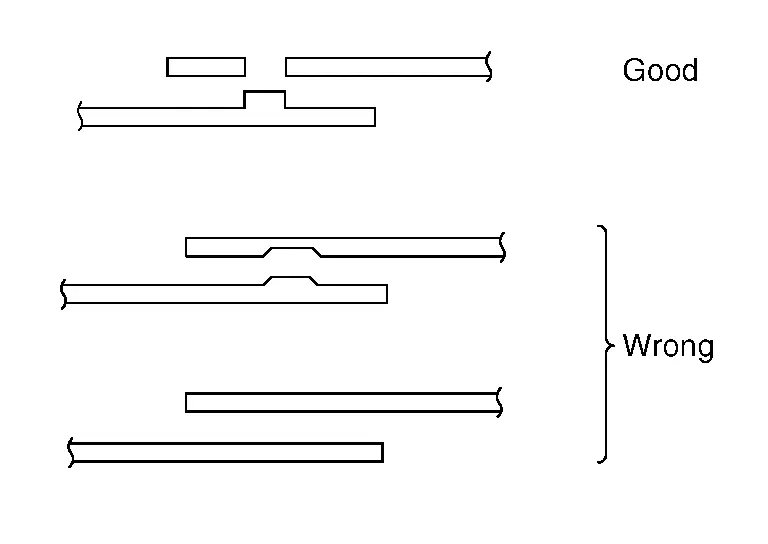
(2) COMPROBACIÓN CON CINCEL Y MARTILLO (confirmación después de soldar)
(a) Introduzca la punta de un cincel entre los paneles soldados y golpee el extremo hasta que se forme una separación de 3 mm - 4 mm (0,12 in - 0,16 in) [cuando el espesor del panel es de 0,8 mm - 1,0 mm (0,031 in - 0,039 in)] entre los paneles. Si las zonas soldadas no se separan, significa que la soldadura se ha realizado correctamente.
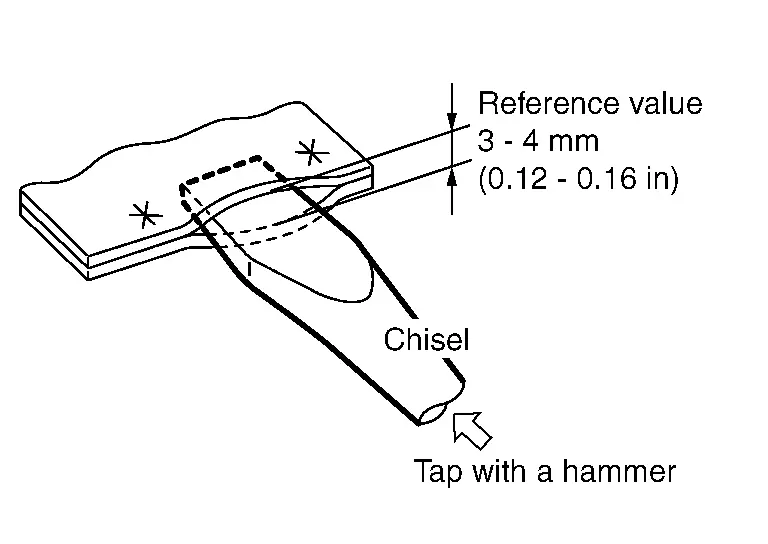
Esta separación varía según la ubicación de los puntos de soldadura, la longitud de la brida, el espesor del panel, el paso de soldadura y otros factores. Tenga en cuenta que el valor indicado anteriormente es solo de referencia.
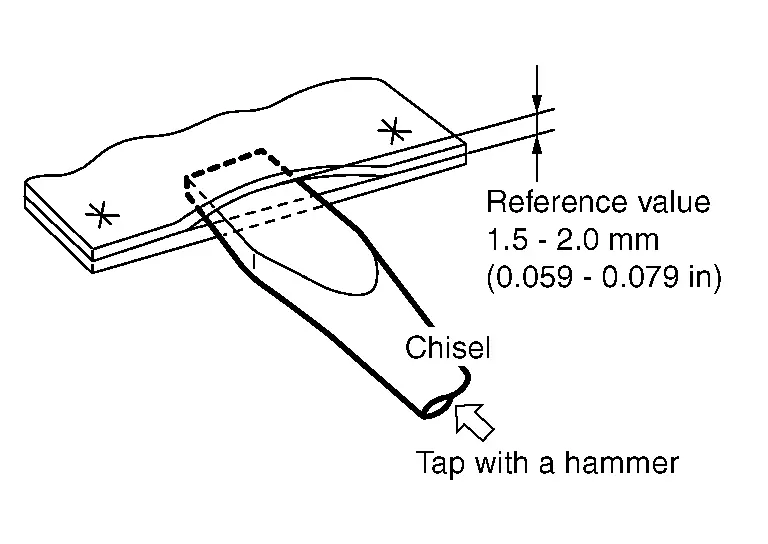
(b) Si el espesor de los paneles es diferente, la separación debe limitarse a 1,5 mm - 2,0 mm (0,059 in - 0,079 in). Abrir más los paneles puede convertirse en una prueba destructiva.
(c) Asegúrese de reparar la zona deformada del panel después de la inspección.
Soldadura MAG Nissan Ariya: FE0
Soldadura MAG
La soldadura MAG utiliza el calor de un arco eléctrico para unir dos piezas de metal fundiendo tanto el metal como el electrodo. En la reparación de automóviles, la soldadura MAG (Metal Active Gas) es el tipo de soldadura por arco más utilizado.
Principios de la soldadura MAG
El electrodo de soldadura consiste en un alambre enrollado en una bobina. Este alambre de soldadura es alimentado por un motor controlado electrónicamente.
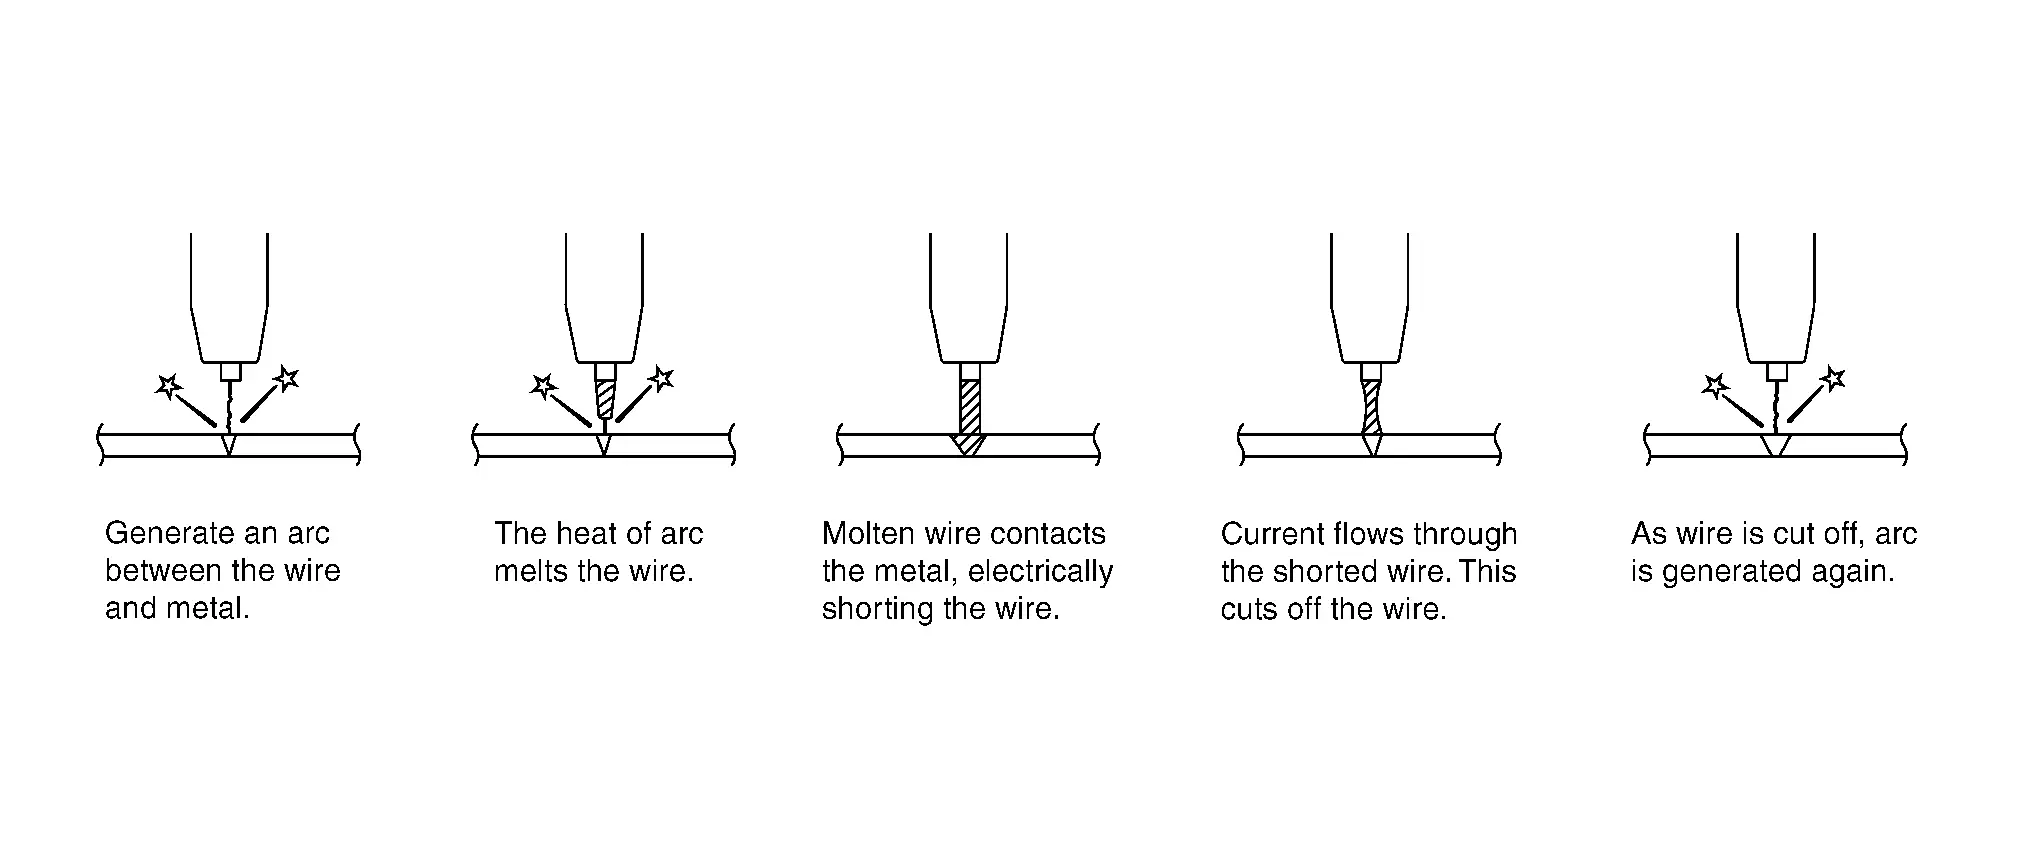
La zona de soldadura se protege de la atmósfera inyectando un gas protector. Esto evita la oxidación y la nitruración, de modo que se obtienen mayor resistencia de la soldadura y un buen cordón. El gas protector es argón, CO2, o una mezcla de ambos.
La siguiente figura muestra el procedimiento de soldadura.
Características de la soldadura MAG
Menos escoria
Menor deformación térmica
Relativamente fácil de dominar
Mayor resistencia de la soldadura que la soldadura a gas o por puntos
Adecuada para chapa metálica fina
Menor influencia de la posición de soldadura en la resistencia de la soldadura
No es adecuada para lugares con viento
Estructura de la máquina de soldadura MAG
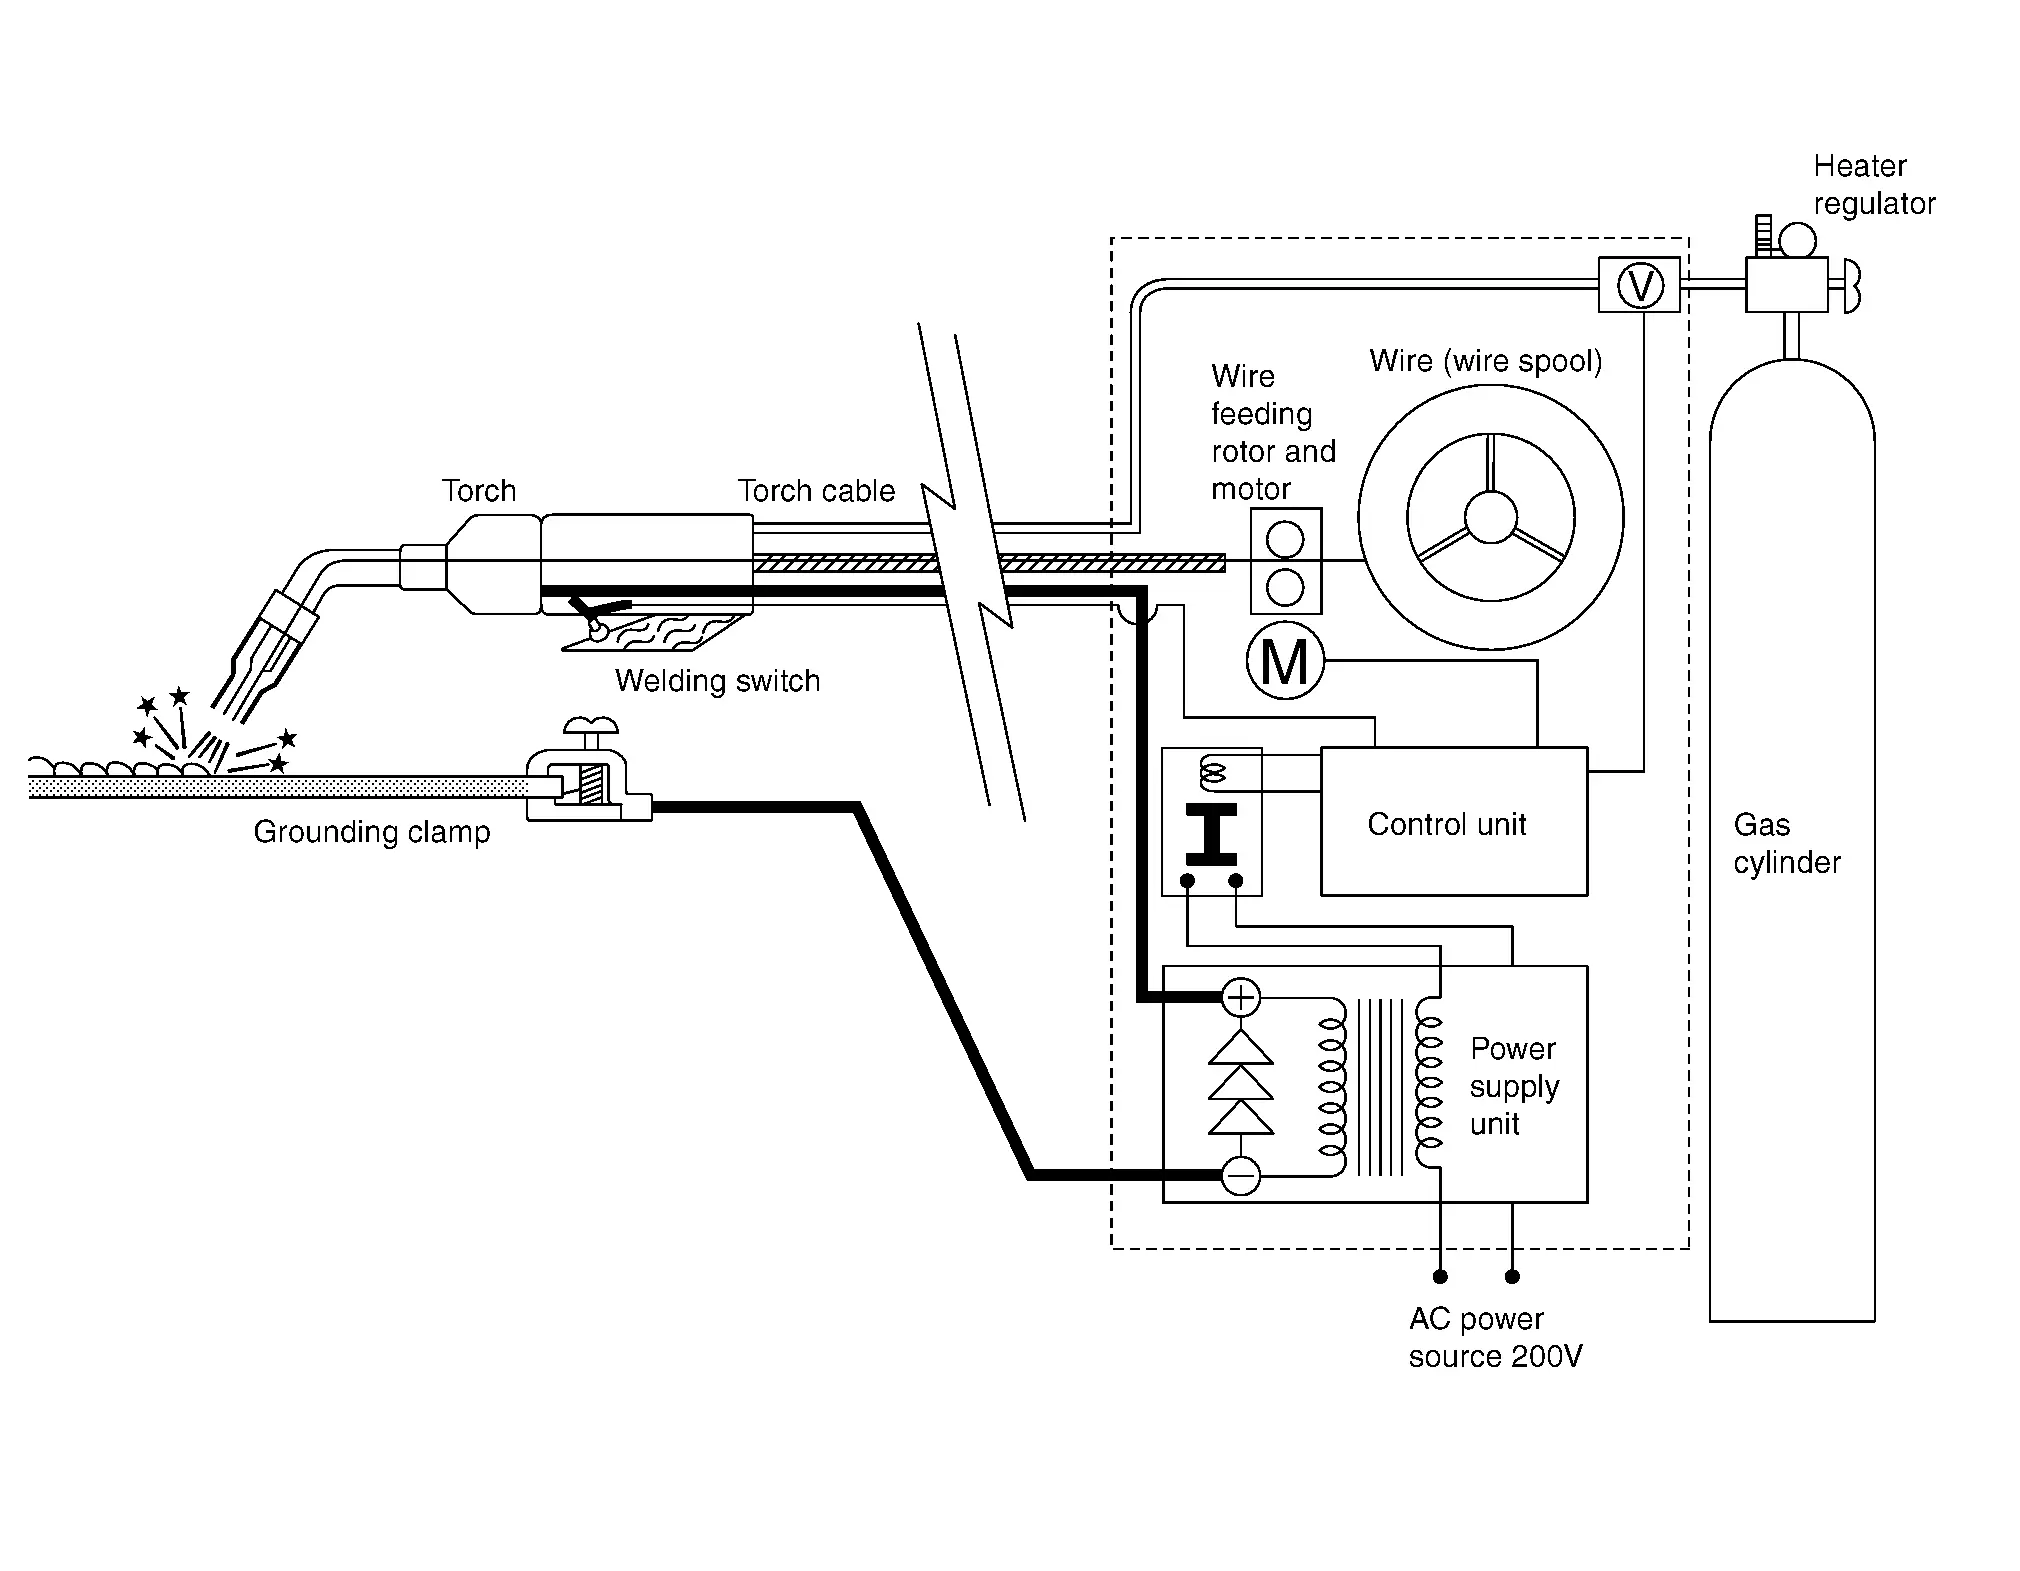
La máquina de soldadura consta de una unidad de alimentación compuesta por un transformador y un rectificador, que convierte la tensión de red en tensión de soldadura y rectifica la corriente. Un controlador que regula la tensión, la corriente y la velocidad de avance del hilo de soldadura según el espesor del panel a soldar. Hilo de soldadura enrollado en la bobina, motor de alimentación del hilo, antorcha de soldadura, cilindro de gas y regulador.
Estado del panel a soldar
La pintura, el óxido o los aceites en la superficie del panel provocan poros y salpicaduras al soldarlo. Elimine completamente cualquier materia extraña con una lijadora de banda o un cepillo de alambre.
Inspección de las zonas soldadas
Consulte el método de inspección para soldadura por puntos. Consulte Inspección de la zona soldada.
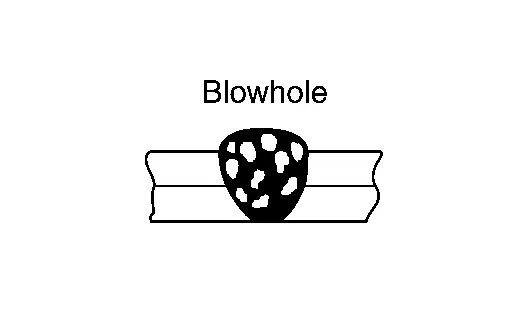
Defectos de muestra y condiciones de soldadura de la soldadura MAG.
| Defecto | Puntos de comprobación | Observaciones |
|---|---|---|
 |
|
Se forma un orificio cuando queda gas atrapado en el metal de aportación. |
 |
|
Es una condición de falta de fusión entre los metales de soldadura o entre los metales depositados. |
 |
|
|
 |
|
Es una condición en la que existe un depósito deficiente bajo el panel. |
 |
|
|
 |
|
Las salpicaduras son propensas a producirse en la soldadura en ángulo. |
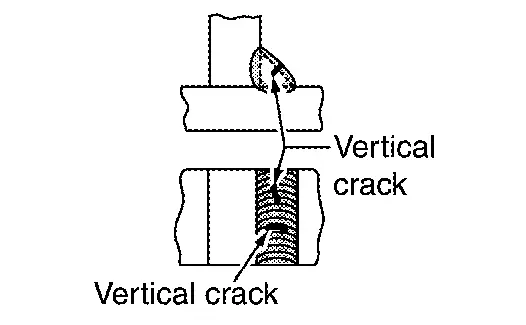 |
¿Hay manchas en la superficie soldada (pintura, aceite, óxido)? | Las grietas suelen aparecer solo en la superficie superior. |
Tipos de soldadura MAG
Métodos de soldadura por arco con protección de gas
Soldadura a tope
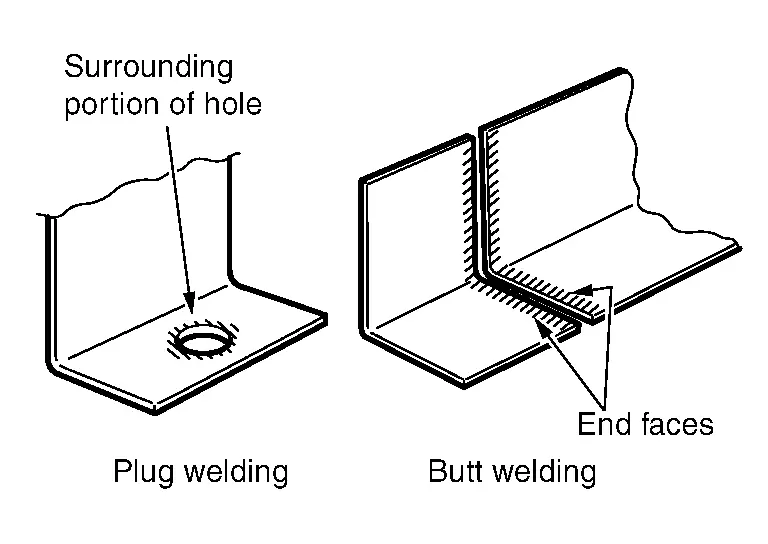
Método de soldadura que rellena la separación entre dos paneles colocados uno al lado del otro. Este método se utiliza en zonas como las uniones cortadas y unidas en los paneles traseros laterales y los faldones (largueros laterales). El trabajo de acabado se realiza igual que para la soldadura por tapón.
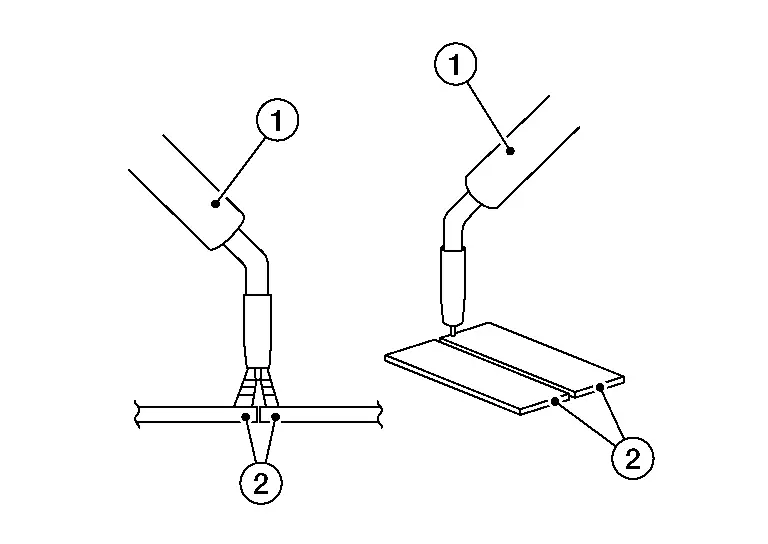
- :Antorcha
- :Panel
Soldadura en ángulo
Método de soldadura en el que dos paneles se solapan y el borde de uno de los lados se suelda para unirlos. Se utiliza principalmente en la soldadura de vehículos Nissan Ariya de tipo bastidor.
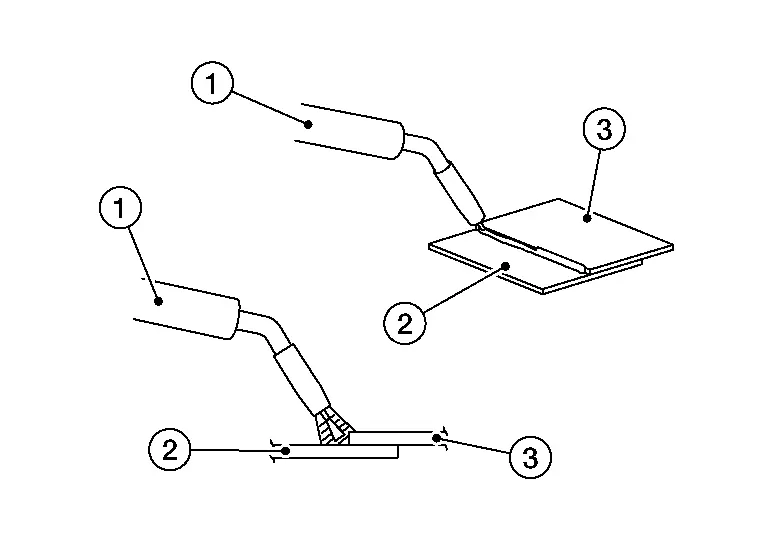
- :Antorcha
- :Panel 1
- :Panel 2
Soldadura continua
Este proceso de soldadura es adecuado para chapa de acero de 2 mm (0,08 in) de espesor o más. Si se aplica a paneles más finos, provocará perforaciones por fusión.
Soldadura por tapón
Aplique la antorcha en ángulo recto con el panel y rellene rápidamente el orificio con el metal fundido; la soldadura intermitente genera película de óxido, que provoca poros. Al realizar la soldadura por tapón, haga un orificio de 5 mm - 6 mm (0,20 in - 0,24 in) de diámetro en el panel superior de los dos que se van a soldar. Mantenga el panel superior y el inferior firmemente juntos. Para el acabado, la zona soldada elevada se alisa con una herramienta como una lijadora de banda.
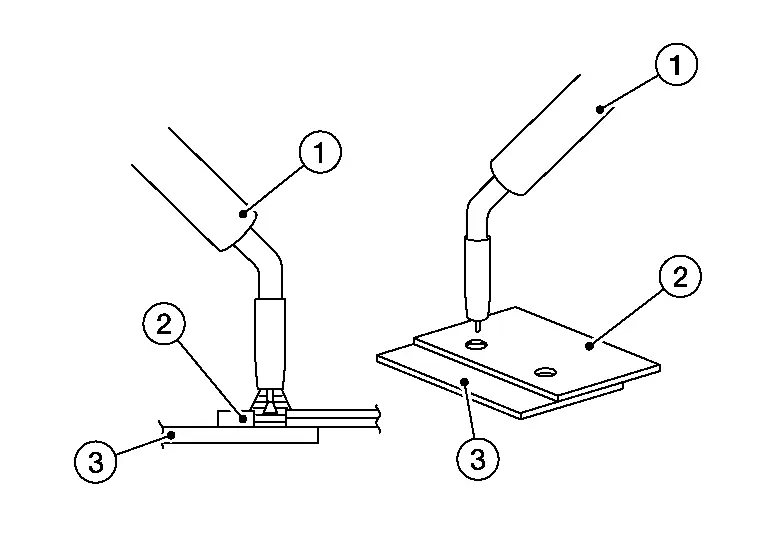
- :Antorcha
- :Panel 1
- :Panel 2
Soldadura intermitente (por pasos)
Este método es adecuado para paneles finos u oxidados, para evitar la deformación térmica y la perforación por fusión. En reparación de carrocerías, se utiliza como soldadura a tope en sustituciones parciales de paneles.
Antes de la soldadura por pasos, realice soldaduras de punteado en los paneles que se van a soldar para evitar deformaciones y alinear las superficies de los paneles.

Para ello, suelde por puntos y, a continuación, rellene los espacios con cordones cortos.
Elimine todos los recubrimientos de los paneles de reemplazo y de unión en un radio de 1/2 pulgada (13 mm) desde la junta soldada. Esto debe hacerse tanto en la cara frontal como en la posterior de los paneles, para evitar que los recubrimientos quemados interfieran con la protección anticorrosiva durante el resto de la reparación.
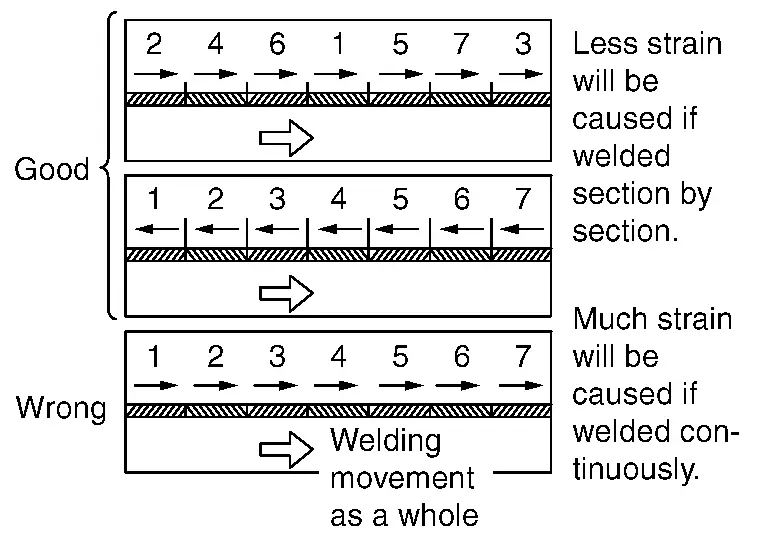
Una línea de soldadura larga provocará tensión. Utilice el método mostrado en la figura para reducir la tensión.
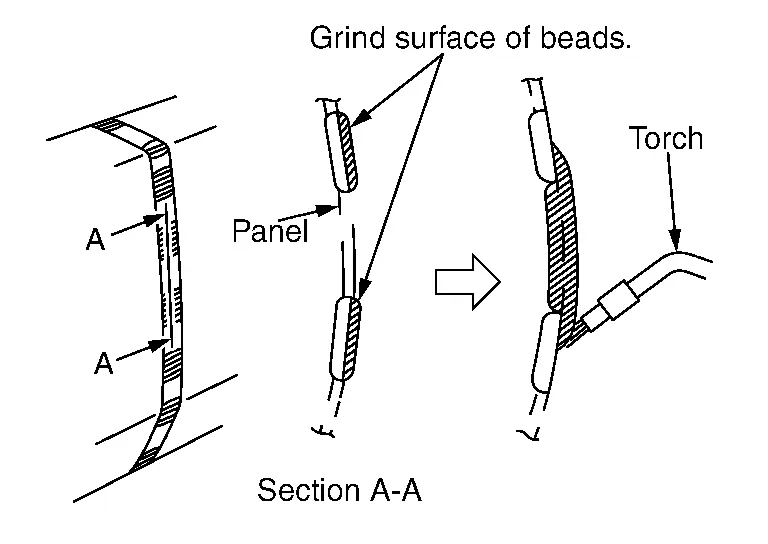
Para rellenar los espacios entre los cordones de soldadura colocados de forma intermitente (A), lije los cordones con una lijadora y, a continuación, rellene con metal fundido. Si esto se hace sin lijar la superficie de los cordones, pueden formarse sopladuras.
Proceso de separación
Los cortes de separación en los componentes de carrocería de acero pueden realizarse con una sierra para carrocería o con una amoladora angular con disco de corte. Si es posible, debe utilizarse una sierra para carrocería, ya que las amoladoras angulares producen una gran cantidad de chispas y el material puede sobrecalentarse en los bordes de corte. Es imprescindible utilizar una sierra para carrocería al reparar la piel exterior de la carrocería, por ejemplo al reemplazar parcialmente un panel lateral. En algunas zonas también se pueden considerar las lijas de banda.
Sin embargo, las hojas de las sierras para carrocería solo son adecuadas hasta cierta resistencia y espesor de material. Los cortes de separación en componentes de la estructura de la carrocería fabricados con aceros de alta resistencia o de resistencia ultraalta solo pueden realizarse con una amoladora angular con disco de corte.
Apertura de zonas de soldadura por puntos
Para abrir las zonas de soldadura por puntos, los puntos de soldadura originales se taladran con una broca específica para puntos de soldadura. Para ello debe utilizarse una broca especial para puntos de soldadura con profundidad de corte controlable. Esto evita que la herramienta atraviese la segunda chapa. Después, las bridas de chapa se separan entre sí con un cincel.
Rectifique la superficie si es necesario
Centre la marca de punzón en el punto de soldadura
Taladre el punto de soldadura
El calor generado durante la soldadura a veces endurece la superficie del punto de soldadura. En tales casos, el punto de soldadura debe volver a lijarse antes de taladrarlo. Para ello puede utilizarse una lijadora de banda. Para aflojar zonas de soldadura por puntos en aceros de alta resistencia y de resistencia ultraalta se requieren fresas especiales para puntos de soldadura. Las brocas convencionales para puntos de soldadura se destruyen al utilizarlas en aceros de alta resistencia y de resistencia ultraalta. Como alternativa, los puntos de soldadura también pueden eliminarse por completo con una lijadora de banda. Al hacerlo, debe asegurarse de que el componente situado debajo no resulte dañado.
Apertura de cordones de soldadura MAG y soldaduras blandas MIG
Los cordones de soldadura MAG y las soldaduras blandas MIG se abren rectificándolos/lijándolos con una amoladora angular o una lijadora de banda. Durante este proceso no deben dañarse los demás componentes. Después, las bridas de chapa se separan con un cincel. El procedimiento para aceros de alta y de ultraalta resistencia no difiere del procedimiento para aceros de baja resistencia. Sin embargo, los abrasivos sufren un desgaste considerablemente mayor. Apertura de cordones de soldadura láser Los cordones de soldadura láser se abren con una amoladora angular. Para ello, el cordón de soldadura láser se rectifica atravesando también la chapa superior. Es imprescindible evitar daños en la chapa inferior durante este proceso.